


เมื่อโรงงานไทยเริ่มหาอุปกรณ์ทุ่นแรงด้วยคำถามว่า “เครื่องรุ่นใดลดคนได้มากที่สุด” งบลงทุนมักโตเร็วกว่าความเข้าใจปัญหาจริง เป้าหมายที่เหมาะสมกว่าคือ การแทรกแซงที่เล็กที่สุดซึ่งผ่านการพิสูจน์ว่าสามารถกำจัดข้อจำกัดที่นิยามไว้ โดยยังรักษาความปลอดภัย หลักฐานคุณภาพ ความสะดวกในการบำรุงรักษา และความยืดหยุ่นในการเปลี่ยนรุ่น บทความนี้เปรียบเทียบ jig/poka-yoke เครื่องจักรกึ่งอัตโนมัติ อุปกรณ์ระบบอัตโนมัติในโรงงานแบบเฉพาะ และเซลล์หุ่นยนต์/โคบอท พร้อมเปลี่ยนการเลือกให้เป็น RFP, FAT/SAT, การทดลอง 90 วัน และแบบจำลอง ROI ระบบอัตโนมัติของไซต์
ข้อสรุปก่อน: เลือกระบบเล็กที่สุดที่เพียงพอต่อการกำจัดคอขวด
อย่าเริ่มจากแคตตาล็อก ให้สังเกตงานจริงแล้วแยก takt time การรอ minor stop งานแก้ไข ภาระทางกาย การเปลี่ยนรุ่น และการกู้คืนที่พึ่งทักษะ จากนั้นพิจารณาตามลำดับ:
- jig หรือ poka-yoke แก้การวางตำแหน่ง ทิศทาง ลำดับ หรือการหยิบผิดได้หรือไม่
- เครื่องจักรกึ่งอัตโนมัติคงการตัดสินใจและการป้อนงานของคนไว้ แต่รับเฉพาะงานอันตราย หนัก หรือทำซ้ำได้หรือไม่
- หากผลิตภัณฑ์และกระบวนการคงที่ อุปกรณ์อัตโนมัติแบบเฉพาะทำ cycle และคุณภาพซ้ำได้หรือไม่
- เมื่อ reach, product mix, recipe หรือการนำไปใช้ใหม่มีคุณค่าจริง จึงพิจารณาหุ่นยนต์หรือโคบอท
นี่ไม่ใช่กฎให้ซื้อเครื่องราคาต่ำสุด แต่คือการกำหนดระบบครบชุดที่เล็กที่สุด รวม safety, measurement, PLC integration และ support แล้วพิสูจน์ก่อนขยาย IFR รายงานว่าในปี 2024 มีการติดตั้งหุ่นยนต์อุตสาหกรรมทั่วโลก 542,000 ตัว มากกว่าปริมาณต่อปีเมื่อสิบปีก่อนกว่าสองเท่า และเอเชียคิดเป็น 74% ของการติดตั้งใหม่ ตัวเลขโลกนี้ไม่ใช่อัตราการใช้ในไทยและไม่ได้พิสูจน์ว่าโรงงานหนึ่งควรเลือกหุ่นยนต์
เหตุใดเป้าหมาย “ลดจำนวนคน” จึงมักพลาด
รอบงานของพนักงานผสมทั้งงานสร้างมูลค่า การขนย้าย การรอ การตรวจ การปรับ การตัดสินใจเมื่อผิดปกติ การกู้คืน และการบันทึก แม้เครื่องทำ operation 30 วินาทีแทนคน แต่ถ้ายังต้องป้อนชิ้นงาน เปลี่ยนรุ่น เปลี่ยน tooling ทำความสะอาด และแก้ minor stop คนก็ยังออกจากเครื่องไม่ได้ ตรงกันข้าม การทำอัตโนมัติเฉพาะการยกหนักหรือขัน torque อาจทำให้คนเดิมดูแลหลายขั้นตอนหรือใช้เวลาที่ได้คืนกับงานคุณภาพ แม้จำนวนพนักงานไม่ลด
จึงควรใช้คำว่า กำลังแรงงานที่กู้คืนได้ ไม่ใช่การลด headcount อัตโนมัติ มูลค่าเกิดเมื่อไซต์ระบุการใช้ได้ เช่น ย้ายไปงานอื่น เลี่ยง overtime หรือเลี่ยงการรับเพิ่มเมื่อปริมาณโต ผลด้าน throughput จะเป็นรายได้ก็ต่อเมื่อมีอุปสงค์และปลายทางรองรับ แยกกำลังแรงงาน scrap/rework throughput และ downtime เพื่อไม่ให้นับนาทีเดียวกันซ้ำ
ขั้นที่ 1: วัดงานก่อนค้นหาเครื่อง
สังเกตสินค้าตัวแทน สินค้ายาก changeover และ recovery เมื่อผิดปกติ บันทึกการกระจายและเหตุหยุด ไม่ใช่ค่าเฉลี่ยอย่างเดียว แยกการป้อน การเดิน ตำแหน่ง กระบวนการ/ขัน ตรวจ ปล่อย บันทึก และ rework
- takt ที่ต้องการ เทียบ median และความแปรปรวนของ cycle จริง
- จำนวนรุ่น lot ความถี่เปลี่ยน fixture/recipe และเวลาอนุมัติชิ้นแรก
- failure mode จุดตรวจ false accept/false reject ตรวจซ้ำ rework และ scrap
- ท่าทาง น้ำหนัก หนีบ บาด ความร้อน สารเคมี และการ start โดยไม่คาดคิด
- minor stop breakdown รอวัสดุ quality hold และการหยุดต้นทาง/ปลายทาง
- product, lot, result, timestamp, alarm และ operator/equipment ID สำหรับ PLC/MES/ERP
- อะไหล่ที่ช่างไทยเปลี่ยนได้ เครื่องมือ ซอฟต์แวร์ backup และ lead time
ข้อกำหนด “เดิม 30 วินาที เครื่องใหม่ต้อง 25 วินาที” ยังไม่พอ ต้องนิยามตั้งแต่รับชิ้นงานถึงปล่อยของดี รวม manual handling หรือไม่ จุดเริ่ม/จบ ระยะ continuous run และวิธีนับ abnormal หากเป็น brownfield อ่าน แนวทางดัดแปลงสายการผลิตในไทย เพิ่มเติม
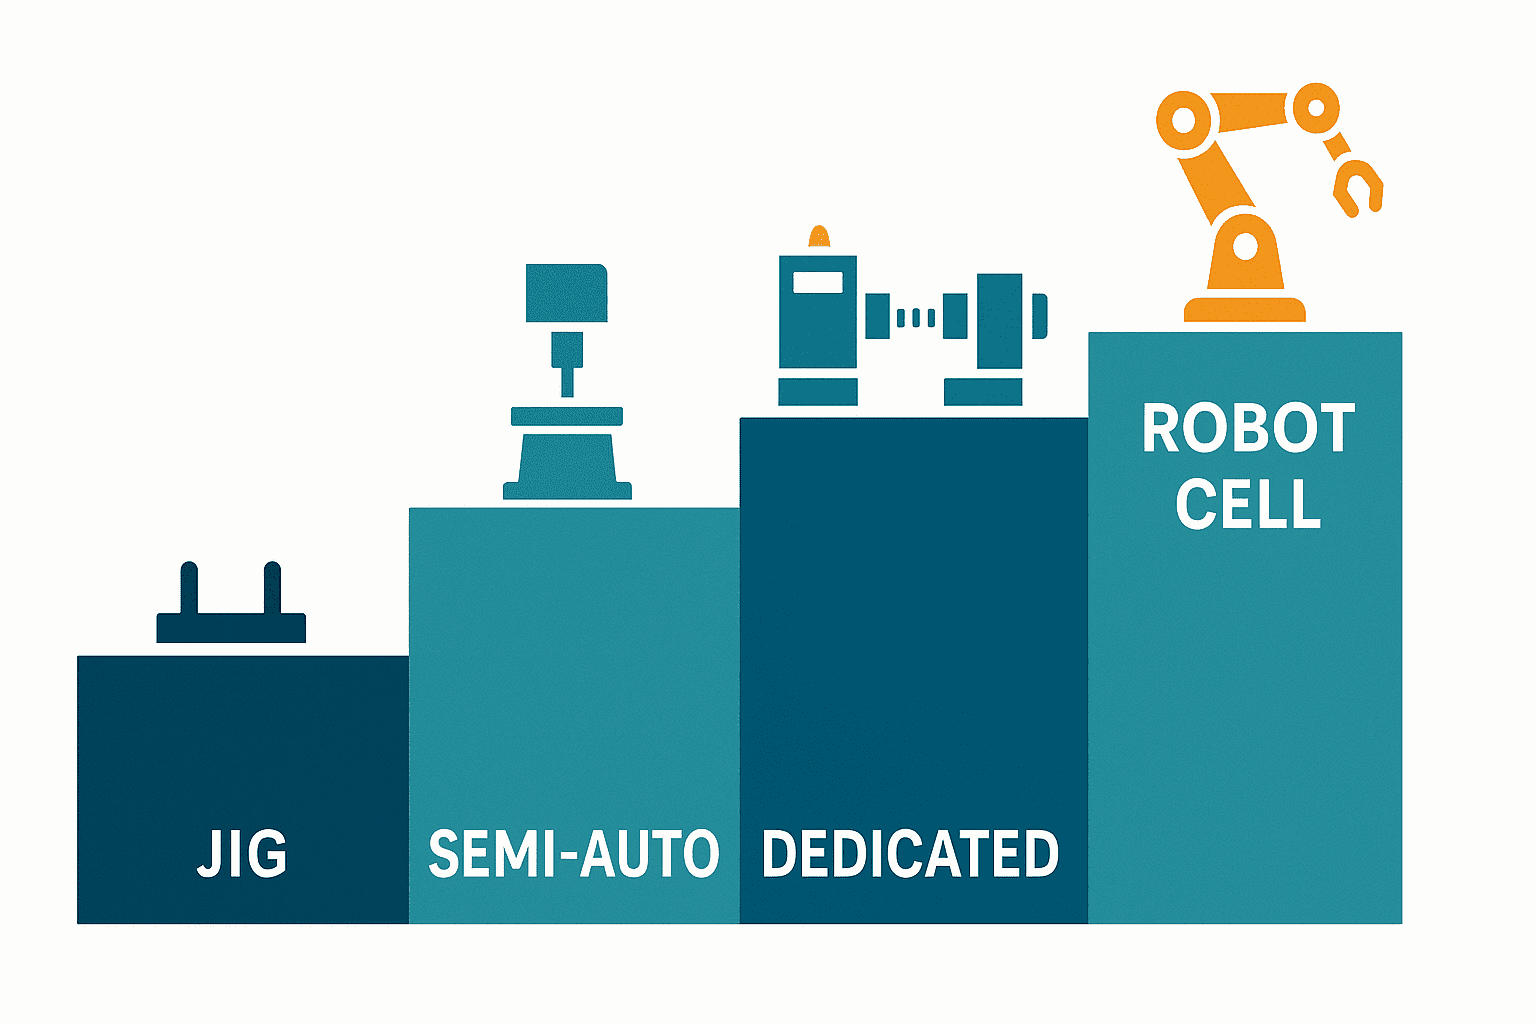
บันไดทางเลือก 4 ระดับ
ระดับ 1: jig และ poka-yoke
pin, guide, clamp, presence sensor, การป้องกันซ้าย/ขวาผิด และ sequence interlock ช่วยลดการตัดสินใจและ rework เหมาะกับสินค้าที่เปลี่ยนบ่อยและการเริ่มลงทุนเล็ก แต่หากภาระซ้ำหรือส่วนหลักของ cycle ยังเป็น manual อาจคืนกำลังไม่พอ
ระดับ 2: เครื่องจักรกึ่งอัตโนมัติ
คนป้อนหรือยืนยันชิ้นงาน ส่วนเครื่องทำ press, fastening, insertion, dispensing, inspection หรือ discharge รูปแบบนี้เก็บความยืดหยุ่นของคนและทำงานอันตราย/หนัก/แปรปรวนให้เสถียร การที่คนหนึ่งดูแลหลายเครื่องได้หรือไม่ขึ้นกับการเดิน การป้อน ความถี่ผิดปกติ และวิธีแทรกแซงอย่างปลอดภัย ไม่ใช่ auto cycle อย่างเดียว
ระดับ 3: อุปกรณ์อัตโนมัติแบบเฉพาะ
ทำ feeding, positioning, process, inspection และ discharge ต่อเนื่อง เหมาะกับรุ่นและปริมาณคงที่ที่ต้องการความเร็วและ repeatability จุดอ่อนคือการเปลี่ยนแปลง: revision เล็กอาจต้องแก้ fixture, sensor, software และ validate ใหม่ หากไม่ส่งมอบอะไหล่ แบบ และ source backup การกู้คืนจะผูกกับ vendor
ระดับ 4: เซลล์หุ่นยนต์หรือโคบอท
เลือกเมื่อการทำงานหลายจุด reach recipe หรือการ reuse มีมูลค่า ประเมินทั้ง gripper, fixture, feeder, inspection, safeguarding, control และ peripheral ไม่ใช่หุ่นยนต์เดี่ยว ISO 10218-1:2025 ครอบคลุมหุ่นยนต์อุตสาหกรรม ส่วน ISO 10218-2:2025 ครอบคลุม integration และ application/cell การที่ตัวหุ่นยนต์ระบุความสอดคล้องไม่ได้ทำให้เซลล์รวมปลอดภัยอัตโนมัติ ดู คู่มือนำหุ่นยนต์มาใช้สำหรับ SME ไทย เพิ่มเติม
เมทริกซ์ตัดสินใจอุปกรณ์ระบบอัตโนมัติในโรงงาน
| เกณฑ์ | Jig / poka-yoke | กึ่งอัตโนมัติ | อัตโนมัติเฉพาะ | Robot / cobot cell | หลักฐานใน RFP |
|---|---|---|---|---|---|
| Takt | manual หลักยังอยู่ | ทำ operation ที่เลือกให้เสถียร | เด่นในงานเร็วซ้ำ | ขึ้นกับ motion/feeding | log ต่อเนื่องของรุ่นตัวแทนและรุ่นยาก |
| Mix/changeover | ยืดหยุ่นด้วย jig เปลี่ยน | recipe และ fixture | เหมาะ mix คงที่ | re-teach/tool change ได้ | ขั้นตอน เวลา first piece และกัน recipe ผิด |
| หลักฐานคุณภาพ | มักต้องเพิ่ม sensor | บันทึก process value ได้ | ทำ trace data เต็มได้ | ต้องรวม measurement | result, unit, time, part, lot, basis |
| Safety | ของง่ายก็ต้องประเมิน | จุดส่งต่อคน-เครื่องสำคัญ | guard/access/recovery | ต้องลด risk ตาม application | hazard, reduction, verification, residual risk |
| Maintainability | มักซ่อมในพื้นที่ได้ | ดูสัดส่วน standard part | ระวัง custom part | ทั้ง robot และ peripheral | BOM, drawing, backup, recovery drill |
| อะไหล่/บริการไทย | โดยมากหาได้ | ขึ้นกับ brand/stock | custom lead time สำคัญ | ที่ตั้ง service และ skill สำคัญ | stock ไทย response substitute obsolescence |
| PLC/MES/ERP | ขั้นต่ำ | result/alarm | process integration ลึก | ต้องกำหนด cell boundary | tag protocol time sync retry permission |
ใช้ตารางนี้คัดตัวเลือกที่ไม่ผ่านข้อบังคับก่อนให้คะแนน ราคาเข้ามาหลังความเหมาะสม เครื่องราคาถูกที่หยุดนานทุกครั้งเมื่อเพิ่มรุ่นและรออะไหล่ proprietary จากต่างประเทศอาจแพงกว่าในวงจรชีวิต
ออกแบบหลักฐานคุณภาพและระบบวัด
หาก torque, press force, dimension หรือภาพเป็นตัวตัดสิน การมี sensor อย่างเดียวไม่ใช่หลักฐาน ต้องกำหนด range, resolution, calibration/verification, traceability, uncertainty, environment และ data processing ตาม intended use และ risk แนวทาง ISO/IAF ระบุว่าความลึกของการควบคุมขึ้นกับการใช้และความเสี่ยง และ suitability, calibration/verification, uncertainty และ traceability อาจเกี่ยวข้อง AIAG จัด MSA เป็น quality core tool ที่ทำให้ data quality และ decision quality ดีขึ้น บทความนี้ไม่ได้กำหนดเกณฑ์ผ่านแบบ proprietary หรือ universal
Machine vision รับไม่ได้จาก demo image เดียว camera, lens, lighting และ software เป็นระบบเดียว ผิว defect ระยะ pose แสงภายนอกและสิ่งสกปรกมีผล KEYENCE อธิบายว่า geometry, type, size, angle, color และ wavelength ของแสงมีผลต่อ contrast/repeatability และ bright-field, dark-field, diffuse, backlight, coaxial เหมาะต่างกัน เริ่มจาก defect/measurement แล้วเลือก 2D หรือ 3D ไม่ใช่ megapixel
หากใช้ AI classification ให้จำกัด defect แล้ว validate กรณี sheet inspection ของ OMRON TECHNICS ใช้ CNN หลัง pattern defect หลากหลายทำให้ rule classification ยาก ไซต์ในรายงานมีงาน downstream 4–5 ชั่วโมงต่อวัน เมื่อ visual review หลังผลิตเปลี่ยนการอนุมัติส่งหรือเกรด นี่คือ supplier-reported case หนึ่ง ไม่ใช่ benchmark การประหยัดทั่วไป
ความปลอดภัยเครื่องจักรและ ISO 12100
ISO 12100:2010 ยัง current หลังยืนยันปี 2022 ขณะที่ successor draft อยู่ระหว่างพัฒนา มาตรฐานให้หลักการ hazard identification, risk estimation/evaluation, reduction, documentation และ verification ตลอด life cycle ประเด็นไม่ใช่คำโฆษณา “certified to ISO 12100” แต่คือใครประเมิน hazard ใดของ intended use ลดด้วยวิธีใด และยืนยันอย่างไร
ครอบคลุม loading, unloading, changeover, cleaning, tool change, jam clearing, maintenance, teaching, power/air loss และ restart แม้เป็น cobot ก็มี sharp workpiece, hot part, crush, drop และ external-axis risk การมี safety PLC, curtain หรือ scanner ไม่เท่ากับ safety function ผ่านการทดสอบ แยก test ที่ทำใน FAT กับ test ที่ต้องใช้ layout/floor/adjacent equipment จริงใน SAT
ROI ระบบอัตโนมัติ: แบบจำลองสมมติที่ไม่คิดซ้ำ
ค่าต่อไปนี้เป็น แบบจำลองสมมติ เพื่ออธิบายวิธีคำนวณ ไม่ใช่ราคาตลาด ผลโครงการ หรือการรับประกัน ต้องแทนด้วย quotation และ measurement ของไซต์
| รายการ | สมมติฐาน | วิธีใช้ |
|---|---|---|
| เงินลงทุนเริ่มต้น | 3.00 ล้าน THB | สมมติรวมเครื่องและ integration |
| support อะไหล่ software ต่อปี | 0.25 ล้าน THB/ปี | หักเป็น operating cost |
| กำลังแรงงานที่กู้คืนต่อปี | 0.80 ล้าน THB/ปี | reassignment/avoided overtime ไม่ใช่ลดคนอัตโนมัติ |
| ลด scrap/rework ต่อปี | 0.32 ล้าน THB/ปี | benefit คุณภาพ แยกจากแรงงาน |
| throughput/downtime contribution ต่อปี | 0.28 ล้าน THB/ปี | ต้องมี demand และ downstream capacity |
| ผลประโยชน์รวมต่อปี | 1.40 ล้าน THB/ปี | 0.80 + 0.32 + 0.28 |
| ผลประโยชน์สุทธิต่อปี | 1.15 ล้าน THB/ปี | 1.40 − 0.25 |
| ระยะคืนทุนอย่างง่าย | 2.61 ปี | 3.00 ÷ 1.15 |
ตรวจเลข: 0.80 + 0.32 + 0.28 = 1.40 ล้าน THB; 1.40 − 0.25 = 1.15 ล้าน THB; 3.00 ÷ 1.15 = 2.61 ปี ความไว:
| ผลประโยชน์สุทธิต่อปีที่สมมติ | คืนทุนอย่างง่าย |
|---|---|
| 0.70 ล้าน THB | 4.29 ปี |
| 1.15 ล้าน THB | 2.61 ปี |
| 1.60 ล้าน THB | 1.88 ปี |
แบบจำลองนี้ไม่รวม financing, tax, depreciation, residual value, ramp-up loss, การเปลี่ยน capacity เป็นยอดขายจริง และ BOI incentive ซึ่งต้องประเมินแยก ให้แต่ละ benefit มี baseline สูตร และ owner เพื่อไม่เอาเวลาที่ลดมานับซ้ำเป็น throughput หรือเอาค่าแรง rework ใน quality saving มานับซ้ำใน labor capacity
BOI เป็นความเป็นไปได้เฉพาะโครงการ ไม่ใช่ base case
ประกาศ BOI ครึ่งแรกปี 2026 รายงานคำขอลงทุนประมาณ 1.47 ล้านล้าน THB ใน 1,299 โครงการ เพิ่ม 37% เมื่อเทียบปีก่อน ภายใต้ Smart and Sustainable Industry มี 132 คำขอ มูลค่าประมาณ 17.2 พันล้าน THB ครอบคลุม machinery upgrade, digital technology, automation และ robotics นี่เป็นบริบทตลาด ไม่ได้แปลว่าเงินทั้งหมดคืออุปกรณ์ทุ่นแรงหรือทุกโครงการได้ incentive
หน้า BOI ปัจจุบันระบุเงินลงทุนเพิ่มประสิทธิภาพขั้นต่ำ 1 ล้าน THB ไม่รวมที่ดินและเงินทุนหมุนเวียน และระบุยกเว้นอากรเครื่องจักรกับยกเว้นภาษีเงินได้นิติบุคคลสามปีสำหรับโครงการเดิม โดยจำกัดที่ 50% ของ qualifying efficiency-improvement investment หน้าเดียวกันระบุยกเว้นสามปีสูงสุด 100% ของเงินลงทุน หากมูลค่าเครื่องจักรที่เชื่อมกับอุตสาหกรรม automation ในไทยอย่างน้อย 30% ของมูลค่าเครื่อง automation/robotics คุณสมบัติ ต้นทุนที่นับได้ เวลา และมูลค่าสิทธิเป็นรายโครงการ ต้องยืนยันกับ BOI/ที่ปรึกษาก่อน commit และไม่ใส่ใน base ROI
12 ข้อกำหนดสำหรับ RFP ที่ให้คะแนนได้
- Constraint/outcome: ระบุกระบวนการ รุ่น กะ takt loss defect workload และการใช้กำลังที่ได้คืน ไม่ใช้คำว่า “ลดแรงงาน” อย่างเดียว
- Scope/responsibility: แบ่ง machine, fixture, gripper, feeder, discharge, inspection, safety, control, utility, foundation, delivery, modification, network, training
- Product/change: ให้ drawing tolerance material surface weight mix volume lot และ future product พร้อมเวลา/ค่าใช้จ่ายเพิ่ม jig/recipe
- Cycle/capacity: กำหนด boundary, manual handling, continuous run, abnormal, representative/difficult product และการนับ good output
- Quality/measurement: CTQ, unit, range, calibration/verification, linkage, false accept/reject, remeasurement, bypass, MSA ดู คู่มือเลือก vendor อุปกรณ์ตรวจสอบ
- Safety/local review: risk assessment/reduction ตาม application, verification, residual risk และข้อกำหนดไทยที่ต้องตรวจ ไม่รับเพียงรายชื่อมาตรฐาน
- PLC/MES/ERP: signal, data type, unit, time sync, handshake, timeout, retry, duplicate, offline, system of record และ permission
- Maintenance/spares: PM, consumable, critical spare, stock ไทย, lead time, substitute, diagnostic, log, backup, restore, remote support
- Document/IP: mechanical/electrical drawing, BOM, PLC/HMI/robot source, password, licence, setting, calibration, risk document และ revision
- FAT/SAT/open item: case, sample, assumption, evidence, witness, retest, punch severity, due date, retention และ warranty start
- Training/local support: ฝึกจริงตามบทบาทด้วยภาษาไทย/อังกฤษ รวม recovery ของกะกลางคืน
- Commercial/change: แยก base, option, install, rigging, downtime, travel, tax, software, annual support, spare, new product, re-FAT/re-SAT และวิธีอนุมัติ change
FAT และ SAT พิสูจน์คำว่า “ทำงานได้” คนละบริบท
FAT ตรวจที่โรงงาน vendor ว่าการออกแบบและผลิตตรง requirement และแก้ได้ก่อนส่ง SAT ตรวจด้วยไฟฟ้า ลม พื้น วัสดุ คน ต้น/ปลายทาง network และ environment จริง FAT ผ่านไม่แทน SAT
| Gate | ตรวจหลัก | หลักฐาน | ความกำกวมที่ต้องปิด |
|---|---|---|---|
| Design review | scope hazard CTQ interface maintenance | approved drawing risk log I/O/tag | ใคร supply modify approve |
| FAT | function cycle abnormal safety data | signed procedure log video measurement | requirement ที่ยังไม่ได้ลองกับวัสดุตัวแทน |
| Pre-shipment | punch packing backup | open list restore check shipment approval | owner deadline cost งานแก้ไซต์ |
| SAT | วัสดุจริง environment integration capability | continuous run good count stop/interface record | boundary รวม upstream/downstream |
| Handover | training document spare warranty | receipt competency backup | warranty start และ contact |
กำหนดเกณฑ์ผ่านล่วงหน้าตาม process risk และ customer requirement บทความนี้ไม่กำหนดจำนวน cycle, accuracy หรือ availability สากล หากเปลี่ยนเกณฑ์ให้บันทึกเหตุผล ผลกระทบ และผู้อนุมัติ
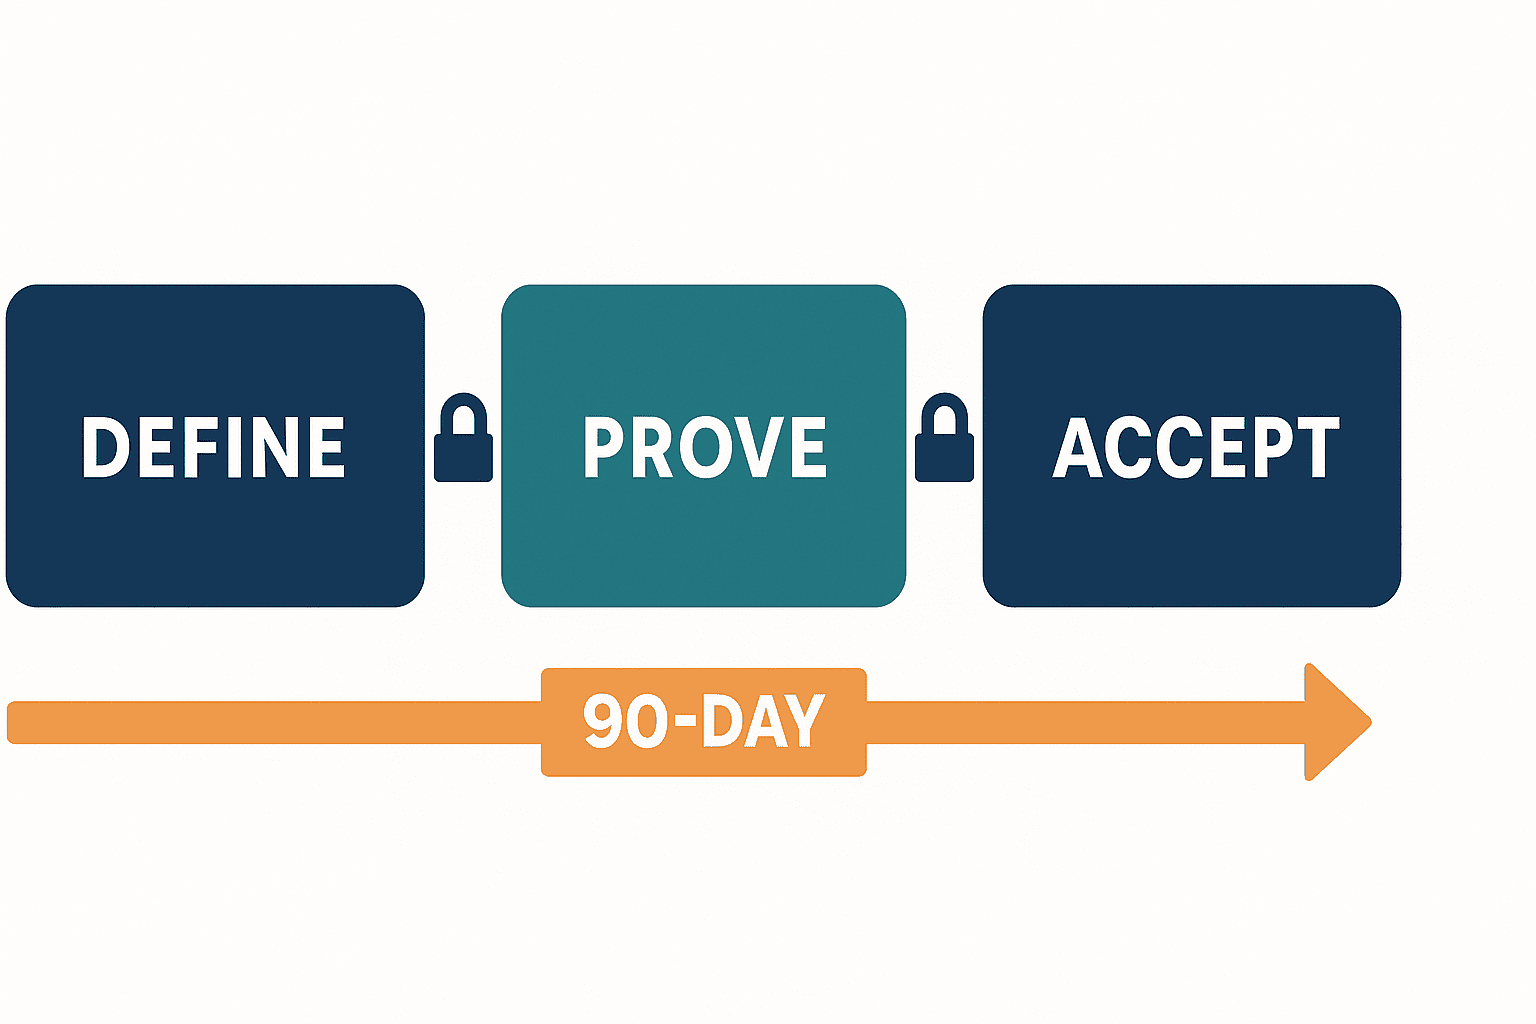
แผนตรวจสอบ 0–30 / 31–60 / 61–90 วัน
วัน 0–30: DEFINE
สังเกตงาน ยืนยัน hazard, CTQ, loss, product และ interface เปรียบเทียบทั้งสี่ระดับ ใช้ jig ง่ายหรือ offline test ปิดสมมติฐานใหญ่ อนุมัติ baseline และสูตร benefit ก่อนทำราคา capital ละเอียด Gate วันที่ 30 ต้องมี constraint, scope, responsibility, measurement, data owner, การใช้ capacity และ stop condition ชัด หากยังไม่ชัดให้ลดขอบเขต trial ไม่ใช่เพิ่มเครื่อง
วัน 31–60: PROVE
ลองรุ่นยากและ changeover รวม missing/reversed part, dirty sensor, low air, communication loss, power recovery, emergency stop, jam และ NG discharge เชื่อม measurement กับ part/lot/time ทดสอบ safe behavior เมื่อระบบบนหายและไม่มีข้อมูลซ้ำเมื่อกลับ Gate วันที่ 60 ดูว่า major assumption ถูกทำซ้ำใน FAT/test rig และ open item ปิดใน SAT ได้ปลอดภัยหรือไม่ ดู variation, stop, false decision และ manual intervention ไม่ใช่เฉลี่ยอย่างเดียว
วัน 61–90: ACCEPT
SAT ด้วยวัสดุจริง กะที่เกี่ยวข้อง upstream/downstream, MES/ERP และช่างไทย วัด labor capacity, scrap/rework, throughput/downtime แยกกัน แล้วแทนค่าแบบจำลองด้วย actual หลัง training ให้คนพื้นที่สาธิต changeover, recovery, backup และ critical-part replacement โดย vendor ไม่ทำแทน Gate วันที่ 90 เลือก limited production, conditional extension, redesign หรือ stop ได้ ทุก open item มี severity, interim action, owner, deadline และ residual-risk approver
ขอบเขตข้อมูล PLC/MES/ERP
ข้อมูลมากไม่เท่ากับดี เลือก equipment ID, part, lot/serial, start/complete time, recipe version, measurement, disposition, alarm, bypass และ rework กำหนดระบบเจ้าของ product master, work order และ disposition ทดสอบ local buffer, retry, duplicate prevention และ clock sync โดยทั่วไป PLC คุมเครื่องอย่าง deterministic/safe, MES ดู instruction/result/traceability และ ERP ดู plan/inventory/cost แต่ขอบเขตจริงขึ้นกับระบบเดิม ระบบบนล่มต้องไม่ทำลาย safety; remote vendor ใช้ named ID, approval, time limit, log และ least privilege
สัญญาณเตือนในการเทียบ vendor
- แสดงแค่ catalogue cycle ตัด load/unload/changeover/abnormal ออก
- อ้างลดหนึ่งคนโดยไม่บอกงานคงเหลือและการใช้ capacity
- เลื่อน risk assessment ไปหลังส่งมอบ
- ใช้ภาพเดียวหรือ average accuracy รับ vision โดยไม่แสดง false accept/reject และ lighting variation
- ไม่ส่ง source/password/backup ของ PLC/HMI/robot
- ไม่ระบุ critical spare, substitute และ response ในไทย
- บอกเพียงว่า MES/ERP “รองรับ” โดยไม่มี tag, owner และ failure behavior
- ย้าย punch จาก FAT ไป SAT โดยไม่มีวันและความรับผิดค่าใช้จ่าย
- ใส่ BOI เป็นส่วนลดแน่นอนใน base payback
Checklist ลงมือทำ
ก่อน RFP
- [ ] วัด bottleneck, variation และ stop reason
- [ ] เทียบ jig, semi-auto, dedicated และ robot cell ด้วยเกณฑ์เดียว
- [ ] แยก baseline/formula ของ capacity, quality, throughput, downtime
- [ ] บันทึก hazard, CTQ, product change, maintenance, local spare และ IT/OT boundary
ก่อน PO
- [ ] แยก capital, annual cost, new product, change, retest, spare
- [ ] ตกลง FAT/SAT, sample, evidence, witness, retest
- [ ] ตกลง ownership/handover ของ drawing, source, licence, password, backup
- [ ] ตรวจ BOI รายโครงการและแยกจาก base economics
ก่อนรับวันที่ 90
- [ ] ทดสอบรุ่นยาก abnormal safety communication recovery changeover cleaning maintenance
- [ ] ยืนยันระบบวัดเหมาะกับ intended decision
- [ ] ให้คนพื้นที่สาธิต operation/change/recovery
- [ ] อัปเดต ROI ด้วย actual และตรวจ double counting
FAQ: อุปกรณ์ทุ่นแรงและต้นทุน
อุปกรณ์ทุ่นแรงคืออะไร?
คำรวมของ jig และเครื่องที่ลดภาระ งานซ้ำ อันตราย การรอ หรือ variation รวม poka-yoke, เครื่องจักรกึ่งอัตโนมัติ, conveyor, inspection และ robot cell เป้าหมายคือกำจัด constraint อย่างปลอดภัยและตรวจสอบได้ ไม่ใช่ลดคนโดยอัตโนมัติ
เลือกกึ่งอัตโนมัติหรืออัตโนมัติเฉพาะอย่างไร?
หาก mix สูงและการตัดสินใจ/feeding ของคนมีค่า ให้พิจารณากึ่งอัตโนมัติ หาก volume/process คงที่และ repeatability ทั้ง flow คุ้มค่า ให้พิจารณา dedicated เทียบ safety, evidence, maintenance, part และ future change ร่วมกับ takt
ระยะคืนทุนกี่ปีจึงผ่าน?
ไม่มีคำตอบสากล ขึ้นกับนโยบายทุน อายุสินค้า demand risk และทางเลือก ตัวอย่างใช้ 3.00 ล้าน THB กับ net benefit 1.15 ล้าน THB/ปี จึง 2.61 ปี แต่เป็นสมมติฐาน ต้องใช้ข้อมูลไซต์และ downside sensitivity
โคบอทไม่ต้องมีรั้วใช่หรือไม่?
ตอบรวมไม่ได้ ต้องประเมิน workpiece, tool, speed, force, pinch, peripheral และวิธีเข้าใกล้ตาม application คุณสมบัติหุ่นยนต์เดี่ยวไม่ยืนยัน safety ของ cell
รับ vision inspection ต้องใช้กี่ sample?
ไม่มีจำนวนสากล ออกแบบตาม defect class/frequency, false accept/reject risk, product, lighting, pose และ lot variation ใช้ทั้ง fixed evaluation set และ site trial พร้อมเก็บ condition/version
ใช้กรณีศึกษาลดแรงงานในโรงงานกับไซต์เราได้หรือไม่?
ใช้ค้นหาคำถามได้ แต่ไม่ควรคัดลอกชั่วโมงหรือ payback เพราะ boundary, wage, operation, quality loss, demand และ maintenance ต่างกัน ให้เปลี่ยนแนวคิดเป็นสมมติฐานแล้ววัดใน trial 90 วันของตน
สรุป: เลือกเล็ก พิสูจน์ลึก และเก็บทางขยาย
อุปกรณ์ทุ่นแรงที่เหมาะไม่ใช่เครื่องที่อัตโนมัติที่สุด เริ่มจาก work measurement และ failure mode แล้วเทียบ jig, เครื่องกึ่งอัตโนมัติ, dedicated automation และ robot cell เพื่อหาระบบเล็กที่สุดที่เพียงพอ ใส่ safety, quality evidence, maintainability, support ไทย, changeover และ PLC/MES/ERP ใน RFP แล้วพิสูจน์ผ่าน FAT, SAT และ gate 90 วัน แยก labor capacity, quality, throughput/downtime และ operating cost และอัปเดตด้วยข้อมูลจริง
แม้ยังไม่ตัดสินชนิดเครื่อง TOMAS TECH สามารถช่วยจัด work measurement, option screening, RFP, FAT/SAT และแผนทดลอง 90 วันสำหรับโรงงานไทยได้ ติดต่อ TOMAS TECH ตั้งแต่ช่วงนิยามโครงการ
แหล่งข้อมูล
- Thailand BOI/OSOS, 1H 2026 investment applications: https://osos.boi.go.th/EN/news/2430/Thailand-Secures-43-6bn-1H-2026-Investment-Surge-as-Big-Tec/
- Thailand BOI, Smart and Sustainable Industry: https://www.boi.go.th/index.php?language=en&page=smart_sustainable
- IFR, Global robot demand: https://ifr.org/ifr-press-releases/news/global-robot-demand-in-factories-doubles-over-10-years
- IFR, World Robotics 2025 Executive Summary: https://ifr.org/img/worldrobotics/Executive_Summary_WR_2025_Industrial_Robots.pdf
- ISO 12100:2010: https://www.iso.org/standard/51528.html
- ISO 10218-1:2025: https://www.iso.org/standard/73933.html
- ISO/IAF, Monitoring and Measuring Resources: https://committee.iso.org/files/live/sites/tc176/files/PDF%20APG%20New%20Disclaimer%2012-2023/ISO-TC%20176-TF_APG-MonitoringMeasuring.pdf
- AIAG, Quality Core Tools: https://www.aiag.org/expertise-areas/quality/quality-core-tools
- KEYENCE, Lighting Selection: https://www.keyence.com/products/vision/resources/vision-resources/basics-of-lighting-selection.jsp
- KEYENCE, Vision Inspection Systems: https://www.keyence.com/products/vision/resources/vision-resources/what-are-vision-inspection-systems.jsp
- OMRON TECHNICS, AI defect classification case: https://www.omron.com/global/en/technology/omrontechnics/vol55/004.html


