


เมื่อโรงงานต้องการลดเวลาในการตรวจนับสต็อก มักเริ่มจากเปรียบเทียบความเร็วของเครื่องสแกน แต่การอ่านเร็วขึ้นอาจทำให้ต้องนับซ้ำมากขึ้น หากรับเข้า เบิก จ่าย โอน และตัดใช้การผลิตยังเกิดขึ้นโดยไม่มีการควบคุม หรือหน่วยที่ต้องนับยังไม่ชัดเจน แก่นของการลดเวลาคือจำกัดขอบเขตที่ต้องนับ จัดเวลาเคลื่อนไหวให้ตรงกัน และส่งเฉพาะข้อยกเว้นจริงให้ผู้ทบทวนอิสระ บทความนี้รวมการนับหมุนเวียน (cycle count), cut-off หรือการกำหนดเวลาตัดยอด, blind count หรือการนับแบบไม่เห็นยอดคาดหวัง และการอนุมัติผลต่างเป็นแบบจำลองการทำงานเดียวสำหรับโรงงานและคลังสินค้าในไทย
ลดเวลาในการตรวจนับสต็อกด้วยการออกแบบงาน ไม่ใช่ความเร็วอ่านอย่างเดียว
เวลารวมไม่ได้มีเฉพาะเวลานับของจริง แต่รวมการเตรียม หยุดงาน เดินหาจุดเก็บ ตรวจหน่วย นับซ้ำ สืบสวนผลต่าง อนุมัติ ลงรายการปรับปรุง และจัดเก็บหลักฐาน อุปกรณ์อาจอ่านหนึ่งรายการได้เร็ว แต่การปิดงวดยังล่าช้าเมื่อผู้ตรวจเห็นยอดคาดหวังแล้วปรับคำตอบให้ตรง พาเลทถูกนับซ้ำ หรือทีมต้องย้อนหาการโอนที่ยังไม่ลงระบบ
ลำดับที่เหมาะสมคือ 1) กำหนดวัตถุที่นับ 2) เลือกวิธีนับตามความเสี่ยง 3) ออกแบบ cut-off หรือการเคลื่อนไหวพร้อมกันแบบควบคุม 4) แยก blind count ออกจาก recount 5) ปิดผลต่างด้วยคิวสาเหตุ และ 6) จึงเลือก barcode, RFID หรือ mobile ดูภาพรวมระบบได้ในคู่มือติดตั้งระบบบริหารสินค้าคงคลัง ส่วนบทความนี้เจาะเวลาหยุดและงานข้อยกเว้น
แยกค่าฐานให้เห็นต้นเหตุ
แบ่งแรงงานปัจจุบันเป็นการเตรียม นับครั้งแรก นับซ้ำ สืบสวน อนุมัติ และ post adjustment วัดเวลาหยุดการผลิตแยกจาก labour-hours มิฉะนั้นชั่วโมงเดียวอาจถูกนับเป็นแรงงานปกติ OT และความเสียหายจากหยุดผลิตพร้อมกัน สูตรพื้นฐานคือเวลาที่ประหยัดได้ = ชั่วโมงแรงงานเดิม − ชั่วโมงแรงงานใหม่ เมื่อตีมูลค่าต้องตัดรายการซ้ำออก
ใช้ KPI ด้านความเร็วคู่กับการควบคุม
จำนวนรายการต่อชั่วโมงเพียงตัวเดียวอาจผลักให้พนักงานผ่านของที่ไม่ชัดหรือเลือกรหัสสาเหตุแบบง่าย ควรวัดชั่วโมงนับ รายการหรือจุดเก็บต่อชั่วโมง อัตราจบได้ในครั้งแรก สัดส่วนการนับซ้ำ ระยะเวลาทบทวนผลต่าง ผลต่างค้างนาน และการเกิดสาเหตุเดิมซ้ำหลังปรับยอด
กำหนดวัตถุที่ต้องนับก่อนเพิ่มประสิทธิภาพ
คำว่า “นับสินค้า” ยังไม่ใช่ข้อกำหนดที่ครบ ต้องกำหนดว่าหนึ่งบรรทัดประกอบด้วยโรงงาน คลัง พื้นที่ จุดเก็บ รหัสหน่วยขนย้ายหรือพาเลท สินค้า lot/serial หน่วยนับ และสถานะสต็อก สินค้ารหัสเดียวกันที่พร้อมใช้ รอตรวจ กักกัน เสียหาย หรือรับคืนอาจต้องแยกกัน
เลือกว่าจุดเก็บหรือหน่วยขนย้ายเป็นหลัก
ชั้นวางคงที่เหมาะกับการนับตามจุดเก็บ แต่ถ้าพาเลทเป็นหน่วยเคลื่อนย้าย การใช้ LPN หรือรหัสพาเลทช่วยกันนับซ้ำ เอกสาร Oracle Warehouse Management Cloud 26B อธิบายฟังก์ชันเฉพาะผลิตภัณฑ์สำหรับการนับพื้นที่สำรองด้วย LPN/พาเลทและการนับแบบสรุป นี่เป็นตัวอย่างการนำไปใช้ ไม่ใช่ข้อพิสูจน์ว่าวิธีเดียวเหมาะทุกคลัง ต้องกำหนดว่าระเบียนหลักคือ “ของที่ควรอยู่ในที่นี้” หรือ “ของในหน่วยขนย้ายนี้” และวิธีกระทบยอดระหว่างสองมุม
อย่าทำ lot, serial และสถานะหายไปในยอดรวม
ยอดรวมอาจตรงแต่ lot ถูกสลับ ซึ่งกระทบ traceability อายุสินค้า quality hold และ stock rotation สินค้า serial ต้องยืนยันตัวตน สินค้า lot ต้องแยกจำนวน และสินค้าที่ควบคุมสถานะต้องแยก good/hold/damaged IAS 2 กล่าวถึงหลักการต้นทุนและมูลค่าสุทธิที่จะได้รับของ inventory แต่การนับด้วย software อย่างเดียวไม่ได้รับรองข้อกำหนดบัญชีหรือ audit ทุกกรณี ต้องทำให้จำนวน ตัวตน สภาพ และการตีราคากระทบยอดได้
ควบคุมการแปลงกล่อง ชิ้น และพาเลท
อย่าปล่อยให้พนักงานคำนวณเองว่าจำนวนกล่องตรงกับจำนวนชิ้นหรือไม่ เอกสาร Microsoft เรื่อง unit และ stocking policy แสดงตัวอย่างฟังก์ชันที่ใช้หน่วยและ conversion ที่ตั้งค่าไว้ในการทำ cycle count กำหนดหน่วยรับเข้า หน่วยเก็บ หน่วยเบิก กล่องเปิด และประวัติการเปลี่ยน conversion สินค้า catch-weight หรือบรรจุภัณฑ์หลายแบบต้องมีข้อยกเว้นเฉพาะ
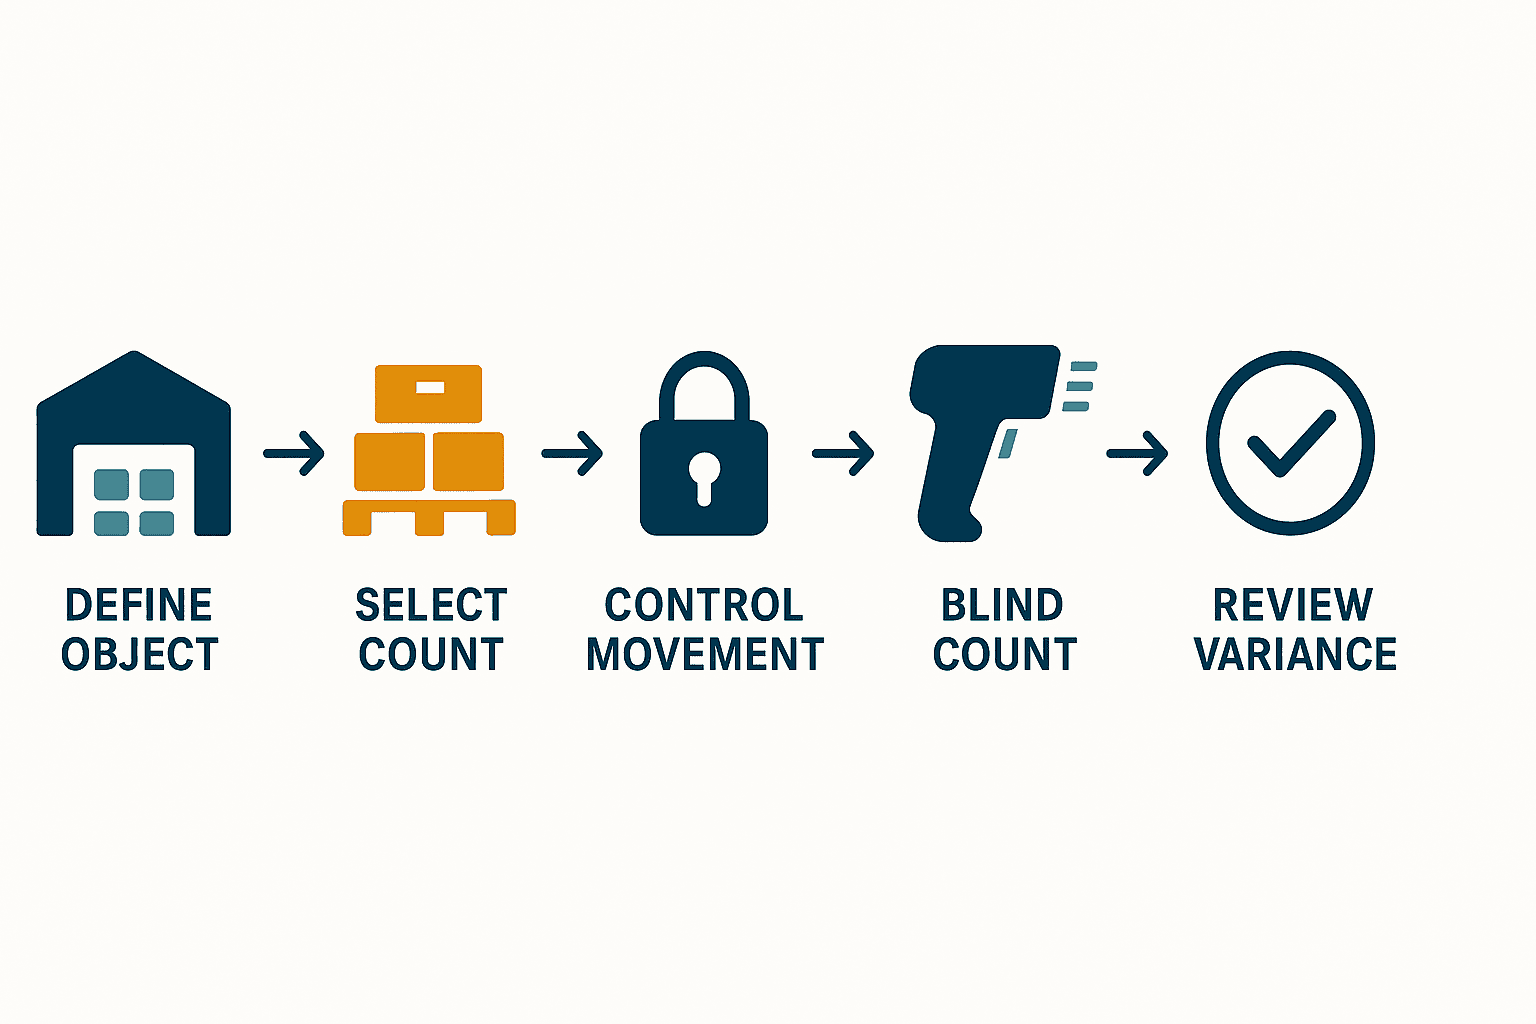
เลือกการนับทั้งหมด หมุนเวียน ตามเกณฑ์ และเฉพาะจุดตามวัตถุประสงค์
การนับทั้งคลังพร้อมกันไม่ใช่การควบคุมแบบเดียว เอกสาร Microsoft สำหรับ Dynamics 365 Warehousing อธิบายการสร้างงานนับ การปฏิบัติงาน การแก้ผลต่าง รวมถึง planned, threshold-triggered และ spot cycle count ซึ่งเป็น pattern ที่มีประโยชน์ แต่ความถี่และการอนุมัติต้องมาจากความเสี่ยงของไซต์
| วิธี | วัตถุประสงค์ | วิธีเลือกขอบเขต | การควบคุมการเคลื่อนไหว | หลักฐานสำคัญ |
|---|---|---|---|---|
| ตรวจนับทั้งหมด | ยืนยันภาพรวมเมื่อปิดงวด | ทั้งคลังหรือทั้งโรงงาน | หยุดหรือ cut-off เข้ม | ความครบถ้วน ไม่มีงานตกหล่น การอนุมัติ |
| ตรวจนับหมุนเวียนตามแผน | รักษาความถูกต้องตลอดปี | มูลค่า การเคลื่อนไหว ความเสี่ยง ผลต่างเดิม | แช่เฉพาะพื้นที่ได้ | แผน ประวัติ และการเกิดซ้ำ |
| ตรวจนับตามเกณฑ์ | ตอบสนองสัญญาณธุรกรรม | กิจกรรม ยอดคงเหลือ หรือความผิดปกติ | ป้องกันจุดเก็บเป้าหมาย | เงื่อนไขเริ่ม กำหนดเวลา ผลลัพธ์ |
| ตรวจนับเฉพาะจุด | ตรวจข้อสงสัยหน้างาน | ชั้นว่าง ของเสีย วางผิดที่ | กักการเคลื่อนไหวเฉพาะจุด | ผู้แจ้ง เหตุผล และผล |
อย่าใช้ ABC เป็นตารางความถี่สากล
มูลค่าสำคัญ แต่ชิ้นส่วนราคาต่ำที่เคลื่อนไหวสูง lot ที่ต้องติดตาม วัตถุอันตราย ชิ้นส่วนที่ขาดแล้วหยุดสายการผลิต และจุดเก็บที่เคยมีผลต่างบ่อยก็อาจต้องนับถี่ สินค้ามูลค่าสูงที่ปิดผนึกและแทบไม่เคลื่อนอาจใช้การควบคุมการเข้าถึงร่วมกับการตรวจเป็นระยะ อย่าอ้าง “A ทุกเดือน B ทุกไตรมาส” เป็นเกณฑ์สากล ให้พิจารณามูลค่า การเคลื่อนไหว ความเสี่ยง ประวัติ และข้อกำหนดปิดงวด
ใช้การนับบางส่วนของจุดเก็บโดยรู้ข้อจำกัด
เอกสารการตรวจนับบางส่วนของจุดเก็บจาก Microsoft อธิบายการนำทางให้ตรวจเฉพาะสินค้า/รุ่น แทนสต็อกทุกชนิดในจุดเก็บ ต้องตรวจว่าสินค้านอกขอบเขตที่อยู่ชั้นเดียวกัน ยอดคงเหลือของจุดเก็บ และความครบถ้วนของแผนทั้งปีถูกจัดการอย่างไร การนับบางส่วนไม่ได้แทนการนับทั้งหมดโดยอัตโนมัติ
จัดแกนเวลาให้ตรงด้วย cut-off การเคลื่อนไหว
ผลต่างที่แพงที่สุดคือผลต่างที่ไม่รู้ว่าเกิดจากของจริงผิดหรือเวลาลงระบบผิด กำหนดว่าการรับเข้า จ่ายออก โอน ตัดใช้การผลิต รับสินค้าสำเร็จ รับคืน ความเสียหาย และเศษเสียรายการใดอยู่ใน snapshot
หยุดทั้งหมด แช่พื้นที่ หรือเคลื่อนไหวพร้อมกันแบบควบคุม
การหยุดทั้งหมดอธิบายง่ายแต่กระทบงานสูง การแช่พื้นที่ห้ามเฉพาะจุดเก็บที่กำลังนับ ส่วนการเคลื่อนไหวพร้อมกันแบบควบคุมยอมให้ทำงานหลัง snapshot ได้ต่อเมื่อหน่วยขนย้ายทุกชิ้นมีสถานะว่า ยังไม่นับ กำลังนับ นับแล้ว หรือย้ายหลัง snapshot
| การเคลื่อนไหว | ขอบเขตที่ต้องกำหนด | หลักฐานเมื่อเป็นข้อยกเว้น |
|---|---|---|
| รับเข้า | arrival, inspection หรือ put-away ที่เริ่มรับรู้ | เลขรับเข้า เวลา จุดพัก |
| จ่ายออก | จัดสรร หยิบ ขึ้นรถ หรือยืนยันส่ง | คำสั่ง หน่วยขนย้าย เวลาออก |
| โอน | การลดต้นทางและเพิ่มปลายทางต้องสอดคล้อง | รหัสการโอน การสแกน สถานะค้าง |
| ผลิต | เบิก ตัดใช้ย้อนหลัง และรับสินค้าสำเร็จ | คำสั่ง เวลารายงาน สถานะงานระหว่างทำ |
| คืน/ทิ้ง | พร้อมใช้ กักกัน เสียหาย หรือทำลาย | เหตุผล รูป ผู้อนุมัติ สถานะ |
ป้ายกระดาษ “นับแล้ว” ไม่เพียงพอ
ป้ายอาจอยู่บนชั้นขณะที่พาเลทถูกย้าย เชื่อมรหัสงานนับ สถานะจุดเก็บ รหัสหน่วยขนย้าย และเวลาเข้าด้วยกัน ตรวจการสแกนซ้ำและการโอนที่ยังเปิด การทดสอบออฟไลน์ต้องครอบคลุมอายุข้อมูล ความขัดแย้งหลังเชื่อมต่อใหม่ การส่งซ้ำ และการทำงานต่อจากจุดค้าง
ออกแบบการเคลื่อนย้ายฉุกเฉินล่วงหน้า
ถ้าฝ่ายผลิตหรือคุณภาพต้องเบิกฉุกเฉินจากพื้นที่ที่ถูกแช่แข็ง ให้บันทึกผู้ขอ เหตุผล หน่วยขนย้าย จำนวน ต้นทาง/ปลายทาง เวลา ผู้อนุมัติ และวิธีสะท้อนในผลการนับ การเขียนว่า “ห้าม” อย่างเดียวทำให้เกิดทางลัดที่ไม่มีหลักฐาน และการเคลื่อนย้ายที่ยังกระทบยอดไม่เสร็จต้องไม่ถูกตัดออกจากเงื่อนไขปิดงาน
แปลง cut-off ให้เป็นการเปลี่ยนสถานะของแต่ละธุรกรรม
คำสั่งว่า “หยุดคลังในวันตรวจนับ” ยังกว้างเกินไป สำหรับการรับเข้า ให้แยกเวลารถมาถึง ขนลง ตรวจรับ พักสินค้า นำขึ้นชั้น และรับรู้เข้าระบบ แล้วกำหนดว่าสินค้าที่คาบเกี่ยวเวลาตัดยอดต้องอยู่สถานะใด สำหรับการจ่ายออก ให้แยกจัดสรร กำลังหยิบ บรรจุ ขึ้นรถ และยืนยันส่งออก ในการผลิตต้องเห็นช่องว่างระหว่างการเบิกของจริงกับเวลาที่ระบบบันทึกการตัดใช้ ส่วนสินค้าคืนต้องแยกคืนเป็นของดี รอตรวจ และรอทำลาย
แต่ละสถานะต้องมีพื้นที่วางจริง กติกาว่ารวมในยอดหรือไม่ ผู้มีสิทธิ์ เอกสารหลักฐาน และเงื่อนไขออกจากสถานะ สินค้าที่ขนลงก่อนเวลาตัดยอดแต่ยังตรวจไม่เสร็จต้องอยู่พื้นที่พักเฉพาะและมีรหัสหน่วยขนย้าย ไม่ควรปะปนในชั้นปกติทั้งที่ยังไม่อยู่ในบัญชี ธุรกรรมหลัง snapshot ต้องมีลำดับแยกเพื่อไม่ให้ย้อนหลังเข้ายอดที่กำลังนับ
กำหนดด่านอนุมัติก่อนปลดการแช่แข็งพื้นที่
“นับเสร็จแล้วจึงปลด” ยังไม่พอ เพราะอาจเหลืองานซ้ำ ข้อมูลจากเครื่องออฟไลน์ที่ยังไม่ส่ง การโอนค้าง ผลต่างเกินเกณฑ์ หรือรายการปรับปรุงที่ยังไม่อนุมัติ เงื่อนไขปลดควรรวมงานนับครบ ไม่มีอุปกรณ์รอซิงค์ ไม่มีการเคลื่อนย้ายค้าง มีผู้รับผิดชอบผลต่างสำคัญ และตรวจสอบการเบิกฉุกเฉินแล้ว ผู้มีสิทธิ์ต้องบันทึกเวลา พื้นที่ ประเด็นค้าง และมาตรการชั่วคราว หากข้ามกะให้ส่งต่อรายการในระบบแทนการบอกปากเปล่า
แยก blind count การนับซ้ำ และการอนุมัติ
Blind count หรือการนับแบบไม่เห็นยอดคาดหวัง จะไม่แสดงยอดตามบัญชีแก่ผู้ตรวจครั้งแรก เอกสารการนับหมุนเวียนของ Microsoft อธิบายพฤติกรรมผลิตภัณฑ์ที่ซ่อนยอดคาดหวังและตั้งจำนวนครั้งนับซ้ำได้ นี่คือรูปแบบการควบคุม ไม่ใช่ข้อบังคับทางกฎหมายสากล ให้ปรับตามความเสี่ยงและการแบ่งหน้าที่
เหตุผลที่ซ่อนยอดคาดหวัง
ยอดที่เห็นจะเป็นจุดยึด ทำให้ผู้ตรวจยอมรับจำนวนกล่องโดยไม่เปิดกล่อง มองข้ามจุดเก็บผิด หรือกรอกยอดที่จอแสดง Blind count ไม่ได้หมายถึงไม่เชื่อใจพนักงาน แต่สร้างการสังเกตที่เป็นอิสระจากบัญชี ควรแสดงสินค้า หน่วยนับ และคำสั่ง lot ที่จำเป็น แต่ซ่อนยอดคาดหวัง
อย่าให้คนเดิมนับซ้ำด้วยวิธีเดิม
เมื่อมีผลต่าง ให้ตรวจหน่วยนับ lot หน่วยขนย้าย การเคลื่อนย้ายค้าง และธุรกรรมที่ยังไม่ลงระบบแบบเป็นขั้นตอน จากนั้นให้คนอื่นหรือผู้ทบทวนนับใหม่ และเปิดกล่องหรือมองอีกด้านเมื่อจำเป็น การให้คนเดิมเห็นยอดแล้วบอก “นับให้ตรง” ไม่ใช่การยืนยันอิสระ ต้องตั้งจำนวนครั้ง เส้นทางยกระดับ และเงื่อนไขหยุด
รวมจำนวน มูลค่า และความเสี่ยงในเกณฑ์ยอมรับ
ผลต่างจำนวนเล็กอาจสำคัญสำหรับของมูลค่าสูงหรือ serial ส่วนสินค้าจำนวนมากราคาต่ำอาจมีลักษณะการวัดต่างกัน อย่าอนุมัติอัตโนมัติจากเปอร์เซ็นต์เดียว ให้รวมมูลค่า lot/serial สถานะคุณภาพ ประวัติ และชนิดสาเหตุ ค่าเกณฑ์จริงขึ้นกับนโยบายและการตรวจสอบของบริษัท บทความนี้ไม่สร้างตัวเลขมาตรฐานขึ้นมาเอง
ใช้คิวสาเหตุเพื่อแก้ปัญหาผลต่างสต็อกแบบปิดวง
ผลต่างไม่ใช่แค่ผลล้มเหลวของการนับ แต่เป็นข้อมูลเพื่อแก้ธุรกรรม ข้อมูลหลัก และวิธีทำงาน หากทีมเพียงกดอนุมัติรายการปรับปรุง การสืบสวนเดิมจะกลับมาอีก เก็บสาเหตุ หลักฐาน เจ้าของ กำหนดเวลา การอนุมัติ การลงรายการ และมาตรการแก้ไขในคิวเดียว
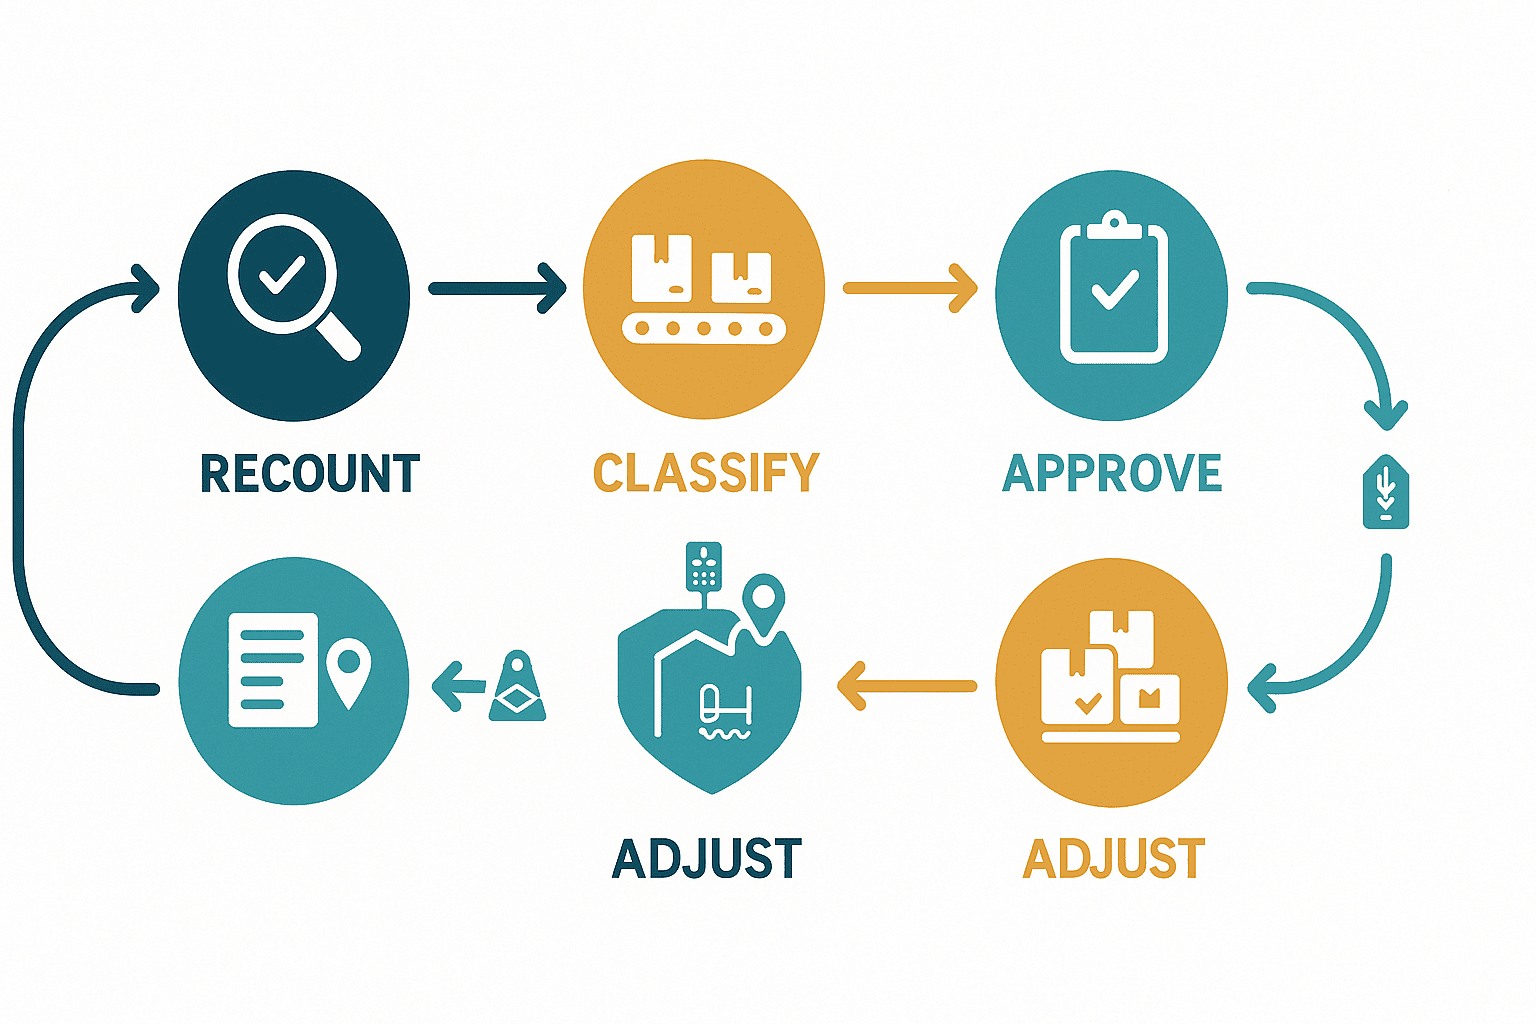
ตั้งหมวดสาเหตุที่นำไปแก้ได้
อย่างน้อยแยกการแปลงหน่วย จุดเก็บผิด การเคลื่อนย้ายไม่บันทึก เวลารับ/จ่าย BOM หรือเวลาตัดใช้ lot/สถานะไม่ตรง ความเสียหาย/เศษเสีย ข้อมูลหลักผิด การนับซ้ำ การนับตก ป้ายเสีย และยังไม่ทราบสาเหตุ คำว่า “ความผิดพลาดของผู้ปฏิบัติงาน” กว้างเกินไป หากยังไม่ทราบสาเหตุต้องมีเจ้าของและกำหนดเวลา
แยกการลงรายการปรับปรุงจากการปิดสาเหตุราก
อาจต้องลงรายการปรับปรุงเพื่อปิดงวดก่อนสืบสวนเสร็จ แต่ระบบต้องไม่ปิดสาเหตุอัตโนมัติ เก็บจำนวนที่นับ ยอดบัญชี ผลต่าง หน่วยนับ ผลกระทบต้นทุน สาเหตุ รูปหรือบันทึก ผู้ทบทวน ผู้อนุมัติ เอกสารปรับปรุง และเวลา ผู้ตรวจไม่ควรเลือกเหตุผล อนุมัติ และลงผลต่างของตนเองครบวงจร
วัดการเกิดซ้ำหลังปรับยอด
วิเคราะห์สินค้า-จุดเก็บ-สาเหตุเดิมตามเวลา หากผลต่างจากเวลาตัดใช้ย้อนหลังเกิดซ้ำ การเพิ่มความถี่นับไม่ใช่การแก้ราก ต้องแก้เวลารายงาน การเชื่อมต่อเครื่องจักร BOM ชิ้นส่วนทดแทน และเศษเสีย ถ้าของวางผิดที่บ่อย ให้แก้ป้ายจุดเก็บ กติกานำเข้าชั้น การเก็บปะปน และลำดับสแกน
กำหนดเจ้าของการป้องกันตามสาเหตุ
ผลต่างจากหน่วยนับต้องให้เจ้าของข้อมูลหลักทบทวนหน่วยซื้อ ผลิต ขาย วันที่มีผลของอัตราแปลง และวิธีจัดการกล่องเปิด ไม่ใช่เพียงอบรมพนักงานคลังซ้ำ การวางผิดที่ต้องให้ฝ่ายโลจิสติกส์ตรวจความชัดเจนของป้าย ชื่อจุดเก็บที่คล้ายกัน การอนุญาตเก็บปะปน กติกาเสนอจุดเก็บ และการสแกนยืนยันครั้งสุดท้าย การเคลื่อนย้ายที่ไม่บันทึกต้องให้ฝ่ายระบบตรวจว่าการตัดต้นทางและเพิ่มปลายทางจบภายใต้รหัสการย้ายเดียว แม้ธุรกรรมถูกขัดจังหวะ
ฝ่ายผลิตและวางแผนรับผิดชอบสาเหตุจาก BOM ชิ้นส่วนทดแทน yield, scrap และเวลาตัดใช้ ฝ่ายคุณภาพรับผิดชอบเวลาตัดสินสถานะ ป้ายกัก สิทธิ์เปลี่ยนสถานะ และพื้นที่แยก ของเสียต้องมีเส้นทางวัดได้ตั้งแต่พบ แยก เก็บหลักฐาน อนุมัติ จนลดสต็อก มาตรการแก้ไขต้องระบุสิ่งที่เปลี่ยน เจ้าของ กำหนดเวลา วิธีพิสูจน์ ขอบเขตที่กระทบ และเงื่อนไขย้อนกลับ ไม่ใช่เพียงคำว่า “เสร็จแล้ว”
เลือกบาร์โค้ด RFID และเครื่องอ่านแบบพกพาหลังออกแบบขั้นตอนงาน
Barcode เหมาะกับการยืนยันทีละชิ้นและมักเริ่มง่าย RFID อาจอ่านหลาย tag หรือไม่ต้อง line of sight ใน design ที่เหมาะ แต่ต้องควบคุม over-read, occlusion, โลหะ ของเหลว การติด tag และขอบเขต read zone Manual entry อาจเหลือสำหรับข้อยกเว้นที่อนุมัติ โดยมี reason และ role control
ดูรายละเอียดอุปกรณ์ในคู่มือติดตั้งเครื่องอ่านแบบพกพาในโรงงานไทย และส่วนประกอบต้นทุนในคู่มือต้นทุน RFID สำหรับโรงงานไทย คำถามหลักไม่ใช่ “เครื่องไหนเร็วที่สุด” แต่คือ “เครื่องไหนทำตามวัตถุที่ต้องนับและขั้นตอนข้อยกเว้นที่กำหนดไว้ได้อย่างน่าเชื่อถือในพื้นที่จริง”
การทดสอบรับมอบที่มากกว่าการสแกนสำเร็จ
ทดสอบ duplicate scan, wrong label, multiple UOM, lot mismatch, offline, battery loss, reconnect, resume และผู้ใช้พร้อมกัน สำหรับ RFID ให้ทดสอบอ่านข้าม rack, tag หาย/ซ้ำ, โลหะ และ handling unit เต็มกับว่าง วัดด้วยชั้นวาง สินค้า บรรจุภัณฑ์ และ network จริง ไม่เปลี่ยนผล PoC เป็นคำรับประกันสากล
เขียนข้อกำหนดที่ทดสอบได้ใน RFP
| ด้าน | สิ่งที่ขอ | หลักฐานรับมอบ |
|---|---|---|
| การสร้างงาน | สร้างงานตามจุดเก็บ สินค้า มูลค่า การเคลื่อนไหว ความเสี่ยง | งานที่สร้างจากสถานการณ์ที่กำหนด |
| Blind count | ซ่อนยอด, recount, permission | หน้าจอตาม role และ audit log |
| การระบุตัวตน | หน่วยนับ lot, serial, สถานะ, หน่วยขนย้าย | กรณีนับและผลต่างตัวแทน |
| Offline | save, resume, deduplicate, conflict | สาธิต disconnect/recovery พร้อม log |
| Movement | cut-off, zone freeze, controlled concurrency | test receipt, issue, transfer, production |
| Exception | tolerance, queue, reason, evidence, segregation | trace จากผลต่างถึง adjustment |
| การเชื่อมต่อ | ERP/WMS, API, การส่งออก | กระทบยอดและกันลงรายการซ้ำ |
| Management | KPI, ageing, recurrence, retention | dashboard และไฟล์ export |
| Operation | ไทย/อังกฤษ role, backup/restore, local support | test สิทธิ์และ restore |
เปลี่ยนการสาธิตของผู้ขายเป็นสถานการณ์ของโรงงาน
ใช้สินค้าตัวแทน กล่องเปิด การเก็บปะปน lot สินค้ารอตรวจคุณภาพ และหน่วยขนย้ายระหว่างทาง เกณฑ์ผ่านไม่ใช่ “มีหน้าจอ” แต่คือใครทำอะไร บันทึกเหตุการณ์เก็บอะไร และรายการปรับปรุงที่อนุมัติถูกลงใน ERP เพียงครั้งเดียว
นำหลักฐานการรับมอบกลับมาใช้หลังเริ่มงานจริง
บันทึกการรับมอบไม่ควรเป็นไฟล์ใช้ครั้งเดียว ต้องเชื่อมแต่ละกรณีทดสอบกับการอัปเดตระบบ เปลี่ยนอุปกรณ์ เปลี่ยนผัง แก้ข้อมูลหน่วยนับ และแก้ส่วนเชื่อมต่อที่ต้องทดสอบซ้ำ ระเบียนทดสอบควรเก็บขอบเขตงาน ข้อมูลหลักที่เป็นเงื่อนไข เวอร์ชันตั้งค่า ข้อมูลนำเข้า ผลที่คาด ผลจริง บันทึกเหตุการณ์ ผู้ตัดสิน และชนิดการเปลี่ยนที่เกี่ยวข้อง หากตรรกะกู้คืนแบบออฟไลน์เปลี่ยน ต้องทดสอบการบันทึก ป้องกันส่งซ้ำ แก้ความขัดแย้ง และลง ERP เพียงครั้งเดียว ไม่ใช่ทดสอบเฉพาะสแกนออนไลน์
การอบรมต้องรวมสถานะ “ห้ามนับ” สถานะที่ต้องยกระดับ และเงื่อนไขอนุญาตกรอกมือ เปรียบเทียบตารางสิทธิ์กับสิทธิ์จริงและยกเลิกสิทธิ์เก่าหลังย้ายงานหรือพ้นสภาพ การตรวจควบคุมตามรอบควรสุ่มผลต่างค้าง สาเหตุซ้ำ การใช้งานนอกสิทธิ์ และอุปกรณ์ที่ยังไม่ซิงค์ หลักฐานสำรองข้อมูลต้องมีการกู้คืนในสภาพแวดล้อมแยกและยืนยันว่างานนับ การอนุมัติ และไฟล์แนบอ่านได้
ใส่เงื่อนไขการทำงานในไทย
ตรวจภาษาไทย/อังกฤษ คำย่อสินค้า รูปแบบวันที่ หน่วย กะ วันหยุด และเวลาสนับสนุนในประเทศ ทดสอบไฟดับ network แปรปรวน การเปลี่ยนเครื่อง backup และ delegation เมื่อ admin ไม่อยู่ ไม่ว่าจะ cloud หรือ on-premises ต้องระบุ responsibility boundary และวิธี export data
PoC 30 วันแบบตัวอย่าง
แผนต่อไปนี้เป็น สมมติฐานเพื่อวางแผนเท่านั้น ไม่ใช่ benchmark หรือคำรับประกันผล: 30 วัน หนึ่ง zone และกลุ่มสินค้าตัวแทนที่ต่างกันด้านมูลค่า การเคลื่อนไหว และความเสี่ยง ระยะและ scope จริงขึ้นกับความเสี่ยง ปฏิทินปิดงวด กะ และงาน integration
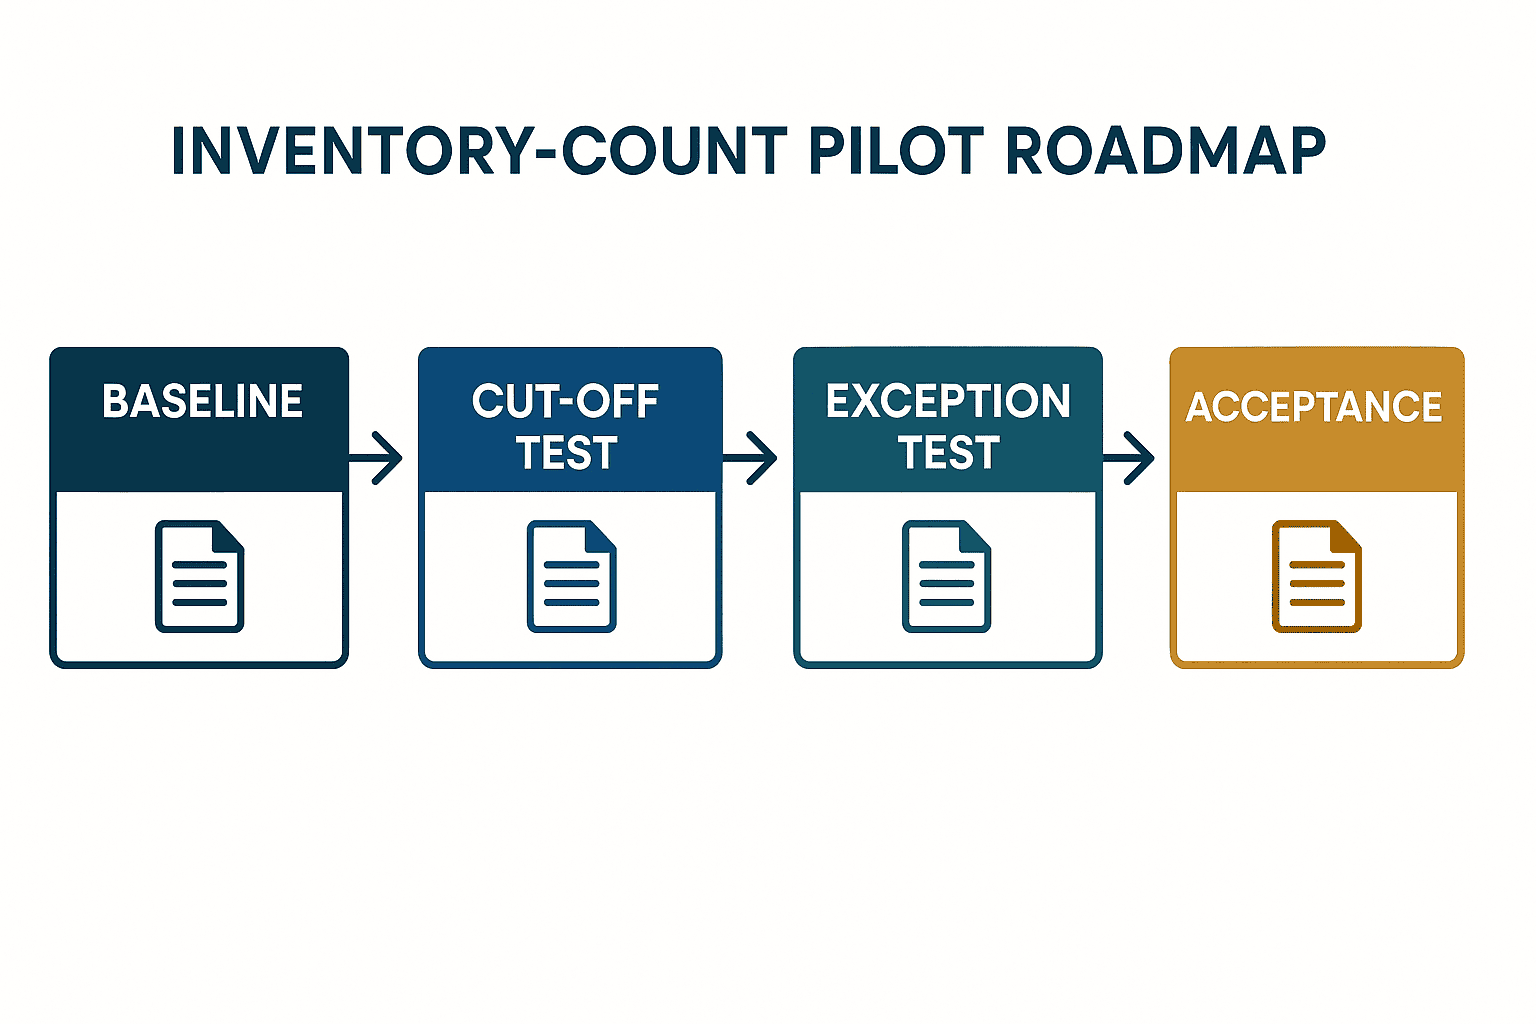
สัปดาห์ 1: ยืนยันค่าฐานและวัตถุที่นับ
วัดงานเดิมตามกิจกรรม ทำความสะอาดนิยามจุดเก็บ หน่วยขนย้าย สินค้า lot หน่วยนับ และสถานะ สังเกตการเคลื่อนไหวกับเวลา ตั้งสมมติฐานว่าอะไรเป็นสาเหตุจากของจริง เวลา หรือข้อมูลหลัก และบันทึกสิ่งที่อยู่นอกขอบเขต
สัปดาห์ 2: จำลอง cut-off และ blind count
เลือก full stop, zone freeze หรือ controlled concurrency ทำ scenario รับ จ่าย โอน ผลิต คืน ทดสอบ first blind count, independent recount และ review เมื่อเกิน tolerance พร้อมสิทธิ์และหลักฐาน
สัปดาห์ 3: ใส่ผลต่างและเหตุขัดข้องที่อนุมัติ
สร้างกรณีจุดเก็บผิด หน่วยนับผิด การโอนไม่ครบ lot ไม่ตรง ออฟไลน์ และสแกนซ้ำแบบควบคุม ตรวจการพบ การแจ้ง เจ้าของ อายุค้าง และป้องกันลงรายการซ้ำหลังการกู้คืน
สัปดาห์ 4: ประเมินการควบคุมและความคุ้มค่าทางธุรกิจ
เทียบค่าฐานกับวิธีใหม่ด้วยขอบเขตเดียวกัน ดูชั่วโมงแรงงาน เวลางานสะดุด อัตราจบครั้งแรก สัดส่วนนับซ้ำ เวลาทบทวน และผลต่างที่ยังไม่ปิด หากแปลงเป็นรายปีให้ระบุฤดูกาลและความถี่ พร้อมตัดเวลาหยุด OT และแรงงานที่ซ้ำ รวมข้อกำหนดค้าง การเปลี่ยนวิธีทำงาน การอบรม และการทำความสะอาดข้อมูลในประมาณการ
ใช้ด่านรับรอง PoC แยกกัน ไม่ใช้เป้าความเร็วตัวเดียว
ประเมินความเร็ว การควบคุม และความสามารถทำงานเองแยกกัน ด่าน “ความพร้อม” ตรวจว่าวัตถุที่นับ หน่วย lot สถานะ และขอบเขตเคลื่อนไหวชัดเจน ด่าน “การทำงานตามการควบคุม” ตรวจ cut-off, blind count, การนับซ้ำ การอนุมัติ และหลักฐานเบิกฉุกเฉิน ด่าน “ปิดข้อยกเว้น” ตรวจว่าผลต่างที่ใส่ทดสอบได้รับสาเหตุ เจ้าของ หลักฐาน การปรับยอด และมาตรการป้องกัน ด่าน “พึ่งพาตนเอง” ตรวจว่าทีมในพื้นที่สร้างงาน กู้ระบบ จัดสิทธิ์ และส่งออกหลักฐานจากคู่มือได้
หากไม่ผ่าน ให้จำแนกว่าเกิดจากข้อกำหนด การตั้งค่า ข้อมูล การอบรม หรือข้อจำกัดผลิตภัณฑ์ รายการที่แก้ได้ต้องมีกรณีทดสอบซ้ำและกำหนดเวลา ส่วนข้อจำกัดผลิตภัณฑ์ต้องระบุมาตรการทดแทน ความเสี่ยงคงเหลือ ผู้อนุมัติ และขอบเขตใช้งานที่จำกัด ไม่ควรปล่อยการรับแบบมีเงื่อนไขไม่มีกำหนด หรือถือว่าความเร็วดีขึ้นคือสำเร็จทั้งที่การควบคุมและการกู้คืนยังไม่พร้อม
คำถามที่พบบ่อย
ควรเริ่มลดเวลาตรวจนับจากอะไร?
แยกงานเป็นเตรียม นับครั้งแรก นับซ้ำ สืบสวน และอนุมัติ จากนั้นกำหนดวัตถุที่ต้องนับและขอบเขตการเคลื่อนไหว หากงานนับซ้ำกับสืบสวนสูง ให้แก้ cut-off หน่วยนับ จุดเก็บ และการเคลื่อนย้ายที่ยังไม่บันทึกก่อนความเร็วเครื่องอ่าน
การนับหมุนเวียนแทนการนับประจำปีได้หรือไม่?
ไม่มีคำตอบเดียว ขึ้นกับกฎหมาย นโยบายบัญชี การตรวจสอบ ข้อกำหนดลูกค้า และความเสี่ยง ต้องพิสูจน์ความครบถ้วน ความเป็นอิสระ การจัดการผลต่าง และหลักฐาน แล้วหารือกับฝ่ายการเงิน/ผู้สอบบัญชี การนับบางส่วนไม่ได้แทนการยืนยันทั้งหมดโดยอัตโนมัติ
Blind count คืออะไร?
คือการซ่อนยอดคาดหวังจากผู้ตรวจครั้งแรก เพื่อให้การสังเกตเป็นอิสระ แต่ยังแสดงสินค้า หน่วยนับ และ lot ที่จำเป็น เมื่อมีผลต่างให้ผู้รับผิดชอบอีกคนตรวจนับซ้ำและอนุมัติ ไม่ใช่บังคับให้กรอกยอดให้ตรง
จัดประเภทสาเหตุผลต่างอย่างไร?
แยกหน่วยนับ วางผิดจุด การเคลื่อนย้ายไม่บันทึก เวลาเข้า/ออก BOM หรือเวลาตัดใช้ lot/สถานะ ความเสียหาย ข้อมูลหลัก การนับซ้ำ และการนับตก พร้อมหลักฐานและมาตรการแก้ไข ไม่ปิดทุกเรื่องด้วยคำว่า “ความผิดพลาดของผู้ปฏิบัติงาน”
RFID ทำให้ตรวจนับเร็วขึ้นเสมอหรือไม่?
ไม่สามารถรับประกัน อาจเร็วขึ้นในเขตอ่านที่เหมาะ แต่ต้องออกแบบการอ่านเกินขอบเขต tag ที่หาย ผลจากโลหะ/ของเหลว บรรจุภัณฑ์ และการประมวลผลซ้ำ วัดแรงงานรวมกับเวลาจัดการข้อยกเว้นใน PoC จริง
การรับมอบเครื่องอ่านแบบพกพาต้องทดสอบอะไร?
นอกจากการสแกนปกติ ให้ทดสอบรายการซ้ำ ป้ายผิด หลายหน่วย lot การทำงานออฟไลน์ การกลับมาทำต่อหลังสะดุด การเปลี่ยนแบตเตอรี่ ผู้ใช้พร้อมกัน และการลงรายการ ERP เพียงครั้งเดียว รวมการแสดงภาษาไทย/อังกฤษ สิทธิ์ตามบทบาท และการสำรอง/กู้คืน เก็บข้อมูลทดสอบ เวอร์ชันตั้งค่า ผลที่คาด ผลจริง และผู้ทบทวน เพื่อใช้หลักฐานชุดเดิมซ้ำหลังอัปเกรดหรือเปลี่ยนอุปกรณ์
ถ้าต้องเบิกฉุกเฉินระหว่าง cut-off ทำอย่างไร?
ใช้ขั้นตอนข้อยกเว้นที่กำหนดล่วงหน้า บันทึกผู้ขอ เหตุผล หน่วยขนย้าย จำนวน จุดก่อน/หลัง เวลา ผู้อนุมัติ และสะท้อนใน snapshot หรือผลการนับ ห้ามใช้เพียงคำสั่งปากเปล่าแล้วปรับยอดภายหลังโดยไม่มีเหตุผล
คำนวณ ROI อย่างไร?
ลบชั่วโมงแรงงานของวิธีใหม่จากค่าฐานในขอบเขตเดียวกัน รวมอุปกรณ์ ซอฟต์แวร์ การเชื่อมต่อ การอบรม การเตรียมข้อมูล และการสนับสนุน ตัดการนับซ้ำเมื่อเวลาหยุด OT และแรงงานปกติหมายถึงชั่วโมงเดียวกัน ใช้ข้อมูลวัดของพื้นที่ ไม่ใช้เปอร์เซ็นต์ทั่วไป
สรุป: ลดสิ่งที่ต้องนับและลดข้อยกเว้นจริง
การลดเวลาในการตรวจนับสต็อกไม่ใช่การสแกนกระบวนการที่เสียให้เร็วขึ้น ต้องกำหนดจุดเก็บ หน่วยขนย้าย สินค้า lot หน่วยนับ และสถานะ เลือกการนับทั้งหมด การนับหมุนเวียน การนับตามเกณฑ์ และการนับเฉพาะจุดตามความเสี่ยง จัดเวลาให้ตรงด้วย cut-off หรือการเคลื่อนไหวพร้อมกันแบบควบคุม แล้วแยก blind count การนับซ้ำโดยผู้รับผิดชอบอีกคน และการอนุมัติผลต่าง
คิวสาเหตุช่วยลดข้อยกเว้นที่ต้องตามซ้ำ เช่น หน่วยนับ วางผิดที่ การเคลื่อนย้ายไม่บันทึก เวลาการผลิต lot/สถานะ ความเสียหาย และข้อมูลหลัก ส่วนบาร์โค้ด RFID และอุปกรณ์เคลื่อนที่ต้องถูกเลือกเพื่อทำแบบจำลองนี้ให้เชื่อถือได้
TOMAS TECH ช่วยโรงงานในไทยวิเคราะห์งานตรวจนับ ออกแบบการนับหมุนเวียนและ cut-off เชื่อม WMS/ERP ทำ PoC ด้วยเครื่องอ่านแบบพกพาหรือ RFID และกำหนด RFP กับหลักฐานรับมอบ สามารถติดต่อเราได้ตั้งแต่ยังไม่เลือกเทคโนโลยี จุดเริ่มต้นคือเปลี่ยนเวลาหน้างานและสาเหตุผลต่างให้เป็นข้อกำหนดที่ตรวจสอบได้
แหล่งข้อมูลทางการ
- Microsoft Learn — Cycle counting
- Microsoft Learn — Partial location cycle counting
- Microsoft Learn — Units of measure and stocking policies
- Oracle Warehouse Management Cloud 26B Online Help
- IFRS — IAS 2 Inventories
- Microsoft Learn — Define inventory counting processes
- Microsoft Learn — Count, adjust and reclassify inventory


