


เมื่อโรงงานพิจารณาติดตั้งระบบจัดการสินค้าระหว่างกระบวนการผลิต คำถามแรกที่ควรตอบคือ “กระบวนการก่อนหน้ารายงานเสร็จ 100 ชิ้น กระบวนการถัดไปรับ 92 ชิ้น อีก 8 ชิ้นอยู่ที่ไหน” หน้าจอความคืบหน้าบอกไม่ได้เสมอไปว่าของอยู่บนชั้นพักงาน อยู่บนรถเข็น หรือถูกกักรอผลคุณภาพ บทความนี้อธิบายการกำหนดปริมาณ WIP ตามกระบวนการ จุดพัก ตำแหน่ง และสถานะ รวมถึงข้อกำหนดสำหรับ RFP การทดสอบ FAT และ SAT สำหรับโรงงานในไทย
เริ่มโครงการระบบจัดการ WIP ด้วยกติกาการนับ
ก่อนเลือกซอฟต์แวร์ ต้องตกลงว่าเมื่อใดชิ้นงานหนึ่งชิ้นจึงนับเป็นสินค้าระหว่างกระบวนการ: เมื่อเครื่องจักรทำงานเสร็จ เมื่อฝ่ายตรวจสอบอนุมัติ หรือเมื่อผู้รับในกระบวนการถัดไปตรวจนับของจริง เหตุการณ์เหล่านี้ไม่เหมือนกัน ปุ่ม “เสร็จ” ปุ่มเดียวอาจทำให้รายงานการผลิตดูถูกต้อง แต่ไม่บอกตำแหน่งและความพร้อมใช้งาน ระบบต้องมีแผนผังจุดพักงาน กติกาภาชนะ พื้นที่กักกัน และผู้รับผิดชอบการส่งมอบที่ชัดเจน
ตัวอย่างเช่น กระบวนการหนึ่งผลิต 120 ชิ้น คัดทิ้ง 3 ชิ้น และรอตรวจคุณภาพอีก 2 ชิ้น จำนวนที่กระบวนการถัดไปใช้ได้ไม่ควรอนุมานจากยอดผลิตอย่างเดียว แม้หน้าจอแสดงของดี 117 ชิ้น ก็ต้องรู้ว่า 2 ชิ้นที่กักนั้นรวมอยู่ในยอดหรือหักออกแล้ว ข้อกำหนดหลักคือสามารถสร้างภาพจำนวนตามคำสั่งผลิต สินค้า ล็อต ตำแหน่ง และสถานะ ณ เวลาที่ต้องการได้ พร้อมหลักฐานว่าตัวเลขมาจากเหตุการณ์ใดและตรงกับการนับของจริงหรือไม่
เรื่องนี้ต่างจากการสั่งรถเข็นหรือพนักงานให้ขนย้าย ซึ่งอ่านต่อได้ในระบบสั่งงานขนย้ายระหว่างกระบวนการ ประเด็นของบทความนี้คือจำนวนของจริงก่อนและหลังการย้าย การแตกหรือรวมล็อตและกรรมสิทธิ์สินค้าฝากขายเป็นขอบเขตที่เกี่ยวข้องแต่ต้องออกแบบแยกกัน หากต้องการภาพรวมของ WIP กับระยะเวลาผลิต อ่านแนวปฏิบัติการจัดการงานระหว่างผลิต บทความนี้จะมุ่งที่การลงระบบและการตรวจรับ
ยอดความคืบหน้าไม่เท่ากับยอดคงเหลือ
เอกสารของ Microsoft อธิบายการที่พนักงานรายงานจำนวนของดีในงานผลิต และแยกการรายงานผลิตภัณฑ์สำเร็จเพื่อเพิ่มจำนวนในสต็อก จึงไม่ควรถือว่าตัวเลขความคืบหน้าทุกกระบวนการเป็นธุรกรรมสินค้าคงคลังเสมอไป การตั้งค่าระบบแต่ละโรงงานต่างกัน ให้แยกนิยาม “จำนวนที่รายงานในกระบวนการ” “จำนวน WIP ที่มีอยู่จริง” และ “จำนวนที่ ERP รับรู้” อย่างชัดเจน อ่านขอบเขตระบบโดยรวมได้ในระบบบริหารการผลิตคืออะไร
ออกแบบจำนวนตามกระบวนการ จุดพัก ตำแหน่ง และสถานะ
ข้อมูลขั้นต่ำที่ต้องพิจารณาคือรหัสสินค้า คำสั่งผลิต กระบวนการ ล็อตเมื่อจำเป็น ตำแหน่ง สถานะ จำนวน หน่วย ภาชนะ และเวลา ต้องระบุว่าชุดข้อมูลใดทำให้ยอดสองรายการถือเป็นคนละกอง มิฉะนั้นล็อตเดียวกันอาจปรากฏซ้ำที่ทางออกกระบวนการต้นทาง ทางเข้ากระบวนการปลายทาง และชั้นกักกัน ควรเก็บทั้งประวัติธุรกรรมที่คำนวณยอด และผลการนับของจริงเพื่อเทียบกัน การเขียนทับยอดทำให้หาจุดเกิดส่วนต่างไม่ได้ ส่วนการมีแต่ธุรกรรมโดยไม่ตรวจของจริงจะสะสมความผิดพลาดจากการสแกน
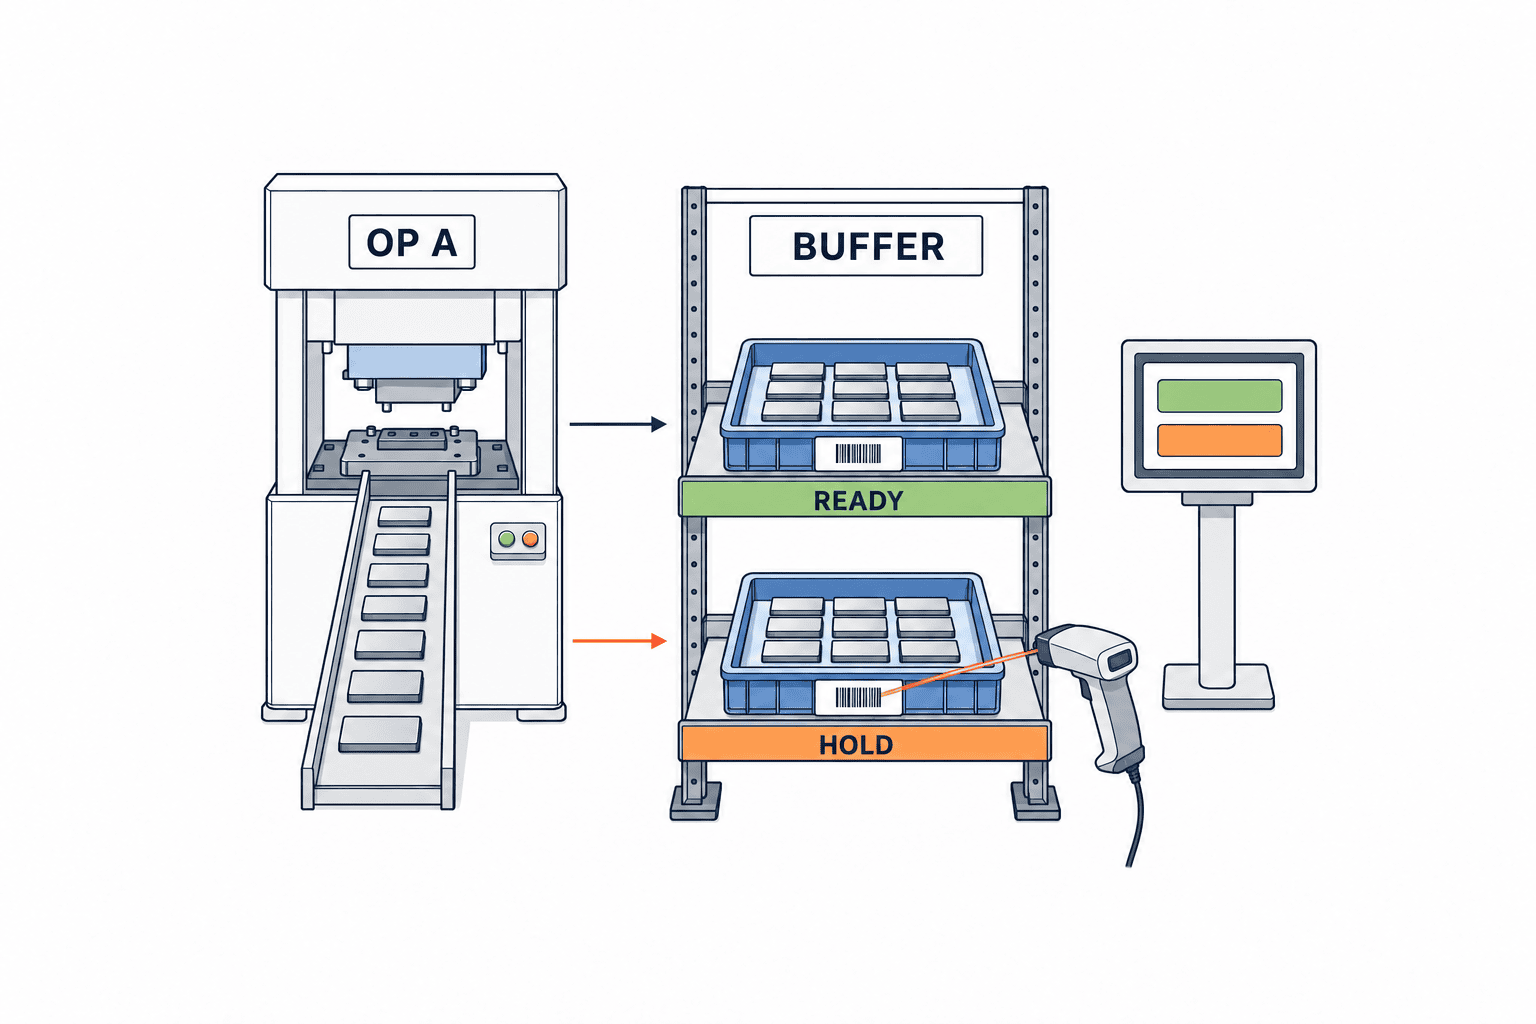
จุดพักงานไม่ใช่เพียงรหัสสถานที่ ต้องแยกของรอออกจากกระบวนการต้นทาง ของกำลังขนย้าย ของรอรับ และของรับแล้วแต่รอใช้ หากรวมทั้งหมดเป็น “ระหว่างกระบวนการ” ผู้รับผิดชอบของหายจะไม่ชัด กำหนดอาคาร ไลน์ กระบวนการ จุดพัก ชั้นหรือช่องพื้นให้ละเอียดพอที่จะเดินไปพบของจริง ป้ายหน้างานกับชื่อบนหน้าจอต้องตรงกัน หากรถเข็นเป็นตำแหน่งชั่วคราว ให้ติดตามที่อยู่ของรถและสิ่งที่บรรทุก หากรถเข็นเป็นภาชนะ ให้กำหนดวิธีเปลี่ยนตำแหน่งของภาชนะ
สถานะควรแยกอย่างน้อย “พร้อมใช้” “รอรับ” “กักคุณภาพ” “รอแก้ไขงาน” และ “ยืนยันคัดทิ้ง” ถาดที่อยู่ข้างเครื่องปลายทางแต่อยู่ระหว่างกักคุณภาพห้ามรวมเป็นจำนวนพร้อมใช้ ในทางกลับกัน ของผ่านตรวจแล้วแต่ยังติดสถานะกักทำให้เห็นขาดแคลนเทียม การเปลี่ยนสถานะต้องมีสิทธิ์ เหตุผล จำนวน สถานะก่อนและหลัง เวลา และผู้รับผิดชอบ ตกลงว่า QMS หรือ MES เป็นผู้อนุมัติปล่อยของ ไม่ควรมีปุ่มปล่อยกักที่เป็นอิสระต่อกันสองระบบ
หน่วยนับอาจเปลี่ยนจากชิ้นเป็นถาดหรือชุด กำหนดหน่วยฐาน อัตราแปลง การปัดเศษ และภาชนะที่บรรจุไม่เต็ม จำนวนมาตรฐานต่อกล่องเป็นข้อมูลมาสเตอร์ที่มีประโยชน์ แต่ไม่ได้พิสูจน์ว่ากล่องที่สแกนมีจำนวนมาตรฐานทุกกล่อง ต้องระบุเมื่อใดใช้จำนวนมาตรฐานได้ และเมื่อเปิดกล่องแล้วต้องนับใหม่
สมการจำนวนที่ตรวจสอบได้
สำหรับจุดพักหนึ่งแห่ง จำนวนต้นงวดบวกจำนวนรับจากกระบวนการก่อนหน้าและจำนวนส่งกลับ หักจำนวนเบิกไปกระบวนการถัดไป จำนวนคัดทิ้ง และจำนวนย้ายออก เท่ากับจำนวนปลายงวด การกักคุณภาพเป็นการเปลี่ยนสถานะ ไม่ใช่การทำให้จำนวนหายไป การส่งไปแก้งานต้องหักออกจากจุดเดิมและเพิ่มที่จุดรับ หากสมการไม่ตรง ให้เก็บส่วนต่างและไล่เหตุการณ์จากจุดที่ตรงกันครั้งล่าสุด แทนการปรับยอดแบบไม่ระบุเหตุผล
งานที่ข้ามกะหรือข้ามวันต้องแยกเวลาที่เกิดเหตุการณ์ออกจากวันที่ทางธุรกิจใช้รายงาน เวลาประเทศไทย เวลาสำนักงานใหญ่ วันทำงานของกะกลางคืน และวันปิดงวดอาจไม่ตรงกัน การแก้วันที่รายงานไม่ควรเปลี่ยนเวลาจริงของเหตุการณ์ย้อนหลัง หากกระทบงวดที่ปิดแล้วต้องมีการอนุมัติ ความสามารถในการย้อนดูยอดปลายกะเมื่อวานช่วยทั้งการแก้ปัญหาหน้างานและการกระทบยอดกับฝ่ายการเงิน
วัดการค้างของ WIP จากเวลาใด
คำว่า “ค้างสามวัน” ไม่มีประโยชน์หากไม่ระบุจุดเริ่มนับ แยกเวลาจากผลิตเสร็จถึงถึงจุดพัก จากถึงจุดพักถึงยืนยันรับ จากเริ่มกักถึงตัดสินคุณภาพ และจากพร้อมใช้ถึงถูกใช้ ช่วงแรกนานอาจเป็นปัญหาขนย้าย ช่วงที่สองอาจเป็นปัญหาส่งมอบ ช่วงสุดท้ายอาจเกี่ยวกับแผนหรือการเปลี่ยนรุ่นผลิต การปนเวลาในสถานะกักกับเวลารอใช้จะทำให้แก้ผิดจุด
รายการค้างควรแสดงกำหนดส่งคำสั่งผลิต เวลาที่กระบวนการถัดไปจะใช้ สถานะ จำนวน ตำแหน่ง เหตุการณ์ล่าสุด และหน่วยงานเจ้าของ เลือกเกณฑ์เตือนตามรอบกระบวนการ เวลาพักแห้งหรือทำความสะอาด และระยะเวลาตรวจคุณภาพ ไม่ควรสร้างการแจ้งเตือนมากจนไม่มีใครอ่าน เริ่มจากไลน์และจุดพักเดียว ให้กะถัดไปค้นหากล่องที่ถูกทิ้งค้างได้ก่อน
FIFO ในคลังกับการปล่อย WIP เข้ากระบวนการถัดไปเป็นคนละการตัดสินใจ ของที่กักหรือกลับจากแก้งานไม่ควรถูกใช้เพียงเพราะเก่าที่สุด ต้องตกลงว่าจะใช้อายุการผลิตเดิม เวลาอนุมัติปล่อยกัก หรือกติกาคุณภาพของสินค้าเป็นลำดับ อ่านเรื่องคลังได้ในระบบจัดการ FIFO แต่กำหนดเกณฑ์รับและความพร้อมใช้ระหว่างกระบวนการแยกต่างหาก
ของค้างอาจเกิดจากกำลังผลิตปลายทางไม่พอ ขาดชิ้นส่วนประกอบ รอผลตรวจ ป้ายผิด รายงานเสร็จก่อนของจริง หรือย้ายของแล้วลืมบันทึก จึงไม่ควรเรียกทุกกรณีว่า “สต็อกเกิน” ยอดรวมในแดชบอร์ดต้องเจาะลงถึงประวัติเหตุการณ์และตำแหน่งของจริงได้ การประชุมรายวันควรแยก “เสร็จแต่ยังไม่รับ” “รับแล้วแต่ยังไม่ใช้” “กักคุณภาพ” และ “กำลังสอบสวนส่วนต่าง” พร้อมจำนวนที่คลี่คลายจากกะก่อน
กระทบยอดการส่งและรับที่จุดส่งมอบ
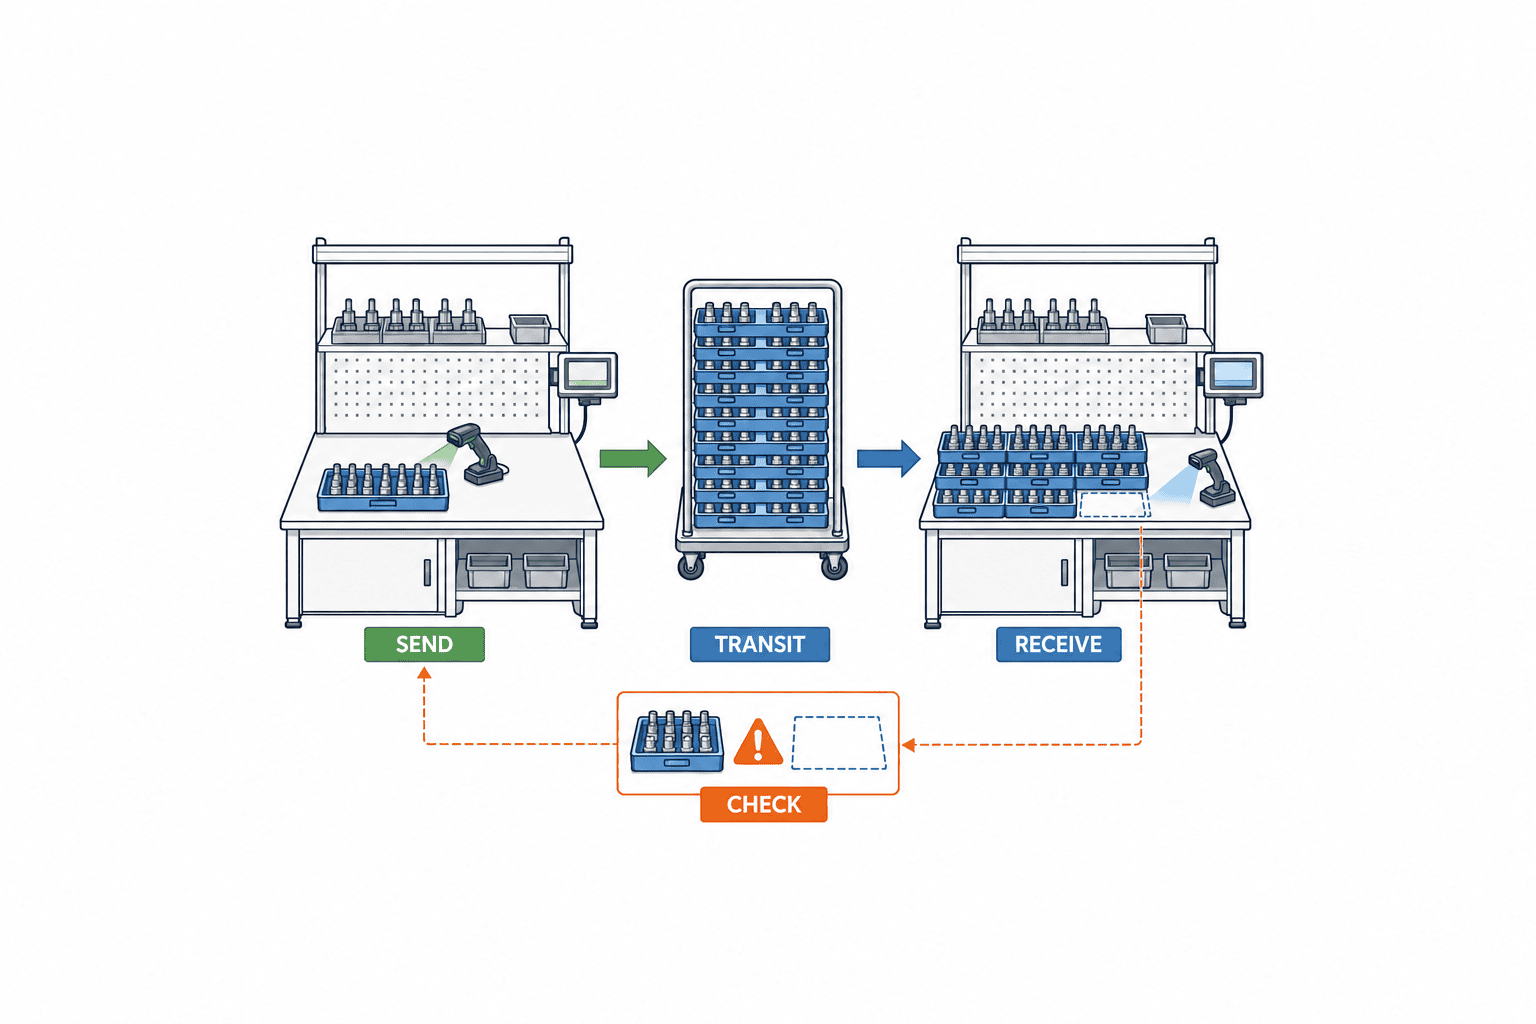
“ส่งแล้ว” กับ “รับแล้ว” เป็นการสังเกตสองครั้ง ไม่ใช่เหตุการณ์เดียว ผูกเวลาส่ง รหัสภาชนะ สินค้าและล็อต จำนวนคาดหมาย จำนวนจริง ผู้ส่ง และผู้รับเข้าด้วยกันในหน่วยส่งมอบเดียว ระหว่างที่สองฝ่ายยังไม่ตรงกัน ให้คงสถานะกำลังขนย้ายหรือรอรับ ไม่ย้ายเป็นของพร้อมใช้ที่ปลายทางเงียบ ๆ กำหนดช่วงที่ความรับผิดชอบเปลี่ยนมือให้ตรงกับวิธีทำงานจริง การเพิ่มสองปุ่มบนหน้าจอไม่ได้พิสูจน์ว่ามีคนตรวจถาดจริง
หากส่งสิบถาดแต่พบเก้า อย่าแก้รายการส่งย้อนหลังเป็นเก้า ให้เปิดส่วนต่างหนึ่งถาดและค้นจากตำแหน่ง เวลา รหัสภาชนะ และผู้ปฏิบัติงาน แยกกรณีภาชนะหายจากของในภาชนะขาด เก็บทั้งผลนับใหม่และการแก้ไขที่ได้รับอนุญาตเพื่อแยกของหาย การสแกนซ้ำ และการวางผิดที่ กำหนดสิทธิ์แก้ตามความเสี่ยง อาจให้หัวหน้ากะหรือสองฝ่ายอนุมัติ
เหตุการณ์ย้ายแต่ละครั้งควรมี ID เฉพาะ เมื่อเครื่องปลายทางเชื่อมต่อใหม่และส่งซ้ำ ยอดต้องไม่ถูกหักสองครั้ง ต้องกำหนดวิธีจัดการข้อความที่มาผิดลำดับ เช่น รายการรับมาถึงเซิร์ฟเวอร์ก่อนรายการส่ง การยกเลิกควรอ้างอิงเหตุการณ์เดิมและเก็บผู้ทำกับเหตุผล ไม่ลบประวัติ เก็บเวลาเกิดเหตุและเวลาเซิร์ฟเวอร์รับแยกกันหากใช้โหมดออฟไลน์
ออกแบบกรณียกเว้นก่อนใช้งาน
ป้ายเปื้อน กล่องที่บรรจุไม่เต็ม จุดวางชั่วคราว และสัญญาณไร้สายขาดเป็นเรื่องปกติของโรงงาน RFP ที่เขียนเพียง “จัดการตามขั้นตอน” มักนำไปสู่กระดาษและการคีย์ย้อนหลังที่ควบคุมยาก กำหนดสิทธิ์คีย์มือ การพิมพ์ป้ายใหม่ จุดวางชั่วคราว การบันทึกออฟไลน์ การซิงก์ และการตรวจทาน การคีย์ย้อนหลังอาจต้องแสดงระดับความเชื่อมั่นต่างจากการสแกนปกติ โดยบอกว่าใครเห็นของจริงและใครเป็นผู้บันทึก
รหัสภาชนะที่ใช้ซ้ำไม่ใช่รหัสล็อตสินค้าโดยอัตโนมัติ แยกวงจรชีวิตภาชนะจากสิ่งที่อยู่ข้างใน หากหนึ่งล็อตอยู่หลายภาชนะ หรือหนึ่งภาชนะมีหลายล็อต ให้ระบุว่ากระบวนการเป้าหมายอนุญาตแบบใด รายละเอียดสายสัมพันธ์การแตกและรวมล็อตออกแบบแยกได้ แต่ข้อกำหนดยอดคงเหลือต้องบอกว่าจำเป็นต้องแยกยอดตามล็อตหรือไม่ ยิ่งละเอียด ภาระสแกนและมาสเตอร์ยิ่งสูง จึงเลือกตามความเสี่ยงคุณภาพและเวลาที่ใช้ค้นของ
ใครเป็นเจ้าของยอดระหว่าง MES, ERP และ WMS
อย่าสร้างยอด “ถูกต้อง” สามยอดที่แก้ไขแยกกัน โดยทั่วไป ERP อาจดูแลคำสั่งผลิตและสต็อกที่เกี่ยวกับบัญชี MES ดูแลเหตุการณ์หน้างานและสถานะกระบวนการ ส่วน WMS ดูแลตำแหน่งที่อยู่ในขอบเขตคลัง แต่ขอบเขตจริงขึ้นกับระบบเดิม ต้องตัดสินว่าจะสร้างทุกจุดพักเป็นตำแหน่งใน ERP หรือให้ MES ถือบัญชีหน้างานแล้วส่งยอดที่จุดบันทึกที่กำหนด ชื่อระบบบนแผนภาพไม่พอ ต้องระบุสิทธิ์บันทึก ย้อนรายการ และอนุมัติ
ตารางขอบเขตควรมีคำสั่งผลิตและ Routing ผลเสร็จกระบวนการ จำนวนดีและเสีย ยอดจุดพัก ภาชนะและตำแหน่ง การกักและปล่อยคุณภาพ การรับสินค้าสำเร็จ และการตีมูลค่า สำหรับแต่ละแถวให้ระบุระบบข้อมูลหลัก สำเนาอ่านอย่างเดียว ผู้มีสิทธิ์แก้ จุดซิงก์ การส่งซ้ำ การกระทบยอด และผู้รับผิดชอบส่วนต่าง จำนวน WIP ของจริงกับมูลค่า WIP ทางบัญชีไม่ใช่ข้อมูลเดียวกัน ฝ่ายผลิตและการเงินต้องตกลงว่าเหตุการณ์ใดส่งผลเป็นรายการ ERP เมื่อใด
เอกสาร Microsoft แสดงตัวอย่างการตั้งค่าที่รายงานเสร็จในกระบวนการสุดท้ายแล้วเพิ่มสินค้าสำเร็จในสต็อก ส่วนความคืบหน้ากระบวนการก่อนหน้าอาจไม่ใช่รายการสต็อก เอกสาร SAP เรื่องพื้นที่จ่ายวัสดุการผลิตแสดงความสัมพันธ์ระหว่างโรงงาน ที่เก็บ และพื้นที่จ่าย ให้ผู้ขายสาธิตกระบวนการของโรงงานจริงพร้อมการเปลี่ยนยอดทั้งหน้าจอและบัญชีรายการ อ่านสัญญาข้อมูลระหว่างระบบต่อในการเชื่อม ERP กับการบริหารการผลิต
ใช้ ID ที่ไม่เปลี่ยนตามภาษาสำหรับสินค้า กระบวนการ ไลน์ ตำแหน่ง สถานะ และภาชนะ แม้หน้าจอจะแสดงญี่ปุ่น ไทย หรืออังกฤษ กำหนดผู้สร้างและแก้มาสเตอร์ และวันที่เริ่มใช้ฉบับใหม่ การลบรหัสกระบวนการเก่าอาจทำให้ประวัติการค้างอ่านไม่ออก หากใช้ป้ายชั่วคราวก่อนอนุมัติมาสเตอร์ ต้องมีขั้นตอนจับคู่กับรหัสทางการภายหลัง
มาตรฐานการตรวจสอบย้อนกลับของ GS1 จัดข้อมูลเหตุการณ์ตามใคร อะไร ที่ไหน เมื่อใด และทำไม ซึ่งช่วยตรวจรายการข้อมูลที่จุดส่งมอบ แต่การใช้มาตรฐานไม่ได้ทำให้ยอด WIP ถูกต้องเอง โรงงานยังต้องกำหนดจุดพัก สถานะคุณภาพ สิทธิ์เปลี่ยนจำนวน และการนับของจริง
เขียน RFP ให้ทดสอบและเปรียบเทียบราคาได้
แทนคำว่า “มองเห็น WIP” ให้ยกกรณีตัวแทน เช่น ป้อน 120 ชิ้น ได้ของดี 117 ของเสีย 3 กักของดี 2 แบ่งเป็นสิบภาชนะ ส่งออก พบขาดหนึ่งภาชนะตอนรับ และกระทบยอดวันถัดไป ให้ผู้เสนอราคาแสดงยอดบนหน้าจอ เหตุการณ์ในบัญชี ข้อความที่ส่ง ERP/WMS และขั้นตอนแก้ไขหลังแต่ละเหตุการณ์ เปรียบเทียบว่าสิ่งใดทำได้ด้วยมาตรฐาน การตั้งค่า หรือพัฒนาเพิ่ม ไม่ใช่เทียบเครื่องหมายถูกในตารางฟังก์ชัน
ขอบเขตราคาควรรวมเครื่องปลายทาง สแกนเนอร์ เครื่องพิมพ์ป้าย การสำรวจสัญญาณ ป้ายตำแหน่ง การจัดมาสเตอร์ การเชื่อม ERP/WMS/QMS การย้ายข้อมูล การฝึกผู้ใช้ การช่วยกะกลางคืน และการบำรุงรักษา ราคาที่รวมแต่หน้าจอมักขาดสิ่งที่ทำให้การนับของจริงเชื่อถือได้ แม้จะใช้เครื่องเดิม ต้องลองป้ายเปื้อน การสวมถุงมือ สัญญาณขาด และจุดชาร์จ ไม่ควรใช้ราคากลางที่ไม่สะท้อนขอบเขตโรงงานนี้
หน้าจอผู้ปฏิบัติงานต้องค้นได้จากชั้น ภาชนะ และล็อตตามวิธีทำงานจริง พิจารณาภาษาไทย แสดงสถานะเป็นคำไม่พึ่งสีอย่างเดียว และจำกัดปุ่มแก้ตามสิทธิ์ หัวหน้างานควรเห็นยอดตามกระบวนการ-ตำแหน่ง-สถานะ รายการค้างพร้อมจุดเริ่มเวลา รายการส่งมอบที่ยังไม่ตรง ส่วนต่างรายวัน และบันทึกตรวจสอบ การส่งออก CSV อย่างเดียวไม่พอ ผู้ขายต้องอธิบายที่มาของแต่ละคอลัมน์และเรียกผลเดิมซ้ำได้
สัญญาควรครอบคลุมการส่งออกข้อมูลและประวัติ ค่าขยายไปโรงงานอื่น เป้าหมายการกู้คืน เวลาซัพพอร์ต และความเข้ากันได้ของอินเทอร์เฟซหลังอัปเดต แยกการเปลี่ยนมาสเตอร์ที่โรงงานทำเองได้กับงานที่ต้องให้ผู้ขายทำ ฝ่ายซื้อก็ต้องรับผิดชอบการนับยอดเริ่มต้น การจัดรหัสสินค้าและกระบวนการ และการตั้งผู้รับ การส่งมอบซอฟต์แวร์อย่างเดียวไม่สร้างยอดเริ่มต้นที่ถูกต้อง
ใช้ FAT และ SAT พิสูจน์ยอดกับของจริง
รวมการนับยอดเริ่มต้นและการย้ายข้อมูลในการตรวจรับ
ยอดแรกของระบบใหม่ไม่ควรได้จากการคัดลอกตัวเลขระบบเก่าอย่างเดียว กำหนดเวลาตัดระบบและนับของจริงตามจุดพัก สินค้า ล็อต สถานะ ตำแหน่ง และภาชนะ แยกกล่องที่รายงานเสร็จแต่ยังอยู่ต้นทาง กล่องกำลังขนย้าย และกล่องถึงปลายทางแต่ยังไม่รับก่อนเริ่มนับ ไม่เช่นนั้นกล่องเดียวอาจถูกลงสองบัญชี เก็บชื่อผู้ตรวจนับ ผู้ตรวจทาน เวลา ป้ายจริง รหัสย้ายข้อมูล และเหตุผลของส่วนต่าง กล่องที่ยังไม่ตรงให้เป็นสถานะรอตรวจ ไม่เปิดเป็นของพร้อมใช้
การย้าย Excel หรือ MES เดิมต้องมีตารางเทียบรหัสที่อนุมัติแล้ว ใช้รหัสสินค้า คำสั่ง กระบวนการ ล็อต ตำแหน่ง และหน่วย ไม่จับคู่จากชื่อสินค้าอย่างเดียว หากเปลี่ยนจากตำแหน่งเก่าที่เลิกใช้ไปยังจุดใหม่ ให้เก็บที่มาไว้ ข้อความกักคุณภาพแบบอิสระในระบบเก่าอาจต้องตรวจของจริง ไม่เปลี่ยนเป็นพร้อมใช้โดยอัตโนมัติ ย้ายรายการส่ง/รับที่ยังไม่จบ ส่วนต่างที่กำลังสอบสวน ของกัก และงานแก้พร้อมยอด ทดสอบย้ายข้อมูลสองรอบให้ได้ผลเดียวกัน และกำหนดว่าระหว่างตัดระบบ เหตุการณ์ใหม่ต้องเข้าระบบใด เก็บส่วนต่างวันแรกพร้อมเจ้าของและกำหนดแก้ ไม่ปรับยอดเริ่มต้นเงียบ ๆ
ข้อมูลหกกลุ่มในสัญญาการเชื่อมระบบ
ทุกข้อความระหว่าง MES ERP WMS ควรมี ID เหตุการณ์และอ้างอิงรายการเดิม รหัสสินค้าคำสั่งกระบวนการตำแหน่งสถานะที่ไม่เปลี่ยน หน่วยฐานและอัตราแปลง เวลาเกิดส่งรับและวันที่ธุรกิจ ผลรับ/รอ/ส่งใหม่/ปฏิเสธพร้อมเหตุผล และวิธีย้อนรายการ ให้ผู้ขายแสดงตัวอย่างเมื่อส่งซ้ำ ข้อมูลมาผิดลำดับ หรือรหัสสินค้าไม่พบ เมื่ออินเทอร์เฟซหยุด ต้องรู้ว่างานใดทำต่อได้และงานใดหยุด คิวออฟไลน์ต้องกำหนดลำดับส่งใหม่ การกันซ้ำ การกระทบยอด และสิ่งที่ผู้ใช้เห็น หาก ERP ปฏิเสธเพราะปิดงวด ให้แสดงยอดของจริงที่ยังไม่ถูกบันทึก และกำหนดผู้รับผิดชอบฝ่ายผลิต คลัง คุณภาพ หรือการเงิน
หลังเปิดใช้ ควรวัดเวลาที่ใช้หาภาชนะจริง จำนวนและอายุของภาชนะยังไม่รับ สถานะที่ยังไม่ชัด เวลาปิดส่วนต่าง เหตุผลการแก้ และรายการส่งซ้ำออฟไลน์ ตัวเลขเหล่านี้เป็นจุดตรวจว่าระบบทำงานจริง ไม่ใช่คำรับประกันว่าจะลดสต็อกเท่าไร วัดด้วยนิยามเดียวกันก่อนและหลังติดตั้งเพื่อพบกรณีที่มีหน้าจอแล้วแต่ยังหาของไม่เจอ
ใน FAT ใช้ข้อมูลทดสอบที่รู้คำตอบและกดใช้งานจริงเพื่อตรวจสมการจำนวน ครอบคลุมเสร็จปกติ เสร็จบางส่วน กักและปล่อยคุณภาพ คัดทิ้ง กลับจากแก้งาน ย้อนสแกนผิด ส่งซ้ำ เล่นข้อมูลออฟไลน์ และข้ามกะหรือวัน แต่ละกรณีต้องมีข้อมูลเข้า ยอดที่คาด ข้อความ ERP/WMS การแจ้งเตือน และหลักฐานตรวจสอบก่อนเริ่มทดสอบ ตัวเลขหน้าจอตรงแต่ไม่รู้ว่าใครแก้เมื่อใดไม่ควรถือว่าผ่าน
ใน SAT ใช้กล่อง ถาด รถเข็น ป้าย ชั้นวาง เครื่องปลายทาง และเครือข่ายจริง ให้ผู้ใช้ดูหน้าจอแล้วไปหาภาชนะจริงได้ที่จุดส่ง ระหว่างทาง และจุดรับ ทดสอบการส่งกะ สินค้าหลายชนิดบนชั้นเดียว ป้ายชำรุด กล่องไม่เต็ม และพื้นที่กักคุณภาพ ลำดับงานจริงอาจไม่สวยเหมือนการสาธิตของผู้ขาย จึงต้องลองกรณีที่กดหรือส่งข้อมูลผิดลำดับ
เกณฑ์รับต้องเป็นเงื่อนไขที่ทำซ้ำได้ ไม่ใช่เพียง “ถูกต้อง 100%” ตัวอย่างคือสมการจำนวนตรงทุกกรณีทดสอบ การส่ง ID เหตุการณ์เดิมซ้ำไม่เปลี่ยนยอด ของยังไม่รับไม่ปรากฏเป็นพร้อมใช้ ผู้ไม่มีสิทธิ์ปล่อยกักไม่ได้ และประวัติแสดงทั้งการเกิดและการแก้ส่วนต่าง กำหนดจำนวนสแกนสูงสุดและเวลาตอบสนองตามงานจริง หากจะเลื่อนแก้ส่วนต่าง ต้องบันทึกผลกระทบ วิธีทำชั่วคราว และผู้อนุมัติ
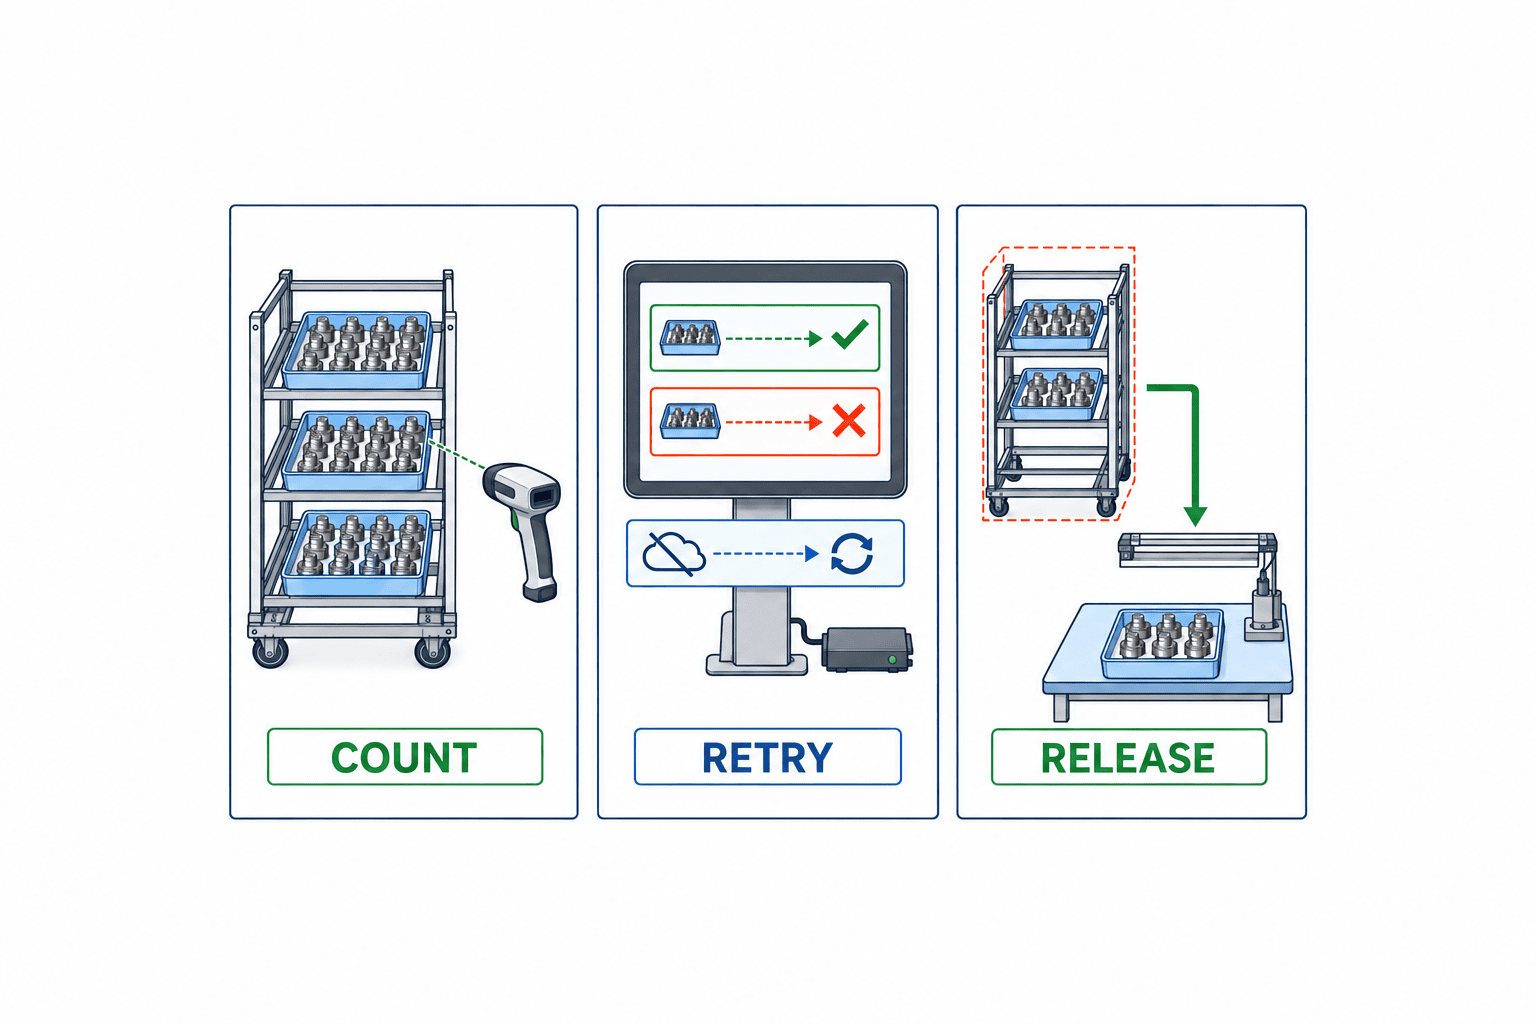
ช่วงเริ่มใช้งานให้ตรวจท้ายกะทุกครั้งว่าเหลือภาชนะยังไม่รับ ส่วนต่างจำนวน การกักที่ยังไม่จัดการ และรายการแก้กี่รายการ แยกของที่ไม่มีจริงแต่ระบบมีออกจากของที่มีจริงแต่ระบบไม่มี สาเหตุอาจเป็นป้าย จุดวางเครื่อง เส้นทางขนย้าย หรือเจ้าของงานไม่ชัด ไม่ใช่แค่การคีย์ผิด นำวิธีแก้ไปปรับมาตรฐานงานและเอกสารฝึกอบรม หากใช้ Excel คู่ขนาน ให้กำหนดล่วงหน้าว่าจะจบเมื่อใดและรายงานใดเป็นหลัก อย่าปรับยอดเงียบ ๆ ทุกวันจนหลักฐานหาย
คำถามที่พบบ่อย
ใช้ Excel มองเห็นสินค้าระหว่างกระบวนการได้หรือไม่?
สำหรับไลน์เดียวและนับวันละครั้ง Excel อาจช่วยสำรวจปัญหาได้ แต่หลายกะ หลายจุดพัก การส่งมอบ การกัก การแก้ไข และการกู้คืนออฟไลน์ทำให้การแก้พร้อมกันและประวัติยุ่งยาก เริ่มจากกำหนดรหัสตำแหน่งและกติกานับในตารางได้ แล้วค่อยลงระบบในเหตุการณ์ที่สร้างส่วนต่างบ่อย
ควรแจ้งเตือน WIP ค้างเมื่อกี่วัน?
ไม่มีจำนวนวันเดียวสำหรับทุกโรงงาน ต้องระบุจุดเริ่มนับ รอบการผลิต แผนใช้ของปลายทาง และเวลาตรวจคุณภาพ เริ่มจากข้อมูลย้อนหลังและจำนวนกรณีที่ทีมตรวจได้จริง ของกักกับของพร้อมใช้ควรมีรายการและเจ้าของต่างกัน
MES หรือ WMS ควรเป็นเจ้าของจำนวน WIP?
MES อาจดูแลเหตุการณ์และสถานะ ส่วน WMS ดูแลตำแหน่งและภาชนะที่อยู่ในขอบเขตคลัง แต่คำตอบขึ้นกับระบบเดิมและขอบเขตของจริง กำหนดยอดหลักหนึ่งยอดให้จุดพักที่เป็นรอยต่อ และเหตุการณ์ที่ซิงก์ไปอีกระบบ แยกการบันทึก ERP และมูลค่าออกจากการนับหน้างาน
แก้ส่วนต่างระหว่างกระบวนการอย่างไร?
นับของจริงใหม่ แล้วไล่รายการส่ง รับ ย้าย กัก และคัดทิ้งจากจุดที่เคยตรงกันครั้งสุดท้าย เก็บส่วนต่างที่ยังไม่ทราบสาเหตุ ไม่เขียนทับยอด ผู้มีสิทธิ์บันทึกเหตุผลและการแก้ แล้วแก้มาตรฐานงานสำหรับสาเหตุซ้ำ เช่น สแกนสองครั้ง รับไม่ครบ หรือจำนวนต่อกล่องผิด
ต้องเปิดใช้งานทุกกระบวนการพร้อมกันหรือไม่?
เริ่มจากจุดพักเดียวที่นับได้และมีผลต่อการทำงาน ปิดวงจรป้าย การส่งมอบ การกัก และการกระทบยอดรายวันก่อนขยาย แต่กำหนด ID สิทธิ์ และกติกาเชื่อมระบบให้รองรับการเพิ่มกระบวนการตั้งแต่แรก
สรุป
การติดตั้งระบบจัดการสินค้าระหว่างกระบวนการเริ่มที่นิยามการนับของจริงตามกระบวนการ ตำแหน่ง และสถานะ ตรวจคู่รายการส่งกับรับ แยกเวลา WIP ค้างจากการกักคุณภาพ และระบุระบบข้อมูลหลักระหว่าง MES ERP และ WMS ให้ RFP มีกรณีส่วนต่างจากหน้างาน และใช้ FAT/SAT ทดสอบข้อมูลซ้ำ การทำงานออฟไลน์ กล่องไม่เต็ม และการปล่อยกัก เป้าหมายคือยอดบนหน้าจอที่พาผู้ใช้ไปพบของจริง
หากโรงงานในไทยมีของที่รายงานว่ามีแต่หาไม่พบที่จุดพัก สามารถเริ่มหารือจากการนับของจริง บันทึก และขอบเขตความรับผิดชอบของจุดพักเพียงแห่งเดียวได้ ติดต่อ TOMAS TECH
แหล่งอ้างอิง
- Microsoft Learn: How workers use the production floor execution interface — การรายงานจำนวนความคืบหน้า
- Microsoft Learn: Report production orders as finished — การรายงานเสร็จและยอดคงคลัง
- Microsoft Learn: Production feedback — จำนวนตามงานและกระบวนการ
- SAP Help Portal: Production Supply Area — พื้นที่จ่ายวัสดุการผลิต
- SAP Help Portal: Calculate Physical Stock at Production Supply Area — สต็อกของจริงในพื้นที่จ่าย
- GS1 Global Traceability Standard — แนวคิดเหตุการณ์และข้อมูล


