


โรงงานฉีดพลาสติกในประเทศไทยอาจต้องการระบบตรวจวัดแรงดันในโพรงแม่พิมพ์ (Cavity Pressure Monitoring) แต่ยังลังเลว่าจะติดตั้งกับแม่พิมพ์ใด ติดตั้งกี่จุดต่อแม่พิมพ์ ค่าที่อ่านได้แบบใดจึงจะถือว่าเป็นของเสีย และจะเชื่อมโยงผลลัพธ์กับเครื่องฉีดและระบบ MES เดิมอย่างไร การเปรียบเทียบแคตตาล็อกสินค้าเพียงอย่างเดียวไม่สามารถตอบคำถามเหล่านี้ได้ ควรเริ่มต้นจากการกำหนดข้อบกพร่องด้านคุณภาพที่ต้องการตรวจจับ ระบุช็อตและโพรงแม่พิมพ์ที่ต้องการแยกแยะ และกำหนดการดำเนินการทางกายภาพที่ต้องเกิดขึ้นเมื่อมีสัญญาณเตือน บทความแนวทางนี้ครอบคลุมตั้งแต่การสำรวจเบื้องต้น การเลือกเซนเซอร์แบบตรงและแบบอ้อม การแปลผลกราฟ การดัดแปลงแม่พิมพ์ การแยกชิ้นงาน และข้อกำหนด FAT และ SAT
กำหนดขอบเขตการจัดซื้อ: วัดผล ตัดสินใจ แยกชิ้นงาน และติดตามย้อนกลับ
แรงดันฉีดหรือแรงดันไฮดรอลิกที่บันทึกโดยเครื่องฉีดพลาสติกเป็นข้อมูลฝั่งเครื่องจักร ส่วนแรงดันในโพรงแม่พิมพ์ (Cavity Pressure) คือแรงดันที่พลาสติกสัมผัสภายในแม่พิมพ์ ทั้งสองมีความสัมพันธ์กันแต่ไม่เหมือนกันเสมอไป เส้นทางการไหล ประตูแม่พิมพ์ (Gate) ความหนืด อุณหภูมิ และตำแหน่งในแม่พิมพ์ล้วนมีผล แม้ตั้งค่าที่เครื่องเหมือนกันก็ไม่ได้รับประกันสภาพที่เหมือนกันที่ชิ้นงาน RJG อธิบายว่าการวัดใกล้ประตูเหมาะกับการประเมินการอัดแน่น (Packing) และการปิดประตู (Gate Seal) ส่วนการวัดที่ปลายการไหลหรือจุดวิกฤตเหมาะกับการตรวจสอบการเติมเต็มและคุณภาพ หาก RFQ ระบุเพียง “บันทึกแรงดันโพรงแม่พิมพ์” ซัพพลายเออร์จะไม่มีข้อมูลเพียงพอสำหรับการเลือกตำแหน่งเซนเซอร์หรือการตัดสินใจ RJG: Cavity Pressure Data
ระบุการดำเนินการ 4 ขั้นตอนที่เชื่อมโยงกัน วัดผล: ระบุชื่อแม่พิมพ์ โพรง ตำแหน่งเซนเซอร์ และเงื่อนไขการเก็บข้อมูล ตัดสินใจ: เปรียบเทียบกราฟและคุณลักษณะที่เลือกกับขีดจำกัดที่ได้จากกระบวนการที่ผ่านการรับรอง แยกชิ้นงาน: ระบุว่าจะปฏิเสธทั้งช็อตหรือสามารถแยกเฉพาะโพรงได้ทางกายภาพ ติดตามย้อนกลับ: เชื่อมโยงรหัสช็อต รหัสโพรง แม่พิมพ์ เครื่องจักร ล็อตวัตถุดิบ และเวอร์ชันสูตรการผลิต เมื่อครบถ้วน การวัดผลจึงจะกลายเป็นเครื่องมือจัดการคุณภาพที่ใช้งานได้จริง
คู่มือ ระบบบริหารการผลิตฉีดพลาสติก ของเราอธิบายสายสัมพันธ์ระหว่างออเดอร์ เครื่องจักร แม่พิมพ์ วัตถุดิบ สูตร และปริมาณ บทความนี้เน้นเฉพาะการเปลี่ยนแปลงแรงดันในแม่พิมพ์ระหว่างหนึ่งช็อตและการนำมาใช้ตัดสินคุณภาพ คู่มือ ต้นทุนและแนวทางสร้างระบบ Traceability ช่วยแยกการลงทุนด้านเซนเซอร์ออกจากการติดตามระดับล็อต
เลือกข้อบกพร่องก่อนเลือกเซนเซอร์
แรงดันโพรงแม่พิมพ์ไม่ใช่ตัวชี้วัดดี/เสียแบบสากล หากต้องการป้องกันช็อตสั้น (Short Shot) ให้ดูใกล้จุดที่พลาสติกไหลถึงสุดท้ายหรือจุดวิกฤตที่เกิดข้อบกพร่อง หากต้องการประเมินการอัดแน่น การปิดประตู หรือมิติที่ได้รับผลจากแรงดัน Hold กราฟใกล้ประตูอาจมีประโยชน์มากกว่า หากโพรงในแม่พิมพ์หลายโพรงมีพฤติกรรมต่างกัน กราฟตัวแทนเพียงหนึ่งอาจไม่เพียงพอสำหรับการแยกโพรง RJG แนะนำให้วางเซนเซอร์ตามปัญหา และอธิบายว่าตำแหน่งปลายการไหลมักเหมาะกับการตรวจจับช็อตสั้น RJG: Sensor Tips and Placement
ก่อนเริ่มนำร่อง วิศวกรรมการผลิตและฝ่ายคุณภาพควรรวบรวมรูปข้อบกพร่อง โพรงที่ได้รับผล เงื่อนไขการเกิด วิธีตรวจสอบ ผลกระทบจากการหลุดรอด และวิธีการกักกันปัจจุบันไว้ในหน้าเดียว แยกคุณสมบัติที่คาดว่าจะสัมพันธ์กับแรงดันออกจากคุณสมบัติที่ยังต้องตรวจวัดขนาดหรือสายตา แรงดันสูงสุดต่ำอาจบ่งชี้การเปลี่ยนแปลงกระบวนการ แต่ไม่สามารถรับรองทุกมิติได้ โครงการต้องมีการศึกษาความสัมพันธ์ระหว่างตัวชี้วัดแรงดันกับคุณภาพชิ้นงานจริงสำหรับผลิตภัณฑ์ วัตถุดิบ และแม่พิมพ์นั้น
เลือกแม่พิมพ์นำร่องที่มีข้อบกพร่องและความสูญเสียที่วัดได้ สามารถเชื่อมโยงตัวอย่างที่ตรวจสอบกับช็อต มีแบบแม่พิมพ์และประวัติการบำรุงรักษา และสามารถควบคุมสภาพกระบวนการให้คงที่พอสมควร หากล็อตวัตถุดิบ อัตรารีไซเคิล การตั้งค่าเครื่องอบ และอุณหภูมิแม่พิมพ์เปลี่ยนระหว่างการทดลองสั้น ๆ จะยากต่อการแยกผลการตรวจวัดออกจากความแปรปรวนของกระบวนการ พิสูจน์กรณีใช้งานที่แคบก่อน แล้วค่อยขยายผล
ตำแหน่งใกล้ประตูและปลายการไหลตอบโจทย์ต่างกัน
เซนเซอร์หลังประตู (Post-Gate) เหมาะกับการสังเกตการพัฒนาและคงอยู่ของแรงดันอัดแน่นหลังพลาสติกเข้าสู่โพรง เซนเซอร์ปลายการไหล (End-of-Fill) ตอบคำถามว่าพลาสติกเดินทางถึงจุดปลายหรือไม่และแรงดันส่งถึงหรือไม่ ซี่เสริม (Rib) ผนังบาง หรือโซนผิวสวยอาจต้องตำแหน่งเฉพาะ ตำแหน่งที่ดีที่สุดขึ้นกับทิศทางการไหล การออกแบบประตู วัตถุดิบ การระบายความร้อน และคุณสมบัติคุณภาพที่ต้องการ แคตตาล็อกไม่สามารถกำหนดตำแหน่งที่เหมาะสมสำหรับทุกแม่พิมพ์ RJG: Five Questions Before Instrumenting a Mold
“ปลายการไหล” ไม่จำเป็นต้องเป็นจุดที่ไกลที่สุดในแบบ ใช้การทดลองช็อตสั้น (Short Shot) กับแม่พิมพ์จริงเพื่อดูรูปแบบการไหล ก่อนสร้างแม่พิมพ์ใช้การจำลองการไหลและสมมติฐานการวางประตู ระบบ Hot Runner, ประตูหลายจุด หรือ Valve Gate สามารถเปลี่ยนสมดุลการไหลได้ ดังนั้นการวัดโพรงเดียวอาจไม่ครอบคลุมทุกโพรง RJG อธิบายการปรับจำนวนเซนเซอร์ตามรูปแบบการไหลและระบบ Runner ระบุชัดเจนว่าเซนเซอร์แต่ละจุดไม่สามารถตรวจจับข้อบกพร่องหรือโพรงใด RJG: Sensor Tips and Placement
การวางตำแหน่งยังขึ้นกับรอยเซนเซอร์ที่ยอมรับได้ ระยะห่างจากหมุดดัน (Ejector Pin) และช่องระบายความร้อน ความหนาแม่พิมพ์ การเข้าถึงขั้วต่อ และความสะดวกในการทำความสะอาดและเปลี่ยนเซนเซอร์ ในแม่พิมพ์ที่มีอยู่ ตำแหน่งที่ดีที่สุดทางทฤษฎีและตำแหน่งที่กลึงได้อย่างปลอดภัยอาจต่างกัน บันทึกข้อแลกเปลี่ยน ผลกระทบที่คาดว่าจะมีต่อการตรวจจับ และวิธีตรวจสอบชดเชย ยืนยันด้วยการทดลองกับชิ้นงานจริงและกราฟก่อนรับรองการผลิต หลีกเลี่ยงการกลึงที่เสี่ยงต่อการรั่วของระบบระบายความร้อนหรืออายุแม่พิมพ์
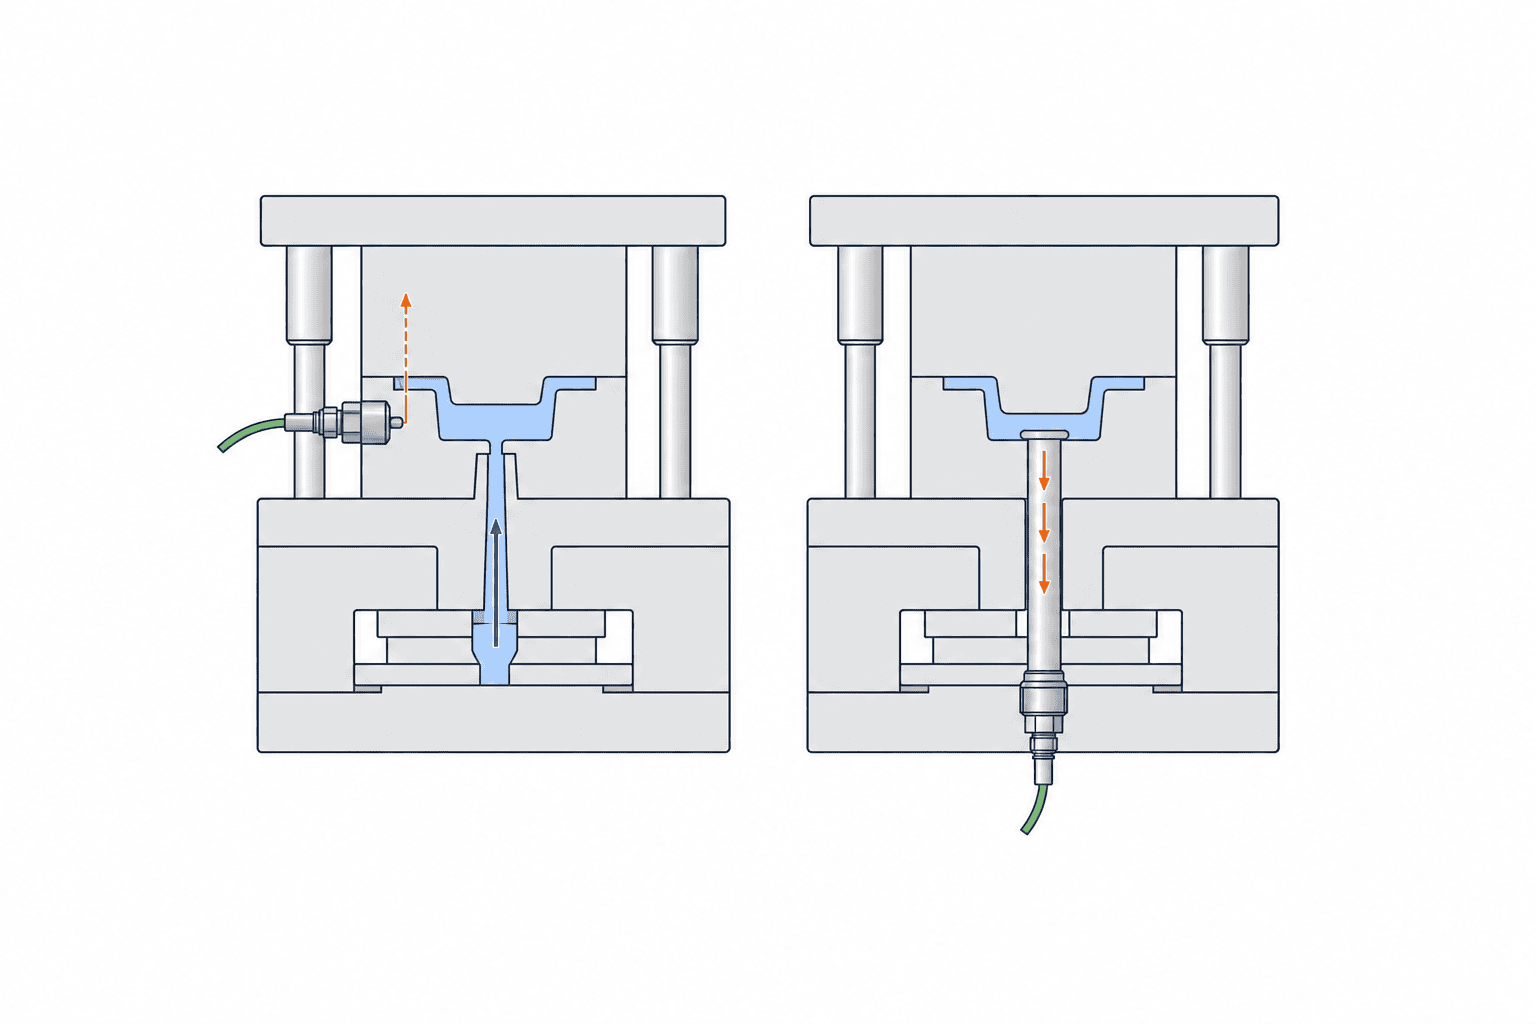
การวัดแบบตรงและแบบอ้อม: เปรียบเทียบทั้งระบบที่ติดตั้งจริง
เซนเซอร์แบบตรง (Direct Sensor) สัมผัสผิวโพรงแม่พิมพ์โดยตรงและวัดแรงดันพลาสติกที่ตำแหน่งนั้น สามารถจับกราฟแรงดันเฉพาะจุดได้ แต่ต้องประเมินรอยเซนเซอร์ การติดตั้งหัวเซนเซอร์ การสึกหรอ การปนเปื้อน ความร้อน และการกลึง เซนเซอร์แบบอ้อม (Indirect Sensor) รับแรงผ่านหมุดดัน อาจเหมาะกับแม่พิมพ์ที่ติดตั้งเซนเซอร์แบบตรงไม่ได้ แต่ขนาดหมุด พื้นที่สัมผัส แรงเสียดทาน ช่องว่างหลังหมุด ล้วนมีผลต่อสัญญาณ RJG แนะนำให้สอบถามขนาดหมุด แรงดันที่คาดหวัง อุณหภูมิแม่พิมพ์ ระยะห่าง และจำนวนช่อง RJG: Choosing a Sensor
ไม่มีตัวเลือกที่ดีที่สุดแบบสากล เปรียบเทียบความสามารถในการตรวจจับข้อบกพร่องเป้าหมายอย่างสม่ำเสมอ สำหรับช็อตสั้น ตำแหน่งที่มีประโยชน์คือจุดที่ช็อตปกติและช็อตเสียแยกจากกันชัดเจน อย่าแปลสัญญาณแบบอ้อมเป็นแรงดันตรงโดยอัตโนมัติ ต้องบันทึกการสอบเทียบและสมมติฐานการแปลง ในการเปรียบเทียบซัพพลายเออร์ ให้รวมถึงความไวของเซนเซอร์ การกลึง การปรับสัญญาณ ขั้วต่อ การเดินสาย อะไหล่ การบำรุงรักษา และการเปลี่ยน
เชิญฝ่ายออกแบบแม่พิมพ์ บำรุงรักษา วิศวกรรมกระบวนการ คุณภาพ OT และซัพพลายเออร์เซนเซอร์เข้าร่วมการรีวิวการดัดแปลง เปรียบเทียบแบบแม่พิมพ์กับของจริง ตรวจสอบท่อระบายความร้อน สายไฟ Hot Runner การจัดหมุดดัน ทิศทางขั้วต่อ การยกด้วยเครน การป้องกันสายไฟ การทำความสะอาด และการจัดเก็บ แยกราคาค่าเซนเซอร์ออกจากค่าดัดแปลงแม่พิมพ์ รวมอะไหล่และแผนซ่อมแซม อนุมัติแบบดัดแปลงและขอบเขตความรับผิดชอบก่อนกลึง หลังประกอบใหม่ ตรวจสอบการรั่ว การปลดชิ้นงาน ประสิทธิภาพการระบายความร้อน และรูปลักษณ์ชิ้นงาน
อ่านกราฟแรงดันทั้งเส้น ไม่ใช่แค่จุดสูงสุด
กราฟแรงดันสะท้อนการเติม การอัดแน่น การคงแรงดัน และการเย็นตัวในแต่ละช็อต การเปรียบเทียบต้องมีจุดเริ่มต้นและบริบทของเหตุการณ์ที่เชื่อถือได้ เช่น เริ่มรอบ เริ่มฉีด เปลี่ยนโหมดความเร็วเป็นแรงดัน สิ้นสุด Hold และเปิดแม่พิมพ์ หากเวลาระหว่างเครื่องฉีดและระบบเก็บข้อมูลคลาดเคลื่อน กราฟที่เปรียบเทียบกันอาจอยู่คนละเฟส ระบุชัดว่าสัญญาณใดเป็นตัวเริ่มการเก็บข้อมูลและรายงานกรณีที่ไม่มี Trigger Kistler อธิบายว่า ComoNeo เป็นระบบตรวจสอบและบันทึกกระบวนการโดยใช้แรงดันโพรงแม่พิมพ์และอุณหภูมิแม่พิมพ์ แต่ต้องตรวจสอบความสามารถเชื่อมต่อกับระบบที่เสนอจริง Kistler: ComoNeo
คุณลักษณะที่ใช้ได้ เช่น เวลาที่แรงดันมาถึง อัตราการเพิ่มแรงดัน แรงดันขณะเปลี่ยนโหมด จุดสูงสุด แรงดันขณะ Hold พื้นที่ใต้กราฟ และการลดลงช่วงเย็นตัว หากตั้งเตือนทุกคุณลักษณะตั้งแต่วันแรกจะเกิดสัญญาณเตือนทับซ้อนโดยไม่มีแนวทางปฏิบัติที่ชัดเจน เลือกเฉพาะคุณลักษณะที่เกี่ยวข้องกับข้อบกพร่องเป้าหมาย เปรียบเทียบช็อตปกติ ช็อตใกล้เคียง และช็อตเสียกับผลตรวจสอบจริง RJG ระบุจุดสูงสุด แรงดันขณะเปลี่ยนโหมด พื้นที่ใต้กราฟ และการลดลงช่วงเย็นตัวเป็นตัวชี้วัดลายนิ้วมือกระบวนการ RJG: Cavity Pressure Data
ขีดจำกัดควรได้จากกระบวนการที่ผ่านการรับรองและชิ้นงานที่ตรวจสอบแล้ว ไม่ใช่ค่ามาตรฐานจากซัพพลายเออร์หรือสูตร “ค่าเฉลี่ยบวก/ลบ” ทั่วไป รวมข้อมูลหลายกะ หลายล็อตวัตถุดิบ และความแปรปรวนอุณหภูมิปกติในฐานข้อมูล ทดลองขอบเขตโดยควบคุมคุณภาพ ประเมินทั้งกรณีเตือนผิด (False Reject) และกรณีตรวจไม่พบของเสีย (Missed Defect) ไม่มีเป้าหมาย 99% แบบสากลที่ใช้กับทุก RFQ ได้ ระบุข้อบกพร่อง กลุ่มตัวอย่าง เกณฑ์รับรอง และผู้อนุมัติสำหรับผลิตภัณฑ์นี้
กราฟผิดปกติไม่ได้บ่งชี้สาเหตุเดียว อาจเกิดจากความหนืดวัตถุดิบ การอบ การรีไซเคิล ความร้อนกระบอกฉีด อุณหภูมิแม่พิมพ์ การสึกหรอสกรู การทำงานของ Check Ring การอุดตันประตู Valve Gate หรือการสัมผัสเซนเซอร์ ใช้สัญญาณเตือนเพื่อจำกัดขอบเขตการตรวจสอบ แล้วตรวจสอบสูตร สัญญาณเตือนเครื่องจักร ประวัติวัตถุดิบ และการตรวจสอบทางกายภาพ HMI ควรแสดงคุณลักษณะที่วัดได้ ขีดจำกัดที่ละเมิด ช็อต โพรง และสถานะการกักกัน หลีกเลี่ยงการแสดงผลวินิจฉัยอัตโนมัติที่ไม่มีหลักฐานรองรับ
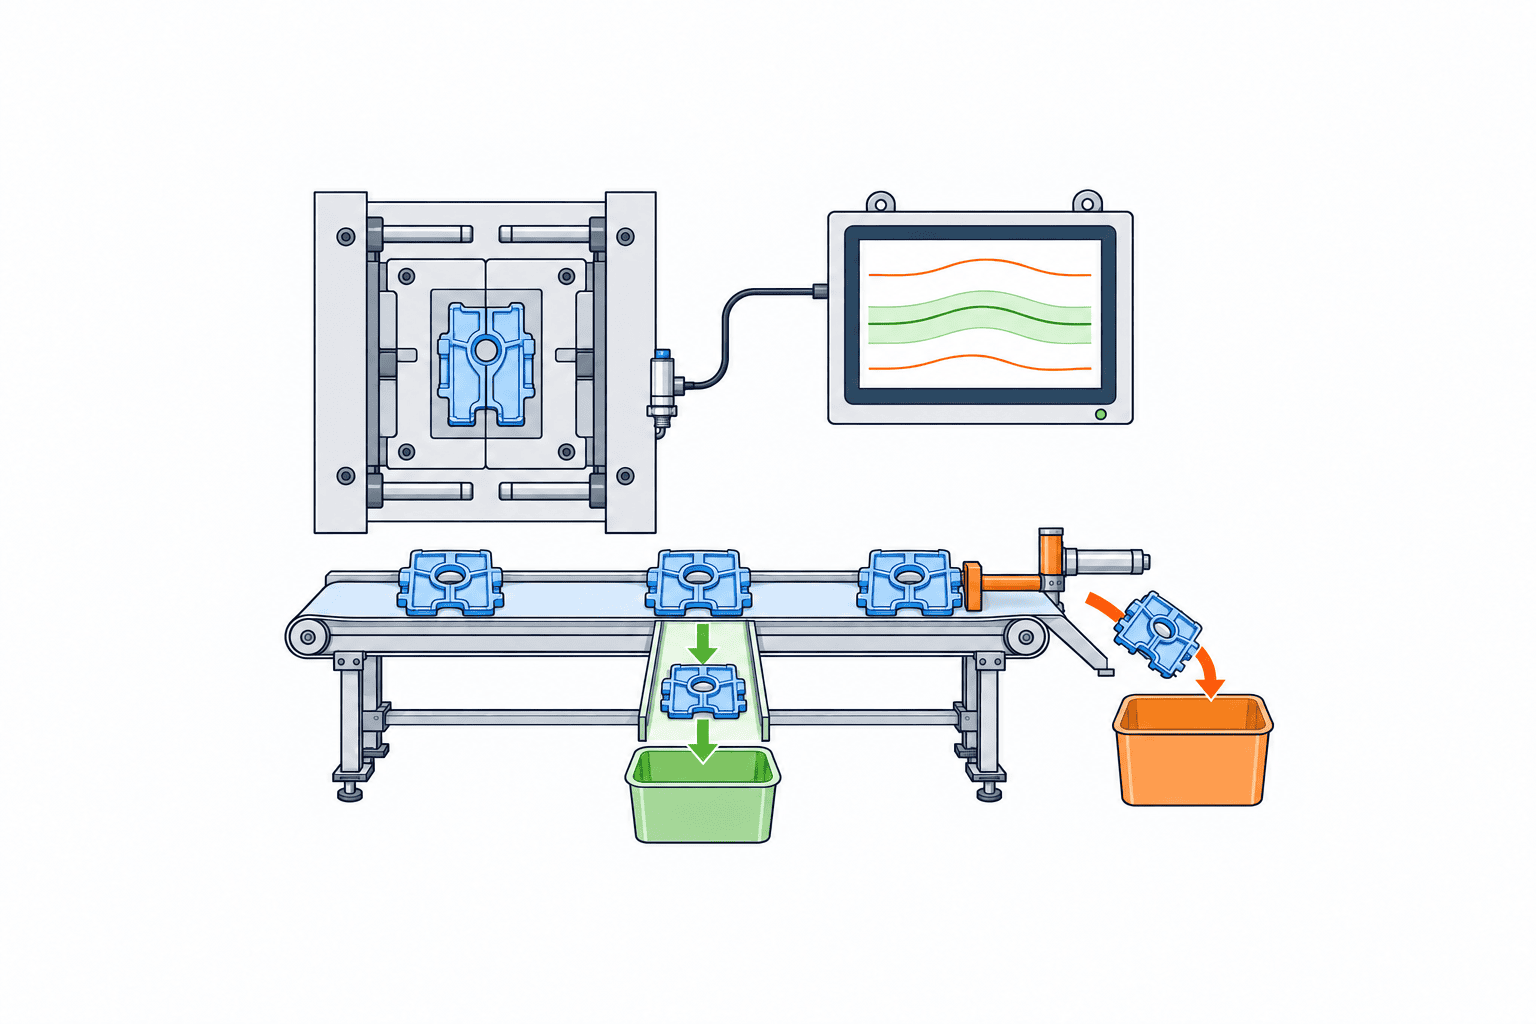
การแยกชิ้นงานแบบหลายโพรง: แยกการตัดสินใจโพรงออกจากการแยกทางกายภาพ
สมมติว่าโพรงหนึ่งในแม่พิมพ์ 4 โพรงมีแรงดันไม่เพียงพอ ซอฟต์แวร์สามารถระบุโพรงนั้นได้ แต่หุ่นยนต์หรือสายพานที่ปล่อยชิ้นงานทั้ง 4 พร้อมกันอาจไม่สามารถแยกเฉพาะชิ้นงานเดียวได้ สเปคการแยกต้องครอบคลุมการแมปช่อง การหยิบ การแมปโพรง เส้นทางการขนส่ง ราง กล่อง และการยืนยันโดยผู้ปฏิบัติงาน การทำเครื่องหมายโพรงบนชิ้นงานไม่สามารถแก้ปัญหาการแยกอัตโนมัติเมื่อชิ้นงานปะปนกันแล้ว ประเมิน “การตัดสินใจระดับโพรง” และ “การแยกทางกายภาพระดับโพรง” เป็นความสามารถที่ต่างกัน
แยกกรณีทิ้งทันที กักไว้ตรวจสอบ และการกักกันล็อตกว้างขึ้น สายขาดหรือไม่มี Trigger หมายถึง “ไม่ได้วัด” ไม่ใช่ “แรงดันต่ำ” กำหนดสถานะ Fail-Safe เพื่อไม่ให้ชิ้นงานที่ไม่ได้วัดผ่านเป็นดีโดยไม่รู้ตัว การทิ้งชิ้นงานมากเกินไปอาจทำให้ผู้ปฏิบัติงานปิดระบบได้ ดังนั้นทางเลือกตามความเสี่ยงอาจรวมถึงหยุดเครื่อง ส่งเข้าถังพัก เพิ่มการตรวจสอบ หรือปล่อยโดยได้รับอนุญาตจากฝ่ายคุณภาพ หากระงับสัญญาณเตือน ให้บันทึกเหตุผล ช่วงเวลาที่มีผล ผู้อนุมัติ และช็อตที่ได้รับผลกระทบ
ป้อนผลการตรวจสอบกลับเข้าสู่บันทึกการตรวจวัด สัญญาณเตือนผิดและการตรวจไม่พบของเสียต่างให้บทเรียนเกี่ยวกับตำแหน่งหรือขีดจำกัด อย่าเขียนทับกฎเดิมเมื่อเปลี่ยน Threshold เก็บเวอร์ชันสูตร เวอร์ชันกฎ เหตุผล ผู้อนุมัติ และเวลาที่มีผล เพื่อให้สามารถย้อนกลับการตัดสินใจเดิมได้
การเชื่อมต่อ OT และ MES: แยกการจัดเก็บกราฟออกจากสายสัมพันธ์ย้อนกลับ
วาดเส้นทางจากเซนเซอร์ไปยังแอมป์หรือ Charge Amplifier หน่วยเก็บข้อมูล Edge Gateway และฐานข้อมูลคุณภาพ/MES ไม่จำเป็นต้องเก็บข้อมูลดิบทุกตัวอย่างใน MES ตลอดไป รูปแบบที่ใช้ได้คือส่งเฉพาะคุณลักษณะ ผลลัพธ์ อ้างอิงกราฟ รหัสช็อต และรหัสโพรงไปยัง MES ขณะที่เก็บกราฟดิบใน Time-Series Store ของโรงงานตามระยะเวลาที่ตกลงกัน ข้อกำหนดลูกค้าและผลิตภัณฑ์อาจต้องเก็บกราฟเต็ม ซึ่งต้องให้ความสำคัญ ระบุระยะเวลาการเก็บ ความจุ เวลาค้นคืน การสำรอง และเจ้าของการลบ
EUROMAP 77 กำหนดการแลกเปลี่ยนข้อมูลระหว่างเครื่องฉีดพลาสติกกับ MES มีประโยชน์ในการวางแผนเชื่อมต่อเครื่องกับ MES แต่การใช้มาตรฐานนี้ไม่ได้หมายความว่าจะได้รับกราฟแรงดันโพรงแม่พิมพ์ความถี่สูงจากระบบตรวจวัดแยกโดยอัตโนมัติ ระบุ Output ของระบบนั้น เหตุการณ์ช็อต รูปแบบข้อมูล Timestamp การ Buffer การ Retry และการจัดการข้อมูลสูญหายแยกต่างหาก EUROMAP ระบุ 77 เป็นอินเทอร์เฟซ IMM–MES และ 83 เป็นคำนิยามประเภทข้อมูลร่วม EUROMAP 77 EUROMAP OPC UA overview
Timestamp เพียงอย่างเดียวเป็นรหัสช็อตที่เปราะบาง ระบุหมายเลขรอบเฉพาะเครื่อง รหัสแม่พิมพ์ รหัสโพรง เวอร์ชันสูตร ออเดอร์ ล็อตวัตถุดิบ เวลาบันทึก และผลการคัดแยก หากหมายเลขรอบรีเซ็ตเมื่อเปิดเครื่องใหม่ ให้รวมกับรหัสเครื่องและรหัสรัน ทดสอบการคลาดเคลื่อนนาฬิกาในเครื่องฉีด ระบบตรวจวัด Gateway และ MES ทดสอบกรณีไฟดับ เครือข่ายขาด Buffer ล้น: ข้อมูลอยู่ได้นานแค่ไหน ช่องว่างแสดงอย่างไร และ Retry สร้างช็อตซ้ำหรือไม่ หากไม่มีการทำเครื่องหมายชิ้นงานหรือเชื่อมโยงระดับกล่อง สายสัมพันธ์ย้อนกลับจะละเอียดได้ไม่เกินระดับที่มีการปะปนในโรงงาน
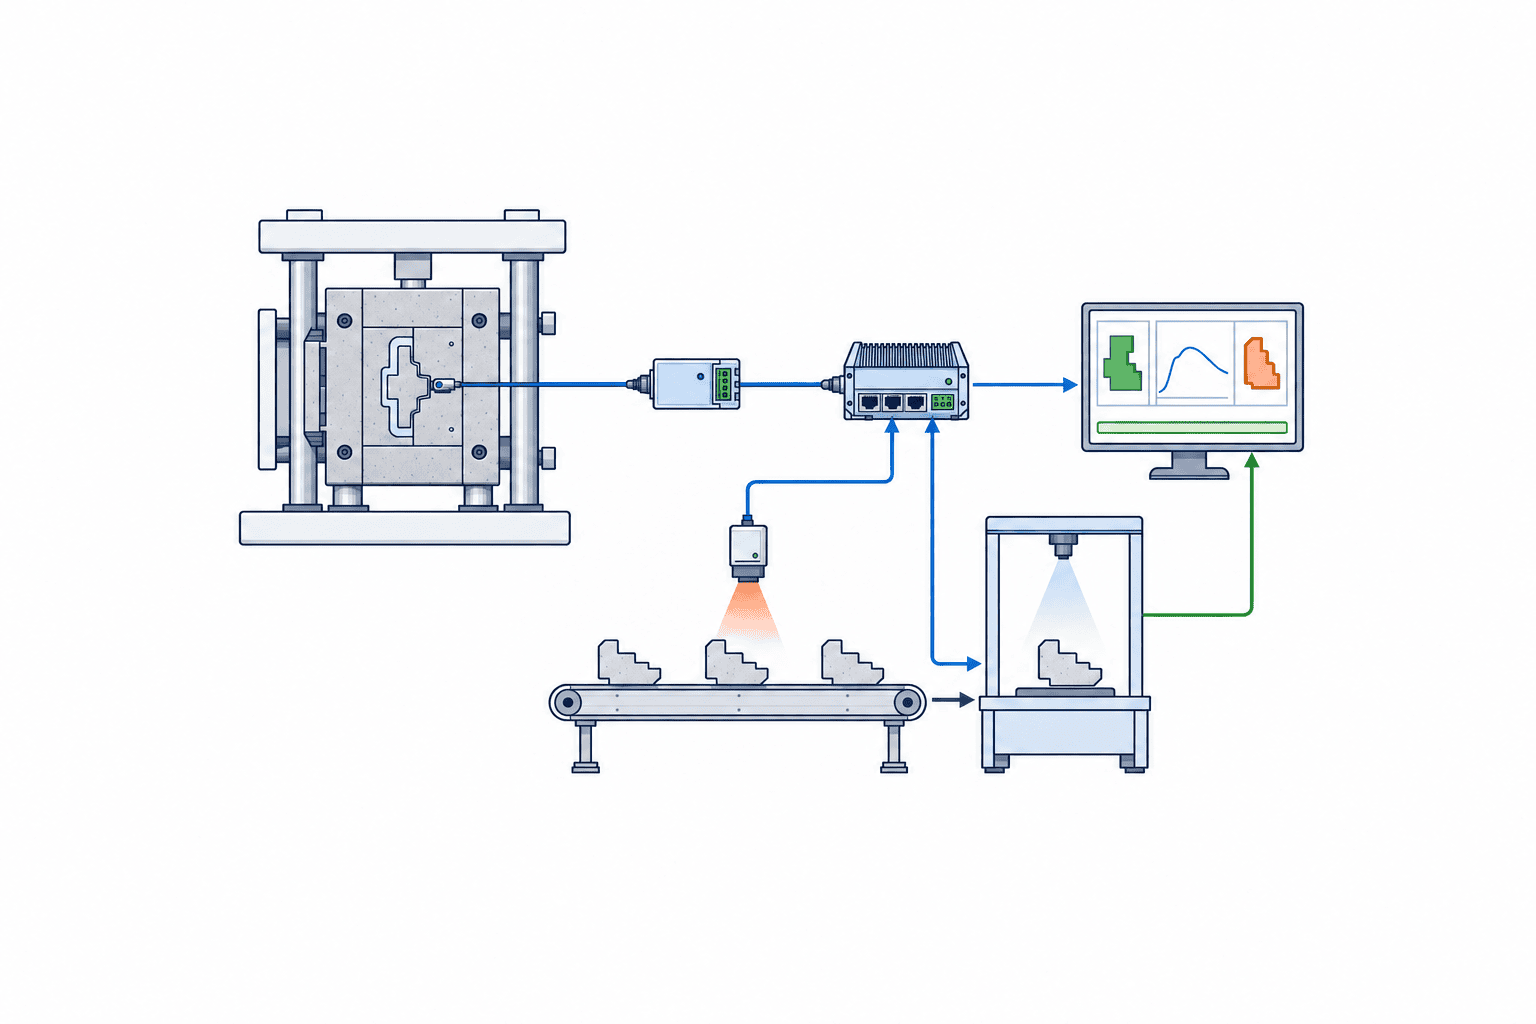
การดัดแปลงแม่พิมพ์เดิม: เปิดเผย Downtime และต้นทุนรวมแต่เนิ่น ๆ
การประเมินที่สมจริงต้องรวมการขนส่งแม่พิมพ์ การกลึง การเปลี่ยนหมุดดัน การปรับท่อระบายความร้อน ขั้วต่อและการ์ดสายไฟ ฮาร์ดแวร์แอมป์และเก็บข้อมูล สัญญาณเครื่องฉีด Gateway HMI การเชื่อมต่อ MES อุปกรณ์แยกชิ้นงาน อุปกรณ์สอบเทียบ การฝึกอบรม และอะไหล่ ตรวจสอบสัญญาบำรุงรักษาและกรรมสิทธิ์แม่พิมพ์ หากเป็นแม่พิมพ์ลูกค้าหรือดูแลโดยภายนอก กำหนดผู้อนุมัติการเปลี่ยนแปลง ผู้เก็บแบบแก้ไข และผู้รับผิดชอบความเสียหาย เปรียบเทียบความสามารถในการตรวจจับ แยก และย้อนกลับปัญหาคุณภาพเป้าหมายทั้งระบบ ไม่ใช่แค่ราคาต่อเซนเซอร์
Downtime ครอบคลุมการถอดแม่พิมพ์ การวัด การกลึง ประกอบ ตรวจสอบน้ำและการรั่ว ทดสอบรอบแห้ง ทดลองฉีด อนุมัติชิ้นงานแรก และคืนสู่การผลิต เครื่องฉีดที่ไม่มีสัญญาณใช้งานได้อาจต้องปรับ PLC หรือใช้ Trigger ภายนอก การตรวจวัดอย่างเดียวและการควบคุม Reject ไปยังเครื่องหรือหุ่นยนต์มีข้อกำหนดความปลอดภัยต่างกัน หากการตัดสินใจคุณภาพขับ Reject Mechanism ต้องตกลงสถานะ Default ที่ปลอดภัยและขอบเขตความรับผิดชอบกับทีมอุปกรณ์ สายทดลองชั่วคราวต้องไม่กลายเป็นสายการผลิตถาวร
ลำดับที่จัดการได้คือ สำรวจสถานะปัจจุบัน เลือกข้อบกพร่องและแม่พิมพ์ ตรวจสอบความเป็นไปได้ ทดลองตรวจวัดอย่างเดียว ตรวจสอบขีดจำกัดและการแยก เชื่อมต่อ MES แล้วจึงมาตรฐาน แม้เป็นการนำร่องแบบตรวจวัดอย่างเดียว ควรวางเส้นทางกายภาพสำหรับชิ้นงานดีและชิ้นงานกักกันในอนาคต มิฉะนั้นระบบผลิตจริงอาจเตือนแต่ชิ้นงานที่ได้รับผลยังคงไปกล่องเดียวกัน รวมการเปลี่ยนแปลงการจัดการที่จำเป็นไว้ในกรณีธุรกิจนำร่อง
ข้อกำหนด RFP: ขอหลักฐานและการรับรอง ไม่ใช่แค่รหัสสินค้า
ให้ข้อมูลชิ้นงานเป้าหมายและความเสี่ยง จำนวนแม่พิมพ์และโพรง การจัดวางประตูและ Runner วัตถุดิบ ช่วงอุณหภูมิแม่พิมพ์ สัญญาณเครื่องฉีด ระบบที่มีอยู่ ระดับการแยก และระยะเวลาการเก็บข้อมูล ขอให้ผู้เสนอราคาชี้แจงเหตุผลที่เลือกเซนเซอร์แบบตรงหรืออ้อม แนบแบบตำแหน่ง ข้อบกพร่องที่แต่ละตำแหน่งตรวจจับได้ ตรวจจับไม่ได้ และขั้นตอนการเปลี่ยนแปลง แยกรายการเสนอราคาสำหรับเซนเซอร์ การกลึง แอมป์ การเก็บข้อมูล ซอฟต์แวร์ อินเทอร์เฟซเครื่องฉีด อุปกรณ์แยก การเชื่อมต่อ MES การติดตั้ง การสอบเทียบ FAT SAT การฝึกอบรม อะไหล่ และบริการรายปี ระบุสิ่งที่เป็นมาตรฐาน ตัวเลือก หรือไม่รวม
| พื้นที่รับรอง | หลักฐานที่ขอจากซัพพลายเออร์ | ผู้มีอำนาจตัดสินของโรงงาน |
|---|---|---|
| ตำแหน่งเซนเซอร์ | แบบแม่พิมพ์ การรีวิวการรบกวน และความเสี่ยงติดตั้ง | ฝ่ายแม่พิมพ์และบำรุงรักษา |
| คุณภาพสัญญาณ | กราฟปกติ ขอบเขต และผิดปกติ; การจัดแนว Trigger | วิศวกรรมกระบวนการและคุณภาพ |
| การตัดสินคุณภาพ | เปรียบเทียบกับชิ้นงานตรวจสอบ; กรณีเตือนผิดและตรวจไม่พบ | คุณภาพ |
| การแยกชิ้นงาน | สาธิตการแยกโพรงหรือช็อตทางกายภาพ | ผลิตและคุณภาพ |
| การเชื่อมต่อ | รหัสช็อต/โพรง เวอร์ชันสูตร บันทึกสูญเสียและ Retry | OT และ MES |
| การปฏิบัติการ | การสอบเทียบ การเปลี่ยน ขีดจำกัด และขั้นตอนกรณีขัดข้อง | บำรุงรักษาและผลิต |
แยกค่าใช้จ่ายเริ่มต้นออกจากรายปี ค่าใช้จ่ายรายปีอาจรวมการเปลี่ยนเซนเซอร์ การสอบเทียบ ซอฟต์แวร์ การเก็บข้อมูล บริการซัพพลายเออร์ และการบำรุงรักษาแม่พิมพ์เพิ่มเติม สร้างประโยชน์จากฐานข้อมูลของโรงงานเองสำหรับของเสีย ค่าแรงแยก การหลุดรอดถึงลูกค้า และ Downtime โดยใช้เฉพาะผลที่พิสูจน์ได้จากนำร่อง หักผลขาดทุนจากการเตือนผิดและต้นทุนการกักกันระหว่างระบบขัดข้อง แสดงสมมติฐานให้ชัดเจนเพื่อให้ฝ่ายคุณภาพและการเงินอนุมัติกรณีธุรกิจเดียวกัน
FAT และ SAT: ทดสอบอุปกรณ์ก่อน ทดสอบกระบวนการจริงทีหลัง
ที่ FAT ทดสอบการแมปเซนเซอร์/ช่อง การเก็บข้อมูล Trigger ช็อต การเปลี่ยนขีดจำกัด HMI Output สายขาด การสื่อสารขัดข้อง การรีสตาร์ท และขีดจำกัดการเก็บข้อมูล สร้างกรณีปกติ ต่ำ สูง ไม่มีสัญญาณ แม่พิมพ์ผิด Retry และเหตุการณ์ซ้ำโดยตั้งใจ และตรวจสอบการตัดสินใจและบันทึก ใช้กราฟจริงหรือแม่พิมพ์เป้าหมายหากเป็นไปได้ ไม่ใช่แค่สัญญาณจำลองที่สะดวก บันทึกสิ่งที่ไม่สามารถทดสอบที่ซัพพลายเออร์เป็นรายการ SAT โดยเฉพาะ
ที่ SAT ใช้เครื่องฉีดแม่พิมพ์ หุ่นยนต์ ถังขยะ เครือข่าย และ MES ของโรงงานไทยจริง ยืนยันการแสดงผลแม่พิมพ์/โพรง/สูตร และความสอดคล้องระหว่างบันทึกช็อตกับชิ้นงานจริง วัดกรณีเตือนผิดกับการผลิตปกติ และกรณีตรวจไม่พบกับตัวอย่างขอบเขตและของเสียที่ควบคุมคุณภาพ ตกลงวิธีเลือกตัวอย่างและกลุ่มทดสอบก่อนดูผลลัพธ์ สาธิตว่าสายขาดหรือเครือข่ายขัดข้องส่งชิ้นงานไปสถานะกักกันตามต้องการ และการกู้คืนแสดงช่องว่างหรือช็อตซ้ำ ตรวจสอบเนื้อหาถังขยะจริง ไม่ใช่แค่หน้าจอ MES
บันทึกว่าใครทดสอบแม่พิมพ์ วัตถุดิบ และเวอร์ชันสูตรใด ทดสอบกี่ช็อต และผลการตัดสินเปรียบเทียบกับการตรวจสอบชิ้นงานอย่างไร การเปลี่ยนขีดจำกัดหลังจากนั้นให้เข้าสู่ระบบควบคุมการเปลี่ยนแปลงคุณภาพ ในการเริ่มผลิตจริง ให้รันระบบตรวจวัดคู่กับการตรวจสอบเดิมจนกว่าฝ่ายคุณภาพจะอนุมัติการลดการตรวจสอบเดิม การรับรองอุปกรณ์และการโอนความรับผิดชอบคุณภาพควรเป็นการตัดสินใจแยกกัน
เงื่อนไขขอบเขตของการวัดและการตัดสิน: การรวมช็อตที่ไม่สามารถตัดสินดี-เสียได้ไว้ในการออกแบบ
รูปคลื่นระหว่างการผลิตจำนวนมากไม่ได้จัดอยู่ในสามประเภท “ปกติ”, “แรงดันต่ำ”, หรือ “แรงดันสูง” เสมอไป สถานการณ์เช่น การเริ่มเดินเครื่องหลังเปลี่ยนแม่พิมพ์, ช็อตแรกหลังการล้างเครื่อง, การเดินเครื่องด้วยมือ, การเปลี่ยนเม็ดพลาสติก, การรออุณหภูมิคงที่, ช็อตที่หยุดกลางคัน, หรือการอุดโพรงแม่พิมพ์ จะมีเงื่อนไขต่างจากการเปรียบเทียบกับเงื่อนไขการผลิตที่ได้รับอนุมัติ แม้เครื่องบันทึกจะสามารถเก็บรูปคลื่นได้ ก็ไม่ควรนำกฎการตัดสินสินค้าดีมาใช้โดยอัตโนมัติ ใน RFP (ขอบเขตงาน) ควรกำหนดแต่ละสถานะของกระบวนการว่าเป็น “ต้องเฝ้าระวัง”, “บันทึกเพื่ออ้างอิงเท่านั้น”, “กักชิ้นงานอัตโนมัติ”, หรือ “ห้ามฉีดขึ้นรูป” และต้องให้ผู้ปฏิบัติงานแยกแยะได้บน HMI หากจะนำชิ้นงานช่วงเริ่มเดินเครื่องกลับไปใส่กล่องสินค้าดีในภายหลัง ต้องบันทึกประวัติผู้ตรวจสอบซ้ำ, จำนวน, ขอบเขตของช็อตที่เกี่ยวข้อง และเหตุผลในการปลดล็อก
หากเซนเซอร์ในโพรงแม่พิมพ์หลายโพรงเสียหายแค่หนึ่งโพรง การหยุดทุกช็อตหรือพักเฉพาะโพรงนั้นขึ้นอยู่กับความสามารถในการแยกชิ้นงานและความเสี่ยงของผลิตภัณฑ์ กรณีสายเซนเซอร์ขาด, แอมป์อิ่มตัว, จุดศูนย์ลอย, สัญญาณรบกวน, ขาดทริกเกอร์, หรือรหัสแม่พิมพ์ไม่ตรงกัน ต้องกำหนดรหัสความผิดปกติแยกต่างหาก หากบันทึกว่า “ไม่มีสัญญาณ = แรงดันเป็นศูนย์” จะทำให้ช็อตสั้นจริงกับความผิดพลาดของการวัดปะปนกัน ส่งผลให้การวิเคราะห์และการจัดการผิดพลาด ต้องบันทึกแฟล็กแสดงความถูกต้องของการวัด, เหตุผลด้านคุณภาพสัญญาณ, วันที่สอบเทียบล่าสุด, และประวัติการเปลี่ยนเซนเซอร์ไว้พร้อมกับรูปคลื่น ขอบเขตการแยกผลิตภัณฑ์หลังเกิดความเสียหาย ต้องให้ฝ่ายคุณภาพกำหนดล่วงหน้าว่าจะนับจากช็อตปกติสุดท้ายหรือย้อนถึงจุดผ่านการตรวจสอบล่าสุด
การเปรียบเทียบรูปคลื่นต้องใช้แม่พิมพ์, วัสดุ, และเวอร์ชันเงื่อนไขเดียวกัน แม้ใช้แม่พิมพ์เดียวกัน แต่ถ้าเกรดเม็ดพลาสติก, สี, อัตราส่วนเม็ดรีไซเคิล, หรือการตั้งค่าอุณหภูมิเปลี่ยนไป ต้องทบทวนขอบเขตปกติที่ควรอนุมัติใหม่ การเรียกใช้รูปคลื่นมาตรฐานผิดเงื่อนไขเป็นความเสี่ยงที่ต่างจากความแม่นยำของเซนเซอร์ ต้องแยกเก็บค่าที่ดาวน์โหลดจากสูตร, ค่าที่วัดจริง, เวอร์ชันของเซตค่าขีดจำกัด, สถานะการอนุมัติ, และเวลาที่เริ่มมีผล และต้องมีระบบป้องกันไม่ให้เริ่มตัดสินการผลิตจำนวนมากด้วยชุดค่าที่ยังไม่ได้อนุมัติ กรณีรีเซ็ตกลางรอบหรือเลขรันย้อนกลับ ต้องสร้างเซสชันการเดินเครื่องใหม่เพื่อป้องกัน ID ซ้ำ การออกแบบข้อยกเว้นนี้ช่วยให้หน้างานไม่สับสนว่า “กรณีผิดปกติควรใส่อะไรลงกล่อง” และฝ่ายคุณภาพสามารถตรวจสอบเหตุผลการตัดสินย้อนหลังได้ หากมีการเปลี่ยนความถี่การสุ่มตัวอย่างหรือการตั้งค่าฟิลเตอร์ ต้องประเมินใหม่ว่าสามารถเปรียบเทียบกับรูปคลื่นเดิมได้หรือไม่ ต้องตรวจสอบว่าการทำให้สัญญาณเรียบเพื่อลดสัญญาณรบกวนไม่ได้ลบความผิดปกติช่วงสั้นๆ ไป โดยเปรียบเทียบช็อตเดียวกันระหว่างสัญญาณดิบกับสัญญาณหลังประมวลผล ต้องบันทึกไม่เพียงอัตราการขาดข้อมูล แต่รวมถึงการเหลื่อมของจุดพีค, การเหลื่อมของเวลา, หน่วยแรงดัน, และความแตกต่างของค่ามาตรฐานก่อน-หลังเปลี่ยนเซนเซอร์ไว้ในบันทึกการตรวจรับ แม้หน้าจอจะแสดงผลปกติ แต่ข้อมูลที่บันทึกอาจขาดหาย ต้องมีการทดสอบค้นหาช็อตที่ระบุในภายหลังและแสดงรูปคลื่นกับผลการตัดสินซ้ำได้
เงื่อนไขเพิ่มเติมด้านการจัดซื้อและการตรวจรับ: การเปลี่ยนทดแทน, สิทธิ์ในข้อมูล, การส่งมอบหลักฐาน
ในการเปรียบเทียบข้อเสนอของผู้ขายเซนเซอร์ ต้องตรวจสอบไม่เพียงค่าใช้จ่ายเริ่มต้น แต่รวมถึงเวลาหยุดเครื่องที่ต้องใช้ในการเปลี่ยนและเงื่อนไขของอะไหล่ทดแทน ต้องพิจารณาว่าต้องถอดแม่พิมพ์ทั้งหมดเพื่อถอดเซนเซอร์หรือเปลี่ยนแค่สายเคเบิลได้, สามารถหาอะไหล่ในประเทศได้หรือไม่ เพราะมีผลต่อเวลาฟื้นฟูการผลิตจำนวนมาก ต้องระบุในข้อเสนอรุ่นของเซนเซอร์, แอมป์, สายเคเบิล, คอนเนคเตอร์, ซอฟต์แวร์, ขอบเขตการใช้งานร่วมกัน, นโยบายทดแทนเมื่อเลิกผลิต, ความถี่ในการสอบเทียบและตรวจเช็ค, ขั้นตอนการวินิจฉัยความเสียหาย ต้องตรวจสอบศูนย์บริการในประเทศไทย, ภาษา, เวลาทำการ, และการแบ่งความรับผิดชอบกับผู้ผลิตแม่พิมพ์ ห้ามใช้อายุการใช้งานทั่วไปที่ผู้ขายแจ้งเป็นค่ารับประกันของโรงงานโดยตรง แต่ต้องวางแผนอะไหล่สำรองตามสภาพความร้อน, สิ่งสกปรก, และการใช้งานของแม่พิมพ์แต่ละตัว
สิทธิ์ในข้อมูลและความสามารถในการนำข้อมูลออกต้องระบุในใบสั่งซื้อ การดูแค่รูปคลื่นและผลการตัดสินไม่เพียงพอเมื่อจะอัปเกรดเป็นระบบเฝ้าระวังใหม่หรือเมื่อลูกค้าตรวจสอบ ต้องตรวจสอบว่าสามารถส่งออกข้อมูลชุดใหญ่ เช่น Shot ID, Cavity ID, Timestamp, Feature, เวอร์ชันกฎการตัดสิน, เหตุผลการขาดข้อมูล ในรูปแบบมาตรฐานที่เครื่องอ่านได้หรือไม่, มีการระบุหน่วยและเขตเวลาในขณะส่งออกหรือไม่, และหลังสิ้นสุดสัญญาสามารถดึงข้อมูลได้กี่วัน หากใช้ระบบคลาวด์ ต้องระบุการตัดสินที่หน้างานเมื่อสื่อสารขัดข้อง, บัฟเฟอร์ในเครื่อง, ที่เก็บข้อมูล, สิทธิ์การเข้าถึง, และบันทึกการตรวจสอบ หากได้รับเฉพาะรูปคลื่นในฟอร์แมตเฉพาะ ต้องเปรียบเทียบเงื่อนไขการใช้งานระยะยาวของซอฟต์แวร์ดูข้อมูลนั้นด้วย
การตัดสินผ่าน FAT/SAT ไม่ควรดูแค่ “เห็นกราฟบนหน้าจอ” เท่านั้น ต้องส่งมอบหลักฐานการรับมอบ เช่น แบบดัดแปลงแม่พิมพ์, ตำแหน่งและหมายเลขประจำตัวเซนเซอร์แต่ละตัว, ตารางช่องสัญญาณ, ใบรับรองหรือขั้นตอนการสอบเทียบ, แผนผังสายไฟ, ตาราง I/O, เวอร์ชันกฎการตัดสิน, รูปคลื่นของช็อตปกติ/ขอบเขต/ผิดปกติ, ผลตรวจสอบของจริง, บันทึกการขาด/คืนสัญญาณ, บันทึกการแยกชิ้นงานลงกล่องพัก, คู่มือการใช้งานและบำรุงรักษา ต้องให้ผู้รับผิดชอบฝ่ายผลิต, คุณภาพ, บำรุงรักษา, OT ลงนามรับรองการตรวจสอบของจริงกับผลการสาธิต หากมีประเด็นที่ยังไม่สมบูรณ์ในวันรับมอบ ต้องระบุการใช้งานชั่วคราว, วิธีตรวจสอบทดแทน, กำหนดเวลา, และผู้รับผิดชอบให้ชัดเจน ห้ามนำไปผลิตจำนวนมากด้วยสถานะ “ผ่านแบบมีเงื่อนไข” ที่คลุมเครือ
คำถามที่พบบ่อย (FAQ)
ควรใช้เซนเซอร์แรงดันโพรงแม่พิมพ์กี่จุดในการนำร่อง?
ไม่ควรกำหนดจำนวนแบบสากล เลือกแม่พิมพ์และข้อบกพร่องเป้าหมาย จากนั้นวางเซนเซอร์ในตำแหน่งที่เหมาะสม เช่น หลังประตูหรือปลายการไหล หากโพรงแต่ละโพรงมีความแตกต่างกัน การวัดจุดเดียวอาจไม่พอ บันทึกโพรงที่ไม่ได้ตรวจวัดและวิธีตรวจสอบชดเชย RJG: Sensor Placement
เซนเซอร์แบบตรงหรือแบบอ้อมดีกว่าสำหรับแม่พิมพ์เดิม?
ขึ้นกับโครงสร้างแม่พิมพ์และข้อกำหนดชิ้นงาน เซนเซอร์แบบตรงต้องติดตั้งที่ผิวโพรงและยอมรับรอยเซนเซอร์ได้ เซนเซอร์แบบอ้อมขึ้นกับขนาดหมุดดัน การสัมผัส แรงเสียดทาน และช่องว่างหลังหมุด เปรียบเทียบแบบกับแม่พิมพ์จริง ความสม่ำเสมอ การบำรุงรักษา และการสอบเทียบ ไม่ใช่แค่ราคา RJG: Sensor Choice
ข้อมูลแรงดันฉีดจากเครื่องฉีดแทนเซนเซอร์โพรงแม่พิมพ์ได้หรือไม่?
สำหรับบางกรณีข้อมูลเครื่องฉีดอาจเพียงพอ แต่ไม่ใช่แรงดันพลาสติกในแต่ละโพรง ทดสอบว่าสัญญาณที่มีอยู่ตรวจจับข้อบกพร่องเป้าหมายได้ก่อนตัดสินใจ RJG: Match Outputs, Not Setpoints
EUROMAP 77 ส่งกราฟแรงดันโพรงแม่พิมพ์ไป MES อัตโนมัติหรือไม่?
ไม่ EUROMAP 77 กำหนดการแลกเปลี่ยน IMM–MES ระบบตรวจวัดความถี่สูงต้องมีอินเทอร์เฟซกราฟ ช็อต คุณลักษณะ การเก็บข้อมูล และการจัดการข้อมูลสูญหายของตนเอง EUROMAP 77
ควรประเมินต้นทุนและผลตอบแทนอย่างไร?
แยกต้นทุนการดัดแปลงแม่พิมพ์ เซนเซอร์ การเก็บข้อมูล การแยกชิ้นงาน อินเทอร์เฟซเครื่องฉีดและ MES การสอบเทียบ และบริการ ใช้ข้อมูลข้อบกพร่อง ค่าแรงแยก การหลุดรอด และ Downtime จริงของโรงงานบวกผลพิสูจน์จากนำร่อง หลีกเลี่ยงการคัดลอกเปอร์เซ็นต์ปรับปรุงทั่วไป โมเดลต้นทุนโดยละเอียดอยู่ใน คู่มือสร้างระบบ Traceability
สรุป: รวมปัญหาคุณภาพและเกณฑ์รับรองไว้ในหน้าเดียว
การตรวจวัดแรงดันโพรงแม่พิมพ์ไม่ใช่แค่ติดตั้งทรานสดิวเซอร์ เลือกตำแหน่งวัดจากข้อบกพร่อง ประเมินการติดตั้งแบบตรงหรืออ้อมและการดัดแปลงแม่พิมพ์ เชื่อมโยงคุณลักษณะกราฟกับคุณภาพชิ้นงานจริง แยกช็อตผิดปกติทางกายภาพ และเชื่อมโยงข้อมูลช็อต/โพรงกับประวัติการผลิต FAT ตรวจสอบฟังก์ชันอุปกรณ์ SAT ตรวจสอบการไหลของแม่พิมพ์และวัตถุดิบจริง RFP ที่ดีต้องระบุข้อบกพร่องที่ต้องตรวจจับในโพรงใด ด้วยชุดทดสอบที่ตกลงกัน และชิ้นงานที่ได้รับผลต้องไปที่ใด
หากคุณยังอยู่ในขั้นสำรวจแม่พิมพ์และข้อบกพร่อง ติดต่อ TOMAS TECH เราช่วยนิยามสมมติฐานตำแหน่งเซนเซอร์ ขอบเขตการดัดแปลง อินเทอร์เฟซระบบ และหลักฐาน FAT/SAT ก่อนเลือกซัพพลายเออร์


