


การนำ Industry 5.0 มาใช้ไม่ควรเริ่มจากการซื้อหุ่นยนต์เพิ่มหรือเปลี่ยนป้ายจาก Industry 4.0 เป็น 5.0 คณะกรรมาธิการยุโรปอธิบาย Industry 5.0 ผ่าน 3 เสาหลัก ได้แก่ การยึดมนุษย์เป็นศูนย์กลาง ความยั่งยืน และความยืดหยุ่นต่อความผันผวน บทความนี้แปลงแนวคิดดังกล่าวให้เป็นการประเมินโรงงานไทย 3 แกน ข้อกำหนด RFP และแผน PoC 90 วันที่เชื่อมต่อกับ FAT, SAT และการตัดสินใจ GO/HOLD อย่างมีหลักฐาน
การนำ Industry 5.0 มาใช้คือกรอบตัดสินใจ ไม่ใช่รุ่นของเครื่องจักร
Industry 5.0 มองไกลกว่าประสิทธิภาพและผลิตภาพ โดยวางความเป็นอยู่ที่ดีของพนักงาน ความยั่งยืน และความยืดหยุ่นไว้ที่ศูนย์กลางของอุตสาหกรรม จึงไม่ใช่ระบบรับรองหรือข้อผูกพันทางกฎหมายเฉพาะตัว เทคโนโลยีจาก Industry 4.0 เช่น PLC เซ็นเซอร์ MES ERP คลาวด์ และ AI ยังคงใช้ได้ แต่ต้องถามเพิ่มว่า เทคโนโลยีนั้นช่วยให้คนตัดสินใจดีขึ้น ลดการใช้ทรัพยากรต่อหน่วย และฟื้นตัวจากเหตุขัดข้องได้หรือไม่
การประชุม Industry 5.0 Community of Practice ของคณะกรรมาธิการยุโรปเมื่อ 20 มีนาคม 2026 มีผู้เข้าร่วมมากกว่า 120 คน และนำเสนอต้นแบบ Assessment Tool แสดงให้เห็นว่าแนวคิดกำลังเข้าสู่ขั้นประเมินองค์กร แต่โรงงานไทยต้องแปลให้เข้ากับข้อกำหนดคุณภาพจากสำนักงานใหญ่ญี่ปุ่น วิธีทำงานของพนักงานไทย ขอบเขตบริการของผู้ขาย สาธารณูปโภค และความผันผวนของซัพพลายเชน
NECTEC ACE 2026 ระบุประเด็นสำคัญว่าไม่จำเป็นต้องเปลี่ยนเครื่องจักรทั้งหมด การอ่านสัญญาณจากเครื่องเดิม เพิ่มเซ็นเซอร์เฉพาะจุด และกำหนดการตัดสินใจของคนให้ชัดเจน มักเป็นจุดเริ่มต้นที่เร็วและคุ้มค่ากว่า
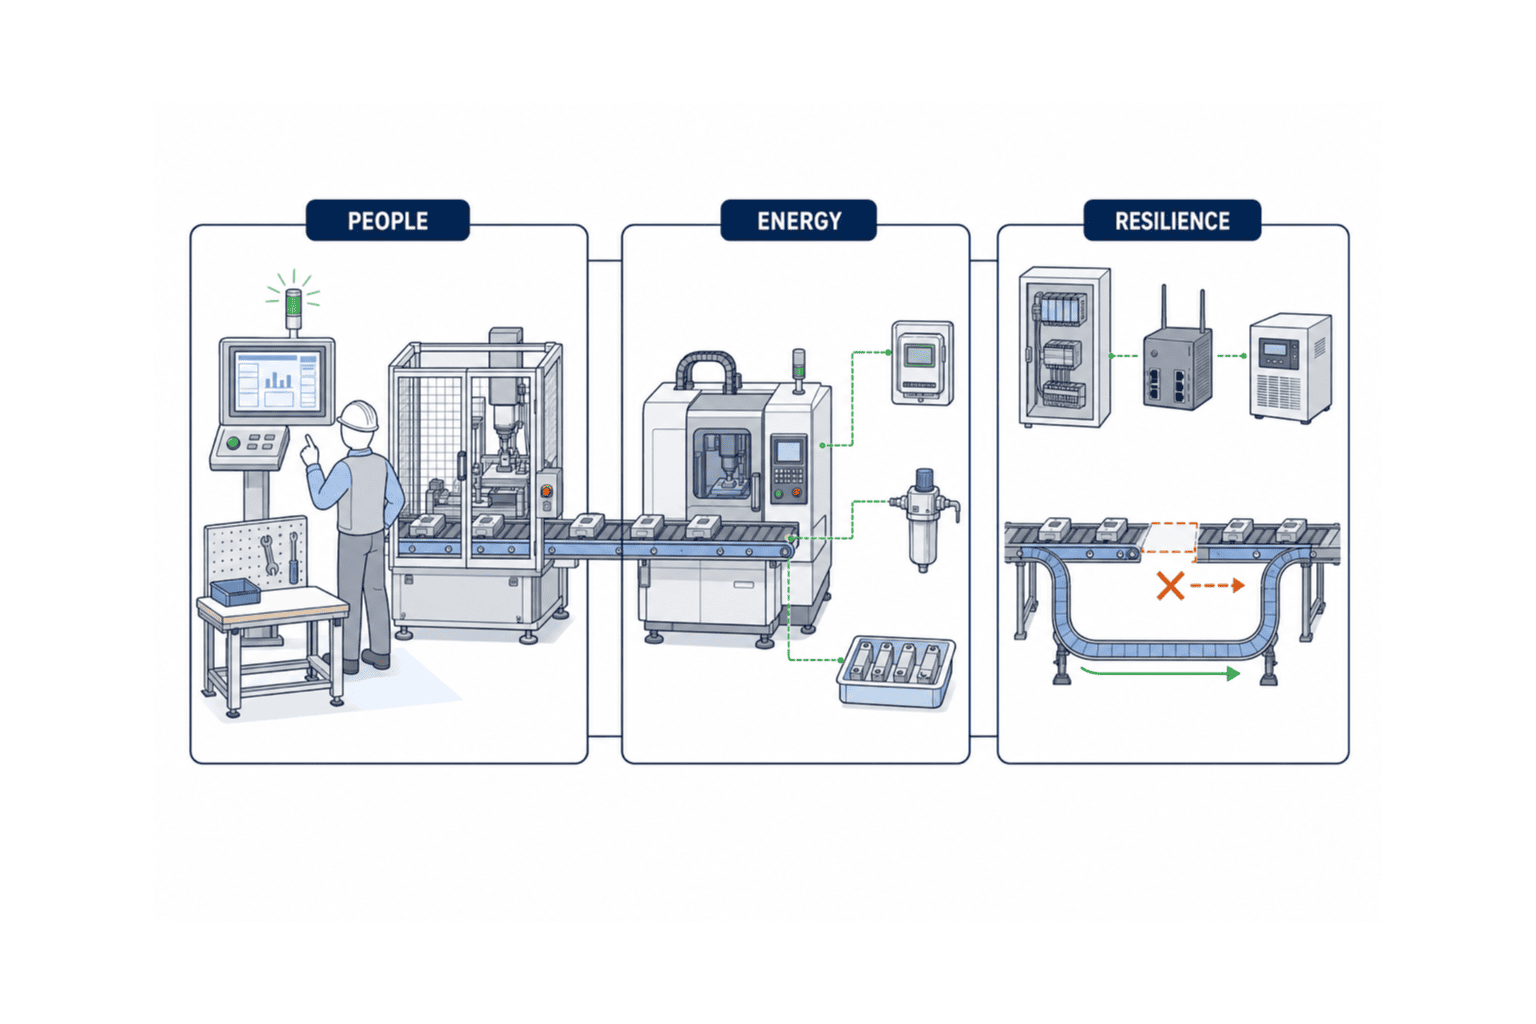
แปลง 3 เสาหลักให้เป็นสิ่งที่ตรวจรับได้ในโรงงาน
การผลิตที่ยึดมนุษย์เป็นศูนย์กลาง
การแจกแท็บเล็ตยังไม่ใช่ human-centricity ต้องกำหนดว่าเมื่อเกิดความผิดปกติใครตัดสินใจ พนักงานเข้าใจสัญญาณเตือนหรือไม่ ความต่างของทักษะทำให้คุณภาพต่างกันหรือไม่ และข้อเสนอปรับปรุงเข้าสู่งานมาตรฐานอย่างไร แนวทางของ Western Digital ที่ให้ AI เฝ้าระวัง 24 ชั่วโมงและให้คนตัดสินใจ เป็นตัวอย่างของการแบ่งบทบาทที่เหมาะสม AI ค้นหาสัญญาณและจัดข้อมูล ส่วนคนพิจารณาความปลอดภัย คุณภาพ และการส่งมอบร่วมกัน
ควรตรวจ HMI, andon, ขั้นตอนกู้คืน การฝึกอบรม สิทธิ์ใช้งาน การส่งมอบงานระหว่างกะ และงานบำรุงรักษา หน้าจอที่แสดง alarm 200 รายการโดยไม่จัดลำดับไม่ถือว่ายึดมนุษย์เป็นศูนย์กลาง เงื่อนไขรับมอบที่ดีกว่าคือ แสดงสาเหตุที่เป็นไปได้ ล็อตที่ได้รับผลกระทบ ลำดับการตรวจ และกรณีคล้ายกัน พร้อมบันทึกการตัดสินใจของคน
SMC Academy ของ NECTEC มีผู้เข้าร่วมมากกว่า 4,000 คนและมากกว่า 300 โรงงานในช่วง 3 ปี พร้อม Human Capability Framework เพื่อปิดช่องว่างระหว่างเทคโนโลยีกับทักษะ การฝึกอบรมจึงควรแยกตามบทบาท: ผู้บริหารเรียนรู้การลงทุนและความเสี่ยง ผู้จัดการเรียนรู้ KPI และ change control วิศวกรเรียนรู้การเชื่อมต่อ วิเคราะห์ และกู้คืน ส่วนผู้ปฏิบัติงานเรียนรู้ standard work และการตอบสนองเมื่อผิดปกติ
การผลิตที่ยั่งยืน
ค่าไฟรายเดือนบอกไม่ได้ว่าเครื่อง ผลิตภัณฑ์ กะ หรือสถานะใดเป็นต้นเหตุ ต้องเลือกสาธารณูปโภคที่เกี่ยวข้อง เช่น ไฟฟ้า ลมอัด น้ำ หรือไอน้ำ แล้วเชื่อมข้อมูลกับสถานะเครื่อง จำนวนผลิต จำนวนของดี และเวลาหยุดบนแกนเวลาเดียวกัน
ตัวชี้วัดรับมอบควรรวม kWh ต่อของดี การใช้สาธารณูปโภคต่อล็อต และไฟฟ้าขณะรอต่อชั่วโมง อย่าสัญญาเปอร์เซ็นต์ลดก่อนกำหนดขอบเขตการวัด นโยบายข้อมูลขาดหาย การปรับ product mix ช่วง baseline และสูตรที่คำนวณซ้ำได้ใน RFP มิฉะนั้นยอดผลิตที่ลดลงอาจถูกตีความผิดว่าเป็นผลประหยัดพลังงาน
โรงงานที่ยืดหยุ่นต่อความผันผวน
Resilience ไม่ได้หมายถึง “ไม่มีวันหยุด” แต่หมายถึงจำกัดผลกระทบเมื่อเครื่องเสีย เซ็นเซอร์ขาด เครือข่ายช้า ไฟดับ วัตถุดิบขาด หรือคลาวด์ล่ม แล้วเปลี่ยนไปใช้โหมดสำรอง กู้คืน และยังสืบย้อนกลับได้ ต้องออกแบบ local buffer, offline operation, เงื่อนไขกู้คืนแบบ manual, อะไหล่, backup, time synchronisation และผู้รับผิดชอบการสื่อสาร
Availability เพียงตัวเดียวไม่พอ ควรวัดเวลาตรวจพบ เวลาตัดสินใจ เวลากู้คืน ปริมาณข้อมูลที่สูญหาย จำนวนล็อตที่ trace ไม่ได้ และขอบเขตประกันคุณภาพระหว่างโหมดสำรอง Smart Manufacturing Thailand 2026 กล่าวถึง high-mix ความยืดหยุ่น ระบบอัตโนมัติ และดิจิทัล โดยมอง instability เป็นความท้าทายหลัก
การประเมิน Industry 5.0 สำหรับโรงงานไทยแบบ 3 แกน
คำที่ NECTEC ACE 2026 ใช้โดยตรงคือ Data, Operational และ Strategic สามเสาหลักบอกว่า “อะไรสำคัญ” ส่วนสามแกนบอกว่า “ควรเริ่มตรงไหน” เพื่อทำให้แกน Data นำไปใช้ได้จริง บทความนี้เพิ่มมุมมองเชิงบรรณาธิการว่า “ข้อมูลที่เหมาะกับการตัดสินใจ” ไม่ได้นำวลีดังกล่าวไปอ้างว่าเป็นชื่อที่ NECTEC ใช้
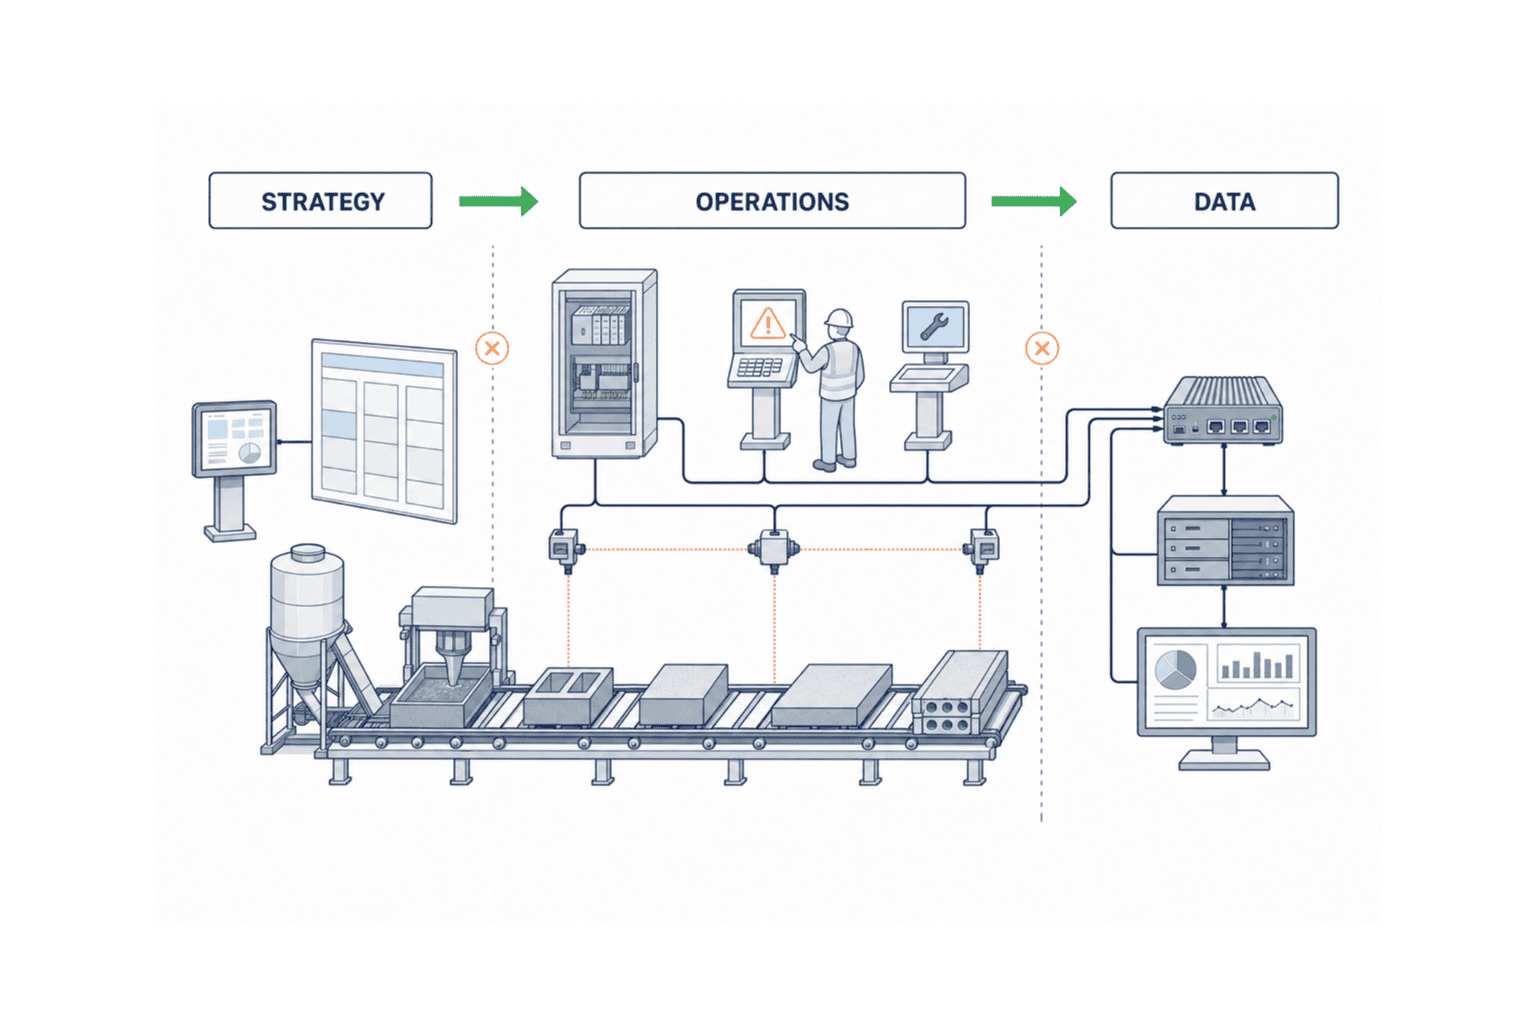
Strategic: ผลลัพธ์ธุรกิจและพอร์ตการลงทุน
เปลี่ยนคำขอซื้ออุปกรณ์เป็นความเสี่ยงธุรกิจ แทนที่จะพูดว่า “ต้องการ AI” ให้ระบุว่า กะกลางคืนตรวจพบความผิดปกติช้า การกู้คืนพึ่งผู้เชี่ยวชาญคนเดียว ไม่ทราบพลังงานต่อผลิตภัณฑ์ หรือไม่สามารถเลือกเส้นทางสำรองเมื่อเครื่องสำคัญหยุด
ถามว่าใน 12 เดือนข้างหน้า ความเสี่ยงด้านคน ความปลอดภัย คุณภาพ สิ่งแวดล้อม หรือความต่อเนื่องใดสำคัญที่สุด ใครทบทวน KPI โครงการต่าง ๆ ใช้ข้อมูลและทักษะร่วมกันได้หรือไม่ ใครรับผิดชอบ scale-out หลัง PoC และผู้บริหารยอมรับเกณฑ์ HOLD แล้วหรือยัง กลยุทธ์ DX เชิงปฏิบัติของ NSTDA ครอบคลุม 61 บริษัทใน 4 มิติ ได้แก่ องค์กร/การจัดการ smart operations, IT/data และ workforce พร้อมให้ความสำคัญกับ ROI
Operational: งานมาตรฐาน เหตุผิดปกติ การบำรุงรักษา และสาธารณูปโภค
เดินดูทุกกะจริงและหาจุดที่ข้อมูลขาดตอน รวม changeover, micro-stop, quality hold, rework, sensor failure, network loss และการกลับมาหลังไฟดับ ไม่ใช่ดูเฉพาะรอบปกติ
โครงการ RISMEP ของ DIPROM/JICA ครอบคลุม 3 ภูมิภาค บริษัทที่รับการสนับสนุนร่วม 6 แห่ง และบริษัทที่ดำเนินการด้วยตนเอง 6 แห่ง โดยผสาน Kaizen กับ IoT เซ็นเซอร์ สัญญาณการผลิต และ real-time monitoring บทเรียนคืออย่าแยก IoT ออกจากวงจรปรับปรุง ต้องกำหนดว่าใครดูข้อมูล บ่อยแค่ไหน และเปลี่ยนมาตรฐานด้วยเกณฑ์ใด
โน้ตหรือแชตที่ไม่เป็นทางการคือหลักฐานของ friction ควรหาว่าทำไมเร็วกว่าระบบจริง เช่น ช่องกรอกมาก จุดใช้งานอยู่ไกล ไม่มีสิทธิ์ หรือ alarm เข้าใจยาก แล้วเปลี่ยนสาเหตุเป็นข้อกำหนด human-centric
Data: บทความนี้ขยายเป็นข้อมูลที่เหมาะกับการตัดสินใจ
“ข้อมูลที่เหมาะกับการตัดสินใจ” เป็นการขยายแกน Data ของ NECTEC ในเชิงปฏิบัติโดยบทความนี้ ให้ประเมินความเหมาะสมต่อการตัดสินใจ ไม่ใช่ปริมาณข้อมูล Equipment ID, product, lot, timestamp, shift, downtime reason และ energy ต้องเชื่อมกันได้ ข้อมูล PLC ที่ไม่ตรงกับ master data หรือเวลาอาจให้ข้อสรุปผิดแม้ dashboard ดูน่าเชื่อถือ
กำหนดเจ้าของข้อมูล sampling interval, unit, timezone, clock sync, missing-data flag, correction history, retention, access, backup และ model version สำหรับ AI ให้เพิ่มขอบเขต training data วิธีจัดการ false alarm/missed detection สิทธิ์ override ของคน และ fallback เมื่อโมเดลใช้ไม่ได้
| แกน | หลักฐานสถานะปัจจุบัน | สถานะเป้าหมาย | PoC แรกที่เหมาะสม |
|---|---|---|---|
| Strategic | เอกสาร KPI รายการลงทุน RACI | 3 เสาหลักเชื่อมกับ KPI ธุรกิจ | 1 ความเสี่ยงใน 1 ไลน์ |
| Operational | Standard work ประวัติหยุดและซ่อม | งานปกติ ผิดปกติ และกู้คืนเป็นมาตรฐาน | การตอบสนองผิดปกติหรือพลังงานต่อหน่วย |
| Data | Tag list, asset master, missing rate | เวลา หน่วย และ ID เดียวกัน | สัญญาณเดิมและเซ็นเซอร์เฉพาะจุด |
อย่าเฉลี่ยคะแนนสามแกน Strategic สูงแต่ DATA ต่ำจะได้ dashboard สวยที่หลักฐานอ่อน ถ้า Operational ยังไม่เป็นมาตรฐาน AI อาจทำให้ความแปรปรวนกลายเป็นเรื่องถาวร ให้แกนที่อ่อนที่สุดเป็นข้อจำกัดของขอบเขต PoC
12 ข้อที่ต้องมีใน Industry 5.0 RFP
- ปัญหาและ baseline — ระบุไลน์ ผลิตภัณฑ์ กะ เครื่องจักร ช่วงเวลา สูตรค่าปัจจุบัน และข้อจำกัดคุณภาพข้อมูล
- สมมติฐานผลลัพธ์ 3 เสาหลัก — อย่างน้อยหนึ่งผลลัพธ์ที่สังเกตได้ต่อเสา เพื่อไม่ให้ความเร็วเพิ่มแต่ภาระคนหรือพลังงานแย่ลง
- สถาปัตยกรรมและขอบเขตเชื่อมต่อ — แสดง PLC, sensor, SCADA, MES, ERP, historian, cloud, network, identity รวม read/write boundary และ ownership
- บทบาทคนกับ AI — แยก notification, recommendation และ control ระบุผู้ตัดสินใจสุดท้าย override, escalation และ fallback
- Data dictionary และคุณภาพ — กำหนด tag, asset ID, unit, sampling, latency, missing, outlier, time sync และ retention ให้คำนวณ KPI ซ้ำได้
- Cybersecurity และสิทธิ์ — segmentation, least privilege, service account, patch, backup, audit log, remote access และ incident contact
- Usability และ accessibility — ภาษาไทย อังกฤษ ญี่ปุ่นตามความจำเป็น การแสดงผลที่ไม่พึ่งสีอย่างเดียว ถุงมือ ระยะมอง response time และ alarm priority
- การฝึกอบรมและถ่ายโอนความสามารถ — เป้าหมายตามบทบาท แบบฝึก เกณฑ์ผ่าน retraining การวิเคราะห์และกู้คืน
- ขอบเขตวัด sustainability — จุดวัด ความแม่นยำ การจัดสรร baseline, product mix, intensity และ missing data
- Resilience และ fallback — ทดสอบ network, cloud, sensor, power และ database failure พร้อม safe state, local mode, retransmission และ recovery time
- FAT/SAT และรูปแบบหลักฐาน — ทุก requirement มี test ID, precondition, input, expected/actual, log, photo และ approver
- เงื่อนไขขยายและยุติ — GO, conditional GO, HOLD, stop รวม IP, config, source, data return, account closure, operating cost และราคา scale-out
แผน PoC 90 วันที่เชื่อม FAT, SAT และ GO/HOLD
PoC ไม่ใช่ demo แต่เป็นการทำให้สมมติฐานการลงทุนถูกพิสูจน์หรือหักล้างได้ในสภาพจริงขนาดเล็ก
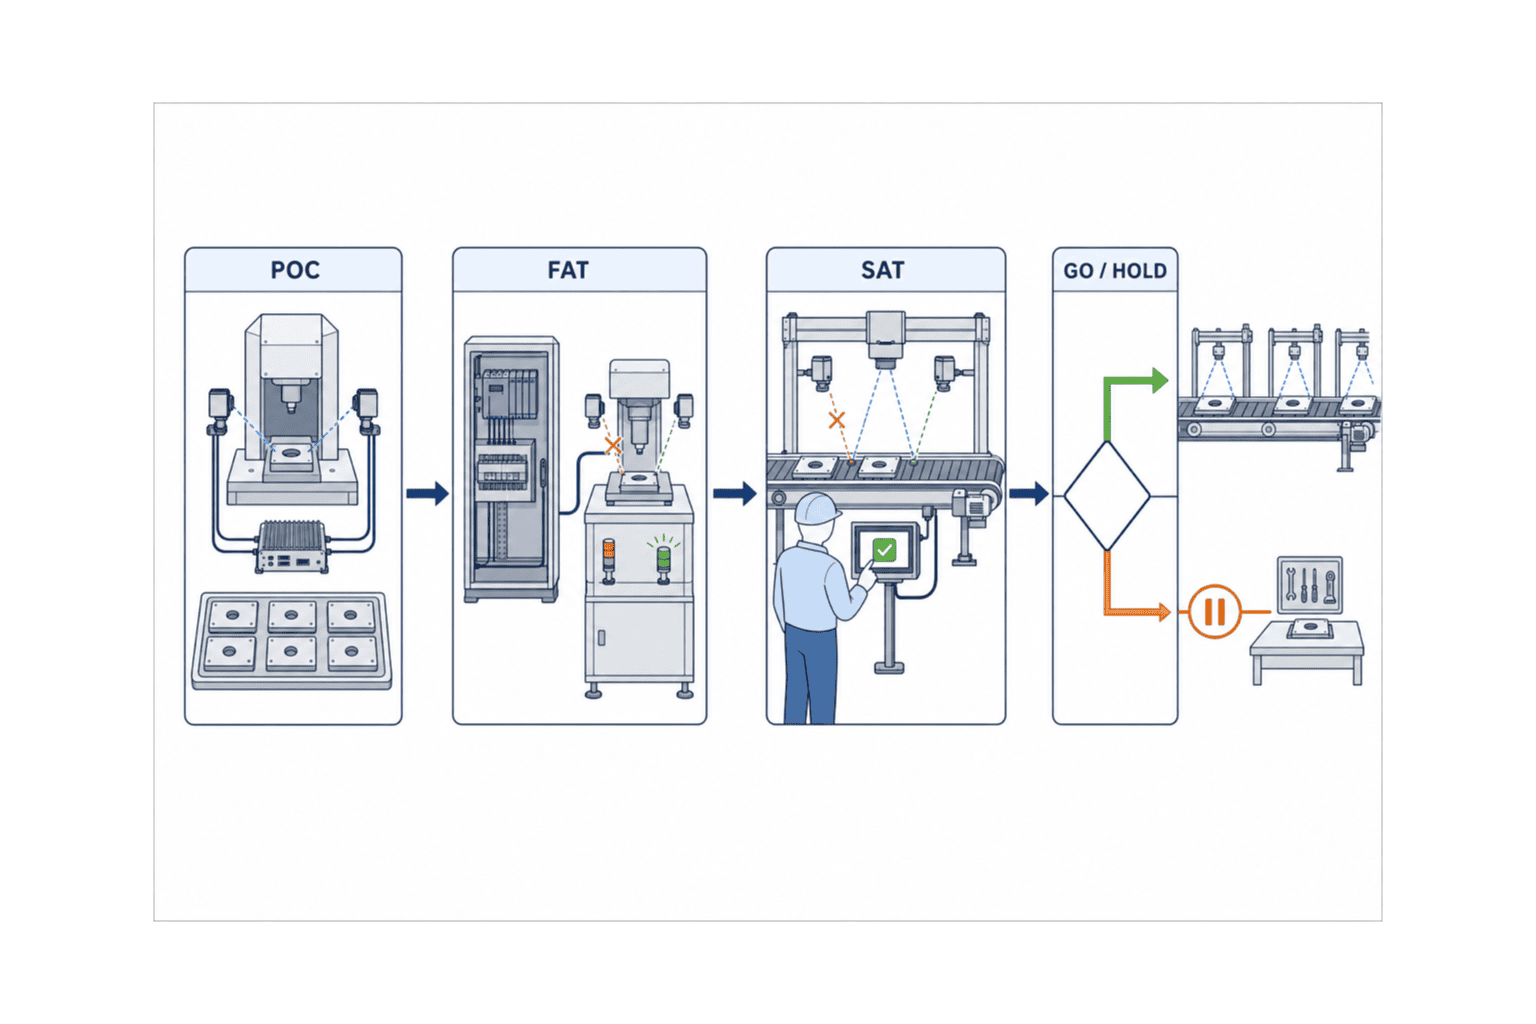
วันที่ 0–15: ล็อก baseline และเกณฑ์รับมอบ
สังเกตงาน สำรวจอุปกรณ์และข้อมูล สัมภาษณ์พนักงาน และตกลงแผนวัด เก็บทั้ง KPI ผลลัพธ์ ข้อมูลขาด จำนวน alarm และเวลาตัดสินใจ หากคำนวณ baseline ซ้ำไม่ได้ ให้แก้ DATA ก่อนพัฒนาฟังก์ชัน เอกสารส่งมอบประกอบด้วย scope diagram, KPI definition, data dictionary, risk register, test plan และ responsibility matrix
วันที่ 16–35: เชื่อมต่อขั้นต่ำและออกแบบวิธีทำงาน
อ่านสัญญาณ PLC/เครื่องเดิมแบบปลอดภัย เพิ่มเฉพาะเซ็นเซอร์จำเป็น และให้ dashboard สนับสนุนการตัดสินใจหนึ่งเรื่อง ออกแบบว่าพนักงานรับ ตรวจ ตัดสินใจ บันทึก และส่งต่อ alarm อย่างไร เริ่มฝึกอบรมตั้งแต่ตอนนี้เพื่อให้ผู้ใช้แก้คำศัพท์และลำดับ alarm ได้
วันที่ 36–55: FAT สำหรับปกติ ผิดปกติ และกู้คืน
จำลองสัญญาณหาย/ซ้ำ เวลาเหลื่อม network latency, sensor break และสิทธิ์ไม่พอ สำหรับ AI ให้ทดสอบ low confidence, unknown pattern และ model unavailable ตรวจว่าการปฏิเสธคำแนะนำและเหตุผลถูกบันทึก FAT มีหน้าที่เปิดเผยช่องว่างที่จัดการได้ก่อนเข้าหน้างาน
วันที่ 56–80: SAT ในกะและความผันผวนจริง
ทดสอบกับไลน์ ผลิตภัณฑ์ เครือข่าย ผู้ใช้ และ changeover จริง รวมช่วงที่ supervisor น้อย เปรียบเทียบ sustainability ภายใต้เงื่อนไขเทียบเท่า และทดสอบ resilience ที่วางแผนไว้อย่างปลอดภัย แยกสิ่งพบเป็น defect, change request หรือ next phase เพื่อไม่ให้ scope ขยายโดยไร้การควบคุม
วันที่ 81–90: ตัดสิน GO/HOLD และออกแบบ scale-out
ให้คะแนนผลเทคนิค การยอมรับในงาน คุณภาพข้อมูล เศรษฐศาสตร์ และเจ้าของการดำเนินงานแยกกัน ใช้ conditional GO ได้เมื่อประเด็นค้างอยู่ภายใต้การควบคุม เลือก HOLD เมื่อข้อมูลสำคัญขาด ภาระงานเพิ่ม security ยังไม่จบ หรือไม่มี operating owner
| Gate | หลักฐานผ่าน | ตัวอย่างเหตุผล HOLD |
|---|---|---|
| PoC entry | Scope, baseline, สูตร, owner | คำนวณค่าปัจจุบันซ้ำไม่ได้ |
| FAT | Test ตาม requirement, log, recovery | ข้อมูลขาดทำให้คำแนะนำผิด |
| SAT | หลักฐานไลน์และกะจริง | ภาระงานเพิ่มหรือ fallback ใช้ไม่ได้ |
| GO/HOLD | Benefit, cost, transfer, open issues | ไม่ชัดว่าใครรับผิดชอบระบบ |
แบบจำลองต้นทุนและ ROI สมมติ
ตัวเลขต่อไปนี้เป็น แบบจำลองสมมติทั้งหมด เพื่ออธิบายวิธีตัดสินใจ ไม่ใช่ราคาเสนอขายหรือผลลัพธ์จริง หน่วย THB ระยะ 12 เดือน ไม่รวมภาษี ดอกเบี้ย ค่าเสื่อมราคา และเงินทุนหมุนเวียน
| ต้นทุนเริ่มต้น | THB |
|---|---|
| การประเมิน 3 แกน | 180,000 |
| การเชื่อมต่อและ integration | 420,000 |
| Human-centred design และ training | 300,000 |
| การวัดพลังงาน | 220,000 |
| Resilience design | 280,000 |
| PM และ FAT/SAT acceptance | 300,000 |
| รวม | 1,700,000 |
| ผลประโยชน์/ค่าใช้จ่ายรายปี | THB |
|---|---|
| คุณภาพ | 720,000 |
| พลังงาน | 360,000 |
| ลด downtime | 480,000 |
| ลดเวลาตัดสินใจและบันทึก | 240,000 |
| Gross benefit | 1,800,000 |
| Operating cost | 360,000 |
| Net benefit | 1,440,000 |
Simple payback = 1,700,000 ÷ 1,440,000 × 12 = ประมาณ 14.2 เดือน ห้ามนับซ้ำ เช่น ชั่วโมงผลิตที่ได้คืนไม่ควรถูกนับเป็นยอดขายเพิ่ม ค่าแรงลด และส่งมอบดีขึ้นพร้อมกัน ถ้าตลาดไม่รับกำลังผลิตเพิ่ม ให้ใช้เฉพาะค่าใช้จ่ายที่หลีกเลี่ยงได้จริง
| Scenario | Gross benefit | Operating cost | Net benefit | Payback |
|---|---|---|---|---|
| Optimistic | 2,160,000 | 360,000 | 1,800,000 | ประมาณ 11.3 เดือน |
| Standard | 1,800,000 | 360,000 | 1,440,000 | ประมาณ 14.2 เดือน |
| Conservative | 1,440,000 | 360,000 | 1,080,000 | ประมาณ 18.9 เดือน |
กรณี optimistic และ conservative ใช้ 120% และ 80% ของ gross benefit มาตรฐาน โดยต้นทุนเริ่มต้นและ operating cost คงเดิม จุดประสงค์คือค้นหาสมมติฐานที่จะทำให้ต้อง HOLD ไม่ใช่นำเสนอเลขที่สวยที่สุด
ความผิดพลาดที่พบบ่อย
- ซื้อ “ระบบ Industry 5.0” โดยไม่มีผลลัพธ์ สูตร และหลักฐาน ทำให้เปรียบเทียบผู้ขายไม่ได้
- แยกโครงการคน พลังงาน และ resilience จนซื้อเซ็นเซอร์ แพลตฟอร์ม และหน้าจอซ้ำ ควรใช้ asset ID เวลา lot และ change control ร่วมกัน
- ใช้ model accuracy เป็นเกณฑ์เดียว ต้องวัด decision time, alert acceptance, workload, competence และ recovery ด้วย
- นับผลประโยชน์ซ้ำจากชั่วโมงเดียวกัน ควรเลือกผลทางการเงินหนึ่งรายการต่อ causal path
- พึ่งผู้ขายถาวร ควรรับมอบ config, data dictionary, backup, test evidence และ admin training
อ่านแนวทาง เริ่ม PoC IoT โรงงานแบบเล็ก เปรียบเทียบ กรณีศึกษา smart factory และออกแบบทักษะตามบทบาทจาก AI reskilling สำหรับภาคการผลิตไทย
FAQ: คำถามเกี่ยวกับการนำ Industry 5.0 มาใช้
Industry 5.0 คืออะไร และต่างจาก Industry 4.0 อย่างไร?
Industry 5.0 ใช้เทคโนโลยี Industry 4.0 แต่กำหนดเป้าหมายเพิ่มเป็น human-centricity, sustainability และ resilience ไม่ใช่ประสิทธิภาพอย่างเดียว เป็นวิสัยทัศน์และกรอบปฏิบัติของคณะกรรมาธิการยุโรป ไม่ใช่เพียงเลขรุ่นหรือใบรับรอง
การนำ Industry 5.0 มาใช้ต้องเปลี่ยนเครื่องจักรทั้งหมดหรือไม่?
ไม่จำเป็น สามารถใช้สัญญาณ PLC เดิม เซ็นเซอร์ภายนอก gateway และ MES/ERP หลังตรวจความปลอดภัย ownership และคุณภาพข้อมูล ควรเปลี่ยนเครื่องเมื่อผลลัพธ์ที่ต้องการพิสูจน์ความจำเป็น
RFP สำหรับ Industry 5.0 ควรเริ่มด้วยอะไร?
เริ่มจากปัญหา ขอบเขต baseline สมมติฐานผลลัพธ์ 3 เสาหลัก และหลักฐานรับมอบ แล้วจึงกำหนด integration, data, security, usability, training, FAT/SAT และเงื่อนไขขยายหรือยุติ
จะตัดสินความสำเร็จของ PoC 90 วันอย่างไร?
แยกประเมินเทคนิค การยอมรับในงาน คุณภาพข้อมูล เศรษฐศาสตร์ และเจ้าของการดำเนินงานที่ gate PoC entry, FAT, SAT และ GO/HOLD
คำนวณ ROI อย่างไร?
แยก initial cost, gross annual benefit และ annual operating cost; net benefit = gross benefit − operating cost; payback months = initial cost ÷ net benefit × 12 และต้องกำหนดขอบเขตเพื่อไม่ให้นับซ้ำ
FAT กับ SAT ต่างกันอย่างไร?
FAT ทดสอบฟังก์ชันและเหตุขัดข้องจำลองก่อนเข้าหน้างาน ส่วน SAT พิสูจน์กับไลน์ เครือข่าย ผลิตภัณฑ์ กะ และผู้ใช้จริง ทั้งสองควรอ้าง requirement ID ชุดเดียวกัน
สรุป: เริ่มจากการตัดสินใจเล็กที่มีหลักฐาน
การนำ Industry 5.0 มาใช้ไม่ได้วัดจากจำนวนหุ่นยนต์หรือความใหม่ของ AI ให้ประเมิน human-centricity, sustainability และ resilience ผ่าน Data, Operational และ Strategic แปลงช่องว่างเป็น RFP และรักษาสายหลักฐานเดียวกันผ่าน PoC 90 วัน FAT, SAT และ GO/HOLD การใช้สินทรัพย์เดิมเพื่อปรับปรุงการตัดสินใจจริงหนึ่งเรื่อง คือเส้นทางที่น่าเชื่อถือจากวิสัยทัศน์ไปสู่โครงการลงทุน
หากโรงงานในไทยกำลังจัดขอบเขตการประเมิน 3 แกน จัดทำ Industry 5.0 RFP หรือกำหนดเกณฑ์รับมอบ PoC 90 วัน TOMAS TECH สามารถช่วยตรวจ PLC เซ็นเซอร์ MES/ERP และ workflow ปัจจุบันโดยไม่ยึดติดผลิตภัณฑ์ใดล่วงหน้า ติดต่อ TOMAS TECH
แหล่งข้อมูล
- European Commission, Industry 5.0: https://research-and-innovation.ec.europa.eu/research-area/industrial-research-and-innovation/industry-50_en
- European Commission, Human-centric roadmap: https://research-and-innovation.ec.europa.eu/knowledge-publications-tools-and-data/publications/all-publications/industrial-technologies-roadmap-human-centric-research-and-innovation-manufacturing-sector_en
- NECTEC ACE 2026: https://www.nectec.or.th/ace2026/ss28-road-to-industry-5-0/
- NECTEC SMC Academy: https://www.nectec.or.th/news/news-pr-news/smc-academy2026.html
- DIPROM/JICA RISMEP: https://www.dip.go.th/en/category/activity-news/2026-06-29-09-56-25
- NSTDA DX Strategy: https://www.nstda.or.th/en/news/news-years-2026/driving-industry-4-0-readiness-through-practical-dx-strategy.html
- Smart Manufacturing Thailand 2026: https://www.smartmanufacturingthailand.com/en


