


การเลือกและใช้งานเซ็นเซอร์ ORP สำหรับการบำบัดน้ำเสียในโรงงานอุตสาหกรรมถือเป็นประเด็นที่ต้องให้ความสำคัญอย่างยิ่งในโรงงานผลิตของไทย โดยเฉพาะในโรงงานที่มีการใช้สารเคมีและโลหะหลากหลายชนิด การวัดค่าเพียงแค่ pH หรือ BOD/COD อาจไม่เพียงพอในการเข้าใจพฤติกรรมของกระบวนการ, การปรับปริมาณสารเคมีให้เหมาะสม หรือการตรวจจับความผิดปกติอย่างรวดเร็ว บทความนี้จะอธิบายขั้นตอนและข้อควรระวังที่เกี่ยวข้องกับการเลือกจุดติดตั้ง การใช้ข้อมูล การบำรุงรักษา การจัดซื้อ FAT/SAT และตัวอย่างข้อผิดพลาดที่พบบ่อย โดยเน้นบริบทโรงงานในประเทศไทย
ORP วัดอะไรได้บ้าง และข้อจำกัด: เปรียบเทียบกับ pH และ BOD/COD, ความแตกต่างระหว่าง ORP, Eh และอิเล็กโทรดอ้างอิง
ORP (Oxidation-Reduction Potential) หรือศักย์ไฟฟ้ารีดอกซ์ เป็นตัวชี้วัดแนวโน้มของปฏิกิริยาออกซิเดชัน-รีดักชันในน้ำเสีย ใช้สำหรับควบคุมกระบวนการ ตรวจจับความผิดปกติ และกำหนดจังหวะการเติมสารเคมี อย่างไรก็ตาม ORP ไม่ได้บ่งชี้ความเข้มข้นของสารเฉพาะ หรือการปฏิบัติตามกฎหมายโดยตรงเหมือน pH หรือ BOD/COD
ตารางเปรียบเทียบ ORP, pH, BOD/COD
| ตัวชี้วัด | ความหมาย/การใช้งาน | วิธีวัด | ข้อดี | ข้อจำกัด/ข้อควรระวัง |
|---|---|---|---|---|
| ORP | ชี้วัดปฏิกิริยาออกซิเดชัน-รีดักชัน ใช้ควบคุมกระบวนการและตรวจจับความผิดปกติ | แบบอิเล็กโทรด | เฝ้าระวังต่อเนื่อง ตอบสนองทันที | ไม่สามารถระบุสารเฉพาะ ขึ้นกับอิเล็กโทรดอ้างอิงและอุณหภูมิ |
| pH | ชี้วัดความเข้มข้นของไฮโดรเจนไอออน ใช้ควบคุมการปรับสภาพและป้องกันการกัดกร่อน | แบบอิเล็กโทรด | เฝ้าระวังต่อเนื่อง ใกล้เคียงเกณฑ์กฎหมาย | ได้รับผลกระทบจากบัฟเฟอร์หรือการผสมสูง |
| BOD/COD | ชี้วัดภาระสารอินทรีย์ ใช้ตรวจเงื่อนไขการระบายน้ำที่เกี่ยวข้อง | วิธีวิเคราะห์ที่กำหนด | เปรียบเทียบผลกับเงื่อนไขใบอนุญาตหรือสัญญาที่ใช้กับโรงงาน | ไม่สามารถวัดได้รวดเร็ว เฝ้าระวังต่อเนื่องลำบาก |
ค่า ORP จะเปลี่ยนแปลงตามชนิดของอิเล็กโทรดอ้างอิง (เช่น Eh อ้างอิงกับ Standard Hydrogen Electrode, หรือ Ag/AgCl) และอุณหภูมิ ดังนั้นค่ามิลลิโวลต์ (mV) ที่วัดได้จึงไม่ควรนำไปเปรียบเทียบโดยตรงกับโรงงานอื่นหรือข้อมูลในเอกสารโดยไม่พิจารณาเงื่อนไข ค่า ORP เหมาะสำหรับการติดตามแนวโน้มของสถานะกระบวนการหรือการเปลี่ยนแปลงจากการเติมสารเคมีในแต่ละโรงงาน
BOD และ COD เป็นตัวชี้วัดภาระสารอินทรีย์ในน้ำเสีย หากเป็นตัวแปรที่ใบอนุญาตหรือสัญญากำหนด ต้องตรวจด้วยวิธีเก็บตัวอย่างและวิเคราะห์ที่ระบุ ORP ไม่สามารถแปลงเป็นค่าเหล่านี้โดยตรง แต่ใช้เป็นตัวช่วยในการควบคุมกระบวนการและตรวจจับความผิดปกติ
การแมปเส้นทางน้ำเสียและการเลือกจุดวัด: ความเป็นตัวแทน, ความลึก, การผสม, การหลีกเลี่ยง Dead Zone
ในโรงงานไทย การบำบัดน้ำเสียมักมีหลายจุดกำเนิดและจุดเติมสารเคมี การเลือกจุดติดตั้งเซ็นเซอร์ ORP จึงมีความสำคัญอย่างมาก ด้านล่างนี้เป็นจุดวัดที่พบบ่อย พร้อมข้อควรระวังเชิงปฏิบัติ
ตัวอย่างจุดวัดที่เหมาะสม
- บ่อปรับสมดุล (Equalization Basin)
– เป็นจุดรวมของน้ำเสียจากหลายกระบวนการ มีความเป็นตัวแทนสูง
– หากการผสมในบ่อไม่ดี อาจเกิด Dead Zone (บริเวณน้ำค้างนิ่ง) หรือได้รับผลกระทบจากฟอง/สิ่งลอยน้ำ
– ควรติดตั้งให้หัววัดจมตลอดช่วงระดับน้ำที่เปลี่ยนแปลงตามเงื่อนไขของผู้ผลิต หลีกเลี่ยงใกล้เครื่องกวนหรือจุดน้ำเข้า
- ก่อนและหลังจุดเติมสารเคมี (Oxidant/Reductant Dosing Point)
– เพื่อประเมินผลของการเติมสารเคมี ควรวัดทั้งก่อนและหลังการเติม
– หลีกเลี่ยงจุดที่ปฏิกิริยายังไม่สมบูรณ์หรือบริเวณที่น้ำไหลช้าเกินไป เลือกจุดที่ผสมดี
– หากติดตั้งในท่อ ต้องพิจารณาความเร็วการไหล, แรงดัน, และมี bypass line หรือไม่
- จุดปล่อยน้ำเสียสุดท้าย (Discharge Point)
– จุดก่อนปล่อยน้ำเสียลงท่อสาธารณะหรือคลองอุตสาหกรรม
– ค่า ORP ที่นี่สะท้อนผลรวมของทุกกระบวนการ อาจไม่สามารถตรวจจับความผิดปกติในจุดย่อยหรือการเติมสารเคมีเกิน/ขาดได้
– ควรมีวาล์วสำหรับเก็บตัวอย่างและพื้นที่สำหรับบำรุงรักษา
ข้อควรระวังในการติดตั้ง
- หลีกเลี่ยง Dead Zone: อย่าติดตั้งในจุดที่น้ำค้างนิ่งหรือมีสิ่งลอยน้ำ/ไขมันสะสม
- ผลกระทบจากการเติมอากาศ: ในบ่อเติมอากาศ อาจมีฟองหรือออกซิเจนรบกวนค่า ORP หลีกเลี่ยงติดตั้งใต้ผิวน้ำหรือใกล้จุดเติมอากาศ
- ความเป็นตัวแทน: หากมีน้ำเสียจากหลายแหล่ง ควรเลือกจุดที่ผสมดี หรือพิจารณาติดตั้งใกล้เครื่องกวน/ใน bypass line
- ความลึกของการจุ่ม: ตรวจสอบค่าที่ผู้ผลิตแนะนำ (ตามระดับน้ำจริงและเงื่อนไขการจุ่มที่ผู้ผลิตกำหนด)
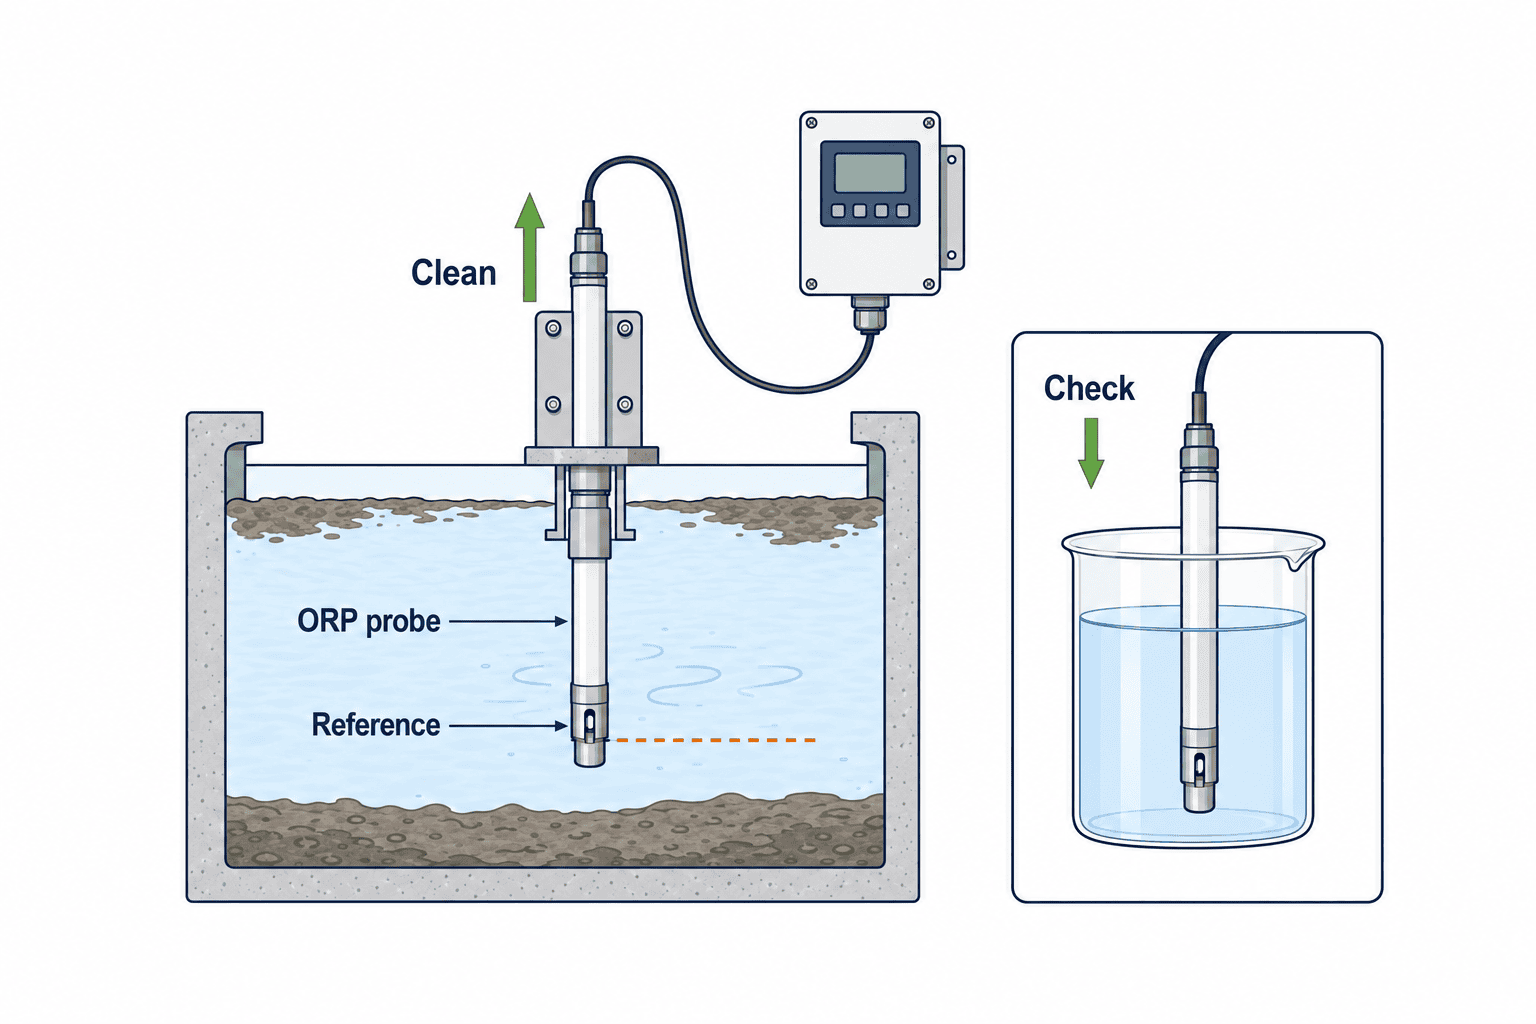
- การบำรุงรักษา: ต้องมีทางเดินและระบบยกเซ็นเซอร์เพื่อความสะดวกในการตรวจสอบ/ล้าง/สอบเทียบ
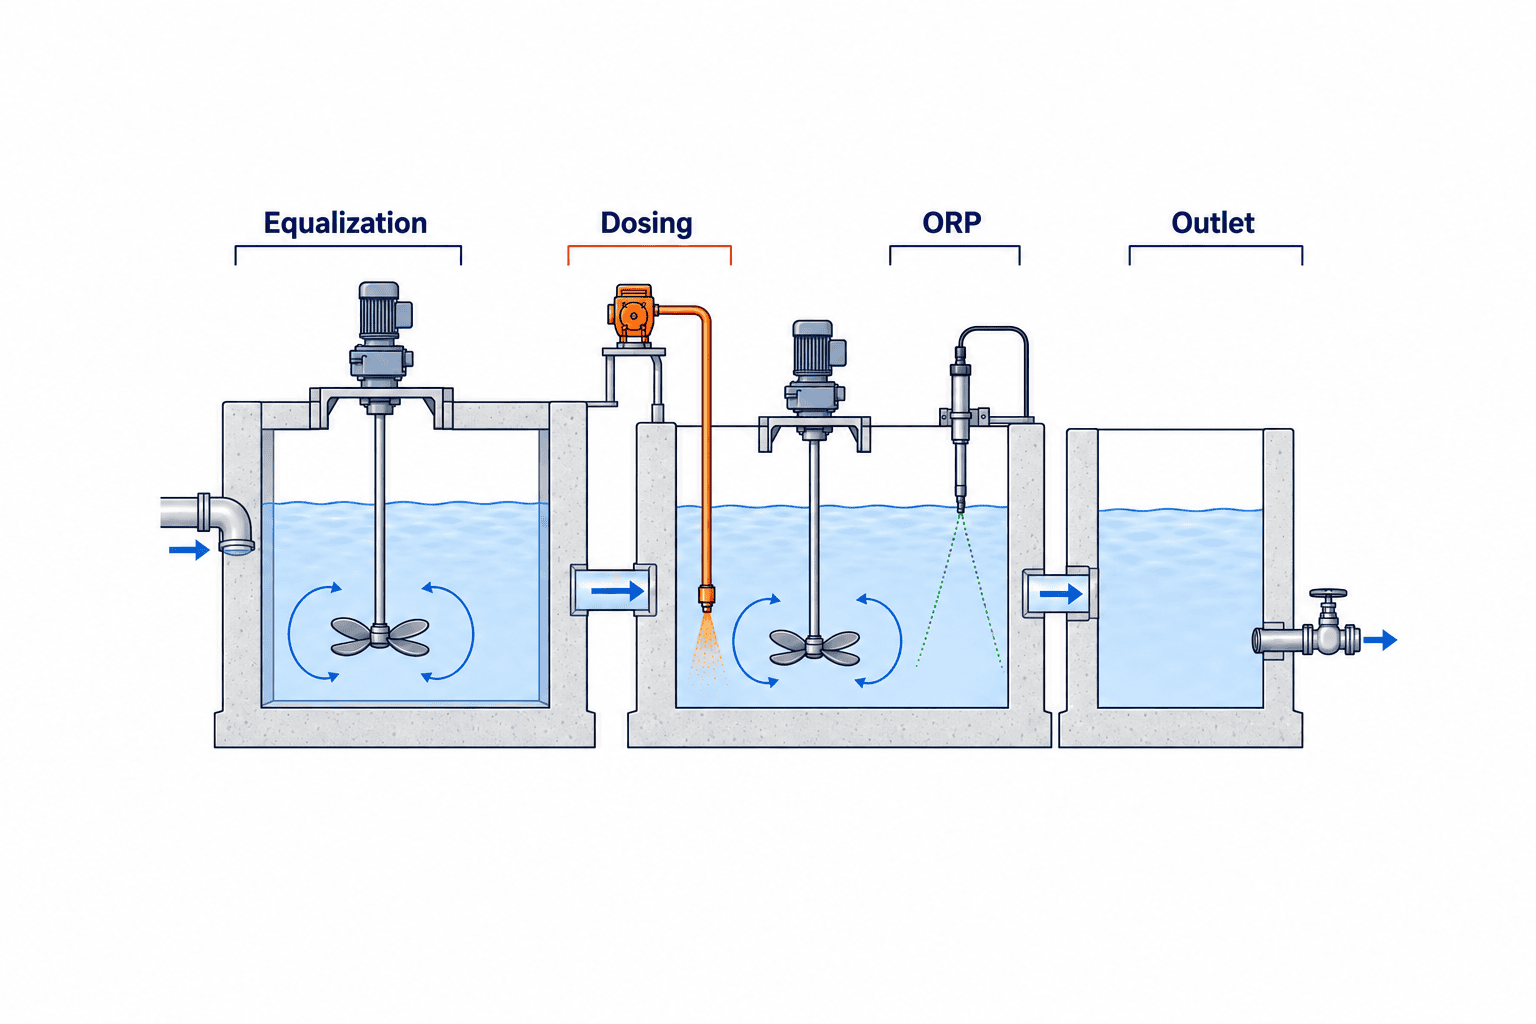
ตัวอย่างการออกแบบในโรงงานชุบโลหะไทย (สมมติ): ตั้งแต่สำรวจจนถึงการวางแผนใช้งาน
ตัวอย่างนี้สมมติขึ้นสำหรับโรงงานชุบโลหะในไทย เพื่ออธิบายขั้นตอน ไม่ใช่ตัวเลขหรือเกณฑ์กฎหมายจริง
ข้อมูลโรงงาน (สมมติ)
- กระบวนการหลัก: ล้างกรด ชุบโลหะ ล้างน้ำ กำจัดน้ำเสีย
- เส้นทางน้ำเสีย: น้ำเสียจากล้างกรด ชุบโลหะ ล้างน้ำ
- กระบวนการบำบัด: บ่อปรับสมดุล → บ่อปรับสภาพ pH → บ่อรีดอกซ์ → บ่อตกตะกอน → ปล่อยน้ำ
ขั้นตอนสำรวจเบื้องต้น (ตัวอย่าง)
- สัมภาษณ์และตรวจสอบ P&ID
– ตรวจสอบปริมาณน้ำเสีย จุดเติมสารเคมี และเครื่องมือวัดที่มีอยู่
- เก็บตัวอย่างและวิเคราะห์ในห้องปฏิบัติการ
– เก็บตัวอย่างจากแต่ละกระบวนการ, บ่อปรับสมดุล, และจุดปล่อยน้ำ
– วิเคราะห์ ORP, pH, BOD, COD, โลหะหนัก ฯลฯ (ตัวแปรตามใบอนุญาตหรือสัญญาต้องใช้วิธีเก็บตัวอย่างและวิเคราะห์ที่กำหนด)
- ติดตั้งเซ็นเซอร์ ORP ชั่วคราวและวัดต่อเนื่อง
– ติดตั้งเซ็นเซอร์ ORP ชั่วคราวที่บ่อปรับสมดุล, ทางออกบ่อปรับ pH, ทางออกบ่อรีดอกซ์ เก็บข้อมูล 1 สัปดาห์
– ตรวจสอบความเป็นตัวแทน, ความผันผวน, การตอบสนองต่อการเติมสารเคมี
- ประเมินข้อมูลและตัดสินใจจุดติดตั้ง
– เลือกจุดที่เหมาะสมสำหรับควบคุมกระบวนการและตรวจจับความผิดปกติ
– คำนึงถึงความสะดวกในการบำรุงรักษาและความปลอดภัย
- ติดตั้งถาวรและวางแผนการใช้งาน
– ติดตั้งเซ็นเซอร์ ORP ถาวร, เชื่อมต่อ PLC/SCADA, ตั้งค่าการแจ้งเตือน, จัดทำคู่มือสอบเทียบ/บำรุงรักษา
ตัวอย่าง Flow การใช้งาน
- การเดินเครื่องปกติ: เฝ้าระวังค่า ORP ต่อเนื่องและเทียบกับผลเก็บตัวอย่าง การควบคุมการเติมสารอัตโนมัติต้องผ่านการทดสอบหน้างานและตรวจสอบระบบ interlock เพื่อความปลอดภัยก่อน
- กรณีผิดปกติ: หากค่า ORP เปลี่ยนแปลงเร็วหรืออยู่นอกช่วงที่ตั้งไว้ ให้ตรวจสอบหน้างาน เก็บตัวอย่าง และปรับปริมาณสารเคมี
- การตรวจสอบประจำ: ช่วงทดลองให้บันทึกคราบสกปรกและผลตรวจด้วยสารมาตรฐาน แล้วกำหนดรอบตรวจและล้างจากข้อมูลจริง
*หมายเหตุ: ตัวอย่างนี้เป็นแนวทางเท่านั้น ต้องปรับตามลักษณะโรงงาน กฎหมาย และคุณสมบัติน้ำเสียจริง*
ตารางเปรียบเทียบการเลือกเซ็นเซอร์ ORP, ทรานสมิตเตอร์ และอุปกรณ์ประกอบ
การเลือกเซ็นเซอร์ ORP ต้องพิจารณาหลายปัจจัย เช่น วัสดุอิเล็กโทรด, ชนิดอิเล็กโทรดอ้างอิง, ความทนต่อการอุดตัน, อินเทอร์เฟซสายสัญญาณ/ดิจิทัล, วิธีติดตั้ง, ความสะดวกในการบำรุงรักษา, การจัดหาอะไหล่, และบริการหลังการขายในไทย ตารางด้านล่างนี้ช่วยให้เลือกอุปกรณ์ที่เหมาะสมกับหน้างาน
ตารางเปรียบเทียบการเลือกเซ็นเซอร์ ORP
| รายการ | ตัวเลือก/สเปกหลัก | จุดพิจารณา/ข้อควรระวัง |
|---|---|---|
| วัสดุอิเล็กโทรด | แพลทินัม (Pt), ทอง (Au) | ตรวจความเข้ากันได้กับน้ำเสียจริงตามข้อมูลผู้ผลิต และทดสอบการตอบสนองกับน้ำจริงและสารมาตรฐาน |
| อิเล็กโทรดอ้างอิง | Ag/AgCl หรือชนิดอ้างอิงตามรุ่นที่เลือก | เลือกตามอุณหภูมิ สารเคมี และความสะดวกในการบำรุงรักษา |
| โครงสร้างจังค์ชัน | เซรามิก, รูพรุน, ดับเบิลจังค์ชัน | เลือกแบบที่ไม่อุดตันง่ายในน้ำเสียที่มีตะกอน/น้ำมัน/สารเข้มข้น |
| ความทนต่อการอุดตัน | ระบบล้างอัตโนมัติ, เคลือบพิเศษ | หน้างานที่สกปรกควรเลือกแบบล้างอัตโนมัติหรือทนต่อการอุดตัน |
| สายสัญญาณ/ดิจิทัล | เซ็นเซอร์→ทรานสมิตเตอร์: Memosens; ทรานสมิตเตอร์→PLC: 4-20mA, HART, Modbus, Profibus | ความเข้ากันได้กับ PLC/SCADA, ระยะสาย, รองรับดิจิทัล |
| วิธีติดตั้ง | แบบจุ่ม, แบบ Flow Cell, แบบดึงออกได้ | เลือกตามความถี่ในการบำรุงรักษาและพื้นที่ติดตั้ง |
| รองรับอุณหภูมิ/แรงดัน | ตรวจสอบช่วงในเอกสารของรุ่นที่เสนอ | ต้องครอบคลุมอุณหภูมิต่ำสุด/สูงสุดและแรงดันสูงสุดของหน้างาน |
| ความทนต่อสารเคมี/กัดกร่อน | PVDF, PEEK, PP, SUS ฯลฯ | ตรวจสอบวัสดุสัมผัสกับสารเคมีและ pH ในน้ำเสีย |
| ระบบล้าง/สอบเทียบ | หัวฉีดล้างอัตโนมัติ, ระบบดึงออก/เปลี่ยน | ความสะดวกในการล้าง/สอบเทียบ และการจัดหาอะไหล่ |
| อะไหล่/สิ้นเปลือง | อิเล็กโทรด, O-ring, น้ำยาล้าง ฯลฯ | ตรวจสอบระยะเวลาจัดส่ง, ราคา, และสต็อกในไทย |
| บริการหลังการขาย | ผู้ผลิตโดยตรง, ตัวแทน, วิศวกรในไทย | มีบริการในไทยหรือไม่, ความเร็วในการตอบสนอง |
| การแสดงผล mV/อิเล็กโทรดอ้างอิง | Ag/AgCl, มี/ไม่มีการแปลงเป็น Eh | ตรวจสอบในสเปกว่าระบุอิเล็กโทรดอ้างอิงและอุณหภูมิชัดเจนหรือไม่ |
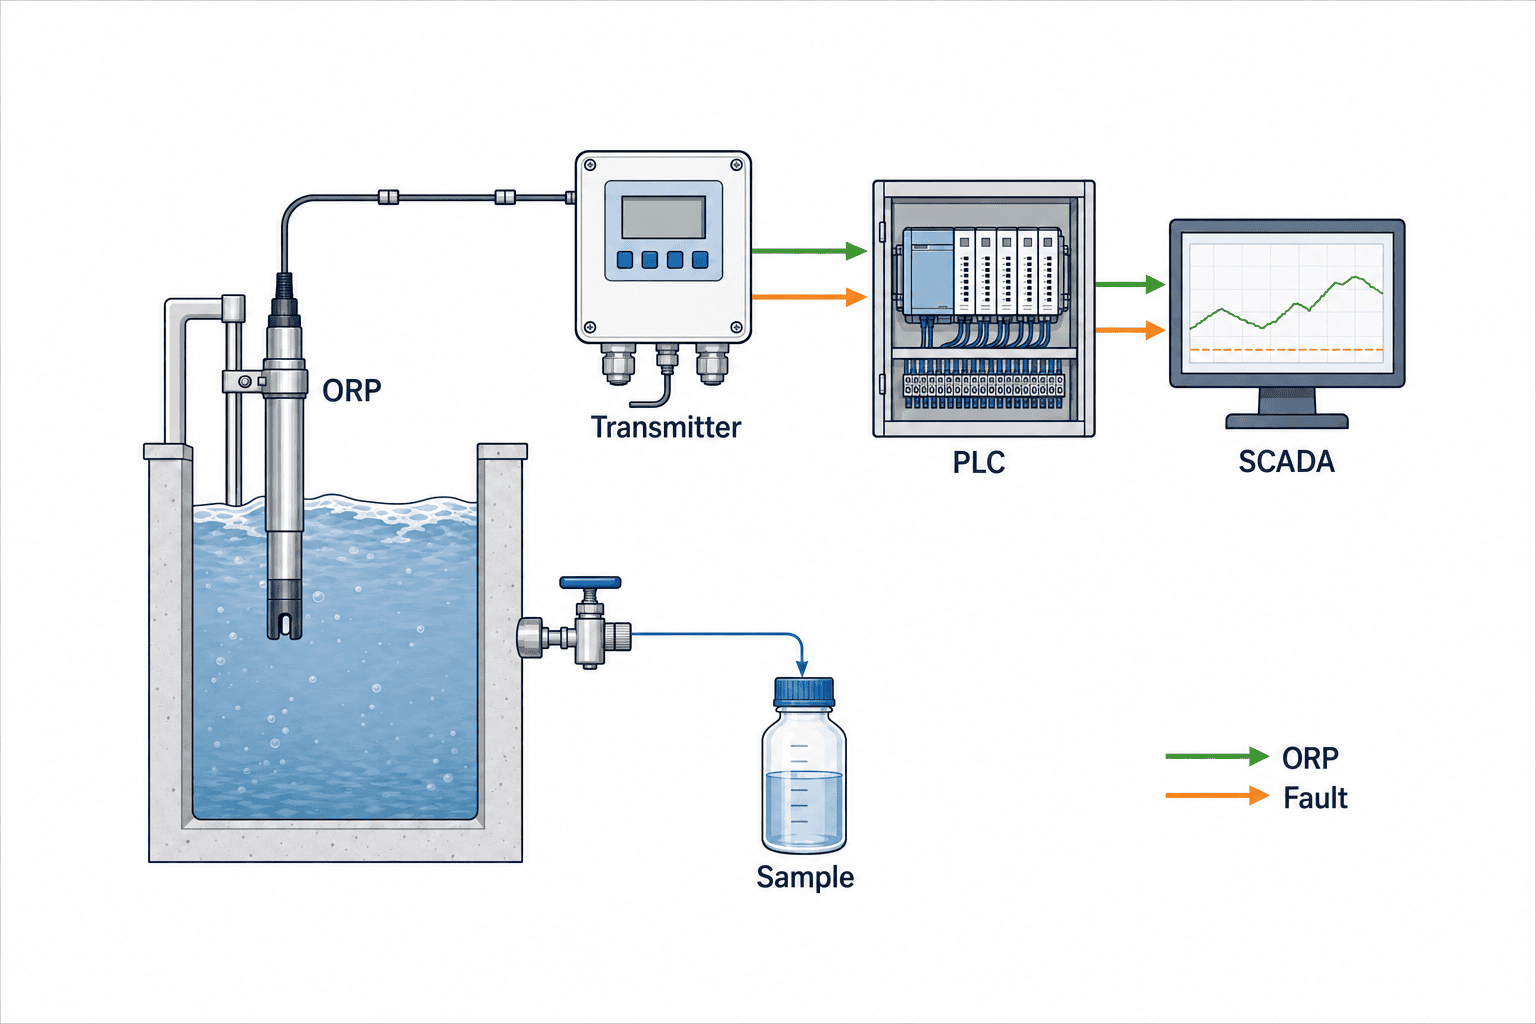
สถาปัตยกรรมไฟฟ้าและข้อมูล: เซ็นเซอร์ → ทรานสมิตเตอร์ → PLC/SCADA/ฮิสโทเรียน
สัญญาณจากเซ็นเซอร์ ORP จะถูกแปลงโดยทรานสมิตเตอร์และส่งต่อไปยัง PLC, SCADA หรือระบบบันทึกข้อมูล (Historian) ของโรงงาน ประเด็นสำคัญที่ต้องออกแบบและตรวจสอบมีดังนี้
การส่งสัญญาณและโครงสร้างข้อมูล
- ส่งสัญญาณแบบแอนะล็อก: 4-20mA เป็นมาตรฐาน ใช้งานร่วมกับตู้ควบคุมหรือ PLC ได้ง่าย
- แยกช่วงการสื่อสาร: Memosens เชื่อมเซ็นเซอร์ที่รองรับกับทรานสมิตเตอร์ ส่วนทรานสมิตเตอร์ไปยัง PLC ให้เลือกเอาต์พุตที่รองรับ เช่น HART, Modbus หรือ Profibus และยืนยันว่ารุ่น/การตั้งค่าที่เลือกส่งประวัติสอบเทียบและข้อมูลวินิจฉัยถึงระบบปลายทางได้
- Timestamp และ Quality Flag: ข้อมูลทุกชุดควรระบุเวลาบันทึก, สถานะเซ็นเซอร์ (กำลังสอบเทียบ, ล้าง, ผิดปกติ), และธงคุณภาพ (แจ้งเตือนเมื่อความน่าเชื่อลดลง)
- เปรียบเทียบกับตัวอย่างห้องปฏิบัติการ: จับเวลาการเก็บตัวอย่างให้ตรงกับข้อมูล ORP และพิจารณาแนวโน้มร่วมกับผลวิเคราะห์ตัวแปรที่เกี่ยวข้อง โดยไม่เทียบค่าต่างหน่วยกันโดยตรง ตรวจสอบการคลาดเคลื่อนของหัววัดแยกต่างหากด้วยสารมาตรฐาน ORP หรือเครื่องอ้างอิง
การจัดการช่องว่างข้อมูลและสถานะบำรุงรักษา
- ระหว่างบำรุงรักษา: ขณะล้าง/สอบเทียบ/เปลี่ยนเซ็นเซอร์ ให้ระบบตั้งธง “กำลังบำรุงรักษา” อัตโนมัติ เพื่อป้องกันข้อมูลผิดพลาดหรือการแจ้งเตือนผิด
- ช่องว่างข้อมูล: หากสัญญาณขาดหรือเซ็นเซอร์เสีย ให้ SCADA/ฮิสโทเรียนบันทึกเป็น “ข้อมูลขาดหาย” พร้อมแจ้งเตือน
การล้าง ตรวจสอบ และสอบเทียบเซ็นเซอร์ ORP: ความสำคัญของสารมาตรฐาน, การรอเสถียร, อิเล็กโทรดอ้างอิง, อุณหภูมิ, ขั้นตอนผู้ผลิต
การดูแลเซ็นเซอร์ ORP ต้องปรับตามคุณสมบัติน้ำเสียและสภาพแวดล้อมการติดตั้ง สรุปขั้นตอนและข้อควรระวังหลักดังนี้
ขั้นตอนพื้นฐาน
- ล้าง: ขจัดคราบตะกอน, สเกล, น้ำมัน ฯลฯ ใช้น้ำยาล้างหรือแปรงที่ผู้ผลิตแนะนำ ระวังอย่าขูดขีดอิเล็กโทรด
- ตรวจสอบ: ตรวจสอบสภาพภายนอก, สาย, ขั้วต่อ, O-ring, การรั่วซึมหรืออุดตันของอิเล็กโทรดอ้างอิง
- สอบเทียบ (เช็ค): แช่ในสารมาตรฐาน ORP (เช่น Zobell) รอจนค่าเสถียรและตรวจสอบว่าค่าอยู่ในช่วงที่ผู้ผลิตกำหนด
- ปรับตั้ง: หากค่าคลาดเคลื่อนเกินขอบเขต ให้ปรับ offset ที่ทรานสมิตเตอร์หรือพิจารณาเปลี่ยนอิเล็กโทรด
ความถี่ในการสอบเทียบ/ตรวจสอบ
- ไม่มีช่วงเวลามาตรฐานตายตัว ต้องตั้งตามความสกปรก, ภาระสารเคมี, ความผันผวนของกระบวนการ และข้อมูลช่วงแรกของการใช้งาน
- ช่วงเริ่มต้น (Commissioning): เก็บข้อมูลและประวัติการตรวจสอบ/สอบเทียบถี่ (1 สัปดาห์-1 เดือน) เพื่อกำหนดความถี่ที่เหมาะสมกับหน้างาน
ความปลอดภัยและการจัดการสารเคมี
- สวมอุปกรณ์ป้องกันที่เหมาะสม และปฏิบัติตามข้อกำหนดของโรงงานและกฎหมายทุกครั้งที่ล้าง/สอบเทียบ/จัดการสารเคมี
การออกแบบระบบแจ้งเตือน: กำหนดค่าเบสไลน์, สัมพันธ์กับค่าห้องปฏิบัติการ, ระยะเวลาความผิดปกติ, แยกความผิดปกติของเครื่องมือและกระบวนการ, การดำเนินการและการแจ้งเตือนลำดับขั้น
การออกแบบระบบแจ้งเตือนของเซ็นเซอร์ ORP ต้องมากกว่าการตั้งค่าขีดจำกัด ต้องพิจารณาค่าเบสไลน์ของหน้างาน, ความสัมพันธ์กับค่าห้องปฏิบัติการ, การแยกความผิดปกติของเครื่องมือและกระบวนการ, และขั้นตอนการดำเนินการ/แจ้งเตือน
ประเด็นสำคัญในการออกแบบแจ้งเตือน
- ตั้งค่าเบสไลน์: บันทึกความผันผวนของ ORP และการตอบสนองต่อการเติมสารเคมีในช่วงเริ่มเดินเครื่อง เพื่อกำหนด “ช่วงปกติ” เฉพาะของแต่ละโรงงาน
- ผลวิเคราะห์และแนวโน้ม: จับคู่เวลา ORP กับผลวิเคราะห์ตัวแปรที่เกี่ยวข้องเพื่อตรวจสอบความสัมพันธ์ของกระบวนการ โดยไม่เทียบค่าต่างหน่วยเป็นค่าเดียวกัน
- ระยะเวลาความผิดปกติ/ธงคุณภาพ: ป้องกันการแจ้งเตือนผิดพลาดจากสัญญาณรบกวนหรือขณะล้าง โดยตั้งให้แจ้งเตือนเมื่อค่าผิดปกติต่อเนื่องเกินเวลาที่กำหนด หรือมีธงคุณภาพ
- แยกความผิดปกติของเครื่องมือและกระบวนการ: แจ้งเตือน “เครื่องมือผิดปกติ” (เช่น สายขาด, สอบเทียบผิดพลาด, กำลังบำรุงรักษา) แยกจาก “กระบวนการผิดปกติ” (ค่า ORP ผิดปกติ) และกำหนดการดำเนินการต่างกัน
- การตรวจสอบซ้ำและแจ้งเตือนลำดับขั้น: เมื่อมีการแจ้งเตือน ต้องกำหนดขั้นตอนตรวจสอบหน้างาน, เก็บตัวอย่าง, ปรับสารเคมี และแจ้งเตือนผู้บริหารอัตโนมัติในกรณีรุนแรง
ตัวอย่างตารางการตอบสนองต่อแจ้งเตือน
| ประเภทแจ้งเตือน | เงื่อนไขตัวอย่าง | การดำเนินการตัวอย่าง | การแจ้งเตือนลำดับขั้น |
|---|---|---|---|
| กระบวนการผิดปกติ | ค่า ORP นอกช่วงปกติ | ตรวจสอบหน้างาน, เก็บตัวอย่าง, ปรับสารเคมี | แจ้งผู้จัดการ |
| ผิดปกติต่อเนื่อง | ค่าเบี่ยงเบนคงอยู่ตามระยะเวลาที่ทดสอบกับหน้างานแล้ว | ตรวจสอบละเอียด, ส่งตัวอย่างห้องปฏิบัติการ | แจ้งผู้บริหาร |
| เครื่องมือผิดปกติ | สายขาด/สอบเทียบ/บำรุงรักษา | สลับไปใช้เซ็นเซอร์สำรอง, ตรวจสอบหน้างาน | แจ้งวิศวกรเครื่องมือ |
| คุณภาพลดลง | Quality Flag ON | ล้าง/สอบเทียบ/เปลี่ยนอะไหล่ | แจ้งวิศวกรเครื่องมือ |
*หมายเหตุ: ไม่สามารถใช้ค่า ORP เพียงอย่างเดียวเพื่อรับรองการปฏิบัติตามเกณฑ์น้ำเสีย สำหรับตัวแปรที่ใบอนุญาตหรือสัญญากำหนด ต้องตรวจด้วยวิธีเก็บตัวอย่างและวิเคราะห์ที่ระบุด้วย*
RFP Checklist: 14 ประเด็นสำคัญและการเปรียบเทียบต้นทุนตลอดอายุการใช้งาน
การจัดซื้อเซ็นเซอร์ ORP ต้องประเมินมากกว่าราคาเริ่มต้น เช่น ความสะดวกในการติดตั้ง/บำรุงรักษา, อะไหล่, บริการในไทย, การรับประกัน, และต้นทุนการใช้งานระยะยาว ใช้เช็คลิสต์นี้ประกอบการจัดทำ RFP หรือเปรียบเทียบผู้ขาย
ตัวอย่าง RFP Checklist
- ระบุวัสดุอิเล็กโทรด/อิเล็กโทรดอ้างอิง (Pt/Au, Ag/AgCl ฯลฯ) ในสเปก
- วัสดุสัมผัสสารเคมี (PVDF, PEEK, PP, SUS ฯลฯ) เหมาะสมกับน้ำเสียหรือไม่
- วิธีติดตั้ง (จุ่ม/Flow Cell/ดึงออก ฯลฯ) พร้อมแบบขนาด
- เอาต์พุตทรานสมิตเตอร์ (4-20mA, ดิจิทัล ฯลฯ) รองรับ PLC/SCADA หรือไม่
- ขอบเขตอุณหภูมิ/แรงดัน/pH/สารเคมีที่รองรับ
- มีระบบล้าง/สอบเทียบอัตโนมัติหรือไม่ รายละเอียดเป็นอย่างไร
- อะไหล่/สิ้นเปลือง (อิเล็กโทรด, O-ring ฯลฯ) ระยะเวลาจัดส่ง ราคา สต็อกในไทย
- บริการหลังการขาย/เทคนิคในไทย (สำนักงาน, เวลาตอบสนอง)
- ระยะเวลารับประกันและขอบเขตรับประกัน (อะไหล่, งาน, หน้างาน)
- คู่มือสอบเทียบ/บำรุงรักษา (ภาษาไทย/อังกฤษ/ญี่ปุ่น)
- บริการติดตั้ง/เดินเครื่อง/อบรมในไทย
- ระบุอิเล็กโทรดอ้างอิงและเงื่อนไขอุณหภูมิที่ใช้แสดงผล mV
- ผลงานติดตั้งและรายชื่อลูกค้าอ้างอิงในไทย/อุตสาหกรรมเดียวกัน
- รายละเอียดต้นทุนตลอดอายุการใช้งาน (ค่าเริ่มต้น, ค่าดำเนินงาน, ค่าสิ้นเปลือง, สัญญาบำรุงรักษา, ค่าทำลาย ฯลฯ)
หมวดเปรียบเทียบต้นทุนตลอดอายุการใช้งาน (ตัวอย่าง)
- ค่าใช้จ่ายเริ่มต้น: ตัวเครื่อง, ทรานสมิตเตอร์, ค่าติดตั้ง, ค่าสอบเทียบเริ่มต้น
- ค่าใช้จ่ายดำเนินงาน/บำรุงรักษา: ค่าล้าง, สอบเทียบ, ตรวจสอบ, ค่าสิ้นเปลือง/อะไหล่
- ค่าเสียหาย/เปลี่ยนอะไหล่: อิเล็กโทรด, อิเล็กโทรดอ้างอิง, สาย ฯลฯ
- ค่าบริการในไทย: ค่าบริการฉุกเฉิน, สนับสนุนเทคนิค, อบรม
- ค่าทำลาย/เปลี่ยนใหม่: ค่าเปลี่ยนเมื่อหมดอายุการใช้งาน
FAT/SAT (ทดสอบรับรองที่โรงงาน/หน้างาน): ขั้นตอนและเกณฑ์การผ่าน-ไม่ผ่าน
ก่อนใช้งานจริง ต้องทดสอบ FAT (Factory Acceptance Test) ที่โรงงานผู้ผลิต และ SAT (Site Acceptance Test) ที่หน้างาน เพื่อยืนยันประสิทธิภาพ การส่งสัญญาณ การบันทึกข้อมูล และความสะดวกในการบำรุงรักษา เกณฑ์การผ่าน-ไม่ผ่าน (เช่น ค่าคลาดเคลื่อนที่ยอมรับได้) ต้องตกลงล่วงหน้าตามสเปกผู้ผลิตและข้อมูลหน้างาน
FAT (ทดสอบที่โรงงานผู้ผลิต)
- ตรวจสอบรูปลักษณ์, ขนาด, รุ่น, อุปกรณ์เสริม
- สอบเทียบ/ทดสอบการตอบสนองด้วยสารมาตรฐาน ORP
- ตรวจสอบสเกลเอาต์พุตทรานสมิตเตอร์ (4-20mA) และจุดศูนย์/สแปน
- ทดสอบโปรโตคอลและรายการข้อมูลของระบบดิจิทัล (HART/Modbus ฯลฯ)
- ทดสอบสถานการณ์ผิดปกติ (สายขาด, ลัดวงจร, สัญญาณผิดปกติ)
SAT (ทดสอบที่หน้างาน)
- ตรวจสอบการติดตั้ง, สายไฟ, การต่อกราวด์, การกันน้ำ
- ทดสอบการตอบสนอง/เสถียรในของเหลวจริง (เปรียบเทียบกับตัวอย่าง)
- ตรวจสอบการบันทึกข้อมูล, Timestamp, Quality Flag ที่ PLC/SCADA/ฮิสโทเรียน
- ทดสอบการแจ้งเตือน, ธงบำรุงรักษา, การจัดการข้อมูลขาดหาย
- อบรมขั้นตอนบำรุงรักษา/ล้าง/สอบเทียบและส่งมอบงาน
จุดสำคัญในการตัดสินผ่าน-ไม่ผ่าน
- ค่าคลาดเคลื่อน, เวลาตอบสนอง, สเกลสัญญาณ ต้องตกลงล่วงหน้าตามสเปกและข้อกำหนดหน้างาน
- เทียบค่า ORP ของตัวอย่างกับเครื่องอ้างอิง และแยกประเมินความสัมพันธ์ของแนวโน้ม ORP กับผลวิเคราะห์ตัวแปรที่เกี่ยวข้อง โดยไม่ต้องให้ค่าต่างหน่วยตรงกัน
- กรณีสัญญาณผิดปกติ/สายขาด ต้องมีการแจ้งเตือนและบันทึกข้อมูลขาดหายถูกต้อง
ตัวอย่างข้อผิดพลาดที่พบบ่อย, ลำดับการเดินเครื่อง 90 วัน, คำถามที่พบบ่อย (FAQ)
ตัวอย่างข้อผิดพลาดที่พบบ่อย
- จุดติดตั้งไม่เป็นตัวแทน: ติดตั้งใน Dead Zone หรือจุดที่มีฟอง/สิ่งลอยน้ำ ทำให้ข้อมูลไม่สะท้อนความจริง
- ไม่ตรวจสอบอิเล็กโทรดอ้างอิง/อุณหภูมิ: เปรียบเทียบค่ามิลลิโวลต์กับโรงงานอื่นโดยไม่พิจารณาเงื่อนไข ทำให้ตั้งค่าหรือแจ้งเตือนผิด
- บำรุงรักษา/สอบเทียบไม่บ่อยพอ: ประเมินความสกปรกหรือภาระสารเคมีต่ำเกินไป ทำให้เซ็นเซอร์เสื่อม/เสียโดยไม่รู้ตัว
- ออกแบบคุณภาพข้อมูล/แจ้งเตือนไม่ดี: แจ้งเตือนผิดพลาดขณะล้างหรือมีสัญญาณรบกวน ทำให้เกิดความสับสน
- ขาดอะไหล่/บริการในไทย: เมื่อเสียต้องหยุดงานนานหรือเสียค่าขนส่งฉุกเฉินสูง
ลำดับการเดินเครื่อง 90 วัน (ตัวอย่าง)
- ติดตั้ง, เดินสาย, เปิดเครื่องครั้งแรก
- ล้าง/ตรวจสอบ/สอบเทียบด้วยสารมาตรฐานครั้งแรก
- เก็บข้อมูลต่อเนื่อง 1 สัปดาห์ ประเมินความเป็นตัวแทน
- พิจารณาแนวโน้ม ORP ร่วมกับผลวิเคราะห์ตัวแปรที่เกี่ยวข้อง แล้วตั้งช่วงแจ้งเตือนชั่วคราว
- ตรวจสอบ/ล้าง/สอบเทียบต่อเนื่อง 1 เดือน เก็บประวัติ
- กำหนดความถี่ที่เหมาะสมและจัดทำคู่มือปฏิบัติ
- อบรมและส่งมอบการบำรุงรักษาให้หน้างาน
- ทบทวนและปรับปรุงการใช้งานหลัง 3 เดือน
FAQ (คำถามที่พบบ่อย)
Q1. ทำไมค่า ORP ถึงไม่เหมือน pH หรือ BOD/COD?
A1. ORP เป็นตัวชี้วัด “แนวโน้ม” ของปฏิกิริยาออกซิเดชัน-รีดักชันในน้ำ ไม่ได้บ่งชี้ความเข้มข้นของสารหรือเกณฑ์กฎหมายโดยตรง pH และ BOD/COD มีความหมายและวิธีใช้ต่างกัน
Q2. ควรสอบเทียบเซ็นเซอร์ ORP บ่อยแค่ไหน?
A2. ไม่มีช่วงเวลาตายตัว ต้องกำหนดตามความสกปรก ภาระสารเคมี และข้อมูลช่วงแรกของหน้างาน ช่วงเริ่มต้นให้ตรวจถี่และบันทึกคราบสกปรกกับผลตรวจสารมาตรฐาน ก่อนปรับรอบตามหลักฐานของหน้างาน
Q3. การตั้งค่าการแจ้งเตือนของ ORP ทำอย่างไร?
A3. ใช้ข้อมูลเบสไลน์ของหน้างานและความสัมพันธ์ตามเวลาระหว่าง ORP กับผลวิเคราะห์ตัวแปรที่เกี่ยวข้อง เพื่อกำหนดช่วงที่ตรวจจับความผิดปกติได้จริง ไม่ควรใช้ค่าคงที่อย่างเดียว ควรพิจารณาแนวโน้ม, ระยะเวลาความผิดปกติ, และธงคุณภาพประกอบ
Q4. สามารถใช้ค่า ORP เพียงอย่างเดียวตัดสินการปฏิบัติตามเกณฑ์น้ำเสียได้หรือไม่?
A4. ไม่ได้ ORP เป็นตัวช่วยควบคุมกระบวนการและตรวจจับความผิดปกติเท่านั้น สำหรับตัวแปรที่ใบอนุญาตหรือสัญญากำหนด ต้องตรวจด้วยวิธีเก็บตัวอย่างและวิเคราะห์ที่ระบุด้วย
Q5. จะมั่นใจได้อย่างไรเรื่องบริการในไทยและอะไหล่?
A5. ตรวจสอบกับผู้ขายว่ามีสำนักงาน/วิศวกรในไทยหรือไม่ อะไหล่มีสต็อกในไทยหรือไม่ และระบุใน RFP หรือสัญญาให้ชัดเจน
ติดต่อปรึกษา TOMAS TECH: กรุณาเตรียม P&ID, แผนผังน้ำ, ผลวิเคราะห์น้ำ, เงื่อนไขใบอนุญาตน้ำเสีย
หากต้องการคำแนะนำเรื่องการเลือกและติดตั้งเซ็นเซอร์ ORP สำหรับน้ำเสียโรงงาน กรุณาเตรียม P&ID (แผนผังท่อ), แผนผังเส้นทางน้ำ, ผลวิเคราะห์น้ำที่ผ่านมา และเงื่อนไขใบอนุญาตน้ำเสียจากนิคมหรือหน่วยงานรัฐ
ดูรายละเอียดการออกแบบระบบเฝ้าระวังน้ำเสียโรงงานที่ ออกแบบระบบเฝ้าระวังน้ำเสียโรงงาน และ การเลือกเซ็นเซอร์ pH สำหรับโรงงานในไทย
ติดต่อ TOMAS TECH เพื่อหารือจุดวัด การเชื่อมต่อเครื่องมือกับข้อมูล และขั้นตอนปฏิบัติ ส่วนเงื่อนไขใบอนุญาตและการวิเคราะห์ที่ต้องใช้ควรตรวจร่วมกับทีมโรงงานและห้องปฏิบัติการที่เหมาะสม
แหล่งข้อมูลและเอกสารอ้างอิง
- https://www.epa.gov/quality/field-measurement-oxidation-reduction-potential
- https://pubs.usgs.gov/twri/twri9a6/twri9a65/twri9a_6.5_v_1.2.pdf
- https://www.ysi.com/ysi-blog/water-blogged-blog/2015/11/measuring-orp-top-tips-for-the-best-data
- https://www.yokogawa.com/library/resources/white-papers/basics-of-orp/
- https://www.us.endress.com/en/field-instruments-overview/liquid-analysis-product-overview/ORP-digital-sensor-CPS12E
- https://bdih-download.endress.com/file/a6ef81cad1df2a427eb9b0a03ae3afed/BA01988CEN_0526-00.pdf
- https://www.ysi.com/sensolyt
- https://www.epa.gov/sites/default/files/2019-08/documents/nutrient_control_design_manual.pdf
*URL ข้างต้นเป็นข้อมูลพื้นฐานเกี่ยวกับการวัด ORP, การใช้งานในหน้างาน, สเปกเซ็นเซอร์ และคู่มือการออกแบบ
ตัวอย่างขั้นตอนออกแบบและ FAQ ในบทความนี้อ้างอิงข้อเท็จจริงจากแหล่งข้างต้นและแนวปฏิบัติวิศวกรรมอุตสาหกรรม
สำหรับข้อกำหนดกฎหมายหรือสเปกเฉพาะของแต่ละโรงงาน ควรตรวจสอบข้อมูลล่าสุดและปรึกษาผู้เชี่ยวชาญในพื้นที่เสมอ*


