


การเลือกเครื่องเลเซอร์มาร์กอุตสาหกรรมจากกำลังวัตต์ในแค็ตตาล็อก หรือจากคำว่า “เหมาะกับโลหะ” และ “เหมาะกับพลาสติก” เพียงอย่างเดียว อาจทำให้ได้รอยมาร์กที่ดูดีในงานสาธิต แต่สแกนไม่ได้หลังล้างชิ้นงาน ประตูครอบนิรภัยเปิดแล้วหยุดการผลิต หรือพบค่าใช้จ่ายระบบดูดควันเพิ่มในภายหลัง บทความนี้ช่วยทีมจัดซื้อ วิศวกรรม คุณภาพ และซ่อมบำรุงของโรงงานในไทยคัดเลือกเทคโนโลยี เขียนข้อกำหนดของเครื่องทั้งระบบใน RFP และกำหนดเกณฑ์รับมอบ FAT/SAT เนื้อหามุ่งที่การจัดซื้อเครื่องมาร์ก ส่วนการเชื่อมข้อมูลหลังสร้างรหัสแล้วอ่านเพิ่มเติมได้ในคู่มือเลือกบาร์โค้ด QR และ RFID และแนวทางบริหารการตรวจสอบย้อนกลับระดับชิ้นงาน
เริ่มเลือกเครื่องเลเซอร์มาร์กจากผลลัพธ์ที่ต้องการ
เขียนวัตถุประสงค์ให้ครบในประโยคเดียว เช่น “มาร์ก ID เฉพาะบนผิวที่กำหนดของชิ้นส่วนอะลูมิเนียม ให้อ่านได้หลังล้าง โดยใช้สภาพการเดินสายพานเดิม” ประโยคนี้ระบุชิ้นงาน ข้อมูลที่มาร์ก กระบวนการถัดไป และเงื่อนไขการผลิต โลโก้เพื่อความสวยงามกับรหัสสองมิติสำหรับติดตามการผลิตมีเกณฑ์ผ่านต่างกัน ต้องตรวจว่าเครื่องอ่านและแสงที่กำหนดอ่านได้หรือไม่ รอยคงอยู่หลังทาสีหรือล้างตามการใช้งานหรือไม่ และความร้อนกระทบหน้าที่ของชิ้นงานหรือไม่ ความเข้มที่ตาเห็นอย่างเดียวไม่ใช่ผลการรับรอง
แยกข้อกำหนด “ต้องมี” กับ “พึงมี” ความปลอดภัย ตำแหน่งมาร์ก การอ่านได้ เวลาแต่ละชิ้น สัญญาณ PLC และการทำงานเมื่อระบบดูดควันขัดข้องควรอยู่กลุ่มแรก ให้ผู้เสนอราคาทุกรายใช้วัสดุตัวอย่าง ข้อมูลมาร์ก สภาพแสง และจังหวะตรวจเดียวกัน ตัวอย่างชิ้นงานพิเศษที่ผู้ขายเตรียมมาอย่างดีไม่สะท้อนความต่างของผิวจริงและแต่ละล็อต เชิญฝ่ายผลิต คุณภาพ ซ่อมบำรุง EHS IT/OT และจัดซื้อเข้าทบทวนตั้งแต่ต้น ระบุในแบบว่าใครจัดหาครอบนิรภัย ท่อดูดควัน อินเตอร์ล็อก กล้องตรวจ การติดตั้ง และการทดสอบเดินเครื่อง
กำหนดชิ้นงานจริงให้ละเอียด
ชื่อวัสดุอย่างเดียวไม่พอ อะลูมิเนียมต่างเกรด การชุบอะโนไดซ์ ความหยาบ สีเคลือบ คราบน้ำมัน ความโค้ง และความหนา เปลี่ยนทั้งปฏิกิริยาต่อเลเซอร์และภาพจากกล้อง สำหรับพลาสติกให้แยกเกรดเรซิน เม็ดสี สารเติมแต่ง และสี สำหรับฟิล์มหรือบรรจุภัณฑ์ต้องทดสอบว่าไม่กระทบชั้นกั้นหรือรอยซีล ถ้าความสูงและมุมเอียงในฟิกซ์เจอร์มีผลต่อโฟกัส ให้ใส่ค่าสูงสุดต่ำสุดในชุดตัวอย่างด้วย
เตรียมตัวอย่างปกติและกรณีที่คาดว่าอ่านยากที่สุด ทั้งสี ผิว และขนาด บันทึกวัสดุ ล็อต การเตรียมผิว ด้านที่มาร์ก และกระบวนการหลังมาร์กของแต่ละชิ้น เพื่อผูกผลกับพารามิเตอร์ภายหลัง ถ้าส่งชิ้นส่วนลับไปให้ผู้ขายไม่ได้ ให้ฝ่ายคุณภาพตกลงก่อนว่าชิ้นทดสอบวัสดุและผิวเดียวกันแทนของจริงได้เพียงใด
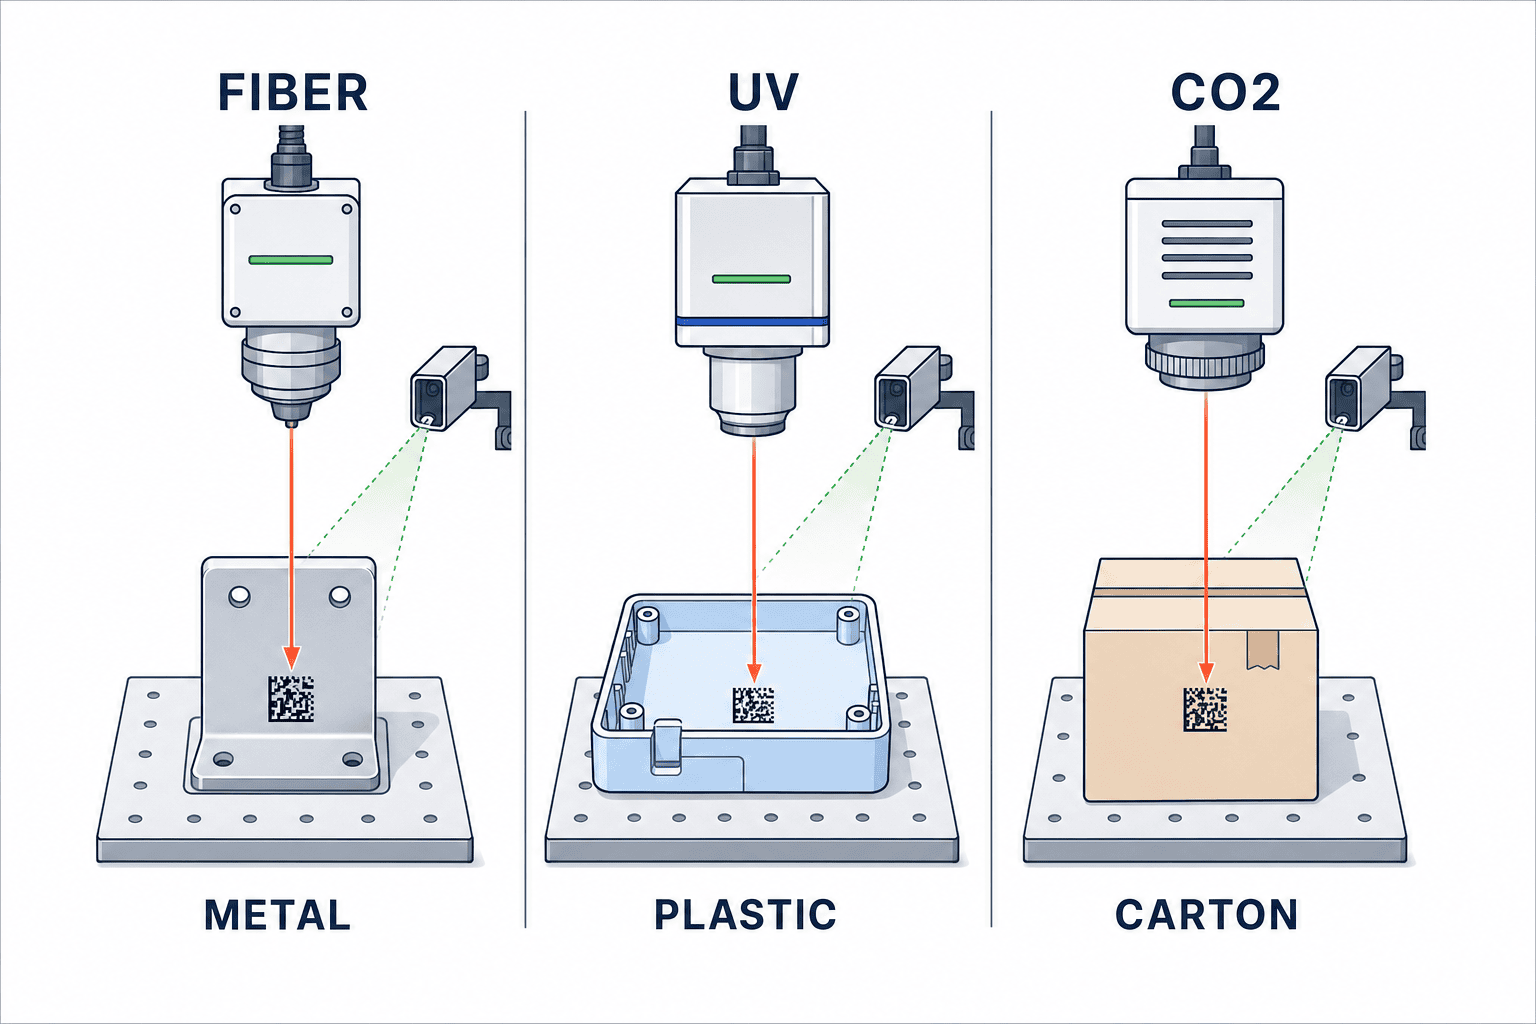
เปรียบเทียบไฟเบอร์ UV และ CO2 จากวัสดุและผลของความร้อน
เอกสารเปรียบเทียบของ KEYENCE อธิบายการเลือกด้วยความยาวคลื่นและการดูดกลืนของวัสดุ โดยทั่วไปไฟเบอร์เป็นตัวเลือกเริ่มต้นสำหรับโลหะ CO2 สำหรับกระดาษ ไม้ พลาสติกบางชนิดและแก้ว ส่วน UV สำหรับพลาสติกหรือชิ้นงานบอบบางที่ต้องควบคุมผลจากความร้อน นี่เป็นเกณฑ์คัดกรอง ไม่ใช่คำตัดสินสั่งซื้อ ต้องทดสอบชิ้นงานจริงและกระบวนการถัดไปก่อนสรุปว่า “พลาสติกต้อง UV” หรือ “โลหะต้องไฟเบอร์”
| ประเด็น | ไฟเบอร์ | UV | CO2 |
|---|---|---|---|
| วัสดุที่มักเริ่มพิจารณา | ชิ้นส่วนโลหะหลายชนิด | พอลิเมอร์ไวต่อความร้อนและชิ้นส่วนอิเล็กทรอนิกส์ | กระดาษ ไม้ บรรจุภัณฑ์ วัสดุโปร่งใสบางชนิด |
| สิ่งที่ต้องตรวจ | โลหะสะท้อนแสง ผิวงาน การออกซิไดซ์หรือการแกะลึก | คอนทราสต์ ผลจากความร้อน เวลาต่อชิ้น | การเปลี่ยนสีหรือพองตัว หน้าที่ของบรรจุภัณฑ์ ควัน |
| เกณฑ์ร่วม | อ่านบนชิ้นงานจริงได้และทนทาน | ทันความเร็วและมีครอบนิรภัย | ดูดควันและบำรุงรักษาได้ |
ผลลัพธ์อาจเป็นการเปลี่ยนสีผิว การกัดผิว การลอกชั้นผิว หรือการเกิดฟองตามวัสดุและค่าที่ตั้ง คู่มือของ Videojet ก็ชี้ให้ทดสอบวัสดุจริงและรักษาหน้าที่ของผลิตภัณฑ์ ถ้าเกี่ยวข้อง ให้นำตัวอย่างไปผ่านการกัดกร่อน การขัดถู การล้าง การทาสี หรือการให้ความร้อนเหมือนกระบวนการจริง รอยที่ลึกกว่าไม่ได้ดีกว่าเสมอ สำหรับชิ้นส่วนที่ผิวมีผลต่อความแข็งแรง ให้กำหนดความลึกและผลกระทบจากความร้อนที่ยอมรับได้ในแบบก่อน
อย่าเลือกด้วยวัตต์อย่างเดียว
กำลังเลเซอร์เป็นข้อมูลหนึ่ง แต่เลนส์ ขนาดจุด พัลส์ ขอบเขตมาร์ก ฟิกซ์เจอร์ และการเคลื่อนที่ของสายพานเปลี่ยนผลจริง การสาธิตด้วยเงื่อนไขที่แต่ละผู้ขายเลือกเองทำให้เทียบกับการผลิตไม่ได้ ระบุจำนวนอักขระ ขนาดรหัส ความเร็วสายพาน และระยะห่างชิ้นงานตามการผลิต แล้วให้ผู้ขายเสนอค่าที่ทำงานภายในกรอบนั้น เก็บค่าพารามิเตอร์ในรายงานและทำซ้ำใน FAT ผลิตภัณฑ์ในอนาคตควรแยกเป็นคะแนนเพิ่มโดยระบุวัสดุหรือรูปแบบข้อมูลให้ชัด หากต้องเปลี่ยนเลนส์หรือคลื่น ให้รวมค่าใช้จ่ายและเวลาหยุดเปลี่ยนไว้ในข้อเสนอ
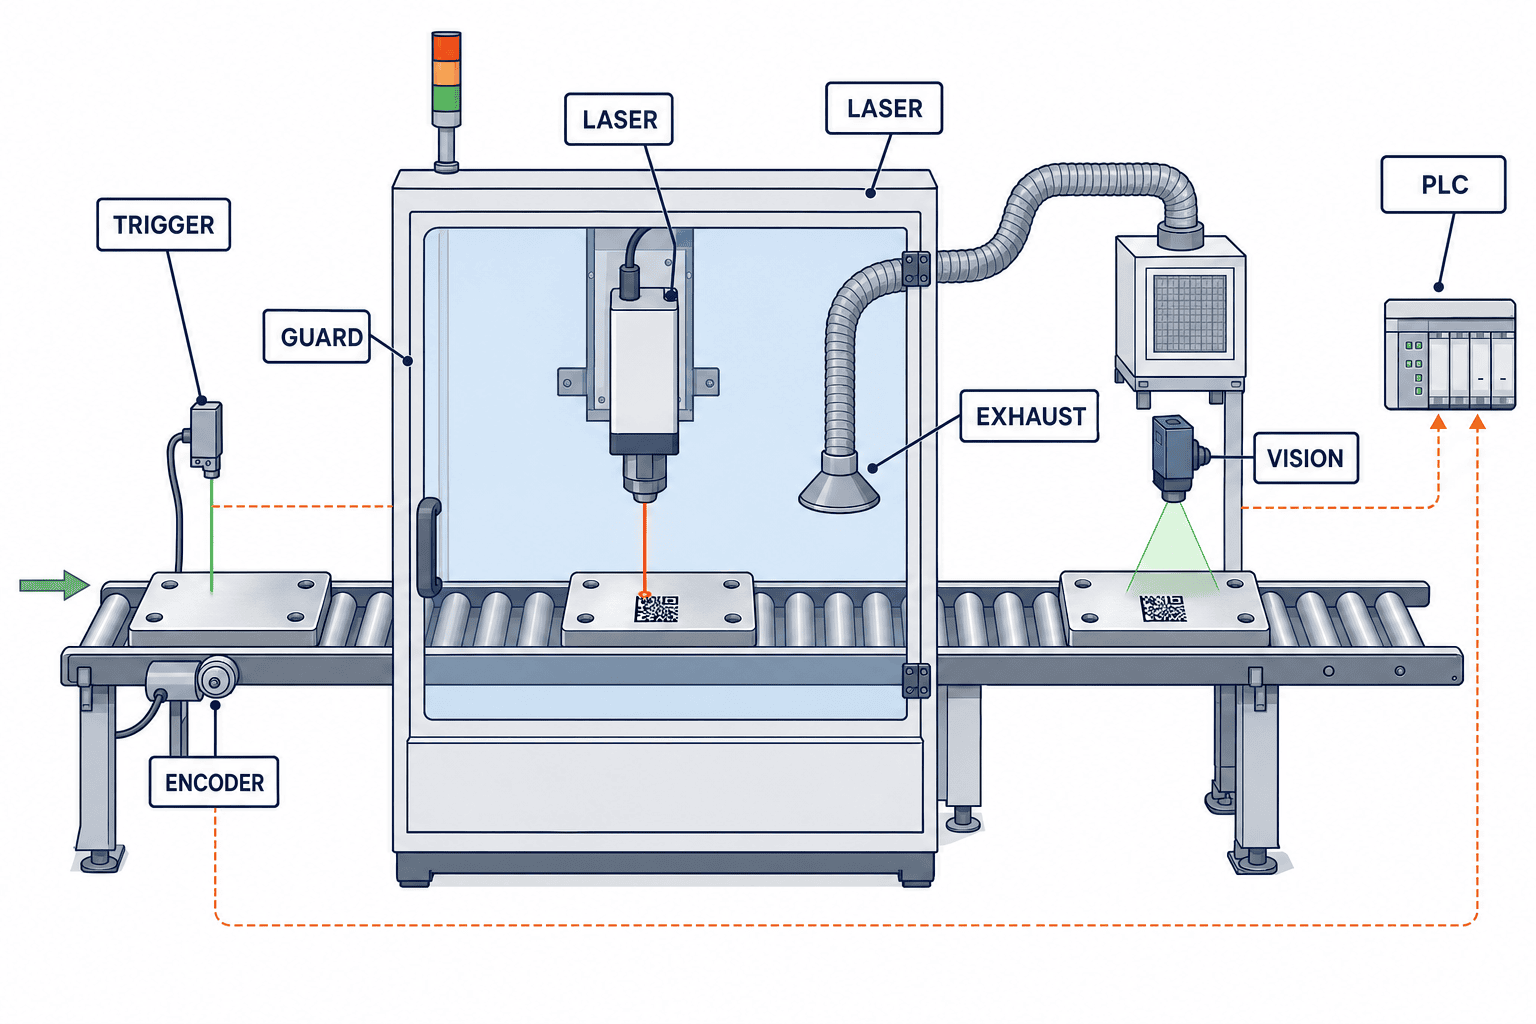
การติดตั้งระบบเลเซอร์มาร์กมีมากกว่าหัวเลเซอร์
แผนภาพระบบของ Videojet แสดงชุดบังลำแสง ขาตั้ง หน่วยจ่ายไฟ เซนเซอร์ตรวจชิ้นงาน เอ็นโค้ดเดอร์ ระบบดูดควัน และหน้าจอใช้งาน นำทั้งหมดลงในผังพื้นที่จริง แสดงทิศทางชิ้นงาน ระยะทำงานหัวเลเซอร์ ช่องเปิดของครอบ เส้นทางควัน และจุดเข้าซ่อม ตรวจว่าสัญญาจ้างผู้สร้างเครื่องกับผู้ขายเลเซอร์ไม่มีงานซ้ำหรืองานตกหล่น
ถ้ามาร์กชิ้นงานขณะหยุดนิ่ง ให้กำหนดลำดับ “มีชิ้นงาน สูตรงานถูกต้อง จับยึดแล้ว ประตูปิด ระบบดูดควันพร้อม” ก่อนยิงเลเซอร์ ถ้ามาร์กขณะเคลื่อนที่ ให้สอดคล้องตำแหน่งเซนเซอร์ ความเร็วสายพานที่เปลี่ยน เอ็นโค้ดเดอร์ และตำแหน่งกล้องอ่าน พิจารณาการลื่นของสายพาน การเคลื่อนของชิ้นงาน และการเริ่มใหม่ เพราะตำแหน่งรอยอาจผิดหรือเลขซีเรียลอาจซ้ำ
แบ่งหน้าที่ PLC ทริกเกอร์ และเอ็นโค้ดเดอร์
กำหนดว่า PLC ส่ง ID หรือคอนโทรลเลอร์เลเซอร์สร้างเลขเอง ระบุเวลาเตรียมข้อมูลก่อนทริกเกอร์ ความหมายของสัญญาณ “มาร์กเสร็จ” ว่าหมายถึงแค่เลเซอร์จบ หรืออ่านแล้วผ่าน และการตอบสนองเมื่อหมดเวลา ตกการอ่าน หรือจำเป็นต้องคัดทิ้ง เขียนกรณีหยุดและเริ่มสายการผลิต หยุดฉุกเฉิน ลมตก ประตูเปิด ระบบดูดควันผิดปกติ และการสื่อสารขาดเป็นลำดับแยกกัน หลังไฟกลับต้องไม่ปล่อยชิ้นงานที่ยังไม่ได้มาร์กออกไป กำหนดวิธีจัดการเลขซ้ำ เลขข้าม งานแก้ไข งานทิ้ง และการเปลี่ยนรุ่นด้วย เรื่องเหล่านี้เป็นการออกแบบเครื่องร่วมกับระบบ ไม่ใช่สเปกแหล่งกำเนิดเลเซอร์
คำนึงถึงโฟกัสและความแปรผันของตำแหน่ง
ความสูงหรือความโค้งต่างกันทำให้ความกว้างและคอนทราสต์ของเส้นเปลี่ยน เลือกระหว่างปรับมือทุกครั้ง ใช้ฟิกซ์เจอร์กำหนดผิวอ้างอิง หรือระบบโฟกัสอัตโนมัติจากข้อมูลการกระจายความสูงและความถี่การเปลี่ยนรุ่น ข้อมูลผลิตภัณฑ์ของ FOBA แสดงตัวอย่างการยืนยันด้วยภาพและออโตโฟกัส ไม่ได้หมายความว่าทุกโครงการต้องซื้อ กำหนดแยกว่ากล้องมีหน้าที่ชดเชยตำแหน่ง ตรวจตำแหน่งรอย อ่านรหัส หรือวัดคุณภาพ DPM หน้าที่หนึ่งไม่ได้ครอบคลุมอีกหน้าที่โดยอัตโนมัติ
ครอบนิรภัยและระบบดูดควันเป็นข้อกำหนดหลัก
ISO 11553-1:2020 ซึ่ง ISO ยืนยันว่ายังเป็นฉบับปัจจุบันในปี 2025 กล่าวถึงอันตรายจากรังสีเลเซอร์ของเครื่องแปรรูปด้วยเลเซอร์และข้อมูลที่ผู้ผลิตต้องให้ ใช้เป็นแหล่งอ้างอิงเพื่อขอเอกสารการออกแบบความปลอดภัย การใช้มาตรฐานกับเครื่องและข้อกำหนดในพื้นที่จริงให้ทีม EHS และผู้รวมระบบประเมิน อย่าอนุมานว่าข้อความบนแค็ตตาล็อกเท่ากับการรับรองตามกฎหมายไทย
ครอบไม่ใช่แค่แผ่นปิดสี่ด้าน ต้องประเมินช่องโหลด กระจกมอง ประตู ช่องซ่อม และทางสะท้อนลำแสง ใส่เงื่อนไขห้ามยิงเมื่อเปิดประตู ปุ่มหยุดฉุกเฉิน และการรีเซ็ตในแบบและการทดสอบ แยกประเภทของแหล่งกำเนิดเลเซอร์เดี่ยวออกจากสถานะของเครื่องที่ครอบเสร็จแล้ว ดูตำแหน่งที่พนักงานโหลดและแก้งานจริง ไม่ออกแบบให้การทำงานปกติต้องข้ามการป้องกัน
ควัน อนุภาค และกลิ่นขึ้นกับวัสดุและวิธีมาร์ก ข้อมูลเครื่องดูดควันของ Videojet อธิบายการเลือกตามวัสดุ ปริมาณเศษ และลักษณะการแปรรูป ระบุจุดดูด ท่อ ชนิดไส้กรอง วิธีประเมินอายุไส้กรอง สัญญาณอุดตัน และอินเตอร์ล็อกหยุดเลเซอร์เมื่อดูดควันล้มเหลว เปรียบเทียบค่าไส้กรองและบริการในประเทศ หากดูดควันไม่พอ ฝุ่นอาจกลับไปเกาะรอยและเลนส์ กระทบทั้งคุณภาพและงานซ่อม
การเข้าซ่อมเป็นส่วนหนึ่งของความปลอดภัย
ตรวจว่าทำความสะอาด เปลี่ยนไส้กรอง ตรวจโฟกัสหรือไฟกล้องได้โดยไม่ต้องถอดการ์ดแบบเฉพาะหน้า กำหนดว่าใครรับทราบและล้างแต่ละสัญญาณเตือน การเริ่มใหม่ทำอย่างไร ถ้าบันทึกงาน ผู้ปฏิบัติ และเหตุการณ์ ให้ระบุความจุ การสำรองข้อมูล การเทียบเวลา และสิทธิ์เข้าถึง ฟิกซ์เจอร์ใหม่หรือการจับยึดชั่วคราวต้องผ่านการควบคุมการเปลี่ยนแปลงเพื่อไม่ให้ครอบเดิมใช้การไม่ได้
แยก “อ่านด้วยสแกนเนอร์ได้” กับคุณภาพ DPM ที่ตรวจวัดแล้ว
รหัสสองมิติที่มาร์กบนชิ้นงานมีการตรวจอย่างน้อยสามระดับ ได้แก่ รูปลักษณ์ด้วยตา การอ่านด้วยสแกนเนอร์ในสายผลิต และการวัดคุณภาพรหัสภายใต้แสงกับวิธีที่กำหนด ทั้งสามไม่เหมือนกัน รหัสที่อ่านได้ใต้โคมหนึ่งอาจด้อยลงเมื่อมุมแสงเปลี่ยน ถ้าลูกค้าระบุเกรดคุณภาพ ให้ระบุชนิดรหัส เครื่องตรวจวัด แสง เกณฑ์ผ่าน และแผนตัวอย่างในสัญญา แยกเครื่องอ่านประจำสายกับเครื่องตรวจคุณภาพอิสระว่าจะจัดหาอะไร
ISO/IEC 29158:2025 เป็นข้อกำหนดทดสอบคุณภาพสัญลักษณ์บาร์โค้ดแบบมาร์กบนชิ้นงานโดยตรงฉบับปัจจุบัน บทคัดย่อสาธารณะของ ISO กล่าวถึงการปรับเงื่อนไขแสง คำศัพท์ พารามิเตอร์ วิธีให้เกรด และรายงาน เมื่อเขียน RFP จึงต้องระบุวิธีวัด จำนวนตัวอย่าง การตั้งค่าใหม่และทดสอบซ้ำกรณีไม่ผ่าน อาจต้องรอชิ้นงานเย็น กำจัดฝุ่น หรือจัดตำแหน่งก่อนอ่าน กำหนดวิธีแยกชิ้นงาน NG และเก็บประวัติด้วย การไม่ปล่อยงานอ่านไม่ได้เป็นหน้าที่ของทั้งไลน์ ไม่ใช่แค่ซอฟต์แวร์กล้อง
เขียนอะไรใน RFP เครื่องเลเซอร์มาร์ก
ให้ผู้ขายตอบแต่ละข้อในรูป “ทำได้” “ทำได้ภายใต้เงื่อนไข” หรือ “ทำไม่ได้” พร้อมหลักฐาน เติมค่าที่วัดจากโรงงานของคุณแทนช่องว่างในตารางต่อไปนี้
| หัวข้อ | ข้อมูลที่ให้ผู้ขาย | หลักฐานที่ขอ |
|---|---|---|
| ชิ้นงาน | วัสดุ ผิว ความคลาดเคลื่อน ด้านมาร์ก รุ่นสินค้า | รายงานตัวอย่าง ภาพ และค่าตั้ง |
| ข้อมูลมาร์ก | ข้อความ ชนิดรหัส แหล่งเลขซีเรียล วิธีอัปเดต | ผังการไหลข้อมูลและตัวอย่างฟอร์แมต |
| คุณภาพ | รูปลักษณ์ อ่านได้ เกรด DPM ถ้าจำเป็น ความทนหลังขั้นตอนถัดไป | แผนทดสอบ บันทึก และการจัดการ NG |
| กำลังผลิต | ความเร็ว ระยะห่าง โหมดเดินเครื่อง เปลี่ยนรุ่น | เวลาจริงในกรณีแย่ที่สุด |
| อินเทอร์เฟซ | PLC เซนเซอร์ เอ็นโค้ดเดอร์ ระบบ IT อุปกรณ์คัดทิ้ง | I/O ลำดับการทำงาน โปรโตคอล |
| ความปลอดภัย | ครอบ อินเตอร์ล็อก E-stop ดูดควัน การซ่อม | ประเมินความเสี่ยง วงจร แบบท่อ |
| บริการ | รับประกัน ซ่อมในประเทศ อะไหล่ อบรม สำรองข้อมูล | แผนบริการและรายการส่งมอบ |
เทียบราคาในขอบเขตเดียวกัน: แหล่งเลเซอร์ เลนส์ คอนโทรลเลอร์ ขาตั้ง ครอบ การแก้สายพาน เครื่องตรวจรหัส ดูดควัน ขนส่ง ติดตั้ง อบรม และอะไหล่ ระบุงานที่ไม่รวมและสิ่งที่โรงงานจัดหาเอง ราคาเครื่องหลักที่ถูกอาจไม่มีครอบนิรภัย อย่าใช้ตัวเลขคืนทุนทั่วไปแทนการคำนวณต้นทุนและเวลาซ่อมจากเงื่อนไขของตน
ส่งวิธีทดสอบเดียวกันให้ทุกผู้ขาย
แนบรายการตัวอย่าง ตำแหน่งมาร์ก ข้อมูล เกณฑ์ผ่าน และลำดับทดสอบไปกับ RFP ติดรหัสชิ้นงานทุกชิ้นและเชื่อมค่าตั้ง เวลามาร์ก ผลอ่าน และภาพ NG ข้อเสนอที่ทำได้ต่อเมื่อชะลอสายพานต่ำกว่าข้อกำหนดไม่ถือว่าผ่าน ตรวจบริการออกหน้างานในไทย การวินิจฉัยเบื้องต้น ช่องทางอะไหล่ คำสอนภาษาอังกฤษหรือไทย และสิทธิ์เชื่อมต่อระยะไกล ตกลงไฟล์สูตรงานและสำรองข้อมูลก่อนสั่งซื้อ
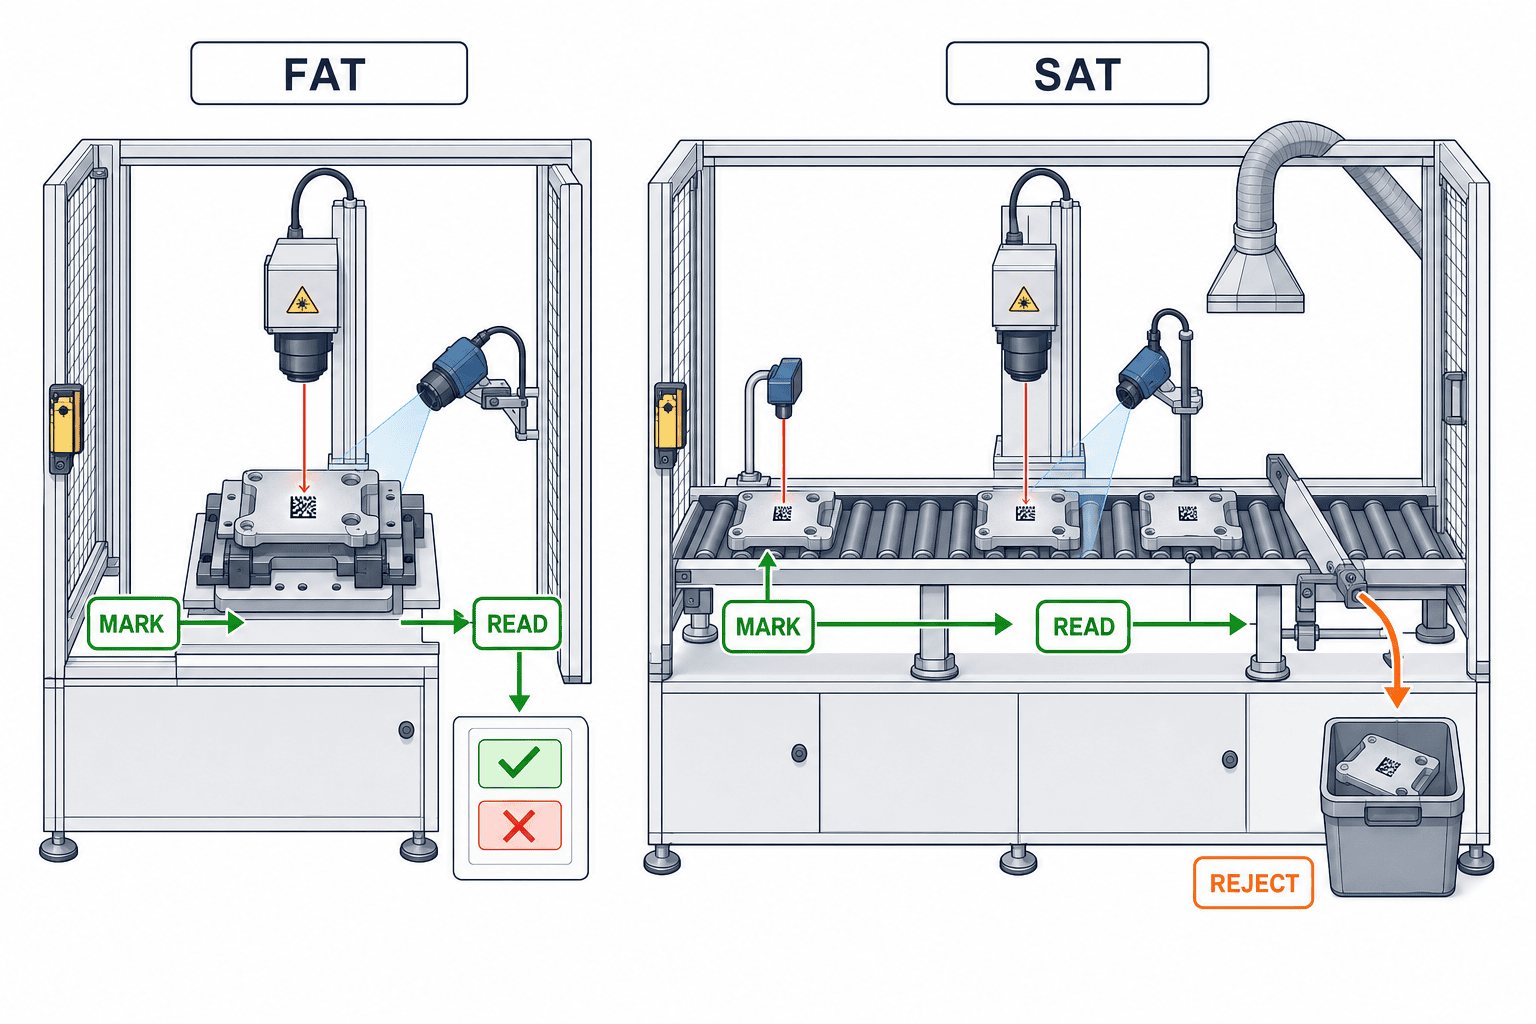
FAT/SAT ของงานเลเซอร์มาร์ก: กำหนดหลักฐานก่อนทดสอบ
FAT ก่อนส่งเครื่องตรวจโครงสร้าง วงจรนิรภัย ตัวอย่างที่ตกลง การมาร์ก การอ่าน และการจัดการข้อมูล ส่วน SAT ที่โรงงานจริงตรวจผลภายใต้สายพาน แสง ไฟฟ้า ท่อดูดควัน PLC ระบบ IT และวิธีทำงานของคน เก็บค่าตั้ง ID ตัวอย่าง ไฟล์ ภาพ ผล และผู้อนุมัติ ไม่ใช้เพียงช่อง “เห็นแล้ว”
ตรึงเวอร์ชันซอฟต์แวร์ เลนส์ ฟิกซ์เจอร์ และชุดดูดควันในการทำ FAT ถ้าใช้ฟิกซ์เจอร์ชั่วคราวให้บันทึกความต่าง ทดสอบการผลิตปกติ ชิ้นงานขอบเขต การเปลี่ยนสูตร อ่านไม่ได้ สื่อสารขาด ประตูเปิด ดูดควันหยุด หยุดฉุกเฉิน ไฟกลับ และเลขซีเรียลซ้ำ การทดสอบความปลอดภัยต้องเป็นขั้นตอนของผู้รับผิดชอบ โดยไม่สร้างสภาวะเปิดลำแสงที่ไม่ปลอดภัยในการตรวจประจำ
ที่ SAT ตรวจการขนส่งติดตั้งว่าไม่ทำให้โฟกัสหรือตำแหน่งเพี้ยน เดินเครื่องตามสภาพการผลิตที่ตกลงเพื่อดูการอ่านและคัดทิ้ง ให้ผู้ปฏิบัติเปลี่ยนรุ่นและเริ่มใหม่จากคู่มือ ให้ช่างกู้ค่าจากข้อมูลสำรอง ถ้างานมาร์กมีผลต่อการปล่อยสินค้า ให้ฝ่ายคุณภาพอนุมัติบันทึก เก็บตัวอย่างที่ไม่ผ่าน สาเหตุ ค่าก่อนหลังแก้ ซอฟต์แวร์ที่แก้ต้องมีเลขเวอร์ชันและวิธีย้อนกลับ เก็บทะเบียนทดสอบไว้ใช้กับวัสดุหรือรหัสใหม่
FAT แทน SAT ไม่ได้ ระยะทริกเกอร์ การสั่น ความต้านทานท่อ และแสงหน้างานเลียนแบบในโรงงานผู้ขายได้ยาก แต่ถ้าเพิ่งเพิ่มข้อกำหนดที่ SAT ก็เกิดข้อพิพาทค่าใช้จ่ายได้ ตกลงผู้ร่วมทดสอบ ผู้มีอำนาจตัดสิน การรับแบบมีเงื่อนไข และวันปิดรายการค้างตั้งแต่สัญญาจัดซื้อ
ตกลงวิธีจัดการเมื่อทดสอบไม่ผ่านล่วงหน้า
เมื่อชิ้นงานไม่ผ่าน ให้ตกลงก่อนว่ากรณีใดผู้ขายปรับค่าตั้งแล้วทดสอบซ้ำได้ และกรณีใดต้องแก้การออกแบบ อย่าเก็บไว้เฉพาะผลทดสอบครั้งที่ผ่าน ต้องเก็บชิ้นที่ไม่ผ่าน สาเหตุที่พบ ค่าตั้งก่อนและหลังเปลี่ยน และกลุ่มผลิตภัณฑ์ที่อาจได้รับผลกระทบ ถ้าแก้ด้วยการอัปเดตซอฟต์แวร์ ให้ระบุเวอร์ชันและวิธีย้อนกลับ เก็บทะเบียนทดสอบเพื่อใช้กับวัสดุหรือรูปแบบรหัสใหม่ในอนาคต FAT ที่โรงงานผู้ขายแทน SAT ไม่ได้ เพราะระยะทริกเกอร์ การสั่น ความต้านทานของท่อ และแสงหน้างานอาจต่างกัน แต่การเพิ่มข้อกำหนดใหม่ครั้งแรกใน SAT ก็ทำให้เกิดข้อพิพาทเรื่องค่าใช้จ่ายและกำหนดส่ง ดังนั้นให้ระบุผู้ร่วมทดสอบ ผู้มีอำนาจรับมอบ การรับแบบมีเงื่อนไข และวันปิดรายการค้างตั้งแต่ในสัญญา
ลำดับติดตั้งและส่งต่องานในโรงงานไทย
อย่านำข้อกำหนดจากสำนักงานใหญ่ไปติดตั้งโดยไม่เดินดูพื้นที่ร่วมกับฝ่ายผลิต ซ่อมบำรุง และคุณภาพในไทย ดูทางโหลดและนำชิ้นงานออก การขนย้ายฟิกซ์เจอร์ การเปลี่ยนไส้กรอง การกู้คืนหลังไฟดับ และทางเข้าถึงจุดเปลี่ยนอะไหล่ หากผู้รวมระบบในพื้นที่ทำการติดตั้งและควบคุม ให้ทำตารางอินเทอร์เฟซร่วมกับผู้ขายเลเซอร์ ระบุผู้รับผิดชอบผลสุดท้ายของครอบ ดูดควัน กล้อง และ PLC
ลำดับงานที่ใช้ได้คือ ยืนยันข้อกำหนด ต่อด้วยทดสอบชิ้นตัวแทนและชิ้นกรณีแย่ ตกลงผังระบบทั้งหมด ออก RFP และเทียบราคาในขอบเขตเดียวกัน ออกแบบละเอียด ทำ FAT ติดตั้ง ทำ SAT แล้วอบรมและส่งต่องาน โอกาสลดการแก้งานอยู่ก่อนนำผลตัวอย่างเข้าการออกแบบและก่อนล็อกแนวทางสายพาน ก่อนอนุมัติซื้อ ให้รวมข้อค้างจากผู้ใช้งาน คุณภาพ EHS IT/OT และซ่อมบำรุง การข้ามการทดลองใกล้สภาพผลิตเพื่อเร่งเวลา มักย้ายความล่าช้าไปช่วงเริ่มเดินเครื่อง
หลังเริ่มผลิต ให้แยกบันทึกความผิดพลาดในการมาร์กออกจากความผิดพลาดในการอ่าน เพราะสาเหตุจากโฟกัส ตำแหน่งชิ้นงาน แสงกล้อง คราบสกปรก หรือการเปลี่ยนสูตรต้องแก้ต่างกัน ตรวจล็อกตามรุ่นสินค้า กะงาน ฟิกซ์เจอร์ การล้างเลนส์ และสภาพไส้กรอง จำกัดสิทธิ์แก้สูตรเลเซอร์ และหลังแก้ต้องทดสอบชิ้นอ้างอิงพร้อมบันทึก กฎการใช้งานนี้ทำได้ง่ายขึ้นเมื่อกำหนดการเก็บล็อกและสิทธิ์ตั้งแต่ขั้นเลือกเครื่อง
ตารางประเมินเพื่อเปรียบเทียบข้อเสนอเครื่องจักร
ตรวจเงื่อนไขบังคับก่อนให้คะแนน ข้อเสนอที่ยังไม่ผ่านฟังก์ชันความปลอดภัยไม่ควรชนะเพียงเพราะรอยมาร์กในสาธิตดูดี เมื่อผ่านข้อบังคับแล้วจึงเปรียบเทียบผลมาร์กและอ่านบนชิ้นงานจริง ความเร็วการผลิต เวลาการเปลี่ยนรุ่น การบำรุงรักษา ขอบเขตจัดหา และบริการในพื้นที่ ตกลงน้ำหนักคะแนนภายในก่อนส่ง RFP หากเปลี่ยนน้ำหนักหลังชมการสาธิต ความประทับใจจะมีอิทธิพลต่อผลจัดซื้อ
แยกการประเมินเทคนิคกับการค้าเป็นคนละส่วน หลักฐานเทคนิคควรมีค่าตั้ง ชิ้นที่ไม่ผ่าน การทดสอบซ้ำ และคำอธิบายความแปรผัน ไม่ใช่ภาพของชิ้นที่สวยอย่างเดียว ส่วนการค้าควรแจกแจงในขอบเขตเดียวกัน ได้แก่ ตัวเครื่อง ครอบ ระบบดูดควัน การเชื่อมต่อ ทดสอบเดินเครื่อง อะไหล่ และการบำรุงรักษา ถ้าข้อมูลไม่มีให้เขียนว่า “ยังไม่ตรวจยืนยัน” ไม่ใช่คาดเดาว่า “ผ่าน” แล้วส่งคำถามกลับไปยังผู้ขาย
| ระดับการตัดสิน | หลักฐานที่ต้องดู | วิธีตัดสิน |
|---|---|---|
| ข้อบังคับ | วงจรความปลอดภัย ผลทดสอบชิ้นจริง ตาราง I/O ผังดูดควัน | ให้แก้การออกแบบหรือออกจากการคัดเลือกหากไม่ผ่าน |
| เผื่อคุณภาพ | ผลของชิ้นงานผิวและขนาดสุดขอบ | ดูความซ้ำได้และระยะห่างจากเกณฑ์ผ่าน |
| การใช้งาน | สาธิตเปลี่ยนรุ่น ทำความสะอาด กู้คืน และอบรม | ทีมหน้างานทำซ้ำเองได้หรือไม่ |
| เงื่อนไขการค้า | ราคาลงรายการในขอบเขตเดียวกันและสัญญาบริการ | เปรียบเทียบต้นทุนแรกเริ่มกับต้นทุนต่อเนื่องแยกกัน |
แทนคำว่า “ภาพของผู้ขาย A สวยกว่า” ด้วยบันทึกที่ทดสอบซ้ำได้ เช่น “ชิ้นอะโนไดซ์สีดำในสภาพอ่านยากที่สุดยังอ่านได้ด้วยเครื่องอ่านและแสงที่ระบุ” ข้อมูลเช่นนี้ใช้เป็นฐานเมื่อเปลี่ยนสินค้าในอนาคต หากไม่มีค่าที่ใช้ทดสอบ เมื่อเกิดปัญหาจะบอกยากว่าเครื่องเสื่อมหรือวัสดุเปลี่ยน
ทดสอบเงื่อนไขชายขอบที่มักถูกมองข้าม
ลองชิ้นงานกลับด้านและวางไม่สุด ไม่ทดสอบเฉพาะตำแหน่งถูกต้อง เซนเซอร์ตรวจว่ามีชิ้นงานอาจไม่รู้ว่าเป็นรุ่นใด หากผู้ปฏิบัติเลือกสูตรด้วยมือ ต้องมีวิธีตรวจการเลือกผิดและกำหนดสิทธิ์ หากกล้องชดเชยตำแหน่ง ให้ใส่กรณีชิ้นงานออกนอกมุมมอง ไฟอ่อน และแสงสะท้อนในลำดับความผิดปกติ ตัวอย่างที่อ่านได้เมื่อวางสมบูรณ์ไม่พิสูจน์ว่าเครื่องจริงจะกักงานวางผิดได้
ความคลาดเคลื่อนตำแหน่งรอยเกิดจากเลเซอร์ ฟิกซ์เจอร์ ความแม่นยำการหยุดสายพาน ขนาดชิ้นงาน และความหน่วงทริกเกอร์รวมกัน ระบุพื้นที่มาร์กที่ยอมรับได้เทียบกับขอบ รู และแนวเชื่อมบนแบบ ตรวจกรณีค่าคลาดเคลื่อนของชิ้นงานกับฟิกซ์เจอร์ซ้อนกันมากที่สุด หากชิ้นงานเคลื่อนที่ ความเร็วและความหน่วงที่เปลี่ยนก็ทำให้รอยเลื่อน ควรใช้ฟิกซ์เจอร์จริงและการขนส่งที่ใกล้เคียงใน FAT ไม่อาศัยค่าจำลองเพียงอย่างเดียว
ลำดับการทำผิวมีความสำคัญ มาร์กหลังอะโนไดซ์ พ่นสี หรือทำความสะอาด ต่างจากมาร์กก่อนขั้นตอนนั้น หากลูกค้าอ่านบนผลิตภัณฑ์สุดท้าย ให้ตัดสินด้วยตัวอย่างสภาพสุดท้ายเมื่อทำได้ หากอ่านเฉพาะระหว่างกระบวนการ ให้กำหนดว่าบันทึกการอ่านยังเชื่อมกับ ID ได้อย่างไรหลังผิวเปลี่ยน การเปลี่ยนลำดับกระบวนการต้องเข้าสู่การควบคุมการเปลี่ยนแปลงของข้อกำหนดมาร์ก
เก็บชิ้นที่ไม่ผ่านควบคู่กับชิ้นผ่าน เพื่อค้นว่าจุดอ่อนมาจากโฟกัส สีวัสดุ ผิว แสง หรือเลนส์สกปรก หลังเริ่มเดินเครื่อง ให้มาร์กและอ่านชิ้นอ้างอิงตามรอบ พร้อมเก็บภาพและค่าตั้ง หากเกณฑ์ผ่านอาศัยสายตาคนเดียว ขอบเขตยอมรับอาจต่างกันระหว่างกะงาน จึงต้องเขียนวิธีวัดที่ทีมท้องถิ่นทำซ้ำได้
กำหนดความรับผิดชอบตั้งแต่เสนอราคาจนส่งมอบ
เมื่อหลายบริษัทจัดหาเลเซอร์ โครงเครื่อง สายพาน ดูดควัน กล้อง และจุดเชื่อมข้อมูล ขอบเขตจะชัดเมื่อเกิดปัญหา เลเซอร์อาจมาร์กถูกต้องแต่กล้องยังอ่านไม่ได้ เพราะแสง ฟิกซ์เจอร์ หรือค่ามาร์ก ให้ทำตารางอินเทอร์เฟซหนึ่งฉบับ กำหนดผู้รับผิดชอบชิ้นส่วน สัญญาณควบคุม รูปแบบข้อมูล การติดตั้ง การทดสอบ และคำตัดสินรับมอบ รวมทั้งผู้ประสานการวิเคราะห์เหตุขัดข้องและผู้อนุมัติการเปลี่ยน ไม่ใช่ระบุเพียงชื่อขั้วสายไฟ
ระบุคู่มือ แบบไฟฟ้าและเครื่องกล ไฟล์สำรองซอฟต์แวร์ รายการสูตรงาน รายการอะไหล่ และบันทึกทดสอบเป็นสิ่งส่งมอบในสัญญา กำหนดภาษาและรูปแบบไฟล์ที่ทีมไทยใช้ได้ การเดินเครื่องครั้งแรกสำเร็จยังไม่พอ ถ้าหลังเปลี่ยนอุปกรณ์หรือเพิ่มผลิตภัณฑ์ไม่สามารถคืนค่าจากแบ็กอัปได้ ขอเอกสารอบรมพนักงานใหม่ควบคู่กับอบรมช่วงเริ่มใช้งานครั้งเดียว และกำหนดวิธีบันทึกและอนุมัติการแก้สูตรงาน
อย่าถือว่าการส่งเครื่องเท่ากับอนุญาตผลิต FAT การติดตั้งที่ไซต์ SAT การอนุมัติคุณภาพชิ้นงาน และการส่งต่อให้ผู้ปฏิบัติเป็นหมุดหมายคนละขั้น กำหนดงวดชำระ วันเริ่มประกัน และการปิดรายการย่อยค้างตามขั้นเหล่านี้ในสัญญา หากเกณฑ์รับมอบคลุมเครือแล้วนำไลน์เข้าผลิต จะยากต่อการแยกของเสียระยะแรกกับความรับผิดชอบในการซ่อม
เครื่องมาร์กกับระบบตรวจสอบย้อนกลับทั้งโรงงาน
เครื่องสร้าง ID บนชิ้นงาน แต่การเชื่อม ID กับใบสั่งผลิต ขั้นตอน ตรวจสอบ และจัดส่ง เพื่อค้นภายหลัง ต้องมีระบบข้อมูลอีกส่วนหนึ่ง กำหนดการสร้าง ID และการส่งผลอ่านใน RFP ของเครื่อง ส่วนการเก็บและค้นหาให้เป็นข้อกำหนดระบบการผลิต ดูการเปรียบเทียบเทคโนโลยีรหัส และบทความติดตามระดับชิ้นงาน สำหรับภาพรวมข้อมูล
คำถามพบบ่อยเกี่ยวกับการเลือกเครื่องเลเซอร์มาร์ก
เปรียบเทียบไฟเบอร์ UV และ CO2 ควรเริ่มจากอะไร?
เริ่มที่วัสดุ ผิว จุดประสงค์ และขั้นตอนหลังมาร์ก แล้วทดสอบชิ้นจริงด้วยข้อมูลเดียวกันในสภาพใกล้การผลิต ไฟเบอร์ CO2 และ UV ช่วยคัดกรองโลหะ วัสดุอินทรีย์ และงานไวต่อความร้อนตามลำดับ แต่เม็ดสีและผิวทำให้ผลเปลี่ยนได้
ต้นทุนติดตั้งระบบเลเซอร์มาร์กขึ้นกับอะไร?
นอกจากแหล่งเลเซอร์ ยังมีครอบ ระบบดูดควัน ฟิกซ์เจอร์ การแก้สายพาน กล้องหรือเครื่องตรวจ PLC การติดตั้ง อบรม และบริการ ขอราคาในขอบเขตเดียวกันและระบุงานที่ไม่รวม คำนวณจากไลน์จริงแทนราคากลางที่ไม่ตรงงาน
ระบุแค่อัตราอ่านได้ใน RFP พอไหม?
ไม่พอ ต้องระบุชนิดรหัส เครื่องอ่าน แสง เวลา และแผนตัวอย่าง หากต้องการเกรดคุณภาพ DPM ให้ระบุวิธี เครื่องตรวจ และเกณฑ์ผ่านต่างหาก ตำแหน่ง รูปลักษณ์ และความทนต้องมีเกณฑ์ของตน
FAT และ SAT ของเลเซอร์มาร์กตรวจอะไร?
FAT ตรวจชุดอุปกรณ์และตัวอย่างที่ตกลงด้านความปลอดภัย มาร์ก อ่าน ข้อมูล และความผิดปกติ SAT ตรวจซ้ำกับไฟฟ้า สายพาน PLC ระบบดูดควัน แสง และผู้ปฏิบัติที่สถานที่จริง ตกลงการทดสอบซ้ำและผู้อนุมัติก่อนสั่งซื้อ
มาร์กรหัสแล้วเท่ากับตรวจสอบย้อนกลับครบหรือไม่?
รหัสเป็นจุดเริ่ม ต้องเชื่อม ID กับข้อมูลผลิต ตรวจ และส่งสินค้า กำหนดหน้าที่เครื่องในการมาร์กและส่งผลอ่าน แล้วออกแบบฐานข้อมูลที่กว้างกว่านั้นต่างหาก
สรุป
เลือกเครื่องเลเซอร์มาร์กด้วยการทดลองชิ้นงานจริงและเงื่อนไขหลังมาร์ก ประเมินการมาร์ก การอ่าน ความปลอดภัย ดูดควัน และการซิงก์สายพานเป็นระบบเดียวกัน RFP ที่ใช้เงื่อนไขร่วมและ FAT/SAT ที่มีหลักฐานลดความไม่แน่นอนหลังติดตั้ง คำถามสำคัญคือเครื่องสร้างรหัสที่ใช้งานได้อย่างปลอดภัยและคงคุณภาพในการผลิตจริงหรือไม่
หากโรงงานไทยของคุณยังอยู่ขั้นรวบรวมเงื่อนไขชิ้นงานและไลน์เดิม สามารถปรึกษา TOMAS TECH เพื่อจัดกรอบทดสอบตัวอย่าง ขอบเขต RFP และจุดเชื่อมกับเครื่องจักรก่อนสั่งซื้อ


