


การเลือกเครื่องพิมพ์ฉลากในโรงงานต้องมองทั้งกระบวนการระบุตัวตนของชิ้นงาน เครื่องที่ทำความเร็วได้ตามแค็ตตาล็อกอาจพิมพ์รหัสที่อ่านไม่ได้เมื่อเดินไลน์จริง ฉลากที่สแกนผ่านหน้าเครื่องอาจลบเลือนหลังการล้างหรือขนส่ง และ MES อาจส่งหมายเลขซีเรียลที่ถูกต้อง แต่ชุดติดฉลากกลับติดแผ่นก่อนหน้าบนชิ้นงานถัดไป จึงต้องประเมินเครื่องพิมพ์ วัสดุฉลาก ริบบอน แบบพิมพ์ เครื่องตรวจคุณภาพ ชุดติดฉลาก และการส่งมอบข้อมูลระหว่าง PLC/MES ร่วมกัน
บทความนี้สำหรับฝ่ายจัดซื้อ วิศวกรรมการผลิต คุณภาพ และ OT ที่กำลังเปรียบเทียบ เครื่องพิมพ์ฉลากอุตสาหกรรมในโรงงานไทย เราแปลงตัวเลือกเครื่องตั้งโต๊ะกับเครื่องอุตสาหกรรม การพิมพ์ความร้อนโดยตรงกับแบบถ่ายโอนความร้อน และความละเอียด 203/305/609 dpi ให้เป็นข้อกำหนดที่ทดสอบได้ ตัวเลขของผู้ผลิตเป็นข้อมูลประกอบ การยอมรับงานต้องทดสอบกับฉลาก ชิ้นงาน ความเร็ว และสภาพแวดล้อมจริงของโรงงาน
เริ่มจากหน้าที่ของฉลาก ไม่ใช่รุ่นเครื่อง
สำหรับสินค้า กล่อง หรือภาชนะหมุนเวียนแต่ละชนิด ให้ระบุข้อมูลที่จะพิมพ์ ประเภทรหัส ขนาดตัวอักษรต่ำสุด ขนาดฉลาก ผิวที่ติด ความโค้ง อุณหภูมิ การสัมผัสน้ำ น้ำมัน สารเคมี การเสียดสี อายุการเก็บ และจุดสแกนสุดท้าย ฉลากใบสั่งงานที่ใช้เพียงวันเดียวต่างจากป้ายประจำผลิตภัณฑ์ที่ต้องติดนานหลายปี กำหนดอายุใช้งานเป็นจุดตัดสินใจทางธุรกิจ เช่น ถึงขั้นส่งสินค้า ถึงลูกค้ารับสินค้า หรือจนสิ้นสุดการใช้งานผลิตภัณฑ์
วัดความต้องการสูงสุดในช่วงสั้น ไม่ใช่เพียงค่าเฉลี่ยต่อชั่วโมง ไลน์ที่พิมพ์หลายแผ่นพร้อมกันท้ายรอบการผลิตมีภาระชั่วขณะสูง ต้องจับเวลาตั้งแต่พิมพ์ ลอก ติด อ่าน ตรวจ คัดทิ้ง พิมพ์ซ้ำ และเริ่มเดินไลน์ใหม่ ขั้นตอนที่ช้าที่สุดกำหนดกำลังการผลิตจริง ระบุระยะเวลาหยุดเครื่องที่ยอมรับได้และเวลาที่พนักงานต้องใช้เปลี่ยนม้วนหรือริบบอน
กำหนดความกว้างฉลาก พื้นที่พิมพ์ ระยะขอบ ทิศทางป้อน ทิศทางม้วน แกน ช่องว่างหรือเครื่องหมายดำ เส้นผ่านศูนย์กลางม้วน กระดาษรอง และทิศทางริบบอน การสาธิตด้วยวัสดุมาตรฐานของผู้ขายไม่ได้ยืนยันว่ากาว ฟิล์ม และวัสดุจริงของคุณใช้ได้ เก็บตัวอย่างที่อนุมัติพร้อมค่าตั้งพิมพ์ หากจะเปลี่ยนผู้ผลิตวัสดุในอนาคต ให้รวมวัสดุทดแทนในแผนทดสอบ
ผลลัพธ์สำคัญของการจัดซื้อคือ ข้อกำหนดฉลากและตารางเกณฑ์รับงาน ระบุสิ่งที่พิมพ์ได้ ผู้รับผิดชอบข้อมูล วิธีทดสอบความคงทน และนิยามของชิ้นงานไม่ผ่าน เรื่องการออกเลขซีเรียลและการอนุมัติแบบฉลากอ่านได้ในคู่มือระบบพิมพ์ฉลากโรงงาน บทความนี้เน้นอุปกรณ์และวัสดุที่ทำให้ข้อมูลที่อนุมัติแล้วกลายเป็นฉลากจริงอย่างสม่ำเสมอ
เลือกวิธีพิมพ์พร้อมวัสดุฉลาก
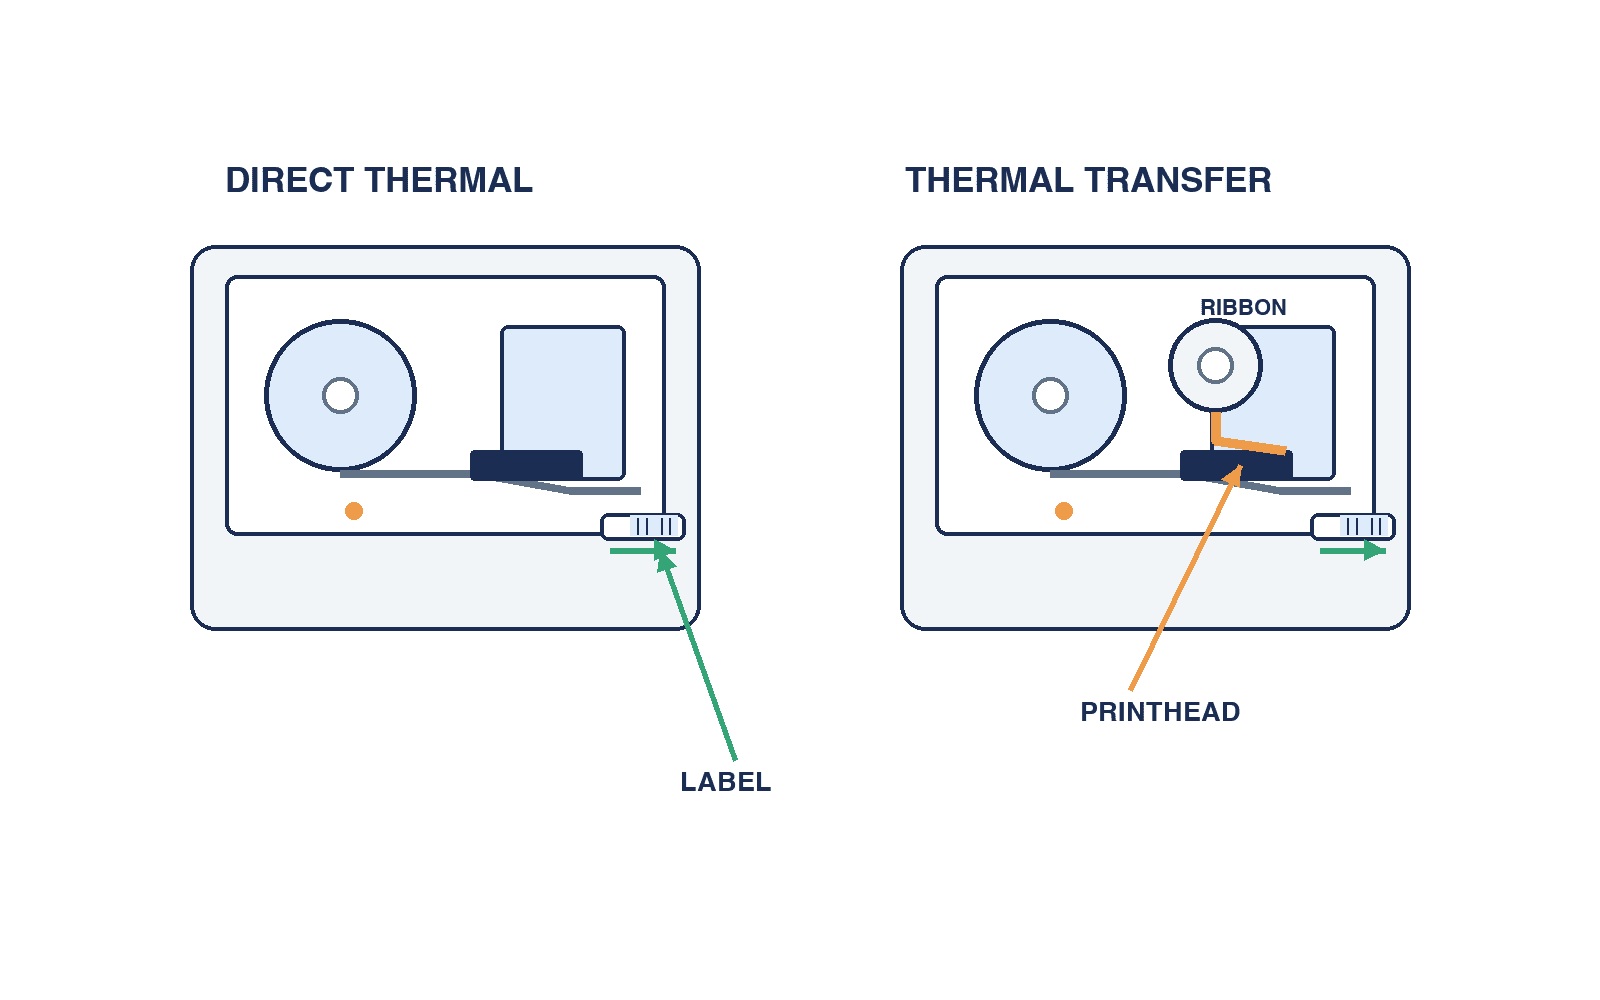
การพิมพ์ความร้อนโดยตรงใช้กระดาษไวต่อความร้อนและไม่ต้องใช้ริบบอน เหมาะเป็นตัวเลือกสำหรับฉลากกระดาษที่ใช้ระยะสั้น แต่ความร้อน แสง และการเสียดสีอาจเปลี่ยนภาพพิมพ์ คำอธิบายของ Zebra แยกการใช้ direct thermal และ thermal transfer ตามอายุฉลากและสภาพที่สัมผัส “ไม่ใช้ริบบอน” ไม่ได้แปลว่าต้นทุนรวมต่ำสุดเมื่อคิดการพิมพ์ซ้ำ การอ่านไม่ผ่าน ของเสีย และเวลาเครื่องหยุด
ฉลากภายในที่เก็บคืนเร็วอาจทดสอบ direct thermal กับสภาพเก็บ การถู และการสแกนจริงได้ ส่วนฉลากส่งถึงลูกค้า งานเก็บนาน งานล้าง หรือขั้นตอนร้อน ต้องพิสูจน์ว่าวัสดุทนได้ หากไม่ผ่านให้พิจารณา thermal transfer หรือวิธีมาร์กอื่น และไม่ควรรับรองอายุการใช้งานเพียงเพราะใช้ thermal transfer
การถ่ายโอนความร้อนย้ายหมึกจากริบบอนไปยังกระดาษ วัสดุสังเคราะห์ หรือฟิล์ม ริบบอนชนิด wax, wax/resin และ resin เป็นเพียงจุดเริ่มต้น การยึดเกาะและทนสารเคมีขึ้นกับผิววัสดุ ริบบอน ความร้อน ความเร็ว แรงกดหัวพิมพ์ และสภาพหลังพิมพ์ ให้ผู้เสนอราคาทดสอบ ชุดวัสดุฉลาก–ริบบอน–ค่าตั้งพิมพ์ และกำหนดให้ประเมินใหม่เมื่อเปลี่ยนส่วนใดส่วนหนึ่ง
เลือกการทดสอบที่ตรงกับงานจริง เช่น ความเย็น ความชื้น น้ำมัน น้ำยาล้าง แอลกอฮอล์ การควบแน่น การเสียดสีในบรรจุภัณฑ์ หรือแรงสั่นสะเทือนขนส่ง การเรียกร้องความทนทุกชนิดโดยไม่จำเป็นเพิ่มราคา ส่วนการเชื่อคำโฆษณา “ฉลากทนทาน” โดยไม่ทดสอบเพิ่มความเสี่ยง เก็บชิ้นทดสอบ ค่าตั้ง วิธี และผลตัดสินไว้
วัสดุสิ้นเปลืองส่งผลต่อเวลาหยุดเครื่อง ความยาวม้วนและริบบอน ทิศทางม้วน เซ็นเซอร์ตรวจช่องว่างหรือเครื่องหมายดำ สัญญาณวัสดุใกล้หมด และทางเข้าถึงเพื่อเปลี่ยนม้วนล้วนสำคัญ ข้อมูล SATO CL4NX Plus ระบุเซ็นเซอร์ gap, I-mark, กระดาษหมด และริบบอนหมด แต่ต้องตรวจรุ่นและออปชันที่เสนอจริง ระบุว่าเตือนก่อนหมดกี่แผ่นและส่งสัญญาณไปที่หน้าจอ PLC หรือ MES การอนุมัติวัสดุทดแทนต้องทดสอบแรงตึงกระดาษรอง ตำแหน่งมาร์ก กาวไหล และการป้อน ไม่ใช่ดูเพียงขนาด
เปรียบเทียบเครื่องตั้งโต๊ะและเครื่องอุตสาหกรรมตามภาระงาน
เครื่องตั้งโต๊ะอาจเหมาะกับจุดพิมพ์มือปริมาณน้อย เครื่องอุตสาหกรรมอาจรองรับม้วนใหญ่ เปลี่ยนอะไหล่ง่าย เดินต่อเนื่อง และเชื่อมชุดติดฉลากได้ แต่ชื่อประเภทสินค้าไม่ได้รับรองความทนหรือคุณภาพทุกความเร็ว เปรียบเทียบรุ่นพร้อมออปชันและสถานที่ติดตั้งจริง เอกสาร Zebra ZD400 และรุ่นอุตสาหกรรมใช้ดูความต่างของประเภทได้ แต่รุ่นที่จะซื้อเท่านั้นที่ต้องผ่านการทดสอบ
บันทึก ความเร็วที่ฉลากจริงผ่านการตรวจคุณภาพ แทนความเร็วสูงสุดในแค็ตตาล็อก เพิ่มความเข้มจนสีดำขึ้นอาจทำให้แท่งรหัสหนาและคุณภาพลด หากต้องลดความเร็วเพื่อให้ผ่าน ให้ใช้ความเร็วนั้นคำนวณกำลังผลิต วัดปริมาณต่อปี ชั่วโมงเดินต่อเนื่อง เวลาเปลี่ยนม้วนและริบบอน การทำความสะอาด และการเปลี่ยนหัวพิมพ์หรือ platen เครื่องราคาถูกอาจแพงกว่าเมื่อทำให้ไลน์หยุดบ่อย
| ประเด็น | ทดสอบกับวัสดุจริง | ผลตัดสินจัดซื้อ |
|---|---|---|
| พื้นที่พิมพ์ | ความกว้าง ระยะขอบ ทิศทาง | แบบพิมพ์ลงได้หรือไม่ |
| ความเร็วใช้งาน | คุณภาพที่ความเร็วผลิต | ผ่าน takt หรือไม่ |
| การเติมวัสดุ | เวลาเปลี่ยนม้วนและริบบอน | กู้คืนได้ทันหรือไม่ |
| บำรุงรักษา | หัวพิมพ์ platen อะไหล่ | บริการในพื้นที่เพียงพอหรือไม่ |
| การเชื่อมต่อ | Ethernet, I/O, log | แบ่งหน้าที่ PLC/MES ชัดหรือไม่ |
| การติดฉลาก | ชุดลอก ชุดตัด applicator | ตำแหน่งบนชิ้นงานทำซ้ำได้หรือไม่ |
ข้อมูล SATO CL4NX Plus แสดงรุ่น 203, 305 และ 609 dpi โดยขีดจำกัดความเร็วต่างกัน ไม่ได้หมายความว่าทุกรุ่นพิมพ์ 609 dpi ได้ที่ความเร็วโฆษณาสูงสุด ขอเอกสารรุ่น ความกว้าง ความละเอียด ความเร็ว และออปชันของข้อเสนอทุกชุด
เลือก dpi จากรหัสและแบบพิมพ์
dpi คือจำนวนจุดพิมพ์ต่อนิ้ว ข้อมูล SATO ระบุประมาณ 8, 12 และ 24 จุด/mm สำหรับ 203, 305 และ 609 dpi ตามลำดับ จุดมากช่วยสร้างรายละเอียดเล็ก แต่ความเร็ว ความกว้าง ราคา และอายุหัวพิมพ์ขึ้นกับรุ่น กำหนดความกว้างแท่งหรือโมดูล DataMatrix ขั้นต่ำ ขนาดตัวอักษร เครื่องอ่าน ระยะอ่าน และพื้นที่ฉลากก่อน แล้วคำนวณว่าแต่ละโมดูลประกอบด้วยกี่จุดจริง
ถ้าใช้ GS1 DataMatrix ให้กำหนดข้อมูลก่อนวาดสัญลักษณ์: GS1 Application Identifier ที่ใช้ ตัวคั่นข้อมูลความยาวผันแปร และข้อความทั้งหมดที่เข้ารหัส รูปสี่เหลี่ยมที่ดูถูกต้องไม่ได้ทำให้ lot หรือวันหมดอายุที่เข้ารหัสผิดกลายเป็นข้อมูลถูกต้อง อ้างอิงรายการ AI และคู่มือ GS1 DataMatrix พร้อมข้อกำหนดของลูกค้า ไม่ควรตั้งสมมติฐานว่าทุกอุตสาหกรรมใช้ขนาดหรือเกรดผ่านเดียวกัน
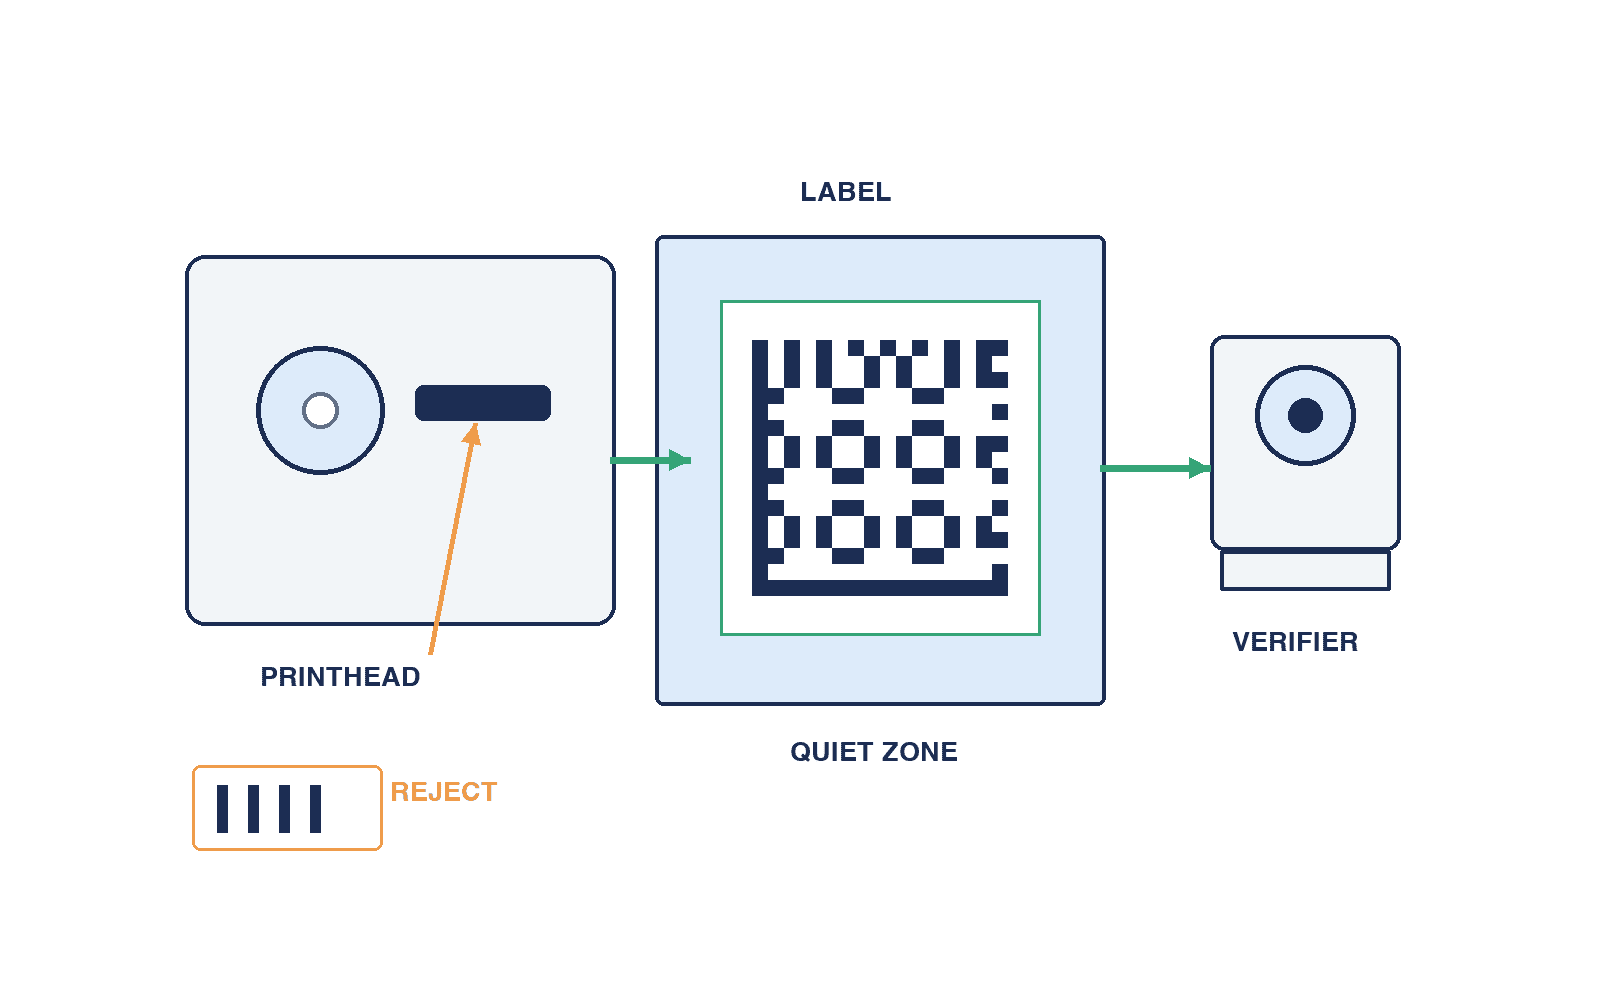
หลีกเลี่ยงความกว้างโมดูลที่ต้องปัดเศษไม่สม่ำเสมอ ทดสอบเส้นทางสร้างบาร์โค้ดจริง ทิศทาง การขยาย และฟอนต์ การย่อขยายรูปภาพอาจทำให้ขอบเบลอ ต้องเว้น quiet zone ตามข้อกำหนด ขอบฉลาก กรอบ โลโก้ ผิวโค้ง หรือข้อมูลยาวสุดอาจกินพื้นที่นี้ ทดสอบหลังติดบนชิ้นงานและผ่านกระบวนการจริงด้วย
แยกการตรวจคุณภาพออกจากการสแกนทั่วไป
การอ่านผ่านหนึ่งครั้งพิสูจน์เพียงว่าเครื่องอ่านตัวหนึ่งอ่านตัวอย่างหนึ่งในสภาพหนึ่ง ไม่ได้วัดเผื่อความผิดพลาด ความเข้มมากเกินทำให้แท่งหนา จุดหัวพิมพ์เสียทำให้เส้นขาว ริบบอนลื่นทำให้ขอบผิดรูป ฝุ่นหรือไฟฟ้าสถิตทำให้ป้อนผิด คู่มือ Zebra แนะนำการปรับความเร็ว ความเข้ม และตรวจฉลากทดสอบ เก็บค่าที่ผ่านและทวนซ้ำในสภาพผลิตจริง
หากต้องใช้เครื่องตรวจคุณภาพบาร์โค้ด ให้ระบุมาตรฐาน แสง ช่องรับภาพ ตำแหน่งวัด เกรด และความถี่เก็บตัวอย่างตามข้อกำหนดลูกค้าและอุตสาหกรรม ISO/IEC 15415:2024 เป็นมาตรฐานที่เผยแพร่สำหรับคุณภาพการพิมพ์รหัส 2D; GS1 อธิบายการวัดคุณภาพด้วย verifier อย่ากำหนดเกรดผ่านสากลขึ้นเอง รหัส 1D กับ 2D ใช้วิธีประเมินต่างกัน เก็บค่าตั้งและบันทึกสอบเทียบเพื่อให้ตรวจซ้ำได้
เก็บตัวอย่างเมื่อเริ่มเดินเครื่อง หลังเดินต่อเนื่อง ใกล้ม้วนหมด หลังเปลี่ยนวัสดุ หลังไฟดับ พร้อมข้อมูลยาวสุดและรหัสเล็กสุด กำหนดจำนวนและช่วงเก็บตามภาระสูงสุดของโรงงาน แยกปัญหาพิมพ์จากปัญหาติดและอ่าน เช่น ฟิล์มมัน ผิวโค้ง ฉลากเอียง การสั่น แสงสะท้อน และระยะโฟกัส ทดสอบที่เครื่องพิมพ์และทดสอบอ่านหลังติดแยกกัน ดูแนวทางเลือกเครื่องอ่านรหัสแบบติดตั้งถาวร แล้วพิสูจน์ตำแหน่งจริงใน SAT
ออกแบบการพิมพ์และติดเป็นหนึ่งรอบเครื่อง
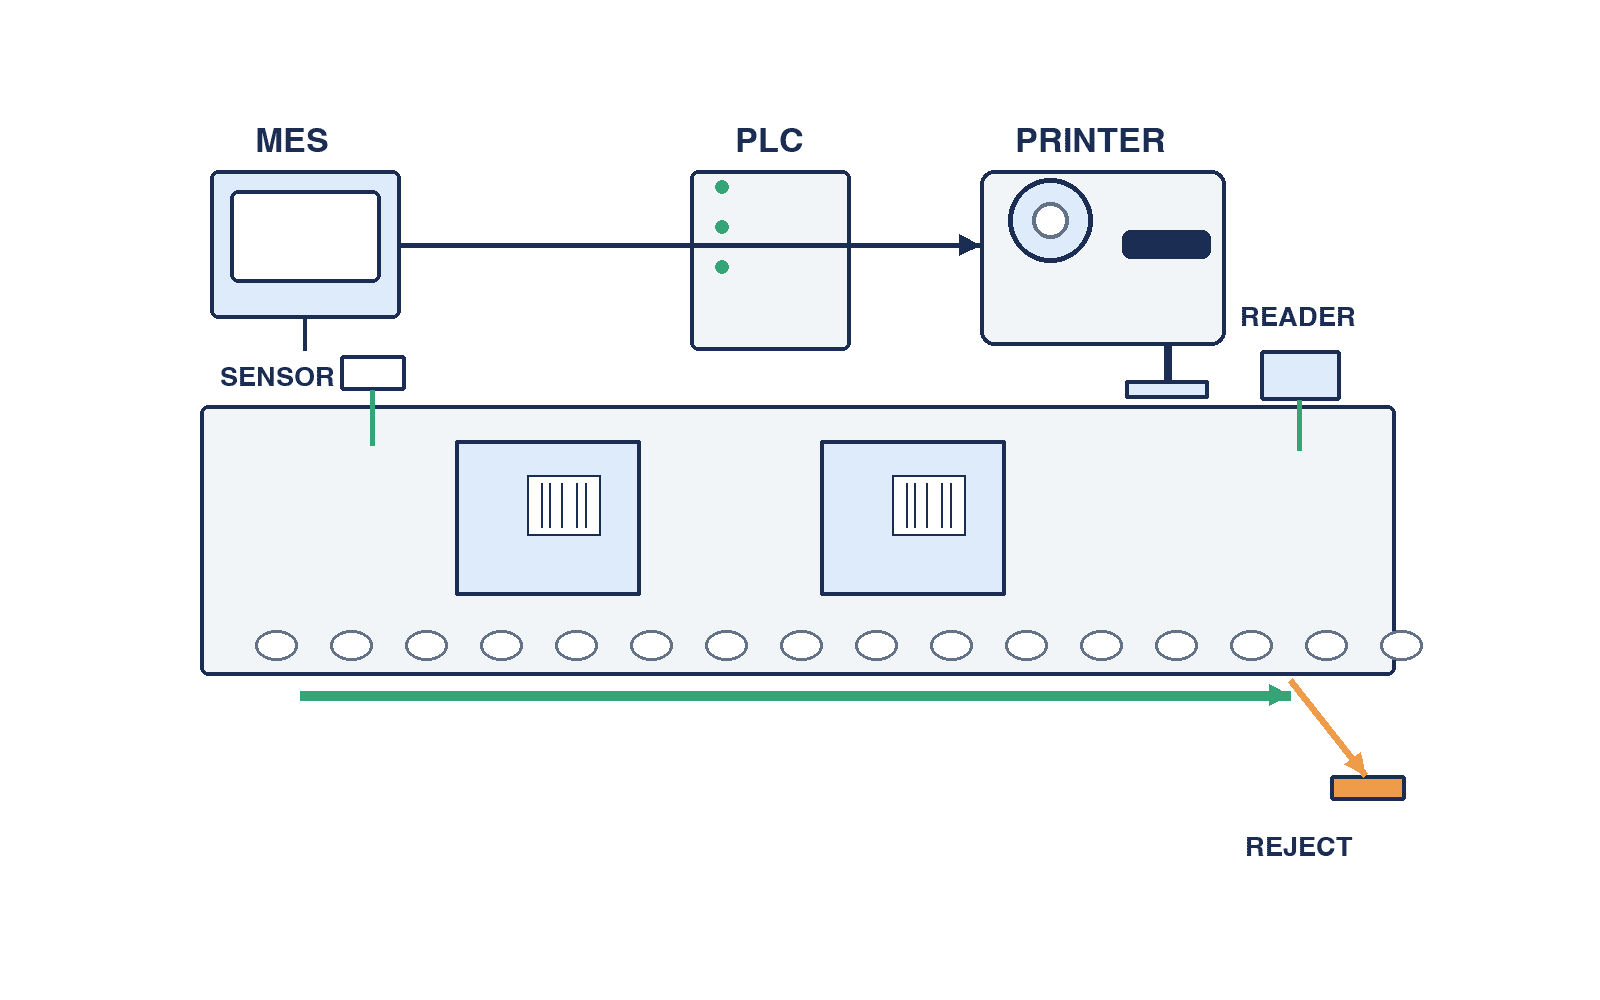
การติดด้วยมือเสี่ยงติดฉลากที่ถูกต้องบนชิ้นงานผิดตัว ระบบอัตโนมัติเพิ่มการลอก การกดหรือปาด การตรวจชิ้นงาน การตามความเร็วสายพาน การอ่านหลังติด และการคัดทิ้ง เครื่องพิมพ์เร็วก็ยังไม่ผ่านหากชุดติดกลับตำแหน่งช้า วาดการไหลของชิ้นงาน จุดอ้างอิง เซ็นเซอร์ ทิศฉลาก ค่าคลาดเคลื่อนตำแหน่ง และจุดคัดทิ้งในแบบเดียว
ชิ้นงานสูงต่างกัน กล่องอ่อน ฟิล์มเป็นคลื่น หรือมุมฉลากลอย ต้องทดสอบแรงกดและเวลาสัมผัสกับของจริง กำหนดค่าคลาดเคลื่อนจากขอบเขตการอ่านของสถานีถัดไปและข้อกำหนดลูกค้า ทดสอบฉลากขาด ฉลากซ้อน และติดโดยไม่มีฉลาก รวมการเก็บกระดาษรองและเศษวัสดุในแผนบำรุงรักษา
การลองพิมพ์ใหม่อัตโนมัติอาจทำให้ฉลากของชิ้นงานหนึ่งไปติดบนชิ้นถัดไป บันทึกคำสั่งพิมพ์ ID ชิ้นงาน ข้อมูลที่พิมพ์จริง ผลติด และผลอ่านเป็นธุรกรรมเดียว เมื่อพิมพ์ซ้ำต้องทำลายฉลากเก่า บันทึกเหตุผลและผู้ปฏิบัติ จำกัดจำนวนการลองซ้ำเพื่อป้องกันฉลากซ้ำหลุดออกสู่ไลน์
กำหนดการส่งมอบงานระหว่าง PLC, MES และเครื่องพิมพ์
ตัวอย่างการแบ่งงานคือ MES เป็นเจ้าของรหัสสินค้า lot serial และแบบพิมพ์ที่อนุมัติ; PLC จัดการชิ้นงานมาถึงและ interlock; เครื่องพิมพ์ทำงานพิมพ์และแจ้งข้อขัดข้อง โรงงานอาจใช้โครงสร้างอื่น จึงต้องระบุว่าใครแก้ข้อมูลหรือแบบพิมพ์จากหน้าจอเครื่องได้ การแก้โดยไม่ผ่านอนุมัติอาจทำให้การควบคุมใน MES ไร้ผล
ข้อมูลเชื่อมต่อที่ควรพิจารณามี job ID, workpiece ID, revision แบบพิมพ์, ค่าผันแปร, เวลา, printer ID, result code และจำนวนครั้งที่ลองซ้ำ ระบุจุดออกเลขและคำตอบแบบใดหมายถึง “พิมพ์เสร็จ” ชื่อโปรโตคอลอย่างเดียวไม่ตอบเรื่อง timeout การส่งซ้ำ งานซ้ำ ไฟดับ หรือการหยุด PLC เก็บรหัสสุดท้ายที่อ่านยืนยันและความสัมพันธ์กับชิ้นงาน ไม่ใช่เพียงข้อความที่ส่งไป
เมื่อเครือข่ายขาด ให้ตัดสินว่าจะพิมพ์งานค้างอีกครั้งหรือสแกนฉลากที่มีอยู่ก่อน หากยอมให้พิมพ์ออฟไลน์ ต้องระบุข้อมูลที่อนุญาต การป้องกันเลขชน สิทธิ์ และการกระทบยอดเมื่อระบบกลับมา ฉลากชั่วคราวควรแยกจากฉลากอนุมัติสำหรับลูกค้าและถูกกันที่จุดส่งสินค้า ขอ sequence diagram ตารางสถานะ รายการ error code ตัวอย่างข้อความ และแผนเก็บ log จากผู้ขาย
RFP ที่เปรียบเทียบข้อเสนอและทดสอบได้
แทนคำว่า “เร็ว คุณภาพสูง” ด้วยข้อกำหนดคู่หลักฐาน ให้ผู้ขายตอบแต่ละข้อว่าเป็นมาตรฐาน ออปชัน งานดัดแปลงภายนอก ไม่รองรับ หรือรอทดสอบ พร้อมราคาและเวลาส่งมอบ หากเสนอรุ่นแทนต้องแสดงความแตกต่าง
| หัวข้อ RFP | ระบุ | หลักฐานรับงาน |
|---|---|---|
| ภาระงาน | ชิ้นงาน ช่วงสูงสุด กะ เวลาหยุด | log เดินต่อเนื่อง |
| ฉลาก | ขนาด วัสดุ กาว ทิศม้วน | รุ่นวัสดุและตัวอย่างอนุมัติ |
| ริบบอน | ชนิด ความกว้าง ทิศม้วน ตัวแทน | ผลความเข้ากันและทนทาน |
| พิมพ์ | รหัส ตัวอักษร ส่วนเล็กสุด ระยะขอบ | ตัวอย่างข้อมูลกรณีหนักสุด |
| คุณภาพ | มาตรฐาน เกรด วิธี ความถี่ | บันทึก verifier ที่สอบเทียบ |
| ติดฉลาก | ความแปรผัน ตำแหน่ง เซ็นเซอร์ คัดทิ้ง | ผลตำแหน่งและอ่านหลังติด |
| เชื่อมต่อ | job, ack, retry, recovery | ลำดับและทดสอบ fault |
| บริการ | ทำความสะอาด อะไหล่ อบรม SLA | คู่มือและรายการสำรอง |
เปรียบเทียบต้นทุนรวมของเครื่อง วัสดุ ริบบอน หัวพิมพ์ platen บำรุงรักษา และเวลาหยุดตามข้อมูลโรงงาน คำนวณต้นทุนต่อฉลากที่ผ่านได้ แต่ไม่สมมติมูลค่าความเสียหายต่อชั่วโมงที่ใช้ได้กับทุกโรงงาน ตัดสินใจซื้อเครื่องสำรองหรือเก็บอะไหล่จากเวลาแก้ไขที่ต้องการ การสาธิตจากแค็ตตาล็อกยังเป็นข้อค้างของ RFP จนกว่าวัสดุ ข้อมูล และรอบจริงจะผ่าน
FAT, SAT และการส่งมอบ
FAT ให้ประกอบเครื่อง วัสดุ ริบบอน ชุดติด และ PLC/MES จำลอง ทดสอบความถูกต้องข้อมูล ขนาด ความเร็ว คุณภาพ และความทน จากนั้นบังคับให้ม้วนหมด ริบบอนหมด หัวพิมพ์เปิด ติดขัด เครือข่ายขาด ไฟดับ และเริ่มใหม่ ตรวจว่าไม่มีงานหายหรือซ้ำและรหัสยังผูกกับชิ้นงานถูกตัว รับไฟล์สำรองค่าตั้งและเวอร์ชันซอฟต์แวร์
SAT ทำการทดสอบสำคัญซ้ำบนไลน์ที่ติดตั้งจริง พร้อมแรงสั่น ฝุ่น อุณหภูมิ แสง ความแปรผันของชิ้นงาน และเส้นทางพนักงาน เดินที่ความเร็วปกติและสูงสุด รวมการหยุดเริ่มใหม่ เปลี่ยนกะ เปลี่ยนม้วน และอ่านที่ขั้นต่อไปกับจุดส่งสินค้า ใช้ตารางเงื่อนไขรูปแบบเดียวกันใน FAT/SAT เพื่อแยกสาเหตุเมื่อผลต่างกัน
ตกลงวิธีแก้ความไม่ผ่านล่วงหน้า: ปรับตั้ง เปลี่ยนวัสดุ หรือออกแบบใหม่ พร้อมขอบเขตทดสอบซ้ำและผู้รับค่าใช้จ่าย เครื่องที่ต้องลดความเร็วจนต่ำกว่า takt เพื่อให้คุณภาพผ่านยังไม่ถือว่าผ่าน เมื่อเปลี่ยนวัสดุหรือค่าตั้ง ให้ตรวจคุณภาพและความทนใหม่ สิ่งส่งมอบรวมรุ่นเครื่องและวัสดุที่อนุมัติ ค่าตั้ง แบบพิมพ์ ลำดับสื่อสาร รายการข้อขัดข้อง อะไหล่ วิธีทำความสะอาดและเปลี่ยน อบรม และหลักฐาน FAT/SAT
บันทึกระยะทดลองผลิตหลังรับงาน
แม้ FAT และ SAT ผ่านแล้ว ช่วงหลายกะแรกยังอาจพบความแปรปรวน การเปลี่ยนม้วน ใส่ริบบอนผิดทิศ เริ่มเครื่องหลังไลน์หยุด และเปลี่ยนรุ่นสินค้าจะเกิดถี่กว่าในห้องทดสอบ แผนทดลองผลิตต้องกำหนดว่าเมื่อใดถือว่าเสถียร ใครเก็บตัวอย่าง และใครมีสิทธิ์หยุดไลน์ ตัวอย่างเช่น ตรวจรหัสชิ้นแรกและชิ้นสุดท้ายของกะ ตรวจชิ้นแรกหลังเปลี่ยนรุ่นด้วย verifier และตรวจทั้งการพิมพ์กับการอ่านหลังเปลี่ยนริบบอน ความถี่จริงต้องอิงข้อกำหนดลูกค้าและความเสี่ยงของโรงงาน
นับทั้งความล้มเหลวครั้งแรก การอ่านไม่ผ่าน ติดผิดตำแหน่ง การพิมพ์ซ้ำ การเปลี่ยนวัสดุ การติดขัด การทำความสะอาดหัวพิมพ์ และ timeout ไม่ใช่นับเพียงจำนวนฉลาก ระบุตัวหารของอัตราผ่านว่าเป็นคำสั่งพิมพ์หรือฉลากจริง หากระบบลองใหม่แล้วผ่าน ให้บันทึกทั้งความล้มเหลวแรกและผลสุดท้าย ระบุว่าพบของเสียครั้งแรกที่เครื่องพิมพ์ หลังติด หรือสถานีถัดไป เชื่อม job ชิ้นงาน ผลตรวจ และการเคลื่อนย้ายด้วย ID และเวลาเพื่อย้อนหาสินค้าที่ได้รับผล
แบ่งหน้าที่หลังรับงาน: ฝ่ายผลิตเติมวัสดุและทำความสะอาด คุณภาพตรวจตัวอย่างและตัดสินส่งสินค้า บำรุงรักษาเปลี่ยนหัวพิมพ์และ platen OT ดูเครือข่าย เวลา และ log ทีมระบบดูข้อมูล MES และ revision แบบพิมพ์ เมื่อช่างภายนอกแก้ค่าตั้ง ต้องมีผู้อนุมัติและตรวจตัวอย่างใหม่ บันทึกปัญหาพร้อมเงื่อนไข วิธีควบคุมชั่วคราว ผู้รับผิดชอบ กำหนดแก้ถาวร และเงื่อนไขหยุดไลน์
ความผิดพลาดที่พบบ่อยในการเลือก
“dpi สูงที่สุดย่อมดีที่สุด” ละเลยขนาดองค์ประกอบและ takt; ให้พิมพ์รหัสจริงที่ความเร็วจริง “สแกนผ่านครั้งเดียว” ไม่วัดระยะเผื่อคุณภาพ; ใช้ verifier ร่วมกับการอ่านปลายทาง “thermal transfer ไม่ลบเลือน” ละเลยคู่ฉลาก–ริบบอน; ทดสอบสภาพจริง การซื้อเครื่องก่อนกำหนด PLC/MES ทำให้สัญญาณเสร็จและการป้องกันงานซ้ำเป็นงานภายหลัง FAT ผ่านไม่แทน SAT บนสายพานและแสงจริง
สรุป: เลือกชุดที่ผ่านเกณฑ์
เลือกจากฉลากที่ติดบนชิ้นงานจริง อ่านได้ตลอดอายุที่ต้องการและที่ความเร็วต้องการ กำหนดอายุและจุดอ่าน คัดวัสดุพร้อมริบบอน กำหนดแบบพิมพ์และ dpi จากข้อมูล แล้วทดสอบพิมพ์ ติด อ่าน และกู้คืน PLC/MES ให้ผู้ขายรายสุดท้ายใช้ฉลาก ข้อมูล ความเร็ว และเงื่อนไข verifier เดียวกัน เปรียบเทียบชุดที่ผ่านกับอะไหล่ในพื้นที่ เวลาเปลี่ยนวัสดุ และต้นทุนรวม
หลังเริ่มใช้ การเพิ่มจำนวนหลัก serial อาจเปลี่ยนขนาด DataMatrix และ quiet zone ผู้แปรรูปฉลากใหม่อาจเปลี่ยนการตรวจ gap และการลอก การอัปเดต firmware อาจเปลี่ยนฟอนต์หรือการวาด บันทึก revision ฉลาก รุ่นวัสดุและริบบอน ค่าตั้ง firmware และเงื่อนไข verifier ในรายการเปลี่ยนเดียวแล้วทดสอบส่วนที่กระทบซ้ำ แต่ละไลน์ต้องทำ SAT ส่วนสำคัญซ้ำเพราะหัวพิมพ์ การสั่น ผิว แสง และระยะเครื่องอ่านต่างกัน การตรวจประจำวันควรดูตัวอย่างพิมพ์ ผลอ่าน ความสะอาดหัวพิมพ์ ทางเดินฉลาก ริบบอนย่น และการเก็บกระดาษรองก่อนเพิ่มความเข้มเพื่อกลบอาการผิดปกติ
เครื่องที่เหมาะสมคือระบบที่พิมพ์ข้อมูลถูกต้องบนชิ้นงานถูกตัวด้วยความเร็วที่ต้องการ และอ่านได้ตลอดอายุที่กำหนด TOMAS TECH ช่วยรวมเครื่องพิมพ์ วัสดุ การอ่าน และ PLC/MES เป็นแผนทดสอบเดียว ส่งตารางเปรียบเทียบหรือปัญหาที่พบผ่านหน้าติดต่อ
แหล่งข้อมูลหลัก
ก่อนสั่งซื้อให้ตรวจข้อมูลรุ่นและข้อกำหนดลูกค้าฉบับปัจจุบัน รายการทดสอบและการแบ่งงานในบทความเป็นข้อเสนอทางวิศวกรรม ไม่ใช่ค่ามาตรฐานเดียวที่บังคับทุกเครื่องหรือทุกอุตสาหกรรม


