


ก่อนเลือกเครื่องทดสอบสาย Industrial Ethernet ควรกำหนดให้ชัดว่า “จะตรวจรับสายเส้นใด ด้วยเกณฑ์ใด และใครเป็นผู้ตัดสินผล” สายที่ผ่านการตรวจความต่อเนื่องของวงจรยังไม่ได้พิสูจน์สมรรถนะการส่งสัญญาณทั้งหมด ในทางกลับกัน สายทุกเส้นก็ไม่ได้จำเป็นต้องทดสอบรับรองตามมาตรฐานเต็มรูปแบบ บทความนี้อธิบายการเลือกเครื่องมือสำหรับชั้นกายภาพของเครือข่าย รวมถึงการแบ่งงานระหว่าง FAT (การทดสอบรับเครื่องที่โรงงานผู้ผลิต) และ SAT (การทดสอบรับเครื่องหลังติดตั้งที่ไซต์) สำหรับโรงงานในประเทศไทย
กำหนดลิงก์ที่จะตรวจรับก่อนเลือกเครื่องมือ
หากเริ่มจากการเทียบแคตตาล็อกอย่างเดียว อาจพบในวัน SAT ว่าไม่มีอะแดปเตอร์ M12 ใช้โปรไฟล์สี่คู่สายกับสายสองคู่ หรือจับคู่รายงานกับแท็กอุปกรณ์ไม่ได้ ควรแยกขอบเขตตามผู้ติดตั้งและจุดส่งมอบ ได้แก่ สายแพตช์ในตู้ควบคุม ฮาร์เนสที่ผู้ผลิตเครื่องจักรประกอบไว้ หัวต่อที่เข้าหน้างาน และเส้นทางจากเครื่องจักรไปยังสวิตช์ของโรงงาน
ทะเบียนลิงก์ควรมีรหัสเฉพาะ แท็กอุปกรณ์และพอร์ตทั้งสองปลาย ชนิดสื่อ (ทองแดงหรือใยแก้วนำแสง) จำนวนคู่สาย รูปแบบและรหัสหัวต่อ การใช้งาน Ethernet ที่ต้องการ รุ่นสาย ผู้ติดตั้ง และสภาพแวดล้อม คู่มือ EtherNet/IP Media Planning and Installation Manual ของ ODVA แยกงานวางแผนสื่อ การตรวจการเข้าหัว และการรับรองออกจากกัน อีกทั้งเตือนว่าเครื่องที่ตั้งค่าให้ละเลยคู่สายที่ไม่ได้ใช้ในระบบสองคู่ไม่ได้ อาจหยุดที่ผล wire map ผิดพลาดได้ ดังนั้นทะเบียนลิงก์และโปรไฟล์การทดสอบควรมาก่อนการสั่งซื้อ
ขอบเขตของบทความนี้คือชั้นกายภาพ: ความต่อเนื่อง การเข้าคู่สาย ชีลด์ ความยาว และสมรรถนะการส่งสัญญาณเมื่อจำเป็น IP address การตั้งค่าสวิตช์ ชื่ออุปกรณ์ PROFINET รอบการสื่อสาร และตัวนับแพ็กเก็ตเป็นงานตรวจเครือข่ายอีกชุดหนึ่ง ผลผ่านของสายไม่ได้แปลว่าระบบสื่อสารทั้งหมดผ่าน หากต้องวิเคราะห์เครือข่ายโดยรวม โปรดดูบทความการวินิจฉัยเครือข่าย PROFINET
การตรวจการต่อสาย การตรวจความเหมาะสม และการรับรองตอบคำถามต่างกัน
Fluke Networks แบ่งการทดสอบสายเป็น verification, qualification และ certification การตรวจการต่อสายตอบว่า “ต่อถูกต้องหรือไม่” การตรวจความเหมาะสมตอบว่า “ลิงก์เดิมรองรับการใช้งานที่ต้องการหรือไม่” ส่วนการรับรองเปรียบเทียบค่าที่วัดกับเกณฑ์ของมาตรฐานและคลาสหรือหมวดหมู่ที่กำหนด ชื่อสินค้าเพียงอย่างเดียวไม่พอ ต้องดูหัวต่อ อะแดปเตอร์ ขอบเขตที่วัด และเกณฑ์ของเครื่องร่วมกัน
| ระดับ | คำถามหลัก | หลักฐานที่ควรเก็บ | การใช้งาน |
|---|---|---|---|
| Verification | มีสายขาด ลัดวงจร เข้าขาผิด หรือชีลด์ผิดปกติหรือไม่ | Wire map ความยาว/ตำแหน่งเสีย รหัสลิงก์ | ตรวจทุกเส้นหลังติดตั้ง |
| Qualification | เส้นทางเดิมรองรับ Ethernet ที่ต้องการหรือไม่ | ผลตามการใช้งานและข้อมูลวินิจฉัย | ปรับปรุงหรือย้ายเครื่องเดิม |
| Certification | ลิงก์เป็นไปตามคลาสหรือหมวดหมู่สายที่ตกลงไว้หรือไม่ | เกณฑ์ ค่าวัด margin ผ่าน/ไม่ผ่าน ข้อมูลเครื่อง | ส่งมอบตามสัญญา การรับประกัน ค่าอ้างอิงระยะยาว |
คำว่า PASS สีเขียวบนเครื่องตรวจแบบง่ายหมายถึงผ่านรายการที่ตั้งไว้ เช่น wire map ไม่ได้หมายถึงผ่านค่า insertion loss, return loss และ crosstalk ตามมาตรฐานทั้งหมด ในทางกลับกัน รายงาน certification ไม่ยืนยันว่า PLC ต่อเข้าพอร์ตสวิตช์ที่ถูกต้องหรือโปรแกรมควบคุมทำงานตรงตามข้อกำหนด ควรใช้คำศัพท์ชุดเดียวกันใน RFP, FAT, SAT และเอกสารบำรุงรักษา
ตรวจชนิดหัวต่อและจำนวนคู่สายของเครื่องจักรจริง
เครื่องที่มีเพียง RJ45 ไม่สามารถทดสอบลิงก์ M12-D หรือ M12-X โดยตรงได้ สายแปลงอาจเปลี่ยนขอบเขตของสิ่งที่วัด Fluke Networks มีเอกสารเกี่ยวกับอะแดปเตอร์ M12-D, M12-X และ RJ45 แต่ต้องตรวจรุ่นเครื่อง รูปแบบการทดสอบ และเกณฑ์ที่รองรับจริงก่อนซื้อ แนบภาพหัวต่อและหมายเลขชิ้นส่วนของเครื่องจักรในคำขอราคา
หากใช้โปรไฟล์สำนักงานแบบสี่คู่กับสายอุตสาหกรรมสองคู่ เครื่องอาจตีความคู่ที่ไม่ได้ใช้ว่า “ขาด” ซึ่ง ODVA ระบุไว้ในคู่มือ ตรวจจำนวนคู่ รหัสหัวต่อ การใช้งานที่วางแผน และคำแนะนำของผู้ผลิตสายหรือหัวต่อ อย่าถือว่าหัว M12 แบบ D-coded และ X-coded เหมือนกัน
ต้องระบุด้วยว่าวัดสายสำเร็จรูปเพียงเส้นเดียว ลิงก์ติดตั้งถาวร หรือ channel จากต้นทางถึงปลายทางรวมสายต่ออุปกรณ์ แนวทาง PROFINET Commissioning Guideline ของ PI อธิบายว่า หากต้องการรวมหัวต่อที่ประกอบหน้างานไว้ในการวัดแบบ end-to-end อาจต้องใช้โปรไฟล์และสายวัดหรืออะแดปเตอร์เฉพาะ ผล FAT กับ SAT ที่ขอบเขตไม่เหมือนกันจึงเทียบตรง ๆ ไม่ได้
เขียนข้อกำหนดจัดซื้อเครื่องทดสอบสายให้ตอบโจทย์ไซต์
คำว่า “รองรับ Industrial Ethernet” กว้างเกินไป ให้ผู้ขายตอบแต่ละข้อว่าเป็นสิ่งจำเป็น จำเป็นเฉพาะบางลิงก์ หรือไม่จำเป็น
- สื่อและหัวต่อ: เทียบ RJ45, M12-D, M12-X และหัวใยแก้วนำแสงกับทะเบียนลิงก์ เครื่องตรวจสายทองแดงใช้แทนเครื่องวัดใยแก้วไม่ได้
- การตั้งค่าสองคู่/สี่คู่: ทดลองสายตัวอย่างจริงก่อนซื้อ ดู wire map และเกณฑ์ที่เลือกได้
- ขอบเขตการวัด: กำหนด permanent link, channel หรือ end-to-end รวมหัวต่อที่เข้าหน้างาน
- ระดับหลักฐาน: แยกเส้นที่ต้องตรวจการต่อสายจากเส้นที่ต้องตรวจความเหมาะสมหรือรับรองตามมาตรฐาน
- สภาพแวดล้อม: ฝุ่น น้ำ การสั่น อุณหภูมิ และสัญญาณรบกวนมีผลต่อการเลือกสายและหัวต่อ รวมทั้งเงื่อนไขการใช้เครื่องและอะแดปเตอร์
- รายงาน: เครื่องต้องบันทึกรหัสลิงก์ โปรไฟล์ วันเวลา ผล ค่าวัด serial number สถานะสอบเทียบ และส่งออกไฟล์ได้
- บริการ: รวมการสอบเทียบ ซ่อม เครื่องสำรอง อะแดปเตอร์ทดแทน และการฝึกผู้ใช้ในประเทศไทย
ข้อมูลผลิตภัณฑ์ปัจจุบันของ Fluke Networks วาง MicroScanner, LinkIQ และ DSX ไว้ในบทบาทการตรวจการต่อสาย การตรวจความเหมาะสม และการรับรองที่ต่างกัน ใช้เป็นตัวอย่างการแยกหน้าที่ ไม่ใช่คำแนะนำให้ซื้อรุ่นใดรุ่นหนึ่ง เปรียบเทียบราคารวมของ remote unit, อะแดปเตอร์ M12, ซอฟต์แวร์, การสอบเทียบ, การฝึก และสายทดสอบสำรอง หากต้องรับรองเพียงปีละไม่กี่ครั้ง อาจมีเครื่องตรวจพื้นฐานประจำโรงงานและเช่าเครื่องรับรองหรือจ้างผู้รับเหมานำมาใช้ตอน SAT
ระบุรายการ เกณฑ์ และวิธีจัดการเมื่อไม่ผ่าน
อย่าเขียนเพียง “สายทุกเส้นต้องผ่าน” ตารางตรวจรับควรมีรหัสลิงก์ สื่อ หัวต่อ ขอบเขต โปรไฟล์ ผลที่ยอมรับ ผู้ร่วมตรวจ และกติกาทดสอบซ้ำ หากกำหนด certification ต้องระบุฉบับของมาตรฐาน คลาสหรือหมวดหมู่ และ limit ในเครื่อง IEC 61918 ฉบับรวมปัจจุบันว่าด้วยการติดตั้งสื่อสื่อสารในพื้นที่อุตสาหกรรม ส่วน ISO/IEC 11801-3 ว่าด้วย generic cabling สำหรับพื้นที่อุตสาหกรรม การระบุเพียงชื่อมาตรฐานยังไม่บอกวิธีทดสอบทุกเส้น ต้องแปลงข้อกำหนดของโครงการและคู่มือผู้ผลิตชิ้นส่วนเป็นรายการทดสอบ
สำหรับ PROFINET แนวทางของ PI ไม่ได้บังคับให้ทุกกรณีที่ใช้ชิ้นส่วนพร้อมคำรับรองจากผู้ผลิตต้องมีการทดสอบรับสาย แต่แยกการตรวจด้วยสายตา การตรวจทองแดงแบบง่าย และการวัดเพิ่มเติมเมื่อจำเป็น พร้อมอธิบายประโยชน์ของค่าที่เก็บไว้เพื่อเปรียบเทียบในอนาคต จึงไม่ควรเขียนว่า “PROFINET ทุกเส้นต้อง certification” หรือ “PROFINET ไม่ต้องทดสอบ” ให้ตัดสินตามสัญญา ความเสี่ยงการติดตั้ง และเงื่อนไขประกัน
| ตัวอย่างลิงก์ | แนวทางตรวจรับ | หลักฐาน |
|---|---|---|
| สายสำเร็จรูปในตู้ | ตรวจรุ่น สภาพ ความยาว ปลายทาง เพิ่มการวัดหากมีการเปลี่ยนหรือสงสัยเสีย | รุ่นชิ้นส่วนและรหัสลิงก์ |
| สายทองแดงเข้าหัวหน้างาน | ตรวจการเข้าขา ชีลด์ สายขาดและลัดวงจรทุกเส้น | Wire map ประวัติทดสอบซ้ำ ภาพปลายทั้งสอง |
| เส้นทางหลักใหม่ที่สำคัญ | พิจารณารับรองตามคลาสและขอบเขตที่ตกลง | ไฟล์ค่าวัด เกณฑ์ ผล และข้อมูลเครื่อง |
| สายเดิมที่จะนำกลับใช้ | ตรวจความเหมาะสมกับงานใหม่ แล้วพิจารณา certification แยกต่างหาก | สภาพเดิม ผลพิจารณา ข้อจำกัด |
ตารางนี้เป็นตัวอย่างจัดทำสัญญา ไม่ใช่ข้อบังคับมาตรฐานสำหรับทุกไซต์ พื้นที่ล้างทำความสะอาด จุดเคลื่อนที่ รางกระดูกงู ใกล้มอเตอร์หรืออินเวอร์เตอร์ต้องประเมินสภาพแวดล้อมด้วย เครื่องทดสอบไม่สามารถรับรองวิธีเดินสาย ระยะโค้ง และการแยกจากสายกำลังได้ด้วยตัวเอง ให้แนบหลักฐานตรวจด้วยสายตาและบันทึกการติดตั้ง
FAT: แก้ข้อบกพร่องก่อนขนส่งเครื่อง
FAT ควรจับความผิดพลาดของสายที่ผู้ผลิตเครื่องติดตั้งไว้ก่อนที่การเข้าถึงจะยากขึ้น ทำเครื่องหมายสายตู้ ฮาร์เนสในเครื่อง และหัว M12 ที่ประกอบหน้างานในทะเบียนลิงก์ ใช้รหัสเดียวกันในแบบ รายการพอร์ต และไฟล์ผลทดสอบ ก่อนต่อเครื่องวัดควรถอดสายจากพอร์ตที่มีไฟตามขั้นตอนที่ปลอดภัยและคู่มือเครื่องมือ อย่าต่อเครื่องตรวจความต่อเนื่องเข้ากับพอร์ตที่มีไฟโดยไม่ตรวจเงื่อนไขอินพุต
ลำดับงานคือ ตรวจสภาพและรุ่น ตรวจเส้นทาง การโค้งและการยึด ตรวจ wire map และชีลด์ ทำการวัดเพิ่มเติมตามสัญญา แล้วเก็บผล หากไม่ผ่าน ให้ตรวจอะแดปเตอร์และสายทดสอบก่อนรื้อสายจริง จากนั้นจึงตรวจหัวทั้งสอง การดึง การกดทับ และการต่อชีลด์ เก็บไฟล์ไม่ผ่านไว้ พร้อมเหตุผลการซ่อมและผลทดสอบซ้ำภายใต้รหัสลิงก์เดียวกัน การส่งมอบเฉพาะรายงานสีเขียวสุดท้ายทำให้ติดตามการเปลี่ยนแปลงไม่ได้
สายที่ต้องถอดเพื่อขนส่งหรือเข้าหัวใหม่ที่ไซต์ไม่สามารถใช้ผล FAT แทน SAT ได้ ระบุขอบเขตที่ FAT วัดและส่วนที่ SAT ต้องวัดอีกครั้ง ตกลงล่วงหน้าว่าเส้นใดผู้ผลิตเครื่อง โรงงาน หรือผู้รับเหมาติดตั้งเป็นผู้ส่งผล
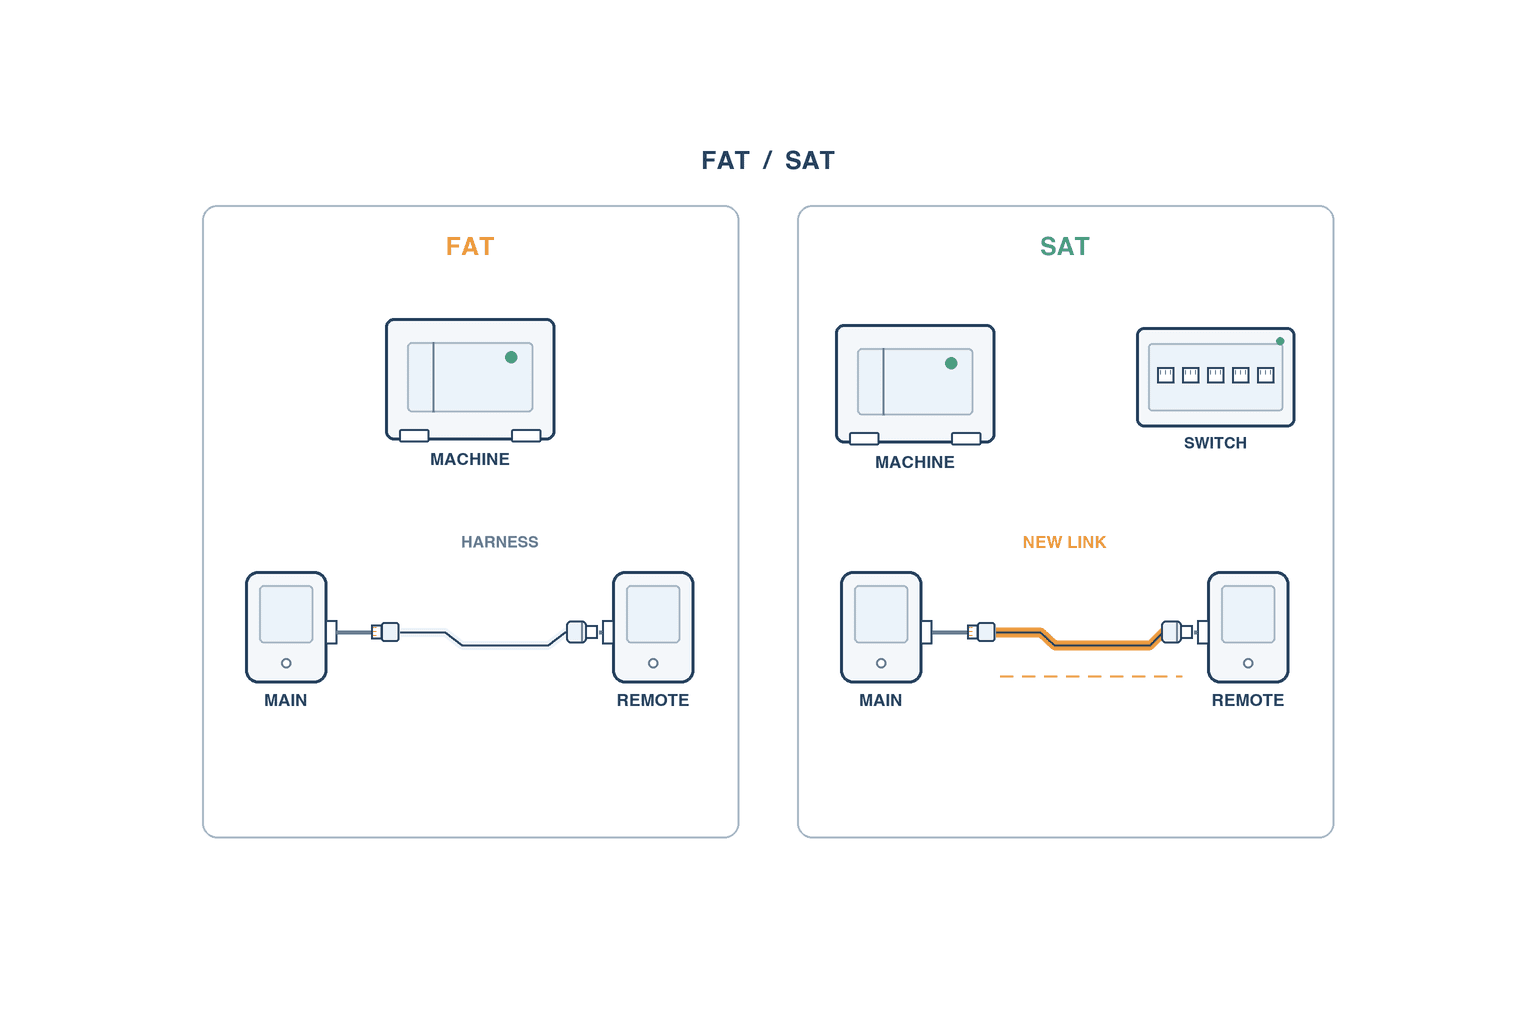
SAT: ตรวจเส้นทางหลังติดตั้งจริง
ให้ความสำคัญกับสายที่ได้รับผลจากการขนส่ง ติดตั้ง ต่อเพิ่ม หรือเข้าหัวใหม่ รักษารหัสลิงก์จาก FAT และบันทึกการเปลี่ยนพอร์ต กำหนดระดับการทดสอบรายเส้น: สายทองแดงใหม่ตรวจการต่อสายครบทุกเส้น เส้นทางสำคัญรับรองตามที่ตกลง สายเดิมตรวจความเหมาะสมกับการใช้งาน อย่าสรุปว่า “เสื่อม” จากผล FAT และ SAT ที่ใช้ขอบเขตหรือเกณฑ์ต่างกัน
สำหรับลิงก์ที่ผ่านแบบเฉียดเกณฑ์ ให้ดู margin และกราฟวินิจฉัย ไม่ใช่เพียงเครื่องหมาย PASS สาเหตุที่ควรตรวจ ได้แก่ หัวต่อเข้าหน้างาน การงอมากเกินไป เคเบิลไทร์รัดแน่น หน้าสัมผัสสกปรก และการต่อชีลด์ ระยะถึงจุดเสียที่เครื่องแสดงเป็นค่าประมาณ ต้องเทียบกับเส้นทางจริงและจุดต่อกลางทาง ไฟ link บนสวิตช์บอกว่ามีการเชื่อมต่อ ไม่ใช่ใบรับรองสาย
หลังชั้นกายภาพผ่าน ให้ตรวจรายการพอร์ต ที่อยู่เครือข่าย โหลด และโปรโตคอลในแบบทดสอบแยก บทความการสร้างเครือข่ายอุตสาหกรรมอธิบายสถาปัตยกรรมโรงงานโดยรวม บทความนี้จำกัดอยู่ที่สายแต่ละเส้น หากมีการแปลงระหว่างทองแดงกับใยแก้ว ให้เก็บผลของแต่ละช่วงแยกกัน และดูแนวทางเลือก media converter สำหรับ Industrial Ethernetสำหรับตัวแปลง
แยก “ยังไม่ได้ทดสอบ” ออกจาก “ไม่ผ่าน”
เครื่องอาจไม่รู้จัก remote adapter ไม่มี limit ที่ต้องใช้ หรือพบว่าการเชื่อมต่อมีไฟและวัดต่อไม่ได้ นี่คือการทดสอบไม่สำเร็จ ไม่ใช่สายไม่ผ่าน บันทึกเป็น “ยังไม่ได้ทดสอบ” แล้วแก้การตั้งค่าและความปลอดภัยก่อนวัดใหม่ ใช้ “ไม่ผ่าน” เมื่อค่าจริงไม่ตรง wire map หรือเกณฑ์ที่ตกลง การยอมรับแบบมีเงื่อนไขต้องระบุผู้อนุมัติ เหตุผล และวันทดสอบซ้ำ
เมื่อไม่ผ่าน ให้แยกสาเหตุเป็นสาย หัวต่อ อะแดปเตอร์/สายทดสอบ การตั้งค่า และสภาพแวดล้อม การเลือก limit ผิดไม่ควรทำให้ต้องเดินสายใหม่โดยไม่จำเป็น หากเปลี่ยนสายทดสอบแล้วผ่าน ก็ควรเก็บรายงานทั้งสองและอธิบายความต่าง ประวัติการตรวจที่เชื่อถือได้จะใช้เป็นค่าอ้างอิงของงานบำรุงรักษา
RFP ควรระบุสิ่งที่ผู้ขายต้องส่งมอบ
แจ้งจำนวนลิงก์ ชนิดสื่อ หัวต่อจริง จำนวนคู่สาย ระดับการทดสอบ เกณฑ์ สถานที่ FAT/SAT ภาษาของผู้ใช้ รูปแบบไฟล์ และความต้องการสอบเทียบในไทย ขอราคาเครื่องและบริการทดสอบแยกกัน เพื่อพิจารณาว่าความสามารถใดควรมีประจำโรงงาน
ในการสาธิต ให้ใช้ตัวอย่างจริงหลายแบบ ได้แก่ สายสั้นในตู้ เส้นทางยาวที่ติดตั้งแล้ว หัว M12 ประกอบหน้างาน สายมีชีลด์ และสายเดิมที่จะใช้ซ้ำ ตรวจว่าหน้าจอแสดงโปรไฟล์ชัดเจนหรือไม่ ข้อผิดพลาดเข้าใจได้หรือไม่ และไฟล์ส่งออกจับคู่กับรหัสลิงก์ได้หรือไม่ ตรวจเอกสารสอบเทียบและการจัดการไฟล์เมื่อเปลี่ยนผู้ถือครองเครื่อง อย่าตัดสินด้วยความเร็วสูงสุดที่โฆษณาเพียงอย่างเดียว ราคาเปลี่ยนตามอุปกรณ์ประกอบ ประเทศ และเวลา ควรขอใบเสนอราคาสเปกเดียวกันในช่วงเดียวกัน
| หัวข้อใบเสนอราคา | คำถาม |
|---|---|
| สายที่รองรับ | ตัวอย่าง RJ45/M12-D/M12-X และสอง/สี่คู่ของเราทดสอบอะไรได้บ้าง |
| ความหมายของผล | เลือก limit และขอบเขตใด และแสดงในรายงานอย่างไร |
| อุปกรณ์ประกอบ | รวม remote unit อะแดปเตอร์ และสายทดสอบหรือไม่ |
| รายงาน | ส่งออกรหัสลิงก์ serial ค่าวัด วันที่ และผลไม่ผ่านได้หรือไม่ |
| ค่าใช้จ่ายระยะยาว | การสอบเทียบ ซ่อม เครื่องสำรอง ซอฟต์แวร์ และฝึกอบรมในไทยเป็นอย่างไร |
เขียนหนึ่งแถวของใบ FAT/SAT ให้ทำซ้ำได้
ตัวอย่าง: “PN-CP1-PLC01-PORT1 ถึง PN-SW01-PORT3 สายทองแดงสองคู่เข้าหัว M12-D หน้างาน วัด end-to-end ใน SAT” ตามด้วยรายการตรวจสภาพ wire map ความต่อเนื่องชีลด์ โปรไฟล์เพิ่มเติมที่ตกลง และที่เก็บไฟล์ผล หากต้องมี limit ตัวเลข ให้ผูกกับแบบออกแบบ คู่มือชิ้นส่วน ฉบับมาตรฐาน และชื่อเมนูในเครื่อง ผู้ปฏิบัติงานอีกคนต้องทำซ้ำได้โดยไม่เดาว่า PASS หมายถึงอะไร
แบ่งผลเป็น ผ่าน ไม่ผ่าน ยังไม่ได้ทดสอบ และยอมรับแบบมีเงื่อนไข ใส่สถานที่ วัน ผู้วัด ผู้ร่วมตรวจ serial เครื่อง วันสอบเทียบ อะแดปเตอร์ และที่เก็บรายงาน หากนำผล FAT ไปใช้ใน SAT ให้ระบุการเปลี่ยนแปลงหลังขนส่งและความต่างของขอบเขต ใช้ Excel หรือระบบบำรุงรักษาก็ได้ แต่รหัสลิงก์ต้องตรงกันในแบบ ภาพ และไฟล์เครื่องวัด
วางแผนความปลอดภัยด้วย การถอดสายควบคุมขณะเดินเครื่องอาจทำให้หยุดผลิต ระบุช่วงหยุด เครื่องที่ได้รับผล วิธีแยกวงจร และผู้รับผิดชอบการต่อกลับ สำหรับ PoE หรือเส้นทางที่มีไฟอื่น ๆ ตรวจความสามารถเครื่องและสถานะไฟก่อนวัด อะแดปเตอร์และสายทดสอบเป็นส่วนของระบบวัด ให้ตรวจการสึกและความสะอาด หากผลแกว่ง ให้ทดสอบเครื่องด้วยตัวอย่างที่รู้ว่าดี ก่อนกล่าวโทษสายติดตั้ง เมื่อตรวจเสร็จให้คืนสายเข้าพอร์ตเดิม เทียบรายการพอร์ต แล้วตรวจการสื่อสารหลังเปิดใช้งาน
เชื่อมผลตรวจรับกับงานบำรุงรักษาเครื่องจักร
หากเก็บรายงานผลผ่านเป็นไฟล์แนบอีเมลอย่างเดียว อีกหกเดือนอาจหาไม่เจอว่าไฟล์นั้นเป็นสายเส้นใด ในทะเบียนเครื่องจักรให้เชื่อมรหัสลิงก์กับพอร์ตทั้งสอง รุ่นสาย วันทดสอบ serial เครื่องวัด ข้อมูลสอบเทียบ และที่เก็บไฟล์ผล ถ่ายภาพหัวต่อทั้งสองด้านและจุดสำคัญของเส้นทาง เมื่อมีการเปลี่ยนสายหรือพอร์ตให้ปรับรุ่นเอกสารตามจริง หากจ้างภายนอกวัด ให้กำหนดในสัญญาว่าต้องส่งข้อมูลการวัดดิบหรือไฟล์ที่เปิดวิเคราะห์ใหม่ได้ ภาพหน้าจอ PASS สีเขียวเพียงอย่างเดียวเป็นฐานเปรียบเทียบที่อ่อน
เมื่อเกิดปัญหา ให้แยกเครื่องที่ได้รับผลกระทบอย่างปลอดภัยก่อน เปรียบเทียบผลปัจจุบันกับค่าอ้างอิง SAT โดยใช้ขอบเขตการวัดและเกณฑ์เดียวกัน ตรวจสถานะสอบเทียบของเครื่อง การสึกของอะแดปเตอร์ และพอร์ตอุปกรณ์ด้วย หากชั้นกายภาพผ่าน แต่ยังมีแพ็กเก็ตส่งซ้ำหรือรอบการสื่อสารผิดปกติ ให้ไปตรวจเครือข่ายและโปรโตคอล ในทางกลับกัน ข้อผิดพลาดการสื่อสารไม่ได้พิสูจน์ว่าสายเสียทันที วัดสื่อกายภาพกับเครือข่ายแยกกัน แล้วเชื่อมผลก่อนเปลี่ยนชิ้นส่วน
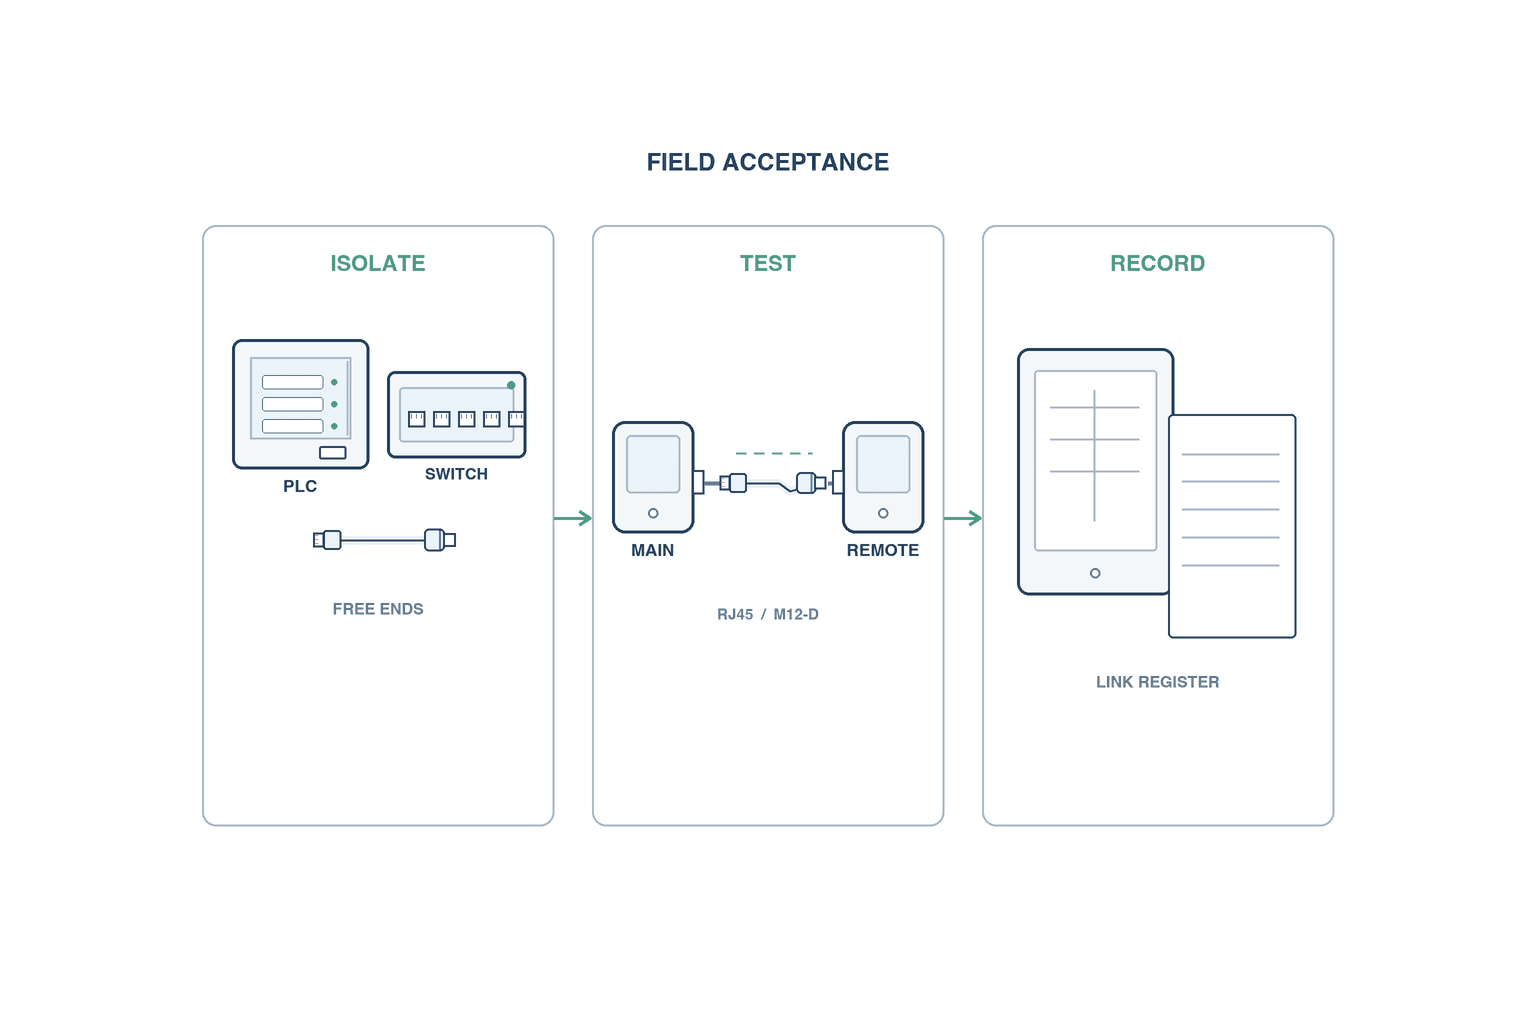
ตัวอย่างตัดสินใจจัดซื้อสามกรณี
เปลี่ยนสายสำเร็จรูปในตู้ควบคุม: ตรวจรุ่นสาย หัวต่อ พอร์ตปลายทาง และวิธีเดินสาย หลังเปลี่ยนให้ตรวจการสื่อสาร หากมีช่วงที่เข้าหัวใหม่หน้างานให้ตรวจช่วงนั้นแยก สิ่งสำคัญคือระบุสายที่เปลี่ยนได้แน่ชัดและไม่พลาดการเข้าขาผิดหรือความเสียหาย ข้อความมาตรฐานบนถุงสายไม่ใช่ใบรับรองเส้นทางทั้งหมดหลังติดตั้ง ถ่ายภาพจุดยึดใกล้บานตู้หรือบริเวณสั่นด้วย
นำเข้าเครื่องจักรทั้งชุดแล้วเชื่อมกับเครือข่ายโรงงานไทย: FAT ตรวจสายที่ผู้ผลิตประกอบในเครื่อง และระบุปลายทางที่วัดได้บนแบบ SAT ตรวจหัวที่ถอดตอนขนส่ง สายต่อเพิ่มที่ไซต์ และเส้นทางใหม่ถึงสวิตช์โรงงาน คำว่า “สายภายในเครื่องผ่าน” ใน FAT ไม่ครอบคลุมสายฝั่งโรงงานที่ยังไม่วัด ตกลงผู้รับผิดชอบแต่ละช่วง ผู้จ่ายค่า certification หากจำเป็น และเจ้าของไฟล์ค่าวัดก่อนส่งเครื่อง
ใช้สาย PROFINET สองคู่เดิมแต่เปลี่ยนอุปกรณ์ปลายทาง: ตรวจแบบกับของจริง เก็บพอร์ตทั้งสองและจุดต่อกลางทาง เทียบจำนวนคู่และหัวต่อที่เครื่องใหม่ต้องใช้ ทดลองให้แน่ใจว่าโปรไฟล์ verification รองรับสองคู่ หากสายมีร่องรอยเสียหายหรือเสี่ยงสภาพแวดล้อม ให้เพิ่ม qualification หรือ certification ตามข้อตกลง แยกงานวิเคราะห์โปรโตคอลและเครือข่ายไว้หลังประเมินสาย
ทั้งสามกรณีเริ่มจากหลักฐานที่โครงการต้องส่ง ไม่ใช่เพียงเครื่องรุ่นที่สเปกสูงสุด งานแก้เล็กต้องตรวจพื้นฐานทุกเส้นให้ครบ งานเส้นทางใหม่สำคัญอาจต้องรายงานค่าวัดตาม limit ที่ตกลง งานใช้สายเดิมต้องประเมินสภาพและความเหมาะสมต่ออุปกรณ์ใหม่ คิดถึงทีมบำรุงรักษาในอนาคตด้วยว่าจะเข้าถึงปลายสายอย่างปลอดภัยและวัดซ้ำอย่างไร คงรหัสลิงก์และประวัติการเปลี่ยนเครื่อง หากทีมงานใช้หลายภาษา ให้กำหนดสถานะผลและแท็กอุปกรณ์ในใบตรวจรับเพื่อให้คนรุ่นหลังอ่านได้
คำถามที่พบบ่อย: เปรียบเทียบราคาเครื่องทดสอบสาย Industrial Ethernet อย่างไร?
เปรียบเทียบราคารวมอะแดปเตอร์ remote unit การสอบเทียบ ซ่อม การฝึก และซอฟต์แวร์จัดการผล ประมาณจำนวนลิงก์และความถี่ หากต้อง certification นาน ๆ ครั้ง อาจใช้เครื่อง verification ประจำไซต์ร่วมกับบริการเช่าหรือจ้างผู้ทดสอบ ขอราคาในขอบเขตและเวลาเดียวกัน
คำถามที่พบบ่อย: ผ่าน continuity แล้วถือว่า SAT ผ่านหรือไม่?
ผ่านเฉพาะรายการที่สัญญากำหนดให้ตรวจ continuity และ wire map หากลิงก์นั้นต้องมี qualification หรือ certification หลักฐานยังไม่พอ การตรวจเครือข่ายและฟังก์ชันควบคุมต้องมีใบ SAT แยก
คำถามที่พบบ่อย: สาย PROFINET ทุกเส้นต้อง certification หรือไม่?
ไม่มีคำตอบเดียว แนวทาง PI ไม่ได้กำหนดการวัดรับสายเป็นภาคบังคับสำหรับทุกกรณีที่ใช้ชิ้นส่วนพร้อมคำรับรองผู้ผลิต แต่แนะนำการตรวจด้วยสายตา การตรวจแบบง่าย และการวัดเพิ่มเติมตามความจำเป็น เลือกตามสัญญา ความเสี่ยง วิธีติดตั้ง และประกัน
คำถามที่พบบ่อย: มีอะแดปเตอร์ M12 แล้ววัด M12 ได้ทุกแบบหรือไม่?
ไม่ได้ D-coded และ X-coded จำนวนคู่สาย ขอบเขต และ limit ต่างกัน ต้องสาธิตเครื่อง อะแดปเตอร์ และโปรไฟล์กับสายตัวอย่างจริงก่อนจัดซื้อ
สรุป
ลำดับที่เหมาะสมคือทำทะเบียนลิงก์ เลือกคำถามการตรวจรับ ตรวจหัวต่อและขอบเขต แบ่ง FAT/SAT แล้วกำหนดรายงานที่ต้องส่ง Verification, qualification และ certification ให้หลักฐานคนละแบบ เมื่อกำหนดว่าลิงก์ใดต้องผ่านอะไรให้ชัดก่อนเทียบเครื่อง จะลดปัญหาวัดไม่ได้หรือรับไฟล์ที่ใช้อ้างอิงต่อไม่ได้
TOMAS TECH ช่วยโรงงานในไทยจัดทะเบียนลิงก์ ใบ FAT/SAT และแยกงานตรวจสายออกจากงานตรวจเครือข่ายสำหรับเครื่องใหม่หรือโครงการปรับปรุง หากยังอยู่ในขั้นกำหนดเกณฑ์ก่อนซื้อเครื่อง สามารถติดต่อเราได้
แหล่งข้อมูล
- IEC 61918 ฉบับรวม (IEC) — ขอบเขตการติดตั้งสื่อในโรงงาน
- ISO/IEC 11801-3 (ISO) — generic cabling สำหรับพื้นที่อุตสาหกรรม
- PROFINET Commissioning Guideline (PI) — การตรวจรับและการเก็บค่าอ้างอิง
- PROFINET Cabling and Interconnection Technology (PI) — ส่วนประกอบและขอบเขต end-to-end
- EtherNet/IP Media Planning and Installation Manual (ODVA) — การวางแผนสื่อ verification และ certification
- Types of Network Cable Testers (Fluke Networks) — ความต่างของเครื่องสามระดับ
- Industrial Ethernet CableAnalyzer Kit (Fluke Networks) — ตัวอย่างผลิตภัณฑ์ปัจจุบัน ตรวจสเปกใหม่ก่อนซื้อ


