


เมื่อเดือนเมษายน 2024 เหตุระเบิดที่โรงงานน้ำแข็งในจังหวัดชลบุรีทำให้ความเสียหายลุกลามออกไปนอกรั้วโรงงาน ต่อมาในเดือนกรกฎาคม 2025 เกิดเหตุแอมโมเนียรั่วขึ้นอีกครั้งในพื้นที่เดียวกัน จนรัฐมนตรีว่าการกระทรวงอุตสาหกรรมสั่งการไปยังกรมโรงงานอุตสาหกรรมว่าจะไม่ทนกับการรั่วซ้ำซาก ข้อควรระวังที่กรมโรงงานอุตสาหกรรมกำหนดไว้ระบุให้ติดตั้งเครื่องตรวจจับอย่างน้อย 1 เครื่องทั้งในห้องเครื่องและในห้องที่มีคนทำงาน แต่ระหว่างเส้นขั้นต่ำนี้กับระดับที่จำเป็นจริงสำหรับการป้องกันอุบัติเหตุและการอธิบายความรับผิดชอบ ยังมีช่องว่างอยู่ บทความนี้จะจัดระเบียบเรื่องระบบตรวจจับแก๊สรั่วในโรงงาน โดยใช้แกนความต่างระหว่างสัญญาณเตือนแบบเครื่องเดี่ยวกับการเฝ้าระวังต่อเนื่องแบบ IoT
ทำไมมาตรการรับมือแก๊สรั่วในโรงงานจึงถูกตั้งคำถามในเวลานี้ – เหตุการณ์ที่เกิดซ้ำระหว่างปี 2024 ถึง 2025
โรงงานน้ำแข็งและห้องเย็นในประเทศไทยเป็นกลุ่มธุรกิจที่ใช้แอมโมเนียเป็นสารทำความเย็นอยู่เป็นจำนวนมาก แอมโมเนียมีความสามารถในการทำความเย็นสูง และในแง่ภาระต่อสิ่งแวดล้อมก็ได้เปรียบสารทำความเย็นกลุ่มฟลูออโรคาร์บอน แต่อีกด้านหนึ่ง แอมโมเนียก็เป็นสารอันตรายที่มีทั้งความเป็นพิษและความสามารถในการติดไฟ ความเป็นสองด้านนี้เองที่ทำให้สถานการณ์ของระบบทำความเย็นในประเทศไทยเป็นเรื่องยาก
เมษายน 2024 สิ่งที่เกิดขึ้นที่โรงงานน้ำแข็งในชลบุรี
หนังสือพิมพ์แนวหน้ารายงานเมื่อวันที่ 18 เมษายน พ.ศ. 2567 ตรงกับ ค.ศ. 2024 ว่า ในคืนดึกของวันก่อนหน้านั้น คือวันที่ 17 เมษายน 2024 ได้เกิดเหตุระเบิดขึ้นที่โรงงานน้ำแข็งในตำบลหนองปรือ อำเภอบางละมุง จังหวัดชลบุรี นอกจากพนักงานของโรงงานจะได้รับบาดเจ็บแล้ว ความเสียหายยังไม่ได้หยุดอยู่แค่ภายในพื้นที่โรงงาน เพราะแอมโมเนียที่รั่วออกมาทำให้เกิดการได้รับพิษจากแก๊สลุกลามไปถึงประชาชนที่อาศัยอยู่โดยรอบ
สิ่งที่เหตุการณ์นี้แสดงให้เห็นคือข้อเท็จจริงที่ว่า การรั่วของระบบทำความเย็นไม่ได้หยุดอยู่แค่ปัญหาความปลอดภัยของแรงงานภายในโรงงาน แต่ผลกระทบของแก๊สที่รั่วออกมาสามารถข้ามแนวเขตที่ดินไปถึงพื้นที่โดยรอบได้ โรงงานน้ำแข็งและห้องเย็นจำนวนไม่น้อยตั้งอยู่ในเขตชานเมืองหรือติดกับย่านที่อยู่อาศัย เมื่อเกิดอุบัติเหตุขึ้น ผู้ที่ได้รับผลกระทบจึงไม่ได้มีแค่พนักงานของบริษัทเท่านั้น
กรกฎาคม 2025 การรั่วที่เกิดซ้ำในพื้นที่เดิม
สิ่งที่หนักกว่านั้นคือ เหตุการณ์เกิดขึ้นซ้ำในพื้นที่เดียวกัน ตามรายงานของ Thai Examiner ลงวันที่ 14 กรกฎาคม 2025 ในคืนก่อนหน้านั้น คือคืนวันที่ 13 กรกฎาคม 2025 ได้เกิดเหตุแอมโมเนียรั่วขึ้นอีกครั้งที่โรงงานน้ำแข็งและห้องเย็นแห่งหนึ่งในซอยเนินพลับหวาน เมืองพัทยา ซึ่งในทางการปกครองก็อยู่ในตำบลหนองปรือ อำเภอบางละมุง จังหวัดชลบุรี เช่นเดียวกัน จนประชาชนโดยรอบต้องอพยพออกจากพื้นที่
สาเหตุที่มีการรายงานคือ วาล์วของถังแอมโมเนียเปิดค้างอยู่ ทางโรงงานได้ปิดวาล์วทันทีหลังตรวจพบ นั่นหมายความว่า สิ่งที่ลุกลามจนถึงขั้นประชาชนต้องอพยพไม่ใช่ความขัดข้องของอุปกรณ์ที่ซับซ้อนหรือเหตุการณ์เหนือความคาดหมาย แต่เป็นปัญหาพื้นฐานของการปฏิบัติงาน นั่นคือการจัดการสถานะของวาล์ว
ตรงจุดนี้เองที่ความต่างระหว่างเครื่องตรวจจับแบบเดี่ยวกับระบบเฝ้าระวังต่อเนื่องปรากฏออกมาอย่างชัดเจนที่สุด สภาพที่วาล์วเปิดค้างไม่ได้เกิดขึ้นแบบทันทีทันใดในวินาทีที่มีการรั่ว แต่ความเข้มข้นจะเริ่มไต่ขึ้นตั้งแต่จุดที่วาล์วเปิด หากมีใครสักคนเฝ้าดูช่วงที่ค่าเริ่มไต่ขึ้นนั้น ก็มีความเป็นไปได้ที่จะหยุดเหตุการณ์ไว้ก่อนถึงขั้นที่ประชาชนต้องอพยพ
รัฐมนตรีว่าการกระทรวงอุตสาหกรรมประกาศว่าจะไม่ทนกับการรั่วซ้ำซาก
จากสถานการณ์ดังกล่าว กรมโรงงานอุตสาหกรรม กระทรวงอุตสาหกรรม ได้แสดงนโยบายอย่างชัดเจน ตามข่าวประชาสัมพันธ์ของกรมโรงงานอุตสาหกรรมและรายงานของหนังสือพิมพ์มติชน นายเอกนัฏ พรหมพันธุ์ รัฐมนตรีว่าการกระทรวงอุตสาหกรรม ได้สั่งการให้กรมโรงงานอุตสาหกรรมเข้มงวดการกำกับดูแลความปลอดภัยของโรงงานที่ใช้แอมโมเนียเป็นสารทำความเย็น โดยเฉพาะโรงงานน้ำแข็งและห้องเย็น พร้อมกำหนดแนวทางว่าโรงงานที่เกิดการรั่วซ้ำซากจะถือเป็นการฝ่าฝืนกฎหมายและสั่งหยุดประกอบกิจการทันที
เบื้องหลังของนโยบายนี้คือกฎกระทรวง 2 ฉบับ ฉบับหนึ่งมีผลบังคับใช้เมื่อวันที่ 8 ธันวาคม พ.ศ. 2567 ตรงกับวันที่ 8 ธันวาคม 2024 และอีกฉบับมีผลบังคับใช้เมื่อวันที่ 19 กุมภาพันธ์ พ.ศ. 2568 ตรงกับวันที่ 19 กุมภาพันธ์ 2025 กฎกระทรวงทั้ง 2 ฉบับนี้ทำให้มาตรฐานความปลอดภัยของระบบทำความเย็นที่ใช้แอมโมเนียเข้มขึ้น โดยมีโรงงานที่อยู่ในข่ายทั้งสิ้น 2,341 โรงงาน
สำหรับผู้ผลิตสัญชาติญี่ปุ่นในประเทศไทย ความหมายของตัวเลขนี้ไม่ใช่ว่า “บริษัทเราไม่ใช่โรงงานน้ำแข็ง จึงไม่เกี่ยว” ระบบแช่แข็งในโรงงานอาหาร ห้องเย็นของโรงงานแปรรูปสัตว์น้ำ คลังสินค้าควบคุมอุณหภูมิของศูนย์โลจิสติกส์ และอุปกรณ์ทำความเย็นในกระบวนการผลิต อุปกรณ์ที่มีโอกาสใช้แอมโมเนียเป็นสารทำความเย็นกระจายอยู่ข้ามประเภทกิจการ สิ่งแรกที่ควรตรวจสอบคือ ระบบทำความเย็นของบริษัทตัวเองใช้แอมโมเนียหรือไม่ และโรงงานนั้นอยู่ใน 2,341 โรงงานที่เป็นเป้าหมายหรือไม่
เส้นขั้นต่ำที่กรมโรงงานอุตสาหกรรมกำหนด – เครื่องตรวจจับแอมโมเนียและข้อควรระวัง 8 ข้อ
บทความของหนังสือพิมพ์แนวหน้าที่กล่าวถึงข้างต้นได้อ้างอิงข้อควรระวัง 8 ข้อ ในหัวข้อ “ข้อควรระวังสำหรับโรงงานที่ใช้ระบบทำความเย็นที่มีแอมโมเนียเป็นสารทำความเย็น” ซึ่งจัดทำโดยกรมโรงงานอุตสาหกรรม ข้อควรระวัง 8 ข้อนี้คือรูปแบบพื้นฐานในทางปฏิบัติที่โรงงานซึ่งเดินระบบทำความเย็นแอมโมเนียในประเทศไทยถูกคาดหวังให้ทำ
เมื่อจัดระเบียบเนื้อหาแล้วจะได้ดังนี้
- จัดให้มีผู้ควบคุมที่มีความรู้เฉพาะทางเกี่ยวกับระบบทำความเย็น
- ทำให้เข้าถึงวาล์วหลักได้สะดวกและติดป้ายแสดงให้ชัดเจน
- ไม่เดินท่อแอมโมเนียผ่านเส้นทางหนีภัยเส้นทางเดียวที่ออกจากห้องเครื่องไปยังพื้นที่อื่น
- ใช้วาล์วระบายน้ำมันเป็น Loaded Valve ที่ปิดอยู่ตลอดเวลา
- ติดตั้งเครื่องตรวจจับแอมโมเนียอย่างน้อย 1 เครื่อง ทั้งในห้องเครื่องและในห้องทำงานที่มีพนักงานอยู่
- จัดเตรียมอุปกรณ์ป้องกันส่วนบุคคลไว้ประจำ เช่น ถุงมือ หน้ากาก ชุดป้องกัน และอุปกรณ์ช่วยหายใจ
- ติดตั้งระบบพ่นน้ำเพื่อป้องกันการฟุ้งกระจายของแก๊สแอมโมเนีย หรือที่เรียกกันว่าม่านน้ำ
- จัดทำแผนฉุกเฉินซึ่งรวมถึงการฝึกซ้อมรับมือเหตุฉุกเฉินอย่างน้อยปีละ 1 ครั้ง
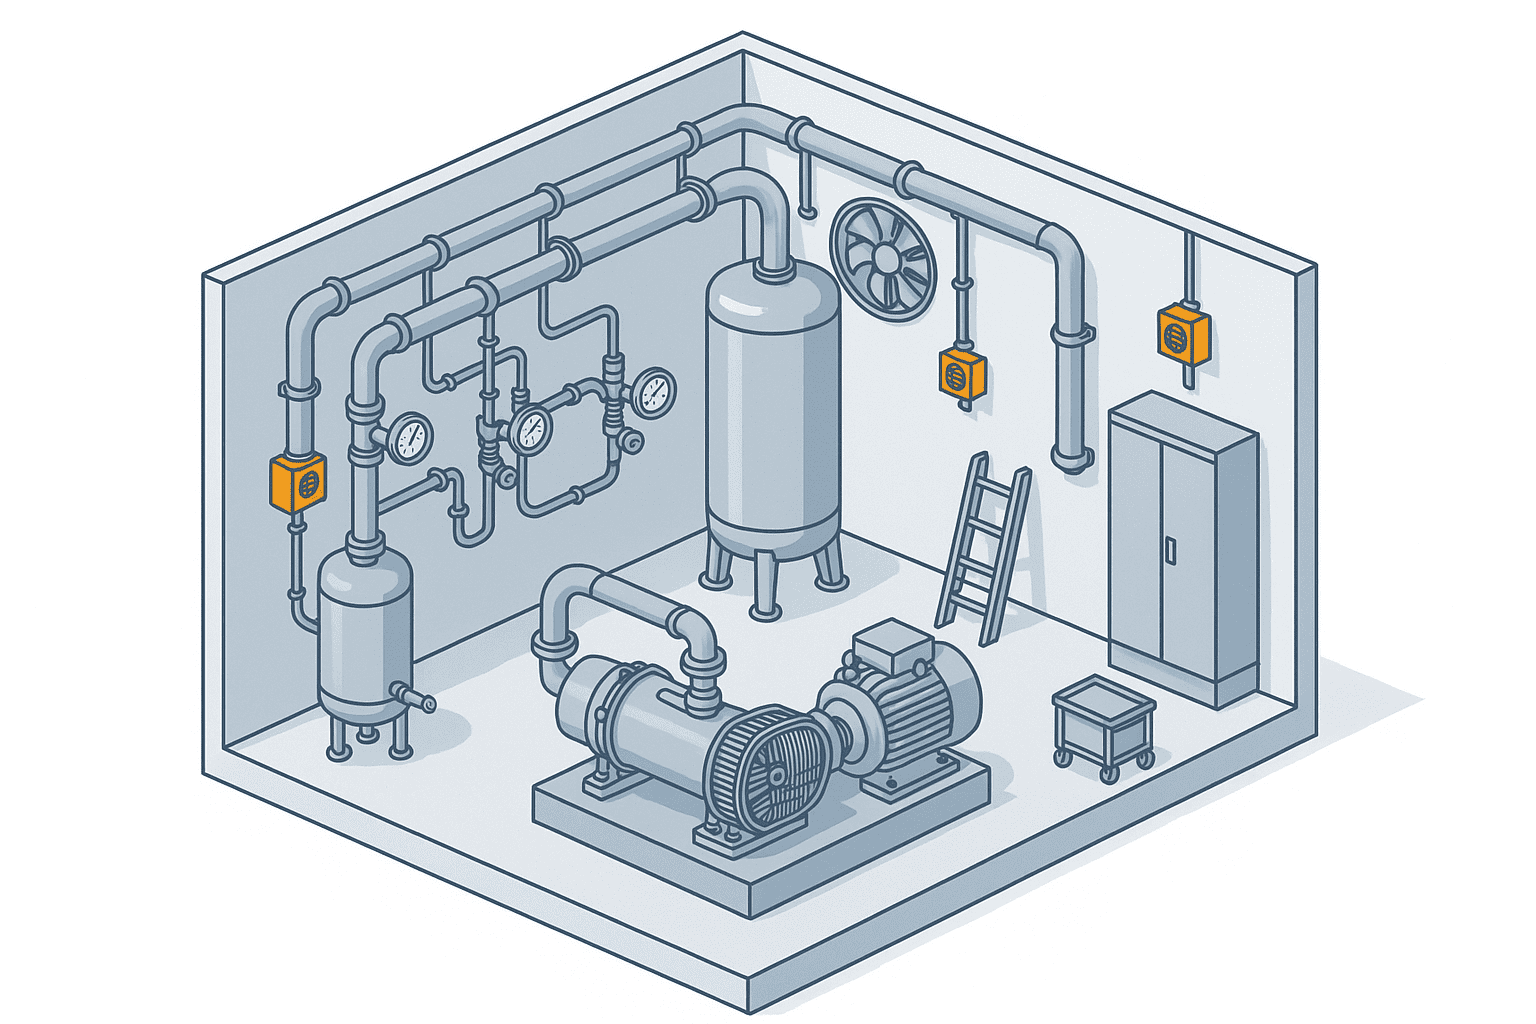
เมื่อมองข้อควรระวัง 8 ข้อนี้ จะเห็นโครงสร้างอย่างหนึ่ง ในบรรดา 8 ข้อ มีเพียงข้อที่ว่าด้วยเครื่องตรวจจับเท่านั้นที่เกี่ยวข้องโดยตรงกับการ “ตรวจจับ” การรั่ว ส่วนที่เหลือเป็นเรื่องของโครงสร้างองค์กร คือการจัดให้มีผู้ควบคุมที่มีความรู้เฉพาะทาง การออกแบบให้เกิดการรั่วได้ยาก เส้นทางที่คนจะหนีออกมาได้เมื่อเกิดการรั่ว อุปกรณ์ป้องกันคนหลังเกิดการรั่ว อุปกรณ์ที่ยับยั้งการฟุ้งกระจาย และการเตรียมพร้อมด้านการปฏิบัติงานอย่างการฝึกซ้อม
พูดอีกอย่างคือ ข้อควรระวัง 8 ข้อนี้ทั้งชุดถูกสร้างขึ้นบนสมมติฐานที่ว่า “การรั่วอาจเกิดขึ้นได้” มันคือการป้องกันหลายชั้นเพื่อลดความเสียหายให้เหลือน้อยที่สุดเมื่อเกิดเหตุขึ้นจริง และในบรรดาการป้องกันหลายชั้นนั้น ส่วนที่จะเริ่มทำงานจริงในหน้างาน คือม่านน้ำ การสวมอุปกรณ์ป้องกัน การอพยพ และการเริ่มใช้แผนฉุกเฉิน ล้วนไม่สามารถทำงานได้เลยหากยังไม่รู้ว่าเกิดการรั่วขึ้นแล้ว ถ้าการตรวจจับล่าช้า การทำงานของทุกชั้นเหล่านี้ก็ล่าช้าตามไปด้วย
วิธีอ่านข้อความที่ระบุว่า อย่างน้อยห้องละ 1 เครื่อง
ลองอ่านข้อที่ว่าด้วยเครื่องตรวจจับอย่างละเอียดอีกครั้ง สิ่งที่ถูกกำหนดคือ “ติดตั้งเครื่องตรวจจับแอมโมเนียอย่างน้อย 1 เครื่อง ทั้งในห้องเครื่องและในห้องทำงานที่มีพนักงานอยู่” ต่อจากนี้จะเรียกห้องทำงานดังกล่าวว่าพื้นที่ปฏิบัติงาน
จุดสำคัญคือ ถ้อยคำว่า “อย่างน้อย 1 เครื่อง” ไม่ใช่เงื่อนไขที่เพียงพอในเชิงความปลอดภัย แต่เป็นเส้นขั้นต่ำในเชิงการกำกับดูแล เกณฑ์ในลักษณะนี้มักถูกเขียนขึ้นเป็นเส้นร่วมขั้นต่ำที่ใช้ได้กับทุกโรงงาน เพราะขนาดของห้องเครื่อง ความยาวของท่อ ขีดความสามารถในการทำความเย็น และผังของพื้นที่ปฏิบัติงานล้วนต่างกันไปในแต่ละโรงงาน จึงไม่สามารถเขียนได้แบบเหมารวมว่า “โรงงานของคุณต้องมีกี่เครื่อง” ด้วยเหตุนี้เองจึงมีการระบุเป็นเส้นขั้นต่ำ ไม่ได้แปลว่ามีการรับประกันว่าจำนวนเท่านั้นจะจับการรั่วได้อย่างแน่นอน
อีกประเด็นหนึ่ง ขอให้สังเกตสิ่งที่ข้อกำหนดนี้ไม่ได้กำหนดไว้ด้วย สิ่งที่ถูกเรียกร้องคือการ “ติดตั้ง” เครื่องตรวจจับ ส่วนการบันทึกค่าที่ตรวจจับได้ การเก็บรักษาบันทึก และการแจ้งให้ใครสักคนทราบ ข้อนี้ไม่ได้กำหนดไว้เลย นั่นหมายความว่า เพียงติดเครื่องตรวจจับไว้ที่ผนังของแต่ละห้อง ห้องละ 1 เครื่อง และทำให้มันส่งเสียงออดได้ ก็ถือว่าครบตามที่ระบุไว้ในข้อควรระวังแล้ว
ตรงนี้เองคือตัวตนที่แท้จริงของช่องว่างระหว่างเส้นขั้นต่ำที่กำหนดไว้กับการสร้างความปลอดภัยจริง ช่องว่างนี้ไม่ได้อยู่ที่ “จำนวนเครื่อง” เพียงอย่างเดียว แต่เปิดกว้างอยู่ในส่วนที่เป็นแก่นกว่านั้น คือ “การบันทึก” และ “การแจ้งเตือน”
อนึ่ง สำหรับคำถามที่ว่ากฎกระทรวง 2 ฉบับซึ่งมีผลบังคับใช้เมื่อวันที่ 8 ธันวาคม 2024 และวันที่ 19 กุมภาพันธ์ 2025 กำหนดข้อกำหนดไว้ถึงระดับใด รวมถึงความเกี่ยวข้องกับอุปกรณ์ของบริษัทท่าน ขอให้ตรวจสอบกับหน่วยงานที่กำกับดูแลหรือผู้เชี่ยวชาญในพื้นที่ สิ่งที่กล่าวถึงในบทความนี้เป็นเพียงระดับของข้อควรระวังที่กรมโรงงานอุตสาหกรรมเผยแพร่เท่านั้น
กฎกระทรวง 2 ฉบับกับขอบเขต 2,341 โรงงาน
ข้อเท็จจริงที่ว่ากฎกระทรวง 2 ฉบับทำให้เกณฑ์เข้มขึ้นและมีโรงงานอยู่ในข่าย 2,341 โรงงาน มีความหมายในทางปฏิบัติอยู่ 2 ประการ
ประการแรก โรงงานเป้าหมาย 2,341 โรงงานถูกระบุตัวไว้แล้ว และชัดเจนว่าเป็นเป้าหมายของการแนะนำและการเข้าตรวจสถานประกอบการ ในสภาพเช่นนี้ รัฐมนตรีว่าการกระทรวงอุตสาหกรรมได้สั่งการให้เข้มงวดการบังคับใช้ สมมติฐานที่ว่า “บริษัทเรายังไม่อยู่ในสายตา” จึงใช้ไม่ได้อีกต่อไป
ประการที่สอง โรงงานที่เกิดการรั่วซ้ำจะเข้าข่ายถูกสั่งหยุดประกอบกิจการทันที คำว่า “ซ้ำ” ในที่นี้จะตัดสินได้ก็ต่อเมื่อมีบันทึกของเหตุการณ์ในอดีตอยู่ และเมื่อกลับด้านกัน การที่โรงงานจะแสดงให้เห็นว่า “ครั้งนี้เป็นครั้งแรก และเราเฝ้าดูสัญญาณเตือนล่วงหน้ามาโดยตลอด” ก็แปลว่าฝ่ายโรงงานเองก็ต้องมีบันทึกเช่นกัน การสร้างสภาพที่สามารถอธิบายด้วยบันทึกของตัวเองต่อบันทึกของหน่วยงานกำกับดูแลได้ นี่คือจุดตั้งต้นของแนวคิดเรื่องหลักฐานการปฏิบัติตามกฎ
ข้อจำกัดของเครื่องตรวจจับ 1 เครื่อง – สิ่งที่ยังขาดไปเพื่อให้การเฝ้าระวังแก๊สพิษในโรงงานเป็นจริง
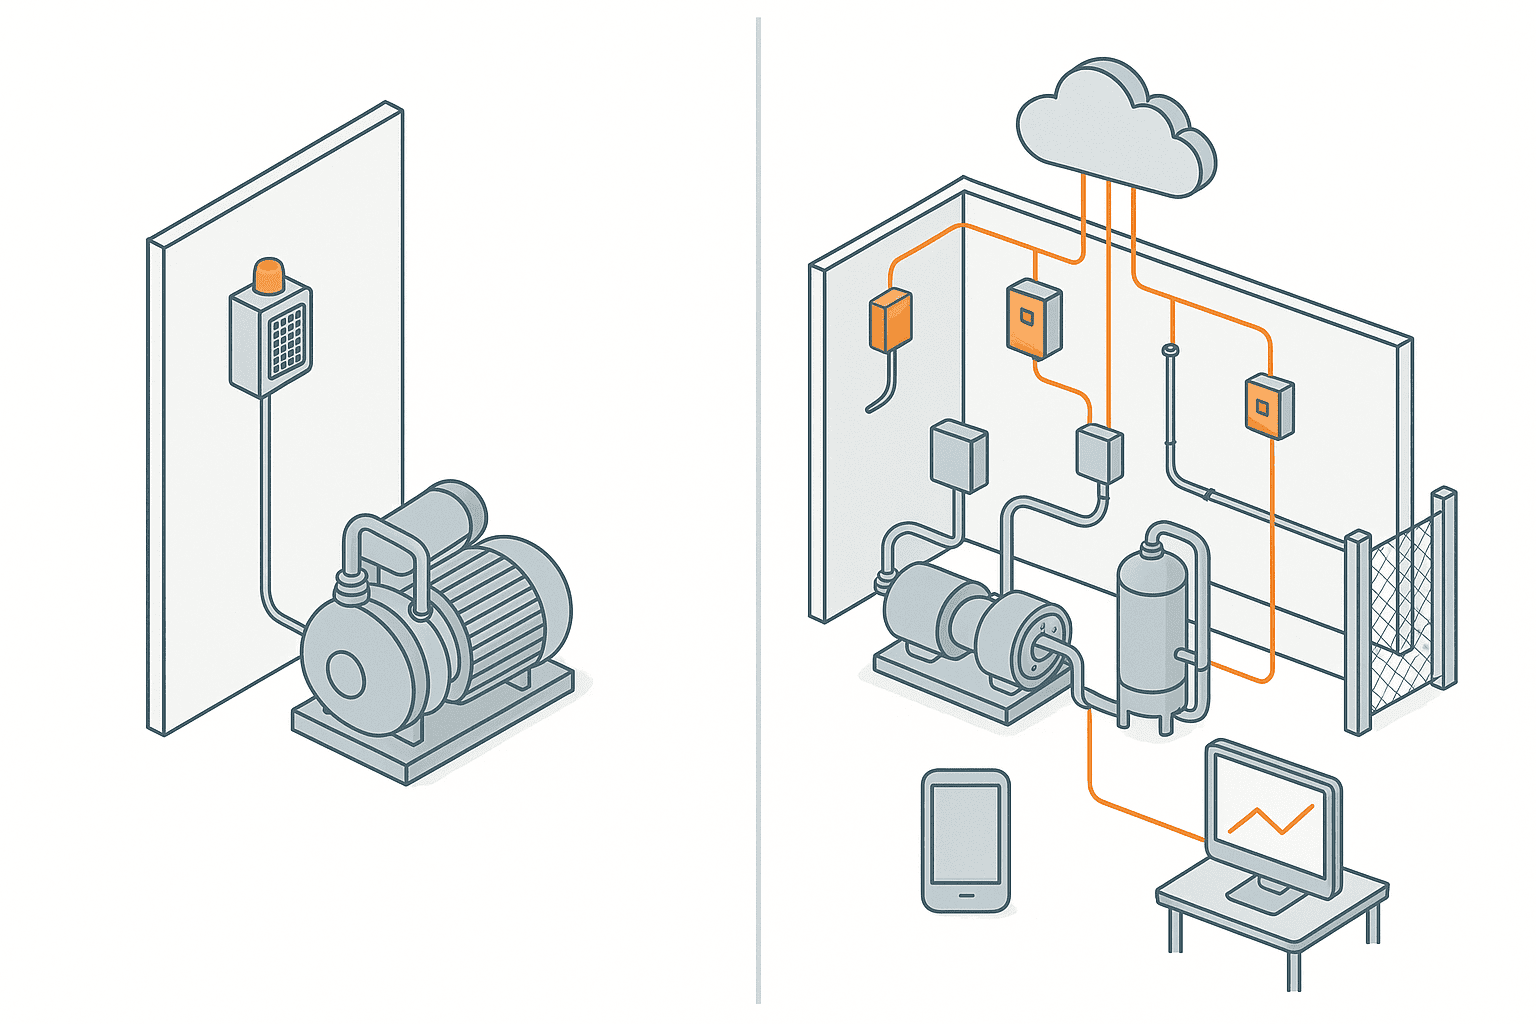
จากตรงนี้คือเนื้อหาหลัก เครื่องตรวจจับแก๊สแบบเดี่ยวที่ติดอยู่บนผนัง กับระบบเฝ้าระวังแบบ IoT ที่ติดตั้งหลายจุดและเชื่อมเป็นเครือข่าย ต่างกันตรงไหน หลายคนมักเข้าใจว่าเป็นความต่างเชิงปริมาณว่า “จำนวนเครื่องมากหรือน้อย” แต่ในความเป็นจริง คุณภาพของฟังก์ชันต่างหากที่ต่างกัน
ปัญหาใหญ่ที่สุดคือไม่มีบันทึกหลงเหลือ
เครื่องตรวจจับแบบเดี่ยวจะส่งสัญญาณเตือนด้วยเสียงออดหรือไฟกะพริบเมื่อค่าเกินเกณฑ์ที่ตั้งไว้ พลิกกลับกันก็คือ มันไม่ทำอย่างอื่นเลย ความเคลื่อนไหวของความเข้มข้นก่อนที่จะเกินเกณฑ์นั้นไม่ถูกเก็บไว้ที่ไหนเลย
ลองคิดให้เป็นรูปธรรมว่าสิ่งนี้นำไปสู่สถานการณ์แบบใดในทางปฏิบัติ สมมติว่าเครื่องตรวจจับในห้องเครื่องดังขึ้นกลางดึก พนักงานเวรกลางคืนวิ่งไปดูแล้วเปิดระบายอากาศ จนสัญญาณเตือนหยุดลง เช้าวันรุ่งขึ้น เมื่อจะเขียนรายงานเหตุการณ์นี้ สิ่งที่เขียนได้มีเพียง “สัญญาณเตือนดังขึ้นกลางดึก และกลับสู่ภาวะปกติด้วยการระบายอากาศ” เท่านั้น
ความเข้มข้นเริ่มไต่ขึ้นตั้งแต่เมื่อไร ค่าสูงสุดอยู่ที่ระดับใด อัตราการเพิ่มขึ้นเร็วแค่ไหน จุดอื่นในห้องเครื่องเดียวกันมีค่าขึ้นด้วยหรือไม่ หรือขึ้นแค่จุดเดียว หลังเริ่มระบายอากาศแล้วใช้เวลากี่นาทีกว่าค่าจะลดลง ไม่มีข้อไหนที่ตอบได้เลย
และการที่ไม่มีข้อมูลเหล่านี้ก็แปลว่าไม่สามารถระบุสาเหตุได้ หากไม่มีเบาะแสให้จำกัดวงว่ารั่วจากข้อต่อไหนของท่อเส้นใด การตรวจสอบก็จะกลายเป็นการไล่ดูทั่วทั้งห้องเครื่องแบบไม่ให้เหลือจุดใด ซึ่งทั้งกินเวลาและหากมองข้ามไป เหตุการณ์เดิมก็จะเกิดซ้ำ โครงสร้างที่การรั่วลักษณะเดียวกันเกิดซ้ำหลายครั้งกับอุปกรณ์ชุดเดิม ก็เกิดจากกระบวนการที่ “กลับสู่ภาวะปกติทั้งที่ยังระบุสาเหตุไม่ได้” เช่นนี้ด้วยเหมือนกัน
มองข้ามการไต่ขึ้นอย่างช้า ๆ ของความเข้มข้นซึ่งเป็นสัญญาณเตือนล่วงหน้า
ข้อจำกัดอีกประการหนึ่งคือการตรวจจับสัญญาณเตือนล่วงหน้า
การรั่วจากข้อต่อของท่อหรือจากแกลนด์ของวาล์วไม่จำเป็นต้องเกิดขึ้นเป็นปริมาณมากในวันเดียว มีกรณีที่การรั่วปริมาณเล็กน้อยค่อย ๆ เพิ่มขึ้นทีละน้อยตามความเสื่อมของวัสดุซีลหรือการคลายตัวจากการสั่นสะเทือน ในระยะนี้ความเข้มข้นยังอยู่ต่ำกว่าเกณฑ์มาก เครื่องตรวจจับแบบเดี่ยวย่อมไม่ส่งเสียงใด ๆ
แต่ถ้าเก็บบันทึกอย่างต่อเนื่อง เรื่องจะเปลี่ยนไป เมื่อเปรียบเทียบในช่วงเวลาเดียวกันและภายใต้เงื่อนไขการเดินเครื่องเดียวกัน จะเห็นว่าความเข้มข้นในภาวะปกติของห้องเครื่องสูงขึ้นกว่าเดือนก่อน ความเปลี่ยนแปลงนี้ค้นพบได้ก่อนที่ค่าจะเกินเกณฑ์ การออกแบบที่รอให้ถึงเกณฑ์กับการออกแบบที่ดูความเปลี่ยนแปลงของค่าปกติ ต่างกันโดยพื้นฐานตรงจังหวะเวลาที่รับมือได้
แอมโมเนียมีกลิ่นฉุน และโดยทั่วไปถือกันว่าคนสามารถรับรู้ได้จากกลิ่นแม้ที่ความเข้มข้นต่ำ ด้วยเหตุนี้บางหน้างานจึงเดินระบบบนสมมติฐานที่ว่า “ถ้ามีกลิ่นก็จะรู้เอง” แต่การตรวจจับด้วยกลิ่นมีปัญหาเรื่องความเคยชิน พนักงานที่อยู่ในสภาพแวดล้อมเดียวกันเป็นเวลานานจะสังเกตความเข้มข้นที่ค่อย ๆ สูงขึ้นได้ยาก ยิ่งเป็นคนที่ทำงานในห้องเครื่องนั้นทุกวัน ก็ยิ่งรับรู้ความเปลี่ยนแปลงแบบค่อยเป็นค่อยไปได้น้อยลง จมูกของคนไวต่อความเปลี่ยนแปลงฉับพลันก็จริง แต่ไม่ได้ทำหน้าที่เป็นเครื่องบันทึกความเปลี่ยนแปลงอย่างช้า ๆ
อนึ่ง ในแง่ค่าอ้างอิงของความเข้มข้นที่ได้รับสัมผัส ค่าที่มีการใช้กันโดยทั่วไปและถูกอ้างถึงอย่างกว้างขวางคือค่าเฉลี่ยถ่วงน้ำหนักตามเวลาที่ 25 ppm และขีดจำกัดการสัมผัสระยะสั้นที่ 35 ppm อย่างไรก็ตาม ตัวเลขเหล่านี้แตกต่างกันไปตามหน่วยงานหรือมาตรฐานของประเทศที่อ้างอิง ดังนั้นเมื่อจะออกแบบเกณฑ์สัญญาณเตือนของบริษัทท่าน ขอให้กำหนดเป็นรายกรณีโดยพิจารณากฎหมายที่บังคับใช้ มาตรฐานภายในองค์กร และความเห็นของแพทย์อาชีวเวชศาสตร์
ปัญหาการอธิบายไม่ได้หลังเกิดเหตุ
ข้อจำกัดประการที่สามคือมิติของการปฏิบัติตามกฎ
สิ่งที่ถูกถามในการเข้าตรวจสถานประกอบการของหน่วยงานกำกับดูแลไม่ได้มีแค่ว่ามีอุปกรณ์หรือไม่ แต่คำถามคือ “อุปกรณ์นี้ถูกใช้งานมาอย่างไร” การที่มีเครื่องตรวจจับติดตั้งอยู่นั้นยืนยันได้ด้วยสายตา แต่เรื่องที่ว่ามันทำงานเป็นปกติหรือไม่ เมื่อมีสัญญาณเตือนแล้วรับมืออย่างไร และหลังจากนั้นได้ดำเนินมาตรการแก้ไขหรือไม่ ล้วนแสดงไม่ได้เลยหากไม่มีบันทึก
ในสถานการณ์ที่มีการประกาศแนวทางว่าโรงงานซึ่งเกิดการรั่วซ้ำซากจะถูกสั่งหยุดประกอบกิจการทันที ความต่างตรงนี้ถือว่าชี้ขาด เมื่อเกิดเหตุขึ้น โรงงานที่แสดงบันทึกความเคลื่อนไหวของความเข้มข้น เวลาที่สัญญาณเตือนดัง ผู้รับผิดชอบที่ได้รับแจ้ง เวลาที่ไปถึงหน้างาน มาตรการที่ดำเนินการ และเวลาที่ใช้จนกลับสู่ภาวะปกติ ออกมาเป็นลำดับเวลาได้ กับโรงงานที่มีแค่ความทรงจำแบบบอกเล่า ความน่าเชื่อถือในสายตาหน่วยงานกำกับดูแลต่างกันโดยสิ้นเชิง แบบแรกยังมีช่องที่จะถูกมองว่าเป็น “เหตุการณ์ที่เกิดขึ้นในอุปกรณ์ซึ่งมีการบริหารจัดการ” แต่แบบหลังต้องแบกความเสี่ยงที่จะถูกตัดสินว่าเป็น “อุปกรณ์ที่ไม่มีการบริหารจัดการ”
เปรียบเทียบสัญญาณเตือนแบบเครื่องเดี่ยวกับการเฝ้าระวังต่อเนื่องแบบ IoT
จัดระเบียบเนื้อหาทั้งหมดข้างต้นตามแกนของฟังก์ชันได้ดังนี้
| แกนเปรียบเทียบ | เครื่องตรวจจับแก๊สแบบเดี่ยว | ระบบเฝ้าระวังต่อเนื่องแบบ IoT |
|---|---|---|
| แนวคิดการตรวจจับ | ส่งสัญญาณเตือนเมื่อค่าเกินเกณฑ์ | วัดและบันทึกความเข้มข้นอย่างต่อเนื่องตลอดเวลา |
| จำนวนจุดตรวจจับ | เส้นขั้นต่ำคือห้องเครื่อง 1 เครื่อง และพื้นที่ปฏิบัติงานจุดละ 1 เครื่อง (ในโมเดลของบทความนี้รวม 3 เครื่อง) เป็นหลัก | หลายจุดในห้องเครื่อง แต่ละพื้นที่ปฏิบัติงาน และขยายถึงแนวเขตด้านใต้ลมตามความจำเป็น |
| การบันทึก | ไม่หลงเหลือ เหตุการณ์ขึ้นกับความทรงจำของคนและสมุดบันทึกที่เขียนด้วยมือ | บันทึกความเข้มข้นของทุกจุดตรวจจับเป็นลำดับเวลาโดยอัตโนมัติ |
| การจับสัญญาณล่วงหน้า | ทำไม่ได้ ไม่ตอบสนองใด ๆ จนกว่าจะถึงเกณฑ์ | ตรวจพบการไต่ขึ้นอย่างช้า ๆ ได้จากความเคลื่อนไหวของค่าปกติ |
| การแจ้งเตือน | มีเพียงเสียงออดและไฟที่หน้างาน ช่วงเวลาที่ไม่มีคนจึงไม่มีใครรู้ | แจ้งไปยังสมาร์ตโฟนของผู้รับผิดชอบหรือห้องควบคุมทันทีตามระดับ |
| การจำกัดวงจุดรั่ว | ทำไม่ได้ ต้องตรวจสอบทั่วทั้งห้องเครื่อง | ประเมินแหล่งกำเนิดได้จากส่วนต่างของความเข้มข้นและเวลาระหว่างจุดตรวจจับ |
| เอกสารที่ยื่นตอนเข้าตรวจ | มีเพียงข้อเท็จจริงว่าติดตั้งแล้วและบันทึกการตรวจสอบ | ยื่นบันทึกความเข้มข้น ประวัติสัญญาณเตือน และบันทึกการรับมือเป็นลำดับเวลาได้ |
| การเชื่อมกับงานบำรุงรักษา | อยู่แยกเป็นเอกเทศ ไม่เชื่อมกับข้อมูลอุปกรณ์อื่น | วางบนฐานเดียวกับข้อมูลการเดินเครื่องทำความเย็นและการแจ้งเตือนความผิดปกติของอุปกรณ์ได้ |
สิ่งที่เป็นแก่นในตารางนี้คือ 3 แถวล่าง ได้แก่ การจำกัดวงจุดรั่ว เอกสารที่ยื่นตอนเข้าตรวจ และการเชื่อมกับงานบำรุงรักษา ทั้ง 3 อย่างนี้ไม่ได้มาจากการเพิ่มจำนวนเครื่องตรวจจับ แต่จะเป็นจริงได้ก็ต่อเมื่อมีกลไกที่รวบรวมข้อมูล บันทึกไว้ และเชื่อมกับข้อมูลอื่น
พูดอีกอย่างคือ ต่อให้เพิ่มเครื่องตรวจจับแบบเดี่ยวจาก 3 เครื่องเป็น 6 เครื่อง สิ่งที่ได้ก็เป็นเพียง “จำนวนจุดที่ส่งเสียงเพิ่มขึ้น” เท่านั้น ตรงนี้คือส่วนที่ถูกเข้าใจผิดมากที่สุดในแง่แนวคิดการลงทุน
จุดสำคัญของการออกแบบเมื่อทำให้เครื่องตรวจจับแก๊สรั่วเป็น IoT – ชนิดเซนเซอร์ ตำแหน่งติดตั้ง และการออกแบบการแจ้งเตือน
แล้วเมื่อออกแบบระบบตรวจจับแก๊สรั่วแบบ IoT จริง ๆ จุดไหนที่มักตัดสินใจผิดพลาด ขอจัดระเบียบประเด็นในทางปฏิบัติออกเป็น 3 เรื่อง
การเลือกชนิดเซนเซอร์
เซนเซอร์ที่ใช้ตรวจจับแอมโมเนียมีหลายชนิด และแต่ละชนิดถนัดคนละพื้นที่
แบบเคมีไฟฟ้าเป็นวิธีวัดกระแสไฟฟ้าที่เกิดจากปฏิกิริยาเคมีกับแก๊สเป้าหมาย มีความแม่นยำสูงในช่วงความเข้มข้นต่ำ จึงเหมาะกับวัตถุประสงค์ในการจัดการการรับสัมผัสของคน นั่นคือการเฝ้าระวังพื้นที่ปฏิบัติงาน ในทางกลับกัน ตัวเซนเซอร์มีอายุการใช้งาน โดยทั่วไปถือกันว่าต้องเปลี่ยนทุก 2 ถึง 3 ปี หากไม่ได้ใส่รอบการเปลี่ยนนี้ไว้ในแผนการเดินระบบ อีกไม่กี่ปีข้างหน้าก็จะเหลือแต่เครื่องตรวจจับที่ “ดูเหมือนทำงานอยู่ แต่จริง ๆ วัดอะไรไม่ได้แล้ว” เรียงรายอยู่
แบบสารกึ่งตัวนำเป็นวิธีตรวจจับความเปลี่ยนแปลงของความต้านทานไฟฟ้าในสารกึ่งตัวนำเมื่อมีการดูดซับแก๊ส ราคาค่อนข้างถูกและอายุการใช้งานยาว แต่ก็ตอบสนองต่อแก๊สอื่นนอกเหนือจากเป้าหมายได้ง่าย จึงด้อยกว่าในแง่ความจำเพาะ ในสภาพแวดล้อมที่มีละอองน้ำมันหล่อลื่นของเครื่องทำความเย็นหรือไอของสารทำความสะอาดฟุ้งกระจาย ก็อาจกลายเป็นต้นเหตุของการแจ้งเตือนผิดพลาด
แบบเผาไหม้ด้วยตัวเร่งปฏิกิริยาเป็นวิธีเผาไหม้แก๊สติดไฟบนตัวเร่งปฏิกิริยาแล้วตรวจจับความร้อนที่เกิดขึ้น เหมาะกับการมองด้านความสามารถในการติดไฟของแอมโมเนีย นั่นคือความเสี่ยงการระเบิด แต่สิ่งที่ตรวจจับได้คือช่วงความเข้มข้นสูง จึงไม่เหมาะกับการจัดการการรับสัมผัสของคน
ประเด็นสำคัญในทางปฏิบัติไม่ใช่คำถามว่า “ชนิดไหนดีกว่ากัน” แต่คือการตัดสินใจก่อนว่า “เราต้องการปกป้องอะไร” จะปกป้องคนจากการรับสัมผัส จะป้องกันการระเบิด หรือจะเฝ้าระวังความสมบูรณ์ของอุปกรณ์ ถ้าวัตถุประสงค์ต่างกัน ช่วงความเข้มข้นที่ต้องดูก็ต่างกัน และเมื่อช่วงความเข้มข้นต่างกัน ชนิดที่เหมาะสมก็ต่างกัน เนื่องจากแอมโมเนียเป็นสารที่มีทั้งความเป็นพิษและความสามารถในการติดไฟ การออกแบบตามความเป็นจริงจึงต้องผสมผสานหลายชนิดที่มีวัตถุประสงค์ต่างกันเข้าด้วยกัน
นอกจากนี้ เซนเซอร์ยังมีเรื่องการสอบเทียบเป็นเงื่อนไขพื้นฐาน ไม่ใช่ติดตั้งแล้วจบ แต่ต้องรักษาความถูกต้องของค่าที่แสดงด้วยการสอบเทียบตามรอบ ขอให้กำหนดรอบการสอบเทียบและวิธีเก็บรักษาบันทึกที่ออกให้ในการสอบเทียบไว้ตั้งแต่ขั้นออกแบบ บันทึกชุดนี้ก็เป็นหลักฐานที่มีความหมายในการเข้าตรวจสถานประกอบการเช่นกัน
การออกแบบตำแหน่งติดตั้ง
สิ่งที่ถูกระบุไว้เป็นเส้นขั้นต่ำคือห้องเครื่องและพื้นที่ปฏิบัติงาน แต่จะติดตรงไหนจริง ๆ นั้นไม่ได้เขียนไว้ในข้อควรระวัง
ประการแรก แม้จะอยู่ในห้องเครื่องเดียวกัน ก็มีเหตุผลที่ 1 เครื่องไม่พอ จุดที่อาจเกิดการรั่วกระจายอยู่หลายแห่ง เช่น ซีลเพลาของคอมเพรสเซอร์ ข้อต่อรอบถังพักน้ำยา ส่วนแกลนด์ของวาล์ว วาล์วระบายน้ำมันของตัวแยกน้ำมัน และท่อระบายของวาล์วนิรภัย หากวางไว้เพียงเครื่องเดียวตรงกลางห้องเครื่อง การรั่วที่เกิดขึ้นในมุมใดมุมหนึ่งอาจใช้เวลานานกว่าจะเดินทางถึงเครื่องตรวจจับ ขึ้นอยู่กับทิศทางลมของระบบระบายอากาศ ในทางกลับกัน หากวางหลายจุดใกล้แหล่งกำเนิดที่คาดไว้ ก็จะจำกัดวงแหล่งกำเนิดได้จากส่วนต่างของเวลาว่าจุดใดมีค่าขึ้นก่อน
ประการต่อมา สถานที่ซึ่งไม่รวมอยู่ในเส้นขั้นต่ำก็ควรค่าแก่การพิจารณาด้วย นั่นคือแนวเขตที่ดินด้านใต้ลม เมื่อพิจารณาว่าเหตุการณ์ทั้ง 2 ครั้งในปี 2024 และ 2025 ล้วนส่งผลกระทบต่อประชาชนโดยรอบ การจะรู้หรือไม่รู้ความเข้มข้นที่ออกไปนอกพื้นที่โรงงานจึงสร้างความต่างอย่างมากในการอธิบายภายหลัง ถ้ามีข้อมูลความเข้มข้นที่แนวเขต ก็แสดงด้วยบันทึกของตัวเองได้ว่า “ถึงระดับที่อาจกระทบภายนอกเมื่อใด” ถ้าไม่มี ก็ทั้งโต้แย้งและยืนยันข้อร้องเรียนจากพื้นที่โดยรอบไม่ได้เลย
และสุดท้ายคือการคำนึงถึงช่วงเวลาที่ไม่มีคน ในโรงงานที่ห้องเครื่องว่างคนในเวลากลางคืนหรือวันหยุด เสียงออดที่หน้างานย่อมไปไม่ถึงใครในทางกายภาพ สำหรับอุปกรณ์ที่มีช่วงเวลาไร้คน ควรถือว่าสัญญาณเตือนที่ไม่มีเส้นทางแจ้งเตือนนั้นแทบไม่ได้ทำหน้าที่อะไรเลย
การออกแบบการยกระดับการแจ้งเตือน
ส่วนที่คุณค่าของการทำ IoT ปรากฏชัดที่สุดคือตรงนี้
สัญญาณเตือนของเครื่องตรวจจับแบบเดี่ยวมีเพียง 2 สถานะ คือดังกับไม่ดัง ในขณะที่การเฝ้าระวังต่อเนื่องสามารถกำหนดช่วงความเข้มข้นหลายช่วงและเปลี่ยนวิธีจัดการเป็นลำดับขั้นได้
ตัวอย่างเช่น การวางเป็น 3 ขั้น โดยกำหนดระดับแรกที่เกินขอบเขตความผันผวนในภาวะปกติเป็น “เฝ้าสังเกต” ซึ่งเพียงแจ้งให้ผู้รับผิดชอบทราบ ระดับถัดไปเป็น “เตือนภัย” ซึ่งสั่งให้ไปตรวจสอบหน้างานและเปิดระบายอากาศ และระดับสูงสุดเป็น “อันตราย” ซึ่งเชื่อมไปสู่การอพยพและการเปิดใช้เครือข่ายติดต่อฉุกเฉิน ในแต่ละขั้นให้เปลี่ยนว่าจะแจ้ง “ใคร” ผ่าน “เส้นทางใด” เช่น ขั้นเฝ้าสังเกตแจ้งเข้าแชต ขั้นเตือนภัยส่งพุชโนติฟิเคชันถึงผู้รับผิดชอบและหัวหน้างานบำรุงรักษา ส่วนขั้นอันตรายแจ้งพร้อมกันหลายคนรวมถึงระดับผู้บริหาร และสั่งการอุปกรณ์เตือนภัยที่หน้างานให้ทำงานร่วมด้วย
จุดที่มักออกแบบผิดพลาดตรงนี้ไม่ใช่ระดับของเกณฑ์เอง แต่คือการที่ “ปลายทางการแจ้งเตือนกระจุกอยู่ที่คนเดียว” และการที่ “ไม่มีไม้ต่อเมื่อการแจ้งเตือนไปไม่ถึง” ถ้าแจ้งไปยังสมาร์ตโฟนของเจ้าหน้าที่บำรุงรักษาเพียงคนเดียวกลางดึก แล้วคนนั้นไม่รู้ตัว ระบบก็ไม่ได้บรรลุอะไรเลย จึงจำเป็นต้องออกแบบการยกระดับ เช่น หากไม่มีการกดยืนยันภายในเวลาที่กำหนด ให้ส่งต่อไปยังปลายทางถัดไปโดยอัตโนมัติ แนวคิดนี้ใช้ร่วมกันได้กับการแจ้งเตือนความผิดปกติของอุปกรณ์โดยรวม จึงขอแนะนำให้อ่านวิธีเลือกระบบแจ้งเตือนความผิดปกติของอุปกรณ์ 2026 ประกอบด้วย การทำเส้นทางแจ้งเตือนให้มีความซ้ำซ้อนและการออกแบบการตอบรับยืนยัน ใช้ได้ผลไม่เฉพาะกับการตรวจจับแก๊สเท่านั้น
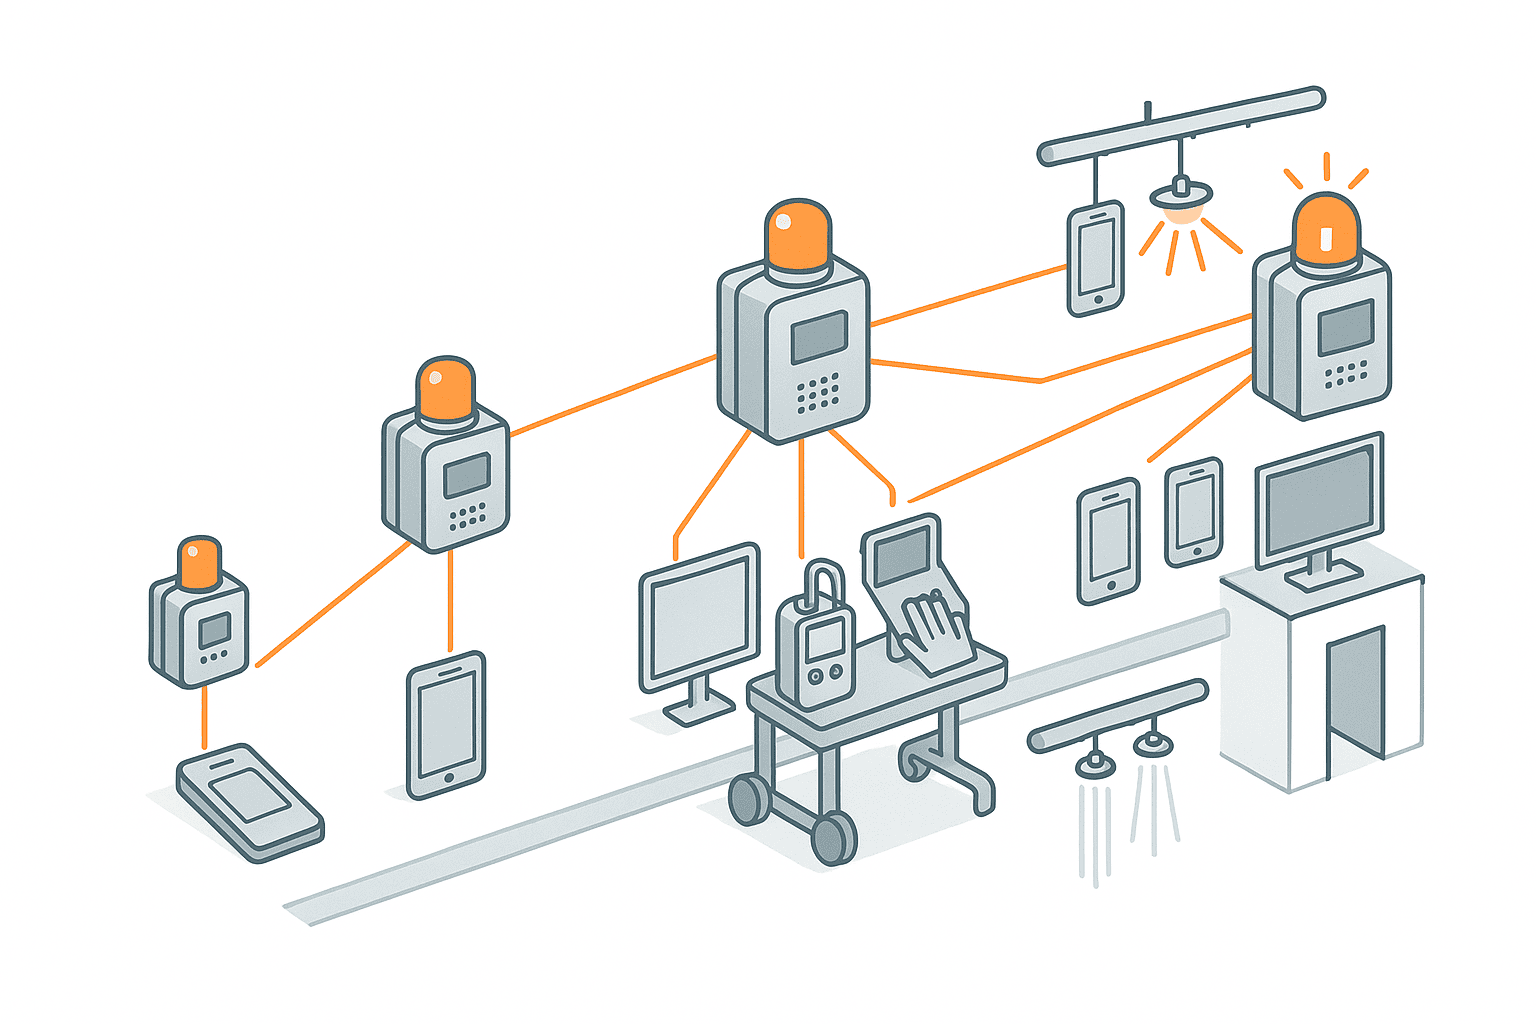
อีกประเด็นหนึ่งคือปัญหาความล้าจากการแจ้งเตือน ถ้าตั้งเกณฑ์ต่ำเกินไป การแจ้งเตือนจะเกิดถี่ และในที่สุดหน้างานก็จะเริ่มเพิกเฉยต่อการแจ้งเตือน เจตนาที่แท้จริงของการแบ่งเป็นลำดับขั้นอยู่ตรงที่ให้ถือว่าการแจ้งเตือนขั้นต่ำซึ่งเกิดบ่อยเป็น “สิ่งที่บันทึกไว้เพื่อดูแนวโน้ม” และให้ถือว่าการแจ้งเตือนขั้นสูงซึ่งเกิดไม่บ่อยเป็น “สิ่งที่ต้องลงมือทำแน่นอน” หากส่งการแจ้งเตือนด้วยความแรงเท่ากันในทุกขั้น การแบ่งลำดับขั้นก็หมดความหมาย
การเก็บบันทึกและแดชบอร์ด
สุดท้ายคือเรื่องว่าจะถือครองข้อมูลที่เก็บมาอย่างไร
ระยะเวลาการเก็บรักษาต้องยาวพอที่จะครอบคลุมข้ามรอบการตรวจสอบและการเข้าตรวจสถานประกอบการของหน่วยงานกำกับดูแลเป็นอย่างน้อย สภาพที่ยื่น “ทั้งช่วงเวลานับตั้งแต่การตรวจครั้งก่อน” ได้คือเส้นขั้นต่ำ และในการพิจารณาเรื่องการเปลี่ยนอุปกรณ์หรือการรับมืออุบัติเหตุ บางครั้งก็ต้องการการเปรียบเทียบในระดับหลายปี
ในการออกแบบแดชบอร์ด มักหลงไปสู่โครงสร้างที่แสดงเฉพาะค่าปัจจุบันแบบเรียลไทม์ให้ใหญ่โต ทั้งที่ค่าปัจจุบันเป็นหน้าที่ของอุปกรณ์เตือนภัยที่หน้างานอยู่แล้ว สิ่งที่ผู้ดูแลควรดูคือแนวโน้มว่าค่าปกติของแต่ละจุดตรวจจับเปลี่ยนแปลงไปอย่างไรตามเวลา ถ้ามีหน้าจอที่เห็นการเปรียบเทียบรายเดือนภายใต้เงื่อนไขการเดินเครื่องเดียวกันได้ในพริบตา ก็จะคุยเรื่องสัญญาณเตือนล่วงหน้ากันได้
อนึ่ง แนวคิดที่จะวางการเฝ้าระวังด้านความปลอดภัยไว้บนฐาน IoT ไม่ได้เป็นเรื่องเฉพาะของการตรวจจับแก๊สเท่านั้น การเฝ้าระวังความปลอดภัยด้านอื่นในโรงงาน เช่น ความปลอดภัยจากอัคคีภัยและระบบเฝ้าระวังของแบตเตอรี่กักเก็บพลังงานอุตสาหกรรม (BESS) ก็ปรากฏโครงสร้างเดียวกัน คือการวัดอุณหภูมิและแรงดันไฟฟ้าอย่างต่อเนื่อง การแจ้งเตือนเป็นลำดับขั้น และบันทึกสำหรับการอธิบายภายหลัง หากรวมเส้นทางแจ้งเตือนและฐานการเก็บบันทึกให้เป็นระบบเดียวกัน แทนที่จะสร้างเกาะการเฝ้าระวังแยกกันตามอุปกรณ์แต่ละชนิด ก็จะกดทั้งภาระการเดินระบบและต้นทุนการขยายในอนาคตลงได้พร้อมกัน
ค่าใช้จ่ายในการติดตั้งกับคุณค่าในฐานะหลักฐานการปฏิบัติตามกฎ – กรณีตัวอย่างจากการประมาณการของเราเอง
ในส่วนนี้จะจัดระเบียบแนวคิดเรื่องค่าใช้จ่ายเพื่อใช้เป็นวัตถุดิบในการตัดสินใจลงทุน จำนวนเงินต่อไปนี้เป็นการประมาณการของ TOMAS TECH เอง ไม่ได้อ้างอิงราคาตลาดหรือสถิติที่มีการเผยแพร่ ใบเสนอราคาจริงจะผันแปรอย่างมากตามองค์ประกอบของอุปกรณ์ ขนาดของห้องเครื่อง สภาพของสายไฟเดิม และชนิดเซนเซอร์ที่เลือก จึงขอให้ใช้เป็นเพียงจุดตั้งต้นของการพิจารณา
สมมติเป็นโมเดลว่าเป็นห้องเย็นขนาดกลางที่มีระบบทำความเย็นแอมโมเนีย มีห้องเครื่อง 1 ห้อง และพื้นที่ปฏิบัติงาน 2 จุด กรณีที่จัดทำการเฝ้าระวังต่อเนื่อง เนื่องจากแหล่งกำเนิดในห้องเครื่องกระจายอยู่หลายจุด จึงวางในห้องเครื่อง 3 จุด พื้นที่ปฏิบัติงานจุดละ 1 จุด และแนวเขตที่ดินด้านใต้ลมอีก 1 จุด รวมจำนวนจุดตรวจจับทั้งสิ้น 6 จุด
ก่อนอื่นคือองค์ประกอบที่ทำเพียงให้ครบตามเส้นขั้นต่ำที่กำหนดไว้ ห้องเครื่อง 1 เครื่อง และพื้นที่ปฏิบัติงาน 2 จุด จุดละ 1 เครื่อง รวมเป็น 3 เครื่อง
| รายการ | รายละเอียด | จำนวนเงิน |
|---|---|---|
| ตัวเครื่องตรวจจับ | ห้องเครื่อง 1 เครื่อง พื้นที่ปฏิบัติงาน 2 เครื่อง รวม 3 เครื่อง | 75,000 บาท |
| งานติดตั้ง | การยึดติดตั้งและการเดินสายไฟฟ้า | 25,000 บาท |
| รวมค่าใช้จ่ายเริ่มต้น | – | 100,000 บาท |
| ค่าใช้จ่ายในการเดินระบบต่อปี | เงินสำรองสำหรับการสอบเทียบและการเปลี่ยนตัวเซนเซอร์ | 30,000 บาท |
องค์ประกอบนี้ก็ครบตามข้อความเรื่องเครื่องตรวจจับในข้อควรระวัง 8 ข้อแล้ว ต่อไปคือองค์ประกอบเมื่อจัดทำระบบเฝ้าระวังต่อเนื่องแบบ IoT
| รายการ | รายละเอียด | จำนวนเงิน |
|---|---|---|
| เซนเซอร์ | สำหรับ 6 จุดตรวจจับ ผสมชนิดตามวัตถุประสงค์ | 210,000 บาท |
| คอนโทรลเลอร์และเกตเวย์ | การรวมสัญญาณและการสื่อสาร | 80,000 บาท |
| งานเดินสายและติดตั้ง | รวมการเดินสายภายในห้องเครื่องและไปถึงแนวเขตที่ดิน | 120,000 บาท |
| การตั้งค่าแดชบอร์ดและการแจ้งเตือน | เกณฑ์แบบลำดับขั้น การยกระดับ และการสร้างหน้าจอ | 60,000 บาท |
| รวมค่าใช้จ่ายเริ่มต้น | – | 470,000 บาท |
| ค่าใช้จ่ายในการเดินระบบต่อปี | การสอบเทียบ เงินสำรองเปลี่ยนตัวเซนเซอร์ และค่าใช้คลาวด์ | 90,000 บาท |
ส่วนต่างของค่าใช้จ่ายเริ่มต้นคือ 370,000 บาท และส่วนต่างของค่าใช้จ่ายในการเดินระบบต่อปีคือ 60,000 บาท การประเมินจำนวนเงินนี้อย่างไรคือประเด็นจริงในการขออนุมัติ
ถ้าเป็นการลงทุนเพื่อลดกำลังคน ก็คำนวณจำนวนปีที่คืนทุนได้จากชั่วโมงงานที่ลดลง แต่การลงทุนด้านการเฝ้าระวังความปลอดภัยใช้สูตรคำนวณนั้นไม่ได้ ตัวแปรที่ควรวางไว้ตรงนี้คือความสูญเสียที่หลีกเลี่ยงได้ต่างหาก สมมติว่ากำไรที่สูญไปจากการหยุดประกอบกิจการอยู่ที่ 150,000 บาทต่อวัน ภายใต้สมมติฐานนี้ ส่วนต่างของค่าใช้จ่ายเริ่มต้นที่ 370,000 บาท เทียบเท่ากับการหยุดประกอบกิจการราว 2 วันครึ่ง และเมื่อมีการประกาศแนวทางว่าโรงงานที่เกิดการรั่วซ้ำซากจะเข้าข่ายถูกสั่งหยุดประกอบกิจการทันที การเปรียบเทียบนี้ก็มีความสมจริงขึ้นมา
นอกจากนี้ยังมีคุณค่าที่แปลงเป็นตัวเงินได้ยากอีกด้วย นั่นคือเมื่อเกิดเหตุขึ้น จะยื่นบันทึกความเข้มข้น ประวัติสัญญาณเตือน และบันทึกการรับมือออกมาเป็นลำดับเวลาได้หรือไม่ เรื่องนี้ไม่ได้ส่งผลเฉพาะกับความสัมพันธ์กับหน่วยงานกำกับดูแล แต่ยังส่งผลต่อการรายงานไปยังสำนักงานใหญ่ การเรียกร้องค่าสินไหมประกันภัย และการชี้แจงต่อประชาชนโดยรอบทั้งหมด บันทึกเป็นสิ่งที่สร้างย้อนหลังไม่ได้ สิ่งที่จะกลายเป็นหลักฐานได้มีเพียงสิ่งที่ถือครองอยู่แล้ว ณ เวลาที่เกิดเหตุเท่านั้น
เมื่อจัดระเบียบเป็นวัตถุดิบสำหรับตัดสินใจลงทุน จะได้ดังนี้
- ค่าใช้จ่ายเริ่มต้น 100,000 บาท ขององค์ประกอบตามเส้นขั้นต่ำ คือค่าใช้จ่ายเพื่อให้ครบตามระดับที่ระบุไว้ในข้อควรระวัง
- ส่วนต่างเริ่มต้น 370,000 บาท เมื่อเทียบกับองค์ประกอบแบบ IoT คือค่าใช้จ่ายเพื่อให้ได้มาซึ่งการบันทึก การแจ้งเตือน และการจับสัญญาณล่วงหน้า
- อย่างแรกเป็นรายจ่ายเพื่อ “ไม่ให้ถูกตักเตือน” ส่วนอย่างหลังเป็นรายจ่ายเพื่อ “ไม่ให้เกิดอุบัติเหตุ” และเพื่อ “อธิบายได้เมื่อเกิดขึ้น”
- ทั้ง 2 อย่างนี้มีวัตถุประสงค์ต่างกัน การเปรียบเทียบว่าอันไหนถูกกว่าจึงไม่มีความหมาย
การจะระบุความแตกต่างนี้ให้ชัดในเอกสารขออนุมัติได้หรือไม่ เป็นตัวกำหนดว่าเรื่องจะผ่านการอนุมัติง่ายเพียงใด เพราะถ้าเอาการลงทุนด้านความปลอดภัยขึ้นไปอยู่บนเวทีของการเปรียบเทียบราคาต่อหน่วย องค์ประกอบตามเส้นขั้นต่ำจะถูกเลือกเสมอ
มาตรการความปลอดภัยของระบบทำความเย็นในประเทศไทย เช็กลิสต์เชิงปฏิบัติ
ต่อไปนี้คือรายการที่ควรตรวจสอบในโรงงานที่มีระบบทำความเย็นแอมโมเนีย ใช้ได้ทั้งตอนติดตั้งอุปกรณ์ใหม่และตอนสำรวจสถานะของอุปกรณ์เดิม
- ตรวจสอบแล้วหรือยังว่าสารทำความเย็นของระบบทำความเย็นในบริษัทเป็นแอมโมเนียหรือไม่ โดยดูทั้งจากทะเบียนอุปกรณ์และของจริง
- ได้ตรวจสอบกับหน่วยงานที่กำกับดูแลหรือผู้เชี่ยวชาญแล้วหรือยังว่าโรงงานนั้นอยู่ในขอบเขตของกฎกระทรวงที่มีผลบังคับใช้เมื่อวันที่ 8 ธันวาคม 2024 และวันที่ 19 กุมภาพันธ์ 2025 หรือไม่
- ได้เขียนสถานะความครบถ้วนในปัจจุบันออกมาเป็นรายข้อสำหรับข้อควรระวัง 8 ข้อของกรมโรงงานอุตสาหกรรมแล้วหรือยัง
- ตรวจสอบได้หรือไม่จากบันทึกการสอบเทียบว่าเครื่องตรวจจับในห้องเครื่องและพื้นที่ปฏิบัติงานไม่ได้แค่ติดตั้งอยู่ แต่ยังทำงานเป็นปกติ
- ได้ใส่รอบการสอบเทียบเครื่องตรวจจับและกำหนดเวลาเปลี่ยนตัวเซนเซอร์แบบเคมีไฟฟ้าไว้ในแผนงานบำรุงรักษาแล้วหรือยัง
- ได้ระบุจุดที่อาจเกิดการรั่วภายในห้องเครื่องออกมาทั้งหมด และการวางจุดตรวจจับสอดคล้องกับการกระจายตัวนั้นหรือไม่
- หากสัญญาณเตือนดังขึ้นในช่วงเวลาที่ไม่มีคน ได้นิยามเส้นทางว่าจะไปถึงใครและไปถึงอย่างไร และได้ทดสอบจริงแล้วหรือยัง
- ปลายทางการแจ้งเตือนกระจุกอยู่ที่คนเดียวหรือไม่ และได้ตั้งปลายทางถัดไปสำหรับกรณีไม่มีการตอบรับไว้หรือยัง
- ค่าที่วัดความเข้มข้นถูกบันทึกอย่างต่อเนื่องและอยู่ในสภาพที่ยื่นได้ทั้งช่วงเวลานับตั้งแต่การเข้าตรวจครั้งก่อนหรือไม่
- สำหรับสัญญาณเตือนที่เคยเกิดขึ้นในอดีต ยังคงเหลือเวลาที่แจ้งเตือน ผู้รับมือ มาตรการที่ดำเนินการ และเวลาที่กลับสู่ภาวะปกติ เป็นลำดับเวลาหรือไม่
- มีวิธีรับรู้ความเข้มข้นที่แนวเขตที่ดินด้านใต้ลมหรือไม่ หรือได้พิจารณาเรื่องนี้แล้วหรือยัง
- ได้กำหนดเกณฑ์สัญญาณเตือนเป็นลำดับขั้น และเขียนแยกปลายทางการแจ้งเตือนกับการกระทำที่ต้องทำในแต่ละขั้นหรือไม่
- ได้วัดจริงหรือยังว่าม่านน้ำและอุปกรณ์ป้องกันส่วนบุคคลพร้อมใช้งานได้ภายในกี่นาทีนับจากสัญญาณเตือนดัง
- ได้ดำเนินการฝึกซ้อมรับมือเหตุฉุกเฉินอย่างน้อยปีละ 1 ครั้ง และเก็บบันทึกไว้หรือไม่
- แผนฉุกเฉินได้รวมขั้นตอนการติดต่อสำหรับกรณีที่เกิดผลกระทบต่อประชาชนโดยรอบไว้หรือไม่
ในบรรดารายการเหล่านี้ สิ่งที่ถูกข้ามมากที่สุดในทางปฏิบัติคือการทดสอบเส้นทางแจ้งเตือนในช่วงเวลาที่ไม่มีคนจริง ๆ และการเก็บประวัติสัญญาณเตือนในอดีต อย่างแรกมักถูกปล่อยผ่านด้วยเหตุผลว่า “ตั้งค่าไว้แล้วก็น่าจะไปถึง” แต่มันพังเงียบ ๆ ได้จากการเปลี่ยนการตั้งค่าการสื่อสารหรือการเปลี่ยนตัวผู้รับผิดชอบ ส่วนอย่างหลัง เพราะยังจำได้ในช่วงหลังเกิดเหตุใหม่ ๆ จึงไม่รู้สึกถึงความจำเป็น และจะเพิ่งรู้ตัวว่าขาดหายไปตอนต้องอธิบายในอีกหลายเดือนถัดมา
คำถามที่พบบ่อย
ควรติดตั้งเครื่องตรวจจับแอมโมเนียไว้ตรงไหน
ข้อควรระวังที่กรมโรงงานอุตสาหกรรมกำหนดระบุว่าอย่างน้อย 1 เครื่อง ทั้งในห้องเครื่องและในห้องทำงานที่มีพนักงานอยู่ อย่างไรก็ตาม นี่เป็นระดับขั้นต่ำที่ใช้ร่วมกันได้กับทุกโรงงาน ไม่ได้แสดงจำนวนเครื่องที่จำเป็นจริง ในทางปฏิบัติ ขอแนะนำให้วางหลายจุดให้สอดคล้องกับการกระจายตัวของแหล่งกำเนิดการรั่วในห้องเครื่อง เช่น ซีลเพลาของคอมเพรสเซอร์ ข้อต่อรอบถังพักน้ำยา ส่วนแกลนด์ของวาล์ว และวาล์วระบายน้ำมัน เพื่อให้เป็นองค์ประกอบที่จำกัดวงแหล่งกำเนิดได้จากส่วนต่างของเวลาระหว่างจุดตรวจจับ นอกจากนี้ การติดตั้งที่แนวเขตที่ดินด้านใต้ลมเพื่อรับรู้ผลกระทบต่อประชาชนโดยรอบก็ควรค่าแก่การพิจารณาด้วย
ระบบตรวจจับแก๊สรั่วมีราคาประมาณเท่าไร
เปลี่ยนแปลงมากตามองค์ประกอบ ในกรณีตัวอย่างจากการประมาณการของบริษัทเราเอง คือห้องเย็นขนาดกลางที่มีห้องเครื่อง 1 ห้องและพื้นที่ปฏิบัติงาน 2 จุด องค์ประกอบเครื่องตรวจจับ 3 เครื่องที่ครบตามเส้นขั้นต่ำอยู่ที่ค่าใช้จ่ายเริ่มต้นราว 100,000 บาท และค่าใช้จ่ายเดินระบบต่อปีราว 30,000 บาท ส่วนองค์ประกอบแบบ IoT ที่เชื่อม 6 จุดตรวจจับเป็นเครือข่ายพร้อมเก็บบันทึกและแจ้งเตือน อยู่ที่ค่าใช้จ่ายเริ่มต้นราว 470,000 บาท และค่าใช้จ่ายเดินระบบต่อปีราว 90,000 บาท ทั้ง 2 อย่างนี้มีวัตถุประสงค์ต่างกัน การเปรียบเทียบราคาอย่างง่ายจึงไม่มีความหมาย อย่างแรกเป็นรายจ่ายเพื่อให้ครบตามระดับที่ระบุไว้ในข้อควรระวัง ส่วนอย่างหลังเป็นรายจ่ายเพื่อให้ได้มาซึ่งการจับสัญญาณล่วงหน้า การบันทึก และการแจ้งเตือน จำนวนเงินจริงผันแปรตามขนาดห้องเครื่อง สภาพสายไฟเดิม และชนิดเซนเซอร์ที่เลือก จึงขอให้พิจารณาบนพื้นฐานของการสำรวจหน้างาน
หากเฝ้าระวังแก๊สพิษในโรงงาน ควรเก็บบันทึกไว้นานเท่าไร
เนื่องจากจำนวนปีในการเก็บรักษาอาจไม่ได้ถูกกำหนดไว้เป็นการทั่วไป จึงขอตอบในเชิงแนวคิดเชิงปฏิบัติ อย่างน้อยที่สุดต้องอยู่ในสภาพที่ยื่นได้ครอบคลุมข้ามรอบการตรวจสอบและการเข้าตรวจสถานประกอบการของหน่วยงานกำกับดูแล นั่นคือ “ทั้งช่วงเวลานับตั้งแต่การตรวจครั้งก่อน” นอกจากนี้ การตัดสินใจเปลี่ยนอุปกรณ์และการวิเคราะห์แนวโน้มของเหตุการณ์ที่เกิดซ้ำ บางครั้งก็ต้องการการเปรียบเทียบในระดับหลายปี ถ้าเป็นระบบแบบ IoT ต้นทุนของการเก็บรักษาเองไม่สูงมาก จึงแทบไม่มีเหตุผลที่จะตัดให้สั้น สิ่งที่สำคัญกว่าคือถือครองไว้ในรูปแบบที่ดึงออกมาเป็นลำดับเวลาได้เมื่อจำเป็นหรือไม่
เซนเซอร์ชนิดใดเหมาะกับการตรวจจับการรั่วของแอมโมเนีย
คำตอบเปลี่ยนไปตามสิ่งที่ต้องการปกป้อง หากมีวัตถุประสงค์เพื่อจัดการการรับสัมผัสของคน นั่นคือการเฝ้าระวังช่วงความเข้มข้นต่ำในพื้นที่ปฏิบัติงาน แบบเคมีไฟฟ้าที่มีความแม่นยำสูงจะเหมาะกว่า แต่ต้องใส่ไว้ในแผนการเดินระบบด้วยว่าตัวเซนเซอร์มีอายุการใช้งานและโดยทั่วไปถือกันว่าต้องเปลี่ยนทุก 2 ถึง 3 ปี หากจะมองด้านความเสี่ยงการระเบิด นั่นคือช่วงความเข้มข้นสูง แบบเผาไหม้ด้วยตัวเร่งปฏิกิริยาจะเหมาะกว่า ส่วนแบบสารกึ่งตัวนำนั้นราคาถูกและอายุการใช้งานยาว แต่ตอบสนองต่อแก๊สอื่นนอกเหนือจากเป้าหมายได้ง่าย จึงอาจกลายเป็นต้นเหตุของการแจ้งเตือนผิดพลาดในสภาพแวดล้อมที่มีละอองน้ำมันหรือไอของสารทำความสะอาดฟุ้งกระจาย เนื่องจากแอมโมเนียมีทั้งความเป็นพิษและความสามารถในการติดไฟ การออกแบบตามความเป็นจริงจึงต้องผสมผสานชนิดที่มีวัตถุประสงค์ต่างกันเข้าด้วยกัน
ติดตั้งเครื่องตรวจจับแบบเดี่ยวไว้แล้ว จำเป็นต้องทำเป็น IoT หรือไม่
ในแง่ระดับของข้อควรระวังที่กรมโรงงานอุตสาหกรรมกำหนด การติดตั้งที่มีอยู่เดิมอาจครบถ้วนแล้วก็ได้ จุดตัดสินอยู่ที่ว่าเมื่อเกิดเหตุขึ้นแล้วจะแสดงอะไรได้บ้าง เครื่องตรวจจับแบบเดี่ยวจะไม่เหลือบันทึกว่าความเข้มข้นเริ่มไต่ขึ้นเมื่อใด ขึ้นไปถึงระดับไหน และลดลงในเวลาเท่าใด ทำให้ระบุจุดที่เป็นสาเหตุได้ยาก และป้องกันการเกิดซ้ำของเหตุการณ์เดิมได้ยากขึ้น ในสถานการณ์ที่มีการประกาศแนวทางว่าโรงงานที่เกิดการรั่วซ้ำซากจะเข้าข่ายถูกสั่งหยุดประกอบกิจการทันที การมีหรือไม่มีบันทึกนี้จะกลายเป็นความต่างในทางปฏิบัติ ขอให้เริ่มจากตรวจสอบ 2 เรื่อง คือเส้นทางแจ้งเตือนเมื่อสัญญาณเตือนดังขึ้นในช่วงเวลาที่ไม่มีคน และวิธีที่ประวัติสัญญาณเตือนในอดีตถูกเก็บไว้ หากพบช่องโหว่ตรงนี้ ก็ถือว่ามีคุณค่าพอที่จะเริ่มพิจารณาการทำเป็น IoT
การเข้าตรวจสถานประกอบการจะขอเอกสารแบบใดบ้าง
เนื้อหาการตรวจในแต่ละกรณีจำเป็นต้องตรวจสอบกับหน่วยงานที่กำกับดูแลหรือผู้เชี่ยวชาญในพื้นที่ แต่เมื่อพิจารณาจากข้อควรระวัง 8 ข้อ ก็พอมองเห็นทิศทางของเอกสารที่ควรเตรียมไว้ ได้แก่ เอกสารแสดงการจัดให้มีผู้ควบคุมที่มีความรู้เฉพาะทางเกี่ยวกับระบบทำความเย็น สภาพการติดป้ายแสดงของวาล์วหลัก แบบแปลนเส้นทางหนีภัยกับความสัมพันธ์ของแนวเดินท่อ ตำแหน่งติดตั้งเครื่องตรวจจับและบันทึกการสอบเทียบ สภาพการจัดเตรียมอุปกรณ์ป้องกันส่วนบุคคลและบันทึกการตรวจสอบ บันทึกการตรวจสอบอุปกรณ์ม่านน้ำ และบันทึกการฝึกซ้อมรับมือเหตุฉุกเฉินอย่างน้อยปีละ 1 ครั้ง นอกจากนี้ หากมีการเฝ้าระวังต่อเนื่องอยู่แล้ว ก็ยื่นบันทึกความเข้มข้นและบันทึกการรับมือสัญญาณเตือนได้ด้วย ขอให้ระวังว่าเอกสารที่แสดงว่ามีอุปกรณ์กับเอกสารที่แสดงว่าอุปกรณ์นั้นถูกใช้งานจริงเป็นคนละเรื่องกัน และอย่างหลังรวบรวมได้ยากกว่า
ข้อมูลอ้างอิง
- ข่าวประชาสัมพันธ์ของกรมโรงงานอุตสาหกรรม กระทรวงอุตสาหกรรม เรื่อง “ห้องเย็น โรงน้ำแข็ง มีหนาว!! เอกนัฏ ประกาศจะไม่ทน แอมโมเนียรั่วซ้ำซาก” ตรวจสอบได้ที่ หน้าดังกล่าวบนเว็บไซต์กรมโรงงานอุตสาหกรรม ข้อความเรื่องการสั่งการของนายเอกนัฏ พรหมพันธุ์ รัฐมนตรีว่าการกระทรวงอุตสาหกรรม แนวทางสั่งหยุดประกอบกิจการทันทีสำหรับโรงงานที่เกิดการรั่วซ้ำซาก และกฎกระทรวง 2 ฉบับซึ่งมีผลบังคับใช้เมื่อวันที่ 8 ธันวาคม พ.ศ. 2567 และวันที่ 19 กุมภาพันธ์ พ.ศ. 2568 ตรงกับวันที่ 8 ธันวาคม 2024 และวันที่ 19 กุมภาพันธ์ 2025 พร้อมโรงงานเป้าหมาย 2,341 โรงงาน อ้างอิงจากข่าวประชาสัมพันธ์ฉบับนี้
- รายงานข่าวเกี่ยวกับการประกาศนโยบายเดียวกันนี้ ตรวจสอบได้จาก บทความของหนังสือพิมพ์มติชน เช่นกัน
- เหตุระเบิดที่โรงงานน้ำแข็งในตำบลหนองปรือ อำเภอบางละมุง จังหวัดชลบุรี เมื่อคืนดึกวันที่ 17 เมษายน 2024 การลุกลามของการได้รับพิษจากแก๊สไปยังประชาชนโดยรอบ และข้อควรระวัง 8 ข้อสำหรับโรงงานที่ใช้ระบบทำความเย็นแอมโมเนียซึ่งกรมโรงงานอุตสาหกรรมกำหนด อ้างอิงจากบทความของหนังสือพิมพ์แนวหน้า ฉบับวันที่ 18 เมษายน พ.ศ. 2567 ตรงกับวันที่ 18 เมษายน 2024 เรื่อง “แอมโมเนีย ประโยชน์หลากหลายภาคอุตสาหกรรม แต่เป็นสารอันตรายต้องระวัง”
- ข้อความเกี่ยวกับเหตุแอมโมเนียรั่วและการอพยพของประชาชนที่ซอยเนินพลับหวาน เมืองพัทยา เมื่อคืนวันที่ 13 กรกฎาคม 2025 รวมถึงสาเหตุจากการที่วาล์วของถังแอมโมเนียเปิดค้าง อ้างอิงจากบทความของ Thai Examiner ฉบับวันที่ 14 กรกฎาคม 2025
- เรื่องทางเทคนิค เช่น คุณลักษณะของเซนเซอร์แต่ละชนิด อายุการใช้งานโดยทั่วไปของเซนเซอร์แบบเคมีไฟฟ้า ค่าอ้างอิงของความเข้มข้นที่ได้รับสัมผัส และคุณสมบัติทั่วไปเกี่ยวกับกลิ่นของแอมโมเนีย เป็นข้อมูลอ้างอิงบนพื้นฐานขององค์ความรู้ที่ใช้กันอย่างกว้างขวาง สำหรับข้อกำหนดตามกฎหมายที่บังคับใช้และการตั้งเกณฑ์ที่เป็นรูปธรรมสำหรับอุปกรณ์ของบริษัทท่าน ขอให้ตรวจสอบกับหน่วยงานที่กำกับดูแลและผู้เชี่ยวชาญ
- จำนวนเงินทั้งหมดที่เกี่ยวกับค่าใช้จ่ายเป็นการประมาณการของ TOMAS TECH เอง ไม่ได้อ้างอิงราคาตลาดหรือสถิติที่มีการเผยแพร่
สรุป
ในโรงงานน้ำแข็งและห้องเย็นของประเทศไทย อุบัติเหตุการรั่วของสารทำความเย็นแอมโมเนียเกิดขึ้นซ้ำแล้วซ้ำอีก เหตุระเบิดในจังหวัดชลบุรีเมื่อเดือนเมษายน 2024 ส่งความเสียหายไปถึงประชาชนโดยรอบ และในเดือนกรกฎาคม 2025 ก็เกิดการรั่วขึ้นอีกครั้งในพื้นที่เดียวกัน กรมโรงงานอุตสาหกรรมได้ยกระดับมาตรฐานความปลอดภัยด้วยกฎกระทรวง 2 ฉบับ โดยมีโรงงานอยู่ในขอบเขต 2,341 โรงงาน และรัฐมนตรีว่าการกระทรวงอุตสาหกรรมได้สั่งการให้เข้มงวดการบังคับใช้ รวมถึงการสั่งหยุดประกอบกิจการทันทีสำหรับโรงงานที่เกิดการรั่วซ้ำซาก
สิ่งที่ข้อควรระวังของกรมโรงงานอุตสาหกรรมเรียกร้องคือเครื่องตรวจจับแอมโมเนียอย่างน้อยแห่งละ 1 เครื่อง ทั้งในห้องเครื่องและในพื้นที่ปฏิบัติงาน ข้อความนี้ชัดเจน แต่ในขณะเดียวกันก็ชัดเจนด้วยว่ามันไม่ได้เรียกร้องอะไรบ้าง เพราะการบันทึกและการแจ้งเตือนไม่ได้ถูกเขียนไว้ตรงนั้นเลย ด้วยเหตุนี้เอง ระหว่างสภาพที่ครบตามเส้นขั้นต่ำกับสภาพที่ป้องกันอุบัติเหตุได้จริงและอธิบายได้เมื่อเกิดเหตุ จึงยังมีช่องว่างหลงเหลืออยู่
สิ่งที่จะถมช่องว่างนั้นไม่ใช่จำนวนเครื่องตรวจจับ แต่คือการจำกัดวงจุดรั่วได้ด้วยการวัดต่อเนื่องหลายจุด การจับสัญญาณล่วงหน้าได้จากความเคลื่อนไหวของค่าปกติ การที่การแจ้งเตือนไปถึงแม้ในช่วงเวลาที่ไม่มีคนและส่งต่อไปยังคนถัดไปเมื่อไม่มีการตอบรับ และการที่เส้นทางทั้งหมดของเหตุการณ์หลงเหลือเป็นบันทึกตามลำดับเวลา ทั้ง 4 อย่างนี้คือส่วนที่สัญญาณเตือนแบบเครื่องเดี่ยวให้ไม่ได้
เหตุที่การขออนุมัติลงทุนด้านความปลอดภัยผ่านได้ยาก เป็นเพราะคำนวณจำนวนปีที่คืนทุนจากชั่วโมงงานที่ลดลงไม่ได้ แต่เมื่อมีการประกาศแนวทางว่าโรงงานที่เกิดการรั่วซ้ำซากจะเข้าข่ายถูกสั่งหยุดประกอบกิจการทันที ตัวแปรที่ควรวางจึงไม่ใช่ชั่วโมงงานที่ลดลง แต่คือความสูญเสียที่หลีกเลี่ยงได้ และคุณค่าของสภาพที่อธิบายได้ในภายหลัง การจะเรียงทั้ง 2 อย่างนี้ลงในเอกสารขออนุมัติได้หรือไม่ คือจุดตัดสิน
TOMAS TECH มีฐานอยู่ที่กรุงเทพฯ และให้ความช่วยเหลือด้านการสร้างกลไกเฝ้าระวังอุปกรณ์และเก็บข้อมูลให้กับฐานการผลิต อาหาร และโลจิสติกส์ในประเทศไทย เราสามารถนำเสนอการออกแบบที่สอดคล้องกับเงื่อนไขของหน้างาน รวมถึงองค์ประกอบที่ใช้เครื่องตรวจจับเดิมต่อไปแล้วเติมเฉพาะชั้นของการบันทึกและการแจ้งเตือนเข้าไป แม้ยังอยู่ในขั้นพิจารณาและยังไม่ได้ตัดสินใจติดตั้งก็ยินดี อยากชวนเริ่มจากการสำรวจสถานะปัจจุบันไปด้วยกันก่อน ปรึกษาเราได้ที่หน้าติดต่อเรา


