


การปรึกษาที่เริ่มด้วยประโยคว่า “อยากเดินหน้าเรื่องระบบอัตโนมัติ” มักเริ่มต้นจากเรื่องเครื่องจักรก่อนเสมอ อยากติดตั้งหุ่นยนต์ อยากทำให้การตรวจสอบเป็นอัตโนมัติ แต่จุดที่สะดุดจริงก่อนจะได้ลงมือทำ คือการตัดสินใจไม่ได้ว่าจะเริ่มจากกระบวนการใด การประเมินความพร้อมระบบอัตโนมัติในโรงงาน คือการประเมินตนเองเพื่อกำหนดลำดับนี้ด้วยตัวบริษัทเอง บทความนี้จะนำเสนอแกนประเมิน ระดับวุฒิภาวะ และเช็กลิสต์ที่นำไปใช้ได้ทันที พร้อมเรียบเรียงเส้นทางตั้งแต่ผลการประเมิน ไปจนถึงการตัดสินใจเรื่องการคืนทุนและก้าวถัดไป
การประเมินความพร้อมระบบอัตโนมัติในโรงงานคืออะไร
การประเมินความพร้อมระบบอัตโนมัติ คือการให้คะแนนสภาพปัจจุบันของบริษัทตนเองในหลายแกน ก่อนจะเลือกเครื่องจักร เพื่อกำหนดลำดับความสำคัญว่าควรลงมือจากกระบวนการใด ในประเทศที่ใช้ภาษาอังกฤษเรียกสิ่งนี้ว่า readiness assessment นั่นคือการวัดว่า “ความพร้อมในการรองรับ” ถูกจัดเตรียมไว้ถึงระดับใด สิ่งที่ประเมินไม่ใช่ตัวเครื่องจักร แต่เป็นเงื่อนไขแวดล้อมที่ทำให้เครื่องจักรเดินต่อเนื่องได้
ตรงนี้เป็นจุดที่มักเข้าใจผิดกัน เมื่อได้ยินคำว่าการประเมินความพร้อมระบบอัตโนมัติ หลายคนตีความว่าเป็นเรื่องความเข้ากันได้ทางกายภาพ แบบที่ว่า “ช่วยมาดูหน่อยว่าไลน์ของเราติดตั้งหุ่นยนต์ได้ไหม” แต่สิ่งที่ต้องพิจารณาจริงมีขอบเขตกว้างกว่านั้นมาก ขั้นตอนการทำงานของกระบวนการเป้าหมายถูกจัดทำเป็นเอกสารไว้หรือไม่ ดึงสัญญาณออกจากเครื่องจักรได้หรือไม่ มีกลไกวัดผลหลังติดตั้งหรือไม่ มีคนที่บำรุงรักษาได้ในพื้นที่หรือไม่ หากนำเครื่องจักรสมรรถนะสูงไปลงในกระบวนการที่ยังไม่มีเงื่อนไขเหล่านี้ครบ อัตราการเดินเครื่องก็จะไม่ขยับ เหลือไว้เพียงสินทรัพย์
รูปแบบความล้มเหลวที่พบบ่อยเมื่อซื้อเครื่องจักรโดยไม่ประเมินก่อน
รูปแบบความล้มเหลวที่พบเห็นในพื้นที่จริง สรุปได้เป็น 4 แบบหลัก
- ทำอัตโนมัติในกระบวนการที่ไม่ใช่คอขวด กระบวนการที่ใช้คนเยอะจนเห็นได้ชัดมักสะดุดตา แต่ถ้าจุดนั้นไม่ใช่ตัวกำหนดจังหวะของไลน์ ต่อให้ทำอัตโนมัติ จำนวนผลิตรวมก็ไม่เพิ่ม กลายเป็นเพียงการเพิ่มงานค้างที่กระบวนการก่อนหน้าหรือถัดไป
- ทำอัตโนมัติในกระบวนการที่ขั้นตอนยังไม่นิ่ง ความผันแปรที่พนักงานเคยดูดซับด้วยการตัดสินใจตามสถานการณ์ เครื่องจักรดูดซับไม่ได้ เมื่อทำอัตโนมัติในกระบวนการที่ยังไม่เป็นมาตรฐาน เครื่องจะหยุดทุกครั้งที่เจอข้อยกเว้น และสุดท้ายก็ต้องมีคนยืนเฝ้าอยู่ดี
- ไม่ได้เตรียมเงื่อนไขสำหรับการวัดผล หากไม่ได้บันทึกผลการเดินเครื่องก่อนติดตั้ง หลังติดตั้งก็จะพูดได้แค่ว่า “รู้สึกว่าดีขึ้น” เท่านั้น เมื่อขออนุมัติงบสำหรับการลงทุนครั้งถัดไปก็ยกเหตุผลไม่ออก และการขยายผลก็หยุดอยู่ตรงนั้น
- ไม่ได้กำหนดว่าใครรับผิดชอบการบำรุงรักษา ข้อนี้ส่งผลชัดเจนเป็นพิเศษในฐานการผลิตที่ไทย เมื่อเกิดปัญหาใครเป็นคนรับมือด่านแรก อะไหล่มาจากไหนและใช้เวลากี่วัน มีคนที่แก้โปรแกรมได้อยู่ในพื้นที่หรือไม่ ถ้ายังไม่ได้กำหนดสิ่งเหล่านี้ ความผิดปกติเล็กน้อยก็ทำให้หยุดยาวได้
ทั้ง 4 ข้อนี้ไม่มีข้อใดเกี่ยวกับสมรรถนะของเครื่องจักรเลย พูดกลับกันก็คือ ทั้งหมดเป็นรายการที่ตรวจสอบได้ด้วยการประเมินล่วงหน้า
การประเมินมีไว้เพื่อออก “คำตัดสินว่ายังไม่ทำ” ด้วย
วัตถุประสงค์ของการประเมินความพร้อมระบบอัตโนมัติ ไม่ใช่การผลักดันให้เกิดระบบอัตโนมัติ แต่คือ การแยกให้ชัดอย่างมีเหตุผลว่ากระบวนการใดจะทำตอนนี้ และกระบวนการใดยังไม่ทำตอนนี้
ผลการประเมินที่สรุปว่า “กระบวนการนี้ขั้นตอนยังไม่นิ่ง จึงควรเริ่มจากการจัดทำมาตรฐานการทำงานก่อน” ไม่ใช่เรื่องแปลก นั่นไม่ใช่ความล้มเหลวของการประเมิน แต่เป็นข้อสรุปที่คุ้มค่าที่สุด เพราะก่อนจะก้าวเข้าสู่การลงทุนเครื่องจักรระดับหลายสิบล้านเยน สามารถจัดการปัญหาที่ใช้งบเพียงระดับหลักแสนเยนให้เสร็จก่อนได้
แกนประเมินของการประเมินความพร้อมระบบอัตโนมัติ
การประเมินวุฒิภาวะของการผลิตอัจฉริยะ โดยทั่วไปวัดกันด้วยหลายระดับตั้งแต่ 0 ถึง 5 หรือ 1 ถึง 5 การกำหนดแกนประเมินมีความหลากหลายไปตามระบบประเมินที่ใช้ แต่ระบบที่เป็นตัวแทนซึ่งรู้จักกันดีมีอยู่ 2 สาย
สายแรกคือระบบ 6 แกน ที่ดู “กลยุทธ์และภาวะผู้นำ” “โครงสร้างพื้นฐานโรงงานอัจฉริยะ” “ปฏิบัติการและกระบวนการ” “ผลิตภัณฑ์และบริการ” “ข้อมูลและการเชื่อมต่อ” “บุคลากรและวัฒนธรรม” อีกสายหนึ่งคือระบบ 10 แกนที่ละเอียดกว่า ซึ่งประเมินแยกรายการ ได้แก่ “การเชื่อมต่อเครือข่าย” “การติดตั้งเครื่องมือวัดที่เครื่องจักร” “ฐานการเก็บข้อมูล” “วุฒิภาวะด้าน CMMS” “ความสามารถในการวิเคราะห์” “สถาปัตยกรรมการเชื่อมโยงระบบ” “ความมั่นคงปลอดภัยไซเบอร์” “ทักษะดิจิทัลของพนักงาน” “การทำกระบวนการให้เป็นมาตรฐาน” “การบริหารการเปลี่ยนแปลง”
ระบบ 6 แกนเหมาะกับการถกในระดับผู้บริหาร ส่วนระบบ 10 แกนเหมาะกับการค้นหาปัญหาเชิงการนำไปใช้จริงหน้างาน อย่างไรก็ตาม หากนำทั้งสองแบบมาใช้กับฐานการผลิตในไทยของบริษัทผู้ผลิตสัญชาติญี่ปุ่นแบบตรงตัว จะมีบางส่วนที่ใช้งานยาก แกน “ผลิตภัณฑ์และบริการ” อยู่นอกอำนาจตัดสินใจของฐานการผลิตที่สเปกสินค้าถูกกำหนดจากสำนักงานใหญ่ในญี่ปุ่น ส่วนวุฒิภาวะด้าน CMMS ในระบบ 10 แกน หากเป็นโรงงานที่ยังไม่ได้ติดตั้งระบบบำรุงรักษา ก็จะได้ 0 คะแนนเรียงกันจนใช้เป็นข้อมูลตัดสินใจไม่ได้
ด้วยเหตุนี้ TOMAS TECH จึงแนะนำให้ประเมินด้วยแกน 6 ด้านที่ย่อยสองระบบข้างต้นให้เข้ากับงานจริง ต่อจากนี้จะเรียกว่าแกนปฏิบัติ 6 ด้าน ชื่อบางส่วนซ้ำกับระบบ 6 แกนที่กล่าวไปก่อนหน้า แต่เนื้อหาถูกจัดใหม่ให้เป็นรายการที่ต้องตรวจสอบในฐานการผลิตท้องถิ่น
แกนประเมินที่ 1 กลยุทธ์และโครงสร้างการขับเคลื่อน
ดูว่าวัตถุประสงค์ของการทำระบบอัตโนมัติถูกจัดทำเป็นเอกสารในรูปเป้าหมายเชิงตัวเลขหรือไม่ และกำหนดผู้รับผิดชอบการขับเคลื่อนกับสายการอนุมัติไว้แล้วหรือไม่
“การรับมือกับปัญหาขาดแคลนแรงงาน” ไม่ใช่วัตถุประสงค์ แต่เป็นภูมิหลัง จะลดงานอะไร ในกระบวนการใด คิดเป็นกี่ชั่วโมงแรงงาน ภายในเมื่อใด ถ้าเขียนได้ถึงระดับนี้ ขั้นตอนถัดไปก็จะคัดกรองตัวเลือกได้ หากเขียนไม่ได้ ข้อกำหนดความต้องการจะกระจัดกระจายตั้งแต่ขั้นคัดเลือกเครื่องจักร และจะได้ใบเสนอราคาจากผู้ขายหลายรายที่เทียบกันไม่ได้เลย
อีกเรื่องที่สำคัญคือ ผู้รับผิดชอบการขับเคลื่อนเปลี่ยนไปทุกโครงการหรือไม่ ถ้าเปลี่ยนผู้รับผิดชอบเป็นรายโครงการ บทเรียนจากครั้งก่อนจะไม่ถูกส่งต่อไปครั้งถัดไป โรงงานที่ทำผิดพลาดแบบเดิมซ้ำที่ไลน์อื่น มักได้คะแนนแกนนี้ต่ำ
แกนประเมินที่ 2 การทำกระบวนการหน้างานให้เป็นมาตรฐาน
ขั้นตอนการทำงานของกระบวนการเป้าหมายถูกจัดทำเป็นเอกสาร และถูกปฏิบัติตามจริงหรือไม่ เวลาและขั้นตอนของการเปลี่ยนรุ่นการผลิตถูกวัดไว้หรือไม่
นี่คือแกนที่ชี้ขาดความสำเร็จหรือล้มเหลวของระบบอัตโนมัติมากที่สุด เครื่องจักรทำงานตามขั้นตอนเท่านั้น หากทำอัตโนมัติในกระบวนการที่คู่มือขั้นตอนกับงานจริงไม่ตรงกัน ความไม่ตรงกันนั้นจะโผล่ออกมาทั้งหมดในรูปของการจัดการข้อยกเว้น
ขอให้ประเมินแกนนี้อย่างเข้มงวด สภาพที่ได้คะแนนเต็มไม่ใช่ “มีคู่มือขั้นตอน” แต่คือ “คู่มือขั้นตอนตรงกับงานจริง และตามรอยประวัติการแก้ไขได้”
แกนประเมินที่ 3 เครื่องจักรและเครื่องมือวัด
ดึงสัญญาณออกจากเครื่องจักรเป้าหมายได้หรือไม่ สถานะเดินเครื่อง หยุดเครื่อง และเปลี่ยนรุ่น ถูกบันทึกอัตโนมัติหรือไม่
วิธีติดตั้งเพิ่มเพื่อดึงสัญญาณจากเครื่องจักรเดิมมีหลายทาง ใช้หน้าสัมผัสในตู้ควบคุม อ่านจากพอร์ตสื่อสาร เพิ่มเซนเซอร์ภายนอก หรือประมาณสถานะเดินเครื่องจากค่ากระแสไฟ ทางไหนใช้ได้ขึ้นอยู่กับเครื่องแต่ละตัว ถ้าไม่สำรวจไว้ล่วงหน้า ระหว่างทางของแผนติดตั้งจะเกิดการย้อนงานว่า “เครื่องนี้ดึงข้อมูลไม่ได้”
สภาพที่บันทึกด้วยลายมือลงในรายงานประจำวันคือ 0 คะแนน บันทึกลายมือมีความละเอียดของเวลาหยาบ และเหตุผลของการหยุดถูกเขียนจากความทรงจำภายหลัง จึงใช้เป็นจุดตั้งต้นของการปรับปรุงไม่ได้
แกนประเมินที่ 4 ข้อมูลและการเชื่อมต่อ
เครือข่ายหน้างานถูกเดินสายไว้ และรู้ขอบเขตที่สัญญาณไปถึงหรือไม่ ข้อมูลที่เก็บมาดูได้จากที่เดียวหรือไม่
โรงงานที่ LAN ฝั่งสำนักงานเรียบร้อยดี แต่ฝั่งหน้างานยังไม่ได้จัดการมีอยู่จำนวนมาก หากไม่มีผังเครือข่าย และไม่รู้ด้วยซ้ำว่าสวิตช์ตัวไหนมีพอร์ตว่าง ค่าเดินสายที่ตามมาทีหลังจะบานปลายเกินคาด
นอกจากนี้ สภาพที่บริหารด้วยพีซีแยกกันตามเครื่องจักรแต่ละตัว และขนข้อมูลออกด้วย USB ก็เป็น 0 คะแนนเช่นกัน เมื่อข้อมูลกระจัดกระจาย ก็วิเคราะห์ข้ามกระบวนการไม่ได้ และใช้ตรวจสอบผลของระบบอัตโนมัติไม่ได้ด้วย
แกนประเมินที่ 5 บุคลากรและขีดความสามารถขององค์กร
มีคนในบริษัทที่ทำการบำรุงรักษาหรือดัดแปลงเล็กน้อยได้หรือไม่ มีกลไกที่ทำให้การเปลี่ยนแปลงฝังตัวอยู่กับหน้างานหรือไม่
ในฐานการผลิตที่ไทย แกนนี้เป็นตัวกำหนดเพดานที่แท้จริง หากอยู่ในสภาพที่ยกทุกอย่างให้ผู้ขายจัดการ ต่อให้เป็นความผิดปกติเล็กน้อยก็ต้องรอให้เขาเข้ามา และอัตราการเดินเครื่องก็ไม่ขยับ ในทางกลับกัน ฐานการผลิตที่วิศวกรท้องถิ่นรับมือด่านแรกและปรับจูนโปรแกรมได้ จะมีอัตราการเดินเครื่องสูงกว่าอย่างชัดเจน แม้ใช้เครื่องจักรแบบเดียวกัน
กลไกการฝังตัวก็ต้องดูด้วย โรงงานที่เคยมีประสบการณ์ว่า “ติดตั้งไปแล้ว แต่ผ่านไปสักพักก็กลับไปทำมือเหมือนเดิม” คือโรงงานที่ยังไม่ได้ผนวกการอบรมและการตรวจยืนยันการฝังตัวเข้าไปในกระบวนการ
แกนประเมินที่ 6 การบริหารการลงทุนและการคืนทุน
มีการวัดผลของโครงการระบบอัตโนมัติหลังติดตั้งหรือไม่ ดูต้นทุนโดยรวมถึงค่าบำรุงรักษา วัสดุสิ้นเปลือง และความสูญเสียจากการหยุดเครื่องด้วยหรือไม่
รูปแบบที่พบมากที่สุดคือ จบอยู่แค่ตัวเลขประมาณการตอนขออนุมัติ แล้วไม่ตามผลจริง เลิกทำแบบนั้น แล้วเปลี่ยนมาเทียบค่าที่วัดจริงก่อนและหลังติดตั้ง แล้วสะท้อนกลับเข้าไปเป็นสมมติฐานของโครงการถัดไป การมีวงจรนี้หรือไม่ ทำให้ความแม่นยำของโครงการที่ 2 เป็นต้นไปต่างกันโดยสิ้นเชิง
มุมมองเรื่องต้นทุนก็เช่นกัน หากเทียบด้วยค่าใช้จ่ายเริ่มต้นอย่างเดียว จะประเมินเครื่องที่ใช้วัสดุสิ้นเปลืองมาก หรือเครื่องที่บังคับต้องทำสัญญาบำรุงรักษา ต่ำกว่าความเป็นจริง การเรียงเทียบด้วยต้นทุนการถือครองรวมประมาณ 5 ปี เป็นวิธีที่ใช้ได้จริง
ดูตำแหน่งปัจจุบันของตนเองผ่านระดับวุฒิภาวะ
เมื่อให้คะแนนสภาพปัจจุบันตามแกนประเมินแล้ว ขั้นถัดไปคือแปลงมันเป็นขั้นบันได รายงานสัมมนาออนไลน์ที่ THAIBIZ กับ Lib Consulting จัดขึ้นเมื่อวันที่ 10 กรกฎาคม 2024 ได้เรียบเรียงขั้นของการเปลี่ยนสู่โรงงานอัจฉริยะไว้เป็น 5 ระดับดังนี้
- ระดับ 1 การเก็บข้อมูล สภาพที่ดึงค่าตัวเลขจากเครื่องจักรและกระบวนการได้
- ระดับ 2 การทำให้มองเห็นได้ สภาพที่คนที่ต้องใช้ ดูตัวเลขที่เก็บมาได้ในจังหวะที่ต้องการ
- ระดับ 3 การวิเคราะห์และควบคุม สภาพที่ระบุปัจจัยจากตัวเลขได้ และปรับเงื่อนไขเพื่อเปลี่ยนผลลัพธ์ได้
- ระดับ 4 การหาจุดเหมาะที่สุด สภาพที่เลือกเงื่อนไขที่ดีที่สุดในภาพรวมได้ ข้ามหลายกระบวนการและหลายไลน์
- ระดับ 5 ระบบอัตโนมัติ สภาพที่ระบบเลือกเงื่อนไขและลงมือทำเองโดยไม่ผ่านการตัดสินใจของคน
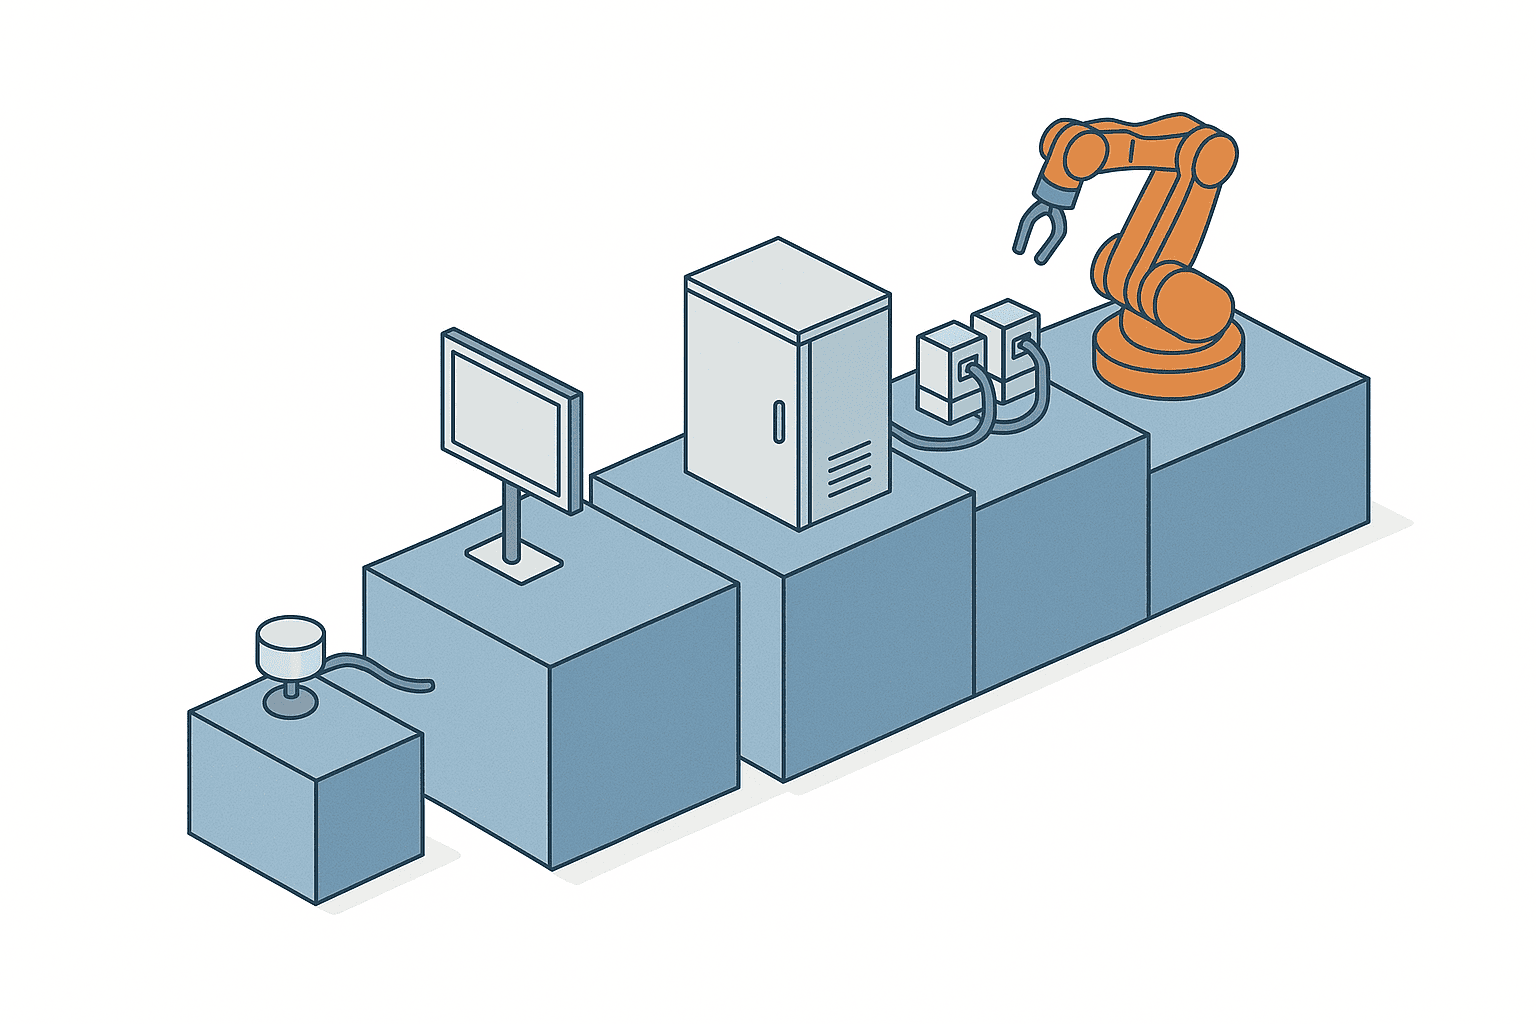
ในทางปฏิบัติ การวาง ระดับ 0 ไว้ก่อนหน้านี้จะช่วยให้ประเมินง่ายขึ้น นั่นคือสภาพที่ยังไม่มีวิธีเก็บข้อมูล และการบันทึกยังหยุดอยู่ที่รายงานประจำวันแบบเขียนมือ ดังที่กล่าวไว้ตอนต้นว่า การประเมินวุฒิภาวะโดยทั่วไปวัดในช่วง 0 ถึง 5 หรือ 1 ถึง 5 ดังนั้นการวางระดับ 0 จึงไม่ใช่เรื่องผิดธรรมชาติในเชิงระบบประเมิน
โรงงานในไทย 70% ตอบว่าแค่ถึงระดับ 3 ก็เพียงพอ
สิ่งที่ควรจับตาในรายงานสัมมนาฉบับนี้ ไม่ใช่ตัวนิยามของระดับ แต่คือวิธีที่คนรับมันไปใช้ ตามรายงานระบุว่า ในโรงงานที่ไทย สัดส่วนผู้ที่ตอบว่า “แค่ถึงระดับ 3 ก็เพียงพอ” สูงถึง 70% เป็นตัวเลขที่อ้างอิงจากการสำรวจและรายงาน ณ เดือนกรกฎาคม 2024
พูดอีกอย่างคือ เก็บตัวเลขที่หน้างาน ทำให้มองเห็นได้ ระบุปัจจัย และปรับเงื่อนไขได้ หากไปถึงจุดนี้ ก็ถือว่าบรรลุวัตถุประสงค์แล้วสำหรับโรงงานจำนวนมาก อ่านได้ว่าในพื้นที่จริง เสียงส่วนใหญ่ตัดสินว่าระดับ 5 ที่ไร้คนทั้งกระบวนการนั้นไม่คุ้มกับเงินลงทุนและต้นทุนการดูแลรักษา
เรื่องนี้เชื่อมโดยตรงกับแนวคิดในการออกแบบการประเมินความพร้อมระบบอัตโนมัติ วัตถุประสงค์ของการประเมินไม่ใช่การวัดระยะทางไปสู่ระดับ 5 แต่คือการกำหนดจุดหมายที่เหมาะสมกับบริษัทตนเอง หากวางจุดหมายไว้สูงเกินไป แผนการลงทุนที่จะไปให้ถึงก็จะไม่สมจริง และผลลัพธ์คือก้าวแรกก็ยังก้าวไม่ออก
การประเมินที่ไม่ตั้งเป้าเกินตัวทำให้การตัดสินใจลงทุนสมจริงขึ้น
เมื่อผลประเมินออกมาว่า “ยังไปไม่ถึงระดับ 1” แล้วรีบวางแผนโดยตั้งเป้าที่ระดับ 4 ทันที เงินลงทุนเริ่มต้นจะพุ่งขึ้น เพราะจำเป็นต้องจัดหาฐานระบบรวมศูนย์ เครื่องมือวิเคราะห์ และเครื่องมือวัดของหลายไลน์พร้อมกันในคราวเดียว
ในทางกลับกัน ถ้ากำหนดว่า “เอาแค่ถึงระดับ 2 ก่อน” ขอบเขตก็แคบลงเหลือแค่การติดตั้งเครื่องมือวัดของ 1 ไลน์และการรวมข้อมูล เงินลงทุนต่างกันหนึ่งหลัก และระยะเวลาตรวจสอบผลก็สั้นลงด้วย จากนั้นค่าที่วัดจริงซึ่งได้จากระดับ 2 จะกลายเป็นข้อมูลตัดสินใจว่าควรเดินหน้าไปสู่ระดับ 3 หรือไม่
การไม่ข้ามขั้น ไม่ใช่ท่าทีที่ระมัดระวังเกินไป แต่คือการรักษาลำดับที่ทำให้ได้ข้อมูลที่จำเป็นต่อการตัดสินใจครั้งถัดไป ด้วยเงินลงทุนน้อยที่สุด
เช็กลิสต์ประเมินตนเอง
เช็กลิสต์ด้านล่างนี้คือการแปลงแกนปฏิบัติ 6 ด้านทั้งหมดข้างต้น ให้อยู่ในรูปที่ให้คะแนนได้ทันที แต่ละรายการให้คะแนน 4 ระดับ คือ 0 คะแนน 1 คะแนน 2 คะแนน และ 3 คะแนน เนื่องจากนิยามไว้เฉพาะสภาพที่ 0 คะแนนกับ 3 คะแนน ระหว่างนั้นขอให้ตัดสินโดยเทียบเข้าหาฝั่งที่ใกล้กว่า
เริ่มจาก 3 แกนแรก คือ กลยุทธ์และโครงสร้างการขับเคลื่อน การทำกระบวนการหน้างานให้เป็นมาตรฐาน และเครื่องจักรกับเครื่องมือวัด
| แกนประเมิน | รายการตรวจสอบ | สภาพที่ 0 คะแนน | สภาพที่ 3 คะแนน |
|---|---|---|---|
| กลยุทธ์และโครงสร้างการขับเคลื่อน | วัตถุประสงค์ของระบบอัตโนมัติถูกจัดทำเป็นเอกสารในรูปเป้าหมายเชิงตัวเลขหรือไม่ | วัตถุประสงค์หยุดอยู่แค่ “รับมือปัญหาขาดแคลนแรงงาน” ไม่มีเกณฑ์วัดความสำเร็จ | กระบวนการเป้าหมาย ชั่วโมงแรงงานที่จะลด และกำหนดเวลา ถูกแชร์เป็นเอกสาร |
| กลยุทธ์และโครงสร้างการขับเคลื่อน | กำหนดผู้รับผิดชอบการขับเคลื่อนและสายการอนุมัติแล้วหรือไม่ | ผู้รับผิดชอบเปลี่ยนทุกโครงการ บทเรียนครั้งก่อนไม่เหลืออยู่ | มีผู้รับผิดชอบการขับเคลื่อนแบบถาวรและกรอบงบประมาณรายปี |
| การทำกระบวนการให้เป็นมาตรฐาน | ขั้นตอนการทำงานของกระบวนการเป้าหมายเป็นเอกสารและถูกปฏิบัติตามจริงหรือไม่ | ไม่มีคู่มือขั้นตอน หรือมีแต่ต่างจากงานจริง | คู่มือขั้นตอนตรงกับงานจริง และตามรอยประวัติการแก้ไขได้ |
| การทำกระบวนการให้เป็นมาตรฐาน | เวลาและขั้นตอนของการเปลี่ยนรุ่นการผลิตถูกวัดไว้หรือไม่ | บอกได้แค่ตามความรู้สึกว่า “ประมาณ 30 นาที” | มีค่าที่วัดจริง และเข้าใจช่วงความผันแปรด้วย |
| เครื่องจักรและเครื่องมือวัด | ดึงสัญญาณออกจากเครื่องจักรเป้าหมายได้หรือไม่ | ไม่มีช่องดึงสัญญาณ และยังไม่ได้ตรวจสอบว่าดัดแปลงได้หรือไม่ | ดึงสถานะเดินเครื่องได้จากหน้าสัมผัสเดิมหรือช่องทางสื่อสาร |
| เครื่องจักรและเครื่องมือวัด | สถานะเดินเครื่อง หยุดเครื่อง และเปลี่ยนรุ่น ถูกบันทึกอัตโนมัติหรือไม่ | บันทึกด้วยลายมือลงในรายงานประจำวัน | ดึงอัตโนมัติจากฝั่งเครื่องจักร และเก็บไว้พร้อมเวลากำกับ |
กล่าวได้ว่า 3 แกนข้างบนนี้เป็นการดูว่า “อยู่ในสภาพที่เริ่มทำระบบอัตโนมัติได้หรือยัง” ส่วนอีก 3 แกนที่เหลือจะดูว่า “อยู่ในสภาพที่ทำระบบอัตโนมัติต่อเนื่องได้หรือไม่” แม้เป็นโรงงานเดียวกัน ความเอียงแบบครึ่งแรกสูงแต่ครึ่งหลังต่ำก็เกิดขึ้นบ่อย
| แกนประเมิน | รายการตรวจสอบ | สภาพที่ 0 คะแนน | สภาพที่ 3 คะแนน |
|---|---|---|---|
| ข้อมูลและการเชื่อมต่อ | เครือข่ายหน้างานถูกเดินสายไว้ และรู้ขอบเขตที่สัญญาณไปถึงหรือไม่ | มีแต่ LAN ของสำนักงาน ฝั่งหน้างานยังไม่ได้จัดการ | มีผังเครือข่ายฝั่งหน้างาน และรู้ว่าพอร์ตไหนว่าง |
| ข้อมูลและการเชื่อมต่อ | ข้อมูลที่เก็บมาดูได้จากที่เดียวหรือไม่ | บริหารด้วยพีซีแยกตามเครื่องจักรและ USB | รวมไว้บนฐานระบบร่วมกัน คนนอกทีมก็เข้าดูได้ |
| บุคลากรและขีดความสามารถขององค์กร | มีคนในบริษัทที่ทำการบำรุงรักษาหรือดัดแปลงเล็กน้อยได้หรือไม่ | ยกให้ผู้ขายทั้งหมด ได้แต่รอให้เขาเข้ามา | วิศวกรท้องถิ่นรับมือด่านแรกและดัดแปลงเล็กน้อยได้ |
| บุคลากรและขีดความสามารถขององค์กร | มีกลไกที่ทำให้การเปลี่ยนแปลงฝังตัวอยู่กับหน้างานหรือไม่ | เคยติดตั้งแล้ว แต่ผ่านไปสักพักก็กลับไปทำมือเหมือนเดิม | ผนวกการอบรมและการตรวจยืนยันการฝังตัวไว้ในกระบวนการติดตั้ง |
| การบริหารการลงทุนและการคืนทุน | มีการวัดผลของโครงการระบบอัตโนมัติหลังติดตั้งหรือไม่ | มีแค่ตัวเลขประมาณการตอนขออนุมัติ ไม่ตามผลจริงหลังติดตั้ง | เทียบค่าที่วัดจริงก่อนและหลัง แล้วสะท้อนเป็นสมมติฐานของโครงการถัดไป |
| การบริหารการลงทุนและการคืนทุน | ดูต้นทุนโดยรวมค่าบำรุงรักษา วัสดุสิ้นเปลือง และความสูญเสียจากการหยุดเครื่องหรือไม่ | เทียบรุ่นเครื่องด้วยค่าใช้จ่ายเริ่มต้นอย่างเดียว | เทียบด้วยต้นทุนการถือครองรวมประมาณ 5 ปี |
เมื่อให้คะแนนครบทั้ง 12 รายการ คะแนนเต็มจะเท่ากับ 36 คะแนน การอ่านตำแหน่งปัจจุบันจากคะแนนรวม ขอให้ดูตามความสัมพันธ์ต่อไปนี้
| คะแนนรวม | ตำแหน่งปัจจุบันโดยประมาณ | สิ่งที่ควรทำต่อไป |
|---|---|---|
| 0-8 คะแนน | ระดับ 0 ถึงระดับ 1 | ลงทุนกับเครื่องมือวัดและการจัดทำขั้นตอนการทำงานก่อน แทนที่จะทำอัตโนมัติรายเครื่อง |
| 9-17 คะแนน | ระดับ 2 | จำกัดเป้าหมายไว้ที่ 1 ไลน์ ทำการมองเห็นได้ให้ครบวงจร และระบุสาเหตุการหยุดเครื่องอันดับต้น |
| 18-26 คะแนน | ระดับ 3 | ติดตั้งระบบอัตโนมัติเพียง 1 งานกับสาเหตุการหยุดเครื่องที่ระบุได้ แล้ววัดผลจริง |
| 27-36 คะแนน | ระดับ 4 ขึ้นไป | ขยายผลไปหลายไลน์และหาจุดเหมาะที่สุด พร้อมทำกรอบการตัดสินใจลงทุนให้เป็นมาตรฐาน |
ข้อควรระวังในการให้คะแนน
ขออย่าให้ผู้รับผิดชอบการขับเคลื่อนให้คะแนนคนเดียว ในรายการเดียวกัน ฝ่ายผลิตกับฝ่ายเทคนิคอาจให้คะแนนต่างกันถึง 2 คะแนน ความต่างนั้นเองก็คือผลการประเมิน รายการที่ความเข้าใจยังไม่ตรงกัน จะโผล่ออกมาเป็นความไม่ลงรอยของข้อกำหนดความต้องการอย่างแน่นอนในขั้นคัดเลือกเครื่องจักร
อีกข้อหนึ่ง ขอแนะนำให้จำกัดกระบวนการเป้าหมายเหลือเพียง 1 กระบวนการแล้วค่อยให้คะแนน หากเฉลี่ยทั้งโรงงาน กระบวนการที่ดีกับที่แย่จะหักล้างกัน คะแนนจะเบียดเข้าหาค่ากลางจนใช้ตัดสินใจไม่ได้ การเลือก “กระบวนการที่อยากทำอัตโนมัติต่อจากนี้” มา 1 กระบวนการแล้วให้คะแนนเฉพาะกระบวนการนั้น เป็นวิธีที่ใช้ได้จริง
เชื่อมผลการประเมินไปสู่การตัดสินใจลงทุนระบบอัตโนมัติ
การประเมินไม่ได้จบที่การออกคะแนน การแปลคะแนนไปสู่การตัดสินใจลงทุนต่างหากคือส่วนที่ทำให้การประเมินสมบูรณ์ ตรงนี้มีข้อมูลชุดหนึ่งที่ใช้อ้างอิงได้ดี ซึ่งแสดงว่าการมีหรือไม่มีการประเมินล่วงหน้าทำให้ผลลัพธ์ต่างกันเพียงใด
ตาม Smart Factories Report 2025 ของ Capgemini Research Institute ระบุว่า ผู้ผลิตที่ทำ readiness assessment ด้าน AI และระบบอัตโนมัติอย่างมีโครงสร้าง หรือก็คือการประเมินความพร้อมในการรองรับก่อนติดตั้ง เมื่อเทียบกับบริษัทที่ไม่ได้ทำ มีอัตราความล้มเหลวของโครงการนำร่องน้อยกว่า 50% และใช้เวลาจนถึงการผลิตจริงสั้นกว่า 35%
ความไม่สมมาตรระหว่างต้นทุนการประเมินกับต้นทุนการเปลี่ยนแปลง
การเทียบตัวเลขเงินที่แสดงในรายงานฉบับเดียวกัน ให้แง่คิดที่ดีในการมองบทบาทของการประเมิน
| รายการ | ระดับเงินโดยประมาณ | สถานะตามที่ระบุในแหล่งอ้างอิง |
|---|---|---|
| การประเมินความพร้อมในการรองรับล่วงหน้า | 15,000-25,000 ยูโร | ระดับเงินลงทุนด้านการประเมินที่ต้องใช้ในกรณีที่ทำการประเมิน |
| โครงการเปลี่ยนแปลงที่เดินหน้าโดยไม่ประเมิน | 200,000-2,000,000 ยูโร | ขนาดที่อาจเกิดขึ้นเมื่อเดินหน้าสู่โครงการเปลี่ยนแปลงโดยไม่ผ่านการประเมิน |
| ต้นทุนความล้มเหลวของโครงการนำร่องที่หลีกเลี่ยงได้ | 150,000-300,000 ยูโร | ค่าเฉลี่ยของบริษัทที่ค้นพบช่องว่างระหว่าง OT กับ IT ได้ล่วงหน้า |
สิ่งที่ควรจับตาคือ ค่าใช้จ่ายของการประเมินกับจำนวนเงินที่สูญไปเมื่อล้มเหลว อยู่คนละหลักกัน ในขณะที่การประเมินล่วงหน้าจบได้ด้วย 15,000-25,000 ยูโร ต้นทุนความล้มเหลวของโครงการนำร่องที่บริษัทซึ่งค้นพบช่องว่างระหว่าง OT กับ IT ได้ล่วงหน้าสามารถหลีกเลี่ยงได้นั้น อยู่ที่เฉลี่ย 150,000-300,000 ยูโร นั่นคือประมาณ 10 เท่าของค่าใช้จ่ายในการประเมิน เป็นจำนวนเงินที่อาจหายไปกับความล้มเหลว ความไม่สมมาตรนี้คือเหตุผลที่ทำให้วางตำแหน่งของการประเมินล่วงหน้าเป็น “ประกัน” ไม่ใช่ “ขั้นตอนส่วนเกิน”
อนึ่ง ช่องว่างระหว่าง OT กับ IT หมายถึงสภาพที่ฝั่งระบบควบคุมหน้างานกับฝั่งระบบสารสนเทศ มีความไม่ตรงกันในเรื่องความละเอียดของข้อมูลที่คาดหวัง ความถี่ในการอัปเดต และเส้นแบ่งความรับผิดชอบ ในเชิงแกนประเมินแล้ว ตรงนี้คือรอยต่อระหว่าง “เครื่องจักรและเครื่องมือวัด” กับ “ข้อมูลและการเชื่อมต่อ” ซึ่งเป็นพื้นที่ที่มองข้ามได้ง่ายหากให้คะแนนสองแกนนี้แยกกัน เวลาประเมิน ขอให้ตรวจสอบโดยตั้งใจว่าสองแกนนี้สอดคล้องกันหรือไม่
วิธีคิดเรื่องระยะเวลาคืนทุน
เวลาคำนวณการคืนทุนของการลงทุนระบบอัตโนมัติ ถ้านับเฉพาะชั่วโมงแรงงานที่ลดได้เป็นผลลัพธ์ ตัวเลขจะเพี้ยนไปจากความจริง การใช้ข้อมูลที่ได้จากการประเมินแล้วแยกผลลัพธ์ออกเป็น 3 ส่วนต่อไปนี้ จะสมจริงกว่า
- การลดค่าแรง ชั่วโมงแรงงานของงานเป้าหมาย และชั่วโมงนั้นถูกโยกไปสู่งานสร้างมูลค่าเพิ่มอื่นจริงหรือไม่ ต่อให้งานหายไป ถ้าการจัดกำลังคนไม่เปลี่ยน ผลนี้ก็ไม่ปรากฏในบัญชี
- การลดเวลาหยุดเครื่อง เมื่อระบุสาเหตุการหยุดเครื่องได้จากการทำให้มองเห็นได้ เวลาเดินเครื่องจะเพิ่มขึ้นเท่าใด โรงงานที่ผลประเมินระบุว่า “บันทึกการเดินเครื่องเป็นลายมือ” ยิ่งมีช่องว่างให้เติบโตซ่อนอยู่มากตรงจุดนี้
- การลดของเสียด้านคุณภาพ อัตราการเกิดของเสีย และมูลค่าความสูญเสียต่อของเสีย 1 ชิ้น ไม่ใช่แค่ชั่วโมงแรงงานในการแก้ไขงานและค่าวัสดุ แต่รวมถึงผลกระทบเมื่อถูกพบในกระบวนการถัดไปด้วย
ในสามข้อนี้ สิ่งที่ทำเป็นตัวเลขได้ตั้งแต่ก่อนประเมิน โดยปกติมีเพียงข้อเดียว ที่เหลืออยู่ในสภาพที่ “ไม่รู้จนกว่าจะทำให้มองเห็นได้ก่อน” ด้วยเหตุนี้เอง ลำดับที่ให้เงินลงทุนก้อนแรกเอนไปทางการทำให้มองเห็นได้ แล้วใช้ค่าที่วัดจริงจากตรงนั้นมากำหนดเงินลงทุนก้อนถัดไป จึงเป็นลำดับที่สมเหตุสมผล
สำหรับการลงทุนเครื่องจักรที่เป็นรูปธรรมรวมถึงการติดตั้งหุ่นยนต์ วิธีคำนวณระยะเวลาคืนทุนและรายการต้นทุนที่มองข้ามได้ง่าย ได้เรียบเรียงไว้อย่างละเอียดในความคุ้มค่าของการติดตั้งหุ่นยนต์ ขอให้ใช้อ้างอิงในขั้นคำนวณหลังจากที่คัดกรองกระบวนการเป้าหมายด้วยการประเมินแล้ว
ก้าวถัดไป วิธีเดินหน้าระบบอัตโนมัติในโรงงาน
เมื่อผลการประเมินออกมาแล้ว วิธีเดินหน้าจะถูกแปลงเป็นลำดับ “ประเมิน จัดลำดับความสำคัญ เริ่มจากเล็ก”
ขั้นที่ 1 ระบุแกนที่เป็นตัวกำหนดจังหวะ ไม่ใช่แกนที่คะแนนต่ำ
เมื่อดูผลคะแนน คนมักอยากลงมือจากแกนที่ได้คะแนนต่ำ แต่สิ่งที่ควรให้ความสำคัญก่อน ไม่ใช่แกนที่คะแนนต่ำ แต่คือ แกนที่กำลังหยุดก้าวถัดไปเอาไว้
ตัวอย่างเช่น ต่อให้ “การบริหารการลงทุนและการคืนทุน” ได้ 0 คะแนน ในขั้นที่ติดตั้งงานแรก มันก็ยังไม่ถึงขั้นร้ายแรง ในทางกลับกัน ถ้า “เครื่องจักรและเครื่องมือวัด” ได้ 0 คะแนน ก็วัดผลไม่ได้ตั้งแต่ต้น การลงทุนใด ๆ ก็จะไม่มีเหตุผลรองรับ เช่นเดียวกัน กระบวนการที่ “การทำกระบวนการให้เป็นมาตรฐาน” ได้ 0 คะแนน ต่อให้ใส่เครื่องจักรลงไปก็จะหยุดเพราะการจัดการข้อยกเว้น
ในทางปฏิบัติ แกนที่มักกลายเป็นตัวกำหนดจังหวะคือ เครื่องจักรกับเครื่องมือวัด และการทำกระบวนการให้เป็นมาตรฐาน จนกว่าสองแกนนี้จะขยับขึ้นถึง 2 คะแนนขึ้นไป การเลื่อนการลงทุนเครื่องจักรขนาดใหญ่ออกไปก่อน กลับทำให้เดินหน้าได้เร็วกว่าในผลลัพธ์สุดท้าย
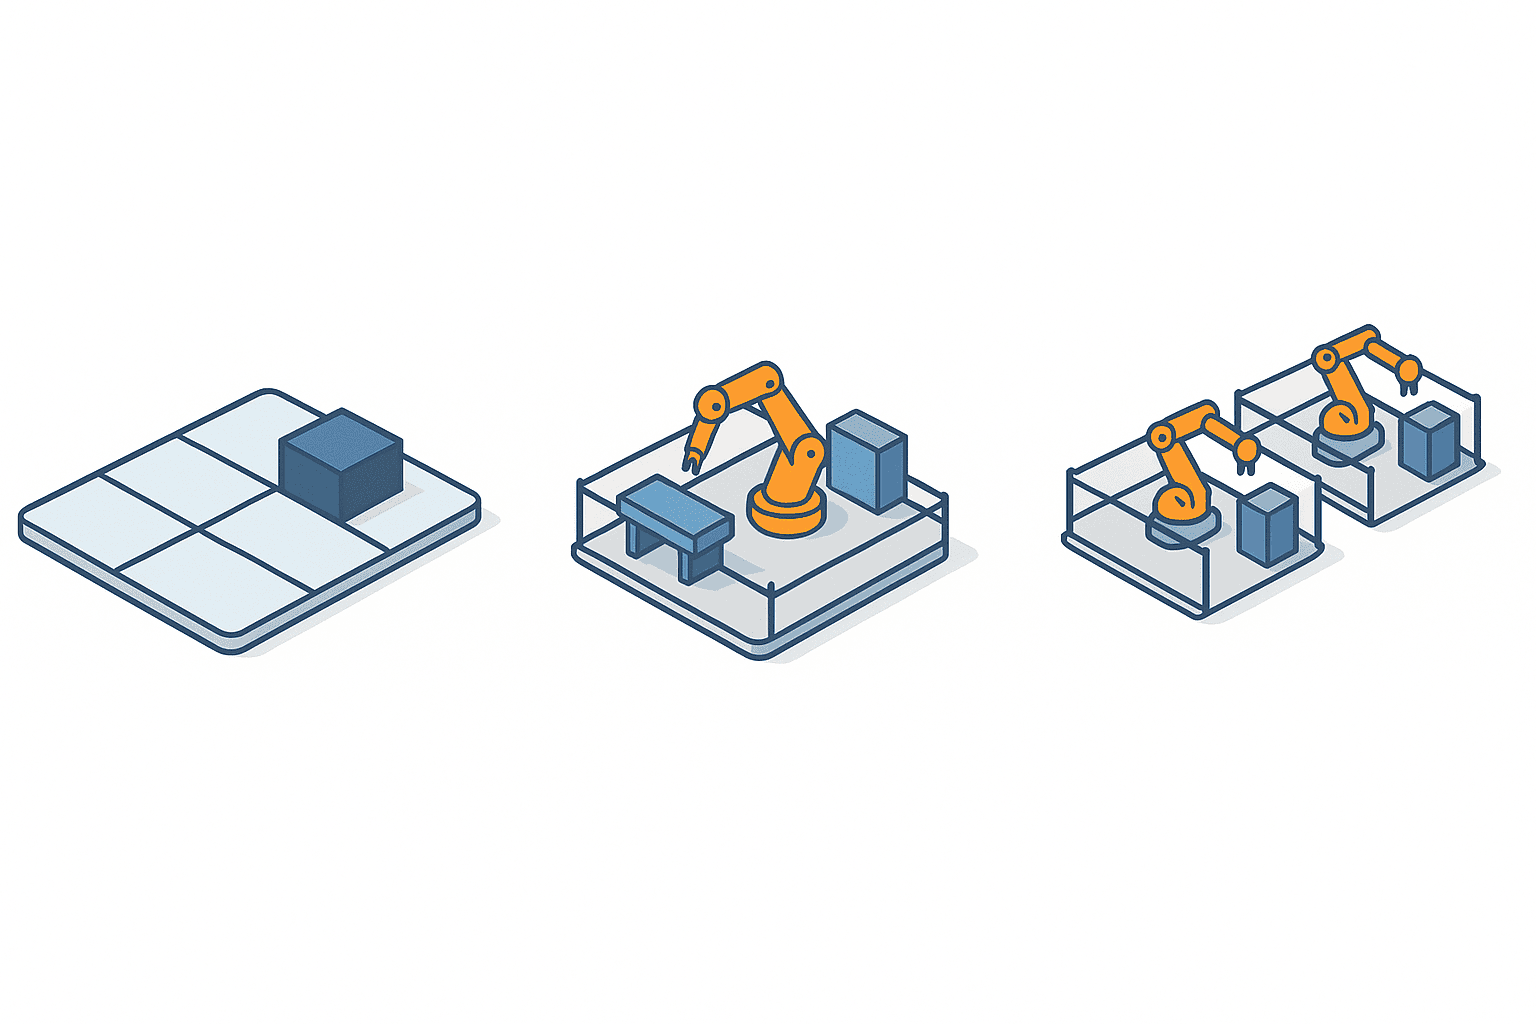
ขั้นที่ 2 จำกัดกระบวนการเป้าหมายให้เหลือ 1 กระบวนการ
การประเมินทำเป็นรายกระบวนการ และการลงมือก็ทำเป็นรายกระบวนการเช่นกัน หากเดินหน้าหลายไลน์พร้อมกัน เมื่อเกิดปัญหาก็แยกแยะสาเหตุไม่ได้ และทั้งหมดจะหยุดชะงัก
เกณฑ์ในการคัดกรองมี 3 ข้อ เป็นตัวกำหนดจังหวะของไลน์หรือไม่ วัดผลเป็นตัวเลขได้หรือไม่ และเมื่อล้มเหลวสามารถย้อนกลับได้โดยไม่ต้องหยุดการผลิตหรือไม่ กระบวนการที่ครบทั้ง 3 ข้อนี้ เหมาะที่จะเป็นเป้าหมายแรก ข้อที่สามสำคัญกว่าที่คิด เพราะการวางโครงสร้างให้กลับไปเดินเครื่องด้วยมือได้ ช่วยลดกำแพงทางจิตใจในช่วงเริ่มเดินระบบ
ขั้นที่ 3 เริ่มจากเล็ก แล้วใช้ค่าที่วัดจริงกับการตัดสินใจครั้งถัดไป
งานแรกให้กดเงินลงทุนให้ต่ำ และย่นระยะเวลาให้สั้น วัตถุประสงค์ไม่ใช่การทำให้ผลลัพธ์สูงสุด แต่คือ การตรวจสอบว่าสมมติฐานของบริษัทตนเองถูกต้องหรือไม่
สมมติฐานที่ควรตรวจสอบ เช่น ชั่วโมงแรงงานที่ลดได้ตามที่คาดไว้ เกิดขึ้นจริงหรือไม่ สาเหตุการหยุดเครื่องอันดับต้นเป็นไปตามที่คาดหรือไม่ วิศวกรท้องถิ่นดูแลการบำรุงรักษาได้ครบวงจรหรือไม่ ระยะเวลาตั้งแต่ติดตั้งจนเดินเครื่องเสถียรเป็นไปตามแผนหรือไม่
เมื่อค่าที่วัดจริงเหล่านี้ครบถ้วน ความแม่นยำของการขออนุมัติงบตั้งแต่โครงการที่ 2 เป็นต้นไปจะสูงขึ้น ความต่างที่ตัวเลขของ Capgemini ข้างต้นแสดงไว้ว่า “ใช้เวลาจนถึงการผลิตจริงสั้นกว่า 35%” ก็คือความต่างของการได้ตรวจสอบสมมติฐานแบบนี้ไว้ล่วงหน้าแล้วหรือยังนั่นเอง
ขั้นที่ 4 เมื่อรู้สึกถึงขีดจำกัดของการประเมินด้วยตนเอง ให้ใช้สายตาจากภายนอก
การประเมินตนเองมีขีดจำกัดเชิงโครงสร้าง วิธีปฏิบัติที่กลายเป็นเรื่องปกติภายในบริษัท จะไม่ถูกรับรู้ว่าเป็นเป้าหมายของการให้คะแนน กรณีที่ขั้นตอนซึ่งเราคิดว่า “ที่นี่ก็ทำแบบนี้กันปกติ” กลับเป็นสิ่งที่บริษัทอื่นทำอัตโนมัติไปแล้ว เกิดขึ้นบ่อยมาก
นอกจากนี้ แกนเครื่องจักรและเครื่องมือวัด ยังรวมถึงการตัดสินทางเทคนิคว่าดึงสัญญาณออกจากเครื่องจักรเดิมได้จริงหรือไม่ ตรงนี้เป็นส่วนที่ยืนยันไม่ได้ถ้าไม่ตรวจสอบทั้งแบบและของจริง
การใช้การประเมินตนเองเพื่อคาดคะเนตำแหน่งปัจจุบันก่อน แล้วขอให้ภายนอกช่วยตรวจสอบเฉพาะรายการที่ตัดสินไม่ได้ เป็นวิธีเดินที่สมดุลทั้งค่าใช้จ่ายและความแม่นยำ สำหรับวิธีใช้บริการปรึกษาและการสนับสนุนแบบเคียงข้างที่อยู่ถัดจากการประเมิน ได้อธิบายไว้ในการใช้บริการที่ปรึกษาด้านระบบอัตโนมัติ 2026 รวมถึงวิธีแบ่งขอบเขตงานที่จะว่าจ้าง
จุดประเมินเฉพาะของโรงงานในไทย
สำหรับบริษัทผู้ผลิตสัญชาติญี่ปุ่นที่มีฐานการผลิตในไทย นอกจากแกน 6 ด้านข้างต้นแล้ว ยังจำเป็นต้องเพิ่มเงื่อนไขเฉพาะของพื้นที่เข้าไปในรายการประเมินด้วย
ผนวกจังหวะของมาตรการส่งเสริมจาก BOI เข้าไปในการประเมิน
สำนักงานคณะกรรมการส่งเสริมการลงทุนของไทยได้ประกาศมาตรการส่งเสริมการลงทุนฉบับปรับปรุงใหม่ ซึ่งรวมถึงหมวด “Smart and Sustainable Industry” เมื่อวันที่ 15 มกราคม 2026 เนื้อหาคือการเพิ่มความเข้มข้นของสิทธิประโยชน์ทางภาษี ครอบคลุมตั้งแต่การผลิตขั้นสูงและระบบอัตโนมัติ ไปจนถึง EV และการสัญจร รวมถึงงานวิจัยและพัฒนาที่มีมูลค่าเพิ่มสูง
หมวด “Smart and Sustainable Industry” นี้ครอบคลุมการปรับปรุงเครื่องจักร การประหยัดพลังงาน พลังงานหมุนเวียน การนำเทคโนโลยีดิจิทัลมาใช้ และการนำระบบอัตโนมัติกับหุ่นยนต์เข้าสู่การผลิต เป็นต้น คำขอรับการส่งเสริมในหมวดนี้ในครึ่งแรกของปี 2026 มีจำนวน 132 โครงการ มูลค่าเงินลงทุนรวม 17,158 ล้านบาท เป็นตัวเลขตามรายงานข่าวลงวันที่ 23 กรกฎาคม 2026
จุดที่ต้องระวังตรงนี้คือขอบเขตของตัวเลข ในภาพรวมของโครงการที่ BOI อนุมัติ มีตัวเลขอีกชุดหนึ่งออกมาต่างหากว่า 1,300 โครงการ และสร้างการจ้างงานมากกว่า 82,000 คน แต่ตัวเลขชุดนี้ไม่ได้จำกัดเฉพาะหมวดระบบอัตโนมัติ หากเป็นการรวมทุกหมวดเข้าด้วยกัน หากยกตัวเลข 1,300 โครงการมาใช้เป็นภาพขนาดของการลงทุนด้านระบบอัตโนมัติ ก็จะทำให้จำนวนโครงการคลาดเคลื่อนไปหนึ่งหลัก เวลาจัดทำเอกสารภายในองค์กร ขอให้ระบุให้ชัดเสมอว่าตัวเลขนั้นอยู่ในขอบเขตใด
ในทางปฏิบัติของการประเมิน ให้ตรวจสอบเงื่อนไขของมาตรการส่งเสริมทับซ้อนไปกับช่วงเวลาของแผนการลงทุน ทั้งหมวดเครื่องจักรที่เข้าข่ายได้รับการส่งเสริม จังหวะการยื่นคำขอ และระยะเวลาเตรียมเอกสารที่จำเป็น สิ่งเหล่านี้เป็นเงื่อนไขที่ควรตรวจสอบก่อนการคัดเลือกเครื่องจักร หากมารู้ตัวทีหลัง ผลลัพธ์ก็คือติดตั้งเครื่องเดียวกันแต่กลับไม่ได้รับสิทธิประโยชน์
การจัดหาวิศวกรท้องถิ่นเป็นตัวกำหนดเพดานของผลการประเมิน
แกน “บุคลากรและขีดความสามารถขององค์กร” ที่กล่าวไปก่อนหน้า มีน้ำหนักหนักเป็นพิเศษในฐานการผลิตที่ไทย หากเป็นโรงงานในญี่ปุ่น ยังตั้งสมมติฐานได้ว่ามีผู้มีประสบการณ์ด้านการบำรุงรักษาเครื่องจักรอยู่ในองค์กรจำนวนหนึ่ง แต่ในฐานการผลิตท้องถิ่น จุดนั้นไม่ได้รับประกัน
สิ่งที่ต้องตรวจสอบในการประเมิน ไม่ใช่จำนวนคน แต่คือการแบ่งบทบาท เมื่อเกิดปัญหาใครเป็นคนแยกแยะสาเหตุด่านแรก มีคนในองค์กรที่แก้ไขโปรแกรมควบคุมได้หรือไม่ หรือต้องให้ผู้ขายมาจัดการทุกครั้ง ใครบริหารอะไหล่สำรอง และใครตัดสินใจสั่งซื้อ หากเดินหน้าทำระบบอัตโนมัติในสภาพที่ยังไม่ได้กำหนด 3 ข้อนี้ เวลาที่เครื่องจักรหยุด จะกลายเป็นความสูญเสียทางการผลิตโดยตรง
การสรรหาและพัฒนาบุคลากรต้องใช้เวลา ด้วยเหตุนี้เอง หากในขั้นประเมินพบว่าแกนบุคลากรได้คะแนนต่ำ ก็ตัดสินใจได้ว่าจะปรับช่วงเวลาติดตั้งเครื่องจักรให้สอดคล้องกับการเตรียมบุคลากร นี่คือทางเลือกที่มีให้เลือกได้ก็เพราะทำการประเมินไว้ก่อนนั่นเอง
จังหวะการเปลี่ยนจากการใช้แรงงานเข้มข้นไปสู่ระบบอัตโนมัติ
ไทยเป็นตลาดที่การเปลี่ยนผ่านจากการผลิตแบบใช้แรงงานเข้มข้นไปสู่ระบบอัตโนมัติกำลังคืบหน้า รายงานของ SVRC อ้างอิงข้อมูลจาก IFR World Robotics ระบุว่า ความหนาแน่นของหุ่นยนต์ในไทยอยู่ที่ 74 ตัวต่อแรงงาน 10,000 คน ซึ่งเป็นระดับสูงที่สุดในกลุ่มเอเชียตะวันออกเฉียงใต้ภาคพื้นทวีป และระบุว่าเป็นตัวเลขที่สะท้อนความแข็งแกร่งของฐานระบบอัตโนมัติซึ่งมีอุตสาหกรรมยานยนต์เป็นแกนกลาง
ตัวเลขนี้อ่านได้ 2 แบบ แบบแรกคือมีความหมายว่ามีซัพพลายเออร์และผู้รวมระบบที่รองรับระบบอัตโนมัติอยู่ในพื้นที่จำนวนหนึ่ง ทั้งการจัดหาเครื่องจักรและการจ้างงานบำรุงรักษาภายนอก ล้วนมีทางเลือกในพื้นที่ที่สมจริงกว่าการขนมาจากญี่ปุ่น
อีกแบบหนึ่งคือ ตัวเลขนี้เป็นค่าเฉลี่ยของทั้งประเทศ ดังที่แหล่งอ้างอิงชี้ไว้ ความหนาแน่นที่สูงสะท้อนการกระจุกตัวซึ่งมีอุตสาหกรรมยานยนต์เป็นแกนกลาง จึงไม่จำเป็นว่าจะแสดงสภาพจริงของอุตสาหกรรมอื่นแบบตรงตัว การคาดเดาภาพราคาตลาดของระบบอัตโนมัติในอุตสาหกรรมของตนเองจากตัวเลขค่าเฉลี่ยทั้งประเทศ จึงควรหลีกเลี่ยงเพื่อความปลอดภัย ในการประเมิน ขอให้ให้คะแนนจากสภาพจริงของแต่ละกระบวนการในบริษัทตนเอง ไม่ใช่จากสถานการณ์ของบริษัทอื่นในอุตสาหกรรมเดียวกัน
เวลาตัดสินจังหวะการเปลี่ยนผ่าน หลักพื้นฐานคือวางอัตราการเพิ่มขึ้นของค่าแรงกับระยะเวลาคืนทุนของเครื่องจักรไว้เทียบกัน แต่นอกจากนั้น ขอให้ใส่ความยากในการสรรหาและอัตราการคงอยู่ของพนักงานเข้าไปในรายการประเมินด้วย ต่อให้ค่าแรงเท่ากัน กระบวนการที่สรรหาคนได้ไม่ครบตามจำนวนที่ต้องการ ก็แทบไม่เหลือทางเลือกอื่นนอกจากระบบอัตโนมัติ
คำถามที่พบบ่อย
การประเมินความพร้อมระบบอัตโนมัติทำอะไรบ้าง
เป็นการให้คะแนนสภาพปัจจุบันของบริษัทตนเองในหลายแกนก่อนจะเลือกเครื่องจักร เพื่อกำหนดลำดับความสำคัญว่าควรลงมือจากกระบวนการใด บทความนี้ได้แสดงวิธีให้คะแนนด้วยแกน 6 ด้าน คือ กลยุทธ์และโครงสร้างการขับเคลื่อน การทำกระบวนการให้เป็นมาตรฐาน เครื่องจักรและเครื่องมือวัด ข้อมูลและการเชื่อมต่อ บุคลากรและขีดความสามารถขององค์กร และการบริหารการลงทุนกับการคืนทุน สิ่งที่ประเมินไม่ใช่ตัวเครื่องจักร แต่เป็นเงื่อนไขแวดล้อมที่ทำให้เครื่องจักรเดินต่อเนื่องได้
การประเมินใช้ค่าใช้จ่ายและเวลาเท่าใด
หากเป็นการประเมินตนเอง สามารถใช้เช็กลิสต์ในบทความนี้ให้คะแนนได้ภายในเวลาประมาณครึ่งวันถึง 1 วันต่อ 1 กระบวนการเป้าหมาย ส่วนระดับของการว่าจ้างภายนอกนั้น Smart Factories Report 2025 ของ Capgemini Research Institute ระบุเงินลงทุนสำหรับการประเมินความพร้อมในการรองรับล่วงหน้าไว้ที่ประมาณ 15,000-25,000 ยูโร รายงานฉบับเดียวกันระบุว่า หากเดินหน้าสู่โครงการเปลี่ยนแปลงโดยไม่ผ่านการประเมิน ขนาดอาจอยู่ที่ 200,000-2,000,000 ยูโร ต้นทุนการประเมินจึงอยู่ในระดับที่เล็กกว่าต้นทุนการเปลี่ยนแปลงมากกว่าหนึ่งหลัก ค่าใช้จ่ายจริงเปลี่ยนไปตามขอบเขตการประเมินและจำนวนเครื่องจักรเป้าหมาย จึงขอให้ใช้เป็นเพียงตัวเลขโดยประมาณ
ประเมินเองได้หรือควรว่าจ้าง
การคาดคะเนภาพเบื้องต้นนั้นทำเองได้ เช็กลิสต์ในบทความนี้จัดทำในรูปแบบที่ให้คะแนนภายในองค์กรได้ทันที
ในทางกลับกัน วิธีปฏิบัติที่กลายเป็นเรื่องปกติภายในบริษัทมักไม่ถูกรับรู้ว่าเป็นเป้าหมายของการให้คะแนน อีกทั้งการตัดสินทางเทคนิคว่าดึงสัญญาณออกจากเครื่องจักรเดิมได้จริงหรือไม่ ก็ยืนยันไม่ได้ถ้าไม่ดูทั้งแบบและของจริง การแบ่งงานโดยใช้การประเมินตนเองเพื่อจับภาพรวมก่อน แล้วจ้างภายนอกตรวจสอบเฉพาะรายการที่ตัดสินไม่ได้ จึงสมจริงทั้งในแง่ค่าใช้จ่ายและความแม่นยำ
ถ้าผลการประเมินออกมาว่าระดับต่ำ ควรล้มเลิกระบบอัตโนมัติหรือไม่
ไม่จำเป็นต้องล้มเลิก ในทางกลับกัน ขอให้คิดว่าได้ข้อมูลที่ช่วยไม่ให้ก้าวเข้าสู่ระบบอัตโนมัติขั้นสูงในขณะที่ระดับยังต่ำ
มีรายงานว่าในโรงงานที่ไทย สัดส่วนผู้ที่ตอบว่า “แค่ถึงระดับ 3 ก็เพียงพอ” สูงถึง 70% แม้ไม่ตั้งเป้าให้ทุกกระบวนการไร้คน หากไปถึงขั้นที่เก็บตัวเลข ทำให้มองเห็นได้ ระบุปัจจัย และปรับเงื่อนไขได้ โรงงานจำนวนมากก็บรรลุวัตถุประสงค์แล้ว เมื่อรู้ตำแหน่งปัจจุบันจากการประเมิน การตั้งเป้าไว้สูงขึ้นอีก 1 ขั้นจากตรงนั้น แล้วจำกัดกระบวนการเป้าหมายให้เหลือ 1 กระบวนการเพื่อเริ่มต้น คือวิธีเดินที่สั้นที่สุด
สรุป
การประเมินความพร้อมระบบอัตโนมัติในโรงงาน คือการให้คะแนนสภาพปัจจุบันของบริษัทตนเองก่อนจะเลือกเครื่องจักร แล้วกำหนดลำดับการลงมือ สิ่งที่ประเมินไม่ใช่สมรรถนะของเครื่องจักร แต่คือเงื่อนไขที่ทำให้มันเดินต่อเนื่องได้ นั่นคือแกน 6 ด้าน ได้แก่ กลยุทธ์ ขั้นตอนการทำงาน เครื่องมือวัด ข้อมูล บุคลากร และการบริหารการลงทุน
วุฒิภาวะจับได้ในช่วง 0 ถึง 5 แต่ไม่จำเป็นต้องวางเป้าหมายไว้ที่ระดับสูงสุด มีรายงานว่าในโรงงานที่ไทย คำตอบว่า “แค่ถึงระดับ 3 ก็เพียงพอ” มีสัดส่วนถึง 70% การกำหนดจุดหมายให้พอดีตัว คือสิ่งที่ทำให้แผนสมจริง
เมื่อเชื่อมผลการประเมินไปสู่การตัดสินใจลงทุน สิ่งที่ควรจำไว้คือความไม่สมมาตรของค่าใช้จ่าย ในขณะที่การประเมินล่วงหน้าอยู่ในระดับ 15,000-25,000 ยูโร โครงการเปลี่ยนแปลงที่เดินหน้าโดยไม่ผ่านการประเมินอาจมีขนาด 200,000-2,000,000 ยูโร และมีรายงานว่าบริษัทที่ทำการประเมินล่วงหน้ามีอัตราความล้มเหลวของโครงการนำร่องน้อยกว่า 50% และใช้เวลาจนถึงการผลิตจริงสั้นกว่า 35%
และก้าวถัดไปคือ ระบุแกนที่เป็นตัวกำหนดจังหวะ จำกัดกระบวนการเป้าหมายให้เหลือ 1 กระบวนการ เริ่มจากเล็กแล้วเก็บค่าที่วัดจริง หากเป็นฐานการผลิตในไทย ขอให้เพิ่มเงื่อนไขและช่วงเวลาของมาตรการส่งเสริมจาก BOI รวมถึงการแบ่งบทบาทของวิศวกรท้องถิ่น เข้าไปในรายการประเมินก่อนการคัดเลือกเครื่องจักร
ตำแหน่งปัจจุบันของบริษัทท่านอยู่ที่ระดับใด และควรลงมือจากกระบวนการใด เมื่อลองให้คะแนนดูแล้ว ผลที่ออกมาต่างจากที่คาดไว้ก็เกิดขึ้นไม่น้อย TOMAS TECH ทำงานอยู่กับทั้งเครื่องจักรการผลิตและระบบโรงงานของบริษัทผู้ผลิตสัญชาติญี่ปุ่นในพื้นที่ประเทศไทยมาโดยตลอด แม้ยังไม่ถึงขั้นตัดสินใจติดตั้ง เพียงแค่อยากให้ช่วยอ่านผลคะแนนจากเช็กลิสต์ หรือช่วยเรียบเรียงว่าควรเริ่มลงมือจากแกนใดก็ยินดี สามารถปรึกษาได้อย่างสบายใจตั้งแต่ขั้นเริ่มต้นของการประเมิน ผ่านหน้าติดต่อเรา ได้เลย
ข้อมูลอ้างอิง
- เช็กลิสต์ประเมินความพร้อมสู่การผลิตอัจฉริยะ – Oxmaint
- เช็กลิสต์ความพร้อม Industry 4.0 ปี 2026 – iFactory
- การประเมินความพร้อมด้าน AI สำหรับภาคการผลิต – Thinking Inc. อ้างอิง Capgemini Research Institute, Smart Factories Report 2025
- รายงานสัมมนาออนไลน์เรื่องการเปลี่ยนสู่โรงงานอัจฉริยะ – THAIBIZ / Lib Consulting
- มาตรการส่งเสริมการลงทุนฉบับใหม่ของ BOI ไทย – Alvarez & Marsal
- คำขอรับการส่งเสริมกลุ่ม Smart and Sustainable Industry ในครึ่งแรกของปี 2026 – The Nation Thailand
- ตลาดหุ่นยนต์ในเอเชีย – SVRC อ้างอิงข้อมูลจาก IFR World Robotics


