


บทนำ: ระบบควบคุม ESD ที่บันทึกยังอยู่แค่ “ในกระดาษและในเครื่องทดสอบ”
บทความนี้เขียนขึ้นสำหรับผู้จัดการโรงงาน ฝ่ายประกันคุณภาพ (QA) วิศวกรเทคนิคการผลิต และผู้ประสานงาน ESD (ESD coordinator) ของโรงงานชิ้นส่วนอิเล็กทรอนิกส์ EMS ชิ้นส่วน HDD อุปกรณ์ไฟฟ้ายานยนต์ และกระบวนการหลังของเซมิคอนดักเตอร์กำลัง ที่กำลังพิจารณานำระบบควบคุม ESD มาใช้ในประเทศไทย ที่ทางเข้า EPA (ESD Protected Area หรือพื้นที่ป้องกัน ESD) มีเครื่องทดสอบรองเท้าและสายรัดข้อมือ (wrist strap) ตั้งอยู่ แต่ผลการทดสอบกลับอยู่แค่ในแบบฟอร์มกระดาษ หรือในหน่วยความจำของตัวเครื่องทดสอบเท่านั้น โรงงานแบบนี้พบได้ไม่ยาก
ที่โต๊ะทำงาน พนักงานทดสอบสายรัดข้อมือด้วยมือตอนเริ่มกะ แล้ววงกลมลงในแบบฟอร์ม ผลการตรวจไอออไนเซอร์ แผ่นยางรองโต๊ะ (mat) และพื้น กระจัดกระจายอยู่ในไฟล์ Excel ของผู้รับผิดชอบแต่ละคน เมื่อใกล้ถึงการตรวจประเมินจากลูกค้าหรือการตรวจรับรองตาม ANSI/ESD S20.20 ก็ต้องเริ่มรวบรวมแบบฟอร์มและไฟล์จากทุกไลน์ใหม่อีกครั้ง เมื่อสินค้าถูกส่งคืนจากตลาดและเริ่มวิเคราะห์ ก็ตอบคำถามว่า “ในช่วงเวลานั้น พนักงานคนนั้นต่อลงกราวด์ไว้อย่างถูกต้องจริงหรือไม่” ไม่ได้ หากคุ้นเคยกับสถานการณ์เหล่านี้ บทความนี้เขียนขึ้นสำหรับคุณ
เรื่องที่บทความนี้กล่าวถึงคือการแปลงบันทึกการตรวจและการมอนิเตอร์แบบต่อเนื่องของโปรแกรมควบคุม ESD (การคายประจุไฟฟ้าสถิต) ให้เป็นข้อมูลดิจิทัล แล้วผูกเข้ากับพนักงาน ไลน์ และล็อต เพื่อให้ใช้ในการตรวจประเมินและการวิเคราะห์ของเสียได้ ในส่วนของการจัดการชิ้นส่วนในโรงงานอิเล็กทรอนิกส์แบบเดียวกัน ขอแนะนำให้อ่านบทความระบบบริหาร MSD ซึ่งกล่าวถึงการจัดการชิ้นส่วนที่ไวต่อความชื้นควบคู่ไปด้วย
ขอสรุปประเด็นหลักไว้ก่อน การควบคุม ESD ไม่ได้ “จบเมื่อติดตั้งอุปกรณ์” ต้องมีบันทึกที่อธิบายได้ว่าเกิดอะไรขึ้นในช่วงระหว่างการตรวจแต่ละครั้ง การทดสอบตอนเริ่มกะบอกได้แค่สภาพ ณ ขณะที่ทดสอบเท่านั้น เครื่องมอนิเตอร์แบบต่อเนื่องจับการขาดของสายที่เกิดขึ้นระหว่างการทำงานได้ด้วย แต่ใช้แทนการตรวจสอบความต้านทานลงกราวด์ของพื้นผิวงานตามรอบไม่ได้ และตัวเครื่องมอนิเตอร์เองก็ต้องได้รับการตรวจสอบด้วย ข้อบกพร่องแฝง (latent defect) จาก ESD เป็นความเสียหายที่ระบุภายหลังได้ยาก ด้วยเหตุนี้ การจัดบันทึก 3 ชั้น คือ การทดสอบก่อนเข้าพื้นที่ การมอนิเตอร์แบบต่อเนื่อง และการตรวจตามรอบ ให้มีรหัสพนักงานและเวลาตรงกัน แล้วผูกเข้ากับไลน์และล็อตที่ฝั่ง MES จึงมีคุณค่า ก่อนเลือกอุปกรณ์ ให้ตัดสินใจ 3 เรื่องต่อไปนี้
- จะกำหนดขอบเขต EPA และกระบวนการสำคัญ (กระบวนการที่จัดการชิ้นส่วนที่ไวต่อไฟฟ้าสถิต) ไว้ที่ใด
- จะมอนิเตอร์อะไรแบบต่อเนื่อง และจะให้อะไรเป็นการตรวจตามรอบ
- จะผูกบันทึกเข้ากับผลิตภัณฑ์ (ไลน์ ล็อต) ด้วยคีย์ใด
บทความนี้ไม่ใช่การแนะนำหรือจัดอันดับผลิตภัณฑ์ใด ฟังก์ชันของผลิตภัณฑ์จะนำเสนอในฐานะข้อมูลจากเอกสารของผู้ผลิต และไม่กล่าวถึงราคา ส่วนการประเมินความคุ้มค่าช่วงท้ายเป็นการคำนวณจากตัวเลขสมมติที่ตั้งขึ้นสำหรับบทความนี้
ทำไมโรงงานอิเล็กทรอนิกส์ในไทยควรทบทวนการควบคุม ESD ในตอนนี้
ก่อนอื่น มาดูสถานการณ์ปัจจุบันของอุตสาหกรรมอิเล็กทรอนิกส์และเซมิคอนดักเตอร์ของไทย ตัวเลขต่อไปนี้ระบุแหล่งที่มาและขอบเขตตามต้นฉบับ และจะไม่นำมาบวกรวมหรือเปรียบเทียบกัน
- ตามประกาศของสำนักงานคณะกรรมการส่งเสริมการลงทุน (BOI) เมื่อวันที่ 1 ตุลาคม 2026 Infineon ได้เปิดคอมเพล็กซ์การผลิตเซมิคอนดักเตอร์กำลังมูลค่า 1.4 พันล้านดอลลาร์สหรัฐ (48,000 ล้านบาท) ที่สมุทรปราการ ออกแบบเป็นโรงงานอัจฉริยะที่มีระบบอัตโนมัติสูง ใช้หุ่นยนต์ ระบบขนส่งอัตโนมัติ และระบบการผลิตดิจิทัลแบบครบวงจร (end-to-end) มีแผนการจ้างงานรวมทุกระยะกว่า 5,000 คน และตามรายงานของ Nation Thailand ปัจจุบันมีพนักงานประมาณ 350 คน ในจำนวนนี้กว่า 90% เป็นคนไทย
- ตามประกาศของ BOI เมื่อวันที่ 24 กันยายน 2026 คณะกรรมการนโยบายเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูงแห่งชาติได้อนุมัติยุทธศาสตร์เซมิคอนดักเตอร์แห่งชาติฉบับแรกของไทย โดยตั้งค่าเป้าหมายไว้ที่การลงทุนสะสมประมาณ 80,000 ล้านดอลลาร์สหรัฐ ยอดขายต่อปีประมาณ 150,000 ล้านดอลลาร์สหรัฐ และการจ้างงานกว่า 230,000 คน ภายในปี 2050 และจะพัฒนาบุคลากร 86,600 คนภายในปี 2030 สาขาที่เน้นคือโฟโตนิกส์ เซมิคอนดักเตอร์กำลัง และเซนเซอร์ (MEMS)
- ตามประกาศฉบับเดียวกัน ตั้งแต่ปี 2023 ถึงครึ่งแรกของปี 2026 BOI ได้รับคำขอรับการส่งเสริมการลงทุนด้านเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูง 879 โครงการ มูลค่าประมาณ 27,200 ล้านดอลลาร์สหรัฐ (909,000 ล้านบาท) ตัวเลขนี้เป็นยอดสะสมตามฐานคำขอ ไม่ใช่มูลค่าที่ได้รับอนุมัติหรือมูลค่าการลงทุนจริง ขอบเขตครอบคลุมการผลิตชิปทุกขั้น PCB HDD เซิร์ฟเวอร์ AI และชิ้นส่วนอิเล็กทรอนิกส์สำหรับยานยนต์ เป็นต้น
- ตามวิจัยกรุงศรี (เผยแพร่วันที่ 17 ธันวาคม 2025) ในปี 2024 มูลค่าการส่งออก HDD ของไทยอยู่ที่ 10,000 ล้านดอลลาร์สหรัฐ คิดเป็น 17.5% ของการส่งออก HDD ทั่วโลกตามฐานมูลค่าการส่งออก เป็นอันดับ 2 รองจากจีน โปรดสังเกตว่าตัวเลขนี้ไม่ใช่ส่วนแบ่งตามปริมาณการผลิต รายงานฉบับเดียวกันระบุว่า ในปี 2024 สินค้าอิเล็กทรอนิกส์คิดเป็น 27.4% ของมูลค่าการส่งออกของไทย สูงเป็นอันดับ 1 ของทุกหมวดสินค้า
- ตามรายงานของ Nation Thailand (25 กันยายน 2026) ที่อ้างประกาศของกระทรวงพาณิชย์ มูลค่าการส่งออกเดือนสิงหาคม 2026 อยู่ที่ 34,620 ล้านดอลลาร์สหรัฐ เพิ่มขึ้น 24.3% จากเดือนเดียวกันของปีก่อน เป็นการเติบโตเร็วที่สุดในรอบ 56 เดือน การส่งออกสินค้าอุตสาหกรรมเพิ่มขึ้น 27.1% โดยมีคอมพิวเตอร์ IC และแผงวงจรพิมพ์เป็นตัวขับเคลื่อน
- ตามความเห็นของนายกสมาคมนายจ้างอุตสาหกรรมอิเล็กทรอนิกส์และคอมพิวเตอร์ ที่ Nation Thailand (21 สิงหาคม 2026) รายงาน บริษัทอิเล็กทรอนิกส์รายใหญ่หลายแห่งในไทยมียอดคำสั่งซื้อค้างส่งมอบ 3-5 ปี นี่เป็นคำกล่าวของผู้นำองค์กรภาคอุตสาหกรรม ไม่ใช่สถิติของรัฐบาล
ที่หน้างาน ความเคลื่อนไหวเหล่านี้ปรากฏออกมาในรูปของ “โรงงานใหม่ ไลน์ใหม่ และพนักงานใหม่ที่เพิ่มขึ้น” การควบคุม ESD ไม่ได้ขึ้นอยู่กับอุปกรณ์เท่านั้น แต่เป็นระบบที่ต้องอาศัยพนักงานแต่ละคนต่อลงกราวด์อย่างถูกต้องและปฏิบัติตามขั้นตอนอย่างถูกต้อง ยิ่งพนักงานเพิ่มขึ้น ปริมาณบันทึกการฝึกอบรม การทดสอบก่อนเข้าพื้นที่ และการตรวจก็ยิ่งเพิ่มขึ้น จนกระดาษและ Excel ตามไม่ทัน หากจะทบทวนระบบบันทึก ช่วงเวลาตอนนี้ก่อนที่คนจะเพิ่มขึ้นถือเป็นจังหวะที่ดี
พื้นฐานการป้องกันไฟฟ้าสถิตในโรงงาน: ไฟฟ้าสถิตเกิดที่ไหน และทำไมจึงกลายเป็นความเสียหายที่มองไม่เห็น
ไฟฟ้าสถิตเกิดจากการเคลื่อนไหวธรรมดาในชีวิตประจำวัน เช่น การเดิน การลุกจากเก้าอี้ หรือการยกถุง เมื่อคนหรือวัตถุที่มีประจุสัมผัสหรือเข้าใกล้ชิ้นส่วนอิเล็กทรอนิกส์ ก็จะเกิดการคายประจุ และอาจทำให้ภายในชิ้นส่วนเสียหายได้
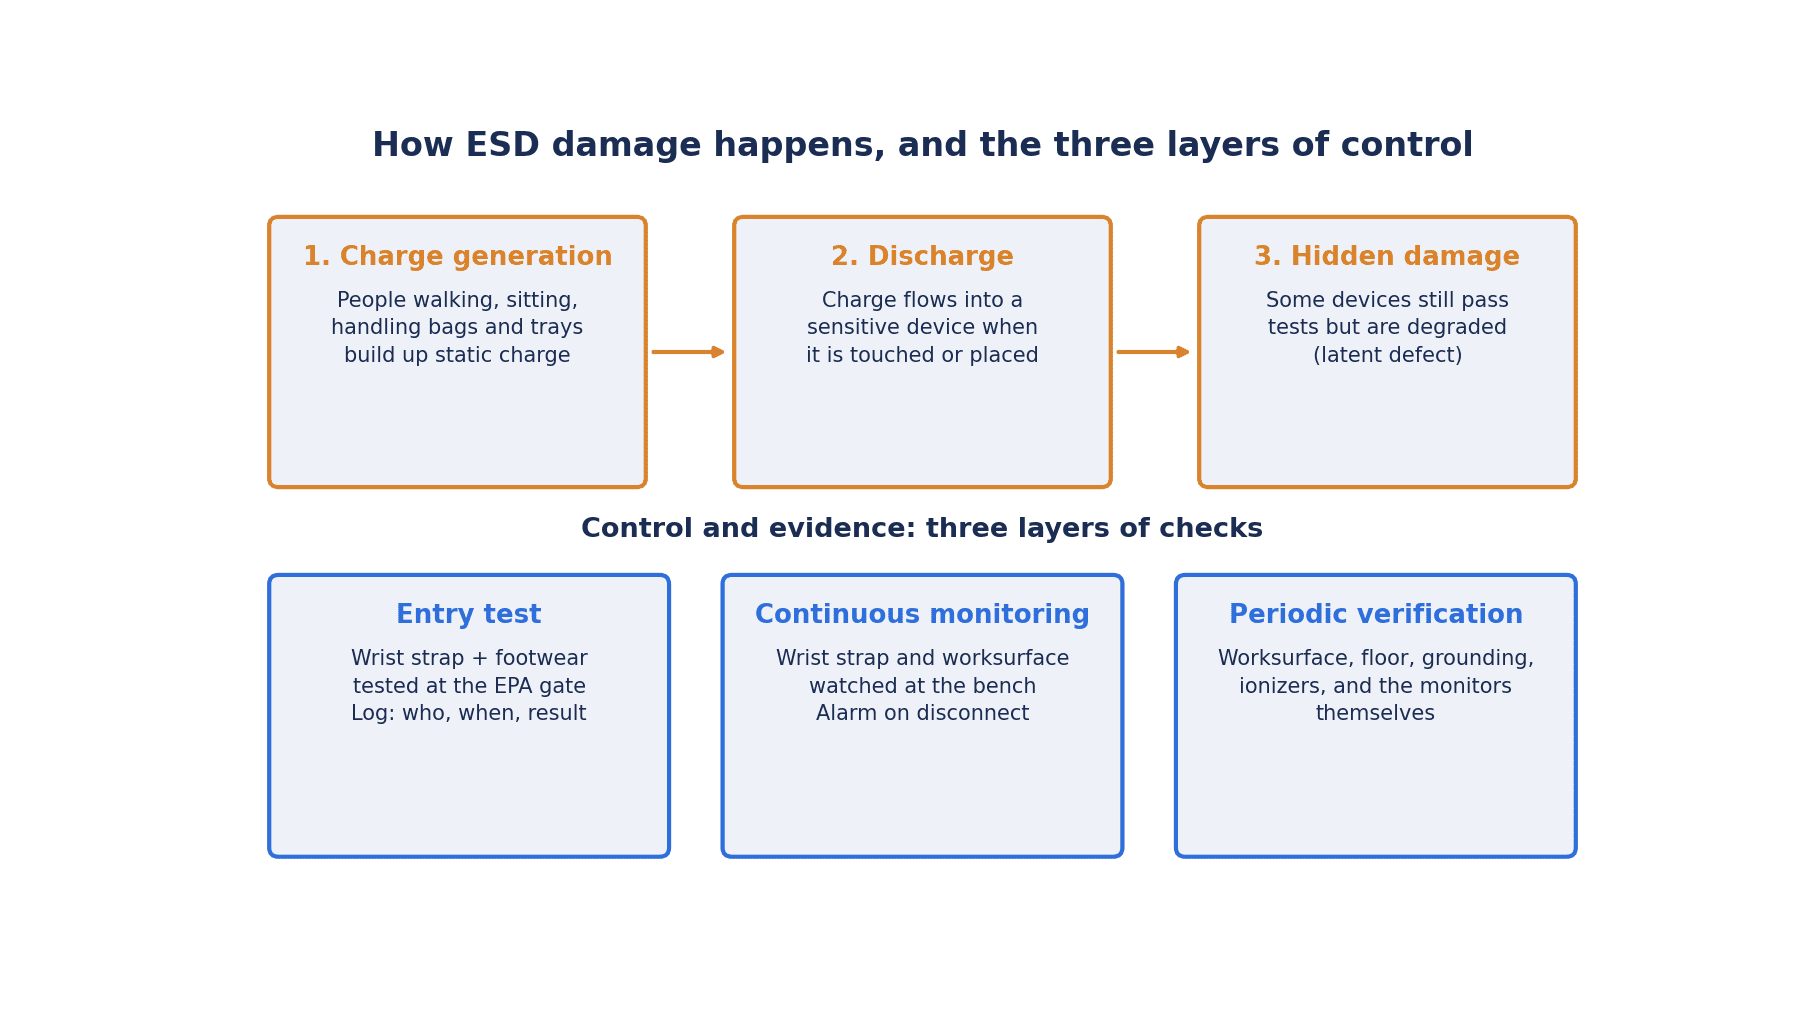
สิ่งที่ยุ่งยากคือ ความเสียหายไม่ได้ปรากฏให้เห็นทันทีเสมอไป เอกสารอธิบายของสมาคม ESD (ESDA) ระบุว่า ชิ้นส่วนที่โดน ESD อาจเสื่อมสภาพไปบางส่วน แต่ยังคงทำหน้าที่ตามที่ออกแบบไว้ได้ต่อไป ดังนั้นข้อบกพร่องแฝงจึงระบุได้ยาก และด้วยเทคโนโลยีปัจจุบันก็พิสูจน์หรือตรวจจับได้ยาก ผลิตภัณฑ์ที่มีข้อบกพร่องแฝงอาจเสียก่อนเวลาอันควร ส่วนต้นทุนของชิ้นส่วนที่เสียหาย เอกสารนี้แสดงไว้เชิงคุณภาพว่า ไดโอดธรรมดามีมูลค่าเพียงไม่กี่เซนต์ ส่วน IC ที่ซับซ้อนอาจมีมูลค่าหลายพันดอลลาร์
ความชื้นมีผลต่อขนาดของประจุ เอกสารอธิบายของ ESDA ฉบับเดียวกันมีตารางแสดงตัวอย่างทั่วไปของแรงดันประจุแยกตามความชื้น เช่น การเดินบนกระเบื้องไวนิลทำให้เกิดประจุ 12,000 V ที่ความชื้นสัมพัทธ์ 10-25% และ 250 V ที่ 65-90% ส่วนคนที่ทำงานอยู่ที่โต๊ะทำงานอยู่ที่ 6,000 V และ 100 V ตามลำดับ นี่เป็นตารางตัวอย่างทั่วไป และไม่ได้ระบุเงื่อนไขการวัด ถึงอย่างนั้นก็ยังอ่านได้ว่า แม้ความชื้นสูง ประจุก็ไม่ได้ลดลงเป็นศูนย์ เอกสารอธิบายของ ESDA ก็ระบุไว้ชัดเจนว่า แม้ที่ความชื้นสัมพัทธ์สูง ไฟฟ้าสถิตก็ยังเกิดขึ้นได้
ไทยเป็นประเทศที่ความชื้นภายนอกอาคารสูง แต่ภายในโรงงานที่ปรับอากาศหรือในห้องคลีนรูม ความชื้นอาจต่างจากภายนอก จึงพูดไม่ได้ว่า “ไทยชื้นมาก ไม่ต้องกังวลเรื่อง ESD” การบันทึกความชื้นใน EPA ไว้ยังช่วยในการตีความบันทึก ESD ด้วย การตรวจวัดความชื้นในโรงงานกล่าวไว้ในบทความระบบตรวจสอบอุณหภูมิและความชื้น และการตรวจวัดสภาพแวดล้อมในห้องคลีนรูมกล่าวไว้ในบทความระบบตรวจวัดสภาพแวดล้อมห้องคลีนรูม
สำหรับคำถามว่าควรลดประจุให้ต่ำถึงระดับใด เอกสารไวท์เปเปอร์ที่ Industry Council on ESD Target Levels ซึ่งเป็นองค์กรภาคอุตสาหกรรมที่มีผู้ผลิต IC และ EMS เป็นต้นร่วมอยู่ ออกในปี 2011 ใช้เป็นข้อมูลอ้างอิงได้ ไวท์เปเปอร์นี้ระบุว่า มาตรการพื้นฐานที่ยังไม่อาจเรียกว่าเหมาะสมที่สุด ทำให้ระดับที่เกิดขึ้นต่ำกว่า 500 V และมาตรการพื้นฐานที่เหมาะสมทำให้ต่ำกว่า 100 V ขอเพิ่มเติมว่า วัตถุประสงค์ของไวท์เปเปอร์นี้คือการเสนอให้ลดค่าเป้าหมาย HBM ระดับชิ้นส่วนของ IC และเป็นเอกสาร ณ ปี 2011
ในฝั่งมาตรฐาน IEC 61340-5-1:2024 ครอบคลุมการจัดการชิ้นส่วนที่ทนได้ตั้งแต่ 100 V ขึ้นไปตาม Human Body Model (HBM) และตั้งแต่ 200 V ขึ้นไปตาม Charged Device Model (CDM) และในขอบเขตนี้กำหนดให้ควบคุมตัวนำที่แยกโดดเดี่ยว (isolated conductor) ไว้ต่ำกว่า 35 V ในทางกลับกัน กระบวนการที่จัดการชิ้นส่วนที่ทนได้น้อยกว่าระดับนี้ บริษัทต้องพิจารณามาตรการที่เข้มงวดกว่าเอง ข้อนี้เป็นข้อมูลประกอบการตัดสินใจเมื่อกำหนดกระบวนการสำคัญ
ภาพรวมมาตรฐาน: ANSI/ESD S20.20 และ IEC 61340-5-1
มาตรฐานของโปรแกรมควบคุม ESD แบ่งได้เป็น 2 สายหลัก คือ ANSI/ESD S20.20 ที่กำหนดโดย ESDA ของสหรัฐอเมริกา และ IEC 61340-5-1 ซึ่งเป็นมาตรฐานสากล หน้าร้านค้าของ ESDA ระบุไว้ชัดเจนว่า IEC 61340-5-1 เทียบเท่าทางเทคนิคกับ ANSI/ESD S20.20 ในทางปฏิบัติ ควรตรวจสอบก่อนว่าลูกค้ากำหนดมาตรฐานใด แล้วออกแบบระบบบันทึกให้รองรับได้ทั้งสองมาตรฐาน
ตารางต่อไปนี้สรุปเอกสารหลัก โดยแสดงเพียงหมายเลข ฉบับ ช่วงเวลาที่ออก และสิ่งที่กำหนด ไม่กล่าวถึงตัวเลขในตารางของมาตรฐานหรือรายละเอียดของข้อกำหนด ข้อกำหนดเชิงตัวเลขต้องตรวจสอบจากตัวมาตรฐานเสมอ
| เอกสาร | ฉบับ และช่วงเวลาที่ออก | สิ่งที่กำหนด |
|---|---|---|
| ANSI/ESD S20.20 | ฉบับปี 2021 (ร้านค้าของ ESDA เผยแพร่ฉบับปรับปรุงเมื่อ 6 มกราคม 2022 และสถานะเอกสารของ ESDA ระบุว่าอยู่ระหว่างการปรับปรุง คาดว่าจะออกในปี 2027) | การจัดทำโปรแกรมควบคุม ESD เพื่อปกป้องชิ้นส่วน ชิ้นงานประกอบ และอุปกรณ์ไฟฟ้าและอิเล็กทรอนิกส์ |
| IEC 61340-5-1 | ฉบับปี 2024 (Edition 3.0 ออกเมื่อ 21 พฤษภาคม 2024) | ข้อกำหนดทั่วไปในการปกป้องอุปกรณ์อิเล็กทรอนิกส์จากไฟฟ้าสถิต เทียบเท่าทางเทคนิคกับ S20.20 |
| IEC TR 61340-5-2 | ฉบับปี 2018 (Edition 2.0 ออกเมื่อ 28 มีนาคม 2018) | คู่มือผู้ใช้สำหรับการนำ 5-1 ไปใช้ จัดทำให้สอดคล้องกับ 5-1 ฉบับปี 2016 |
| IEC TS 61340-5-4 | ฉบับปี 2026 (Edition 2.0 ออกเมื่อ 5 มิถุนายน 2026) | การตรวจสอบความสอดคล้อง (compliance verification) ของรายการทางเทคนิคในโปรแกรมควบคุม ESD |
| ESD TR53-01-22 | รายงานทางเทคนิคของ ESDA | ขั้นตอนการทดสอบเพื่อตรวจสอบความสอดคล้องและการแก้ปัญหาของอุปกรณ์และวัสดุป้องกัน ESD |
| ANSI/ESD S1.1 | ฉบับปี 2021 | การทดสอบสายรัดข้อมือและระบบสายรัดข้อมือ ไม่ครอบคลุมตัวเครื่องมอนิเตอร์แบบต่อเนื่อง |
| ANSI/ESD STM97.1, STM97.2 | ฉบับปี 2025 และฉบับปี 2016 | การวัดความต้านทานและการวัดแรงดันของรองเท้าร่วมกับพื้นโดยรวมตัวบุคคล |
| ANSI/ESD STM9.1 | ฉบับปี 2022 | คุณลักษณะความต้านทานของรองเท้า |
| ANSI/ESD SP3.3, SP3.4 | ฉบับปี 2026 ทั้งคู่ | การตรวจสอบไอออไนเซอร์ตามรอบ SP3.4 เป็นวิธีที่ใช้อุปกรณ์จับยึดขนาดเล็ก |
| ANSI/ESD STM3.1 | ฉบับปี 2024 | วิธีทดสอบไอออไนเซอร์ |
โครงสร้างของ S20.20-2021 ตรวจสอบได้จากสารบัญที่ ESDA เผยแพร่ ข้อกำหนดด้านการบริหารในบทที่ 7 มี 4 ข้อ ได้แก่ 7.1 แผนโปรแกรมควบคุม ESD, 7.2 แผนการฝึกอบรม (Training Plan), 7.3 แผนการรับรองผลิตภัณฑ์ (Product Qualification Plan) และ 7.4 แผนการตรวจสอบความสอดคล้อง (Compliance Verification Plan) ส่วนข้อกำหนดทางเทคนิคในบทที่ 8 มี 5 ข้อ ได้แก่ 8.1 การต่อลงกราวด์และการต่อประสานศักย์เท่ากัน (equipotential bonding), 8.2 การต่อลงกราวด์ของร่างกายคน, 8.3 EPA (วัสดุฉนวนและตัวนำที่แยกโดดเดี่ยว), 8.4 บรรจุภัณฑ์ และ 8.5 การติดเครื่องหมาย ข้อที่เกี่ยวข้องกับการแปลงบันทึกเป็นดิจิทัลมากเป็นพิเศษคือ 7.2 แผนการฝึกอบรม และ 7.4 แผนการตรวจสอบความสอดคล้อง
สิ่งที่เปลี่ยนไปในฉบับปี 2021 มีคำอธิบายอยู่ในบล็อกของหน่วยรับรอง DQS (28 มีนาคม 2022) ซึ่งเป็นข้อมูลทุติยภูมิจากหน่วยรับรอง ตามบล็อกนี้ ฉบับปี 2021 ออกเมื่อเดือนธันวาคม 2021 แทนที่ฉบับปี 2014 และมีการเพิ่มข้อความว่าไม่จำเป็นต้องทำการตรวจสอบความสอดคล้องของระบบกราวด์ นอกจากนี้ยังเพิ่มหมายเหตุเกี่ยวกับแผนการตรวจสอบ มีใจความว่า “การที่เครื่องมือผ่านการสอบเทียบแล้ว ไม่ได้หมายความว่าเครื่องมือนั้นสามารถทำการวัดที่จำเป็นได้” และแจ้งว่าการตรวจรับรองตามฉบับใหม่เริ่มตั้งแต่เดือนมิถุนายน 2022
ในฝั่ง IEC นั้น IEC 61340-5-1:2024 เปลี่ยนมาอ้างอิง IEC 61340-5-4 (การทดสอบเพื่อตรวจสอบความสอดคล้อง) จากตารางข้อกำหนด และ IEC 61340-5-4 นี้ได้ออกเป็นข้อกำหนดทางเทคนิค (TS) Edition 2.0 เมื่อเดือนมิถุนายน 2026 ตามคำแนะนำของ IEC ฉบับนี้เป็นการปรับปรุงครั้งใหญ่จากฉบับก่อน และแสดงวิธีทดสอบแบบย่อที่มุ่งให้ผู้ปฏิบัติงานที่มีความสามารถและคุ้นเคยกับการใช้เครื่องมือทดสอบเป็นผู้ใช้ จะนำไปใช้ตามที่เขียนไว้ก็ได้ หรือจะปรับให้เหมาะกับบริษัทโดยบันทึกส่วนที่แตกต่างไว้ในแผนการตรวจสอบก็ได้ ฉบับนี้ไม่ครอบคลุมการรับรองผลิตภัณฑ์ (product qualification) ส่วน TR53 ของ ESDA ก็ถูกจัดให้เป็นเอกสารขั้นตอนการตรวจสอบที่มีความสัมพันธ์สอดคล้องกับ IEC 61340-5-4
ESDA ดำเนินระบบการรับรองสถานประกอบการตาม S20.20 และ IEC 61340-5-1 ตามข้อมูลของ ESDA ตั้งแต่วันที่ 1 กรกฎาคม 2023 การรับรองสถานประกอบการตาม S20.20 ทั้งหมดอิงฉบับปี 2021 ส่วนการรับรองสถานประกอบการตาม IEC 61340-5-1 อิงฉบับปี 2024 ตั้งแต่เดือนมิถุนายน 2025 รายชื่อสถานประกอบการที่ได้รับการรับรองของ ESDA ก็มีสถานประกอบการในไทยอยู่ด้วย
สิ่งที่ถูกตรวจในการตรวจประเมิน ESD: แผนการตรวจสอบความสอดคล้องและบันทึก
สิ่งที่ถูกถามในการตรวจประเมิน ESD ไม่ได้มีแค่ว่ามีอุปกรณ์ตั้งอยู่หรือไม่ แต่จะดูว่าได้ตรวจตามที่กำหนดไว้ และมีบันทึกเหลืออยู่หรือไม่
ข้อความในมาตรฐาน IEC 61340-5-1 ฉบับปี 2016 ถูกยกมาอ้างในเอกสารทางเทคนิคของ Desco Europe (กรกฎาคม 2018) ใจความมีดังนี้ การวัดต้องทำตามแผนการตรวจสอบความสอดคล้องที่กำหนดข้อกำหนดทางเทคนิคที่จะตรวจสอบ ค่าขีดจำกัดของการวัด และความถี่ของการตรวจสอบ ต้องจัดทำและเก็บรักษาบันทึกการตรวจสอบความสอดคล้องไว้เป็นหลักฐานของความสอดคล้อง และเครื่องมือทดสอบที่เลือกใช้ต้องทำการวัดตามที่กำหนดในแผนการตรวจสอบได้ บทความนี้ไม่ได้ตรวจสอบเลขข้อและถ้อยคำของฉบับปี 2024 แต่แนวคิดหลักที่ว่าต้องเก็บบันทึกไว้เป็นหลักฐานนั้น ก็สอดคล้องกับข้อ 7.4 ของ S20.20 เช่นกัน
สำหรับคำถามว่าจะเกิดอะไรขึ้นหากบันทึกขาดหายในการตรวจประเมิน โพสต์ในฟอรัมทางการของ ESDA (ปี 2024 ในนามของ ESDA) ใช้เป็นข้อมูลอ้างอิงได้ โพสต์นี้อธิบายข้อตรวจพบจากการตรวจประเมินเป็น 3 ระดับ คือ “ข้อสังเกต” “เล็กน้อย (Minor)” และ “ร้ายแรง (Major)” ตัวอย่างของระดับเล็กน้อย ได้แก่ การฝึกอบรมหมดอายุ 5 คนจาก 100 คน และพนักงาน 2 คนจาก 30 คนไม่ได้ใช้สายรัดข้อมือ ส่วนตัวอย่างของระดับร้ายแรงที่ยกมา ได้แก่ การไม่มีแผนการตรวจสอบ บันทึกการตรวจสอบความสอดคล้องขาดหายเป็นจำนวนมาก การไม่มีเอกสารการรับรองผลิตภัณฑ์ และการมีอุปกรณ์ป้องกัน ESD ที่ไม่เป็นไปตามข้อกำหนดการตรวจสอบเป็นจำนวนมาก กล่าวคือ ต่อให้ทำการตรวจแล้ว หากไม่มีบันทึกก็อาจถูกมองว่าเป็นข้อบกพร่องร้ายแรงได้
การรับรองสถานประกอบการของ ESDA เป็นระบบที่ต้องผ่านการตรวจประเมินเต็มรูปแบบทุกปีเพื่อรับรองใหม่ หน่วยรับรอง DQS แนะนำการตรวจประเมิน 2 ขั้น คือ ขั้นที่ 1 และขั้นที่ 2 ในการเตรียมรับการตรวจประเมินทุกปี หากมีระบบที่ดึงบันทึก 1 ปีออกมาได้ในเวลาอันสั้น การรับมือก็จะง่ายขึ้น
เอกสารอธิบายของ ESDA แสดงแนวคิดเกี่ยวกับการตรวจประเมินภายในว่า หลังเริ่มใช้งาน ควรตรวจแต่ละแผนกเดือนละ 1 ครั้งหากทำได้ และอย่างน้อยประมาณปีละ 6 ครั้ง แล้วปรับตามผลการดำเนินงาน พร้อมแนะนำให้เก็บกราฟแนวโน้มและบันทึกโดยละเอียด และสรุปเป็นรายงาน หากใช้บันทึกกระดาษ การดูแนวโน้มแบบนี้จะยากเป็นพิเศษ
ในการตรวจประเมินจากลูกค้าหรือการตรวจตาม IATF 16949 ก็อาจมีการตรวจบันทึกการควบคุม ESD ในฐานะส่วนหนึ่งของบันทึกคุณภาพ การออกแบบบันทึกให้พร้อมรับการตรวจกล่าวไว้ในบทความการสอบกลับตาม IATF 16949 และระบบที่ดึงบันทึกออกมาได้อย่างรวดเร็วในการตรวจประเมินจากลูกค้ากล่าวไว้ในบทความการสอบกลับสำหรับการตรวจประเมินจากลูกค้า
การตรวจ 3 ชั้น: เปรียบเทียบการทดสอบก่อนเข้าพื้นที่ การมอนิเตอร์แบบต่อเนื่อง และการตรวจตามรอบ
การตรวจในการควบคุม ESD จะจัดระเบียบได้ง่ายขึ้นหากมองเป็น 3 ชั้นที่มีลักษณะต่างกัน ได้แก่ การทดสอบก่อนเข้าพื้นที่ที่ทางเข้า EPA การมอนิเตอร์แบบต่อเนื่องที่โต๊ะทำงาน และการตรวจตามรอบของพื้นผิวงาน พื้น ไอออไนเซอร์ และจุดกราวด์ ในที่นี้จะเปรียบเทียบรวมกับการทดสอบด้วยมือตอนเริ่มกะ ซึ่งหลายโรงงานยังทำอยู่ในปัจจุบัน
| วิธี | สิ่งที่รู้ได้ | สิ่งที่รู้ไม่ได้ | หน่วยของบันทึก | เงื่อนไขเบื้องต้น |
|---|---|---|---|---|
| การทดสอบรองเท้าและสายรัดข้อมือที่ทางเข้า EPA (เชื่อมกับประตู) | ณ เวลาที่เข้าพื้นที่ รองเท้าและสายรัดข้อมือของพนักงานคนนั้นผ่านการทดสอบหรือไม่ | หลังเข้าพื้นที่แล้ว เกิดสายขาดหรือหลุดหรือไม่ | รหัสพนักงาน เวลา ผลการทดสอบ ค่าความต้านทาน (บางรุ่นมีอุณหภูมิและความชื้นด้วย) | การอ่านรหัสพนักงาน การเชื่อมกับประตู การตั้งค่าขีดจำกัดการทดสอบ |
| เครื่องมอนิเตอร์แบบต่อเนื่องที่โต๊ะทำงาน | ระหว่างทำงาน การต่อลงกราวด์ของพนักงานและพื้นผิวงานคงอยู่หรือไม่ รวมถึงสายขาดหรือการสัมผัสไม่ดีที่เกิดขึ้นระหว่างทาง | ความต้านทานลงกราวด์ของพื้นผิวงานอยู่ในช่วงที่กำหนดหรือไม่ (ต้องตรวจสอบตามรอบแยกต่างหากด้วยเครื่องวัดความต้านทานพื้นผิว) | โต๊ะทำงาน (ไลน์) เวลา การเกิดและการยกเลิกสัญญาณเตือน | การตรวจสอบตามรอบและการสอบเทียบตัวเครื่องมอนิเตอร์ การกำหนดว่าโต๊ะทำงานใดอยู่ไลน์ใด |
| การตรวจตามรอบ (พื้นผิวงาน พื้น ไอออไนเซอร์ กราวด์) | ณ เวลาที่ตรวจ อุปกรณ์ป้องกัน ESD แต่ละรายการเป็นไปตามเกณฑ์ของแผนการตรวจสอบหรือไม่ | เกิดอะไรขึ้นในช่วงระหว่างการตรวจแต่ละครั้ง | รหัสอุปกรณ์ที่ตรวจ วันเวลาที่ตรวจ ค่าที่วัดได้ ผู้ตรวจ | แผนการตรวจสอบ (รายการ ค่าขีดจำกัด ความถี่) การสอบเทียบและการตรวจสอบเครื่องมือวัด |
| การทดสอบด้วยมือตอนเริ่มกะ | ณ ขณะที่ทดสอบ สายรัดข้อมือผ่านหรือไม่ | หลังทดสอบแล้วเสียเมื่อใด และหลังจากนั้นได้จัดการผลิตภัณฑ์ไปมากเท่าใด | แถวในแบบฟอร์ม (ชื่อพนักงาน วันที่ ผ่านหรือไม่ผ่าน) | ไม่มีการลืมกรอก และการคัดลอกข้อมูลถูกต้อง |
จุดอ่อนของการทดสอบด้วยมือตอนเริ่มกะ ถูกชี้ไว้อย่างกระชับในบทความอธิบายของ Transforming Technologies ผู้ผลิตเครื่องทดสอบสายรัดข้อมือ เมื่อสายรัดข้อมือไม่ผ่านการทดสอบตอนเริ่มกะ จะเกิดคำถามว่า “ความเสียนั้นเกิดขึ้นเมื่อใด และหลังจากเสียแล้วได้จัดการผลิตภัณฑ์ไปมากเท่าใด” บทความเดียวกันยกสาเหตุของความเสียไว้ ได้แก่ สายขดขาด ด้านในของสายรัดสกปรก การสวมหลวมเกินไปหรือสวมทับเสื้อผ้า และความต้านทานของผิวหนังสูง
เอกสารอธิบายของ ESDA ระบุว่า โปรแกรมการทดสอบโดยทั่วไปคือ ทดสอบสายรัดข้อมือที่ใช้ทุกวันเป็นประจำทุกวัน และหากชิ้นส่วนไวต่อ ESD มากจนต้องการการต่อลงกราวด์ที่ต่อเนื่องและแน่นอน ก็ควรพิจารณาการมอนิเตอร์แบบต่อเนื่อง และในบางกรณีอาจจำเป็น จากนั้นระบุว่า หากใช้การมอนิเตอร์แบบต่อเนื่อง ก็ละเว้นการทดสอบสายรัดข้อมือรายวันได้ ในอีกส่วนหนึ่ง เอกสารเดียวกันก็เขียนไว้ด้วยว่า บางการใช้งานการตรวจรายวันก็เพียงพอ ส่วนในกระบวนการอื่น มีการใช้การมอนิเตอร์แบบต่อเนื่องเพื่อเพิ่มความน่าเชื่อถือของการต่อลงกราวด์ของพนักงาน กล่าวคือ ไม่จำเป็นต้องใช้การมอนิเตอร์แบบต่อเนื่องกับทุกโต๊ะทำงานเหมือนกันหมด แนวคิดพื้นฐานคือเลือกชั้นการตรวจตามความไวของกระบวนการ
ไม่ว่าจะเลือกชั้นใด สิ่งที่ใช้ได้ร่วมกันคือ หากบันทึกมีรหัสพนักงานและเวลา ก็จะผูกกับบันทึกอื่นได้ในภายหลัง ในทางกลับกัน แบบฟอร์มที่เขียนชื่อพนักงานด้วยมือ หรือบันทึกในเครื่องทดสอบที่เวลาไม่ตรง จะผูกกับบันทึกอื่นในภายหลังได้ยาก
ระบบมอนิเตอร์สายรัดข้อมือแบบต่อเนื่อง: ทำอะไรได้และทำอะไรไม่ได้
ตัวอย่างที่เป็นรูปธรรมของระบบมอนิเตอร์สายรัดข้อมือแบบต่อเนื่อง ขอยก SW Aware Monitor ของ SCS (Desco Industries) ข้อมูลต่อไปนี้เป็นเนื้อหาจากเอกสารของผู้ผลิต อ้างอิงคู่มือผู้ใช้ฉบับเดือนมีนาคม 2026
ตามเอกสารของผู้ผลิต SW Aware Monitor เป็นอุปกรณ์มอนิเตอร์แบบต่อเนื่องสำหรับพนักงาน 1 คนและพื้นผิวงาน 1 จุด มอนิเตอร์การต่อลงกราวด์ของพนักงานด้วยวิธีอิมพีแดนซ์ และเมื่อพนักงานหลุดจากเครื่องมอนิเตอร์โดยไม่ตั้งใจ หรือเมื่อจุดต่อของสายรัดข้อมือขาด ๆ หาย ๆ จะส่งสัญญาณเตือนด้วยเสียงและแสงภายในเวลาไม่ถึง 50 มิลลิวินาที สำหรับพื้นผิวงาน จะมอนิเตอร์เส้นทางลงกราวด์ที่ต่ำกว่า 10 MΩ เมื่อพนักงานจะลุกจากที่นั่ง ให้แตะปุ่มสแนปสำหรับพักสาย (parking snap) เสียงเตือนจะหยุดประมาณ 8 วินาที หากถอดสายแล้วต่อเข้ากับปุ่มสแนปสำหรับพักสายในช่วงนั้น ก็ลุกออกไปได้โดยไม่เกิดสัญญาณเตือนผิดพลาด เครื่องมีพอร์ต Ethernet และสื่อสารกับซอฟต์แวร์บริหาร Static Management Program (SMP) ของบริษัท เว็บแอปของ SMP แสดงสถานะปัจจุบัน รายงานประวัติ และรายการสัญญาณเตือนได้ และกำหนดอุปกรณ์ให้กับไลน์เพื่อบริหารจัดการได้ ค่าขีดจำกัดการทดสอบถูกตั้งไว้ตั้งแต่ออกจากโรงงานและเปลี่ยนแปลงไม่ได้
ตามเอกสารของผู้ผลิตรายเดียวกัน SMP เป็นซอฟต์แวร์ที่รวบรวมข้อมูลจากเครื่องมอนิเตอร์แบบต่อเนื่องและไอออไนเซอร์ของบริษัท เพื่อให้รู้สถานะของกระบวนการผลิตแบบเรียลไทม์ บันทึกทั้งหมดจัดเก็บในฐานข้อมูลส่วนกลาง และนำไปใช้ในการควบคุมคุณภาพได้
เอกสารของผู้ผลิตระบุว่า SW Aware Monitor ทำให้ไม่ต้องทดสอบสายรัดข้อมือตามรอบและไม่ต้องบันทึกผลการทดสอบนั้น สิ่งที่ห้ามมองข้ามคือข้อความเงื่อนไขที่เขียนไว้ในเอกสารฉบับเดียวกัน ซึ่งระบุชัดเจนว่า ANSI/ESD S20.20 กำหนดให้ใช้เครื่องวัดความต้านทานพื้นผิวในการตรวจสอบความต้านทานลงกราวด์ของพื้นผิวงานตามรอบ และห้ามใช้เครื่องมอนิเตอร์แบบต่อเนื่องแทน กล่าวคือ แม้เครื่องมอนิเตอร์แบบต่อเนื่องจะมอนิเตอร์เส้นทางลงกราวด์ของพื้นผิวงานอยู่ การตรวจสอบความต้านทานลงกราวด์ของพื้นผิวงานตามรอบก็ยังต้องทำแยกต่างหาก
นอกจากนี้ ตัวเครื่องมอนิเตอร์แบบต่อเนื่องเองก็เป็นสิ่งที่ต้องตรวจ เอกสารของผู้ผลิตแนะนำให้สอบเทียบ SW Aware Monitor ปีละ 1 ครั้ง และตรวจสอบตามรอบทุก 6-12 เดือนด้วยเครื่องทดสอบสำหรับการตรวจสอบโดยเฉพาะ นี่เป็นคำแนะนำของผู้ผลิต เอกสารเดียวกันยังมีข้อควรระวังว่าไม่แนะนำให้ใช้กับแผ่นยางรองโต๊ะแบบชั้นเดียวที่เป็นเนื้อเดียวกัน (homogeneous single-layer mat) เอกสารอธิบายของ ESDA ก็ระบุว่า เครื่องทดสอบและเครื่องมอนิเตอร์แบบต่อเนื่องจำเป็นต้องได้รับการตรวจและบำรุงรักษาเป็นระยะ
เมื่อมองจากฝั่งมาตรฐาน มาตรฐานการทดสอบสายรัดข้อมือ ANSI/ESD S1.1-2021 ระบุไว้ชัดเจนในขอบเขตว่าไม่ครอบคลุมระบบมอนิเตอร์ เมื่อดูสถานะเอกสารของ ESDA ก็ไม่พบมาตรฐานปัจจุบันที่ใช้เฉพาะกับเครื่องมอนิเตอร์แบบต่อเนื่อง มีเพียงรายงานการสำรวจปี 2001 (ESD TR1.0-01-01 ซึ่งอยู่ในสถานะพักไว้) เท่านั้น การยืนยันสมรรถนะของเครื่องมอนิเตอร์แบบต่อเนื่องจึงต้องกำหนดจากคำแนะนำของผู้ผลิตและแผนการตรวจสอบของบริษัทเอง
สรุปแล้ว สิ่งที่ระบบมอนิเตอร์สายรัดข้อมือแบบต่อเนื่องทำได้ คือแจ้งทันทีเมื่อการต่อลงกราวด์ขาดตอนระหว่างทำงาน และบันทึกเวลานั้นไว้ สิ่งที่ทำไม่ได้ คือการใช้แทนการตรวจสอบความต้านทานลงกราวด์ของพื้นผิวงานตามรอบ และการทำให้ไม่ต้องตรวจสอบตัวเครื่องมอนิเตอร์เอง สำหรับระบบที่ส่งสัญญาณเตือนของเครื่องมอนิเตอร์แบบต่อเนื่องไปถึงหัวหน้างานและฝ่ายประกันคุณภาพ แทนที่จะจบอยู่แค่ที่ตัวพนักงาน สามารถใช้แนวคิดในบทความระบบแจ้งเตือนความผิดปกติของเครื่องจักร ได้ตามนั้น
ประตูทางเข้าและการทดสอบรองเท้า: ใคร เมื่อใด และผ่านด้วยค่ากี่โอห์ม
ระบบที่ทดสอบรองเท้าและสายรัดข้อมือที่ทางเข้า EPA และให้ผ่านเฉพาะคนที่ผ่านการทดสอบ เป็นวิธีที่ได้ผลในการเก็บบันทึกการเข้าพื้นที่โดยอัตโนมัติ
ตัวอย่างเช่น SmartLog Pro SE ของ EMIT (Desco) ตามเอกสารเดือนเมษายน 2021 เครื่องทดสอบนี้ทดสอบสายรัดข้อมือและรองเท้า เก็บล็อก และควบคุมการเข้า EPA ตามเอกสารของผู้ผลิต ล็อกแต่ละรายการประกอบด้วยการระบุตัวพนักงาน ผลการทดสอบ ค่าความต้านทาน เวลา อุณหภูมิ และความชื้น การระบุตัวพนักงานใช้เครื่องอ่านบัตรแบบ proximity บาร์โค้ด หรือทัชคีย์ได้ ควบคุมกลอนไฟฟ้าหรือประตูหมุน (turnstile) ผ่านขั้วรีเลย์ ให้ผ่านได้เฉพาะคนที่ผ่านการทดสอบ ESD ที่กำหนดไว้ล่วงหน้า และได้รับอนุญาตให้เข้าพื้นที่ด้วย แม้เครือข่ายจะล่ม ก็ยังทดสอบต่อไปได้โดยบันทึกลงหน่วยความจำแฟลชภายใน เวลาทดสอบเฉลี่ย 2 วินาที
ตามเอกสารฉบับเดียวกัน เว็บแอปสำหรับบริหารจัดการเก็บบันทึกสำหรับแผนการตรวจสอบความสอดคล้องที่ ANSI/ESD S20.20 กำหนด นอกจากการลา กะ และแผนกแล้ว ยังติดตามสถานะการรับรองการฝึกอบรม ESD ได้ และส่งรายงานอัตโนมัติทางอีเมลเพื่อติดตามการแก้ไขได้
สิ่งที่ควรระวังในที่นี้คือค่าขีดจำกัดการทดสอบ ตามเอกสารของผู้ผลิต ค่าขีดจำกัดการทดสอบเริ่มต้นของ SmartLog Pro SE คือ สายรัดข้อมือ 750 kΩ ถึง 10 MΩ และรองเท้า 750 kΩ ถึง 35 MΩ นี่เป็นค่าเริ่มต้นของผู้ผลิต ไม่ใช่ค่าตามมาตรฐาน ต้องตั้งค่าให้ตรงกับค่าที่กำหนดในแผนการตรวจสอบของบริษัท และเก็บบันทึกค่าที่ตั้งไว้และประวัติการเปลี่ยนแปลงไว้ด้วย
เครื่องรุ่นก่อนของผู้ผลิตรายเดียวกัน คือ SmartLog V5 with Turnstile (เอกสารเดือนธันวาคม 2015) ทดสอบเส้นทางความต้านทานของสายรัดข้อมือและรองเท้าภายในเวลาไม่ถึง 2 วินาที และเมื่อผ่าน ประตูหมุนจะทำงาน เป็นการออกแบบแบบ fail-safe ที่แขนประตูจะปลดล็อกเมื่อไฟดับ บันทึกเก็บไว้ในตัวเครื่องและดาวน์โหลดไปยัง PC
มาดูตัวอย่างจากผู้ผลิตรายอื่นด้วย ตามเอกสารของผู้ผลิต Access PRO (PGT120 และประตูหมุน FastPass) ของ Transforming Technologies ตรวจสอบการทำงานของสายรัดข้อมือและรองเท้า และวัดรองเท้าข้างซ้ายและข้างขวาแยกกัน บันทึกการทดสอบทั้งหมดเก็บในฐานข้อมูล โดยบันทึกการระบุตัวพนักงาน ผลการทดสอบ ค่าความต้านทาน เวลา อุณหภูมิ และความชื้น การระบุตัวใช้เครื่องอ่าน RFID เครื่องสแกนบาร์โค้ด หรือแป้นกดได้ และเนื่องจากเป็นอุปกรณ์ HID ที่เชื่อมต่อผ่าน USB จึงใช้ระบบบัตรพนักงานที่มีอยู่ได้ เก็บข้อมูลการทดสอบไว้ภายในได้สูงสุด 1 เดือนเผื่อกรณีเครือข่ายขัดข้อง และใช้ซอฟต์แวร์ DataTERM บริหารข้อมูลจากเครื่องทดสอบได้สูงสุด 32 เครื่องแบบรวมศูนย์ หากไม่ผ่าน จะถูกปฏิเสธไม่ให้เข้าพื้นที่
ตามเอกสารของผู้ผลิต PGT130K140 ของบริษัทเดียวกัน ทดสอบสายรัดข้อมือ ที่ต่อกราวด์ส้นเท้า (heel grounder) และรองเท้าพร้อมกันด้วยวงจรวัดอิสระ 3 วงจร และทดสอบถุงมือ ESD ได้ด้วย ค่าเริ่มต้นใช้วงจรทดสอบ 100 V และเปลี่ยนเป็น 30 V หรือ 50 V ได้ อ่านข้อมูลพนักงานด้วยเครื่องอ่านบัตร RFID ในตัว และบันทึกวันที่ เวลา อุณหภูมิ รหัสผู้ใช้ และผลลงฐานข้อมูล ต่อกับประตูอัตโนมัติที่เปิดเฉพาะเมื่อผ่านได้ด้วย
สำหรับแนวคิดเรื่องความต้านทานที่จำเป็นต่อการต่อลงกราวด์ของร่างกาย ตามเอกสารอธิบายของ ESDA กรณีต่อลงกราวด์ให้คนผ่านพื้นและรองเท้า ความต้านทานลงกราวด์รวมคน รองเท้า และพื้น ต้องต่ำกว่า 1.0×10^9 Ω และแรงดันประจุบนร่างกายในการทดสอบแรงดันขณะเดินแบบมาตรฐานต้องต่ำกว่า 100 V โดยต้องเป็นไปตามทั้งสองเงื่อนไข นี่เป็นค่าจากเอกสารอธิบาย ไม่ใช่ตารางในมาตรฐานโดยตรง
สิ่งสำคัญของบันทึกการทดสอบก่อนเข้าพื้นที่คือ ต้องเก็บไว้ด้วยรหัสพนักงานว่า “ใคร” “เมื่อใด” และ “ด้วยค่าเท่าใด” ที่ผ่านเข้าไป ยิ่งไปกว่านั้น หากใช้วิธีไม่ให้พนักงานที่การรับรองการฝึกอบรม ESD หมดอายุเข้าพื้นที่ การบริหารการฝึกอบรมและการบริหารการเข้าพื้นที่ก็จะเชื่อมเป็นหนึ่งเดียว การบริหารความสามารถและคุณสมบัติของพนักงานกล่าวไว้ในบทความ AI สำหรับ Skill Matrix
การตรวจสอบเครื่องไอออไนเซอร์และการตรวจพื้นผิวงานและพื้นตามรอบ
สำหรับสิ่งที่ปล่อยประจุออกทางกราวด์ไม่ได้ เช่น วัสดุฉนวนและตัวนำที่แยกโดดเดี่ยว จะใช้ไอออไนเซอร์ (ionizer) ไอออไนเซอร์ไม่ได้ทำงานได้ผลไปตลอดเพียงเพราะตั้งไว้ จำเป็นต้องตรวจยืนยันสมรรถนะเป็นระยะ
ในด้านมาตรฐาน ANSI/ESD SP3.3-2026 กำหนดขั้นตอนการตรวจสอบไอออไนเซอร์ตามรอบ หน้าร้านค้าของ ESDA อธิบายว่าเป็นเอกสารที่แสดงขั้นตอนการทดสอบเพื่อตรวจสอบสมรรถนะของอุปกรณ์และระบบสร้างไอออนในอากาศเป็นระยะ วิธีที่ใช้อุปกรณ์จับยึดขนาดเล็กคือ SP3.4-2026 และวิธีทดสอบคือ STM3.1-2024 เอกสารอธิบายของ ESDA ยก STM3.1, SP3.3 และ TR53 สำหรับการทดสอบแรงดันออฟเซ็ต (balance) และเวลาคายประจุ (discharge time) ของไอออไนเซอร์ ตัวเลขและความถี่ที่เป็นรูปธรรม โปรดตรวจสอบจากตัวมาตรฐานเหล่านี้
ประเด็นหลักของการตรวจสอบเครื่องไอออไนเซอร์มี 2 ข้อ คือ balance และเวลาคายประจุ ตัวอย่างผลิตภัณฑ์ เช่น ไอออไนเซอร์แบบตั้งโต๊ะ Ion Pro ของ SCS ตามเอกสารของผู้ผลิต (คู่มือผู้ใช้เดือนธันวาคม 2021) รุ่นนี้มอนิเตอร์แรงดันออฟเซ็ต (balance) และเวลาคายประจุของตัวเอง และส่งสัญญาณเตือนเมื่อแรงดันออฟเซ็ตเกินขีดจำกัด หรือเมื่อเวลาคายประจุนานกว่า 4.5 วินาที ในตารางสเปก เกณฑ์การเตือนของแรงดันออฟเซ็ตอยู่ที่ประมาณ ±35 V ในโหมดมาตรฐาน และประมาณ ±7 V ในโหมด CE นี่เป็นเกณฑ์การเตือนของผู้ผลิต ส่งสถานะ balance และเวลาคายประจุไปยัง SMP ที่กล่าวไว้ข้างต้นผ่าน Ethernet ได้ แนะนำให้สอบเทียบปีละ 1 ครั้ง และแนะนำให้วัด balance และเวลาคายประจุเป็นระยะด้วยเครื่องมอนิเตอร์แผ่นประจุ (Charged Plate Monitor หรือ CPM) การทำความสะอาดขั้วปล่อยไอออน (emitter) เป็นการบำรุงรักษาประจำวัน
การตรวจสอบพื้นผิวงานและพื้นตามรอบก็ขาดไม่ได้ ตามเอกสารอธิบายของ ESDA พื้นผิวงานต้องมีความต้านทานลงกราวด์ 1.0×10^6 ถึง 1.0×10^9 Ω กรณีใช้เสื้อผ้าแบบต่อลงกราวด์ ความต้านทานของทั้งระบบรวมคน เสื้อผ้า และสายต่อกราวด์ ต้องต่ำกว่า 35 MΩ ทั้งหมดนี้เป็นค่าจากเอกสารอธิบาย ดังที่เห็นในหัวข้อก่อนหน้า ความต้านทานลงกราวด์ของพื้นผิวงานใช้เครื่องมอนิเตอร์แบบต่อเนื่องแทนไม่ได้ และต้องตรวจสอบตามรอบด้วยเครื่องวัดความต้านทานพื้นผิว
ความถี่ของการตรวจ ให้กำหนดในแผนการตรวจสอบความสอดคล้องของบริษัทเอง โดยดูจากข้อกำหนดของลูกค้า ความไวของกระบวนการ และแนวโน้มของผลการตรวจที่ผ่านมา และหากบันทึกเหตุผลไว้ในแผนด้วย ก็จะอธิบายในการตรวจประเมินได้ง่ายขึ้น บนอินเทอร์เน็ตมีตารางความถี่เผยแพร่อยู่ แต่บางตารางไม่สามารถยืนยันแหล่งที่มาจากตัวมาตรฐานได้ จึงควรระวังไม่นำมาใช้เป็นข้อแนะนำของมาตรฐานโดยตรง
หลักพื้นฐานในการแปลงบันทึกการตรวจตามรอบเป็นดิจิทัล คือติดรหัส ID ให้กับอุปกรณ์ที่ต้องตรวจ (โต๊ะทำงาน แผ่นยางรองโต๊ะ พื้นแต่ละโซน ไอออไนเซอร์ จุดกราวด์) แล้วให้ผู้ตรวจอ่านรหัสด้วยเครื่องมือถือหรือแท็บเล็ต และป้อนค่าที่วัดได้ ณ จุดนั้น ช่วยลดงานเขียนลงกระดาษแล้วคัดลอกซ้ำ และเห็นการตรวจที่ตกหล่นได้บนหน้าจอ การเลือกอุปกรณ์สำหรับบันทึกดิจิทัลที่หน้างานกล่าวไว้ในบทความการนำ Handheld Terminal มาใช้
เครื่องวัดความต้านทานพื้นผิวและ CPM ที่ใช้ตรวจ รวมถึงเครื่องทดสอบก่อนเข้าพื้นที่และเครื่องมอนิเตอร์แบบต่อเนื่อง ก็ต้องได้รับการสอบเทียบและการตรวจสอบเช่นกัน คำอธิบายของ DQS แนะนำหมายเหตุใน S20.20-2021 ที่มีใจความว่า “การที่เครื่องมือผ่านการสอบเทียบแล้ว ไม่ได้หมายความว่าเครื่องมือนั้นสามารถทำการวัดที่จำเป็นได้” นอกจากรักษากำหนดการสอบเทียบแล้ว ยังต้องยืนยันว่าเครื่องมือวัดนั้นทำการวัดตามที่กำหนดในแผนการตรวจสอบได้ การจัดทำทะเบียนเครื่องมือวัดและการบริหารกำหนดการ โปรดดูบทความระบบบริหารจัดการการสอบเทียบเครื่องมือวัด
การออกแบบการสอบกลับ ESD: จากรหัสพนักงานและเวลา ไปสู่ไลน์และล็อต
ส่วนนี้คือสิ่งที่บทความนี้อยากสื่อมากที่สุด บันทึกการทดสอบก่อนเข้าพื้นที่ การมอนิเตอร์แบบต่อเนื่อง และการตรวจตามรอบ หากแยกกันอยู่ ก็เป็นเพียงหลักฐานว่า “ได้ทำการควบคุม ESD” เท่านั้น หากจะใช้ในการวิเคราะห์ของเสียของผลิตภัณฑ์หรือการตรวจประเมิน จำเป็นต้องย้อนดูได้ว่าผลิตภัณฑ์ใดถูกผลิตภายใต้สภาพ ESD แบบใด
ก่อนอื่น มาจัดระเบียบรายการบันทึกที่อ่านได้จากเอกสารของผู้ผลิต เครื่องทดสอบก่อนเข้าพื้นที่บันทึกรหัสพนักงาน ผลการทดสอบ ค่าความต้านทาน เวลา อุณหภูมิ และความชื้น เครื่องมอนิเตอร์แบบต่อเนื่องมีข้อมูลการกำหนดไลน์และประวัติสัญญาณเตือน ไอออไนเซอร์ส่งสถานะ balance และเวลาคายประจุ ซอฟต์แวร์บริหารของเครื่องทดสอบก่อนเข้าพื้นที่ยังจัดการสถานะการรับรองการฝึกอบรมด้วย
ในอีกด้านหนึ่ง เอกสารของผลิตภัณฑ์ที่ตรวจสอบในบทความนี้ไม่ได้ระบุฟังก์ชันผูกบันทึกเข้ากับล็อตหรือใบสั่งผลิต คีย์ของล็อกในอุปกรณ์ ESD คือรหัสพนักงานกับเวลา หรืออุปกรณ์กับไลน์ ดังนั้น การผูกเข้ากับล็อตไม่ใช่ฟังก์ชันของอุปกรณ์ ESD แต่ควรมองว่าเป็นสิ่งที่ต้องออกแบบที่ฝั่ง MES หรือระบบสอบกลับ
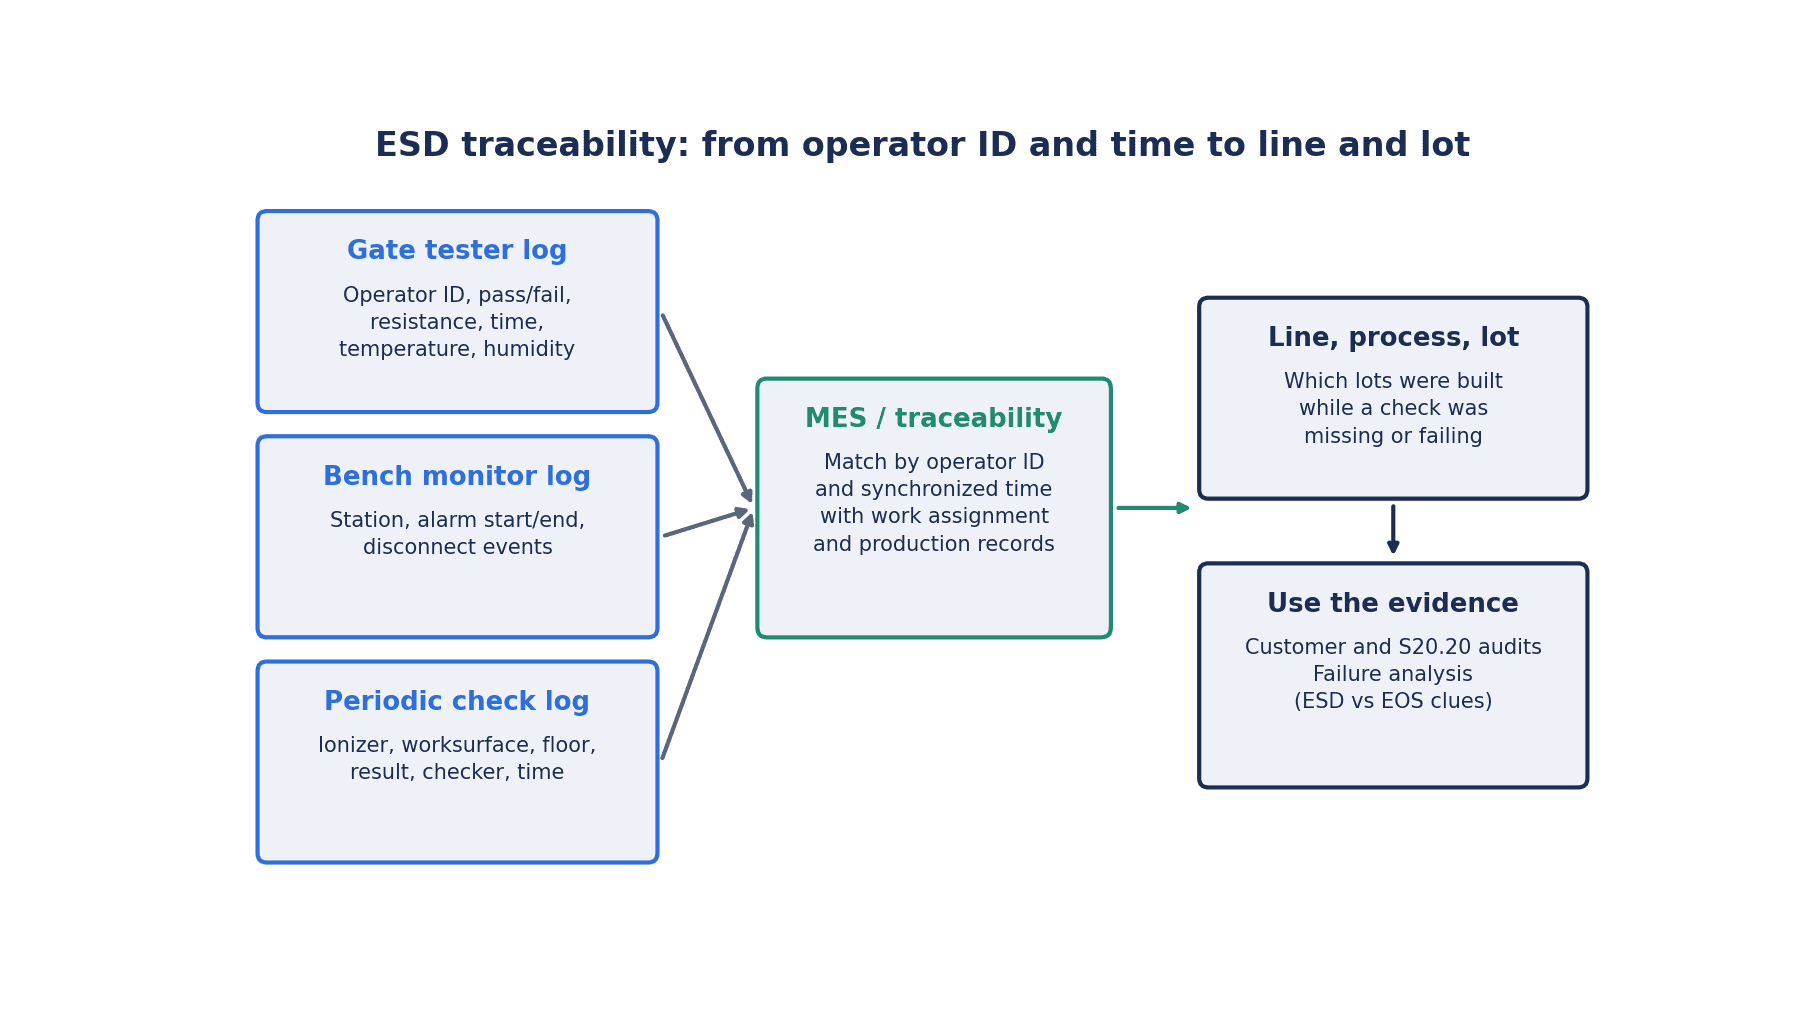
แนวคิดในการผูกข้อมูลมีดังนี้
- จากบันทึกการทดสอบก่อนเข้าพื้นที่ (รหัสพนักงาน เวลา) รู้ได้ว่าพนักงานคนนั้นเข้า EPA อย่างถูกต้องในวันนั้น
- ฝั่ง MES เก็บบันทึกการจัดวางพนักงาน (พนักงานคนใด อยู่ที่กระบวนการใดของไลน์ใด เมื่อใด)
- ฝั่ง MES เก็บบันทึกผลการผลิต (ที่กระบวนการใด เมื่อใด ผลิตล็อตหรือซีเรียลใด)
- นำบันทึกการมอนิเตอร์แบบต่อเนื่องและการตรวจตามรอบ (โต๊ะทำงาน ไลน์ เวลา) มาซ้อนกับการจัดวางพนักงานโดยใช้ไลน์
- ผลที่ได้คือ สำหรับล็อตหนึ่ง จะตอบได้ว่า “ในช่วงเวลาที่ผลิต พนักงานที่รับผิดชอบผ่านการทดสอบก่อนเข้าพื้นที่หรือไม่” “มีสัญญาณเตือนการต่อลงกราวด์ที่โต๊ะทำงานนั้นหรือไม่” และ “การตรวจไอออไนเซอร์และพื้นผิวงานของไลน์นั้นยังอยู่ในอายุที่ใช้ได้หรือไม่”
หัวใจของการออกแบบนี้คือเวลา หากเวลาของเครื่องทดสอบก่อนเข้าพื้นที่ เครื่องมอนิเตอร์แบบต่อเนื่อง ไอออไนเซอร์ และ MES ไม่ตรงกัน การซ้อนช่วงเวลาก็จะใช้ไม่ได้ วิธีทำให้เวลาของอุปกรณ์ในโรงงานตรงกันกล่าวไว้ในบทความการซิงโครไนซ์เวลาในโรงงาน นอกจากนี้ ข้อมูลที่เพิ่มขึ้นตามลำดับเวลา เช่น สถานะของเครื่องมอนิเตอร์แบบต่อเนื่องและไอออไนเซอร์ หากไม่ทิ้งไว้ในซอฟต์แวร์บริหารของอุปกรณ์ ESD แต่รวบรวมไว้ในแพลตฟอร์มข้อมูลของโรงงาน ก็จะวิเคราะห์ร่วมกับข้อมูลกระบวนการอื่นได้ บทความการติดตั้งระบบ Historian อุตสาหกรรม ก็ใช้เป็นข้อมูลอ้างอิงได้
บันทึกการจัดวางพนักงานเป็นส่วนที่อ่อนที่สุดในหลายโรงงาน หากไม่มีระบบอย่างการแตะบัตรพนักงานเมื่อเข้าไลน์ หรือการป้อนรหัสพนักงานตอนกดเริ่มงานใน MES บันทึกการทดสอบก่อนเข้าพื้นที่ก็จะเชื่อมกับล็อตไม่ได้ หากมองว่านี่เป็นการยกระดับความแม่นยำของบันทึกผลการผลิต มากกว่าเป็นระบบใหม่เพื่อ ESD โดยเฉพาะ ก็จะนำไปใช้เพื่อวัตถุประสงค์อื่นได้ด้วย
การผูกในระดับล็อตหรือหมายเลขซีเรียล กล่าวไว้โดยละเอียดในบทความการสอบกลับชิ้นส่วนอิเล็กทรอนิกส์ และบทความระบบจัดการหมายเลขซีเรียล จะผูกละเอียดถึงหน่วยใด ให้กำหนดจากข้อกำหนดของลูกค้า และความต้องการว่าเมื่อเกิดความผิดปกติจะจำกัดขอบเขตให้แคบได้แค่ไหน ระยะเวลาเก็บรักษาบันทึกก็กำหนดจากข้อกำหนดของลูกค้าและระเบียบภายในบริษัทเช่นกัน
การดำเนินการเมื่อพบความผิดปกติ: หยุด จำกัดขอบเขต และส่งวิเคราะห์
วัตถุประสงค์หนึ่งของการรวบรวมบันทึก คือการดำเนินการได้อย่างถูกต้องเมื่อเกิดความผิดปกติ ขั้นตอนการดำเนินการที่เขียนไว้ในส่วนนี้เป็นตัวอย่างหนึ่งของสิ่งที่แต่ละบริษัทกำหนดเป็นขั้นตอนของตนเอง
เมื่อเครื่องมอนิเตอร์แบบต่อเนื่องส่งสัญญาณเตือน ให้หยุดงานก่อน ตรวจการสวมและการต่อสายรัดข้อมือ แล้วทดสอบใหม่ จากนั้นระบุผลิตภัณฑ์ที่จัดการที่โต๊ะทำงานนั้นในช่วงเวลาที่มีสัญญาณเตือน หากมีการผูกข้อมูลตามหัวข้อก่อนหน้า ก็จะดึงผลการผลิตและล็อตที่เกี่ยวข้องออกมาได้จากเวลาเริ่มและเวลายกเลิกสัญญาณเตือน หากไม่มีการผูกข้อมูล ก็มักจะต้องสงสัยผลิตภัณฑ์ทั้งหมดของวันนั้น
กรณีการทดสอบด้วยมือตอนเริ่มกะไม่ผ่านก็เช่นเดียวกัน ผลิตภัณฑ์ที่จัดการในช่วงตั้งแต่การผ่านครั้งก่อนจนถึงการไม่ผ่านครั้งนี้ จะเป็นเป้าหมายของการตรวจสอบ ที่โต๊ะทำงานที่ไม่มีเครื่องมอนิเตอร์แบบต่อเนื่อง ช่วงเวลานี้จะยาวขึ้น นี่เป็นเหตุผลหนึ่งที่ติดตั้งเครื่องมอนิเตอร์แบบต่อเนื่องในกระบวนการสำคัญ
กรณีการตรวจตามรอบพบว่าไอออไนเซอร์หรือพื้นผิวงานไม่เป็นไปตามเกณฑ์ ผลิตภัณฑ์ที่ผลิตในไลน์นั้นในช่วงตั้งแต่การผ่านครั้งก่อนจนถึงครั้งนี้จะเป็นขอบเขตที่ต้องตรวจสอบ ยิ่งช่วงห่างระหว่างการตรวจนานเท่าไร ขอบเขตก็ยิ่งกว้างขึ้น ดังนั้นเมื่อกำหนดความถี่ของการตรวจ ให้นำขนาดของ “ขอบเขตที่ต้องสงสัยเมื่อพบว่าไม่ผ่าน” นี้มาพิจารณาด้วย
จะจัดการผลิตภัณฑ์ที่ระบุได้อย่างไร (กักแยก ตรวจเพิ่ม ซ่อมแก้ ทิ้ง) ให้กำหนดตามความสำคัญของผลิตภัณฑ์และข้อกำหนดของลูกค้า ขั้นตอนตั้งแต่การกักแยกจนถึงการตรวจซ้ำกล่าวไว้ในบทความระบบจัดการรีเวิร์กในโรงงาน ควรระวังด้วยว่ามีความเสียหายบางอย่างที่การตรวจลักษณะภายนอกของงานบัดกรีมองไม่เห็น บทบาทและข้อจำกัดของการตรวจลักษณะภายนอก โปรดดูบทความการตรวจสอบรอยบัดกรีด้วย AI
ในการวิเคราะห์สินค้าที่ถูกส่งคืนจากตลาด การสงสัยเฉพาะ ESD ก็เป็นเรื่องอันตราย ไวท์เปเปอร์ของ Industry Council on ESD Target Levels (สิงหาคม 2016) ระบุว่า ร่องรอยความเสียหายจากความเครียดทางไฟฟ้าเกินพิกัด (EOS) เป็นสาเหตุที่ถูกรายงานมากที่สุดของการส่งคืน IC และระบบ ในแบบสอบถามภาคอุตสาหกรรมปี 2016 ที่ไวท์เปเปอร์ฉบับเดียวกันนำเสนอ ผู้ตอบรายงานว่า ความเสียมากกว่า 20% ของทั้งหมดเกี่ยวข้องกับ EOS หรือความเสียทางไฟฟ้า 30% เกี่ยวข้องกับ EOS นี่เป็นการรวบรวมสาเหตุที่ผู้ตอบแต่ละรายทราบ ไวท์เปเปอร์ยังชี้ด้วยว่า ESD เป็นเพียงส่วนน้อยมากของความเสียหายจาก EOS และผู้ผลิตจำนวนมากใช้เวลากับการตรวจประเมิน ESD ในโรงงาน แต่สิ่งที่แก้ได้ด้วยวิธีนั้นเป็นเพียงส่วนหนึ่งของความเสียหายที่เกี่ยวข้องกับ EOS และยังเขียนไว้ว่า วิธีต่อลงกราวด์ที่ไม่ดีก็อาจทำให้เกิดความเสียหายจาก EOS ได้
ต่อจากนี้เป็นแนวคิดของบทความนี้ ในการแยกแยะระหว่าง ESD กับ EOS นอกจากการวิเคราะห์ความเสียหายแล้ว บันทึกสภาพของกระบวนการในขณะนั้นก็เป็นข้อมูลประกอบได้ หากมีบันทึกว่าในช่วงเวลาที่จัดการผลิตภัณฑ์นั้นการต่อลงกราวด์อยู่ในสภาพดี ก็ลดความเป็นไปได้ของ ESD ลง แล้วหันไปพิจารณาสาเหตุอื่นได้ ในทางกลับกัน หากช่วงเวลาตรงกับสัญญาณเตือนการต่อลงกราวด์หรือการตรวจที่ไม่ผ่าน ก็เป็นเหตุผลที่ต้องตรวจสอบความเป็นไปได้ของ ESD อย่างละเอียด บันทึกไม่ได้ใช้ชี้ขาดสาเหตุ แต่ช่วยกำหนดทิศทางของการวิเคราะห์
การฝึกอบรมและการบริหารการเปลี่ยนแปลง
ข้อกำหนดด้านการบริหารของ S20.20-2021 มีข้อ 7.2 แผนการฝึกอบรม (Training Plan) เนื่องจากการควบคุม ESD อาศัยพฤติกรรมของพนักงาน การฝึกอบรมจึงเป็นแกนกลางของมาตรการ ดังที่เห็นก่อนหน้านี้ว่า ในโพสต์ของฟอรัมทางการของ ESDA การฝึกอบรมหมดอายุถูกยกเป็นตัวอย่างของข้อตรวจพบจากการตรวจประเมิน
ในการแปลงบันทึกการฝึกอบรมเป็นดิจิทัล มีตัวอย่างอย่าง SmartLog Pro SE ที่กล่าวไว้ข้างต้น ซึ่งเอกสารของผู้ผลิตระบุว่าซอฟต์แวร์บริหารของเครื่องทดสอบก่อนเข้าพื้นที่ติดตามการรับรองการฝึกอบรม ESD ได้ หากบริหารบันทึกการฝึกอบรมและบันทึกการเข้าพื้นที่ด้วยรหัสพนักงานเดียวกัน ก็จะรู้ได้ก่อนที่พนักงานที่การฝึกอบรมหมดอายุจะเข้า EPA
ดังที่เห็นในหัวข้อที่ 2 คาดว่าในไทยจะมีโรงงานใหม่และพนักงานใหม่เพิ่มขึ้นเรื่อย ๆ ตามประกาศของ BOI เมื่อวันที่ 27 สิงหาคม 2026 โครงการพัฒนาช่างเทคนิค Skill Bridge จะพัฒนาช่างเทคนิคกว่า 60,000 คนใน 35 หลักสูตร ยิ่งคนเข้ามาในโรงงานมากขึ้น การบริหารการฝึกอบรม ESD ตอนเข้างาน การฝึกอบรมซ้ำตามรอบ และการฝึกอบรมเมื่อย้ายงานก็ยิ่งหนักขึ้น วิธีติดตามวันหมดอายุด้วยรายชื่อกระดาษมีแนวโน้มจะใช้ไม่ได้เมื่อจำนวนคนเพิ่มขึ้น
การบริหารการเปลี่ยนแปลงก็เกี่ยวข้องอย่างลึกซึ้งกับการควบคุม ESD การย้ายตำแหน่งโต๊ะทำงาน การนำไอออไนเซอร์ใหม่เข้ามา การเปลี่ยนยี่ห้อแผ่นยางรองโต๊ะหรือรองเท้า และการเพิ่มไลน์ ล้วนเปลี่ยนเงื่อนไขเบื้องต้นของการควบคุม ESD หากไม่ปรับปรุงขอบเขต EPA แผนการตรวจสอบ รหัสอุปกรณ์ และการกำหนดเครื่องมอนิเตอร์แบบต่อเนื่องให้กับไลน์ ทุกครั้งที่มีการเปลี่ยนแปลงเหล่านี้ บันทึกกับหน้างานก็จะค่อย ๆ ไม่ตรงกัน วิธีบันทึกและบริหารการเปลี่ยนแปลง 4M กล่าวไว้ในบทความระบบบริหารการเปลี่ยนแปลง 4M ส่วนวิธีนำวิธีสวมสายรัดข้อมือและขั้นตอนการดำเนินการเมื่อมีสัญญาณเตือนไปใส่ไว้ในใบสั่งงานของหน้างาน และส่งฉบับแก้ไขไปถึงหน้างานอย่างแน่นอน โปรดดูบทความการแปลงใบสั่งงานเป็นดิจิทัล
ข้อกำหนดที่ควรเขียนใน RFP สำหรับระบบควบคุม ESD
ตารางต่อไปนี้สรุปข้อกำหนดที่ควรเขียนไว้ใน RFP (เอกสารขอข้อเสนอ) เมื่อจ้างภายนอกให้นำระบบควบคุม ESD มาใช้ ขอบเขตจะต่างกันมาก ขึ้นอยู่กับว่าจะให้จบอยู่แค่ซอฟต์แวร์บริหารของอุปกรณ์ ESD หรือจะเชื่อมกับ MES หรือระบบสอบกลับ
| หัวข้อ | สิ่งที่เขียนใน RFP | มุมมองในการตรวจสอบ |
|---|---|---|
| อุปกรณ์เป้าหมาย | รายการและจำนวนเครื่องทดสอบก่อนเข้าพื้นที่ (ประตู) เครื่องมอนิเตอร์แบบต่อเนื่อง ไอออไนเซอร์ และอุปกรณ์สำหรับการตรวจ รวมถึงตำแหน่งติดตั้ง | ผู้ผลิตและรุ่นของอุปกรณ์ที่มีอยู่ วิธีการสื่อสาร (Ethernet, USB หรือเก็บในตัวเครื่องเท่านั้น) |
| รายการข้อมูลและรอบการเก็บ | ผลการทดสอบ ค่าความต้านทาน การเกิดและการยกเลิกสัญญาณเตือน สถานะ balance และเวลาคายประจุของไอออไนเซอร์ อุณหภูมิและความชื้น | แยกให้ชัดว่ารายการใดดึงจากอุปกรณ์ได้ และรายการใดดึงไม่ได้ |
| วิธีระบุรหัสพนักงาน | บัตรพนักงาน (บัตร RFID) บาร์โค้ด เป็นต้น และความสอดคล้องกับระบบที่มีอยู่ | ใช้รหัสเดียวกันได้หรือไม่ทั้งในเครื่องทดสอบก่อนเข้าพื้นที่ MES และบันทึกการฝึกอบรม |
| วิธีผูกกับล็อต | วิธีผูกด้วยบันทึกการจัดวางพนักงาน เวลาของผลการผลิต และไลน์ | ขอบเขตระหว่างข้อมูลที่ฝั่ง MES เก็บ กับข้อมูลที่ฝั่ง ESD เก็บ |
| การจัดเก็บค่าเกณฑ์ | ตำแหน่งที่ตั้งค่าขีดจำกัดการทดสอบและค่าเกณฑ์การตรวจ และขั้นตอนการเปลี่ยนแปลง | เก็บประวัติการเปลี่ยนแปลง (ใคร เมื่อใด เปลี่ยนจากอะไรเป็นอะไร) ได้หรือไม่ แยกค่าเริ่มต้นของผู้ผลิตกับค่าของบริษัทได้หรือไม่ |
| การแจ้งเตือน | ผู้รับแจ้ง วิธีแจ้ง และการยกระดับ (escalation) ของสัญญาณเตือนจากเครื่องมอนิเตอร์แบบต่อเนื่องและไอออไนเซอร์ | ผู้รับแจ้งในช่วงกะดึกและวันหยุด |
| การเก็บข้อมูลเมื่อเครือข่ายขาด | การเก็บบันทึกไว้ในตัวอุปกรณ์ และการส่งอัตโนมัติหลังกู้คืน | ระยะเวลาและจำนวนรายการที่เก็บได้ วิธีตรวจจับข้อมูลขาดหาย |
| หน้าจอและรายงาน | สถานะแยกตามไลน์ รายการการตรวจที่ยังไม่ได้ทำ การส่งออกบันทึกการตรวจสอบสำหรับการตรวจประเมิน | ดึงบันทึกตามช่วงเวลาที่การตรวจประเมินต้องการได้ในเวลาอันสั้นหรือไม่ |
| ระยะเวลาเก็บรักษาและการสำรองข้อมูล | ระยะเวลาเก็บรักษาบันทึก ความถี่และสถานที่เก็บข้อมูลสำรอง | สอดคล้องกับข้อกำหนดของลูกค้าและระเบียบภายในบริษัทหรือไม่ |
| การซิงโครไนซ์เวลา | วิธีซิงโครไนซ์เวลาของอุปกรณ์ทั้งหมดและเซิร์ฟเวอร์ | มอนิเตอร์ความคลาดเคลื่อนของเวลาได้หรือไม่ |
| สิทธิ์การใช้งาน | การแบ่งสิทธิ์ดู ป้อนข้อมูล เปลี่ยนการตั้งค่า และอนุมัติ | การเปลี่ยนค่าเกณฑ์จำกัดให้ทำได้เฉพาะบางคนหรือไม่ |
| การเชื่อมต่อ MES/ERP | วิธีเชื่อมกับข้อมูลการจัดวางพนักงาน ผลการผลิต และข้อมูลล็อต | ทิศทาง ความถี่ และการส่งซ้ำเมื่อการเชื่อมต่อล้มเหลว |
| การสอบเทียบและการตรวจสอบ | กำหนดการสอบเทียบและบันทึกการตรวจสอบของเครื่องทดสอบก่อนเข้าพื้นที่ เครื่องมอนิเตอร์แบบต่อเนื่อง และเครื่องมือวัด | การเชื่อมกับระบบบริหารการสอบเทียบ |
| การฝึกอบรมและการบำรุงรักษา | การฝึกอบรมผู้ประสานงาน ESD หัวหน้างาน และพนักงาน และระบบการบำรุงรักษาหลังติดตั้ง | หน้าจอและเอกสารฝึกอบรมภาษาไทย และการสนับสนุนในพื้นที่ |
ใน RFP หากเขียนไว้ไม่เพียงแค่ว่ามีฟังก์ชันหรือไม่ แต่รวมถึง “จะยืนยันฟังก์ชันนั้นในการทดสอบรับมอบอย่างไร” ด้วย ก็จะต่อยอดไปสู่ FAT/SAT ในหัวข้อถัดไปได้ทันที
FAT/SAT และเกณฑ์การรับมอบ
ใน FAT (การทดสอบก่อนส่งมอบจากโรงงานผู้ผลิต) และ SAT (การทดสอบรับมอบ ณ หน้างาน) จะยืนยันว่าบันทึกถูกเก็บไว้โดยไม่ขาดหาย และผูกข้อมูลได้ถูกต้อง เป้าหมายเชิงตัวเลขเป็นสิ่งที่บริษัทกำหนดเอง ต่อไปนี้แสดงวิธีตั้งเป้าหมายเป็นตัวอย่าง แต่ไม่ใช่มาตรฐานของอุตสาหกรรม
FAT (การทดสอบในสภาพแวดล้อมจำลอง)
- ป้อนข้อมูลจำลอง แล้วยืนยันว่าการทดสอบก่อนเข้าพื้นที่ สัญญาณเตือนของเครื่องมอนิเตอร์แบบต่อเนื่อง สถานะของไอออไนเซอร์ และการป้อนผลการตรวจ ถูกบันทึกลงฐานข้อมูลทั้งหมด ตัวอย่างเช่น ตั้งเป้าหมายว่าบันทึกขาดหายเป็นศูนย์
- จำลองการเกิดสัญญาณเตือนของเครื่องมอนิเตอร์แบบต่อเนื่อง แล้วยืนยันว่าการแจ้งเตือนไปถึงผู้รับที่ตั้งไว้ และมีการบันทึกเวลาเริ่มและเวลายกเลิกสัญญาณเตือน
- ตัดเครือข่ายโดยเจตนา แล้วยืนยันว่าอุปกรณ์เก็บบันทึกไว้ในตัวเครื่อง และบันทึกไม่ขาดหายเมื่อส่งหลังกู้คืน
- เปลี่ยนค่าเกณฑ์ แล้วยืนยันว่ามีประวัติการเปลี่ยนแปลงเหลืออยู่ และผู้ใช้ที่ไม่มีสิทธิ์เปลี่ยนค่าไม่ได้
- ส่งออกรายงานสำหรับการตรวจประเมิน แล้วยืนยันว่าได้บันทึกที่ตรงกับรายการและช่วงเวลาในแผนการตรวจสอบ
SAT (การทดสอบในไลน์จริง)
- ใช้งานในไลน์จริงเป็นระยะเวลาหนึ่ง (ตัวอย่างเช่น หลายสัปดาห์) แล้วยืนยันอัตราการบันทึก โดยเทียบจำนวนครั้งของการทดสอบก่อนเข้าพื้นที่กับจำนวนคนที่เข้าพื้นที่ซึ่งดูจากบันทึกอื่น เช่น บันทึกเวลาทำงาน
- ยืนยันอัตราการอ่านรหัสพนักงาน และทดลองขั้นตอนเมื่ออ่านไม่สำเร็จด้วย
- ยืนยันอัตราการผูกกับล็อต โดยดูสัดส่วนของผลการผลิตที่ผูกกับบันทึกการจัดวางพนักงานและบันทึกการทดสอบก่อนเข้าพื้นที่ได้
- ยืนยันความคลาดเคลื่อนของเวลาระหว่างอุปกรณ์ ช่วงความคลาดเคลื่อนที่ยอมรับได้ให้บริษัทกำหนดเอง
- ยืนยันเวลาที่สัญญาณเตือนของเครื่องมอนิเตอร์แบบต่อเนื่องใช้ในการไปถึงผู้รับแจ้งจริงที่หน้างาน
- ในช่วงเปลี่ยนผ่าน ให้เก็บบันทึกกระดาษเดิมไว้ควบคู่กัน และเทียบกับบันทึกดิจิทัล หากพบความไม่ตรงกัน ให้ตรวจหาสาเหตุก่อนแล้วจึงเลิกใช้กระดาษ
ในช่วง SAT ขอแนะนำให้ผู้ประสานงาน ESD ลองซ้อมการตรวจประเมินจริง วัดว่าใช้เวลากี่นาทีในการตอบคำถาม “สำหรับล็อตนี้ กรุณาแสดงสภาพ ESD ในขณะนั้น” จะเห็นได้ชัดว่าระบบดีเพียงใด
แบบจำลองต้นทุนและผลตอบแทน (ตัวเลขสมมติ)
ตัวเลขต่อจากนี้ทั้งหมดเป็นตัวเลขสมมติสำหรับบทความนี้ เนื่องจากไม่สามารถยืนยันราคาอย่างเป็นทางการของอุปกรณ์ควบคุม ESD และซอฟต์แวร์ได้ ต้นทุนจึงเป็นค่าสมมติเช่นกัน ส่วนสัดส่วนผลจากเครื่องมอนิเตอร์แบบต่อเนื่องก็ยังไม่สามารถยืนยันข้อมูลปฐมภูมิได้ สัดส่วนผลทั้งหมดจึงเป็นสมมติฐาน โปรดใช้เป็นกรอบสำหรับการคำนวณของบริษัทเอง
โรงงานที่สมมติ: โรงงานชิ้นส่วนอิเล็กทรอนิกส์และ EMS ของญี่ปุ่นในไทย พนักงานใน EPA 300 คน โต๊ะทำงาน 250 โต๊ะ ทำงาน 2 กะ 250 วันต่อปี ทางเข้า EPA 6 จุด
ต้นทุนในปัจจุบัน (มูลค่าฐาน ต่อปี)
| ประเภทต้นทุน | มูลค่าฐาน (ต่อปี) |
|---|---|
| ของเสียภายในที่สงสัยว่าเกิดจาก ESD (ซ่อมแก้ ทิ้ง) | 1,500,000 THB |
| การวิเคราะห์ คัดแยก และเปลี่ยนสินค้าที่ลูกค้าส่งคืนซึ่งสงสัยว่าเกิดจาก ESD/EOS | 1,000,000 THB |
| ชั่วโมงงานของบันทึกการตรวจแบบกระดาษ (กรอกผลทดสอบรายวัน คัดลอก รวบรวมก่อนการตรวจประเมิน) | 600,000 THB (2,000 ชั่วโมง × 300 THB) |
รูปแบบ A: เชื่อมล็อกของเครื่องทดสอบที่ทางเข้า และผูกกับไลน์และล็อต
ติดตั้งการเชื่อมล็อกของเครื่องทดสอบที่ทางเข้า EPA 6 จุด ซอฟต์แวร์ผูกรหัสพนักงานกับไลน์และล็อต และบันทึกดิจิทัลสำหรับการตรวจไอออไนเซอร์และโต๊ะทำงาน ไม่ซื้อเครื่องมอนิเตอร์แบบต่อเนื่อง ตั้งค่าใช้จ่ายเริ่มต้น 1,800,000 THB และค่าดำเนินการต่อปี 250,000 THB
| ผล (สมมติฐาน) | การคำนวณ | ผลต่อปี |
|---|---|---|
| ของเสียภายในลดลง 10% | 1,500,000 × 10% | 150,000 THB |
| งานรับมือสินค้าส่งคืนลดลง 15% | 1,000,000 × 15% | 150,000 THB |
| ชั่วโมงงานบันทึกลดลง 60% | 600,000 × 60% | 360,000 THB |
| ผลรวม | 150,000 + 150,000 + 360,000 | 660,000 THB |
ผลสุทธิคือ 660,000 − 250,000 = 410,000 THB ต่อปี และระยะเวลาคืนทุนคือ 1,800,000 ÷ 410,000 ≈ ประมาณ 4.4 ปี
รูปแบบ B: ต่อจากรูปแบบ A ติดตั้งเครื่องมอนิเตอร์แบบต่อเนื่องที่โต๊ะทำงาน 60 โต๊ะในกระบวนการสำคัญ
ติดตั้งเครื่องมอนิเตอร์แบบต่อเนื่องที่โต๊ะทำงาน 60 โต๊ะในกระบวนการสำคัญที่จัดการชิ้นส่วนที่ไวต่อไฟฟ้าสถิต และประเมินเป็นส่วนเพิ่มหลังติดตั้งรูปแบบ A แล้ว สมมติราคาเครื่องมอนิเตอร์แบบต่อเนื่องเครื่องละ 25,000 THB ค่าใช้จ่ายเริ่มต้นส่วนเพิ่มคือ 60 × 25,000 = 1,500,000 THB และค่าดำเนินการต่อปีส่วนเพิ่ม 100,000 THB
| ผลส่วนเพิ่ม (สมมติฐาน คิดเป็นสัดส่วนของมูลค่าฐาน) | การคำนวณ | ผลต่อปี |
|---|---|---|
| ของเสียภายในลดลงอีก 15% | 1,500,000 × 15% | 225,000 THB |
| งานรับมือสินค้าส่งคืนลดลงอีก 10% | 1,000,000 × 10% | 100,000 THB |
| ชั่วโมงงานบันทึกลดลงอีก 10% | 600,000 × 10% | 60,000 THB |
| ผลรวมส่วนเพิ่ม | 225,000 + 100,000 + 60,000 | 385,000 THB |
ผลสุทธิส่วนเพิ่มคือ 385,000 − 100,000 = 285,000 THB ต่อปี และระยะเวลาคืนทุนของส่วนเพิ่มคือ 1,500,000 ÷ 285,000 ≈ ประมาณ 5.3 ปี
ความอ่อนไหว: กรณีมูลค่าฐานของงานรับมือสินค้าส่งคืนเป็น 2 เท่า (รูปแบบ A)
กรณีมูลค่าฐานของการวิเคราะห์ คัดแยก และเปลี่ยนสินค้าที่ลูกค้าส่งคืนเป็น 2 เท่า คือ 2,000,000 THB ต่อปี งานรับมือสินค้าส่งคืนที่ลดลง 15% ในรูปแบบ A จะเป็น 300,000 THB ผลรวมคือ 150,000 + 300,000 + 360,000 = 810,000 THB ต่อปี ผลสุทธิคือ 810,000 − 250,000 = 560,000 THB ต่อปี และระยะเวลาคืนทุนคือ 1,800,000 ÷ 560,000 ≈ ประมาณ 3.2 ปี
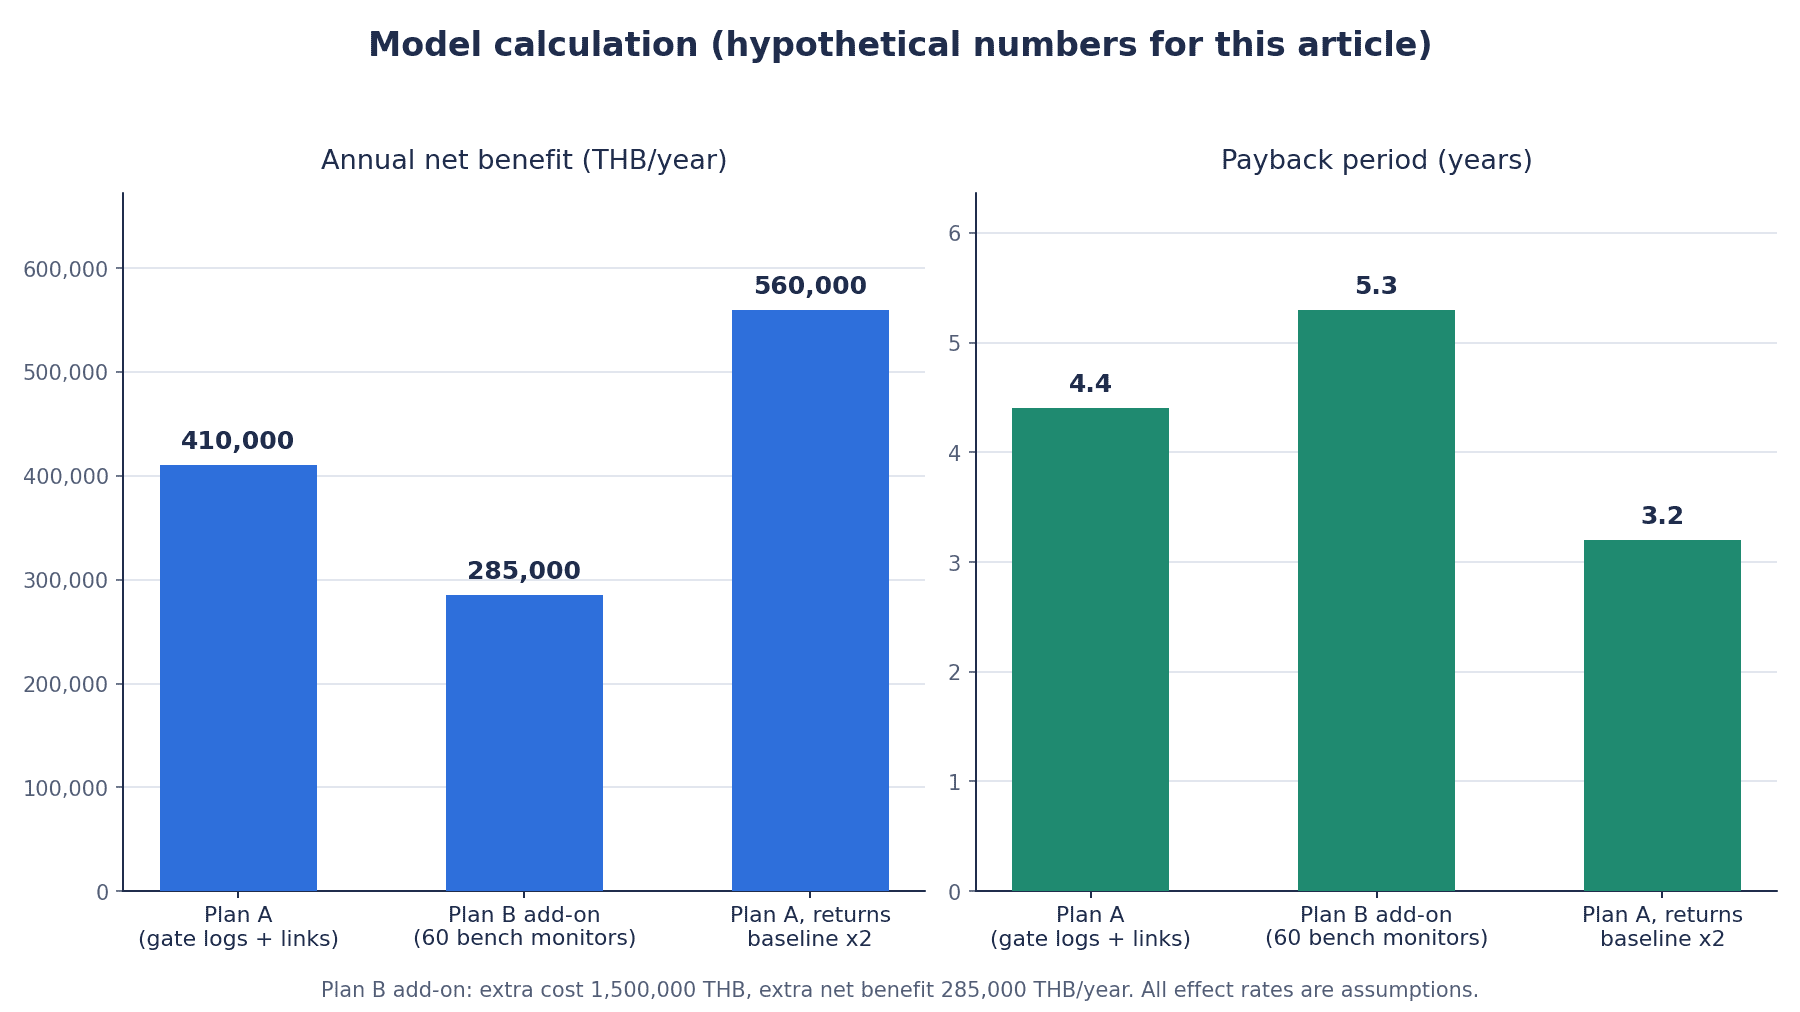
สิ่งที่อ่านได้จากการคำนวณ
- ในรูปแบบ A จากผล 660,000 THB ต่อปี มี 360,000 THB ที่มาจากการลดชั่วโมงงานบันทึก เพียงเลิกใช้บันทึกกระดาษ แปลงบันทึกการทดสอบก่อนเข้าพื้นที่และการตรวจเป็นดิจิทัล และผูกเข้ากับล็อต ระยะเวลาคืนทุนก็อยู่ที่ประมาณ 4.4 ปี
- เครื่องมอนิเตอร์แบบต่อเนื่องในรูปแบบ B ภายใต้เงื่อนไขนี้ต้องใช้เวลาประมาณ 5.3 ปีในการคืนทุนส่วนเพิ่ม จำเป็นต้องตัดสินใจจำกัดไว้เฉพาะกระบวนการสำคัญที่จัดการชิ้นส่วนที่ไวต่อไฟฟ้าสถิต แทนการติดตั้งทั้ง 250 โต๊ะเหมือนกันหมด
- โรงงานที่มีต้นทุนรับมือสินค้าส่งคืนสูง ผลจากการผูกข้อมูลก็ยิ่งมาก ในกรณีความอ่อนไหว ระยะเวลาคืนทุนของรูปแบบ A สั้นลงเหลือประมาณ 3.2 ปี
ผลส่วนเพิ่มของรูปแบบ B ตั้งเป็นสัดส่วนของมูลค่าฐาน ไม่ใช่สัดส่วนของมูลค่าที่เหลืออยู่หลังรูปแบบ A นอกจากนี้ การคำนวณนี้ไม่ได้รวมผลกระทบกรณีได้รับข้อตรวจพบร้ายแรงในการตรวจประเมิน การรักษาการรับรองและความสัมพันธ์ทางการค้า และการได้คำสั่งซื้อใหม่
คำถามที่พบบ่อย
ระบบควบคุม ESD คืออะไร?
คือระบบสำหรับรวบรวมและบริหารบันทึกการตรวจและการมอนิเตอร์ของโปรแกรมควบคุม ESD (การคายประจุไฟฟ้าสถิต) โดยแปลงการทดสอบรองเท้าและสายรัดข้อมือที่ทางเข้า EPA เครื่องมอนิเตอร์แบบต่อเนื่องที่โต๊ะทำงาน การตรวจไอออไนเซอร์และพื้นผิวงานตามรอบ และบันทึกการฝึกอบรม เป็นต้น ให้เป็นข้อมูลดิจิทัล เพื่อใช้ในการตรวจประเมินและการวิเคราะห์ของเสีย บทความนี้มองรวมไปถึงการใช้รหัสพนักงานและเวลาเป็นคีย์ เพื่อผูกเข้ากับไลน์และล็อตที่ฝั่ง MES ด้วย โปรดสังเกตว่าเอกสารของผู้ผลิตอุปกรณ์ ESD ที่ตรวจสอบในบทความนี้ไม่ได้ระบุฟังก์ชันผูกกับล็อตไว้
การป้องกันไฟฟ้าสถิตในโรงงานควรเริ่มจากตรงไหน?
เริ่มจากการกำหนดขอบเขต EPA และกระบวนการสำคัญที่จัดการชิ้นส่วนที่ไวต่อไฟฟ้าสถิต จากนั้นจัดทำแผนโปรแกรมควบคุม ESD แผนการฝึกอบรม และแผนการตรวจสอบความสอดคล้องตาม S20.20 หรือ IEC 61340-5-1 ในการแปลงบันทึกเป็นดิจิทัล การรวบรวมล็อกของเครื่องทดสอบที่ทางเข้า EPA ซึ่งหลายโรงงานมีอยู่แล้ว เป็นก้าวแรกที่เริ่มได้ง่าย ในการคำนวณด้วยตัวเลขสมมติของบทความนี้ การเชื่อมล็อกของเครื่องทดสอบที่ทางเข้าและการแปลงบันทึกการตรวจเป็นดิจิทัล (รูปแบบ A) ก็ให้ระยะเวลาคืนทุนประมาณ 4.4 ปี
ถ้ามีระบบมอนิเตอร์สายรัดข้อมือแบบต่อเนื่อง ไม่ต้องทดสอบรายวันแล้วใช่หรือไม่?
เอกสารอธิบายของ ESDA ระบุว่า หากใช้การมอนิเตอร์แบบต่อเนื่อง ก็ละเว้นการทดสอบสายรัดข้อมือรายวันได้ แต่ไม่ได้หมายความว่าการตรวจทั้งหมดไม่จำเป็นอีกต่อไป เอกสารของผู้ผลิตก็ระบุไว้ชัดเจนว่า การตรวจสอบความต้านทานลงกราวด์ของพื้นผิวงานตามรอบต้องทำด้วยเครื่องวัดความต้านทานพื้นผิว และใช้เครื่องมอนิเตอร์แบบต่อเนื่องแทนไม่ได้ การสอบเทียบและการตรวจสอบตัวเครื่องมอนิเตอร์แบบต่อเนื่องตามรอบก็จำเป็นเช่นกัน จะติดตั้งการมอนิเตอร์แบบต่อเนื่องที่โต๊ะทำงานใด และให้โต๊ะทำงานใดใช้การทดสอบรายวัน ให้กำหนดตามความไวของกระบวนการ และเขียนไว้ในแผนการตรวจสอบ
การตรวจประเมิน ESD ตรวจดูอะไรบ้าง?
นอกจากการมีอุปกรณ์ตั้งอยู่แล้ว ยังดูว่าได้ตรวจตามแผนการตรวจสอบ และมีบันทึกเหลืออยู่หรือไม่ ในโพสต์ของฟอรัมทางการของ ESDA (ปี 2024) การไม่มีแผนการตรวจสอบ และบันทึกการตรวจสอบความสอดคล้องขาดหายเป็นจำนวนมาก ถูกยกเป็นตัวอย่างของข้อตรวจพบร้ายแรง ส่วนการฝึกอบรมหมดอายุ และการมีพนักงานที่ไม่ได้ใช้สายรัดข้อมือ เป็นตัวอย่างของข้อตรวจพบเล็กน้อย การรับรองสถานประกอบการของ ESDA ต้องผ่านการตรวจประเมินเต็มรูปแบบทุกปีเพื่อรับรองใหม่ การดึงบันทึก 1 ปีออกมาได้ทันทีจึงสำคัญ
ANSI/ESD S20.20 กับ IEC 61340-5-1 ต่างกันอย่างไร?
S20.20 เป็นมาตรฐานของ ESDA ของสหรัฐอเมริกา ส่วน IEC 61340-5-1 เป็นมาตรฐานสากล ESDA ระบุว่าทั้งสองเทียบเท่ากันทางเทคนิค ฉบับปัจจุบันคือ S20.20 ฉบับปี 2021 และ IEC 61340-5-1 ฉบับปี 2024 ฝั่ง IEC แยกการทดสอบเพื่อตรวจสอบความสอดคล้องไว้ใน IEC 61340-5-4 ซึ่งฉบับปี 2026 ออกเมื่อเดือนมิถุนายน 2026 มาตรฐานที่ถูกกำหนดให้ใช้แตกต่างกันไปตามลูกค้า ในทางปฏิบัติจึงควรออกแบบระบบบันทึกให้รองรับการตรวจประเมินได้ทั้งสองแบบ
การตรวจสอบเครื่องไอออไนเซอร์ต้องยืนยันอะไร?
หลัก ๆ มี 2 ข้อ คือ แรงดันออฟเซ็ต (balance) และเวลาคายประจุ ขั้นตอนการตรวจสอบตามรอบอยู่ใน ANSI/ESD SP3.3-2026 วิธีที่ใช้อุปกรณ์จับยึดขนาดเล็กอยู่ใน SP3.4-2026 และวิธีทดสอบอยู่ใน STM3.1-2024 บางรุ่นมีเอกสารของผู้ผลิตระบุว่ามอนิเตอร์ balance และเวลาคายประจุได้เอง ส่งสัญญาณเตือน และส่งสถานะผ่านเครือข่ายได้ แม้ในกรณีนั้น เกณฑ์การเตือนก็เป็นค่าที่ผู้ผลิตตั้งไว้ และอาจไม่เท่ากับค่าตามมาตรฐาน ควรเก็บบันทึกการบำรุงรักษา เช่น การทำความสะอาดขั้วปล่อยไอออน และบันทึกการสอบเทียบไว้ด้วย
ไทยมีความชื้นสูง ยังจำเป็นต้องป้องกัน ESD หรือไม่?
จำเป็น เอกสารอธิบายของ ESDA ระบุไว้ชัดเจนว่า แม้ที่ความชื้นสัมพัทธ์สูง ไฟฟ้าสถิตก็ยังเกิดขึ้นได้ ในตารางตัวอย่างทั่วไปของเอกสารเดียวกัน แม้แรงดันประจุจะลดลงในสภาพความชื้นสูง แต่ก็ไม่ได้ลดลงเป็นศูนย์ (เป็นตารางที่ไม่ได้ระบุเงื่อนไขการวัด) นอกจากนี้ ภายในโรงงานที่ปรับอากาศหรือในห้องคลีนรูม ความชื้นอาจต่างจากภายนอก การบันทึกความชื้นใน EPA และทำให้ดูร่วมกับบันทึก ESD ได้ จะช่วยให้มั่นใจขึ้น
สรุป
- การควบคุม ESD ไม่ได้ “จบเมื่อติดตั้งอุปกรณ์” ต้องมีบันทึกที่อธิบายได้ว่าเกิดอะไรขึ้นในช่วงระหว่างการตรวจแต่ละครั้ง
- สิ่งที่ต้องตัดสินใจก่อนมี 3 เรื่อง คือ ขอบเขต EPA และกระบวนการสำคัญ จะมอนิเตอร์อะไรแบบต่อเนื่องและจะให้อะไรเป็นการตรวจตามรอบ และจะผูกบันทึกเข้ากับผลิตภัณฑ์ด้วยคีย์ใด
- มองการตรวจเป็น 3 ชั้น คือ การทดสอบก่อนเข้าพื้นที่ การมอนิเตอร์แบบต่อเนื่อง และการตรวจตามรอบ การทดสอบด้วยมือตอนเริ่มกะบอกได้แค่สภาพ ณ ขณะที่ทดสอบ
- การมอนิเตอร์สายรัดข้อมือแบบต่อเนื่องจับการขาดของสายระหว่างทางได้ด้วย แต่ใช้แทนการตรวจสอบความต้านทานลงกราวด์ของพื้นผิวงานตามรอบไม่ได้ และตัวเครื่องมอนิเตอร์เองก็ต้องได้รับการสอบเทียบและการตรวจสอบ
- ค่าขีดจำกัดการทดสอบและเกณฑ์การเตือนของเครื่องทดสอบก่อนเข้าพื้นที่และไอออไนเซอร์ เป็นค่าเริ่มต้นของผู้ผลิต และอาจไม่เท่ากับค่าตามมาตรฐาน ให้บริหารค่าตามแผนการตรวจสอบของบริษัทและประวัติการเปลี่ยนแปลง
- คีย์ของล็อกในอุปกรณ์ ESD คือรหัสพนักงานและเวลา การผูกเข้ากับไลน์และล็อตให้ออกแบบที่ฝั่ง MES ซึ่งมีข้อมูลการจัดวางพนักงานและผลการผลิต และทำให้เวลาตรงกัน
- ในการตรวจประเมิน การขาดหายของบันทึกเองก็อาจเป็นข้อตรวจพบร้ายแรงได้ ในการวิเคราะห์สินค้าส่งคืน บันทึกในขณะนั้นช่วยเป็นข้อมูลประกอบในการแยกแยะระหว่าง ESD กับ EOS
- ในการคำนวณด้วยตัวเลขสมมติ การเชื่อมล็อกของเครื่องทดสอบที่ทางเข้าและการแปลงบันทึกการตรวจเป็นดิจิทัล (รูปแบบ A) ให้ผลสุทธิ 410,000 THB ต่อปี และคืนทุนประมาณ 4.4 ปี ส่วนการเพิ่มเครื่องมอนิเตอร์แบบต่อเนื่อง 60 โต๊ะในกระบวนการสำคัญ (รูปแบบ B) ใช้เวลาคืนทุนส่วนเพิ่มประมาณ 5.3 ปี จึงต้องตัดสินใจจำกัดโต๊ะทำงานที่จะติดตั้ง
แม้อยู่ในขั้นเพิ่งเริ่มพิจารณา เช่น การจัดระเบียบขอบเขต EPA และกระบวนการสำคัญ หรือการสำรวจว่าดึงบันทึกใดได้บ้างจากเครื่องทดสอบที่มีอยู่ ก็สามารถปรึกษา TOMAS TECH ได้ ติดต่อเราได้ทางแบบฟอร์มนี้
แหล่งอ้างอิง
- https://www.esda.org/store/standards/product/314/ansiesd-s20-20-2021/
- https://esda.org/assets/Store/ToC/ANSI-ESD-S20.20-2021.pdf
- https://www.esda.org/assets/Documents/Master-Standards-status-for-website.pdf
- https://www.dqsglobal.com/en/explore/blog/hk/release-of-ansi-esd-s20.20-2021
- https://www.dqsglobal.com/en/certify/esd-20.20-certification
- https://webstore.iec.ch/publication/74748
- https://www.evs.ee/et/iec-61340-5-1-2024
- https://webstore.iec.ch/publication/28047
- https://webstore.iec.ch/en/publication/74749
- https://www.esda.org/store/standards/product/339/esd-tr53-01-22
- https://www.esda.org/store/standards/product/70/ansiesd-s1-1-2021
- https://www.esda.org/store/standards/product/465/ansiesd-sp3-3-2026/
- https://www.esda.org/esd-overview/esd-fundamentals/part-1-an-introduction-to-esd/
- https://www.esda.org/esd-overview/esd-fundamentals/part-3-basic-esd-control-procedures-and-materials/
- https://www.esda.org/esd-overview/esd-fundamentals/part-4-training-and-auditing/
- https://www.esda.org/certification/eosesd-association-esd-facility-certification/
- https://forum.esda.org/t/guidance-on-esd-control-program-audit-findings/686
- https://www.esda.org/assets/IndustryCouncilOnESDTargetLevels_WP1.pdf
- https://www.esda.org/assets/IndustryCouncilOnESDTargetLevels_WP4.pdf
- https://assets.testequity.com/te1/Documents/pdf/scs/SCS_770151_SW-Aware-Monitor-with-North-America-Power-Adapter_User-Guide_0326.pdf
- https://www.farnell.com/datasheets/3665396.pdf
- https://www.farnell.com/datasheets/3216229.pdf
- https://www.farnell.com/datasheets/2831680.pdf
- https://www.descoindustries.com/PDF/TB-6585.pdf
- https://transforming-technologies.com/product/access-pro-100-pgt120-tester-and-fastpass-turnstile-system/
- https://transforming-technologies.com/?p=251618
- https://transforming-technologies.com/esd-fyi/esd-wrist-strap-testing-and-monitoring/
- https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/electronics/io/electronics-2026-2028
- https://www.boi.go.th/upload/content/PR166_2569EN.pdf
- https://www.boi.go.th/upload/content/PR171_2569EN.pdf
- https://www.boi.go.th/upload/content/PR144_2569EN.pdf
- https://www.nationthailand.com/business/tech/40071760
- https://www.nationthailand.com/business/economy/40071468
- https://www.nationthailand.com/business/trade/40070085


