


เมื่อโรงงานในประเทศไทยต้องการเปลี่ยนระบบขนส่ง กดทับ หรือกำหนดตำแหน่งให้เป็นระบบไฟฟ้า หากเลือกใช้กระบอกสูบไฟฟ้าโดยดูแค่ “ระยะชักและแรงผลักสูงสุดเพียงพอหรือไม่” อาจเกิดปัญหาในช่วงเริ่มเดินเครื่องได้ง่าย เพราะแรงที่ต้องใช้จะแตกต่างกันระหว่างแนวนอนกับแนวตั้ง และแม้แรงผลักจะเท่ากัน แต่ช่วงความเร็วหรืออัตราการทำงานก็มีผลต่อขอบเขตการใช้งาน หากโครงสร้างที่ปลายก้านสูบมีแรงด้านข้าง แม้ตารางแรงผลักจะดูเพียงพอ ก็ยังจำเป็นต้องมีไกด์เสริม บทความนี้มุ่งเน้นสำหรับผู้รับผิดชอบจัดทำสเปกเครื่องจักร โดยเรียงลำดับการจัดการเงื่อนไขโหลด ขอบเขตการควบคุมและความปลอดภัย ตลอดจนเนื้อหาที่ควรตรวจสอบใน RFP, FAT และ SAT ตัวอย่างตัวเลขในบทความนี้เป็นสมมติฐานเพื่อแสดงขั้นตอนการคำนวณ ไม่ใช่การรับประกันสมรรถนะของรุ่นใดรุ่นหนึ่ง
ก่อนเลือกกระบอกสูบไฟฟ้า ต้องนิยาม “สิ่งที่จะขับเคลื่อน” ให้ชัดเจนในแผ่นเดียว
กระบอกสูบไฟฟ้า (Electric Cylinder) คืออุปกรณ์ที่แปลงการหมุนของมอเตอร์เป็นการเคลื่อนที่เชิงเส้น เพื่อขยับหรือกดวัตถุผ่านก้านสูบ อย่างไรก็ตาม แม้จะเป็นความต้องการ “ขยับ 100 มม.” เหมือนกัน แต่การผลักจิ๊กแนวนอน การยกประตูหนักในแนวตั้ง หรือการกดผลิตภัณฑ์ด้วยแรงคงที่ ล้วนเป็นงานที่แตกต่างกัน หากเลือกชนิดกระบอกก่อน อาจต้องมาเพิ่มเงื่อนไขไกด์ เบรก ความเร็ว ความร้อน การเดินสายไฟในภายหลัง ทำให้เปรียบเทียบราคาไม่ได้
ในแผ่นแรกนี้ ควรระบุ มวลของวัตถุ ทิศทางการเคลื่อนที่ ท่าติดตั้ง ระยะชักจริง ตำแหน่งหยุด ความจำเป็นในการกดทับ รอบการทำงาน เวลาทำงาน สภาพแวดล้อม และสถานะเมื่อไฟดับ นอกจากวัตถุงานแล้ว ต้องรวมมวลของบรากเก็ต จิ๊กปลายก้านสูบ สายไฟที่เคลื่อนที่ และชิ้นส่วนที่ขยับตามด้วย ในแผนผังกระบวนการ ควรแสดงตำแหน่งจุดศูนย์ถ่วงของวัตถุทั้งที่ปลายยืดและปลายหด การอภิปรายเลือกกระบอกสูบไฟฟ้าจะรวดเร็วขึ้นหากใช้ตารางเงื่อนไขโหลดและแผนผังกลไกเดียวกันเป็นข้อมูลกลาง
โดยเฉพาะอย่างยิ่ง ต้องแยก “การกำหนดตำแหน่ง” กับ “การกดทับวัตถุด้วยแรง” ให้ชัดเจน การออกแบบที่ให้ปลายทางของการกำหนดตำแหน่งรับกับสต็อปเปอร์แข็ง กับการออกแบบที่ใช้คอนโทรลเลอร์ตรวจจับการสัมผัสระหว่างกดทับ จะมีค่าตั้ง ความเสี่ยงการชน และการทดสอบรับมอบที่แตกต่างกัน คู่มือ SMC LEY ก็ระบุว่า หากต้องการกดเพื่อยึดวัตถุ ให้ใช้โหมดกดทับ และหลีกเลี่ยงการชนด้วยโหมดกำหนดตำแหน่ง นี่เป็นคำอธิบายเฉพาะซีรีส์นี้ ไม่ใช่ข้อกำหนดร่วมของทุกยี่ห้อ ที่มา: SMC LEY คู่มือการใช้งาน
ระยะชักต้องพิจารณามากกว่าระยะเคลื่อนที่ของวัตถุ
การกำหนดระยะชักที่ต้องการ ต้องรวมระยะที่วัตถุเคลื่อนที่จริง ระยะเข้าใกล้ ระยะเผื่อสำหรับการหลบ การจับหรือกดทับ และเส้นทางคืนจุดอ้างอิง เช่น แม้กระบวนการจะต้องขยับวัตถุ 100 มม. แต่หากต้องการให้จิ๊กปลายก้านสูบถอยออกจนสุดขณะเปลี่ยนงาน ระยะชักทางกลที่ต้องใช้จะมากกว่า 100 มม. ในทางกลับกัน หากใช้ระยะชักสูงสุดตามแค็ตตาล็อกทั้งหมด จะไม่มีเผื่อสำหรับความคลาดเคลื่อนหรือการชนกับเครื่องจักร ต้องแยกขอบเขตการใช้งานกับขอบเขตปลายเครื่องให้ชัดเจนในแบบ
ในตารางเลือกสเปก ควรแยกคอลัมน์ “ระยะเคลื่อนที่ที่ใช้ได้จริง” “ตำแหน่งเริ่มกดทับ” “จุดอ้างอิงและตำแหน่งรอ” “ขนาดติดตั้งที่ต้องการ” “ระยะห่างจากสิ่งกีดขวาง” การเพิ่มระยะชักจะมีผลต่อขนาดตัวเครื่อง การโก่งตัว การรองรับปลาย ความเร็ว และเวลารอบการทำงาน คู่มือ SMC ระบุว่า หากเป็นระยะชักยาว ติดตั้งแนวนอนแบบยึดข้างเดียว อาจต้องใช้บรากเก็ตเสริม และหากความเร็วสูง อาจเกิดแรงดัดที่ปลายจากการสั่นสะเทือน ในสเปกควรแนบเงื่อนไขการรองรับปลายขณะยืดด้วย ไม่ใช่แค่ “ระยะชักที่เลือก” ที่มา: SMC LEY คู่มือการใช้งาน
ข้อกำหนดตำแหน่งก็ต้องแยก “ความแม่นยำซ้ำ” “ความคลาดเคลื่อนตำแหน่งสัมบูรณ์” “ตำแหน่งวัตถุหลังประกอบ” ออกจากกัน สมรรถนะการกำหนดตำแหน่งซ้ำในแค็ตตาล็อก ไม่ได้หมายความว่าจะรับประกันขนาดชิ้นงานสำเร็จทั้งกระบวนการ ต้องกำหนดค่าความคลาดเคลื่อนฝั่งกระบวนการก่อน รวมถึงการโก่งตัวของจิ๊ก ช่วงตรวจจับของเซนเซอร์ จุดอ้างอิงการติดตั้ง และความแตกต่างของวัตถุแต่ละชิ้น หากต้องระบุเป็นตัวเลข ต้องกำหนดจุดวัด โหลด ทิศทาง อุณหภูมิ และจำนวนครั้งที่ทดสอบด้วย การทดสอบที่เข้าใกล้จากทิศทางเดียว อาจมองข้ามความแตกต่างขณะกลับทิศทาง

แยกการคำนวณโหลดตามแนวนอน แนวตั้ง และแนวเอียง
ในงานขนส่งแนวนอน น้ำหนักส่วนใหญ่จะถูกไกด์หรือผิวรองรับรับไว้ แรงที่กระบอกสูบไฟฟ้าต้องรับในแนวก้านสูบคือแรงที่ใช้เร่งวัตถุ รวมกับแรงเสียดทานและแรงภายนอก ในการยกแนวตั้ง แรงที่ต้องใช้จะเป็นผลรวมของแรงยกน้ำหนักกับแรงเร่ง ในการลดระดับแนวตั้ง ต้องพิจารณาการเบรกและการป้องกันการตกเมื่อไฟดับ แนวเอียงต้องแยกแรงโน้มถ่วงในแนวก้านสูบกับแรงด้านข้างที่ไกด์รับไว้ ห้ามเรียกมวลวัตถุว่า “แรงผลักที่ต้องการ” โดยตรง ต้องบันทึกตำแหน่งที่แย่ที่สุดและทิศทางการเคลื่อนที่
สูตรคำนวณเบื้องต้นในช่วงแรกคือ แรงที่ต้องใช้ในแนวก้านสูบ ≈ มวล × ความเร่งในแนวก้านสูบ + องค์ประกอบแรงโน้มถ่วงในแนวก้านสูบ + แรงเสียดทาน/แรงภายนอก อย่างไรก็ตาม ต้องไม่ละเลยแรงเสียดทานขณะเริ่มเคลื่อนที่ แรงต้านสายไฟ แรงต้านขณะกดทับ แรงเฉื่อยขณะหยุด และประสิทธิภาพกลไก เช่น หากสมมติยกมวล 10 กก. ในแนวตั้ง องค์ประกอบแรงโน้มถ่วงจะประมาณ 98 นิวตัน แต่ห้ามใช้ค่านี้เป็นค่าต้องการแรงผลักโดยตรง ต้องรวมแรงเร่ง แรงเสียดทาน การออกแบบเพื่อความปลอดภัย และการยึดค้างเมื่อไฟดับแยกต่างหาก ตัวเลข 10 กก. และ 98 นิวตันนี้เป็นเพียงตัวอย่างคำนวณ ไม่ใช่ค่าคัดเลือกผลิตภัณฑ์
ตารางโหลดที่ยอมรับได้ของผู้ผลิตจะเปลี่ยนไปตามท่าติดตั้ง ความเร็ว มอเตอร์ ลีด ระยะชัก และเงื่อนไขไกด์ คู่มือ SMC LEY ระบุว่า บางรุ่นจะกำหนดโหลดสูงสุดในแนวนอนโดยมีเงื่อนไขไกด์ภายนอก และในแนวตั้งต้องตรวจสอบค่าตามแค็ตตาล็อกของรุ่นนั้น ห้ามนำค่าของแนวนอนไปใช้กับแนวตั้ง ในใบขอราคา ควรระบุชัดเจนว่า “ไกด์ใดจะรับน้ำหนักวัตถุ” และขอให้ผู้ผลิตแจ้งเหตุผลการเลือกสเปก ที่มา: SMC LEY คู่มือการใช้งาน
ตรวจสอบแรงผลักและความเร็วที่จุดทำงานเดียวกัน
ห้ามสมมติว่า “แรงผลักสูงสุด 300 นิวตัน” กับ “ความเร็วสูงสุด 500 มม./วินาที” จะใช้พร้อมกันได้เสมอ ในระบบขับเคลื่อนเชิงเส้นส่วนใหญ่ ข้อจำกัดจะมาจากมอเตอร์ ลีด แหล่งจ่ายไฟ การเร่ง/ลดความเร็ว และความร้อนร่วมกัน สิ่งที่ควรเปรียบเทียบคือจุดทำงานที่ต้องตอบโจทย์โหลดจริง ความเร็วจริง ความเร่งจริง ระยะเคลื่อนที่ และเวลาการกดทับพร้อมกัน ให้กรอกเงื่อนไขในตารางความเร็วต่อโหลดหรือซอฟต์แวร์เลือกสเปกของแต่ละรุ่น แล้วบันทึกชนิดรุ่น ค่าตั้ง และเวอร์ชัน Festo มีเครื่องมือเลือกสเปกสำหรับแอคชูเอเตอร์ไฟฟ้าให้ใช้งาน แต่ผลลัพธ์ที่ได้ก็ต้องตรวจสอบกับเงื่อนไขการใช้งานจริงอีกครั้ง ที่มา: Festo Sizing Tool
เวลารอบการทำงาน (Cycle Time) ไม่สามารถคำนวณแค่ “ระยะทาง ÷ ความเร็วสูงสุด” ได้เสมอ เพราะหากระยะเคลื่อนที่สั้น จะยังไม่ทันถึงความเร็วสูงสุดก็ต้องชะลอแล้ว ต้องรวมเวลารอการสั่นสะเทือนหยุดนิ่ง การจับวัตถุ การกดทับค้าง การตรวจสอบเซนเซอร์ และเวลาตอบสนองของ PLC ด้วย ใน FAT ต้องใช้วัตถุจริงและจิ๊กจริง ทดสอบทั้งโหลดปกติและโหลดสูงสุดเพื่อวัดเวลารอบ ห้ามสับสนระหว่างค่าความเร็วที่ตั้งในคอนโทรลเลอร์กับเวลาทำงานจริงของกระบวนการ
ในกระบวนการกดทับ ต้องแยก “แรงผลักขณะเคลื่อนที่” กับ “แรงที่คงไว้หลังสัมผัส” หากออกแบบให้เคลื่อนที่เร็วถึงจุดสัมผัส แล้วสลับเป็นโหมดกดทับช้า ต้องตรวจสอบว่าสามารถชดเชยความคลาดเคลื่อนของจุดสลับและความแตกต่างของวัตถุแต่ละชิ้นได้หรือไม่ คู่มือ SMC LEY อธิบายความสัมพันธ์ระหว่างความเร็วขณะกดทับ ค่าตั้งแรง สัญญาณตรวจจับถึงจุด และตำแหน่งเริ่มกดทับ โดยในซีรีส์นี้จะมีข้อควรระวังให้เริ่มกดห่างจากวัตถุพอสมควร ห้ามนำค่าตัวเลขไปใช้กับรุ่นอื่นโดยตรง ต้องปฏิบัติตามคู่มือของรุ่นที่เลือก ที่มา: SMC LEY คู่มือการใช้งาน
ตรวจสอบอัตราการทำงาน เวลากดทับต่อเนื่อง และอุณหภูมิแวดล้อม
แม้เวลารอบจะผ่าน แต่หากใช้งานต่อเนื่องนาน อาจเกินขีดจำกัดความร้อน ในสเปกควรระบุจำนวนครั้งเคลื่อนที่ต่อรอบ ระยะเคลื่อนที่แต่ละช่วง แรงกดทับ เวลากดทับค้าง เวลารอ จำนวนรอบต่อชั่วโมง และเวลาทำงานต่อเนื่อง รุ่นที่รองรับเงื่อนไขสูงสุดได้แค่ช่วงสั้น กับรุ่นที่ทำซ้ำเงื่อนไขเดิมตลอดเวลา ไม่เหมือนกัน ต้องรวมอุณหภูมิแวดล้อม อุณหภูมิในตู้ และฝาครอบที่ขัดขวางการระบายความร้อนด้วย
คู่มือ SMC LEY มีตารางที่แสดงอัตราการทำงานและเวลากดทับต่อเนื่องที่ยอมรับได้แตกต่างกันตามแรงกดทับและอุณหภูมิแวดล้อมของแต่ละรุ่น ดังนั้นการตัดสินแค่ “แรงกดทับอยู่ในช่วงที่กำหนด” ยังไม่พอ ต้องตรวจสอบเวลากดทับจริงและเวลาหยุดพักกับตารางของรุ่นนั้นโดยตรง ค่าตารางนี้เป็นของแต่ละรุ่น ไม่ใช่ขีดจำกัดร่วมของกระบอกสูบไฟฟ้าทั่วไป ที่มา: SMC LEY คู่มือการใช้งาน
ในสายการผลิตที่อัตราการทำงานเปลี่ยนแปลง ต้องระบุช่วงเวลาที่ใช้งานหนัก ไม่ใช่แค่ค่าเฉลี่ย หากมีแผนจะลดเวลารอบในอนาคต ควรเลือกสเปกโดยแยกจุดทำงานปัจจุบันกับเป้าหมายในอนาคต การระบุ “เผื่อ xx%” แบบเหมารวมไม่แม่นยำเท่ากับการแยกแสดงว่าแต่ละข้อจำกัดมีเผื่อเท่าไร เช่น ความร้อน ความเร็ว แรงผลัก อายุการใช้งาน ความแม่นยำตำแหน่ง และกำลังไฟ ต้องตรวจสอบแยกกัน
อย่ามองข้ามแรงด้านข้างและโมเมนต์ที่ปลายก้านสูบ
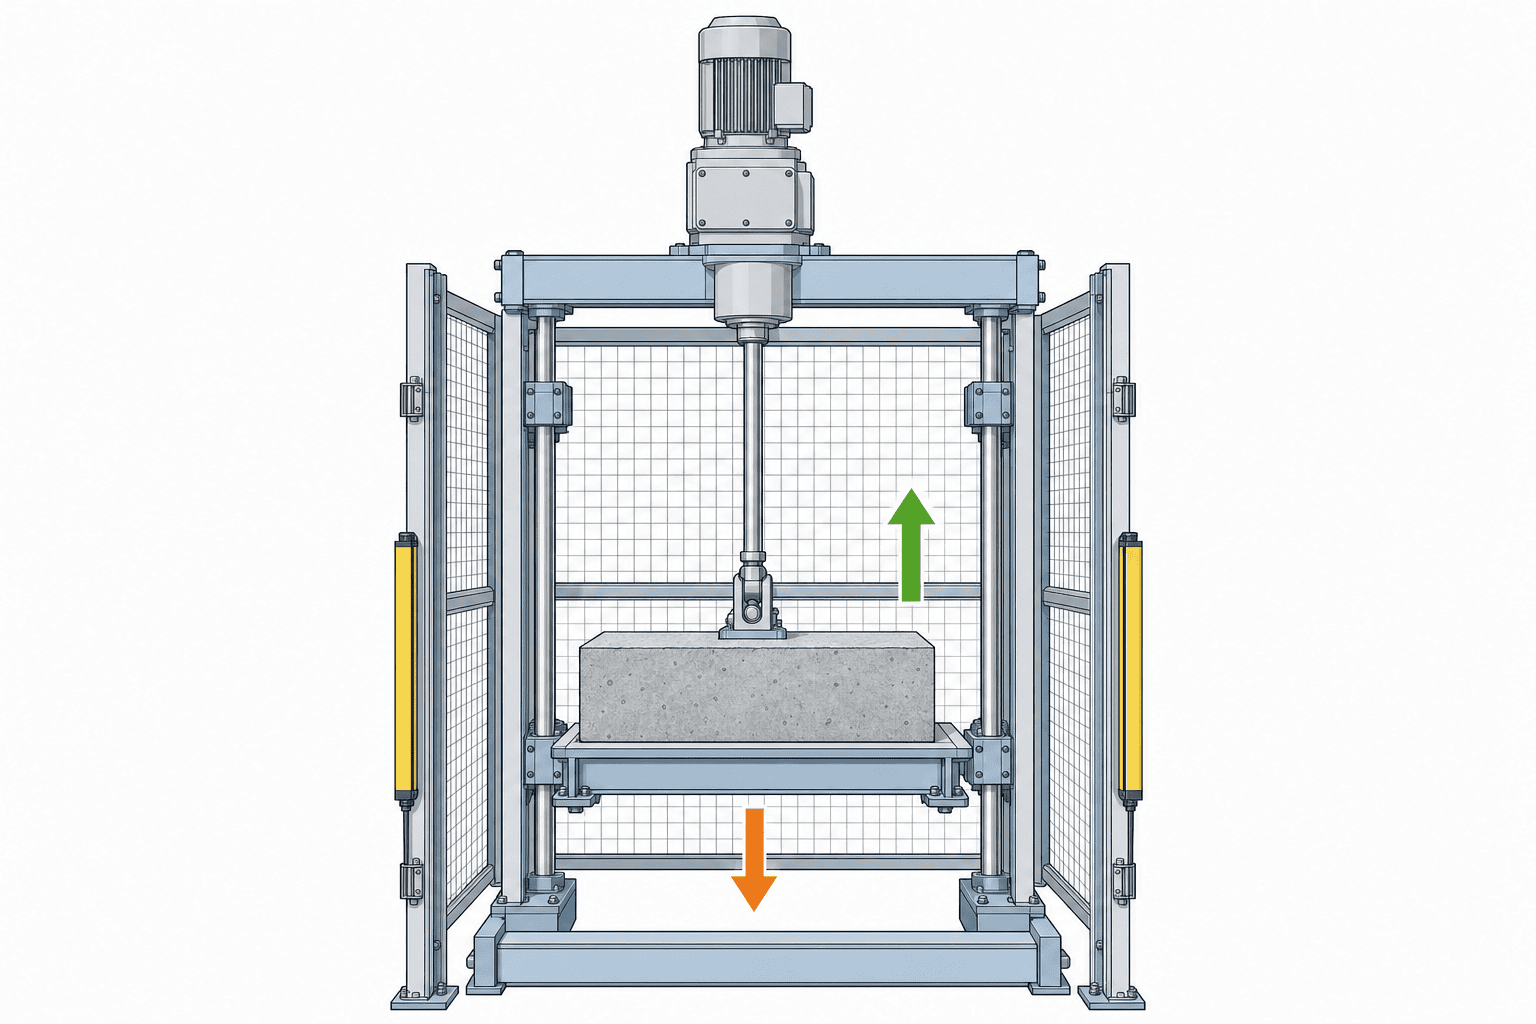
แม้ว่าก้านสูบจะมีแรงผลักในแนวแกนเพียงพอ แต่หากมีแรงด้านข้างหรือแรงบิดที่ปลายก้านสูบ จะทำให้อายุการใช้งานของตลับลูกปืนหรือไกด์ลดลง ตัวอย่างเช่น การติดตั้งชิ้นงานบนแผ่นแบบแขนเดียว, การที่จิ๊กเบี้ยวระหว่างการลำเลียง, การที่ผิวสัมผัสเอียง หรือการที่ไกด์ภายนอกไม่ได้ติดตั้งขนานกัน ควรแสดงระยะห่างจากจุดศูนย์ถ่วงของชิ้นงานถึงแนวศูนย์กลางของก้านสูบ และประเมินโมเมนต์ดัดทั้งขณะยืดและหด หากวาดลูกศรแสดงทิศทางแรงบนแบบ จะช่วยลดการมองข้ามปัญหา
แนวทางแก้ไข ได้แก่ การใช้รุ่นที่มีก้านสูบพร้อมไกด์, รองรับชิ้นงานด้วยไกด์เชิงเส้นภายนอก, เพิ่มองศาอิสระที่จุดเชื่อมต่อ, ควบคุมความแข็งแรงและความขนานของการติดตั้ง เป็นต้น การเลือกวิธีใดขึ้นอยู่กับกลไกของเครื่องจักร SMC แยกแสดงประเภทก้านสูบและประเภทก้านสูบพร้อมไกด์อย่างชัดเจน และเอกสารการเลือกของ THK ก็แสดงวิธีสะท้อนแรงและโมเมนต์ที่กระทำกับไกด์ในการคำนวณอายุการใช้งาน “แรงที่ก้านสูบผลักได้” กับ “แรงที่สามารถนำทางชิ้นงาน” ควรพิจารณาเป็นคนละหัวข้อ ที่มา: SMC LEY/LEYG คู่มือการใช้งาน, ที่มา: เอกสารการเลือก THK
แม้จะใช้ไกด์ภายนอก ก็ต้องระวังไม่ให้เกิดแรงด้านข้างภายในจากความคลาดเคลื่อนในการติดตั้งระหว่างกระบอกสูบกับไกด์ ควรรวมลำดับการประกอบ วิธีการปรับแต่ง ค่าคลาดเคลื่อนที่ยอมรับได้ และเกณฑ์การวัดไว้ในเอกสารแบบและเงื่อนไขการตรวจรับ แม้บนกระดาษทิศทางแรงจะตรงแนวเดียวกัน แต่หากฐานติดตั้งในหน้างานต่างกัน จะทำให้แรงต้านทานเพิ่มขึ้น หากออกแบบให้สามารถขยับตลอดระยะชักด้วยมือได้ การตรวจสอบการติดขัดขณะไม่มีโหลดจะเป็นประโยชน์ในการตรวจสอบเบื้องต้น อย่างไรก็ตาม ควรให้ความสำคัญกับขั้นตอนความปลอดภัยของเครื่องจริงและข้อกำหนดของผู้ผลิตเป็นอันดับแรก
เปรียบเทียบการจับคู่ระหว่างลิ้ด มอเตอร์ และไกด์
การเลือกกระบอกสูบไฟฟ้าไม่ใช่แค่การเลือกกำลังของมอเตอร์เท่านั้น หากเปลี่ยนลิ้ดของสกรู แม้ความเร็วรอบมอเตอร์เท่าเดิม ความสัมพันธ์ระหว่างความเร็วเคลื่อนที่กับแรงในแนวแกนก็จะเปลี่ยนไป การมีหรือไม่มีเกียร์ทดและเบรกก็มีผลต่อการหยุดและการคงตำแหน่ง อย่าเปรียบเทียบแค่ป้าย “รุ่นความเร็วสูง” หรือ “รุ่นแรงผลักสูง” แต่ควรขอให้ผู้ผลิตนำเสนอชุดรุ่นที่ตรงกับจุดปฏิบัติงานที่ต้องการ
ตารางการเลือกควรระบุผู้ผลิต, รุ่น, มอเตอร์/คอนโทรลเลอร์, ลิ้ด, ไกด์, ระยะชัก, เงื่อนไขการใช้งานปกติ/สูงสุด, ความเร็ว, ช่วงแรงกด, ความแม่นยำในการวางตำแหน่งซ้ำ, แหล่งจ่ายไฟ, การสื่อสาร, เบรก, สายเคเบิล, ขนาดติดตั้ง ข้อมูลที่ผู้ผลิตให้จะแตกต่างกันตามซีรีส์ผลิตภัณฑ์ เช่น IAI เผยแพร่รายชื่อซีรีส์ประเภทก้านสูบ, SMC LEY-E มีแคตตาล็อกออนไลน์ของซีรีส์ผลิตภัณฑ์ ทั้งนี้ชื่อซีรีส์เพียงอย่างเดียวไม่ใช่ข้อกำหนดสุดท้าย ควรขอให้แนบรุ่นที่ถูกต้องและเอกสารล่าสุดในการเสนอราคา ที่มา: IAI รายการประเภทก้านสูบ, ที่มา: SMC LEY-E แคตตาล็อกออนไลน์
สำหรับการเลือกสกรูบอล, อายุการใช้งาน, ตลับลูกปืน, แบ็คลัชโดยละเอียด สามารถอ้างอิง คู่มือการเลือกสกรูบอลสำหรับโรงงานไทย ได้ จุดเน้นของบทความนี้คือการตัดสินใจนำกระบอกสูบไฟฟ้าและการควบคุมมาใช้ในกระบวนการ ไม่ใช่แค่เลือกสกรูเพียงอย่างเดียว แม้จะกำหนดกลไกแล้วและเลือกเฉพาะระบบขับเคลื่อน ก็ไม่ควรมองข้ามทิศทางแรง, ไกด์, ความร้อน, สถานะขณะไฟดับ
วิธีควบคุมควรเริ่มจากขอบเขตความรับผิดชอบร่วมกับ PLC
จำนวนตำแหน่งที่ต้องการ, โปรไฟล์การเคลื่อนที่, การมีหรือไม่มีแรงกด, การเปลี่ยนรุ่นผลิตภัณฑ์, ข้อกำหนดการติดตามย้อนกลับ ล้วนมีผลต่อฟังก์ชันของคอนโทรลเลอร์ที่เหมาะสม หากเป็นการเคลื่อนที่สองตำแหน่งอย่างง่าย อาจใช้แค่สัญญาณเข้า-ออกก็เพียงพอ แต่หากต้องเปลี่ยนตำแหน่งหรือแรงตามแต่ละผลิตภัณฑ์ ต้องกำหนดหมายเลขสูตร, การจัดการค่าตั้ง, สิทธิ์การเปลี่ยนแปลง, วิธีรับค่าที่วัดได้ อย่าตัดสินความเข้ากันได้แค่ชื่อโปรโตคอลการสื่อสาร แต่ควรจัดทำตารางสัญญาณระหว่างคำสั่งที่ PLC ส่ง, สถานะเสร็จสิ้น/ผิดปกติ/คืนสู่จุดอ้างอิงที่ตอบกลับ
“เสร็จสิ้นการเคลื่อนที่” กับ “แรงกดถึงเป้าหมาย” ไม่ใช่สัญญาณเดียวกัน ในคู่มือ SMC LEY สัญญาณ INP ขณะกดจะสัมพันธ์กับค่ากำหนดแรง และหากไม่สามารถกดได้ภายในระยะที่กำหนด จะเข้าสู่อีกสถานะหนึ่ง สำหรับรุ่นอื่น ๆ ก็ควรตรวจสอบความหมายของสัญญาณและการเปลี่ยนสถานะขณะผิดปกติบนเครื่องจริง ฝั่ง PLC ควรกำหนดเวลาสูงสุดที่อนุญาต เพื่อป้องกันการกดต่อเนื่องหากเซ็นเซอร์ไม่ตรวจจับหรือไม่มีชิ้นงาน ที่มา: SMC LEY คู่มือการใช้งาน
การควบคุมมอเตอร์ของกระบอกสูบไฟฟ้า กับการควบคุมอินเวอร์เตอร์ของสายพานลำเลียงหรือปั๊ม มีวัตถุประสงค์การเลือกต่างกัน หากต้องการปรับความเร็วทั้งไลน์หรือซิงโครไนซ์หลายแกน ให้ดู ความแตกต่างระหว่างเซอร์โวกับอินเวอร์เตอร์ และจัดลำดับความสำคัญว่าต้องปิดลูปควบคุมอะไรในแต่ละแกน ในที่นี้ควรกำหนดตำแหน่ง, ความเร็ว, แรง, พฤติกรรมขณะหยุด ตามที่กระบวนการต้องการก่อนชื่อเรียก
รวมสถานะไฟดับ, หยุดฉุกเฉิน, รีสตาร์ทไว้ในการออกแบบ
สำหรับแกนแนวตั้งหรือกระบวนการกด ต้องพิจารณาเสมอว่าชิ้นงานจะเคลื่อนที่อย่างไรเมื่อปิดไฟ อย่าถือว่าทอร์กยึดของมอเตอร์หรือการล็อกเชิงกลเป็นฟังก์ชันความปลอดภัยโดยอัตโนมัติ ต้องประเมินความเสี่ยงของอุปกรณ์ทั้งระบบ รวมถึงเบรก, สต็อปเปอร์เชิงกล, อุปกรณ์ป้องกันการตก, การ์ด, อินเตอร์ล็อก คู่มือ SMC ก็ระบุให้ตรวจสอบมาตรการป้องกันการตกหรือการเคลื่อนที่ผิดปกติขณะบำรุงรักษา และให้ตัดไฟ ที่มา: SMC LEY คู่มือการใช้งาน
การคืนสู่สภาพหลังหยุดฉุกเฉิน ไม่ใช่แค่จ่ายไฟใหม่แล้วเดินเครื่อง ต้องตรวจสอบว่าข้อมูลจุดอ้างอิงยังอยู่หรือไม่, ชิ้นงานยังถูกจับอยู่ที่ตำแหน่งหยุดหรือไม่, การกดถูกปลดหรือไม่, อุปกรณ์รอบข้างอยู่ในสถานะเดียวกันหรือไม่ โครงสร้างวงจรความปลอดภัยต้องออกแบบตามแหล่งอันตรายและมาตรฐานที่เกี่ยวข้องของเครื่องจักรทั้งระบบ ไม่ใช่แค่ฟังก์ชันของแต่ละแอคชูเอเตอร์ ใน RFP ควรระบุรายละเอียด เช่น “ต้องคงตำแหน่งขณะไฟดับ” พร้อมระบุวัตถุที่ต้องคง, ท่าทาง, น้ำหนักสูงสุด, ระยะเวลา, วิธีคืนสภาพ, วิธีตรวจสอบ ไม่ใช่แค่ข้อความทั่วไป
สายเคเบิลและแหล่งจ่ายไฟก็เป็นเงื่อนไขของฝั่งอุปกรณ์ ควรแสดงเส้นทางและความต้องการกำลังไฟของแอคชูเอเตอร์, คอนโทรลเลอร์, I/O, การสื่อสาร, การต่อลงดิน ตรวจสอบการโค้งงอของสายเคเบิลที่เคลื่อนที่, การป้องกันคอนเนคเตอร์, อุณหภูมิในตู้, สัญญาณรบกวน, พื้นที่เปลี่ยนสายขณะบำรุงรักษา คู่มือ SMC LEY ระบุเงื่อนไขแหล่งจ่ายไฟและข้อควรระวังในการเดินสายสำหรับแต่ละรุ่นและคอนโทรลเลอร์ อย่าใช้แรงดันไฟเดียวกันกับผลิตภัณฑ์อื่น ที่มา: SMC LEY คู่มือการใช้งาน
สะท้อนสภาพแวดล้อมและระบบบำรุงรักษาของโรงงานไทยในข้อกำหนด
ไม่สามารถเหมารวมได้ว่ารุ่นใดเหมาะกับโรงงานไทยเสมอไป สิ่งที่ต้องตรวจสอบจริงคือ อุณหภูมิ, ฝุ่น, น้ำมัน, ไอน้ำ, น้ำ, น้ำยาทำความสะอาด, การสั่นสะเทือนของอุปกรณ์รอบข้าง, คุณภาพไฟฟ้า, เวลาตอบสนองของช่างบำรุงรักษา ตรวจสอบข้อกำหนดด้านสิ่งแวดล้อมของซีรีส์ผลิตภัณฑ์กับสภาพติดตั้งจริงที่มีฝาครอบหรือซีล แม้ในพื้นที่ชื้นสูง การเกิดหยดน้ำขึ้นกับสถานะเครื่องขณะหยุดหรือการทำงานของแอร์ จึงควรตรวจสอบสภาพจริงในหน้างาน
เพื่อให้เวลาฟื้นฟูหลังเสียสั้นลง การจัดหาอะไหล่และการสำรองข้อมูลค่าตั้งก็เป็นหัวข้อในการเลือก ตรวจสอบรุ่นและระยะเวลาจัดส่งของตัวเครื่อง, คอนโทรลเลอร์, สายเคเบิล, เบรก, เซ็นเซอร์ที่หาได้ในประเทศ ขั้นตอนการตั้งจุดอ้างอิงใหม่และการกู้โปรแกรมขณะเปลี่ยนอะไหล่ ตัดสินใจเรื่องป้ายภาษาอังกฤษ/ไทยในตู้, รายการรหัสเสีย, คู่มือบำรุงรักษาตั้งแต่สั่งซื้อ สิ่งเหล่านี้วัดจากการออกแบบการใช้งาน ไม่ใช่แค่โฆษณาประสิทธิภาพผลิตภัณฑ์
การตรวจสอบบำรุงรักษาควรนำหัวข้อที่คู่มือของแต่ละรุ่นกำหนด เช่น การคลายตัวของการติดตั้ง, เสียงผิดปกติ, อุณหภูมิ, จาระบี, สายเคเบิล, การกระแทกที่ปลาย, การเปลี่ยนแรงกด มาใช้ กำหนดรอบการตรวจสอบตามรุ่น, จำนวนรอบ, สภาพแวดล้อม, ผลกระทบจากความเสียหาย ไม่ใช่กำหนดเท่ากันหมด ควรย้อนกลับจากการวิเคราะห์ความเสียหายที่ต้องการบันทึกใน PLC หรือระบบบน
RFP ต้องเขียน “ตัวเลข” “เงื่อนไข” “เกณฑ์ตัดสิน” พร้อมกัน
หากในใบขอราคาเขียนแค่ “ระยะชัก 200 มม., แรงผลัก 500 N, ขอให้เร็ว” แต่ละบริษัทจะตอบด้วยเงื่อนไขต่างกัน ทำให้เปรียบเทียบราคาได้ยาก สิ่งที่จำเป็นคือ เงื่อนไขการวัดและเกณฑ์ผ่าน-ไม่ผ่านสำหรับแต่ละตัวเลข เช่น “น้ำหนักเคลื่อนที่สูงสุดรวมชิ้นงานและจิ๊ก”, “ตำแหน่งขณะยกขึ้นในแนวตั้ง”, “ระยะทางเคลื่อนที่”, “รอบเวลาที่ต้องการ”, “แรงกดและเวลาคงแรง”, “จำนวนรอบซ้ำต่อชั่วโมง”, “อุณหภูมิรอบข้าง” ให้อยู่ในตารางเดียวกัน ตัวอย่าง 200 มม. และ 500 N ที่ยกมานี้เป็นเพียงตัวอย่าง ไม่ใช่ค่าที่แนะนำ
หัวข้อ RFP ขั้นต่ำมีดังนี้
| หัวข้อ | รายละเอียดที่ต้องระบุ | หลักฐานที่ต้องการในคำตอบ |
|---|---|---|
| ชิ้นงาน/ท่าทาง | น้ำหนักสูงสุด/ต่ำสุด, จุดศูนย์ถ่วง, แนวนอน/แนวตั้ง/เอียง, จิ๊กปลายก้านสูบ | แผนภาพโหลด, โครงสร้างไกด์ |
| การทำงาน | ระยะชักใช้งาน, จำนวนตำแหน่ง, ความเร็ว, อัตราเร่ง/หน่วง, รอบเวลา | ผลการเลือกความเร็ว/โหลดแต่ละรุ่น |
| การสัมผัส | แรงกด, ความเร็วขณะสัมผัส, เวลาคงแรง, เกณฑ์แรง | ช่วงแรงกดและอัตราการทำงานเฉพาะรุ่น |
| ความแม่นยำ | ตำแหน่งวัด, ค่าคลาดเคลื่อนที่ยอมรับ, โหลด, อุณหภูมิ, เงื่อนไขการวางตำแหน่งซ้ำ | วิธีวัดและเกณฑ์รับมอบ |
| ความปลอดภัย | สถานะชิ้นงานขณะไฟดับ/หยุดฉุกเฉิน/รีสตาร์ท | แผนผังมาตรการทั้งเครื่องกล/ควบคุม |
| การเชื่อมต่อ | PLC, I/O, การสื่อสาร, แหล่งจ่ายไฟ, ความยาวสายเคเบิล | ตารางสัญญาณ, แผนผังสายไฟ, กำลังไฟฟ้า |
| การบำรุงรักษา | สภาพแวดล้อม, อะไหล่, การสำรองค่าตั้ง | ข้อแนะนำการตรวจสอบ, การจัดหาและกู้คืนในประเทศ |
ควรขอให้ผู้ผลิตแนบแคตตาล็อกของรุ่นที่เสนอ, ค่าที่ใช้ในการคำนวณเลือก, เงื่อนไขที่ไม่ครอบคลุม หากในคำตอบระบุแค่ “อยู่ในขอบเขตที่ยอมรับได้” ต้องตรวจสอบว่าใช้จุดปฏิบัติงานใด, อ้างอิงค่าปกติหรือค่าสูงสุดใด ตารางเปรียบเทียบข้อเสนอควรมีทั้งราคา, ระยะเวลาจัดส่ง, ไกด์, เบรก, เวลาทำงานควบคุม, อะไหล่ที่ต้องเพิ่มในฝั่งเครื่องจักร ไม่ใช่แค่ราคาตัวเครื่องถูกแล้วจะทำให้ต้นทุนรวมของอุปกรณ์ต่ำเสมอไป
FAT: การทดสอบรับมอบก่อนส่งมอบ (FAT) ต้องจำลองเงื่อนไขการเลือกบนโต๊ะทำงานกับชิ้นงานจริง
FAT (Factory Acceptance Test: การทดสอบรับมอบก่อนส่งมอบ) ไม่ใช่แค่การดูเดโมจากผู้ผลิต แต่เป็นโอกาสในการตรวจสอบการทำงานตามที่ระบุไว้ใน RFP ด้วยโครงสร้างอุปกรณ์จริง ต้องจำลองมวลและจุดศูนย์ถ่วงของชิ้นงานทั้งค่าสูงสุด/ต่ำสุด, แรงด้านข้างที่ปลายก้านสูบ, ความคลาดเคลื่อนของขนาดชิ้นงานที่ถูกกด, การทำงานต่อเนื่อง และการคืนตำแหน่งอ้างอิง ในระหว่างการทดสอบ ให้บันทึกเวลาการเคลื่อนที่, ตำแหน่งหยุด, การโอเวอร์ชูตเมื่อสัมผัส, สัญญาณผิดปกติ, การใช้พลังงานไฟฟ้า และการเปลี่ยนแปลงอุณหภูมิ ระยะเวลาทดสอบอุณหภูมิควรออกแบบให้สะท้อนอัตราการทำงานจริง
ในการทดสอบการกำหนดตำแหน่ง ต้องตกลงล่วงหน้าว่าจะทดสอบกี่ครั้ง, วัดตรงไหน, และจะเข้าหาจุดวัดจากทิศทางใด สำหรับการทดสอบการกด ต้องตรวจสอบแรงที่เกิดขึ้นจริงฝั่งชิ้นงานด้วยเครื่องมือวัด เช่น เครื่องวัดแรง และไม่ถือค่าตั้งเปอร์เซ็นต์บนคอนโทรลเลอร์เป็นค่าแรงจริง เอกสารของ SMC LEY ก็ระบุเงื่อนไขความแม่นยำเฉพาะของแต่ละรุ่นสำหรับแรงกด หากกระบวนการต้องการความแม่นยำสูง ควรพิจารณาใช้เซนเซอร์วัดแรงเพิ่มเติม อ้างอิง: SMC LEY คู่มือการใช้งาน
การทดสอบกรณีผิดปกติก็สำคัญเช่นกัน ต้องจำลองกรณีไม่มีชิ้นงาน, ชิ้นงานติดขัด, เซนเซอร์เสีย, การสื่อสารขาด, ไฟฟ้าดับ, และหยุดฉุกเฉิน แล้วบันทึกว่าก้านสูบและอุปกรณ์รอบข้างหยุดอย่างปลอดภัยหรือไม่, มีสัญญาณเตือนใดค้างอยู่, และเจ้าหน้าที่จะกู้คืนอย่างไร กรณีที่ทดสอบจริงอาจเป็นอันตราย ต้องกำหนดวิธีจำลองที่ปลอดภัยล่วงหน้า ประเด็นที่ยังไม่เคลียร์ใน FAT ให้ส่งต่อไปยัง SAT พร้อมผู้รับผิดชอบและกำหนดเวลา

SAT: ตรวจสอบความคลาดเคลื่อนหลังติดตั้งและการใช้งานจริง
SAT (Site Acceptance Test: การทดสอบรับมอบ ณ สถานที่ติดตั้ง) จะมีปัจจัยเพิ่มเติม เช่น พื้นฐานโรงงาน, ผิวหน้าติดตั้ง, ไกด์ภายนอก, ไฟฟ้า, PLC, อุปกรณ์ต้นน้ำ-ปลายน้ำ แม้กระบอกสูบไฟฟ้าที่ผ่าน FAT แล้ว หากความขนานของหน้างานหรือจุดป้อนชิ้นงานเปลี่ยนไป ก็จะมีผลต่อโหลด ต้องใช้ชิ้นงานจริง ตรวจสอบรอบเวลาทำงาน (รอบเวลาการผลิต) และตำแหน่งหยุดในเงื่อนไขตัวแทนของแต่ละกะ บันทึกค่าที่วัดได้ในรูปแบบเดียวกับ FAT และหากพบความแตกต่าง ให้แยกสาเหตุว่าเกิดจากกลไก, การควบคุม หรือสิ่งแวดล้อม
หากรวมการฝึกกู้คืนไว้ในเงื่อนไขการตรวจรับ จะช่วยลดเวลาหยุดเครื่องหลังเริ่มผลิตจริง เช่น การสตาร์ทหลังไฟดับ, การปลดสัญญาณเตือน, การคืนตำแหน่งอ้างอิง, การนำชิ้นงานออก, การกู้คืนจากไฟล์สำรอง โดยให้เจ้าหน้าที่หน้างานปฏิบัติตามคู่มือ ขั้นตอนความปลอดภัยต้องให้ความสำคัญกับการประเมินความเสี่ยงของเครื่องจักรและกฎระเบียบของหน้างาน เงื่อนไขการจบ SAT ควรรวมถึงการส่งมอบแบบแปลน, แผนผังไฟฟ้า, ตารางสัญญาณ PLC, ไฟล์สำรองการตั้งค่า, รายการอะไหล่, ตารางตรวจสอบ และบันทึกการฝึกอบรม
สร้างเงื่อนไขการเลือกโดยสมมติสามกระบวนการ
แม้จะเป็นกระบอกสูบไฟฟ้ารูปแบบเดียวกัน แต่ลำดับการตรวจสอบหัวข้อสำคัญจะแตกต่างกันตามแต่ละกระบวนการ ตัวอย่างต่อไปนี้ไม่ใช่ข้อเสนอแนะการเลือกรุ่น แต่เป็นแนวคิดเพื่อค้นหาจุดที่ขาดในสเปค ควรแยกคอลัมน์ว่า “ข้อมูลที่ทราบ”, “ข้อมูลที่ยังไม่ได้วัด”, “ข้อมูลที่ต้องขอจากผู้ผลิต” อย่าใส่ค่าประมาณลงในช่องยืนยันสุดท้าย เพื่อลดความผิดพลาดในการเลือก
กระบวนการ A: ส่งจิ๊กในแนวนอน ชิ้นงานรองรับด้วยไกด์เชิงเส้นภายนอก กระบอกสูบไฟฟ้าทำหน้าที่ขับเคลื่อนตามแนวแกนเป็นหลัก ต้องตรวจสอบระยะชักที่ต้องการ, เวลาการเคลื่อนที่ไป-กลับ, แรงเสียดทานของไกด์, แรงต้านสายเคเบิล, การชนของจิ๊กเมื่อก้านสูบยืดสุดก่อน อย่าตัดสินว่า “แนวนอนจึงโหลดเบา” โดยอัตโนมัติ แต่ควรแสดงจุดศูนย์ถ่วงของจิ๊กและชิ้นงานเมื่อก้านสูบยืดสุดในการวาดภาพ ในการทดสอบรับมอบ ให้ติดตั้งจิ๊กที่มีมวลสูงสุด วัดเวลาการเคลื่อนที่ไปข้างหน้า-ถอยหลัง, ตำแหน่งหยุด, และการติดขัดระหว่างการทำงาน ตรวจสอบความขนานของไกด์และแกนกระบอกสูบไฟฟ้าขณะติดตั้งด้วย
กระบวนการ B: ยกผลิตภัณฑ์ในแนวตั้ง เนื่องจากแรงโน้มถ่วงมีผลตลอดแนวขนานกับทิศทางการเคลื่อนที่ ต้องออกแบบทั้งแรงที่ต้องใช้ขณะยกขึ้นและการควบคุมขณะลง รวมถึงสถานะหยุด ต้องตัดสินใจว่าต้องการให้ก้านสูบค้างชิ้นงานขณะไฟดับหรือไม่, จะกู้คืนจากจุดใดหลังหยุดฉุกเฉิน, มีมาตรการป้องกันชิ้นงานตกขณะเปลี่ยนงานหรือไม่ แจ้งผู้ผลิตถึงมวลสูงสุด, การเร่ง/ลดความเร็ว, ระยะชัก, รอบการทำงาน, ข้อกำหนดขณะไฟดับทั้งหมด ใน FAT ให้ทดสอบทั้งการทำงานปกติและจำลองไฟดับหรือหยุดฉุกเฉินอย่างปลอดภัย ใน SAT ให้ตรวจสอบซ้ำโดยใช้ผิวหน้าติดตั้งและไกด์จริง
กระบวนการ C: กดผลิตภัณฑ์ตามเงื่อนไขที่กำหนด หากตำแหน่งสัมผัสเปลี่ยนไปตามแต่ละชิ้นงาน ให้แยกการเคลื่อนที่จนถึงจุดสัมผัสและการกดหลังสัมผัส ระบุแรงที่ต้องใช้, ค่าความคลาดเคลื่อนที่ยอมรับได้, เวลาการคงแรงกด, เวลาหยุดพักก่อนรอบถัดไป, ความแข็งของผิวสัมผัส และวิธีวัดแรงฝั่งชิ้นงาน อย่าถือค่าตั้งเป็นค่าแรงจริง ให้กำหนดการทดสอบรับมอบโดยใช้เครื่องวัดแรง การเปลี่ยนแปลงเวลาการกดให้นานขึ้นจะมีผลต่อความร้อนและอัตราการทำงาน จึงไม่ควรเปลี่ยนแค่ ตัวจับเวลาใน PLC โดยไม่ตรวจสอบเงื่อนไขที่อนุญาตของรุ่นอีกครั้ง
จากการเปรียบเทียบทั้งสามกระบวนการ จะเห็นว่าแม้จะกรอกช่อง “ระยะชัก” หรือ “แรงผลัก” เหมือนกัน เหตุผลในการเลือกก็ไม่เหมือนกัน กระบวนการ A ให้ความสำคัญกับไกด์และรอบเวลา กระบวนการ B ให้ความสำคัญกับแรงโน้มถ่วงและความปลอดภัยขณะหยุด กระบวนการ C ให้ความสำคัญกับแรงกดและอัตราการทำงาน หากต้องการใช้ชิ้นส่วนเดียวกันในหลายกระบวนการ อย่าเลือกแค่เงื่อนไขที่เข้มงวดที่สุดเพียงข้อเดียว แต่ต้องตรวจสอบให้แน่ใจว่าทั้งสามจุดทำงานอยู่ในช่วงที่รุ่นที่เลือกอนุญาต แม้การใช้ชิ้นส่วนร่วมจะช่วยเรื่องบำรุงรักษาหรือสต็อก แต่ไม่ควรลดความปลอดภัยหรือประสิทธิภาพของเครื่องจักร
ขอบเขตที่ต้องคำนวณใหม่เมื่อมีการเปลี่ยนแปลงสเปค
ระหว่างเตรียมการผลิตจำนวนมาก อาจมีการเปลี่ยนน้ำหนักชิ้นงาน, รูปร่างจิ๊ก, รอบเวลา, เวลากด, ท่าติดตั้ง ซึ่งไม่ใช่เรื่องแปลก แม้เปลี่ยนแค่ข้อเดียว ก็อาจมีผลต่อแรงผลัก, ความเร็ว, การเร่ง, โมเมนต์, ความร้อน, พฤติกรรมขณะไฟดับ, เส้นทางสายเคเบิล ต้องบันทึกค่าก่อน-หลัง, เหตุผล, ผู้อนุมัติ, รายการที่ตรวจสอบใหม่ในใบเปลี่ยนแปลง การเปลี่ยนหลังผ่าน FAT แล้ว ไม่ควรทดสอบแค่ใน SAT หากมีผลกระทบมาก ควรทดสอบใหม่ในโรงงานก่อนส่งมอบ สำรองไฟล์ตั้งค่า PLC และปรับเวอร์ชันแบบแปลนให้ตรงกัน จะช่วยลดปัญหา “ของจริงไม่ตรงกับเอกสาร” ในการบำรุงรักษา
การตัดสินใจในใบเปลี่ยนแปลงต้องไม่จบแค่ “ก้านสูบขยับได้จึงผ่าน” เช่น หากเปลี่ยนจิ๊กแล้วน้ำหนักเพิ่ม แม้ระยะชักเท่าเดิม ต้องคำนวณใหม่ทั้งแรงที่ต้องใช้ขณะเร่ง, ความเฉื่อยขณะหยุด, โมเมนต์ที่ไกด์รับ, การคลาดเคลื่อนตำแหน่งขณะกด หากลดรอบเวลา ต้องดูทั้งความเร็วสูงสุด, ช่วงเร่ง/ลด, เวลากด, เวลาหยุดพัก, การเปลี่ยนแปลงอุณหภูมิ หากเปลี่ยนขนาดชิ้นงาน ต้องตรวจสอบว่าจุดเริ่มกดหรือความเอียงของผิวสัมผัสเปลี่ยนหรือไม่ ให้ไฮไลท์คอลัมน์ที่ได้รับผลกระทบในตารางเลือก และอย่าตัดสินเงื่อนไขการผลิตจนกว่าคอลัมน์ที่ยังไม่ได้ตรวจสอบจะหมด
บันทึกการตรวจรับควรระบุไม่เพียงแค่ชื่อไฟล์ตั้งค่า แต่รวมถึงรุ่น, เวอร์ชันคอนโทรลเลอร์, พารามิเตอร์หลัก, ชิ้นงานที่ทดสอบ, เครื่องมือวัด, วันที่วัด, ผู้ทดสอบ แม้ค่าที่วัดจะอยู่ในช่วงผ่าน ต้องบันทึกจำนวนครั้งที่วัดและค่าที่แย่ที่สุดไว้ด้วย เพื่อให้เปรียบเทียบกับสภาพเริ่มต้นได้หากก้านสูบช้าลงหลังใช้งานไปครึ่งปี ในการตรวจสอบปัญหาระหว่างผลิต หากทราบเงื่อนไขการเลือกเดิม จะช่วยแยกสาเหตุ “การสึกหรอของเครื่อง”, “การเปลี่ยนแปลงการตั้งค่า”, “การเปลี่ยนชิ้นงาน” ได้ง่ายขึ้น รูปแบบบันทึกควรเรียบง่ายและเชื่อมโยงเลขแบบแปลนกับเลขใบตรวจรับ
ขอบเขตความรับผิดชอบระหว่างผู้สั่งซื้อกับผู้ผลิตเครื่องจักรก็เป็นส่วนหนึ่งของการจัดการการเปลี่ยนแปลง หากผู้สั่งซื้อเปลี่ยนน้ำหนักชิ้นงานหรือรอบเวลา ผู้ผลิตต้องแจ้งการตรวจสอบเงื่อนไขการเลือกใหม่และการทดสอบเพิ่มเติมที่จำเป็น หากผู้ผลิตเปลี่ยนรุ่นหรือคอนโทรลเลอร์ ผู้สั่งซื้อต้องได้รับคำอธิบายความเทียบเท่า รวมถึงการอัปเดตสัญญาณ, ความปลอดภัย, ขั้นตอนบำรุงรักษาที่ได้รับผลกระทบ หากระบุผู้อนุมัติและวันที่มีผลหลังเปลี่ยนแปลงอย่างชัดเจน จะช่วยป้องกันการปะปนของการตั้งค่าต่างกันระหว่างเครื่องต้นแบบกับเครื่องผลิตจริง
คำถามที่พบบ่อยเกี่ยวกับการเลือกกระบอกสูบไฟฟ้า
ถ้าแรงผลักสูงสุดมากกว่าแรงที่ต้องใช้ สามารถเลือกได้เลยหรือไม่?
ไม่สามารถเลือกได้ทันที ต้องตรวจสอบแรงผลักและความเร็วที่จุดทำงานเดียวกัน และประเมินท่าติดตั้ง, อัตราเร่ง, แรงด้านข้าง, อัตราการทำงาน, อุณหภูมิ, อายุการใช้งาน, การค้างตำแหน่งขณะปลอดภัยแยกกัน หากเป็นกระบวนการกด ต้องแยกเงื่อนไขขณะเคลื่อนที่กับหลังสัมผัส ตารางเปรียบเทียบเฉพาะค่าสูงสุดใช้คัดเลือกเบื้องต้นได้ แต่ไม่เพียงพอสำหรับการอนุมัติสั่งซื้อ
สามารถนำกระบอกสูบไฟฟ้าที่เลือกสำหรับแนวนอนมาใช้แนวตั้งได้หรือไม่?
ต้องประเมินตารางรับน้ำหนักแนวตั้งของรุ่น, มาตรการป้องกันตก, เบรก, ความเร็ว, ไกด์ใหม่ ไม่สามารถใช้ค่าน้ำหนักที่อนุญาตในแนวนอนโดยตรง ต้องออกแบบพฤติกรรมขณะไฟดับและหยุดฉุกเฉินด้วย การอนุมัติเปลี่ยนแปลงต้องแนบเอกสารรุ่นจากผู้ผลิตและผลการตรวจสอบความปลอดภัยของเครื่องทั้งระบบ
สามารถรับประกันแรงกดด้วยค่าตั้งบนคอนโทรลเลอร์เพียงอย่างเดียวได้หรือไม่?
แรงที่ตั้งกับแรงที่ส่งถึงชิ้นงานจริงไม่เหมือนกัน ต้องตรวจสอบช่วงแรงกดที่อนุญาตของรุ่น, ความเร็ว, อุณหภูมิ, อัตราการทำงาน, แรงเสียดทานและการยืดหยุ่นของกลไก หากจำเป็นให้วัดด้วยเครื่องวัดแรง หากกระบวนการต้องการค่าคลาดเคลื่อนต่ำ ต้องออกแบบให้มีเซนเซอร์วัดแรงหรือการชดเชยฝั่งเครื่องกล ใน FAT และ SAT ต้องกำหนดเงื่อนไขการวัดให้เหมือนกันเพื่อเปรียบเทียบ
สามารถติดตั้งจิ๊กโดยตรงที่ปลายก้านสูบได้หรือไม่?
หากจุดศูนย์ถ่วงของจิ๊กหรือแรงปฏิกิริยาสัมผัสเยื้องจากแกน จะเกิดแรงด้านข้างหรือโมเมนต์ ต้องตรวจสอบค่าที่อนุญาตและคำนวณอายุการใช้งานของรุ่น หากจำเป็นให้ใช้ไกด์ภายนอกหรือรุ่นที่มีก้านไกด์ หลังออกแบบให้มีโครงสร้างรองรับปลายแล้ว ต้องตรวจสอบว่าความคลาดเคลื่อนขณะประกอบจะไม่เพิ่มแรงด้านข้าง
ควรเปรียบเทียบอะไรบ้างในการขอใบเสนอราคากระบอกสูบไฟฟ้า?
ต้องดูไม่ใช่แค่ราคาตัวเครื่อง แต่รวมถึงคอนโทรลเลอร์, ไกด์, เบรก, สายเคเบิล, อุปกรณ์ติดตั้ง, การเชื่อมต่อ PLC, การสตาร์ท, อะไหล่, การบำรุงรักษา รวมถึงต้นทุนรวมของอุปกรณ์ ฝ่ายเดียวกันต้องเปรียบเทียบเหตุผลที่รุ่นที่เลือกตอบโจทย์จุดทำงาน, เงื่อนไขแวดล้อม, การจัดหาในพื้นที่, วิธีการกู้คืนเมื่อเสีย ไม่สามารถประเมินความเสี่ยงหยุดเครื่องจากราคาเริ่มต้นเพียงอย่างเดียว
สรุป
การเลือกกระบอกสูบไฟฟ้าไม่ควรเริ่มจากการเทียบระยะชักและแรงผลักสูงสุด แต่ควรเริ่มจากการกำหนดสเปคกระบวนการที่รวมชิ้นงาน, ท่าติดตั้ง, เงื่อนไขแรงและความเร็วพร้อมกัน, อัตราการทำงาน, แรงด้านข้าง, การควบคุม, ความปลอดภัย RFP ควรแนบเงื่อนไขการวัดและวิธีตัดสิน, FAT ตรวจสอบการทำงานกับชิ้นงานจริง, SAT ตรวจสอบการติดตั้งและการกู้คืนในสถานที่จริง ตารางเลือกของผู้ผลิตต้องอ่านตามเงื่อนไขเฉพาะรุ่น และอย่าใช้ตัวอย่างการคำนวณแทนการรับประกันสินค้า
แม้ในโรงงานไทยที่ยังไม่ได้กำหนดสเปคแกนขนส่งหรือแกนกด หากมีแผนภาพโหลดและตารางรอบเวลา ก็สามารถจัดประเด็นการเลือกได้ การพิจารณาที่รวมไกด์ภายนอก, สัญญาณ PLC, ความปลอดภัย, รายการ FAT/SAT สามารถปรึกษาได้ที่ ติดต่อ TOMAS TECH


