


ในอุตสาหกรรมการผลิต ปัญหาที่พบได้บ่อยคือ “ถ่ายภาพข้อบกพร่องไว้แล้วแต่ไม่สามารถค้นหากรณีปัญหาที่คล้ายกันในอดีตและการตัดสินใจจัดการชิ้นงานได้” เมื่อพิจารณาการนำระบบค้นหาภาพข้อบกพร่องด้วย AI มาใช้ในอุตสาหกรรมการผลิต การดูเพียงอันดับของโมเดลภาพอย่างเดียวไม่เพียงพอสำหรับการดำเนินงานในพื้นที่ สิ่งที่จำเป็นคือการออกแบบกระบวนการทำงานที่เริ่มต้นจากภาพที่ผู้ปฏิบัติงานหรือวิศวกรคุณภาพถ่ายไว้ เพื่อแสดงกรณีในอดีตที่ระบบเสนอที่เป็นชิ้นส่วน กระบวนการ หรือประเภทข้อบกพร่องเดียวกันหรือใกล้เคียงกัน และเชื่อมโยงอย่างปลอดภัยไปสู่การกักกัน การตัดสินใจจัดการชิ้นงาน การสืบสวนสาเหตุ และบันทึกการแก้ไข บทความนี้มุ่งอธิบายแนวทางสำหรับโรงงานในประเทศไทย โดยจัดเรียงขั้นตอนตั้งแต่การจัดเตรียมข้อมูล การทำ PoC การจัดทำ RFP การทดสอบ FAT และ SAT ตามลำดับการปฏิบัติงาน จำนวนกรณี ระยะเวลา และเกณฑ์ในเนื้อหาเป็นตัวอย่างสำหรับการพิจารณาข้อกำหนดการสั่งซื้อ ไม่ใช่ค่าจริงหรือค่าประสิทธิภาพที่รับประกันโดยทั่วไป
ชี้แจงให้ชัดเจนก่อน: การค้นหารูปภาพข้อบกพร่องที่คล้ายกันส่งผลลัพธ์อะไรบ้าง
การติดตั้งกล้องบนสายการผลิตเพื่อทำการตรวจสอบลักษณะภายนอกแบบอัตโนมัติสำหรับชิ้นงานใหม่ที่ผ่านเข้ามา (“การตรวจสอบลักษณะภายนอกแบบอินไลน์”) กับการใช้ภาพถ่ายของความผิดปกติที่พบในพื้นที่ภายหลังเพื่อค้นหากรณีที่คล้ายกันในอดีต (“การค้นหากรณีในอดีต”) เป็นงานที่แตกต่างกัน ผลลัพธ์ของงานแรกมักจะเป็นการตัดสินผ่าน/ไม่ผ่านหรือระบุตำแหน่งข้อบกพร่อง และเชื่อมต่อกับ PLC หรืออุปกรณ์คัดแยก ในขณะที่ผลลัพธ์ของงานหลังคือรายการกรณีที่ระบบเสนอที่วิศวกรคุณภาพใช้ตรวจสอบข้อเท็จจริงและใช้เป็นข้อมูลอ้างอิงในการตัดสินใจจัดการชิ้นงานปัจจุบัน ดังนั้น แม้ว่าลำดับการค้นหาอันดับ 1 จะถูกต้อง ก็ไม่ควรนำการจัดการจากกรณีเก่ามาใช้กับล็อตปัจจุบันโดยไม่ตรวจสอบความเหมาะสมก่อน หากต้องการจัดการขอบเขตระหว่างการตรวจจับอัตโนมัติก่อน สามารถดูได้ที่ คู่มือ AI สำหรับการจัดการคุณภาพ
นอกจากนี้ ระบบจัดประเภทคำร้องเรียนของลูกค้ามีวัตถุประสงค์ที่แตกต่างกันโดยสิ้นเชิง การจัดประเภทคำร้องเรียนจะใช้แกนการค้นหาที่เกี่ยวข้องกับความหมายของข้อความ ลูกค้า ผลิตภัณฑ์ และประวัติการตอบกลับ ขณะที่การค้นหารูปภาพข้อบกพร่องจะเน้นที่เงื่อนไขการถ่ายภาพและตำแหน่งของภาพเป็นหลัก แต่เพียงภาพอย่างเดียวไม่สามารถตัดสินความถูกต้องของเลขชิ้นส่วน ฉบับแก้ไขแบบ หรือความเหมาะสมของการตัดสินใจจัดการได้ หากต้องการเชื่อมโยงทั้งสองระบบเข้าด้วยกัน จำเป็นต้องบริหารจัดการลำดับเหตุการณ์ของข้อความและความสัมพันธ์ระหว่างภาพถ่าย ชิ้นงานจริง และล็อตด้วยรหัสกรณีเดียวกัน โดยใช้ข้อมูลการตรวจสอบร่วมกันตาม บทความวิเคราะห์ข้อมูลตรวจสอบคุณภาพด้วย AI การค้นหารูปทรงที่คล้ายกันในแบบร่างก็มีวัตถุประสงค์หลักเพื่อเปรียบเทียบฉบับแก้ไขแบบและค่าความคลาดเคลื่อน จึงแยกข้อมูลการประเมินออกจากรูปภาพข้อบกพร่องบนผิวชิ้นงานจริง
หน้าจอค้นหาที่ดีไม่ควรแสดงเพียงคะแนนความคล้ายของภาพ แต่จะแสดงข้อมูลประกอบแต่ละตัวเลือก เช่น ภาพข้อบกพร่อง เลขชิ้นส่วน ชื่อสินค้า ฉบับแก้ไขแบบ ขั้นตอนการผลิต อุปกรณ์ วันที่พบ ล็อต ประเภทข้อบกพร่องที่ยืนยันแล้ว การกักกันชั่วคราว การตัดสินใจจัดการชิ้นงาน สาเหตุ การป้องกันการเกิดซ้ำ ผู้อนุมัติ และลิงก์บันทึกข้อมูล กรณีที่ยังไม่ยืนยันหรือยังไม่ได้ตรวจสอบประสิทธิผลของการป้องกันการเกิดซ้ำจะต้องแสดงสถานะอย่างชัดเจน หากมีกรณีลูกค้าที่ผู้ใช้ไม่มีสิทธิ์เข้าถึงปะปนอยู่ในผลลัพธ์ ต้องตัดออกจากตัวเลือก การที่ “พบรูปภาพที่คล้ายกัน” ไม่ได้หมายความว่า “มีสาเหตุเดียวกัน”
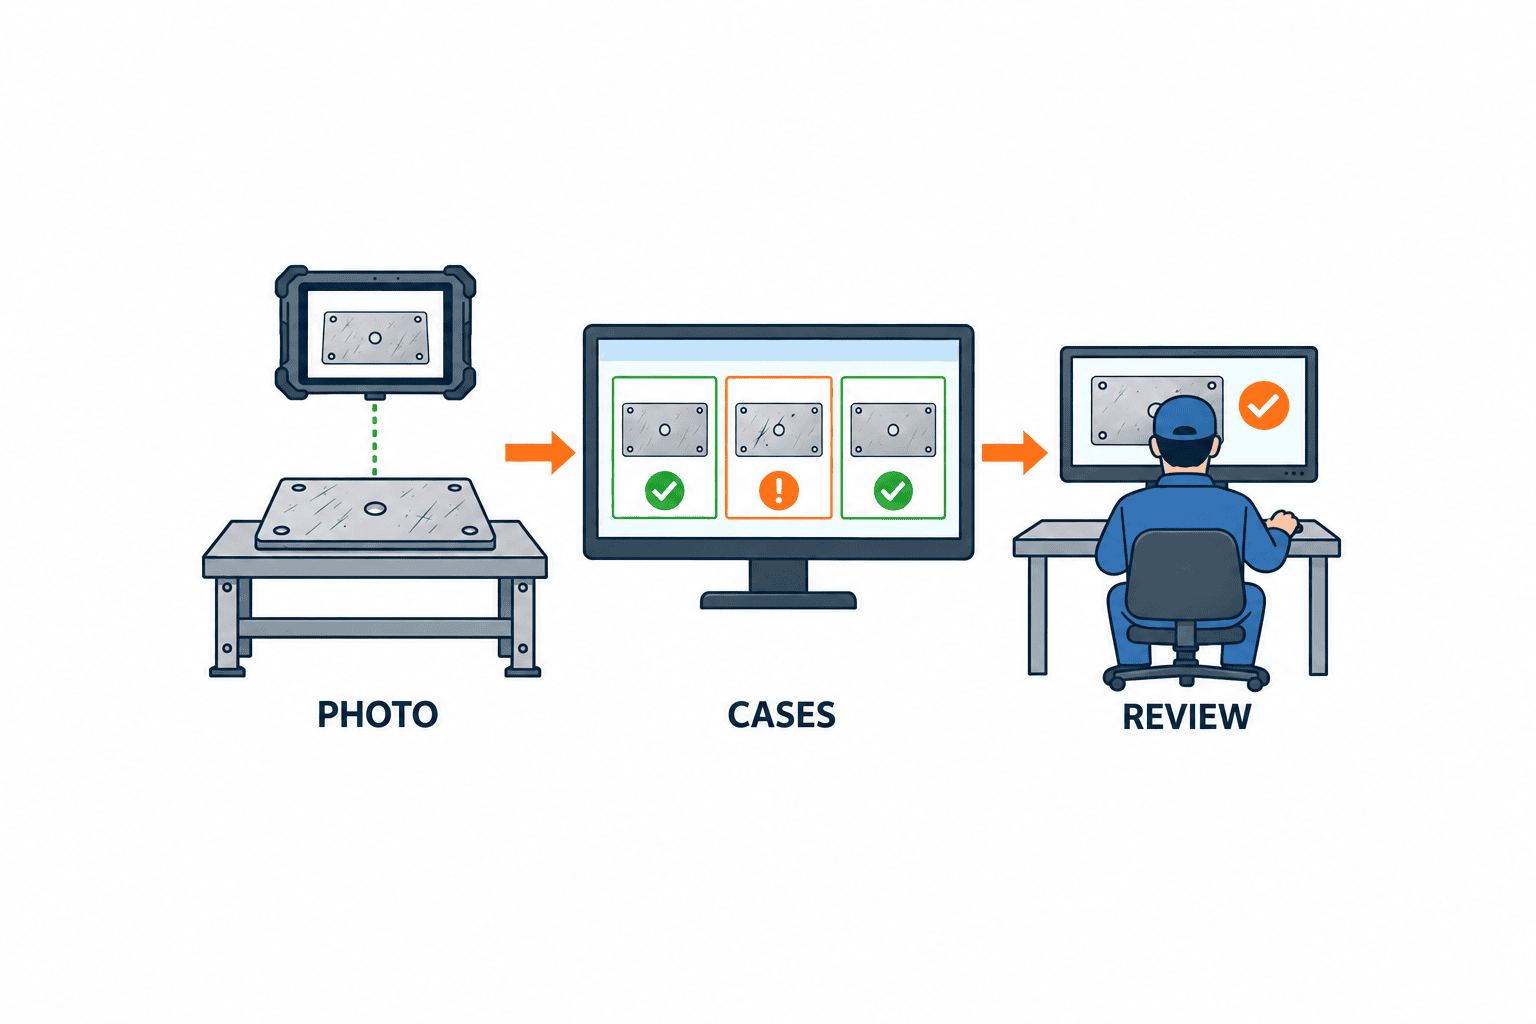
ก่อนกำหนดเป้าหมายการนำไปใช้ ให้บันทึกคำถามสามข้อจากพื้นที่ปฏิบัติงาน
คำถามข้อแรกคือ “ต้องการค้นหาสิ่งที่คล้ายกับอะไร” รอยไหลของชิ้นงานฉีดขึ้นรูป, รอยขีดข่วนบนผิวชิ้นงานที่ผ่านการตัดเฉือน, ข้อบกพร่องของบีดเชื่อม, สิ่งแปลกปลอมบนผิวเคลือบสี, การขาดชิ้นส่วนหลังการประกอบ มีความแตกต่างกันทั้งในเรื่องสี รูปร่าง พื้นที่เฉพาะ และลักษณะของพื้นหลัง การนำภาพทั้งหมดใส่ในโมเดลเดียวแล้วจัดอันดับอย่างง่ายอาจไม่เหมาะสม การจำกัดกลุ่มชิ้นส่วนและกระบวนการ รวมถึงการประเมินตามวัตถุประสงค์การใช้งาน จะช่วยให้การตัดสินใจนำไปใช้เป็นไปได้ง่ายขึ้น PoC แรกเริ่มจากกระบวนการเดียวที่มีการบันทึกภาพและการจัดการค่อนข้างครบถ้วน
คำถามข้อที่สองคือ “หลังจากค้นหาแล้ว ใครจะทำอะไร” ผู้ปฏิบัติงานจะดูตัวเลือกที่คล้ายกันและตัดสินว่าชิ้นงานเสียทันทีหรือไม่, จะส่งต่อให้วิศวกรคุณภาพตรวจสอบ, หรือหัวหน้าสายการผลิตจะเริ่มการกักกันชิ้นงาน สิทธิ์และหน้าจอจะแตกต่างกันไปตามบทบาท ในการใช้งานเริ่มต้นที่แนะนำ ระบบจะแสดงกรณีที่ระบบเสนอและแหล่งที่มาเท่านั้น การตัดสินใจผลผ่าน/ไม่ผ่าน การอนุมัติพิเศษ การนำกลับเข้าสายการผลิต การทิ้ง หรือการติดต่อกับลูกค้า จะต้องได้รับการยืนยันจากผู้มีอำนาจที่กำหนดไว้ การเปิดดูตัวเลือก การรับหรือไม่รับตัวเลือก เหตุผล และการตัดสินใจจัดการชิ้นงานขั้นสุดท้าย จะถูกบันทึกเป็นประวัติที่ตรวจสอบได้
คำถามข้อที่สามคือ “อะไรคือสิ่งที่เรียกว่าการปรับปรุง” ไม่เพียงแต่ลดเวลาค้นหาเท่านั้น แต่ต้องวัดอัตราการเข้าถึงกรณีปัญหาในอดีตที่เหมาะสม อัตราการเปิดกรณีชิ้นส่วนผิดพลาด อัตราการกลับไปใช้ขั้นตอนปกติเมื่อไม่สามารถค้นหาได้ และอัตราการบันทึกการจัดการชิ้นงานให้ครบถ้วน ก่อนเริ่ม PoC จะสังเกตขั้นตอนปัจจุบันที่ใช้กระดาษ โฟลเดอร์แชร์ หรือ Excel ภายใต้เงื่อนไขเดียวกัน การไม่วัดเวลาปัจจุบันแล้วเขียนว่า “ลดลงครึ่งหนึ่ง” จะทำให้ความรับผิดชอบหลังนำไปใช้ลดลง การรวม KPI ที่มีวัตถุประสงค์ต่างกันเป็นอัตราความถูกต้องเดียวจึงไม่เหมาะสมและควรหลีกเลี่ยง
หน่วยเล็กที่สุดของฐานข้อมูลภาพข้อบกพร่องคุณภาพไม่ใช่ “ภาพถ่าย” แต่เป็นกรณี
โรงงานหลายแห่งมีภาพถ่ายอยู่แล้ว ภาพเหล่านี้กระจายอยู่ในสมาร์ตโฟนของหน้างาน เครื่องตรวจสอบ อีเมล รายงานลูกค้า โฟลเดอร์แชร์ เป็นต้น สิ่งที่จำเป็นสำหรับการค้นหาคือไม่ใช่เพียงการรวบรวมไฟล์ภาพเท่านั้น แต่เป็นกรณีที่เชื่อมโยงภาพกับการตรวจสอบและการจัดการชิ้นงานแบบหนึ่งต่อหนึ่งหรือหนึ่งต่อหลาย กำหนดหมายเลขกรณี (Case ID) และเชื่อมโยงภาพต้นฉบับ ภาพตัดส่วน ข้อมูลการถ่ายภาพ ชิ้นงานเป้าหมาย ขั้นตอนที่พบ วันที่ เวลา กุญแจติดตามชิ้นงาน สถานะการตัดสินใจจัดการชิ้นงาน และฉบับของเอกสารการจัดการ เมื่อดึงภาพที่อยู่ในอุปกรณ์ส่วนบุคคล ต้องตรวจสอบสิทธิ์ความเป็นเจ้าของและขอบเขตการใช้งาน ภาพที่ลูกค้าให้มาจะต้องแยกตามเงื่อนไขการใช้งานตามสัญญา
ภาพถ่ายเปลี่ยนแปลงมากตามตำแหน่งการถ่ายและแสง แม้รอยตำหนิเหมือนกัน แสงเฉียงจะทำให้เห็นชัดกว่าแสงตรง ในกรณีที่ภาพมีฉากหลังเป็นโต๊ะหรือถุงมือเด่นชัด หากนำมาใช้เป็นดัชนีโดยตรง อาจทำให้โมเดลจับลักษณะฉากหลังที่คล้ายกันแทนได้ หากเป็นไปได้ควรจัดเตรียมแท่นถ่ายภาพ แสง ระยะ และมุมภาพที่คงที่ แม้ในหน้างานที่ต้องถ่ายภาพอย่างอิสระ ควรกำหนดชุดภาพขั้นต่ำ ได้แก่ “ภาพรวม” “ภาพขยายตำหนิ” และ “ภาพที่เห็นขนาดหรือเลขชิ้นส่วน” ภาพเบลอ สะท้อน แสงจ้าเกินไป หรือขาดชิ้นงาน จะต้องแจ้งเตือนตอนลงทะเบียน และให้ผู้ปฏิบัติงานตัดสินใจถ่ายใหม่ หากแก้ไขคุณภาพภาพภายหลัง ต้องไม่เขียนทับภาพต้นฉบับ แต่แยกเก็บภาพที่ผ่านการประมวลผลและประวัติการแก้ไข
ข้อมูลเมตาที่จำเป็นต้องกำหนดก่อนการประเมินความคล้ายภาพ ได้แก่ เลขชิ้นส่วน ฉบับแก้ไขแบบ สายการผลิต ขั้นตอน อุปกรณ์ แบบแม่พิมพ์/โพรง ชุดการผลิต ชุดตรวจสอบ วันที่และเวลาถ่ายภาพ ชุดผลิตภัณฑ์ ตำแหน่งข้อบกพร่อง ประเภทข้อบกพร่อง ผู้ตัดสินใจจัดการชิ้นงาน การจัดการ และผู้อนุมัติ อย่างไรก็ตาม หากให้กรอกข้อมูลทั้งหมดพร้อมกันจะเพิ่มภาระการกรอกข้อมูลของหน้างาน จึงแยกข้อมูลที่ดึงอัตโนมัติจากผลการผลิตกับข้อมูลที่ผู้ปฏิบัติงานกรอก เช่น เลขชิ้นส่วนและล็อตอ่านจากบาร์โค้ด ตำแหน่งข้อบกพร่องและภาพถ่ายกรอกที่หน้างาน สาเหตุและมาตรการถาวรจะให้วิศวกรคุณภาพเพิ่มเติมหลังการตรวจสอบ ความหมายของช่องว่างต้องแยกให้ชัดเจนว่า “ไม่ทราบ” “ไม่มี” หรือ “ยังไม่ตรวจสอบ”
คู่มือข้อมูลเอกสารอย่างเป็นทางการของ ISO 9001:2015 แสดงตัวอย่างการระบุเอกลักษณ์เฉพาะของผลลัพธ์ที่ต้องติดตาม การจัดการกับข้อบกพร่อง การอนุมัติพิเศษ และการบันทึกผู้มีอำนาจตัดสินใจจัดการชิ้นงาน ซึ่งไม่ได้หมายความว่าต้องบังคับใช้การค้นหาความคล้ายภาพ แต่เป็นเอกสารที่ควรอ่านเพื่อใช้เป็นพื้นฐานในการออกแบบระบบเชื่อมโยงการค้นหากรณีเข้ากับการบันทึกการบริหารคุณภาพ โปรดตรวจสอบ คู่มือข้อมูลเอกสารของ ISO ให้สอดคล้องกับขอบเขตการใช้งานของบริษัทและข้อกำหนดของลูกค้า
การค้นหาภาพข้อบกพร่องที่คล้ายกัน คัดกรองเป็นสองขั้นตอนจาก “ภาพตัวเลือก” ไปสู่ “กรณีปัญหาที่เหมาะสม”
วิธีการค้นหาภาพทั่วไปวิธีหนึ่งคือการแปลงภาพถ่ายเป็นเวกเตอร์ตัวเลข แล้วดึงภาพตัวเลือกที่มีเวกเตอร์ใกล้เคียงกัน Microsoft อธิบาย การค้นหาหลายรูปแบบ ว่าการฝังข้อมูลโดยตรงเหมาะกับการค้นหาความคล้ายภาพตามลักษณะภายนอก แต่การแสดงผลทางคณิตศาสตร์เพียงอย่างเดียวไม่สามารถอธิบายได้ว่าทำไมภาพเหล่านั้นจึงเกี่ยวข้องกัน AWS ก็ระบุการใช้งาน การค้นหาเวกเตอร์ OpenSearch สำหรับการค้นหาความคล้ายของภาพเช่นกัน เอกสารเหล่านี้เป็นเอกสารทางเทคนิคที่แสดงความเป็นไปได้ในการใช้งาน ไม่ใช่การรับประกันความแม่นยำกับข้อมูลโรงงานเฉพาะ
ขั้นตอนแรกคือการรวบรวมภาพตัวเลือก Top-K จากภาพต้นทาง ขั้นตอนที่สองจะใช้ข้อจำกัด เช่น ลำดับชิ้นส่วน, กระบวนการ, ฉบับแก้ไขแบบ, ตำแหน่งข้อบกพร่อง, เงื่อนไขการตรวจสอบ เป็นต้น ลำดับขั้นตอนอาจเปลี่ยนแปลงตามงาน หากต้องการค้นหาเฉพาะชิ้นส่วนเดียวกัน ให้กรองด้วยเลขชิ้นส่วนก่อน แต่ถ้าต้องการค้นหากลไกหรือการจัดการที่คล้ายกันจากชิ้นส่วนอื่นด้วย ให้ขยายรายการตัวเลือกพร้อมระบุอย่างชัดเจนว่า “ชิ้นส่วนแตกต่างกัน” กรณีที่ฉบับแก้ไขแบบต่างกันจนกระบวนการหรือรูปร่างเปลี่ยนไป จะไม่ถือว่าเป็นกรณีเทียบเท่าโดยอัตโนมัติ เมื่อแสดงตัวเลือก ควรแยกแสดงลำดับความสำคัญทางสายตา, เงื่อนไขการกรอง และสถานะการยืนยันกรณีออกจากกัน และไม่ควรใช้คะแนนเดียวแสดงเป็น “ความน่าเชื่อถือของการตัดสินใจจัดการชิ้นงาน”
การตัดภาพก็ต้องระมัดระวัง หากขยายเฉพาะส่วนข้อบกพร่อง อาจช่วยให้จับลักษณะพื้นผิวได้ง่ายขึ้น แต่จะสูญเสียบริบทของทิศทางชิ้นงานและตำแหน่งข้อบกพร่อง ควรเก็บภาพทั้งภาพรวมและภาพเฉพาะส่วนไว้ และบันทึกว่าขณะค้นหาใช้ภาพแบบใด ค่า similarity อาจเปลี่ยนแปลงได้ตามโมเดลหรือการเปลี่ยนแปลงดัชนี ดังนั้นหากแสดงบนหน้าจอ ต้องระบุหมายเลขเวอร์ชันและเกณฑ์ชัดเจน เงื่อนไขที่ต้องคำนวณเวกเตอร์ภาพใหม่, ความล่าช้าในการอัปเดตดัชนี, และเวลาที่กรณีที่ถูกลบจะหายไปจากผลการค้นหา ควรตรวจสอบใน RFP
ไม่ควรอธิบายการสันนิษฐานสาเหตุจากภาพเพียงอย่างเดียว เช่น แม้จะเห็นเส้นที่คล้ายกันบนพื้นผิว ก็อาจเกิดจากแม่พิมพ์, การสัมผัสระหว่างการขนส่ง, รอยทำความสะอาด หรือการสะท้อนแสงขณะถ่ายภาพ ผลการค้นหาเป็นเพียง “ตัวเลือกที่ควรตรวจสอบ” ในการสืบสวนสาเหตุต้องเปรียบเทียบกับชิ้นงานจริง, เงื่อนไขกระบวนการ, ล็อตวัสดุ, และประวัติอุปกรณ์ แม้กรณีในอดีตที่มีสาเหตุชัดเจนแล้ว การตัดสินใจสำหรับเลขชิ้นส่วนและล็อตปัจจุบันก็เป็นการอนุมัติแยกต่างหาก หากไม่แยกส่วนนี้ จะทำให้เกิดการตัดสินใจสั้น ๆ ว่า “เพราะรอยเดิมก็ให้การจัดการแบบเดิม”
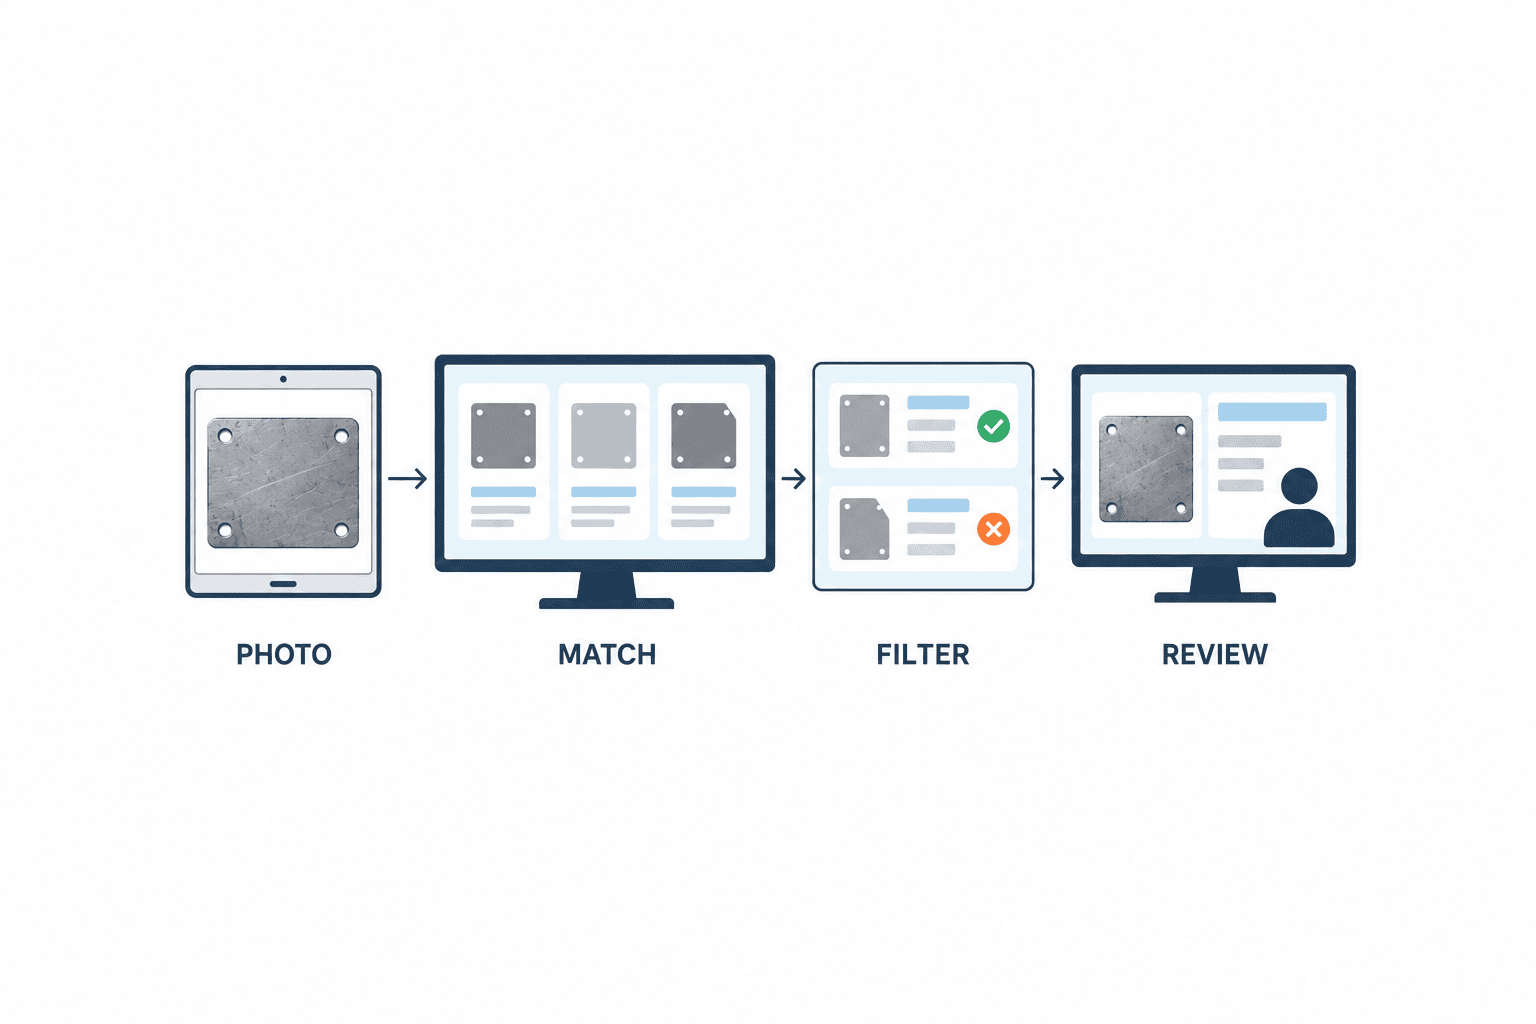
เมื่อต่อเลขล็อต, เลขชิ้นส่วน และฉบับแก้ไขแบบเข้าด้วยกัน วิธีใช้ตัวเลือกจะเปลี่ยนไป
คุณค่าของกรณีที่ระบบเสนอไม่ได้อยู่ที่ภาพข้อบกพร่องเพียงอย่างเดียว แต่รวมถึงความสามารถในการติดตามขอบเขตผลกระทบด้วย หลังจากเปิดตัวเลือกจากการค้นหาแล้ว หากสามารถตรวจสอบได้ว่าล็อตที่เกี่ยวข้องผ่านกระบวนการใดบ้าง ใช้อุปกรณ์, แม่พิมพ์, จิ๊ก และวัสดุใดบ้าง รวมถึงเชื่อมโยงกับบันทึกการตรวจสอบและปลายทางการจัดส่งอย่างไร ก็จะสามารถอภิปรายความเป็นไปได้ในการเกิดซ้ำและขอบเขตการกักกันได้ ในทางกลับกัน กรณีในอดีตที่ไม่ทราบล็อตแม้ภาพจะคล้ายกันก็ควรลดความน่าเชื่อถือลง เงื่อนไขการรับเข้าควรรวมถึงความสามารถในการเชื่อมโยงจากหน้าจอค้นหาไปยัง MES, ERP, QMS และบันทึกการตรวจสอบ แม้ใน PoC ที่ยังไม่สามารถเชื่อมต่อได้ทัน ก็ให้บันทึกหมายเลขกรณีและคีย์ภายนอกไว้เพื่อเชื่อมต่อภายหลัง
เลขชิ้นส่วนจะแยกชื่อแสดงผลกับรหัสทางการออกจากกัน และบันทึกเงื่อนไขการใช้งานที่เปลี่ยนแปลงตามการแก้ไขแบบ, ข้อกำหนดลูกค้า, วัสดุ และปลายทาง แม้จะเป็นเลขชิ้นส่วนเดียวกัน การอนุญาตให้ทำการแปรรูปซ้ำก่อนแก้ไขแบบอาจไม่ถูกอนุญาตหลังแก้ไขแบบ ต้องเก็บข้อมูลฉบับแก้ไขแบบของการจัดการและวันที่เริ่มมีผล และในผลการค้นหาจะแสดงข้อความว่า “ยังไม่ได้ยืนยันความถูกต้องตามมาตรฐานปัจจุบัน” กรณีของกระบวนการที่เลิกใช้จะไม่ลบออก แต่จะตัดออกจากการตั้งค่าค้นหาเริ่มต้น หรือแสดงพร้อมคำเตือนในประวัติ เพื่อให้สามารถย้อนกลับไปตรวจสอบการตัดสินใจในอดีตได้ในการตรวจสอบหรือสืบสวนสาเหตุภายหลัง
การกำหนดสิทธิ์การเข้าถึงต้องมีความละเอียด ผู้ปฏิบัติงานจะเห็นเฉพาะกรณีทั่วไปของสายการผลิตตนเอง วิศวกรคุณภาพจะเห็นกรณีข้ามสายการผลิต ส่วนภาพข้อบกพร่องหรือแบบเฉพาะลูกค้าจะอนุญาตให้ผู้รับผิดชอบที่ได้รับสิทธิ์เท่านั้นเห็นได้ ในโรงงานหลายภาษา แม้ภาพจะเหมือนกัน แต่ถ้าชื่อหมวดหมู่, การจัดการชั่วคราว และคำสั่งปฏิบัติงานแปลไม่ตรงกัน อาจเกิดการใช้งานผิดพลาด จึงต้องแยกคำแปลสำหรับการค้นหากับคำสั่งปฏิบัติงานทางการที่ออกให้หน้างาน และจัดเตรียมเส้นทางกลับไปยังเอกสารที่ได้รับการอนุมัติสำหรับการจัดการที่สำคัญ การแสดงผลหน้าจอเป็นภาษาไทยหรือเวียดนามเพียงอย่างเดียวโดยไม่รวมสิทธิ์และการอนุมัติจะไม่เพียงพอ ต้องออกแบบระบบให้ครอบคลุมเรื่องนี้อย่างครบถ้วน
ชุดคำตอบที่ถูกต้องของ PoC สร้างขึ้นโดยผู้รับผิดชอบการค้นหาและผู้รับผิดชอบคุณภาพร่วมกัน
ใน PoC ผู้รับผิดชอบจะผสมผสานกรณีที่รู้จักซึ่งต้องการค้นหาเข้ากับกรณีที่คล้ายกันแต่มีการจัดการแตกต่างกัน หากกำหนดให้เฉพาะ “ภาพย่อส่วนของภาพเดียวกัน” ซึ่งเป็นข้อได้เปรียบของโมเดลภาพเป็นคำตอบที่ถูกต้อง จะไม่สามารถวัดผลการใช้งานจริงได้ จึงเตรียมภาพจากกล้องรุ่นเก่าและใหม่ ความแตกต่างของแสง การแก้ไขชิ้นส่วน การถ่ายภาพข้อบกพร่องเดียวกันในมุมต่าง ๆ กรณีที่ดูคล้ายกันแต่สาเหตุแตกต่างกัน ข้อบกพร่องที่เกิดขึ้นน้อย คุณภาพภาพต่ำ และการสับสนชิ้นส่วน ภาพที่ใช้ประเมินจะไม่ถูกนำไปใช้ในการสร้างดัชนีหรือปรับพารามิเตอร์ โดยจะแยกตามช่วงเวลาหรืออุปกรณ์และกักกันไว้ หากภาพซ้ำหรือกรณีเดียวกันถูกถ่ายต่อเนื่องข้ามระหว่างฝั่งเรียนรู้และฝั่งประเมิน ผลลัพธ์จะออกมาง่ายเกินไป
คำตอบที่ถูกต้องจะไม่ตัดสินจากความทรงจำของผู้รับผิดชอบเพียงคนเดียว วิศวกรคุณภาพและผู้รับผิดชอบกระบวนการจะแยกแยะ “กรณีในอดีตที่มีประโยชน์” “กรณีที่ดูคล้ายกันแต่ไม่ควรอ้างอิงการจัดการ” และ “กรณีที่ยังไม่ตัดสินใจ” หากมีความเห็นแตกต่างจะบันทึกเหตุผลประกอบ การตัดสินใจด้วยสายตาอาจมีความแตกต่างระหว่างผู้รับผิดชอบตามที่ ASQ อธิบายไว้ใน การสอดคล้องของการตัดสินใจตรวจสอบ หาก “คำตอบที่ถูกต้อง” ของ PoC เองยังมีความไม่ลงรอยกันที่ไม่ได้แก้ไข จะไม่สามารถอธิบายความน่าเชื่อถือของการตัดสินใจในพื้นที่ได้แม้ว่าจะประเมินเฉพาะระบบค้นหา
ตัวชี้วัดจะแบ่งออกเป็นอย่างน้อยสามชั้น ได้แก่ ประสิทธิภาพการค้นหา เช่น อัตราที่กรณีที่มีประโยชน์อยู่ใน Top-3 หรือ Top-5 อัตราการไม่แสดงผลเมื่อไม่มีตัวเลือกที่เหมาะสม และอัตราการแสดงผลผิดพลาดของชิ้นส่วนที่แตกต่างกัน ประสิทธิภาพการทำงาน เช่น เวลาที่ใช้เปิดกรณี อัตราที่สามารถติดตามบันทึกการจัดการ และเวลาการยกระดับกรณีที่ยังไม่ตัดสินใจ ความปลอดภัยด้านคุณภาพ เช่น จำนวนกรณีที่นำการจัดการในอดีตผิดพลาดมาใช้ การข้ามการอนุมัติ และการรั่วไหลของการกักกัน ค่า K ใน Top-K หรือเกณฑ์ผ่านจะพิจารณาจากจำนวนตัวเลือก ความเสี่ยง และขั้นตอนเดิมของบริษัท และต้องตกลงกันล่วงหน้า หลีกเลี่ยงการบีบอัดประสิทธิภาพทั้งหมดเป็น “อัตราคำตอบ AI ที่ถูกต้อง” เพียงค่าเดียว
เมื่อทำการวัดผล จะบันทึกไม่เพียงแต่กรณีที่ค้นหาสำเร็จ แต่รวมถึงกรณีค้นหาไม่สำเร็จ ปัญหาการสื่อสารของอุปกรณ์ สถานที่ที่ไม่สามารถถ่ายภาพได้ กรณีที่ยังไม่ลงทะเบียน และลิงก์ไปยังเอกสารการจัดการที่ขาดหาย ผู้ปฏิบัติงานในพื้นที่จะทดลองใช้อุปกรณ์และสิทธิ์จริง วิศวกรคุณภาพจะตรวจสอบขั้นตอนย้อนหลัง NIST ใน AI RMF Core เน้นความเหมาะสมและตัวแทนของข้อมูล การกำกับดูแลโดยบทบาทและบุคคล การวัดผลก่อนและหลังใช้งาน รวมถึงการบันทึกความไม่แน่นอน ที่นี่นำแนวคิดดังกล่าวมาประยุกต์ใช้ในการออกแบบการประเมินการค้นหากรณี ไม่ได้หมายความว่า NIST กำหนดเกณฑ์ตัวเลขสำหรับการใช้งานนี้โดยเฉพาะ
ข้อกำหนดที่ควรระบุใน RFP: กำหนดการใช้งานและข้อมูลก่อนชื่อรุ่น
ในตอนต้นของ RFP ควรระบุผู้ใช้งาน วิธีการป้อนข้อมูล วัตถุประสงค์การค้นหา และขอบเขตที่ไม่ใช้งาน ตัวอย่างเช่น “ผู้ปฏิบัติงานป้อนภาพถ่ายที่ถ่ายด้วยแท็บเล็ตและล็อตที่สแกนเข้าไป ผู้รับผิดชอบคุณภาพจะดูกรณีตัวอย่างที่ได้รับการอนุมัติแล้ว ระบบจะไม่ตัดสินผลผ่านหรือจัดการชิ้นงานโดยอัตโนมัติ” ต่อไปให้แสดงจำนวนกรณีตัวอย่างปัจจุบัน รูปแบบภาพ วิธีการเชื่อมต่อกับ QMS และ MES ที่มีอยู่ สภาพแวดล้อมอุปกรณ์ และข้อจำกัดเครือข่าย จากนั้นขอให้ผู้ขายตอบแยกส่วนของการย้ายข้อมูล การควบคุมสิทธิ์ การสร้างดัชนี การบำรุงรักษา การประเมิน และการกู้คืนความเสียหาย
ข้อกำหนดฟังก์ชันควรรวมถึง การเก็บรักษาภาพต้นฉบับ จำนวนภาพต่อกรณี การเลือกตัดภาพในขณะค้นหา ตัวกรองตามชิ้นส่วน กระบวนการ และฉบับแก้ไขแบบ การแสดงเหตุผลของตัวเลือก การเชื่อมโยงไปยังเอกสารการจัดการ การแสดงสถานะการอนุมัติ ประวัติการใช้งาน การแก้ไขหรือลบ การจัดการเวอร์ชัน และบันทึกการตรวจสอบ ข้อกำหนดที่ไม่ใช่ฟังก์ชันควรรวมถึง เวลาแสดงผลบนอุปกรณ์ภาคสนาม การใช้งานพร้อมกัน เวลาสะท้อนการเพิ่มดัชนี การจัดการเมื่อเครือข่ายขาด การสำรองข้อมูล ขั้นตอนการกู้คืน และรูปแบบการนำข้อมูลออก กำหนดค่ามาตรฐานตัวเลขไว้ชั่วคราวและระบุรายการที่จะยืนยันหลังทดสอบ PoC การเขียนเพียง “เสนอ AI ที่มีความแม่นยำสูงสุด” อย่างเดียวไม่เพียงพอสำหรับการเปรียบเทียบราคา
ควรตรวจสอบสิทธิ์ข้อมูลและบริการภายนอกด้วย เช่น สถานที่จัดเก็บภาพและแบบ ว่าผู้ขายหรือผู้ให้บริการโมเดลภายนอกจะนำข้อมูลไปใช้เรียนรู้ซ้ำหรือไม่ ระยะเวลาการเก็บรักษา หลักฐานการลบ บันทึกการเข้าถึง การแยกข้อมูลลูกค้า และผู้ประมวลผลรอง หากกระบวนการห้ามใช้คลาวด์ ให้ขอข้อเสนอแบบเครือข่ายปิดหรือระบบภายในองค์กร เงื่อนไขเหล่านี้ขึ้นกับกฎระเบียบและสัญญาลูกค้า จึงไม่ระบุเป็นข้อบังคับตามกฎหมายไทยโดยตรง แต่เป็นเรื่องที่ฝ่ายสัญญาและบริหารข้อมูลของบริษัทต้องตรวจสอบ
ใน RFP ควรระบุไม่เพียง “เดโมกรณีสำเร็จที่ผู้ขายเตรียมไว้” แต่รวมถึงการทดสอบด้วยภาพประเมินที่ผู้สั่งซื้อสงวนไว้ กรณีตัวอย่างที่ชิ้นส่วนต่างกัน กรณีที่ไม่ใช่เป้าหมายการค้นหา การจัดการเวอร์ชันเก่า ลิงก์ขาด ฯลฯ ในเอกสารตอบกลับให้ระบุเวอร์ชันของโมเดลหรือบริการ เงื่อนไขการเรียนรู้ซ้ำและสร้างดัชนีใหม่ วิธีการประเมินซ้ำเมื่ออัปเดต และรายละเอียดค่าใช้จ่าย เมื่อต้องการเปรียบเทียบการใช้งานฝังภาพอย่างละเอียด ให้ดูเอกสารทางเทคนิคอย่างเป็นทางการ เช่น คำอธิบาย API ฝังภาพและข้อความของ Microsoft และตรวจสอบเงื่อนไขการให้บริการและการจัดการข้อมูลอย่างละเอียด
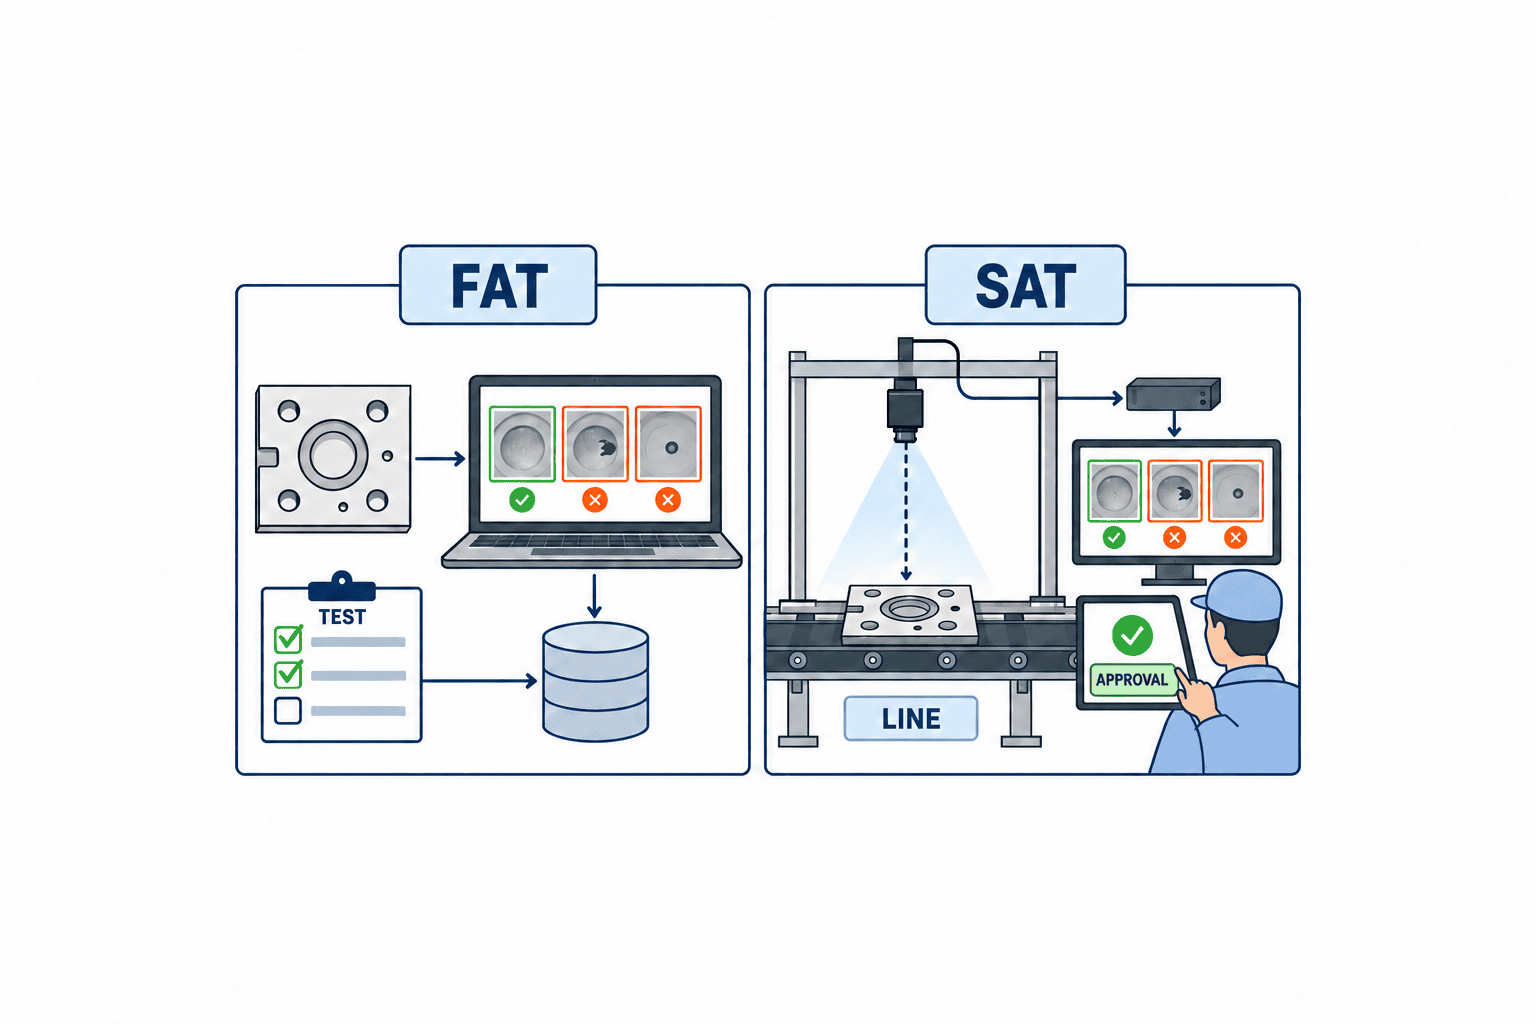
FAT และ SAT ในการตรวจสอบงานว่า “สามารถค้นหาได้”
FAT ถือเป็นโอกาสในการตรวจสอบว่าการประกอบและการตั้งค่าของผู้ขายเป็นไปตามข้อกำหนดก่อนนำเข้าสู่โรงงานหรือไม่ โดยใช้ภาพรับเข้ามาทดสอบการนำเข้าตามรูปแบบที่กำหนด, การจับคู่ระหว่างรหัสกรณีและคีย์ภายนอก, ตัวกรองชิ้นส่วนและกระบวนการ, การแสดงสถานะการอนุมัติ, การซ่อนตามสิทธิ์, ลิงก์ผลการค้นหา และบันทึกการดำเนินการ นอกจากนี้ การประเมินอันดับของโมเดลก็เป็นส่วนหนึ่งของ FAT ด้วย โดยจะตรวจสอบว่าหลังจากอัปเดตดัชนี ผลลัพธ์ยังคงทำซ้ำได้กับชุดทดสอบเดิมหรือไม่ กรณีทดสอบที่เกี่ยวกับความผิดพลาดหรือข้อมูลนำเข้าที่ไม่คาดคิด ได้แก่ ภาพเสียหาย, การลงทะเบียนซ้ำ, ช่องว่าง, กรณีที่ยังไม่อนุมัติ และกรณีที่ถูกลบไปแล้ว
SAT จะทดสอบในสภาพแวดล้อมของโรงงาน เช่น เครื่องปลายทาง, แสงสว่าง, สัญญาณไร้สาย, บัญชีผู้ใช้งานจริง และกะการทำงาน โดยสังเกตกระบวนการที่ผู้ปฏิบัติงานถ่ายภาพ, เปิดดูตัวเลือก, สอบถามวิศวกรคุณภาพ, และกลับไปบันทึกการจัดการที่ได้รับอนุมัติพร้อมกับล็อตปัจจุบัน ตรวจสอบด้วยว่าเมื่อไม่สามารถถ่ายภาพ, ค้นหาไม่สำเร็จ หรือเครือข่ายขาดการเชื่อมต่อ จะสามารถกลับไปใช้ขั้นตอนการกักกัน, การติดต่อ และการบันทึกที่มีอยู่ได้หรือไม่ ถึงแม้ว่าภาพของตัวเลือกอันดับต้น ๆ ใน SAT จะเหมาะสม แต่ถ้าไม่สามารถเปิดลิงก์การจัดการได้ ก็ถือว่าไม่บรรลุวัตถุประสงค์ทางธุรกิจ FAT และ SAT จะถูกใช้งานเป็นการแบ่งขั้นตอนการทดสอบและการอนุมัติตามสัญญา และควรกำหนดให้สอดคล้องกับขั้นตอนมาตรฐานของแต่ละบริษัท
ในใบรับเข้าจะบันทึกหมายเลขทดสอบ, ชิ้นส่วน, ฉบับแก้ไขแบบ และล็อตที่เป็นเงื่อนไขเบื้องต้น, ภาพถ่ายที่ป้อนเข้า, ผลลัพธ์ที่คาดหวัง, ผลลัพธ์จริง, ผู้รับผิดชอบ, หลักฐาน, การตัดสินใจจัดการชิ้นงาน และกำหนดเวลาการแก้ไข นอกจากเกณฑ์ผ่านประสิทธิภาพการค้นหาแล้ว ยังต้องกำหนดวิธีจัดการกับข้อผิดพลาดร้ายแรงล่วงหน้า เช่น กรณีที่สามารถดูกรณีลับของลูกค้าที่ไม่ตรงกันได้, แสดงผลการจัดการที่ยังไม่อนุมัติเป็นสถานะอนุมัติ, หรือเลือกฉบับแก้ไขแบบปัจจุบันและแบบเก่าเป็นแบบเดียวกันโดยอัตโนมัติ ข้อบกพร่องเหล่านี้แม้อันดับเฉลี่ยจะสูง ก็อาจเป็นเหตุผลให้หยุดรับเข้าชิ้นงานได้ เงื่อนไขการหยุดและขอบเขตความรับผิดชอบในการทดสอบซ้ำต้องตกลงกันในสัญญา
ขั้นตอนการอัปเดต การตรวจสอบ และการเลิกใช้ที่จำเป็นหลังเริ่มใช้งาน
กรณีข้อบกพร่องใหม่จะไม่กลายเป็นทรัพย์สินสำหรับการค้นหาเพียงแค่ลงทะเบียนภาพถ่ายเท่านั้น ต้องกำหนดการเปลี่ยนสถานะ เช่น การลงทะเบียนชั่วคราว การยืนยันคุณภาพ การเพิ่มเติมสาเหตุและการจัดการ การอนุมัติ และการสะท้อนในดัชนี พร้อมกำหนดว่าจะแสดงสถานะใดบ้างในรายการตัวเลือก กรณีที่ยังไม่ยืนยันถือเป็นข้อมูลอ้างอิงสำหรับการสอบสวนเท่านั้น ไม่ควรแสดงเป็นหลักฐานมาตรฐานสำหรับการจัดการเพื่อความปลอดภัย เมื่อมีการแก้ไขการจัดการ ให้เก็บประวัติเดิมไว้และอัปเดตลิงก์ไปยังเวอร์ชันปัจจุบัน เมื่อรวมกรณีหรือแก้ไขการลงทะเบียนผิดพลาด ต้องสามารถติดตามได้จากบันทึกการค้นหาว่าในขณะนั้นแสดงอะไรบ้าง
ในการทบทวนประจำเดือนหรือรอบระยะเวลาที่กำหนด ให้ตรวจสอบการค้นหาที่ไม่มีผลลัพธ์ ตัวเลือกที่ถูกเปิดดูแต่ไม่ได้ใช้ ข้อผิดพลาดในการแสดงผล ความเบี่ยงเบนตามสายชิ้นส่วน ระยะเวลาการค้นหา ลิงก์เสีย และข้อผิดพลาดสิทธิ์ หากมีการเปลี่ยนอุปกรณ์ถ่ายภาพหรือการออกแบบผลิตภัณฑ์ การกระจายภาพก็จะเปลี่ยนไปด้วย เมื่อมีการนำรุ่นหรือกล้องใหม่มาใช้ ต้องไม่ใช้ผลประเมินเดิมโดยตรง แต่เพิ่มภาพตัวแทนและประเมินใหม่ หากมีการเปลี่ยนแปลงเกณฑ์หรือตัวแบบ ต้องบันทึกหมายเลขเวอร์ชัน เหตุผลการเปลี่ยนแปลง ผลการทดสอบซ้ำ และขั้นตอนการย้อนกลับ เอกสาร คำอธิบายของ NIST เรื่องความน่าเชื่อถือของ AI ของ NIST ก็กล่าวถึงการทดสอบและการตรวจสอบอย่างต่อเนื่องหลังการติดตั้ง
การเพิ่มจำนวนกรณีไม่ได้หมายความว่าความแม่นยำในการค้นหาจะดีขึ้นเสมอไป หากมีภาพซ้ำคุณภาพต่ำจำนวนมาก อาจทำให้ตัวเลือกอันดับต้นถูกครอบครอง ควรแยกภาพตัวแทนและภาพเสริม รวมภาพถ่ายต่อเนื่องของกรณีเดียวกันเป็นชุดเดียวกัน และให้ผู้เชี่ยวชาญแก้ไขป้ายกำกับผิดชัดเจน อนุญาตให้ผลการค้นหาแสดง “ไม่มีตัวเลือกที่ตรงกัน” เพื่อให้ผู้ปฏิบัติงานเปลี่ยนไปใช้การสอบสวนปกติได้ ซึ่งถือเป็นคุณภาพการใช้งาน เมื่อสิ้นสุดการใช้งานโมเดล ต้องตรวจสอบการส่งออกหรือลบภาพ กรณี ข้อมูลบันทึก และดัชนีเวกเตอร์ พร้อมประสานกับข้อกำหนดการเก็บบันทึกทางธุรกิจ
ในการย้ายข้อมูลเดิม ควรหลีกเลี่ยงการใช้ชื่อไฟล์ต้นฉบับเป็นรหัสกรณี เนื่องจากอาจมีภาพชื่อเดียวกันในแต่ละแผนก และขณะคัดลอกอาจเปลี่ยนนามสกุลไฟล์เท่านั้น ก่อนย้ายข้อมูลให้จัดทำรายการสถานที่เก็บต้นฉบับ วันที่สร้าง ค่าแฮชไฟล์ รายงานที่เกี่ยวข้อง และผู้ลงทะเบียน หากพบภาพซ้ำไม่ควรลบทันทีแต่เก็บไว้เป็นตัวเลือกเพื่อตรวจสอบ หากรายงานมีการอัปเดต ต้องแยกแยะระหว่างเวอร์ชันที่อ้างอิงในช่วงถ่ายภาพกับเวอร์ชันที่ใช้งานปัจจุบัน หากผสมภาพที่ได้รับจากลูกค้ากับภาพถ่ายภายในบริษัท อาจเกิดความผิดพลาดเรื่องสิทธิ์การใช้งานหรือขอบเขตการเปิดเผย ผลลัพธ์การย้ายข้อมูลต้องบันทึกไม่เพียงแต่ตัวอย่างที่ดึงมา แต่รวมจำนวนรายการ อัตราการเชื่อมโยง อัตราการไม่ตรงกัน และจำนวนกรณีสิทธิ์ไม่ตรงกัน โดยฝ่ายคุณภาพต้องอนุมัติก่อนสะท้อนในดัชนี
ความสะดวกในการใช้งานอุปกรณ์ปลายทางต้องตรวจสอบพร้อมกับความแม่นยำในการค้นหา ทดลองในสถานที่จริงว่าผู้ปฏิบัติงานที่สวมถุงมือสามารถถ่ายภาพได้หรือไม่ สามารถระบุจุดบกพร่องในพื้นที่ที่มีการสะท้อนแสงสูงได้หรือไม่ ในกระบวนการที่สัญญาณไร้สายอ่อน การส่งซ้ำจะไม่ทำให้เกิดการลงทะเบียนซ้ำหรือไม่ และเมื่อเปลี่ยนกะจะไม่มีสิทธิ์ของผู้ใช้คนก่อนหลงเหลืออยู่หรือไม่ หากไม่สามารถอ่านล็อตได้ทันทีหลังถ่ายภาพ ให้บันทึกภาพเป็นแบบร่างและกำหนดขั้นตอนเติมคีย์ติดตามภายหลัง แต่ไม่อนุญาตให้แสดงกรณีที่คีย์ติดตามยังไม่ยืนยันเป็นตัวเลือกที่ผ่านการอนุมัติ เอกสารขั้นตอนการใช้งานอุปกรณ์ต้องสั้นและมีภาพประกอบ สังเกตว่าผู้ปฏิบัติงานสามารถดำเนินการสี่กรณีข้อยกเว้น ได้แก่ การถ่ายภาพผิดพลาดและถ่ายใหม่ ไม่มีตัวเลือก ลิงก์การจัดการเสีย และการกักกันฉุกเฉิน ได้โดยไม่สับสนหรือไม่
ในการวัดผล ควรไม่เฉลี่ยเฉพาะการค้นหาที่สำเร็จเพียงอย่างเดียว เพราะจะทำให้ภาพรวมดูดีเกินจริง ต้องนับทุกเซสชันการค้นหา รวมถึงกรณีที่เปิดตัวเลือกแต่ไม่ได้ใช้ ค้นหาซ้ำด้วยคำอื่น โทรหาผู้รับผิดชอบคุณภาพ หรือไม่พบบันทึกด้วย แสดงทั้งค่ากลางของเวลาการค้นหาและวิเคราะห์สาเหตุของกรณีที่ใช้เวลานาน ด้านคุณภาพ แม้จะค้นพบกรณีได้เร็ว แต่หากไม่มีการกักกันหรืออนุมัติ ก็ไม่ถือว่าเป็นการปรับปรุง ต้องบันทึกช่วงเวลาที่เปรียบเทียบก่อนและหลังใช้งาน กระบวนการเป้าหมาย กะเป้าหมาย และโครงสร้างข้อบกพร่อง หากเงื่อนไขเปลี่ยนแปลง อย่าโฆษณาว่าความแตกต่างของเวลาเป็นผลลัพธ์ที่แท้จริง วัตถุประสงค์และระยะเวลาการเก็บบันทึกของบันทึกการค้นหาต้องสอดคล้องกับระเบียบภายในองค์กร และกำหนดขอบเขตไม่ให้ใช้เป็นตัวชี้วัดการติดตามบุคคล
ลำดับการนำเข้าและการแบ่งหน้าที่เพื่อเริ่มต้นอย่างค่อยเป็นค่อยไป
ในขั้นตอนแรก ผู้รับผิดชอบกระบวนการเป้าหมายจะเลือก “กรณีที่สามารถอ้างอิงได้จากการค้นหา” และเจ้าหน้าที่คุณภาพจะตรวจสอบความมีประสิทธิผลของบันทึกการจัดการ หากเจ้าหน้าที่ IT เพียงฝ่ายเดียวทำการนำเข้าโฟลเดอร์ทั้งหมดพร้อมกัน อาจเกิดความเสี่ยงที่กรณีที่มีการเปลี่ยนแปลงการจัดการระหว่างทาง หรือกรณีพิเศษที่ต้องได้รับการอนุมัติจากลูกค้า จะดูเหมือนเป็นการจัดการมาตรฐานปกติ ตัวอย่างเช่น การแบ่งสถานะของรายงานข้อบกพร่องที่มีอยู่ทีละรายการเป็น การค้นพบ, การกักกัน, การตัดสินใจ, สาเหตุ, การจัดการชั่วคราว, มาตรการถาวร และการตรวจสอบความมีประสิทธิผล ในขั้นตอนนี้ การไม่ผสมสถานะหลายสถานะในช่องเดียวกันจะช่วยให้การอธิบายผลการค้นหาในภายหลังเป็นไปอย่างชัดเจน หากภาพถ่ายและรายงานมีหมายเลขการจัดการแยกกัน ผู้สั่งซื้อจะตรวจสอบตารางการเชื่อมโยงระหว่างทั้งสองด้วย ภาพถ่ายที่ไม่สามารถจับคู่ได้จะไม่ถูกเผยแพร่เป็นกรณีที่รู้จักโดยไม่จำเป็น แต่จะถูกจัดเก็บแยกไว้ในรายการแยกที่ระบุว่า “ยังไม่ตรวจสอบ”
ถัดไป จะทดลองแยกงานระหว่างการลงทะเบียนภาพและการอนุมัติเนื้อหา ผู้ป้อนข้อมูลในพื้นที่จะได้รับเวอร์ชันทดลองที่จำกัดการดำเนินการที่จำเป็นประมาณสามรายการ ส่วนเจ้าหน้าที่คุณภาพจะมีรายการรออนุมัติ หากทั้งสองฝ่ายพยายามกรอกข้อมูลทุกช่องในหน้าจอเดียวกันโดยไม่จำเป็น งานอาจหยุดชะงัก และในที่สุดการตัดสินใจอาจดำเนินการผ่านอีเมลหรือการพูดคุยด้วยวาจา จะมีการกำหนดระยะเวลาที่สามารถเพิ่มข้อมูลการตัดสินใจที่ทำภายนอกระบบได้ในภายหลัง รวมถึงผู้รับผิดชอบ อย่างไรก็ตาม จะไม่ทำให้การป้อนข้อมูลย้อนหลังเป็นเรื่องปกติ และจะกำหนดการตรวจสอบขั้นต่ำที่จำเป็นก่อนสะท้อนผลในตัวเลือกการค้นหา ผู้ดูแลระบบควรตรวจสอบไม่เพียงแต่จำนวนกรณีที่ปรากฏในดัชนีเท่านั้น แต่ยังต้องดูจำนวนวันที่ค้างอยู่ในสถานะรออนุมัติและการเพิ่มหรือลดของภาพถ่ายที่ยังไม่ตรวจสอบด้วย
ในระหว่างการทดลอง PoC จะเปิดกรณีล้มเหลวทุกสัปดาห์ และแยกสาเหตุเป็น “คุณภาพของภาพถ่าย”, “กรณีไม่เพียงพอ”, “การจำแนกผิด”, “ข้อมูลเมต้าไม่ตรงกัน”, “ลิงก์การจัดการขาด”, “สิทธิ์”, และ “ความเข้าใจในการใช้งาน” หากพยายามแก้ไขทุกปัญหาด้วยการเรียนรู้โมเดลใหม่ อาจทำให้ข้อบกพร่องในการลงทะเบียนข้อมูลถูกซ่อนไว้ หากทิศทางของภาพถ่ายไม่สม่ำเสมอ จะเปลี่ยนอุปกรณ์ถ่ายภาพ หากสถานะการอนุมัติกรณีไม่ชัดเจน จะเปลี่ยนการแสดงผลบนหน้าจอและขั้นตอนการทำงาน เพื่อยืนยันว่าการเปลี่ยนแปลงใดมีผลต่ออันดับการค้นหา จะบันทึกเวอร์ชันของชุดประเมิน ดัชนี โมเดล และการตั้งค่าตัวกรอง และเปรียบเทียบก่อนและหลังการเปลี่ยนแปลงภายใต้เงื่อนไขเดียวกัน ภาพที่ผู้ทดสอบได้ปรับแต่งการตั้งค่าขณะดูคำตอบจะถูกตัดออกจากชุดประเมินอิสระในภายหลัง
กรณีที่มักมองข้ามในขั้นตอนประเมิน “คล้ายกันแต่ใช้ไม่ได้”
ในงานด้านคุณภาพ กรณีที่มีลักษณะภายนอกคล้ายกันมักมีความเสี่ยงสูงที่จะใช้งานผิดพลาด แม้แต่การเปลี่ยนสีที่เหมือนกัน แต่การปนเปื้อนของวัสดุกับการตกค้างของสารล้างทำความสะอาดนั้นขอบเขตการควบคุมแตกต่างกัน แม้แต่การบิ่นที่เหมือนกัน แต่สาเหตุจากการแปรรูปในกระบวนการกับความเสียหายระหว่างการขนส่งก็ต้องตรวจสอบแหล่งที่มาต่างกัน ดังนั้นข้อมูลสำหรับการประเมินจึงต้องมี “ภาพที่ใกล้เคียงกัน แต่ชิ้นส่วน กระบวนการ ฉบับแก้ไขแบบ ข้อกำหนดลูกค้า หรือสาเหตุ อย่างใดอย่างหนึ่งแตกต่างกัน” ซึ่งเป็นกรณีลบที่ใส่เข้าไปโดยเจตนา การใช้ภาพอื่นแบบสุ่มเป็นกรณีลบเพียงอย่างเดียวไม่สามารถทดสอบสถานการณ์ที่พนักงานในพื้นที่เกิดความสับสนจริงได้ เมื่อแสดงเหตุผลของตัวเลือกในหน้าค้นหา จึงควรแยกช่องแสดงความใกล้เคียงทางสายตาและความเหมาะสมในการใช้งานจริงออกจากกัน
นอกจากนี้ แม้จะเป็นข้อบกพร่องที่เหมือนกันเป๊ะ แต่การจัดการในอดีตอาจไม่สามารถใช้ได้ในปัจจุบัน แม้ว่าลูกค้าจะเคยอนุญาตให้ทำการแปรรูปซ้ำ แต่ข้อกำหนดปัจจุบันอาจกำหนดให้ต้องทำลายทิ้ง ซึ่งเป็นเรื่องที่ประสิทธิภาพของการค้นหาภาพไม่สามารถตัดสินได้ ก่อนอ้างอิงการจัดการจากกรณีในอดีต จึงต้องมีการตรวจสอบข้อกำหนดปัจจุบันและเส้นทางการอนุมัติของผลิตภัณฑ์เป้าหมาย หากสามารถลิงก์ไปยังเอกสารเก่าได้โดยตรง ต้องระบุให้ชัดเจนว่าเป็น “เอกสารประวัติ” และถ้ามีเอกสารมาตรฐานปัจจุบันก็ควรแสดงควบคู่กันไปด้วย กรณีที่เจ้าหน้าที่คุณภาพตัดสินใจว่าตัวเลือกนั้นไม่เหมาะสม ควรบันทึกไว้ในล็อกการค้นหา และไม่เปลี่ยนแปลงป้ายกำกับความถูกต้องในข้อมูลฝึกสอนของโมเดลทันที เพราะเหตุผลที่ไม่เหมาะสมอาจมาจากเงื่อนไขอื่นนอกเหนือจากภาพ
แม้ผลลัพธ์จะไม่มีตัวเลือกเลยก็สามารถเป็นผลลัพธ์ที่มีประโยชน์ได้ เมื่อไม่พบกรณีที่เหมาะสม การแสดงกรณีที่มีความคล้ายคลึงต่ำอย่างฝืนใจและทำให้ผู้ปฏิบัติงานรับรู้ว่า “อันดับสูงจึงเหมือนกัน” อาจทำให้เกิดความเข้าใจผิด การกลับไปใช้กระบวนการจัดการข้อบกพร่องปกติจะดีกว่า อย่างไรก็ตาม หากตั้งค่าค่าขีดจำกัด “ไม่มีตัวเลือก” เข้มงวดเกินไป อาจทำให้กรณีที่รู้จักแล้วก็ไม่ถูกค้นพบด้วย ค่าขีดจำกัดจึงควรพิจารณาแยกตามประเภทข้อบกพร่องและสายชิ้นส่วน และควรแสดงเงื่อนไขการค้นหาไว้ในหน้าผลลัพธ์ ภาพที่ไม่มีตัวเลือกจะถูกเก็บสะสมไว้เพื่อตรวจสอบว่าเป็นข้อบกพร่องใหม่ที่ยังไม่ลงทะเบียน ข้อบกพร่องที่เกิดจากการถ่ายภาพไม่สมบูรณ์ หรือข้อมูลเมตาของกรณีที่มีอยู่ขาดหายไป นอกจากนี้ ควรบันทึกการดำเนินการค้นหาใหม่หรือยกเลิกตัวกรองไว้ในล็อกด้วย เพื่อประเมินภาระงานโดยรวมของการตรวจสอบ ไม่ใช่แค่ดูอัตราความสำเร็จของแต่ละครั้งเท่านั้น
กำหนดขอบเขตความรับผิดชอบหลังการรับเข้าตามสัญญา
ในสัญญาและขั้นตอนการปฏิบัติงาน จะระบุผู้รับผิดชอบในแต่ละส่วนอย่างชัดเจน ได้แก่ การลงทะเบียนภาพถ่ายข้อบกพร่อง, การอนุมัติกรณีปัญหา, การอัปเดตแบบจำลองและดัชนี, สิทธิ์ของผู้ใช้งาน, การลบข้อมูล, การติดต่อเมื่อเกิดความผิดปกติ และการกู้คืนข้อมูลสำรอง แม้ว่าผู้ขายจะดูแลรักษาเครื่องมือค้นหา แต่ไม่ได้หมายความว่าจะเป็นผู้แทนในการตัดสินใจชิ้นงานหรืออนุมัติการจัดการชิ้นงาน ฝ่ายโรงงานต้องเป็นผู้ลงทะเบียนชิ้นส่วนใหม่หรือฉบับแก้ไขแบบ หากเพียงแค่ปรับปรุงแบบจำลองโดยไม่ลงทะเบียนข้อมูลเหล่านี้ จะไม่สามารถแสดงผลตัวเลือกที่ถูกต้องได้ เพื่อให้การดำเนินงานดำเนินต่อเนื่องแม้เจ้าหน้าที่เปลี่ยนแปลง จึงต้องกำหนดบทบาทหน้าที่ที่ชัดเจนสำหรับการตรวจสอบรายวัน, การทบทวนกรณีที่ยังไม่อนุมัติรายสัปดาห์, การวิเคราะห์ความล้มเหลวในการค้นหารายเดือน และการทดสอบซ้ำเมื่อมีการเปลี่ยนแปลง รวมถึงกำหนดผู้มีอำนาจตัดสินใจในการหยุดใช้ฟังก์ชันค้นหาและกลับไปใช้ขั้นตอนเดิมเมื่อเกิดข้อบกพร่องร้ายแรง
ในการพิจารณาค่าใช้จ่ายและการต่ออายุสัญญา จะใช้ข้อมูลจากจำนวนกรณีที่ใช้ในการตรวจสอบจริง, อัตราการเข้าถึงเอกสารการจัดการชิ้นงาน, อัตราการคัดกรองตัวเลือกที่ผิดพลาดออก และภาระงานในการลงทะเบียนของฝ่ายปฏิบัติงาน มากกว่าจำนวนครั้งที่มีการค้นหา สาเหตุที่การใช้งานน้อยอาจมาจาก “ฝ่ายปฏิบัติงานไม่ต้องการ” หรือ “เข้าสู่ระบบอุปกรณ์ได้ยาก” หรือ “สถานะการอนุมัติของตัวเลือกไม่ได้รับความเชื่อถือ” ซึ่งแต่ละกรณีจะต้องมีมาตรการแก้ไขที่แตกต่างกัน หากปรับปรุงเพียงหน้าจอค้นหาแต่การบันทึกข้อมูลการจัดการชิ้นงานยังล่าช้า ก็จะไม่เกิดคุณค่าเพิ่มขึ้น ในการประชุมประเมินผลหลังการติดตั้ง เจ้าหน้าที่ผู้รับผิดชอบแบบจำลอง, ฝ่ายคุณภาพ, ฝ่ายผลิต, ฝ่าย IT และฝ่ายบริหารข้อมูล จะร่วมกันพิจารณากรณีความล้มเหลวเดียวกัน เพื่อกำหนดว่าจะปรับปรุงข้อมูล, หน้าจอ หรือขั้นตอนการทำงานส่วนใดต่อไป
คำถามที่พบบ่อย: เมื่อต้องพิจารณา AI สำหรับการค้นหากรณีข้อบกพร่องในอุตสาหกรรมการผลิต
สามารถตัดสินสาเหตุและการจัดการชิ้นงานได้จากการค้นหาภาพข้อบกพร่องที่คล้ายกันด้วย AI เพียงอย่างเดียวหรือไม่?
ไม่สามารถตัดสินได้ ความใกล้เคียงของลักษณะภายนอกช่วยจำกัดตัวเลือกสำหรับการตรวจสอบ แต่สาเหตุและการจัดการที่อนุญาตจะแตกต่างกันหากวัสดุ อุปกรณ์ เงื่อนไขกระบวนการ ฉบับแก้ไขแบบของชิ้นส่วน ล็อต หรือข้อกำหนดของลูกค้าแตกต่างกัน การตัดสินใจเรื่องการผ่าน/ไม่ผ่าน การกักกัน การอนุมัติพิเศษ หรือการนำกลับเข้ากระบวนการในกรณีใหม่ จะขึ้นอยู่กับการตัดสินใจของผู้มีอำนาจตามบันทึกปัจจุบัน ในหน้าจอจะแยกแสดง “กรณีปัญหาที่คล้ายกัน” กับ “สาเหตุที่ยืนยันแล้ว” และ “การตัดสินใจจัดการชิ้นงานที่ได้รับการอนุมัติ” อย่างชัดเจน
ฐานข้อมูลภาพข้อบกพร่องสำหรับคุณภาพควรเริ่มต้นที่จำนวนกี่รายการ?
ไม่มีจำนวนขั้นต่ำที่ใช้ได้กับทุกกรณี จำนวนที่ต้องการขึ้นอยู่กับชนิดสินค้า ประเภทข้อบกพร่อง ความแตกต่างในการถ่ายภาพ และวิธีการจำกัดขอบเขตการค้นหา เริ่มต้นด้วยการนับกรณีที่มีอยู่ ตรวจสอบอัตราการเชื่อมโยงระหว่างภาพกับการจัดการชิ้นงาน ความเบ้ของข้อมูลตามเลขชิ้นส่วนและกระบวนการ รวมถึงจำนวนที่สามารถสงวนไว้สำหรับการประเมิน แม้จะมีจำนวนไม่มากก็สามารถทำ PoC สำหรับหน้าจอค้นหาและการเชื่อมโยงกับงานได้ แต่ไม่สามารถรับประกันประสิทธิภาพกับข้อบกพร่องที่ยังไม่เคยพบ หากกรณีไม่เพียงพอ ควรจัดระเบียบกฎเกณฑ์และระบบการจำแนกประเภทก่อนการค้นหาด้วยดัชนี
ใน RFP สำหรับการค้นหาภาพข้อบกพร่อง ควรเปรียบเทียบค่าใช้จ่ายอย่างไร?
แยกค่าใช้จ่ายระหว่างการย้ายข้อมูลครั้งแรก การทำความสะอาดข้อมูล การตั้งค่าอุปกรณ์ การเชื่อมโยง และการประเมินผล กับค่าใช้จ่ายรายเดือนสำหรับการจัดเก็บ การค้นหา การใช้งานโมเดล และการบำรุงรักษา ให้ประเมินภายใต้สมมติฐานเดียวกัน เช่น จำนวนกรณี จำนวนภาพ ความเร็วในการเพิ่มข้อมูล จำนวนครั้งการค้นหา การใช้งานพร้อมกัน และความถี่ในการทำดัชนีใหม่ แม้โมเดลราคาถูก หากต้องรักษาการเชื่อมโยงกับบันทึกการจัดการชิ้นงานด้วยมือ ค่าใช้จ่ายในการดำเนินงานจะสูงขึ้น ประสิทธิผลด้านต้นทุนควรวัดจากเวลาการตรวจสอบปัจจุบัน จำนวนกรณีที่ต้องตรวจสอบซ้ำ และความเสี่ยงจากการจัดการผิดพลาดในองค์กรก่อนคำนวณ
FAT และ SAT แยกตรวจสอบอะไรในการค้นหาภาพ?
ใน FAT จะตรวจสอบการนำเข้าข้อมูล สิทธิ์การใช้งาน การค้นหาและการกรอง เวอร์ชัน ซอฟต์แวร์ บันทึกการใช้งาน การป้อนข้อมูลผิดปกติ และผลลัพธ์ของชุดข้อมูลที่สงวนไว้สำหรับประเมิน ส่วน SAT จะตรวจสอบอุปกรณ์ในโรงงาน เงื่อนไขการถ่ายภาพ เครือข่าย ผู้ใช้งานในกะงาน รวมถึงกระบวนการส่งต่อและบันทึกการจัดการชิ้นงานจริง ทั้งสองการทดสอบต้องกำหนดเงื่อนไขและเกณฑ์ผ่านร่วมกันก่อนทำสัญญา พร้อมเก็บหลักฐานและประเด็นที่ยังต้องแก้ไขไว้เป็นข้อมูล
สรุป
การค้นหาภาพข้อบกพร่องด้วย AI ในอุตสาหกรรมการผลิต ไม่สามารถสมบูรณ์ได้เพียงแค่ฟังก์ชันการค้นหาลักษณะภาพในอดีตเท่านั้น แต่ต้องเชื่อมโยงภาพกับรหัสกรณี เลขชิ้นส่วน ล็อต ฉบับแก้ไขแบบ การตัดสินใจจัดการชิ้นงาน การอนุมัติ และสิทธิ์การเข้าถึง พร้อมสร้างกระบวนการให้ผู้ใช้งานตรวจสอบตัวเลือกก่อน จึงจะนำไปใช้ในงานคุณภาพได้ ในขั้นตอน PoC จะประเมินพฤติกรรมการค้นหาของหน้างานและความเสี่ยงจากการแสดงผลผิดพลาด ส่วนใน RFP, FAT, SAT ต้องตรวจสอบการบันทึก สิทธิ์ และการจัดการข้อยกเว้นในระดับเดียวกับอันดับของโมเดล
TOMAS TECH สามารถช่วยโรงงานในไทยสำรวจภาพข้อบกพร่องและบันทึกคุณภาพ กำหนดขอบเขตการค้นหา และออกแบบการทดสอบรับมอบ หากยังอยู่ในขั้นวางแนวคิด สามารถแจ้งขั้นตอนการผลิตและปัญหาที่พบผ่าน หน้าติดต่อเรา ได้


