


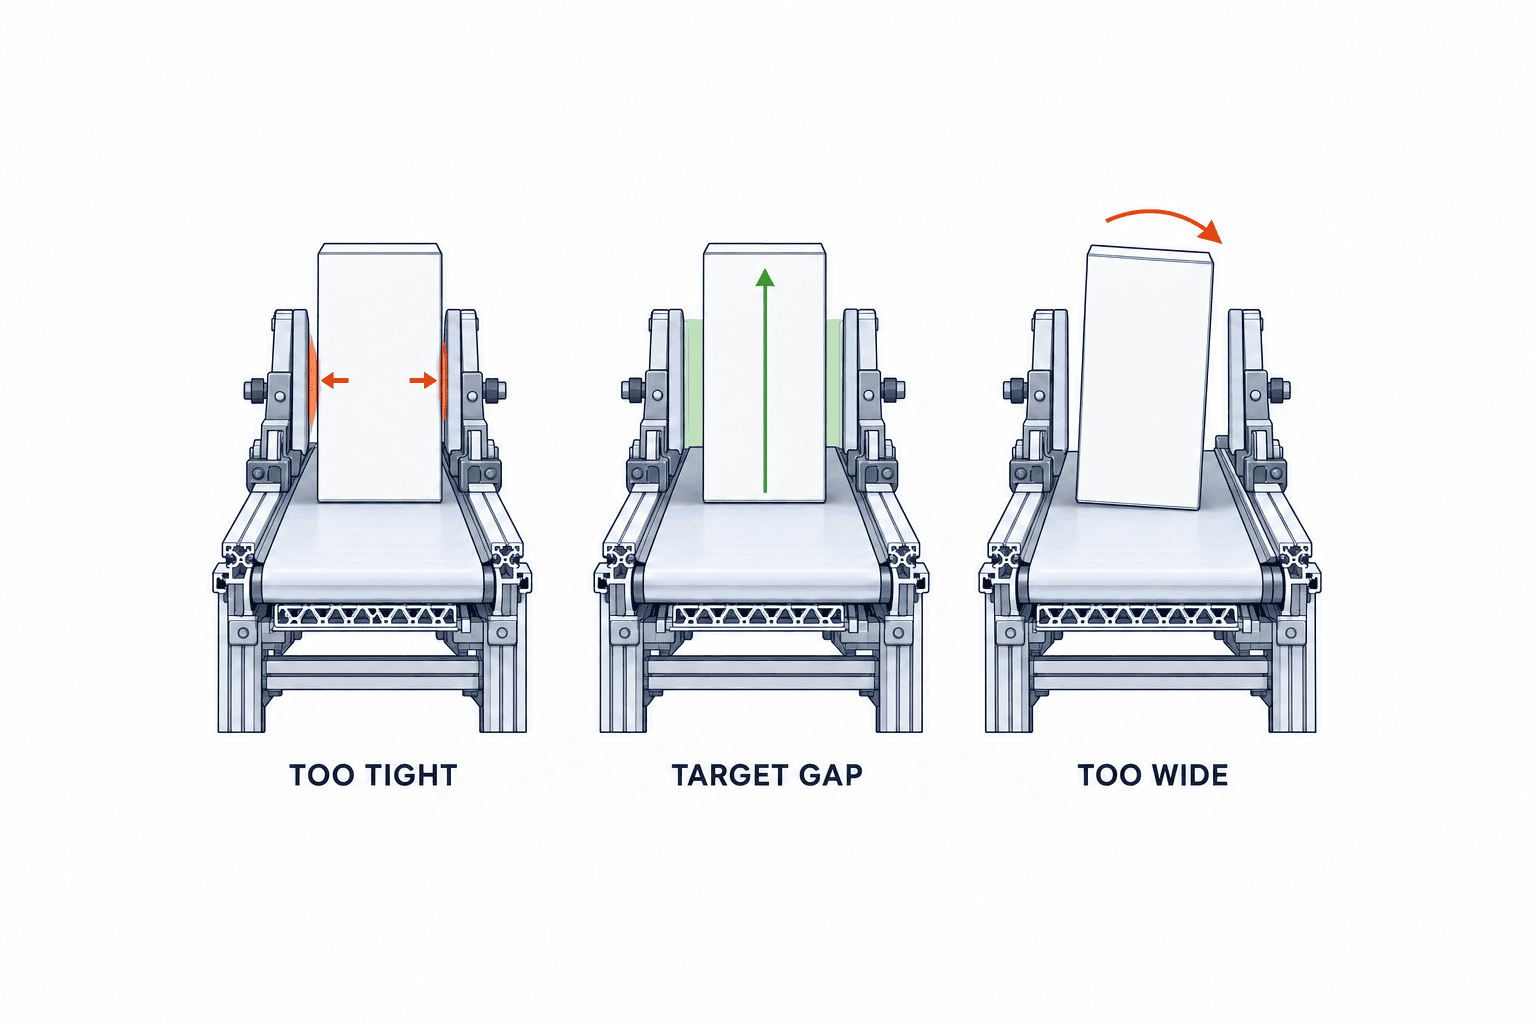
เมื่อเลือกคอนเวเยอร์แล้ว หลายโครงการสั่งเพียงว่า “ติดรางสองข้างไม่ให้สินค้าตก” แต่ช่องรางที่แคบเกินไปทำให้กล่องถลอกหรือขวดติดขัด ส่วนช่องที่กว้างเกินไปปล่อยให้สินค้าทรงสูงเอียงในโค้งและจุดส่งต่อ หากเปลี่ยนรุ่นสินค้าแต่ละครั้งต้องใช้ตลับเมตรปรับซ้ายขวาซ้ำ เวลาหยุดไลน์และความคลาดเคลื่อนก็กลายเป็นต้นทุนที่ใบเสนอราคาไม่ได้แสดง ไกด์ข้างจึงเป็นชิ้นส่วนที่กำหนดเงื่อนไขการสัมผัสระหว่างสินค้าและเครื่องจักร
บทความนี้สำหรับฝ่ายวิศวกรรมการผลิต ซ่อมบำรุง และจัดซื้อในโรงงานไทย โดยเน้นระยะเปิดไกด์ ความสูงจุดสัมผัส วัสดุที่สึกหรอ การทำความสะอาด การเปลี่ยนรุ่น และเกณฑ์รับมอบสำหรับสายพาน โซ่ และลูกกลิ้ง หากต้องเลือกชนิดคอนเวเยอร์ก่อน อ่านคู่มือเลือกคอนเวเยอร์โซ่และคู่มือเลือกคอนเวเยอร์ลูกกลิ้ง
ระบุหน้าที่ของไกด์ในแต่ละช่วง
ไกด์ข้างอาจทำงานต่างกันสามอย่าง อย่างแรกคือกั้นไม่ให้สินค้าหลุด โดยปกติไม่แตะสินค้า อย่างที่สองคือสัมผัสเบา ๆ เพื่อจำกัดการเคลื่อนด้านข้าง อย่างที่สามคือบังคับสินค้าเข้าหาด้านอ้างอิงสำหรับติดฉลาก พิมพ์ ตรวจสอบ หรือให้หุ่นยนต์หยิบ งานอย่างที่สามต้องออกแบบแรงเสียดทานระหว่างสายพานและฐานสินค้า รวมถึงกลไกดันด้านข้างด้วย การบีบช่องไกด์ให้แคบไม่ได้ทำให้ตำแหน่งแม่นยำโดยอัตโนมัติ
ใน RFP ให้แบ่งแต่ละช่วงเป็น “กั้นโดยไม่สัมผัส” “นำทางแบบสัมผัสเบา” หรือ “อ้างอิงด้านเดียว” แล้วให้ผู้เสนอราคาวาดจุดสัมผัสที่คาดไว้ในทางตรง โค้ง จุดรวม จุดแยก จุดสะสม และจุดส่งต่อ ใบเสนอราคาที่ระบุเพียงจำนวนเมตรรางเท่ากันอาจมีความสามารถต่างกันมาก
วัดขอบเขตของสินค้าขณะเคลื่อนที่
เก็บขนาดกว้าง ยาว สูง และมวลทั้งค่าต่ำสุดและสูงสุดของแต่ละ SKU พร้อมรูปทรงฐาน จุดศูนย์ถ่วง ความแข็งผิว ฟิล์ม ฉลาก รอยซีล ความชื้น น้ำมัน และอุณหภูมิ ถุงนิ่ม กล่องบวม ถาดพลาสติกมีขา และอุปกรณ์จับยึดที่มีล้อ อาจมีความกว้างขณะวิ่งไม่ตรงกับขนาดบนแบบ หากสินค้าเอียงตามแนวเดินทาง ต้องนับความกว้างฉายเมื่อเอียงด้วย รวมส่วนที่ยื่น เช่น หูจับหรือขอบฝา
ตัวอย่างสำหรับอธิบายวิธีคิด: กล่องหนึ่งวัดกว้างได้ 176–184 มม. มีส่วนโป่งเพิ่มข้างละ 3 มม. และความไม่แน่นอนของตำแหน่งข้างละ 2 มม. ช่องเปิด 184 มม. ไม่เหมาะจะอ้างว่าเป็นช่องแบบไม่สัมผัส เพียงเพราะเป็นค่ากว้างสุดที่วัดได้ ต้องรวมการเคลื่อนและความคลาดเคลื่อน แล้วเลือกช่องตามหน้าที่จริง ตัวเลขเหล่านี้เป็นสมมติฐานตัวอย่าง ไม่ใช่ระยะเผื่อมาตรฐานสำหรับทุกโรงงาน
อย่าวัดตัวอย่างเพียงชิ้นเดียว ให้รวมล็อตบรรจุภัณฑ์ต่างกัน สินค้าเต็มและว่าง สภาพแห้งและเปียก สินค้าสูงหรือมีจุดศูนย์ถ่วงสูง ถ่ายวิดีโอช่วงเริ่ม เดินเครื่อง หยุด และเริ่มใหม่หลังสะสมสินค้า โดยเฉพาะทางโค้งและจุดส่งต่อ เงื่อนไขเหล่านี้ต้องนำกลับไปทดสอบใน FAT และ SAT
กำหนดช่องเปิดที่ผิวสัมผัสจริง
คำนวณจากขอบเขตสินค้าสูงสุด การแกว่งด้านข้างของคอนเวเยอร์ ความคลาดเคลื่อนการติดตั้ง การเอียงตัว และเป้าหมายการสัมผัส หากอ้างอิงกลาง ให้แบ่งระยะเผื่อสองข้าง หากอ้างอิงด้านเดียว ให้กำหนดแรงและคุณภาพผิวที่ยอมรับได้ในด้านอ้างอิง ส่วนอีกด้านเป็นระยะหลบ ระบุไม่เพียงว่า “วิ่งผ่าน” แต่ต้องไม่มีรอยขีด ฝุ่นจากการเสียดสี หรือฉลากเสียหายเกินเกณฑ์ที่ตกลง
ในแบบต้องใส่ขนาดช่องว่างระหว่างผิวที่สินค้าแตะจริง ไม่ใช่ระยะระหว่างขายึด กำหนดจุดวัดที่ทางเข้า กลางทาง ทางออก ก่อนและหลังโค้ง และวิธีวัดหลังเปลี่ยนแผ่นรองราง สำหรับไกด์ปรับได้ ต้องมีตารางตั้งค่าแต่ละ SKU ตรวจว่าทุกขนาดอยู่ในช่วงปรับ และขันล็อกแล้วรางยังขนานตามเกณฑ์
Dorner ระบุไกด์ช่องทางปรับได้สำหรับคอนเวเยอร์สายพานรุ่น 2200 โดยใช้ผิว UHMW รางยึดอะลูมิเนียมอะโนไดซ์ และปุ่มปรับ ค่าช่องทางต่ำสุด 6 มม. และความสูงชิ้นงานสูงสุด 127 มม. เป็นสเปกของชุดผลิตภัณฑ์นั้น ไม่ใช่ระยะเผื่อทั่วไปของคอนเวเยอร์ ต้องตรวจรุ่นที่ใช้จริงก่อนนำค่าไปอ้างในโครงการ สเปก Dorner
ความสูงของรางมีผลต่อการล้ม
รางที่แตะเฉพาะโคนกล่องอาจปล่อยให้ส่วนบนแกว่ง ส่วนรางที่ดันสูงเกินไปอาจทำให้ภาชนะเบาหมุนรอบฐาน เลือกความสูงตามจุดศูนย์ถ่วง พื้นรองรับ ความเร็วในโค้ง การไหลของของเหลว และความแข็งของสินค้า ตรวจมุมหน้าและมุมท้ายของกล่องยาวที่เข้าราง อาจต้องใช้ปากรางบาน ปลายมน หรือจุดต่อเรียบ สินค้าสั้นอาจเสียการรองรับด้านหนึ่งที่รอยต่อในชั่วขณะแล้วเปลี่ยนท่าทาง
ไกด์แก้ฐานสินค้าไม่มั่นคงไม่ได้ สำหรับลูกกลิ้งต้องตรวจระยะพิทช์กับรูปทรงฐาน สำหรับโซ่ต้องตรวจการลื่นและการติดของฐาน หากบีบไกด์จนแน่น แรงขับของโซ่อาจกลายเป็นแรงเสียดทานที่ด้านข้างสินค้าแทน จึงต้องประเมินตัวคอนเวเยอร์และไกด์พร้อมกัน
Interroll มีไกด์อะลูมิเนียมและโพลิเมอร์สำหรับคอนเวเยอร์สายพานและลูกกลิ้ง รวมทั้งการปรับตามทางโค้ง จุดรวม และจุดแยก ขนาด 40 × 15 × 2,000 มม. บนเว็บไซต์เป็นมิติของชิ้นส่วนบริษัท ไม่ใช่ขนาดที่ทุกโครงการต้องใช้ เอกสารอุปกรณ์เสริมยังอธิบายฝาครอบปลายไกด์ที่ทำรูปทรงเพื่อลดการเกี่ยวสินค้า จึงควรระบุปลายรางและข้อต่อด้วย ข้อมูล Interroll และเอกสารชิ้นส่วน
ตรวจทางตรง โค้ง และจุดส่งต่อแยกกัน
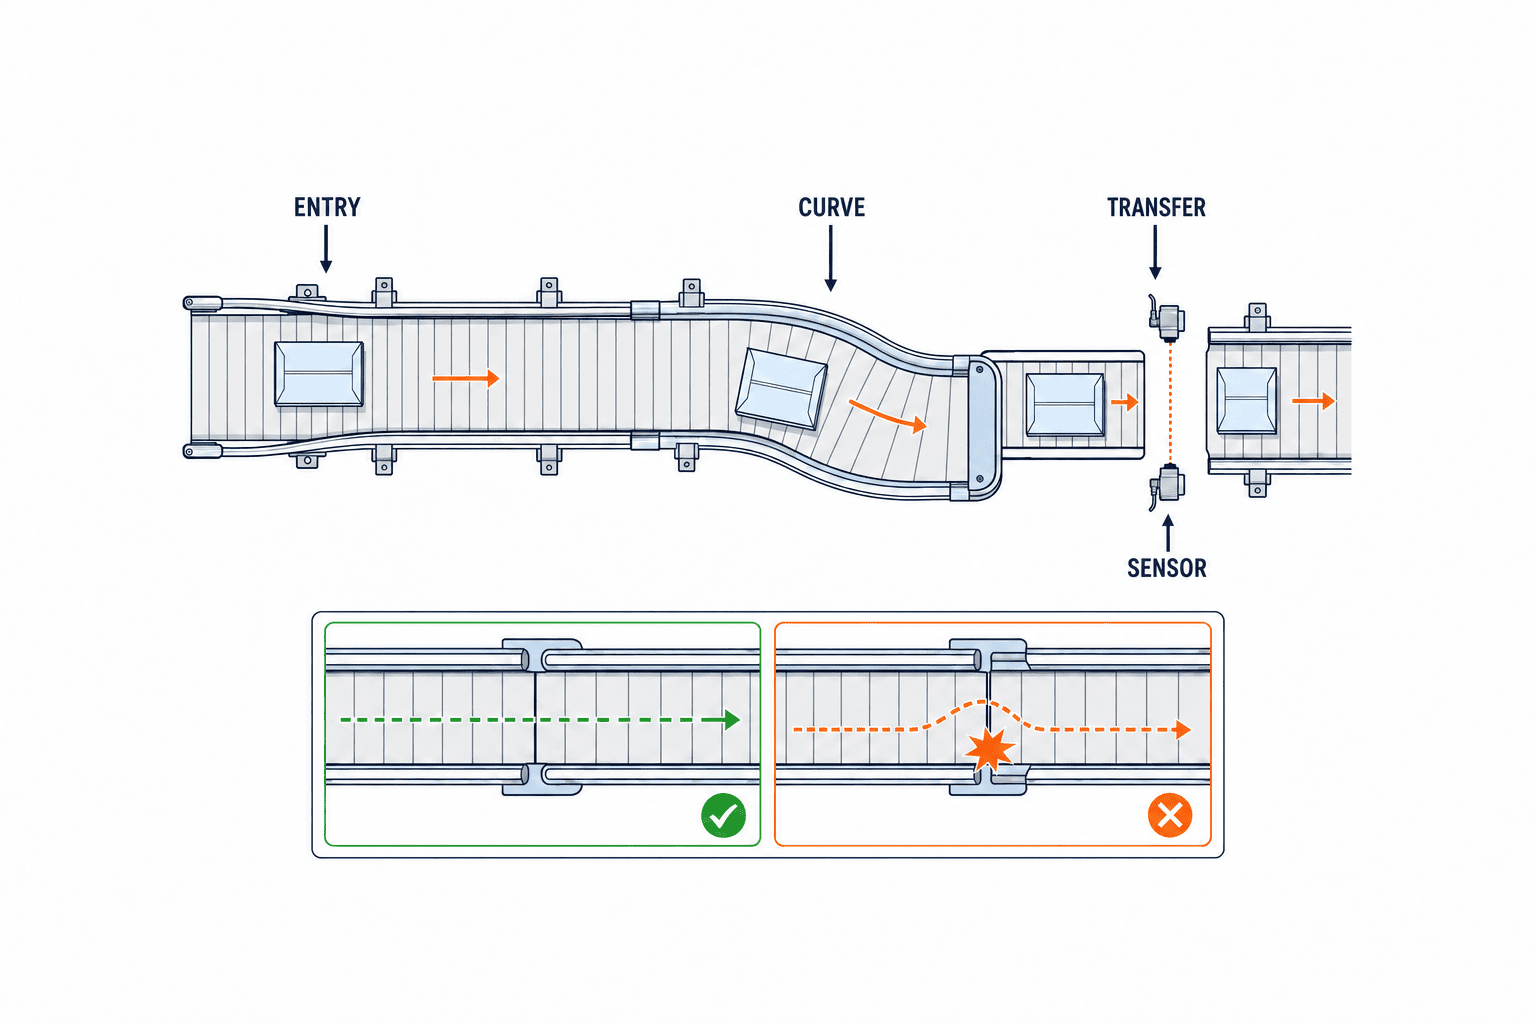
ทางตรงเน้นความขนาน ความคดของราง และการโก่งระหว่างขายึด ในโค้ง มุมหน้าและมุมท้ายของกล่องสี่เหลี่ยมวิ่งคนละเส้นทาง ช่องเปิดที่ใช้ในทางตรงอาจขูดมุมในของกล่องยาว ให้ทดลองทั้งสินค้ายาวที่สุดและสั้นที่สุด บันทึกตำแหน่งสัมผัสจากวิดีโอ แล้วออกแบบตามขอบเขตการผ่านจริง
จุดรวมและจุดแยกอาจสร้างจุดหนีบ ส่วนจุดส่งต่อมีช่องว่าง ความต่างความเร็ว ความต่างระดับ และการขาดช่วงของไกด์พร้อมกัน การยกรางให้สูงขึ้นไม่ได้ชดเชยฐานสินค้าที่ไม่มีส่วนรองรับ ควรตรวจแผ่นส่งต่อ ลูกกลิ้งเล็ก หรือความเร็วฝั่งรับก่อน เกณฑ์สำเร็จต้องรวมไม่ล้ม ไม่ติด ไม่เกิดรอย เซนเซอร์ตรวจพบ และทิศทางเข้าสถานีถัดไปถูกต้อง
เลือกแบบคงที่หรือปรับได้จากงานเปลี่ยนรุ่น
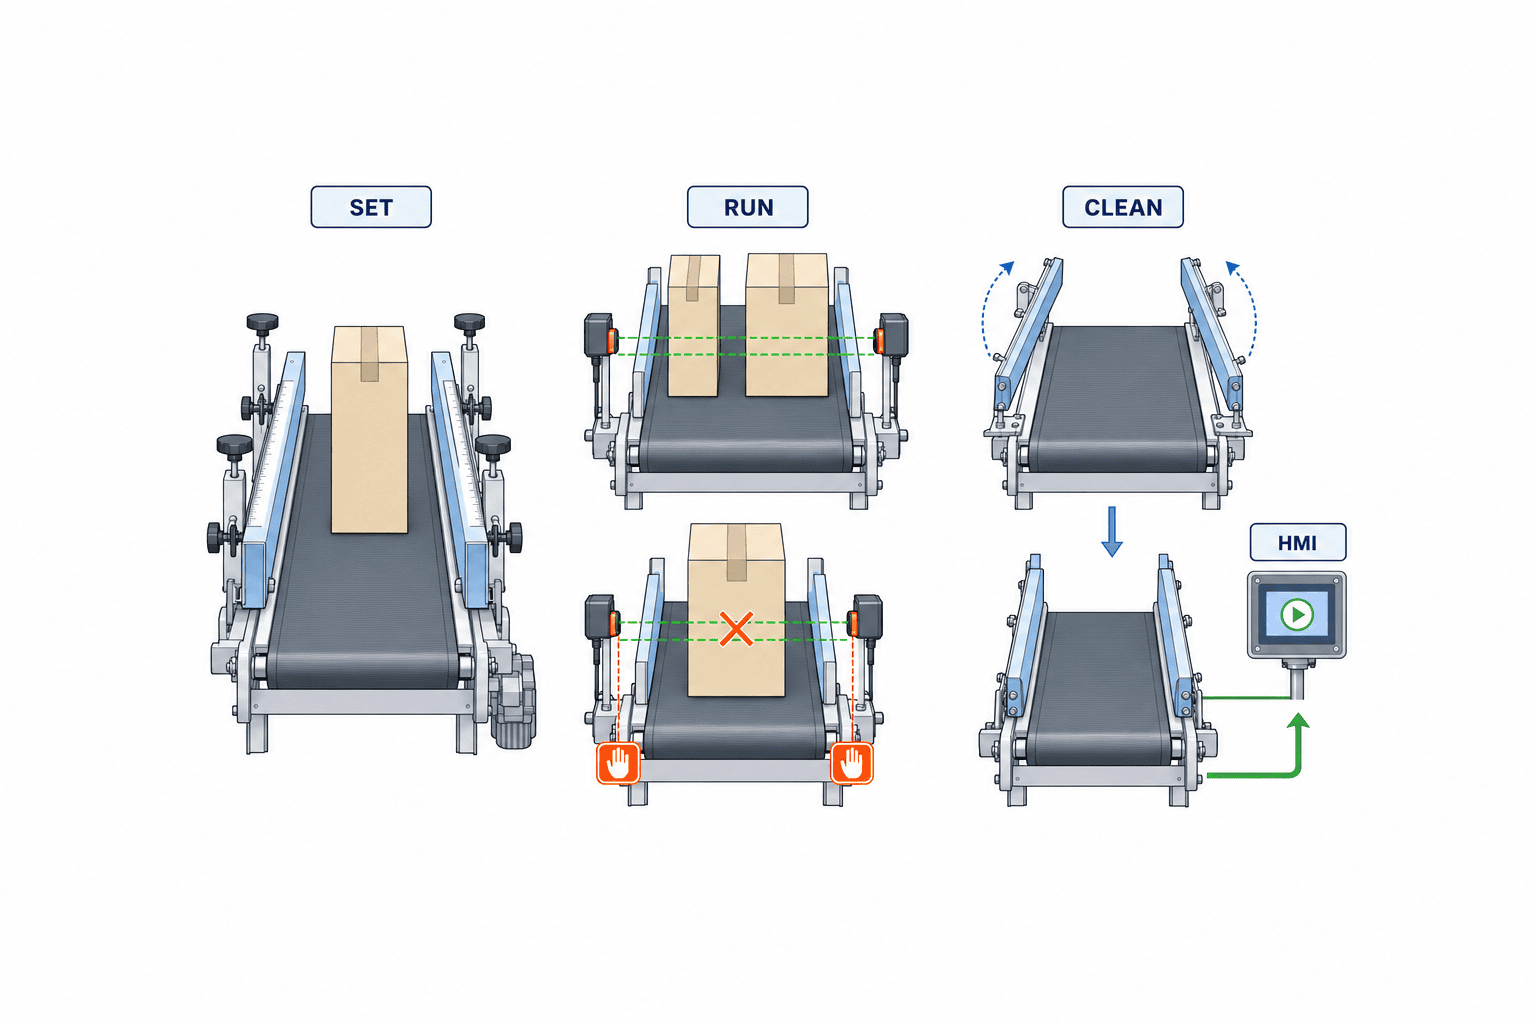
รางคงที่เหมาะกับสินค้าจำนวนน้อยและช่วงขนาดแคบ รางปรับได้เหมาะกับหลาย SKU ก็ต่อเมื่อตั้งกลับได้ซ้ำ ต้องระบุว่าขยับสองข้างพร้อมกันหรือยึดหนึ่งข้างเป็นหลัก อ่านสเกลจากจุดใด ต้องใช้เครื่องมือหรือไม่ ขันล็อกแล้วตำแหน่งเลื่อนหรือไม่ และหลังทำความสะอาดจะกลับตำแหน่งเดิมอย่างไร รูยาวและปุ่มปรับไม่ได้หมายความว่าการเปลี่ยนรุ่นจะเร็ว
จับเวลาจริงตั้งแต่ชิ้นสุดท้ายของรุ่นก่อนออกจนชิ้นแรกของรุ่นใหม่ผ่านคุณภาพ รวมการปรับไกด์ ความเร็ว สูตรเครื่อง ตำแหน่งเซนเซอร์ และการทดลอง หากกำหนดเป้า 3 นาที ต้องเป็นค่าเป้าตามแผนผลิตและสัญญาของโรงงาน ไม่ใช่ค่าทั่วไป ทดสอบเปลี่ยนซ้ำ 10 รอบเพื่อดูความแปรปรวน ระบบปรับด้วยมอเตอร์ต้องเพิ่มข้อกำหนดเซนเซอร์ตำแหน่ง การหยุดเมื่อหนีบสิ่งแปลกปลอม การกู้คืนหลังไฟดับ และการตรวจสูตรจาก PLC
เลือกวัสดุจากการเสียดสี การสึก และการล้าง
ผิวสัมผัสอาจเป็น UHMW-PE สเตนเลส หรืออะลูมิเนียม Habasit อธิบายไกด์และแถบรองส่วนใหญ่ที่ทำจาก UHMW-PE ว่ามีแรงเสียดทานต่ำ ทนสึก เสียงต่ำ และทนสารเคมี แต่ไม่รับประกันว่าจะไม่เกิดรอยกับบรรจุภัณฑ์และสารล้างทุกชนิด ทดสอบสินค้าจริงเรื่องรอยพิมพ์ ฝุ่น การถ่ายสี ไฟฟ้าสถิต และการสึก เลือกแผ่นสัมผัสที่เปลี่ยนได้หากสึกเป็นประจำ และหลีกเลี่ยงหัวสกรูยื่นเข้าหาสินค้า เอกสาร Habasit
สายที่ต้องล้างต้องตรวจด้านหลังรางและโคนขายึดซึ่งอาจค้างคราบ Dorner มีตัวอย่างไกด์สเตนเลสบานพับสำหรับเปิดเข้าถึงสายพาน และรุ่นปรับได้ทั้งแนวนอนและแนวตั้ง นี่เป็นตัวอย่างแนวทาง ไม่ใช่หลักฐานว่าไลน์ใดผ่านข้อกำหนดสุขลักษณะ ระบุวิธีเปิดหรือถอด เครื่องมือ เวลาล้าง การระบายน้ำ ความเข้ากันได้กับสารเคมี และการกลับตำแหน่งเดิม อุปกรณ์ AquaGard
แยกไกด์สินค้าออกจากอุปกรณ์ป้องกันคน
ไกด์ข้างไม่ใช่การ์ดนิรภัยโดยอัตโนมัติ ความเสี่ยงมือเข้าไปที่ลูกกลิ้ง สายพาน โซ่ หรือขายึดปรับได้ ต้องประเมินแยก ISO 14120:2015 ว่าด้วยข้อกำหนดทั่วไปของการ์ดเพื่อป้องกันอันตรายทางกล และ ISO 13857:2019 ว่าด้วยระยะปลอดภัยเพื่อป้องกันการเอื้อมถึงเขตอันตราย มาตรฐานทั้งสองไม่ได้ให้ความสูงไกด์สากลสำหรับทุกเครื่อง ประเมินช่วงเดินเครื่อง ล้าง และกู้คืน แล้วออกแบบฝาครอบ ระบบหยุด อินเตอร์ล็อก และขั้นตอนตัดพลังงานตามความเสี่ยง ISO 14120 และISO 13857
สิ่งที่ต้องเขียนใน RFP
ส่งรายการ SKU ช่วงขนาดจริง ตัวอย่างสินค้า ภาพฐานและด้านข้าง ความเร็ว การหยุดและสะสมสินค้า แบบไลน์ จุดยึดบนโครง การเข้าถึงเพื่อซ่อม วิธีล้าง ระบบควบคุม และช่วงเวลาที่หยุดเครื่องเพื่อติดตั้งได้ บอกหน้าที่ไกด์ในแต่ละช่วง พร้อมระบุโค้ง จุดรวม จุดแยก และจุดส่งต่อทั้งหมด
| รายการ | ข้อกำหนดก่อนขอราคา | หลักฐานรับมอบ |
|---|---|---|
| สินค้า | ขนาดสุดขั้ว มวล การโป่งและส่วนยื่น | ตัวอย่างและบันทึกวัด |
| หน้าที่ไกด์ | กั้น สัมผัสเบา หรืออ้างอิงด้านเดียว | วิดีโอแยกช่วง |
| รูปทรง | ช่องเปิด ความสูง ช่วงปรับ | แบบและผลวัด |
| การเดินเครื่อง | ความเร็ว หยุด เริ่ม สะสม โค้ง | ทดสอบกรณีเลวร้าย |
| ผิวสินค้า | รอย ฝุ่น ฉลากเสียหายที่ยอมรับ | ภาพก่อนหลังและตัวอย่างตัดสิน |
| เปลี่ยนรุ่น | เครื่องมือ เวลา ความแม่นซ้ำ | ทดสอบปรับซ้ำ |
| บำรุงรักษา | การเปิด ล้าง อะไหล่ | สาธิตและรายการอะไหล่ |
| ความปลอดภัย | จุดหนีบ การ์ด หยุดและเริ่ม | ประเมินความเสี่ยงและบันทึก |
ให้แยกราคารางตรง โค้งขึ้นรูป ปากทางส่งต่อ ฝาครอบปลาย ระยะขายึด แผ่นรอง เซนเซอร์ ติดตั้ง และทดลองเดินเครื่อง ตรวจเจ้าของแบบพิเศษและระยะเวลาจัดหาอะไหล่ในไทย ราคาเริ่มต้นต่ำไม่บอกความพร้อมใช้ตลอดอายุงาน
FAT และ SAT ต้องมีเกณฑ์ผ่านก่อนสั่งซื้อ
กำหนด FAT เป็นการทดสอบก่อนส่งมอบที่ผู้ผลิต และ SAT เป็นการทดสอบหลังติดตั้งเชื่อมต่อกับไลน์จริง ขอบเขตทั้งสองต้องอยู่ในสัญญา FAT ควรใช้สินค้ากว้างสุด แคบสุด สูงและล้มง่าย ยาวสุด และผิวเกิดรอยง่าย ทดสอบความเร็วปกติและสูงสุด พร้อมหยุด เริ่ม สะสมแล้วปล่อย วิ่งโค้ง ส่งต่อ และเปลี่ยนรุ่น
บันทึกจำนวนชิ้น การล้ม การติดขัด การช่วยด้วยมือ รอยภายนอก ค่าตั้งไกด์ และเวลาเปลี่ยนรุ่น คำว่า “เดินได้ดี” ไม่ใช่เกณฑ์วัด หากโครงการกำหนดทดสอบ SKU ละ 100 ชิ้นในแต่ละความเร็วและห้ามล้ม 100 ชิ้นเป็นจำนวนที่คู่สัญญาตกลง ไม่ใช่ระดับประกันสากล กำหนดแสง ระยะดูภาพ และตัวอย่างผ่าน/ไม่ผ่านสำหรับรอยให้ตรงกันล่วงหน้า
SAT ต้องทดสอบกับระดับจริงระหว่างเครื่อง ความเร็วที่ซิงก์กัน ความชื้น ฝุ่น ความคลาดเคลื่อนของโครง และการเข้าถึงของช่าง ทดลองล้างแล้วประกอบ เปลี่ยนแผ่นรอง ฟื้นจากไฟดับ หยุดฉุกเฉิน และเริ่มใหม่ เอกสารส่งมอบต้องมีแบบติดตั้งจริง ตารางตั้งค่า SKU อะไหล่ วิธีล้าง และรอบตรวจสภาพ
ทดลองขนาดเล็กก่อนยืนยันแบบ
ติดตั้งชุดทดลองที่ปรับความกว้างและความสูงแยกกัน แล้วใช้สินค้าจริงหลายขนาด น้ำหนัก สภาพเปียกแห้ง และจุดศูนย์ถ่วง บันทึกวิดีโอ รอยผิว ความเร็ว วัสดุ ล็อต และการช่วยด้วยมือ CAD ช่วยดูขอบเขตเรขาคณิต แต่ฟิล์มถลอก ฐานเปียกลื่น และกล่องยุบต้องทดลองจริง อย่ากำหนดขนาดผลิตจากตำแหน่งดีที่สุดเพียงจุดเดียว ให้ตรวจช่วงเผื่อรอบจุดนั้นด้วย
เปรียบเทียบค่าใช้จ่ายตลอดการใช้งาน: แรงงานเปลี่ยนรุ่น สินค้าเสีย การกู้คืนเครื่องหยุด การเปลี่ยนแผ่นรอง เวลาเปิดล้าง และระยะเวลาอะไหล่นำเข้า ใช้ข้อมูลการเปลี่ยนรุ่นและของเสียจริงของโรงงาน ไม่อ้างเปอร์เซ็นต์ประหยัดลอย ๆ ใส่รหัสราง แผ่นรอง ขายึด ปุ่ม ฝาครอบปลาย และชิ้นโค้งในรายการอะไหล่ พร้อมจุดอ้างอิงเพื่อปรับกลับหลังซ่อม
ความผิดพลาดที่ควรป้องกันตั้งแต่ก่อนสั่งซื้อ
ความผิดพลาดแรกคือใช้รางคงที่ซึ่งเปิดกว้างพอสำหรับกล่องใหญ่ แล้วสมมติว่ากล่องเล็กจะวิ่งตรงด้วย กล่องเล็กอาจหมุนในโค้งหรือหลุดจากตำแหน่งอ้างอิงของเครื่องตรวจ ไม่ควรแก้ด้วยการบีบทุกช่วงให้แคบลง แต่ต้องกำหนดหน้าที่และค่าตั้งสำหรับแต่ละ SKU และทดลองสินค้าสุดขั้วของกลุ่ม
ความผิดพลาดที่สองคือแบบแสดงเฉพาะช่องว่างของรางทางตรง แต่ไม่แสดงปลายรางและข้อต่อ มุมกล่อง ขอบฉลาก หรือขาถาดอาจเกี่ยวที่ต้นราง กำหนดปากทางบาน ฝาครอบปลาย หรือรอยต่อเรียบ พร้อมบอกตำแหน่งรอยต่อเมื่อเทียบกับแนววิ่งสินค้า ดูวิดีโอจุดเหล่านี้ใน FAT ไม่ใช่ดูแต่ช่วงตรง
ความผิดพลาดที่สามคือคิดว่าแผ่นรองทนสึกแล้วไม่ต้องบำรุงรักษา แผ่นรองอาจเกิดร่อง ฝุ่น หรือสกรูโผล่ ขายึดอาจหลวม ต้องกำหนดจุดตรวจและขีดจำกัดเปลี่ยนอะไหล่ หลังเปลี่ยนแผ่นรองใหม่ ช่องว่างอาจแคบลงอีกครั้ง จึงต้องวัดและทดลองสินค้าก่อนกลับผลิต
ความผิดพลาดที่สี่คือให้รางกั้นสินค้าใช้แทนการ์ดป้องกันคน ความเสี่ยงหนีบมือที่สายพาน โซ่ ลูกกลิ้ง และขายึดปรับได้ต้องประเมินแยก รวมช่วงล้างและแก้ติดขัด ความผิดพลาดที่ห้าคือทดสอบเฉพาะกล่องที่วิ่งง่ายใน FAT ต้องรวมสินค้ากว้างสุด แคบสุด ยาวสุด จุดศูนย์ถ่วงสูง ฐานเปียกหรือเปลี่ยนรูป และผิวเกิดรอยง่าย หากหนึ่งตัวอย่างไม่ครอบคลุมทุกกรณี ให้ทำตารางทดสอบหลายตัวอย่าง การช่วยด้วยมือให้นับเป็นเหตุขัดข้อง
ทำตารางตั้งค่า SKU ให้ใช้ได้จริงหน้างาน
ตารางที่มีเพียงค่าช่องเปิดอาจทำให้ตั้งผิด สำหรับแต่ละ SKU ให้ใส่ชื่อและรุ่นบรรจุภัณฑ์ ด้านอ้างอิง ค่าอ่านสเกลซ้ายขวา จุดวัด ลำดับการปรับขายึด วิธีตรวจการล็อก จำนวนชิ้นทดลอง และผู้อนุมัติ หากค่าทางเข้าและทางออกต่างกัน ให้แยกบรรทัด ภาพถ่ายหรือเกจวัดควรช่วยให้ผู้ปฏิบัติงานตรวจผิวสัมผัสจริงหลังปรับได้
SKU ใหม่ไม่ได้ผ่านเพียงเพราะความกว้างอยู่ระหว่างสินค้าเก่าสองรุ่น ต้องตรวจฐาน จุดศูนย์ถ่วง ความแข็งฉลาก ตำแหน่งฉลาก ผิว และความเร็ว ใช้ค่าของสินค้าที่คล้ายกันเป็นจุดเริ่มต้น แต่ต้องวิ่งของจริงแล้วอนุมัติค่าใหม่ บันทึกผู้อนุมัติ วัน และเหตุผลการแก้ไข หากรางไฟฟ้าเชื่อมกับสูตร PLC ให้ตรวจการระบุ SKU ตำแหน่งถึงเป้า รางล็อก และปลายทางพร้อมก่อนเริ่ม ค่าเซนเซอร์ตำแหน่งไม่แทนการวัดช่องภายในจริง
แยกสาเหตุการติดขัดและการสึกก่อนขยายราง
บันทึกว่าเสียตรงไหนและเมื่อใด รอยเกิดเฉพาะทางเข้าชี้ไปที่มุมปากรางหรือปลายราง ความเสียหายที่ด้านนอกโค้งชี้ให้ดูความเร็ว การเคลื่อนข้าง หรือขายึดโก่ง ติดเฉพาะหลังหยุดแล้วเริ่มใหม่ชี้ไปที่แรงกดของสินค้าสะสมหรือจังหวะเครื่องปลายทาง ผิดพลาดหลังเปลี่ยน SKU ชี้ไปที่ความแม่นซ้ำหรือการลืมล็อก วิธีนี้ช่วยตัดสินว่าควรแก้รูปทรงรางหรือการควบคุมการลำเลียง
ตรวจจุดเดิมเป็นประจำเพื่อดูความเงา ร่อง เศษวัสดุ ปลายแตก และขายึดคลาย แผ่นรองสึกอาจทำให้ช่องกว้างขึ้นและความแม่นของตำแหน่งลดลง แม้รอยขัดสีจะน้อยลง ส่วนแผ่นใหม่อาจทำให้ช่องแคบลงและแรงสัมผัสสูงขึ้น หลังเปลี่ยนให้วัดและวิ่งตัวอย่างที่อนุมัติ กำหนดขีดจำกัดเปลี่ยนตามวัสดุและคุณภาพสินค้าจริง อย่าดูคำว่า “ทนสึก” ในแค็ตตาล็อกแล้วสรุปรอบการตรวจ
เปรียบเทียบต้นทุนตลอดการใช้
รวมแรงงานเปลี่ยนรุ่นต่อปี สินค้าเสีย ค่าแก้เครื่องติด เปลี่ยนแผ่นรอง เวลาเปิดล้าง ระยะเวลาจัดหาอะไหล่ และหยุดไลน์เพื่อติดตั้ง หากแบบใหม่ลดการเปลี่ยนรุ่นได้ห้านาทีต่อครั้ง ให้คำนวณจากจำนวนครั้งจริง เวลาผลิตที่เสีย และกำลังคน อย่าอ้างประหยัดรายปีก่อนวัดฐานเดิม ความเสียหายที่เกิดจากไกด์ก็ต้องแยกจากจุดอื่นด้วยวิดีโอและบันทึกก่อนติดตั้ง
รายการอะไหล่ต้องระบุโปรไฟล์ราง แผ่นรอง ชิ้นโค้ง ฝาปลาย ขายึด และปุ่มตามรุ่นกับวัสดุ ตรวจว่าอะไหล่ซ้ายขวาใช้แทนกันได้ไหม รางตรงตัดแต่งในไทยได้ไหม และชิ้นโค้งต้องนำเข้าหรือไม่ ส่งมอบจุดอ้างอิงสำหรับวัดเพื่อให้ช่างตั้งช่องและความสูงคืนหลังซ่อม การตั้งครั้งเดียวตอนส่งมอบยังไม่พอสำหรับการผลิตหลายปี
คำถามที่ควรถามผู้เสนอราคา
เปิดแบบแล้วถามว่า สินค้ากว้างสุดและแคบสุดแตะรางตรงไหน กล่องเอียงเข้ามุมจะมีทางหลบที่ปากรางอย่างไร รางขาดช่วงตรงโค้งหรือจุดส่งต่อใด เปลี่ยนแผ่นรองใช้เวลากี่นาที ใช้เครื่องมือใด และกลับค่าตั้งอย่างไร ระบบตรวจค่าตั้งผิด SKU ได้หรือไม่ FAT ใช้ตัวอย่างจริงอะไร และ SAT เพิ่มการทดสอบเงื่อนไขใด คำตอบที่บันทึกเป็นลายลักษณ์อักษรช่วยเห็นความต่างที่ซ่อนอยู่ในรายการ “ไกด์ข้างหนึ่งชุด”
ทำตารางเทียบข้อยกเว้นของแต่ละผู้ขาย บางรายรวมแค่รางตรง อีกรายรวมบานพับเปิดล้าง ปลายราง และปรับหน้างาน เปรียบเทียบราคารวมหลังจัดขอบเขตให้เหมือนกัน รวมเวลาหยุด การฝึกอบรม อะไหล่ และเกจวัด
ติดตามช่วงเริ่มผลิตจริง
FAT และ SAT ใช้ตัวอย่างที่วางแผน แต่การผลิตจริงมีล็อตบรรจุภัณฑ์ ผู้ปฏิบัติงาน สภาพหลังล้าง และอุณหภูมิกลางคืนที่ต่างกัน บันทึก SKU ค่าตั้ง จำนวนครั้งติดและล้ม รอยถลอก และอะไหล่ที่เปลี่ยนพร้อมกัน ระบุจุดเกิดเหตุเป็นทางเข้า ทางตรง โค้ง จุดรวม จุดส่งต่อ หรือทางออก
หากมีของเสีย อย่าขยายรางหรือลดความเร็วเงียบ ๆ แล้วถือว่างานเสร็จ บันทึกค่าก่อนและหลัง ความเร็ว จำนวนชิ้นและการตัดสินคุณภาพ แล้วทดสอบสินค้าใหญ่สุดและเล็กสุดในไลน์เดียวกันซ้ำ ตรวจช่องเปิดที่จุดวัดเดิมเทียบกับวันส่งมอบ แผ่นรองสึกอาจทำให้ช่องกว้างและงานพิมพ์หรือกล้องตรวจคลาด ส่วนขายึดหลวมอาจดันบางจุดเข้าด้านในทั้งที่ค่าเฉลี่ยยังถูกต้อง แนบภาพและหมายเลขตำแหน่งไว้ในใบตรวจ
คำถามที่พบบ่อย
ไกด์ต้องสัมผัสสินค้าตลอดหรือไม่ ไม่จำเป็น งานกั้นอาจเว้นช่องปกติ ส่วนงานอ้างอิงตำแหน่งต้องสัมผัสแบบควบคุม
มีระยะเผื่อสากลหรือไม่ ไม่มี ขึ้นกับขนาดสินค้า การเอียง การแกว่ง และหน้าที่ไกด์ ค่าต่ำสุดในแค็ตตาล็อกคือช่วงที่อุปกรณ์ปรับได้ ไม่ใช่ระยะที่แนะนำให้ใช้กับสินค้า
ติดเพิ่มกับคอนเวเยอร์เดิมได้ไหม ทำได้เมื่อยืนยันความแข็งโครง จุดติดตั้ง ความกว้างสายพานหรือลูกกลิ้ง จุดส่งต่อ การ์ด และการเข้าซ่อม รวมเวลาหยุดเครื่องและทดสอบหน้างานในราคา
หากโรงงานในไทยมีปัญหาสินค้าล้ม ถลอก ติดขัด หรือเปลี่ยนรุ่นนาน ส่งตารางขนาดสินค้า วิดีโอไลน์ แบบเดิม และรายการ SKU ผ่านหน้าติดต่อ TOMAS TECH ช่วยจัดข้อกำหนดไกด์ เปรียบเทียบใบเสนอราคา และวางแผนตรวจรับ FAT/SAT


