


เมื่อเลือกและติดตั้งเครื่องชั่งสายพานสำหรับสายพานลำเลียง การเปรียบเทียบเฉพาะค่าความแม่นยำในแคตตาล็อกไม่สามารถกำหนดผลการวัดได้ เนื่องจากเป็นอุปกรณ์ที่รวมค่าการรับน้ำหนักของวัสดุที่อยู่บนสายพานขณะผ่านลูกกลิ้งชั่งน้ำหนักกับความเร็วของสายพาน แล้วสะสมปริมาณที่ผ่านไป การออกแบบต้องพิจารณาตำแหน่งติดตั้ง การจัดแนวลูกกลิ้ง ความตึงของสายพาน ความเสถียรของวัสดุที่ป้อน การปรับศูนย์ และการตรวจสอบด้วยของจริงเป็นระบบการวัดเดียวกัน บทความนี้สรุปลำดับการตัดสินใจตั้งแต่ RFP ถึง FAT/SAT โดยสมมติการขนส่งวัตถุดิบ แร่ธาตุ วัสดุก่อสร้าง ธัญพืช และวัสดุรีไซเคิลในโรงงานไทย
กำหนดให้ชัดเจนก่อนว่า “จะชั่งอะไร”
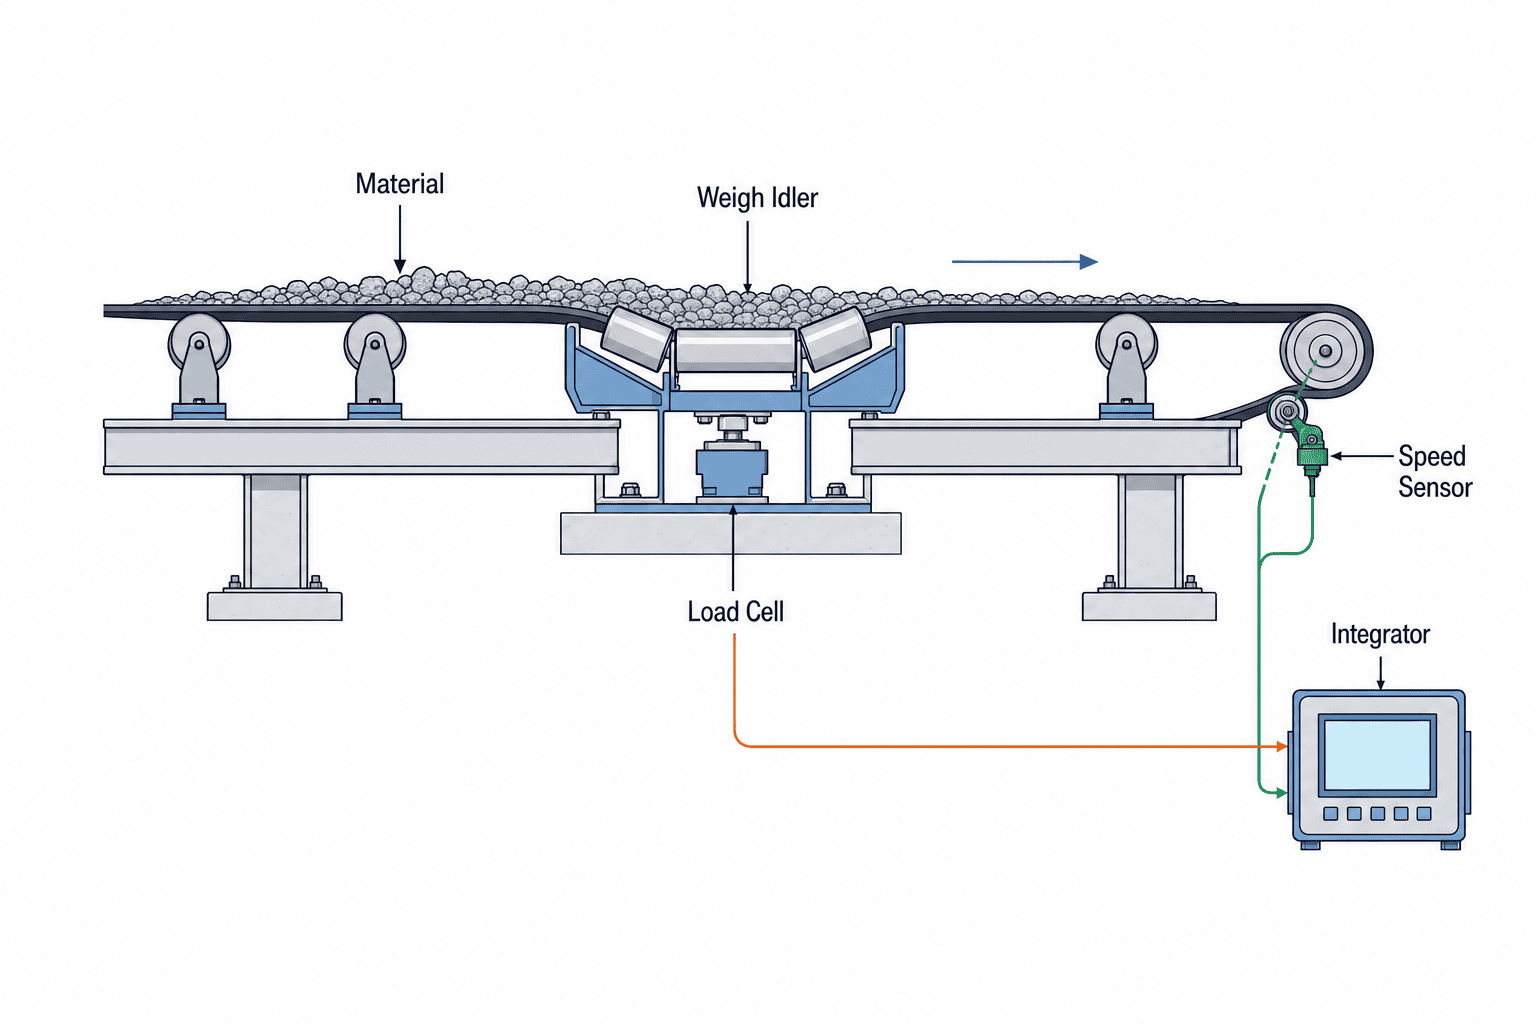
เครื่องชั่งสายพานใช้สำหรับคำนวณอัตราการไหลแบบต่อเนื่องและปริมาณสะสมของวัสดุที่ลำเลียงอย่างต่อเนื่อง หลักการพื้นฐานคือวัดน้ำหนักเชิงเส้นบนสายพานด้วยแท่นชั่งที่ติดตั้งโหลดเซลล์ แล้วคูณกับความเร็วสายพานที่ได้จากเซ็นเซอร์ความเร็ว หากน้ำหนักเชิงเส้นเป็น kg/m และความเร็วเป็น m/s อัตราการไหลจะเป็น kg/s เมื่ออินทิเกรตอัตราการไหลตามเวลา จะได้มวลรวมในช่วงเวลานั้น ในความเป็นจริง ตัวแสดงผลจะมีการสุ่มตัวอย่าง ฟิลเตอร์ การปรับศูนย์ และการประมวลผลสะสม ดังนั้นค่าที่แสดงจึงไม่ใช่เพียงผลคูณทันทีเท่านั้น กรุณาตัดสินใจตั้งแต่แรกว่าจะใช้ผลการวัดสำหรับการควบคุมกระบวนการ การบริหารวัตถุดิบ หรือการตรวจสอบปริมาณการส่งออก
หากกำหนดวัตถุประสงค์ผิด จะเลือกวิธีการผิดไปด้วย เครื่องชั่งตรวจสอบน้ำหนัก (Checkweigher) สำหรับตรวจสอบสินค้าบรรจุภัณฑ์ทีละชิ้น เครื่องชั่งสำหรับชั่งและผสมวัสดุเป็นชุด หรือสายพานลำเลียงทั่วไปที่ออกแบบเส้นทางและจุดรวมสายพาน มีวัตถุประสงค์ต่างกัน ผลลัพธ์หลักของเครื่องชั่งสายพานคือ “ปริมาณที่ผ่านในช่วงเวลานี้กี่ตัน” หรือ “ขณะนี้กี่ตันต่อชั่วโมง” หากต้องการรับรองน้ำหนักต่อเม็ดหรือถุง ต้องใช้เครื่องชั่งประเภทอื่น กรุณาเขียนวัตถุประสงค์การชั่งให้ชัดเจนในประโยคเดียว และระบุว่าจะใช้ค่าใดในการตัดสินใจหรือควบคุมในส่วนต้นของ RFP
OIML R 50 กำหนดมาตรฐานสำหรับเครื่องชั่งสายพานแบบสะสมต่อเนื่องที่คำนวณมวลของวัสดุโดยแรงโน้มถ่วงและความเร็วสายพาน ครอบคลุมสายพานลำเลียงความเร็วคงที่ ปรับความเร็วได้ และหลายความเร็ว อย่างไรก็ตาม การอยู่ในขอบข่ายมาตรฐานไม่ได้หมายความว่าอุปกรณ์ของคุณจะสามารถใช้ในการซื้อขายโดยอัตโนมัติ หากใช้ในงานซื้อขาย พิสูจน์ หรือชั่งน้ำหนักตามกฎหมาย ต้องตรวจสอบข้อกำหนดของระบบไทย เช่น แบบฟอร์ม การรับรอง การซีล และการทดสอบภาคสนามกับหน่วยงานที่เกี่ยวข้องและผู้จัดจำหน่าย ตัวอย่างตัวเลขในบทความนี้ใช้สำหรับอธิบายขั้นตอนการออกแบบ ไม่ใช่การประกาศความแม่นยำตามกฎหมาย
เชื่อมโยงจุดวัดกับค่าที่ใช้ในงาน
แม้จะเป็นน้ำหนักหนึ่งตันเหมือนกัน แต่ความหมายในงานจะแตกต่างกันหากวัดหลังรับวัตถุดิบ ก่อนบด ก่อนผสม หลังอบแห้ง หรือก่อนส่งออก เนื่องจากมีการเปลี่ยนแปลงความชื้น การเกาะติด การหก หรือวัสดุที่ย้อนกลับ หากต้องการควบคุมปริมาณที่ป้อนเข้าเครื่องบด ให้ใช้ค่าที่สะสมจากจุดวัดก่อนเครื่องนั้น หากใช้สำหรับตรวจสอบปริมาณส่งออก ต้องทราบการสูญเสียหรือจุดแยกตั้งแต่จุดวัดถึงจุดโหลด ในการบริหารวัตถุดิบ ต้องกำหนดเวลาและขอบเขตของการวัดแต่ละสายให้ตรงกัน มิฉะนั้นยอดรวมจะไม่ตรง ในการสำรวจหน้างานครั้งแรก ให้วาดจุดวัด จุดป้อน จุดแยก การคืนวัสดุ การบายพาสลงในแผนผังระบบลำเลียง
การเปรียบเทียบ “ปริมาณรวมต่อวัน” เพียงอย่างเดียวไม่สามารถระบุจุดผิดปกติได้ ค่าที่วัดต้องมีรหัสอุปกรณ์ ชนิดวัสดุ ล็อตหรือแบทช์ เวลาเริ่ม-สิ้นสุด สถานะการทำงาน ประวัติการปรับศูนย์หรือสอบเทียบ กำหนดวิธีตัดค่ารวมตามรอบกะ วิธีเก็บค่าหลังไฟดับ วิธีจัดการกับอัตราการไหลเล็กน้อยเมื่อไม่มีวัสดุไหล ในการตรวจสอบกับเครื่องชั่งรถบรรทุกหรือฮอปเปอร์ ให้กำหนดวัสดุและช่วงเวลาให้ตรงกัน และหักลบการเปลี่ยนแปลงสต็อกระหว่างทาง หากใช้หน่วย t, kg, t/h ปะปนกันจะเกิดข้อผิดพลาดในการคัดลอกข้อมูล ควรกำหนดหน่วยให้ชัดเจนในหน้าจอ รายงาน และแท็ก PLC
สำหรับการเชื่อมต่อกับระบบระดับสูง ให้แยกจัดการอัตราการไหลทันที ค่ารวม ความเร็วสายพาน สถานะศูนย์ ข้อขัดข้อง ระหว่างสอบเทียบ คุณภาพการสื่อสาร หากค่ารวมลดลงจากการเปลี่ยนเครื่องหรือรีเซ็ต ต้องออกแบบ MES ไม่ให้บันทึกเป็นผลผลิตติดลบ กำหนดคีย์สำหรับการส่งซ้ำและการตัดข้อมูลซ้ำเมื่อกลับมาสื่อสารใหม่ แนวคิดการจัดการค่าที่แน่นอนและประวัติใน การออกแบบการเชื่อมต่อข้อมูลเครื่องชั่งน้ำหนัก ใช้หลักการเดียวกัน แต่ในเครื่องชั่งสายพานจะเน้นการสะสมต่อเนื่องและการตัดช่วงเวลา
แยกโครงสร้างของเครื่องชั่งสายพาน
แท่นชั่งจะถ่ายทอดแรงของสายพานและวัสดุที่อยู่บนไอดเลอร์สำหรับชั่งน้ำหนักไปยังโหลดเซลล์ เซ็นเซอร์ความเร็วจะตรวจจับการเคลื่อนที่ของสายพานหรือไอดเลอร์ตาม เซ็นเซอร์แสดงผล/สะสมจะอ่านค่าน้ำหนักและความเร็ว คำนวณอัตราการไหลและปริมาณรวมแล้วส่งออก นอกจากสามส่วนนี้ ตัวสายพานลำเลียง ลูกกลิ้ง เทคอัพ สายพาน สเกิร์ต คลีเนอร์ และชูตป้อนวัสดุก็เป็นส่วนหนึ่งของระบบวัดด้วย แม้จะใช้โหลดเซลล์สเปกสูง แต่หากสายพานลอย ลูกกลิ้งติดขัด หรือวัสดุกระเด้งบนแท่นชั่ง ผลลัพธ์ก็ไม่เสถียร
ต้องระวังวิธีการวัดความเร็ว ความเร็วที่คำนวณจากคำสั่งความถี่ของมอเตอร์ขับกับความเร็วสายพานจริงอาจไม่ตรงกัน เนื่องจากมีการลื่น ความแตกต่างของเส้นผ่านศูนย์กลางพูลเลย์ และความล่าช้าขณะเร่ง/ลดความเร็ว ต้องตรวจสอบตำแหน่งติดตั้งเซ็นเซอร์ความเร็ว วิธีสัมผัส การลื่นขณะทำความสะอาด การหมุนกลับหรือความเร็วต่ำ คู่มือการสอบเทียบใหม่ของ Siemens ก็ระบุให้ตรวจสอบความเร็วสายพานเป็นขั้นตอนแรก ความคลาดเคลื่อนของความเร็วจะส่งผลต่ออัตราการไหลโดยตรง ดังนั้นการปรับเฉพาะฝั่งน้ำหนักซ้ำๆ จะไม่ช่วย
สำหรับฟังก์ชันของตัวแสดงผล ให้ตรวจสอบรอบการอัปเดต การกรองค่าอัตราการไหล จุดเริ่มต้นของการสะสม การติดตามศูนย์ การตัดอัตราการไหลต่ำ การประมวลผลเมื่อจบแบทช์ แม้ค่าที่แสดงจะดูเสถียร แต่หากฟิลเตอร์แรงเกินไปจะตรวจจับความผิดปกติของการป้อนได้ช้า ตรงกันข้าม หากแสดงผลเร็วเกินไป การสั่นของลูกกลิ้งหรือความผันผวนของวัสดุก้อนจะทำให้เกิดสัญญาณเตือนบ่อย กำหนดการตอบสนองที่ต้องการตามการใช้งานสำหรับการเฝ้าระวัง ควบคุม หรือรายงาน และอย่านำแท็กตัวเลขเดียวกันไปใช้ทุกงานโดยไม่พิจารณา
อย่าตัดสินใจตำแหน่งติดตั้งจากความยาวตรงเพียงอย่างเดียว
ส่วนชั่งน้ำหนักต้องอยู่ในช่วงตรงที่วัสดุสงบหลังตกกระแทกหรือเบี่ยงข้าง ตรวจสอบตำแหน่งชูตป้อนวัสดุ จุดสิ้นสุดสเกิร์ต พูลเลย์ โค้ง ทริปเปอร์ เครื่องแยกแม่เหล็ก คลีเนอร์ในแบบ หากอยู่ใกล้หัวพูลเลย์เกินไป สายพานร่องจะเปลี่ยนเป็นแบน ทำให้แรงเกินไปตกที่ลูกกลิ้งชั่งน้ำหนัก หากอยู่ใกล้จุดป้อนเกินไป วัสดุจะยังกระเด้งและกระจายไม่สม่ำเสมอ ความยาวที่ต้องการขึ้นกับความเร็วสายพาน มุมร่อง โครงสร้างสายพานลำเลียง ต้องเปรียบเทียบคำแนะนำของผู้ผลิตกับขนาดจริงหน้างาน
คู่มือ Belt Scale Application Guidelines ของ Siemens ให้ความสำคัญกับการจัดแนวไอดเลอร์รอบจุดชั่งน้ำหนัก โดยแนะนำให้จัดแนวไอดเลอร์จุดชั่งน้ำหนักและสองข้างอย่างน้อยสองลูก หรือสามลูกจะดียิ่งขึ้น เอกสารเดียวกันแนะนำให้ระยะห่างระหว่างไอดเลอร์ทางเข้า จุดชั่งน้ำหนัก และทางออกเท่ากัน โดยทั่วไปไม่เกิน 1.5 เมตร นี่เป็นเงื่อนไขเฉพาะของคู่มือบริษัท ไม่ใช่มาตรฐานกลางสำหรับทุกยี่ห้อ ใน RFP ให้ผู้จัดจำหน่ายตอบกลับด้วยแบบแปลนที่ระบุความยาวตรงที่ต้องการ ค่าความคลาดเคลื่อนการจัดแนว และการจัดวางลูกกลิ้งของรุ่นที่เสนอ
บันทึกด้วยว่าจุดชั่งน้ำหนักเป็นแนวนอนหรือเอียง อยู่ในร่มหรือกลางแจ้ง ฝน ฝุ่น วัสดุตก ลมแรง การล้าง การสั่นจากอุปกรณ์ข้างเคียง ทางเดินซ่อมบำรุงที่คนเดินผ่าน ล้วนเกี่ยวข้องกับวิธีป้องกันแท่นชั่งและเซ็นเซอร์ ในสภาพอากาศร้อนชื้นของไทย ต้องพิจารณาไม่เพียงแค่การกันน้ำของตู้ไฟฟ้า แต่รวมถึงการควบแน่น ช่องทางสายเคเบิล การกัดกร่อนของขั้วต่อ และทางเดินปลอดภัยขณะตรวจสอบ อย่าประกาศความเหมาะสมของการติดตั้งจากระดับการป้องกันอุปกรณ์เพียงอย่างเดียว ต้องตรวจสอบแบบแปลน ตำแหน่งสายเคเบิล และวิธีทำความสะอาดร่วมด้วย
จัดสภาพสายพานและไอดเลอร์ให้พร้อมก่อน
หากความสูง แนวราบ แนวตั้งฉาก หรือการหมุนของลูกกลิ้งไม่สม่ำเสมอ การรับน้ำหนักที่แท่นชั่งจะเปลี่ยนไป หากมุมร่องหรือรูปทรงลูกกลิ้งเปลี่ยนก่อน/หลังจุดชั่ง ความแข็งและการสัมผัสของสายพานก็เปลี่ยน หากสายพานลอย ลูกกลิ้งสัมผัสแรงข้างเดียว หรือวัสดุเกาะติดลูกกลิ้ง อย่านำไปเปรียบเทียบกับค่าความแม่นยำที่ระบุไว้ Siemens ระบุการจัดแนวไอดเลอร์ ความตึงสายพาน และตำแหน่งติดตั้งเป็นสามปัจจัยหลักที่มีผลต่อความแม่นยำ ก่อนติดตั้งแท่นชั่ง ให้ตรวจสอบชนิดลูกกลิ้ง การสึกหรอ การหมุน และการเบี่ยงของสายพาน หากจำเป็นให้เปลี่ยนใหม่
เทคอัพเป็นส่วนที่ช่วยลดความผันผวนของความตึงสายพานขณะเดินเครื่อง ความตึงจะเปลี่ยนตามการเดินเครื่องเปล่า การบรรทุกวัสดุ อุณหภูมิ การสตาร์ท/หยุด หากตึงหรือหย่อนเกินไป แรงที่แท่นชั่งรับและการสัมผัสสายพานจะเปลี่ยน หากรอยต่อสายพานมีความหนาหรือความแข็งไม่เท่ากัน อาจเกิดการเปลี่ยนศูนย์เป็นจังหวะตามรอบลูกกลิ้ง ให้แจ้งผู้จัดจำหน่ายถึงวัสดุ ความกว้าง ความเร็ว รอยต่อ และวิธีเทคอัพของสายพานเดิม เพื่อให้ตอบกลับว่าสามารถใช้ได้หรือควรปรับปรุงอะไร
สภาพความสะอาดก็มีผลต่อการชั่ง หากวัสดุเกาะติดไอดเลอร์ชั่งน้ำหนัก จะเปลี่ยนศูนย์หรือแรงต้านการหมุน หากวัสดุที่ติดใต้สายพานผ่านจุดชั่งเป็นจังหวะก็เช่นกัน หากจะติดตั้งอุปกรณ์ทำความสะอาดใกล้จุดชั่ง ต้องออกแบบตำแหน่งล่วงหน้า เพราะแรงสัมผัสอาจมีผลต่อการวัด บทความ การออกแบบสายพานลำเลียง เดิมเน้นมุมมองการลำเลียงและรวมสายพาน บทความนี้จะเพิ่มการตรวจสอบเส้นทางแรงที่กระทำกับลูกกลิ้งชั่งน้ำหนัก
ขอบเขตการชั่งน้ำหนัก ไม่ใช่แค่ t/h สูงสุดเท่านั้น
ควรเก็บข้อมูลการกระจายของอัตราการไหลสูงสุด อัตราการไหลปกติ อัตราการไหลต่ำสุด และช่วงเวลาที่สายพานว่างเปล่า แม้จะเลือกโครงชั่งน้ำหนักขนาดใหญ่ตามค่าการประมวลผลสูงสุดในแคตตาล็อก แต่หากการเดินเครื่องในชีวิตประจำวันมีโหลดต่ำมาก ก็อาจไม่สามารถบรรลุเป้าหมายความสามารถในการทำซ้ำที่ต้องการได้ ในทางกลับกัน หากประเมินค่าสูงสุดต่ำเกินไป ก็จะเกิดโอเวอร์โหลดในช่วงที่มีการป้อนวัสดุสูงสุดหรือขณะเริ่มเดินเครื่อง ดังนั้นควรบันทึกการผสมผสานระหว่างโหลดวัสดุจริงกับความเร็ว ไม่ใช่แค่ค่าความสามารถของไลน์เท่านั้น โดยใช้ความหนาแน่นของวัสดุแต่ละชนิด ขนาดเม็ด ขนาดก้อนสูงสุด ความเหนียว ความชื้น อุณหภูมิ และโหลดที่ไม่สมดุลเป็นเงื่อนไขในการป้อนข้อมูล
ความแม่นยำที่ต้องการควรนิยามว่า “เป็นข้อผิดพลาดต่ออะไร ในช่วงเวลาใด” ความแปรปรวนของการแสดงผลอัตราการไหลทันที ความเบี่ยงเบนของค่ารวมในช่วงเวลาหนึ่ง ความเสถียรของศูนย์ ความสามารถในการทำซ้ำข้ามวัน และความสอดคล้องกับเครื่องชั่งอ้างอิง ล้วนเป็นมาตรฐานที่แตกต่างกัน ตัวอย่างเช่น การตรวจสอบอัตราส่วนผสมต้องการการเปลี่ยนแปลงของอัตราการไหลในช่วงเวลาสั้น ๆ แต่การคำนวณสมดุลวัตถุดิบรายเดือนต้องการค่าความเบี่ยงเบนสะสมในระยะยาว เมื่อเห็นคำว่า “ความแม่นยำ 0.5%” ในเอกสารของผู้ผลิต ควรตรวจสอบว่าคำนวณจากปริมาณอ้างอิงใด ช่วงการเดินเครื่องใด วิธีการทดสอบใด และเงื่อนไขการติดตั้งใด อย่าเปรียบเทียบค่าตัวเลขที่นิยามต่างกันในคอลัมน์เดียวกัน
ในการเปรียบเทียบวิธีการ ควรพิจารณาทั้งแบบใช้ไอดเลอร์ชั่งน้ำหนักชุดเดียว หลายชุด หรือสำหรับงานหนัก ไม่สามารถกล่าวได้ว่าระบบหลายไอดเลอร์จะดีกว่าเสมอไป ต้องเลือกให้เหมาะสมกับความยาวเส้นตรงที่ใช้ได้ของสายพานที่มีอยู่ ขนาดลูกกลิ้ง มุมทรัฟ พื้นที่บำรุงรักษา และวัตถุประสงค์การวัดที่ต้องการ ขอให้ผู้จัดจำหน่ายแสดงแผนผังโครงสร้างและเหตุผลของช่วงอัตราการไหลที่ใช้ได้ และขอให้ประเมินราคาอะไหล่และขอบเขตงานติดตั้งภายใต้เงื่อนไขเดียวกัน
ทำความเข้าใจความหมายของสเปคด้วยตัวอย่างการคำนวณ
ตัวอย่างเช่น หากโหลดตามแนวเส้นออกแบบไว้ที่ 20 กก./ม. และความเร็วสายพาน 1.5 ม./วินาที อัตราการไหลทันทีในทางทฤษฎีคือ 30 กก./วินาที หรือ 108 ตัน/ชั่วโมง ตัวอย่างนี้เป็นเพียงการแสดงการแปลงหน่วย ไม่ได้หมายถึงสมรรถนะหรือความแม่นยำของอุปกรณ์ใด ๆ หากความเร็วเท่าเดิมแต่โหลดตามแนวเส้นลดลงครึ่งหนึ่ง อัตราการไหลที่คำนวณได้ก็จะลดลงครึ่งหนึ่งเช่นกัน ในการใช้งานจริง ต้องหักน้ำหนักสายพานเปล่าออกเป็นศูนย์ รวมถึงค่าสัมประสิทธิ์การสอบเทียบ ฟิลเตอร์ และข้อผิดพลาดในการวัดความเร็ว อย่าใช้ตัวอย่างการคำนวณนี้เป็นการรับประกันค่าที่วัดได้
ในการตรวจสอบค่ารวม ตัวอย่างเช่น หากแสดงผลที่ 108 ตัน/ชั่วโมงคงที่เป็นเวลา 10 นาที จะคำนวณได้ 18 ตัน แต่ในความเป็นจริง ปริมาณการป้อนจะเปลี่ยนแปลงอยู่เสมอ ดังนั้นวิธีประมาณปริมาณสะสมของช่วงเวลาจากการอ่านค่าอัตราการไหล ณ ขณะหนึ่งเพียงครั้งเดียวจึงไม่เหมาะสมสำหรับการตรวจรับ ควรบันทึกค่ารวมตอนเริ่มต้นและสิ้นสุดของช่วงที่กำหนด และชั่งน้ำหนักวัสดุที่ผ่านช่วงเดียวกันด้วยเครื่องชั่งอ้างอิงที่เป็นอิสระ ต้องคำนึงถึงช่วงสายพานเปล่าก่อนเริ่มป้อนวัสดุ เวลาที่วัสดุค้างอยู่ในส่วนชั่งน้ำหนัก และความล่าช้าจนถึงปลายสายพาน หากกลุ่มวัสดุที่เปรียบเทียบกันไม่ตรงกัน แม้เครื่องมือจะถูกต้อง ผลลัพธ์ก็จะไม่ตรงกัน
แยกการปรับศูนย์ น้ำหนักจำลอง และการทดสอบด้วยวัสดุจริง
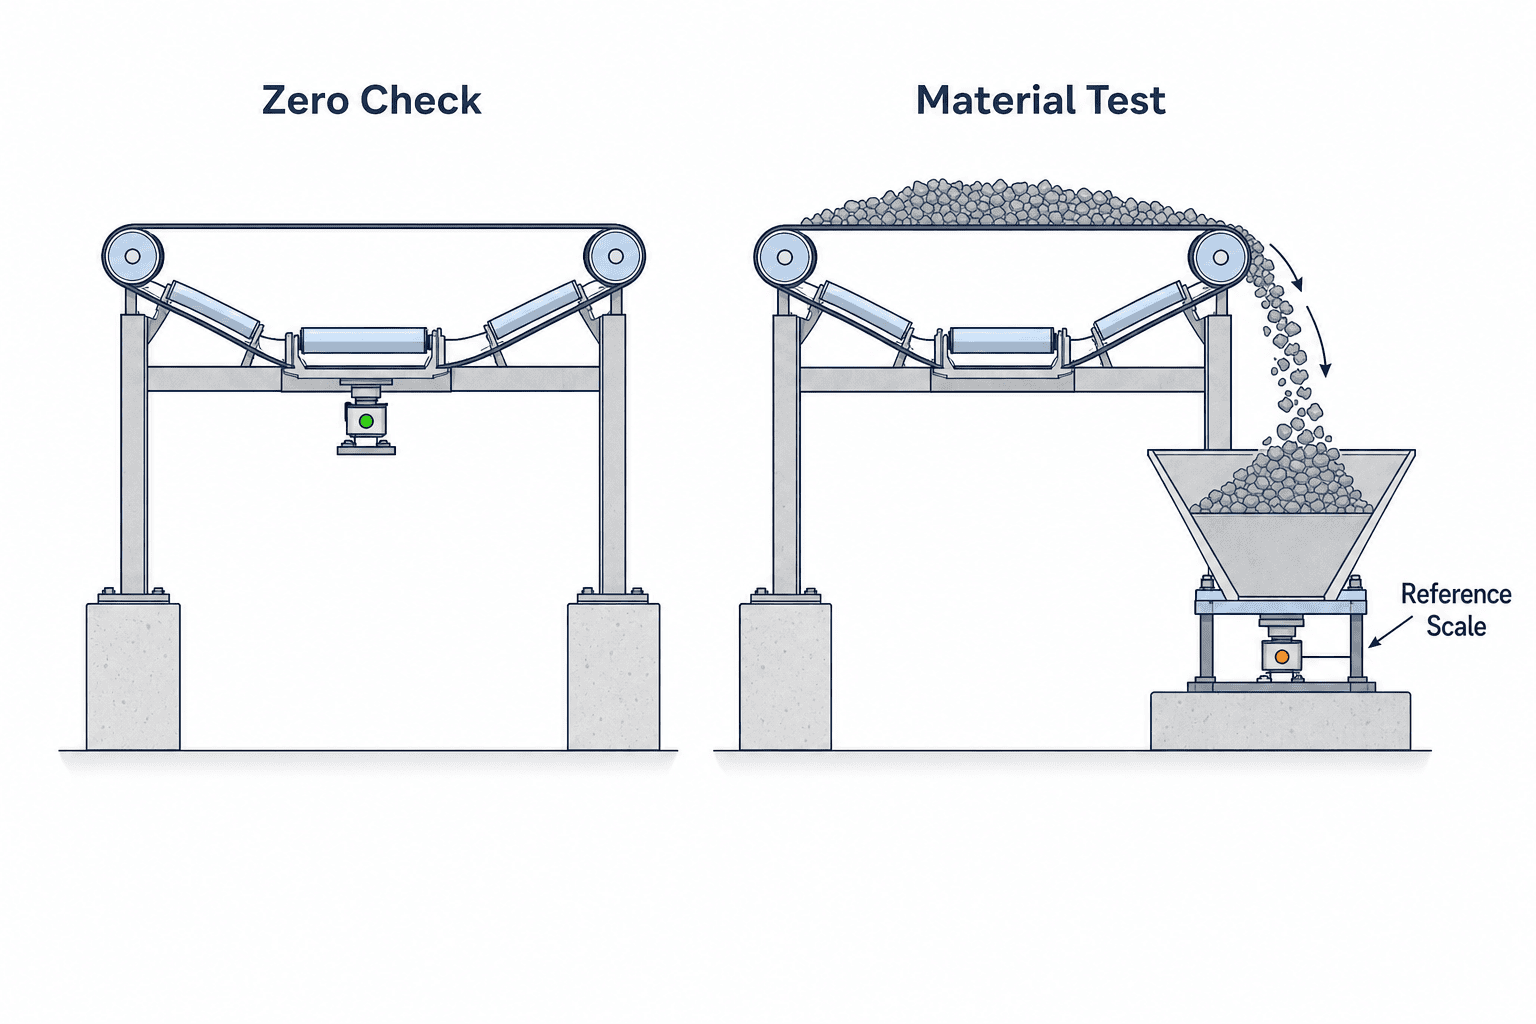
การปรับศูนย์ด้วยสายพานเปล่าจะสะท้อนถึงสภาพของสายพานและลูกกลิ้ง การกดปุ่มศูนย์ขณะหยุดสายพานกับการตรวจสอบศูนย์โดยเดินสายพานให้ครบหนึ่งรอบขึ้นไปนั้นไม่เหมือนกัน ควรปฏิบัติตามขั้นตอนในคู่มือการใช้งานของเครื่องมือ และกำหนดเงื่อนไขการตรวจสอบใหม่หลังทำความสะอาด หลังซ่อมแซม หรือหลังเปลี่ยนสายพาน การเปลี่ยนแปลงของศูนย์อาจเป็นสัญญาณเริ่มต้นของสิ่งสกปรกหรือความผิดปกติของลูกกลิ้ง ก่อนจะลบค่าที่เกินขอบเขตที่ยอมรับได้บนหน้าจอ ควรตรวจสอบเครื่องจักรก่อน
ตุ้มน้ำหนัก โซ่ทดสอบ และสัญญาณจำลองทางอิเล็กทรอนิกส์ เป็นวิธีตรวจสอบบางส่วนของเครื่องมือและระบบตรวจจับน้ำหนัก คู่มืออุปกรณ์ของ Siemens แนะนำให้สอบเทียบด้วยตุ้มน้ำหนักทดสอบหลังติดตั้งและเชื่อมต่อ และแนะนำให้ทดสอบด้วยวัสดุจริงเพื่อให้ได้ความแม่นยำสูงสุด คู่มือ Thermo Fisher ก็ให้ความสำคัญกับการเตรียมการทดสอบวัสดุและเครื่องชั่งอ้างอิงสำหรับการใช้งานเชิงพาณิชย์ แม้จะแสดงผลถูกต้องด้วยน้ำหนักจำลอง แต่ก็ยังไม่ได้ตรวจสอบการกระจายวัสดุในแนวกว้าง ปฏิสัมพันธ์กับสายพาน และความแปรปรวนของแรงตึงระหว่างการลำเลียง
ในการทดสอบด้วยวัสดุจริง ให้ปล่อยวัสดุตัวแทนไหลผ่านด้วยความเร็วและโหลดปกติ แล้วตรวจสอบน้ำหนักด้วยเครื่องชั่งสถิตที่เป็นอิสระ เช่น เครื่องชั่งฮอปเปอร์หรือเครื่องชั่งรถบรรทุก บันทึกสถานะการสอบเทียบและรหัสประจำเครื่องชั่งอ้างอิง การสูญเสียวัสดุ เส้นทางรีไซเคิล และช่วงที่ทดสอบ อย่าจบการทดสอบเพียงแค่ผลตรงกันครั้งเดียว แต่ควรทดสอบซ้ำและเปลี่ยนโหลดเพื่อดูความสามารถในการทำซ้ำ หากใช้เพื่อการค้า ให้ปฏิบัติตามวิธีทดสอบและการตรวจสอบของหน่วยงานที่เกี่ยวข้อง ที่นี่จะไม่กำหนดค่าความคลาดเคลื่อนหรือจำนวนครั้งของการทดสอบเป็นเกณฑ์ผ่านสากล
ภาพถ่ายและค่าการวัดที่ควรเก็บไว้ระหว่างการสำรวจหน้างาน
หากต้องการประเมินราคาเพื่อติดตั้งอุปกรณ์เพิ่มเติมบนสายพานลำเลียงที่มีอยู่เดิม ภาพถ่ายมุมกว้างเพียงภาพเดียวไม่เพียงพอ ควรวัดระยะทางด้วยสายวัดตั้งแต่จุดป้อนวัสดุ (ชูต) ไปยังตำแหน่งชั่งน้ำหนักที่เป็นไปได้ และจากตำแหน่งชั่งน้ำหนักไปจนถึงหัวพูลเลย์ พร้อมทั้งบันทึกขนาดลงบนภาพถ่ายที่แสดงตำแหน่งแต่ละจุดอย่างชัดเจน ควรบันทึกภาพแถวลูกกลิ้งที่ถ่ายจากทั้งด้านซ้ายและขวา โครงสร้างเฟรมด้านล่างของตำแหน่งชั่งน้ำหนัก อุปกรณ์เทคอัพ ลูกกลิ้งที่เป็นตัวเลือกสำหรับเซ็นเซอร์วัดความเร็ว เส้นทางเดินสายเคเบิล และทางเดินที่พนักงานสามารถเข้าถึงได้อย่างปลอดภัย หากแบบแปลนกับของจริงมีความแตกต่าง ให้ยึดค่าที่วัดได้จากของจริงเป็นหลัก และบันทึกความแตกต่างลงบนแบบแปลนด้วยปากกาสีแดง ภาพถ่ายหรือวิดีโอสั้นๆ ขณะมีการลำเลียงวัสดุ จะช่วยให้ผู้จัดจำหน่ายประเมินการกระจายตัวตามแนวกว้างและการกระเด็นของวัสดุได้ การถ่ายภาพควรปฏิบัติตามขั้นตอนความปลอดภัยของอุปกรณ์ และไม่ควรเข้าใกล้ชิ้นส่วนที่หมุนขณะทำการวัด
สำหรับข้อมูลการเดินเครื่องของอุปกรณ์ที่มีอยู่เดิม ควรเก็บค่าตัวแทนของแต่ละวันไว้ ไม่ใช่เพียงค่าเฉลี่ย แต่ควรแยกตามชนิดของวัสดุและบันทึกทั้งอัตราการไหลต่ำ ปกติ และสูง หากสามารถบันทึกความเร็วจริง (ไม่ใช่ค่าคำสั่งจากอินเวอร์เตอร์) เวลาที่วัสดุไหลจริง (ไม่ใช่ค่าตั้งจากเครื่องป้อน) และค่าการเปลี่ยนแปลงสะสมในช่วงเวลาที่ดูเหมือนเป็นศูนย์ได้ จะช่วยให้ข้อสมมติฐานของข้อเสนอชัดเจนยิ่งขึ้น รายการที่ไม่สามารถวัดจริงได้ ให้ระบุเป็นค่าประมาณและกำหนดว่าใครจะเป็นผู้วัดก่อน FAT หรือ SAT หากเงื่อนไขการเสนอราคาของผู้ผลิตระบุว่า “ความเร็วสายพานคงที่” หรือ “การกระจายวัสดุสม่ำเสมอ” ควรตรวจสอบสัดส่วนเวลาที่เงื่อนไขดังกล่าวเกิดขึ้นจริงในหน้างาน อย่าใช้การทดลองเดินเครื่องระยะสั้นเป็นตัวแทนของเงื่อนไขตลอดทั้งปีเท่านั้น แต่ควรนำเงื่อนไขที่แตกต่างจากปกติ เช่น การเกาะติดในฤดูฝนหรือวัสดุที่มีความชื้นสูง มาใช้เป็นข้อมูลออกแบบด้วย
ในแบบฟอร์มสำรวจหน้างาน ควรระบุด้วยว่าในขณะหยุดเครื่องจักรจะล็อกเอาต์ส่วนใดบ้าง สามารถคลายสายพานเพื่อทำการติดตั้งแท่นชั่งน้ำหนักได้หรือไม่ สามารถนำอุปกรณ์ยกเข้าไปได้หรือไม่ และมีเส้นทางสำหรับนำวัสดุกลับไปยังฮอปเปอร์หรือรถบรรทุกเพื่อทดสอบวัสดุหรือไม่ หากผู้ตรวจสอบจำเป็นต้องถอดการ์ดเพื่อเอื้อมมือไปยังลูกกลิ้ง ควรบันทึกขั้นตอนการตรวจสอบและการยืนยันการคืนสภาพไว้ในการออกแบบด้วย หากติดตั้งเครื่องชั่งในตำแหน่งที่ไม่สามารถเข้าถึงเพื่อการบำรุงรักษาได้ แม้ค่าครั้งแรกจะดีแต่จะไม่สามารถสอบเทียบตามรอบได้ การตัดสินใจติดตั้งจึงไม่ควรพิจารณาเพียงพื้นที่ว่างสำหรับขนาดอุปกรณ์เท่านั้น แต่ควรคำนึงถึงเส้นทางสำหรับงานติดตั้ง ทดสอบ ทำความสะอาด และเปลี่ยนอะไหล่ด้วย
เตรียมตารางข้อมูลที่จำเป็นสำหรับ RFP
ก่อนสอบถามผู้จัดจำหน่าย ควรรวบรวมแบบสายพานที่มีอยู่และข้อมูลที่วัดได้จริง อย่างน้อยควรมีความกว้างสายพาน ช่วงความเร็ว ความลาดเอียง ความยาวลำเลียง ระยะห่างไอดเลอร์ มุมทรัฟ วิธีการเทคอัพ ชนิดวัสดุ ขนาดเม็ด อัตราการไหลสูงสุด ปกติ ต่ำสุด แหล่งจ่ายไฟ โครงสร้าง PLC/SCADA เงื่อนไขกลางแจ้ง และเวลาที่สามารถหยุดเครื่องได้ ใส่ขนาดจริงตั้งแต่ปลายสเกิร์ตถึงตำแหน่งที่เป็นไปได้ และจากตำแหน่งที่เป็นไปได้ถึงหัวพูลเลย์ลงในแบบ รับคำตอบ “สามารถติดตั้งได้” พร้อมขนาดและเงื่อนไขที่ตั้งสมมติฐาน ขอให้ผู้จัดจำหน่ายตอบกลับข้อมูลที่ขาดในแบบสอบถาม จะเห็นเงื่อนไขข้อยกเว้นของใบเสนอราคา
สำหรับข้อกำหนดผลลัพธ์ ให้ระบุการแสดงผลอัตราการไหลทันที ค่ารวมสะสม ค่ารวมแยกตามกะ สถานะอุปกรณ์ ความผิดปกติ สถานะสอบเทียบ หน่วย และการจัดการเมื่อสื่อสารขัดข้อง หากใช้สำหรับควบคุม ให้ระบุการตอบสนองและความล่าช้าของสัญญาณเตือน หากใช้สำหรับรายงาน ให้ระบุการซิงโครไนซ์เวลาและความละเอียดของประวัติ ในตารางสเปคควรรวมทั้งอุปกรณ์ ไอดเลอร์ชั่งน้ำหนัก การตรวจจับความเร็ว การเสริมโครงสร้าง การเดินสายไฟ จอแสดงผล การตั้งค่าซอฟต์แวร์ วัสดุทดสอบ เครื่องชั่งอ้างอิง และการฝึกอบรมพนักงาน หากเป็นการปรับปรุงเครื่องเดิม ควรรวมระยะเวลาหยุดเครื่องและเงื่อนไขการกู้คืนไว้ในขอบเขตการประเมิน
| รายการ RFP | ข้อมูลที่โรงงานจัดเตรียม | คำตอบที่ต้องการจากผู้จัดจำหน่าย |
|---|---|---|
| วัตถุประสงค์การชั่ง | การตรวจสอบกระบวนการ สมดุล การตรวจสอบการจัดส่ง การค้า | วิธีที่ใช้ได้และข้อยกเว้น |
| สายพานลำเลียง | ความกว้าง ความเร็ว ความลาดเอียง ลูกกลิ้ง แรงตึง แบบ | ตำแหน่งติดตั้ง ความยาวเส้นตรงที่ต้องการ แบบปรับปรุง |
| วัสดุ | ชนิด ขนาดเม็ด ความชื้น ความเหนียว การกระจายอัตราการไหล | ช่วงที่ใช้ได้และข้อจำกัด |
| การวัด | ช่วงที่วัด เครื่องชั่งอ้างอิง เป้าหมาย | นิยามข้อผิดพลาด วิธีทดสอบ วิธีสอบเทียบ |
| การเชื่อมต่อ | PLC, SCADA, MES, แท็กสำหรับรายงาน | ตารางสัญญาณ วิธีสื่อสาร พฤติกรรมเมื่อผิดปกติ |
| การบำรุงรักษา | การทำความสะอาด ความปลอดภัย อะไหล่ เวลาหยุดเครื่อง | ขั้นตอนตรวจสอบ สนับสนุนหน้างาน เงื่อนไขการเปลี่ยน |
ในการเปรียบเทียบตัวเลือก อย่าเรียงเฉพาะราคาตัวเครื่องที่ถูกที่สุด ให้เปรียบเทียบต้นทุนรวมที่รวมงานติดตั้งลูกกลิ้งเพิ่มเติม การเสริมโครงสร้าง การเตรียมเครื่องชั่งอ้างอิง การหมุนเวียนวัสดุทดสอบ การหยุดเครื่อง อะไหล่ และการตรวจสอบประจำปี ในเครื่องที่มีอยู่เดิม งานติดตั้งอาจมีราคาสูงกว่าตัวเครื่อง ดังนั้นควรจัดเตรียมเงื่อนไขการสำรวจหน้างานให้ตรงกัน ในใบเสนอราคาควรระบุว่าใครเป็นผู้ปรับตั้งสายพานใหม่ ใครเป็นผู้ปรับศูนย์และสแปน ใครเป็นผู้แยกสาเหตุหากเกิดความไม่ตรงกันใน SAT
แยกบทบาทของ FAT และ SAT
ในการ FAT (Factory Acceptance Test) ให้ตรวจสอบการเดินสายไฟของตู้ควบคุม การป้อนข้อมูลจากโหลดเซลล์และความเร็ว การตั้งค่าตัวแสดงผล สัญญาณ PLC สัญญาณเตือน การขัดข้องของการสื่อสาร การเก็บและรีเซ็ตค่ารวม การตั้งค่าวันที่และเวลา การทดสอบสัญญาณจำลองที่ทำได้ที่โรงงานเป็นสิ่งสำคัญ แต่ไม่สามารถจำลองแรงตึงสายพาน การเคลื่อนที่ของวัสดุ และการจัดแนวลูกกลิ้งของสายพานจริงได้ แม้อุปกรณ์จะผ่าน FAT ก็ยังต้องติดตั้งใหม่ ปรับศูนย์ และทดสอบด้วยวัสดุจริงที่หน้างาน แนบเวอร์ชันซอฟต์แวร์ ไฟล์การตั้งค่า ค่าสอบเทียบ และเวอร์ชันตาราง I/O ในบันทึกการตรวจสอบ
ในการ SAT (Site Acceptance Test) ให้ตรวจสอบตำแหน่งโครงสร้างและการจัดแนวลูกกลิ้งตามแบบ การติดตามสายพาน การป้องกันสายเคเบิล การเข้าถึงเพื่อบำรุงรักษา ศูนย์สายพานเปล่า การตรวจสอบความเร็ว น้ำหนักจำลอง และการทดสอบวัสดุจริงทีละขั้นตอน เปรียบเทียบผลลัพธ์ในโหลดต่ำ ปกติ และสูง หากอยู่นอกช่วงเป้าหมาย ให้เก็บข้อมูลก่อนและหลังการปรับตั้ง ควรเตรียมเส้นทางสำหรับเก็บวัสดุทดสอบ เครื่องชั่งอ้างอิง และเวลาหยุดเครื่องที่จำเป็นไว้ตั้งแต่ขั้นตอนวางแผนงาน หากเลื่อนการทดสอบวัสดุจริงไปหลังส่งมอบโดยอ้างว่า “สะดวกเมื่อไหร่ค่อยทำ” จะทำให้การตัดสินรับมอบและเงื่อนไขการชำระเงินไม่ชัดเจน
เกณฑ์ผ่าน-ไม่ผ่านของตัวเลขควรกำหนดในสัญญาตามการใช้งาน เช่น “ค่ารวมที่แน่นอนในอัตราการไหลปกติ” “ความสามารถในการทำซ้ำที่อัตราการไหลต่ำ” “การเปลี่ยนแปลงศูนย์หลังรีสตาร์ท” ให้แยกเป็นแต่ละหัวข้อ อย่าสับสนระหว่าง accuracy ในแคตตาล็อกเครื่องมือกับข้อผิดพลาดรวมในหน้างาน แม้จะระบุคลาสหรือวิธีทดสอบตาม OIML R 50 ก็ต้องตรวจสอบการใช้งานและข้อกำหนดท้องถิ่น อย่าลบประวัติการปรับตั้งระหว่างการทดสอบและเหลือเฉพาะค่าท้ายสุด หากเงื่อนไขเปลี่ยนก่อนและหลังการปรับปรุง ให้บันทึกความแตกต่างนั้นไว้ในบันทึกรับมอบ
การจัดการดริฟท์หลังเริ่มเดินเครื่อง
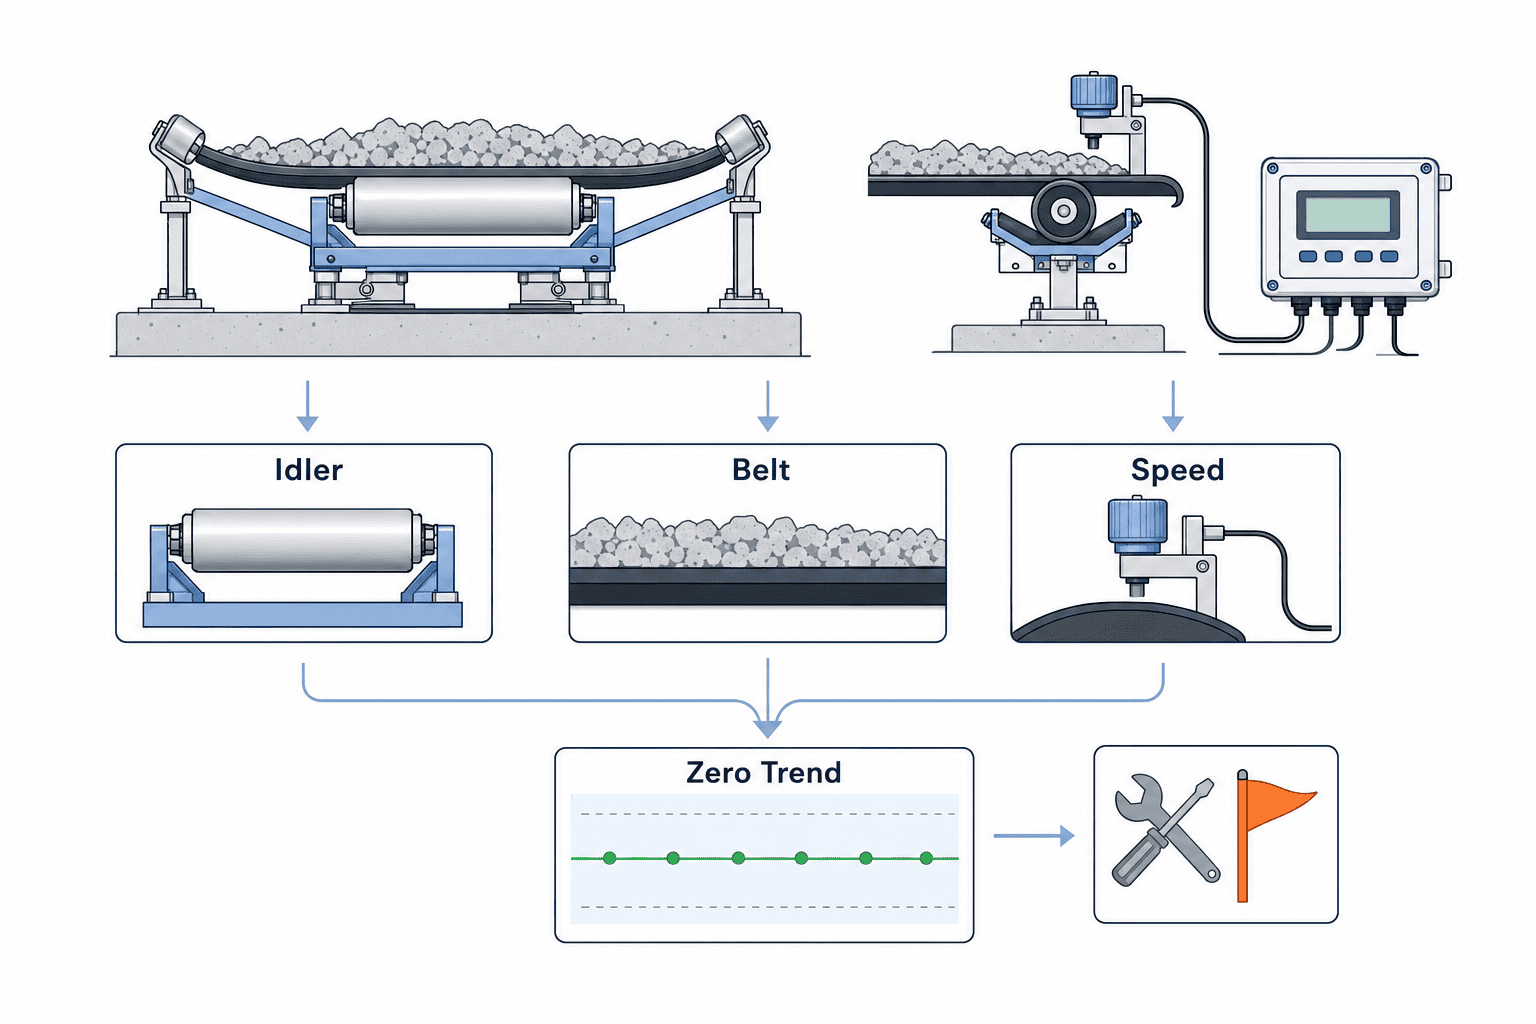
การผ่านการตรวจสอบหลังติดตั้งไม่ใช่จุดสิ้นสุด ปัจจัยอย่างคราบสกปรกบนลูกกลิ้ง การสึกหรอของสายพาน การเปลี่ยนแปลงของรอยต่อ การปรับแรงตึง การลื่นของเซ็นเซอร์ความเร็ว และอุณหภูมิแวดล้อม จะส่งผลต่อค่าที่แสดงเมื่อเวลาผ่านไป Siemens ระบุว่า อุณหภูมิและสภาพอากาศ การบำรุงรักษาคอนเวเยอร์ การสะสมบนแท่นชั่ง สายพาน และลูกกลิ้ง เป็นเหตุผลที่ควรสอบเทียบใหม่ ในการตรวจสอบตามรอบ ควรกำหนดลำดับของการตรวจสอบความเร็ว การตั้งศูนย์ศูนย์ (Zero) การทดสอบน้ำหนักจำลอง และการทดสอบวัสดุ พร้อมบันทึกว่าแต่ละการตรวจสอบดูอะไรบ้าง รอบการตรวจสอบควรกำหนดจากความเสี่ยงของกระบวนการและความแปรปรวนในอดีต
ค่าที่ควรเฝ้าระวัง ได้แก่ ค่าศูนย์ที่เบี่ยงเบน ความแปรปรวนผิดปกติของอัตราการไหล ความเร็วสายพาน ข้อผิดพลาดการสื่อสาร การสะสมเมื่อความเร็วเป็นศูนย์ และประวัติการโอเวอร์โหลด หากมีการสะสมแม้วัสดุไม่มีอยู่ หรือมีอัตราการไหลขณะสายพานหยุด หรือค่าศูนย์เปลี่ยนทุกวันขณะสายพานเปล่า ควรตรวจสอบสภาพอุปกรณ์มากกว่าการแก้ไขค่าตัวเลขเพียงอย่างเดียว การบันทึกวันเวลาทำความสะอาดและเปลี่ยนลูกกลิ้งลงในประวัติการชั่งจะช่วยให้ติดตามสาเหตุของการเปลี่ยนแปลงได้ง่ายขึ้น ขั้นตอนการบำรุงรักษาควรรวมถึงการล็อกเอาต์ การคืนสภาพหลังทำความสะอาด และเงื่อนไขการตั้งศูนย์ศูนย์ใหม่
ความถี่ของการทดสอบวัสดุไม่สามารถกำหนดเหมือนกันระหว่างการใช้งานเพื่อควบคุมกระบวนการและการใช้งานเพื่อการซื้อขายหรือข้อกฎหมาย ในกรณีซื้อขายหรือข้อกฎหมาย ให้ยึดตามระเบียบและขั้นตอนการรับรองในพื้นที่ ส่วนการใช้งานภายใน ให้กำหนดจากความเสี่ยงการสูญเสียในกระบวนการและความพร้อมของเครื่องชั่งอ้างอิง สิ่งสำคัญคือ ต้องประเมินอย่างชัดเจนว่าหลังจากสอบเทียบกับวัสดุจริงครั้งแรกแล้วจะพึ่งพาการทดสอบจำลองทางอิเล็กทรอนิกส์เพียงอย่างเดียวหรือไม่ ใช้ประวัติการบำรุงรักษาและแนวโน้มค่าที่วัดได้เพื่อกำหนดเงื่อนไขการทดสอบซ้ำล่วงหน้า
ตัวอย่างการออกแบบสำหรับการควบคุมและตรวจสอบสมดุลวัตถุดิบ
ตัวอย่างแรก คือ การตรวจสอบการป้อนวัตถุดิบจากไซโลไปยังเครื่องบด จุดชั่งจะอยู่หน้าก่อนเครื่องบด โดยใช้ผลต่างของค่ารวมสะสมขณะเริ่มและหยุดเดินเครื่องเป็นปริมาณการบด หากวางแท่นชั่งใกล้ไซโลมากเกินไป วัสดุจะกระเด็น ควรให้ความสำคัญกับการมีช่วงที่วัสดุไหลนิ่ง แม้เครื่องบดหยุด วัสดุยังคงค้างอยู่บนสายพาน จึงต้องระบุในขั้นตอนการเดินเครื่องว่าจะนับวัสดุถึงจุดใดในแต่ละแบตช์ หากตัดค่ารวมทันทีที่ได้รับสัญญาณหยุด วัสดุที่เหลืออาจถูกนับในแบตช์ถัดไป ในฝั่งควบคุม ให้แยกสัญญาณ 4 ประเภท ได้แก่ การเดินสายพาน การเดินอุปกรณ์ป้อนวัสดุ การตรวจจับวัสดุ และการเปิดใช้งานการสะสมค่า
ตัวอย่างที่สอง คือ ไลน์ผสมวัสดุหลายชนิดต่อเนื่อง เปรียบเทียบอัตราการไหลทันทีของแต่ละไลน์เพื่อควบคุมอัตราส่วน แต่เวลาขนส่งจากแต่ละจุดชั่งถึงเครื่องผสมต่างกัน แม้จะนำค่าที่วัดได้ในเวลาเดียวกันมาเปรียบเทียบ ก็ไม่ได้หมายถึงช่วงผสมเดียวกัน ในการควบคุมต้องคำนึงถึงความล่าช้า ปรับฟิลเตอร์และดีเลย์ของสัญญาณเตือน สำหรับวัสดุที่สายพานหยุด ต้องกำหนดเงื่อนไขหยุดคำนวณอัตราส่วนเมื่อค่าตัวหารเข้าใกล้ศูนย์ ในกระบวนการที่ต้องรับประกันสูตรผสม ต้องหารือกับฝ่ายคุณภาพว่าการตรวจสอบอัตราการไหลของเบลท์สเกลเพียงพอหรือจำเป็นต้องใช้เครื่องชั่งแบบแบตช์หรือการตรวจสอบผลิตภัณฑ์เพิ่มเติม
ตัวอย่างที่สาม คือ การเปรียบเทียบปริมาณขนส่งก่อนส่งออกกับเครื่องชั่งรถบรรทุก ความแตกต่างระหว่างสองค่านี้ไม่ได้เกิดจากความคลาดเคลื่อนของเครื่องมือเท่านั้น แต่รวมถึงวัสดุที่เหลือปลายสายพาน การหกหล่น ความชื้น เวลาชั่งที่ต่างกัน และเส้นทางขนส่ง หากนำความแตกต่างแต่ละเที่ยวไปปรับค่าสอบเทียบของเบลท์สเกลโดยตรง อาจปกปิดสาเหตุที่แท้จริง ควรกำหนดเงื่อนไขเริ่ม/หยุดสะสมของเบลท์สเกลและขอบเขตการชั่งของรถบรรทุกให้แน่นอน แล้วแยกความแตกต่างเป็น “การวัด” “สต็อก” และ “สูญเสีย” หากต้องกำหนดค่าความคลาดเคลื่อนที่ยอมรับได้ ให้ตรวจสอบผลการใช้งานของหลายเที่ยวและสถานะของเครื่องชั่งอ้างอิง ตัวอย่างทั้งสามนี้แสดงให้เห็นว่าต้องแยกการทำงานถูกต้องของเครื่องมือออกจากความสอดคล้องของตัวเลขในงานธุรกิจ
ลำดับการวิเคราะห์เมื่อเกิดความผิดปกติ
หากค่ารวมเบี่ยงเบนไปในทิศทางเดียวกันอย่างต่อเนื่อง ให้ตรวจสอบก่อนว่าช่วงเวลาที่เปรียบเทียบและวัสดุตรงกันหรือไม่ จากนั้นตรวจสอบค่าความเร็วแยกต่างหาก ดูค่าศูนย์ของสายพานเปล่าและการตอบสนองน้ำหนักขณะมีโหลด หากความเร็วถูกต้องแต่ค่าศูนย์เบี่ยงเบน ให้ตรวจสอบคราบสกปรกบนแท่นชั่ง การเกาะติดใต้สายพาน การติดขัดหรือเสียรูปของลูกกลิ้ง หากค่าศูนย์คงที่แต่เบี่ยงเบนเฉพาะขณะมีโหลด ให้ตรวจสอบการกระจายวัสดุ แรงตึงสายพาน การสัมผัสกับสเกิร์ต ความแตกต่างระหว่างน้ำหนักทดสอบกับวัสดุจริง ในทุกขั้นตอน หากเปลี่ยนค่าตั้งล่วงหน้าเพื่อกลบอาการผิดปกติ อาจทำให้สูญเสียหลักฐานของสาเหตุ
หากค่ากระโดดเป็นครั้งคราว ให้เปรียบเทียบช่วงเวลาของรอยต่อสายพานผ่านจุดชั่ง ช่วงเวลาการตกของก้อนวัสดุจากชูต สัญญาณรบกวนไฟฟ้า หรือความเสียหายของสายเซ็นเซอร์ หากค่าศูนย์เปลี่ยนแปลงช้าๆ ตามฤดูกาลหรือกะงาน ให้เปรียบเทียบกับอุณหภูมิ แสงแดด การล้างฝน เวลาทำความสะอาดหรือบำรุงรักษา หากความแตกต่างเกิดเฉพาะเมื่อเปลี่ยนวัสดุ ให้ตรวจสอบไม่เพียงแต่ความหนาแน่นรวม แต่รวมถึงขนาดเม็ด การกระจายน้ำหนัก การเกาะติด การฟุ้งกระจาย และตำแหน่งการป้อนวัสดุ ในแบบฟอร์มวิเคราะห์ความผิดปกติ ควรบันทึก “อาการ” “เงื่อนไขที่เกิด” “ค่าที่สังเกต” “การตรวจสอบเครื่องกล” “การตรวจสอบไฟฟ้า” “สถานะเครื่องชั่งเปรียบเทียบ” “ค่าตั้งที่เปลี่ยน” แยกแต่ละบรรทัด หลีกเลี่ยงการเปลี่ยนค่าปรับแก้ทุกครั้งโดยไม่สามารถอธิบายสาเหตุได้
การตัดสินใจคืนสู่สภาพปกติต้องมีขอบเขต แยกสัญญาณเตือนเล็กน้อยที่ยังเดินเครื่องต่อได้ออกจากความเสียหายที่ไม่สามารถใช้ค่ารวมในงานธุรกิจได้ วัสดุที่ไหลในช่วงที่ค่าชั่งใช้ไม่ได้ ต้องกำหนดล่วงหน้าว่าจะประมาณค่าใหม่ ใช้เครื่องชั่งอื่นชั่งซ้ำ หรือบันทึกเป็นข้อมูลขาดหาย หากบันทึกค่าขาดหายเป็นศูนย์ จะทำให้ปริมาณการใช้วัสดุเป็นศูนย์ทั้งที่มีการไหลจริง หากสอบเทียบหลังคืนสภาพแล้ว ต้องสามารถติดตามค่าก่อนและหลังสอบเทียบและล็อตที่ได้รับผลกระทบ
ระบบจัดหาและการดำเนินงานในโรงงานไทย
เมื่อจัดหาอุปกรณ์จากต่างประเทศสำหรับโรงงานไทย ควรตรวจสอบสต็อกและระบบสนับสนุนของโหลดเซลล์ เซ็นเซอร์ความเร็ว ตัวแสดงผล และไอดเลอร์ที่สามารถเปลี่ยนได้ในประเทศพร้อมกับกำหนดเวลาส่งมอบตัวเครื่องหลัก กำหนดว่าใครจะวิเคราะห์สาเหตุเมื่อเกิดความเสียหาย ใครจะหยุดสายพาน และใครจะอนุมัติการเริ่มผลิตหลังสอบเทียบ รวมคู่มือการใช้งานและตรวจสอบเป็นภาษาอังกฤษ/ไทย แบบแปลนเครื่องจักร สำรองค่าตั้ง และการฝึกอบรมไว้ในรายการส่งมอบ แม้จะมีการสนับสนุนทางไกลจากผู้ผลิต แต่ต้องกำหนดการอนุมัติเชื่อมต่อเครือข่ายและการจัดการข้อมูลของโรงงานแยกต่างหาก
ในการเปรียบเทียบค่าใช้จ่ายบำรุงรักษา ให้พิจารณาว่าต้องหยุดเครื่องกี่ครั้งต่อปี ใช้วัสดุจริงกี่ตันในการทดสอบ สามารถนำวัสดุกลับมาใช้ใหม่ได้หรือไม่ และสามารถจัดหาเครื่องชั่งอ้างอิงได้หรือไม่ สิ่งเหล่านี้ขึ้นกับแต่ละอุปกรณ์ ไม่สามารถระบุราคาแน่นอนได้จากบทความนี้ หากผู้จัดจำหน่ายระบุ “การรับประกันความแม่นยำ” ให้รวมเงื่อนไขการทดสอบรับเข้า ชนิดวัสดุ ช่วงอัตราการไหล ความรับผิดชอบในการดัดแปลงหน้างาน และค่าใช้จ่ายการทดสอบซ้ำไว้ในสัญญา เพื่อลดข้อโต้แย้งหลังการจัดซื้อ ควรระบุค่าที่คาดหวังไว้ในแผนการทดสอบและการแบ่งความรับผิดชอบ ไม่ใช่แค่ในสเปคเครื่องมือ
FAQ|ข้อสงสัยเกี่ยวกับความแม่นยำและการติดตั้งเบลท์สเกล
ควรเลือกความแม่นยำของเบลท์สเกลกี่เปอร์เซ็นต์?
ก่อนอื่นต้องกำหนดวัตถุประสงค์และวิธีเปรียบเทียบ การตรวจสอบอัตราการไหลระยะสั้นกับการสะสมระยะยาว การใช้งานภายในกับการซื้อขาย มีเงื่อนไขที่ต้องการต่างกัน ตรวจสอบนิยามของค่าที่ผู้ผลิตระบุ ช่วงอัตราการไหล เงื่อนไขการติดตั้ง และการทดสอบกับวัสดุจริง อย่ากำหนดเป้าหมายจากตัวเลขของเครื่องที่เสนอเพียงอย่างเดียว ควรสำรวจคอนเวเยอร์ที่มีอยู่และตกลงเงื่อนไขรับเข้าได้จริงกับผู้จัดจำหน่ายเป็นลายลักษณ์อักษร
สามารถติดตั้งเบลท์สเกลกับคอนเวเยอร์ที่มีอยู่ได้หรือไม่?
บางกรณีสามารถติดตั้งเพิ่มเติมได้ แต่ต้องพิจารณาช่วงตรง การจัดวางลูกกลิ้ง แรงตึง ระยะห่างจากสเกิร์ตหรือพูลเลย์ ความแข็งแรงของแท่น และพื้นที่บำรุงรักษา ไม่ใช่แค่พื้นที่ในแบบ แต่ต้องตรวจสอบตำแหน่งจริงและสภาพสายพาน หลังสำรวจหน้างาน ให้ผู้จัดจำหน่ายเสนอขอบเขตการติดตั้งและดัดแปลงแท่นชั่ง
สามารถตรวจรับเบลท์สเกลด้วยน้ำหนักทดสอบเพียงอย่างเดียวได้หรือไม่?
น้ำหนักทดสอบหรือโซ่ทดสอบมีประโยชน์ในการสอบเทียบและตรวจสอบ แต่ไม่สามารถจำลองการกระจายหรือพฤติกรรมของสายพานขณะขนส่งวัสดุจริงได้ทั้งหมด ควรออกแบบให้สามารถทดสอบกับวัสดุจริงและเปรียบเทียบกับเครื่องชั่งอ้างอิงโดยใช้วัสดุกลุ่มเดียวกัน หากใช้เพื่อการซื้อขาย ให้ตรวจสอบขั้นตอนกฎหมายในพื้นที่
เบลท์สเกลกับเช็คเวเยอร์ต่างกันอย่างไร?
เบลท์สเกลใช้วัดอัตราการไหลและปริมาณสะสมของวัสดุเทกองต่อเนื่อง เช็คเวเยอร์ใช้ชั่งน้ำหนักผลิตภัณฑ์ที่เป็นชิ้นขณะขนส่งและตัดสินผ่าน/ไม่ผ่านเป็นรายชิ้น หลักการวัด วัสดุทดสอบ และหน่วยบันทึกที่ต้องการแตกต่างกัน หากเป็นถุงหรือกล่อง ต้องกำหนดก่อนว่าต้องการควบคุมน้ำหนักรายชิ้นหรือทราบปริมาณรวมของทั้งไลน์
ใช้กับคอนเวเยอร์ความเร็วแปรผันได้หรือไม่?
OIML R 50 ครอบคลุมคอนเวเยอร์ความเร็วแปรผันด้วย แต่ประสิทธิภาพที่เครื่องแต่ละรุ่นทำได้ในช่วงความเร็วต่างๆ ขึ้นกับรุ่นและเงื่อนไขการติดตั้ง ตรวจสอบวิธีการของเซ็นเซอร์ความเร็ว ความละเอียดสัญญาณขณะความเร็วต่ำ และการประมวลผลสะสมขณะเร่ง/ลดความเร็วกับผู้จัดจำหน่าย และทดสอบในช่วงการใช้งานจริง
สรุป
การเลือกเบลท์สเกลสำหรับคอนเวเยอร์ไม่ควรเริ่มจากรหัสรุ่นของโหลดเซลล์หรือเครื่องแสดงผล แต่ควรกำหนดความหมายของจุดชั่งในงาน วัสดุเป้าหมายและช่วงอัตราการไหล สภาพสายพาน ไอดเลอร์ และการตรวจจับความเร็ว วิธีทดสอบกับวัสดุจริงก่อน ระบุเงื่อนไขหน้างานและการแบ่งความรับผิดชอบใน RFP ตรวจสอบไฟฟ้า/สื่อสารใน FAT และตรวจสอบสายพานจริงกับวัสดุจริงใน SAT หลังเดินเครื่อง ควรเก็บประวัติค่าศูนย์ ความเร็ว น้ำหนักจำลอง และการเปรียบเทียบวัสดุ เพื่อให้ใช้ตัวเลขในการตัดสินใจในกระบวนการได้อย่างต่อเนื่อง
แม้จะอยู่ในขั้นตอนพิจารณาติดตั้งเพิ่มเติมกับคอนเวเยอร์เดิมหรือกำหนดจุดชั่งในไลน์ใหม่ หากมีแบบขนส่ง วัสดุ อัตราการไหลโดยประมาณ และวัตถุประสงค์การใช้งาน สามารถติดต่อสอบถามได้ เราสามารถช่วยจัดระเบียบเงื่อนไขจุดชั่งและการทดสอบหน้างานร่วมกัน
ข้อมูลอ้างอิง
- OIML R 50:2014 — เครื่องชั่งน้ำหนักอัตโนมัติแบบรวมยอดต่อเนื่อง (เครื่องชั่งสายพาน)
- OIML R 50-1:2014 — ข้อกำหนดทางมาตรวิทยาและเทคนิค
- Siemens, แนวทางการใช้งานเครื่องชั่งสายพาน
- Siemens, คู่มือการใช้งาน Milltronics WD600
- Thermo Fisher Scientific, คู่มือเครื่องชั่งสายพานลำเลียง
- Siemens, เครื่องชั่งสายพานและการสอบเทียบใหม่
- Siemens, อะไรคือสาเหตุที่ทำให้เครื่องชั่งสายพานของฉันไม่สามารถให้ค่าความแม่นยำที่ต้องการได้?


