


ข้อผิดพลาดที่พบบ่อยในการเลือกกล้องเสียงสำหรับตรวจจับการรั่วไหลของลมอัด คือการตัดสินใจซื้อโดยดูเพียงระยะตรวจจับในตารางสเปก โดยละเลยสภาพเสียงรบกวนในโรงงาน ความสะดวกในการเข้าถึงท่อ และวิธีตรวจสอบหลังซ่อมแซม บทความนี้เจาะลึกสำหรับผู้รับผิดชอบขอใบเสนอราคาในโรงงานอุตสาหกรรมไทย ตั้งแต่การจัดเตรียมเงื่อนไขการสำรวจ PoC, FAT/SAT ไปจนถึงการส่งมอบให้ฝ่ายซ่อมบำรุง
ภาพรวมการซ่อมและการป้องกันการรั่วซ้ำอยู่ในคู่มือจัดการลมอัดรั่ว บทความนี้มุ่งที่การจัดซื้อและการตรวจรับกล้องเสียง
1. การประเมินหน้างานที่จำเป็นต่อการตัดสินใจซื้อ/เช่า/จ้างบริการ
เมื่อต้องการนำเข้ากล้องเสียงหรือเครื่องตรวจจับอัลตราโซนิกสำหรับตรวจจับการรั่วไหลของลมอัดในโรงงานไทย การเลือกซื้อ เช่า หรือจ้างบริษัทภายนอก (บริการ Outsource) ที่เหมาะสม ไม่ควรพิจารณาแค่ต้นทุนเริ่มต้นหรือสเปกในแคตตาล็อกเท่านั้น แต่ต้องประเมินหลายมิติ เช่น สภาพการใช้งานจริง ทรัพยากรบุคคล ระบบบำรุงรักษา การฝึกอบรม และค่าใช้จ่ายในการดูแลรักษา ดังนี้คือหัวข้อหลักที่ควรบันทึกและเปรียบเทียบอย่างเป็นระบบ
ความถี่ในการตรวจสอบและการเข้าถึงหน้างาน
เราแนะนำให้กำหนดรอบตรวจตามแผนเพื่อรักษาผลการซ่อมรอยรั่ว การประเมินผลประหยัดควรเปรียบเทียบอัตราการไหลและกำลังไฟก่อน–หลังซ่อมในสภาพเดินเครื่องที่เทียบกันได้ (ดู วิธีประเมินของ US DOE) การซื้อหรือเช่าช่วยให้โรงงานเลือกช่วงตรวจได้เอง ส่วนการจ้างภายนอกต้องตกลงเรื่องเวลาและการเข้าพื้นที่ล่วงหน้า
นอกจากนี้ การตรวจสอบโดยพนักงานของโรงงานเองจะลดขั้นตอนการขออนุญาตเข้าเขตงานและการอบรมความปลอดภัย ในขณะที่การจ้างภายนอกต้องดำเนินการขออนุญาตและอบรมความปลอดภัยทุกครั้ง ทำให้ภาระงานของหน้างานเพิ่มขึ้น
บุคลากรรับผิดชอบและระบบซ่อมบำรุง
ในกรณีถือครองหรือเช่าอุปกรณ์เอง พนักงานหน้างานมักต้องรับผิดชอบงานตรวจจับร่วมกับงานประจำ จึงต้องให้ความสำคัญกับความง่ายในการใช้งาน ค่าใช้จ่ายในการฝึกอบรม และการรักษาทักษะ กล้องเสียงหรือ Acoustic Imager ต้องการความรู้เฉพาะ เช่น การเลือกช่วงความถี่ การใช้งานในสภาพเสียงรบกวน และการตั้งค่าระยะตรวจจับ (FLIR Official Guidance) หากจ้างบริการภายนอก ภาระฝึกอบรมจะลดลงเพราะใช้ช่างผู้เชี่ยวชาญ แต่การซ่อมแซมหรือสื่อสารคำสั่งในหน้างานหลังตรวจพบการรั่วไหลยังคงต้องจัดการเอง
ค่าใช้จ่ายด้านการฝึกอบรม บำรุงรักษา และซ่อมแซม
หากถือครองเอง จะมีค่าใช้จ่ายในการฝึกอบรมเริ่มต้น การอบรมซ้ำเมื่อเปลี่ยนผู้รับผิดชอบ การอัปเดตเฟิร์มแวร์ การตรวจสอบประจำ และค่าซ่อมเมื่ออุปกรณ์เสีย โดยเฉพาะในสภาพแวดล้อมร้อนชื้นหรือมีฝุ่นสูง ความเสี่ยงต่อการเสียหายของอุปกรณ์จะเพิ่มขึ้น การเช่ามักรวมบริการบำรุงรักษาและซ่อมแซมไว้แล้ว แต่หากใช้ระยะยาว ต้นทุนรวมอาจใกล้เคียงกับการซื้อ การจ้างภายนอกไม่ต้องดูแลอุปกรณ์หรือฝึกอบรมเอง แต่จะมีข้อจำกัดด้านความถี่และขอบเขตการตรวจสอบ และอาจไม่เหมาะกับการพัฒนาปรับปรุงอย่างต่อเนื่อง
หัวข้อที่ควรเปรียบเทียบและบันทึกในหน้างาน
เพื่อการตัดสินใจที่มีประสิทธิภาพ ควรบันทึกและเปรียบเทียบข้อมูลต่อไปนี้
- ความถี่และขอบเขตการตรวจสอบ (ความยืดหยุ่นเมื่อดำเนินการเอง ข้อจำกัดเมื่อจ้างภายนอก)
- จำนวนบุคลากร ทักษะ และประวัติการฝึกอบรม
- ความง่ายในการใช้งาน พกพา และความเหมาะสมกับหน้างาน (ความแม่นยำในการตรวจจับภายใต้เสียงรบกวน น้ำหนัก แบตเตอรี่ ตัวอย่างสเปก: Fluke ii900/ii910)
- ค่าใช้จ่ายและความรวดเร็วในการซ่อมแซม/อัปเดต
- รายละเอียดบริการจ้างภายนอก (ขอบเขตการตรวจสอบ คุณภาพรายงาน ความสามารถในการรับมือฉุกเฉิน)
- สถานะการนำผลตรวจสอบไปซ่อมแซมหรือปรับปรุง
ควรบันทึกข้อมูลทั้งเชิงปริมาณ (จำนวนครั้งตรวจสอบ จำนวนงานซ่อม จำนวนครั้งฝึกอบรม) และเชิงคุณภาพ (ความง่ายในการใช้งาน ความเข้าใจของรายงาน) เพื่อนำไปใช้ในตารางเปรียบเทียบหรือรีวิวประจำปี
ตัวอย่างแนวทางการตัดสินใจ
สำหรับโรงงานขนาดเล็กหรือพื้นที่ตรวจสอบจำกัด การจ้างบริการเฉพาะกิจอาจเพียงพอ แต่หากเป็นโรงงานขนาดใหญ่หรือมีหลายสาขา การดำเนินการเองจะได้เปรียบด้านต้นทุนและความยืดหยุ่น ในกรณีที่ขาดแคลนบุคลากรหรือทักษะ การจ้างผู้เชี่ยวชาญภายนอกจะเหมาะสมกว่าการดำเนินการเองแบบขาดประสิทธิภาพ
2. ขอบเขตและข้อจำกัดของกล้องเสียง
กล้องเสียงเปลี่ยนแปลงการตรวจจับการรั่วไหลของลมอัดในหน้างานให้เห็นภาพได้จริง แต่จำเป็นต้องเข้าใจทั้งจุดเด่นและข้อจำกัด รวมถึงการใช้งานร่วมกับวิธีการวัดอื่น ๆ อย่างเหมาะสม
สิ่งที่กล้องเสียงตรวจจับได้
กล้องเสียงวิเคราะห์การกระจายของเสียงในอากาศด้วยชุดไมโครโฟนหลายตัว และแสดงตำแหน่งแหล่งเสียงบนภาพ คำแนะนำของ FLIR ระบุว่าช่วง 20–30kHz ช่วยแยกเสียงรั่วจากเสียงรบกวนในโรงงาน และช่วง 10–30kHz อาจเหมาะกับการตรวจจากระยะไกลกว่า (FLIR Official Guidance) ความถี่สูงจะลดทอนเร็ว เหมาะกับการระบุจุดรั่วอย่างแม่นยำในระยะใกล้
วิธีนี้ช่วยให้ระบุจุดรั่วได้รวดเร็ว แม้ในพื้นที่ที่มีท่อซับซ้อนหรือมีสิ่งกีดขวาง และสามารถเก็บข้อมูลภาพประกอบการรั่วเพื่อวางแผนซ่อมและจัดทำรายงานได้ดี คู่มือของกระทรวงพลังงานสหรัฐฯ ก็แนะนำให้บันทึกและติดตามประวัติการซ่อมแซมจากการตรวจจับด้วยอัลตราโซนิก (DOE Sourcebook)
สิ่งที่กล้องเสียงตรวจจับไม่ได้
กล้องเสียงตรวจจับได้เฉพาะ “ตำแหน่งแหล่งเสียง” และ “ความเข้มของเสียง” เท่านั้น ไม่สามารถวัดปริมาณการรั่ว (L/min, Nm³/h ฯลฯ) ได้โดยตรง ตามคำอธิบายของ FLIR การประเมินขนาดการรั่วและต้นทุนต้องอาศัยระยะทางและการตั้งค่าการใช้งาน ในขณะที่ Fluke LeakQ ก็ประเมินขนาดการรั่วจากความเข้มเสียงและระยะทาง ซึ่งล้วนเป็นค่าประมาณ ไม่ใช่ปริมาณจริงที่วัดได้ในหน้างาน (FLIR Manual, Fluke Manual) นอกจากนี้ยังมีความเสี่ยงต่อการตรวจจับผิดจากเสียงสะท้อนหรือเสียงรบกวนพื้นหลัง จุดร้อนที่ตรวจพบอาจไม่ใช่จุดรั่วจริงเสมอไป และหากมีสิ่งกีดขวาง การระบุตำแหน่งจะแม่นยำลดลง
ระยะตรวจจับและความแม่นยำตามแคตตาล็อกอาจเปลี่ยนแปลงมากในหน้างานจริง (เสียงรบกวน สิ่งกีดขวาง อุณหภูมิ ความชื้น ฯลฯ) ข้อมูลจากผู้ผลิตเป็นค่าตัวอย่างภายใต้สภาวะอุดมคติเท่านั้น (Fluke Data Sheet)
ความแตกต่างและการเสริมกันกับเครื่องวัดอัตราการไหล
เครื่องวัดอัตราการไหลใช้วัดปริมาณลมในท่อ เหมาะกับการประเมินก่อน/หลังซ่อมภายใต้เงื่อนไขการเดินเครื่องที่เท่ากัน แต่มีข้อจำกัดด้านตำแหน่งติดตั้งและไม่สะดวกสำหรับการตรวจสอบหลายจุดพร้อมกัน กล้องเสียงสามารถสแกนพื้นที่กว้างได้อย่างรวดเร็วโดยไม่ต้องสัมผัสกับท่อ เหมาะกับการระบุจุดรั่ว แต่ไม่สามารถวัดปริมาณการรั่วได้โดยตรง จึงควรใช้กล้องเสียงเพื่อระบุจุดรั่ว แล้วใช้เครื่องวัดอัตราการไหลตรวจสอบรายละเอียดตามความจำเป็น ดูรายละเอียดการเลือกเครื่องวัดอัตราการไหล ที่นี่
รายการข้อมูลที่ควรบันทึกและขั้นตอนการตรวจสอบ
เมื่อใช้กล้องเสียงตรวจสอบ ควรบันทึกข้อมูลต่อไปนี้
- วันเวลาและผู้ตรวจสอบ
- รุ่นอุปกรณ์ ช่วงความถี่ที่ตั้ง ค่า Sensitivity
- ภาพจุดรั่ว (พร้อมระบุแหล่งเสียง) ตำแหน่งบนแผนผังท่อ
- ระยะถ่ายภาพ สภาพเสียงรบกวนในหน้างาน (ค่า dB แหล่งเสียงหลัก)
- ระดับความเข้มเสียงที่ตรวจพบ จุดร้อน
- วัสดุและรูปทรงของท่อ มีสิ่งกีดขวางหรือไม่
- ขนาดการรั่วและต้นทุนโดยประมาณ (ต้องระบุว่าเป็นค่าประมาณ พร้อมบันทึกค่าตั้งต้น)
- ผลการวัดเสริมจากเครื่องวัดอัตราการไหลหรือเครื่องวัดแรงดัน (ถ้ามี)
ขั้นตอนควรเริ่มจากการตรวจสอบความปลอดภัยและตั้งค่าอุปกรณ์ (ความถี่, ความไว, ระยะ) → สแกน → บันทึกจุดร้อน → ตรวจสอบซ้ำหรือถ่ายจากหลายมุมตามความจำเป็น → จัดทำรายการซ่อม → ตรวจสอบซ้ำหลังซ่อม
ข้อควรระวังในการใช้งาน
ประสิทธิภาพของกล้องเสียงขึ้นกับสภาพแวดล้อมและโครงสร้างอุปกรณ์ในหน้างาน ตามแนวทางของ DOE การประเมินประสิทธิภาพการตรวจจับและการซ่อมแซมต้องทำภายใต้เงื่อนไขการเดินเครื่องที่เปรียบเทียบได้ และควรใช้ข้อมูลจริงจากเครื่องวัดอัตราการไหลหรือแรงดันร่วมกับผลจากกล้องเสียง (DOE UMP Chapter 22) การประเมินปริมาณการรั่วและต้นทุนจากกล้องเสียงเพียงอย่างเดียวต้องระบุว่าเป็นค่าประมาณ และควรตรวจสอบกับข้อมูลหน้างานเสมอ
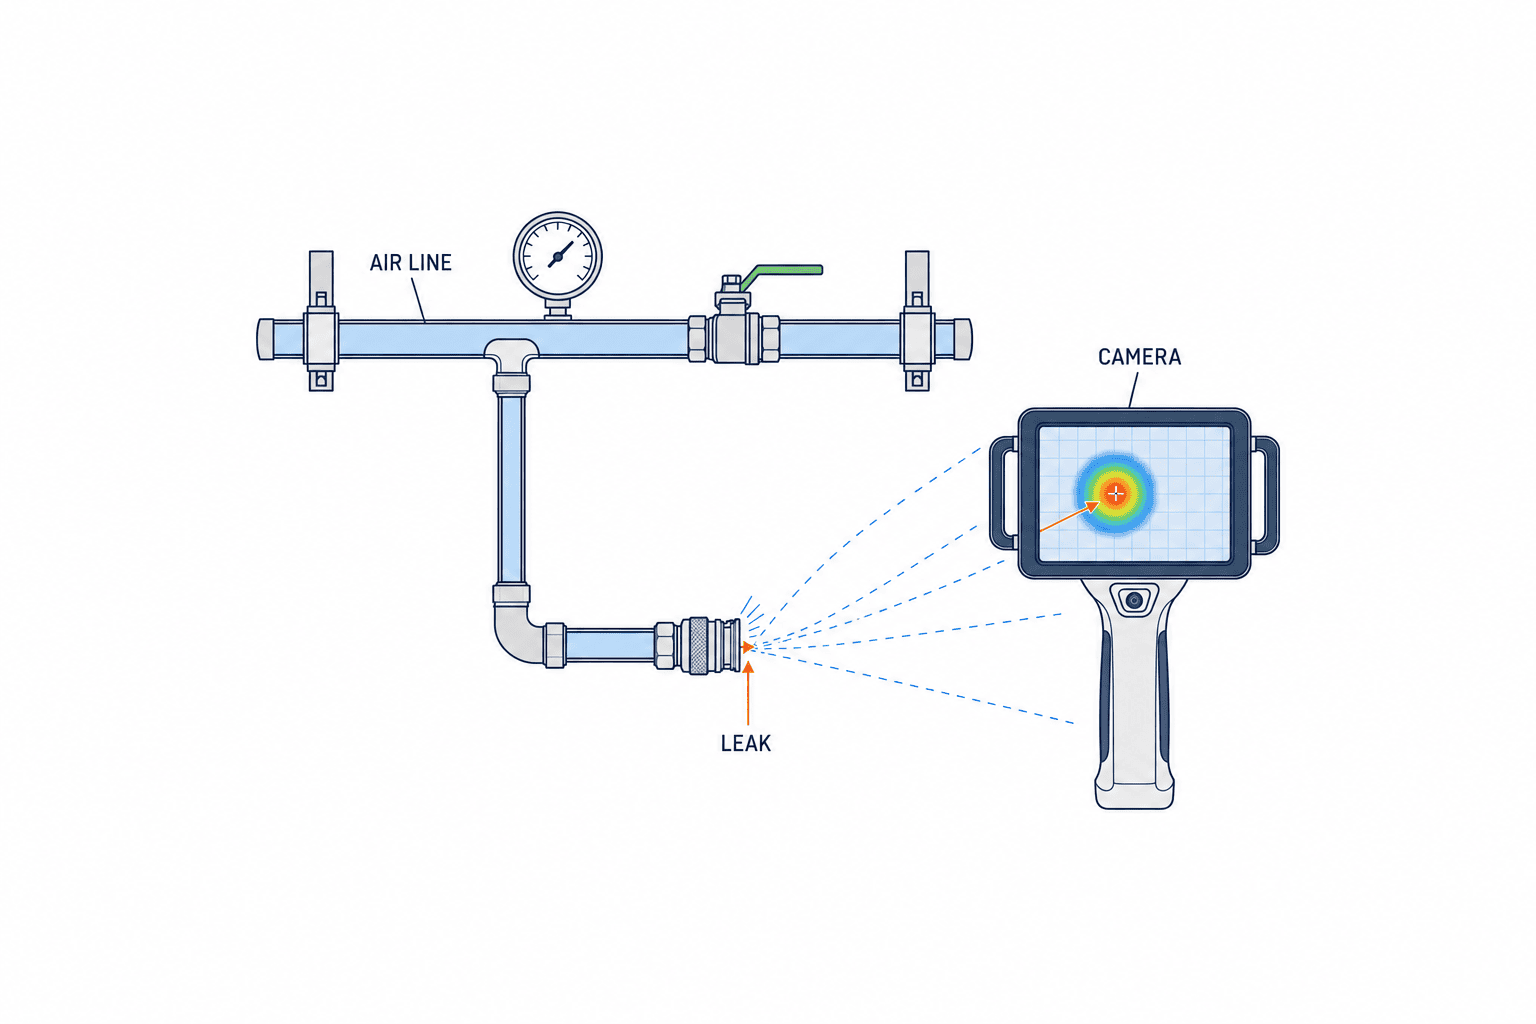
3. เงื่อนไขหน้างานที่ควรจัดเตรียมก่อนขอใบเสนอราคา (RFP)
เมื่อพิจารณานำเข้า Acoustic Imager หรือกล้องอัลตราโซนิกสำหรับตรวจจับการรั่วไหลของลมอัด การจัดเตรียมข้อมูลหน้างานอย่างถูกต้องก่อนขอใบเสนอราคา (RFP) จะช่วยให้เลือกอุปกรณ์เหมาะสมและเพิ่มประสิทธิภาพการใช้งาน โดยเฉพาะผู้รับผิดชอบด้านซ่อมบำรุงและจัดซื้อในโรงงานไทย ควรจัดเก็บข้อมูลใน 5 ด้านหลักดังนี้
1. สเปกท่อ แรงดัน และเวลาทำงาน
ข้อมูลเหล่านี้เป็นเงื่อนไขหน้างานที่เราแนะนำให้เตรียมก่อน RFP ส่วนบทคัดย่อ ISO 11011:2013 อธิบายขอบเขตการประเมินระบบลมอัดตั้งแต่การจ่าย การส่ง และการใช้งาน มิได้กำหนดรายการ RFP เหล่านี้
ตัวอย่างรายการข้อมูล
- วัสดุท่อ ขนาดท่อ ความยาว
- ช่วงแรงดัน (ปกติ/สูงสุด)
- เวลาทำงาน
- ตำแหน่งติดตั้ง (เพดาน/พื้น/ริมผนัง ฯลฯ)
2. ระยะทางและสิ่งกีดขวาง
ระยะจากกล้องถึงท่อและสิ่งกีดขวาง (ผนัง เครื่องจักร ชั้นวาง ฯลฯ) มีผลต่อความแม่นยำในการตรวจจับ เอกสาร Fluke และ FLIR ก็เน้นความสำคัญของระยะและสิ่งกีดขวาง (Fluke Manual, FLIR Guidance)
ตัวอย่างรายการข้อมูล
- ระยะจากจุดตรวจถึงท่อ (เมตร)
- ประเภทและมี/ไม่มีสิ่งกีดขวาง
- ความสูงของท่อ
- ความสะดวกในการเข้าถึง (ต้องใช้บันได/ลิฟต์หรือไม่)
3. สภาพเสียงในหน้างาน
เสียงรบกวนในโรงงาน (เสียงเครื่องจักร พัดลม ฯลฯ) มีผลต่อประสิทธิภาพการตรวจจับ ช่วง 20–30kHz ใช้ได้ดีในสภาพเสียงรบกวน (FLIR Guidance) แต่ควรบันทึกแหล่งเสียงหลักและช่วงเวลาที่มีเสียงรบกวน พร้อมตรวจสอบสภาพเสียงในช่วงเวลาที่จะตรวจสอบ
ตัวอย่างรายการข้อมูล
- แหล่งเสียงรบกวนหลัก
- ช่วงเวลาที่เกิดเสียงรบกวน
- ระดับเสียง (dB)
- ย่านความถี่ (ตรวจสอบด้วยแอปฯ วิเคราะห์เสียง)
4. วันที่สามารถซ่อมแซมหรือหยุดเครื่อง
การซ่อมแซมหลังตรวจพบการรั่วไหลต้องวางแผนวันหยุดเครื่อง การจัดหาคนงาน และขั้นตอนความปลอดภัย ตามข้อแนะนำของ DOE ควรระบุแผนและกำหนดการซ่อมให้ชัดเจน (DOE UMP Chapter 22)
ตัวอย่างรายการข้อมูล
- วัน/เวลาที่สามารถหยุดเครื่อง
- จำนวนและคุณสมบัติของผู้ปฏิบัติงานที่ต้องใช้
- ขั้นตอนความปลอดภัย/ใบอนุญาตที่เกี่ยวข้อง
5. นโยบายการจัดการข้อมูล
เราแนะนำให้กำหนด ID จุดรั่ว รูปแบบจัดเก็บข้อมูล และการเชื่อมกับประวัติซ่อมก่อนออก RFP บทคัดย่อ ISO 11011:2013 กล่าวถึงการบันทึกผลการประเมินระบบและประมาณการประหยัดพลังงาน ไม่ได้กำหนดทะเบียนตำแหน่งรั่วหรือต้นทุนรายจุด
ตัวอย่างรายการข้อมูล
- รูปแบบไฟล์ข้อมูล (JPEG, CSV, PDF ฯลฯ)
- ที่เก็บข้อมูล/ผู้ดูแล
- วิธีเชื่อมโยงกับประวัติซ่อมบำรุง (CMMS ฯลฯ)
- สิทธิ์การเข้าถึง/แบ่งปันข้อมูล
ตัวอย่างตารางข้อมูลหน้างาน
| ระบบท่อ | วัสดุ | ช่วงแรงดัน | ระยะทาง | สิ่งกีดขวาง | แหล่งเสียงรบกวน | เวลาที่เกิดเสียง | วันหยุดเครื่อง | การจัดการข้อมูล |
|---|---|---|---|---|---|---|---|---|
| สายหลัก 1 | เหล็ก 25A | 0.7MPa | 5m | ไม่มี | คอมเพรสเซอร์ | 8-20 น. | เสาร์ที่ 2 | Excel/Server |
| สายรอง 2 | พลาสติก 20A | 0.6MPa | 3m | มีชั้นวาง | เครื่องปั๊ม | 8-17 น. | อาทิตย์ที่ 4 | PDF/Cloud |
ข้อควรระวังในการดำเนินงาน
การเก็บข้อมูลหน้างานอย่างละเอียดเป็นรากฐานของการเลือกอุปกรณ์ การติดตั้ง และการใช้งาน หากมีระยะทางหรือสิ่งกีดขวางอาจต้องใช้อุปกรณ์เสริม การเลือกอุปกรณ์โดยไม่คำนึงถึงสภาพเสียงรบกวนจะเพิ่มความเสี่ยงต่อการตรวจจับผิดหรือพลาดจุดรั่ว ในระหว่างการสำรวจต้องปฏิบัติตามกฎความปลอดภัยของหน้างานอย่างเคร่งครัด และห้ามดำเนินการอันตรายกับท่อที่กำลังใช้งาน (เช่น คลายน็อต ฯลฯ)
การจัดเตรียมข้อมูลล่วงหน้าเช่นนี้จะเป็นกุญแจสำคัญสู่การเลือกอุปกรณ์ที่เหมาะสม และสร้างระบบการทำงานที่ปลอดภัยและมีประสิทธิภาพสูงสุด
4. การประเมินความถี่ ระยะทาง เสียงรบกวน สะท้อน และแนวทางการบันทึกภาคสนาม
ประสิทธิภาพของกล้องอะคูสติกสำหรับตรวจจับการรั่วของลมอัดขึ้นอยู่กับช่วงความถี่ ระยะตรวจจับ ระดับเสียงรบกวนในโรงงาน และสภาพแวดล้อมที่มีการสะท้อนเสียง เพื่อให้ใช้งานได้อย่างมีประสิทธิภาพในภาคสนาม จำเป็นต้องประเมินปัจจัยเหล่านี้อย่างถูกต้องและมีการบันทึกข้อมูลที่สามารถทำซ้ำได้
การเลือกช่วงความถี่และการประยุกต์ใช้ในภาคสนาม
กล้องอะคูสติกส่วนใหญ่จะใช้ย่านอัลตร้าโซนิคที่สูงกว่า 20kHz ในการตรวจจับเสียงรั่ว โดยตามคำแนะนำของ FLIR ช่วง 20–30kHz จะมีประสิทธิภาพในการแยกแยะเสียงรั่วในสภาวะที่มีเสียงรบกวนในโรงงาน แต่ทั้งนี้ช่วงที่เหมาะสมที่สุดขึ้นอยู่กับแต่ละหน้างาน ช่วง 10–30kHz เหมาะกับการตรวจจับระยะไกล ส่วนความถี่ที่สูงกว่านี้จะมีการลดทอนในอากาศมาก เหมาะสำหรับการประเมินระยะใกล้ (FLIR Official Guidance)
Fluke ii900 (2–52kHz), ii910 (2–100kHz) มีช่วงความถี่กว้างและสามารถปรับตั้งได้ตามสภาพแวดล้อมของหน้างาน (Fluke Datasheet)
ระยะตรวจจับ ความไว และเสียงรบกวนในหน้างาน
ความถี่ต่ำจะลดทอนในอากาศน้อย เหมาะกับการตรวจจับระยะไกล แต่มีโอกาสเจอเสียงรบกวนจากโรงงานสูงและเสี่ยงต่อการตรวจจับผิด ส่วนความถี่สูงจะเหมาะกับการตรวจจับการรั่วขนาดเล็กในระยะใกล้ แต่เมื่อระยะห่างมากขึ้นจะตรวจจับได้ยากขึ้น คู่มือ Fluke แนะนำให้เลือกช่วงความถี่ตามระยะและสภาพเสียงรบกวนของหน้างาน โดยต้องประเมินเงื่อนไขที่เหมาะสมในแต่ละกรณี (Fluke Manual)
การประมาณปริมาณการรั่ว (เช่น LeakQ) จะอ้างอิงระดับความดังและระยะตรวจจับ ดังนั้นต้องบันทึกระยะตรวจจับทุกครั้ง เพื่อใช้เปรียบเทียบหรือทวนสอบในเงื่อนไขเดียวกัน
สภาพเสียงรบกวนและการใช้ฟิลเตอร์
เสียงรบกวนจากคอมเพรสเซอร์หรือระบบลำเลียงอาจรบกวนการตรวจจับการรั่ว การใช้ช่วง 20–30kHz จะช่วยลดผลกระทบนี้ แต่ควรปรับตั้งความถี่ให้เหมาะสมกับแต่ละหน้างาน (FLIR Official Guidance) Fluke ii900/ii910 มีฟังก์ชันเลือกช่วงความถี่เพื่อลดผลกระทบจากเสียงรบกวน สามารถตรวจสอบหลายช่วงความถี่และเลือกค่าที่ให้คอนทราสต์ดีที่สุด หรือทำการตรวจสอบซ้ำขณะเครื่องจักรหยุดทำงานเพื่อยืนยันผล
การสะท้อนและการป้องกันการตรวจจับผิด
ผนังหรือผิวเครื่องจักรในโรงงานอาจทำให้เกิดการสะท้อนเสียงและแสดงจุดร้อนปลอม คู่มือ Fluke แนะนำให้ตรวจสอบซ้ำจากมุมที่ต่างกัน และบันทึกระยะห่างหรือมุมระหว่างวัตถุกับผนังเมื่อสงสัยว่ามีการสะท้อน (Fluke Manual) การตรวจสอบจากทิศทางเดียวจะเสี่ยงต่อการเข้าใจผิด ควรตรวจสอบจุดเดิมอย่างน้อยสองทิศทางเสมอ เพื่อลดผลกระทบจากการสะท้อน
มุมมอง (FOV) และการจัดการแบตเตอรี่
มุมมอง (FOV) ของอุปกรณ์จะกำหนดพื้นที่ที่สามารถตรวจสอบได้ต่อครั้ง ควรตรวจสอบ FOV ตามสเปคให้เหมาะกับขนาดพื้นที่และวางแผนการสแกนอย่างเหมาะสม ด้านการใช้แบตเตอรี่ ควรตรวจสอบระยะเวลาทำงานต่อเนื่องและวิธีชาร์จตามสเปค เตรียมแบตเตอรี่สำรองและวางแผนการชาร์จเพื่อป้องกันแบตเตอรี่หมดระหว่างงาน
ตัวอย่างรายการบันทึกและขั้นตอนหน้างาน
| รายการ | ตัวอย่างจุดตรวจสอบ | ตัวอย่างการบันทึก |
|---|---|---|
| ช่วงความถี่ | ช่วงความถี่ที่เหมาะสมที่สุด | 28kHz |
| ระยะตรวจจับ | ระยะที่วัดจริง | 4.5m |
| สภาพเสียงรบกวน | ระดับเสียง/แหล่งกำเนิดหลัก | 85dB/คอมเพรสเซอร์ |
| สะท้อน/สิ่งกีดขวาง | ความเสี่ยงสะท้อน/วัสดุผนัง/มุม | ผนังโลหะ/30องศา/ตรวจซ้ำแล้ว |
| FOV/พื้นที่สแกน | พื้นที่ที่ครอบคลุม/จำนวนรอบ | 120°/3รอบ |
| แบตเตอรี่คงเหลือ | ค่าตอนเริ่ม/จบ | 90%→60% |
ขั้นตอนการสำรวจ: ตรวจสอบสภาพเสียงรบกวน → ตั้งค่าช่วงความถี่ → วัดระยะ → สังเกตจากหลายมุม → กรอกข้อมูลในฟอร์มบันทึก → ตรวจสอบแบตเตอรี่ การปฏิบัติตามนี้จะช่วยให้ผู้ปฏิบัติงานสามารถสำรวจการรั่วได้อย่างแม่นยำและมีประสิทธิภาพ
5. การออกแบบเส้นทางตรวจสอบซ้ำได้และการปฏิบัติงานอย่างปลอดภัย
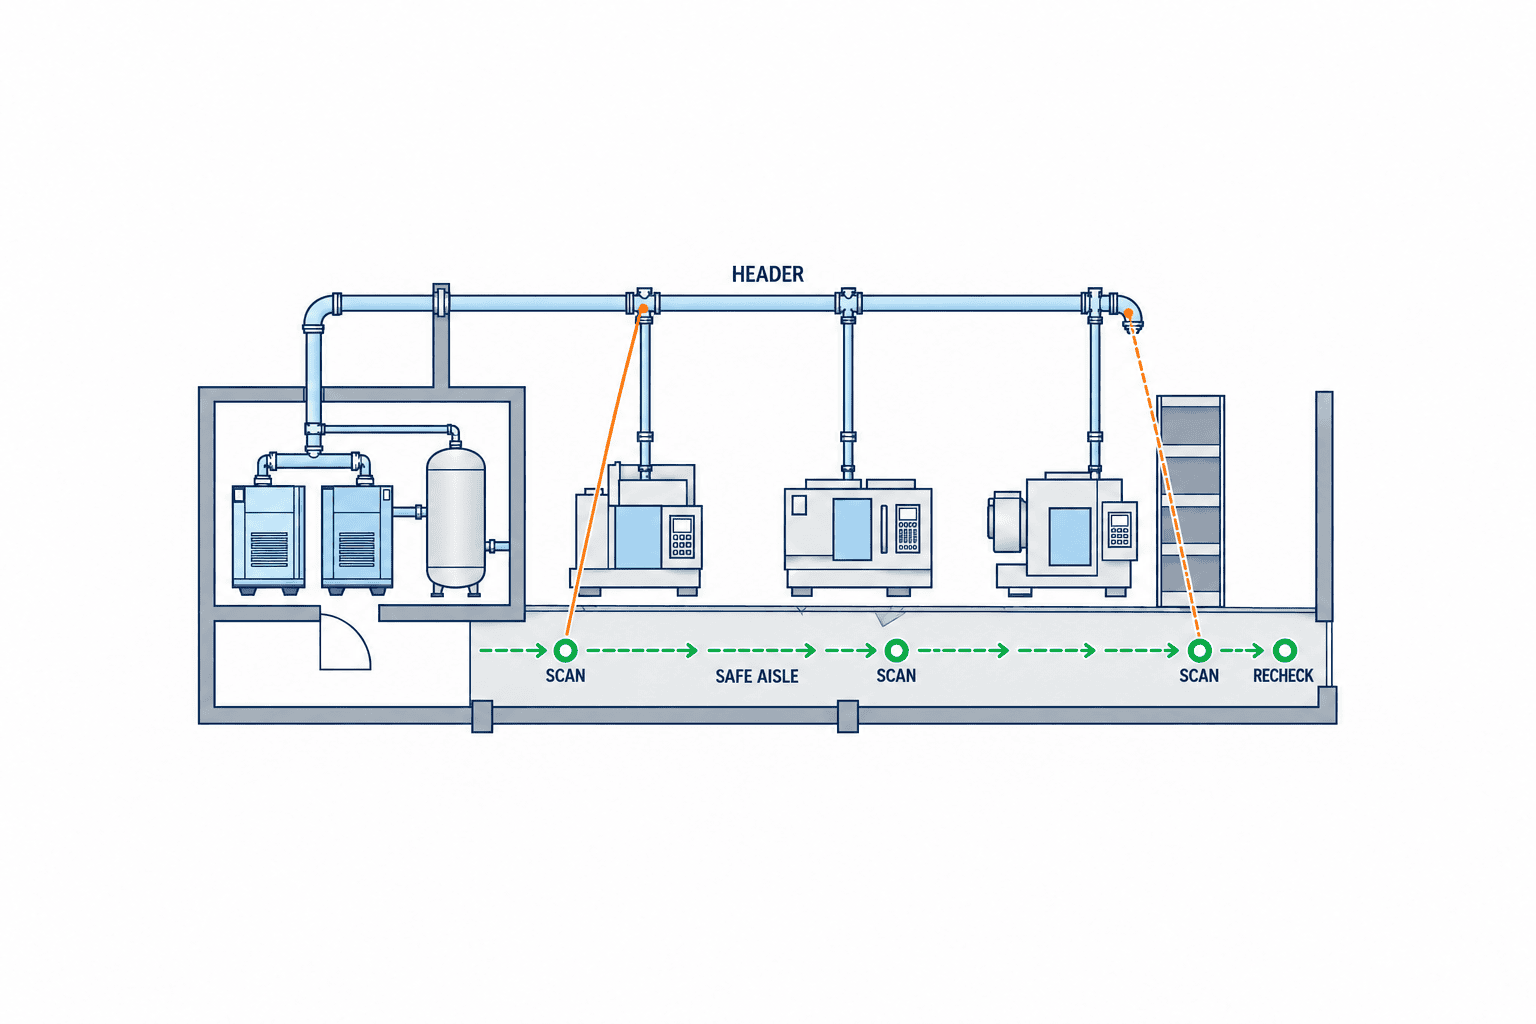
ประสิทธิผลและความต่อเนื่องของการสำรวจการรั่วลมอัดขึ้นอยู่กับการออกแบบเส้นทางตรวจสอบที่สามารถทำซ้ำได้และระบบบันทึกข้อมูลที่เป็นระบบ โดยเฉพาะในโรงงานไทยที่มีเครือข่ายท่อและอุปกรณ์หลากหลาย หากกำหนดจุดตรวจหรือเส้นทางไม่ชัดเจนจะเสี่ยงต่อการตกหล่นหรือสับสนในการบันทึกและการตรวจสอบซ้ำ
การออกแบบเส้นทางและการติดแท็ก
เส้นทางตรวจสอบควรออกแบบให้ครอบคลุมตั้งแต่คอมเพรสเซอร์ เฮดเดอร์ ท่อแยก ไปจนถึงจุดใช้งานแต่ละจุด โดยระบุเส้นทางท่อ จุดแยก วาล์ว และตำแหน่งเครื่องมือบนแปลนชั้น พร้อมกำหนดรหัสเฉพาะ (เช่น H1-B2-P5) ให้แต่ละเส้นทางและจุดตรวจ และติดแท็กที่ทนทานในหน้างาน เพื่อให้ผู้ปฏิบัติงานทุกคนสามารถระบุเส้นทางและจุดตรวจได้อย่างถูกต้อง
รายการบันทึกและขั้นตอนการสำรวจ
ระหว่างการสำรวจ ให้บันทึกรายการดังนี้:
- รหัสเส้นทาง/จุดตรวจ
- วันเวลาและผู้รับผิดชอบ
- สถานะการทำงาน (ปกติ/หยุด/เดินบางส่วน)
- ค่าความดันที่เครื่องวัดในหน้างาน
- ระยะตรวจจับ (ใช้สายวัดหรือเลเซอร์)
- สถานะวาล์ว/ฟิลเตอร์ ฯลฯ
- ช่วงความถี่ที่ตั้ง (เช่น 20–30kHz, FLIR Official Guidance, Fluke Manual)
- การมีอยู่และลักษณะของจุดรั่ว (เช่น ภาพหน้าจอ ภาพถ่าย)
- ผลการตรวจสอบซ้ำจากสองทิศทาง
เราแนะนำให้เก็บค่าที่วัดและภาพเพื่อให้ทีมซ่อมระบุตำแหน่งและตรวจซ้ำได้ ส่วนการประเมินพลังงานให้ใช้ข้อมูลอัตราการไหลและกำลังไฟก่อน–หลังภายใต้เงื่อนไขที่เทียบกันได้ (ดู US DOE)
การปฏิบัติงานอย่างปลอดภัย
ผู้สำรวจต้องยืนในจุดที่ปลอดภัยเสมอ หากต้องทำงานในที่สูงหรือที่แคบ หรือใกล้เครื่องจักรที่กำลังทำงาน ต้องขออนุญาตและมีผู้ช่วยหรือจำกัดการเข้าใกล้ ห้ามคลายข้อต่อหรือท่อขณะเดินเครื่องเพื่อสร้างจุดรั่วเพื่อทดสอบ การวัดระยะและติดตั้งอุปกรณ์ต้องคำนึงถึงขอบเขตการเคลื่อนที่ของอุปกรณ์และความเสี่ยงจากลมอัด หลีกเลี่ยงท่าทางที่เสี่ยงหรือจุดที่เอื้อมไม่ถึง
การตรวจสอบสองทิศทางและการแยก “จุดต้องสงสัย” กับ “เป้าหมายซ่อมที่ยืนยันแล้ว”
การใช้กล้องอะคูสติกอาจเกิดผลบวกลวงจากการสะท้อนหรือเสียงรบกวน จึงต้องตรวจสอบซ้ำจากมุมต่างกันและถือว่าเป็น “จุดต้องสงสัย” เฉพาะเมื่อพบสัญญาณสอดคล้องกันในจุดเดิมเท่านั้น จากนั้นพิจารณาความดัน สถานะการเดินเครื่อง และเสียงรบกวน ร่วมกับการตรวจซ้ำหลายครั้งหรือใช้วิธีเสริมเช่นน้ำสบู่ (เฉพาะเมื่อหยุดเครื่องอย่างปลอดภัย) เพื่อยืนยันเป็น “เป้าหมายซ่อมที่ยืนยันแล้ว”
การรักษาความสามารถในการตรวจสอบซ้ำ
ข้อมูลเส้นทางและจุดตรวจต้องเชื่อมโยงกับแปลนโรงงาน และเมื่อมีการปรับปรุงอุปกรณ์ต้องอัปเดตรหัสและแท็กให้สอดคล้องกับข้อมูลเดิม การจัดการประวัติการสำรวจและซ่อมแบบรวมศูนย์จะช่วยป้องกันการตกหล่นหรือซ่อมไม่ครบ
6. ข้อกำหนดใน RFP สำหรับกล้องอะคูสติก การทดสอบ PoC ภาคสนาม และเอกสารส่งมอบ
ในการจัดซื้อกล้องอะคูสติก ต้องระบุข้อกำหนดใน RFP (Request for Proposal) ให้ชัดเจน ครอบคลุมเงื่อนไขการใช้งานจริงในหน้างาน การทดสอบ PoC (Proof of Concept) เอกสารที่ต้องส่งมอบ รวมถึงระบบ IT และการสนับสนุน ไม่ควรอ้างอิงเฉพาะสเปคในแคตตาล็อกหรือมาตรฐานทั่วไปเท่านั้น แต่ต้องเน้นผลลัพธ์จากการทดสอบภาคสนามและความปลอดภัยในการใช้งาน
ข้อกำหนดประสิทธิภาพหลัก
- ช่วงความถี่และความไว: เลือกช่วงความถี่ที่เหมาะกับจุดตรวจสอบ และต้องแสดงประสิทธิภาพในสภาพเสียงรบกวนจริงผ่าน PoC
- ระยะตรวจจับ มุมมอง ความละเอียด: ต้องสามารถตรวจจับการรั่วจากระยะที่เป็นตัวแทนของหน้างานจริงในสภาพติดตั้งและเสียงรบกวนจริงผ่าน PoC (Fluke Datasheet)
- การบันทึกและส่งออกข้อมูล: สามารถส่งออกภาพตำแหน่งรั่ว สเปกตรัมเสียง ปริมาณรั่วโดยประมาณและต้นทุน (FLIR Manual) เป็นไฟล์ CSV หรือรูปภาพมาตรฐานได้
เงื่อนไขการทดสอบ PoC ภาคสนาม
- ทดสอบจริงในหน้างาน: ต้องทดสอบกับอุปกรณ์และท่อในโรงงานจริงภายใต้สภาพเสียงรบกวนจริง โดยใช้จุดรั่วที่ทราบตำแหน่ง (เฉพาะอุปกรณ์ทดสอบที่ได้รับอนุญาต) และต้องทดสอบการบันทึกและส่งออกข้อมูล (DOE Evaluation Method)
- ตัวอย่างหัวข้อทดสอบ: ตรวจจับท่อขนาดและวัสดุที่หลากหลาย ระยะต่างๆ ตรวจสอบการตรวจจับผิด (สะท้อน/เสียงรบกวน) สาธิตขั้นตอนบันทึกข้อมูล และให้เจ้าหน้าที่โรงงานทดลองใช้งาน
- เกณฑ์การตัดสิน: ไม่กำหนดค่าคงที่ แต่ต้อง “ตรวจจับและบันทึกจุดรั่วที่ทราบตำแหน่งในสภาพการใช้งานจริงผ่าน PoC” โดยมีเจ้าหน้าที่โรงงานร่วมเป็นสักขีพยาน
อุปกรณ์เสริมและความปลอดภัยด้าน IT
- ตัวอย่างอุปกรณ์เสริม: AI สำหรับจัดประเภทอัตโนมัติ เชื่อมต่อคลาวด์ API สำหรับ CMMS
- ตัวอย่างอุปกรณ์แถม: แบตเตอรี่สำรอง กล่องกันกระแทก ที่ชาร์จตามมาตรฐานไทย
- ความเป็นเจ้าของและความปลอดภัยข้อมูล: ต้องสามารถส่งออกข้อมูล บันทึกเป็นของผู้ซื้อ หากใช้คลาวด์ต้องระบุที่เก็บข้อมูล สิทธิ์เข้าถึง และการคืนข้อมูลเมื่อสิ้นสุดสัญญา รวมถึงข้อกำหนดด้านการอัปเดตเฟิร์มแวร์ การเชื่อมต่อภายนอก (เช่น การยืนยันตัวตน/เข้ารหัส) และความร่วมมือกับฝ่าย IT
การรับประกัน บริการ และการฝึกอบรม
- การรับประกันและซ่อมบำรุง: มีบริการซ่อมในประเทศไทย มีเครื่องสำรองให้ใช้ และระบุระยะเวลารับประกันและขอบเขตชัดเจน
- การฝึกอบรมและคู่มือ: มีการฝึกอบรมการใช้งานในไทยหรือภาษาอังกฤษ พร้อมคู่มือภาษาไทยหรืออังกฤษ
เอกสารและของที่ต้องส่งมอบ
- สเปคสินค้า (รวมค่าที่วัดจริง)
- รายงานผลการทดสอบ PoC (ผลการตรวจจับ บันทึก ส่งออกข้อมูลในหน้างาน)
- คู่มือการใช้งานและบำรุงรักษา
- ใบรับประกันและช่องทางติดต่อฝ่ายสนับสนุน
- รายการอุปกรณ์เสริม
ตัวอย่างข้อกำหนดสำหรับแนบใน RFP
“`
- The proposed acoustic camera shall demonstrate leak localization in the agreed site scenarios and export images and inspection records in an agreed format. Any leak size estimate shall be identified as an estimate.
- Supplier shall conduct an on-site PoC test under normal operation to verify detection capability for representative leak points, with factory maintenance staff present.
- All recorded data remains the property of the purchaser. If cloud services are used, data location and access rights must be specified.
- Warranty, repair, and user training must be available in Thailand, with user manuals in Thai or English.
- Optional features such as AI-based leak classification, cloud integration, and spare batteries should be quoted separately.
- Deliverables include product specification sheet, PoC test report, user manual, warranty certificate, and full list of accessories.
“`
สรุป
ในการจัดทำ RFP ควรระบุข้อกำหนดที่เน้นการทดสอบ PoC ในหน้างานจริง การบันทึกและส่งออกข้อมูล ระบบ IT และการสนับสนุน รวมถึงรายการส่งมอบให้ชัดเจน เพื่อให้การคัดเลือกไม่ใช่แค่เปรียบเทียบแคตตาล็อก แต่เหมาะสมกับหน้างานจริง ข้อกำหนดที่เน้นการทดสอบและความปลอดภัยนี้คือกุญแจสู่ความสำเร็จในการนำไปใช้ในโรงงานไทย
7. การตรวจสอบ PoC ด้วยสถานการณ์เชิงบวก เชิงลบ และสถานการณ์จริงในโรงงาน
ในการทดสอบ PoC (Proof of Concept) สำหรับเทคโนโลยีตรวจจับการรั่วไหลของลมอัด จำเป็นต้องประเมินประสิทธิผล ความสามารถในการทำซ้ำ และความเสี่ยงต่อการตรวจจับผิดอย่างรอบด้าน ภายใต้การปฏิบัติตามขั้นตอนความปลอดภัยและการปฏิบัติงานของหน้างานอย่างเคร่งครัด โดยเฉพาะอย่างยิ่ง การผสมผสานระหว่าง 3 สถานการณ์หลัก ได้แก่ เชิงบวก (มีการรั่วที่ทราบตำแหน่ง), เชิงลบ (ไม่มีการรั่ว), และสถานการณ์จริงในโรงงาน จะช่วยยกระดับความแม่นยำในการตัดสินใจเลือกใช้งานอุปกรณ์ได้อย่างมีประสิทธิภาพ ด้านล่างนี้คือแนวทางการออกแบบและดำเนินการ PoC สำหรับโรงงานในประเทศไทยโดยละเอียด
สถานการณ์เชิงบวก: การจำลองการรั่วที่ควบคุมได้
ในสถานการณ์เชิงบวก จะประเมินว่าอุปกรณ์ตรวจจับสามารถตรวจพบและระบุตำแหน่งการรั่วที่ทราบแน่ชัดได้ถูกต้องหรือไม่ เพื่อความปลอดภัยและการควบคุมคุณภาพ ห้ามมิให้ดำเนินการเปิดรอยรั่วบนท่อหรือข้อต่อที่กำลังใช้งานโดยเด็ดขาด ต้องใช้ชุดทดสอบเฉพาะ (Test Jig) ที่ได้รับอนุมัติจากผู้รับผิดชอบฝ่ายซ่อมบำรุงของโรงงาน ซึ่งมีรูรั่วขนาดที่กำหนดหรือวาล์วปรับขนาดรั่ว ติดตั้งชั่วคราวกับไลน์จ่ายลมอัด การติดตั้งและใช้งานชุดทดสอบนี้ต้องดำเนินการโดยช่างที่ได้รับอนุญาตและปฏิบัติตามขั้นตอนความปลอดภัย พร้อมบันทึกค่าความดัน อัตราการไหล ขนาดรู และระยะตรวจจับในขณะที่เกิดการรั่ว
วิศวกรประจำโรงงานต้องอนุมัติขนาดรู แรงดัน และจำนวนครั้งของการทดสอบบนชุดทดสอบเฉพาะตามขั้นตอนความปลอดภัย แล้วจึงทดสอบซ้ำและบันทึกความสม่ำเสมอของผล
อ้างอิง: US DOE Compressed Air Sourcebook
สถานการณ์เชิงลบ: การควบคุมลบด้วยชุดทดสอบปิดสนิท
สถานการณ์เชิงลบจะใช้ชุดทดสอบที่ปิดสนิทหรือท่อใหม่ที่ไม่มีการรั่ว เพื่อตรวจสอบว่าอุปกรณ์สามารถยืนยัน “ไม่มีการรั่ว” ได้อย่างถูกต้อง ต้องทดสอบภายใต้เงื่อนไขเดียวกับสถานการณ์เชิงบวก (ความดัน ระยะทาง ระดับเสียง) และบันทึกรายละเอียดกรณีเกิดการตรวจจับผิดหรือเกิด Hotspot ปลอม เพื่อประเมินแนวโน้มการตรวจจับผิดจากเสียงรบกวนหรือการสะท้อน และกำหนดข้อควรระวังในการใช้งานจริง
อ้างอิง: FLIR Acoustic Imager Guidance
สถานการณ์จริงในโรงงาน: การทดสอบในสภาพแวดล้อมหลากหลาย
ในโรงงานจะมีสภาพแวดล้อมที่หลากหลาย ตั้งแต่ท่อเมนที่เงียบ ไปจนถึงสายการผลิตที่มีเสียงดัง หรือระบบท่อที่ซับซ้อนมีการแยกและสะท้อนเสียง ในการทดสอบ PoC ให้ประเมินประสิทธิภาพการตรวจจับในสถานการณ์หลักดังนี้
- ท่อ Header ที่เงียบ: เหมาะสำหรับทดสอบประสิทธิภาพพื้นฐานของอุปกรณ์ เพราะเสียงรั่วชัดเจน
- สายการผลิตที่มีเสียงรบกวนสูง: มีเสียงเครื่องจักรและเครื่องมือลมซ้อนกัน การตั้งค่าช่วงความถี่ 20–30kHz อาจช่วยลดผลกระทบจากเสียงรบกวนในโรงงานได้ (FLIR Acoustic Imager Guidance) ทั้งนี้ช่วงความถี่ที่เหมาะสมขึ้นกับแต่ละหน้างาน
- ระบบท่อที่มีการสะท้อนและแยกหลายจุด: มีความเสี่ยงต่อการตรวจจับผิดจากการสะท้อนหรือรบกวนของคลื่นเสียง ต้องประเมินความแม่นยำและความสามารถในการทำซ้ำจริง (Fluke ii900/ii910 User Manual)
ในแต่ละสถานการณ์ ให้บันทึกระยะตรวจจับ ช่วงความถี่ ระดับเสียงรบกวน ความแม่นยำของตำแหน่งที่ตรวจพบ และกรณีตรวจจับผิด พร้อมทดสอบซ้ำหลายครั้งเพื่อยืนยันความสามารถในการทำซ้ำ
เกณฑ์การตัดสินและ Blind Test
เกณฑ์การตัดสินผล PoC ต้องมีการตกลงล่วงหน้าระหว่างฝ่ายซ่อมบำรุงและฝ่ายจัดซื้อ เพื่อหลีกเลี่ยงการประเมินเชิงอัตวิสัย ให้ระบุชัดเจนตามรายการด้านล่าง และควรใช้ Blind Test (ผู้ทดสอบไม่ทราบตำแหน่งหรือข้อมูลการรั่ว) เพื่อเพิ่มความน่าเชื่อถือ
- การตรวจพบการรั่ว (True/False)
- ค่าความคลาดเคลื่อนของตำแหน่งที่ตรวจพบ
- การตรวจจับผิด (False Positive)
- ความสามารถในการทำซ้ำ (อัตราความสอดคล้องในการทดสอบซ้ำ)
ผลการประเมินให้บันทึกเชิงคุณภาพ เช่น “ตรวจพบสำเร็จ”, “ระบุตำแหน่งสำเร็จ”, “ไม่พบการตรวจจับผิด” ส่วนค่าอัตราการผ่านหรือเกณฑ์เชิงตัวเลขให้พิจารณาตามค่าที่วัดได้จริงในหน้างานภายหลัง
รายการที่ต้องบันทึกในการทดสอบ PoC
กรุณาบันทึกข้อมูลต่อไปนี้ทุกครั้งที่ทดสอบ PoC
- วันที่ดำเนินการและชื่อผู้รับผิดชอบ
- ประเภทชุดทดสอบ ขนาดรูรั่ว ความดัน อัตราการไหล
- รุ่นอุปกรณ์ตรวจจับ ช่วงความถี่ที่ตั้งค่า
- ระยะและมุมตรวจจับ
- ระดับเสียงรบกวนพื้นหลัง (ถ้าเป็นไปได้ควรระบุค่า dB)
- ผลการตรวจจับ (พบ/ไม่พบ ตำแหน่ง ความผิดพลาด)
- ภาพถ่ายหรือไฟล์ข้อมูลจากการตรวจจับ
ข้อมูลเหล่านี้เป็นหลักฐานประกอบการตัดสินใจนำไปใช้จริงและกำหนดแนวทางปฏิบัติในอนาคต
สรุป
ในการทดสอบ PoC ต้องให้ความสำคัญกับความปลอดภัยสูงสุด โดยผสมผสาน 3 สถานการณ์ ได้แก่ “การรั่วที่ควบคุมได้”, “ชุดทดสอบปิดสนิท”, และ “สภาพแวดล้อมจริงในโรงงาน” พร้อมใช้เกณฑ์ที่ตกลงร่วมกันและบันทึกข้อมูลโดยละเอียดเพื่อการประเมินที่เป็นกลางและแม่นยำ ช่วยให้มั่นใจว่าอุปกรณ์ตรวจจับการรั่วลมอัดสามารถใช้งานได้จริงในโรงงาน
8. การเชื่อมโยงการประมาณปริมาณและต้นทุนรั่วไหลกับการประเมินการลงทุน
การประมาณปริมาณและต้นทุนการรั่วของลมอัดเป็นสิ่งจำเป็นสำหรับการวางแผนซ่อมแซมและประเมินผลตอบแทนการลงทุน (ROI) อย่างไรก็ตาม “ค่าประมาณแต่ละจุด” ที่ได้จากกล้องเสียงต้องตรวจสอบกับข้อมูลจริงในโรงงานเสมอ ไม่ควรเชื่อถือเพียงตัวเลขที่อุปกรณ์แสดง ในหัวข้อนี้จะอธิบายลักษณะและข้อจำกัดของวิธีประมาณ, ความสอดคล้องกับการวัดภาพรวม, รายการที่ต้องบันทึก และแนวทางนำไปใช้ในการประเมินการลงทุน
วิธีประมาณของกล้องเสียง FLIR และข้อควรระวัง
คู่มือ FLIR Si1-LD ระบุการตั้งค่าระยะ ประเภทการรั่ว ต้นทุน Specific Power อัตราการใช้งาน อุณหภูมิ และความชื้นสำหรับการวิเคราะห์รอยรั่ว แต่ไม่ได้ระบุแรงดันเป็นค่าที่ผู้ใช้ป้อน ค่าปริมาณรั่วและต้นทุนที่แสดงเป็นการประมาณซึ่งขึ้นกับระยะและค่าตั้ง คำแนะนำ FLIR กล่าวถึง 20–30kHz สำหรับแยกเสียงรั่วจากเสียงโรงงาน และ 10–30kHz สำหรับการตรวจจากระยะไกลกว่าโดยขึ้นกับหน้างาน
การประมาณ LeakQ ของ Fluke และการบันทึกในหน้างาน
ฟังก์ชัน LeakQ ของ Fluke ii900/ii910 จะประมาณระดับการรั่วในช่วง 0–10 จากค่าความดังเสียงและระยะทาง (Fluke Manual) อย่างไรก็ตาม ค่านี้อาจเปลี่ยนแปลงได้จากเสียงรบกวน ระยะทางที่ตั้งผิด หรือเสียงสะท้อน และขึ้นอยู่กับเงื่อนไขหน้างาน ช่วงความถี่ของอุปกรณ์ (ii900: 2–52kHz, ii910: 2–100kHz) ไม่สามารถรับประกันประสิทธิภาพในทุกหน้างานได้ (Fluke Data Sheet)
ในหน้างานให้บันทึกภาพและตำแหน่ง ระยะวัด ย่านความถี่ เสียงพื้นหลัง ค่าที่ตั้งในกล้อง เช่น Specific Power และอัตราการใช้งาน ค่าประมาณ วันและผู้ตรวจ ส่วนแรงดันท่อให้บันทึกแยกเป็นสภาพการเดินเครื่อง ไม่ใช่ค่าที่ป้อนในกล้อง
ความสอดคล้องระหว่างค่าประมาณแต่ละจุดกับการวัดภาพรวมระบบ
บทคัดย่อ ISO 11011 ครอบคลุมการประเมินทั้งระบบและการประมาณผลประหยัดพลังงาน ส่วนวิธีเปรียบเทียบอัตราการไหลและกำลังไฟก่อน–หลังซ่อมภายใต้เงื่อนไขที่เทียบกันได้ให้ดู คู่มือ US DOE บทคัดย่อ ISO ไม่ได้กำหนด Baseline จากข้อมูลแนวโน้มของเครื่องวัดอัตราการไหล
สำหรับการเลือกและวิธีวัดด้วยเครื่องวัดอัตราการไหล ดูรายละเอียดที่ นี่
ค่าประมาณแต่ละจุดมีประโยชน์สำหรับการจัดลำดับความสำคัญการซ่อมและวิเคราะห์การกระจายของการรั่ว แต่สำหรับการคำนวณ ROI ต้องตรวจสอบความสอดคล้องกับค่าที่วัดได้จริงเสมอ
สายโซ่หลักฐาน (Evidence Chain) กับการประเมินการลงทุน
เพื่อการประเมินการลงทุนที่น่าเชื่อถือ ต้องบันทึกสายโซ่หลักฐานดังนี้
- การตรวจจับการรั่ว: ระบุตำแหน่งโดยกล้องเสียง พร้อมภาพ/ตำแหน่ง/เงื่อนไข
- การประมาณแต่ละจุด: บันทึกค่าที่ตั้งในกล้อง เช่น ระยะ ประเภทการรั่ว Specific Power อัตราการใช้งาน และค่าประมาณปริมาณ/ต้นทุน ส่วนแรงดันท่อบันทึกแยกเป็นสภาพหน้างาน
- การวัดรวมของระบบ: วัดอัตราการไหลและพลังงานที่ใช้ก่อน-หลังซ่อม (ระบุเงื่อนไข)
- การเปรียบเทียบและตรวจสอบความสอดคล้อง: เปรียบเทียบค่ารวมที่ประมาณกับค่าที่วัดจริง หากมีความคลาดเคลื่อนต้องตรวจสอบซ้ำ
- จัดทำแบบฟอร์มข้อมูลสำหรับประเมินการลงทุน: สรุปข้อมูลหลักฐานเป็นตารางสำหรับการประเมิน
ตัวอย่างแบบฟอร์มข้อมูลสำหรับประเมินการลงทุน
| รายการ | ตัวเลข/ข้อมูลที่บันทึก | หลักฐาน/หมายเหตุ |
|---|---|---|
| อัตราการไหลก่อนซ่อม | เช่น 1,200 Nm³/h | ค่าเครื่องวัดอัตราการไหล |
| อัตราการไหลหลังซ่อม | เช่น 1,050 Nm³/h | เช่นเดียวกัน |
| ผลรวมค่าประมาณรั่วแต่ละจุด | เช่น 180 Nm³/h | บันทึกจากกล้องเสียง |
| Specific Power | เช่น 0.12 kWh/Nm³ | สเปกคอมเพรสเซอร์/ค่าที่วัดได้ |
| ชั่วโมงการทำงานต่อปี | เช่น 6,000 h | บันทึกการใช้งาน |
| ค่าซ่อม | เช่น ค่าชิ้นส่วน+ค่าแรงรวม | ใบเสนอราคา/เอกสาร |
| ผลประหยัดพลังงานต่อปี | เช่น 108,000 kWh | ผลต่างอัตราการไหล × Specific Power × ชั่วโมงทำงาน |
| มูลค่าประหยัดต้นทุนต่อปี | เช่น ราคาไฟฟ้าต่อหน่วย × ผลประหยัดพลังงาน |
ตัวเลข 108,000 kWh/ปีเป็นเพียงตัวอย่างการคำนวณ: ผลต่าง 150 Nm³/h × ค่า Specific Power ที่สมมติ 0.12 kWh/Nm³ × 6,000 ชั่วโมง ผลประหยัดไฟจริงขึ้นกับระบบควบคุมและโหลดของคอมเพรสเซอร์ จึงต้องตรวจด้วยค่ากำลังไฟก่อน–หลังซ่อม
ห้ามใช้เฉพาะค่าประมาณในการคำนวณ ROI ต้องผสมผสานค่าที่วัดจริง หลักฐานการตั้งค่า และภาพถ่ายประกอบการประเมิน
สรุป
การประมาณปริมาณและต้นทุนการรั่วต้องผสมผสานค่าประมาณแต่ละจุดกับค่าที่วัดได้จริงของระบบ พร้อมบันทึกสายโซ่หลักฐานอย่างครบถ้วน เพื่อการประเมินการลงทุนที่น่าเชื่อถือ ต้องบันทึกหลักฐานของแต่ละขั้นตอนอย่างถูกต้อง และหลีกเลี่ยงการนับซ้ำหรือเชื่อมั่นในค่าประมาณเกินจริง
9. ตารางเปรียบเทียบผู้ขายต้องเทียบเงื่อนไขอื่นนอกจากราคา
ในการเลือกกล้องเสียงหรือบริการตรวจจับการรั่วลมอัด ต้องเปรียบเทียบมากกว่าแค่ราคา โดยต้องพิจารณาการใช้งานจริงในโรงงาน การบันทึกข้อมูล การสนับสนุนหลังการขาย และต้นทุนรวม (TCO) ด้วย ต่อไปนี้คือแนวทางการจัดทำและใช้ตารางเปรียบเทียบผู้ขาย (Matrix) ที่เหมาะสมกับโรงงานในประเทศไทย
การเปรียบเทียบความสามารถตรวจจับแต่ละสถานการณ์
ในแต่ละสถานการณ์หน้างานที่คาดว่าจะพบ (เช่น สภาพเสียงรบกวนสูง ระยะไกล พื้นที่แคบ) ให้ระบุสเปกจากแคตตาล็อก (เช่น ช่วงความถี่ที่ตรวจจับ, ระยะทางที่แนะนำ) และความสามารถในการใช้งานจริงในตารางเปรียบเทียบ เช่น Fluke ii900/ii910 ที่รองรับ 2–52kHz/2–100kHz เป็นข้อมูลจากสเปกสินค้า แต่ประสิทธิภาพจริงขึ้นกับเสียงรบกวนและการสะท้อนในหน้างาน จึงควรระบุประเมินการใช้งานจริงเป็นหัวข้อสำคัญ (Fluke Data Sheet)
การตรวจสอบการตรวจจับผิดและ Hotspot ปลอม
ให้ระบุในตารางเปรียบเทียบถึงฟังก์ชันแจ้งเตือน การตั้งค่าฟิลเตอร์ และขั้นตอนบันทึกกรณีตรวจจับผิดหรือ Hotspot ปลอมจากผนังเรียบหรือเสียงรบกวนพื้นหลัง โดย Fluke Manual ได้ระบุถึงความเสี่ยงนี้ไว้ (Fluke User Manual)
การบันทึกและส่งออกข้อมูลที่เป็นมาตรฐาน
บทคัดย่อ ISO 11011:2013 กล่าวถึงการบันทึกผลประเมินระบบ ตารางเปรียบเทียบตำแหน่ง ภาพ การส่งออกข้อมูล และประวัติซ่อมด้านล่างเป็นรูปแบบที่เราแนะนำสำหรับ RFP ไม่ใช่รายการที่ ISO กำหนด ค่าประมาณของกล้องต้องตรวจสอบกับสภาพหน้างาน (ดู คู่มือ FLIR)
การประเมินการใช้งานจริงและความสะดวกในการปฏิบัติงาน
ในตารางเปรียบเทียบต้องระบุ น้ำหนักอุปกรณ์, ระยะเวลาการใช้งานแบตเตอรี่, ความสามารถในการใช้งานมือเดียว, UI ภาษาไทย, ระยะเวลาฝึกอบรม, ความยากง่ายในการตั้งค่าและบำรุงรักษา, การจัดหาชิ้นส่วนสิ้นเปลืองในประเทศ เพื่อสะท้อนความเหมาะสมกับการใช้งานจริงในโรงงาน
การสนับสนุนและบริการหลังการขายในประเทศ
ให้ระบุชัดเจนถึงการสนับสนุนในประเทศไทย เช่น ตัวแทนจำหน่ายในประเทศ, การสนับสนุนภาษาไทย, ศูนย์ซ่อม, การฝึกอบรม, ระยะเวลาซ่อม และการให้บริการเครื่องสำรอง เพื่อลดความเสี่ยงในการปฏิบัติงาน
ความชัดเจนของต้นทุนรวม (TCO)
นอกจากราคาซื้อครั้งแรกแล้ว ต้องรวมค่าชิ้นส่วนสิ้นเปลือง, ค่าตรวจสอบ/สอบเทียบประจำปี, ค่าซอฟต์แวร์อัปเดต, ค่าฝึกอบรม และเปรียบเทียบกับการจ้างบริการภายนอก (Outsourcing) เพื่อให้เห็นต้นทุนรวมทั้งกรณี “ถือครองเอง” และ “จ้างภายนอก” บนเงื่อนไขเดียวกัน
การแยกเกณฑ์ตัดสิทธิ์ (Gate Rule) กับการให้คะแนนถ่วงน้ำหนัก
ระบุเงื่อนไขตัดสิทธิ์ เช่น “ไม่มีบริการหลังการขายในประเทศ = ตัดสิทธิ์”, “ไม่รองรับ CSV = ตัดสิทธิ์” จากนั้นจึงให้คะแนนถ่วงน้ำหนักเฉพาะผู้ขายที่ผ่านเกณฑ์ เพื่อให้มั่นใจว่าตรงตามความต้องการของหน้างาน
การมาตรฐานคำตอบ RFP
ขณะออก RFP ให้ระบุหัวข้อในตารางเปรียบเทียบเป็นข้อบังคับให้ตอบ เพื่อป้องกันความแตกต่างในการนำเสนอหรือสเปกเฉพาะแต่ละผู้ขาย และควรระบุให้ส่งผลทดสอบจริงหรือสาธิตในแต่ละสถานการณ์ที่คาดว่าจะพบในโรงงาน เพื่อให้ประเมินได้ตามสภาพจริง
สรุป
ตารางเปรียบเทียบผู้ขายต้องครอบคลุมทั้งราคา สเปก การใช้งานจริง การบันทึกข้อมูล การสนับสนุน และต้นทุนรวม (TCO) พร้อมกำหนดรูปแบบการตอบ RFP ที่เป็นมาตรฐาน เพื่อให้สามารถคัดเลือกอุปกรณ์หรือบริการที่เหมาะสมที่สุดสำหรับโรงงานในประเทศไทย ใช้ตารางเปรียบเทียบอย่างรอบด้านเพื่อเพิ่มประสิทธิภาพการตรวจจับการรั่วลมอัดและลดต้นทุนซ่อมบำรุงระยะยาวในโรงงานของคุณ
10. กำหนดเงื่อนไขการรับมอบ FAT・SAT ล่วงหน้า
ในการนำเข้าเครื่องมือ Acoustic Imager และอุปกรณ์ที่เกี่ยวข้องสำหรับระบบลมอัด การทดสอบ FAT (Factory Acceptance Test) และ SAT (Site Acceptance Test) จำเป็นต้องออกแบบกระบวนการรับมอบโดยสะท้อนข้อเท็จจริงของการใช้งานและข้อตกลงร่วมกัน ทีมบำรุงรักษาและจัดซื้อโรงงานในประเทศไทยควรกำหนดเกณฑ์และขั้นตอนการตัดสินใจ ตลอดจนรายการบันทึกสำหรับ FAT・SAT ให้ชัดเจนล่วงหน้า และต้องมีการตกลงร่วมกันระหว่างผู้เกี่ยวข้อง เพื่อป้องกันปัญหาหรือความไม่ชัดเจนของความรับผิดชอบหลังการติดตั้ง
วัตถุประสงค์และความแตกต่างระหว่าง FAT กับ SAT
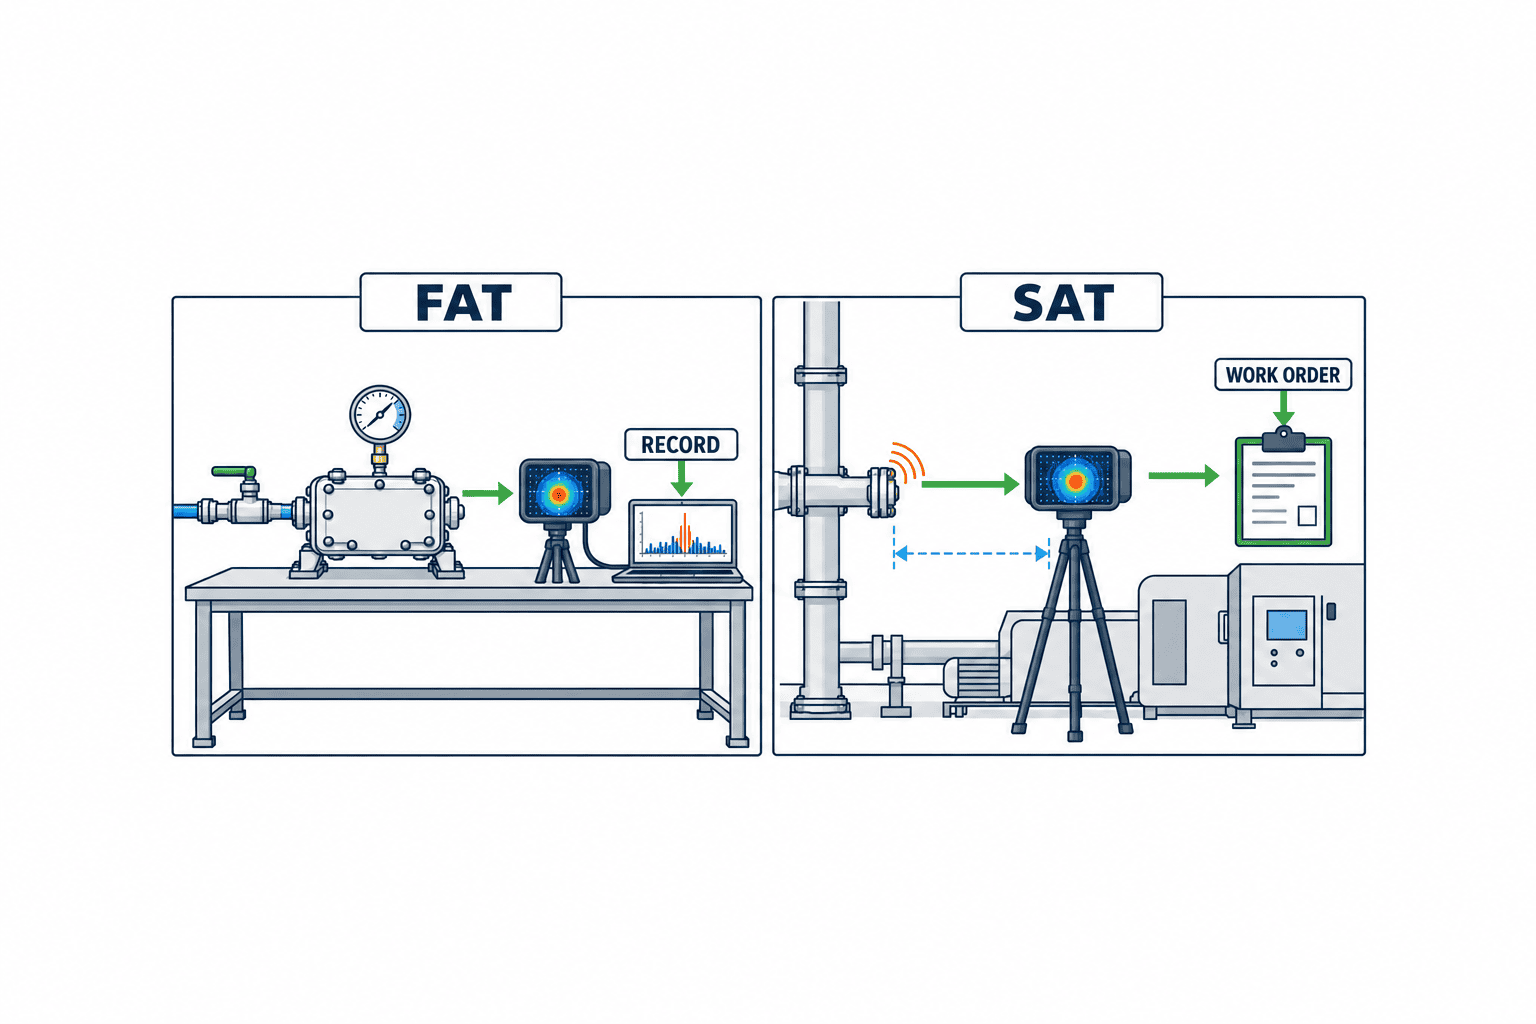
FAT คือการตรวจสอบฟังก์ชันและสมรรถนะ ณ โรงงานผู้ผลิตหรือสถานที่ทดสอบที่กำหนด โดยใช้ JIG มาตรฐานเพื่อตรวจสอบการทำงานตามสเปค การมีอุปกรณ์เสริม ความสามารถในการเก็บตัวอย่างข้อมูล ฯลฯ สำหรับ Acoustic Imager จะมีการทดสอบการตรวจจับรอยรั่วด้วย JIG มาตรฐานในระยะและย่านความถี่ที่กำหนด ตรวจสอบการบันทึกภาพ/วิดีโอ การส่งออกข้อมูล พร้อมจัดทำรายงานอย่างเป็นทางการที่ระบุ Serial Number และ Lot การผลิตแต่ละเครื่อง
SAT คือการทดสอบที่หน้างานจริง เพื่อตรวจสอบว่าอุปกรณ์สามารถทำงานได้ตามที่คาดหวังภายใต้สภาพแวดล้อมจริง เช่น สภาพเสียงรบกวน การเดินท่อ การใช้งานจริง FAT ที่ใช้ JIG มาตรฐานเพียงอย่างเดียวไม่สามารถรับรองความสามารถในการปรับตัวกับ Noise หรือระยะทางของหน้างานได้ ใน SAT จะประเมินความสามารถในการตรวจจับรอยรั่วบนท่อจริง การแยกเสียงรบกวน การบันทึกและส่งออกข้อมูลโดยมีเจ้าหน้าที่หน้างานร่วมตรวจสอบ พร้อมตกลงวิธีการขอทดสอบซ้ำและการจัดส่งหลักฐานล่วงหน้า
เหตุผลที่ไม่สามารถกำหนดเกณฑ์ผ่านแบบเดียวกันได้
ประสิทธิภาพการตรวจจับและค่าประมาณของ Acoustic Imager ขึ้นกับ Noise พื้นหลัง ระยะตรวจจับ วัสดุท่อ การสะท้อน และการตั้งค่าเครื่อง (ย่านความถี่/ความไว) ที่แตกต่างกันในแต่ละหน้างาน ตัวอย่างเช่น คู่มือของ FLIR และ Fluke ที่ระบุย่านความถี่และฟังก์ชันประเมิน (ดู FLIR Manual, Fluke ii900/ii910 Manual) เป็นเพียงค่าตัวอย่างภายใต้เงื่อนไขในแค็ตตาล็อกเท่านั้น FLIR แนะนำ 20–30kHz สำหรับโรงงานที่มีเสียงรบกวนสูง (อ้างอิง FLIR Guidance) แต่ค่าที่เหมาะสมในแต่ละหน้างานขึ้นกับ Noise และสภาพการเดินเครื่อง
ดังนั้น ใน FAT・SAT จึงไม่ควรกำหนดเกณฑ์ตายตัว เช่น “สัญญาณมากกว่า ○○dB” หรือ “ค่าประมาณมากกว่า △△L/min” แต่ให้จัดทำ “รับมอบ Matrix” ที่ตกลงกันในแต่ละหน้างาน โดยระบุรายการตัดสินใจ วิธีการ และแบบฟอร์มบันทึกให้ชัดเจน
ตัวอย่างรับมอบ Matrix
| รายการทดสอบ | FAT (โรงงาน) | SAT (หน้างาน) | การบันทึก/หลักฐาน |
|---|---|---|---|
| ตรวจสอบการทำงาน | ตรวจจับด้วย JIG มาตรฐาน | ตรวจจับบนท่อจริง | ภาพ/วิดีโอ/ไฟล์ Log |
| ตั้งค่าย่านความถี่ | ใช้ค่าที่แนะนำ | ปรับแต่งตาม Noise หน้างาน | ภาพหน้าจอตั้งค่า |
| ปรับระยะ/ความไว | ระยะและความไวตามที่กำหนด | ทดสอบตามระยะจริง/มีสิ่งกีดขวาง | บันทึกระยะ/ภาพถ่ายหน้างาน |
| การส่งออกข้อมูล | ส่งออกข้อมูลตัวอย่าง | ส่งออกข้อมูลจริงจากหน้างาน | ไฟล์ Output/รายงาน |
| การจัดการ Trace ID | บันทึก Serial/วันที่ทดสอบ | บันทึก ID หลังติดตั้ง/ตำแหน่ง | ตารางตรวจรับ/แผนผังการติดตั้ง |
| สิทธิ์ทดสอบซ้ำ | ระบุขั้นตอนการทดสอบซ้ำ | ตกลงการทดสอบซ้ำที่หน้างาน | บันทึกการทดสอบซ้ำ/หนังสือตกลง |
Matrix นี้ต้องมีการตรวจสอบและตกลงล่วงหน้าระหว่างเจ้าหน้าที่หน้างาน ผู้ผลิต และฝ่ายจัดซื้อ โดยระบุวิธีตัดสินใจและการส่งหลักฐานของแต่ละรายการอย่างชัดเจน เช่น ในการส่งออกข้อมูล ให้ตรวจสอบการ Export CSV ตัวอย่างใน FAT และทดสอบ Export ข้อมูลจริงใน SAT ส่วนการจัดการ Trace ID ต้องบันทึกเสมอเพื่อใช้เป็นหลักฐานแบ่งความรับผิดชอบและการรับประกันในอนาคต
การตกลงเงื่อนไขรับมอบและขั้นตอนหน้างาน
เงื่อนไขการรับมอบ FAT・SAT ควรมีการหารือระหว่างเจ้าหน้าที่หน้างานและวิศวกรผู้ผลิตล่วงหน้า ไม่ใช่แค่ในสเปคหรือสัญญาเท่านั้น ในการดำเนินการ SAT แนะนำขั้นตอนดังนี้
- สำรวจสภาพหน้างาน: ตรวจสอบ Noise, ท่อ, ขอบเขตตรวจสอบ วางแผน SAT
- ตรวจสอบ Matrix การตัดสินใจ: เปรียบเทียบกับบันทึก FAT ทบทวนรายการ/วิธี/เกณฑ์ใน SAT
- ดำเนินการทดสอบหน้างาน: ตรวจจับรอยรั่ว/บันทึกข้อมูล/ส่งออกข้อมูล โดยมีเจ้าหน้าที่หน้างานร่วมตรวจสอบ
- ส่งและตรวจสอบหลักฐาน: ตรวจสอบภาพ/ข้อมูล ณ จุดเกิดเหตุ ตัดสินใจรับมอบหรือไม่
- ใช้สิทธิ์ทดสอบซ้ำ: หากไม่ผ่าน ให้ดำเนินการทดสอบซ้ำและบันทึกตามขั้นตอนที่ตกลงไว้
ดังนั้น การรับมอบ FAT・SAT จึงต้องเน้นการตรวจสอบตามข้อตกลงเฉพาะหน้างานและการบันทึกเพื่อความโปร่งใสและตรวจสอบย้อนหลังได้
11. ส่งต่อผลการตรวจจับสู่การบำรุงรักษา
ผลการตรวจจับรอยรั่วลมอัดที่หน้างานต้องถูกส่งต่อไปยังฝ่ายบำรุงรักษาอย่างแน่นอน เพื่อให้เกิดการซ่อมแซม/ปรับปรุงที่เหมาะสม ซึ่งเป็นกุญแจสำคัญของการประหยัดพลังงานและเพิ่มความน่าเชื่อถือ ไม่ใช่แค่การชี้ตำแหน่งรอยรั่ว แต่ต้องชัดเจนตั้งแต่การตรวจพบจนถึงการซ่อมเสร็จใน Workflow ที่หน้างานปฏิบัติได้จริง
การออก Work Order และส่งต่อ
หลังตรวจพบ ให้บันทึกข้อมูล “จุดต้องสงสัย” พร้อมรายละเอียด เช่น พิกัด (ตำแหน่งใน P&ID หรือชื่อโซน), วันที่/เวลา, ชื่อผู้ตรวจ, ภาพถ่าย/ภาพเสียง, หมายเลข ID ไทย-ญี่ปุ่น เพื่อป้องกันการสื่อสารผิดพลาด
จุดรั่วที่ยืนยันแล้วต้อง “ติด Tag” โดยใช้ Tag ที่ทนทาน ระบุ ID, วันที่ตรวจพบ, วันที่วางแผนซ่อม, ชื่อผู้รับผิดชอบ ทั้งภาษาไทยและญี่ปุ่น Tag นี้จะเชื่อมโยงข้อมูลหน้างานกับบันทึกดิจิทัล
การจัดการงานซ่อม
จุดรั่วที่ติด Tag แล้วจะถูกสร้าง Task ซ่อมในระบบ Work Order อัตโนมัติ โดย Work Order ต้องระบุ
- รหัสจุดที่ต้องซ่อม
- รายละเอียดงาน (เช่น ขันข้อต่อ เปลี่ยนอะไหล่)
- รายการอะไหล่/เครื่องมือที่ต้องใช้
- ผู้รับผิดชอบ/กำหนดเสร็จ
- ภาพประกอบ/แบบแปลน
- วิธีตรวจสอบหลังซ่อม (เช่น ตรวจซ้ำด้วยกล้องเสียง)
รายการอะไหล่/เครื่องมือควรระบุละเอียดเพื่อป้องกันการหยุดงานโดยไม่จำเป็น และผู้รับผิดชอบต้องตรวจสอบล่วงหน้า
การตรวจสอบและบันทึกหลังซ่อม
หลังซ่อมเสร็จต้องตรวจซ้ำด้วย Acoustic Camera หรือ Ultrasonic Leak Detector เพื่อยืนยันว่ารอยรั่วหมดไป ผลการตรวจสอบต้องบันทึกทั้งภาพ/วิดีโอ ค่า Setting (ย่านความถี่/ระยะ/ความไว) สถานะการเดินเครื่อง (แรงดัน/จำนวนเครื่องทำงาน) US DOE ก็ระบุว่าการตรวจสอบและบันทึกหลังซ่อมมีความสำคัญต่อความน่าเชื่อถือของการประหยัดพลังงาน (ดู US DOE Sourcebook) ค่าประมาณ kWh ที่ลดได้จะเปลี่ยนแปลงตามสภาพหน้างานและ Setting ดังนั้นสิ่งสำคัญคือการบันทึก “พบ/ไม่พบรอยรั่ว” และ “มีการรั่วซ้ำหลังซ่อมหรือไม่” อย่างชัดเจน
ปิดงานและบริหารจัดการต่อเนื่อง
เมื่อยืนยันผลตรวจสอบแล้ว ให้ปิด Work Order พร้อมบันทึกภาพก่อน/หลังซ่อม รายละเอียดงาน ผลตรวจสอบ ชื่อผู้รับผิดชอบ วันที่ และเปิดให้ผู้เกี่ยวข้องเข้าถึงข้อมูลย้อนหลังได้ เพื่อให้การติดตามและป้องกันปัญหาซ้ำในอนาคตทำได้ง่าย
เราแนะนำให้ตรวจตามเส้นทางและเก็บ Baseline อย่างสม่ำเสมอเพื่อตรวจพบการรั่วซ้ำ บทคัดย่อ ISO 11011:2013 กล่าวถึงการประเมินระบบและการจัดทำผล แต่ไม่ได้กำหนดรอบเดินตรวจ
การรองรับหลายภาษาและการฝึกอบรม
ในโรงงานไทยต้องรองรับสองภาษา (ไทย-ญี่ปุ่น) โดย Work Order, Tag, แบบฟอร์มบันทึก, คู่มือ, เอกสารฝึกอบรม ต้องจัดทำทั้งสองภาษา เพื่อให้ทุกคนเข้าใจและปฏิบัติได้จริง และควรมีการฝึกอบรมอย่างสม่ำเสมอ เพื่อให้เจ้าหน้าที่ทุกคนสามารถตรวจจับ บันทึก ซ่อม ตรวจสอบ และส่งต่อได้อย่างถูกต้อง
12. คำถามที่พบบ่อย
กล้องเสียงอัลตราโซนิกตรวจจับได้ไกลแค่ไหน?
ระยะตรวจจับขึ้นอยู่กับสเปคเครื่อง รุ่น สภาพเสียงรบกวน ขนาดรอยรั่ว และย่านความถี่ เช่น Fluke ii900/ii910 มีช่วงความถี่ 2–52kHz และ 2–100kHz ตามลำดับ แต่ระยะตรวจจับจริงจะขึ้นกับขนาดรอยรั่ว เสียงรบกวน สิ่งกีดขวาง (ดู Fluke Manual, FLIR Guidance) FLIR แนะนำ 10–30kHz สำหรับตรวจจับระยะไกล แต่ต้องเลือกย่านความถี่ให้เหมาะกับเครื่องและสภาพหน้างาน ในการตรวจจริงควรพิจารณาทั้งระยะและ Noise และประเมินค่าประมาณโดยเทียบกับค่าจริงที่วัดได้ (ดู FLIR User Manual)
ตรวจรอยรั่วขณะเดินเครื่องได้หรือไม่?
สามารถตรวจรอยรั่วในระบบลมอัดขณะเดินเครื่องได้ Acoustic Camera และ Ultrasonic Leak Detector เป็นแบบไม่สัมผัส ไม่ต้องหยุดไลน์ อย่างไรก็ตาม เสียงรบกวนจะมีผลต่อความแม่นยำ จึงควรปิดหรือบังแหล่ง Noise ชั่วคราว ปรับย่านความถี่ หรือวัดซ้ำหลายครั้งเพื่อลดความผิดพลาด งานซ่อมต้องดำเนินการหลังปิดเครื่อง/ลดแรงดัน/ตรวจสอบความปลอดภัยเท่านั้น ห้ามถอด/ขันขณะเดินเครื่อง บันทึกผลตรวจสอบต้องรวมตำแหน่งรอยรั่ว ปริมาณรั่วโดยประมาณ วันเวลา ระดับเสียง และค่า Setting เพื่อใช้วางแผนซ่อมและประเมินประหยัดพลังงาน (ดู US DOE Sourcebook)
การใช้งานกล้องเสียงกับเครื่องวัด Flow แตกต่างกันอย่างไร?
กล้องเสียงเหมาะกับการ “ระบุตำแหน่ง” รอยรั่วอย่างรวดเร็วในพื้นที่กว้าง ส่วน Flow Meter เหมาะกับการวัด “ปริมาณรวม” หรือ “ประเมินปริมาณรั่ว” ในแต่ละท่อ ในทางปฏิบัติมักใช้กล้องเสียงเพื่อหาตำแหน่งรอยรั่ว แล้วใช้ Flow Meter หรือวัดกำลังไฟ Compressor เพื่อประเมินปริมาณรั่วและผลประหยัดหลังซ่อม (ดู US DOE UMP Chapter 22) ค่าประมาณจากกล้องเสียงจะเปลี่ยนแปลงตามสภาพหน้างาน จึงควรใช้ Flow Meter วัด Baseline และวัดซ้ำหลังซ่อมเพื่อความน่าเชื่อถือ รายละเอียดการเลือกและใช้งาน Flow Meter ดูเพิ่มเติม ที่นี่
ใน RFP・FAT・SAT ต้องบันทึก/ตรวจสอบอะไรบ้าง?
ในขั้น RFP ต้องระบุย่านความถี่ที่ตรวจจับได้ ปริมาณรั่วขั้นต่ำ ระยะตรวจจับ ฟังก์ชันบันทึกข้อมูล สมรรถนะขณะมีเสียงรบกวน ความสะดวกซ่อมบำรุง UI ฯลฯ โดยเน้นความเหมาะสมกับหน้างาน ใน FAT ต้องทดสอบกับ JIG หรือท่อมาตรฐาน ตรวจสอบสมรรถนะตามสเปค ระยะ/ย่านความถี่/ความแม่นยำ ฟังก์ชันบันทึก/ส่งออกข้อมูล ใน SAT ต้องตรวจสอบกับหน้างานจริงว่าตรวจพบรอยรั่วที่กำหนดได้หรือไม่ ขั้นตอน/วิธีบันทึกเหมาะสมกับการใช้งานจริงหรือไม่ โดยมีเจ้าหน้าที่หน้างานร่วมตรวจสอบ รายการที่ต้องบันทึก เช่น วันเวลา/สถานที่/ค่า Setting/ภาพตรวจจับ/ระดับเสียง/ระยะ/ปริมาณรั่วโดยประมาณ ISO 11011:2013 แนะนำให้ประเมินและบันทึกทั้งระบบพร้อมประมาณการประหยัดพลังงาน (ดู ISO 11011:2013)
ราคากล้องเสียงและการประเมินความคุ้มค่า?
ต้นทุนและความคุ้มค่าขึ้นกับขนาดโรงงาน โครงสร้างระบบ ความถี่รอยรั่ว/ความถี่ตรวจสอบ ทักษะผู้ใช้งาน ฯลฯ การประเมินความคุ้มค่าควรคำนวณจากการประหยัดพลังงานหลังตรวจจับ/ซ่อมรอยรั่ว ลดภาระงานบำรุงรักษา ลดความเสี่ยงหยุดการผลิต ฯลฯ US DOE แนะนำให้บันทึกตำแหน่ง/ปริมาณ/ต้นทุนรอยรั่ว และวัดผลประหยัดหลังซ่อม (ดู US DOE Sourcebook) ค่าประมาณจะเปลี่ยนแปลงตามสภาพหน้างาน ต้องเทียบกับข้อมูลจริง การใช้งานร่วมหลายฝ่าย การตรวจสอบประจำ และการฝึกอบรม จะช่วยเพิ่มความคุ้มค่าในระยะยาว
13. สรุป
กล้องเสียงช่วยระบุตำแหน่งที่อาจรั่ว ก่อนจัดซื้อควรสำรวจการเข้าถึงอย่างปลอดภัย เสียงรบกวนจริง ระยะตรวจ และข้อมูลที่ทีมซ่อมต้องใช้ แล้วเขียนเงื่อนไขเหล่านี้ใน RFP ใช้ชุดทดสอบที่ได้รับอนุมัติสำหรับกรณีมีและไม่มีการรั่วร่วมกับฉากหน้างานจริงใน PoC โดย FAT ตรวจการทำงานและการส่งออกข้อมูล ส่วน SAT ตรวจการค้นหาจุดรั่วจริงและการส่งต่อเป็นใบงานซ่อม ค่าปริมาณรั่วและต้นทุนบนจอเป็นค่าประมาณ ผลประหยัดพลังงานควรประเมินจากอัตราการไหลและกำลังไฟก่อน–หลังภายใต้สภาพเดินเครื่องที่เทียบกันได้ (วิธี US DOE)
หากกำลังพิจารณาซื้อ เช่า หรือจ้างสำรวจ รวมถึงร่าง RFP และเกณฑ์ตรวจรับสำหรับโรงงานไทย สามารถติดต่อ TOMAS TECHได้ตั้งแต่ขั้นนี้


