


ก่อนนำ AI มาใช้ตรวจความต่างสีหรือสีไม่สม่ำเสมอในงานผลิต สิ่งแรกที่ต้องกำหนดไม่ใช่ชื่อโมเดล แต่คือเกณฑ์คุณภาพ: ชิ้นงานใด พื้นผิวใด ความต่างลักษณะใด และภายใต้เงื่อนไขการดูหรือวัดแบบใดจึงถือว่าไม่ผ่าน การจำแนกภาพกับการวัดสีที่ผ่านการสอบเทียบทำหน้าที่ต่างกัน หากควบคุมแสง กล้อง และตัวอย่างอ้างอิงไม่ได้ ผลที่ดีบนโต๊ะทดลองอาจทำซ้ำไม่ได้บนสายการผลิตจริง บทความนี้เรียงขั้นตอนตั้งแต่ข้อกำหนด ตัวอย่างทดสอบ RFP, FAT, SAT ไปจนถึงการดูแลรายวันสำหรับโรงงานในไทย
แยกชนิดข้อบกพร่องด้านสีก่อนเลือกเทคโนโลยี
คำว่า “สีผิด” อาจหมายถึงสีของทั้งชิ้นเบี่ยงจากสีมาตรฐาน เป็นรอยด่างหรือแถบสีเฉพาะจุด หรือดูต่างเพราะความเงา ผิวโลหะ วัสดุโปร่งใสหรือทิศทางลายผิว แม้จะเห็นผ่านกล้องเดียวกัน สาเหตุ หน่วยตัดสิน และวิธีวัดไม่เหมือนกัน การรวมทุกกรณีเป็นตัวเลข “อัตราของเสียด้านสี” เดียวทำให้ผู้เสนอเครื่องจักรไม่ทราบว่าต้องตรวจอะไร
ตัวอย่างเช่น ชิ้นงานพลาสติกทั้งล็อตออกเหลืองเป็นปัญหาเทียบกับสีอ้างอิง ส่วนฉลากพิมพ์ที่มีแถบซีดต้องดูตำแหน่งและพื้นที่ สำหรับมุมชิ้นงานพ่นสีที่ดูผิด ต้องแยกสีของฟิล์มออกจากผลของความโค้งและแสงสะท้อน ระบุหมายเลขชิ้นงาน รหัสสี ด้านที่ตรวจ บริเวณที่ยกเว้น และผู้มีอำนาจตัดสินให้ชัด อย่านำภาพจากสินค้าหรือสภาพถ่ายต่างกันมารวมแล้วรายงานความแม่นยำเฉลี่ยค่าเดียว
วัตถุประสงค์ก็ต้องแยกกัน: คัดแยกทุกชิ้นระหว่างผลิต เฝ้าระวังกระบวนการ หรือปล่อยสินค้าก่อนส่งตามตัวอย่างขีดจำกัดของลูกค้า งานเฝ้าระวังเน้นแจ้งสัญญาณเร็ว งานปล่อยสินค้าเน้นหลักฐานว่าใครอนุมัติเกณฑ์ใดและหยุดชิ้นใด แม้ใช้ AI ดูภาพชุดเดียวกัน ข้อกำหนดของสัญญาณเตือนกับประตูคัดแยกไม่จำเป็นต้องเหมือนกัน
ΔE ช่วยบอกความต่างสี แต่ตัวเลขเดียวไม่ใช่เกณฑ์ผ่าน
พิกัด L*, a*, b* ใน CIELAB และค่าความต่างสีช่วยแปลงการเทียบสีเป็นตัวเลข CIE ให้แนวทางเรื่องผู้สังเกตมาตรฐาน แหล่งแสง เรขาคณิตของแสงและการมอง รวมถึงการคำนวณความต่างสี ส่วน ISO/CIE 11664-6:2022 กำหนดสูตร CIEDE2000 เพื่อให้สัมพันธ์กับความต่างที่มองเห็นได้ดีขึ้น หาก RFP เขียนเพียง “ΔE” จะยังไม่ทราบสูตร แสง เครื่องมือ จุดวัด และเงื่อนไขการมอง ต้องตกลงสิ่งเหล่านี้ก่อนเทียบค่า โดยยึดข้อกำหนดของลูกค้าเป็นหลักและใช้ CIE 015:2018 กับ ISO/CIE 11664-6:2022 เป็นแหล่งอ้างอิงทางเทคนิค
ไม่มีค่าผ่าน ΔE ค่าเดียวที่ใช้ได้กับทุกผลิตภัณฑ์ ขอบเขตที่ยอมรับขึ้นกับลูกค้า สี พื้นที่ ชิ้นส่วนที่ประกบ ความเงา ผิวสัมผัส และสภาพการมอง รอยเส้นบางที่เห็นชัดอาจเป็นของเสียแม้ค่าเฉลี่ยต่างสีน้อย ขณะที่สีเฉลี่ยทั้งชิ้นเลื่อนเล็กน้อยอาจยอมรับได้ตามการใช้งานที่ลูกค้าอนุมัติ บทความนี้จึงไม่กำหนดเลขตัดสินสากล ฝ่ายคุณภาพควรรวบรวมตัวอย่างดีขีดจำกัดและเสียขีดจำกัด แล้วอนุมัติกฎรายผลิตภัณฑ์
อย่านำ RGB จากกล้องทั่วไปไปเท่ากับค่าจากเครื่องวัดสีหรือเครื่องวัดสเปกตรัม ค่า RGB ขึ้นกับเซนเซอร์ ฟิลเตอร์ เลนส์ แสง การเปิดรับ และระบบประมวลภาพ ICC อธิบายการใช้โปรไฟล์อุปกรณ์เชื่อมค่าของอุปกรณ์กับปริภูมิสีมาตรฐาน ดังนั้นระยะห่าง RGB ดิบจึงแทนข้อกำหนด ΔE ของลูกค้าโดยตรงไม่ได้ หากจะใช้ระบบภาพเพื่อวัดสี ต้องเทียบกับเครื่องมืออ้างอิงบนชิ้นงานจริง พร้อมบันทึกการสอบเทียบ ความไม่แน่นอน และขอบเขตวัสดุที่ใช้ได้
แบ่งหน้าที่ AI กับการวัดสีที่สอบเทียบแล้ว
หากโจทย์คือ “จุดที่กำหนดห่างจากสีอ้างอิงเท่าใด” ให้พิจารณาการวัดสีที่สอบเทียบก่อน หากโจทย์คือคราบสีด่าง รูปร่างไม่แน่นอน ตำแหน่งหรือพื้นที่ของสีไม่สม่ำเสมอ การประมวลภาพหรือ AI เป็นตัวเลือก ระบบเดียวอาจใช้กฎความต่างสีเชิงตัวเลขกับบางบริเวณ และใช้ AI แยกพื้นที่สีด่างกับอีกบริเวณหนึ่ง แต่ต้องเก็บผลทั้งสองแยกกัน คะแนนความมั่นใจของ AI ไม่ใช่ค่า ΔE
AI จำแนกรูปแบบพื้นที่ที่ซับซ้อนได้เมื่อสภาพถ่ายและคำตอบถูกต้องมีเสถียรภาพ หากติดป้ายทุกภาพเพียง “OK/NG” โมเดลอาจเรียนรู้วันถ่าย กะงาน หรือสภาพไฟแทนเกณฑ์คุณภาพ ฝ่ายคุณภาพควรตรวจชิ้นจริงแล้วแยกสีทั้งชิ้นเบี่ยง สีด่าง สิ่งสกปรก แสงสะท้อน และกรณีไม่แน่ใจ กรณีตัดสินด้วยตัวเลขให้เก็บค่าที่วัดและรุ่นของเกณฑ์ กรณีตัดสินด้วยพื้นที่ให้เก็บตำแหน่งบนภาพ เมื่อเกิดข้อผิดพลาดจะได้แยกว่ามาจากโมเดลหรือคำตอบอ้างอิงที่ไม่แน่นอน
ชิ้นงานใกล้ขอบเขตเป็นจุดที่ฝ่ายคุณภาพ ฝ่ายผลิต และลูกค้าอาจเห็นไม่ตรงกัน ให้ผู้ตรวจหลายคนดูชิ้นจริงเดียวกัน อย่าบังคับชิ้นที่ยังเห็นต่างเข้าเป็นคำตอบเด็ดขาดสำหรับฝึกโมเดล กำหนดเส้นทางพักงาน ผู้รับผิดชอบวัดซ้ำ และเงื่อนไขถามลูกค้า ในสายการผลิต ชิ้นที่ AI ไม่มั่นใจต้องมีเส้นทางพักและบันทึก ไม่ใช่กลับเป็นงานดีโดยเงียบ ๆ AI เป็นเครื่องมือใช้เกณฑ์ที่ตกลงกันภายใต้ข้อมูลเข้าที่ควบคุมได้ มิใช่ผู้สร้างเกณฑ์เอง
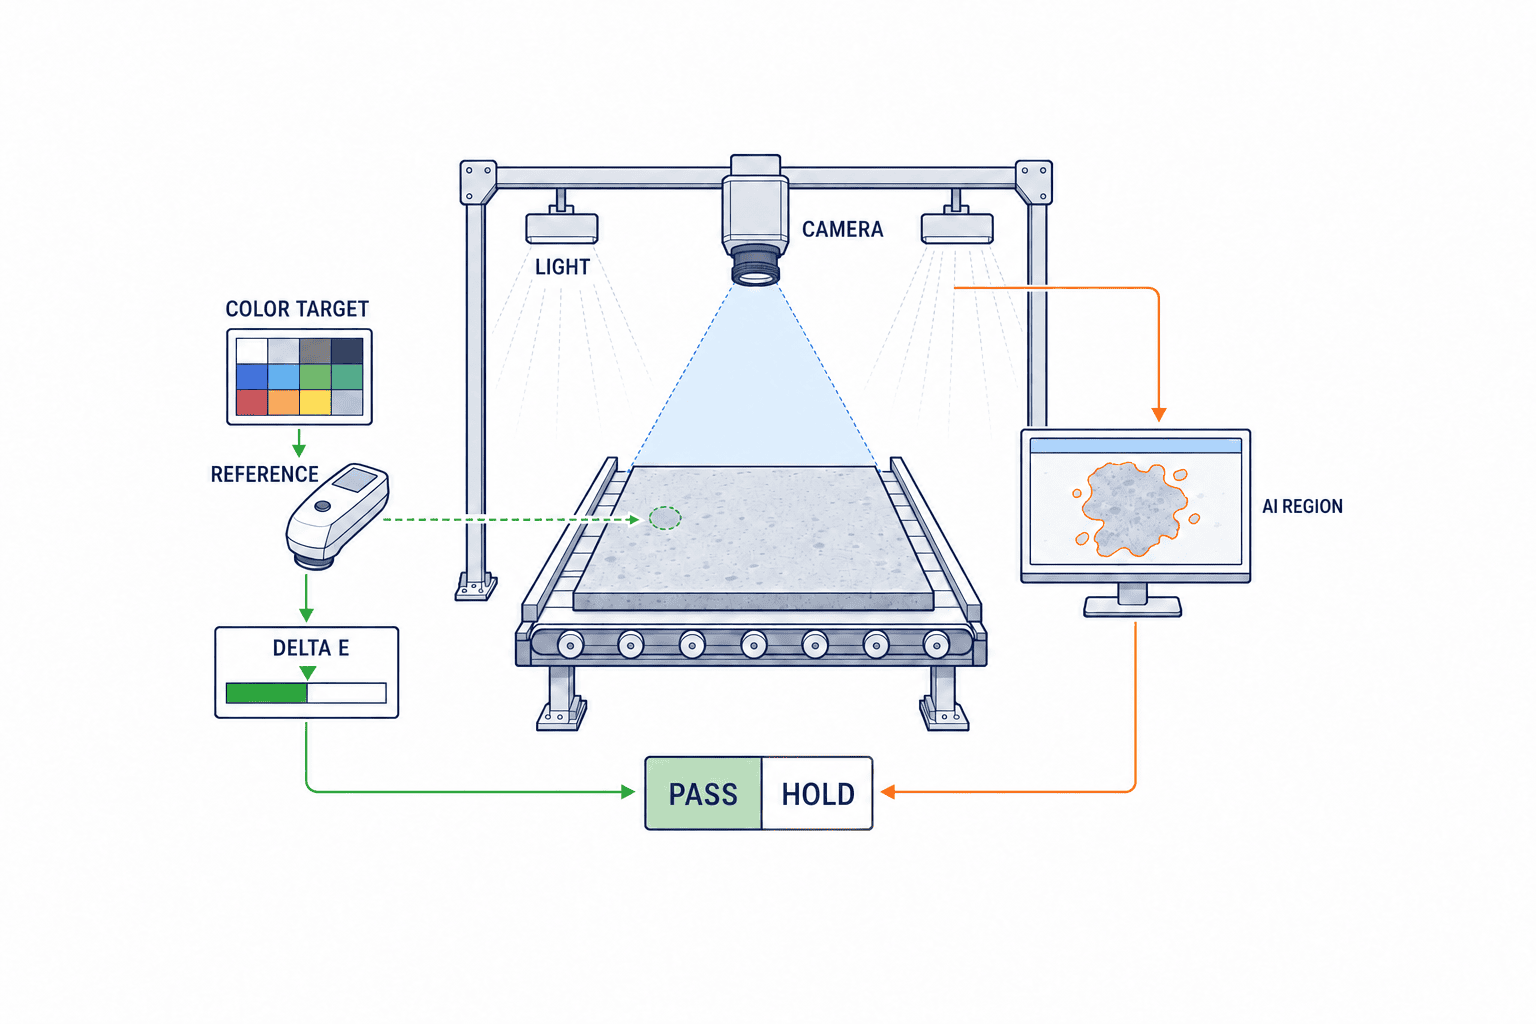
ควบคุมแสง กล้อง และแผ่นเทียบสีเป็นระบบถ่ายภาพเดียว
แสงที่สว่างพออย่างเดียวไม่พอสำหรับการตรวจสี เมื่อสเปกตรัมของแหล่งแสงเปลี่ยน กล้องจะตอบสนองต่อชิ้นเดิมต่างไป แสงภายนอกอาจทำให้ภาพต่างระหว่างกะหรือเมื่อเครื่องข้าง ๆ เปิดไฟ ระบบปรับสมดุลขาว เปิดรับแสง และเพิ่มสีอัตโนมัติอาจลบความต่างที่ต้องตรวจออก บันทึกชนิดไฟ ระยะ มุม ตัวกระจายแสง ฝาครอบกันแสง ค่าเปิดรับ เกน สมดุลขาว เลนส์ รูรับแสง และการประมวลผล พร้อมกำหนดค่าที่ล็อกและช่วงที่ยอมรับในงานจริง
การเปรียบเทียบเรขาคณิตของไฟดูได้ในคู่มือเลือกแสงสำหรับ AI ตรวจภายนอก บทความนี้เน้นการควบคุมแหล่งแสงในฐานะส่วนหนึ่งของการวัดสี คำว่า “แสงขาว” ไม่ได้หมายความว่าไฟต่างชนิดมีสเปกตรัมเหมือนกัน ชิ้นเงาต้องควบคุมมุมสะท้อน ชิ้นผิวด้านต้องดูความสม่ำเสมอของแสง และชิ้นโปร่งใสต้องควบคุมฉากหลัง ภาพที่ใช้วัดสีกับภาพที่ใช้เน้นรอยขีดอาจต้องใช้ทางแสงหรือสูตรถ่ายต่างกัน
แผ่นเทียบสีหรือตัวอย่างอ้างอิงไม่ได้ถูกต้องตลอดไปเพียงเพราะวางไว้ในเครื่อง กำหนดตำแหน่ง ทิศทาง อายุใช้งาน วิธีตรวจคราบและการซีด การเก็บรักษา และรอบตรวจด้วยเครื่องมืออ้างอิง เชื่อมรุ่นของตัวอย่างที่ลูกค้าอนุมัติกับตัวอย่างที่หน้างานใช้ หากแก้ค่าสีกล้อง ให้เก็บ ID แผ่นเทียบ วันที่ สูตรถ่าย และรุ่นค่าสอบเทียบไปกับภาพ ผลดีบนสีไม่กี่ช่องไม่ได้พิสูจน์ว่าครอบคลุมสีและวัสดุทั้งหมด
การเลือกกล้องอุตสาหกรรมต้องดูความไว สัญญาณรบกวน ความเป็นเชิงเส้น ความไม่สม่ำเสมอ และการประมวลผลในกล้อง ไม่ใช่จำนวนพิกเซลอย่างเดียว EMVA 1288 เป็นมาตรฐานการวัดและแสดงคุณลักษณะของเซนเซอร์และกล้อง machine vision แต่สเปกตามมาตรฐานไม่ได้รับประกันผลตรวจสีบนผลิตภัณฑ์จริง เปรียบเทียบกล้อง เลนส์ ไฟ และชิ้นงานเป็นชุดเดียว ผลบนแผ่นสีเรียบยังต้องทดสอบซ้ำบนสีเคลือบโค้งหรือโลหะสะท้อน ข้อกำหนดควรระบุความทำซ้ำได้บนชิ้นจริง ไม่ใช่เพียงรุ่นกล้อง
คำนวณย้อนจากความเร็วสายการผลิตถึงการคัดออก
การถ่ายตัวอย่างนิ่งต่างจากการตรวจทุกชิ้นที่เคลื่อนที่ วางความเร็วสูงสุด ระยะห่างชิ้น การสั่น ตำแหน่งทริกเกอร์ เวลาเปิดรับ เวลาส่งภาพ ปรับสี ประมวลผล AI ส่งคำตัดสินเข้า PLC และเวลาตอบสนองกลไกคัดออกไว้ในแผนเวลาเดียว อัตราเฟรมของกล้องเพียงอย่างเดียวพิสูจน์การตรวจครบทุกชิ้นไม่ได้ เมื่อขยายพื้นที่ภาพ รายละเอียดต่อพิกเซลลดลงและสีด่างเล็กอาจถูกเฉลี่ยทิ้ง การลดเวลาเปิดรับอาจเพิ่มสัญญาณรบกวนถ้าไม่ปรับแสงและเลนส์
RFP ควรกำหนดว่าต้องเห็นพื้นที่ตรวจทั้งหมดที่ความเร็วสูงสุด เชื่อม image ID กับ workpiece ID และบันทึกงานพักกับการคัดออกล้มเหลว หากตรวจหลายด้าน ให้วาดกล้องหรือกลไกหมุนแต่ละตัวพร้อมเวลา อย่าเชื่อเพียงคำอ้างว่าโมเดลทนการเอียงได้ทุกแบบ กำหนดขอบเขตตำแหน่งและมุมที่ยอมรับด้วยจิ๊กและสายพาน การลดความแปรปรวนทางกายภาพอาจคุ้มกว่าการเพิ่มภาพฝึกอย่างไม่สิ้นสุด
ที่โรงงานไทย ให้ตรวจแสงกลางวันกับกลางคืน การเปิดประตู ตำแหน่งกล้องหลังทำความสะอาด ลมเป่า อุณหภูมิและความชื้น และไฟ LED ที่เปลี่ยนใหม่ นี่คือคำถามของการรับมอบ ณ สถานที่จริง มิได้หมายถึงปรากฏการณ์เฉพาะประเทศไทย BOI สนับสนุนการยกระดับอุตสาหกรรม แต่สิทธิประโยชน์ไม่ได้พิสูจน์ผลตอบแทนหรือประสิทธิภาพของเครื่องตรวจเฉพาะโครงการ การทดลองกับชิ้นจริงในเงื่อนไขที่ใช้จริงต้องมาก่อน
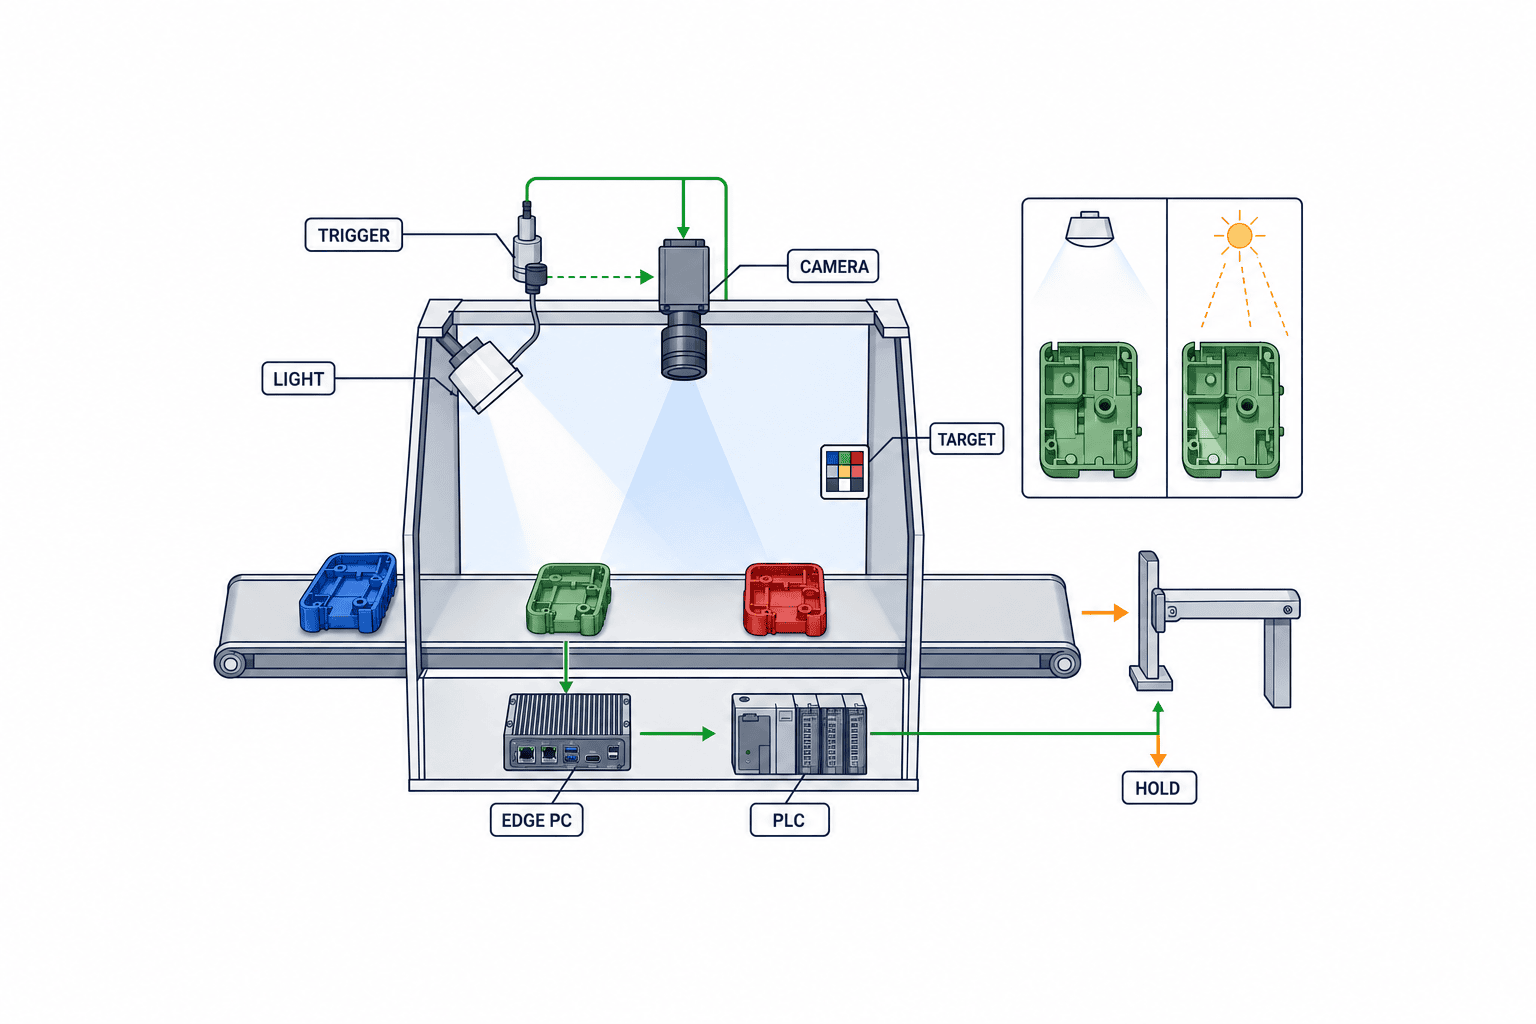
ผูกการเปลี่ยนรุ่นสินค้าและรหัสสีกับสูตรตรวจ
ในสายการผลิตหลายรุ่น ภาพอาจถ่ายถูกต้องแต่ถูกตัดสินด้วยเกณฑ์สีผิดรุ่น ให้รวมหมายเลขชิ้น รหัสสี ข้อกำหนดลูกค้า รุ่นตัวอย่างขีดจำกัด เงื่อนไขวัด ค่าไฟและกล้อง โมเดล AI ด้านที่ตรวจและยกเว้น และปลายทางคัดออกเป็นสูตรเดียว หากรับรุ่นจากคำสั่งผลิตหรือบาร์โค้ด ให้ยืนยันกับฉลากบนชิ้นหรือจิ๊ก ชิ้นที่ไม่มีสูตรหรือข้อมูลไม่ตรงต้องถูกพัก ไม่ใช่ปล่อยผ่านเงียบ ๆ หากเลือกด้วยมือ ให้บันทึกผู้เลือกและเวลา แล้วตรวจตัวอย่างอ้างอิงทันทีหลังเปลี่ยน
เมื่อผลิตสีคล้ายกันต่อเนื่อง ต้องดูว่าชิ้นรุ่นก่อนยังค้างบนสายพานหรือไม่ ถ้ากล้องกับประตูคัดออกอยู่ห่างกัน คำตัดสินตรงรอยต่อการเปลี่ยนรุ่นอาจไปใช้กับชิ้นถัดไป เก็บ recipe ID คู่กับ workpiece ID ทุกชิ้นใน PLC และภาพ แล้วติดตามชิ้นก่อนและหลังเปลี่ยนรุ่นใน FAT และ SAT แผนผลิตที่ถูกต้องไม่ได้พิสูจน์ว่าชิ้นจริงตรงรุ่น ระบบต้องพักชิ้นอย่างปลอดภัยเมื่อข้อมูลขัดกัน
การเพิ่มสีใหม่โดยคัดลอกสูตรเก่าต้องไม่ใช้ threshold หรือ mask เดิมโดยไม่ทดสอบ ใช้ตัวอย่างขีดจำกัดและชิ้นจริงตรวจจุดวัด กฎความต่างสี และพื้นที่สีด่าง แล้วอนุมัติเป็นสูตรรุ่นใหม่ หากความถี่ตรวจภาพหรือแผ่นเทียบต่างตามสินค้าให้ใส่ในสูตรด้วย การควบคุมสูตรอาจไม่ปรากฏในคะแนน accuracy แต่ช่วยป้องกันการทำเกณฑ์ผิดรุ่นได้อย่างแม่นยำ
วางแผนตัวอย่างให้ครอบคลุมสีต่างและสีด่าง
ภาพงานดีจำนวนมากกับภาพงานเสียไม่กี่ภาพยังไม่ใช่แผนครบถ้วน ทำบัญชีตามหมายเลขชิ้น รหัสสี ล็อตวัสดุ ล็อตสีหรือหมึก เครื่องจักร กะ วันที่ ความเร็ว ก่อนและหลังทำความสะอาด งานดีขีดจำกัด งานเสียขีดจำกัด และชนิดเสียจริง อย่านับภาพชิ้นเดียวที่หมุนหลายมุมเป็นหลายชิ้นอิสระทั้งในชุดฝึกและชุดประเมิน แยกล็อตหรือวันสำหรับประเมินสุดท้ายและใส่ความแปรปรวนที่จะเกิดจริง
ตรวจว่าผู้ประเมินต่างคนตัดสินซ้ำได้หรือไม่ภายใต้เงื่อนไขการมองที่ตกลงกัน ทำเครื่องหมายจุดวัดของเครื่องเมื่อจำเป็น สำหรับสีด่าง เก็บตำแหน่ง พื้นที่ และความเข้มต่างเฉพาะจุด ไม่ใช่ค่าเฉลี่ยอย่างเดียว จัดการรุ่นของหน้ากากยกเว้นขอบ รอยเกต โลโก้ หรือรอยแม่พิมพ์ ตั้งใจเก็บตัวอย่างใกล้ขอบเขตและกรณีไม่แน่ใจ เพราะจะเป็นปัญหาเมื่อใช้งานจริง
เก็บภาพดิบแยกจากภาพหลังปรับแต่ง การปรับสีให้เหมือนกันมากเกินอาจลบความต่างที่ต้องตรวจ แม้บันทึกภาพดิบ ค่าปรับอัตโนมัติในกล้องก็อาจเปลี่ยนข้อมูลแล้ว เชื่อมค่ากล้อง ผลตรวจแผ่นเทียบ ค่าเครื่องมืออ้างอิง ป้ายคำตอบ ผู้ตรวจ และการตัดสินใหม่กับ sample ID เดียว หลักฐานนี้ช่วยวิเคราะห์ข้อผิดพลาดและหาข้อมูลที่ต้องประเมินใหม่เมื่อขีดจำกัดของลูกค้าเปลี่ยน
ใน PoC ดูขอบเขตตัดสินและความทำซ้ำได้ ไม่ใช่ accuracy อย่างเดียว
PoC ควรรายงานสัดส่วนงานดีถูกคัดผิด งานเสียหลุด และงานพักตามชิ้นและชนิดเสีย แยกสีต่างใกล้ขอบ สีด่างขนาดเล็ก และชิ้นที่ภาพเปลี่ยนตามแสงสะท้อน งานเสียหลุดกระทบลูกค้า ส่วนงานดีถูกคัดและงานพักกระทบผลผลิตกับแรงงาน ฝ่ายคุณภาพต้องตั้งลำดับความสำคัญและระดับที่ยอมรับก่อนให้ซัพพลายเออร์ปรับระบบ
ทดสอบชิ้นจริงเดิมหลายครั้ง ยกออกแล้วใส่ใหม่ ตรวจหลังทำความสะอาด อีกกะหนึ่ง และหลังเปลี่ยนไฟ แม้ผลผ่าน/ไม่ผ่านเหมือนเดิม แต่ค่าหรือคะแนนเคลื่อนใกล้เส้นตัดก็แปลว่าระยะเผื่อน้อย เก็บการกระจายและตัวอย่างล้มเหลว แยกความแปรปรวนของเครื่องวัดจากของผลิตภัณฑ์ เมื่อเทียบกับเครื่องมืออ้างอิง ให้ดู bias ใกล้เส้นตัดด้วย ไม่ใช่ค่าสหสัมพันธ์อย่างเดียว
เปรียบเทียบโมเดลด้วยชุดฝึกและประเมินเดียว สภาพถ่ายเดียว คำตอบเดียว และกฎตัดสินเดียว เดโมจากคนละวันและคนละชิ้นเทียบกันไม่ได้ การจูน threshold ซ้ำ ๆ บนชุดประเมินสุดท้ายทำให้การทดสอบไม่อิสระ แยกข้อมูลสำหรับตั้งค่าและข้อมูลสำหรับรับรอง พร้อมเก็บรุ่น การผ่าน PoC หมายถึงพร้อมเข้าสู่ FAT และ SAT ไม่ใช่รับประกันผลผลิตจริง
RFP ต้องระบุเกณฑ์สีและขอบเขตความรับผิดชอบ
เริ่ม RFP ด้วยผลิตภัณฑ์ ด้านที่ตรวจ สี ความเร็ว และสถานที่ แนบตัวอย่างขีดจำกัดที่อนุมัติ ระบุวิธีวัดสี สูตร เงื่อนไขการมอง จุดวัด และกฎตำแหน่ง/พื้นที่สีด่าง สิ่งที่ยังไม่ตกลงต้องมีเจ้าของงานและกำหนดเวลา ไม่ใช่เขียนว่า “ให้ผู้ขายตัดสิน” แบ่งผู้รับผิดชอบการคำนวณสี ฝึก AI จิ๊ก ฝาครอบและไฟ การเชื่อม PLC กับประตูคัดออก และการตัดสินซ้ำโดยคน
ขอเอกสารค่าถ่ายภาพ แผนผังแสงและกล้อง วิธีดูแลแผ่นเทียบ บัญชีตัวอย่าง วิธีแยกชุดฝึกและประเมิน ผลตามผลิตภัณฑ์และชนิดเสีย ผลตัวอย่างขอบเขต เส้นทางงานพัก ตารางสัญญาณ PLC โครงสร้าง log ของภาพและค่าที่วัด การจัดการรุ่นโมเดลและเกณฑ์ แผน FAT/SAT วิธีบำรุงรักษาและสอบเทียบซ้ำ รวมถึงการหยุด รีสตาร์ต และเครือข่ายล่ม ระบุสินค้าหรือสีที่อยู่นอกขอบเขต อย่าเหมารวมรุ่นใหม่ในคำรับประกันโดยไม่มีทดสอบ
เทียบราคาครบทั้งฝาครอบกันแสง ไฟและการเปลี่ยน แผ่นเทียบ เครื่องอ้างอิง จิ๊ก การแก้ PLC การเก็บข้อมูล การฝึกใหม่ และการทวนสอบเมื่อเกณฑ์เปลี่ยน ไม่ใช่เพียงราคากล้องกับไลเซนส์ AI หากผู้ขายบอกว่า “AI ไม่ต้องสอบเทียบ” หรือ “threshold เดียวใช้ได้ทุกสี” ให้สาธิตบนวัสดุและเงื่อนไขจริง ข้อกำหนดรับมอบทำให้จัดซื้อเทียบข้อเสนอได้บนฐานเดียว
ตารางเทียบข้อเสนอควรมีช่องหลักฐานทดสอบ ไม่ใช่เพียงช่องติ๊กว่า “ทำได้” หากอ้างว่าวัดสีได้ ให้ระบุสี วัสดุ และจุดที่จะเทียบกับเครื่องอ้างอิง หากอ้างว่าพบสีด่าง ให้ระบุตัวอย่างขีดจำกัดที่ใช้ลองแยกจากลายปกติ หากอ้างว่าคัดออกได้ ให้ทดสอบจับคู่ image ID กับชิ้นที่ถูกคัดจริงที่ความเร็วสูงสุด การเลือกผู้ขายจึงอิงผลงานที่ตรวจในหน้างานได้
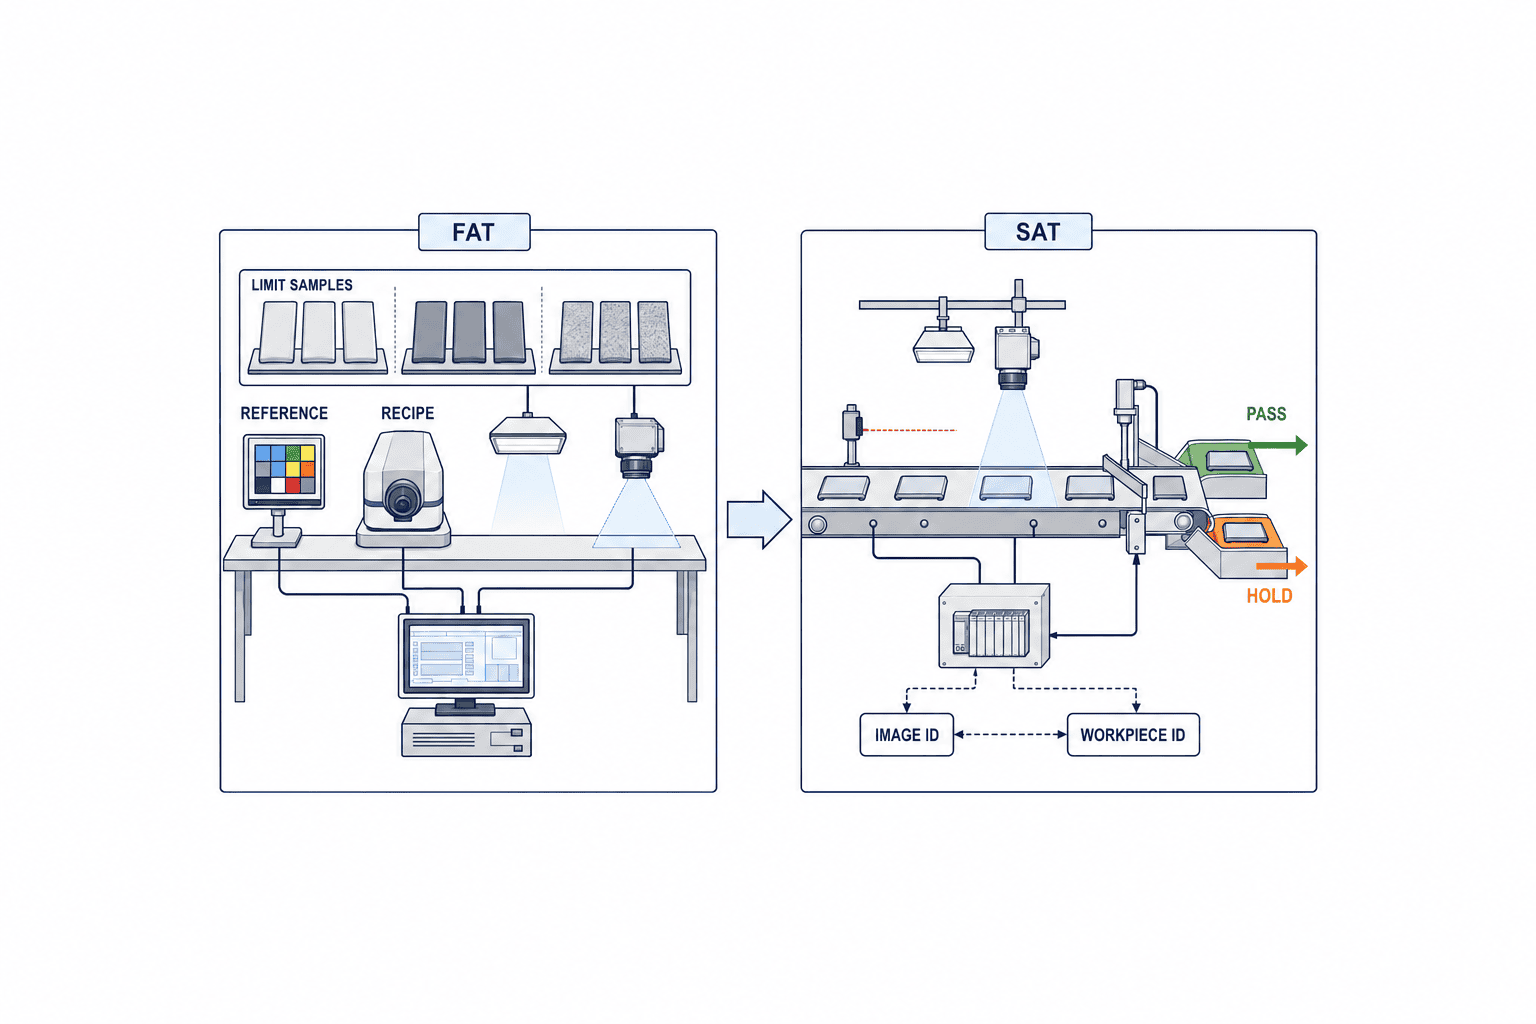
FAT ตรวจระบบที่ประกอบครบ ส่วน SAT ตรวจความแปรปรวนหน้างาน
FAT ต้องตรวจกล้อง ไฟ เลนส์ จิ๊ก คอมพิวเตอร์ สัญญาณ PLC และเส้นทางคัดออกหรือพักตามสัญญาจริง ใช้ตัวอย่างดีขีดจำกัด เสียขีดจำกัด ของเสียจริง และชิ้นที่แสงสะท้อนทำให้สับสน รายงานแยกตามชิ้นและชนิดเสีย ตรวจการตามจากภาพถึงชิ้น การเก็บรุ่นเมื่อเปลี่ยนค่า และการหยุดเมื่อแผ่นเทียบอยู่นอกเกณฑ์ เดโมกล้องอย่างเดียวไม่ใช่ FAT ที่สมบูรณ์
SAT หลังติดตั้งต้องทดสอบความเร็วสูงสุด การเปลี่ยนความเร็ว กะ แสงภายนอก การสั่น อากาศ การทำความสะอาด รีสตาร์ต และเปลี่ยนผลิตภัณฑ์ตามเงื่อนไขตกลง เทียบชิ้นที่คัดออกหรือพักจริงกับ log PLC และภาพ แม้ภาพตัดสินถูก แต่ประตูผลักชิ้นถัดไปก็ไม่บรรลุเป้าคุณภาพ ทดสอบการทำงานเมื่ออ้างอิงไม่ถูกต้อง การย้ายไปตรวจด้วยคน และการยืนยันก่อนกลับมาผลิต
ตกลงค่าเกณฑ์ FAT/SAT ล่วงหน้าตามคุณภาพรายชิ้น ความเร็ว ความสามารถตรวจซ้ำ และข้อตกลงลูกค้า การขยับเส้นตัดหลังเห็นผลทำให้เทียบไม่ได้ เก็บจำนวนและชนิดตัวอย่าง ภาพดิบ ค่าวัด log ข้อผิดพลาด การแก้ไขและผลทดสอบซ้ำกับบันทึกรับมอบ สิ่งที่รับมอบคือระบบตรวจที่ใช้งานได้ทั้งชุด ไม่ใช่ค่า accuracy ของโมเดลอย่างเดียว
ระหว่างผลิตให้เฝ้าระวังตัวอ้างอิง แสง โมเดล และเกณฑ์แยกกัน
เมื่อผลเริ่มเปลี่ยน อย่ารีบฝึก AI ใหม่ ตรวจตัวอย่างอ้างอิงและแผ่นเทียบ กำลังไฟและประวัติเปลี่ยน ค่าเปิดรับและสมดุลขาว เลนส์สกปรก ตำแหน่งจิ๊ก ชิ้นงานและล็อตวัสดุก่อน การฝึกใหม่ขณะสภาพถ่ายผิดอาจซ่อนต้นเหตุ หากระบบถ่ายปกติ จึงตรวจการเปลี่ยนวัตถุดิบ กระบวนการ ขีดจำกัดลูกค้า และขอบเขตใช้โมเดล สิ่งเหล่านี้ดูเหมือน drift เหมือนกัน แต่เจ้าของและวิธีแก้ต่างกัน
แดชบอร์ดควรแสดงจำนวนตัดสินตามชิ้นและสี การกระจายความต่างสีและคะแนน AI อัตราพัก คัดผิด หลุด ผลแผ่นเทียบ และรุ่นค่าถ่ายกับเกณฑ์ ดูจำนวนที่ขยับใกล้เส้นตัด ไม่ใช่ค่าเฉลี่ยอย่างเดียว กำหนดว่าจะทำอย่างไรกับการปล่อยสินค้าเมื่อแผ่นเทียบผิดเกณฑ์ การจำกัดล็อตที่ต้องตรวจซ้ำต้องอาศัย image ID, workpiece ID, เวลา และสภาพเครื่องที่เชื่อมกัน
คู่มือการเฝ้าระวัง model drift ของ AI ตรวจภายนอก อธิบายปัญหาโมเดลภาพทั่วไป งานตรวจสีต้องเพิ่มสภาพวัดและรุ่นเกณฑ์ที่อนุมัติ เมื่ออัปเดตโมเดล ให้ทดสอบภาพเก่าและตัวอย่างขีดจำกัดอีกครั้งและแสดงความต่างจากรุ่นก่อน เมื่อเกณฑ์ลูกค้าเปลี่ยน ต้องแก้วิธีวัด ป้ายคำตอบ มาตรฐานงาน และกฎตรวจซ้ำ ไม่ใช่เปลี่ยนโมเดลอย่างเดียว
ทำข้อกำหนดการตัดสินหนึ่งหน้าก่อนสั่งซื้อ
หลายโรงงานเก็บตัวอย่างไว้บนชั้น ข้อกำหนดอยู่ในแฟ้มจัดซื้อ และกฎจริงอยู่ในหัวผู้ตรวจที่มีประสบการณ์ หากทั้งสามไม่ตรงรุ่น เครื่องที่ดีอาจถูกโต้แย้งในวันรับมอบ ทำเอกสารหนึ่งหน้าเป็นทางเข้าของเกณฑ์ ด้านซ้ายใส่ชิ้น สี ด้านที่ตรวจและยกเว้น ID อ้างอิง วันที่ลูกค้าอนุมัติ ตรงกลางใส่จุดวัด สูตร สภาพวัด ขอบเขต และกฎพื้นที่สีด่าง ด้านขวาใส่ผู้รับผิดชอบงานพัก วัดซ้ำ บันทึก และคัดออก รายละเอียดลิงก์ไปเอกสารอื่นได้ แต่ต้องแสดงรุ่นที่ใช้จริง
ระบุความแปรปรวนธรรมชาติของงานดี เช่น ล็อตพลาสติก ทิศทางการพ่นสี หรือความขาวของวัสดุพิมพ์ แนบตัวอย่างงานดีที่ดูคล้ายเสียด้วย มิฉะนั้นผู้ขายอาจตั้งให้หยุดทุกชิ้นใกล้รูปแบบเสีย ทำให้คัดดีทิ้งมาก การผ่อน threshold ภายหลังโดยไม่ตกลงอาจปล่อยของเสีย ต้องกำหนดการแลกเปลี่ยนนี้จากต้นทุนคุณภาพและข้อกำหนดลูกค้าก่อนปรับระบบ
ระบุผู้มีสิทธิ์เปลี่ยนเกณฑ์ด้วย การปรับแสงหรือ exposure ที่หน้างานอาจทำให้ค่าหรือคะแนนก่อนและหลังเทียบกันไม่ได้ กำหนดผู้เปลี่ยน ตัวอย่างที่ต้องทดสอบซ้ำ และวิธีปล่อยรุ่นใหม่ เมื่อลูกค้าแก้ตัวอย่างขีดจำกัด ต้องกลับไปดูงานพักเดิม อ้างอิงการวัด และชุดประเมินโมเดล ไม่ใช่ติดป้ายภาพใหม่อย่างเดียว ประวัติรุ่นจะอธิบายได้ว่าทำไมชิ้นเดิมเดือนก่อนผ่านแต่เดือนนี้ไม่ผ่าน
กำหนดทีมดูแลหลังติดตั้งตั้งแต่ต้น
มอบหมายคนตรวจตัวอย่างอ้างอิงตอนเริ่มกะ คนเปลี่ยนแผ่นเทียบ คนตรวจภาพมืดหรือกระจกป้องกันสกปรก คนวัดซ้ำงานพัก และคนทบทวนความผิดพลาดรายเดือน ทุกกะควรใช้ checklist และเกณฑ์เดียวกัน กำหนดจุดหยุดไลน์และวิธีหาล็อตตั้งแต่เวลาที่ตรวจยืนยันว่าระบบปกติครั้งสุดท้าย
การตรวจรายวันต้องมากกว่า “กล้องมีภาพ” ให้นำตัวอย่างอ้างอิงที่อนุมัติผ่านเครื่องในทิศที่กำหนด แล้วตรวจพื้นที่ภาพหรือค่าที่วัด คำตัดสิน AI สัญญาณ PLC และปลายทางของชิ้นจริงพร้อมกัน หากผิดเกณฑ์ให้บันทึกค่าที่ผิดและหาสาเหตุ ไม่ใช่ผ่อน threshold ที่หน้างานทันที ชิ้นที่นำไปวัดซ้ำต้องยังตามกลับไปยังภาพและรหัสเดิมได้
สัญญาบำรุงรักษาควรแยกไฟเสีย กล้องเปลี่ยน แผ่นเทียบซีด ชิ้นรุ่นใหม่ วัสดุเปลี่ยน และเกณฑ์ลูกค้าเปลี่ยน การแก้ขีดจำกัดคุณภาพต้องผ่านฝ่ายคุณภาพ วิศวกร AI ตัดสินคนเดียวไม่ได้ กำหนด log และภาพที่ต้องใช้วิเคราะห์ ข้อมูลที่ส่งให้ผู้ขายได้ การรักษาความลับ และการกู้ระบบ ขอบเขตที่ชัดช่วยลดเวลาตามหาสาเหตุเมื่อผลตัดสินเปลี่ยน
คำถามที่พบบ่อยเกี่ยวกับ AI ตรวจความต่างสี
ใช้ AI อย่างเดียวตรวจ ΔE ได้หรือไม่?
AI ช่วยจำแนกสีด่างเฉพาะจุดและลวดลายซับซ้อนได้ แต่ข้อกำหนด ΔE ของลูกค้าต้องมีเงื่อนไขวัด การสอบเทียบ และการเทียบเครื่องมืออ้างอิง คะแนนความมั่นใจ AI ไม่ใช่ ΔE แยกงานตัวเลขกับงานจำแนกภาพ แล้วใช้ร่วมกันเมื่อจำเป็น
ควรกำหนดค่า ΔE ผ่านเท่าไร?
ไม่มีเลขสากล กำหนดตามผลิตภัณฑ์ สี ผิว สภาพดู กฎลูกค้า และชิ้นที่ประกบ ระบุสูตร แหล่งแสง ผู้สังเกต จุดวัด เครื่องมือ และรุ่นอ้างอิง PoC เริ่มได้ขณะบางจุดกำลังตกลง แต่ก่อนรับมอบต้องมีเกณฑ์ผ่าน/ไม่ผ่านเป็นลายลักษณ์อักษร
มีแผ่นเทียบสีแล้ว RGB กล้องกลายเป็น ΔE ได้ทันทีหรือไม่?
ไม่ได้ แผ่นเทียบช่วยการสอบเทียบ แต่การตอบสนองตามสเปกตรัมของกล้อง แสง เลนส์ วิธีแก้ค่า และวัสดุยังสำคัญ ต้องเทียบกับเครื่องอ้างอิงบนชิ้นจริง โดยเฉพาะผิวเงาหรือสีพิเศษ และดูแลคราบกับการซีดของแผ่นเทียบ
หากสายการผลิตเร็ว ควรตรวจอะไรก่อน?
ตรวจเวลาเปิดรับที่ความเร็วสูงสุด ความละเอียด แสง เวลาส่งภาพและประมวลผล สัญญาณ PLC และตำแหน่งคัดออกเป็นเส้นเวลาเดียว ความแม่นยำบนภาพนิ่งพิสูจน์การตรวจทุกชิ้นไม่ได้ ใส่การเปลี่ยนความเร็วและการจับคู่ภาพกับชิ้นจริงใน SAT
คิดค่าใช้จ่ายโครงการอย่างไร?
ไม่มีราคากลางที่ใช้ได้กับทุกด้านตรวจ สี ความเร็ว ข้อจำกัดหน้างาน เครื่องอ้างอิงและงาน PLC เทียบขอบเขตเดียวกันของระบบภาพ ฝาครอบ จิ๊ก การสอบเทียบ การติดป้ายข้อมูล การเชื่อมต่อ FAT/SAT การดูแลและการทวนสอบซ้ำ หากเกณฑ์ยังไม่ชัด แยกงานประเมินชิ้นจริงและทำข้อกำหนดขนาดเล็กก่อน
สรุป
การนำ AI มาตรวจสีคือการเชื่อมเกณฑ์คุณภาพ การวัดสี การจำแนกภาพ และการควบคุมสายการผลิต เริ่มจากชนิดของเสียและตัวอย่างขีดจำกัด แยกรายการที่ใช้ ΔE จากรายการที่ใช้ AI ดูรูปแบบบนพื้นผิว ควบคุมไฟ กล้องและอ้างอิงร่วมกัน แล้วใช้ชิ้นใกล้ขอบเขตทดสอบ PoC, FAT และ SAT หลังเริ่มผลิตให้เก็บรุ่นเกณฑ์และสภาพถ่าย เพื่ออธิบายผลที่เปลี่ยนและตามหาชิ้นที่อาจต้องตรวจซ้ำ
หากโรงงานในไทยกำลังพิจารณาตรวจสีต่างหรือสีด่าง เมื่อมีชิ้นงาน ตัวอย่างขีดจำกัด และความเร็วไลน์ปัจจุบันแล้วสามารถติดต่อ TOMAS TECHได้ตั้งแต่ขั้นกำหนดบทบาทของการวัดกับ AI และเขียนเกณฑ์รับมอบใน RFP


