


ระบบบริหารการผลิตโรงงานเคมี 2026: ข้อกำหนด RFP ด้านสูตร คุณภาพ และล็อต
การเลือก ระบบบริหารการผลิตสำหรับโรงงานเคมี ต้องใช้เกณฑ์ต่างจากซอฟต์แวร์วางแผนหรือสินค้าคงคลังทั่วไป เพราะสูตรแต่ละเวอร์ชัน ค่าคลาดเคลื่อนการชั่ง สภาวะกระบวนการ ล็อตวัตถุดิบ ล็อตสินค้าระหว่างผลิต การตัดสินคุณภาพ อายุการใช้งาน และข้อมูล SDS/GHS ล้วนเชื่อมต่อกันเป็นกระบวนการเดียว บทความนี้จัดทำเป็นแนวทางเชิงปฏิบัติสำหรับโรงงานเคมีในประเทศไทย เพื่อใช้จัดทำ RFP เปรียบเทียบผู้ขาย ทดสอบ FAT และ SAT ตลอดจนกำหนดเกณฑ์รับมอบหลังใช้งานจริง 90 วันในปี 2026
ข้อสรุป: ระบบต้องพิสูจน์ได้ว่าผลิตอะไร ใช้สูตรและล็อตใด ผลิตบนอุปกรณ์ใด และได้รับอนุมัติโดยใคร
จำนวนหน้าจอหรือรายการฟังก์ชันไม่ใช่เกณฑ์สำคัญที่สุด สำหรับคำสั่งผลิตแต่ละรายการ โรงงานต้องย้อนดูได้ว่าใช้สูตรเวอร์ชันใด ใช้วัตถุดิบล็อตใดในปริมาณจริงเท่าใด ใครเป็นผู้ชั่งและเติม เมื่อใด ใช้อุปกรณ์และสภาวะกระบวนการอะไร ผ่านการเก็บตัวอย่างและผลทดสอบใด มีความเบี่ยงเบนหรือการนำกลับมาแก้ไขอย่างไร และได้ผลิตภัณฑ์ล็อตใด วัตถุดิบที่ถูกพักคุณภาพต้องไม่ถูกเบิกหรือจัดส่งตามปกติ สูตรที่ยังไม่อนุมัติต้องไม่ไปถึงหน้างาน และการแบ่ง รวม หรือ rework ต้องไม่ทำให้สายสัมพันธ์ของล็อตขาดหาย
ควรกำหนด 5 ข้อนี้เป็นเกณฑ์บังคับใน RFP:
- ควบคุมเวอร์ชันสูตร การอนุมัติ วันที่มีผล และการยกเลิกใช้งานได้
- สืบย้อน genealogy ได้สองทิศทางระหว่างวัตถุดิบ สินค้าระหว่างผลิต bulk สินค้าสำเร็จรูป ผลพลอยได้ และ rework
- เชื่อมสถานะคุณภาพกับธุรกรรมที่อนุญาตในงานวางแผน คลัง ผลิต และจัดส่ง
- ระบุขอบเขตความรับผิดชอบของ ERP, MES, LIMS/ระบบคุณภาพ และ PLC/DCS/SCADA อย่างชัดเจน
- พิสูจน์ audit trail และสิทธิ์ตามบทบาทด้วยวิธีทำงานจริงภาษาไทย ญี่ปุ่น และอังกฤษของโรงงาน
เหตุใดระบบบริหารการผลิตโรงงานเคมีจึงต่างจากระบบทั่วไป
การผลิตแบบประกอบมักอธิบายด้วย BOM ลำดับขั้นตอน ใบสั่งงาน และจำนวนสำเร็จได้ แต่การผลิตเคมีมีทั้งสูตรและการเปลี่ยนแปลงทางกายภาพหรือเคมี แม้ใช้รหัสผลิตภัณฑ์เดียวกัน ผลลัพธ์อาจต่างกันตามเวอร์ชันสูตร ความแรงหรือความเข้มข้นของวัตถุดิบ ลำดับการเติม เวลาในการผสม อุณหภูมิ ความดัน pH ความหนืด เวลารอปฏิกิริยา สภาพเครื่องจักร และสถานะการทำความสะอาด ในโรงงานเดียวอาจมีทั้งกระบวนการต่อเนื่อง แบบแบตช์ และการบรรจุ
ดังนั้น RFP ไม่ควรมีเพียงหัวข้อ “วางแผน”, “สินค้าคงคลัง” และ “รายงาน” แต่ควรเขียนสถานการณ์ที่ผู้ขายต้องสาธิต เช่น “กำหนดสูตรที่อนุมัติแล้วเวอร์ชัน 3 ให้ใบสั่งผลิต เสนอเฉพาะวัตถุดิบที่ผ่านคุณภาพและไม่หมดอายุด้วย FEFO หยุดการชั่งเมื่อเกิน tolerance เก็บค่าสภาวะจริง และอนุญาตให้จัดส่งล็อตผลิตภัณฑ์หลังผู้มีสิทธิ์ release เท่านั้น” ให้ผู้ขายตอบทุกขั้นว่าเป็นมาตรฐาน การตั้งค่า การพัฒนาเพิ่ม หรือพึ่งระบบอื่น
หากต้องการทบทวนภาพรวมก่อน สามารถอ่าน พื้นฐานระบบบริหารการผลิต ส่วนบทความนี้เน้นข้อกำหนดเฉพาะของโรงงานเคมี
ใช้ ISA-88 กับสูตร อุปกรณ์ และบันทึกแบตช์อย่างไร
มาตรฐานชุด ISA-88 ให้คำศัพท์และโมเดลสำหรับ batch control สูตร ขั้นตอน และบันทึก ไม่ใช่ข้อกำหนดของผลิตภัณฑ์ยี่ห้อใด และไม่แทนการประเมินความเสี่ยง ประโยชน์ใน RFP คือทำให้โรงงาน ผู้ขาย MES และผู้รับเหมาระบบควบคุมใช้ภาษาเดียวกัน ไม่ควรเขียนเพียง “รองรับ ISA-88” แต่ต้องบอกว่าจะใช้แนวคิดส่วนใดในขอบเขตใด
โมเดลอุปกรณ์: แยกสิ่งที่จะผลิตออกจากสถานที่ที่ผลิตได้
โครงสร้างตามแนว ISA-88 อาจประกอบด้วย enterprise, site, area, process cell, unit, equipment module และ control module โรงงานสามารถจัด reactor, ถังผสม, ถังเก็บ, filter, dryer, เครื่องบรรจุ เครื่องชั่ง วาล์ว และเครื่องมือวัดในระดับที่จำเป็นต่อการวางแผน การปฏิบัติงาน และหลักฐาน
RFP ควรตรวจว่าโซลูชันสามารถ:
- กำหนดอุปกรณ์ที่ใช้ได้ตามความจุ วัสดุที่สัมผัสผลิตภัณฑ์ กลุ่มผลิตภัณฑ์ พื้นที่อันตราย หรือข้อจำกัดที่โรงงานกำหนด
- ใช้ขั้นตอนร่วมกับอุปกรณ์หลายขนาดโดยควบคุมการ scale และขีดจำกัดพารามิเตอร์
- นำสถานะกำลังผลิต รอทำความสะอาด ซ่อมบำรุง หมดอายุสอบเทียบ หรือห้ามใช้ ไปกระทบตารางและการเริ่มงาน
- บันทึกรหัสอุปกรณ์ รหัสเครื่องมือ และสถานะสอบเทียบไว้ใน batch record
- ป้องกันการเริ่มงานเมื่ออุปกรณ์ไม่ผ่านคุณสมบัติที่กำหนด
โมเดลสูตร: แยกความรู้ของผลิตภัณฑ์จากการปฏิบัติของแบตช์หนึ่ง
ISA-88 แยกแนวคิด general, site, master และ control recipe ชื่อจริงในซอฟต์แวร์อาจต่างกัน แต่ต้องแยกได้ระหว่างวิธีผลิตมาตรฐาน สูตรแม่บทที่อนุมัติสำหรับโรงงานหรือเครื่อง และค่าที่วางแผนกับค่าจริงของแบตช์หนึ่ง
ระบบสูตรควรควบคุมวัตถุดิบ ปริมาณมาตรฐาน ลำดับเติม tolerance การกวน อุณหภูมิ ความดัน เวลา จุดเก็บตัวอย่าง เงื่อนไขเครื่อง เวลารอ การล้าง คุณสมบัติผู้ปฏิบัติงาน และลายเซ็นอิเล็กทรอนิกส์ในเวอร์ชันเดียว หากอนุญาตวัตถุดิบทดแทนหรือการปรับตามความเข้มข้น ต้องกำหนดว่าใครเปลี่ยนได้ ใช้สูตรคำนวณใด และเก็บทั้งค่าคำนวณกับค่าจริงอย่างไร
Batch record: ต้องประกอบเหตุการณ์ย้อนหลังได้ ไม่ใช่แค่พิมพ์รายงาน
บันทึกควรเชื่อม order, สูตรเวอร์ชัน, ล็อตวัตถุดิบ, น้ำหนักเป้าหมายและจริง, ผู้ปฏิบัติงาน, เวลา, อุปกรณ์, process values, alarms, ค่าป้อนมือ, ตัวอย่าง, ผลทดสอบ, deviation และ approval ตามลำดับ ข้อมูลที่มีโครงสร้างและค้นหาได้เหมาะกับการสืบย้อนมากกว่ารายงานรายวันที่สร้างภายหลัง
ในการสาธิต ให้ทดสอบทั้งชั่งเกิน เปลี่ยนวัตถุดิบ เปลี่ยนอุปกรณ์ หยุดและเริ่มใหม่ quality hold การสื่อสารขาด และ rework ตรวจว่าค่าเดิม ค่าใหม่ เหตุผล และผู้มีอำนาจยังอยู่ใน audit trail และไฟล์ export อ่านเข้าใจได้

กำหนดขอบเขต ERP–MES ด้วย ISA-95
ISA-95 ช่วยจัดโครงสร้างการเชื่อม enterprise กับ manufacturing operations ปัญหาที่พบบ่อยคือ ERP และ MES ต่างเก็บสูตร สต็อก ใบสั่ง และสถานะคุณภาพโดยไม่กำหนดว่าอะไรเป็นข้อมูลหลัก RFP ต้องระบุ system of record เจ้าของธุรกรรม และทิศทางอัปเดตของแต่ละข้อมูล
| ข้อมูล/ฟังก์ชัน | ระบบหลักที่เป็นไปได้ | เรื่องที่ต้องตัดสินใจตรงขอบเขต |
|---|---|---|
| คำสั่งซื้อ การจัดซื้อ ต้นทุน การเงิน | ERP | ระดับและเวลาของ order ที่ส่งให้ MES |
| รหัสสินค้า หน่วย คู่ค้า | ERP หรือ MDM | รหัส เวอร์ชัน การเลิกใช้ และผู้รับผิดชอบ sync |
| สูตรและวิธีผลิต | PLM, ERP หรือ MES | แหล่งอนุมัติ การแปลงเพื่อปฏิบัติ วันที่มีผล |
| ตารางละเอียดและจัดเครื่อง | MES | ช่วง freeze และผลตอบกลับ ERP |
| เบิก เติม และผลผลิตจริง | MES | เวลาลงบัญชี การย้อนกลับ และแก้ไขใน ERP |
| ค่ากระบวนการ alarm และ control | PLC/DCS/SCADA | ความถี่เก็บ เวลา สิทธิ์สั่ง และ missing data |
| ข้อกำหนด การทดสอบ การตัดสิน | LIMS/QMS หรือ MES | รหัสตัวอย่าง สิทธิ์ตัดสิน และการ hold |
| สต็อกสำเร็จและสิทธิ์จัดส่ง | ERP/WMS ร่วมกับสถานะคุณภาพ | release, quarantine และเปลี่ยนสถานะ |
ข้อกำหนด interface ต้องครอบคลุม create, change, cancel, retry, duplicate, ลำดับข้อความผิด และ outage ไม่ใช่เพียง field mapping เช่น ERP ยกเลิกใบสั่งหลังเริ่ม pre-weighing แล้วต้องทำอย่างไร หรือผลทดสอบถูกแก้ภายหลังแล้วสถานะสต็อกใน ERP จะย้อนอย่างไร คำตอบว่า “มี API” ยังไม่ใช่เกณฑ์รับมอบ
อ่านแกนเปรียบเทียบเพิ่มเติมได้ใน คู่มือเปรียบเทียบ MES สำหรับโรงงานไทย
ข้อกำหนดการควบคุมสูตรแต่ละเวอร์ชันและการอนุมัติ
สูตรเป็นวัตถุที่กำหนดการผลิต ไม่ใช่ไฟล์แนบ RFP ควรกำหนดวงจรดังนี้:
- ร่างวัตถุดิบ ปริมาณ สภาวะ ทดสอบ และข้อกำหนดบรรจุ
- ให้ R&D วิศวกรรมการผลิต คุณภาพ และ EHS ตรวจส่วนที่รับผิดชอบ
- อนุมัติตาม segregation of duties
- ให้มีผลเฉพาะวันที่ site, unit, capacity, customer หรือเงื่อนไขผลิตภัณฑ์ที่อนุมัติ
- สร้างเวอร์ชันใหม่โดยไม่ลบเวอร์ชันเดิม พร้อมเหตุผลและการเทียบความต่าง
- หยุดการใช้กับ order ใหม่ พร้อมประเมิน order ที่ release ไปแล้ว
ให้ผู้ขายสาธิตการห้ามผู้สร้างอนุมัติขั้นสุดท้าย การมอบอำนาจที่มีวันหมดอายุ การตีกลับ ความเห็น การเปลี่ยนเร่งด่วน และการยืนยันตัวตนใหม่เมื่อเซ็น สูตรที่อนุมัติแล้วต้องแก้ตรง ๆ ไม่ได้ และสำเนาที่ใช้ทำเวอร์ชันใหม่ต้องอ้างกลับต้นฉบับ
โรงงานญี่ปุ่นในไทยมักมีสูตรแม่บทภาษาญี่ปุ่น คำสั่งงานภาษาไทย และชื่อสินค้าจาก supplier ภาษาอังกฤษ หากแยกคำแปลเป็นคนละไฟล์ เวอร์ชันจะไม่ตรงกัน ควรใช้รหัสที่ไม่ผูกกับภาษาเป็นแกนเดียว แล้วเก็บข้อความแต่ละภาษาในเวอร์ชันเดียวกัน พร้อมกำหนดว่าการอนุมัติคำแปลและการอนุมัติเทคนิคเป็นคนละ gate หรือไม่
การจัดการล็อตเคมีและ genealogy ตั้งแต่รับเข้าถึงจัดส่ง
การเก็บ supplier lot อย่างเดียวไม่พอ การสืบย้อนจากผลิตภัณฑ์ต้องเห็น input ทุกล็อต และการสืบไปข้างหน้าจากวัตถุดิบต้องเห็น intermediate, product, shipment และลูกค้าที่ได้รับผลกระทบ แนวคิด Critical Tracking Events และ Key Data Elements ใน GS1 Global Traceability Standard ใช้เป็นกรอบจัดทำ event map ได้
ควรรวมเหตุการณ์ต่อไปนี้:
- รับวัตถุดิบ เก็บตัวอย่าง พัก ตรวจผ่าน และไม่ผ่าน
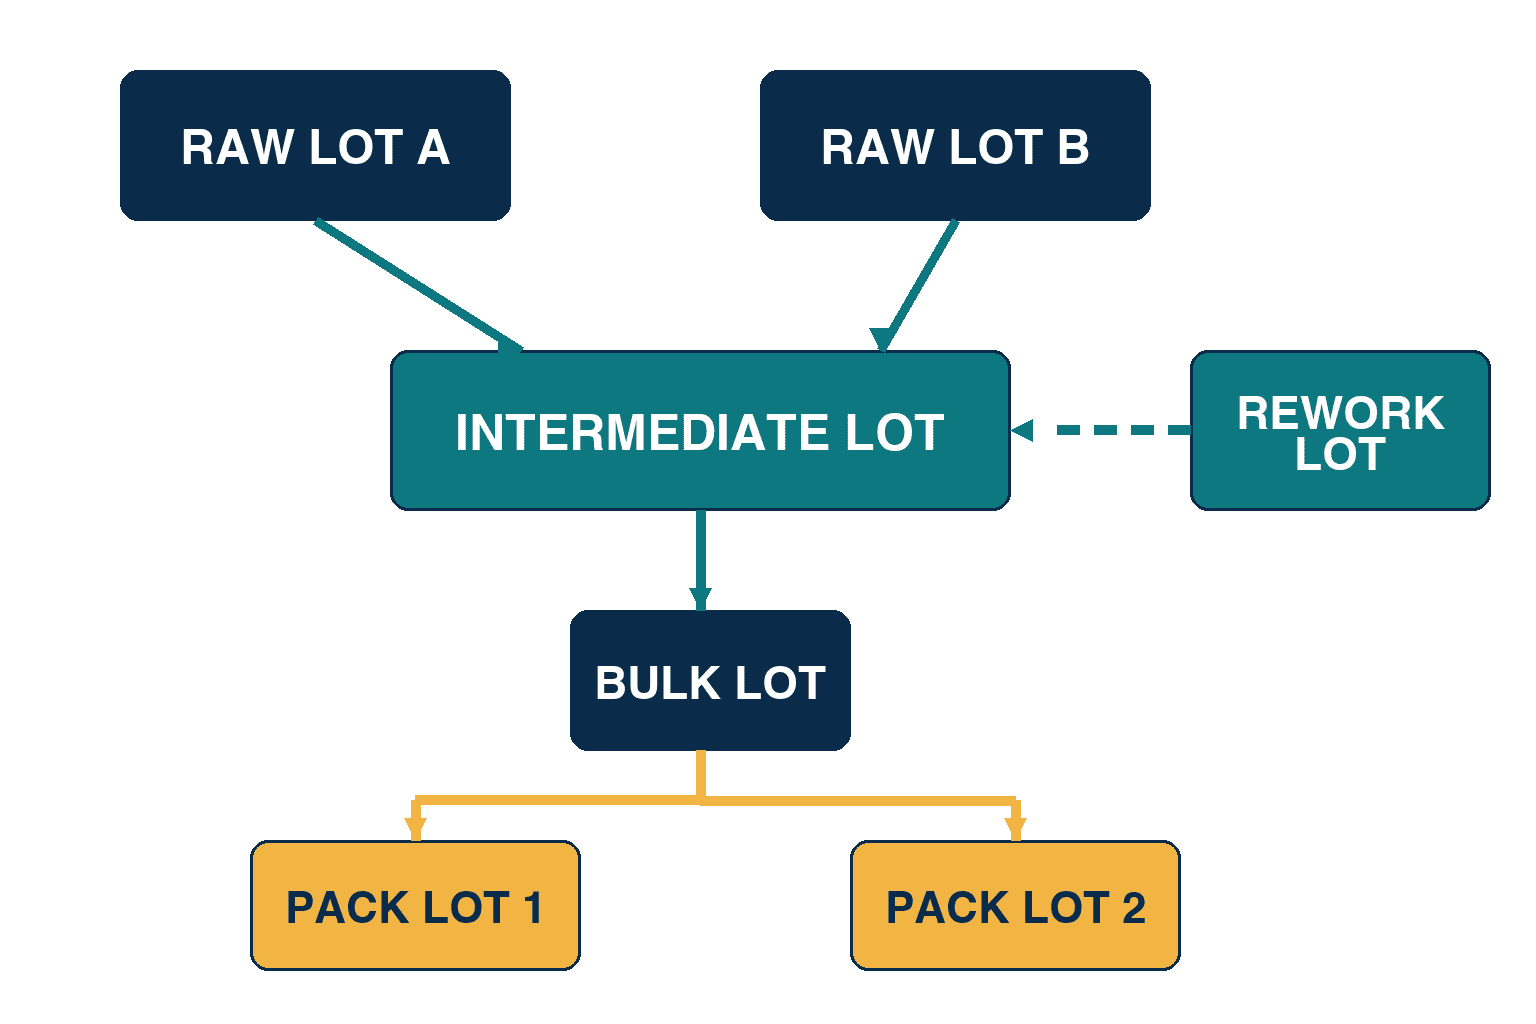
- แบ่งบรรจุ เปลี่ยนภาชนะ pre-weigh และผสมหลายล็อต
- สร้าง intermediate จาก reaction, blending, filtration, drying, milling หรือ ageing
- แบ่ง bulk เป็นหลาย packing lot หรือรวมล็อตในกรณีที่อนุญาต
- return material, rework, ของเสีย ผลพลอยได้ และการนำตัวอย่างออก
- ย้ายคลัง ส่งผลิตภายนอก จัดส่ง และรับคืนจากลูกค้า
กรณี many-to-many สำคัญที่สุด หลายล็อตอาจเข้าแบตช์เดียว หนึ่ง bulk อาจแบ่งเป็นหลายล็อตบรรจุ หลาย intermediate อาจรวมกัน และบางส่วนของล็อตไม่ผ่านอาจกลับเข้า rework ระบบต้องรักษาปริมาณ หน่วย การแปลง และเหตุผลการสูญเสียทุกจุด ไม่ใช่เพียงวาดเส้นเชื่อมรหัสล็อต
รายละเอียดเพิ่มอยู่ใน คู่มือการจัดการล็อตโรงงานเคมี
ให้ quality hold และ release ควบคุมการใช้สต็อกจริง
สถานะคุณภาพต้องมีผลต่อ allocation, issue, transfer, production, shipment, costing และ rework กำหนดสถานะเท่าที่จำเป็น เช่น ยังไม่เก็บตัวอย่าง เก็บแล้ว กำลังทดสอบ hold อนุมัติแบบมีเงื่อนไข release reject รอ rework และรอทำลาย แล้วทำ transition matrix ว่าใครเปลี่ยนได้ ธุรกรรมใดทำได้ และไปสถานะใดต่อได้
ข้อกำหนดทั่วไป ได้แก่:
- ล็อต hold ไม่เข้าสู่การจอง เบิก หรือเสนอจัดส่งตามปกติ
- conditional use ต้องระบุผลิตภัณฑ์ ปริมาณ วันสิ้นสุด เหตุผล และผู้อนุมัติ
- การแก้ผลทดสอบเก็บค่าเดิม ค่าใหม่ เหตุผล ผู้แก้ และผู้อนุมัติ
- rework ใช้ใบสั่งควบคุมและรักษา genealogy จากวัสดุที่ไม่ผ่าน
- การ release ภายหลังไม่ลบประวัติ reject หรือ deviation เดิม
- รหัสสถานะระหว่าง MES, ERP, WMS, LIMS ต้อง map กันและมี fail-safe เมื่อสื่อสารล่าช้า
ถ้าใช้ฟังก์ชันคุณภาพใน MES ต้องตรวจเวอร์ชัน specification, วิธีทดสอบ หน่วย การปัดเศษ detection limit, retest, จุดเก็บตัวอย่าง และ CoA หากยังใช้ LIMS ให้กำหนดว่า MES รับเฉพาะ disposition หรือรับค่าทดสอบรายตัวด้วย
นิยาม actual yield, material balance และค่าคลาดเคลื่อนการชั่ง
คำว่า yield อาจมีตัวตั้งตัวหารต่างกันในแต่ละฝ่าย อัตรา bulk จริงต่อทฤษฎี จำนวนบรรจุดีต่อวัตถุดิบเข้า และผลผลิตดีต่อ input รวมไม่ใช่ตัวเดียวกัน การระเหย ปฏิกิริยา ตัวอย่าง heel ในเครื่อง filter residue และความชื้นทำให้ input ไม่เท่ากับ output แบบง่าย
RFP ต้องระบุ:
- จุดกระบวนการที่เปรียบเทียบค่าทฤษฎีกับค่าจริง
- แหล่งควบคุม potency, concentration, density และ moisture correction
- tolerance เป็นค่าตายตัว ร้อยละ ตามวัตถุดิบ หรือตาม step
- เมื่อเกิน tolerance ระบบเตือน หยุด หรือให้ผู้มีอำนาจอนุมัติไปต่อ
- ระบบหลักของ conversion และหลักทศนิยม
- workflow ที่รับ abnormal yield หรือ balance
ถ้าสาธิตด้วย “เป้าหมาย 100.00 kg และ tolerance ±0.20 kg” ต้องระบุว่าเป็น สมมติฐานเพื่อการอธิบาย ไม่ใช่ค่าที่แนะนำ ใน UAT ต้องแทนด้วยสูตร เครื่องชั่ง และเกณฑ์ความเสี่ยงที่โรงงานอนุมัติ บทความนี้ไม่สร้างตัวเลขผลลัพธ์หรือเปอร์เซ็นต์ประสิทธิภาพโดยไม่มีข้อมูลฐาน
เชื่อม SDS, GHS และ master วัตถุอันตรายกับการผลิต
การแนบ SDS กับรหัสสินค้าไม่เพียงพอ ควรควบคุมตัวตนสาร supplier เวอร์ชันและวันที่ SDS ภาษา GHS classification, pictogram code, signal word, hazard/precautionary statements, เงื่อนไขเก็บ incompatibility และข้อมูลที่โรงงานควบคุมเกี่ยวกับขนส่งหรือกำจัด ต้องตัดสินใจด้วยว่า SDS ใหม่มีผลต่อสต็อกเดิม WIP ฉลาก และคำสั่งงานอย่างไร
ข้อกำหนดของไทยเกี่ยวกับวัตถุอันตราย การอนุญาต ครอบครอง ฉลาก เก็บ และรายงาน อาจต่างตามสาร การใช้ ปริมาณ ประเภทธุรกิจ และสถานที่ กรมโรงงานอุตสาหกรรม (DIW) เผยแพร่ข้อมูลวัตถุอันตราย แต่คำกล่าวของผู้ขายว่า “รองรับกฎหมายไทย” ไม่ใช่คำปรึกษากฎหมาย ต้องตรวจหน้าที่ล่าสุดสำหรับขอบเขตจริงกับ DIW หน่วยงานที่มีอำนาจ ผู้เชี่ยวชาญ และฝ่ายกฎหมาย GHS ของสหประชาชาติเป็นกรอบสากล แต่การนำไปใช้ในไทยต้องดูแหล่งทางการล่าสุด
ข้อกำหนดระบบที่เหมาะสม ได้แก่:
- ผู้ปฏิบัติงานและคลังเข้าถึง SDS ที่อนุมัติและตรงกับล็อตที่ใช้ได้
- SDS หมดอายุหรือยังไม่อนุมัติไม่ถูกเลือกไปทำฉลากหรือคำสั่งงานใหม่
- เมื่อ classification เปลี่ยน ระบุสินค้า สต็อก WIP ผลิตภัณฑ์ และเอกสารลูกค้าที่ได้รับผลกระทบได้
- ข้อความไทย อังกฤษ ญี่ปุ่นผูกกับรหัสที่ควบคุมชุดเดียวกัน
- การเข้าถึงข้อมูลฉุกเฉินสอดคล้องกับ EHS และนโยบายสิทธิ์
FEFO และอายุ: วัตถุดิบหนึ่งรายการอาจมีหลายวันที่สำคัญ
สารเคมีอาจมีวันผลิต วัน retest วันหมดอายุ อายุหลังเปิดภาชนะ และวันอนุมัติคุณภาพ FEFO คือการให้ความสำคัญกับวันที่หมดอายุที่ใช้จริงก่อน แต่ต้องไม่มองข้ามสถานะ release เงื่อนไขลูกค้า วิธีเก็บ สภาพภาชนะ หรือ incompatibility
กำหนดความหมาย จุดเริ่มต้น การขยายหลัง retest ผู้อนุมัติ ข้อความฉลาก และระบบเจ้าของของแต่ละวัน เมื่อเปิดหรือแบ่งภาชนะ ให้ตัดสินว่าจะสร้าง container ID และวันใหม่หรือไม่โดยรักษา genealogy จากต้นทาง ใน acceptance test ต้องพิสูจน์ว่าล็อตหมดอายุถูก block ตอน scan หรือเติม ไม่ใช่แค่หายจากรายงานวางแผน
Audit trail, ลายเซ็นอิเล็กทรอนิกส์ และสิทธิ์งานไทย–ญี่ปุ่น
Audit trail ควรค้นหา object, ค่าเดิม, ค่าใหม่, เหตุผล, อุปกรณ์, order/lot และ approval ได้ และผู้ใช้ทั่วไปแก้หรือลบไม่ได้ การ sync เวลาระหว่าง server, terminal, scale, PLC/DCS และเครื่องมือห้องแล็บจำเป็นต่อการอธิบายลำดับเติมและอนุมัติ
ออกแบบสิทธิ์ตามหน้าที่ คุณสมบัติ แผนก เครื่อง และช่วงเวลามอบหมาย ไม่ใช่สัญชาติ เช่น operator ที่ใช้ภาษาไทยทำชั่งและเติม หัวหน้ากะตรวจ exception ผู้จัดการผลิตอนุมัติแก้สูตร และฝ่ายคุณภาพอิสระ release ล็อต แล้วแปลง separation จริงนี้เป็น role
ใน demo และ FAT ให้ทดสอบว่า:
- operator แก้สูตรที่อนุมัติแล้วไม่ได้
- ผู้สร้างสูตรอนุมัติสุดท้ายเองไม่ได้เมื่อ policy ห้าม
- การย้ายงาน ลาออก และหมดระยะมอบหมายตัดสิทธิ์จริง
- งาน offline รวมกลับมาพร้อม user และเวลาที่ถูกต้อง
- การแก้ master โดย administrator อยู่ใน audit
- หน้าจอไทย ญี่ปุ่น อังกฤษอ้างรหัส หน่วย และสถานะเดียวกัน
หัวข้อบังคับใน RFP ระบบ batch management
ให้ผู้ขายจำแนกคำตอบเป็น must/important/optional และ standard/configuration/custom/third-party อย่างน้อยต้องมีหัวข้อต่อไปนี้
Master และสูตร
- Item, substitute, unit conversion, concentration, potency, density, container, storage
- Formula revision, site/equipment/capacity, sequence, tolerance, process condition
- Approval, effective date, withdrawal, compare, translation, e-signature
แผนและใบสั่ง
- สร้าง order จาก demand และกฎแบ่งหรือรวม batch size
- ความจุเครื่อง การล้าง changeover maintenance วัตถุดิบและสถานะคุณภาพ
- Frozen horizon, urgent order, reschedule และ feedback สู่ ERP
คลัง ชั่ง และเติม
- Barcode/RFID ตรวจ item, lot, container
- FEFO และ block ของ hold, expired, incompatible
- Scale integration, tare, calibration, tolerance, second-person check
- Child container, balance, return, disposal, cleaning
Batch execution และระบบควบคุม
- Procedure, phase, parameter, state ตามแนว ISA-88
- ค่าจาก PLC/DCS/SCADA สิทธิ์ส่งคำสั่ง และการแยก manual entry
- Alarm, deviation, pause, resume, change equipment, sample instruction
คุณภาพและ release
- Specification revision, sample, test, retest, calculation, disposition
- Hold, conditional use, release, reject, rework, disposal
- LIMS, CoA และ status integration กับ ERP/WMS
Traceability และรายงาน
- Genealogy สองทิศทางระหว่าง raw material กับ shipment
- Split, merge, decant, return, rework, by-product
- Batch record, balance, actual yield, deviation, audit trail
Non-functional และ operation
- ภาษา timezone หน่วย concurrent user performance availability และ offline
- Backup recovery cybersecurity patch และ log monitoring
- Migration training ภาษาซัพพอร์ต SLA และ change control
- Data ownership, export, return at termination และ retention
ใช้สถานการณ์เดียวกันเปรียบเทียบผู้ขายทุกเจ้า
การ demo แบบอิสระมักเห็นเฉพาะจุดเด่นของผู้ขาย ควรแจก scenario, input และ scorecard เดียวกัน ตัวเลขต่อไปนี้เป็นสมมติฐานเพื่อการอธิบาย ไม่ใช่เกณฑ์ปฏิบัติ
Scenario A — แบตช์ปกติ: กำหนดสูตรที่อนุมัติ เสนอเฉพาะวัตถุดิบ release และไม่หมดอายุด้วย FEFO ตรวจภาชนะ ชั่งผ่านเครื่อง เก็บ process value และผลตัวอย่าง จนผู้มีสิทธิ์ release คะแนนควรดูความสอดคล้องของเวอร์ชัน แผนและจริง ล็อต และ approval ไม่ใช่จำนวนคลิกอย่างเดียว
Scenario B — ชั่งเบี่ยงเบน: สมมติเป้าหมาย 10.00 kg และ tolerance ±0.05 kg แล้วอ่าน 10.08 kg ตรวจการ block เหตุผล ผู้มีอำนาจตัดสิน และการแก้ไข รวมถึงใคร override ได้และ audit เหลืออะไร
Scenario C — quality hold และ rework: hold intermediate ให้ไปขั้นปกติไม่ได้ หลังคุณภาพอนุมัติให้สร้าง rework order ใหม่และตาม source lot, input, result lot และ retest
Scenario D — ตรวจ recall วัตถุดิบ: จาก supplier lot หนึ่ง ตามทุก batch, intermediate, product, shipment และลูกค้าที่กระทบ รวมเส้นทางผ่าน rework แล้วตรวจการ export โดยไม่กำหนดเวลาค้นหาสากลที่ไม่มีข้อมูลรองรับ
Scenario E — outage และ recovery: หยุดการสื่อสาร ERP, MES, scale หรือ automation ตรวจงานที่อนุญาต งานที่ห้าม queue duplicate prevention reconciliation และข้อความมาผิดลำดับ คำตอบว่า “sync ภายหลัง” ยังไม่พอ
FAT, SAT และการรับมอบหลังใช้งาน 90 วัน
สัญญาควรกำหนด acceptance หลายขั้น ไม่ถือว่าติดตั้งโปรแกรมแล้วเสร็จ
FAT: พิสูจน์การตั้งค่าก่อนใช้งานในโรงงาน
FAT ใช้ design และ environment ที่ตั้งค่าแล้วทดสอบทั้ง critical และ exception scenario, roles, simulated interfaces, reports และ audit trails ต้องตกลง test data, expected result, evidence, defect severity และ retest rule ล่วงหน้า แม้เป็น cloud ก็ใช้แนวคิด acceptance gate ใน pre-production ได้
SAT: พิสูจน์ด้วยอุปกรณ์และผู้ใช้จริงในโรงงานไทย
SAT ใช้เครื่องชั่ง scanner printer PLC/DCS network terminal ภาษา เวลา barcode และ ERP/LIMS จริง ตรวจอักษรไทยแบบ combining และ line wrap ชื่อญี่ปุ่น สัญลักษณ์หน่วย และ font ฉลาก รวมกรณีไฟดับ network ขาด เปลี่ยน terminal และ restore ที่เหมาะกับ site
รับมอบหลังใช้งาน 90 วัน: วัดเสถียรภาพ ไม่ใช่แค่ go-live
ระยะ 90 วันในบทความนี้เป็น สมมติฐานแนะนำเพื่อจัดทำสัญญา ไม่ใช่มาตรฐานตามกฎหมายหรือทุกอุตสาหกรรม ควรตกลงช่วงที่ครอบคลุมรอบผลิต product mix และงาน period-end โดยตรวจว่า:
- critical defects และปัญหาค้างอยู่ในเกณฑ์สัญญา
- ข้อความ interface ที่ไม่ส่ง ซ้ำ หรือไม่ตรงกันถูกเฝ้าระวังและแก้
- สูตร การ release genealogy และ audit ใช้ได้กับแบตช์จริง
- ผู้ใช้ทำงานได้ตามวิธีไทยและญี่ปุ่นที่อนุมัติ
- ทำ backup, restore, month-end, master change และลบสิทธิ์ผู้ลาออกได้
- KPI ใช้นิยามเดียวกันและงาน manual ที่เหลือมีเหตุผลกับเจ้าของ
ผูก acceptance hold, workaround, due date และ payment milestone เพื่อไม่ให้โครงการที่ genealogy ยังไม่ครบถูกปิดเพียงเพราะหน้าจอใช้งานได้

ข้อมูลและขอบเขต migration ที่ต้องตัดสินใจล่วงหน้า
ข้อมูลที่ไม่พร้อมมักกำหนดระยะโครงการ รหัส item ซ้ำ conversion ไม่ตรง สูตรเลิกใช้ ชื่อ supplier หลายแบบ และวันหมดอายุหาย จะทำให้ระบบใหม่ตัดสินผิด
ประเมินการย้าย item, formula revision, operation, equipment, scale, storage location, quality specification, test method, SDS reference, user, role, open order, inventory lot, container, status และ expiry ตัดสินใจว่าจะย้าย history ทั้งหมดหรือเก็บระบบเดิมแบบ read-only ตามข้อกำหนดลูกค้า คุณภาพ สัญญา และกฎหมายที่ใช้จริง
การ reconcile ต้องมากกว่าเทียบจำนวนแถว:
- ผลิตภัณฑ์ active ทุกตัวมีสูตรที่อนุมัติและมีผล
- วัตถุดิบในสูตรทุกตัว valid และมี unit conversion ที่อนุมัติ
- ยอดล็อตตรงกับ ERP บันทึกคลัง และของจริง
- สต็อก hold ไม่ถูกเปลี่ยนเป็น release ตอนย้าย
- ความสัมพันธ์ SDS–item–supplier ยังตามได้
- สิทธิ์ user ตรงกับงานปัจจุบันและ segregation
เกณฑ์คะแนนและประเด็นสัญญา
ถ้าให้คะแนนเฉพาะฟังก์ชัน อาจเลือกข้อเสนอที่ custom มากแต่ซัพพอร์ตอ่อน ควรแยก business fit, standard ratio, integration, migration, non-functional, cybersecurity, implementation team, local Thailand support, total cost และ contract terms น้ำหนักต้องมาจากความเสี่ยงโรงงาน ไม่ใช่คัดลอก template
BOI ระบุว่ามาตรการ Smart and Sustainable Industry สนับสนุนการลงทุนเพื่อยกระดับประสิทธิภาพของกิจการผลิตและบริการไปสู่อุตสาหกรรมอัจฉริยะและยั่งยืน หากบริษัทจะใช้มาตรการดังกล่าวประกอบการอนุมัติลงทุน ควรตรวจสอบคุณสมบัติ ขอบเขต ค่าใช้จ่ายที่เข้าเกณฑ์ และหลักฐานล่าสุดกับ BOI โดยตรง และแยกการตรวจสอบนี้ออกจากการประเมินความเหมาะสมของระบบ
สัญญาควรตรวจสิทธิ์และการดูแล custom, API limit, ค่าดึงข้อมูล, regression test หลัง upgrade, ผู้รับผิดชอบภาษาไทย, เวลาซัพพอร์ตตามประเทศไทย, third-party licence, ที่เก็บ cloud และการคืนข้อมูลเมื่อเลิกสัญญา เปรียบเทียบราคาใน scope และช่วงเวลาเดียวกันทั้ง licence, configuration, integration, migration, validation, training, operation, change, infrastructure และ device บทความนี้ไม่สมมติราคาตลาด ให้ผู้ขายเสนอราคาแยกรายการบนเงื่อนไขเดียวกัน
ความผิดพลาดที่พบบ่อย
เชื่อคำว่า “รองรับอุตสาหกรรมเคมี” โดยไม่ทดสอบ
Batch reaction, continuous, filling, hazardous chemicals และ specialty formulation มีความต้องการต่างกัน ต้องใช้ scenario ของโรงงานและแยก standard/configuration/custom
เก็บสูตรปฏิบัติการเป็น PDF อย่างเดียว
เปิดดูเอกสารได้ไม่ได้หมายความว่าระบบตรวจลำดับ tolerance เวอร์ชัน หรือข้อจำกัดเครื่องได้ ข้อมูลที่ต้อง enforce ต้องมีโครงสร้าง
แก้สต็อกทั้ง ERP และ MES ด้วยมือ
การแก้แยกกันทำให้ genealogy ไม่ตรงปริมาณการเงิน ต้องกำหนดเจ้าของ transaction แก้ไข retry และ daily reconciliation
แสดง quality hold ด้วยสีเท่านั้น
สีไม่หยุด auto allocation หรือการ scan เติม ต้องให้สถานะควบคุม transaction
รับมอบเฉพาะ happy path
ปัญหาเกิดที่ cancel, substitute, outage, rework, expiry และ delegated approval จึงต้องทดสอบ exception ก่อนสัญญาและตอนรับมอบ
FAQ เกี่ยวกับระบบบริหารการผลิตโรงงานเคมี
ระบบบริหารการผลิตกับระบบ batch management เหมือนกันหรือไม่
ไม่จำเป็น ระบบบริหารการผลิตอาจรวม demand, planning, inventory, cost ส่วน batch management อาจเน้น recipe, equipment procedure และ execution record ให้ประเมินขอบเขต ERP, MES, DCS, LIMS จริงแทนชื่อสินค้า
ใช้ ERP จัดการสูตรทั้งหมดได้หรือไม่
ERP อาจจัดการ item และสูตรมาตรฐานได้ แต่ scale integration, charging sequence, equipment state, detailed process values และ exception อาจเหมาะกับ MES หรือ batch control layer ขอบเขตขึ้นกับ ERP เดิม ความเร็วตอบสนอง และความเสี่ยงคุณภาพ
การจัดการล็อตเคมีควรสืบย้อนถึงไหน
ครอบคลุมทุก event ที่ identity หรือ quantity เปลี่ยน: receipt, decant, blend, split, merge, intermediate, return, rework, waste, subcontract และ shipment ส่วนหน้าที่ตามผลิตภัณฑ์และตลาดต้องตรวจแยก
ควรกำหนด ISA-88 และ ISA-95 เป็นข้อบังคับหรือไม่
Checkbox เดียวไม่เพียงพอ ควรกำหนด model, vocabulary, interface และ record ที่ต้องใช้ แล้วให้ผู้ขายอธิบายว่าส่วนใดตามมาตรฐานและส่วนใดเฉพาะผลิตภัณฑ์
ควรคาดหวังผลดีขึ้นกี่เปอร์เซ็นต์
ไม่มีเปอร์เซ็นต์สากลที่น่าเชื่อถือ ต้องเก็บ baseline ของการแก้ชั่ง เวลาสืบล็อต inventory variance, manual entry, deviation และ stoppage ด้วยนิยามเดียวกันก่อนตั้งเป้าตาม scope จริง
ระบบที่ระบุว่ารองรับกฎหมายวัตถุอันตรายไทยเพียงพอหรือไม่
ไม่เพียงพอ หน้าที่ต่างตามสาร ปริมาณ การใช้ กิจการ และสถานที่ ต้องตรวจปัจจุบันกับ DIW หน่วยงานที่เกี่ยวข้อง และผู้เชี่ยวชาญ แล้วแปลงเป็น master, workflow, control, report และ evidence ที่ชัดเจน ระบบไม่แทนการวินิจฉัยกฎหมาย
สรุป: กำหนดข้อเท็จจริงการผลิตที่ต้องพิสูจน์ก่อนเปรียบเทียบสินค้า
ระบบบริหารการผลิตโรงงานเคมีต้องเชื่อมสูตรที่อนุมัติ วัตถุดิบที่ใช้ได้ อุปกรณ์และขั้นตอน ปริมาณเติมจริง สภาวะกระบวนการ การตัดสินคุณภาพ และล็อตผลิตภัณฑ์เป็นหลักฐานชุดเดียว ISA-88 ช่วยจัดสูตร อุปกรณ์ และ batch execution ส่วน ISA-95 ช่วยกำหนดขอบเขต ERP–MES และแนวคิด GS1 ช่วยกำหนด event กับข้อมูลสำคัญ
ใส่ weighing variance, hold, rework, split, merge, expiry, outage และ formula revision ใน RFP แล้วใช้ scenario เดียวกันใน FAT, SAT ที่โรงงานไทย และช่วงรับมอบหลังใช้งาน ผลลัพธ์ที่ต้องการไม่ใช่ “ติดตั้งซอฟต์แวร์แล้ว” แต่คือ “ควบคุมและประกอบข้อเท็จจริงการผลิตย้อนหลังได้”
หากต้องการแปลงความเสี่ยงด้านสูตร คุณภาพ และ genealogy เป็นข้อกำหนด RFP สามารถ ติดต่อ TOMAS TECH ได้ตั้งแต่ระยะจัดขอบเขต รวมถึงการใช้ ERP และอุปกรณ์เดิมต่อ แล้วทยอยติดตั้ง MES และ integration ที่จำเป็น
เอกสารอ้างอิงหลัก
- International Society of Automation, ISA-88 Series of Standards
- International Society of Automation, ISA-95 Standard
- International Society of Automation, Update to ISA-95 Standard Addresses Integration of Enterprise and Manufacturing Control Systems
- GS1, GS1 Global Traceability Standard
- Department of Industrial Works, Thailand, Hazardous Substance Information
- Thailand Board of Investment, Smart and Sustainable Industry
- United Nations Economic Commission for Europe, Globally Harmonized System of Classification and Labelling of Chemicals
ตรวจเอกสารหลักเมื่อวันที่ 27 สิงหาคม 2026 การใช้มาตรฐาน รวมถึงใบอนุญาต วัตถุอันตราย ฉลาก และการเก็บในประเทศไทย ต้องตรวจข้อมูลล่าสุดกับหน่วยงานที่มีอำนาจและที่ปรึกษาผู้มีคุณสมบัติสำหรับสาร ผลิตภัณฑ์ กระบวนการ ปริมาณ และสถานที่จริง


