


ระบบบริหารการผลิตเคมีสำหรับโรงงานแบบแบตช์ต้องทำได้มากกว่ารับคำสั่งผลิต วางแผน และบันทึกสินค้าสำเร็จรูป ระบบต้องเชื่อมเวอร์ชันสูตรและ recipe, genealogy ตั้งแต่ล็อตวัตถุดิบ การชั่ง การป้อน ถังกึ่งสำเร็จรูป ไปจนถึงล็อตผลิตภัณฑ์, สถานะ QC hold/release, yield, ผลพลอยได้, rework, สต็อกในถังหรือไซโล และเวอร์ชัน SDS/ฉลากที่มีผลใช้จริง บทความนี้แปลงประเด็นเหล่านั้นเป็นขอบเขตความรับผิดชอบของ ERP, LIMS, MES และ PLC/DCS พร้อมรายการ RFP, PoC และแผนนำร่อง 90 วันสำหรับโรงงานในประเทศไทย
ทำไมระบบผลิตของโรงงานเคมีต้องออกแบบเฉพาะสำหรับงานแบตช์
ในงานประกอบชิ้นส่วน ความสัมพันธ์ระหว่าง BOM ใบสั่งผลิต การเบิกชิ้นส่วน และจำนวนสินค้าสำเร็จรูปมักค่อนข้างตรงไปตรงมา แต่การผลิตเคมีมีการแตกแขนงเป็นปกติ แบตช์หนึ่งอาจให้ทั้งผลิตภัณฑ์กึ่งสำเร็จรูปและผลพลอยได้ สารเปลี่ยนสภาพระหว่างการทำปฏิกิริยา การบ่ม หรือการถ่ายโอน ของนอกสเปกอาจถูกอนุมัติให้กลับเข้าแบตช์ใหม่ และสารคงค้างในถังอาจผสมกับล็อตถัดไป หาก ERP มีเพียงรหัสสินค้าและยอดผลิต จะไม่สามารถพิสูจน์ได้ว่าวัตถุดิบล็อตใด ผ่านสูตรและเงื่อนไขอุปกรณ์เวอร์ชันใด และถูกปล่อยด้วยผลทดสอบใด
เป้าหมายจึงไม่ใช่การเปลี่ยนกระดาษเป็นหน้าจอ แต่เป็นการทำให้ฝ่ายวางแผน ผลิต คุณภาพ คลังสินค้า และ EHS ใช้ข้อเท็จจริงการผลิตชุดเดียวกัน ระบบควรตอบคำถามต่อไปนี้ได้อย่างรวดเร็ว
- ผลิตภัณฑ์ล็อตนี้ใช้วัตถุดิบ ผลิตภัณฑ์กึ่งสำเร็จ และ rework ล็อตใดบ้าง
- หากวัตถุดิบล็อตหนึ่งมีปัญหา ผลิตภัณฑ์ สต็อก และการส่งมอบลูกค้าใดได้รับผลกระทบ
- ในถังมีปริมาณจริงเท่าใด อยู่ในสถานะคุณภาพใด และเป็นของล็อตใด
- แบตช์ใช้ recipe เวอร์ชันใดจริง ใครอนุมัติ และเปลี่ยนเพราะเหตุใด
- ใครปลด QC hold โดยอ้างอิงข้อกำหนดและผลทดสอบใด
- ส่วนต่าง yield อธิบายได้ด้วยตัวอย่าง การระเหย สารค้าง ของเสีย ผลพลอยได้ หรือ rework หรือไม่
- ตอนบรรจุและส่งมอบ ใช้ SDS และฉลากเวอร์ชันใด
ไม่จำเป็นต้องยัดทุกข้อมูลไว้ในแอปพลิเคชันเดียว การกำหนด system of record และผู้มีอำนาจอนุญาตการทำงานให้แต่ละข้อเท็จจริง แล้วออกแบบ event contract ระหว่างระบบ จะรองรับการเปลี่ยนแปลงได้ดีกว่า
ประเด็นปี 2026: ต้องแยกเส้นเวลาของ CLP สามชุด
สำหรับผลิตภัณฑ์ผสมที่ส่งไปตลาดสหภาพยุโรป วันที่ที่อยู่ใกล้กันไม่ควรถูกรวมเป็น “การแก้กฎหมายฉลากครั้งเดียว” เพราะเป็นคนละข้อกำหนดและมีเงื่อนไขเปลี่ยนผ่านต่างกัน
| ชุดการเปลี่ยนแปลง | วันที่เริ่มใช้ | ช่วงเปลี่ยนผ่าน | ผลต่อระบบผลิต |
|---|---|---|---|
| hazard classes ใหม่ตาม Delegated Regulation (EU) 2023/707 | ผลิตภัณฑ์ผสมตั้งแต่ 1 พฤษภาคม 2026 | ผลิตภัณฑ์ผสมที่วางในตลาด EU ก่อนวันดังกล่าวและอยู่ใน supply chain อาจใช้ช่วงเปลี่ยนผ่านถึง 1 พฤษภาคม 2028 ภายใต้เงื่อนไขที่กำหนด | เชื่อมวันที่วางตลาด เวอร์ชันสูตร การจำแนก SDS และฉลาก |
| 22nd ATP หรือ Delegated Regulation (EU) 2024/2564 | ใช้ตั้งแต่ 1 พฤษภาคม 2026 | ประเมินผลต่อสารและผลิตภัณฑ์ผสมเป็นรายกรณี | เปิด change record แยกสำหรับ harmonised classification ใน Annex VI |
| ข้อกำหนดที่ระบุใน Article 61(7) ซึ่งมาจาก Regulation (EU) 2024/2865 | ข้อกำหนดเฉพาะด้านการจำแนก การติดฉลาก และบรรจุภัณฑ์ที่ระบุไว้ใน Article 61(7) ใช้ตั้งแต่ 1 กรกฎาคม 2026 | สต็อกที่เข้าเงื่อนไข วางตลาดก่อนวันดังกล่าวและอยู่ในห่วงโซ่อุปทานแล้ว มีช่วงเปลี่ยนผ่านถึง 1 กรกฎาคม 2028 | เก็บคำวินิจฉัยของ EHS/กฎหมายและบังคับใช้ effective date ที่อนุมัติ |
หน้าคำอธิบาย hazard classes ใหม่ของ ECHA ระบุวันที่สำหรับผลิตภัณฑ์ผสมเป็น 1 พฤษภาคม 2026 และช่วงเปลี่ยนผ่านของผลิตภัณฑ์ผสมเดิมที่เข้าเงื่อนไขถึง 1 พฤษภาคม 2028 ส่วนหน้า transitional provisions ของ Regulation 2024/2865 และตัวบท Regulation (EU) 2024/2865 แยกข้อกำหนดเฉพาะด้านการจำแนก การติดฉลาก และบรรจุภัณฑ์ที่ระบุไว้ใน Article 61(7) ซึ่งใช้ตั้งแต่ 1 กรกฎาคม 2026 และระบุว่าสต็อกที่เข้าเงื่อนไขต้องวางตลาดก่อนวันดังกล่าวและอยู่ในห่วงโซ่อุปทานแล้ว จึงใช้ช่วงเปลี่ยนผ่านถึง 1 กรกฎาคม 2028 ขณะที่หน้า CLP legislation ของ ECHA ระบุว่า 22nd ATP ใช้ตั้งแต่ 1 พฤษภาคม 2026 วันที่เหมือนกันบางส่วนไม่ได้หมายความว่าเป็นการเปลี่ยนแปลงเดียวกัน
ระบบบริหารการผลิตไม่ใช่ผู้ตัดสินข้อกฎหมาย ฝ่าย EHS กฎหมาย และ product stewardship ต้องกำหนดว่ากฎใดมีผลต่อสินค้า สูตร ตลาด และสต็อกใด จากนั้นระบบจึงป้องกันไม่ให้บรรจุหรือส่งด้วย SDS/ฉลากผิดเวอร์ชัน ใน RFP ควรทดสอบ future-effective version, ตลาดปลายทาง, เงื่อนไขลูกค้า, วันที่วางตลาด และสถานะการเปลี่ยนสูตร ไม่ใช่ถามเพียงว่าเก็บไฟล์ PDF ได้หรือไม่
การจัดการเวอร์ชันสูตรและ recipe
ข้อมูล ISA-88 จาก ISA อธิบายกรอบคำศัพท์และโมเดลงาน batch control, โครงสร้าง recipe, ความสามารถอุปกรณ์ และ batch production record บทเรียนเชิงระบบคืออย่ารวมสูตรผลิตภัณฑ์กับ sequence ใน PLC เป็นไฟล์ “สูตรล่าสุด” ก้อนเดียว
แยกเจตนาของผลิตภัณฑ์ออกจากการทำงานของอุปกรณ์
โมเดลที่ใช้งานได้ควรแยกอย่างน้อยสี่ระดับ
- General recipe: แนวคิดผลิตภัณฑ์หรือเกรด สูตรพื้นฐาน หลักการกระบวนการ และเป้าหมายคุณภาพ
- Site recipe: สูตรที่ปรับให้เหมาะกับโรงงานไทย วัตถุดิบท้องถิ่น utility ข้อจำกัดอุปกรณ์ และตลาดที่อนุมัติ
- Master recipe: unit ที่อนุมัติ ลำดับ operation ช่วง parameter จุดเก็บตัวอย่าง และกฎข้อยกเว้น
- Control recipe: เวอร์ชันที่จ่ายให้แบตช์หนึ่ง พร้อมใบสั่ง อุปกรณ์ actual parameter deviation และบันทึกจริง
โครงการอาจใช้ชื่ออื่น แต่ต้องตอบให้ได้ว่าเราต้องการผลิตอะไร โรงงานและเครื่องจักรนี้จะผลิตอย่างไร และแบตช์นี้ใช้เวอร์ชันใดจริง หากพยายามเก็บอุณหภูมิ ramp การกวน จุดเก็บตัวอย่าง และข้อจำกัดอุปกรณ์ไว้ใน ERP BOM เพียงอย่างเดียว สิทธิ์อนุมัติจะปะปน และหน้างานจะกลับไปใช้ Excel หรือโน้ตใน controller
เวอร์ชันต้องมีขอบเขตการใช้ ไม่ใช่แค่เลขลำดับ
ข้อมูล recipe ควรมี version, status, ผู้อนุมัติ, วันเริ่ม/สิ้นสุด, เหตุผลเปลี่ยน, ผลิตภัณฑ์, site, line, equipment class, เงื่อนไขวัตถุดิบทดแทน, ตลาด, QC specification และ SDS/ฉลากที่เชื่อมโยง กฎ “ใช้เวอร์ชันล่าสุด” ไม่เพียงพอ ต้องกำหนดว่าจะ freeze ตอนปล่อยใบสั่ง ตอนเริ่มชั่ง หรือตอนเริ่ม batch การเปลี่ยนหลังจุดนั้นต้องเป็น deviation ที่มีสิทธิ์และ impact assessment
การประเมินผลกระทบควรแยกคุณภาพ กระบวนการ automation, EHS, inventory, label และ customer approval การเปลี่ยน supplier อาจไม่เปลี่ยน PLC แต่ต้องประเมินส่วนประกอบ SDS และข้อกำหนดลูกค้า การเปลี่ยนเวลากวนอาจไม่กระทบ SDS แต่เปลี่ยน parameter, cycle time, sampling plan และ standard cost

Genealogy จากล็อตวัตถุดิบถึงผลิตภัณฑ์
GS1 Global Traceability Standard ใช้แนวคิด Critical Tracking Events เช่น receiving, transformation, shipping และ Key Data Elements โดย transformation event ต้องบันทึกความสัมพันธ์ระหว่าง input กับ output โรงงานเคมีควรเก็บ genealogy เป็นกราฟที่รองรับการแยก การรวม และการวนกลับ ไม่ใช่สายตรงเส้นเดียว
| วัตถุ | รหัสตัวอย่าง | ความสัมพันธ์ที่ต้องเก็บ |
|---|---|---|
| รับวัตถุดิบ | material, supplier lot, internal lot | supplier, receipt, CoA, QC status, location |
| ชั่ง/เบิก | issue ID, container ID | material lot, quantity, scale, operator, production order |
| แบตช์ผสม | batch ID, control-recipe version | input lot, equipment, เวลา, actual condition, deviation |
| กึ่งสำเร็จรูป | intermediate lot, tank/container | parent batch, transfer, QC status, storage condition |
| Rework | rework lot, reason code | source, target batch, limit, approval |
| ผลพลอยได้/ของเสีย | output lot, disposition ID | source batch, quantity, use/disposal, cost, EHS record |
| บรรจุ/สินค้าสำเร็จ | product lot, packaging lot | bulk, packaging, line, inspection, label version |
| ส่งมอบ | shipment ID | product lot, customer, quantity, date/time, destination market |
การถ่ายโอนระหว่างถังต้องบันทึกมากกว่าการหักและเพิ่มยอด ต้องรู้สัดส่วนของล็อตที่ย้าย สารคงค้างที่เหลือ และกฎการผสมที่อนุมัติ Partial transfer, split filling, การรวมจากหลายถัง และการเติม return material ต้องไม่ทำให้ parent-child link ขาด
ใช้ recall drill เป็นเกณฑ์รับมอบ
เลือกล็อตตัวแทนแล้วทดสอบทั้ง backward และ forward trace ย้อนจากผลิตภัณฑ์ไปยังวัตถุดิบ recipe อุปกรณ์ และผลทดสอบ จากวัตถุดิบไปยังผลิตภัณฑ์ สต็อก และลูกค้าที่ได้รับผลกระทบ เกณฑ์ผ่านไม่ใช่แค่ “เปิดหน้าค้นหาได้” แต่ quantity, hold population และ shipment ต้อง reconcile พร้อมเก็บ local time และ UTC offset เพื่อไม่ให้เหตุการณ์ใกล้เที่ยงคืนย้ายวันรายงานผิด
ทำ QC hold/release เป็น state transition ที่ควบคุมได้
มีจำนวนในคลังไม่ได้หมายความว่าใช้ บรรจุ หรือส่งได้ ควรกำหนดสถานะอย่างน้อย untested, sampled, testing, hold, conditional use, released, rejected และ disposed พร้อม transition ที่อนุญาต บทบาท หลักฐาน และวิธีกลับสถานะ
LIMS รับผิดชอบ sample, method/specification version, result, OOS/retest และ lab approval MES รับ disposition เพื่ออนุญาตหรือห้ามชั่ง ป้อน หรือบรรจุ ส่วน ERP ใช้ business status ที่เหมาะกับ planning, allocation, shipment และ valuation ไม่จำเป็นต้องคัดลอกผล instrument ทั้งหมดเข้า MES ให้ส่ง disposition, specification version, ผู้อนุมัติ, เวลา และลิงก์หลักฐานที่คงอยู่
ช่องทาง manual หรือ conditional release ต้องมีเหตุผล วันหมดอายุ ปริมาณที่อนุญาต วัตถุประสงค์ และการอนุมัติสองชั้น หากผล lab ถูกแก้ไขหลัง release ระบบ genealogy ต้องบอกได้ว่า batch และ shipment ใดต้องกลับเข้า hold หรือ impact assessment

ปิด yield ผลพลอยได้ และ rework ด้วย mass balance เดียวกัน
สูตร “finished output ÷ input” ไม่พอเมื่อมี sample, residue, evaporation, moisture, reaction consumption, recovered solvent, by-product, waste และ rework ต้องกำหนด basis ก่อนว่าเป็น wet/dry mass, standard/measured density, ขอบเขต process และ cut-off time ใด
สมการที่ตรวจสอบได้คือ
material difference = total input − (good output + carried WIP + by-product + recovered material + samples + approved waste + measured process loss)
unexplained difference rate = material difference / total input × 100
ตัวอย่างสมมติ: input 10,000 kg; good output 9,250 kg; intermediate คงเหลือ 200 kg; by-product 180 kg; recoverable material 120 kg; sample 20 kg; approved waste 80 kg; measured evaporation 100 kg ดังนั้น unexplained difference เท่ากับ 50 kg หรือ 0.5% ตัวเลขนี้เป็นสมมติฐานเพื่ออธิบายวิธีคำนวณ ไม่ใช่ benchmark โรงงานต้องกำหนด limit ตามผลิตภัณฑ์ ปฏิกิริยา ความสามารถเครื่องมือ อุปกรณ์ ต้นทุน และ environmental permit
Rework เป็น input lot ใหม่ ไม่ใช่ยอดติดลบเพื่อลดต้นทุน ต้องเก็บ source lot, QC status, shelf life, ผลิตภัณฑ์ปลายทางที่ใช้ได้, maximum ratio, จุดเติม และผู้อนุมัติ ล็อตเดิมยังคงอยู่ใน genealogy ของผลิตภัณฑ์ใหม่ ผลพลอยได้ก็ต้องมี disposition ว่าขาย ใช้ซ้ำ หรือกำจัด และห้ามใช้เป็น balancing plug
สต็อกถังและไซโลต้องมีบัญชีจริงกับบัญชีลอต
ยอด owned/valued inventory ใน ERP กับค่าจาก level transmitter เป็นคนละข้อเท็จจริง อุณหภูมิ ความหนาแน่น ฟอง dead stock, calibration, material in transfer และ sampling ทำให้ต่างกันได้ในเวลาเดียวกัน
แยกข้อมูลดังนี้
- Asset: tank ID, capacity, material of construction, zone, allowed product, cleaning และ calibration state
- Measurement: level, volume, mass, temperature, density, timestamp และ sensor-quality flag
- Lot ownership: ปริมาณเชิงตรรกะของแต่ละ raw/intermediate lot ภายในถัง
- Available quantity: usable stock หลังหัก QC, reservation, minimum heel และ transfer restriction
- Adjustment: variance, reason, approver, before/after และ ERP posting
RFP ไม่ควรบังคับให้ส่ง sensor data ทุกวินาทีเข้า ERP กำหนด event ที่สร้าง confirmed transaction เช่น transfer start/end, charge complete, inventory count หรือ quality-state change ส่วนค่าความถี่สูงเก็บใน historian/SCADA แล้วส่งเฉพาะ event และ evidence reference เข้า MES/ERP
เชื่อม SDS และฉลากกับล็อตผลิตจริง
การเก็บ PDF ไม่เท่ากับ version control ต้องมี product/formulation, destination market, language, classification basis, effective date, placement-on-market rule, customer statement และ approval status ตอน filling/shipment ระบบต้องเลือกเวอร์ชันอนุมัติที่ใช้กับ transaction นั้น
workflow ของ CLP ควรเป็น regulatory signal → affected-product assessment → classification decision → SDS/label authoring → review → approval → future-effective master → old-stock transition decision → deployment → execution evidence เปิด change record แยกสำหรับ hazard classes ใหม่ 22nd ATP และ Article 61(7) ของ Regulation 2024/2865 ตามความเสี่ยง หลักฐานอาจรวม label version/image, printer, reprint และจำนวนฉลากที่ทำลาย
ระบบไม่แทนฐานข้อมูลกฎหมายหรือผู้จำแนกสารที่มีคุณสมบัติ ระบบรับคำตัดสินที่อนุมัติแล้วและทำให้ฝ่ายผลิต/โลจิสติกส์ใช้ได้อย่างสม่ำเสมอ
แปลงข้อกำหนดรายงาน DIW เป็น logic ปริมาณที่ตรวจสอบได้
เอกสาร DIW อธิบายการรายงานสำหรับโรงงานที่อยู่ในขอบเขต เมื่อมีการเก็บหรือใช้สารเคมีอันตรายหนึ่งชนิดตั้งแต่ 1 ตันต่อปี ข่าว DIW เรื่องการรายงานสารเคมี ระบุฐาน “1 ตัน/ปี ต่อสารเคมีอันตรายหนึ่งชนิด” และหน้า iSingle Form ของ DIW เชื่อมไปยังระบบและคู่มือ เอกสารรายปีของ DIW ระบุการยื่นในเดือนเมษายนของปีถัดไป แต่ต้องตรวจสอบขอบเขตโรงงาน รายการสาร ปีข้อมูล แบบ และกำหนดล่าสุดจากประกาศ DIW ปัจจุบันและผู้เชี่ยวชาญในไทยทุกครั้ง
ข้อกำหนดระบบต้องมากกว่าการเก็บ SDS ต้องมี substance ID, CAS หรือ key ที่อนุมัติ, concentration ตาม material/formulation version, purchase, opening/closing balance, production use, transfer และ disposal จำนวนผลิตภัณฑ์ที่ซื้อไม่เท่ากับจำนวนสารที่ต้องรายงานเสมอ รายงานรวมต้อง drill down ไปยัง transaction และ batch ต้นทางได้
ห้ามออกแบบให้ไม่บันทึกยอดต่ำกว่า 1 ตัน เพราะจะรู้ว่าเกิน threshold ระหว่างปีไม่ได้ โรงงานอาจตั้ง alert ที่ 70%, 90%, 100% แต่เปอร์เซ็นต์เหล่านี้เป็นสมมติฐานการปฏิบัติงาน ไม่ใช่ threshold ตามกฎหมาย DIW
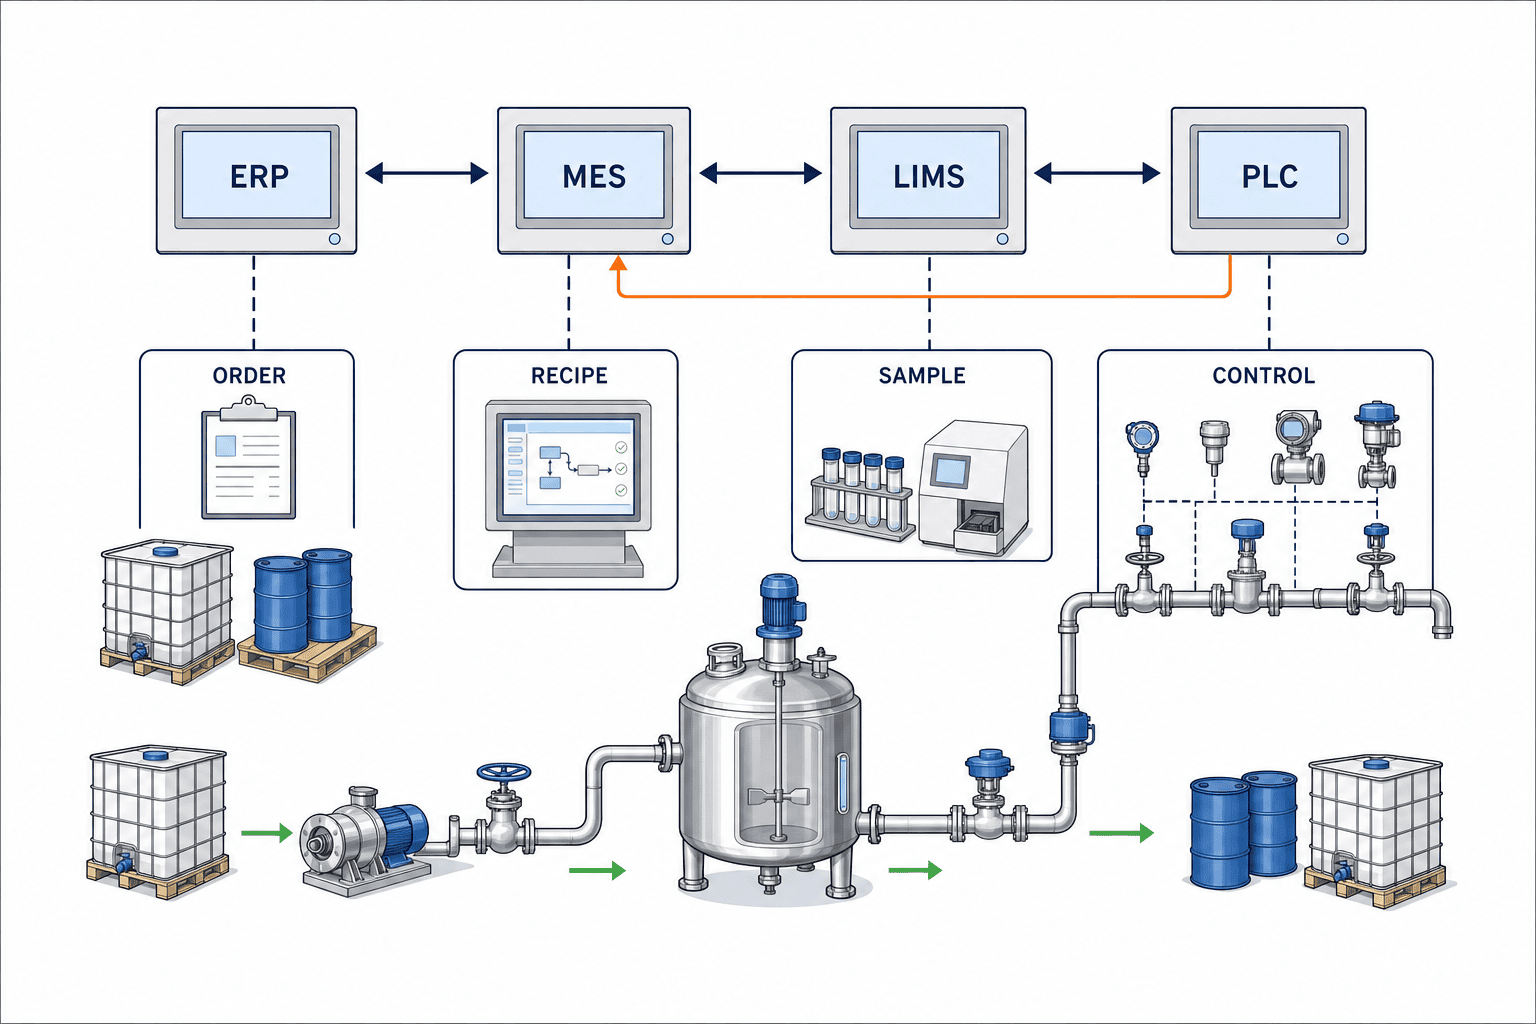
ขอบเขตความรับผิดชอบ ERP, MES, LIMS และ PLC/DCS
ให้เปรียบเทียบ owner ไม่ใช่จำนวน feature
| ระบบ | ความรับผิดชอบหลัก | ข้อมูล authoritative | ไม่ควรบังคับให้เป็นเจ้าของ |
|---|---|---|---|
| ERP | order, purchasing, MRP, finance, standard cost, owned inventory, shipment | product/customer, production order, planned quantity, business status, cost | high-frequency tag, control sequence ละเอียด |
| MES/production management | dispatch, recipe issue, genealogy, electronic batch record, WIP, actual, exception | batch, input/output, person/equipment/version, quality usability, event time | raw instrument data ทั้งหมด, PLC logic |
| LIMS | sample, method, specification, result, OOS, approval | sample, method/spec version, result, disposition, approver | production schedule, equipment sequence |
| PLC/DCS/SCADA | real-time control, interlock, collection, alarm | setpoint, actual, step, equipment state, historian reference | order, cost, final regulatory-document ownership |
flow ทั่วไปคือ ERP→MES ส่ง production order; MES→control layer ส่ง control recipe ที่อนุมัติ; control layer→MES ส่ง step/actual/alarm; MES↔LIMS ส่ง sample request และ disposition; MES→ERP ส่ง consumption, output, waste, time และ status ต้องออกแบบ communication loss, retry, duplicate, reversed sequence, clock drift และ manual operation ตั้งแต่ต้น
อ่านภาพรวมเพิ่มเติมได้จาก พื้นฐานระบบบริหารการผลิต และ การเปรียบเทียบระบบบริหารการผลิต ส่วนหมวดงบประมาณการระบุและเชื่อมข้อมูลอยู่ใน ต้นทุนการสร้างระบบ traceability
เขียน RFP ให้เปรียบเทียบหลักฐานและข้อยกเว้น
RFP ที่ใช้ได้ต้องขอ sample data, failure scenario, owner และ acceptance evidence ไม่ใช่คำตอบ yes/no ว่า “รองรับ batch”
คำถามบังคับ
- ใช้แนวคิด ISA-88 ส่วนใด และแทน recipe level กับ batch production record อย่างไร
- แสดง split/join ระหว่าง raw, charge, intermediate, rework, by-product และ product อย่างไร
- ควบคุม tank heel, commingling, partial transfer, negative inventory และ instrument correction อย่างไร
- LIMS hold, release และ result reversal ส่งผลไป MES/ERP อย่างไร
- ควบคุม future-effective SDS/label และ old-stock transition อย่างไร
- audit communication loss, retry, duplicate event และ manual operation ของ controller อย่างไร
- กำกับ instruction ภาษาไทย อังกฤษ ญี่ปุ่น และ master owner อย่างไร
- hosting, data location, backup, RTO/RPO และ maintenance access เป็นอย่างไร
- คิดราคา user, equipment, interface, report, validation และ training เพิ่มอย่างไร
- หาก PoC ไม่เดินหน้าต่อ จะคืน configuration/data ในรูปแบบที่ใช้ได้อย่างไร
เอกสารส่งมอบบังคับ
| เอกสาร | จุดตรวจรับ |
|---|---|
| Fit-gap register | แยก standard, configuration, customization, out-of-scope และ roadmap |
| Data model | key/relation ของ batch, lot, tank, sample, recipe, document version |
| Interface contract | owner, trigger, payload, unit, timestamp, retry, error, monitoring |
| Security matrix | operator, approver, admin, service account, audit, emergency access |
| Migration plan | master, stock, open batch, historical genealogy, document version |
| FAT/SAT scripts | normal, hold, outage, heel, rework และ rollback |
| Operating model | shift support, training, master change, incident, KPI review |
| Commercial table | initial, subscription, interface, support, change, exit cost |
ทำ PoC แบบ end-to-end กับผลิตภัณฑ์หนึ่งกลุ่ม
เลือกผลิตภัณฑ์ที่เป็นตัวแทนและยังจำกัดขอบเขตได้ PoC ควรผ่าน receiving, QC hold, weighing, charge, equipment actual, sample, release, intermediate transfer, filling, label, shipment และ trace ให้มี rework หรือ by-product อย่างน้อยหนึ่งครั้ง รวมถึง tank heel และ communication outage
เกณฑ์ผ่านควรอ้างหลักฐาน
- จ่ายได้เฉพาะ recipe version ที่อนุมัติ
- ล็อต hold ห้าม charge/fill/ship เว้นแต่ผ่าน governed exception
- parent-child lot และ quantity ไม่ขาดหลัง split/merge
- อธิบาย actual และ mass difference ได้
- duplicate controller event ไม่ทำให้ consumption ซ้ำ
- ย้อน SDS/label version ณ manufacturing/shipment time ได้
- backward/forward trace เสร็จในเวลาที่โรงงานอนุมัติ
- restore/rollback พิสูจน์ว่า approved กับ running configuration ตรงกัน
หากต้องตั้งตัวเลข เช่น “อย่างน้อย 19 จาก 20 แบตช์ตัวแทนปิด genealogy ได้โดยไม่แก้มือ” ต้องระบุว่าเป็นสมมติฐานของโรงงาน ไม่ใช่มาตรฐานอุตสาหกรรม และกำหนดตาม product risk กับ baseline data quality
แผนนำร่อง 90 วัน
วันที่ 1–30: ล็อก scope และ data contract
- วันที่ 1–5: อนุมัติ product family, equipment, market, KPI และ accountable owner
- วันที่ 6–10: map normal/exception บนกระดาษ Excel และระบบเดิม
- วันที่ 11–15: อนุมัติ ID ของ batch, lot, tank, sample, recipe, document
- วันที่ 16–20: อนุมัติ responsibility และ event contract ระหว่าง ERP/LIMS/MES/control
- วันที่ 21–25: เตรียม recipe, QC, SDS/label และ genealogy master
- วันที่ 26–30: freeze scenario, acceptance criteria และ FAT data
เดือนแรกไม่ควรเร่งทำ UI มากเกินไป หาก ID และ state ยังไม่นิ่ง interface และ report ทั้งหมดจะต้องแก้ซ้ำ
วันที่ 31–60: configure, integrate และทดสอบ exception
- จ่าย approved recipe และเก็บ actual step
- สร้าง genealogy ของ issue, intermediate, rework, by-product และ filling
- เชื่อม sample request, hold, release และ reversal ของ LIMS
- ทดสอบ transfer, heel, measurement variance และ adjustment
- ควบคุม label selection, reprint และป้องกัน wrong version
- ทดสอบ outage, retry, duplicate event, clock drift และ manual mode
ให้รัน end-to-end scenario ทุกวัน ไม่ควรรอให้ทุกฟังก์ชันเสร็จก่อน integration เพราะจะเกิดสภาพทุกหน้าจอทำงาน แต่ปิด batch ไม่ได้
วันที่ 61–90: FAT, trial, SAT และส่งมอบเจ้าของงาน
- วันที่ 61–70: FAT ด้วยข้อมูลที่ freeze และ regression test ตาม impact ของ defect fix
- วันที่ 71–78: ฝึก super user ตรวจ local procedure, access และ outage workaround
- วันที่ 79–85: รัน batch ตัวแทนในสภาพโรงงานและ reconcile material, quality, trace
- วันที่ 86–88: SAT, backup/restore, rollback และ risk acceptance ของ open item
- วันที่ 89–90: ส่งมอบความรับผิดชอบให้ฝ่ายปฏิบัติการ ทีมสนับสนุน การทบทวน KPI และคณะกรรมการควบคุมการเปลี่ยนแปลงข้อมูลหลัก
90 วันไม่ใช่คำสัญญาว่าจะ roll out ทั้งองค์กร แต่เป็นหน่วยดำเนินการเพื่อได้หลักฐาน production-ready สำหรับ product family และ equipment scope หนึ่งชุด กระบวนการอันตราย validation เข้ม ข้อมูลเดิมไม่ดี หรือ shutdown window จำกัดอาจต้องใช้เวลามากกว่า
แสดงสมมติฐานต้นทุนและ ROI ให้ชัด
ราคา software ต่างกันตาม user, asset, interface, validation, hosting และ support จึงไม่ควรอ้าง market price กว้าง ๆ ให้เทียบ five-year TCO ด้วยขอบเขตเดียวกัน Initial cost รวม software, design, configuration, integration, migration, test, training และ equipment change ส่วน operating cost รวม subscription, infrastructure, support, master maintenance และ revalidation
ตัวอย่างคำนวณสมมติ:
- Initial cost 6,000,000 THB
- Annual operating cost 1,200,000 THB
- Annual benefit: ลด wrong charge/waste 1,800,000 THB, ลด investigation effort 900,000 THB, ลด inventory variance 600,000 THB รวม 3,300,000 THB
annual net benefit = 3,300,000 − 1,200,000 = 2,100,000 THB
simple payback = 6,000,000 / 2,100,000 = ประมาณ 2.86 ปี
five-year net benefit = 3,300,000 × 5 − (6,000,000 + 1,200,000 × 5) = 4,500,000 THB
five-year ROI = 4,500,000 / 12,000,000 × 100 = 37.5%
ตัวเลขทั้งหมดเป็นสมมติฐานเพื่ออธิบายวิธี ไม่ใช่ใบเสนอราคา TOMAS TECH/ผู้ขายหรือผลรับประกัน ห้ามนับประโยชน์ซ้ำ ต้องระบุว่าลด waste นับเฉพาะวัตถุดิบหรือรวม disposal/remanufacture และแรงงานที่ประหยัดเป็น cashable หรือเพียงนำไปทำงานอื่น Sensitivity 50%/100%/150% พร้อมกรณี delay ทำให้ตัดสินใจรอบคอบขึ้น
ใช้ ISO 22400 เป็นกรอบ KPI ไม่ใช่คะแนนสำเร็จรูป
หน้า ISO 22400-1:2014 ระบุกรอบ KPI สำหรับ MOM ที่เป็นกลางต่ออุตสาหกรรมและครอบคลุม batch, continuous และ discrete ISO ทบทวนและยืนยันฉบับนี้ในปี 2025 จึงยังเป็น current version แต่ชื่อมาตรฐานไม่ได้แก้ data quality โดยอัตโนมัติ
กำหนด purpose, formula, unit, product/equipment scope, period, exclusion, data owner และ finalisation time ให้ KPI ทุกตัว ตัวเลือกเริ่มต้นคือ schedule adherence, batch cycle time, right-first-time, QC lead time, unexplained mass-difference rate, rework rate, tank inventory variance และ trace-drill time ต้อง stratify ตาม product/process ก่อนรวมค่าเฉลี่ย
แยก BOI eligibility ออกจาก business case ของ MES
Section 6 ของ Thailand BOI Investment Promotion Guide 2026 (ฉบับเดือนกรกฎาคม 2026) แสดงกิจการและเงื่อนไขกลุ่มเคมี/ปิโตรเคมี โดยในรายการที่อ้างระบุว่าโครงการที่มีเพียง mixing, dilution หรือ phase transition จะไม่ได้รับ promotion ข้อความนี้ไม่ได้หมายความว่าโรงงานเคมีทุกแห่งหมดสิทธิ์ หรือการติดตั้งระบบผลิตทำให้โครงการมีสิทธิ์อัตโนมัติ
ต้องยืนยัน activity ที่ยื่น กระบวนการเปลี่ยนแปลงจริง เครื่องจักร value added เงื่อนไขสิ่งแวดล้อม และเกณฑ์ปัจจุบันกับ BOI/ที่ปรึกษา หากพิจารณามาตรการ Industry 4.0 หรือ efficiency upgrade ให้ประเมินแยกจาก eligibility ของกิจกรรมผลิต ผู้ขายไม่ควรรับรองว่า “ผ่าน BOI” ใน proposal
FAQ: การเลือกระบบบริหารการผลิตเคมี
ฟังก์ชันขั้นต่ำของโรงงานเคมีแบบแบตช์คืออะไร
Recipe version, batch/lot genealogy, QC hold/release, mass balance, rework/by-product, tank inventory, SDS/label version, ERP/LIMS/control integration และ audit trail เป็นแกนหลัก ไม่จำเป็นต้องมาจากผู้ขายเดียว แต่แต่ละ record และ decision ต้องมี owner เดียว
ใช้ ERP อย่างเดียวได้หรือไม่
ERP เหมาะกับ planning, purchasing, finance และ owned inventory ส่วน recipe execution, process step, sample และ complex genealogy มักเหมาะกับ MES, LIMS และ control layer มากกว่า ต้องทำ fit-gap และหลีกเลี่ยง master ซ้ำ
ใช้ ISA-88 แล้วถือว่าครบ compliance หรือไม่
ไม่ครบ ISA-88 เป็นฐานที่ดีสำหรับ batch model, recipe และ batch production record แต่ไม่แทน classification, SDS/label, quality test, electronic record, process safety หรือกฎหมายท้องถิ่น ต้องมี compliance matrix แยก
ใช้ค่าจาก level transmitter เป็นยอดถังอย่างเป็นทางการได้หรือไม่
ไม่ควรใช้เพียงค่าเดียว ต้อง reconcile physical measurement ที่พิจารณา temperature, density, calibration, heel กับ logical lot, QC และ reserved stock ผ่าน adjustment ที่อนุมัติ
PoC ควรใหญ่เท่าใด
90 วันในบทความเป็น planning assumption เริ่มจาก product family และ equipment boundary หนึ่งชุด แต่ต้องใส่ hold, rework, heel, outage และ tracing หาก validation, hazard, shutdown หรือ cleansing ต้องใช้เวลามาก ให้ขยายแผน
คำนวณ ROI อย่างไร
วัด baseline ของ waste, wrong charge, investigation, inventory variance, downtime และ document change เทียบกับ five-year TCO ใช้ cashable benefit เมื่อเป็นไปได้ และห้ามนับ loss เดียวกันซ้ำหลายหมวด
สรุป: ทำให้ทุกฝ่ายใช้ข้อเท็จจริงของแบตช์เดียวกัน
ระบบบริหารการผลิตเคมีจะสำเร็จเมื่อ recipe version, genealogy ของวัตถุดิบ/กึ่งสำเร็จ/ผลิตภัณฑ์, quality disposition, mass balance, tank inventory และ SDS/label version มาบรรจบที่ batch identity ที่กำกับได้ ต้องกำหนดขอบเขต ERP, LIMS, MES และ PLC/DCS ก่อนเลือกหน้าจอ เปรียบเทียบ exception evidence ใน RFP แล้วทดสอบ product family หนึ่งชุด end-to-end ในหน่วยนำร่อง 90 วัน แยกเส้นเวลา CLP ปี 2026 การรายงาน DIW และเงื่อนไข BOI เป็นคำตัดสินคนละชุดที่ผู้เชี่ยวชาญอนุมัติ แล้วให้ระบบบังคับใช้อย่างเชื่อถือได้
หากกำลังนิยาม RFP หรือขอบเขต PoC สำหรับถัง ห้องปฏิบัติการ และ controller เดิมของโรงงานไทย สามารถ ปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นกำหนด data ownership และ acceptance scenario ก่อนเลือกผลิตภัณฑ์
แหล่งอ้างอิง
- ISA-88 Series of Standards — ISA
- ISO 22400-1:2014 — ISO
- New hazard classes 2023 — ECHA
- Regulation (EU) 2024/2865 transitional provisions — ECHA
- CLP legislation and ATPs — ECHA
- Regulation (EU) 2024/2865 — EUR-Lex
- DIW chemical reporting notice
- DIW iSingle Form
- Thailand BOI Investment Promotion Guide 2026 (July 2026)
- GS1 Global Traceability Standard
บทความนี้เป็นข้อมูลทั่วไปด้านระบบและการบริหารการผลิต ไม่ใช่คำปรึกษากฎหมาย การจำแนกสาร ความเห็นเรื่อง BOI หรือการรับประกันคุณภาพ/ความปลอดภัย โปรดตรวจสอบกฎหมาย คำแนะนำหน่วยงาน มาตรฐาน ข้อกำหนดลูกค้า และการตัดสินใจผลิตภัณฑ์ฉบับปัจจุบันกับผู้มีคุณสมบัติ


