


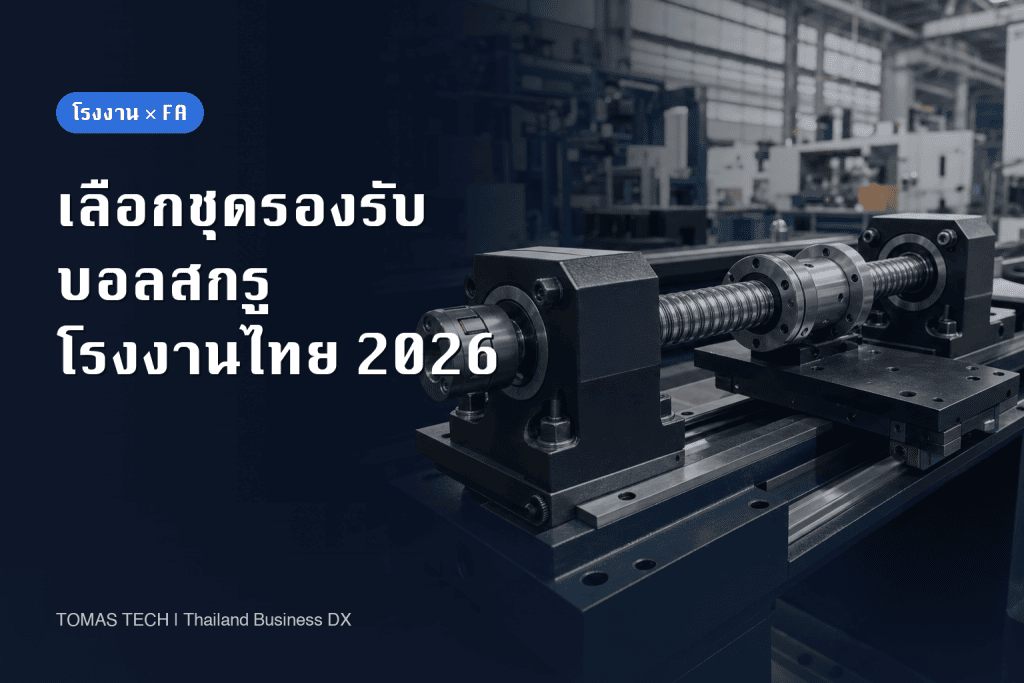
การเลือกบอลสกรูยังไม่ใช่จุดจบของการออกแบบแกนเคลื่อนที่ ชุดตลับลูกปืนรองรับกำหนดตำแหน่งตามแนวแกนของเพลา รับแรง และถ่ายแรงเข้าสู่โครงเครื่อง รุ่นที่หน้าตาคล้ายกันอาจใส่กับปลายเพลาที่กลึงไว้ไม่ได้ หรือมีความสูงแนวศูนย์ไม่ตรงกับฐานเครื่อง บทความนี้ช่วยทีมวิศวกรรมซ่อมบำรุง วิศวกรรมการผลิต และจัดซื้อของโรงงานในไทยกำหนดข้อกำหนดสำหรับแกนใหม่หรือการปรับปรุงเครื่องเดิม หากต้องเลือกตัวบอลสกรูและนัตก่อน โปรดอ่านคู่มือเลือกบอลสกรู และตรวจความสัมพันธ์กับคู่มือเลือกลิเนียร์ไกด์
เริ่มจากแบบประกอบของทั้งแกน
วาดมอเตอร์ คัปปลิง ชุดรองรับด้านยึดแน่น เพลา นัต ชุดรองรับอีกด้าน ลิเนียร์ไกด์ โต๊ะเลื่อน และโครงเครื่องไว้ในแบบเดียวกัน ระบุทิศแรง ด้านมอเตอร์ ผิวอ้างอิง ขนาดปลายเพลา และจุดตรวจรับ หากส่ง RFQ เพียงขนาดตัวเรือน ผู้ขายแต่ละรายอาจตีความขอบเขตต่างกัน THK อธิบายว่าชุดรองรับเป็นชิ้นส่วนตลับลูกปืนเฉพาะสำหรับใช้คู่กับบอลสกรู โดยรูปแบบทั่วไปใช้ตลับลูกปืนสัมผัสเชิงมุมที่ปรับพรีโหลดแล้วในด้านยึดแน่น และใช้ตลับลูกปืนเม็ดกลมร่องลึกในด้านรองรับ นี่เป็นคำอธิบายหน้าที่ ไม่ได้หมายความว่ารุ่นต่างยี่ห้อใช้แทนกันได้ ให้ยึดแบบและคู่มือรุ่นที่เลือกเป็นหลักตามข้อมูลผลิตภัณฑ์ THK
1. แยกหน้าที่ด้านยึดแน่นและด้านรองรับ
ด้านยึดแน่นกำหนดตำแหน่งตามแนวแกนและรับแรงตามแนวแกนตามการออกแบบ ส่วนด้านรองรับประคองปลายอีกด้านและช่วยให้แกนหมุนตามเงื่อนไขที่กำหนด การยึดทั้งสองด้านตามแนวแกนโดยไม่ตั้งใจอาจทำให้การขยายตัวจากความร้อนและความคลาดเคลื่อนในการประกอบไม่มีทางชดเชย แต่การตัดด้านรองรับออกเพียงเพราะเห็นว่าเพลาสั้นก็ไม่ใช่หลักทั่วไป ต้องประเมินความยาว ความเร็ว แนวติดตั้ง และวิธีเลือกของผู้ผลิต
THK มีรุ่นด้านยึดแน่นแบบเหลี่ยม EK และ BK แบบกลม FK และ FKT รวมทั้งกลุ่มด้านรองรับ การเปรียบเทียบควรดูความสูงแนวศูนย์ ผิวอ้างอิง รูยึด พื้นที่ขันสกรู รูปปลายเพลา และชิ้นส่วนรอบข้าง หน้ารุ่นของ THK เชื่อมไปยังแบบมิติและรูปปลายเพลาที่แนะนำ ส่วน NSK ระบุว่าชุด WBK มีชุดประกอบทั้งด้านยึดแน่นและด้านรองรับสำหรับบอลสกรู NSK ที่กลึงปลายตามมาตรฐาน อย่าสรุปจากหน้า NSK ว่าจะเข้ากับเพลาต่างยี่ห้อโดยไม่ตรวจแบบ

ในแบบประกอบให้กำหนดชัดว่าปลายใดเป็นด้านยึดแน่น ตรวจทิศแรง ผังชุดขับ และพื้นที่ถอดซ่อม แกนแนวตั้งต้องมีการประเมินการค้างตำแหน่งและการป้องกันการตกแยกจากความสามารถของชุดรองรับ แกนแนวนอนควรแจ้งแรงในทั้งสองทิศทางของการเคลื่อนที่ ใช้พิกัดและคำว่า “Motor side” กับ “Opposite side” ในแบบ เพราะคำว่าซ้ายและขวาเปลี่ยนไปตามมุมมอง ถ่ายภาพเครื่องและอ่านป้ายรุ่นก่อนถอดชิ้นส่วน
2. ตรวจปลายเพลาที่กลึงก่อนสั่งซื้อ
เส้นผ่านศูนย์กลางระบุของบอลสกรูไม่จำเป็นต้องเท่ากับเส้นผ่านศูนย์กลางเบ้าตลับลูกปืนที่ปลายเพลา บ่าเพลา ตำแหน่งเบ้า เกลียว นัตล็อก ปลอก และซีลต้องตรงกับแบบตัดของชุดรองรับ แม้รูตลับลูกปืนดูพอดี หากตำแหน่งบ่าไม่ตรง วงแหวนในอาจนั่งไม่เต็มหน้าและคัปปลิงอาจเลื่อนตำแหน่ง THK มีบอลสกรูแบบกลึงปลายสำเร็จที่ออกแบบให้ใช้กับชุดรองรับเฉพาะ จึงควรตรวจเป็นคู่
แนบรุ่นบอลสกรูและเลขแก้ไขแบบ แบบปลายเพลาทั้งสองด้าน รุ่นและเลขแก้ไขแบบชุดรองรับ รวมถึงรายการนัตล็อกและปลอกในใบสอบราคา หากซื้อเพลากับชุดรองรับจากคนละบริษัท ให้ทั้งสองฝ่ายรับรองจุดต่อจากแบบเดียวกัน งานปรับปรุงเครื่องเดิมต้องแยกค่าที่วัดจริงจากแบบเดิม เพราะเคยมีการกลึงแก้ไขได้ การซ้อนโมเดล 3D ภายนอกอย่างเดียวไม่พอ ต้องดูหน้าสัมผัสตลับลูกปืนในแบบตัด
| จุดต่อ | หลักฐานก่อนสั่ง | ความเสี่ยงที่พบบ่อย |
|---|---|---|
| ปลายด้านยึดแน่น | แบบบ่า เกลียว และเบ้าตลับลูกปืนที่อนุมัติ | วงแหวนในไม่เข้าที่ |
| ปลายด้านรองรับ | แบบปลายและผังการรองรับ | คิดว่าปลายทั้งสองกลึงเหมือนกัน |
| ความสูงแนวศูนย์ | มิติจากผิวอ้างอิงเครื่อง | บอลสกรูไม่ตรงกับไกด์ |
| ผิวติดตั้ง | ดาตัม รูยึด และพื้นที่ขัน | ใช้รูเดิมโดยไม่ตรวจผิว |
| อุปกรณ์ร่วม | BOM ที่ครบถ้วน | ขาดนัตล็อก ปลอก หรือซีล |
3. แยกแรง ความแข็งแกร่ง และความร้อน
คำว่า “รับแรงได้” ไม่เพียงพอ แจ้งแรงตามแนวแกนสูงสุด รูปแบบการทำงานปกติ แรงกระแทก ความเร็ว ความแม่นยำที่ต้องการ การโก่งที่ยอมรับได้ และแนวติดตั้ง ความสามารถรับแรงสถิตกับความแข็งแกร่งตามแนวแกนตอบคนละคำถาม ชุดรองรับอาจไม่เสียหายจากแรง แต่ยอมให้โต๊ะเคลื่อนเกินที่กระบวนการยอมรับได้ ต้องกระจายค่าการเคลื่อนที่ที่ยอมได้ไปยังเพลา ชุดรองรับ โครง โต๊ะ และไกด์
ระบุให้ชัดว่า “พรีโหลด” หมายถึงพรีโหลดของนัตบอลสกรูหรือของตลับลูกปืนด้านยึดแน่น แม้ผู้ผลิตปรับพรีโหลดตลับลูกปืนมาแล้ว การขันนัตล็อก สกรูยึด และสภาพผิวติดตั้งยังมีผล ให้ใช้คำแนะนำของรุ่นที่เลือก ไม่กำหนดแรงบิดเดียวใช้กับทุกยี่ห้อ ความร้อนจากการหมุนและเครื่องรอบข้างอาจทำให้ตำแหน่งตอนเริ่มเครื่องกับหลังอุ่นเครื่องต่างกัน การประเมินต้องทราบความยาวที่มีผล วัสดุ การกระจายอุณหภูมิ และวิธียึด หากกระบวนการไวต่ออุณหภูมิ ให้กำหนดจุดวัดและทดสอบทั้งสภาวะเย็นกับอุ่นใน FAT/SAT
THK ประกาศรับคำสั่งซื้อชุดด้านยึดแน่น FKT เมื่อ 30 เมษายน 2026 โดยประกาศทางการ ระบุโครงสร้างตลับลูกปืนสัมผัสเชิงมุมสามแถวและเป้าหมายด้านแรงสูงกับความแข็งแกร่ง FKT เป็นตัวเลือกให้เปรียบเทียบในแกนที่รับแรงมาก แต่ไม่ได้รับประกันว่าแทนรุ่นเดิมได้ทันที หรือทำให้อายุใช้งานดีขึ้นทุกกรณี ต้องตรวจทิศแรง ขนาด ปลายเพลา และผลการเลือกของรุ่นจริง

4. ตรวจฐานเครื่องและแนวไกด์
ชุดรองรับที่แม่นยำไม่สามารถแก้ผิวฐานที่เอียงได้ หากบอลสกรูกับลิเนียร์ไกด์ไม่ขนาน แรงด้านข้างและแรงต้านอาจเปลี่ยนตามตำแหน่งนัต ตรวจผิวอ้างอิง ความเรียบ ความตั้งฉาก บ่ากำหนดตำแหน่ง และความแข็งแรงของจุดยึดตามแบบเครื่อง อย่านำค่าความคลาดเคลื่อนของชิ้นส่วนเดียวไปใช้เป็นค่าของแกนประกอบทั้งหมด
ตกลงลำดับการประกอบก่อนเริ่มงานว่าไกด์ใดเป็นฐานอ้างอิง ปรับแนวเพลาเมื่อใด และขันสกรูขั้นสุดท้ายเมื่อใด การดึงเพลาให้เข้าที่ด้วยสกรูอาจหมุนด้วยมือได้ แต่เกิดความร้อนหรือสั่นเมื่อใช้ความเร็วจริง ตรวจแรงต้านตลอดระยะวิ่งก่อนและหลังขันสุดท้าย ใช้คำแนะนำรุ่นจริงสำหรับลำดับขัน แรงบิด การป้องกันคลาย และการหล่อลื่น งานปรับปรุงเครื่องในไทยควรสำรวจฐานเดิมล่วงหน้า รวมถึงเวลาหยุดเครื่อง ทางเข้าเครื่องมือ การแยกพลังงาน และการตรวจชิ้นงานแรก
5. เปรียบเทียบแบบที่อนุมัติ ไม่ใช่ชื่อกลุ่มผลิตภัณฑ์
THK, NSK และ HIWIN ต่างมีชิ้นส่วนที่เกี่ยวข้อง แต่ชื่อกลุ่มและคู่มาตรฐานไม่จำเป็นต้องเหมือนกัน ภาพรวม HIWIN และคลังแค็ตตาล็อก HIWIN เป็นช่องทางทางการสำหรับดูเอกสารปัจจุบัน การมีชื่อ “support unit” เหมือนกันไม่ยืนยันว่าขนาดใช้แทนกันได้ ตารางเปรียบเทียบต้องใส่รหัสรุ่นและเลขแก้ไขแบบ
| ประเด็น | หลักฐานที่ควรขอ |
|---|---|
| ความเข้ากันของปลายเพลา | แบบตัดและตารางคู่รุ่นที่อนุมัติ |
| สมรรถนะด้านยึดแน่น | ผลเลือกตามแรงและความแข็งแกร่งของรุ่น |
| ด้านรองรับ | ผังตลับลูกปืนและคู่มือประกอบ |
| ความสูงและรูยึด | CAD ขนาดฐานที่วัดจริง แบบติดตั้ง |
| บริการและอะไหล่ | วิธีขัน หล่อลื่น ถอด และรายการอะไหล่ |
| ขอบเขตการจัดซื้อ | รายการชิ้นส่วน งานกลึง ติดตั้ง และทดสอบ |
เปรียบเทียบต้นทุนเมื่อใช้งานจริงทั้งค่ากลึงปลายเพลา ปรับฐาน ตั้งแนว เวลาหยุดเครื่อง และการทดสอบ ไม่ใช่ราคาตัวเรือนเพียงอย่างเดียว หากแกนเดิมสั่นหรือร้อน ควรเก็บหลักฐานหาสาเหตุ ไม่ใช่ซื้อรุ่นเดิมแล้วคาดว่าอาการจะหาย
6. เขียน RFQ ให้ตรวจรับได้
ระบุหมายเลขแกน วัตถุประสงค์ แนวติดตั้ง ระยะวิ่ง ความเร็ว ความเร่ง น้ำหนักบรรทุก แรงภายนอก ความแม่นยำ ชั่วโมงทำงาน อุณหภูมิ และสภาพแวดล้อม แยกงานเดินเครื่องปกติกับงานตั้งเครื่องที่เกิดไม่บ่อย หากยังไม่ทราบค่า ให้ระบุผู้รับผิดชอบการวัดหรือคำนวณและทำเครื่องหมายว่าราคาเป็นเงื่อนไข อย่าให้ผู้ขายแต่ละรายใช้ค่าคาดเดาต่างกัน
ระบุว่าใครจัดหาเพลา ชุดด้านยึดแน่น ด้านรองรับ นัตล็อก ปลอก คัปปลิง ขายึด สกรู ซีล น้ำมันหรือจาระบี และอะไหล่ ระบุงานกลึงปลายเพลา การสำรวจหน้างาน ถอดของเดิม ปรับฐาน ประกอบใหม่ และเริ่มเดินเครื่อง รวมทั้งแบบและบันทึกที่ต้องส่งมอบ เงื่อนไขยอมรับต้องกำหนดวิธีวัดแรงต้านตลอดระยะวิ่ง เสียง การสั่น อุณหภูมิ และตำแหน่งตามความสำคัญของกระบวนการ ไม่มีตัวเลขสากลค่าเดียวสำหรับทุกชุด ให้ผู้ใช้และผู้ขายตกลงเกณฑ์เฉพาะเครื่องก่อนสั่งซื้อ
เก็บเงื่อนไขแรงและงบปรับปรุงเครื่องเดิม
น้ำหนักบรรทุกที่ระบุในแค็ตตาล็อกเครื่องไม่ใช่แรงทั้งหมด แยกแรงจากกระบวนการ แรงกดภายนอก แรงที่ต้องรักษาขณะหยุด และแรงจากการเร่งหรือชะลอ บันทึกการทำงานปกติกับการตั้งเครื่องที่ไม่บ่อยแยกกัน หากยังไม่ทราบค่าให้ระบุผู้วัดหรือผู้คำนวณและให้ราคาเป็นแบบมีเงื่อนไข ความแม่นยำตำแหน่งต้องกำหนดวิธีวัดด้วย: จุดวัดบนโต๊ะ โหลด อุณหภูมิ เวลาหลังหยุด และจำนวนรอบที่ทำซ้ำ ใบรับรองชุดรองรับชิ้นเดียวไม่รับประกันผลของแกนประกอบ
เครื่องเดิมบางขนาดมองไม่เห็นจนกว่าจะถอด แยกขอบเขตที่กำหนดราคาได้แน่กับขอบเขตที่ต้องรอวัดจริง และกำหนดราคา/วิธีอนุมัติงานกลึงที่ไม่คาดไว้ หากกลึงปลายเพลาใหม่ ต้องรวมเวลาถอด ขนส่ง กลึง วัดซ้ำ และประกอบ เทียบการเตรียมแกนสำรองประกอบล่วงหน้ากับการนำเพลาเดิมไปกลึงในพื้นที่ วิธีแรกอาจใช้เงินชิ้นส่วนมากแต่หยุดเครื่องสั้นกว่า วิธีหลังเห็นขนาดจริงชัดแต่หยุดเครื่องนานกว่า ไม่มีราคาและจำนวนวันกลางที่ใช้ได้ทุกเครื่อง
ตารางข้อมูลใน RFQ
| หัวข้อ | ข้อมูลที่ต้องเขียน |
|---|---|
| แกนและวัตถุประสงค์ | รหัสเครื่อง แกน ซ่อมเสียหรือปรับสมรรถนะ |
| เงื่อนไขกล | แนวติดตั้ง ระยะวิ่ง แรง ความเร็ว รอบงาน อุณหภูมิ |
| แบบ | ปลายเพลาทั้งสอง ชุดรองรับ ฐาน ไกด์ คัปปลิง |
| ขอบเขตวัสดุ | สองด้าน อุปกรณ์ร่วม อะไหล่ และผู้จัดหา |
| ขอบเขตติดตั้ง | ตั้งแนว ขัน หล่อลื่น หยุดเครื่อง ประกอบใหม่ |
| การตรวจ | รับเข้า FAT SAT รูปแบบบันทึก ผู้อนุมัติ |
| การควบคุมเปลี่ยน | เลขแก้ไข แบบทดแทน อนุมัติงานกลึงหน้างาน |
7. แยก FAT และ SAT
FAT ก่อนส่งมอบตรวจรุ่น เลขแก้ไข ขนาด การเข้ากันของปลายเพลา อุปกรณ์ร่วม การหมุนด้วยมือ และการทดสอบที่ทำได้ในโรงงานผู้ขาย แต่ผล FAT ไม่แทนการทดสอบบนฐานจริงและโหลดผลิตจริง ขอข้อมูลเครื่องมือ เงื่อนไข ผล และรายการค้าง ไม่ใช่เพียงภาพถ่ายพร้อมคำว่า “ผ่าน”
SAT หลังติดตั้งตรวจแกนบนฐานจริงร่วมกับตัวควบคุมและโหลดจริง ตามความจำเป็นให้ทดสอบไร้โหลดและโหลดผลิต ความเร็วต่ำและความเร็วทำงาน สภาวะเย็นและหลังอุ่นเครื่อง บันทึกระยะวิ่งทั้งหมด เสียง การสั่น อุณหภูมิ ผลตำแหน่ง การค้างตำแหน่ง และการทำงานร่วมกับระบบความปลอดภัย แกนแนวตั้งยังต้องตรวจตามการออกแบบความปลอดภัยของเครื่อง ไม่ใช่เฉพาะใบตรวจรับชุดรองรับ
| ขั้นตอน | หลักฐานที่ต้องเก็บ |
|---|---|
| รับเข้า | รุ่น เลขแก้ไข จำนวน ขนาด สภาพ |
| ประกอบ | ผิวอ้างอิง การตั้งแนว การขัน แรงต้านตลอดระยะวิ่ง |
| FAT | เงื่อนไขที่ทดสอบได้ที่ผู้ขายและรายการเบี่ยงเบน |
| SAT | โหลดจริง โปรแกรมควบคุม อุณหภูมิและตำแหน่ง |
| ส่งมอบ | แบบตามสภาพจริง อะไหล่ วิธีบำรุงรักษา ผู้อนุมัติ |

ตกลงวิธีจัดการเมื่อทดสอบไม่ผ่านก่อนหยุดเครื่อง เริ่มตรวจเครื่องมือวัดและเงื่อนไข แล้วแยกสาเหตุจากแนวประกอบ การขัน การหล่อลื่น โปรแกรมควบคุม และโหลดจริง ข้อบกพร่องชิ้นส่วนกับปัญหาฐานเครื่องมีผู้รับผิดชอบต่างกัน เก็บรหัสเครื่องมือ สถานะสอบเทียบ ความเร็ว โหลด อุณหภูมิ ตำแหน่งวัด เลขแก้ไขแบบ ผู้ตรวจ และวันเวลาไว้กับผลทุกชุด
ในสัญญาควรกำหนดเงื่อนไขการวัดซ้ำ ผู้รับผิดชอบแก้ไข กำหนดเวลาแก้ไข และว่าต้องทำ FAT หรือ SAT ซ้ำทั้งหมดหรือเฉพาะรายการที่ได้รับผลกระทบ หากค่าอุณหภูมิเกินเกณฑ์ ให้ตรวจสภาพแวดล้อมและเครื่องมือก่อนแก้ส่วนเครื่องจักร เพื่อไม่ให้ทีมหน้างานเสียเวลาหาสาเหตุโดยไม่มีหลักฐาน หลังแก้ไขให้บันทึกค่าก่อนและหลังในเงื่อนไขเดียวกัน ไม่เปลี่ยนเกณฑ์ผ่านงานภายหลังเพียงเพื่อปิดงานเร็ว
8. ความผิดพลาดที่พบบ่อยและลำดับเริ่มโครงการ
อย่าสลับด้านยึดแน่นกับด้านรองรับเพราะตัวเรือนหน้าตาใกล้กัน ตรวจตำแหน่งตอนรับของและบนแบบประกอบ อย่าดูเพียงเส้นผ่านศูนย์กลางระบุในการตัดสินความเข้ากันของปลายเพลา อย่าแก้ปัญหาความแข็งแกร่งทั้งแกนด้วยการเปลี่ยนตลับลูกปืนเพียงจุดเดียว และอย่าใช้แรงบิดขันจากรุ่นที่ดูคล้ายกัน ปิดงานด้วย SAT ที่หน้างาน ไม่ใช่อาศัย FAT อย่างเดียว
เริ่มจากสำรวจเครื่องและประวัติอาการ วาดแบบทั้งแกน ขอผลเลือกรุ่นและแบบปลายเพลาจากผู้ผลิต เปรียบเทียบข้อเสนอที่มีขอบเขตเดียวกัน และล็อกเลขแก้ไขแบบก่อนสั่งซื้อ ตรวจของก่อนหยุดผลิต ระหว่างประกอบให้ตรวจผิวอ้างอิงและแรงต้านตลอดระยะวิ่งเป็นขั้นตอน หลังเริ่มผลิตให้เก็บค่าเริ่มต้นของเสียง อุณหภูมิ การสั่น และตำแหน่งสำหรับซ่อมบำรุง จัดบันทึกการเปลี่ยนแปลงร่วมกันระหว่างวิศวกรรม จัดซื้อ ซ่อมบำรุง ระบบควบคุม และผู้รับเหมา
สำหรับแกนที่หยุดแล้วทำให้ทั้งไลน์หยุด ชุดสำรองควรพิจารณามากกว่าตัวเรือนรองรับเพียงชิ้นเดียว ตรวจว่าต้องมีบอลสกรูพร้อมปลายเพลาที่ถูกต้อง นัตล็อก คัปปลิง เครื่องมือเฉพาะ แบบอนุมัติ คู่มือขัน และวิธีวัดหลังเปลี่ยนหรือไม่ บันทึกสภาพเก็บรักษาเพื่อป้องกันคราบ ฝุ่น และรอยกระแทก ติดตามเลขแก้ไขของชิ้นส่วนสำรอง มิฉะนั้นมีอะไหล่ในคลังแต่ประกอบเข้ากับเครื่องไม่ได้
9. แผนปรับปรุงและซ่อมบำรุงที่ทำได้จริงในโรงงานไทย
การสำรวจหน้างานควรมาก่อนใบสั่งซื้อ รวบรวมประวัติการเสีย ช่วงเวลาหยุดผลิต แบบเดิม และประวัติการกลึงซ่อมปลายเพลา แยกมิติที่วัดได้ขณะเครื่องทำงานออกจากมิติที่ต้องถอดจึงจะวัดได้ หากต้องเปิดเครื่องจึงเห็นขนาดสำคัญ ให้ระบุความไม่แน่นอนนี้ใน RFQ พร้อมผู้รับผิดชอบวัดระหว่างหยุดเครื่อง การเสนอราคาตายตัวจากแบบเก่าที่ไม่ผ่านการตรวจอาจกลายเป็นงานเพิ่มเมื่อเริ่มกลึงจริง
ให้วิศวกรรมการผลิตระบุเป้าหมายว่าเป็นการซ่อมเพื่อกลับมาใช้ การเพิ่มอายุ การปรับคุณภาพตำแหน่ง หรือการเพิ่มความเร็ว ฝ่ายซ่อมบำรุงตรวจการเข้าถึงและวิธีเปลี่ยน ฝ่ายจัดซื้อเทียบขอบเขตงานเหมือนกัน ฝ่ายควบคุมส่งข้อมูลโปรไฟล์การเคลื่อนที่และการหาตำแหน่งอ้างอิง ผู้ติดตั้งภายนอกตรวจงานฐานเครื่องและแผนหยุดผลิต ผูกแบบเพลา ชุดรองรับทั้งสองด้าน ฐาน และคัปปลิงไว้กับเลขแก้ไขเดียวกัน หากมีอะไหล่ทดแทน ให้ตรวจจุดต่อทั้งหมดใหม่ ไม่อนุมัติเพียงเพราะราคาถูกกว่า
เปรียบเทียบวิธีลดเวลาหยุดเครื่อง การเตรียมแกนสำรองประกอบล่วงหน้าอาจมีต้นทุนชิ้นส่วนมากขึ้นแต่เปลี่ยนในสถานที่ได้เร็วกว่า การถอดเพลาเดิมไปกลึงปลายช่วยตรวจของจริง แต่ยืดช่วงหยุดเครื่องได้ ไม่มีราคาและเวลามาตรฐานเดียวสำหรับทุกโรงงาน เพราะการเข้าถึง การยก การกลึง และแผนผลิตต่างกัน แยกงานที่เสนอราคาแน่นอนได้จากงานที่ต้องรอวัดหน้างาน พร้อมขั้นตอนอนุมัติค่าใช้จ่ายเพิ่มเป็นลายลักษณ์อักษร
หลัง SAT ให้เก็บค่าพื้นฐานที่ซ่อมบำรุงวัดซ้ำได้ ได้แก่ เสียง อุณหภูมิเรือนรองรับ การสั่น ตำแหน่ง โหลด ความเร็ว จุดวัด และอุณหภูมิแวดล้อม หากเสียงเพิ่มเฉพาะตำแหน่งหนึ่ง ให้ตรวจแนวประกอบหรือปัญหาเฉพาะจุดของเพลาและไกด์ หากเกิดตลอดระยะวิ่ง ให้ตรวจชุดรองรับ การหล่อลื่น และการควบคุมร่วมด้วย ลักษณะอาการช่วยเลือกจุดตรวจแต่ไม่ใช่หลักฐานยืนยันว่าตลับลูกปืนเสีย เก็บภาพติดตั้ง บันทึกแรงขัน การหล่อลื่น แบบ และรุ่นจริงในทะเบียนเครื่อง เมื่อเปลี่ยนความเร่ง น้ำหนักบรรทุก สารหล่อลื่น หรือฐานเครื่อง ให้ทบทวนเงื่อนไขการเลือกรุ่นและผลตรวจรับเดิม
ก่อนสั่งอะไหล่ครั้งถัดไป ตรวจแบบอนุมัติตามลำดับ: เลขแก้ไขและ BOM, บ่าและเบ้าตลับลูกปืนด้านยึดแน่น, รูปปลายด้านรองรับ, ความสูงแนวศูนย์จากผิวอ้างอิง, พื้นที่ขันสกรู และผู้จัดหาอุปกรณ์ร่วม ยืนยันว่าแบบเพลา ชุดรองรับ และฐานชี้ไปยังชุดประกอบรุ่นเดียวกัน หากขาดขนาดหนึ่ง ให้ถามผู้ออกแบบก่อนสั่ง ไม่ปล่อยให้ช่างตัดสินใจในช่วงหยุดผลิต
สรุป
เลือกด้านยึดแน่นและด้านรองรับเป็นส่วนของแกนทั้งชุด ตรวจปลายเพลาและผิวติดตั้งด้วยแบบตัดที่อนุมัติ ประเมินแรง ความแข็งแกร่ง ความร้อน และงานซ่อมบำรุงร่วมกัน ทำ RFQ ที่มีขอบเขตเหมือนกัน และตกลง FAT/SAT ก่อนสั่งซื้อ ขนาดและแรงบิดขันต้องยึดเอกสารล่าสุดของรุ่นที่เลือกเสมอ
ต้องการจัดทำแบบประกอบ ข้อกำหนด RFQ และแผน FAT/SAT สำหรับโรงงานในไทยหรือไม่? ติดต่อ TOMAS TECH หากมีแบบเดิม ภาพเครื่อง หน้าที่ของแกน และอาการที่พบ เราสามารถกำหนดขอบเขตสำรวจและเสนอราคาได้ชัดเจนขึ้น
คำถามที่พบบ่อย
ใช้ชุดรุ่นเดียวกันทั้งสองด้านได้หรือไม่?
ไม่ควรสันนิษฐานเช่นนั้น ทั้งสองด้านมีหน้าที่และองค์ประกอบตลับลูกปืนต่างกัน ตรวจคู่รุ่นที่ผู้ผลิตระบุสำหรับเพลาจริง
รู้ขนาดบอลสกรูแล้วสั่งชุดรองรับได้เลยหรือไม่?
ยังไม่ได้ ต้องตรวจปลายเพลาทั้งสอง บ่า เบ้า เกลียว ความสูงแนวศูนย์ ผิวติดตั้ง และอุปกรณ์ร่วมจากแบบอนุมัติ
FKT เป็นรุ่นแทนที่ดีกว่าโดยอัตโนมัติหรือไม่?
ไม่ใช่ ต้องประเมินทิศแรง ปลายเพลา ฐาน ความร้อน และผลเลือกรุ่นเฉพาะ พร้อมยืนยันใน FAT/SAT
ตัดด้านรองรับออกเพื่อลดต้นทุนได้หรือไม่?
ต้องคำนวณตามความยาว ความเร็ว แนวติดตั้ง และวิธีเลือกของผู้ผลิต ถือเป็นการเปลี่ยนแบบ ไม่ใช่การลดรายการธรรมดา
ควรเก็บบันทึกอะไรไว้ที่โรงงาน?
แบบอนุมัติและเลขแก้ไข รุ่นและขนาดที่รับ แนวและการขัน ผลทดสอบตลอดระยะวิ่ง ตำแหน่งและอุณหภูมิภายใต้โหลดจริง ปัญหา การแก้ไข และผู้อนุมัติ
แหล่งข้อมูลจากผู้ผลิต
- THK: ข้อมูลบอลสกรู
- THK: รุ่นชุดรองรับ EK/BK/FK/FKT
- THK: ข่าว FKT วันที่ 30 เมษายน 2026
- NSK: ชุดตลับลูกปืนรองรับและ WBK
- HIWIN: ภาพรวมบอลสกรูและชุดรองรับ
- HIWIN: คลังแค็ตตาล็อก
ตรวจข้อมูลเมื่อ 10 พฤศจิกายน 2026 ก่อนสั่งซื้อให้ตรวจแบบ พิกัด และวิธีติดตั้งฉบับล่าสุดของรุ่นที่เลือก


