


การนำปฏิทินกำลังเครื่องจักรเข้าระบบจัดตารางการผลิตของโรงงาน ไม่ใช่เพียงใส่วันทำงานในระบบ วันที่มีกะปกติ เวลาพัก วันหยุด และการหยุดซ่อมตามแผนพร้อมกัน ระบบต้องคำนวณช่วงเวลาที่ใช้ได้จริงภายใต้กำลังการผลิตแบบจำกัด และอธิบายได้ว่าทำไมงานจึงลงหรือไม่ลงเครื่อง บทความนี้ใช้บริบทโรงงานในประเทศไทยเพื่อกำหนดข้อมูลปฏิทินของกลุ่มทรัพยากรและเครื่องจักร ลำดับความสำคัญของข้อยกเว้น ช่วงเวลาที่กฎมีผล และวิธีทดสอบใน RFP, FAT และ SAT โดยเน้นกฎด้านเวลา ไม่ใช่การเปรียบเทียบผลิตภัณฑ์ APS ทั้งระบบ
เหตุใดปฏิทินเครื่องจักรที่ไม่ชัดเจนจึงทำให้แผนกำลังจำกัดคลาดเคลื่อน
ระบบจัดตารางนำใบสั่งผลิตไปลงเครื่องจักร คน เครื่องมือ และช่วงเวลา หากปฏิทินยังเปิดเครื่องในวันหยุด นับเวลาพักเป็นเวลาที่มีคน หรือไม่บันทึกช่วงหยุดซ่อม ผลลัพธ์อาจถูกต้องตามข้อมูลที่ป้อน แต่ทำจริงไม่ได้ในหน้างาน ดังนั้นควรตรวจนิยาม “เวลาที่พร้อมใช้งาน” ก่อนสรุปว่าอัลกอริทึมจัดตารางผิด
เอกสาร Operations resources ของ Microsoft อธิบายปฏิทิน วันที่มีผล และกำลังของกลุ่มทรัพยากรใน Dynamics 365 ส่วน เอกสารปฏิทินการผลิตของ Oracle แยกระดับโรงงาน ศูนย์งาน และทรัพยากร รวมถึงข้อยกเว้นของกะ ทั้งสองเป็นพฤติกรรมของผลิตภัณฑ์แต่ละราย ไม่ใช่กฎสากลที่นำไปใช้กับ APS ทุกตัวได้ ต้องให้ผู้ขายสาธิตลำดับกฎและผลลัพธ์ด้วยข้อมูลของโรงงานจริง
หากต้องการกรอบเลือกผลิตภัณฑ์โดยรวม อ่านแนวทางเปรียบเทียบระบบจัดตารางการผลิต สำหรับขอบเขตงานซ่อมและข้อมูลเครื่องจักรที่ต้องส่งให้ระบบจัดตาราง อ่านแนวทางจัดการบำรุงรักษาเครื่องจักร ควบคู่กัน ปฏิทินเวลาไม่ควรถูกใช้แทนข้อจำกัดเรื่องวัตถุดิบ ทักษะ หรือการเปลี่ยนรุ่นผลิต
นิยาม “กำลัง” ก่อนตั้งค่าปฏิทิน
แยกกลุ่มเครื่องจักรออกจากเครื่องแต่ละตัว
สมมติเครื่องตัด A และ B อยู่ในกลุ่ม “ตัด” เดียวกัน กะของกลุ่มคือ 08:00–17:00 แต่ A หยุดซ่อม 14:00–16:00 การคำนวณ 2 เครื่องคูณ 8 ชั่วโมงสุทธิโดยตรงจะไม่เห็นช่วงหยุดของ A ในทางกลับกัน แผนงานระดับหยาบอาจใช้เพียงช่วงเปิดของกลุ่มก็พอ จึงต้องเขียนให้ชัดว่าการตัดสินใจใดใช้กำลังระดับกลุ่ม และการตัดสินใจใดต้องลงถึงรหัสเครื่องกับช่วงเวลา
Microsoft อธิบาย operations scheduling ในระดับการจองกลุ่มทรัพยากร และ job scheduling ในระดับงานและทรัพยากรละเอียดกว่า ก่อนทำเกณฑ์รับมอบ ให้ระบุความละเอียดของแผน หน่วยเวลา และขนาดช่องเวลาที่เล็กที่สุด ไม่ควรใช้ผลรวมรายวันของกลุ่มเป็นหลักฐานผ่านการทดสอบการลงงานรายนาทีให้เครื่องเฉพาะตัว
แยกเวลาเปิด อัตราผลิต และเวลาที่งานต้องใช้
เวลาทำงานตอบว่าเครื่องเปิดเมื่อไร ประสิทธิภาพหรืออัตราการผลิตตอบว่าเมื่อเปิดแล้วผลิตได้เร็วเพียงใด และเวลาวิ่งงานกับเวลาตั้งเครื่องตอบว่างานต้องใช้เครื่องนานเท่าไร หากเครื่องหยุดจริง ให้ปิดช่วงเวลา หากเครื่องเดินช้าลง ให้ปรับเวลาหรืออัตราตามวิธีที่ผลิตภัณฑ์รองรับ การลดเปอร์เซ็นต์ประสิทธิภาพเพื่อซ่อนการหยุดซ่อมทำให้เหตุผลของกำลังที่หายไปตรวจสอบไม่ได้
เอกสาร job scheduling ของ Microsoft แสดงสูตรเฉพาะผลิตภัณฑ์: เวลาที่จองเท่ากับเวลาวิ่งและตั้งเครื่อง คูณ 100 หารเปอร์เซ็นต์ประสิทธิภาพ ผลิตภัณฑ์อื่นอาจมีสูตรและการปัดเศษต่างกัน ในการประชุมออกแบบจึงควรแยกเวลามาตรฐานตามสินค้า เวลาเปลี่ยนรุ่น ผลได้จริง จำนวนเครื่องขนาน และเครื่องมือใช้ร่วมออกจากปฏิทิน เว้นแต่ผลิตภัณฑ์กำหนดให้ใส่ไว้ตรงนั้น
สร้างกะ เวลาพัก และวันหยุดเป็นช่วงเวลาที่ตรวจได้
เริ่มจากสัปดาห์ปกติ แล้วเพิ่มข้อยกเว้นที่มีเหตุผล
สัปดาห์มาตรฐานต้องมีเวลาเริ่มและจบตามวัน กะ เวลาพัก และกะที่ข้ามวัน ถ้าเครื่องหลายตัวทำงานเหมือนกัน การใช้แม่แบบร่วมช่วยลดงานดูแล แต่ต้องตรวจความจริงกับทะเบียนเครื่องและหัวหน้างาน เตาอบต่อเนื่อง เครื่องตรวจที่ทำงานเฉพาะวันธรรมดา และรถยกใช้ร่วมอาจใช้ตารางต่างกัน อย่าบังคับให้ทุกทรัพยากรใช้แม่แบบเดียวเพียงเพื่อให้ฐานข้อมูลดูเรียบง่าย
คำแนะนำด้านประสิทธิภาพตัวจัดตารางของ Microsoft ระบุว่าปฏิทินรายเครื่องจำนวนมากที่เนื้อหาเกือบเหมือนกัน และช่องเวลาย่อยจำนวนมาก อาจเพิ่มภาระการคำนวณใน Dynamics 365 ข้อนี้ไม่ได้หมายถึงตัดเวลาพักที่เปลี่ยนผลของแผนทิ้ง แต่ควรใช้ความละเอียดเท่าที่มีผลต่อการตัดสินใจ และใช้แม่แบบร่วมเฉพาะเมื่อกฎตรงกันจริง
ระบุว่า “วันหยุด” ครอบคลุมโรงงานและกะใด
ไฟล์วันหยุดที่ไม่มีขอบเขตโรงงาน เครื่อง หรือกะยังไม่ครบ โรงงานหลายแห่งในไทยอาจกำหนดวันชดเชยต่างกัน เก็บวันที่ตามเวลาท้องถิ่น ขอบเขต เหตุผล ผู้อนุมัติ ช่วงที่มีผล และรุ่นของปฏิทิน สำหรับกะกลางคืนที่ข้ามวัน ต้องตกลงว่าวันหยุดเริ่มตอนเที่ยงคืน หรือเริ่มพร้อมกะถัดไป ไม่เช่นนั้นทีมแผนกับทีมผลิตอาจอ่านขอบเขตคนละแบบ
Oracle ระบุว่าข้อยกเว้นกะในปฏิทินการผลิตถูกตีความตามเขตเวลาของโรงงาน การใช้งานข้ามประเทศจึงต้องทดสอบค่า UTC บนเซิร์ฟเวอร์ เวลาในสำนักงานใหญ่ และเวลาไทยบนหน้าจอเดียวกัน ใน FAT/SAT ให้ตรวจเหตุการณ์เดียวกันบนหน้าจอ API และไฟล์ส่งออก ช่วงหยุดซ่อมต้องไม่เลื่อนเพียงเพราะผู้ใช้เปิดดูจากประเทศอื่น
เวลาพักของคนอาจไม่ใช่เวลาหยุดของเครื่อง
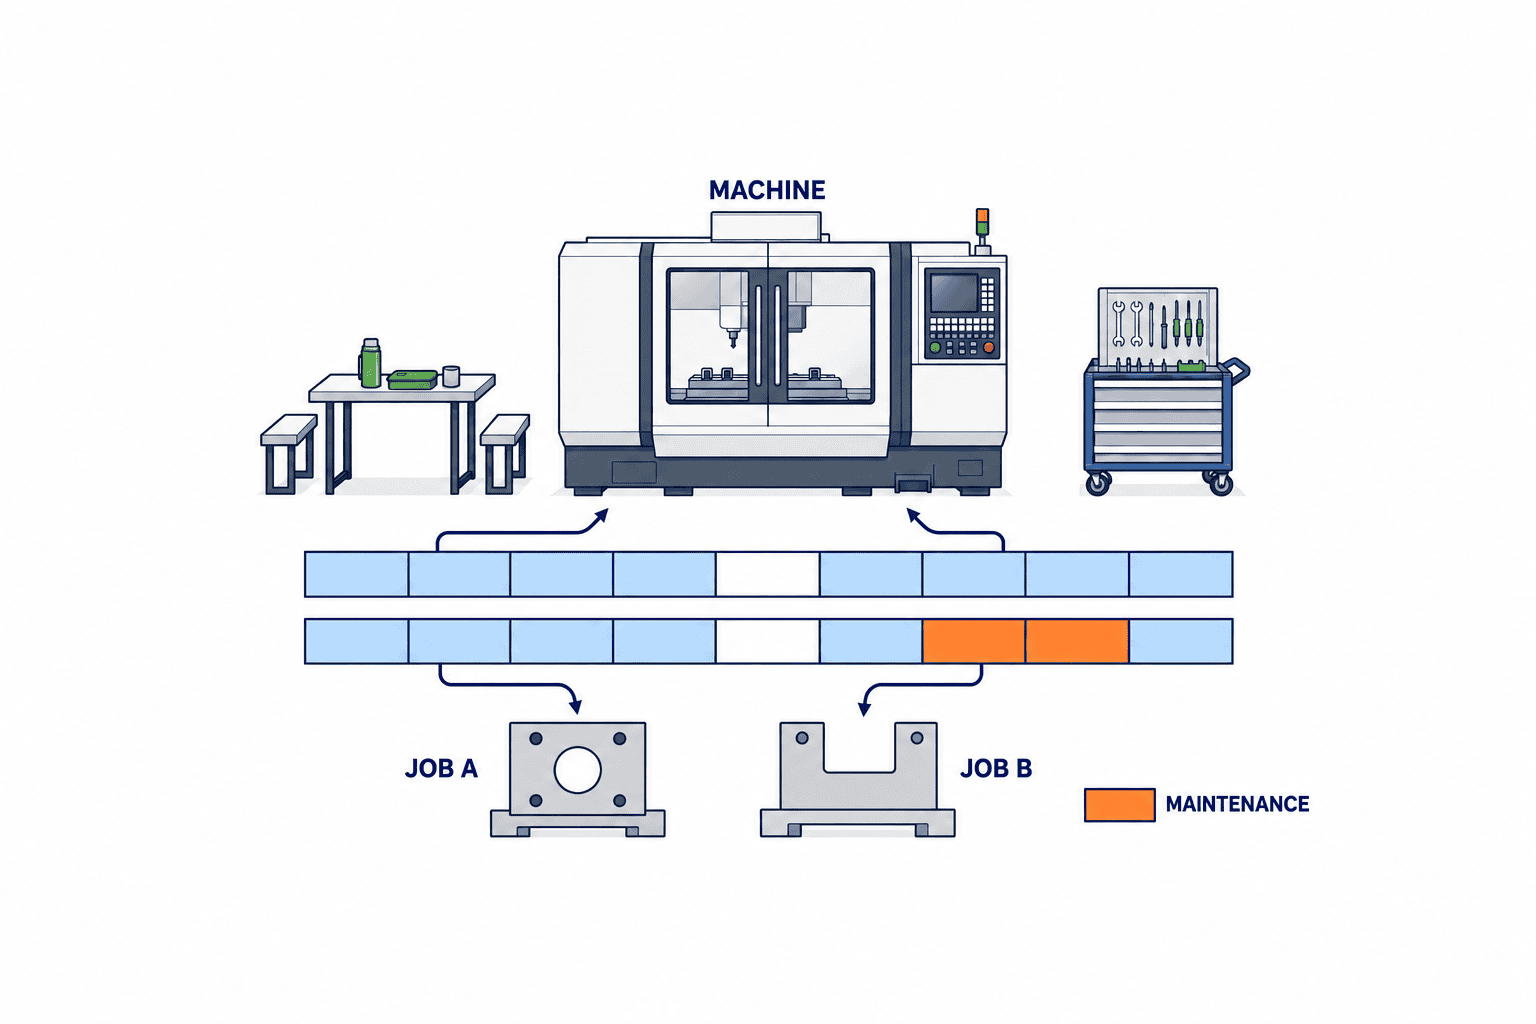
เครื่องบางชนิดเดินอัตโนมัติช่วงพักเที่ยงได้ แต่การโหลดชิ้นงาน เปลี่ยนรุ่น หรือการตรวจคุณภาพต้องใช้คน ถ้าปิดปฏิทินเครื่องทั้งช่วงพัก งานอัตโนมัติก็ถูกหยุดเกินจริง ถ้าเปิดทั้งคนและเครื่อง งานที่ต้องมีคนอาจถูกจัดลงเวลาที่ไม่มีคน เลือกจำลองคนกับเครื่องเป็นทรัพยากรแยก หรือกำหนดกฎเฉพาะขั้นตอนตามความสามารถของผลิตภัณฑ์ ระบุชัดว่างานเริ่ม เดินต่อ หยุด และกลับมาเดินระหว่างพักได้หรือไม่ สำหรับกะ 23:00–07:00 ควรเก็บเวลาเริ่มและจบในเขตเวลาท้องถิ่นจริง ไม่พึ่งเพียงชื่อวันที่ทำงาน
กำหนดการหยุดซ่อมและการทำงานพิเศษ
ช่องว่างในปฏิทินที่ไม่บอกสาเหตุย้อนตรวจยาก ควรแยกหยุดซ่อมตามแผน เครื่องเสีย วันหยุดโรงงาน และกะพิเศษ โดยเก็บรหัสเครื่อง ช่วงเวลา แหล่งข้อมูล ผู้อนุมัติ และประวัติการเปลี่ยน อย่างไรก็ดี ปัญหาทุกอย่างไม่ใช่ “เครื่องปิด” หากการกักคุณภาพมีผลเฉพาะสินค้าเดียว ไม่ควรปิดเครื่องทั้งตัว ให้ใช้ข้อจำกัดระดับสินค้า/คำสั่งผลิตเมื่อระบบรองรับ
Oracle อธิบายการเพิ่ม เปลี่ยน ลบ และแบ่งกะ ซึ่งเป็นวิธีของผลิตภัณฑ์นั้น ใน RFP ให้บรรยายผลที่ต้องการ เช่น วันอาทิตย์เครื่อง A เปิดแต่ B ปิด หรือช่วงกลางกะของ A ปิดเพื่อซ่อม แล้วให้ผู้ขายแสดงว่าทำได้ด้วยการตั้งค่ามาตรฐานหรือพัฒนาเพิ่ม รวมถึงวิธีตัดสินเมื่อเหตุการณ์ซ้อนกัน
ทำตารางลำดับความสำคัญของข้อยกเว้น
ตัวอย่างแนวทางคือ การหยุดเพื่อความปลอดภัยหรือเครื่องเสีย มาก่อนหยุดซ่อมที่อนุมัติ ตามด้วยกะพิเศษที่อนุมัติอย่างชัดเจน วันหยุดโรงงาน และกะปกติ โดยกะพิเศษจะเปิดทับวันหยุดได้เฉพาะเครื่องและช่วงเวลาที่อนุมัติไว้ และเปิดทับการหยุดเพื่อความปลอดภัยหรือซ่อมบำรุงไม่ได้ นี่เป็นเพียงตัวอย่างให้โรงงานตกลง ไม่ใช่ค่าเริ่มต้นของทุกระบบ หากอนุญาตให้เปิดเครื่องในวันหยุด ต้องระบุผู้อนุมัติ ขอบเขต และวันหมดอายุ หากหยุดซ่อมต้องชนะกะพิเศษ ต้องทดสอบแม้ผู้ใช้อีกคนเพิ่มกะพิเศษภายหลัง
| ข้อมูลที่ซ้อนกัน | ผลที่ต้องตกลง | หลักฐานที่ต้องเก็บ |
|---|---|---|
| กะปกติและวันหยุด | ปิดเครื่องที่เกี่ยวข้อง หรือเปิดเฉพาะข้อยกเว้น | โรงงาน ขอบเขต รุ่นวันหยุด |
| วันหยุดและกะพิเศษที่อนุมัติ | เปิดเฉพาะเครื่องที่ระบุ | คำขอ ผู้อนุมัติ วันหมดอายุ |
| กะปกติและหยุดซ่อม | ปิดเฉพาะช่วงซ่อม | เลขงานซ่อม ประวัติแก้ไข |
| กะพิเศษและเครื่องเสีย | เครื่องที่เสียยังปิด | เหตุการณ์และการยืนยันซ่อมเสร็จ |
| กลุ่มเปิดแต่เครื่องหนึ่งปิด | จัดงานให้เครื่องทดแทนที่ได้รับอนุญาต | รหัสเครื่อง กฎทดแทน |
เพิ่มกรณีเหตุการณ์ซ้ำ เวลาจบก่อนเริ่ม ปฏิทินหมดอายุ และคำขอที่ยังไม่อนุมัติ ตกลงว่าจะปฏิเสธ เตือน หรือไม่นำข้อมูลนั้นไปจัดตาราง การปิดที่ยังไม่อนุมัติกับการเปิดกะเพิ่มที่ยังไม่อนุมัติอาจต้องมีค่าปริยายต่างกัน เพราะการละเลยการหยุดเพื่อความปลอดภัยเสี่ยง แต่การเปิดกำลังพิเศษอัตโนมัติโดยไม่มีอนุมัติก็เสี่ยงเช่นกัน
จัดการช่วงมีผลและรุ่นของปฏิทิน
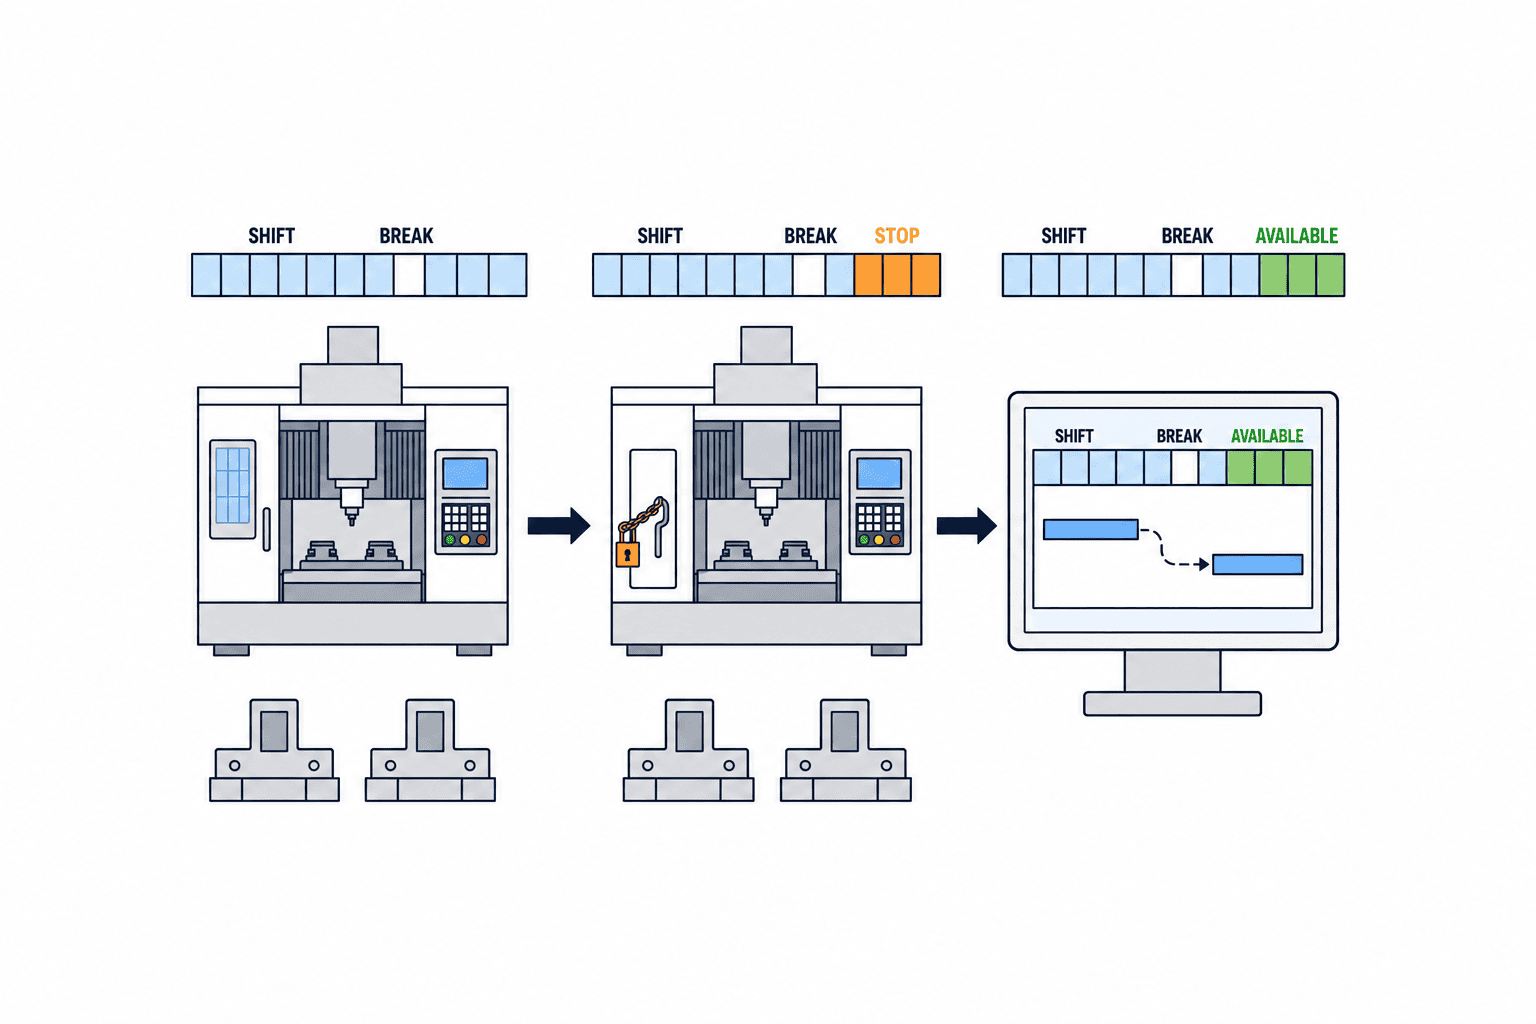
เดือนหน้าเพิ่มกะ เครื่องเก่าถูกปลดปลายเดือน หรือเปิดวันเสาร์เฉพาะฤดูกาล ล้วนเป็นการเปลี่ยนในอนาคต ปฏิทินที่ผูกกับเครื่องควรมีวันเริ่มและวันสิ้นสุด และไม่ปล่อยให้สองรุ่นที่ขัดกันมีผลพร้อมกัน เอกสาร Operations resources ของ Microsoft อธิบายวันมีผลและการไม่ให้ช่วงที่ผูกปฏิทินซ้อนกันในโมเดลของตน แต่ระบบอื่นอาจจัดการรุ่นต่างออกไป
หากผู้ดูแลแก้ทับค่าเดิม จะอธิบายยากว่าแผนที่ปล่อยเมื่อสัปดาห์ก่อนคำนวณด้วยปฏิทินรุ่นใด จึงควรเก็บรหัสรุ่นหรือข้อมูลอ้างอิงที่ย้อนกลับได้ พร้อมข้อยกเว้น เขตเวลา และค่าตั้งการคำนวณ เมื่อเปลี่ยนกะ ต้องกำหนดว่าจะคำนวณคำสั่งผลิตใดใหม่ และงานใดอยู่ในช่วงตรึงแผนที่ห้ามขยับ การแก้ปฏิทินอาจเปลี่ยนกำหนดส่ง จึงเป็นการเปลี่ยนทางธุรกิจด้วย
ความรับผิดชอบควรครอบคลุมแผนผลิต ซ่อมบำรุง หน้างาน และ IT ตัวอย่างเช่นเลื่อนเริ่มซ่อมขึ้นหนึ่งชั่วโมงย่อมกระทบงานที่เตรียมแล้ว ต้องระบุผู้เสนอ ผู้อนุมัติ ผู้ตรวจคำสั่งผลิตที่ได้รับผล และผู้ปล่อยแผนฉบับใหม่ กรณีหยุดฉุกเฉินให้เก็บเวลาที่เกิดเหตุแยกจากเวลาที่อนุมัติย้อนหลัง
ตรวจการคำนวณกำลังจำกัดด้วยตัวอย่างง่าย
ตัวเลขต่อไปนี้เป็นตัวอย่างสมมติของ TOMAS TECH ไม่ใช่ผลจริงของโรงงานหรือข้อรับประกันของซอฟต์แวร์ใด เครื่อง M1 เปิดวันจันทร์ 08:00–17:00 พัก 12:00–13:00 จึงใช้ได้ 8 ชั่วโมง วันอังคารมีกะเดียวกัน แต่หยุดซ่อม 14:00–16:00 จึงใช้ได้ 6 ชั่วโมง วันพุธเป็นวันหยุดโรงงาน ใช้ได้ 0 ชั่วโมง รวมสามวันคือ 8 + 6 + 0 = 14 ชั่วโมง
งาน A ต้องใช้ M1 หกชั่วโมง และงาน B ห้าชั่วโมง สมมติไม่มีเวลาเปลี่ยนรุ่นหรือรอวัตถุดิบ และงานพักระหว่างช่วงที่ไม่ทำงานแล้วเดินต่อได้ A ใช้วันจันทร์ 08:00–12:00 สี่ชั่วโมง และ 13:00–15:00 อีกสองชั่วโมง B ใช้วันจันทร์ 15:00–17:00 สองชั่วโมง และวันอังคาร 08:00–11:00 อีกสามชั่วโมง จบวันอังคาร 11:00 ภาระรวม 6 + 5 = 11 ชั่วโมง ไม่เกิน 14 ชั่วโมง และไม่มีงานอยู่ในเวลาซ่อม
แต่หาก B ต้องเดินต่อเนื่องห้าชั่วโมงตั้งแต่เริ่ม จะไม่มีช่วงใดในสามวันนี้ที่ใส่ได้ วันจันทร์หลัง A เหลือสองชั่วโมง วันอังคารมี 08:00–12:00 สี่ชั่วโมง 13:00–14:00 หนึ่งชั่วโมง และ 16:00–17:00 หนึ่งชั่วโมง วันพุธปิด แม้กำลังรวม 14 ชั่วโมงจะมากกว่าเวลาที่งาน A และ B ต้องใช้รวม 11 ชั่วโมงอยู่ 3 ชั่วโมง แต่ B ยังจัดไม่ได้ นี่คือความต่างระหว่างผลรวมรายวันกับช่วงเวลาที่ทำงานได้จริง ต้องกำหนดกฎเรื่องการหยุดและเริ่มใหม่ตามขั้นตอนและระบบ แล้วตรวจเวลาเริ่ม หยุด กลับมาเดิน และจบใน FAT
ถ้าผลิตภัณฑ์ใช้ประสิทธิภาพ 80% ตามสูตร job scheduling ของ Microsoft เวลามาตรฐาน 5 ชั่วโมงจะจอง 5 × 100 ÷ 80 = 6.25 ชั่วโมง ห้ามสมมติว่า APS ทุกตัวใช้สูตรนี้ ถามผู้ขายถึงลำดับคำนวณเวลาวิ่ง ตั้งเครื่อง ประสิทธิภาพ เวลาพัก และการปัดเศษ แล้วดูหลักฐานจากระบบ
เขียน RFP ของปฏิทินเครื่องจักรให้ตรวจผลได้
ช่อง “รองรับปฏิทิน: ใช่/ไม่ใช่” ไม่พอให้ตัดสินความเสี่ยง ให้ผู้ขายทุกรายใช้ข้อมูลกะ เครื่อง และตารางลำดับข้อยกเว้นชุดเดียวกัน พร้อมผลที่คาดไว้ แล้วแยกสิ่งที่ทำได้ด้วยมาตรฐานออกจากสิ่งที่ต้องเขียนเพิ่ม
| ข้อกำหนด | ข้อมูลทดสอบ | หลักฐานผ่าน |
|---|---|---|
| ลำดับทรัพยากร | โรงงาน ไลน์ กลุ่ม เครื่อง | เห็นการสืบทอดและการทับค่าชัดเจน |
| กะปกติ | สองกะ พัก กะข้ามวัน | ช่วงเปิดปิดตรงบนแกนเวลา |
| วันหยุด | วันหยุดเฉพาะโรงงานและวันชดเชย | โรงงานอื่นไม่เปลี่ยน |
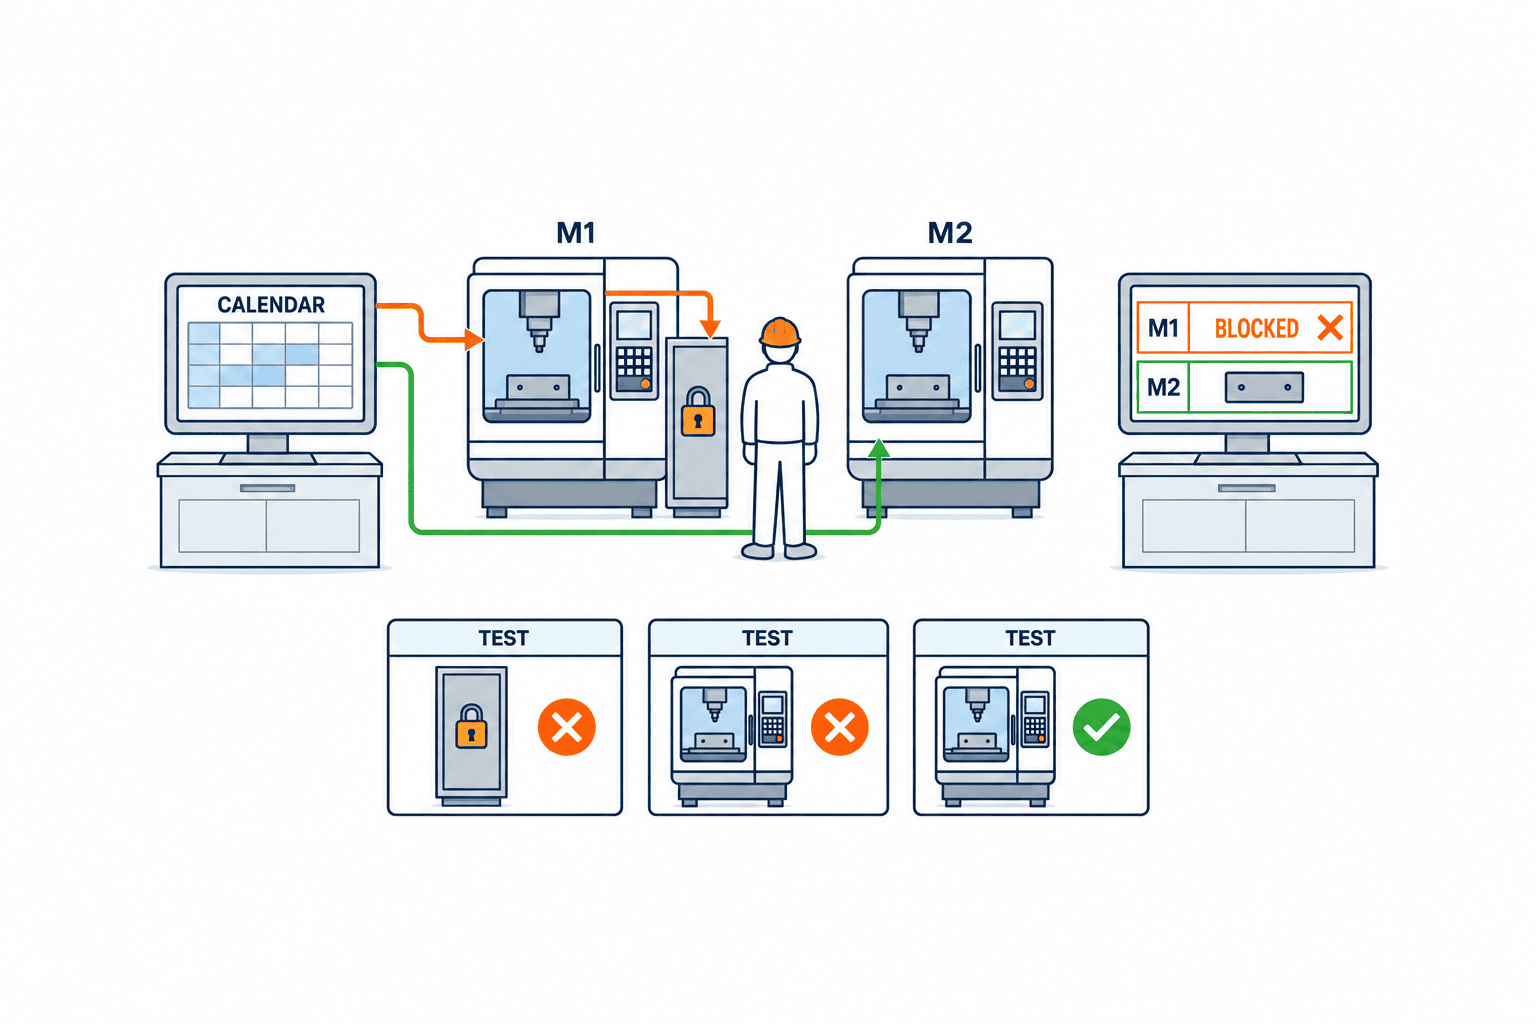
| ซ่อมบำรุง | M1 หยุดบางช่วง M2 เปิด | M1 ไม่รับงาน และพิจารณา M2 ตามกฎ |
| ข้อยกเว้นซ้อน | วันหยุด กะพิเศษ เครื่องเสีย | ใช้ลำดับที่ตกลง |
| ช่วงมีผล | เปลี่ยนกะเดือนหน้า | เปลี่ยนรุ่นตรงวันที่กำหนด |
| กำลังจำกัด | มีงานจองแล้วและหยุดซ่อม | ไม่จองเกินและอธิบายสาเหตุ |
| การเชื่อมต่อ | ERP งานซ่อม MES | แสดงการหน่วง ส่งซ้ำ และข้อมูลซ้ำ |
| ตรวจสอบย้อนหลัง | ผู้อนุมัติ รุ่นแผน การเปลี่ยน | ย้อนสร้างแผนเดิมได้ |
| ประสิทธิภาพ | จำนวนเครื่อง สัปดาห์ ข้อยกเว้นจริง | วัดเวลาและผลลัพธ์ถูกต้อง |
ใบขอราคาไม่ควรแจ้งเพียงจำนวนเครื่อง ต้องบอกจำนวนแม่แบบ สัปดาห์อนาคต และความถี่ข้อยกเว้น โรงงานที่เปลี่ยนเวลาหยุดทุกวันใช้แรงดูแลมากกว่าที่นำเข้าวันหยุดปีละครั้ง แยกต้นทุนไลเซนส์ การดูแลข้อมูลหลัก การเชื่อม CMMS การฝึก และการทดสอบสมรรถนะ
FAT/SAT ที่ค้นพบปัญหาปฏิทินจริง
FAT ใช้ข้อมูลคงที่ในระบบที่ตั้งค่าแล้ว เปรียบเทียบผลกับช่วงเวลาที่คำนวณล่วงหน้า SAT ให้ผู้ใช้จริงกรอกการเปลี่ยนกะและเวลาหยุด อนุมัติ จัดตารางใหม่ และปล่อยงานที่โรงงาน การเห็นปฏิทินบนหน้าจอไม่ถือว่าผ่าน ต้องดูว่างานลงที่ไหน และเหตุใดเครื่องใดจึงใช้ไม่ได้
| รหัส | เงื่อนไข | เกณฑ์ผ่าน |
|---|---|---|
| C01 | กะและพักเที่ยง | งานที่ต้องมีคนไม่ลงช่วงพัก; งานอัตโนมัติตามกฎ |
| C02 | กะข้ามวันและวันหยุดวันถัดไป | ขอบเขตถูกตามเวลาไทย |
| C03 | M1 หยุดซ่อม M2 เปิด | ย้ายเฉพาะเครื่องทดแทนที่อนุญาต |
| C04 | วันหยุดและกะพิเศษอนุมัติ | เปิดเฉพาะขอบเขตและหมดอายุตามกำหนด |
| C05 | เพิ่มกะพิเศษระหว่างเวลาซ่อม | ไม่เปิดเครื่องโดยขัดลำดับความสำคัญ |
| C06 | กำลังเต็มเพราะงานจองเดิม | ไม่จองซ้ำ แสดงเหตุผลและช่องถัดไป |
| C07 | ปฏิทินผูกเครื่องหมดอายุ | ตรวจพบ ไม่กลับไปเปิดปกติเงียบ ๆ |
| C08 | เลื่อนซ่อมให้เร็วขึ้นหลังปล่อยแผน | เห็นงานที่กระทบและความต่างของรุ่น |
| C09 | ส่งเหตุการณ์ซ่อมเดิมซ้ำ | ไม่หยุดซ้ำ มีประวัติแก้ไข |
| C10 | กะ วันหยุด และหยุดซ่อมจำนวนมาก | ผลถูกภายในเวลาที่ตกลง |
แนวทางแก้ข้อผิดพลาดกำลังไม่พอของ Microsoft ตรวจทรัพยากรที่ใช้ได้ ปฏิทิน การตั้งค่า และกำลังว่างตามลำดับ วิธีวิเคราะห์นี้ช่วยตั้งคำถาม แม้แต่ละผลิตภัณฑ์จะแสดงเหตุผลไม่เหมือนกัน เก็บไฟล์นำเข้า ภาพหน้าจอ บันทึกคำนวณ รุ่นแผน ผู้ตัดสิน และผลทดสอบซ้ำเป็นชุดเดียว เตรียมผลที่คาดไว้ก่อนดูเดโมผู้ขาย มิฉะนั้นการทดสอบจะกลายเป็นเพียงการเห็นด้วยกับหน้าจอ
เชื่อมระบบต้นทางและกำหนดเจ้าของงานประจำวัน
กำหนดแหล่งข้อมูลหลักของแต่ละเหตุการณ์ กะอาจมาจากระบบบุคคล แผนซ่อมจาก CMMS/EAM คำสั่งผลิตจาก ERP และผลจริงจาก MES ระบุข้อมูลที่ส่งเข้า APS และความถี่ให้ชัด การหยุดเครื่องที่ MES บันทึกอยู่ไม่ควรกลายเป็นการปิดอนาคตแบบไม่มีกำหนดโดยอัตโนมัติ แยกเวลาเครื่องเสีย เวลาคาดว่าจะกลับมา ช่วงหยุดที่อนุมัติในแผน และเวลาที่กลับมาเดินจริง
การเชื่อมต่อควรมีรหัสเหตุการณ์ รหัสเครื่อง เวลาเริ่มจบพร้อมเขตเวลา ประเภท รุ่น การยกเลิก และพฤติกรรมส่งซ้ำ แสดงเวลาซิงก์สำเร็จล่าสุดและรายการที่ยังไม่สะท้อน เพื่อไม่ให้ปล่อยแผนบนข้อมูลเก่า ถ้าสองฝ่ายลงเหตุหยุดเดียวกัน ต้องกำหนดกฎรวมและทดสอบ
หลังเริ่มใช้ ทีมซ่อมส่งช่วงหยุด ทีมแผนตรวจใบสั่งผลิตที่กระทบ หัวหน้างานอนุมัติข้อยกเว้นกะ และ IT ดูความล้มเหลวของการเชื่อมต่อ ช่วงแรกให้ทบทวนงานที่ไม่ถูกคำนวณใหม่หลังเปลี่ยนปฏิทิน และความต่างระหว่างแผนที่ปล่อยกับผลจริง เลือกตัวชี้วัดฐานเดิม เช่น งานเสร็จตรงเวลา จำนวนแก้แผนใกล้วันผลิต เวลาปรับด้วยมือ และเวลาที่ใช้ลงข้อยกเว้น อย่านำเปอร์เซ็นต์ผลสำเร็จของโรงงานอื่นมาใส่ ROI ของตนเอง
คำถามที่พบบ่อย: ปฏิทินกำลังเครื่องจักรในระบบจัดตาราง
ปฏิทินกำลังเครื่องจักรเหมือนปฏิทินแผนผลิตหรือไม่?
ชื่อเรียกต่างกันตามระบบ ปฏิทินแผนผลิตอาจบอกวันทำการของโรงงาน ส่วนปฏิทินกำลังเครื่องจักรบอกช่วงที่เครื่องหรือกลุ่มพร้อมใช้ ทั้งสองอาจใช้วันหยุดร่วมกัน แต่เวลาซ่อมเฉพาะเครื่องและกะกลางคืนต่างกัน ตรวจความสัมพันธ์จากการตั้งค่าและผลจัดงานจริง
วันหยุดกับหยุดซ่อมซ้อนกัน อะไรมีผลก่อน?
แรก ๆ ทั้งคู่ปิดเครื่องเหมือนกัน แต่เหตุผลสำคัญเมื่อมีคนอนุมัติกะพิเศษในวันหยุด ต้องตกลงว่าหยุดซ่อมยังคงปิดหรือไม่ เก็บสองเหตุการณ์แยก พร้อมผู้อนุมัติและประวัติ แล้วทดสอบลำดับตามที่กำหนด
เปิดกำลังการผลิตแบบจำกัดแล้ว กะใหม่จะสะท้อนอัตโนมัติหรือไม่?
ไม่เสมอไป อาจต้องซิงก์ข้อมูล สร้างปฏิทินใหม่ คำนวณแผนใหม่ และตัดสินใจเรื่องงานที่ปล่อยแล้ว เอกสาร finite capacity ของ Microsoft ยังระบุข้อควรระวังเฉพาะผลิตภัณฑ์เมื่อกำลังเปลี่ยนตามกะ ต้องตรวจเอกสารรุ่นที่ใช้และทดสอบ ไม่สรุปจากการเปิดตัวเลือกเพียงช่องเดียว
จะตรวจปฏิทินเครื่องจักรใน RFP, FAT, SAT อย่างไร?
RFP ระบุผลที่ต้องได้จากกะ พัก วันหยุด หยุดซ่อม ลำดับข้อยกเว้น ช่วงมีผล เขตเวลา และการตรวจย้อนหลัง FAT ใช้ข้อมูลคงที่เทียบเวลาอย่างอิสระ SAT เดินขั้นตอนหน้างานจริงตั้งแต่บันทึก อนุมัติ จัดใหม่ จนปล่อยงาน รวมถึงตรวจผลกับงานที่จองอยู่ก่อน
สรุป
ปฏิทินกำลังเครื่องจักรคือชุดกฎว่าเครื่องใช้ได้เมื่อไร ไม่ใช่รายการวันหยุด ต้องแยกระดับกลุ่มกับเครื่อง กะกับข้อยกเว้น ช่วงมีผลกับลำดับความสำคัญ แล้วตรวจผลกำลังจำกัดถึงระดับเวลา RFP ที่เขียนผลลัพธ์และหลักฐาน FAT/SAT จะช่วยพบความต่างของการตั้งค่าก่อนกลายเป็นงานแก้มือหลังเปิดใช้
หากโรงงานในไทยกำลังนำข้อมูลกะและหยุดซ่อมจริงเข้าระบบจัดตาราง สามารถติดต่อ TOMAS TECH เพื่อหารือการทดลองกับกลุ่มเครื่องเล็ก ๆ หรือจัดทำข้อกำหนดและกรณีทดสอบรับมอบได้ ตั้งแต่ช่วงก่อนเลือกผลิตภัณฑ์
เอกสารอ้างอิงทางการ
- Microsoft: Operations resources
- Microsoft: Scheduling engine performance
- Microsoft: Operations scheduling
- Microsoft: Job scheduling
- Microsoft: Finite capacity planning
- Microsoft: Not enough capacity troubleshooting
- Oracle: Production calendars
- Oracle: Create a shift exception
ตัวเลข ตารางลำดับ และเกณฑ์ทดสอบในบทความเป็นตัวอย่างเพื่ออธิบาย ต้องตรวจความสามารถและลำดับคำนวณตามรุ่นและการตั้งค่าของผลิตภัณฑ์ที่เลือก


