


ลูกค้าส่งแบบฉบับ B มาแล้ว แต่ใบสั่งงานที่หน้างานยังอ้างอิงฉบับ A ที่เคยปล่อยใช้ วิศวกรออกแบบอาจรู้ว่าขนาดใดเปลี่ยน แต่ใบตรวจสอบ จิ๊ก โปรแกรมเครื่องจักร และแบบที่ส่งให้ผู้รับจ้างช่วงอาจยังเป็นฉบับเก่า การใช้ AI เทียบความต่างของแบบแก้ไขจะมีประโยชน์ก็ต่อเมื่อเชื่อมการพบความต่างกับการประเมินผลกระทบ การอนุมัติ และการเปิดใช้ฉบับที่ถูกต้อง บทความนี้ช่วยทีมจัดซื้อและวิศวกรรมในโรงงานไทยกำหนด RFP, PoC, FAT และ SAT ให้ตรวจสอบได้จริง
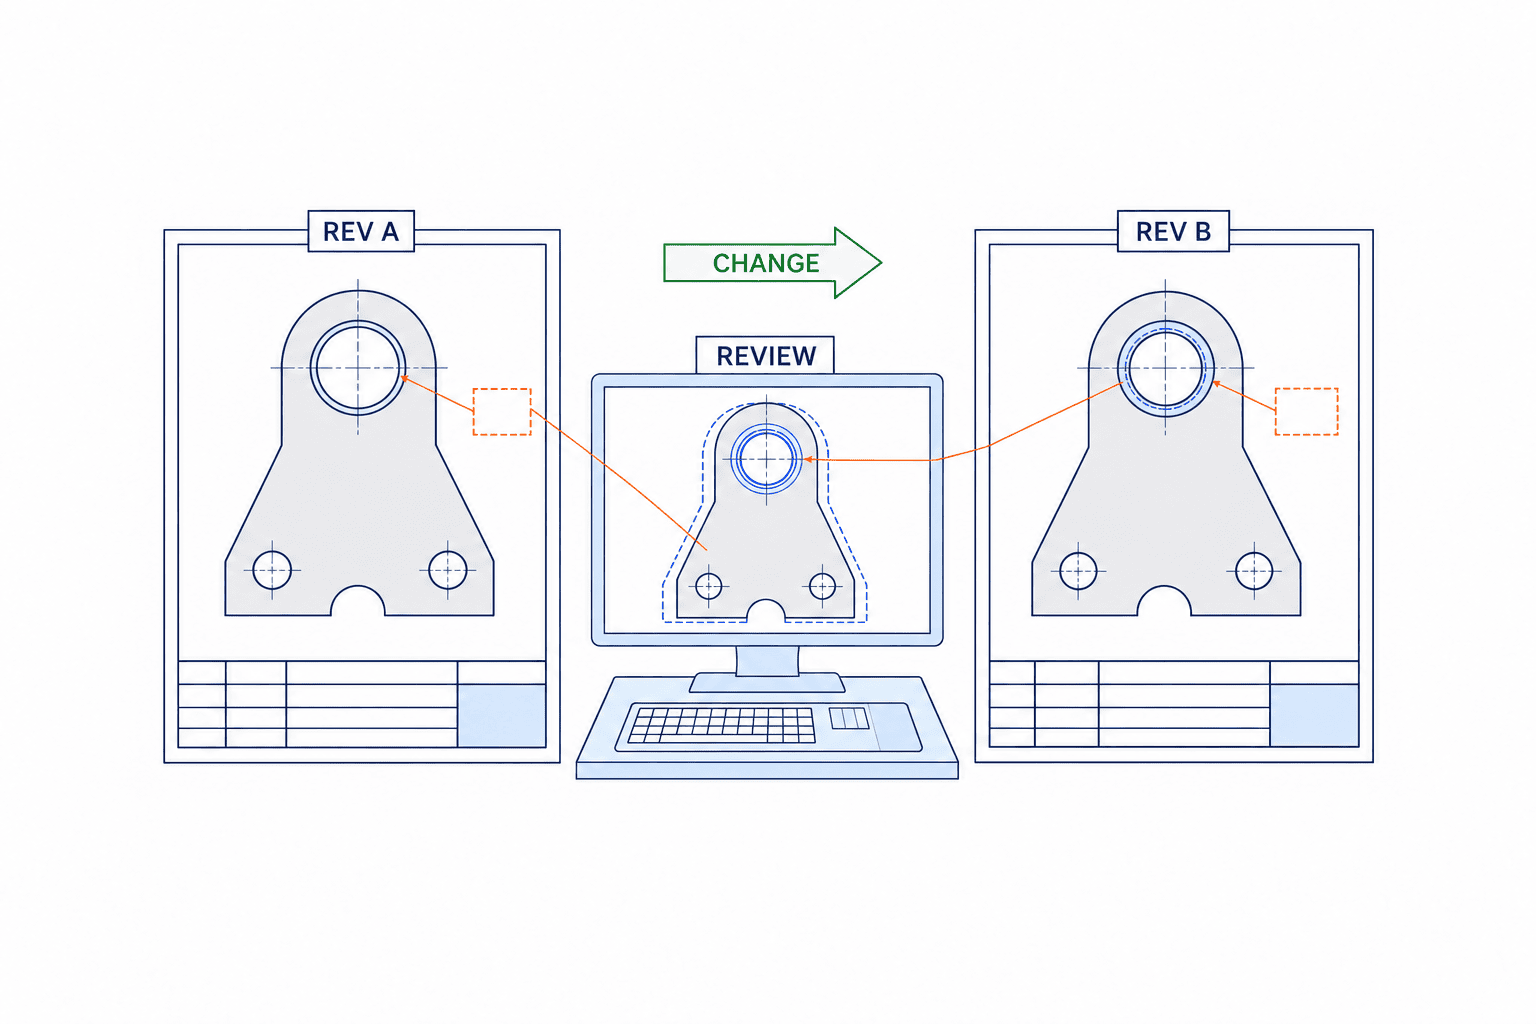
เทียบฉบับ A ที่ปล่อยใช้แล้วกับฉบับ B ที่จะนำมาแทน
กำหนดคู่แบบก่อนเลือกรุ่น AI ฉบับ A คือเอกสารต้นฉบับที่โรงงานใช้อยู่ ส่วน B คือฉบับถัดไปของเลขแบบและผลิตภัณฑ์เดียวกัน ตรวจสอบตัวตนของเอกสาร การอนุมัติของลูกค้า วันที่มีผล และโรงงานหรือไลน์ที่เกี่ยวข้อง แบบร่างของฝ่ายออกแบบไม่จำเป็นต้องเป็นฉบับที่ผลิตอยู่ และแบบที่กรอบชื่อคล้ายกันแต่เป็นคนละผลิตภัณฑ์ห้ามจับมาเทียบ
งานนี้มีขอบเขตต่างจาก AI ตรวจแบบก่อนออกฉบับ ซึ่งค้นหาขนาดที่ขาด ข้อความขัดแย้ง หรือการผิดกฎออกแบบในแบบฉบับเดียว และต่างจาก AI ค้นหาแบบย้อนหลัง ซึ่งช่วยหาเอกสารให้ถูกฉบับ บทความนี้เริ่มหลังระบุแบบ A/B ที่เป็นต้นฉบับแล้ว คำถามคืออะไรเปลี่ยน ผลกระทบถึงข้อมูลผลิตใด และเมื่อใดจึงอนุญาตให้ใช้ B การแสดงวงเมฆสีแดงไม่ได้แปลว่าอนุมัติให้ผลิต
Autodesk อธิบายฟังก์ชันเปรียบเทียบ DWG ที่ไฮไลต์ความต่างด้วยสีและ revision cloud นั่นเป็นตัวอย่างของการค้นพบความต่างที่มองเห็น ไม่ใช่การอนุมัติผลต่อ BOM หรือกระบวนการโดยอัตโนมัติ ความสามารถของผลิตภัณฑ์และชนิดไฟล์ต่างกัน อย่าสรุปว่า PDM/PLM ทุกตัวมี AI เทียบแบบในตัว PTC อธิบายการเปลี่ยนผลิตภัณฑ์เป็นขั้นวางแผน อนุมัติ ปล่อยใช้ และนำไปใช้จริง จึงต้องทดสอบเส้นทางทั้งหมด
กำหนดไฟล์ต้นฉบับและฉบับที่มีผลใช้
ใน RFP ให้ระบุลูกค้า ผลิตภัณฑ์ เลขแบบ ฉบับ ประเภทเอกสาร วันที่ออก สถานะอนุมัติ ID ใน PLM/PDM และค่าแฮชไฟล์ ตกลงว่า PDF, ภาพสแกน หรือไฟล์ CAD ใดเป็นต้นฉบับของแบบแต่ละกลุ่ม หากแปลง PDF ที่ลูกค้าส่งมา ต้องเก็บไฟล์ที่รับจริงและติดตามไฟล์แปลงกลับไปได้ ชื่อไฟล์ที่มีคำว่า latest ไม่ใช่กุญแจควบคุมฉบับ
แยก “ฉบับใหม่สุด” จาก “ฉบับที่มีผลใช้” บางคำสั่งผลิตอาจยังใช้ A ได้จนถึงล็อตหรือวันที่กำหนด ส่วนคำสั่งถัดไปต้องใช้ B เงื่อนไขอาจขึ้นกับโรงงาน ผลิตภัณฑ์ ซีเรียล ล็อต คำสั่งผลิต หรือเวลาเริ่มผลิต หากมีการอนุมัติข้อยกเว้น ให้ผูกเลขอนุมัติ ปริมาณ และวันหมดอายุ AI ป้องกันการใช้ฉบับเก่าไม่ได้หากองค์กรตอบไม่ได้ว่าคำสั่งผลิตหนึ่งต้องใช้ฉบับใด
แปลงความต่างของภาพให้เป็นคุณลักษณะการผลิต
การวางภาพซ้อนกันเป็นเพียงจุดเริ่มต้น ก่อนเทียบต้องปรับขนาดหน้า การหมุน สเกล ตำแหน่ง กรอบชื่อ และแนวภาพสแกน จากนั้นจัดกลุ่มจุดเปลี่ยนเป็นรูปทรง ขนาด พิกัดความเผื่อ GD&T วัสดุ ผิวชิ้นงาน การอบชุบ หมายเหตุ รหัสชิ้นส่วน แบบอ้างอิง และข้อกำหนดตรวจสอบ ผล OCR ต้องเก็บภาพตัดและตำแหน่งบนแบบเดิมไว้ด้วย รายการตัวเลขล้วนตรวจข้อผิดพลาดยาก
ตัวอย่างรูขนาด 10.0 ±0.1 เปลี่ยนเป็น 10.0 ±0.05 ภาพแทบไม่เปลี่ยน แต่เกจ วิธีตรวจ ความสามารถกระบวนการ และเงื่อนไขผู้รับจ้างช่วงอาจเปลี่ยน ในทางกลับกัน การเพิ่มบันทึกในช่องแก้ไขอาจไม่เปลี่ยนคุณลักษณะผลิต AI เสนอความต่างพร้อมหลักฐาน แต่ฝ่ายออกแบบ วิศวกรรมผลิต และคุณภาพเป็นผู้ตัดสินความหมาย ห้ามตัดสิน GD&T หรือพิกัดความเผื่อด้านเดียวจากการดูตัวเลขอย่างเดียว
แยกสถานะความต่าง
หน้าจอต้องแยก “เพิ่ม” “ลบ” “เปลี่ยน” และ “รอพิจารณา” การย้ายภาพฉาย เปลี่ยนฟอนต์ การส่งออก PDF ต่างกัน หรือสแกนเอียงสร้างความต่างลวงได้ การลดสัญญาณรบกวนต้องไม่ทำให้พลาดพิกัดสำคัญ เก็บค่าเก่า ค่าใหม่ ตำแหน่ง ชนิด ภาพต้นทาง ผู้ตรวจ และเหตุผลตัดสิน คะแนนความมั่นใจของ AI ไม่ใช่สิทธิ์อนุมัติ กรณีไม่แน่ใจต้องส่งตรวจ ไม่ใช่สรุปว่าไม่มีความต่าง
ผูกผลกับ BOM กระบวนการ ตรวจสอบ และใบสั่งงาน
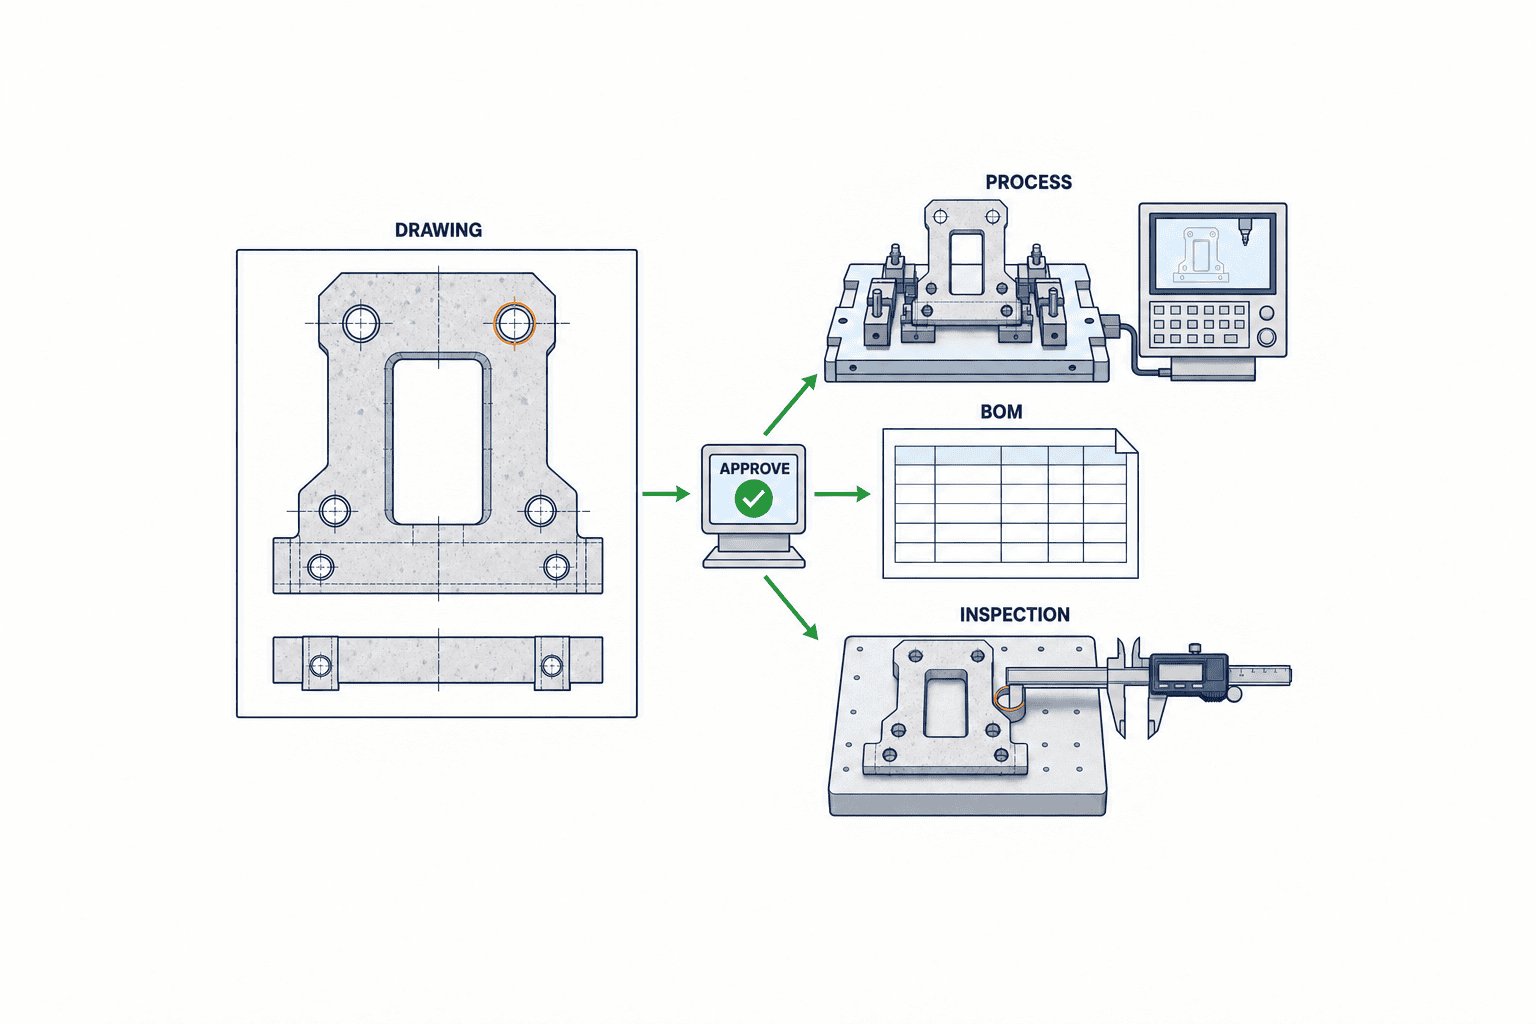
ผลส่งมอบที่สำคัญคือแผนที่ผลกระทบ รูที่เปลี่ยนอาจกระทบชิ้นส่วนซื้อ พินจิ๊ก ขั้นตอนประกอบ โปรแกรม CNC และเกจ วัสดุเปลี่ยนอาจกระทบข้อกำหนดจัดซื้อ วัสดุทดแทน วิธีตัดเฉือน และใบรับรอง ตำแหน่งฉลากอาจกระทบบรรจุภัณฑ์และกล้องตรวจ AI เสนอความเชื่อมโยง แต่เจ้าของงานต้องรับหรือปฏิเสธพร้อมเหตุผล
| ความต่าง | จุดที่ต้องตรวจ | ผู้รับผิดชอบตัวอย่าง |
|---|---|---|
| ขนาดหรือพิกัด | คุณลักษณะควบคุม เครื่องมือวัด ใบตรวจ จิ๊ก | ออกแบบ คุณภาพ วิศวกรรมผลิต |
| วัสดุหรือผิว | eBOM/mBOM ข้อกำหนดซื้อ กระบวนการภายนอก | ออกแบบ จัดซื้อ คุณภาพ |
| ตำแหน่งรูหรือรูปทรง | โปรแกรม จิ๊ก การตั้งเครื่อง โปรแกรมวัด | วิศวกรรมผลิต ผลิต คุณภาพ |
| หมายเหตุหรือเงื่อนไขใช้ | ใบงาน การอนุมัติลูกค้า ล็อต/คำสั่งผลิต | ออกแบบ ควบคุมการผลิต |
เอกสาร PTC เชื่อม eBOM, mBOM, แผนกระบวนการ คุณลักษณะควบคุม และใบสั่งงานที่ส่งไปหน้างาน ดังนั้นผูกแบบหนึ่งใบกับหน้าจอ MES อย่างเดียวไม่พอ ต้องผูกคุณลักษณะที่เปลี่ยนกับชิ้นส่วน บรรทัด BOM งานย่อย รายการตรวจ จิ๊ก ใบงาน และคำสั่งผลิต หากไม่พบลิงก์ ให้แสดง “ยังไม่ได้ลงทะเบียนความสัมพันธ์” ไม่ใช่ “ไม่มีผลกระทบ” บทความ การตรวจขนาดอัตโนมัติ อธิบายเหตุผลที่ต้องกำหนดวิธีวัดควบคู่พิกัดความเผื่อ
สัญญาข้อมูลจาก PLM/PDM ไป MES
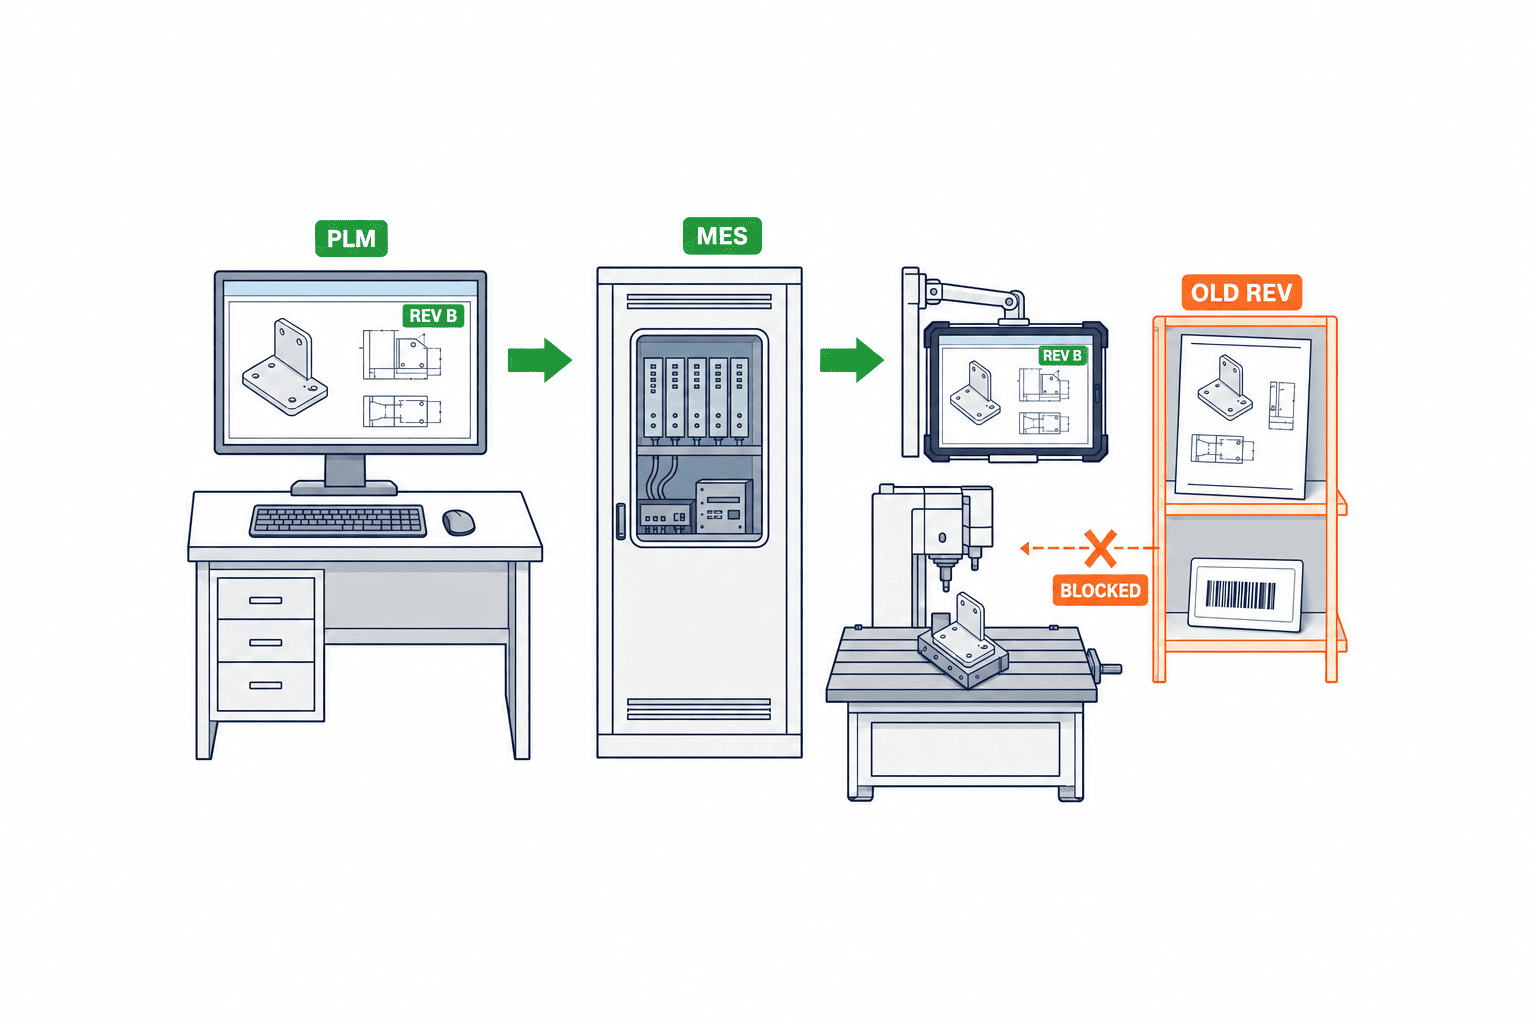
ข้อมูลขั้นต่ำคือเลขแบบ ฉบับ รหัสชิ้นส่วน เลขใบแจ้งเปลี่ยน เงื่อนไขมีผล สถานะอนุมัติ ฉบับ mBOM แผนกระบวนการ ใบสั่งงาน ข้อกำหนดตรวจ และวิธีจัดการฉบับเก่า ไฟล์ PDF แนบอย่างเดียวไม่ช่วยให้ MES รู้ว่าคำสั่งผลิตใดต้องแสดงฉบับไหน หากแบบ B อนุมัติแล้วแต่แผนกระบวนการหรือใบตรวจยังไม่เสร็จ ต้องห้ามปล่อยไป MES อัตโนมัติ
ส่งข้อมูลสำเร็จไม่เท่ากับเปิดใช้งานสำเร็จ MES ต้องยืนยันรับ แก้ความสัมพันธ์ และแสดงชุดข้อมูลที่อนุมัติบนแท็บเล็ตจริง วางแผนการส่งซ้ำ ข้อความซ้ำ และข้อความมาผิดลำดับโดยใช้เลขใบแจ้งเปลี่ยนและฉบับเป็นกุญแจ ตรวจจับกรณีแบบ B ไปถึงแล้วแต่ใบงาน A ค้างอยู่ หากแท็บเล็ตทำงานออฟไลน์ ต้องกำหนดฉบับแคช ระยะเวลายอมให้ข้อมูลเก่า และพฤติกรรมเมื่อเกินกำหนด
ป้องกันใช้แบบเก่าด้วยการกักฉบับและเงื่อนไขมีผล
ไม่ควรลบ A ทิ้งเพราะต้องเก็บประวัติตรวจสอบ ให้เก็บเป็นเอกสารอ้างอิงที่ควบคุม แต่เอาออกจากตัวเลือกผลิต จัดซื้อ และตรวจตามปกติ สำรวจลิงก์โฟลเดอร์ ไฟล์ดาวน์โหลด กระดาษที่พิมพ์ แบบติดบอร์ด ไฟล์ส่งผู้รับจ้าง และ Excel ที่คัดลอกแบบเก่า คำว่า “ใช้เพื่ออ้างอิง” ช่วยเตือน แต่ใช้แทนสิทธิ์เข้าถึงและกฎมีผลไม่ได้
หากอนุมัติออกแบบที่ญี่ปุ่น ผลิตและจัดซื้อที่ไทย และจ้างแปรรูปอีกแห่ง เวลาอนุมัติจุดเดียวไม่ตอบว่างานระหว่างผลิต ของระหว่างขนส่ง และสต็อกที่รอตรวจต้องใช้ฉบับใด ตกลงล็อต ซีเรียล คำสั่งผลิต หรือเวลาเริ่มผลิตที่มีผล บันทึกว่าสต็อกเก่าต้องแก้ไข ใช้โดยอนุมัติพิเศษ ทิ้ง หรือใช้จนหมด กระบวนการเปลี่ยนของ PTC ก็รวมการจัดการสินค้าคงคลังไว้ในแผน
ทดสอบหน้าจอก่อนและหลังวันมีผล ทั้งคำสั่งที่เข้าข่ายและไม่เข้าข่าย รวมถึงขณะออนไลน์ ออฟไลน์ และสแกน QR เก่า QR เก่าอาจเปิด A ในฐานะประวัติได้ แต่หน้าจอต้องบอกชัดว่าไม่อนุญาตผลิต บันทึกฉบับแบบและใบงานที่ใช้งานจริงกับผลการผลิต
เขียน RFP โดยกำหนดความรับผิดชอบในการตัดสิน
คำว่า “AI แม่นยำ” โดยไม่มีหน่วยวัดเปรียบเทียบข้อเสนอไม่ได้ แยกชนิดไฟล์ กลุ่มแบบ การระบุฉบับ การปรับภาพ ชนิดความต่าง หลักฐาน กรณีไม่แน่ใจ การเชื่อมโยงทางธุรกิจ การอนุมัติ การปล่อยใช้ บันทึกตรวจสอบ และความปลอดภัย อย่าเทียบราคาเครื่องมือเทียบ PDF กับงานเชื่อม PLM/MES ในคอลัมน์เดียว
| หัวข้อ RFP | เงื่อนไขที่ทดสอบได้ |
|---|---|
| ข้อมูล | PDF/DWG/สแกนจริง รูปแบบกรอบชื่อ แบบลูกค้า |
| ตัวตน | เลขแบบ ฉบับ อนุมัติ แฮช และการแยกเลขซ้ำต่างลูกค้า |
| ผลต่าง | ค่าเก่า/ใหม่ ตำแหน่ง ภาพตัด และกลุ่มขนาด พิกัด GD&T หมายเหตุ |
| อนุมัติ | รับ ปฏิเสธ พัก ส่งกลับ ตามสิทธิ์และเหตุผลใน log |
| ผลกระทบ | eBOM/mBOM งานย่อย ใบตรวจ จิ๊ก ใบงาน สต็อก |
| เปิดใช้ | เงื่อนไขมีผล กักฉบับเก่า ส่ง MES แคช แจ้งผู้รับจ้าง |
| ความปลอดภัย | ที่เก็บข้อมูล สิทธิ์ เงื่อนไขใช้ฝึกโมเดล การเก็บและคืนข้อมูล |
การนำแบบลูกค้าเข้า AI เป็นเรื่องสัญญาและธรรมาภิบาลข้อมูล ตรวจเงื่อนไขลูกค้า ชั้นความลับ ที่เก็บ การใช้ฝึกโมเดล ผู้รับจ้างต่อ อายุ log และวิธีคืนหรือลบข้อมูล หากแบบบางชุดออกนอกโรงงานไม่ได้ ให้ถามทางเลือกติดตั้งภายในหรือแยกสภาพแวดล้อม ระบุว่าแต่ละครั้งส่งภาพตัดหรือทั้งแบบไปบริการภายนอก
PoC ต้องมีกรณียาก
ใช้ประวัติจริงที่มีพิกัดสำคัญแคบลง วัสดุเปลี่ยน หมายเหตุเปลี่ยน เปลี่ยนเฉพาะกรอบชื่อ ภาพสแกนเอียง ความละเอียดต่างกัน หลายหน้า และหลายภาษา ให้ออกแบบและคุณภาพติดป้ายคำตอบที่ถูกต้อง แยกชุดให้ผู้ขายเรียนรู้กับชุดทดสอบที่เก็บไว้ วัดการพลาดจุดสำคัญ การเตือนเกิน เวลารีวิว ความชัดของหลักฐาน และการพักเคสที่สมเหตุผลแยกกัน
กำหนดเกณฑ์ผ่านตามกลุ่มแบบและคุณลักษณะสำคัญของตน เป้าหมาย “ไม่พลาดการเปลี่ยนคุณลักษณะที่กำหนดและเปิดภาพต้นฉบับได้ในหนึ่งขั้น” ใช้งานได้มากกว่า “ตรวจทุกพิกเซล” เก็บกรณีล้มเหลวและแยกสาเหตุว่าเป็นคุณภาพข้อมูล จับคู่ฉบับผิด OCR จัดแนวภาพ การจัดความหมาย หรือ master data ไม่ครบ
FAT และ SAT ต้องทดสอบเส้นทางเปิดใช้ทั้งหมด
FAT ใช้ข้อมูลที่ตกลงกันในสภาพควบคุม เช่น A→B ทำพิกัดแคบลงจนต้องเปลี่ยนใบตรวจและเกจ สาธิตการตรวจพบ รีวิวโดยคน ผูกใบแจ้งเปลี่ยน และห้ามส่ง MES ก่อนอนุมัติครบ เพิ่มไฟล์หาย ฉบับผิด ส่งซ้ำ ยกเลิก ตรวจ log และการกู้คืน
SAT ใช้ PLM/PDM, ERP, MES, แท็บเล็ต เครื่องพิมพ์ และการแจ้งผู้รับจ้างจริงในโรงงานไทย ตรวจฉบับตามคำสั่ง การเข้าถึง A แคช เครือข่ายล่ม ภาษาไทย/ญี่ปุ่น/อังกฤษ และโซนเวลา สาธิตการยกเลิก B หรือแทน B ด้วยฉบับแก้ถูก ฝ่ายออกแบบ คุณภาพ วิศวกรรมผลิต ควบคุมการผลิต และ IT ลงนามในผลของตน
เก็บ ID ทดสอบ แฮชไฟล์ต้นฉบับ ผลคาดหวัง ผลจริง ข้อแตกต่าง เจ้าของงาน การแก้ และผลทดสอบซ้ำ การพลาดคุณลักษณะสำคัญกับแท็บเล็ตที่ยังให้ผลิตด้วย A เป็นเหตุไม่ผ่านคนละข้อ กำหนดเมื่อใดต้องทดสอบใหม่หากลูกค้าหรือรูปแบบแบบเปลี่ยน
ลำดับเริ่มใช้และข้อผิดพลาดที่ต้องหลีกเลี่ยง
ข้อผิดพลาดแรกคือปิดใบแจ้งเมื่อออกแบบยืนยันความต่างแล้ว ทั้งที่คุณภาพและผลิตยังไม่ได้แก้เอกสารปลายทาง แยกการอนุมัติออกแบบจากอนุมัติให้ผลิต ข้อสองคือใช้ธง “ล่าสุด” อันเดียวกับแบบ BOM กระบวนการ และใบตรวจ ให้แสดงชุดฉบับที่อนุมัติจริง ข้อสามคือคิดว่าอัปเดต MES แล้วกระดาษและแบบที่ส่งผู้รับจ้างจะหายไปเอง ต้องมีประวัติแจกจ่ายและเรียกคืน
เริ่มจากลูกค้าหนึ่งรายและกลุ่มผลิตภัณฑ์หนึ่งกลุ่ม ตกลงต้นฉบับและเงื่อนไขมีผล ทำหน้าจอเทียบ A/B และรีวิว แล้วค่อยเชื่อมแผนที่ผลกระทบ อนุมัติ PLM/MES และกักฉบับเก่า ฝ่ายออกแบบกำหนดเจตนาการแก้ วิศวกรรมผลิตดู mBOM กระบวนการและจิ๊ก คุณภาพดูข้อกำหนดตรวจ จัดซื้อดูผู้รับจ้าง ควบคุมการผลิตดู WIP สต็อกและคำสั่ง IT ดูการเชื่อมและกู้คืน AI เสนอหลักฐาน แต่เจ้าของงานแต่ละฝ่ายอนุมัติ
แนวทาง ISO/TC 176 ว่าด้วยข้อมูลเอกสารระบุหลักฐานการแก้การออกแบบ ผลรีวิว ผู้อนุมัติ และการดำเนินการที่จำเป็น รวมถึงการเปลี่ยนในการผลิต นี่ไม่ใช่ข้อบังคับให้ใช้ AI แต่เป็นเหตุผลที่ต้องเก็บบันทึกการตัดสิน ไม่ใช่เพียงภาพวงจุดต่าง
ออกแบบป้องกันข้อผิดพลาดสามแบบที่เกิดบ่อย
แบบแรกคือผู้พบความต่างกับผู้อนุญาตให้เปลี่ยนการผลิตเป็นคนละฝ่าย หากปิดใบแจ้งทันทีที่วิศวกรออกแบบยืนยันขนาด ฝ่ายคุณภาพอาจเพิ่งพบว่าใบตรวจยังไม่เปลี่ยน ให้แยกสถานะอนุมัติแบบกับสถานะอนุมัติให้ผลิต บล็อกการส่งลงหน้างานจนทุกฝ่ายที่ได้รับผลกระทบตรวจรายการบังคับครบ หากอนุมัติแทนกัน ต้องบันทึกช่วงเวลามอบอำนาจและเหตุผล
แบบที่สองคือธง “ล่าสุด” อันเดียวซ่อนชุดข้อมูล เช่น แบบ B, mBOM A, ขั้นตอน A, ใบตรวจ B หน้าจอต้องแสดงชุดฉบับจริงและเตือนหรือห้ามปล่อยหากไม่ใช่ชุดที่อนุมัติ การเปลี่ยนที่ไม่เปลี่ยน BOM ก็ยังอาจเปลี่ยนทิศประกอบ การตั้งจิ๊ก หรือจุดตรวจ อย่าจำกัดการวิเคราะห์ไว้ที่ BOM
แบบที่สามคือกระดาษและการแจกจ่ายภายนอกยังอยู่หลัง MES อัปเดต แบบ A ที่เคลือบพลาสติก ไฟล์แนบอีเมลผู้รับจ้าง และ PDF ที่ดาวน์โหลดไว้ไม่หายเอง ควบคุมการพิมพ์ด้วยเลขแบบ ฉบับ เวลาออก และเงื่อนไขใช้ เก็บทะเบียนส่งและเรียกคืน ขอให้ผู้รับจ้างยืนยันฉบับและคำสั่งที่มีผล การพิมพ์ลายน้ำอย่างเดียวไม่ใช่มาตรการป้องกัน
ทำให้ตัวตนของฉบับชัดในทุกภาษา
โรงงานอาจรับข้อกำหนดออกแบบเป็นภาษาญี่ปุ่นแล้วออกใบงานภาษาไทย คำว่า revision, วันที่มีผล, อนุมัติชั่วคราว และข้อยกเว้นอาจถูกตีความต่างกัน ฝังเลขแบบ ฉบับ และเลขใบแจ้งเปลี่ยนเดียวกันในเอกสารทุกภาษา ให้รหัสไม่เปลี่ยนตามภาษา หากคำว่า “เริ่มจาก B” อาจหมายถึงรุ่นแบบหรือรหัสชิ้นส่วน ให้เขียนใหม่และทดลองกับผู้ใช้หน้างาน กำหนดว่าจะกลับไปดูแบบต้นทาง คำแปลที่อนุมัติ หรือใบแจ้งเปลี่ยนเมื่อข้อความขัดกัน
แยกค่า AI ออกจากค่าเตรียมการควบคุมการเปลี่ยน
ขอราคาแยกสำหรับโมเดลเทียบแบบ การปรับข้อมูลเข้า แผนที่ผลกระทบ ขั้นตอนอนุมัติ และการเปลี่ยนฉบับที่หน้างาน การสาธิตเทียบภาพได้เร็วไม่ได้แปลว่าทะเบียนแบบกับความสัมพันธ์กระบวนการพร้อม โรงงานที่ควบคุมฉบับดีแล้วอาจมีฟังก์ชันเทียบ CAD อยู่และต้องลงทุนที่ workflow มากกว่า ตรวจความสามารถตามผลิตภัณฑ์และชนิดไฟล์จริง Autodesk มี DWG Compare แต่คำแนะนำสนับสนุนระบุว่ากรณี Vault กับ IDW ที่อ้างถึงไม่ได้เทียบจากระบบโดยตรง ต้องส่งออก DWF เพื่อเทียบใน Design Review จึงไม่ควรอ้างว่า PLM หรือ Vault ทุกตัวมี AI เทียบแบบในตัว
ส่งข้อมูลจำนวนกลุ่มแบบ รูปแบบกรอบชื่อ รูปแบบลูกค้า จำนวนแก้ไขต่อเดือน จำนวนโรงงาน บทบาทผู้ใช้ API ของ PLM/MES จำนวนผู้รับจ้าง และระยะเก็บเอกสารให้ผู้เสนอราคา ขอให้ระบุสิ่งที่รวม สิ่งที่ไม่รวม เกณฑ์ผ่าน งานบำรุงรักษา และขั้นตอนทำมือเมื่อระบบล่มในตารางเดียวกัน ค่าไลเซนส์อย่างเดียวอาจซ่อนค่าจัดการ PDF เก่า เชื่อม MES หรือแจ้งผู้รับจ้าง
อย่าเริ่มด้วยตัวเลขประโยชน์ที่สมมติขึ้น วัดปัจจุบันว่าหนึ่งใบแจ้งมีคนเกี่ยวข้องกี่คน ใช้เวลาเท่าไร อัปเดตระบบใด และงานค้างอะไร ตัวชี้วัดที่เหมาะอาจเป็นการพลาดคุณลักษณะสำคัญ ระยะรออนุมัติ เอกสารเกี่ยวข้องที่ยังไม่อัปเดต ความพยายามเปิดแบบเก่า และการตอบรับจากผู้รับจ้าง ตั้งเป้าจากข้อมูลจริงและ PoC หาก AI เร็วขึ้นแต่คิวอนุมัติยาวขึ้น งานลูกค้าไม่ได้เร็วขึ้น
เช็กลิสต์ปิดใบแจ้งเปลี่ยนหนึ่งรายการ
เมื่อรับ B ฝ่ายออกแบบตรวจไฟล์ต้นฉบับ สถานะอนุมัติ และเงื่อนไขมีผล ผู้รีวิวตรวจทุกจุดที่ AI เสนอเทียบภาพเดิม แล้วจัดเป็นเพิ่ม ลบ เปลี่ยน หรือความต่างจากการแสดงภาพ หาก AI บอกว่าไม่ต่าง ก็ยังต้องเก็บแฮชไฟล์ ผลประมวลผล และการรับรองโดยคน การประมวลผลล้มเหลวห้ามแปลงเงียบ ๆ เป็น “ไม่มีความต่าง”
ต่อมาบันทึกการเปลี่ยนเป็นคุณลักษณะผลิต รูที่เปลี่ยนต้องมีขนาด พิกัด ตำแหน่ง ชิ้นส่วน และวิธีวัด วัสดุเปลี่ยนต้องตรวจมาตรฐาน ใบรับรอง รายการซื้อ และการอนุมัติวัสดุทดแทน ผิวเปลี่ยนต้องตรวจผู้รับจ้างและวิธีตรวจ แม้เปลี่ยนเฉพาะกรอบชื่อก็ต้องมีผู้ยืนยันว่าไม่กระทบผลิตพร้อมเหตุผล
แจกงานให้วิศวกรรมผลิตตรวจขั้นตอน เครื่องจักร จิ๊ก; คุณภาพตรวจใบตรวจและแผนควบคุม; จัดซื้อตรวจวัสดุและผู้รับจ้าง; ควบคุมการผลิตตรวจ WIP สต็อก และคำสั่ง; IT ตรวจการเชื่อม ทุกงานมีฉบับเป้าหมายและกำหนดเวลา แผนกที่ไม่ต้องแก้ก็ต้องตอบ “ไม่กระทบ” พร้อมเหตุผล หลังทุกฝ่ายครบจึงอนุมัติใบแจ้งและส่งเงื่อนไขมีผลไประบบผลิต เปิดคำสั่งจริงใน MES แล้วตรวจว่าแบบ ใบงาน ใบตรวจ และ BOM เป็นชุดที่อนุมัติ บันทึกฉบับที่ใช้ในล็อตแรกและผลตรวจ
ทดสอบกรณียกเว้นในเกณฑ์รับมอบ
หากลูกค้ายกเลิก B หลังปล่อย ระบบต้องแสดงคำสั่งใดรับ B และชิ้นงานใดเคยเปิด B การลบไฟล์ไม่พอ หากมี B2 มาแทน ให้ตกลงว่าจะเทียบ A→B2 หรือโยงผล B→B2 กับประวัติ A→B การยกเลิก B ไม่ได้ทำให้ A ใช้ได้อัตโนมัติ ต้องดู WIP และคำสั่งลูกค้าแล้วอนุมัติใหม่
หากสองลูกค้าใช้เลขแบบเดียวกัน ให้จับคู่ด้วยลูกค้า ผลิตภัณฑ์ ชนิดเอกสาร เลขแบบ และฉบับ หากมีหลายตัวเลือกให้หยุดอัตโนมัติ OCR อ่านกรอบชื่อผิดต้องแสดงความไม่ตรงกับทะเบียนต้นฉบับ ไม่เดาจากชื่อไฟล์ หากแบบ 2D B เปลี่ยนพิกัดแต่ CAD ยังเป็น A ให้พักงาน AI แจ้งความขัดแย้งได้ แต่วิศวกรต้องเลือกเอกสารที่ใช้ผลิต
ออกแบบแดชบอร์ดให้เห็นงานที่ยังไม่เสร็จ
แสดงจุดต่างรอรีวิว ลิงก์ผลกระทบขาด mBOM ไม่อัปเดต ขั้นตอนไม่อัปเดต ใบตรวจไม่อัปเดต MES ไม่ตอบรับ แบบเก่ายังไม่เรียกคืน และผู้รับจ้างยังไม่ยืนยัน กำหนดเจ้าของและกำหนดเวลาแต่ละรายการ ห้ามปล่อยอัตโนมัติถ้ายังมีงานบังคับค้างใกล้วันมีผล แม้ AI รายงาน “ไม่ต่าง” ก็ต้องมีแฮชไฟล์ log และผู้รีวิวรับรอง
เก็บข้อเสนอ AI การจัดชนิด การแก้ของคน ผลตัดสิน เหตุผล และเวลาเป็นเหตุการณ์แยก เมื่ออัปเดตโมเดล ห้ามเขียนทับการตัดสินเดิม ผลประมวลผลใหม่ต้องเป็นบันทึกใหม่ รายเดือนตรวจเคสพัก การแก้ป้าย AI การพยายามเปิดฉบับเก่า การส่งล้มเหลวและการส่งซ้ำ หากเวลารีวิวช้า อาจต้องปรับหน้าจอหลักฐานแทนเปลี่ยนโมเดล ทดสอบชุดประเมินเดิมหลังปรับกฎเพื่อไม่ให้ลดเตือนเกินแล้วพลาดจุดสำคัญมากขึ้น
ควบคุมแบบที่ส่งให้ผู้รับจ้าง
อัปเดต PLM ภายในไม่เปลี่ยนอีเมลหรือโฟลเดอร์ผู้รับจ้าง บันทึกผู้รับ เลขแบบ ฉบับ แฮช เวลา และเงื่อนไขมีผล ขอการยืนยัน B หากยังไม่ยืนยันก่อนมีผล ให้พักคำสั่งซื้อใหม่หรือบันทึกข้อยกเว้นของจัดซื้อ สำหรับชิ้นส่วนสำคัญควรดูผลตรวจชิ้นแรกหรือหลักฐานว่าโปรแกรมและจิ๊กเปลี่ยนแล้ว การกดรับอย่างเดียวไม่พอ
หากลูกค้าส่ง B ตรงไปหลายไซต์ ให้นำไฟล์เข้าเขตกักก่อนลงทะเบียนและอนุมัติ หากสองไฟล์มีชื่อฉบับเดียวแต่แฮชต่างกัน ให้หยุดและถามลูกค้าว่าตัวใดเป็นต้นฉบับ อย่าสรุปว่าเนื้อหาเหมือนเพราะชื่อฉบับเหมือน การตรวจความแท้ของไฟล์เกิดก่อนการเปรียบเทียบด้วย AI
FAQ: AI ตรวจความต่างแบบแก้ไข
AI ตรวจความต่างอย่างเดียวป้องกันใช้แบบเก่าได้หรือไม่?
ไม่ได้ ต้องมีต้นฉบับและเงื่อนไขมีผล การอนุมัติ การส่งไป MES/กระดาษ/ผู้รับจ้าง การกัก A และบันทึกการผลิต
เริ่มเชื่อม PLM/MES จากตรงไหน?
ทำเลขแบบ ฉบับ สถานะอนุมัติ และเงื่อนไขมีผลให้ตรงกันก่อน จากนั้นผูกคุณลักษณะที่เปลี่ยนกับ mBOM งานย่อย ใบตรวจ และใบงาน แล้วจึงกำหนด API การส่ง PDF อย่างเดียวไม่รับประกันว่าคำสั่งผลิตเห็นฉบับถูก
ใช้ภาพสแกนเทียบได้หรือไม่?
บางกรณีทำได้ แต่การหมุน ความละเอียด คราบ และสัญลักษณ์ซ้อนกระทบผลมาก ใส่สแกนจริงที่คุณภาพไม่ดีใน PoC และให้ผู้ตรวจกลับไปดูตัวเลข GD&T และดาตัมบนภาพต้นฉบับ
RFP, PoC, FAT, SAT ต่างกันอย่างไร?
RFP กำหนดพฤติกรรมตามสัญญา PoC พิสูจน์ความเป็นไปได้กับแบบยาก FAT ทดสอบฟังก์ชันและกรณีล้มเหลวในสภาพควบคุม SAT พิสูจน์ว่าโรงงาน ระบบ คำสั่ง แท็บเล็ต กระดาษ และผู้รับจ้างใช้ฉบับที่อนุมัติจริง
สรุป
การใช้ AI เทียบแบบ A/B ต้องต่อจากหลักฐานความต่างไปยังการทบทวนคุณลักษณะ BOM และกระบวนการ การอนุมัติของคน การปล่อยผ่าน PLM/MES และการกัก A กำหนดและทดสอบเส้นทางนี้ใน RFP, PoC, FAT และ SAT การไฮไลต์เร็วขึ้นเพียงอย่างเดียวไม่ทำให้โรงงานใช้ฉบับที่ถูก
หากทะเบียนฉบับหรือการเชื่อม PLM/MES ยังไม่พร้อม สามารถ ปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นสำรวจ เราเริ่มจากแบบหนึ่งกลุ่มเพื่อดูว่างานเทียบ อนุมัติ และเปลี่ยนฉบับที่หน้างานยังต้องทำมือที่ใด


