


การติดตั้งระบบประเมินความเสี่ยงซัพพลายเออร์ในภาคการผลิตไม่ควรจบที่การให้คะแนนบริษัทคู่ค้าเพียงรายเดียว เพราะบริษัทเดียวกันอาจส่งทั้งชิ้นส่วนมาตรฐานที่หาแทนได้ง่ายและชิ้นส่วนเฉพาะที่ผลิตด้วยแม่พิมพ์ของโรงงานหนึ่งแห่ง บทความนี้อธิบายวิธีประเมินความเสี่ยงตามความสัมพันธ์ “ซัพพลายเออร์ × ชิ้นส่วน × โรงงานที่รับ” ตรวจหาการพึ่งพาแหล่งเดียว รับรองแหล่งสำรอง กำหนดแผนฟื้นตัว และอนุมัติผลประเมินใหม่ สำหรับการติดตามคะแนนส่งมอบและคุณภาพรายเดือน อ่านบทความระบบประเมินผลงานซัพพลายเออร์ ส่วนบทความนี้มุ่งที่การตัดสินใจรักษาแผนผลิตเมื่อเกิดเหตุขัดข้อง
กำหนดหน่วยที่อาจหยุดการผลิตก่อนให้คะแนน
ซัพพลายเออร์ A อาจส่งตรงเวลามาตลอด แต่หากเป็นผู้ผลิตที่ผ่านการรับรองเพียงรายเดียวและสต็อกใช้งานได้เหลือสองวัน ความเสียหายจากเหตุหยุดเครื่องจักรย่อมสูง ในทางกลับกัน ซัพพลายเออร์ B อาจมีสถิติส่งล่าช้าบ้าง แต่ถ้ามีอีกแหล่งที่ผ่านการรับรอง มีสต็อกสำรอง และเปลี่ยนเส้นทางขนส่งได้ ความเสี่ยงต่อสายการผลิตเฉพาะสายอาจต่ำกว่า คะแนนเฉลี่ยระดับบริษัทแสดงความต่างนี้ไม่ได้
ข้อมูลการประเมินควรระบุบริษัทตามกฎหมาย สถานที่ผลิตจริง รหัสและ revision ของชิ้นส่วน โรงงานที่รับสินค้า การใช้งาน และช่วงวันที่มีผล การมีชื่อผู้ขายสองรายใน ERP ไม่ได้แปลว่ามีแหล่งผลิตที่ใช้ได้สองแห่ง หากรายที่สองได้รับอนุมัติเฉพาะแบบเก่าหรือโรงงานอื่น การเปลี่ยนวัสดุ ขั้นตอนการผลิต แม่พิมพ์ หรือเงื่อนไขอนุมัติของลูกค้าอาจทำให้ชิ้นส่วนทดแทนไม่ได้ ต้องเก็บเงื่อนไขเหล่านี้เป็นข้อมูลเชื่อมโยงที่ค้นหาได้ ไม่ใช่บันทึกข้อความอิสระ
เอกสาร Microsoft Dynamics 365 Supply Chain Management อธิบายมุมมอง “Single sourced” สำหรับรายการในแผนสั่งซื้อที่ผูกกับผู้ขายรายเดียว และการใช้ผลส่งมอบในอดีตประเมินปริมาณหรือมูลค่าที่อาจเสี่ยงในแผนจัดซื้อ อย่างไรก็ดี เอกสารระบุชัดว่าความสามารถรุ่นแรกเน้นการส่งมอบ ไม่ได้ครอบคลุมความเสี่ยงด้านการเงิน การปฏิบัติตามกฎ หรือความปลอดภัยทั้งหมด จึงต้องเทียบขอบเขตของผลิตภัณฑ์กับ RFP ของบริษัท แหล่งข้อมูล: ภาพรวม และหน้าจอปฏิบัติงาน
เชื่อมความเสี่ยงตามซัพพลายเออร์ × ชิ้นส่วน × โรงงาน
ความเสี่ยงด้านอุปทานไม่ใช่เพียงสัดส่วนยอดซื้อจากบริษัทหนึ่ง แต่คือผลกระทบต่อความต้องการผลิตของแต่ละโรงงาน ให้เทียบแผนใช้ชิ้นส่วน สต็อกที่ใช้ได้ ใบสั่งซื้อยืนยัน สินค้าระหว่างขนส่ง และเวลาที่ต้องใช้เพื่อเปิดใช้แหล่งสำรอง หน้าจอควรบอกว่าอาจเริ่มขาดเมื่อใด และสินค้าหรือคำสั่งซื้อลูกค้าใดได้รับผลกระทบ สูตรคำนวณต้องปรับตามรอบวางแผนและคุณภาพข้อมูลของแต่ละบริษัท การดูยอดคงเหลือวันนี้อย่างเดียวอาจพลาดแผนเพิ่มการผลิตสัปดาห์หน้า
ควรเชื่อมบริษัทกับไซต์ที่ผลิตจริง ชิ้นส่วนกับ revision ข้อตกลงจัดซื้อ โรงงานปลายทาง BOM คลังและสถานะสต็อก ความต้องการที่ยืนยันและที่วางแผน แหล่งสำรอง ขอบเขตการอนุมัติ และเหตุการณ์ความเสี่ยง อย่าถือว่าไซต์ผลิตใหม่ของบริษัทเดิมได้รับอนุมัติอัตโนมัติ หากลูกค้ากำหนดแหล่งผลิตหรือขออนุมัติการเปลี่ยนกระบวนการ ให้บันทึกข้อกำหนดนั้นด้วย
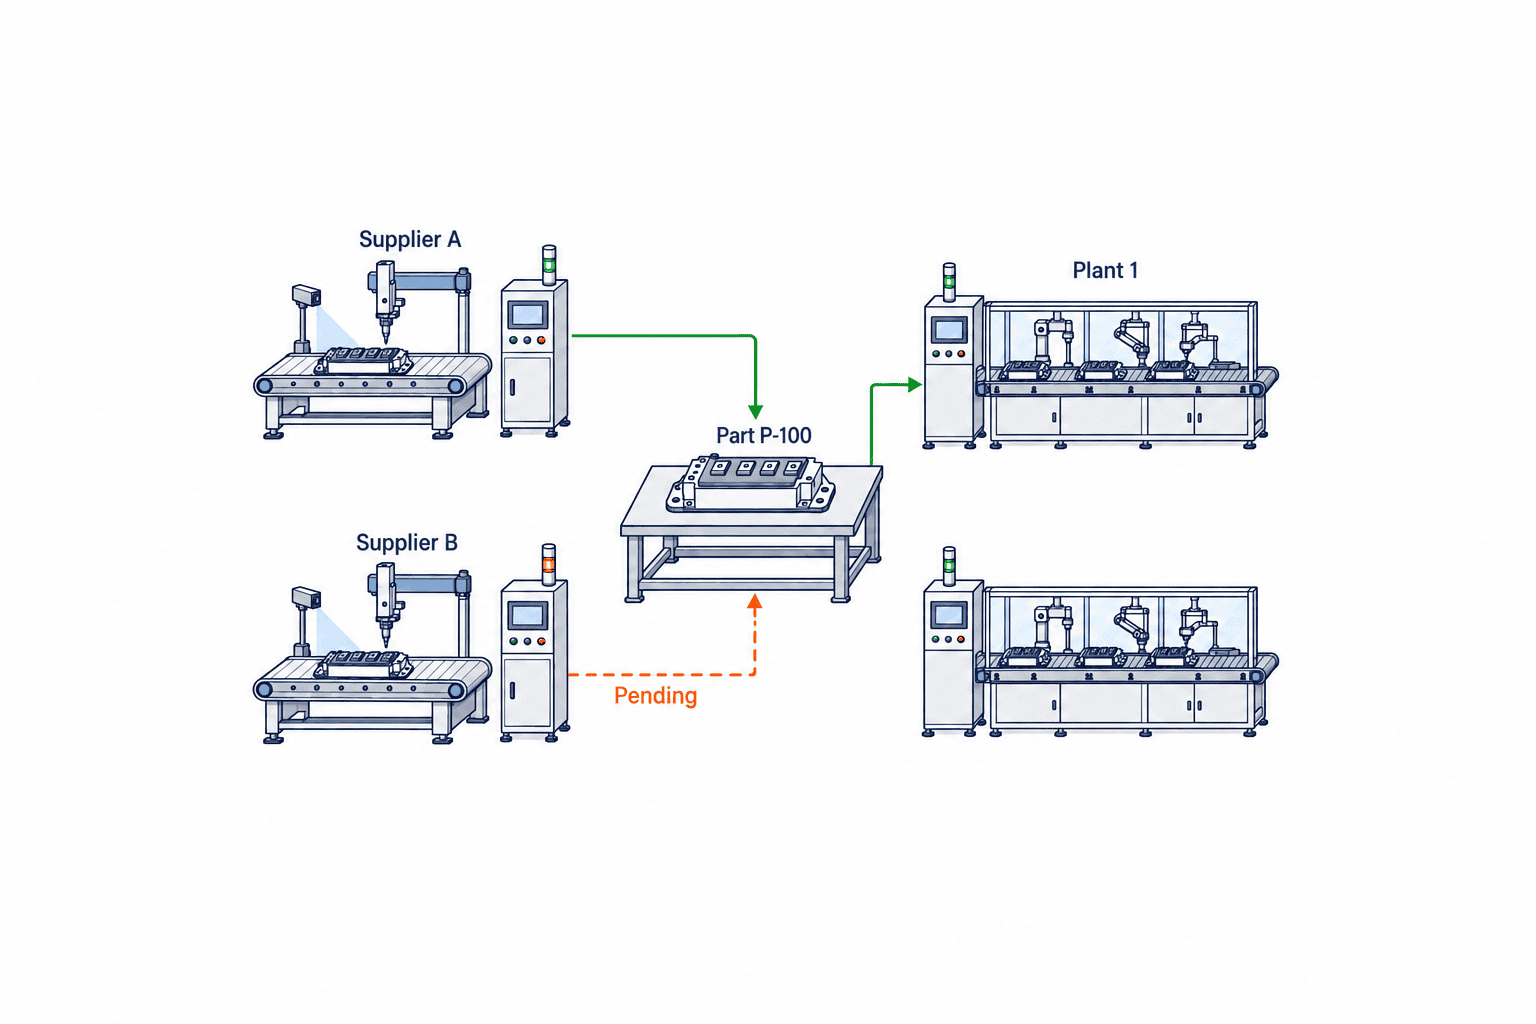
ตัวอย่างสมมติ: โมดูลจ่ายไฟ P-100 ใช้ในตู้ควบคุมของโรงงานไทย ทะเบียนจัดซื้อมี A และ B แต่ B ผลิตได้เฉพาะ revision เก่า และ revision ปัจจุบันยังไม่ผ่านอนุมัติผลิตจำนวนมากสำหรับโรงงานนี้ P-100 จึงเป็นชิ้นส่วนแหล่งเดียวในปัจจุบัน ระบบควรแสดง “จำนวนแหล่งที่ผ่านอนุมัติสำหรับ revision และโรงงานนี้” พร้อมงานที่เหลือก่อนอนุมัติ B ไม่ใช่แสดงเพียง “ผู้ขายที่ลงทะเบียนสองราย”
ตรวจความเสี่ยงแหล่งเดียวด้วยสามคำถาม
หนึ่ง มีแหล่งผลิตที่ผ่านการรับรองจริงกี่แห่ง สัญญา ใบเสนอราคา หรือชิ้นงานตัวอย่างไม่เท่ากับการอนุมัติผลิตจริง ผูกสถานะอนุมัติกับ revision ไซต์ผลิต กระบวนการ แม่พิมพ์ โรงงานที่รับ เงื่อนไขลูกค้า และวันที่มีผล แม้เป็นคนละบริษัทก็อาจพึ่งพากระบวนการรับช่วงเดียวกัน เช่น เครื่องอบชุบแห่งเดียว
สอง ใช้เวลาสลับแหล่งนานกว่าสต็อกครอบคลุมหรือไม่ การย้ายอาจต้องเจรจา ตรวจตัวอย่าง ตรวจโรงงาน ยืนยันกำลังผลิต โอนแม่พิมพ์ ขออนุมัติลูกค้า และขนส่งล็อตแรก ไม่มีระยะเวลามาตรฐานที่ใช้ได้กับทุกชิ้นส่วน ให้บันทึกเวลาที่สั้นที่สุด เวลาที่คาด และกรณีล่าช้าจากโครงการจริง หากรับรองแหล่งสำรองไม่ทันก่อนสต็อกหมด ก็ยังมีความเสี่ยงสูง
สาม หลายโรงงานจะได้รับผลกระทบพร้อมกันหรือไม่ ไซต์ผลิตแห่งเดียวอาจส่งให้โรงงานรับสามแห่ง น้ำท่วม ไฟฟ้าดับ ความล่าช้าท่าเรือ หรือขาดวัตถุดิบร่วมอาจกระทบหลายเส้นทางพร้อมกัน หากไม่ทราบข้อมูลผู้ผลิตระดับถัดไป ให้แสดงว่า “ยังไม่ทราบ” ไม่ใช่ “ปลอดภัย”
ใช้คะแนนความเสี่ยงเพื่อจัดลำดับการตัดสินใจ
คะแนนช่วยเรียงงาน แต่ไม่ใช่คำทำนายอุบัติเหตุที่แม่นยำ ควรแสดงโอกาสเกิด ผลกระทบ เวลาในการฟื้นตัว และความเร็วในการตรวจพบแยกกัน ประวัติการส่งมอบเป็นสัญญาณหนึ่ง ส่วนข้อมูลกำลังผลิต คุณภาพ โลจิสติกส์ ภัยพิบัติ และการเงินมีแหล่งและรอบอัปเดตต่างกัน ต้องเห็นหลักฐาน เจ้าของข้อมูล และวันที่ข้อมูลถูกปรับปรุง แบบสอบถามเก่าไม่ควรดูเหมือนข้อเท็จจริงปัจจุบัน
กำหนดเงื่อนไขยกระดับที่ไม่ขึ้นกับคะแนนรวมก่อน เช่น ปัญหาความปลอดภัยหรือกฎระเบียบ แหล่งเดียวที่เวลาสลับเกินสต็อกครอบคลุม หรือประกาศหยุดเครื่องจักรสำคัญ ควรเข้าสู่การประชุมร่วมจัดซื้อ ผลิต และคุณภาพ จากนั้นจึงจัดอันดับกรณีอื่นตามคะแนน ทดลองน้ำหนักกับต้นทุนหยุดสายและประวัติเหตุการณ์ของบริษัท อย่าเรียกน้ำหนักของบริษัทหนึ่งว่าเป็นมาตรฐานทั้งอุตสาหกรรม
ผู้ใช้ต้องตรวจย้อนกลับได้ว่าเหตุใดรายการจึงขึ้นสีแดง เช่น การรับช้า หนังสือแจ้งหยุดเครื่อง ผลตรวจประเมิน วันหมดอายุการอนุมัติ จำนวนวันสต็อก หรือขั้นตอนรับรองสำรอง หากไม่มีหลักฐานให้แสดง “ต้องตรวจสอบ” พร้อมผู้รับผิดชอบและกำหนดเวลา Microsoft อธิบายรายงานที่แยก OTIF ตามสินค้า ผู้ขาย วิธีส่ง และไซต์ แล้วเทียบกับแผนซื้อ ซึ่งเป็นตัวอย่างการออกแบบข้อมูล ไม่ใช่คะแนนความเสี่ยงทุกประเภท เอกสารรายงาน Microsoft
หากบริษัทใช้สูตรง่าย ๆ เช่น “ความรุนแรง × โอกาสเกิด” อย่าซ่อนความสำคัญของชิ้นส่วน ความเป็นไปได้ในการฟื้นตัว และความสดของหลักฐานไว้ในเลขเดียวที่อธิบายไม่ได้ แยกชนิดหลักฐานเป็นการส่งล่าช้า แจ้งเหตุจากไซต์หรือเครื่องจักร ผลตรวจประเมิน วันหมดอายุอนุมัติ จำนวนวันสต็อก และขั้นตอนรับรองสำรอง ระบุว่าข้อมูลใดยืนยันแล้ว ข้อมูลใดคู่ค้าแจ้งเอง และข้อมูลใดยังขาด ช่องที่ไม่ทราบต้องสร้างงานตรวจสอบ ไม่ใช่ถูกตีเป็นคะแนนเสี่ยงต่ำโดยปริยาย
เก็บข้อมูลโดยดูการตัดสินใจ ความสดใหม่ และเจ้าของ
การเก็บทุกช่องพร้อมกันจะเพิ่มภาระงาน เริ่มจากชิ้นส่วนที่ขาดแล้วหยุดสาย เชื่อมข้อมูลผู้ขาย คำสั่งซื้อ และรับสินค้าจาก ERP การใช้จริงจาก MES ความต้องการจากระบบวางแผน ข้อบกพร่องและอนุมัติจากคุณภาพ และกำหนดถึงจากโลจิสติกส์ หากแต่ละโรงงานใช้รหัสหรือหน่วยต่างกัน ต้องมีกฎจับคู่ชิ้นส่วนก่อนทำระบบเชื่อมต่อ
คำสั่งซื้อ สต็อก และความต้องการอาจต้องซิงก์รายวันหรือเมื่อมีเหตุเปลี่ยน ส่วนรายงานตรวจและใบรับรองควรอิงรอบตรวจและวันหมดอายุ หน้าจอควรบอกเวลาอัปเดต แหล่งข้อมูล และข้อมูลที่ขาด การเรียกหน้าจอว่า “เรียลไทม์” ไม่ทำให้ข้อมูลภายนอกที่อัปเดตสัปดาห์ละครั้งสดขึ้น
รหัสผู้ขาย ERP อาจหมายถึงบริษัทที่รับคำสั่งซื้อ ไม่ใช่โรงงานผลิตจริง หรือบริษัทเดียวกันอาจมีหลายรหัสตามสาขา แยกนิติบุคคล ผู้รับคำสั่งซื้อ ผู้วางบิล และไซต์ผลิต เก็บประวัติการซื้อกิจการ ย้ายไซต์ และเปลี่ยนผู้รับช่วง หาก ERP อนุญาตให้สั่งซื้อแต่ฝ่ายคุณภาพระงับการอนุมัติ ระบบต้องใช้กติกาธุรกิจที่กำหนดชัด ไม่ใช่เลือกข้อมูลที่แก้ล่าสุดโดยอัตโนมัติ
รับรองแหล่งสำรองจนใช้งานได้จริง
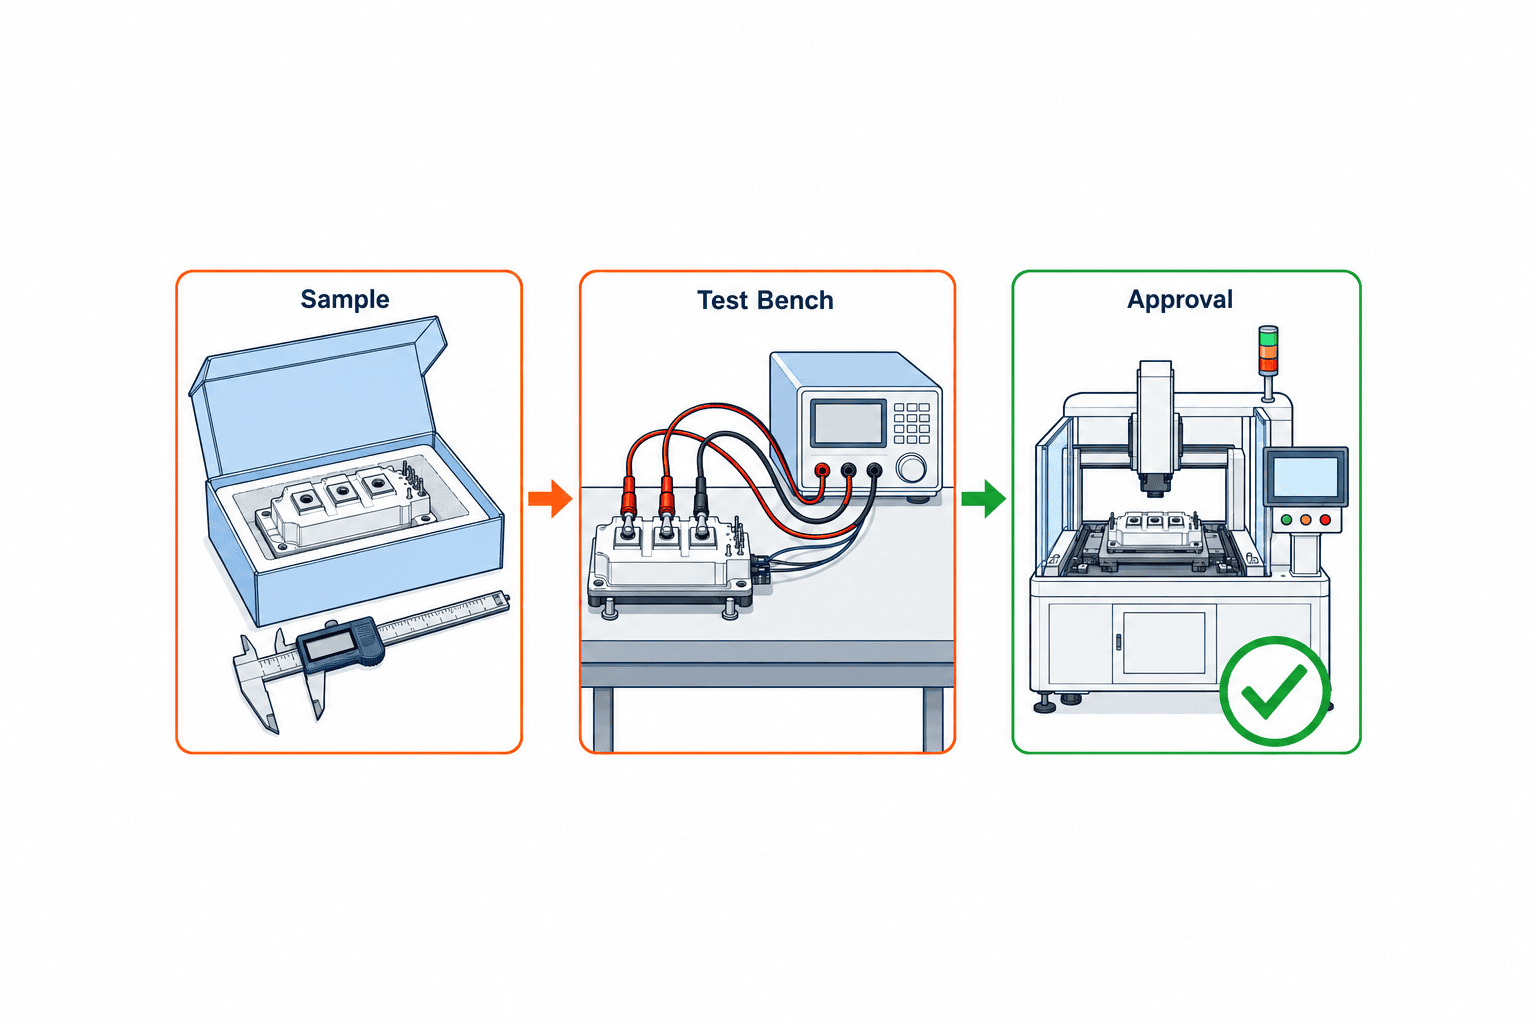
ระบบมีค่ามากกว่าการทำช่องสีแดง ต้องพาแหล่งที่มีศักยภาพจาก “ผู้สมัคร” ไปถึง “ใช้ผลิตได้” ติดตามข้อตกลงรักษาความลับ การส่งแบบ ใบเสนอราคา การทดลองผลิต การตรวจชิ้นงาน การทบทวนกระบวนการและกำลังผลิต อนุมัติลูกค้า ตั้งค่ามาสเตอร์ และรับล็อตผลิตแรก โดยแยกตามชิ้นส่วนและโรงงาน ปรับด่านอนุมัติตามสินค้าและข้อกำหนดลูกค้า
สถานะ “ฝ่ายจัดซื้อขึ้นทะเบียนเชิงพาณิชย์” ต่างจาก “วิศวกรรมและคุณภาพอนุมัติใช้ผลิต” ระบุไซต์ วัสดุ กระบวนการ เครื่องมือ revision โรงงานปลายทาง และช่วงที่มีผล แม้ผ่านอนุมัติแล้ว ก็ต้องดูความสามารถเพิ่มปริมาณฉุกเฉินและข้อตกลงจัดสรรกำลังผลิต
AIAG อธิบาย MMOG/LE ว่าเป็นเครื่องมือประเมินตนเองและปรับปรุงต่อเนื่องด้านการจัดการวัสดุและโลจิสติกส์ในอุตสาหกรรมยานยนต์ คำอธิบายสาธารณะกล่าวถึงแผนกำลังผลิต การจัดการวิกฤต และการประเมินผู้ส่งมอบระดับรอง โรงงานยานยนต์นำหลักฐานเดิมมาใช้ได้ แต่ผลประเมิน MMOG/LE ไม่ใช่การอนุมัติชิ้นส่วนทดแทนเฉพาะรายการ AIAG MMOG/LE
ปิดวงจรตั้งแต่แจ้งเตือนจนฟื้นตัวและอนุมัติใหม่
อีเมลอย่างเดียวไม่บอกชัดว่าใครต้องทำอะไรเมื่อใด บันทึกเหตุการณ์ควรมีวันเกิดเหตุ ไซต์ผู้ผลิต ชิ้นส่วน โรงงานที่กระทบ แหล่งข่าว ผลกระทบยืนยันแล้วหรือยัง มาตรการชั่วคราว เจ้าของงาน กำหนดเวลา สถานะ และผู้อนุมัติ แยกคำชี้แจงของซัพพลายเออร์จากข้อสรุปที่บริษัทตรวจแล้ว หากเป็นการแจ้งผิดให้ปิดพร้อมเหตุผล ไม่ต้องลบประวัติ
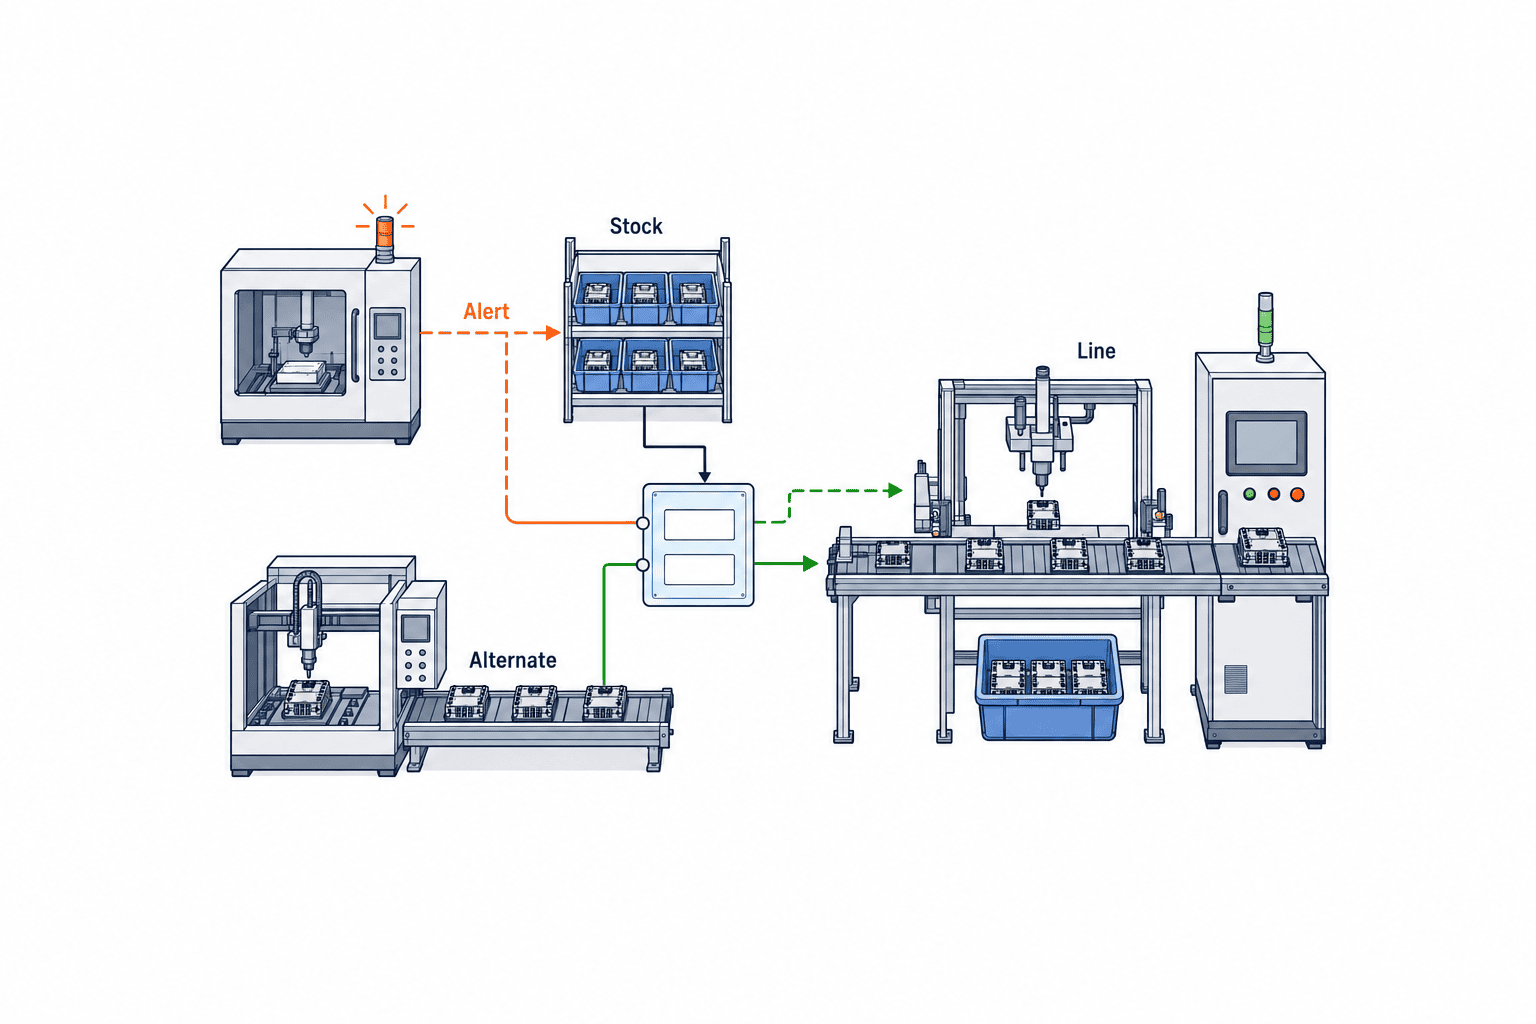
เปรียบเทียบหลายทางเลือก เช่น สั่งจากแหล่งสำรองที่อนุมัติแล้ว โอนสต็อกระหว่างโรงงาน เปลี่ยนวิธีขนส่ง ปรับลำดับผลิต เปลี่ยนแบบ หรือหารือวันส่งกับลูกค้า เทียบเวลา ค่าใช้จ่าย และเงื่อนไขคุณภาพ การใช้แหล่งที่ยังไม่ผ่านอนุมัติในเหตุฉุกเฉินต้องตัดสินตามกฎบริษัท ลูกค้า และกฎหมาย ระบบไม่ควรสั่งซื้อเองเพียงเพราะทางเลือกหนึ่งราคาถูกสุด
สำหรับมาตรการแต่ละทาง ให้บันทึกเงื่อนไขที่ทำให้ลงมือได้ ไม่ใช่ใส่เพียงวันที่ตั้งเป้าไว้ การโอนสต็อกระหว่างโรงงานต้องตรวจจำนวนที่โรงงานต้นทางปล่อยได้โดยไม่ขาดเอง ระยะขนส่ง และความจำเป็นในการตรวจรับ การเปลี่ยนเป็นขนส่งทางอากาศต้องตรวจบรรจุภัณฑ์ อุณหภูมิ เอกสารนำเข้าและส่งออก และค่าขนส่ง การสลับลำดับผลิตอาจเพิ่มเวลาเปลี่ยนงานและทำให้คำสั่งซื้อลูกค้าอื่นล่าช้า ทางเลือกที่ยังไม่ตรวจเงื่อนไขไม่ควรแสดงว่าเป็นแผนที่พร้อมทำ แยกสถานะ “ทางเลือก”, “กำลังตรวจเงื่อนไข”, “อนุมัติแล้ว”, “กำลังดำเนินการ” และ “ยืนยันผลแล้ว” เพื่อให้ผู้รับงานถัดไปรู้ว่าต้องทำอะไร
เมื่อเกิดเหตุหลายอย่างพร้อมกัน อย่านำจำนวนคำเตือนมาบวกกันตรง ๆ หากชิ้นส่วนสองชนิดในสินค้าเดียวมาจากไซต์ผลิตเดียวกัน การหยุดไซต์นั้นเป็นสาเหตุร่วม ไม่ใช่เหตุอิสระสองเรื่อง มาตรการหนึ่งอาจแก้ได้ทั้งสองชิ้นส่วนหรือแก้ได้เพียงหนึ่งชิ้น การจัดสต็อกที่มีน้อยให้สินค้าหนึ่งก่อนอาจย้ายปัญหาขาดของไปยังคำสั่งซื้อลูกค้าอีกราย หน้าจอมาตรการควรเชื่อมเหตุ ชิ้นส่วน สินค้า และคำสั่งซื้อลูกค้า และแสดงผลของแต่ละทางเลือกการจัดสรร
เมื่ออุปทานกลับมา ต้องตรวจว่าการขนส่งหรือแหล่งสำรองชั่วคราวกลายเป็นวิธีถาวรหรือไม่ แหล่งชั่วคราวผ่านอนุมัติเต็มรูปแบบแล้วหรือยัง และจะคืนระดับสต็อกหรือสัดส่วนสั่งซื้ออย่างไร เปรียบเทียบระยะขาดจริงกับที่คาด ตรวจการแก้ไข และอนุมัติผลประเมินความเสี่ยงของชิ้นส่วนและโรงงานอีกครั้ง บทความพอร์ทัลซัพพลายเออร์ อธิบายการแลกเอกสารและติดตามคำตอบประจำวัน แต่คำตอบที่คู่ค้ากรอกเองต้องไม่ถูกแสดงเป็นการอนุมัติภายในที่ตรวจแล้ว
กำหนดอำนาจและกฎภาษาในโรงงานไทย
การจัดซื้อสำนักงานใหญ่ การรับสินค้าที่โรงงาน คุณภาพ และการแจ้งลูกค้ามักอยู่คนละทีม ระบุให้ชัดว่าใครรับเตือน ใครคำนวณผลกระทบ ใครอนุมัติใช้ของทดแทน และใครแจ้งลูกค้า หากการจัดซื้อสองแหล่งต้องใช้งบ ระบบควรช่วยรวบรวมข้อมูลให้ผู้มีอำนาจตัดสินใจ
ใช้รหัสและ revision ของชิ้นส่วนเป็นกุญแจจับคู่ ไม่ใช้เพียงชื่อที่แปล หากบันทึกเหตุเป็นภาษาไทยและสรุปเป็นญี่ปุ่นหรืออังกฤษ ให้เก็บต้นฉบับคู่กับคำแปล กำหนดสิทธิ์ตามโรงงาน ทีม และกรณี ผู้ใช้พอร์ทัลของซัพพลายเออร์ควรแก้ได้เฉพาะคำตอบและเอกสารของตน ไม่เห็นคะแนนภายในหรือข้อมูลคู่แข่ง บันทึกว่าใครเปลี่ยนสถานะอนุมัติจากหลักฐานใด
แยกอำนาจในการออกคำเตือน ยืนยันผลต่อการผลิต อนุมัติใช้ของทดแทนฉุกเฉิน อนุมัติงบ และแจ้งลูกค้า กำหนดผู้อนุมัติแทนสำหรับกะกลางคืนและช่วงที่ผู้รับผิดชอบไม่อยู่ หากการรับรองแหล่งที่สองต้องลงทุน บันทึกความเสี่ยงจากการหยุดสาย ค่าใช้จ่ายตรวจและรับรอง และผู้มีอำนาจตัดสินใจสุดท้ายไว้ในเอกสารเดียว แสดงคำชี้แจงของซัพพลายเออร์แยกจากข้อสรุปที่วิศวกรรมและคุณภาพตรวจแล้ว เพื่อไม่ให้การขึ้นทะเบียนเชิงพาณิชย์ลบสถานะระงับการใช้ผลิต
ชุดข้อมูลขั้นต่ำสำหรับเริ่มใช้
เลือกกลุ่มสินค้าที่ผลกระทบสูงและโรงงานหนึ่งแห่งก่อนขยายทั้งหมด วัดข้อมูลที่ขาดเป็นหนึ่งในผลลัพธ์เริ่มต้น
| ข้อมูล | ช่องขั้นต่ำ | สิ่งที่ต้องตรวจ |
|---|---|---|
| ผู้ขายและไซต์ | รหัสบริษัท รหัสไซต์ ผู้ติดต่อ กระบวนการ | แยกผู้รับ PO จากผู้ผลิตจริง |
| ชิ้นส่วนและสเปก | รหัส revision วัสดุ ความสำคัญ | ไม่เอาแหล่งของ revision เก่ามานับ |
| โรงงานและความต้องการ | โรงงานรับ BOM แผนใช้ เงื่อนไขลูกค้า | ไม่บวกความต้องการซ้ำ |
| อุปทานและสต็อก | PO ยืนยัน ของระหว่างทาง สต็อกใช้ได้ | ตัดสต็อกที่ถูกบล็อก |
| การรับรอง | ขอบเขต วันหมดอายุ กำลังผลิต ผู้อนุมัติ | ใบเสนอราคาไม่ใช่อนุมัติผลิต |
| เหตุและการแก้ไข | ผลกระทบ เจ้าของ กำหนดเวลา อนุมัติใหม่ | ประเมินอีกครั้งหลังฟื้นตัว |
กำหนดระบบต้นทางและฝ่ายรับผิดชอบของแต่ละช่อง ข้อมูลที่คู่ค้ากรอก รายการ ERP และคำตัดสินคุณภาพเป็นหลักฐานคนละชนิด ระบุว่าข้อมูลใดมีอำนาจเหนือกว่าเมื่อขัดกัน การเชื่อมข้อมูลไม่แทนกฎอนุมัติ
ข้อกำหนดใน RFP สำหรับระบบประเมินความเสี่ยง
ขอให้ผู้เสนอระบบสาธิตสถานการณ์จริง แทนการโชว์แดชบอร์ดอย่างเดียว เช่น ผู้ผลิตที่ผ่านอนุมัติเพียงรายเดียวแจ้งเครื่องจักรเสีย สต็อกมีสามวัน อีกไซต์ตรวจตัวอย่างผ่านแต่ยังไม่ผ่านอนุมัติผลิตจำนวนมาก ให้แสดงสินค้าที่กระทบ คำสั่งซื้อลูกค้า ด่านอนุมัติที่เหลือ การแจ้งเตือน ผู้รับผิดชอบ และหลักฐานปิดงานในขั้นตอนเดียว
ข้อกำหนดด้านงานควรครอบคลุมความสัมพันธ์ของชิ้นส่วน ไซต์ และ revision การตรวจแหล่งเดียว การคาดช่วงขาดจากความต้องการและสต็อกใช้ได้ สถานะแหล่งสำรอง การอนุมัติมีหลักฐาน การเตือนเกินกำหนด และประวัติตั้งแต่เหตุจนอนุมัติใหม่ ด้านเทคนิคต้องถามการเชื่อม ERP/MES/คุณภาพ การทำซ้ำเมื่อซิงก์ล้มเหลว สิทธิ์ audit log หลายภาษา และการส่งออกข้อมูล หากใช้ข้อมูลภายนอกให้ถามแหล่ง สิทธิ์ใช้ รอบอัปเดต และเมื่อบริการหยุด
การเปรียบเทียบค่าใช้จ่ายต้องดูทั้งโครงการ ไม่ใช่ค่าไลเซนส์อย่างเดียว แยกแรงงานทำตารางจับคู่ซัพพลายเออร์กับชิ้นส่วน การย้ายประวัติอนุมัติ ค่าข้อมูลภายนอก การปรับระบบเดิม การอบรมโรงงานไทย และงานดูแลข้อมูลหลังเริ่มใช้ เดโมที่ดูอัตโนมัติอาจยังต้องให้พนักงานอัปโหลดตารางทุกสัปดาห์ ขณะเดียวกัน การเชื่อมทุกอย่างแบบเรียลไทม์อาจเพิ่มต้นทุนโดยไม่ช่วยการตัดสินใจสำคัญ ระบุใน RFP ว่าข้อมูลใดเข้าในความถี่เท่าใด ใครรับแจ้งเมื่อซิงก์ล้มเหลว และจะนำข้อมูลที่ขาดกลับเข้าระบบอย่างไรหลังฟื้นตัว
มอบสถานการณ์และชุดข้อมูลเดียวกันให้ผู้เสนอระบบทุกราย โดยใส่รหัสชิ้นส่วนที่ไม่ตรงกัน การอนุมัติหมดอายุ การส่งมอบบางส่วน และสต็อกที่ฝ่ายคุณภาพบล็อก ขอให้ชี้จุดที่ต้องแก้ด้วยมือระหว่างสาธิต และให้แยกคำตอบเป็น “มีในผลิตภัณฑ์มาตรฐาน”, “ทำได้ด้วยการตั้งค่า”, “ต้องพัฒนาเพิ่ม” และ “ทำไม่ได้” วิธีนี้ทำให้เห็นต้นทุนและระยะเวลาที่ข้อเสนอทั่วไปอาจซ่อนไว้ และไม่ปล่อยให้การตรวจแหล่งเดียวหรือประวัติอนุมัติกลายเป็นงานพัฒนาเพิ่มเติมที่พบช้าเกินไป
กำหนดให้คะแนนอธิบายได้ ตรวจว่า “แหล่งเดียว” หมายถึงรหัสผู้ขายหนึ่งรหัสเท่านั้นหรือไม่ แยกสองไซต์ของบริษัทเดียวได้หรือไม่ และจัดการผู้ขายใหม่ที่ไม่มีประวัติส่งมอบอย่างไร ผู้ดูแลควรปรับเกณฑ์พร้อมบันทึกการเปลี่ยนแปลงได้
ทดสอบ FAT และ SAT อย่างไร
ใน FAT ให้ป้อนกรณีสองแหล่งที่อนุมัติครบ สองไซต์ในบริษัทเดียว แหล่งสำรองอนุมัติเฉพาะ revision เก่า แหล่งสำรองกำลังผลิตไม่พอ และสต็อกที่คุณภาพบล็อก กำหนดผลที่คาดก่อนทดสอบ แล้วตรวจแฟล็กแหล่งเดียว ปริมาณเสี่ยง ผู้รับแจ้ง และทางอนุมัติ อย่าทดสอบเฉพาะข้อมูลสาธิตที่เรียบร้อย
ใน SAT ให้ใช้ข้อมูลจริงและพนักงานโรงงานไทย ทดสอบรหัสท้องถิ่น สถานะคลัง ภาษาไทย เครือข่าย กะกลางคืน และผู้อนุมัติแทน จับเวลาจากการเตือนถึงระบุคำสั่งซื้อที่กระทบ ตั้งงานแก้ไข ตัดสินคุณภาพ และประเมินใหม่ เกณฑ์ผ่านคือคนมีหลักฐานพอและทำงานต่อได้ ไม่ใช่เพียงเปิดหน้าจอสำเร็จ เก็บข้อมูลทดสอบ ภาพหน้าจอ ข้อแตกต่าง และการแก้ไขไว้ใช้ทดสอบซ้ำหลังเปลี่ยนรหัสหรือขยายโรงงาน
เก็บกรณีทดสอบสำคัญเป็นชุดทดสอบถดถอย และรันซ้ำเมื่อเปลี่ยนขั้นตอนอนุมัติ อัปเกรดซอฟต์แวร์ หรือขยายไปโรงงานอื่น เพราะกฎที่เปลี่ยนอาจทำให้กรณีที่เคยผ่านให้ผลผิด เก็บข้อมูลนำเข้า ผลที่คาด ภาพหน้าจอ และวิธีแก้ข้อแตกต่างไว้ด้วย เพื่อรักษาคุณภาพการตัดสินใจให้สม่ำเสมอ
เริ่มเป็นระยะและวัดผลที่มีความหมาย
ระยะแรกทำรายการแหล่งเดียวสำหรับกลุ่มสินค้ากับโรงงานหนึ่งแห่ง ความสำเร็จคือเห็นจุดพึ่งพาและข้อมูลที่ขาด ไม่ใช่ทำให้ไฟแดงหาย นับแหล่งที่อนุมัติให้ผลิตจริง ระยะถัดไปผูกการรับรองสำรองและแผนฟื้นตัวกับรายการสำคัญ ตรวจว่าจัดซื้อกับคุณภาพเห็นสถานะเดียวกัน แล้วค่อยขยายการเชื่อม ERP, MES, คุณภาพ และพอร์ทัลเพื่อหาแหล่งร่วมข้ามโรงงาน
อย่าเลือกเฉพาะซัพพลายเออร์ที่มีปัญหาล่าสุดเข้าโครงการทดลอง ให้รวมชิ้นส่วนที่ส่งมอบสม่ำเสมอแต่พึ่งแม่พิมพ์หรือวัสดุพิเศษเพียงแหล่งเดียว เพื่อให้เห็นความต่างจากบัตรคะแนนผลงานเดิม รวมทั้งชิ้นส่วนที่รับรองแหล่งสำรองได้ค่อนข้างง่ายและชิ้นส่วนที่ต้องรออนุมัติลูกค้านาน เพื่อทดสอบทางแยกของขั้นตอนงาน กำหนดกลุ่มชิ้นส่วนและเงื่อนไขยกเว้นตั้งแต่เริ่มทดลอง แล้วบันทึกจุดพึ่งพาที่พบเพิ่มแยกต่างหาก หากเปลี่ยนจำนวนรายการฐานระหว่างทาง เปอร์เซ็นต์ความคืบหน้าอาจทำให้เข้าใจผิด
ตัวชี้วัดนำได้แก่ สัดส่วนชิ้นส่วนสำคัญที่รู้ผู้ผลิตและไซต์ สัดส่วนที่ระบุขั้นตอนอนุมัติแหล่งสำรอง เวลาแจ้งเตือนถึงระบุสินค้าที่กระทบ งานแก้ไขเกินกำหนด และเหตุที่อนุมัติประเมินใหม่ครบ ติดตามการขาดของและการหยุดสายจริงแยกต่างหาก ช่วงสั้นที่ไม่มีเหตุไม่พิสูจน์ว่าระบบได้ผล
ต้องใช้นิยามตัวชี้วัดเดียวกัน คำว่า “มีแหล่งสำรอง” อาจหมายถึงพบผู้สมัคร ตัวอย่างผ่าน หรืออนุมัติให้ผลิตจำนวนมากแล้ว ซึ่งทำให้สัดส่วนต่างกันมาก ในบทความนี้ให้นับเป็นแหล่งสำรองที่ “ใช้ได้” เมื่ออนุมัติผลิตจริงครบเท่านั้น ส่วนขั้นก่อนหน้านั้นรายงานแยกตามสถานะ เช่นเดียวกับ “ปิดมาตรการแก้ไข” ให้แยกวันที่ผู้รับผิดชอบทำงานเสร็จจากวันที่จัดซื้อหรือคุณภาพยืนยันผล นิยามที่คงที่จึงจะทำให้เปรียบเทียบระหว่างโรงงานและก่อนหลังติดตั้งได้
บันทึกกรณีที่คำเตือนทำให้การตัดสินใจเปลี่ยนจริงด้วย จำนวนคำเตือนมากขึ้นไม่ใช่ประโยชน์หากพนักงานได้รับมากจนละเลย ในทางกลับกัน การพบว่าชิ้นส่วนสำคัญยังไม่มีแหล่งที่ผ่านอนุมัติและเร่งแผนรับรองได้ ก็มีคุณค่าแม้มีคำเตือนไม่มาก ในการประชุมรายเดือน ให้ดูการเตือนผิด การพลาดตรวจ และการตอบช้า แล้วตัดสินว่าจะปรับข้อมูล เกณฑ์ หรือผู้รับผิดชอบ นำผลไปใช้กับโรงงานถัดไปเพื่อไม่ให้โครงการจบเพียงการทำบัญชีครั้งเดียว
คิดผลตอบแทนจากต้นทุนหยุดสายที่เป็นไปได้ ค่าทดสอบและรับรอง สต็อกสำรอง ส่วนต่างราคาจัดซื้อสองแหล่ง และแรงงานดูแลระบบ ตัวอย่างผลประโยชน์ที่ AIAG เผยแพร่ไม่ใช่คำรับประกันสำหรับบริษัทคุณ แยกค่าคาดการณ์จากผลจริงและปรับสมมติฐานเป็นระยะ
ใช้ ISO 9001 และแนวทางอุตสาหกรรมอย่างไร
คำอธิบายสาธารณะของ ISO เรื่อง ISO 9001:2026 เน้นการมองความเสี่ยงและโอกาสให้ชัดขึ้น และเชื่อมระบบคุณภาพกับการตัดสินใจทางธุรกิจ กระบวนการใช้หลักฐาน ลงมือแก้ไข และทบทวนในบทความนี้สอดคล้องกับแนวทางนั้น แต่ไม่ได้หมายความว่าข้อกำหนดใดบังคับใช้ซอฟต์แวร์หรือสูตรคะแนนนี้ ให้ตรวจภาระด้านการรับรองจากมาตรฐานฉบับทางการและหน่วยรับรอง คำอธิบาย ISO
โรงงานยานยนต์ควรนำหลักฐาน MMOG/LE ด้านการจัดการวัสดุที่มีอยู่มาใช้โดยไม่กรอกซ้ำ แต่ต้องแยกการประเมินตนเอง ผลงานรายเดือน การอนุมัติผลิตชิ้นส่วน และการอนุญาตใช้ฉุกเฉิน เพราะแต่ละอย่างตอบคนละคำถามและมีผู้รับผิดชอบกับอายุหลักฐานต่างกัน
คำถามที่พบบ่อย
เริ่มประเมินความเสี่ยงด้วย Excel ได้หรือไม่?
ได้ หากเริ่มจากสินค้าและโรงงานจำนวนจำกัด ใส่ชิ้นส่วน revision โรงงาน ผู้ผลิตที่อนุมัติ ขั้นตอนสำรอง จำนวนวันที่สต็อกครอบคลุม และงานถัดไป หากหลายโรงงานแก้ข้อมูลบ่อย ความต่างของไฟล์อาจทำให้ตัดสินผิด พิจารณาระบบจากความถี่อัปเดต สิทธิ์ หลักฐาน และความเร็วตอบสนอง ไม่ใช่จำนวนแถวอย่างเดียว
พบแหล่งเดียวแล้วต้องซื้อจากสองรายทันทีหรือไม่?
ไม่จำเป็นเสมอไป แม่พิมพ์ การทดลอง การตรวจโรงงาน และการแบ่งปริมาณมีต้นทุน สต็อกเชิงกลยุทธ์ การปรับแบบ เครื่องจักรสำรอง หรือสัญญาสิทธิ์จัดส่งก่อนอาจเหมาะกว่า บันทึกเหตุผลที่มีแหล่งเดียวและแผนฟื้นตัวให้สัมพันธ์กับความเสียหายที่อาจเกิด ผู้สมัครที่ลงทะเบียนยังไม่ใช่แหล่งที่ผ่านการรับรอง
ควรใส่ข้อมูลการเงินในคะแนนหรือไม่?
อาจมีประโยชน์กับผู้ผลิตที่ส่งผลกระทบสูง แต่ต้องกำหนดสิทธิ์ใช้ ความพร้อม รอบอัปเดต และวิธีจัดการผลผิด ข้อมูลที่ไม่มีคือ “ยังไม่ประเมิน” ไม่ใช่ “ปลอดภัย” ความสามารถ Microsoft ที่กล่าวถึงก็มีขอบเขตจำกัดตามเอกสาร จึงต้องตรวจแต่ละผลิตภัณฑ์
จุดสำคัญที่สุดใน RFP, FAT และ SAT คืออะไร?
ทดสอบข้อยกเว้นจริง เช่น แหล่งสำรองมีแต่ revision เก่า สองไซต์ใช้เครื่องร่วมกัน สต็อกถูกบล็อก และเหตุในกะกลางคืน ตรวจตั้งแต่ระบุผลกระทบจนถึงมอบหมายงาน อนุมัติ และประเมินใหม่
หากสำนักงานใหญ่กับโรงงานไทยใช้รหัสชิ้นส่วนต่างกัน?
ทำตารางเทียบรหัสพร้อม revision และประวัติการอนุมัติ อย่าจับคู่ด้วยชื่อที่แปลอย่างเดียว เก็บรหัสกลางคู่รหัสท้องถิ่น และตรวจสเปก ไซต์ผลิต และเงื่อนไขลูกค้าก่อนรวมระเบียน
สรุป: เปลี่ยนการประเมินเป็นแผนฟื้นตัว
ระบบประเมินความเสี่ยงซัพพลายเออร์สำหรับโรงงานควรเห็นการพึ่งพาตามซัพพลายเออร์ ชิ้นส่วน และโรงงาน ระบุแหล่งเดียวจริง ติดตามแหล่งสำรองจนอนุมัติใช้ได้ เชื่อมเหตุเข้ากับผู้รับผิดชอบและแผนฟื้นตัว และบันทึกการอนุมัติใหม่หลังแก้ไข เริ่มจากชิ้นส่วนสำคัญ เขียนสถานการณ์ตัดสินใจที่ชัดใน RFP และทดสอบข้อยกเว้นใน FAT กับ SAT
หากกำลังเชื่อมข้อมูลผู้ผลิต ชิ้นส่วน และแผนผลิตของโรงงานไทย หรือกำหนดขั้นตอนอนุมัติแหล่งสำรอง สามารถปรึกษา TOMAS TECH ได้ตั้งแต่ระยะวางแผน โดยเริ่มทดลองในขอบเขตเล็กที่เหมาะกับงานจริง


