


หลังตัดแผ่นโลหะหรือเหล็กเส้น เศษวัสดุที่ยังใช้ได้ถูกนำไปเก็บไว้ที่ไหน? หากวางไว้บนชั้นในโรงงานโดยค้นหาขนาดและชนิดวัสดุไม่ได้ งานถัดไปก็อาจเบิกวัสดุใหม่ ทั้งที่มีชิ้นที่ใช้ได้อยู่แล้ว ในทางกลับกัน หากนำเศษวัสดุที่ตรวจสอบเกรดหรือ lot ไม่ชัดเจนไปใช้ ภายหลังก็อาจย้อนประวัติผลิตภัณฑ์ไม่ได้ การนำระบบจัดการเศษวัสดุจากการตัดมาใช้จึงไม่ได้จบที่การถ่ายรูปชิ้นงาน แต่ต้องเชื่อมตั้งแต่การเกิดเป็น “ชิ้นวัสดุที่อาจนำกลับมาใช้ได้” การเก็บภายใต้เงื่อนไข การจอง การตัดซ้ำ จนถึงการทิ้ง เป็นธุรกรรมที่ติดตามได้ บทความนี้เขียนสำหรับโรงงานแปรรูปโลหะและงานแผ่นโลหะในไทยเป็นหลัก โดยสรุปการกำหนดความต้องการ RFP การทดสอบรับมอบ และวิธีคิดเรื่องต้นทุน ตัวเลขตัวอย่างเป็นสมมติฐานเพื่อการออกแบบ ไม่ใช่ค่าเฉลี่ยตลาดหรือคำรับประกันผลลัพธ์
กำหนดขอบเขตของระบบจัดการเศษวัสดุก่อน
คำว่า “วัสดุเหลือ” เพียงอย่างเดียวกำหนดขอบเขตระบบไม่ได้ หากเป็นวัสดุที่ยังไม่ผ่านกระบวนการและเหลือจากใบสั่งผลิตแล้วส่งคืนคลัง ประเด็นหลักคือการควบคุมการคืนวัสดุส่วนเกิน เพื่อคืนจำนวนและสิทธิความเป็นเจ้าของเข้าสู่สต็อกเดิม วัสดุที่เสียระหว่างกระบวนการจนใช้ซ้ำไม่ได้ หรือถูกตัดสินให้กำจัด อยู่ในขอบเขตของการจัดการเศษของเสีย ส่วน “เศษวัสดุจากการตัด” ในบทความนี้คือชิ้นวัสดุจริงที่เกิดจากการตัดหรือปั๊ม และอาจนำไปใช้กับใบสั่งผลิตอื่นได้หากผ่านเงื่อนไขด้านขนาด ชนิดวัสดุ และคุณภาพ
ตัวอย่างเช่น แผ่นที่เหลือหลังตัดชิ้นส่วนด้วยเลเซอร์ ท่อนเหล็กที่เหลือจากการตัดเหล็กเส้นความยาวมาตรฐาน และความยาวที่เหลือของวัสดุรีดขึ้นรูป การ “อาจใช้ได้” ไม่ได้หมายความว่าควรนับเป็นสต็อกดีทันที เพราะพื้นที่ของแผ่นที่มีรูปทรงไม่สม่ำเสมอเพียงอย่างเดียวไม่ได้ยืนยันว่าชิ้นส่วนถัดไปจะวางลงไปได้จริง แต่ถ้าถือทั้งหมดเป็นของเสีย ก็เสียโอกาสลดการจัดซื้อและใช้ประโยชน์จากการเก็บและตัดซ้ำ สถานะในระบบควรระบุชัด เช่น “ชิ้นที่อาจใช้ซ้ำ” “ตรวจสอบแล้ว” “จองแล้ว” “กำลังใช้งาน” “พักรอตรวจคุณภาพ” และ “อนุมัติให้ทิ้ง” โดยบันทึกผู้รับผิดชอบและหลักฐานของทุกการเปลี่ยนสถานะ
เอกสารทางการของ Autodesk อธิบายว่า remnant ในงาน nesting คือวัสดุที่เหลือหลังการตัดซึ่งติดตามไว้เพื่อใช้ในงานต่อไป เอกสารผลิตภัณฑ์ของบริษัทอธิบายการตั้งเงื่อนไขสำหรับเก็บแผ่นที่เหลือ เช่น ความยาวขั้นต่ำและการทิ้งส่วนที่ใช้ไปแล้ว นี่เป็นตัวอย่างด้านการออกแบบว่าไม่ควร “เก็บทุกอย่าง” มิใช่คำแนะนำให้เลือกผลิตภัณฑ์ใดผลิตภัณฑ์หนึ่ง Storage Module ของ TRUMPF ก็ครอบคลุมการจัดการสต็อกแผ่นโลหะและแผ่นที่เหลือ จึงมีทางเลือกเชิงปฏิบัติในการเชื่อมสต็อกเศษวัสดุเข้ากับการวางแผนกระบวนการและระบบจัดเก็บ แต่ไม่ควรสมมติว่า ERP เพียงระบบเดียวจัดการข้อมูลรูปร่างได้ครบ
เริ่มจากการระบุชิ้นวัสดุและหน่วยปริมาณ
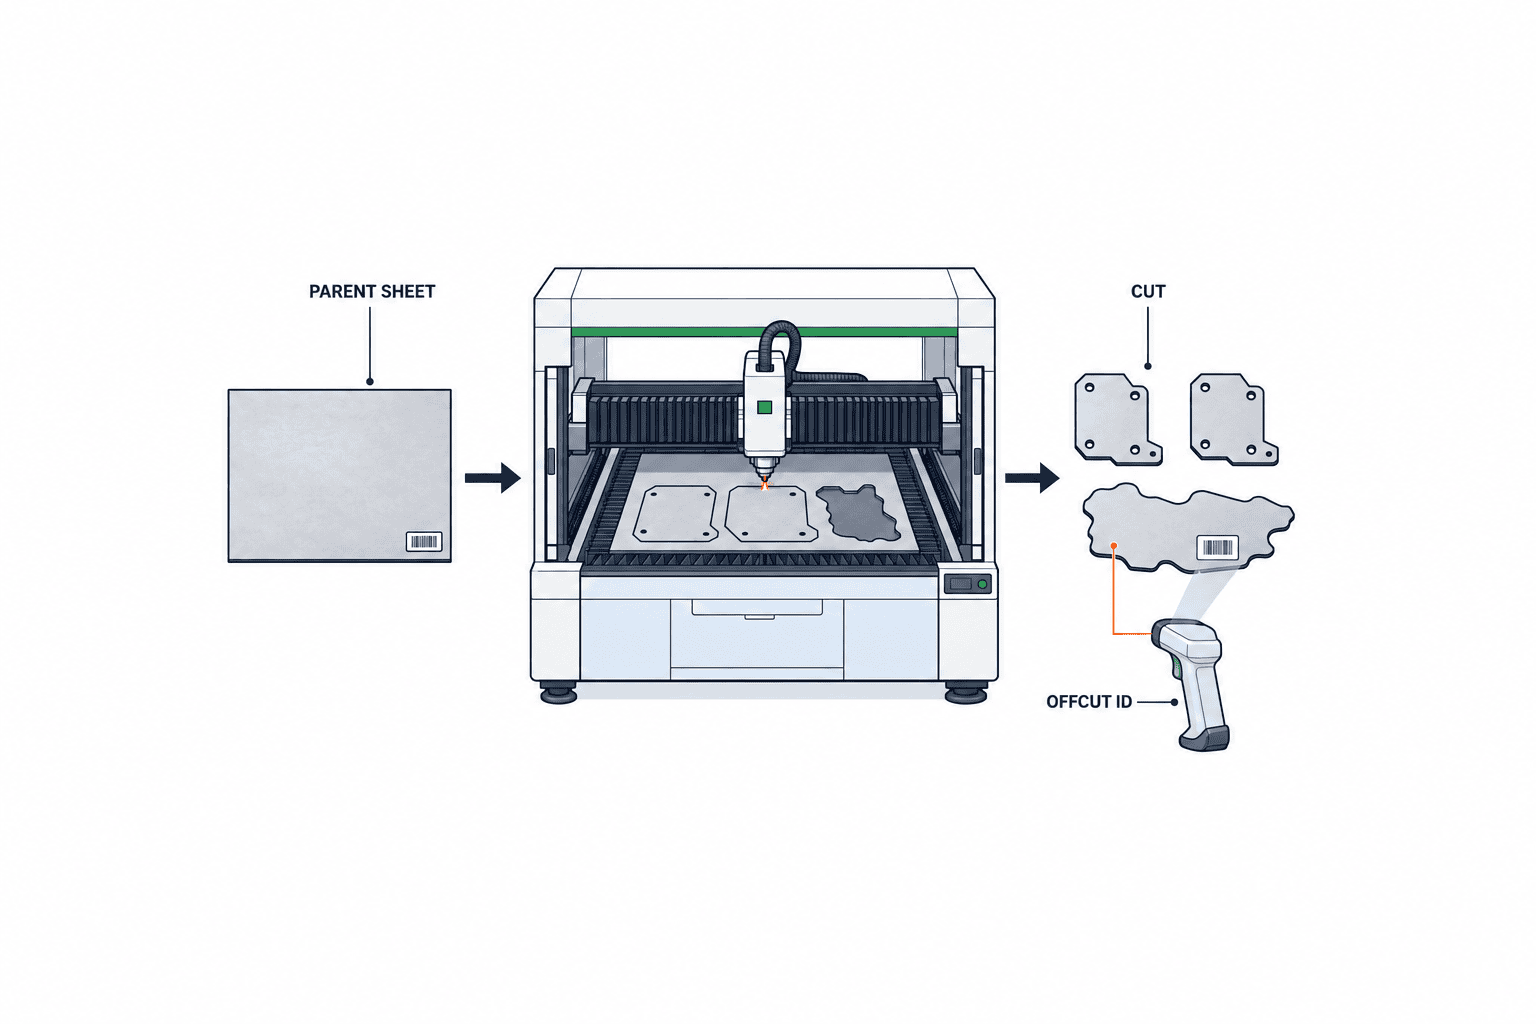
เมื่อเศษวัสดุเกิดขึ้น ให้บันทึก ID ของวัสดุต้นทาง งานตัด เครื่องจักร วันเวลา ผู้ปฏิบัติงาน ข้อกำหนดวัสดุ ความหนาแผ่นหรือเส้นผ่านศูนย์กลาง lot เจ้าของ ขนาดเดิม ขนาดคงเหลือ และตำแหน่งจัดเก็บ หากมีแบบหรือข้อมูล nesting ให้เชื่อมไฟล์รูปร่างและเวอร์ชันเส้นขอบด้วย คุณลักษณะที่จำเป็นต่างกันไปตามผลิตภัณฑ์ วัสดุที่ผิวมีทิศทางต้องมีทิศทางรีด ผิวสำเร็จ และด้านหน้า/หลัง หากงานต้องใช้ heat number หรือใบรับรองวัสดุ ให้สืบทอด ID ใบรับรองจากวัสดุต้นทางมายังเศษวัสดุ คำว่า “แผ่นเหล็กหนา 2.0 มม. เหลือประมาณครึ่งหนึ่ง” ไม่พอให้ตัดสินใจนำกลับไปใช้
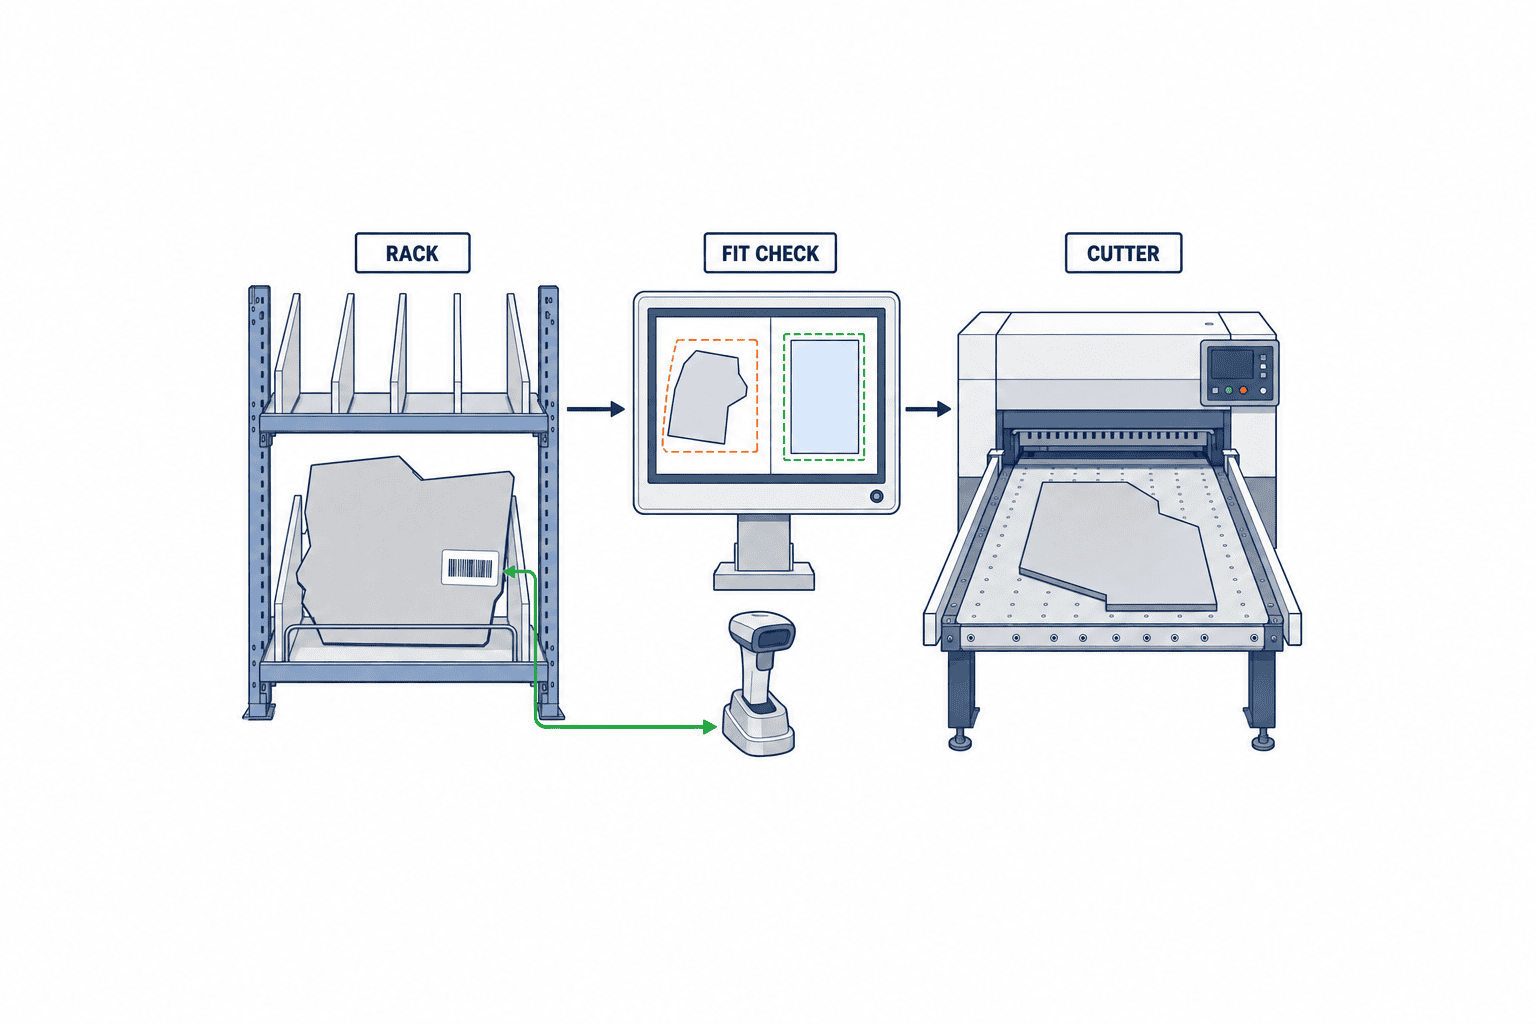
อย่าบังคับให้ทุกอย่างใช้หน่วยเดียวระหว่างน้ำหนัก พื้นที่ ความยาว และจำนวนแผ่น ฝ่ายจัดซื้ออาจดู kg, ระบบ nesting ดูขนาดกรอบใน mm, คลังดูจำนวนแผ่น และบัญชีดูมูลค่า กำหนดหน่วยหลักและหน่วยแสดงผล พร้อมจัดการเวอร์ชันของหลักเกณฑ์การแปลงหน่วย สำหรับแผ่นที่มีรูปทรงไม่สม่ำเสมอ ข้อมูลเส้นขอบ รู และส่วนที่หายไปซึ่งบอกพื้นที่ใช้ได้ มีความสำคัญกว่าพื้นที่สี่เหลี่ยมจากกว้าง × ยาว ระบบควรแสดงตัวอย่างรูปร่างและข้อจำกัดการใช้งานพร้อมตัวเลขเมื่อสแกนบาร์โค้ด
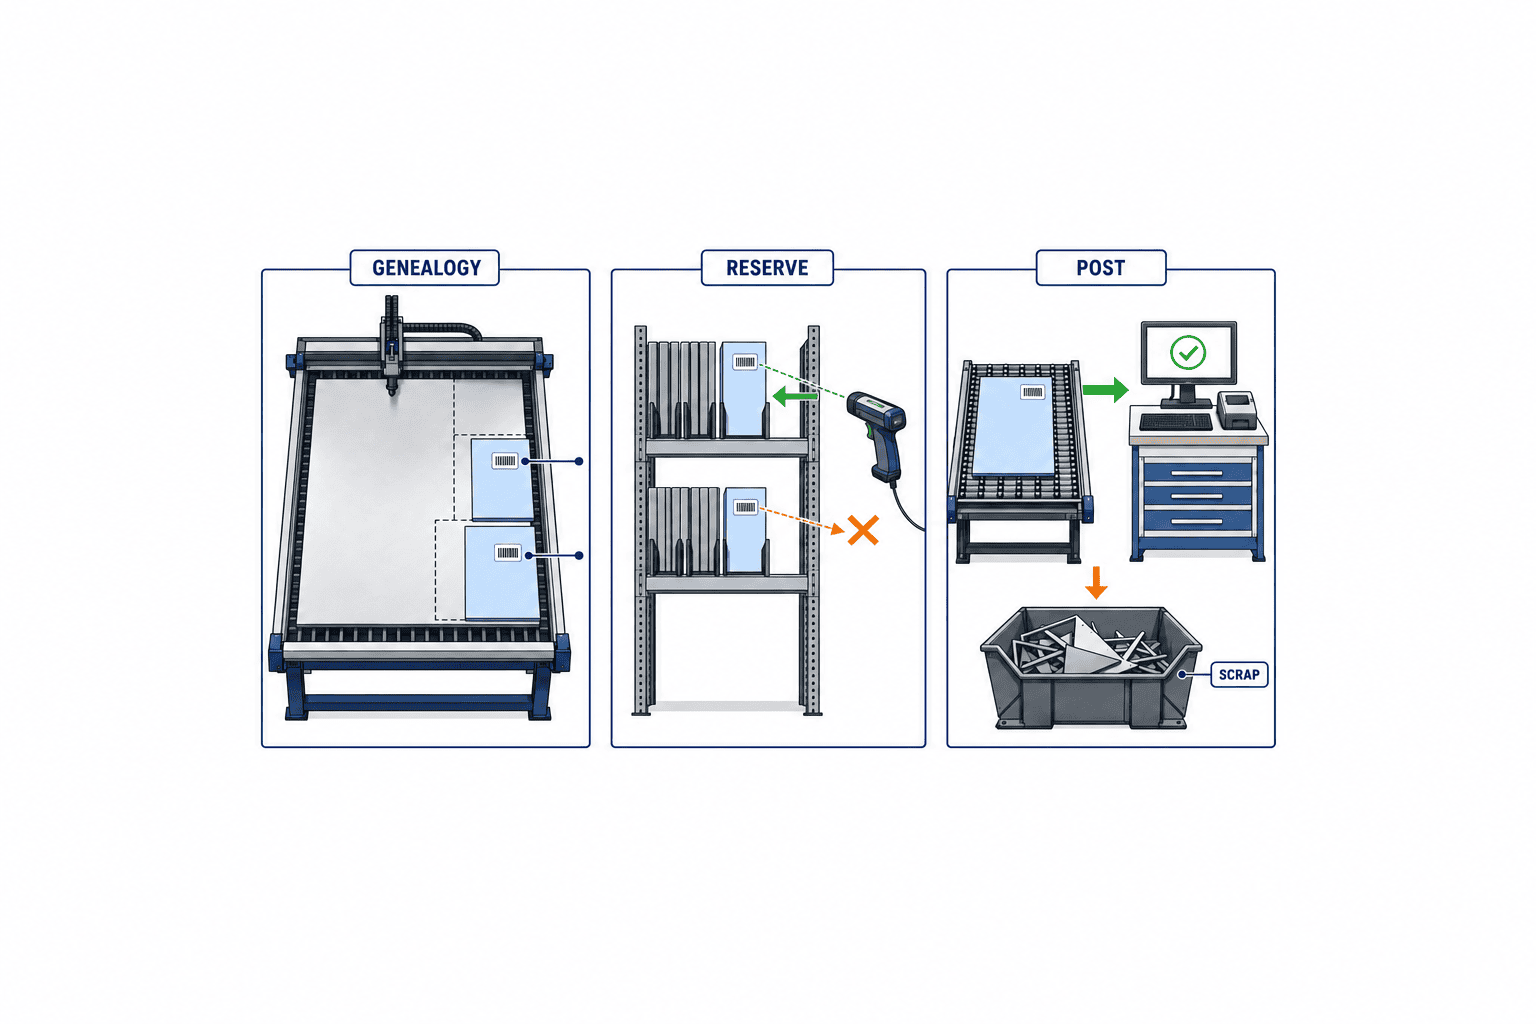
หากใช้วัสดุต้นทางหนึ่งแผ่นแล้วเกิดเศษวัสดุหลายชิ้น ให้แต่ละชิ้นมี ID เฉพาะและเก็บความสัมพันธ์แม่–ลูก การตัดเศษวัสดุซ้ำจนเกิดเศษชิ้นใหม่ก็ใช้หลักเดียวกัน เพื่อไม่ให้นับ “สต็อกหนึ่งแผ่น” ซ้ำ ให้เปลี่ยนชิ้นเดิมเป็นสถานะใช้หมดหรือแยกแล้วก่อนสร้างชิ้นลูก เอกสารติดตามการผลิตของ Microsoft แสดงแนวคิดการเชื่อม batch/serial ของวัสดุและส่วนประกอบกับผลิตภัณฑ์สำเร็จรูป ส่วนการจัดการเศษวัสดุควรติดตามสายสัมพันธ์ “วัสดุต้นทาง → เศษวัสดุ → ผลิตภัณฑ์ที่นำไปใช้ซ้ำ” เพิ่มเติม ซึ่งเป็นข้อกำหนดการออกแบบที่บทความนี้เสนอ
ข้อมูลหลักที่กำหนดไว้กับข้อมูลธุรกรรมที่เปลี่ยนได้
ข้อกำหนดวัสดุ ช่วงความหนาที่ยอมรับได้ สภาพผิว ขนาดขั้นต่ำที่ใช้ได้ และข้อห้ามใช้ซ้ำเฉพาะลูกค้า ควรอยู่ใน master data ส่วนขนาดที่วัดจริง รูปร่าง lot ชั้นเก็บ รอยตำหนิ ใบสั่งที่จองไว้ และเวลาตรวจครั้งล่าสุด เป็นข้อมูลของชิ้นวัสดุและธุรกรรม หากแยกไม่ชัด การเปลี่ยน master data ภายหลังอาจทำให้ความถูกต้องของการใช้เศษวัสดุในอดีตดูเหมือนเปลี่ยนย้อนหลัง ต้องเก็บเวอร์ชันเกณฑ์และค่าที่วัดจริง ณ เวลาตัดสินใจ และกำหนดว่าการเปลี่ยน master data จะมีผลกับเศษวัสดุเดิมอัตโนมัติหรือส่งรอตรวจซ้ำ
ฉลากควรพิมพ์ ID และข้อมูลระบุชิ้นขั้นต่ำ แล้วให้ดูรายละเอียดในระบบ หากชิ้นเล็กเกินติดฉลาก อาจใช้ภาชนะหรือมัดเป็นตัวระบุแทน แต่ต้องมีกติกาไม่ให้ปะปนวัสดุหรือ lot ต่างกันในมัดเดียว เมื่อฉลากหลุด อย่าพิมพ์ใหม่จากการคาดเดา RFP ควรกำหนดขั้นตอนเทียบชิ้นจริงและอนุมัติก่อนคืน ID เดิม
การใช้ซ้ำไม่ได้ตัดสินจาก “ชนิดวัสดุเดียวกัน” เท่านั้น
การค้นหาชิ้นที่เป็นไปได้ควรพิจารณาชนิดวัสดุ ความหนา ความยาวและความกว้าง ทิศทาง สถานะคุณภาพ ข้อจำกัดลูกค้า ตำแหน่งเก็บ และกำหนดส่ง ถึงรายการสินค้าใน ERP จะตรงกัน ก็อาจใช้ไม่ได้หากใบสั่งผลิตมีเงื่อนไขยอมรับต่างกัน งานที่ต้องมีใบรับรองวัสดุต้องตรวจว่าลิงก์ไปยังใบรับรองยังใช้ได้ วัสดุที่ลูกค้ารายหนึ่งจัดหาให้ อาจใช้กับงานลูกค้าอื่นไม่ได้แม้เกรดเดียวกัน เศษวัสดุที่เกินระยะเก็บหรือหมดอายุการป้องกันสนิมไม่ควรถูกเลือกก่อนตรวจซ้ำ
“รูปร่างที่ใช้ได้” ขึ้นกับงาน แม้ชิ้นส่วนจะพอดีกับกรอบสี่เหลี่ยมภายนอกของแผ่นที่เหลือ รูเดิม ขอบตัด พื้นที่จับยึด และทิศทางลายแผ่นอาจทำให้วาง nesting ไม่ได้ จึงต้องเก็บ ID ชิ้นเศษวัสดุ เวอร์ชันรูปร่างในเวลานั้น ชิ้นส่วนที่วางแผน จำนวนที่ต้องใช้ และผล nesting อ้างอิงไว้กับการจอง ให้ผู้รับผิดชอบ CAM หรือกระบวนการอนุมัติขั้นสุดท้าย แทนการเปลี่ยนผลค้นหาอัตโนมัติเป็นสิทธิ์เบิกจ่ายโดยไม่มีเงื่อนไข เอกสาร remnant ของ Autodesk กล่าวถึงการใช้เศษวัสดุที่เก็บไว้ในการ nesting แบบแมนนวลหรืออัตโนมัติ แต่โรงงานยังต้องกำหนดผู้ตรวจข้อจำกัดด้านการจับยึด คุณภาพ และลูกค้าของตนเอง
อย่ามองข้ามกรณีที่ใบสั่งหลายใบจองเศษวัสดุชิ้นเดียวกันพร้อมกัน การเห็นชิ้นงานบนหน้าค้นหาไม่เท่ากับใช้ได้จริง การจองต้องเป็นธุรกรรมแบบ atomic เพื่อให้ใบสั่งที่สำเร็จเพียงใบเดียวเปลี่ยนสถานะเป็น “จองแล้ว” เมื่อการจองที่มีเวลาจำกัดหมดอายุ ให้ปล่อยอัตโนมัติ แต่หากชิ้นจริงถูกย้ายออกจากชั้นแล้ว ต้องให้คลังตรวจสอบ สำหรับอุปกรณ์ที่ส่งข้อมูลหลังใช้งานออฟไลน์ ให้สแกนซ้ำภายใต้ ID ธุรกรรมเดียวกันแบบ idempotent และป้องกันการจองเก่าทับการจองใหม่หลังเครือข่ายกลับมา
ขั้นตอนมาตรฐานจากการเกิดจนถึงนำกลับไปใช้
- เมื่อจบงานตัด ให้ยืนยัน ID วัสดุต้นทางและเวอร์ชัน nesting ที่วางแผน แล้วลงทะเบียนเศษวัสดุที่เกิดขึ้นเป็นชิ้นที่อาจใช้ซ้ำ
- ผู้ปฏิบัติงานวัดขนาดจริงและตรวจสภาพผิว อัปเดตรูปถ่ายหรือเส้นขอบเมื่อจำเป็น หากอ่านเกรดวัสดุหรือ lot ไม่ได้ ให้พักรอตรวจคุณภาพ
- คลังหรือหัวหน้ากระบวนการเทียบกับเกณฑ์ใช้ซ้ำก่อนเปลี่ยนเป็น “ตรวจสอบแล้ว” หากเล็กกว่าขนาดขั้นต่ำ ให้ส่งคำขอจัดเป็นเศษของเสีย
- สแกนชั้น แร็ก หรือภาชนะก่อนรับเข้า และเชื่อม ID ชิ้นกับสถานที่ หากเปลี่ยนแค่ชั้นเก็บก็ต้องบันทึกประวัติการย้าย
- ค้นหาชิ้นที่เป็นไปได้สำหรับใบสั่งผลิตใหม่ ตรวจรูปร่าง วัสดุ และข้อจำกัดคุณภาพก่อนจอง พร้อมล็อกใบสั่งที่จะนำไปใช้
- เบิกชิ้นจริงและขนไปเครื่องตัด ให้เครื่องตรวจ ID ชิ้นกับ nest ที่อนุมัติแล้ว บันทึกชิ้นและปริมาณที่ใช้จริง รวมถึงเศษชิ้นใหม่ที่เกิดจากการตัดซ้ำ
- หากตัดสินว่าใช้ไม่ได้ ให้ส่งไปกระบวนการจัดการเศษของเสียพร้อมเหตุผล ค่าที่วัด และผู้อนุมัติ การด้อยค่าทางบัญชีและการตัดสินใจจำหน่ายที่เกี่ยวกับ BOI ให้เป็นไปตามการอนุมัติของฝ่ายรับผิดชอบ
ขั้นตอนนี้เป็นตัวอย่าง มิได้เสนอให้แทนการอนุมัติด้านคุณภาพหรือการลงบัญชีที่โรงงานใช้อยู่ RFP ต้องระบุทีละเหตุการณ์ว่าเหตุการณ์ใดเพิ่มหรือลดสต็อกใน ERP หากไม่ชัดว่าจะนับเป็นสต็อกทางบัญชีทันทีที่ลงทะเบียนชิ้น หรือหลังคลังรับเข้า ก็เสี่ยงนับซ้ำ ต้องเลือกด้วยว่าจะให้เศษวัสดุเป็น lot อื่นของ item เดิมหรือ item เฉพาะ โดยคำนึงถึงภาษี ต้นทุน และการตรวจนับสต็อก
ขอบเขตระบบ: CAM, MES, WMS และ ERP
CAM/nesting จัดการว่าชิ้นส่วนใดวางลงบนรูปร่างนี้ได้ MES จัดการงานตัด วัสดุที่ใช้จริง เศษที่เกิดจริง และผลจากเครื่องจักร WMS หรือแอปสต็อกดูแลชิ้นจริง สถานที่ การจอง และการเคลื่อนย้าย ERP ดูแลมูลค่าวัสดุต้นทาง การเบิกจ่าย ต้นทุนผลิต มูลค่าเศษวัสดุ และการโอนไปเป็นของเสีย ไม่จำเป็นต้องยัดทั้งหมดลงในผลิตภัณฑ์เดียว สิ่งสำคัญคือใช้ ID เศษวัสดุและ ID ธุรกรรมเป็นกุญแจร่วม พร้อมกำหนดว่าระบบใดเป็นแหล่งข้อมูลหลักของข้อมูลแต่ละชนิด
ตัวอย่างเช่น เหตุการณ์การเกิดจาก MES สร้างรายการชิ้นที่เป็นไปได้ใน WMS และการอนุมัติรับเข้าจาก WMS ส่งธุรกรรมสต็อกไป ERP จากนั้น WMS ยืนยันสถานะเมื่อได้รับคำตอบจาก ERP หากสื่อสารล้มเหลว ต้องคงสถานะ “รับเข้าแล้วแต่ยังไม่สะท้อนใน ERP” เพื่อเฝ้าติดตาม และป้องกันการลงรับเข้าซ้ำด้วยมือ เมื่อ CAM อัปเดตข้อมูลรูปร่าง เวอร์ชันจะเปลี่ยนและการจองที่ใช้เวอร์ชันเก่าต้องประเมินใหม่ การทดสอบธุรกิจควรครอบคลุมการส่งซ้ำ การยกเลิก และการกลับรายการบัญชีด้วย
การเลือกระบบโดยดูเพียงว่า “แสดงเศษวัสดุในรายการสต็อกได้” ยังไม่พอ ให้ตรวจรูปแบบข้อมูลเส้นขอบ ระบบ ID ข้ามหลายระบบ การเปลี่ยนสถานะพักรอ/ทิ้ง พฤติกรรมออฟไลน์ของอุปกรณ์ หน้าจอภาษาไทยและอังกฤษ สิทธิ์ออกฉลากซ้ำ และการส่งออกประวัติ ฟังก์ชันจาก TRUMPF หรือ Autodesk เป็นตัวอย่างอ้างอิง หากให้ผู้ขายแต่ละรายสาธิตโดยใช้เศษวัสดุและใบสั่งเดียวกัน จะเปรียบเทียบได้โดยไม่ยึดติดยี่ห้อ
เขียนกรณียกเว้นและเกณฑ์ตัดสินลงใน RFP
อย่าเขียนเฉพาะกรณีปกติหนึ่งกรณี อย่างน้อยควรมี “วัสดุต้นทางหลาย lot” “แผ่นเหลือรูปทรงไม่สม่ำเสมอ” “เศษวัสดุมีรอย” “วัสดุของลูกค้า” “ฉลากหาย” “การจองชนกัน” “เศษชิ้นใหม่หลังตัดซ้ำ” “ย้ายชั้น” “เชื่อม ERP ล้มเหลว” และ “ยืนยันเป็นของเสีย” ระบุอินพุต สถานะที่คาดหวัง ปริมาณสต็อก อำนาจอนุมัติ audit log และวิธีกู้คืนของแต่ละกรณี อย่าให้ผู้ขายเพียงติ๊กว่ามีฟังก์ชัน แต่ขอหลักฐานผ่านการสาธิตหรือหน้าตั้งค่า
ชุดข้อมูลขั้นต่ำประกอบด้วย ID เศษวัสดุ ID วัสดุต้นทาง ใบสั่งที่เกิด ชนิด/มาตรฐาน/ความหนา/ขนาด/รูปร่างวัสดุ lot เดิม ใบรับรอง เจ้าของ สถานะคุณภาพ สถานที่เก็บ ใบสั่งที่จอง สถานะ เวลาของแต่ละเหตุการณ์ ผู้รับผิดชอบ และเวอร์ชันเกณฑ์ หากเพิ่มฟิลด์มากเกินไป การป้อนข้อมูลหน้างานจะหยุดชะงัก แยกค่าที่สืบทอดอัตโนมัติ ค่าที่ได้จากเครื่องหรือ CAM และค่าที่ต้องวัดจริง เพื่อให้ผู้ปฏิบัติงานป้อนมือเท่าที่จำเป็น รูปถ่ายช่วยตรวจรูปร่าง แต่แทนค่าที่วัดหรือใบรับรองไม่ได้
ตารางประเมินควรให้น้ำหนักภาระการปฏิบัติงานนอกเหนือจากฟังก์ชัน ตัวอย่างหัวข้อคือ ความตรงกันระหว่างชิ้นจริงกับระบบ การป้องกันตัดสินการใช้ซ้ำผิด การเชื่อม ERP/WMS/CAM เวลาที่ใช้บนอุปกรณ์หน้างาน ประวัติและสิทธิ์ และความชัดเจนของการนำใช้/บำรุงรักษา โรงงานต้องกำหนดน้ำหนักเอง ไม่มีอันดับสากลที่ใช้ได้กับทุกโรงงาน สำหรับข้อกำหนดที่ฟังก์ชันมาตรฐานทำไม่ได้ ให้ระบุว่าจะเติมด้วยการเปลี่ยนวิธีทำงาน การตั้งค่า หรือการพัฒนาเพิ่ม หากต้องพัฒนาเพิ่ม ให้รวมผลกระทบเมื่ออัปเดตซอฟต์แวร์และผู้รับผิดชอบการบำรุงรักษาในใบเสนอราคา
ต้นทุนและการตัดสินใจลงทุน: ตั้งสมมติฐานให้ตรงกันก่อนเทียบราคา
ต้นทุนเริ่มต้นควรรวมการเก็บความต้องการ ฉลากและอุปกรณ์ การเชื่อมข้อมูลรูปร่าง อินเทอร์เฟซ ERP/WMS/MES/CAM การปรับ master data การฝึกหน้างาน และการทดสอบ ต้นทุนต่อเนื่องมีค่าบริการ การบำรุงรักษา การเปลี่ยนอุปกรณ์ วัสดุสิ้นเปลืองฉลาก การเก็บข้อมูลบนคลาวด์ การดูแลข้อมูลรูปร่าง และแรงงานตรวจนับ เมื่อเทียบใบเสนอราคา ให้ใช้สมมติฐานเดียวกันเรื่อง “จำนวน ID เศษวัสดุ จำนวนไซต์ จำนวนอุปกรณ์ จำนวนอินเทอร์เฟซ และปีที่เก็บข้อมูล” บทความนี้ไม่ระบุราคาตายตัว เพราะไม่มีหลักฐานที่ใช้ตัวเลขเดียวแทนราคาตลาดได้
ผลลัพธ์ไม่ควรวัดเฉพาะ “ลดการซื้อวัสดุ” ควรวัดเวลาค้นหาเศษวัสดุ พื้นที่ชั้นที่ใช้ เวลาเตรียมตัดซ้ำ ความเสี่ยงใช้วัสดุผิด/ไม่เป็นไปตามข้อกำหนด การจัดการของเสีย และส่วนต่างการตรวจนับด้วย แต่เป้าหมายใช้งานซ้ำที่สูงเกินไปอาจทำให้เก็บเศษวัสดุมูลค่าต่ำมากเกินไป ให้กำหนดเกณฑ์เก็บจากมูลค่าคาดว่าจะใช้ซ้ำหักต้นทุนเก็บ ค้นหา ตัดซ้ำ และตรวจคุณภาพ ตัวอย่างสมมติ: ประหยัดวัสดุ 1,000 บาท ค่าใช้จ่ายในการค้นหา ขนย้าย ตัดซ้ำ และตรวจ 700 บาท ค่าเก็บ 200 บาท มูลค่าสุทธิเท่ากับ 100 บาท ตัวเลขนี้แสดงวิธีคิด ไม่ใช่ราคาจริงในไทย หากสุทธิติดลบ บางกรณีการส่งพิจารณาเป็นของเสียโดยไม่เก็บจะสมเหตุสมผลกว่า
KPI ควรดูทั้งจำนวนและน้ำหนักการใช้ซ้ำ เวลาตั้งแต่ค้นหาจนเบิก อัตราชิ้นจริงไม่ตรงระบบ อัตรายกเลิกการจอง จำนวนวันเก็บ พื้นที่ชั้น เหตุผลที่เปลี่ยนเป็นของเสีย และอัตราติดตามกลับถึง lot ต้นทาง ต้องใช้ตัวหารเดียวกันจึงเห็นการปรับปรุง กำหนดว่าจะใช้ “จำนวนเศษที่เกิดแล้วผ่านเกณฑ์” หรือ “เศษจากการตัดทั้งหมด” เป็นตัวหาร และแยกตามชนิดวัสดุ ความหนา และกระบวนการ บทความทางการของ Autodesk ก็แยก material utilization, scrap rate และ remnant reuse เป็นคนละตัวชี้วัด อย่านำอัตราลดจากสื่อการขายมาถือเป็นผลลัพธ์ของโรงงานตนเอง
เงื่อนไขรับมอบ 10 ข้อสำหรับ FAT และ SAT
FAT ใช้สภาพแวดล้อมของผู้ขายจำลองการตั้งค่า การเชื่อมต่อ และกรณีผิดปกติ ส่วน SAT ตรวจด้วยเครื่องจักร ชั้นเก็บ เครือข่าย และผู้ปฏิบัติงานจริง ใช้รายการนี้เป็นต้นแบบเกณฑ์ผ่าน/ไม่ผ่าน
- ตัดวัสดุต้นทางแล้วได้เศษสองชิ้น โดยทั้งคู่เก็บ ID แม่–ลูก lot และใบรับรองเดิม
- ไม่จองแผ่นรูปทรงไม่สม่ำเสมอผิดจากขนาดสี่เหลี่ยมอย่างเดียว และอ้างอิงเวอร์ชันรูปร่างที่อนุมัติ
- ตัดเศษวัสดุที่เกรดเดียวกันแต่เจ้าของเป็นลูกค้าคนละรายหรือสภาพผิวต่างกันออก
- ชิ้นที่พักรอคุณภาพอาจแสดงในรายการค้นหา แต่เบิกจ่ายหรือเริ่มเครื่องไม่ได้
- หากสองใบสั่งจองชิ้นเดียวกันพร้อมกัน มีเพียงใบเดียวสำเร็จ
- การออกฉลากใหม่เมื่อฉลากหาย บันทึกการเทียบชิ้นจริง การอนุมัติสิทธิ์ และการยกเลิกฉลากเดิม
- หลังย้ายคลัง การสแกนที่ชั้นเดิมไม่ทำให้รับเข้าซ้ำ และมีตำแหน่งล่าสุดเพียงหนึ่งเดียว
- แม้ ERP ไม่ตอบ ก็ส่งซ้ำด้วย ID ธุรกรรมได้โดยไม่บันทึกสต็อกหรือบัญชีซ้ำ
- เมื่อการตัดซ้ำสร้างเศษชิ้นใหม่ ให้ใช้ชิ้นเดิมหมดและสร้างสายสัมพันธ์ของชิ้นลูก
- หลังอนุมัติทิ้งแล้ว ต้องจองซ้ำไม่ได้ และส่งเหตุผลกับข้อมูลมูลค่าไปยังการจัดการของเสีย
หลักฐานผ่าน/ไม่ผ่านควรแนบ transaction log ปริมาณสต็อกก่อน–หลัง เอกสารฝั่ง ERP และประวัติการสแกน นอกเหนือจากภาพหน้าจอ หากกำหนดความเร็วในการใช้งาน ให้ทดสอบกับถุงมือ แสง อุปกรณ์ และสภาพการสื่อสารจริง ตกลงเวลารอที่ยอมรับได้และวิธีจัดการข้อผิดพลาดการจับคู่ก่อนทำสัญญา เพื่อไม่ให้คำว่า “ผ่าน” ขึ้นกับความรู้สึกของผู้ทดสอบ ตั้งเกณฑ์ตัวเลขหลังวัดสภาพจริงของโรงงาน แทนการใช้ค่าทั่วไปที่ไม่มีที่มา
กำหนดผู้รับผิดชอบในโรงงานไทยก่อน
หากสำนักงานใหญ่ในญี่ปุ่นกำหนดเกรดวัสดุ โรงงานไทยวัดและเก็บชิ้นจริง และฝ่ายจัดซื้อในไทยตัดสินใจซื้อใหม่ ต้องระบุให้ชัดว่าใครอนุมัติสถานะเศษวัสดุ การอนุญาตให้ใช้วัสดุทดแทนต่างจากการอนุญาตให้นำเศษวัสดุใช้ซ้ำ วัสดุที่ลูกค้าจัดหาให้ต้องตรวจขอบเขตความเป็นเจ้าของด้วย หากเอกสารและหน้าจอเป็นภาษาญี่ปุ่นอย่างเดียว หน้างานอาจตัดสินไม่ได้ จึงควรตรวจทั้งชื่อวัสดุ ชื่อสถานะ เหตุผลข้อผิดพลาดเป็นภาษาไทยและอังกฤษ รวมถึงขั้นตอนของแต่ละสิทธิ์ การปฏิบัติด้านภาษีและ BOI ของไทยขึ้นกับเงื่อนไขอนุญาตของแต่ละบริษัท ให้ฝ่ายภาษี/กฎหมายตัดสินความเหมาะสม และให้ระบบเก็บการอนุมัติและหลักฐานก่อนการจำหน่าย
หากหลายไซต์ใช้โครงสร้าง ID เศษวัสดุร่วมกัน ให้ตรวจว่าการย้ายระหว่างโรงงานยังรักษาสายสัมพันธ์วัสดุต้นทางและเศษวัสดุ แต่ค่าขนส่ง บรรจุภัณฑ์ ภาษีศุลกากร และตรวจสอบอาจสูงกว่าการใช้ในพื้นที่ เริ่มการค้นหาชิ้นที่อาจใช้ซ้ำภายในโรงงานเดียวก่อน แล้วจึงขยายข้ามไซต์เมื่อประเมินความคุ้มค่าและกฎเกณฑ์แล้ว
ลำดับการนำไปใช้สี่ขั้น
ขั้นที่หนึ่ง: สำรวจชิ้นจริง อย่านำวัสดุแผ่นและเหล็กเส้นทุกชนิดเข้าระบบพร้อมกัน เลือกวัสดุและเครื่องหนึ่งชุดที่มีเศษเกิดมากและมีโอกาสใช้ซ้ำ ติดตามงานตัดล่าสุดตั้งแต่รับวัสดุต้นทาง สร้าง nest ตัดจริง เก็บเศษ ใช้ครั้งถัดไป จนตัดสินเป็นของเสีย แล้วระบุว่าใครบันทึกอะไร สัมภาษณ์ว่าการตัดสินที่ไม่อยู่ในเอกสาร เช่น “รอยนี้ยังใช้ได้” หรือ “ลูกค้านี้ใช้ไม่ได้” เกิดตรงไหน ข้อกำหนดที่ลบการตัดสินจากประสบการณ์หน้างานออกไป ไม่ได้ปลอดภัยขึ้นเพียงเพราะมีช่องป้อนมาก
ขั้นที่สอง: ระบุชิ้นและจัดการสถานะ เริ่มให้ ID เศษวัสดุ และทดสอบให้วัสดุต้นทาง lot ชิ้นจริง และชั้นเก็บตรงกัน การเชื่อมข้อมูลรูปร่างอัตโนมัติทำภายหลังได้ หากขนาดบนฉลากไม่ตรงหน้าจอ ให้กำหนดว่าจะแก้อะไรและใครต้องพักรอ เมื่อหน้างานสแกนไม่ได้หรือเครื่องหยุด ต้องมีขั้นตอนบันทึกชั่วคราวและเทียบใหม่ เพื่อไม่ให้สร้างสต็อกสมมติย้อนหลัง หากยังหาสาเหตุส่วนต่างตรวจนับในขั้นนี้ไม่ได้ การเชื่อมระบบเพิ่มจะเพียงกระจายความผิดพลาดเร็วขึ้น
ขั้นที่สาม: จองและ nesting ให้เฉพาะชิ้นที่ตรวจแล้วเป็นชิ้นที่อาจใช้ซ้ำ เชื่อมการจองกับใบสั่ง การตัดสินรูปร่างใน CAM และการตรวจชิ้นจริงที่เครื่องตัดตามลำดับ ทดสอบข้อยกเว้น เช่น จองสำเร็จแต่หาของไม่เจอ หรือเจอของแต่เวอร์ชันรูปร่างเก่า หากผู้ปฏิบัติงานยกชิ้นออกจากชั้นชั่วคราว ต้องอัปเดตตำแหน่งในระบบทันที หากสองใบสั่งแย่งชิ้นเดียวกัน ให้กำหนดว่าจะยึดมาก่อนหรือจัดใหม่ให้ใบสั่งสำคัญกว่า พร้อมขั้นตอนอนุมัติของหน้างาน
ขั้นที่สี่: บัญชีและขยายทั่วโรงงาน เชื่อมปริมาณ มูลค่า และรายการบัญชีใน ERP แล้วตรวจว่าชิ้นที่อาจใช้ซ้ำ ชิ้นที่ตรวจแล้ว ชิ้นพักรอ และชิ้นรอทิ้ง ปรากฏในรายงานสต็อกปลายเดือนอย่างไร อย่าขยายไซต์ทั้งที่ข้อมูลรูปร่างหรือ lot ยังขาด หลังขยาย ให้ดูจำนวนเศษที่เกิด อัตราใช้ซ้ำ เวลาค้นหา ตลอดจนความล่าช้าในการป้อนและอัตราชิ้นจริงไม่ตรงระบบ หากหน้างานหยุดลงทะเบียนชิ้นที่ใช้ซ้ำไม่ได้เพื่อให้ตัวเลขดูดี ตัวหารจะเสีย กำหนดเกณฑ์ลงทะเบียนและวัดผลให้คงที่เพื่อเปรียบเทียบก่อน–หลังได้
สามจุดที่มักตกหล่นเมื่อย้ายข้อมูล
เมื่อนำบัญชี Excel เดิมหรือบันทึกแยกตามเครื่องเข้าระบบ วัสดุเดียวกันอาจใช้ชื่อ “SUS304” “304” และ “stainless 304” ก่อนรวมต้องตรวจความสัมพันธ์ระหว่างเกรดวัสดุกับ item จัดซื้อ อย่าแปลงทั้งหมดจากการคาดเดา ประการที่สอง ที่อยู่ชั้นเก็บในเอกสารอาจต่างจากป้ายจริง ให้ตรวจนับชั้นและกำหนด ID ชั่วคราวแก่เศษวัสดุก่อนนำเข้าข้อมูล ประการที่สาม อย่าย้ายเศษวัสดุเก่าที่ไม่ทราบ lot ต้นทางเข้ามาเป็นสต็อกดี หากงานต้องใช้ใบรับรองวัสดุ ให้ห้ามใช้กับงานนั้น จำกัดไว้เฉพาะงานที่อนุญาต หรือประเมินการทิ้ง แม้จำนวนข้อมูลย้ายไม่มาก การตัดสินเศษวัสดุเก่าต้องอาศัยความเห็นร่วมกันจากคุณภาพ คลัง และบัญชี
ออกแบบการป้อนข้อมูลโดยไม่โยนภาระให้หน้างาน
การให้คนข้างเครื่องตัดกรอกกว่าสิบช่องต่อเศษวัสดุหนึ่งชิ้นจะทำต่อเนื่องได้ยาก ให้แสดงค่าอัตโนมัติจากวัสดุต้นทางและงานตัด และให้ผู้ปฏิบัติงานป้อนเฉพาะค่าที่รู้จากชิ้นจริง เช่น ขนาดที่วัด รอยหรือการบิดงอ และตำแหน่งเก็บ แม้นำรูปร่างจาก CAM เข้ามา หาก nest ที่วางไว้ต่างจากการตัดจริง ก็ต้องขอให้ยืนยัน รูปถ่ายช่วยเป็นหลักฐาน แต่การถอดถุงมือหรือใช้ดาต้าปริมาณมากอาจเป็นภาระ วัดเวลาป้อน ตำแหน่งวางอุปกรณ์ พื้นที่ติดฉลาก ไฟฟ้า และเครือข่ายจริงใน SAT เพื่อกำหนดเส้นทางทำงานที่ปลอดภัย
ข้อยกเว้นสำคัญที่สุดในการนำเศษวัสดุกลับมาใช้คือ ชิ้นที่ดูเหมือนกันอาจมีเงื่อนไขการใช้งานต่างกัน แม้ความหนาแผ่นและชื่อวัสดุจะเหมือนกัน การมีหรือไม่มีใบรับรองวัสดุ เงื่อนไขการอบชุบความร้อน การปรับสภาพผิว รวมถึงรอยขีดข่วนหรือสนิมระหว่างเก็บ ล้วนเปลี่ยนงานที่ใช้ได้ อย่าแสดงเพียงคำว่า “ใช้ได้” ในรายการชิ้นที่อาจใช้ซ้ำ แต่ให้ระบุว่าอนุญาตสำหรับผลิตภัณฑ์ ลูกค้า และกระบวนการใด ภายใต้เวอร์ชันเกณฑ์ใด หากชิ้นจริงขัดกับข้อมูล ให้หยุดการเบิกชั่วคราวแล้วให้ฝ่ายคุณภาพตัดสินใหม่ แม้จำเป็นต้องอนุมัติข้อยกเว้นเพราะงานเร่ง ก็ต้องบันทึกว่าใครเห็นข้อมูลอะไรแล้วอนุญาต และอนุญาตถึงเมื่อใด วิธีนี้ช่วยไม่ให้สับสนระหว่างการตัดสินเฉพาะใบสั่งเร่งด่วนกับการอนุญาตใช้ในทุกใบสั่งถัดไป
เมื่อวัดขนาดเศษวัสดุ ให้แยกขนาดกรอบภายนอกออกจากพื้นที่ที่ใช้ได้จริง แม้แผ่นที่เหลือจะเป็นรูปสี่เหลี่ยม หากปลายแผ่นมีรู ก็วางชิ้นส่วนในส่วนนั้นไม่ได้ สำหรับวัสดุแท่ง ผิวตัดที่เสียหาย การโก่งงอ หรือระยะจับยึดที่จำเป็น ทำให้ใช้ความยาวคงเหลือตามชื่อเป็นความยาวที่ใช้ได้ทั้งหมดไม่ได้ กำหนดวิธีวัดในมาตรฐานการทำงาน และเก็บเวอร์ชันรูปร่างกับวันเวลาที่วัด กำหนดตำแหน่งและแสงสำหรับถ่ายภาพโดยไม่กระทบคุณภาพ และหากใช้ภาพประกอบการตัดสิน ให้มีวัตถุอ้างอิงเพื่อทราบสัดส่วน แต่ต้องแจ้งหน้างานด้วยว่าภาพถ่ายเพียงอย่างเดียวไม่ใช้ยืนยันขนาด
ผังการจัดเก็บเป็นส่วนหนึ่งของแบบจำลองข้อมูลเช่นกัน หากรวมวัสดุยาว แผ่นบาง ของหนัก และวัสดุที่ลูกค้าจัดหาไว้ใต้หมายเลขชั้นเดียว แม้หน้าจอจะแสดงตำแหน่งเดียวชัดเจน แต่หน้างานอาจหาชิ้นไม่พบ กำหนดรหัสชั้น ระดับชั้น และภาชนะ พร้อมลำดับหยิบชิ้น ในจุดเสี่ยงต่อสนิมหรือการเสียรูป ให้กำหนดระยะเก็บสูงสุดและเงื่อนไขตรวจซ้ำ หากแยกชิ้นพักรอจากชิ้นที่ใช้ได้ด้วยสีเท่านั้น อาจอ่านผิดเพราะฉลากสกปรกหรือแสงไม่ดี จึงควรแสดงชื่อสถานะเป็นข้อความด้วย และแยกชิ้นพักรอออกจากชั้นของชิ้นที่ใช้ได้ทางกายภาพ แม้ปรับหน้าจออุปกรณ์ดีเพียงใด หากไม่บันทึกการเข้าชั้นและออกชั้น ความถูกต้องของสต็อกก็ไม่ดีขึ้น
การตรวจนับสิ้นเดือนไม่ควรตรวจเพียงยอดในระบบ แต่ควรตรวจทีละ ID ว่าชิ้นจริงอยู่ที่ไหน เป็นวัสดุอะไร อยู่ในสถานะใช้ได้หรือไม่ และมี lot ต้นทางใด หากหาชิ้นไม่พบแล้วโอนไปเป็น “เศษของเสีย” ทันที การเคลื่อนย้ายที่ไม่ได้บันทึกอาจปะปนกับกระบวนการทิ้ง ให้แยกสาเหตุของส่วนต่าง เช่น การนำกลับเข้าใช้ที่ไม่บันทึก การย้ายชั้นผิด ฉลากเสียหาย การแก้ไขขนาดที่วัดจริง หรือไม่ได้ลงทะเบียนชิ้นลูกหลังตัด เตรียมธุรกรรมแก้ไขตามแต่ละสาเหตุ โดยไม่เขียนทับบันทึกเก่าจนหลักฐานหาย การแยกผู้มีสิทธิ์แก้ยอดบัญชีออกจากผู้ตรวจชิ้นจริงช่วยให้ชี้แจงผลรายเดือนได้ง่ายขึ้น
หากใช้เศษวัสดุหลายชิ้นรวมในใบสั่งผลิตเดียว ให้บันทึกปริมาณที่ใช้จริงของแต่ละชิ้น หากรายงานรวมว่า “วัสดุหนึ่งแผ่น” การตามกลับถึง lot ต้นทางและพื้นที่ที่ยังใช้ซ้ำได้จะไม่ชัด ในทางกลับกัน หากใช้เศษวัสดุหนึ่งแผ่นหลายครั้ง ให้เชื่อมการเบิกครั้งแรกและผลตัดแต่ละครั้งด้วย ID แม่–ลูก ทดสอบว่าสายสัมพันธ์วัสดุไปถึงผลิตภัณฑ์จริง ทั้งในสถานการณ์ปกติและสถานการณ์สมมติที่ลูกค้าสอบถาม lot เฉพาะแล้วย้อนค้น หากใช้เวลาค้นหลายวัน แม้มีบันทึกอยู่ ความสามารถติดตามย้อนกลับในทางปฏิบัติก็ยังไม่เพียงพอ
นอกจากนี้ หากประเมินการนำเศษวัสดุกลับมาใช้จาก “จำนวนแผ่นที่ใช้” เพียงอย่างเดียว การทิ้งอย่างเหมาะสมอาจดูเหมือนผลงานไม่ดี ควรหลีกเลี่ยงการลดเวลาในการตรวจคุณภาพเพื่อเพิ่มจำนวนครั้งที่ใช้ซ้ำ ในการประชุมปรับปรุง ให้ดูมูลค่าวัสดุที่ใช้ซ้ำได้ ชั่วโมงงานที่ใช้ตรวจ ความล้มเหลวในการแปรรูปซ้ำ และเหตุผลที่เปลี่ยนจากพักรอเป็นของเสียร่วมกัน บันทึกกรณีที่การตัดสินใจไม่ใช้ซ้ำมีเหตุผล และทบทวนเกณฑ์อีกครั้ง จุดประสงค์ของระบบจัดการเศษวัสดุไม่ใช่ทำให้เศษวัสดุในคลังเป็นศูนย์หรือเพิ่มอัตราใช้ซ้ำให้สูงสุด แต่คือการไม่หยิบชิ้นผิด ค้นหาชิ้นที่ใช้ได้อย่างปลอดภัยเมื่อจำเป็น และกำจัดชิ้นที่ใช้ไม่ได้โดยมีหลักฐานรองรับ เมื่อทุกฝ่ายใช้เกณฑ์เดียวกัน หน้างานก็ไม่จำเป็นต้องฝืนใช้ชิ้นที่ไม่เหมาะเพียงเพื่อให้ตัวเลขดูดี
คำถามที่พบบ่อย
ใช้ระบบสต็อกทั่วไปแทนระบบจัดการเศษวัสดุจากการตัดได้หรือไม่?
หากเพียงเก็บ ID ขนาด lot ต้นทาง และตำแหน่ง อาจต่อยอดระบบสต็อกเดิมได้ แต่ถ้าต้องจัดการเส้นขอบที่ไม่สม่ำเสมอ nesting ชิ้นลูกหลังตัดซ้ำ ข้อจำกัดลูกค้า และการตรวจเบิกกับเครื่องจักร ต้องออกแบบการเชื่อม CAM/MES ด้วย เริ่มจากกระบวนการตัวแทนขนาดเล็กเพื่อหาว่า “การตัดสิน” ส่วนใดที่ระบบเดิมยังขาด
ควรรับรู้เศษจากการตัดเป็นสต็อกเมื่อใด?
ไม่มีคำตอบเดียว ให้กำหนดว่าจะรับรู้ปริมาณและมูลค่าเมื่อเกิด เมื่อวัดจริง หรือเมื่อคลังรับ โดยสอดคล้องนโยบายต้นทุนและตรวจนับ ต้องหลีกเลี่ยงการนับซ้ำโดยบันทึกชิ้นที่วางเป็นผู้สมัครใน ERP พร้อมกับคงยอดในวัสดุต้นทาง ตกลงระบบข้อมูลหลักและขั้นตอนกลับรายการกับฝ่ายบัญชี
เมื่อใดควรจัดเศษวัสดุเป็นของเสีย?
ดูมากกว่าขนาดขั้นต่ำ ทั้งชนิดวัสดุหรือ lot ที่ไม่ทราบ รอย/สนิม อายุเก็บ ความต้องการในอนาคต และต้นทุนหา ขน และตรวจ ชิ้นที่ไม่ผ่านเกณฑ์เก็บต้องส่งคำขอเป็นของเสีย แล้วจึงยืนยันสถานะและบัญชีหลังผู้รับผิดชอบอนุมัติ “เศษวัสดุที่อาจใช้ซ้ำ” และ “เศษของเสีย” ไม่ใช่คำเดียวกันที่ถูกกำหนดตายตัวตอนเกิดชิ้น
ควรใช้บาร์โค้ดหรือ RFID?
ทดลองโดยดูรูปร่างเศษวัสดุ ความหนาแน่นชั้น การติดบนโลหะ จุดอ่าน ความสกปรก และต้นทุน เริ่มจาก ID เฉพาะและขั้นตอนทำงาน หากสแกนทีละชิ้นเพียงพอ เริ่มด้วยบาร์โค้ดได้ แม้ต้องอ่าน RFID หลายชิ้นพร้อมกัน ก็ต้องทดสอบการอ่านพลาดหรืออ่านผิดในสภาพโลหะ การเปลี่ยนสื่อระบุอย่างเดียวไม่ทำให้กฎเรื่องรูปร่าง คุณภาพ และการจองสมบูรณ์
สรุป
การเปลี่ยนเศษวัสดุจากการตัดเป็นสต็อกที่ใช้ซ้ำได้ ต้องมี ID รายชิ้น สายสัมพันธ์กับวัสดุต้นทาง รูปร่างและชนิดวัสดุที่วัดจริง ข้อจำกัดคุณภาพและเจ้าของ การจองและเบิกแบบไม่ชนกัน และธุรกรรมที่สอดคล้องกับ ERP กำหนดเกณฑ์ความคุ้มค่าในการเก็บ พร้อมสถานะตั้งแต่ชิ้นที่อาจใช้ได้ ผ่านตรวจ นำไปใช้ซ้ำ จนเป็นของเสีย เริ่มนำใช้จากกระบวนการตัดหนึ่งชุดและวัสดุตัวแทน แล้วใช้ FAT และ SAT ตรวจให้ตัวเลขของชิ้นจริง CAM คลัง และบัญชีตรงกัน
หากกำลังพิจารณาว่าจะเริ่มจากการตรวจนับเศษวัสดุ nesting หรือการเชื่อม ERP สามารถปรึกษา TOMAS TECHได้ เราจะดูการไหลของวัสดุและระบบเดิมร่วมกับทีมหน้างาน เพื่อกำหนดขอบเขตขั้นต่ำสำหรับจัดการชิ้นที่อาจนำกลับมาใช้ได้อย่างปลอดภัย


