


การติดตั้งระบบป้องกันการข้ามขั้นตอนการผลิตไม่ได้จบที่การแสดงคำสั่งงานถัดไปให้พนักงานเห็น ระบบต้องเลือกลำดับกระบวนการที่ได้รับอนุมัติสำหรับสินค้าแต่ละรุ่นหรือล็อต ตรวจหลักฐานว่าขั้นตอนก่อนหน้าเสร็จตามเงื่อนไข แล้วจึงอนุญาตให้เริ่มขั้นตอนต่อไป บทความนี้อธิบายการเชื่อม MES กับเครื่องจักรและอุปกรณ์หน้างาน การจัดการข้อยกเว้น และการทดสอบ FAT/SAT สำหรับโรงงานในไทย
เป้าหมายไม่ใช่การหยุดทุกกรณีที่ต่างจากเส้นทางตรง งานแก้ไข การประกอบชิ้นส่วนย่อยแบบขนาน และงานที่ส่งให้ผู้รับจ้างต้องมีเส้นทางที่อนุมัติไว้เช่นกัน อีกเรื่องที่ต้องแยกให้ชัดคือการอนุญาตเริ่มงานเพื่อควบคุมคุณภาพกับระบบความปลอดภัยของเครื่องจักร ซึ่งมีหน้าที่และการตรวจสอบต่างกัน
การข้ามขั้นตอนหมายถึงอะไร
ก่อนสร้างกฎควรแยกอย่างน้อยสามกรณี ขั้นตอนที่จำเป็นอาจไม่ได้ทำจริง อาจทำแล้วแต่ผิดลำดับ หรือทำแล้วแต่ไม่มีบันทึกการเสร็จงานที่เชื่อถือได้ หากรวมทุกกรณีเป็นข้อผิดพลาดเดียว พนักงานอาจกลับไปกรอกข้อมูลย้อนหลังเป็นชุดเพื่อให้สายการผลิตเดินต่อ เมื่อไม่พบหลักฐาน ให้บันทึกว่า “ยังยืนยันการทำงานไม่ได้” แทนการสรุปทันทีว่าไม่ได้ทำ หากต้องทำซ้ำ ให้ส่งชิ้นงานเข้าสายงานแก้ไขที่ควบคุมได้ หากทำจริงแต่บันทึกตกหล่น ให้มีหลักฐานประกอบและการแก้ไขที่เก็บค่าก่อนแก้ ผู้อนุมัติ และเวลาไว้
กำหนดสำหรับสินค้าแต่ละกลุ่มว่า ขั้นตอนไหนบังคับ ขั้นตอนไหนขึ้นกับเงื่อนไข ลำดับใดห้ามสลับ หลักฐานใดนับว่าเสร็จ และการขาดหลักฐานมีผลต่อคุณภาพอย่างไร ตัวอย่างเช่น งานล้างก่อนตรวจสอบอาจบังคับสำหรับสินค้าหนึ่งรุ่น แต่ไม่จำเป็นสำหรับอีกรุ่น จึงไม่ควรใช้รายการตรวจแบบเดียวทั้งสายการผลิต
MES ควบคุมลำดับงานอย่างไร และต่างจากระบบความปลอดภัยอย่างไร
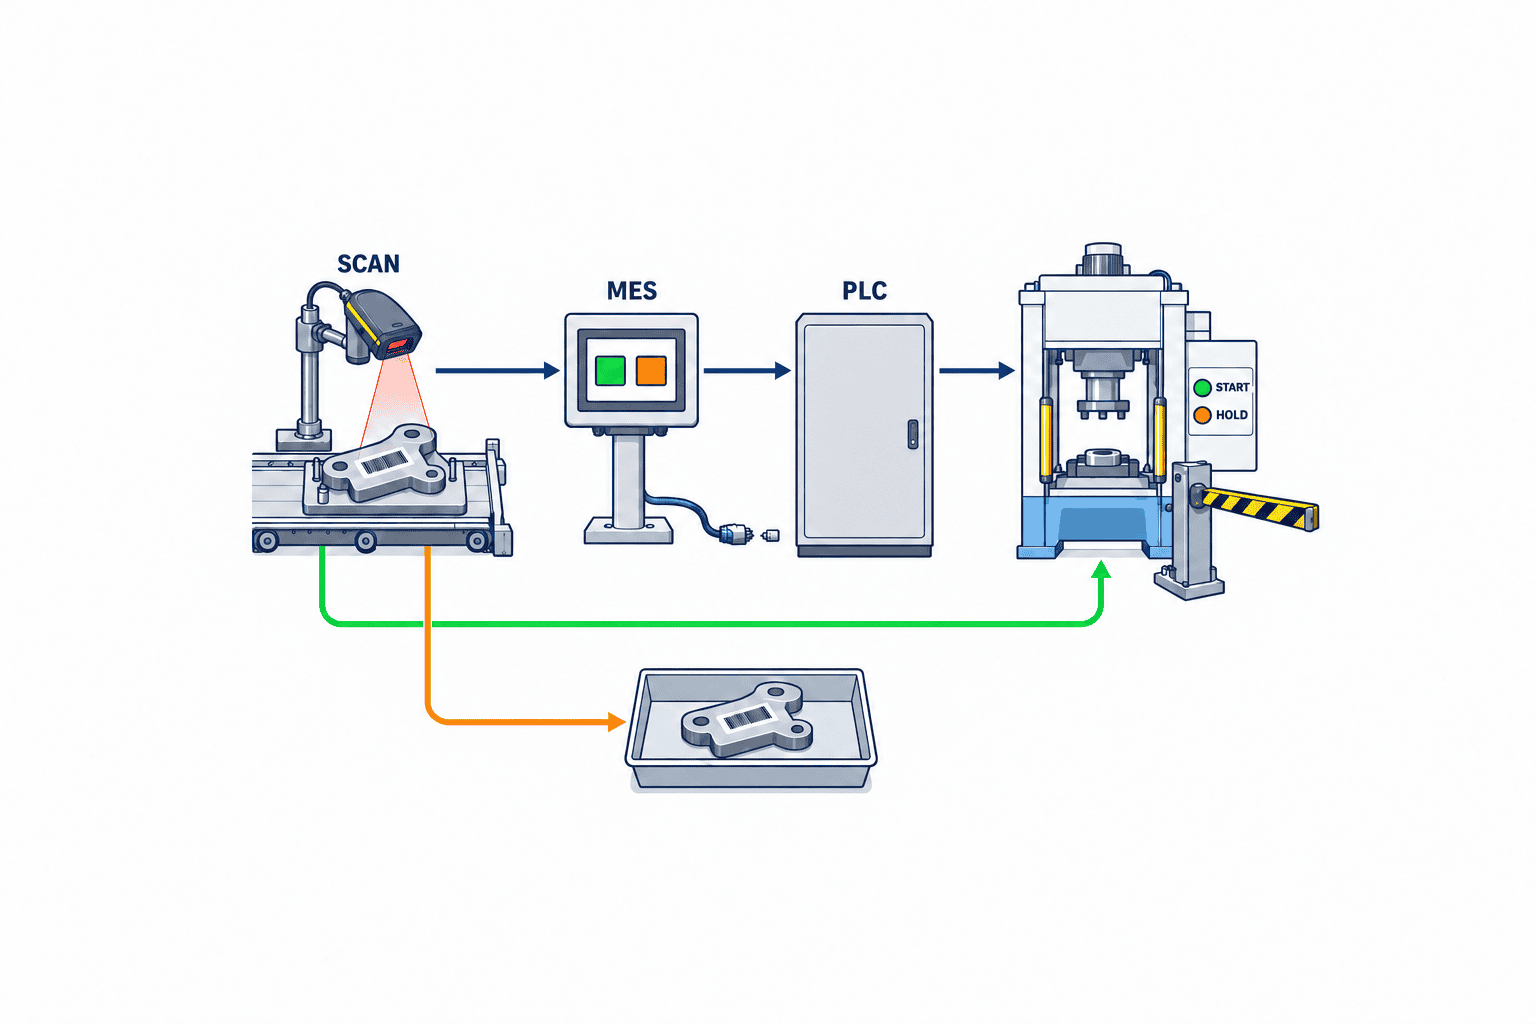
ISA-95 จัดการบริหารการปฏิบัติการผลิตซึ่งรวม MES ไว้ที่ระดับ 3 และการวางแผนธุรกิจ เช่น ERP ไว้ที่ระดับ 4 ระบบป้องกันการข้ามขั้นตอนใช้คำสั่งผลิต รุ่นสินค้า และฉบับแก้ไขเพื่อเลือกลำดับงาน จากนั้นผูกผลการทำงาน คุณภาพ และข้อยกเว้นกับเส้นทางนั้น เซนเซอร์ PLC และเครื่องจักรส่งหลักฐานหรือรับสัญญาณอนุญาตเริ่มงานได้ แต่สัญญาณจบรอบเครื่องจักรอย่างเดียวไม่ได้ยืนยันเสมอว่าชิ้นงานถูกต้องและผ่านข้อกำหนดคุณภาพ
คำว่าอินเตอร์ล็อกต้องใช้ให้ตรงความหมาย การที่ MES ปฏิเสธการเริ่มงานเพราะขั้นตอนก่อนหน้ายังไม่เสร็จเป็นการควบคุมงานผลิตหรือคุณภาพ ส่วนวงจรที่ป้องกันบุคคลจากอันตรายของเครื่องจักรเป็นฟังก์ชันด้านความปลอดภัยที่ต้องออกแบบและตรวจสอบแยกกัน IEC 62061 ว่าด้วยการออกแบบ บูรณาการ และตรวจสอบระบบควบคุมที่เกี่ยวกับความปลอดภัยของเครื่องจักร อย่าถือว่าข้อความบนจอหรือสัญญาณอนุญาตผ่านเครือข่ายแทนวงจรความปลอดภัยได้ ผู้ผลิตเครื่องและผู้รับผิดชอบความปลอดภัยต้องประเมินระบบนี้อย่างอิสระจาก MES
เริ่มจากมาสเตอร์เส้นทาง ไม่ใช่หน้าจอ
ข้อมูลขั้นต่ำควรแยกรหัสสินค้าและฉบับแก้ไข ตัวตนของล็อตหรือชิ้นงาน รุ่นของเส้นทาง รหัสขั้นตอน สถานะบังคับหรือมีเงื่อนไข เงื่อนไขก่อนหน้า เกณฑ์เสร็จงาน เครื่องจักรและสถานที่ที่ใช้ได้ คุณสมบัติพนักงาน เส้นทางแก้ไข และวันที่เริ่มใช้ ควรล็อกรุ่นของเส้นทางที่ใช้เมื่อเริ่มล็อต หรือกำหนดกฎย้ายงานค้างเข้ารุ่นใหม่อย่างชัดเจน มิฉะนั้นการแก้มาสเตอร์ภายหลังอาจทำให้ประวัติงานเก่าดูเหมือนใช้กฎใหม่
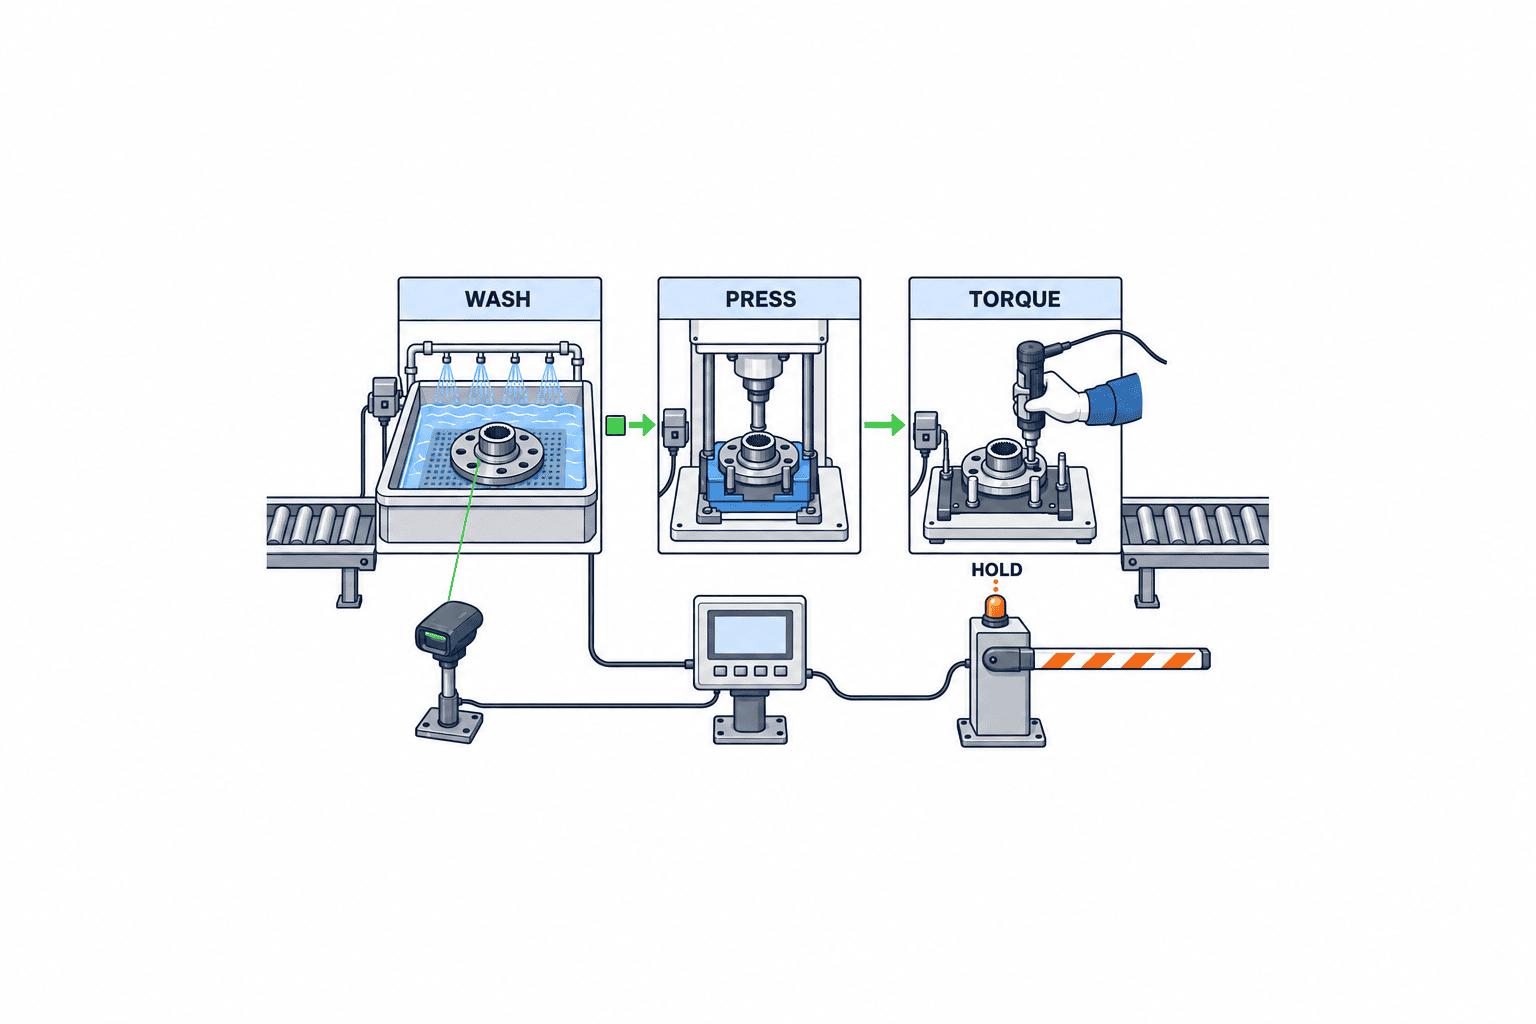
ตัวอย่างเส้นทางคือ รับเข้า → ล้าง → อัดประกอบ → ตรวจแรงบิด → ตรวจขั้นสุดท้าย → บรรจุ สินค้าบางรุ่นไม่ต้องล้าง ขณะที่ข้อกำหนดลูกค้าบางรายเพิ่มการตรวจ ระบบต้องเลือกเส้นทางจากสินค้า สเปก และฉบับแก้ไข พร้อมเก็บเงื่อนไขที่ใช้ตัดสินใจ แยกความหมายของขั้นตอนออกจากเครื่องจักร เพราะขั้นตอนเดียวอาจทำได้หลายเครื่อง และเครื่องเดียวอาจทำหลายขั้นตอน
จุดอนุญาตเริ่มงานต้องตรวจอะไรบ้าง
เมื่อสแกนรหัสล็อตหรือชิ้นงาน ให้ตรวจตัวตน รุ่นเส้นทางที่ใช้ ขั้นตอนที่ขอเริ่มอยู่ในสถานะที่ทำได้หรือไม่ หลักฐานขั้นตอนก่อนหน้า สถานะกักกันหรือรอผลคุณภาพ และความเหมาะสมของเครื่องมือ เครื่องจักร และผู้ปฏิบัติงาน เมื่อครบเงื่อนไขจึงออกเหตุการณ์อนุญาตเริ่ม โดยระบุชิ้นงาน ขั้นตอน เครื่อง ผู้ปฏิบัติงาน เวลา และรุ่นกฎ การอนุญาตควรใช้กับชิ้นงานและเครื่องที่ระบุเท่านั้น มีอายุจำกัด และหมดอายุเมื่อเปลี่ยนรุ่นหรือสแกนใหม่ ต้องกำหนดด้วยว่าเมื่อหยุดงาน เปลี่ยนกะ หรือเครือข่ายกลับมา ระบบจะตรวจซ้ำเมื่อใด
หน้าจอควรบอกเหตุผลและการดำเนินการถัดไป ไม่ใช่แค่แสดงสีแดง เช่น “ยังไม่ยืนยันแรงบิด” “รุ่นเส้นทางไม่ตรง” หรือ “รออนุมัติจากฝ่ายคุณภาพ” เหตุผลเหล่านี้ต้องแก้ต่างวิธี ควรตรวจภาษาของข้อความกับผู้ใช้จริงในแต่ละกะ ระบบที่อธิบายไม่ได้ว่าทำไมจึงหยุด มักถูกหาวิธีเลี่ยง
นิยามหลักฐานการเสร็จงานให้สัมพันธ์กับความเสี่ยง
ปุ่ม “เสร็จ” อาจพอสำหรับบางงาน แต่ไม่พอสำหรับทุกงาน งานเครื่องจักรอาจต้องผูกชิ้นงานกับรอบการทำงาน เครื่อง ค่าตั้งเครื่อง และเวลา งานขันยึดอาจต้องเก็บตำแหน่งขัน เครื่องมือ ค่าแรงบิดจริง และผลตัดสิน งานตรวจสอบอาจต้องเก็บหัวข้อวัด ค่าอ้างอิงฉบับที่ใช้ ผล และเครื่องมือวัด กำหนดความละเอียดตามความเสี่ยงและข้อกำหนดลูกค้า ไม่ใช่เก็บทุกข้อมูลจนค้นหาและอธิบายไม่ได้
โครงการ digital thread ของ NIST เน้นการเชื่อมข้อมูลการออกแบบ การผลิต และคุณภาพเข้าด้วยกัน เมื่อนำมาประยุกต์กับการป้องกันข้ามขั้นตอน บันทึกควรอธิบายได้ว่าใช้คำสั่งงานฉบับใด เครื่องใด และผลใดเพื่ออนุญาตขั้นตอนถัดไป ข้อเสนอแนะของ NIST เรื่องความสามารถในการติดตามและความน่าเชื่อถือของข้อมูลการผลิต สนับสนุนการรักษาที่มาของข้อมูล การแก้บันทึกต้องเก็บค่าเดิม ค่าใหม่ เหตุผล ผู้อนุมัติ และเวลา รวมทั้งจัดการสแกนซ้ำ นาฬิกาไม่ตรง และข้อมูลออฟไลน์ที่ส่งช้า
งานแก้ไข งานขนาน และงานภายนอกต้องเป็นเส้นทางที่ชัดเจน
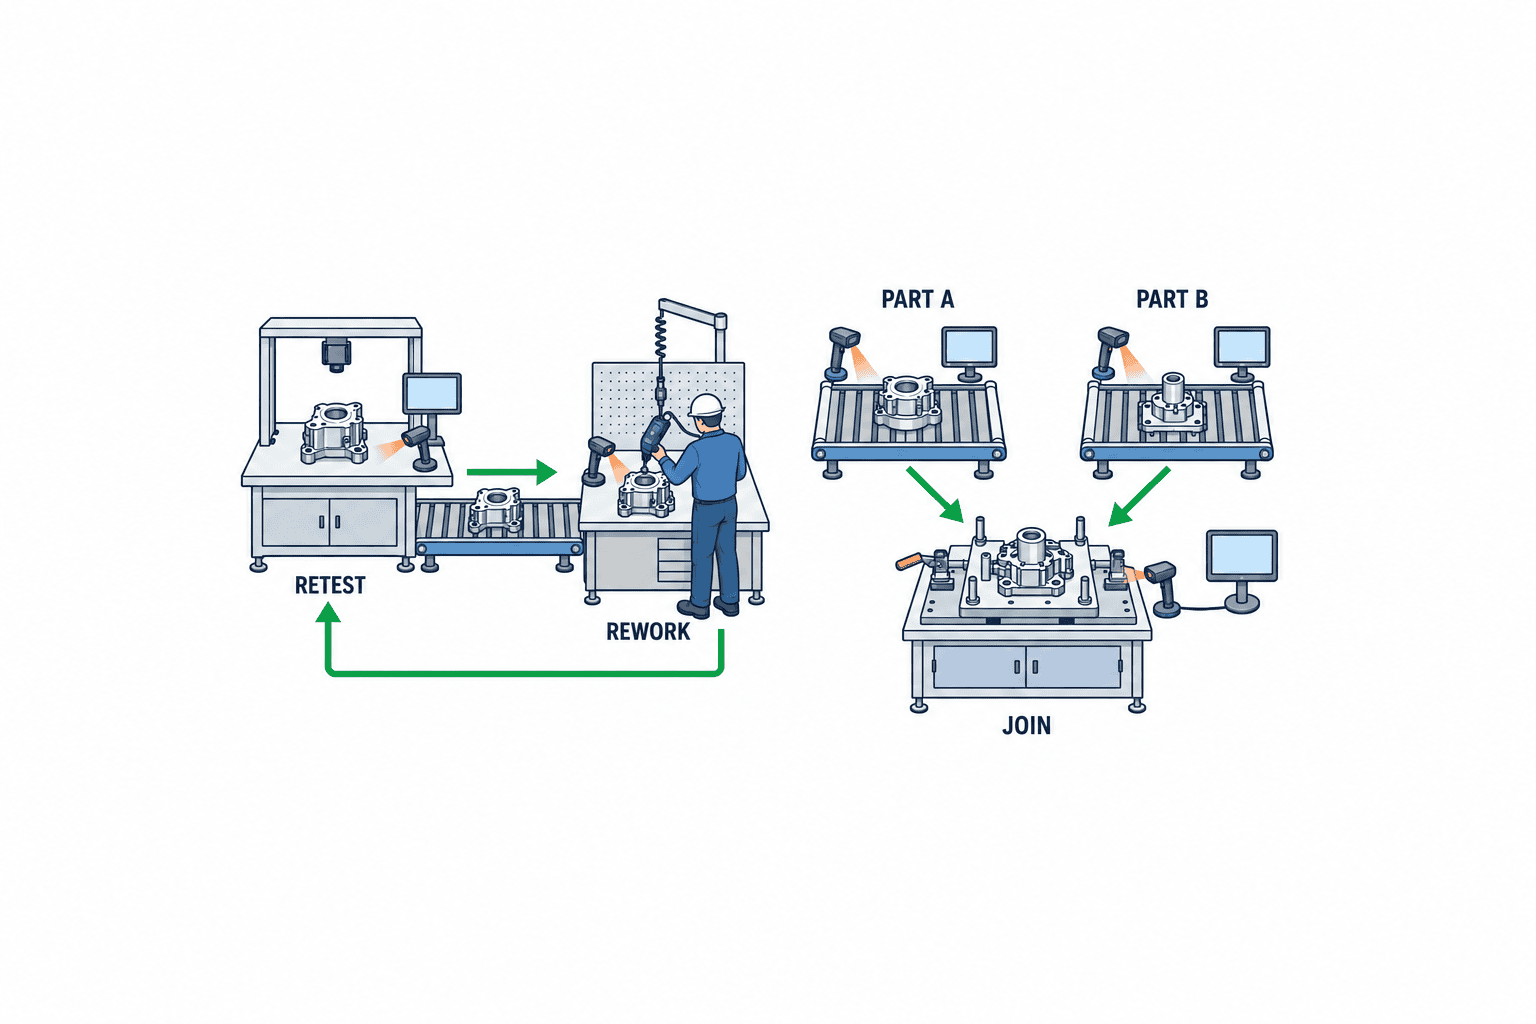
ต้นแบบที่มีแต่เส้นทางตรงมักใช้จริงได้ยากในโรงงานหลายรุ่นสินค้า การตรวจซ้ำ การล้างซ้ำ การประกอบย่อยสองสายพร้อมกัน และการส่งชุบหรืออบชุบภายนอกควรถูกออกแบบแต่ต้น งานแก้ไขเป็นแขนงที่อนุมัติและเชื่อมกับปัญหาคุณภาพเดิม ไม่ใช่ทำขั้นตอนเดิมซ้ำโดยไม่ทิ้งร่องรอย สำหรับงานขนาน ให้ระบุว่าต้องจบหนึ่งแขนงหรือทั้งสองแขนงก่อนรวมชิ้นงาน เมื่อประกอบชิ้นส่วนเข้าตัวแม่ ต้องตรวจรหัสและสถานะของชิ้นส่วนลูก
งานจ้างภายนอกต้องกำหนดว่าเหตุการณ์ใดถือว่าเสร็จ: ส่งออก ใบรับรองจากผู้รับจ้าง รับกลับ หรือการตรวจรับเข้า ถ้าไม่มีข้อมูลอิเล็กทรอนิกส์จากผู้รับจ้าง ให้เก็บเอกสารและผู้อนุมัติ การแยกเส้นทางตามค่าวัดควรเก็บค่าที่ใช้ตัดสินและฉบับของเกณฑ์ เพื่อไม่ให้การเปลี่ยนเกณฑ์ในภายหลังทำให้เหตุผลของล็อตเก่าดูเปลี่ยนไป
รับมือการสแกนผิด เครือข่ายล่ม และการปล่อยงานเร่งด่วน
ฉลากสกปรก การสแกนซ้ำ เทอร์มินัลเสีย และสัญญาณจาก PLC มาช้าเป็นสิ่งที่ต้องออกแบบไว้ ชิ้นงานที่ติดฉลากไม่ได้อาจต้องใช้รหัสฟิกซ์เจอร์หรือภาชนะช่วยยืนยัน อย่าให้รหัสผ่านผู้ควบคุมทั่วไปเปิดทุกจุดที่ระบบกักไว้ เมื่อเครือข่ายขัดข้อง ขั้นตอนที่เสี่ยงสูงอาจต้องพักการเริ่มใหม่ ส่วนขั้นตอนเสี่ยงต่ำอาจอนุญาตออฟไลน์อย่างจำกัดโดยกำหนดรุ่นเส้นทางในเครื่อง อายุข้อมูล จำนวนสูงสุด หลักฐานที่ส่งย้อนหลัง และวิธีกักงานเมื่อข้อมูลขัดแย้ง ระบบความปลอดภัยของเครื่องต้องไม่ขึ้นกับการมีเครือข่าย
การปล่อยงานด่วนควรระบุชิ้นงาน ขั้นตอน เหตุผล อายุการอนุญาต ผู้อนุมัติ การแจ้งฝ่ายคุณภาพ และการตรวจเพิ่มที่ต้องทำ บางขั้นตอนตามข้อกำหนดลูกค้าหรือกฎหมายอาจไม่อนุญาตให้ข้ามแม้มีผู้อนุมัติ วิเคราะห์การปลดล็อกซ้ำตามเหตุผล สายการผลิต และกะ เพื่อแก้มาสเตอร์ที่ผิด สัญญาณที่ช้า หรือขั้นตอนทำงานที่ไม่เหมาะสม
เชื่อม ERP คุณภาพ เทอร์มินัล และเครื่องจักร
ERP ให้ข้อมูลคำสั่งผลิต สินค้า และแผน ส่วน MES เก็บสิ่งที่เกิดขึ้นจริงกับล็อตหรือชิ้นงาน คำสั่งผลิตที่ออกแล้วไม่ได้พิสูจน์ว่าทำขั้นตอนเสร็จ เครื่องจักรอาจส่งเหตุการณ์เริ่ม จบ ผล และสัญญาณเตือน ระบบคุณภาพส่งสถานะกักและผลตรวจ ใช้ ISA-95 เป็นภาษากลางในการกำหนดขอบเขต ระบุเจ้าของเหตุการณ์ รหัสชิ้นงาน เวลา การส่งซ้ำ การตัดข้อมูลซ้ำ และข้อมูลที่มาช้า สัญญาณเสร็จจาก PLC ที่ส่งซ้ำต้องไม่ทำให้ขั้นตอนเสร็จสองครั้ง และผล NG ที่มาทีหลังต้องหยุดการเริ่มขั้นตอนต่อไปที่ไม่สมควรได้รับอนุญาต
การตรวจคุณสมบัติและวันหมดอายุของผู้ปฏิบัติงาน ทำที่จุดเริ่มเดียวกันได้ แต่การมีคุณสมบัติไม่ได้พิสูจน์ว่างานเสร็จ เช่นเดียวกับระบบควบคุมการจัดชุดชิ้นส่วนสำหรับการผลิต ที่ยืนยันความพร้อมของวัสดุ แต่ไม่ได้รับรองลำดับขั้นตอน แยกการตรวจทั้งสองเรื่องเพื่อป้องกันทั้งหยิบชิ้นส่วนผิดและข้ามกระบวนการ
เลือกขอบเขตเริ่มต้นและเกณฑ์ยอมรับ
เริ่มจากเส้นทางที่มีผลต่อคุณภาพสูงและเข้าใจได้ชัดเจนหนึ่งเส้นทางก่อนขยายทั้งโรงงาน พิจารณาประวัติของเสีย งานแก้ไข บันทึกขาดหาย จำนวนแขนง ความยากของการเชื่อมเครื่อง และข้อกำหนดตรวจประเมินลูกค้า เดินตามชิ้นงานจริงทั้งกะกลางวันและกลางคืน เปรียบเทียบเอกสารกับการเคลื่อนจริงเมื่อเครื่องเสีย มีงานภายนอก หรือมีงานแก้ไข เกณฑ์สำเร็จควรรวมการปฏิเสธเริ่มผิดลำดับ การเดินงานแก้ไขที่อนุมัติได้ การแจ้งเหตุผลที่เข้าใจได้ การติดตามการปลดล็อก และเวลาหน้างานที่ยอมรับได้
ทดสอบ FAT/SAT ด้วยสถานการณ์ข้ามขั้นตอน
สถานะงานควรละเอียดกว่า “ยังไม่เสร็จ/เสร็จแล้ว” เช่น ยังไม่เริ่ม อนุญาตเริ่ม กำลังทำ รอผล เสร็จ กักโดยคุณภาพ อยู่ระหว่างแก้ไข และยกเลิก รอบเครื่องจักรจบแล้วอาจยังรอผลตรวจ ต้องกำหนดว่าจะให้ขั้นตอนถัดไปเริ่มได้หรือไม่ ผูกการเปลี่ยนสถานะทุกครั้งกับเหตุการณ์และผู้กระทำ รวมทั้งกำหนดวิธีจัดการเหตุการณ์ซ้ำหรือผล NG ที่มาทีหลัง สำหรับงานตามล็อต ต้องตัดสินว่าการเสร็จระดับล็อตครอบคลุมทุกชิ้นหรือไม่ เมื่อกักบางชิ้นจะทำอย่างไร และจะเก็บความสัมพันธ์ของล็อตที่แยกหรือรวมอย่างไร ตรวจสมดุลจำนวนรับเข้า งานดี ของเสีย และงานแก้ไขตามกระบวนการจริง การกักในระบบต้องมีพื้นที่วางชิ้นงานจริงและการสแกนใหม่ก่อนกลับเข้าสาย
ใน FAT ใช้เครื่องจำลองตรวจลำดับปกติ การเริ่มก่อนเวลา การเลือกรุ่นสินค้าผิด สถานะกักคุณภาพ การสแกนซ้ำ สัญญาณจบซ้ำ การใช้สองเทอร์มินัลพร้อมกัน การทำงานข้ามวัน และการแก้รุ่นเส้นทาง ตรวจทั้งผลการปฏิเสธ เหตุผล และบันทึก ใน SAT ใช้สแกนเนอร์ ฉลาก ฟิกซ์เจอร์ PLC และเครือข่ายจริง ทดสอบชิ้นงานผิด เครื่องมือถูกเปลี่ยน การคืนเครือข่าย การเปลี่ยนกะ การกลับจากงานแก้ไข การรับงานภายนอก และการแก้ผลคุณภาพภายหลัง ตรวจสัญญาณอนุญาตของเครื่องและฟังก์ชันความปลอดภัยที่แยกกันโดยผู้รับผิดชอบแต่ละฝ่าย บันทึกผลคาดหวัง ผลจริง ล็อก ปัญหาค้าง และผู้รับผิดชอบทดสอบซ้ำ
ประเมินต้นทุน ผลตอบแทน และผู้ขาย
อย่าเปรียบเทียบแค่ค่าไลเซนส์ MES และจำนวนแท็บเล็ต ต้องรวมการจัดมาสเตอร์ ย้ายข้อมูล ฉลาก เครื่องอ่าน I/O เครื่องจักร การเชื่อม ERP/คุณภาพ เวิร์กโฟลว์ข้อยกเว้น การตรวจรับ ฝึกอบรม และบำรุงรักษา บางจุดเริ่มจากสแกนและบันทึกตรวจ ส่วนจุดเสี่ยงสูงค่อยเชื่อมสัญญาณอนุญาตเครื่อง เก็บค่าฐานของของเสีย งานแก้ไข งานคัดแยก การตอบลูกค้า และเวลาตรวจประวัติ ติดตามความไม่สอดคล้องจากการข้ามขั้นตอน ความพยายามเริ่มก่อนเวลา ข้อยกเว้นที่อนุมัติ เหตุผลกักไม่ชัด อัตราแก้ข้อมูล และเวลาระบบหยุด จำนวนการเริ่มผิดอาจเพิ่มในช่วงแรกเพราะเดิมมองไม่เห็น ควรอ่านพร้อมผลคุณภาพ
มาตรการยกระดับอุตสาหกรรมของ BOI อธิบายการลงทุนเพิ่มประสิทธิภาพและอุตสาหกรรมอัจฉริยะภายใต้เงื่อนไขที่กำหนด ต้องตรวจคุณสมบัติของโครงการ MES รายกรณีกับกฎปัจจุบัน ไม่ควรถือว่าสิทธิประโยชน์ได้รับแน่นอนในการคำนวณคืนทุน
ให้ผู้ขายสาธิตเส้นทางจริงตั้งแต่ปฏิเสธเริ่มจนถึงงานแก้ไขที่ได้รับอนุมัติ ถามเรื่องรุ่นเส้นทาง เงื่อนไขแยก การตามล็อตและรายชิ้น สถานีพร้อมกัน การส่งสถานะกัก ความขัดข้องเครือข่าย ประวัติแก้ข้อมูล และการส่งออกข้อมูล แยกฟังก์ชันมาตรฐานกับการพัฒนาเฉพาะ โรงงานหลายภาษาให้ตรวจข้อความเหตุผลและเอกสารฝึก ไม่ใช่ดูแค่ปุ่มเมนู พร้อมถามการทดสอบหน้างานและการทดสอบซ้ำหลังแก้ระบบ
ดูแลเส้นทางหลังเริ่มใช้งาน
การเปลี่ยนเส้นทางควรมีคำขอ เหตุผล สินค้าและโรงงานที่ได้รับผล วันที่เริ่ม กฎสำหรับงานค้าง ผลทดสอบ และผู้อนุมัติ ล็อตที่เริ่มแล้วจะใช้รุ่นเดิมหรือย้ายรุ่นใหม่ต้องระบุ ไม่แก้ย้อนหลังเงียบ ๆ ทบทวนความพยายามเริ่มก่อนเวลา เหตุผลกัก การปลดล็อก การแก้บันทึก การอ่านไม่ออก และมาสเตอร์ไม่ตรงตามสายและกะ หากการกักกระจุกตัว อาจเป็นตำแหน่งฉลากไม่ดี สัญญาณเครื่องช้า หรือกฎไม่ตรงงานจริง ไม่ควรโทษพนักงานก่อนตรวจข้อเท็จจริง
เมื่อค้นหาล็อตเพื่อการตรวจประเมิน ควรเห็นเส้นทางที่ใช้ เวลาเริ่มและจบ หลักฐาน สถานะกักและปล่อย งานแก้ไข และอนุมัติส่งออกในลำดับเวลาเดียว กำหนดอายุเก็บตามลูกค้าและระเบียบบริษัท ทดสอบกู้ข้อมูลจากสำรอง และฝึกพนักงานให้อ่านเหตุผลกัก ขอแก้บันทึก และแจ้งเหตุเครือข่าย ข้อมูลข้อยกเว้นจริงต้องย้อนกลับไปปรับมาสเตอร์
เมื่อขยายระบบหลายโรงงาน ให้เปรียบเทียบจุดประสงค์ของแต่ละขั้นตอนกับเครื่องจักรในแต่ละแห่งก่อนบังคับใช้เส้นทางเดียวกัน รหัสขั้นตอนเดียวกันอาจใช้วิธีตรวจต่างกัน หรือเครื่องให้สัญญาณต่างกัน สิ่งที่ควรเป็นมาตรฐานร่วมคือความหมายเชิงคุณภาพของคำว่า “เสร็จ” ส่วนตำแหน่งเทอร์มินัลและวิธีเก็บหลักฐานปรับตามโรงงานได้ หากชื่อเหมือนกันแต่หลักฐานมีความหมายต่างกัน รายงานรวมอาจดูตรงกันทั้งที่การตัดสินว่าข้ามขั้นตอนไม่เหมือนกัน
กำหนดเจ้าของข้อมูลมาสเตอร์ให้ชัด ฝ่ายออกแบบหรือวิศวกรรมการผลิตรับผิดชอบรหัสสินค้าและฉบับแก้ไข วิศวกรรมการผลิตดูแลเส้นทาง ฝ่ายคุณภาพดูแลเกณฑ์รับ และฝ่ายซ่อมบำรุงหรือผู้ผลิตเครื่องดูแลความหมายสัญญาณ ไม่ควรให้ผู้ดูแล MES เดาจากหน้างานแล้วแก้มาสเตอร์เพียงลำพัง แยกผู้ขอแก้จากผู้อนุมัติ เปรียบเทียบล็อตที่ได้รับผลก่อนและหลัง และเก็บเหตุผลการตัดสินเพื่อรักษาความหมายของกฎเมื่อคนหรือเครื่องเปลี่ยน
ตกลงกฎการใช้งานและเกณฑ์ตรวจรับก่อนขยายผล
ก่อนเปิดใช้จริง ตารางสถานะกับการกระทำมีประโยชน์กว่ารายการฟังก์ชัน ให้มีสถานะยังไม่เริ่ม กำลังทำ รอผล กักโดยคุณภาพ งานแก้ไข และเสร็จ แล้วเทียบกับการเริ่ม เริ่มใหม่ บันทึกเสร็จ ยกเลิก แก้ไข และส่งออก กำหนดแต่ละคู่เป็นอนุญาต ปฏิเสธ หรืออนุญาตมีเงื่อนไข พร้อมสิทธิและหลักฐานที่ต้องใช้ ชิ้นงานที่รอผลอาจห้ามส่งออก แต่บางสินค้าอาจไปขั้นตอนถัดไปที่ไม่ทำลายชิ้นงานได้ ต้องผูกความต่างนี้กับรุ่นสินค้าและข้อกำหนดลูกค้า ไม่ใช่ดุลยพินิจที่ไม่ได้บันทึก
ทำใบข้อกำหนดสำหรับทุกขั้นตอนที่มีจุดอนุญาต โดยตอบว่าระบุชิ้นงานจริงอย่างไร ใช้อะไรพิสูจน์ว่าเสร็จ ใครตรวจเมื่อสัญญาณเครื่องหาย และจะวางชิ้นงานที่ไหนเมื่อผล NG หรือเครือข่ายล่ม รวมงานแก้ไข งานภายนอก การแยกหรือรวมล็อต และล็อตที่ค้างระหว่างเปลี่ยนสเปก ให้ฝ่ายผลิต คุณภาพ ซ่อมบำรุง และผู้ขายตรวจใบเดียวกัน พร้อมให้ผู้ปฏิบัติงานลองอ่านข้อความเหตุผลกักที่สถานีจริง
เกณฑ์ยอมรับต้องครอบคลุมการฟื้นจากการกักผิดด้วย ไม่ใช่แค่การปฏิเสธที่ถูกต้อง หากสัญญาณเครื่องมาช้า ระบบดึงใหม่และประเมินล็อตซ้ำโดยไม่สร้างบันทึกเสร็จซ้ำได้หรือไม่ หากฉลากเสีย ใครอนุมัติการระบุชิ้นงานทางเลือกและเก็บความเชื่อมโยงกับรหัสเดิม หากแก้ผลคุณภาพภายหลัง จะค้นหาและกักงานระหว่างผลิตที่ตามมาได้หรือไม่ การกลับมาทำงานโดยไม่ทำลายประวัติเป็นเงื่อนไขของการใช้งานจริง
ช่วงเริ่มใช้ควรตรวจเหตุผลกักทุกวัน แต่ไม่ตั้งเป้าลดจำนวนการปฏิเสธอย่างเดียว เพราะอาจทำให้ผ่อนกฎที่จำเป็น ประเมินร่วมกับของเสียที่หลุดไป งานยังไม่ทำที่ปะปนกับของดี และการแก้ข้อมูลด้วยมือ รักษาการกักที่ถูกต้องไว้ เมื่อปรับมาสเตอร์ให้เพิ่มฉบับ ระบุเวลาเริ่มและล็อตที่มีผล แล้วทดสอบซ้ำ เตรียมงบและเวลาของผู้รับผิดชอบสำหรับการแก้ไขหลังเปิดใช้งาน
คำถามที่พบบ่อยเกี่ยวกับการป้องกันข้ามขั้นตอน
MES อย่างเดียวหยุดเครื่องจักรได้หรือไม่?
MES ปฏิเสธการเริ่มงานบนหน้าจอได้ แต่การยับยั้งการเริ่มจริงต้องออกแบบจุดเชื่อมกับเครื่อง ฟังก์ชันความปลอดภัยต้องตรวจสอบแยก ขอบเขตเชื่อมขึ้นอยู่กับความเสี่ยงคุณภาพ ความเป็นไปได้ในการแก้เครื่อง และวิธีทำงาน
สแกนบาร์โค้ดอย่างเดียวเพียงพอหรือไม่?
การสแกนช่วยระบุชิ้นงาน การป้องกันต้องตรวจรุ่นเส้นทาง ขั้นตอนก่อนหน้า สถานะคุณภาพ และเงื่อนไขผู้ปฏิบัติงานด้วย ชิ้นส่วนติดฉลากยากอาจใช้รหัสฟิกซ์เจอร์หรือภาชนะช่วย
โรงงานที่สลับลำดับงานบ่อยใช้ได้หรือไม่?
ใช้ได้หากสร้างเส้นทางทางเลือกและงานแก้ไขที่ได้รับอนุมัติ พร้อมเงื่อนไขก่อนเริ่มและตรวจซ้ำ การใช้การปลดล็อกทั่วไปทุกครั้งทำให้ประวัติอธิบายไม่ได้
ปัจจัยใดทำให้ต้นทุนเปลี่ยน?
จำนวนแขนง การเชื่อมเครื่อง ระดับการตามล็อตหรือรายชิ้น การเชื่อมระบบเดิม และปริมาณข้อยกเว้นอาจมีผลมากกว่าจำนวนสายการผลิต ส่งเส้นทางและกรณีทดสอบเดียวกันให้ผู้ขายทุกรายเพื่อเปรียบเทียบ
สรุป
ระบบป้องกันการข้ามขั้นตอนต้องกำหนดทั้งหลักฐานที่ให้เดินงานต่อและเงื่อนไขที่ต้องกัก รุ่นเส้นทาง หลักฐานเสร็จงาน สถานะคุณภาพ ข้อยกเว้นที่ควบคุม และ FAT/SAT ที่ครอบคลุมเหตุผิดปกติคือแกนหลัก ส่วนการควบคุมความปลอดภัยเครื่องจักรต้องตรวจสอบแยก
หากโรงงานของคุณในไทยกำลังเลือกว่าจะตั้งจุดอนุญาตเริ่มงานที่ขั้นตอนไหน หรือจะใช้ข้อมูลจาก ERP และเครื่องจักรเดิมอย่างไร สามารถติดต่อ TOMAS TECH พร้อมตัวอย่างลำดับงานและข้อยกเว้นเพื่อเริ่มหารือได้ตั้งแต่ช่วงกำหนดขอบเขต


