


การเลือกพินกำหนดตำแหน่งจากเส้นผ่านศูนย์กลางและความแข็งในแค็ตตาล็อกเพียงอย่างเดียวอาจทำให้ชิ้นงานสวมไม่ลง รูเสียหาย หรือจุดอ้างอิงเคลื่อนหลังเปลี่ยนพิน ก่อนสั่งทำจิ๊กประกอบ จิ๊กตรวจสอบ หรือจิ๊กเชื่อมในโรงงานไทย ควรกำหนดรูกำหนดตำแหน่งของชิ้นงาน ความสามารถในการวางซ้ำ วิธีนำชิ้นงานเข้า และวิธีตรวจรับ บทความนี้อธิบายการเลือกพินกลมกับพินไดมอนด์ การวิเคราะห์ค่าคลาดเคลื่อน โครงสร้างที่เปลี่ยนอะไหล่ได้ ข้อกำหนด RFP และการทดสอบ FAT/SAT ตามลำดับงานจริง
สำหรับจิ๊กระนาบที่อ้างอิงรูสองรู จุดเริ่มต้นที่มักเหมาะสมคือใช้พินกลมเป็นจุดอ้างอิงหลักเพื่อจำกัดการเคลื่อนที่สองทิศทางในระนาบ และใช้พินไดมอนด์เป็นจุดรองเพื่อจำกัดอีกหนึ่งทิศทาง หากใช้พินกลมสองตัวที่ฟิตแน่น ระยะระหว่างรูบนชิ้นงานและระยะพินบนจิ๊กต้องตรงกันมาก ความคลาดเคลื่อนจากการผลิตและอุณหภูมิอาจทำให้ติดขัด อย่างไรก็ตาม รูปร่างชิ้นงาน ผิวอ้างอิง สภาพรู แรงในกระบวนการ และวิธีขนย้ายเป็นตัวตัดสินแบบสุดท้าย
เริ่มจากจุดอ้างอิงและผลลัพธ์ที่ต้องวางซ้ำได้
จิ๊กอาจมีหน้าที่วางชิ้นงานให้สัมพันธ์กับแนวเดินเครื่องมือประกอบหรือเครื่องจักร หรือสร้างจุดอ้างอิงสำหรับการตรวจสอบ ทั้งสองหน้าที่ต้องสัมพันธ์กับแบบผลิตภัณฑ์ หากจุดอ้างอิงของจิ๊กไม่ตรงกับจุดอ้างอิงบนแบบและไม่มีการแปลงความสัมพันธ์ที่ชัดเจน แม้พินจะมีความเที่ยงตรงก็ยังเกิดงานเยื้องหรือผลตรวจผิดได้ จึงควรแสดงผิวอ้างอิง รูอ้างอิง จุดรองรับ บทบาทของพินทั้งสอง และทิศทางแรงแคลมป์ในแบบเดียวกัน
ISO 5459:2024 กำหนดคำศัพท์ กฎ และวิธีระบุ datum กับระบบ datum ในเอกสารทางเทคนิค การใส่หมายเลขมาตรฐานใน RFP เพียงอย่างเดียวไม่ถือว่าได้กำหนดสเปกจิ๊ก วิศวกรต้องระบุว่าผิวหรือรูจริงส่วนใดเป็นจุดอ้างอิง และจะตรวจตามแบบอย่างไร หากใช้รูเพื่อความสะดวกในการวางงาน แต่ตรวจผลิตภัณฑ์โดยอ้างอิงผิวอีกด้านหนึ่ง ต้องนำความต่างของระบบอ้างอิงไปพิจารณาในการประเมินกระบวนการ
ก่อนออกแบบให้ตรึงฉบับแก้ไขของแบบผลิตภัณฑ์ ตรวจขนาดรู ความกลม ตำแหน่งรู ลบคม ระยะระหว่างรู วัสดุและการเคลือบ รูที่ปั๊มในแผ่นโลหะกับรูรีมแม้มีขนาดระบุเท่ากันก็ไม่ควรถือว่าเหมือนกัน รูปแรกอาจมีครีบหรือความเอียง ส่วนรูปหลังอาจขึ้นกับค่าคลาดเคลื่อนการกัดและความสะอาด หากยังไม่ทราบการกระจายของขนาดรูในงานผลิต ให้เก็บตัวอย่างหลายล็อตแทนการอ้างอิงชิ้นงานตัวอย่างเพียงชิ้นเดียว
แยกความสามารถในการวางซ้ำออกจากเวลานำงานเข้า
คำว่า “วางตำแหน่งแม่นยำสูง” ไม่ใช่เกณฑ์ตรวจรับ ควรแยกการวางซ้ำหลังยกชิ้นเดิมเข้าออกหลายครั้ง ความสามารถในการแทนที่หลังเปลี่ยนพินหรือจิ๊ก และความสามารถของกระบวนการผลิตหรือวัดผล กำหนดเกณฑ์จากค่าคลาดเคลื่อนของผลิตภัณฑ์และตรวจระบบวัดแยกต่างหาก ค่าคลาดเคลื่อนมิติของพินในแค็ตตาล็อกไม่เท่ากับความสามารถในการวางซ้ำของจิ๊กที่ประกอบแล้ว
งานวางด้วยมือขึ้นกับการมองเห็น พื้นที่จับ ถุงมือ ท่าทางและน้ำหนักชิ้นงาน งานวางด้วยหุ่นยนต์ขึ้นกับมุมเข้า ความคลาดเคลื่อนของกริปเปอร์ การแกว่ง และความเร็วขณะสัมผัส การเพิ่มช่องว่างอาจทำให้สวมง่ายแต่ตำแหน่งหลังวางกระจายมากขึ้น RFP จึงต้องระบุทั้งตำแหน่งสุดท้ายที่ต้องการและเวลาวางสูงสุด พร้อมทดสอบทุกรุ่นที่ใช้จิ๊กร่วมกัน รวมถึงชิ้นงานที่รูและระยะรูอยู่ใกล้ขอบเขตค่าคลาดเคลื่อน
เหตุใดพินกลมและพินไดมอนด์จึงมีหน้าที่ต่างกัน
สมมติชิ้นงานวางบนผิวอ้างอิงแนวนอนและมีรูสองรู พินกลมตัวแรกกำหนดตำแหน่ง X และ Y หากตัวที่สองเป็นพินกลมฟิตแน่นเช่นกัน ระยะรูบนชิ้นงานต้องเกือบตรงกับระยะพินบนจิ๊ก ความต่างจากการผลิต อุณหภูมิ และการทำเพลตจิ๊กอาจทำให้พินตัวที่สองสวมไม่ลง ทำให้แผ่นงานโค้งเมื่อกด หรือทำให้ขอบรูสึก
พินไดมอนด์คงผิวสัมผัสไว้ในหนึ่งทิศทางและเปิดทางผ่อนในอีกทิศทาง Carr Lane อธิบายว่าพินกลมเป็นตัวอ้างอิงหลักสองแกน ส่วนพินไดมอนด์เป็นตัวอ้างอิงรองหนึ่งแกน MISUMI ก็แสดงการใช้พินกลมร่วมกับพินไดมอนด์เพื่อรองรับความต่างเล็กน้อยของระยะรูและทำให้สวมง่ายขึ้น หลักการจากผู้ผลิตเป็นจุดเริ่มต้น แต่ทิศของผิวสัมผัสพินไดมอนด์และทิศที่ปล่อยให้เคลื่อนได้ต้องวาดในแบบของชิ้นงานจริง
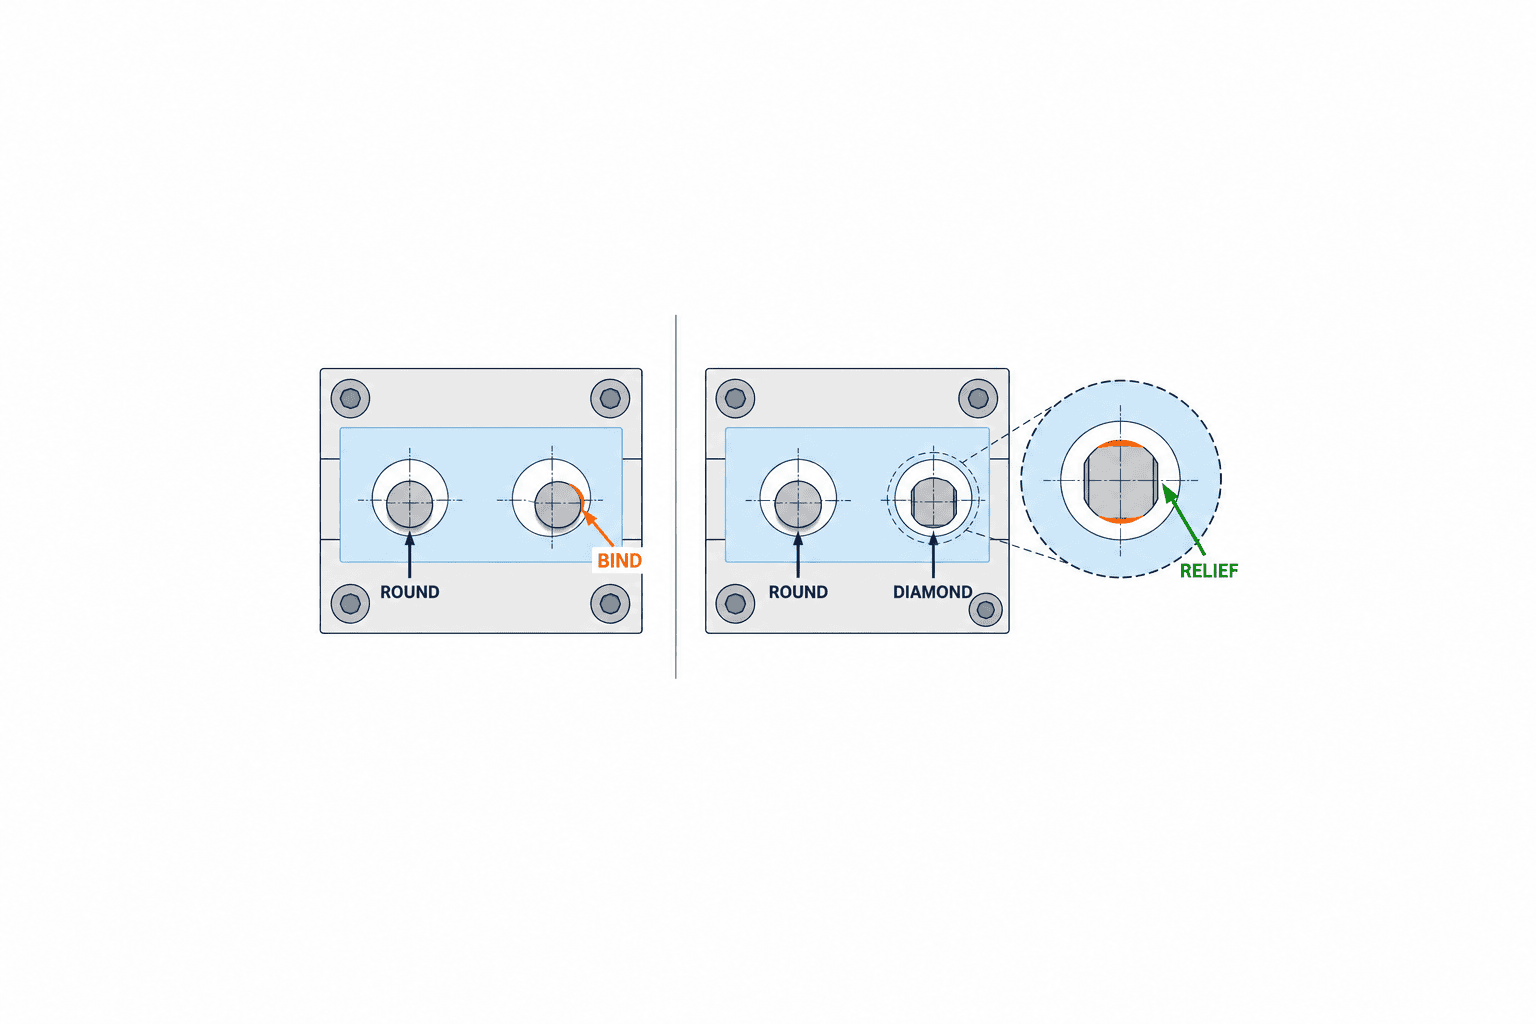
ควรหันส่วนผ่อนให้รับความต่างของระยะตามเส้นเชื่อมศูนย์กลางรู หากติดตั้งหมุนผิดไป 90 องศา อาจไม่ผ่อนในทิศที่ต้องการและลดความสามารถในการกำหนดมุมหมุน ระบุรูพินกลมเป็นจุดหลัก รูพินไดมอนด์เป็นจุดรอง และวาดแนวผิวสัมผัสในภาพมองจากด้านบน ไม่ควรปล่อยเป็นคำสั่งปากเปล่าให้ “ปรับหน้างาน” เพราะจะทำให้ความสามารถในการทำซ้ำหลังซ่อมบำรุงหายไป ต้องบันทึกใน CAD แบบประกอบและรายการอะไหล่
ชิ้นงานยาวอาจมีความต่างของระยะรูในหน่วยมิลลิเมตรเพิ่มขึ้นแม้ความต่างเชิงสัดส่วนเล็ก ในอีกด้านหนึ่ง ระยะพินที่มากขึ้นช่วยควบคุมมุมหมุนได้ดีขึ้น ดังนั้นไม่ใช่ว่ายิ่งห่างยิ่งดี ต้องพิจารณาการโก่ง การยกชิ้นงานเข้า และช่องว่างพร้อมกัน ตรวจว่ารูหลักผลิตได้เสถียรกว่ารูรองหรือไม่ เพราะหากรูหลักแปรปรวน ระบบจุดอ้างอิงทั้งหมดจะไม่เสถียร
พินไม่ใช่ตัวแทนของแท่นรองและแคลมป์
พินกำหนดตำแหน่งในระนาบ แผ่นรองกำหนดระดับและแนวเอียง ส่วนแคลมป์กดชิ้นงานให้นั่งบนผิวรอง หากแรงแคลมป์อยู่ไกลจากจุดรองรับ ชิ้นงานบางอาจโก่งจนความสัมพันธ์ระหว่างรูและพินเปลี่ยนไป หากแรงตัดหรือแรงดันจากหุ่นยนต์ถ่ายลงพินเป็นหลัก ให้ทบทวนทางเดินแรงผ่านตัวหยุด แท่นรองและแคลมป์ก่อนเพิ่มขนาดพิน
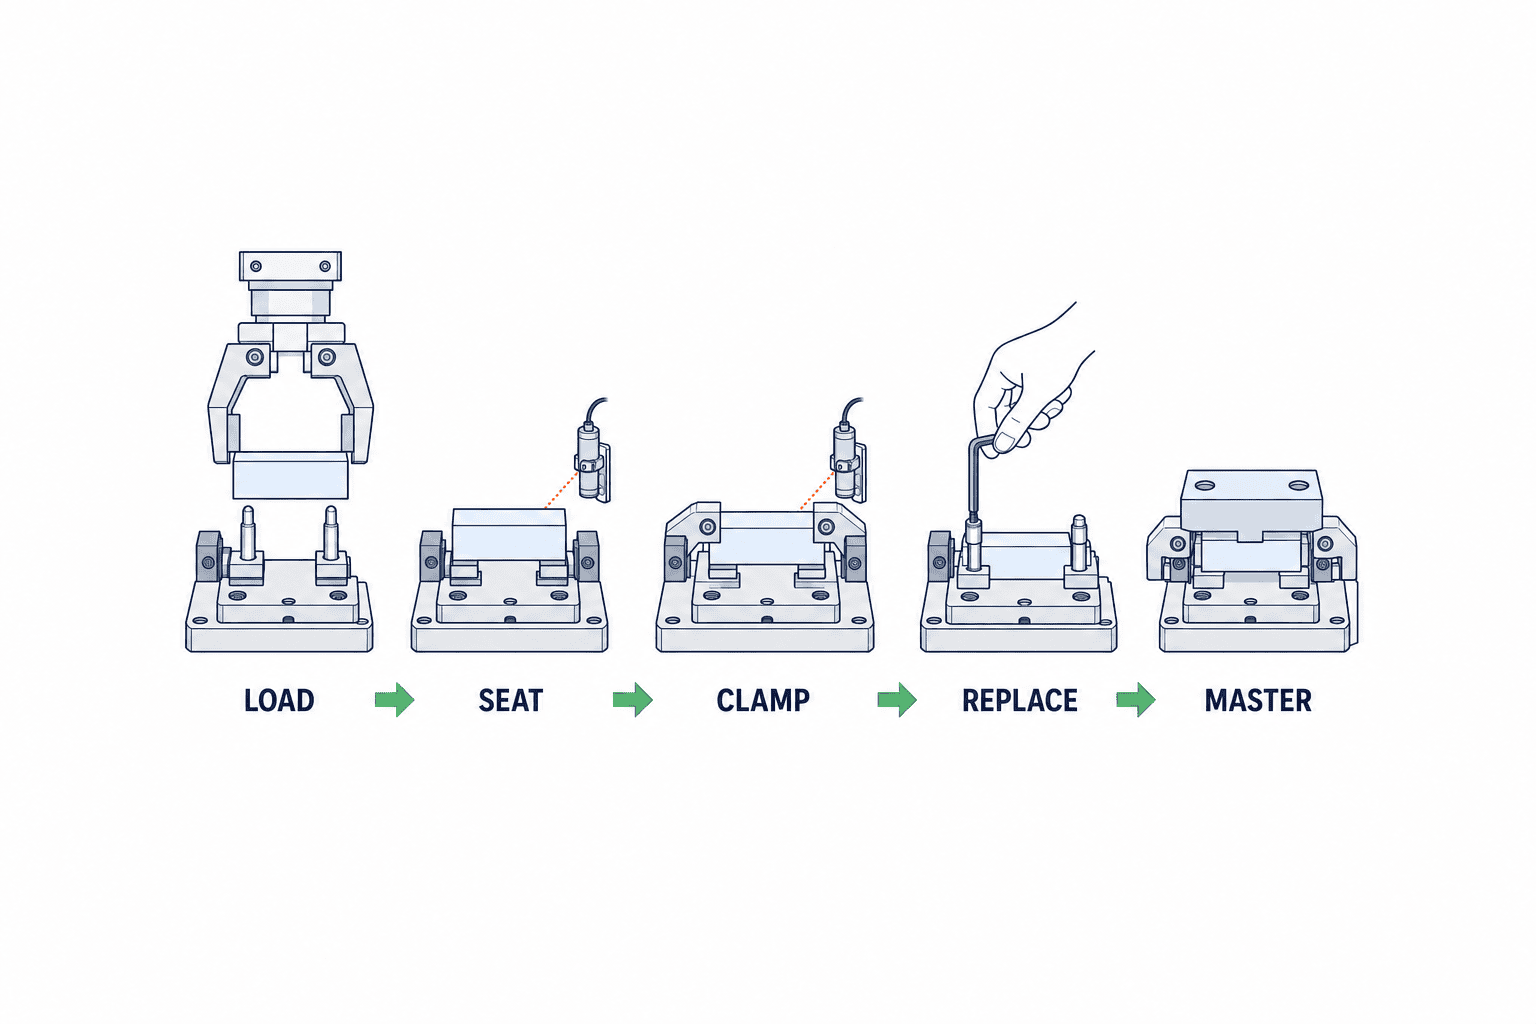
ลำดับการทำงานคือจัดตำแหน่งก่อนแล้วจึงปิดแคลมป์ หากแคลมป์สัมผัสก่อนอาจล็อกชิ้นงานในตำแหน่งผิด ถ้าติดเซนเซอร์ให้แยกสถานะ “พินเข้ารู” “ชิ้นงานนั่งบนผิวอ้างอิง” และ “แคลมป์ปิด” สำหรับ interlock อ่านเงื่อนไขแคลมป์เพิ่มเติมในบทความการเลือกท็อกเกิลแคลมป์
วิเคราะห์รู พิน และตำแหน่งเป็นห่วงโซ่ค่าคลาดเคลื่อนเดียวกัน
การเลือกเส้นผ่านศูนย์กลางพินต้องพิจารณารูชิ้นงานเล็กสุดและใหญ่สุด รูปทรงรู ค่าคลาดเคลื่อนตำแหน่ง พิกัดพิน และความคลาดเคลื่อนการกัดเพลตจิ๊กร่วมกัน ISO 286-2:2010 มีตารางชั้นความคลาดเคลื่อนและขอบเขตค่าเบี่ยงเบนของรูและเพลา แต่การเลือกชื่อฟิตที่คุ้นเคยอย่างเดียวไม่ได้พิสูจน์ว่าเหมาะกับจิ๊กนี้ รูรีมกับรูปั๊ม รวมถึงการวางจากด้านบนด้วยมือกับการสอดด้านข้างด้วยหุ่นยนต์ ต้องเผื่อคนละแบบ
การคำนวณขั้นต้นคือเอาขนาดรูต่ำสุดลบขนาดพินสูงสุดเพื่อดูช่องว่างตามเส้นผ่านศูนย์กลาง แต่ตัวเลขนี้ยังไม่รวมศูนย์รูเยื้อง ความเอียง ครีบ การเคลือบและสิ่งสกปรก สำหรับจิ๊กสองรูให้แสดงในภาพว่าค่าคลาดเคลื่อนระยะรูของชิ้นงานกับระยะพินของจิ๊กซ้อนกันอย่างไร ตรวจสองขอบเขต: สภาพที่แน่นที่สุดยังวางได้หรือไม่ และสภาพที่หลวมที่สุดยังคงแม่นยำหรือไม่ หากไม่ผ่านต้องพิจารณาระบบ datum ไม่ใช่ลดพินอย่างเดียว
ตัวอย่างเพื่อแสดงวิธีคิดเท่านั้น: หากรูที่วัดได้เล็กสุด 10.02 มม. และพินกลมใหญ่สุด 10.00 มม. ช่องว่างเส้นผ่านศูนย์กลางขั้นต่ำจากขนาดคือ 0.02 มม. หรือเทียบเป็นรัศมีด้านเดียว 0.01 มม. ศูนย์ที่เยื้องเกินระยะนี้อาจสวมไม่ได้แม้ยังไม่คิดความเอียงหรือลบคม ตัวเลขนี้ไม่ใช่ค่าฟิตแนะนำ การลดพินจนสวมได้อาจเพิ่มการกระจายตำแหน่งสุดท้าย ต้องใช้ข้อมูลรูจริงและข้อกำหนดของผลิตภัณฑ์
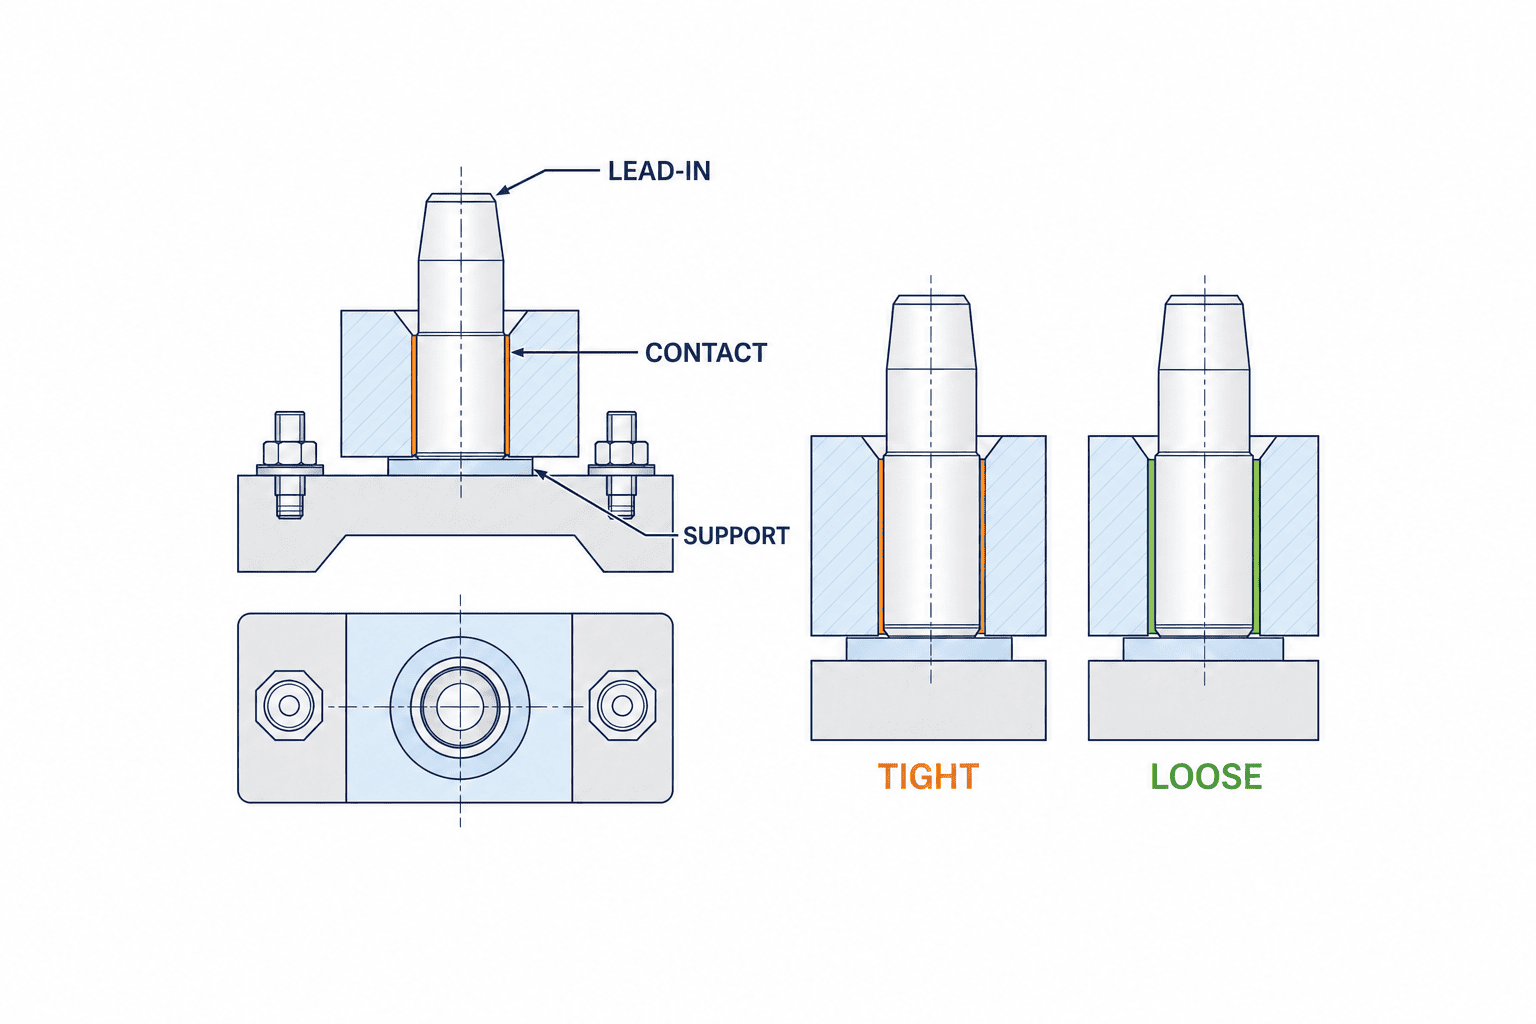
มุมลบคมหรือปลายเรียวช่วยนำทางตอนเริ่มเข้า MISUMI กล่าวถึงปลายที่นำทางได้มากขึ้นเมื่อใส่บ่อย และการใช้พินสูงต่ำต่างกันเพื่อให้ตัวหนึ่งเริ่มนำก่อน แต่ปลายเรียวที่บังคับแผ่นงานให้ตรงอาจทำให้ชิ้นงานโก่งหรือขูดรู หลังผ่านส่วนปลายต้องมั่นใจว่าผิวทรงกระบอกที่กำหนดตำแหน่งจริงสัมผัสในระดับที่กำหนด ดูวิดีโอช่วงเริ่มเข้าอย่างเดียวไม่พอ ต้องวัดตำแหน่งหลังวางสุด
ใช้การขยายตัวด้วยความร้อนเป็นการคัดกรอง ไม่ใช่ค่ารับประกัน
โรงงานไทยอาจนำชิ้นงานโลหะจากพื้นที่ร้อนเข้าห้องตรวจปรับอากาศ ในขณะที่จิ๊กเชื่อมร้อนขึ้นระหว่างทำงาน สูตรประมาณขั้นแรกคือ ΔL = α × L × ΔT หากสมมติสัมประสิทธิ์ 11.5 × 10^-6/°C ระยะรู 500 มม. และอุณหภูมิต่าง 20°C จะได้การเปลี่ยนความยาวประมาณ 0.115 มม. เอกสารเกจบล็อกของ NIST ช่วยอธิบายพื้นฐานการขยายตัวของเหล็ก แต่สัมประสิทธิ์ที่สมมติไม่ใช่ค่าที่วัดจากวัสดุหรือการอบชุบของชิ้นงานนี้ ต้องยืนยันวัสดุและอุณหภูมิจริงก่อนนำไปออกแบบ
ชิ้นงานอะลูมิเนียมบนจิ๊กเหล็กหรือพลาสติกขึ้นรูปบนเพลตโลหะอาจขยายไม่เท่ากัน พินไดมอนด์ให้ช่องผ่อนระยะรูได้ แต่แก้การบิดงอ รูเป็นวงรี หรือการเคลื่อนจากแรงแคลมป์ไม่ได้ จึงระบุช่วงอุณหภูมิ การล้าง น้ำหล่อเย็นและเศษตัดในใบขอราคา
เลือกรูปแบบและวิธีเปลี่ยนอะไหล่
พินตรงที่อัดเข้ากับเพลตมีโครงสร้างเรียบง่าย แต่หากใช้งานรอบสูงหรือเปลี่ยนงานบ่อย โครงสร้างที่เปลี่ยนได้อาจคุ้มกว่า Carr Lane แสดงทั้งแบบอัดแน่นและแบบสกรูล็อกพร้อมปลอกบูชสำหรับเปลี่ยน เปรียบเทียบไม่เพียงราคาพิน แต่รวมเวลาเปลี่ยน วิธีคืนศูนย์ การตรวจหลังเปลี่ยน และสต็อกอะไหล่ในไทย
พินมีบ่าช่วยกำหนดระยะหยุดและรองรับแรงแนวแกนบางส่วน แต่ไม่ควรทำให้บ่ากลายเป็นผิวรองชิ้นงานโดยไม่ตั้งใจ ปลายโค้งหรือ bullet nose ช่วยนำทางเมื่อมีพื้นที่เหนือจิ๊กจำกัดหรือหุ่นยนต์วางชิ้นงาน พินแบบลอยช่วยรับความแปรปรวนบางกรณี แต่ต้องชัดเจนว่าแกนใดคงที่และแกนใดเคลื่อนได้ ตัดสินด้วยชิ้นงานและแรงจริง
วัสดุต้องพิจารณาสารล้าง การกัดกร่อน สะเก็ดเชื่อม เศษตัด และรอยบนผิวชิ้นงาน ค่าความแข็งหรือความร่วมศูนย์ในเอกสารผู้ผลิตเป็นค่าของรุ่นเฉพาะ Jergens มีพินเซ็นเตอร์และพินไดมอนด์สำหรับการตั้งเวลาหรือจัดแนวหลายแบบ จึงต้องขอแบบและรายงานตรวจของหมายเลขชิ้นส่วนที่จะซื้อ ไม่ใช้ตัวเลขจากรุ่นหนึ่งเป็นค่ารับประกันของพินทุกชนิด
พินที่เปลี่ยนได้ต้องมีขั้นตอนตรวจหลังเปลี่ยน
โครงสร้างเปลี่ยนได้ไม่รับประกันว่าถอดตัวเก่าใส่ตัวใหม่แล้ว datum จะกลับที่เดิม ความฟิตบูช ขนาดก้านพิน คีย์หรือกันหมุน แรงขันสกรู แนวของพินไดมอนด์ และผิวบ่าล้วนมีผล ใส่ภาพและมิติในคู่มือบำรุงรักษา และตรวจด้วยชิ้นงานมาสเตอร์หลังเปลี่ยน กำหนดเกณฑ์สึกจากวัสดุและรอบใช้งานจริง แล้วติดตามช่วงเริ่มผลิตเพื่อปรับรอบตรวจ
อย่าเก็บพินกลมกับพินไดมอนด์รวมกันโดยไม่มีป้าย แม้ก้านเท่ากัน ปลาย วัสดุ และทิศสัมผัสอาจต่างกัน รายการอะไหล่ควรระบุผู้ผลิต หมายเลขรุ่น ฉบับแบบ จุดติดตั้งและทิศทาง ต้นทุนตลอดอายุคือราคาซื้อบวกแรงงานเปลี่ยน เวลาหยุดและการตรวจซ้ำ ไม่ใช่ราคาพินตั้งต้นเท่านั้น
จิ๊กมือและเครื่องอัตโนมัติต้องทดสอบต่างกัน
งานมือให้ดูว่าพนักงานถือชิ้นงานด้วยมือเดียวได้หรือไม่ มองเห็นรูหรือไม่ ลดชิ้นงานลงตรง ๆ ได้หรือไม่ และมีจุดหนีบนิ้วหรือไม่ ปลายนำทาง ความสูงพินที่ต่างกัน และพื้นที่มือมีผล ความฝืดเพียงไม่กี่วินาทีเพิ่มทั้ง cycle time และความล้า จึงทดสอบกับพนักงานหลายคน ถุงมือจริง ฟิล์มน้ำมันและผิวชิ้นงานผลิตจริง
งานหุ่นยนต์ไม่ควรใช้พินบังคับแก้ความผิดพลาดทั้งหมดก่อนหน้า นำค่าการวางซ้ำของหุ่นยนต์ ความคลาดเคลื่อนกริปเปอร์ ถาด และชิ้นงานโก่งมาประเมินความเยื้องเริ่มต้น หากจำเป็นให้มีตัวนำทางหยาบหรือความยืดหยุ่นเชิงกล และจำกัดความเร็วกระแทกที่พินสุดท้าย การกดต่อเมื่อสัมผัสแล้วอาจขูดรู หักพิน และทำให้กู้ระบบหลัง alarm นานขึ้น
ทดสอบชิ้นงานที่รูและระยะรูอยู่ขอบพิกัด ล็อตที่มีครีบ และอุณหภูมิแตกต่าง หน้าที่การป้อนชิ้นส่วนกับหน้าที่การกำหนดตำแหน่งต้องแยกกัน เช่นเดียวกับคู่มือเลือกเครื่องป้อนสกรูอัตโนมัติ ที่กำหนดขอบเขตระหว่างการนำสกรูมาถึงจุดใช้งานกับการกำหนดตำแหน่งชิ้นงาน พินไม่ได้รับประกันว่าได้สกรูหรือชิ้นส่วนถูกชนิด
รายการข้อมูลที่ควรอยู่ใน RFP
คำว่า “ทำจิ๊กพร้อมพินสองตัว” ปล่อยให้ผู้ผลิตเดาค่ารู วิธีติดตั้ง และการตรวจหลังเปลี่ยน ต้องส่งแบบผลิตภัณฑ์พร้อมฉบับแก้ไข CAD ผิวและรูอ้างอิง ท่าชิ้นงานในกระบวนการ ปริมาณผลิตต่อปี จำนวนรอบการโหลด และเงื่อนไขบำรุงรักษา ส่งชิ้นงานจริงที่ใกล้ขอบพิกัด ไม่ใช่แค่ตัวอย่างกลาง หากรูของต้นแบบไม่เหมือนกระบวนการผลิตจริงให้เปิดเผยความแตกต่าง
สเปกพินต้องระบุบทบาทหลักและรอง ขอบเขตขนาดหัว พิกัดก้านและรูติดตั้ง รูปปลายนำทาง ความสูงยื่น บ่า ระยะพิน ทิศไดมอนด์ วัสดุ การเคลือบ อะไหล่ และวิธีอนุมัติชิ้นส่วนทดแทน ระบุมิติและตำแหน่งรูเพลตด้วย หากใช้รหัสฟิตต้องชัดว่าเป็นหัวกำหนดตำแหน่งหรือก้านติดตั้ง ISO 286-2 ช่วยกำหนดขอบเขตขนาด แต่ไม่แทนเกณฑ์ตรวจรับจิ๊กที่ประกอบเสร็จ
ออกแบบพื้นที่เครื่องมือถอดพิน ทิศที่ดึงออก และระยะจากเซนเซอร์ข้างเคียง พร้อมขั้นตอนตัดพลังงานอย่างปลอดภัย หากอะไหล่นำเข้าจากต่างประเทศ ให้กำหนดสต็อกขั้นต่ำตามเวลานำและการใช้จริง อะไหล่ที่หาในไทยได้ง่ายอาจมีพิกัดหรือรูปปลายต่างกัน จึงต้องทดสอบชิ้นงานก่อนอนุมัติแทน
| ประเด็น | ข้อมูลที่ต้องกำหนด | หลักฐานตรวจรับ |
|---|---|---|
| ชิ้นงาน | ฉบับแบบ วัสดุ ผิว รูและผิวอ้างอิง | เทียบชิ้นงานจริงกับแบบ |
| ตำแหน่ง | พินกลมหลัก พินไดมอนด์รอง ทิศสัมผัสและจุดรอง | แบบจิ๊กกับของประกอบจริง |
| มิติ | พิกัดรู/พิน ระยะพิน และค่าตำแหน่ง | รายงานวัดชิ้นส่วนและจิ๊ก |
| การวาง | มือหรือหุ่นยนต์ ทิศเข้า และเวลาสูงสุด | ทดลองวางซ้ำตามเงื่อนไข |
| บำรุงรักษา | วิธีเปลี่ยน เกณฑ์สึก อะไหล่และคู่มือ | วัดมาสเตอร์หลังเปลี่ยน |
| คุณภาพ | ค่าตำแหน่งผลิตภัณฑ์และวิธีตัดสิน | วัดชิ้นงานจริงซ้ำ |
เปรียบเทียบใบเสนอราคาบนขอบเขตเดียวกัน ผู้ผลิตรายหนึ่งอาจรวมการกัดเพลตและการวัด อีกเจ้าให้ลูกค้าจัดหาพินและคิดค่าปรับที่โรงงานแยกต่างหาก ต้องเทียบการทำแบบ การตั้งต้น อะไหล่ FAT/SAT การติดตั้ง การฝึก และการแก้หลังเริ่มผลิต พิน “ความแม่นยำสูง” ในแค็ตตาล็อกไม่ใช่หลักฐานว่าจิ๊กที่เสร็จแล้วผ่านเกณฑ์
FAT/SAT ต้องทดสอบความแปรปรวนของชิ้นงานจริง
ก่อนตรวจรับต้องตกลงวิธีวัดพร้อมค่าเกณฑ์ ผลจะต่างกันหากล้างพินและรูก่อนวางทุกครั้ง เก็บฟิล์มน้ำมันของงานผลิตไว้ หรือวัดก่อนกับหลังปิดแคลมป์ หากใช้ CMM ให้แมป datum ของผลิตภัณฑ์กับ datum ของจิ๊กในโปรแกรม การวัดจุดเดียวอาจพลาดการหมุนรอบพินหลัก จึงควรวัดอย่างน้อยสองจุดที่ห่างกัน วัดรูของตัวอย่างก่อน FAT เพื่อยืนยันว่ามีชิ้นงานใกล้ขอบพิกัด หากความไม่แน่นอนของเครื่องมือวัดใกล้ค่าเกณฑ์ ควรปรับวิธีวัดก่อนสรุปว่าความต่างเล็กน้อยเป็นข้อบกพร่องของจิ๊ก
ใน FAT ขอค่าที่วัดได้ของพินและรูติดตั้ง ตำแหน่งหลังประกอบ ทิศพินไดมอนด์ และบันทึกวัสดุกับการอบชุบ ใช้ชิ้นงานจริงที่ลูกค้าส่งมา ตรวจการติดขัด การนั่งบนฐาน การเปลี่ยนตำแหน่งเมื่อแคลมป์ และการยกออก วัดการกระจายตำแหน่งหลังใส่ถอดซ้ำ และแยกผลนี้จากใบตรวจขนาดพิน หากเป็นจิ๊กตรวจวัด เครื่องมือและผู้ใช้ก็ทำให้ผลต่างกัน เอกสาร Gage R&R ของ Mitutoyo แยก repeatability, reproducibility และ stability ของระบบวัด
ใน SAT ทดสอบอีกครั้งด้วยชิ้นงาน ถุงมือ โปรแกรมหุ่นยนต์ อุณหภูมิ น้ำมันหรือเศษตัด และค่าแคลมป์ที่ใช้ในไทย การขนส่งและติดตั้งอาจทำให้ฐานจิ๊กเปลี่ยน FAT ผ่านแล้วจึงยังต้องตรวจหน้างาน ใส่การวัดมาสเตอร์หลังเปลี่ยนพินในขั้นตอน SAT เพื่อใช้เป็นต้นแบบของงานบำรุงรักษา ทดสอบกับพนักงานกะปกติ ไม่ใช่เฉพาะผู้เชี่ยวชาญคนเดียว
จำนวนตัวอย่างและค่าเกณฑ์ต้องตกลงล่วงหน้าจากข้อกำหนดผลิตภัณฑ์ ความต่างระหว่างล็อต และความเสี่ยง “ใส่ 30 ครั้งติดต่อกันโดยไม่ติด” เป็นเพียงตัวอย่างเกณฑ์ทดสอบ ไม่ใช่ค่ารับประกันทั่วไป ควรมีรูเล็ก ระยะรูยาว ผิวอ้างอิงโก่ง และตัวอย่างใกล้ขอบเขตอื่น ๆ การใช้ชิ้นงานเฉลี่ยซ้ำอย่างเดียวไม่พบปัญหาที่จะเกิดในผลิตจริง หากมีรอยหรือเศษจากการขูดให้เพิ่มการทดสอบการสึก
บันทึกหมายเลขชิ้นงาน ขนาดรูที่วัด อุณหภูมิ ผู้ปฏิบัติงานหรือเงื่อนไขหุ่นยนต์ เวลาใส่ ค่าตำแหน่ง รอย อาการหยุด และเวลาคืนระบบ พร้อมฉบับแบบกับการตั้งค่าที่อนุมัติ จิ๊กที่มีผลต่อคุณภาพควรเก็บสถานะมาสเตอร์ เครื่องมือวัด และตำแหน่งวัดเพื่อสอบย้อนกลับ
ปัญหาที่พบบ่อยและวิธีแยกสาเหตุ
พินกลมสองตัวอาจใช้ได้กับล็อตแรกแต่ติดกับล็อตถัดไป ให้เทียบระยะรูและตำแหน่งในแต่ละล็อตกับระยะพินที่ประกอบจริงก่อนโทษเส้นผ่านศูนย์กลางพิน พินไดมอนด์ไม่สามารถแก้รูที่ผลิตนอกสเปกได้ หากติดตั้งพินไดมอนด์กลับทิศก็ไม่ผ่อนในแนวที่ต้องการ ใช้คีย์หรือเครื่องหมายทิศ ภาพติดตั้ง และภาพในแบบที่อ่านตรงกัน
พินยื่นยาวทำให้ใส่แบบมองไม่เห็นได้ง่ายขึ้น แต่เพิ่มแรงดัดและความเสี่ยงหัก แยกความยาวเพื่อการนำทางออกจากความยาวเพื่อกำหนดตำแหน่ง แคลมป์ที่ดันชิ้นงานเข้าพินด้านเดียวทำให้สึกไม่สมมาตร ต้องทบทวนแนวแรงและฐานรอง จิ๊กที่เคยวางด้วยมืออาจใช้กับหุ่นยนต์ไม่ได้ เพราะคนขยับชิ้นงานหาตำแหน่งโดยไม่รู้ตัว แต่หุ่นยนต์เคลื่อนตรง จึงต้องมีตัวนำทางหยาบ ความเร็วเข้า เซนเซอร์ และเงื่อนไขหยุด
พินเปลี่ยนได้แต่ไม่มีเกณฑ์ตรวจหลังเปลี่ยนยังถือว่าบำรุงรักษาได้ไม่ครบ พินใหม่ในบูชที่สึกไม่คืน datum ให้ตรวจบูช สกรูล็อกและผิวบ่า แล้ววัดตำแหน่งกับมาสเตอร์ การปรับด้วยแผ่นรองหรือ offset ต้องบันทึกเป็นการเปลี่ยนทางวิศวกรรม ไม่ใช่ปล่อยให้มีเฉพาะความรู้ของคนหน้างาน
เปรียบเทียบต้นทุนรวม ไม่ใช่ราคาพินตัวเดียว
พินมีราคาน้อยเมื่อเทียบกับจิ๊ก แต่มีผลต่อการหยุดเครื่องและของเสีย ต้นทุนควรรวมพิน บูช การกัดเพลต FAT/SAT เวลาใส่ การเปลี่ยน การวัดซ้ำ งานแก้ และเวลาหยุด ไม่มีราคาหรือระยะคืนทุนสากล เพราะขนาด สเปก และพื้นที่จัดซื้อแตกต่างกัน ขอใบเสนอราคาบนค่ารู จำนวนรอบและขอบเขตตรวจรับเดียวกัน
พินอัดราคาถูกอาจต้องถอดจิ๊กและซ่อมเพลตเมื่อสึก ส่วนแบบเปลี่ยนได้แพงขึ้นตอนแรกแต่ลดการหยุดหากช่างไทยเปลี่ยนและตรวจได้เร็ว ใช้ความถี่เปลี่ยนและเวลานำอะไหล่ที่สมจริง โดยแสดงช่วงของค่าที่ไม่แน่นอนแทน ROI ตัวเลขเดียว การตัดสินใจเรื่องจิ๊กทั้งชุดต้องรวมระบบรองรับและจับยึดด้วย บทความนี้เน้นพินที่สัมผัสรูอ้างอิงโดยตรง
คำถามที่พบบ่อย
ใช้พินกลมสองตัวผิดเสมอหรือไม่?
ไม่เสมอ หากรู ระยะ ตำแหน่ง อุณหภูมิ และการสวมถูกควบคุมดี และทดสอบแล้วผ่านทั้งการวางกับคุณภาพผลิตภัณฑ์ ก็เป็นทางเลือกได้ แต่ระบบสองรูทั่วไปมีความเสี่ยงต่อการกำหนดเกินจำเป็น จึงควรเทียบกับแบบพินกลมบวกพินไดมอนด์ และเก็บการวิเคราะห์สภาพเลวร้ายสุดกับผลจากหลายล็อต
ต้องหันพินไดมอนด์ทิศใด?
หันให้จำกัดหนึ่งทิศทางและผ่อนความต่างของระยะตามเส้นระหว่างรู วาดศูนย์พิน ผิวสัมผัส และทิศผ่อนในภาพด้านบนของแบบ แล้วตรวจทั้งความง่ายในการวางและความสามารถในการวางตำแหน่ง/มุมซ้ำหลังติดตั้ง
ลดขนาดพินจะแก้การสวมติดได้หรือไม่?
อาจช่วยให้สวมง่าย แต่ตำแหน่งอาจกระจายหรือชิ้นงานนั่งไม่เท่ากันเมื่อแคลมป์ ตรวจการกระจายขนาดรู ระยะรู ครีบ รูปปลาย ท่าหุ่นยนต์ และลำดับแคลมป์ก่อน ช่องว่างจากขนาดอย่างเดียวไม่พอ
พินอยู่ได้กี่รอบ?
ไม่มีตัวเลขเดียว วัสดุชิ้นงาน ขอบรู แรงใส่ เศษตัด สารขัด การหล่อลื่น การล้าง และการเคลือบมีผล ติดตามขนาด รอย และความสามารถวางซ้ำในช่วงเริ่มผลิตแล้วกำหนดเกณฑ์เปลี่ยนตามหลักฐานและเงื่อนไขผู้ผลิต
ต้องส่งอะไรให้ผู้ผลิตไทยเพื่อเทียบราคา?
ส่งฉบับแบบ ชิ้นงานจริง จุดอ้างอิง ตักต์และความสามารถวางซ้ำ จำนวนรอบต่อปี สิ่งแวดล้อม วิธีเปลี่ยน และค่า FAT/SAT ที่เหมือนกัน ใบเสนอราคาเฉพาะพินไม่ทำให้เห็นค่ากัดเพลต การปรับหน้างาน การทดสอบและอะไหล่ หากแบบผลิตภัณฑ์เป็นความลับ ให้ทำแบบจัดซื้อเฉพาะบริเวณรูอ้างอิงและค่าคลาดเคลื่อนที่จำเป็น
สรุป
พินกำหนดตำแหน่งมีขนาดเล็ก แต่เป็นจุดที่จิ๊กสร้าง datum ทางกายภาพ ต้องออกแบบทิศสัมผัสของพินกลมหลักและพินไดมอนด์รองพร้อมรูชิ้นงาน ระยะรู แท่นรอง แคลมป์ และวิธีนำชิ้นงานเข้า ความแม่นยำของพินที่ซื้อกับการวางซ้ำของจิ๊กที่ประกอบแล้วเป็นคนละเรื่อง RFP เดียวกันและ FAT/SAT ที่ครอบคลุมชิ้นงานขอบพิกัด ทำให้ตัดสินได้มากกว่าคำว่า “ใส่ได้หรือไม่”
หากโรงงานในไทยกำลังทำจิ๊กใหม่หรือแก้ปัญหาชิ้นงานสวมติด ข้อมูลขนาดรูที่วัดจริง แบบจิ๊ก และบันทึกการหยุดหรือของเสียช่วยเริ่มวิเคราะห์ได้ เราสามารถร่วมกำหนดพินกลม/ไดมอนด์ โครงสร้างเปลี่ยนอะไหล่ และเกณฑ์ตรวจรับได้ตั้งแต่ขั้นแนวคิด ติดต่อ TOMAS TECH
เอกสารอ้างอิงจากหน่วยงานต้นทาง
- Carr Lane: Locating Pins — หลักการพินกลมและพินไดมอนด์
- Carr Lane: Types of Locating Pins — รูปทรง วิธีเปลี่ยน และทิศติดตั้ง
- MISUMI: Principles of Positioning — พินกลม/ไดมอนด์ ความสูงต่างกัน และปลายนำ
- Jergens: 5-Axis Locating Pins — ตัวอย่างชิ้นส่วนที่มีหน้าที่เฉพาะ
- ISO 5459:2024 — ระบบ datum
- ISO 286-2:2010 — ตารางค่าคลาดเคลื่อนรูและเพลา
- NIST: The Gauge Block Handbook — การขยายตัวด้วยความร้อนในการวัดมิติ
- Mitutoyo: MeasurLink Gage R&R — ความสามารถในการวัดซ้ำ


