


โรงงานในประเทศไทยอาจได้รับใบรับรองการสอบเทียบเป็น PDF ภาพสแกน กระดาษ หรือข้อมูลดิจิทัลแบบมีโครงสร้าง ก่อนนำเครื่องมือวัดกลับไปใช้ ฝ่ายคุณภาพต้องตรวจว่าเอกสารเป็นของเครื่องมือเครื่องนั้นจริง วันที่ วิธีการ ช่วงการวัด จุดวัด ผลการวัด ความไม่แน่นอน และกฎการตัดสินสอดคล้องกับการใช้งานหรือไม่ การนำ AI มาตรวจเทียบใบรับรองจึงควรเชื่อมการดึงข้อมูล การเปรียบเทียบ การทบทวนโดยคน และการอนุญาตใช้อุปกรณ์ ไม่ใช่ให้โมเดลตัดสินความสอดคล้องขั้นสุดท้ายเอง
บทความนี้เน้นหลักฐานที่ได้รับหลังการสอบเทียบ หากต้องการจัดการทะเบียนเครื่องมือ รอบเวลา และคำขอบริการ โปรดดูแนวทางระบบจัดการการสอบเทียบ ส่วนพื้นฐานการอ่านเอกสารหลายประเภทอยู่ในคู่มือการนำ AI-OCR มาใช้ งานใบรับรองต้องเพิ่มกฎเฉพาะเพื่อเชื่อมผลแต่ละจุดวัดกับหมายเลขเครื่องมือ ความไม่แน่นอน และวัตถุประสงค์การใช้งาน
ข้อสรุป: ได้รับใบรับรองแล้ว ยังไม่ควรปล่อยเครื่องมือกลับสู่การผลิตทันที
การรับไฟล์ การปิดใบงานสอบเทียบ และการอนุญาตให้ใช้เครื่องมือในกระบวนการหนึ่ง เป็นคนละเหตุการณ์ ใบรับรองฉบับเดียวอาจครอบคลุมช่วงที่กระบวนการ A ต้องการ แต่ขาดจุดสำคัญของกระบวนการ B ระบบจึงควรแยกสถานะอย่างน้อยเป็น ตรวจใบรับรองแล้ว เครื่องมือมีสิทธิ์ปล่อยใช้งาน และอนุญาตสำหรับงานที่ระบุ AI-OCR เสนอค่าที่อ่านได้และแจ้งความคลาดเคลื่อน ผู้มีอำนาจตรวจหลักฐานและอนุมัติ หากอ่านข้อมูลสำคัญไม่ได้ ให้ระบุว่า “ยังไม่ยืนยัน” ไม่ใช่ “ผ่าน”
หน้าจอทบทวนควรวางเอกสารต้นฉบับไว้ข้างข้อมูลที่ดึงมา ได้แก่ เลขที่และรุ่นเอกสาร รหัสทรัพย์สินและหมายเลขประจำเครื่อง วันที่สอบเทียบและวันที่ออกเอกสาร วิธีและขอบเขต มาตรฐานอ้างอิง จุดวัด ผลและหน่วย ความไม่แน่นอน และกฎการตัดสิน เก็บเลขหน้าและตำแหน่งต้นทางของแต่ละค่าเพื่อให้ผู้ตรวจย้อนกลับได้ การแก้ค่าที่ AI อ่านผิดต้องบันทึกแยกจากต้นฉบับ เมื่อมีฉบับแก้ไขให้ตรวจผลการอนุญาตที่เคยอาศัยฉบับก่อนด้วย
มาตรฐานเกี่ยวข้องอย่างไร และ AI ช่วยได้ถึงจุดใด
ISO/IEC 17025:2017 ว่าด้วยความสามารถ ความเป็นกลาง และการดำเนินงานอย่างสม่ำเสมอของห้องปฏิบัติการทดสอบและสอบเทียบ หน้าเว็บของ ISO ระบุฉบับปี 2017 ว่ายังเป็นฉบับปัจจุบัน แต่การเห็นชื่อมาตรฐานบนใบรับรองไม่ได้พิสูจน์ว่าจุดวัดที่โรงงานขออยู่ในขอบข่ายการรับรองของห้องปฏิบัติการนั้น นโยบาย ILAC P10 ระบุว่าบริการสอบเทียบที่ใช้สร้างความสอบกลับได้ทางมาตรวิทยาต้องเหมาะกับการใช้งาน และกรณีห้องปฏิบัติการที่ได้รับการรับรอง ต้องตรวจว่าการสอบเทียบที่เกี่ยวข้องอยู่ในขอบข่ายจริง การตรวจเพียงโลโก้จึงไม่เพียงพอ
ความสอบกลับได้ทางมาตรวิทยาเป็นคุณสมบัติของผลการวัด ไม่ใช่เพียงชื่อหน่วยงานบนใบรับรอง ILAC P10 อธิบายสายโซ่การสอบเทียบที่มีเอกสารต่อเนื่องไปถึงค่าอ้างอิง พร้อมความไม่แน่นอนที่เกี่ยวข้อง นโยบายของ NIST ก็เน้นสายโซ่และความไม่แน่นอน AI จึงควรดึงความสัมพันธ์ระหว่างผล หน่วย วิธี ค่าอ้างอิง และความไม่แน่นอน ไม่ใช่เก็บเพียงชื่อสถาบัน การตีความขอบข่ายการรับรองและความเหมาะสมกับการใช้จริงยังเป็นหน้าที่ของผู้รับผิดชอบ
PTB เผยแพร่ข้อมูล Digital Calibration Certificate และ NIST เผยแพร่ข้อพิจารณาเรื่องการแปลงบริการสอบเทียบเป็นดิจิทัล จึงควรออกแบบโมเดลหลักฐานเดียวที่รับได้ทั้งภาพ PDF และข้อมูลมีโครงสร้าง ข้อมูลมีโครงสร้างอาจลดงาน OCR แต่ยังต้องตรวจผู้ออกเอกสาร ความครบถ้วน การจับคู่เครื่องมือ ขอบเขต และการอนุมัติใช้งาน
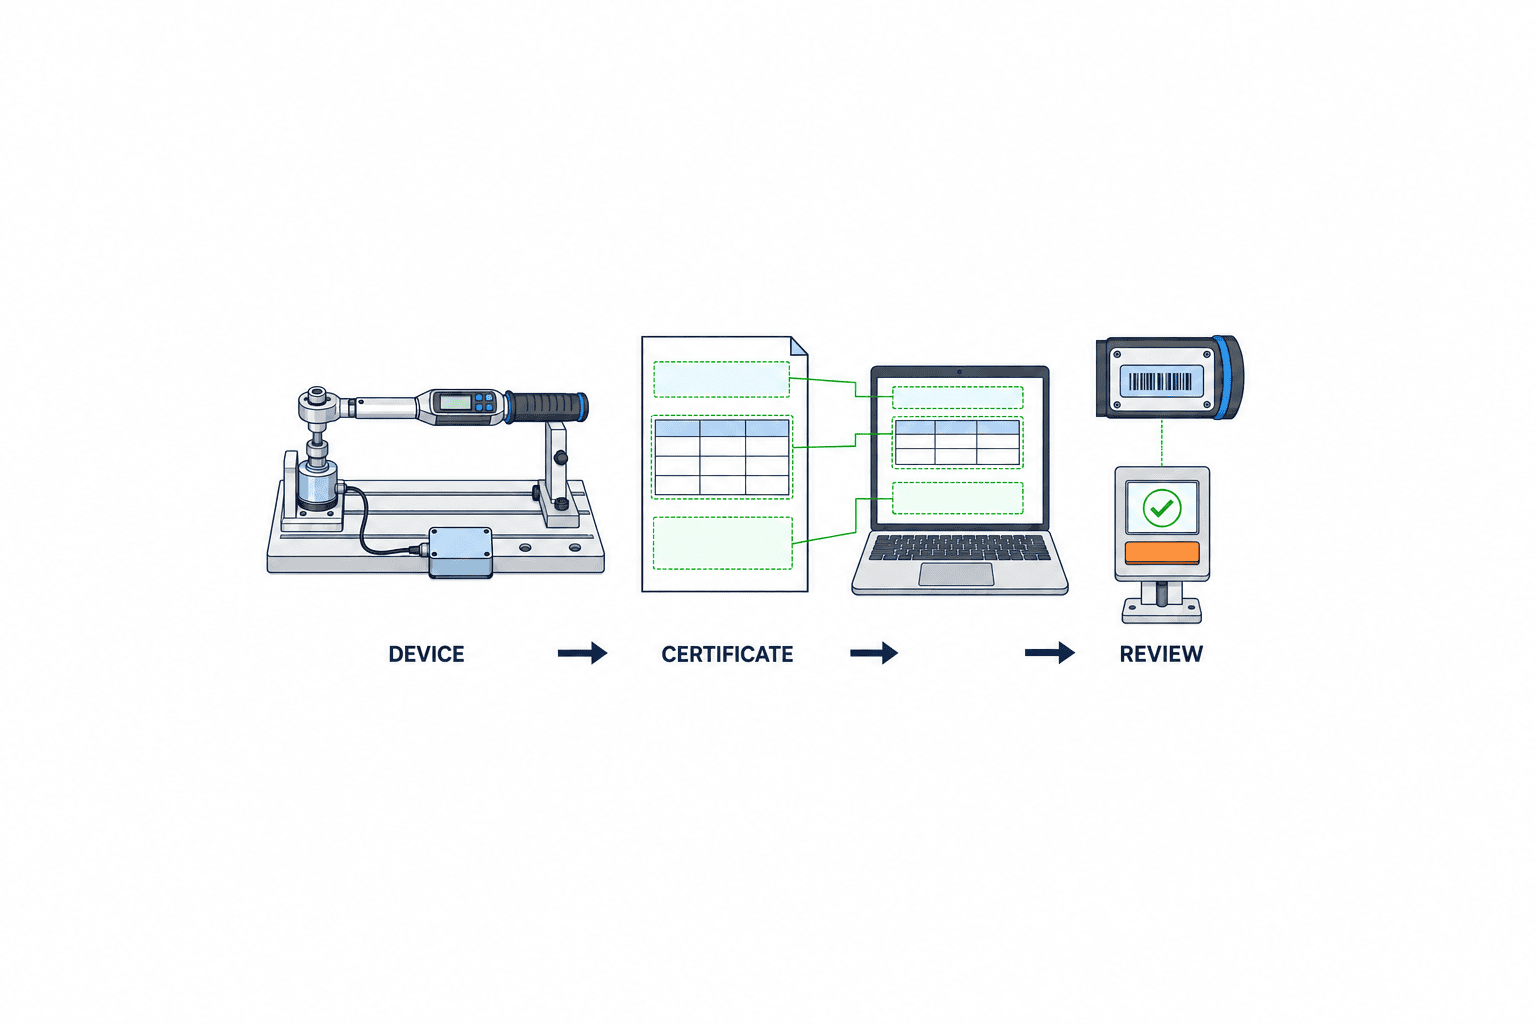
รายการที่ควรดึงจากใบรับรองด้วย AI-OCR
การทดลองควรถามว่า AI รักษาความหมายของตาราง เชิงอรรถ เครื่องหมายบวกหรือลบ และหน่วยได้หรือไม่ ตัวเลขที่อ่านถูกแต่อยู่ผิดคอลัมน์อาจถูกเข้าใจว่าเป็นค่ามาตรฐานแทนค่าที่เครื่องมือแสดง หรือเป็นค่าปรับแก้แทนค่าความคลาดเคลื่อน เก็บข้อความต้นทาง ค่าที่แปลงรูป เลขหน้า ตำแหน่ง ความเชื่อมั่น และผลการทบทวนสำหรับข้อมูลสำคัญทุกช่อง อย่าเติมค่าที่อ่านไม่ออกด้วยการคาดเดา
| ข้อมูล | แหล่งเปรียบเทียบ | ข้อยกเว้นที่ต้องแสดง |
|---|---|---|
| เลขที่และฉบับใบรับรอง | คำขอและประวัติเอกสาร | เลขซ้ำหรือใช้ฉบับเก่า |
| รหัสเครื่องมือและหมายเลขประจำเครื่อง | ทะเบียนและป้ายที่ตัวเครื่อง | รุ่นตรงแต่หมายเลขเครื่องไม่ตรง |
| วันที่สอบเทียบและวันออกเอกสาร | ใบงานและประวัติใช้งาน | วันที่กำกวมหรืออาจกระทบการใช้ก่อนหน้า |
| วิธีและช่วงการวัด | ข้อกำหนดการใช้และขอบข่ายรับรอง | ขาดช่วงที่จำเป็นหรือใช้วิธีผิด |
| จุดวัด ผล และหน่วย | จุดที่ร้องขอและเกณฑ์รับ | จุดหาย เครื่องหมายหรือหน่วยผิด |
| ความไม่แน่นอน | กฎตัดสินและการประเมินความเสี่ยง | ไม่ระบุหรือไม่ชัดว่าเป็นของผลใด |
| ข้อความสอดคล้องและกฎตัดสิน | สัญญาและวิธีปฏิบัติภายใน | มีคำว่า “ผ่าน” แต่ไม่ทราบกฎ |
| ผู้ออกและรายละเอียดการรับรอง | ผู้ให้บริการที่อนุมัติ | สับสนระหว่างการรับรองทั่วไปกับบริการนี้ |
ใบรับรองที่ใช้ภาษาไทยและอังกฤษผสมกันต้องทดสอบรูปแบบปี พ.ศ. และ ค.ศ. เครื่องหมายทศนิยม เชิงอรรถ เครื่องหมายลบ และตารางหลายหน้า แยกช่องข้อมูลเป็นจำเป็น จำเป็นตามเงื่อนไข และข้อมูลประกอบตามกลุ่มเครื่องมือ เพื่อไม่เพิ่มภาระทบทวนเกินควรหรือปล่อยช่องสำคัญหลุดไป
แบ่งการตรวจเทียบอัตโนมัติเป็นสามชั้น
ชั้นที่หนึ่ง: ตัวตนของเอกสารและเครื่องมือ เปรียบเทียบเลขใบรับรอง รหัสเครื่องมือ หมายเลขประจำเครื่อง รุ่น ห้องปฏิบัติการ และวันกับทะเบียน ปรับรูปแบบขีดคั่นและศูนย์นำหน้าได้ แต่ต้องเก็บค่าต้นฉบับ รุ่นของเครื่องมือที่ตรงกันยังไม่ยืนยันว่าเป็นเครื่องตัวเดียวกัน เก็บฉบับเก่าและผลการตัดสินที่เคยอาศัยฉบับนั้น
ชั้นที่สอง: คำขอและขอบเขต เปรียบเทียบวิธี ช่วง จุดวัด หน่วย และเงื่อนไขรายงานกับคำขอสอบเทียบและการใช้ในโรงงาน สมมติว่าเครื่องมือช่วง 0–100 mm ต้องการหลักฐานตลอดช่วง แต่ใบรับรองรายงานเพียง 20–80 mm นั่นคือหลักฐานยังไม่ครบ ไม่ได้ยืนยันว่าเครื่องเสีย ส่งเรื่องให้สอบถามเพิ่มเติม และตรวจขอบข่ายบริการที่ได้รับการรับรอง ไม่ใช่เพียงการมีสัญลักษณ์รับรอง
ชั้นที่สาม: ผลและกฎตัดสิน จับคู่ค่าที่แสดง ค่าอ้างอิง ค่าคลาดเคลื่อนหรือค่าปรับแก้ และความไม่แน่นอนกับจุดวัดแต่ละจุด ใช้เฉพาะกฎภายในที่อนุมัติและมีเลขรุ่น กฎของห้องปฏิบัติการอาจไม่ตรงกับค่าคลาดเคลื่อนที่โรงงานยอมรับ หากไม่มีการกำหนดกฎหรืออ่านเชิงอรรถไม่ได้ ให้พักการตัดสินไว้ให้คนตรวจ AI ไม่ใช่ผู้รับรองความสอดคล้องทางกฎหมาย การรับรองระบบ หรือคุณภาพขั้นสุดท้าย
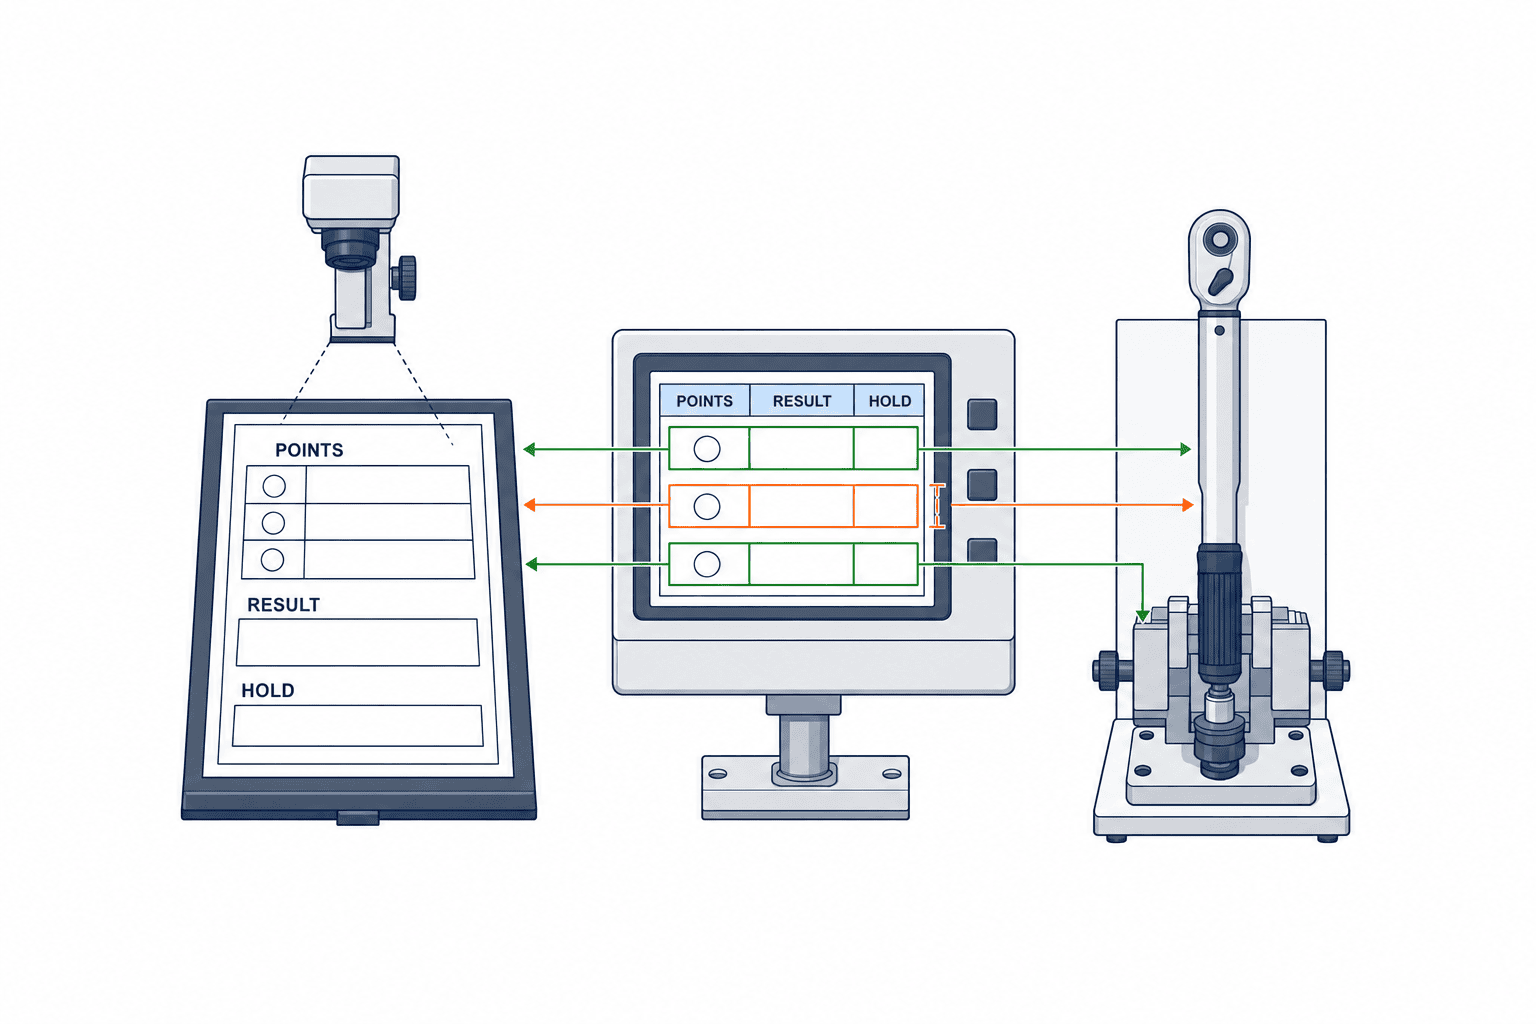
ตัวอย่างตัวเลขเพื่ออธิบายระบบ ไม่ใช่เกณฑ์มาตรฐาน
สมมติว่าเครื่องวัดแรงบิดที่จุด 10.0 N·m มีเกณฑ์ภายในให้ค่าคลาดเคลื่อนสัมบูรณ์ไม่เกิน 0.20 N·m ข้อมูลที่ดึงได้คือค่าคลาดเคลื่อน +0.17 N·m และความไม่แน่นอนขยาย 0.05 N·m หากดูเฉพาะค่าคลาดเคลื่อนอาจดูเหมือนผ่าน แต่ถ้ากฎที่อนุมัติกำหนดให้นำความไม่แน่นอนชนิดที่ระบุมารวม จะได้ 0.17 + 0.05 = 0.22 N·m และอาจยังปล่อยใช้ไม่ได้ ระบบต้องบันทึกกฎและรุ่นที่ใช้ หากนิยามความไม่แน่นอนไม่ตรงกับกฎ ต้องหยุดคำนวณและขอทบทวน จุดวัด เครื่องหมาย หรือหน่วยที่ผิดทำให้ผลบวกลบไม่มีความหมาย
เชื่อมหลักฐานกับ CMMS และ MES
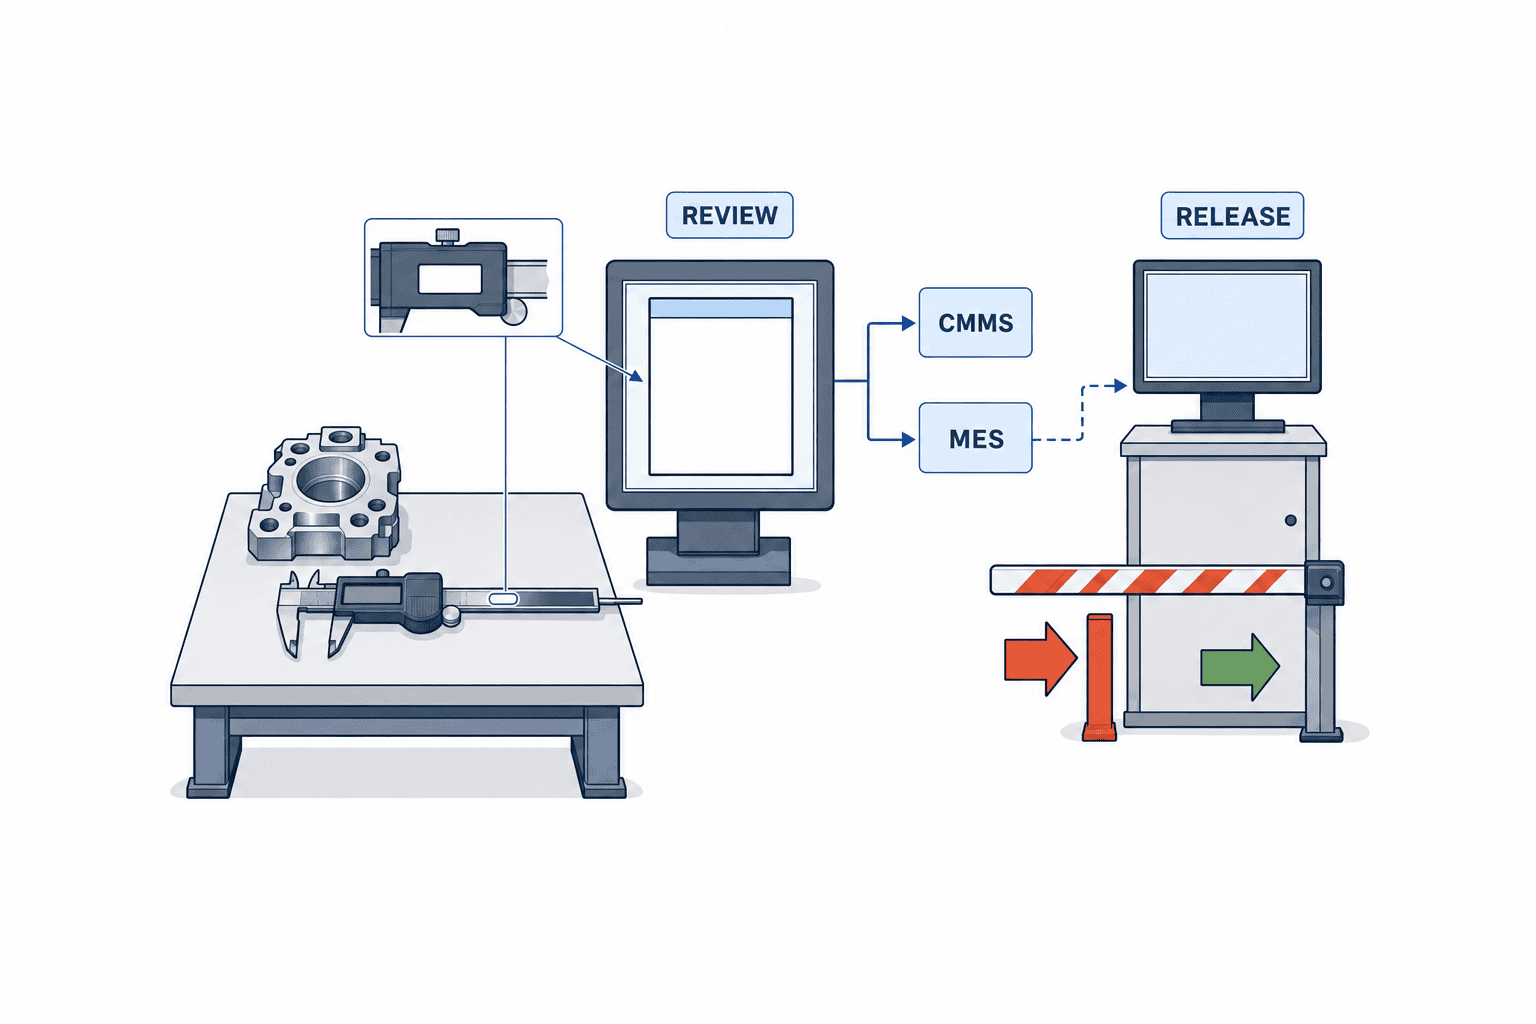
ระบบบริหารงานบำรุงรักษา CMMS มักเก็บทะเบียนเครื่องมือ วันครบกำหนด ใบงาน และสถานะซ่อม ส่วนระบบบริหารการผลิต MES ทราบว่าใช้เครื่องมือใดกับกระบวนการ ผลิตภัณฑ์ และล็อตใด การตรวจใบรับรองเป็นสะพานหลักฐานระหว่างสองระบบ เมื่อรับเอกสาร ให้เครื่องมืออยู่สถานะรอทบทวน หลังตรวจจุดสำคัญและได้รับอนุมัติ จึงปล่อยเฉพาะเครื่องมือและขอบเขตที่ระบุ ส่งรหัสเครื่องมือ ช่วงที่อนุญาต เงื่อนไขเวลา และรายการอนุมัติไปยัง MES
ระบบจัดการการสอบเทียบ จัดการกำหนดเวลาและทะเบียน ส่วนชั้นนี้ตรวจหลักฐานหลังบริการ AI-OCR ทั่วไป อาจให้เทคโนโลยีดึงข้อมูล แต่ต้องเพิ่มกฎเรื่องจุดวัดและความไม่แน่นอน ใบรับรองวัสดุจากซัพพลายเออร์อ้างอิงล็อตหรือฮีทของวัสดุ ขณะที่ใบรับรองการสอบเทียบอ้างอิงเครื่องมือวัดแต่ละตัวและช่วงใช้งาน จึงเป็นประตูคุณภาพคนละจุด
สำหรับเครื่องมือสำคัญที่ใช้ตัดสินรับผลิตภัณฑ์ MES ควรป้องกันการเลือกใช้ก่อนอนุมัติ หรือกำหนดขั้นตอนยกเว้นที่ควบคุมได้ สำหรับงานเสี่ยงต่ำอาจใช้การเตือน กำหนดระดับความเสี่ยง เครื่องสำรอง และขั้นตอนเมื่อระบบเชื่อมต่อขัดข้องก่อนทดสอบ การอนุมัติด้วยมือก็ต้องมีชื่อผู้อนุมัติ เหตุผล เอกสารอ้างอิง และบันทึกตรวจสอบ
เตรียมข้อมูลหลักและแบ่งหน้าที่
ข้อมูลขั้นต่ำของเครื่องมือประกอบด้วยรหัสเฉพาะ หมายเลขประจำเครื่อง รุ่น กระบวนการที่ใช้ ช่วงและจุดที่ต้องการ เกณฑ์ภายใน รอบสอบเทียบ ผู้ให้บริการ ผู้อนุมัติ และเครื่องสำรอง รักษาความสัมพันธ์ระหว่างรหัสทรัพย์สินในโรงงานกับหมายเลขประจำเครื่องที่ห้องปฏิบัติการพิมพ์ไว้ เมื่อเปลี่ยนเครื่อง อย่าโอนใบรับรองเดิมไปยังหมายเลขประจำเครื่องใหม่ ฝ่ายซ่อมบำรุงดูแลทะเบียนและคำขอ ฝ่ายคุณภาพกำหนดเกณฑ์และกฎ ฝ่ายผลิตกำหนดวิธีใช้และแผนสำรอง ฝ่าย IT ดูแลโมเดล สิทธิ์ และการเชื่อมต่อ
ใบรับรองอาจมีชื่อลูกค้า รหัสอุปกรณ์ หรือลายเซ็น ก่อนส่งไปบริการ AI ภายนอก ตรวจสัญญาการใช้ข้อมูล ระยะเก็บ การเข้าถึง บันทึก และการลบ เก็บต้นฉบับและข้อมูลที่ดึงตามนโยบายโรงงาน เชื่อมใบรับรองฉบับแก้ไขกับฉบับก่อน และตรวจว่าประวัติผลิตภัณฑ์ใดอาจได้รับผลกระทบ
ระบุอะไรใน RFP
ขอให้ผู้ขายสาธิตด้วยใบรับรองตัวอย่างจริงที่ปกปิดข้อมูล แทนการดูเพียงเปอร์เซ็นต์ OCR รวม เตรียมกรณีปกติ ข้อมูลหาย ฉบับแก้ไข ลายมือ หลายภาษา แปลงหน่วย เชิงอรรถ ภาพคุณภาพต่ำ และภาพถ่าย ให้แสดงตำแหน่งต้นทางและพฤติกรรมเมื่ออ่านไม่ได้ ระบุชัดว่าเรื่องใดซอฟต์แวร์เสนอได้ และเรื่องใดยังคงเป็นการตัดสินของฝ่ายคุณภาพ เช่น การตีความการรับรอง การซ่อม ผลกระทบต่อผลิตภัณฑ์เก่า การแจ้งลูกค้า และการปล่อยใช้งาน
| ข้อกำหนด | หลักฐานที่ขอ | วิธีรับงาน |
|---|---|---|
| การดึงข้อมูล | รหัส วัน วิธี จุด ผล ความไม่แน่นอน | เปิดตำแหน่งในต้นฉบับได้ |
| ควบคุมฉบับ | แฮชต้นฉบับและประวัติแก้ไข | ย้อนผลตัดสินเดิมได้ |
| กฎ | เกณฑ์มีรุ่น หน่วย และเงื่อนไขพัก | ไม่เปลี่ยน “ไม่ทราบ” เป็น “ผ่าน” |
| การอนุมัติ | บทบาท เหตุผล ส่งกลับ อนุมัติสองชั้น | ทราบว่าใครปล่อยงานใด |
| เชื่อม CMMS/MES | API การส่งซ้ำ การจับคู่ ID ข้อผิดพลาด | ระบบล้มแล้วไม่ปล่อยเครื่องเงียบ ๆ |
| ความปลอดภัย | สิทธิ์ บันทึก การเก็บและกู้คืน | ตรงตามกฎโรงงานและลูกค้า |
ต้นทุนขึ้นกับจำนวนเอกสาร รูปแบบ คุณภาพภาพ เวลาที่ใช้ตรวจ และความยากของการเชื่อมระบบ วัดจำนวนใบรับรองต่อปี สัดส่วนเครื่องสำคัญ เวลาตรวจปัจจุบัน และจำนวนกระบวนการที่ต้องมีประตูอนุมัติ แยกค่าใบอนุญาต ค่าตามปริมาณ ค่าพัฒนาเชื่อมต่อ และค่าบำรุงรักษา คุณค่าคือการลดการพลาดความผิดปกติ ปล่อยเครื่องได้เร็วโดยมีผู้รับผิดชอบ และสืบหลักฐานได้ ไม่ใช่ตัดการตรวจของคนทั้งหมด
FAT และ SAT ต้องทดสอบกรณีผิดพลาด
FAT ควรใช้ใบรับรองทั้งปกติและผิดปกติ เช่น หมายเลขเครื่องผิด จุดวัดขาด หน่วยเปลี่ยน เครื่องหมายลบหาย ทศนิยมเลื่อน สลับค่าคลาดเคลื่อนกับค่าปรับแก้ ความไม่แน่นอนเลื่อนไปแถวข้าง ๆ อ่านเชิงอรรถไม่ได้ วันที่เป็นไปไม่ได้ และฉบับแก้ไขที่ใช้เลขเดิม กำหนดผลที่คาดไว้ล่วงหน้าเป็น ตรงอัตโนมัติ พักทบทวน ส่งกลับ หรือห้ามปล่อย นับการจับคู่ผิดในเครื่องมือสำคัญแยกจากค่าเฉลี่ยความแม่นยำ
SAT ใช้สแกนเนอร์ อีเมล โฟลเดอร์ เครื่องปลายทาง CMMS MES และสิทธิ์จริงของโรงงานไทย ทดสอบการส่งซ้ำ ระบบเชื่อมต่อขัดข้อง การส่งต่องานกะกลางคืน และการใช้เครื่องสำรองในงานเร่งด่วน การทดสอบที่พิสูจน์เพียงว่า OCR อ่าน PDF สวย ๆ ได้ ไม่เพียงพอต่อการปล่อยเครื่องมืออย่างปลอดภัย วัดความถูกต้องของข้อมูล ความถูกต้องของความสัมพันธ์จุดกับผล การตรวจพบความผิดปกติสำคัญ การจับคู่ผิด เวลาในการทบทวน และเวลาจากรับเอกสารถึงอนุญาตใช้
ในการทดสอบการป้องกันการปล่อยเครื่องผิด ให้เปลี่ยนเลขท้ายหมายเลขประจำเครื่องเพียงหลักเดียว ระบบต้องแสดงความไม่ตรงกัน คงสถานะรอทบทวนใน CMMS และไม่ส่งคำสั่งอนุญาตไป MES แม้ช่องอื่นถูกต้อง จากนั้นลบจุดวัดที่จำเป็นหนึ่งจุดออกจากใบรับรองที่เหลือถูกต้อง ต้องพักการใช้เฉพาะงานที่ต้องใช้จุดนั้นจนผู้มีอำนาจจัดการหลักฐานที่ขาด วางค่าความไม่แน่นอนคล้ายกันสองค่าในแถวติดกัน ระบบต้องแสดงว่าค่าใดเป็นของจุดใดและพักการตัดสินหากไม่ชัด สุดท้ายส่งใบรับรองฉบับแก้ไขหลังเคยอนุญาตใช้ เก็บไฟล์และการอนุมัติเดิม เรียกทบทวนใหม่ และแสดงประวัติการใช้ใน MES กับล็อตที่อาจเกี่ยวข้องให้ฝ่ายคุณภาพประเมิน AI อาจจัดรายการผลกระทบที่เป็นไปได้ แต่ไม่ตัดสินการปล่อยผลิตภัณฑ์ย้อนหลัง แต่ละกรณีทดสอบควรระบุไฟล์ ข้อมูลทะเบียน คำขอ รุ่นกฎ สถานะ CMMS/MES ที่คาด การทำงานของผู้ตรวจ และขั้นที่พบข้อผิดพลาด
เริ่มจากเครื่องมือหนึ่งกลุ่มและกระบวนการหนึ่งจุด
เลือกกลุ่มเครื่องมือที่รหัส จุดวัด และเกณฑ์ใช้งานชัดเจน ทดสอบใบรับรองเก่า จากนั้นให้คนตรวจคู่ขนานกับระบบใหม่ เชื่อมประตูอนุญาตเข้ากับกระบวนการเดียวก่อนขยาย เมื่อเพิ่มชนิดการวัด หน่วย รูปแบบใบรับรอง หรือกฎ ให้ทดสอบกรณีเดิมซ้ำ หากห้องปฏิบัติการเปลี่ยนแม่แบบหรือโมเดล AI เปลี่ยน ให้ตรวจผลอีกครั้ง บันทึกการแก้ไขด้วยมือ และวัดข้อยกเว้นที่เกิดซ้ำ ไม่ดูเฉพาะอัตราอัตโนมัติ
ติดตามผลการตัดสินหลังเริ่มใช้งาน
วัดเวลาจากรับเอกสารถึงทบทวนและจากทบทวนถึงอนุญาตใช้ พร้อมเหตุผลการส่งกลับ หมายเลขเครื่องไม่ตรง จุดวัดขาด อ่านความไม่แน่นอนผิด และระบบเชื่อมต่อขัดข้อง แยกเครื่องมือสำคัญออกจากค่าเฉลี่ย การอ่านเอกสารเสี่ยงต่ำได้ถูกจำนวนมากไม่ชดเชยการปล่อยเครื่องสำคัญผิดหนึ่งครั้ง เมื่อคนแก้ค่าที่ AI ดึงมา ให้เก็บค่าก่อนและหลัง ตำแหน่งต้นฉบับ เหตุผล ผู้แก้ และเวลา จัดประเภทความผิดซ้ำว่าเกิดจากแม่แบบห้องปฏิบัติการ ภาพ หรือระบบดึงข้อมูล แล้วทดสอบชุดเดิมอีกครั้ง หากพบข้อผิดพลาดสำคัญ ให้ค้นใบรับรองรูปแบบเดียวกันที่เคยอนุญาตใช้และประเมินเครื่องมือที่เกี่ยวข้อง หากเคยใช้เครื่องมือไม่เหมาะสม ฝ่ายคุณภาพต้องตรวจประวัติ MES ล็อต ผลการวัด และความจำเป็นต้องวัดใหม่ตามวิธีปฏิบัติ AI ไม่ตัดสินเองว่าผลผลิตในอดีตถูกหรือผิด เก็บรุ่นของกฎที่มีผลตอนอนุมัติ เมื่อปรับเกณฑ์หรือโมเดล ต้องระบุวันเริ่มใช้และประเมินผลกระทบ ไม่เขียนทับผลตัดสินเดิมโดยเงียบ ๆ
คำถามที่พบบ่อย
ใบรับรอง ISO 17025 ทำให้ AI ปล่อยเครื่องมืออัตโนมัติได้หรือไม่?
ไม่ควรสรุปเช่นนั้น ต้องตรวจขอบข่ายบริการที่เกี่ยวข้อง ผลในใบรับรอง กฎตัดสิน และการใช้งานจริงของโรงงาน AI แสดงข้อมูลเปรียบเทียบและหลักฐานที่ขาด ส่วนผู้มีอำนาจอนุมัติตามวิธีปฏิบัติ
ต่างจากระบบจัดการการสอบเทียบอย่างไร?
ระบบจัดการการสอบเทียบดูแลทะเบียน รอบเวลา วันครบกำหนด คำขอ และประวัติ ระบบตรวจใบรับรองเปรียบเทียบเอกสารที่ได้รับกับคำขอ เครื่องมือ จุดวัด และเกณฑ์ภายใน ทั้งสองต้องเชื่อมกันโดยไม่ถือว่าปิดใบงานแล้วเท่ากับอนุญาตใช้
ควรวัด KPI ใดก่อนสำหรับการเปรียบเทียบผลสอบเทียบอัตโนมัติ?
วัดความถูกต้องของข้อมูลสำคัญที่ดึงมาและการจับคู่จุดวัดกับผล ความผิดปกติสำคัญที่ตรวจไม่พบ เวลาทบทวนของคน และเวลาจากรับใบรับรองถึงอนุญาตใช้เครื่องมือ อัตราอัตโนมัติสูงไม่เพียงพอหากการจับคู่ผิดหนึ่งครั้งไปถึงจุดตัดสินรับผลิตภัณฑ์ ระบุชุดใบรับรองและคำตอบที่ใช้ประเมินให้ชัด และเก็บผลแยกตามห้องปฏิบัติการ
ใบรับรองดิจิทัลแบบมีโครงสร้างทำให้ไม่ต้องมี OCR หรือไม่?
อาจลดงานอ่านภาพ แต่ยังต้องตรวจผู้ออก ความครบถ้วน เครื่องมือ ขอบเขต ผล และขั้นอนุมัติ ระหว่างเปลี่ยนผ่านควรรองรับทั้ง PDF และข้อมูลมีโครงสร้าง
สรุป
การตรวจใบรับรองด้วย AI ที่ปลอดภัยแยกการอ่านเอกสารออกจากสิทธิ์ใช้งานเครื่องมือ เชื่อมเลขใบรับรอง หมายเลขเครื่อง วันที่ วิธี ขอบเขต จุด ผล ความไม่แน่นอน และกฎตัดสินกับต้นฉบับ แสดงข้อแตกต่างจากคำขอและเกณฑ์โรงงาน แล้วจึงเปิดประตู CMMS/MES สำหรับงานที่เกี่ยวข้องหลังผู้มีอำนาจทบทวน ทดสอบหลักฐานที่ขาดและข้อมูลที่ชวนเข้าใจผิดใน FAT/SAT โดยเฉพาะกรณีที่อาจปล่อยเครื่องมือสำคัญผิดพลาด
หากกำลังวางระบบที่โรงงานไทย เริ่มจากเครื่องมือหนึ่งกลุ่ม ใบรับรองตัวอย่าง ทะเบียน และข้อกำหนดการสอบเทียบ สามารถติดต่อ TOMAS TECHเพื่อหารือรายการตรวจและขอบเขตการอนุมัติได้ตั้งแต่ขั้นแนวคิด


