


การนำ AI มาเทียบใบรับรองวัสดุจากซัพพลายเออร์ในโรงงานไม่ได้เริ่มจากคำถามว่าอ่าน PDF ได้เร็วเพียงใด คำถามสำคัญคือใบสั่งซื้อ ข้อกำหนดวัสดุที่อนุมัติแล้ว เอกสารจากซัพพลายเออร์ และหมายเลข heat หรือ lot บนวัสดุจริง ระบุวัสดุชุดเดียวกันหรือไม่ ใบรับรองอาจมีผลทดสอบผ่านเกณฑ์ แต่เป็นของใบสั่งซื้อคนละใบ หรือไม่สามารถเชื่อมหมายเลข heat กับพาเลทที่รับเข้ามาได้ เป้าหมายของโครงการคือแยกกรณีผิดปกติตั้งแต่จุดรับเข้า และให้ผู้มีอำนาจตัดสินใจจากหลักฐาน บทความนี้ครอบคลุมการรับเอกสาร การดึงข้อมูล การเทียบกับ PO และสเปก การตรวจฉลากจริง การจัดการข้อยกเว้น และการปล่อยวัสดุเข้าใช้ ไม่ใช่การสร้างใบรายงานผลตรวจที่โรงงานออกให้ลูกค้าเมื่อส่งสินค้า
ขอบเขตหน้าที่: AI เสนอผลเทียบ ส่วนคนอนุมัติให้ใช้วัสดุ
AI ช่วยจำแนกรูปแบบเอกสาร ดึงชนิดวัสดุ มาตรฐาน ฉบับแก้ไข รายการทดสอบ ผลทดสอบ หน่วย หมายเลข heat/lot และผู้ออกเอกสาร แล้วชี้จุดที่อาจไม่ตรงกับใบสั่งซื้อ สเปกที่ควบคุม และฉลากบรรจุภัณฑ์ ไม่ควรให้ AI ตัดสินความเหมาะสมในการใช้วัสดุเอง ฝ่ายจัดซื้อยืนยันเงื่อนไขการสั่งซื้อ ฝ่ายคุณภาพตรวจผลทดสอบและความน่าเชื่อถือของเอกสาร คลังตรวจวัสดุและจำนวนจริง ส่วนวิศวกรรมพิจารณาวัสดุทดแทนหรือการเปลี่ยนการใช้งาน ระบบคุณภาพต้องระบุผู้มีอำนาจปล่อยวัสดุให้ชัด
กรอบ AI Risk Management Framework ของ NIST ให้ความสำคัญกับบทบาทคน การกำกับดูแล ขอบเขตใช้งาน และข้อจำกัดของ AI นี่เป็นแนวทางในการออกแบบระบบ ไม่ใช่ข้อบังคับการรับวัสดุ แม้การอ่านข้อความจะแม่นยำ ก็ไม่ได้พิสูจน์ว่าใบรับรองเป็นของวัสดุจริงที่มาถึง
| ขั้นตอน | สิ่งที่ AI ช่วย | การตัดสินใจของคน | หลักฐานที่เก็บ |
|---|---|---|---|
| รับเอกสาร | จำแนก ดึงข้อมูล ตรวจเอกสารซ้ำ | ยืนยันซัพพลายเออร์และต้นฉบับ | ไฟล์ต้นฉบับ ผู้ส่ง เวลา |
| เทียบ PO | เสนอความต่างของรหัสวัสดุ เกรด สเปก และจำนวน | ตรวจเงื่อนไขสัญญาและการอนุมัติทดแทน | ฉบับ PO และผลเทียบ |
| เทียบของจริง | เชื่อม heat/lot กับฉลากแต่ละหีบห่อ | ตรวจฉลากและจำนวนจริง | ภาพ สแกน ผู้ตรวจ |
| ผลทดสอบ | ดึงค่า หน่วย และเทียบขีดจำกัด | ตรวจวิธีทดสอบและเกณฑ์ที่ใช้ | ตำแหน่งในเอกสาร เหตุผล |
| ปล่อยใช้ | แสดงข้อยกเว้นค้างอยู่ | กักกัน ขอเอกสารเพิ่ม คืน หรืออนุมัติ | ผู้อนุมัติ เวลา ขอบเขตล็อต |
นิยาม “ใบรับรองวัสดุ” ให้ตรงกับสิ่งที่สั่งซื้อ
คำว่า mill sheet, MTC, material certificate, COA และ COC มักถูกใช้ปะปนกัน ทั้งเนื้อหา ผู้ออก และน้ำหนักของหลักฐานต่างกัน สำหรับเหล็กและผลิตภัณฑ์เหล็ก ISO 10474:2013 นิยามชนิดของเอกสารตรวจสอบที่ส่งให้ผู้ซื้อตามเงื่อนไขคำสั่งซื้อ แต่ขอบเขตคือ เหล็กและผลิตภัณฑ์เหล็ก ไม่ควรนำไปใช้เป็นข้อกำหนดครอบจักรวาลสำหรับพลาสติก ชิ้นส่วนอิเล็กทรอนิกส์ สารเคมี หรืออะลูมิเนียม ต้องตรวจมาตรฐานวัสดุ สเปกลูกค้า และ PO ของแต่ละกรณี
ISO 404:2013 ว่าด้วยเงื่อนไขทางเทคนิคทั่วไปในการส่งมอบผลิตภัณฑ์เหล็กที่อยู่ในขอบเขต และอธิบายว่าเงื่อนไขที่ตกลงในคำสั่งซื้อหรือมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้องมีผลเมื่อแตกต่างจากเงื่อนไขทั่วไป ดังนั้นการเห็นเลขมาตรฐานบนใบรับรองยังไม่ใช่ข้อสรุปว่ารับได้ ต้องดูฉบับของมาตรฐาน ข้อกำหนดเพิ่มเติม และวิธีทดสอบที่สั่งซื้อจริง
เช็กลิสต์ระบบคุณภาพสำหรับทีมตรวจของ ASME Section IV ซึ่งเกี่ยวกับหม้อไอน้ำเหล็กหล่อและอะลูมิเนียมหล่อ ระบุให้ตรวจว่าใครกำหนดความจำเป็นของ material test report หรือใบรับรอง ใครตรวจรับวัสดุ และจัดการวัสดุไม่เป็นไปตามข้อกำหนดอย่างไร เอกสารนี้เป็นตัวอย่างเฉพาะของ การตรวจหม้อไอน้ำชนิดดังกล่าว ไม่ใช่เช็กลิสต์ BPV ทั่วไปหรือกฎบังคับสำหรับทุกโรงงาน แต่ช่วยเตือนให้ระบุบทบาทและการจัดการข้อยกเว้นใน RFP
แยกเส้นทางจาก “เอกสารมาถึง” ถึง “อนุญาตให้ใช้”
PDF ที่ส่งทางอีเมลและถูกเก็บในโฟลเดอร์ยังไม่ทำให้วัสดุพร้อมใช้ ให้แยกเป็นการรับเอกสาร เทียบกับ PO และสเปก ตรวจหมายเลขบนของจริง ตรวจผลทดสอบ แก้ข้อขาดหรือข้อขัดแย้ง อนุมัติโดยผู้มีอำนาจ และส่งสถานะไปยังคลังและการผลิต แต่ละขั้นต้องมีสถานะที่ต่างกัน เมื่อข้อยกเว้นยังเปิดอยู่ ระบบต้องไม่ปล่อยของไปกระบวนการถัดไปตามแผนคุณภาพที่กำหนด
เมื่อรับเอกสาร ควรเก็บชนิดเอกสาร ผู้ออก วันที่ หมายเลข PO และบรรทัด รหัสวัสดุ heat/lot จำนวนหน้า และฉบับเอกสาร หากเก็บเพียงไฟล์ PDF จะสับสนระหว่างฉบับเดิมกับฉบับแก้ไข ใช้ hash และประวัติการส่งเพื่อชี้เอกสารที่อาจซ้ำ แล้วให้ผู้รับผิดชอบเลือกฉบับที่มีผล หากต้องตรวจลายเซ็นดิจิทัลหรือข้อมูลในพอร์ทัลซัพพลายเออร์ ให้เขียนเป็นข้อกำหนดด้วย OCR ไม่สามารถรับรองความแท้ของเอกสาร
ต้องเทียบถึงบรรทัดของ PO ไม่ใช่เฉพาะรหัสวัสดุ เพราะ PO หนึ่งใบอาจมีรหัสเดียวกันหลายบรรทัด หนึ่งการส่งมอบอาจมีหลาย heat และหนึ่ง heat อาจถูกส่งหลายครั้ง ระบบข้อมูลจึงต้องรองรับความสัมพันธ์ระหว่างใบรับรอง heat ล็อตรับเข้า และหีบห่อแบบหลายต่อหลาย ไม่ควรสมมติว่าเป็นหนึ่งต่อหนึ่ง
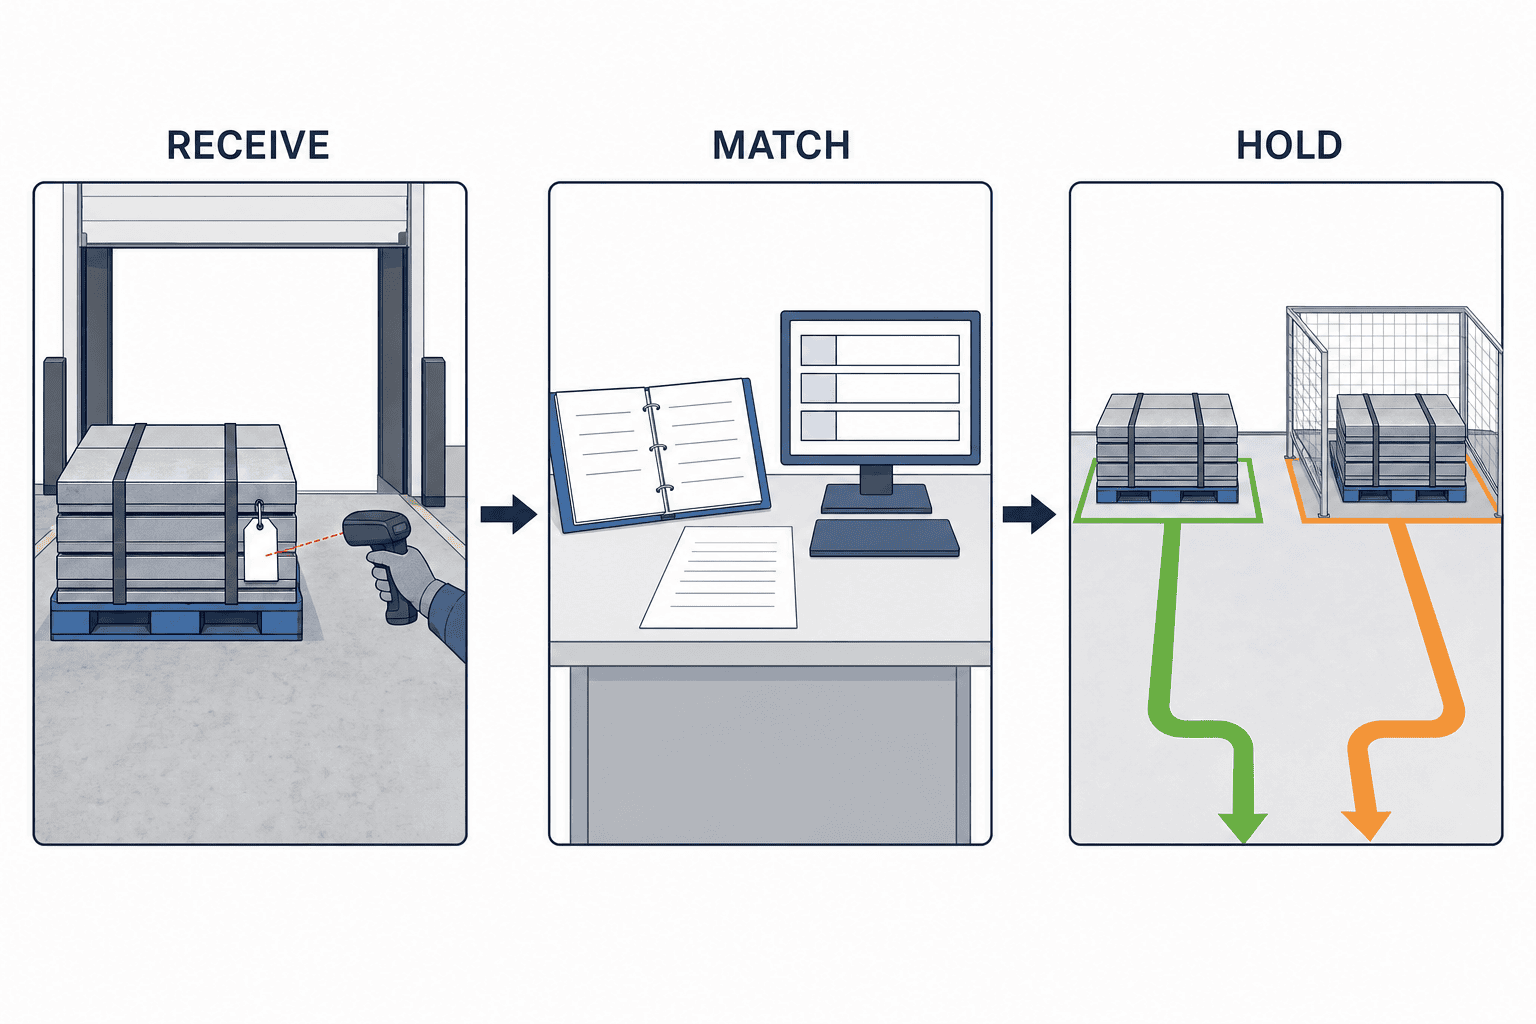
มาสเตอร์ดาต้าและตัวระบุสำคัญกว่าโมเดล AI
กำหนดความสัมพันธ์ของเลข PO และบรรทัด รหัสซัพพลายเออร์ รหัสวัสดุและ revision เลขสเปกและ revision heat หรือ batch ล็อตรับเข้า หีบห่อ ฉลาก และตำแหน่งจัดเก็บ ชื่อวัสดุที่คล้ายกันไม่ได้พิสูจน์ว่าเกรดเท่ากัน หากใช้พจนานุกรมคำพ้องหลายภาษา ต้องมีผู้อนุมัติการจับคู่
หมายเลข heat สำคัญสำหรับเหล็กหลายประเภท แต่วัสดุอื่นอาจใช้ batch, manufacturing lot หรือ date code ให้กำหนดตัวระบุที่จำเป็นตามกลุ่มวัสดุ รักษาเลขศูนย์นำหน้าและเครื่องหมายคั่น อย่าแก้ O เป็น 0 หรือ I เป็น 1 อัตโนมัติเมื่อ OCR ไม่แน่ใจ แสดงตำแหน่งในภาพเพื่อให้ตรวจเทียบฉลากจริง
| ตัวระบุ | เทียบกับ | ตัวอย่างปัญหา | การดำเนินการ |
|---|---|---|---|
| PO และบรรทัด | ใบรับรอง การรับเข้า | ใช้ใบของ PO เก่า | จัดซื้อตรวจ |
| รหัสและฉบับสเปก | ใบรับรอง สเปกอนุมัติ | เกรดจาก revision เก่า | วิศวกรรมและคุณภาพตรวจ |
| Heat/lot | ใบรับรอง ฉลาก | เอกสารระบุ A แต่พาเลทระบุ B | กักกันและถามซัพพลายเออร์ |
| รายการทดสอบ | PO ใบรับรอง | ขาดรายการบังคับ | คุณภาพขอหลักฐานเพิ่ม |
| ค่าและหน่วย | เกณฑ์สเปก | หน่วยหรือจุดทศนิยมคลุมเครือ | ตรวจต้นฉบับ |
| จำนวนและหีบห่อ | ใบส่งของ ของจริง | บางกล่องเป็นล็อตอื่น | แยกตามหีบห่อ |
สถานะงานตรวจรับโดยรวมอธิบายในระบบตรวจรับสินค้าเข้าของโรงงานไทย ส่วนบทความนี้ลงรายละเอียดการเชื่อมเอกสารซัพพลายเออร์กับวัสดุจริง
เมื่อ AI อ่านไม่ได้ ต้องหยุดอย่างปลอดภัย
ใบรับรองจากซัพพลายเออร์มีรูปแบบหลากหลาย ทั้ง PDF สแกน ตารางรวมเซลล์ เลข heat เขียนมือ หัวข้อหลายภาษา และหน้าภาคผนวก เงื่อนไขทดสอบ OCR และ AI ช่วยดึงข้อมูลได้ แต่ห้ามเติมค่าที่หายด้วยการคาดเดา ทุกฟิลด์ที่ดึงต้องย้อนกลับไปยังหน้า เซลล์ หรือบริเวณภาพของต้นฉบับ
ช่องว่าง ค่า 0 และคำว่า “not detected” ไม่เหมือนกัน ช่องว่างคือข้อมูลขาด ส่วน ND อาจต้องดูวิธีทดสอบและขีดจำกัดการตรวจพบ การแปลงหน่วยต้องแสดงค่าเดิม หน่วยเดิม สูตรและจำนวนหลักที่ใช้เปรียบเทียบ ผลที่อยู่ใกล้ขอบเกณฑ์ควรส่งให้คนตรวจ ความมั่นใจของ OCR บอกเพียงการอ่านตัวอักษร ไม่ได้บอกโอกาสที่วัสดุจะรับได้ ตัวเลขอาจถูกอ่านถูกแต่เป็นแถวของอีกเกรดหนึ่ง RFP จึงต้องทดสอบความสามารถในการส่งข้อมูลที่อ่านไม่ได้หรือกำกวมเข้า exception queue
เทียบสี่แหล่งข้อมูล ไม่ใช่สอง PDF
PO ระบุสิ่งที่ซื้อ สเปกที่ควบคุมระบุเกณฑ์เทคนิค ใบรับรองแจ้งผลจากซัพพลายเออร์ และของจริงมีฉลากกับจำนวน หากเอกสารตรงกันแต่จับคู่พาเลทไม่ได้ ความหมายของคำว่า “ผ่าน” ยังอ่อนแอ เริ่มจากรายการที่ตรวจแบบกฎแน่นอนได้: PO line รหัสวัสดุ revision ของสเปก heat/lot จำนวน รายการทดสอบ ค่าและหน่วย ให้ AI ช่วยดึงจากรูปแบบต่างกันและเสนอคำพ้อง แต่ห้ามอนุมัติวัสดุทดแทนหรือมาตรฐานที่ “คล้าย” กันจากคะแนนความคล้ายเพียงอย่างเดียว ใช้ตารางเทียบเท่าที่อนุมัติแล้วหากมี
แยกชนิดข้อยกเว้นก่อนตัดสิน: พิมพ์ผิดอาจต้องเอกสารแก้ไข รายการทดสอบขาดอาจต้องหลักฐานเพิ่ม ฉลากอ่านไม่ได้ต้องกักกันเพื่อระบุของจริง ส่วนสเปกไม่ตรงอาจต้องคืนหรือขออนุมัติวิศวกรรม การรับแบบมีเงื่อนไขทำได้ต่อเมื่อกำหนดอำนาจ ขอบเขตใช้ ระยะเวลา และวิธีติดตามไว้ก่อน AI ไม่ควรเปลี่ยนสถานะสต็อกเป็น “ใช้ได้” เอง
ให้ exception queue เป็นศูนย์กลางของงาน
ตัวเลข “AI จับคู่ได้ 95%” ไม่บอกว่าจะจัดการอีก 5% อย่างไร แต่ละกรณีควรแสดงความรุนแรง การรับเข้า ซัพพลายเออร์ PO line heat/lot รายการค้าง ตำแหน่งหลักฐาน ภาพหีบห่อ ผู้รับผิดชอบต่อ และกำหนดเวลา จัดซื้อ คุณภาพ และคลังควรทำงานบน case ID เดียว ไม่ใช่แยกอีเมลหลายสาย
ให้ความสำคัญกับหมายเลขบนของจริงไม่ตรง รายการทดสอบบังคับขาด revision ผิด หรือค่าชิดเกณฑ์ มากกว่าความต่างของรูปแบบที่อยู่ ระบบควรมีกฎแน่นอนว่า “ข้อยกเว้นสำคัญยังไม่ปิด = ห้ามปล่อยเข้าใช้” และทดสอบว่าสถานะสต็อกในคลังกับสิทธิใช้ใน MES ตรงกัน
ข้อมูลข้อยกเว้นยังใช้ปรับปรุงต้นเหตุได้ หากซัพพลายเออร์ย้ายตำแหน่งเลข heat ทุกครั้ง อาจควรตกลงแบบเอกสาร หาก PO อ้าง revision เก่า ต้องแก้มาสเตอร์จัดซื้อ แยกความผิดของ AI เอกสารซัพพลายเออร์ มาสเตอร์ภายใน และฉลากจริงก่อนแก้
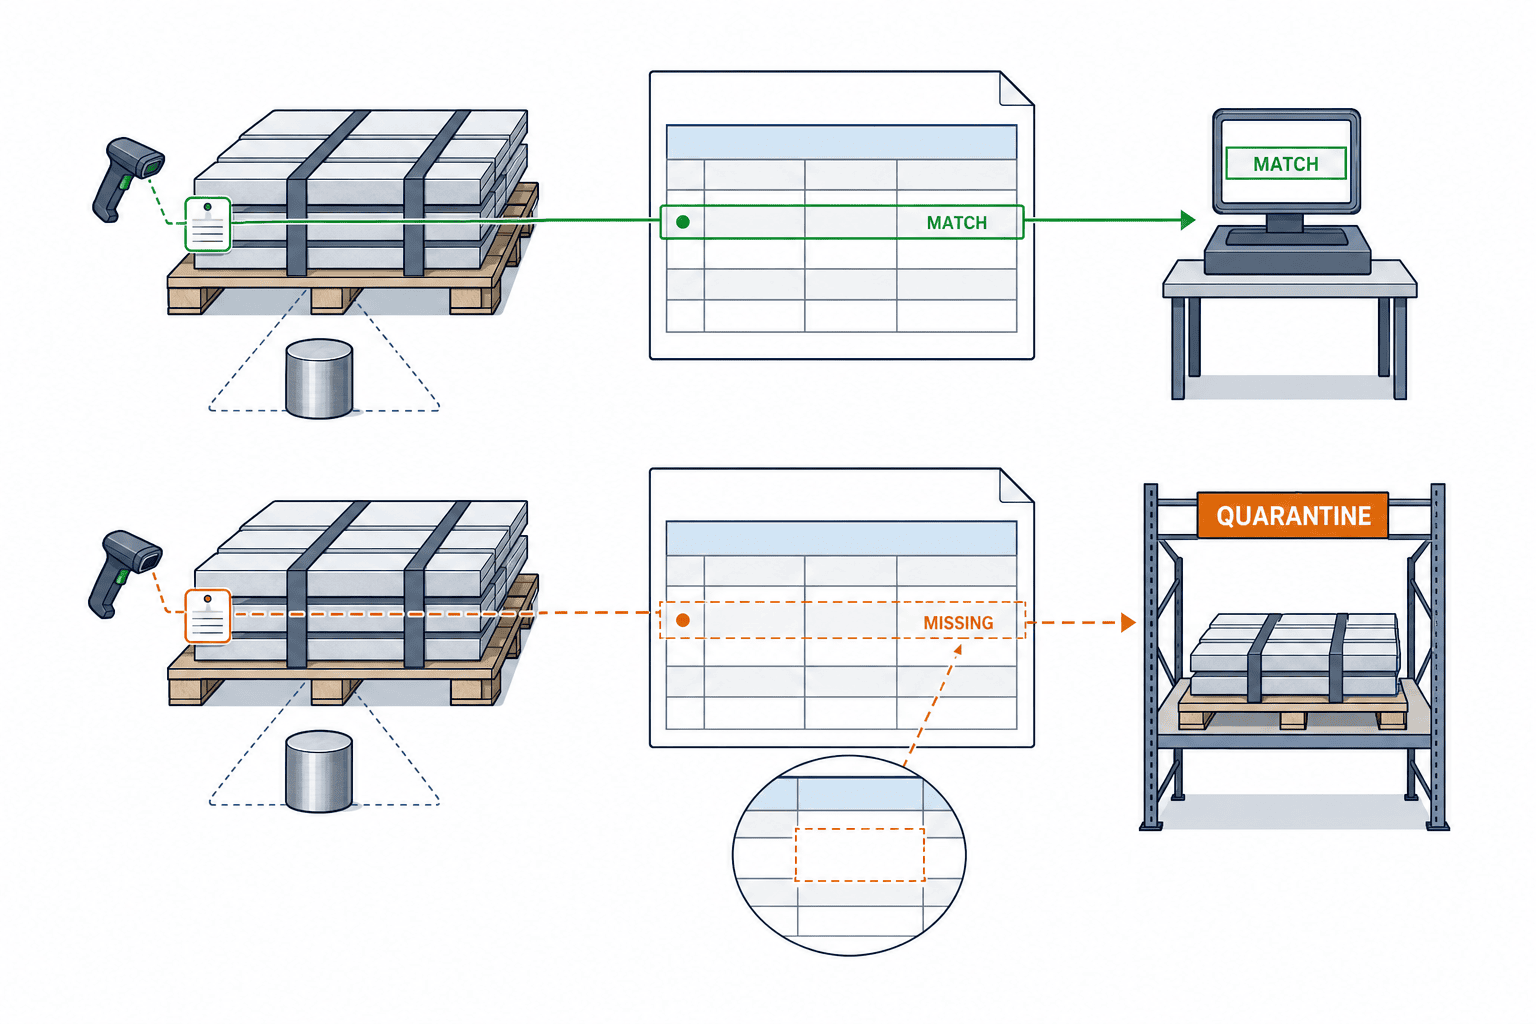
ทำให้ความหมายตรงกันในงานหลายภาษา
โรงงานไทยอาจใช้สเปกจัดซื้อภาษาญี่ปุ่น ใบรับรองภาษาอังกฤษ และหน้าจอคลังภาษาไทย อย่าแปลรหัสวัสดุหรือหมายเลข heat แสดงทั้งค่าเดิมกับค่าที่ปรับมาตรฐานเมื่อหน่วยหรือรูปแบบทศนิยมต่างกัน กำหนดรหัสสถานะกลางสำหรับ “รับเอกสารแล้ว”, “กำลังตรวจ”, “กักกัน”, “อนุมัติใช้”, “อนุมัติแบบมีเงื่อนไข”, “คืน” และตรวจคำแปลแต่ละภาษา
อย่าให้คำว่า “เอกสารผ่าน” ถูกเข้าใจว่า “วัสดุใช้ได้” การตรวจเอกสารกับการปล่อยของจริงเป็นคนละสถานะ หากสำนักงานใหญ่ญี่ปุ่นตัดสินทางเทคนิค แต่ไซต์ไทยถือของอยู่ ต้องระบุอำนาจของแต่ละฝ่าย ให้พนักงานเห็นเหตุผลและขั้นตอนถัดไปเป็นภาษาไทย พร้อมลิงก์ไปยังข้อความต้นฉบับ
เชื่อมล็อตไปจนถึงประวัติการผลิต
การอนุมัติรับเข้าไม่ใช่จุดจบของ traceability เชื่อม certificate ID, heat/batch, ล็อตรับเข้า, ที่เก็บ, การเบิก, ใบสั่งผลิต และล็อตสินค้าสำเร็จ เพื่อหาขอบเขตเมื่อซัพพลายเออร์แจ้งปัญหาย้อนหลัง งานวิจัยของ NIST เกี่ยวกับความน่าเชื่อถือและการติดตามข้อมูลซัพพลายเชนกล่าวถึงแนวคิดอย่างลายเซ็นดิจิทัล แต่ไม่ใช่ว่าทุกโรงงานต้องใช้เทคโนโลยีชนิดเดียวกัน เลือกตาม ERP/MES และความพร้อมของคู่ค้า
ต้องรองรับหนึ่งใบรับรองครอบคลุมหลาย heat และล็อตหนึ่งมีเอกสารแก้ไขหรือเอกสารเพิ่ม รวมถึงการคืน การรับเข้าใหม่ การแยก/รวมล็อต และการส่งงานให้ผู้รับจ้าง สแกน PDF อย่างเดียวไม่พอหากโยงกับวัสดุไม่ได้ เรื่องการควบคุมการแยกและรวมล็อต WIP เป็นขั้นตอนถัดมา แต่ความเชื่อมโยงระหว่างใบรับรองกับล็อตต้องเริ่มที่รับเข้า
จุดเชื่อมที่พบบ่อยคือ ERP สำหรับจัดซื้อและสต็อก MES สำหรับการใช้วัสดุ และ QMS สำหรับความไม่เป็นไปตามข้อกำหนด ไม่จำเป็นต้องเปลี่ยนทั้งหมดพร้อมกัน เริ่มด้วยรหัสและสถานะที่ตรงกันสำหรับวัสดุหนึ่งกลุ่ม
ตรวจความแท้ การแก้ไข และความเสี่ยงปลอมแปลง
อ่านข้อความถูกไม่ได้แปลว่าเอกสารเป็นของแท้ ตรวจตัวตนซัพพลายเออร์ ช่องทางส่ง ผู้ออก ประวัติการส่งใหม่ และลายเซ็นหรือพอร์ทัลหากจำเป็น QR code บนกระดาษไม่ได้พิสูจน์ว่าเว็บไซต์ปลายทางถูกต้อง เก็บทั้งไฟล์ต้นฉบับและค่าที่ดึง พร้อมประวัติว่าใครแก้อะไรเมื่อไร อย่าแก้ไฟล์ของซัพพลายเออร์เพื่อให้ตรงกับ OCR
เมื่อมีใบแก้ไข ให้เก็บฉบับเก่าและบันทึกเหตุผล ความสัมพันธ์ของสองฉบับ และ heat ที่ได้รับผล หากผู้ออกไม่ชัดหรือสงสัยการดัดแปลง ควรใช้ระดับอำนาจปล่อยที่เข้มกว่ากรณีพิมพ์ผิดทั่วไป การตรวจความแท้เป็นงานกำกับเอกสาร ไม่ใช่สิ่งที่ image recognition ทำแทนได้ทั้งหมด
RFP ต้องระบุอะไรนอกจาก “AI อ่าน mill sheet”
บอกผู้เสนอราคาถึงกลุ่มวัสดุ จำนวนซัพพลายเออร์ ชนิดและปริมาณใบรับรอง ภาษา คุณภาพสแกน ระบบ PO/สเปก/สต็อก วิธีติดฉลาก อำนาจอนุมัติ และความต้องการตรวจสอบย้อนหลัง ใช้ตัวอย่างจริงที่ปกปิดข้อมูลตามสิทธิและสัญญา รวมทั้งตัวอย่างผิดปกติ
| หัวข้อ RFP | คำตอบที่ต้องการ |
|---|---|
| ข้อมูลเข้า | รองรับ PDF ภาพ หลายหน้า ตาราง ลายมือ และการแสดงจุดอ่านไม่ได้อย่างไร |
| การเทียบ | PO line, revision สเปก, heat/lot, ฉลาก, ผลทดสอบ และหน่วย |
| ข้อยกเว้น | ระดับความรุนแรง ผู้รับผิดชอบ เวลา กักกัน แก้ไข ปล่อยใช้ |
| อำนาจ | ใครแก้ข้อมูล อนุมัติรับแบบมีเงื่อนไข คืนหรือปล่อยวัสดุ |
| การเชื่อมต่อ | ERP, MES, QMS, อุปกรณ์คลัง การซิงก์สถานะและการรับข้อความซ้ำ |
| หลักฐาน | ต้นฉบับ ค่าดึง การแก้ เหตุผล การอนุมัติ และรูปของจริง |
| ความปลอดภัย | ที่เก็บ การส่งให้ AI ภายนอก การใช้ฝึกโมเดล สิทธิการเข้าถึง |
| ค่าใช้จ่าย | จำนวนเอกสาร หน้า รูปแบบซัพพลายเออร์ ผู้ใช้ เชื่อมต่อ และดูแล |
ต้นทุนจริงรวมการจัดมาสเตอร์ การตกลงแบบเอกสารกับซัพพลายเออร์ การปรับฉลาก การเชื่อมระบบ และเวลาตรวจของฝ่ายคุณภาพ อย่าเลือกจากเปอร์เซ็นต์ความแม่นยำเพียงค่าเดียว ให้ดูการจัดการข้อมูลอ่านไม่ได้และแบบเอกสารใหม่ด้วย
กำหนด FAT และ SAT ก่อนเริ่มสร้าง
ใช้ FAT ตรวจการดึงข้อมูลและกฎธุรกิจในสภาพแวดล้อมควบคุม ใช้ SAT ตรวจขั้นตอนรับเข้าจริง ฉลาก และ ERP/MES ในไซต์ ชื่อและความหมายในสัญญาต้องตกลงกัน ฝ่ายคุณภาพควรสร้างชุดเฉลยก่อนทดสอบ วัดความแม่นยำเฉลี่ยของฟิลด์แยกจากการปล่อยวัสดุที่มีข้อผิดพลาดสำคัญ
FAT ควรมีรหัสวัสดุเดียวกันแต่คนละ PO, heat ต่างกันหนึ่งตัว, ศูนย์นำหน้า, จุดทศนิยม, หน่วย, ค่าชิดขอบ, ผลทดสอบหลายหน้า, หลาย heat ในใบเดียว, รายการทดสอบขาด, revision เก่า, ไฟล์ส่งซ้ำ, สแกนอ่านไม่ได้ และใบแก้ไข ระบบต้องแสดงความไม่แน่ใจและตำแหน่งต้นฉบับ ค่าเกณฑ์ต้องมาจากสเปกที่ควบคุม ไม่ใช่ความจำทั่วไปของโมเดล
SAT ควรสแกนฉลากหีบห่อจริง ลงล็อตรับเข้า เดินขั้นตอนกักกันถึงปล่อยใช้โดยเจ้าหน้าที่ไซต์ รวมกะกลางคืน ทดสอบเมื่อ ERP กับ MES มีสถานะไม่ตรงกัน เน็ตขาด ผู้ไม่มีสิทธิพยายามปล่อย ใบแก้ไข การคืน/รับเข้าใหม่ การแยกล็อต และการสืบย้อนหลังหลังเบิกผลิต เมื่อระบบผิดพลาด สถานะต้องไม่กลายเป็น “ใช้ได้”
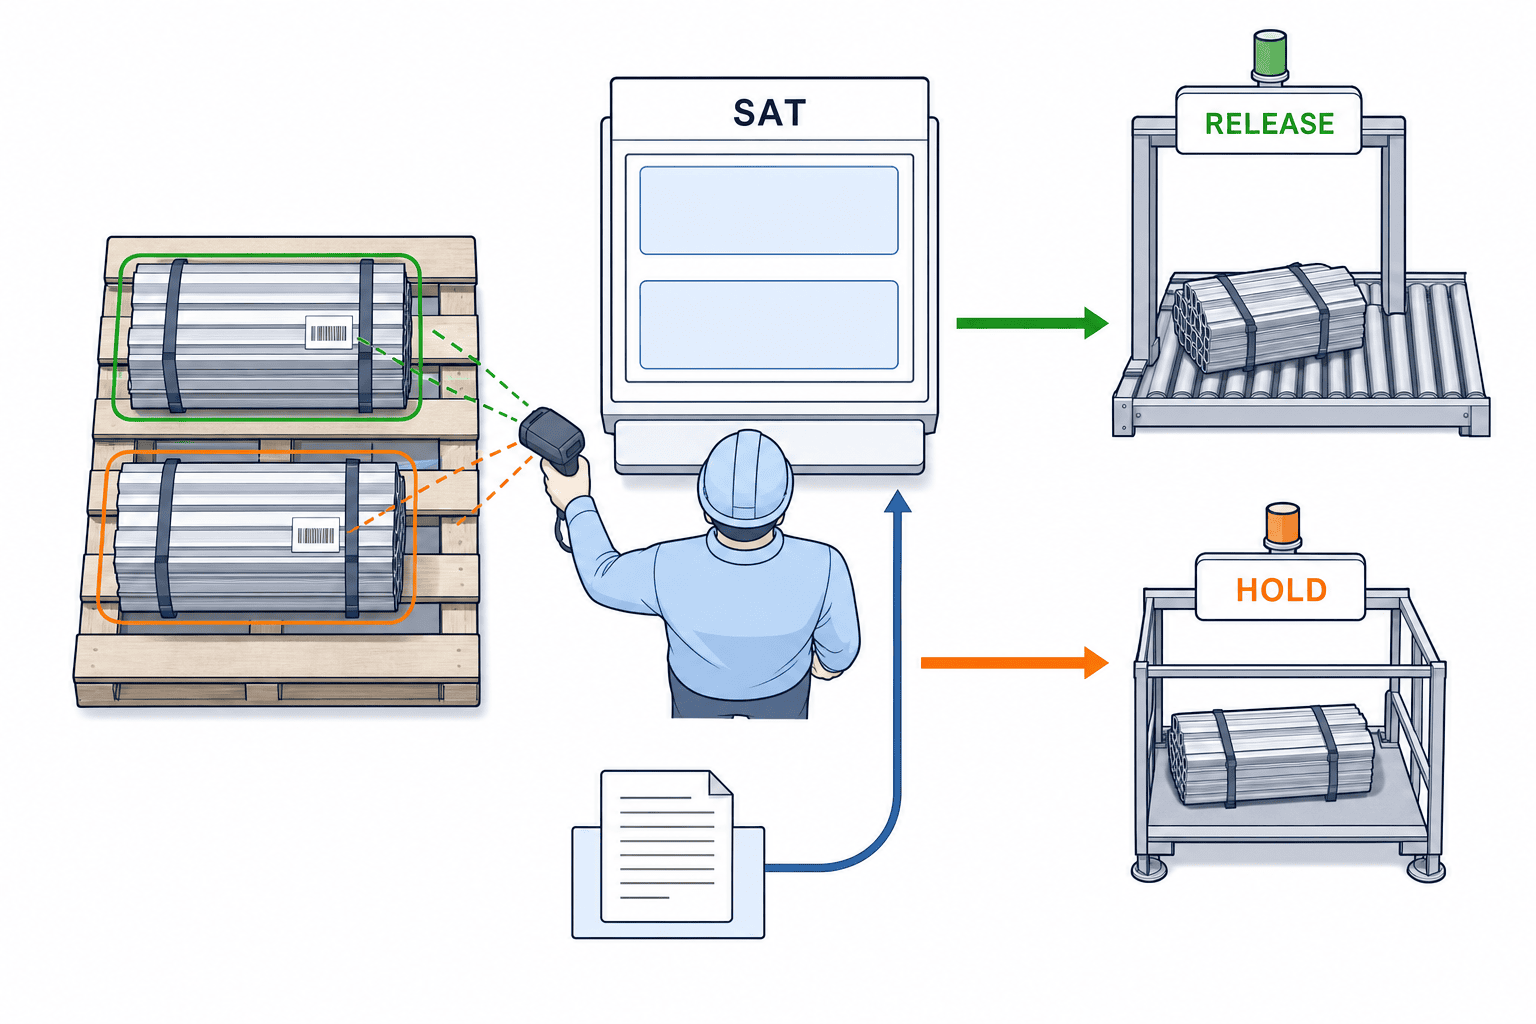
วัดผลมากกว่าเวลาพิมพ์ข้อมูล
เวลาป้อนข้อมูลลดลงไม่มีคุณค่า หากวัสดุเข้าผลิตโดยยังโยงใบรับรองไม่ได้ วัดเวลาต่อการรับเข้า เวลาจัดการข้อยกเว้น อัตราฟิลด์อ่านไม่ได้ จำนวนการแก้ค่าทดสอบ การเชื่อมล็อตผิด ระยะจากกักกันถึงปล่อย และเวลาหาขอบเขตล็อตสินค้าปลายทาง แยกผลตามกลุ่มวัสดุและรูปแบบเอกสาร ไม่ควรใช้แต่ PDF ที่ง่ายใน PoC
คำนวณค่า AI รวมกับการจัดมาสเตอร์ ประสานซัพพลายเออร์ เชื่อม ERP/MES การตรวจของฝ่ายคุณภาพและการบำรุงรักษา ผลดีอาจรวมการลดการค้างรับและสืบสวนได้เร็วขึ้น แต่ไม่ควรคัดลอกเปอร์เซ็นต์ลดของเสียจากโฆษณาที่ยังไม่พิสูจน์ แยก KPI ที่วัดได้ใน PoC กับ KPI หลังใช้งานจริง
ต้องคิดต้นทุนเมื่อระบบตัดสินผิดด้วย หาก heat ที่ยังไม่ยืนยันถูกนำไปผลิต อาจต้องตรวจ WIP สินค้าสำเร็จ และการส่งลูกค้า ขณะเดียวกันการกักกันทุกกล่องนานเกินไปทำให้การผลิตสะดุด PoC จึงควรวัดทั้งกรณีปล่อยผิดและกรณีหยุดโดยไม่จำเป็น แล้วตั้งกฎตามความเสี่ยงของวัสดุ แยกผู้แก้ต้นเหตุ: OCR ผิดให้ปรับการดึงข้อมูล รายการทดสอบขาดให้แก้เงื่อนไขกับซัพพลายเออร์ ฉลากไม่เชื่อมให้แก้ขั้นตอนติดฉลาก และสเปกเก่าให้แก้มาสเตอร์จัดซื้อ ผลลัพธ์ว่า “AI จับคู่ไม่ได้” เหมือนกัน แต่แนวทางแก้ต่างกัน
เริ่มจากวัสดุหนึ่งกลุ่ม
เลือกวัสดุที่มีใบรับรองมาสม่ำเสมอ รายการทดสอบชัด และมี heat/lot บนของจริง สังเกตว่าปัจจุบันใครดูอะไรจึงปล่อยวัสดุ สร้างชุดเฉลยจากกรณีปกติและผิดปกติ PoC ต้องทดสอบถึง exception queue และการอนุมัติ ไม่ใช่เพียงอ่านไฟล์
ต่อมาจึงเพิ่มรูปแบบจากซัพพลายเออร์และสแกนคุณภาพต่ำ เชื่อม PO line กับล็อตรับเข้า QMS และสถานะใช้ใน MES แล้วค่อยขยายไปวัสดุชนิดอื่น อย่านำกฎ heat และ ISO 10474 ของเหล็กไปใช้กับพลาสติกหรืออิเล็กทรอนิกส์ตรง ๆ ตกลงตัวระบุและหลักฐานที่จำเป็นตามชนิดวัสดุ และขอให้ซัพพลายเออร์ส่งข้อมูลในรูปแบบที่ช่วยลดข้อยกเว้น
ตัวอย่าง: หนึ่งใบรับรองแต่มีสอง heat
สมมติ PO เหล็กหนึ่งบรรทัดระบุยอดรวม PDF จากซัพพลายเออร์มีผลของ H-A และ H-B แยกตาราง และมีพาเลทสองชุด AI อ่านยอดรวมกับรหัสวัสดุถูกยังไม่เพียงพอ คลังต้องสแกน heat และจำนวนของแต่ละพาเลท คุณภาพต้องเทียบผลแต่ละ heat กับสเปกฉบับที่มีผลต่อ PO นั้น หากรวมเป็น “ล็อตผ่าน” ก้อนเดียว จะตัดเฉพาะ H-B เมื่อพบปัญหาย้อนหลังได้ยาก
หาก H-A มีผลครบ แต่ค่าของ H-B อ่านไม่ได้ การปล่อยบางส่วนขึ้นกับการแยกของจริง เงื่อนไขสั่งซื้อ และอำนาจของบริษัท AI ห้ามคำนวณครึ่งหนึ่งแล้วปล่อยเอง กักกัน H-B ขอใบใหม่ที่อ่านได้ เก็บฉบับเดิม และรักษาประวัติการอนุมัติของ H-A ที่อาจเบิกไปแล้ว หากเลขมาตรฐานคล้ายกันแต่ปีของฉบับต่างกัน ก็ต้องรอการตัดสินทางเทคนิคที่มีอำนาจ
หน้าจอคลังควรเน้น PO line ฉลาก จำนวน ตำแหน่งและสถานะ หน้าจอคุณภาพควรแสดงต้นฉบับ ค่าที่ดึง เกณฑ์ และข้อยกเว้น หน้าจอจัดซื้อควรแสดงคำถามและเอกสารแก้ไข เส้นทางสถานะ “ลงรับ→รอเอกสาร→ตรวจ→ข้อยกเว้น→ปล่อย/กักกัน/คืน” ช่วยไม่ให้คลังกดข้ามการอนุมัติ ก่อนเบิกผลิตต้องตรวจสถานะล็อตปัจจุบันอีกครั้ง เพราะซัพพลายเออร์อาจแจ้งปัญหาหรือถอนใบรับรองฉบับแก้ไข ทำให้ต้องระงับการปล่อยเดิม หากการเชื่อมต่อ ERP หรือเครื่องคลังขาด ให้คงสถานะห้ามใช้ไว้ก่อน เมื่อเชื่อมต่อกลับต้องเทียบประวัติการเปลี่ยนสถานะก่อนอนุญาตให้เบิก การปิดข้อยกเว้นด้วยมือทำได้เฉพาะผู้มีอำนาจที่ระบุตัวตนและต้องบันทึกเหตุผล แม้เอกสารใหม่จะดูถูกต้องก็ตาม
คำถามที่พบบ่อย
AI เทียบใบรับรองแทนการตรวจรับได้ทั้งหมดหรือไม่?
ไม่ได้ AI ช่วยอ่านและเทียบเอกสาร แต่การระบุของจริง จำนวน การตรวจสภาพ ขนาด หรือการทดสอบเพิ่มเติมยังเป็นไปตามแผนตรวจรับ ใบรับรองที่ตัวเลขดีไม่สามารถปล่อยของที่ระบุไม่ได้
มี mill sheet แล้วเหล็กถือว่าผ่านทันทีหรือไม่?
ไม่ใช่ ต้องตรวจ PO มาตรฐานและฉบับ ชนิดเอกสาร ผลที่ต้องมี และการเชื่อม heat กับของจริง ISO 10474 จัดประเภทเอกสารเหล็ก ไม่ได้ตัดสินว่าแต่ละ shipment ตรงสัญญาหรือไม่
OCR มั่นใจสูงแล้วตัดการตรวจของคนได้หรือไม่?
ความมั่นใจ OCR เป็นเรื่องการอ่านตัวอักษร ไม่รับรองความแท้ การเลือกแถวตารางถูก หรือความเหมาะสมในการใช้ อาจลดการตรวจฟิลด์เสี่ยงต่ำภายใต้กฎที่กำหนด แต่กรณีขาด กำกวม หรือมีผลสำคัญต้องให้ผู้มีอำนาจตรวจ
ใบรับรองเป็นอังกฤษแต่คลังใช้ภาษาไทยได้หรือไม่?
ได้ โดยเก็บค่า หน่วย และรหัสเดิม สถานะและการดำเนินการต้องแปลตรงความหมาย และเปิดกลับไปดูหลักฐานต้นฉบับได้ พจนานุกรมชื่อวัสดุหลายภาษาไม่ได้ยืนยันว่าเกรดเท่ากัน
ควรเริ่มทุกวัสดุและทุกซัพพลายเออร์พร้อมกันหรือไม่?
เริ่มหนึ่งกลุ่มพร้อมกรณีผิดปกติจริงก่อน ข้อกำหนดเลขระบุและการทดสอบต่างกันตามวัสดุ ขยายหลัง FAT/SAT ยืนยันว่าการปล่อยและการติดตามทำงานปลอดภัย
สรุป
AI ตรวจเทียบใบรับรองวัสดุไม่ใช่แค่ย้ายข้อความจาก PDF ลงตาราง ต้องเชื่อม PO line สเปกที่ควบคุม รายงานซัพพลายเออร์ และ heat/lot บนของจริงในเคสเดียว ส่งความไม่แน่ใจไป exception queue และให้ผู้มีอำนาจปล่อยวัสดุ กำหนดใน RFP และ FAT/SAT ถึงหลักฐานต้นทาง การตรงของตัวระบุ การหยุดอย่างปลอดภัย สถานะ ERP/MES และการติดตามล็อตถึงการผลิต
โรงงานในไทยสามารถเริ่มจากวัสดุหนึ่งกลุ่ม พร้อมตัวอย่าง PO ใบรับรอง และฉลากจริง หากกำลังกำหนดขอบเขต PoC หรือเกณฑ์ FAT/SAT สามารถติดต่อ TOMAS TECHเพื่อทบทวนขั้นตอนรับเข้าปัจจุบันร่วมกัน
แหล่งอ้างอิง
- ISO 10474:2013 — เอกสารตรวจสอบของเหล็กและผลิตภัณฑ์เหล็ก — ใช้ในขอบเขตเหล็ก ไม่ใช่ทุกวัสดุ
- ISO 404:2013 — เงื่อนไขทางเทคนิคทั่วไปของการส่งมอบเหล็ก — ความสัมพันธ์กับเงื่อนไขในคำสั่งซื้อ
- ASME Quality System Review Checklist — ตัวอย่างการกำหนดหน้าที่รับเข้าจากคู่มือทีมตรวจหม้อไอน้ำเหล็กหล่อ/อะลูมิเนียมหล่อ ASME Section IV
- NIST AI RMF Core — การกำกับดูแล AI โดยคนและข้อจำกัด
- NIST, Trustworthiness and Traceability of Supply Chain Data — ความน่าเชื่อถือและการติดตามข้อมูลซัพพลายเชน
- ISO/TC 176, Guidance on documented information for ISO 9001:2015 — การควบคุมข้อมูลเอกสารในระบบคุณภาพ


