


การตรวจสอบย้อนกลับงานตีขึ้นรูป ต้องทำมากกว่าบันทึกแรงกดของเครื่องเพรส เมื่อลูกค้าแจ้งปัญหาชิ้นงาน โรงงานต้องระบุได้ว่าชิ้นงานจริงมาจาก Heat ใดของเหล็กและบิลเล็ตใด เข้าเตาเมื่อไร ขึ้นรูปด้วยแม่พิมพ์และเครื่องเพรสใด และผ่านล็อตอบชุบ ตรวจสอบ และจัดส่งใด ความเชื่อมโยงของ ID มักขาดระหว่างการลำเลียงเหล็กร้อน การแยกหลังตัด การให้ความร้อนซ้ำ และการรวมชิ้นงานในตะกร้าอบชุบ บทความนี้อธิบายการรักษาความสัมพันธ์ระหว่างชิ้นงานจริงกับบันทึก การเลือกระดับการติดตามแบบล็อตหรือรายชิ้น ตลอดจน RFP และ FAT/SAT
บทความนี้เป็นแนวทางทั่วไปด้านการออกแบบระบบและจัดซื้อ ไม่รับประกันการปฏิบัติตามมาตรฐาน ข้อกำหนดลูกค้า หรือกฎหมายใดโดยเฉพาะ รวมถึงคุณภาพหรือผลตอบแทนการลงทุน โปรดตรวจสอบข้อกำหนดที่ใช้กับงานจริงจากแบบผลิตภัณฑ์ สัญญา เอกสารลูกค้า และมาตรฐานฉบับล่าสุด
กำหนดเป้าหมายการสืบค้นทั้งจากวัสดุไปสินค้าและจากสินค้ากลับไปวัสดุ
กำหนดคำถามสองทิศทางก่อน ทิศทางย้อนกลับเริ่มจากผลิตภัณฑ์ กล่อง หรือล็อตที่จัดส่ง แล้วค้นหา Heat ของวัสดุ วัสดุรับเข้า บิลเล็ตที่ตัด เตา ล็อตตีขึ้นรูป แม่พิมพ์ งานอบชุบ และผล NDT กับทดสอบความแข็ง ทิศทางไปข้างหน้าเริ่มจากข้อสงสัยเรื่องส่วนผสมทางเคมีของ Heat อุณหภูมิเตาผิดช่วง แม่พิมพ์เสียหาย หรือตะกร้าอบชุบสลับกัน แล้วค้นหาสินค้าและลูกค้าที่ได้รับผลกระทบ หน้าจอค้นหาเพียงทิศทางเดียวไม่พอสำหรับตัดสินอย่างมีหลักฐานว่าสินค้าใดไม่เกี่ยวข้อง
เลือกปัญหาคุณภาพในอดีตหนึ่งกรณี แล้วใช้เอกสารกระดาษ Excel รอยสลัก และบันทึกเครื่องจักรที่มีอยู่ไล่เส้นทางทั้งสองทิศทาง บันทึกทั้งเวลาค้นหา จุดที่ขอบเขตชิ้นงานต้องขยาย ผู้รับผิดชอบการแยกกักชิ้นงาน และข้อมูลที่ขัดแย้งกัน แม้มีการบันทึกเลขล็อตแล้ว ก็อาจพิสูจน์ไม่ได้ว่าเลขที่ป้อนตรงกับชิ้นงานจริง การทดลองก่อนติดตั้งนี้ช่วยกำหนดว่าการลงทุนเพิ่มเติมต้องแก้ปัญหาใด
GS1 Global Traceability Standard อธิบายเหตุการณ์สำคัญและข้อมูลหลักในการตรวจสอบย้อนกลับ สำหรับโรงตีขึ้นรูป อาจกำหนดการรับเข้า ตัด ให้ความร้อน ขึ้นรูป อบชุบ ตรวจสอบ บรรจุ และจัดส่งเป็นเหตุการณ์ พร้อมบันทึกว่าเกี่ยวกับอะไร ที่ไหน เมื่อไร ใคร และเหตุใด แนวคิดนี้ไม่ได้บังคับให้ใช้รหัส GS1 ทั่วทั้งบริษัท สิ่งแรกคือกำหนดหน่วยที่สื่อสารกับลูกค้า หน่วยที่ต้องไม่ซ้ำภายในโรงงาน และรักษาความสัมพันธ์ของอินพุตกับเอาต์พุต
สร้างแบบจำลองการแยกและรวมจาก Heat สู่บิลเล็ตและชิ้นงานตีขึ้นรูป
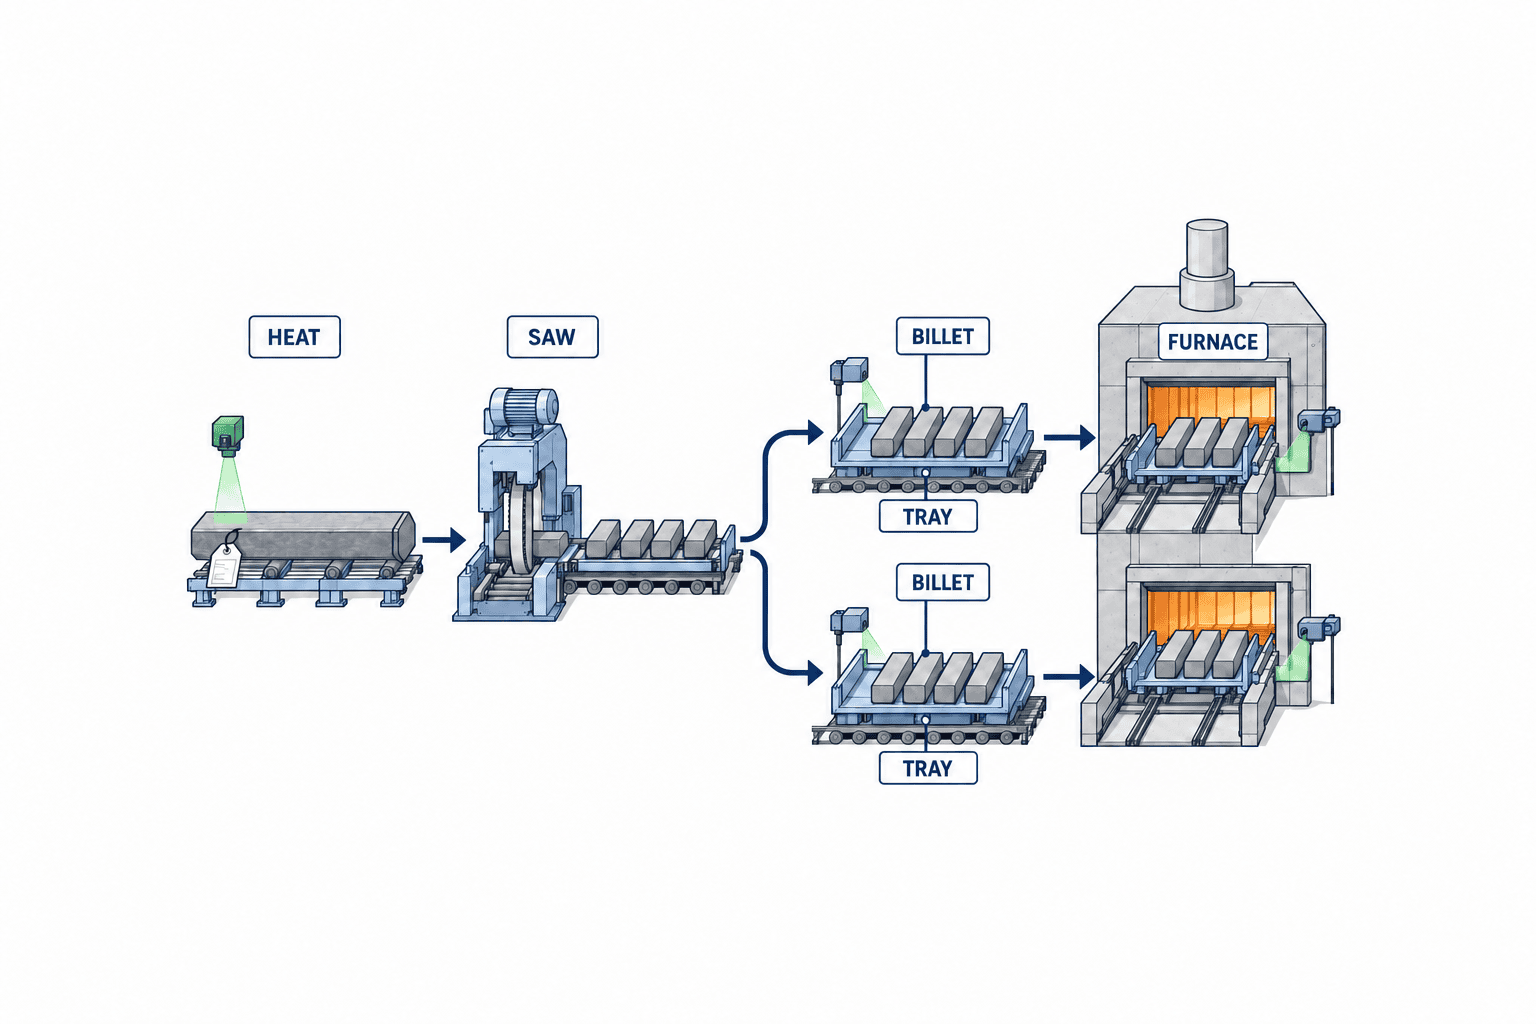
Heat อาจใช้เป็นรหัสของหนึ่งรอบการหลอมเหล็ก แต่ในการรับส่งจริง Heat มัดเหล็ก เหล็กแท่ง ล็อตสั่งซื้อ และล็อตรับเข้าไม่จำเป็นต้องตรงกันแบบหนึ่งต่อหนึ่ง ต้องเชื่อมใบรับรองวัสดุจากผู้ขาย เครื่องหมายบนวัสดุ และฉลากรับเข้าของโรงงาน แล้วส่งต่อความสัมพันธ์ไปยังเหล็กแท่งที่แบ่งและบิลเล็ตที่ตัด ตรวจสอบจำนวนและน้ำหนักด้วย การเก็บใบรับรองเป็น PDF อย่างเดียวไม่ใช่การตรวจสอบย้อนกลับ หากไม่มีคีย์เชื่อมใบรับรองกับชิ้นงานตีขึ้นรูปที่จัดส่ง
เหล็กแท่งหนึ่งแท่งถูกตัดเป็นบิลเล็ตหลายชิ้นได้ บันทึกลำดับการตัด เครื่องตัด ขนาด น้ำหนัก และการจัดการกรณีสลับชิ้นงานหรือเศษปลายแท่ง หากทำเครื่องหมายบนบิลเล็ตแต่ละชิ้นไม่ได้ ให้ติด ID ที่มัด ภาชนะ หรือถาดลำเลียง และแยกทางกายภาพ ทุกครั้งที่นำชิ้นงานออก เพิ่ม หรือย้ายไปภาชนะอื่นต้องบันทึกการเข้าออก ระดับที่เชื่อมโยง ID ว่าเป็น Heat เหล็กแท่ง บิลเล็ต หรือภาชนะ จะกำหนดความสามารถในการจำกัดขอบเขตผลกระทบภายหลัง
แบบจำลองอินพุตและเอาต์พุตต้องรองรับหนึ่งต่อหนึ่ง หนึ่งต่อหลาย และหลายต่อหนึ่ง Heat เดียวอาจแยกเป็นหลายล็อตตีขึ้นรูป และตะกร้าอบชุบเดียวอาจรวมชิ้นงานจากหลายล็อต สำหรับผลิตภัณฑ์ที่ห้ามปะปนต้องแยกทางกายภาพและให้ระบบตรวจสอบ สำหรับผลิตภัณฑ์ที่อนุญาตให้รวม ให้บันทึกล็อตต้นทางทั้งหมด หากฐานข้อมูลรองรับล็อตต้นทางได้เพียงล็อตเดียวแล้วเลือกบันทึก “ล็อตตัวแทน” จะพลาดชิ้นงานที่ได้รับผลกระทบ
อย่าซ่อนการโอนวัสดุระหว่างคำสั่งผลิตและการคืนเศษวัสดุ
หน้างานอาจโอนวัสดุไปคำสั่งผลิตอื่น ใช้เศษปลายแท่งซ้ำ หรือส่งคืนผู้ขาย หากละเว้นเพราะถือเป็นข้อยกเว้น ยอดสมดุลวัสดุและสายสัมพันธ์ของล็อตจะไม่ตรงกัน บันทึกการโอนเป็นเหตุการณ์ที่ระบุคำสั่งเดิม ปลายทาง ผู้อนุมัติ และเวลา โดยไม่เขียนทับข้อมูลเก่า แยกให้ชัดว่าเศษวัสดุถูกนำกลับเข้าไปผลิตชิ้นงานเดิมหรือส่งคืนผู้ผลิตวัสดุ หากมีการหลอมใหม่ ให้เชื่อมกับ Heat ใหม่ตามขอบเขตที่ผู้ขายรับรองและควบคุม อย่าสืบทอดตัวตนของผลิตภัณฑ์จาก Heat เดิมโดยไม่มีหลักฐาน
ควรสังเกตโต๊ะรวมวัสดุและพื้นที่วางหน้าเตาก่อนออกแบบหน้าจอระบบ กำหนดขั้นตอนเมื่อป้ายบิลเล็ตหลุด เศษวัสดุระบุที่มาไม่ได้ หรือหลายภาชนะถูกวางปะปนชั่วคราว ว่าใครหยุดงาน ต้องกักกันขอบเขตใด และระบุตัวตนใหม่อย่างไร การกักกันชิ้นงานที่ยังไม่ทราบ Heat ให้ข้อมูลสำหรับการตัดสินคุณภาพที่น่าเชื่อถือกว่าการบังคับกรอกเลข Heat ที่คาดเดา
กำหนดขอบเขตเข้าและออกของแบตช์เตา ไม่ดูเฉพาะค่าอุณหภูมิ
อุณหภูมิที่ตั้งบนเตา อุณหภูมิที่วัด อุณหภูมิจริงของวัสดุ ตำแหน่งในเตา และเวลาที่วัสดุอยู่ในเตาเป็นข้อมูลคนละอย่าง สำหรับเตาต่อเนื่องต้องตรวจลำดับเข้าออก การแซงหรือแยกทางระหว่างลำเลียง และเวลาค้างหลังเตาหยุด สำหรับเตาแบบแบตช์ให้บันทึกภาชนะ ตำแหน่ง เวลาเริ่มและสิ้นสุด และจำนวนที่นำออก หากบิลเล็ตหลาย Heat เข้าเตาแบตช์เดียวกัน รหัสแบตช์เตาไม่ใช่รหัส Heat ของวัสดุ ต้องใช้คนละคีย์และเชื่อมกัน
ระบุในพจนานุกรมข้อมูลว่าอุณหภูมิแต่ละค่ามาจากสิ่งใด ตำแหน่งใด และเวลาใด เซ็นเซอร์ในเตากับเครื่องวัดรังสีที่ผิวบิลเล็ตมีสิ่งที่วัดและแหล่งความคลาดเคลื่อนต่างกัน เอกสาร FIA เรื่องการวัดอุณหภูมิ จัดการวัดอุณหภูมิเป็นหัวข้อควบคุมคุณภาพเฉพาะ บทความนี้ไม่ได้อ้างว่าเอกสารนั้นกำหนดเกณฑ์อุณหภูมิที่ใช้ได้กับทุกผลิตภัณฑ์ ช่วงอุณหภูมิและวิธีวัดต้องกำหนดจากข้อกำหนดชิ้นงาน วัสดุ เตา เซ็นเซอร์ และการทดลองหน้างาน
หากแก้บันทึกการให้ความร้อนครั้งแรกเพื่อแทนการให้ความร้อนซ้ำ ประวัติการให้ความร้อนเดิมและเหตุผลที่หยุดจะหายไป เมื่อชิ้นงานออกจากเตาแล้วการลำเลียงหยุดจนต้องนำกลับเข้าเตา ให้บันทึกการเข้าและออกครั้งแรก การเข้าและออกครั้งใหม่ และการอนุมัติเป็นเหตุการณ์แยกกัน ผลิตภัณฑ์ที่จำกัดเวลาจากเตาถึงเพรสต้องมีเวลาของระบบที่ตรงกันและหน่วยการติดตามที่เหมาะสม ช่วงที่กล้องหรือเซ็นเซอร์ติดตามต่อเนื่องไม่ได้ ให้ใช้การแยกภาชนะหรือถาดและการสแกนเสริม
ผูกเหตุการณ์จังหวะตีของเครื่องเพรสกับรุ่นแม่พิมพ์และชิ้นงานจริง
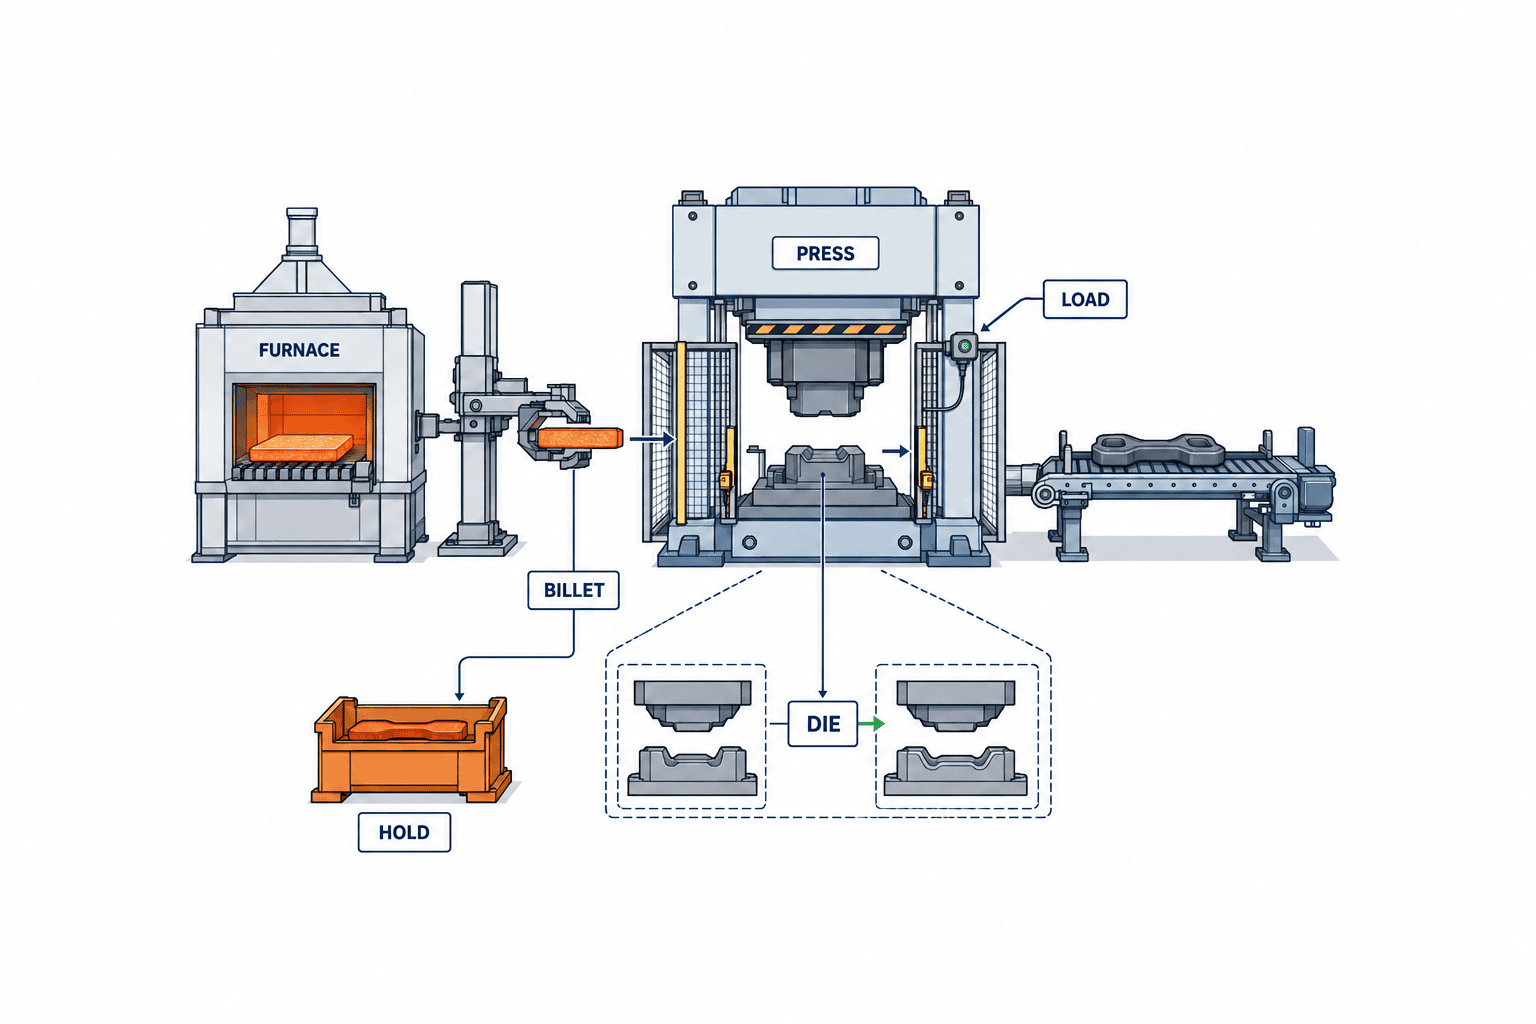
เครื่องเพรสนับจังหวะหรือจำนวนครั้งที่ตีได้ แต่ตัวนับไม่ใช่ ID ชิ้นงานโดยอัตโนมัติ บิลเล็ตหนึ่งชิ้นอาจถูกตีหลายครั้ง ผ่านขั้นพรีฟอร์มและขึ้นรูปขั้นสุดท้าย มีจังหวะเพรสเปล่า ชิ้นงานค้างในแม่พิมพ์ หรือเริ่มเครื่องใหม่จนตัวนับรีเซ็ต ต้องออกแบบความสัมพันธ์ระหว่าง ID บิลเล็ตหรือภาชนะ ID เครื่อง ช่วงการเดินเครื่อง ID จังหวะหรือการตี ขั้นการขึ้นรูป และชิ้นงานเอาต์พุตหรือของเสีย พร้อมระบุช่วงที่การติดตามตำแหน่งขาดในสายการผลิตต่อเนื่อง
ชนิดแม่พิมพ์อย่างเดียวไม่พอ ต้องเก็บ ID แม่พิมพ์ ช่องหรือจุดวาง ประวัติซ่อมและเปลี่ยน เหตุการณ์เริ่มและสิ้นสุดการใช้ และรุ่นแก้ไข หากซ่อมเพียงบางส่วน อย่าให้การค้นหารวมชิ้นงานก่อนและหลังซ่อมเป็นสถานะเดียว กำหนดก่อนว่าค่าแรงกด พลังงาน ตำแหน่งจังหวะ และอุณหภูมิผูกกับชิ้นงานหรือช่วงเดินเครื่องใด งานวิจัยสัญญาณแรงกดที่ FIA นำเสนอ ศึกษาผลของรูปทรงชิ้นงาน อุณหภูมิ และแนวศูนย์แกนแรมต่อสัญญาณ การมีกราฟสัญญาณไม่ได้พิสูจน์ว่าชิ้นงานผ่านคุณภาพโดยอัตโนมัติ
ข้อมูลอุปกรณ์ของผู้ผลิตเป็นตัวอย่างประกอบ เอกสารเครื่องเพรสตีขึ้นรูปของ Schuler กล่าวถึงการตรวจพลังงานตี แรงกด ความหนาชิ้นงาน อุณหภูมิ การบันทึกภายนอก และการเชื่อมต่อเครือข่าย แต่ข้อมูลที่ดึงได้ขึ้นกับรุ่นเครื่อง รุ่นตัวควบคุม และออปชัน ใน RFP จึงต้องระบุค่าที่เครื่องจริงของโรงงานส่งออกได้ ความถี่ เวลา และวิธีจัดการข้อมูลขาดหาย ไม่เขียนเพียงว่า “เก็บข้อมูลเครื่องเพรส”
ล็อตตีขึ้นรูปไม่ใช่จังหวะตีของเครื่องเพรส
ล็อตตีขึ้นรูปเป็นหน่วยควบคุมคุณภาพ คำสั่งผลิต หรือช่วงผลิต ส่วนจังหวะตีเป็นหน่วยการทำงานของเครื่อง ความหมายของล็อตขึ้นกับว่าอนุญาตให้มีหลาย Heat ในล็อตเดียวหรือไม่ เปลี่ยนแม่พิมพ์แล้วยังนับล็อตเดิมหรือไม่ และแยกชิ้นงานช่วงตั้งเครื่องอย่างไร นิยามเหตุการณ์เริ่มและจบล็อต การแยก การรวม การกักกัน และการปลดกักกัน อย่าอนุมานขอบเขตล็อตจากเลขลำดับตัวนับเครื่องเพียงอย่างเดียว
แม้วัดอุณหภูมิบิลเล็ตก่อนตี หากไม่ผูกค่าที่วัดกับจังหวะตีที่ตรงกันก็ใช้เป็นหลักฐานไม่ได้ สังเกตตำแหน่งที่หุ่นยนต์จับ หลายช่องทางลำเลียง การป้อนด้วยมือ และการแทรกชิ้นงานที่ส่งกลับ เพื่อแยกช่วงที่รับประกันลำดับได้กับช่วงที่รับประกันไม่ได้ จุดที่ลำดับไม่แน่นอนต้องเพิ่มการอ่าน ID การระบุด้วยภาพ หรือการแยกภาชนะ ช่วงร้อนที่อ่าน ID บนชิ้นงานไม่ได้ให้รักษาความสัมพันธ์ด้วยตำแหน่ง ยอดจำนวนก่อนและหลัง และเหตุการณ์เครื่องจักร พร้อมขยายขอบเขตที่ไม่แน่ชัดอย่างระมัดระวัง
เชื่อมล็อตอบชุบกับผล NDT และความแข็งในขั้นปลายทาง
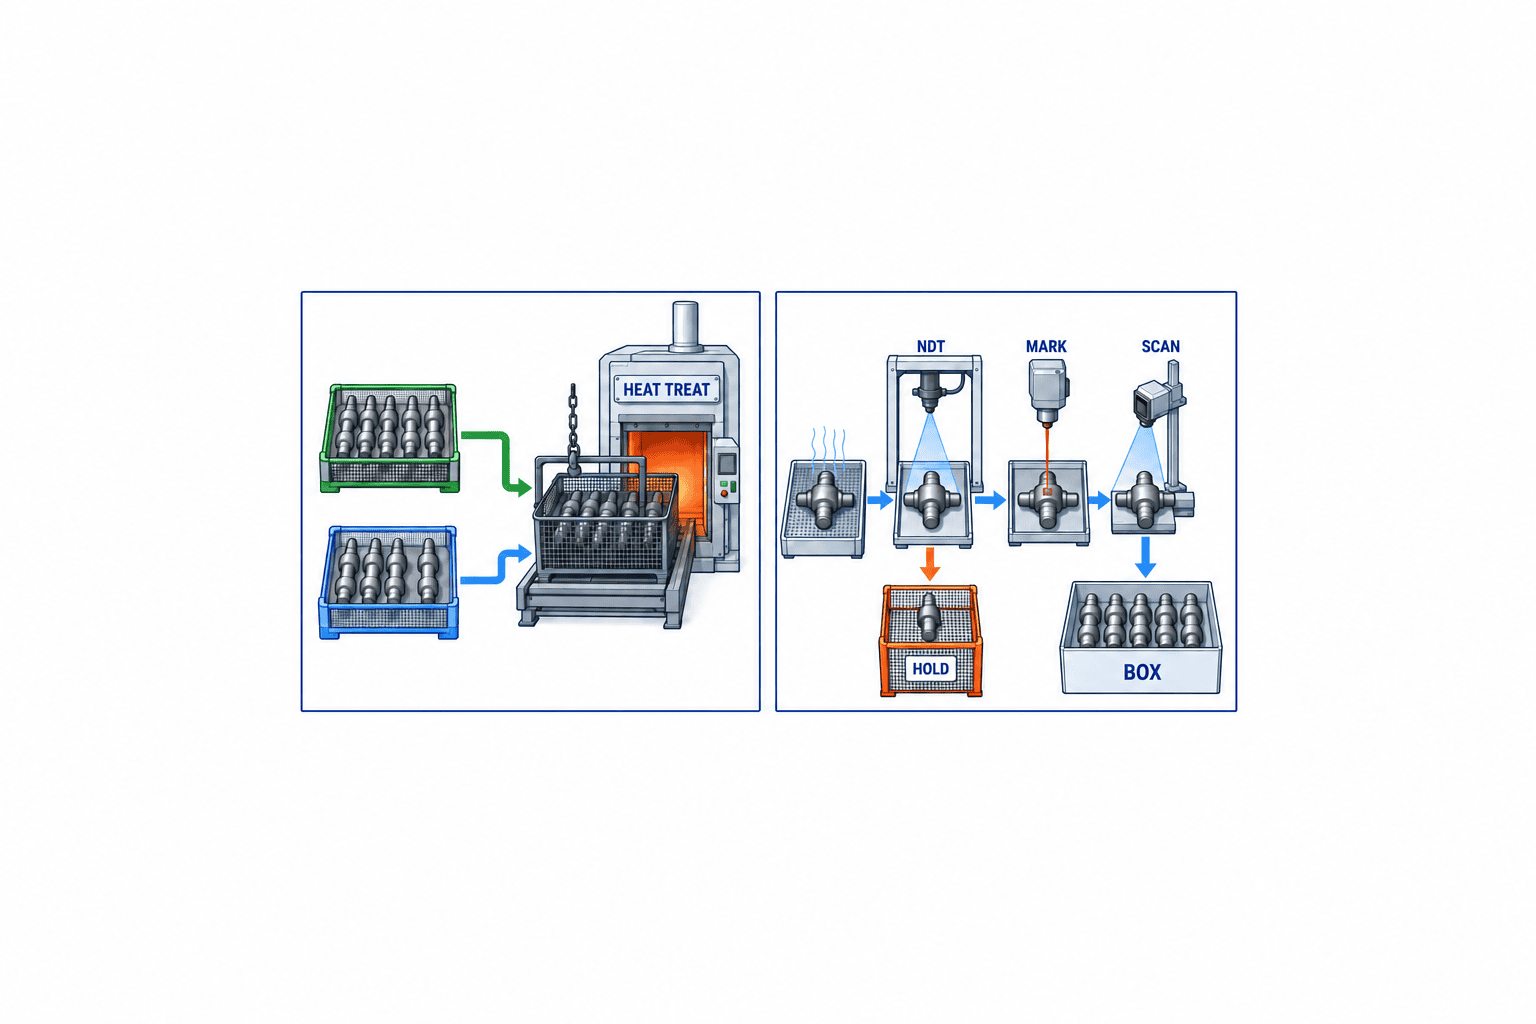
งานอบชุบเป็นจุดแยกและรวมใหม่หลังตีขึ้นรูป บันทึกแบตช์เตา ตะกร้า ตำแหน่งบนชั้น เวลาเข้า สูตรอบชุบ ขั้นตอนทำเย็นและคืนไฟ การอบซ้ำ และจำนวนที่นำออก หากรวมหลายล็อตตีขึ้นรูปในตะกร้าเดียว ต้องค้นจาก ID ตะกร้าย้อนกลับได้ทุกล็อตต้นทาง หากแยกล็อตตีขึ้นรูปหนึ่งล็อตไปหลายแบตช์เตา ให้พิจารณาว่าต้องแยกผลตรวจและการอนุมัติจัดส่งตามแบตช์เตาหรือไม่
การตรวจอาจรวมรูปลักษณ์ ขนาด ความแข็ง สมบัติเชิงกล และการทดสอบแบบไม่ทำลาย (NDT) รายการที่ต้องทำขึ้นกับการใช้งานและสัญญา คู่มือการออกแบบชิ้นงานตีขึ้นรูปของ FIA อธิบายการควบคุมส่วนผสมวัสดุ การให้ความร้อน การตีขึ้นรูป การอบชุบ และการทดสอบตามความจำเป็น ส่วน รายการ RFQ ของ FIA ระบุเกรดวัสดุ การอบชุบ การทดสอบแบบทำลายและไม่ทำลาย แบบผลิตภัณฑ์ บรรจุภัณฑ์ และฉลาก ข้อมูลนี้ช่วยเลือกบันทึกที่ต้องเชื่อมสำหรับแต่ละรหัสสินค้า ไม่ได้หมายความว่าทุกสินค้าต้องผ่านการทดสอบชุดเดียวกัน
การทดสอบแบบสุ่มตัวอย่างต้องระบุว่าชิ้นทดสอบเป็นตัวแทนของชิ้นงานกลุ่มใด การนำค่าความแข็งหนึ่งค่าไปใช้กับผลผลิตทั้งวันอาจบดบังจุดเปลี่ยนแบตช์เตาหรือการอบซ้ำ ผล NDT ต้องเชื่อม ID ชิ้นงานหรือล็อต เครื่องตรวจ รุ่นโปรแกรมหรือวิธีตรวจ ผู้ตัดสิน การตรวจซ้ำ และการจัดการขั้นสุดท้าย หากไม่ผ่านแล้วตรวจซ้ำจนผ่าน ต้องเก็บผลเดิมเป็นประวัติการเปลี่ยนสถานะ การอนุมัติจัดส่งต้องดูทั้งการจัดการที่อนุมัติและข้อจำกัดที่ยังมี ไม่ใช่ดูตัวเลขล่าสุดอย่างเดียว
แนวทางบันทึกงานอบชุบทั่วไปอยู่ในบทความงานอบชุบและ CQI-9 บทความนี้เน้นการย้อนจากล็อตตีขึ้นรูปที่ถูกแยกหรือรวมในตะกร้าอบชุบไปถึง Heat และบิลเล็ตเดิม สำหรับหลักฐานตรวจประเมินงานยานยนต์ อ่านบทความ IATF 16949 ด้านการตรวจสอบย้อนกลับ และตรวจข้อกำหนดลูกค้าที่ใช้กับแต่ละรหัสสินค้า
ทำแผนที่จุดที่ ID ขาดจากการลำเลียงชิ้นงานร้อนและการรวมล็อต
ตรวจจุดที่ชิ้นงานจริงอาจปะปนก่อนออกแบบข้อมูล ได้แก่ กล่องออกจากเครื่องตัด จุดรอเข้าเตา ช่องลำเลียงหลายช่องที่ออกจากเตา สายพานเย็นหลังเพรส ภาชนะเข้าเครื่องยิงเม็ดเหล็ก ตะกร้าอบชุบ จุดพักก่อน NDT และโต๊ะบรรจุ ในแต่ละจุดให้บันทึกว่าอนุญาตให้ Heat หรือล็อตตีขึ้นรูปต่างกันปะปนหรือไม่ มีฉากกั้นจริงหรือไม่ และพนักงานหยิบหรือเติมชิ้นงานด้วยมือได้หรือไม่ ผังการไหลทางเดียวที่ดูเรียบร้อยอาจไม่ตรงกับการวางพักชิ้นงานจริงในกะกลางคืน
วิธีรักษา ID ขึ้นกับชิ้นงานและอุณหภูมิ ก่อนให้ความร้อนอาจใช้ฉลากบิลเล็ตหรือภาชนะ หลังให้ความร้อนอาจใช้ตำแหน่ง ลำดับลำเลียง ตำแหน่งจับของหุ่นยนต์ หรือแท็กทนร้อน หลังเย็นอาจใช้รอยสลักหรือ Data Matrix ผู้ออกแบบผลิตภัณฑ์และลูกค้าต้องประเมินว่าวิธีทำเครื่องหมายเหมาะกับวัสดุและการใช้งานสุดท้ายหรือไม่ ถ้าสลักผิวชิ้นงานไม่ได้ อาจใช้ตำแหน่งและ ID ภาชนะชั่วคราว แต่เมื่อเปิดภาชนะต้องระบุตัวชิ้นงานใหม่ อย่าให้ ID ตัวแทนชั่วคราวมีระดับความน่าเชื่อถือเท่ากับ ID ถาวรบนชิ้นงาน
ทดสอบเหตุลำเลียงผิดปกติ เช่น บิลเล็ตสองชิ้นเข้าใกล้กันในช่องเดียว หุ่นยนต์ทำชิ้นงานหล่น หรือพนักงานแทรกชิ้นงานที่ส่งกลับไว้ต้นแถว การเดาลำดับจากเวลาเซ็นเซอร์อย่างเดียวอาจผิดเมื่อมีการค้างหรือหยิบคืน ให้กักกันช่วงที่จำนวนและตำแหน่งไม่สอดคล้องกันโดยอัตโนมัติ และกำหนดว่าใครตรวจชิ้นงานจริงก่อนเริ่มต่อ
เลือกระดับติดตามตามล็อตหรือรายชิ้นจากความคุ้มค่าของแต่ละผลิตภัณฑ์
ระดับพื้นฐานเชื่อม Heat ของวัสดุ ล็อตตีขึ้นรูป ล็อตอบชุบ และล็อตจัดส่ง ระดับกลางติดตามภาชนะหลังตัด แบตช์เตา ช่วงเดินเครื่องเพรส และถาดตรวจ ระดับละเอียดให้ ID เฉพาะแก่บิลเล็ตหรือชิ้นงาน เชื่อมกับรอยสลักหลังเย็น แล้วอ่านต่อในการตรวจและบรรจุกล่อง ระดับละเอียดยิ่งขึ้นไม่ได้ดีกว่าเสมอไป เพราะมีต้นทุนเครื่องอ่าน เงื่อนไขการสลัก แรงงาน จุดรวมชิ้นงาน การแก้การอ่านผิดหรือพิมพ์เสีย และการเก็บข้อมูล
เลือกข้อสงสัยด้านคุณภาพที่อาจเกิดจริงราวสามกรณี แล้วเทียบว่าต้องกักกันอะไรในแต่ละระดับ หากสงสัยทั้ง Heat ID รายชิ้นก็อาจต้องกักกันทุกชิ้นใน Heat นั้น แต่หากอุณหภูมิผิดเฉพาะแบตช์เตาหรือแม่พิมพ์เสียเฉพาะตำแหน่ง การติดตามละเอียดอาจลดขอบเขตได้ ประเมินประโยชน์จากเวลาที่โรงงานเคยใช้กักกัน คัดแยก เทียบใบรับรอง และรายงานลูกค้า ร่วมกับสมมติฐานที่ตกลงกัน อย่าเสนอระยะคืนทุนจากโอกาสเกิดเหตุหรือค่าเรียกคืนที่ตั้งขึ้นโดยไม่มีหลักฐาน
แม้เลือก ID รายชิ้น หัวใจยังอยู่ที่จังหวะเชื่อม ID บิลเล็ต ID ตำแหน่งระหว่างให้ความร้อน และ ID ที่สลักหลังเย็น หากรวมชิ้นงานในตะกร้าอบชุบแล้วไม่อ่าน ID รายชิ้น ความละเอียดจะลดลง ณ จุดนั้น หากเลือกติดตามตามล็อต ให้ระบุในสัญญาและขั้นตอนว่าต้องรวมชิ้นงานตรงขอบเขตหรือที่ไม่ทราบที่มาไว้ในการกักกันอย่างระมัดระวัง ทั้งสองแบบต้องไม่แสดงขอบเขตแคบเกินจริง หากไม่มีหลักฐานตัดชิ้นงานออกจากกลุ่มที่ได้รับผลกระทบ
ตรวจการเปลี่ยน ID ด้วยตัวอย่างข้อมูลสมมติหนึ่งกรณี
สมมติรับเหล็กแท่ง B-A จาก Heat H-A ตามใบรับรองวัสดุ แล้วตัดแยกใส่ภาชนะ C-1 และ C-2 นำ C-1 เข้าเตาแบตช์ F-1 และ C-2 เข้า F-2 ส่วนหนึ่งจาก F-1 ถูกนำกลับไปให้ความร้อนซ้ำเป็น F-3 หลังการหยุด บิลเล็ตที่ออกจาก F-1 ถูกขึ้นรูปด้วยเครื่องเพรส P-1 และแม่พิมพ์ D-1 โดยบางส่วนใช้แม่พิมพ์ D-1 รุ่นหลังซ่อม หากนำสองกลุ่มนี้ใส่ตะกร้าอบชุบ T-1 เดียวกัน T-1 ไม่ใช่ล็อตต้นทางเพียงล็อตเดียว ต้องเก็บความสัมพันธ์การนำเข้าจากทั้งสองกลุ่มไปยัง T-1 แผนตรวจต้องระบุด้วยว่าชิ้นทดสอบความแข็ง S-1 เป็นตัวแทนของ T-1 ทั้งหมดหรือเฉพาะกลุ่มก่อนซ่อมแม่พิมพ์
หากลูกค้าถามถึง “ชิ้นงานที่แรงกดผิดปกติทันทีหลังซ่อมแม่พิมพ์” ให้ค้นจากจังหวะตีของ P-1 ไปยังรุ่นแม่พิมพ์ เส้นทางลำเลียง T-1 ผลตรวจ และเลขกล่อง เนื่องจาก T-1 มีชิ้นงานก่อนซ่อมด้วย หากไม่ได้แยกสองกลุ่มตอนบรรจุ จะตัดกลุ่มก่อนซ่อมออกอย่างมั่นใจไม่ได้ แต่หากสงสัยวัสดุ H-A ทั้งหมด ทุกเส้นทางผ่าน F-1, F-2 และ F-3 ล้วนอยู่ในขอบเขต ความผิดปกติคนละจุดจึงทำให้ขอบเขตกักกันต่างกัน ในการสาธิต RFP ควรตรวจผลค้นหาสองทิศทางเทียบผลที่คาดไว้ มากกว่าดูหน้าจอสวยงาม
ในฐานข้อมูล ให้เหตุการณ์แต่ละรายการมี ID ไม่ซ้ำ พร้อมชุดอินพุตและเอาต์พุต เช่น การตัดรับ B-A และส่งชุดบิลเล็ตใน C-1 กับ C-2 การให้ความร้อนซ้ำเป็นเหตุการณ์ใหม่ที่ย้ายเอาต์พุต F-1 ไปเป็นอินพุต F-3 โดยไม่ลบผล F-1 เหตุแรงกดผิดปกติต้องเชื่อมจังหวะตีกับชิ้นงานจริง และขยายกลุ่มกักกันหากขอบเขตยังไม่ชัด สถานะคุณภาพไม่ควรเป็นธง “ผ่าน” เพียงค่าเดียว แต่ควรมี ยังไม่ตัดสิน กักกัน ไม่ผ่าน รอตรวจซ้ำ อนุมัติขั้นสุดท้าย และประวัติการเปลี่ยนสถานะ
แยกการตัดสินใจลงทุนเป็นสามคำถาม
หนึ่ง จากมุมลูกค้าและความปลอดภัยสินค้า ต้องแยกความผิดปกติชนิดใดภายในเวลาเท่าไร สอง ต้องอ่าน ID ชิ้นงานจริงที่ขั้นตอนไหนจึงพิสูจน์ขอบเขตได้ สาม จะวัดส่วนต่างระหว่างต้นทุนเครื่องอ่าน การสลัก การเชื่อมเครื่องและการดูแลรักษา กับต้นทุนกักกัน คัดแยก และรายงานจริงอย่างไร หากกังวลหลักเรื่องเตาอบชุบอุณหภูมิผิด อาจเริ่มลงทุนให้ความสัมพันธ์ระหว่างแบตช์เตากับภาชนะนำเข้าถูกต้อง หากกังวลตำแหน่งแม่พิมพ์ อาจต้องรักษาตำแหน่งหลังเพรสหรือสลักรายชิ้น หากสงสัยเพียงวัสดุทั้ง Heat ประโยชน์ของการสลักรายชิ้นอาจน้อย
อย่าจบการตัดสินใจในห้องประชุม ให้นำแต่ละแนวทางไปทดสอบขนาดเล็กที่หน้างาน จำลองเหตุผิดปกติ นับกล่องที่ต้องกักกันจริง สังเกตจำนวนการสแกนเพิ่มเติม การจัดการรอยสลักเสีย และข้อยกเว้นในกะกลางคืน หากจำนวนกักกันจริงมากกว่าค่าต่ำสุดตามทฤษฎี ให้หาว่าสาเหตุมาจากแบบจำลองข้อมูลหรือวิธีทำงานจริง รวมอุปกรณ์ ขั้นตอน และการฝึกอบรมที่จำเป็นเพื่อปิดช่องว่างนี้ในใบเสนอราคา และกำหนดตัวชี้วัดหลังเริ่มใช้
ระบุสายสัมพันธ์ของล็อตและข้อยกเว้นงานตีขึ้นรูปใน RFP
แนบผังชิ้นงานจริงในคำขอเสนอราคา ตั้งแต่รหัสสินค้า รุ่นแบบ รูปแบบรับวัสดุและ Heat เครื่องตัด เตา เพรสและแม่พิมพ์ อบชุบ ตรวจสอบ ถึงจัดส่ง ให้ผู้เสนอราคาระบุว่าแต่ละเหตุการณ์อ่าน ID ใด เก็บความสัมพันธ์ล็อตต้นทางกับล็อตผลลัพธ์อย่างไร และหยุดอะไรเมื่อข้อมูลขาด ไม่เปรียบเทียบเพียงว่าเชื่อมเครื่องได้หรือไม่ ข้อมูลวัสดุ อบชุบ การทดสอบ บรรจุ และฉลากใน รายการ RFQ ของ FIA ใช้เป็นข้อกำหนดตั้งต้นแยกตามรหัสสินค้าได้
เตรียมเอกสารเทียบราคา ได้แก่ (1) ผังการไหลจริงและจุดปะปน (2) ระบบ ID และกฎแยก/รวม (3) รายการเครื่องที่จะเชื่อม (4) พจนานุกรมข้อมูลอุณหภูมิ แรงกด และเวลา (5) การตรวจและอนุมัติจัดส่ง (6) ความสัมพันธ์วัสดุกับใบรับรอง (7) ไฟดับ สื่อสารขาด และส่งข้อมูลซ้ำ (8) สิทธิ์และประวัติแก้ไข (9) ผลที่คาดจาก FAT/SAT และ (10) การฝึกอบรม ดูแลรักษา และแจกแจงต้นทุน ระบุให้ชัดว่าผู้เสนอราคาแต่ละรายรวมเครื่องเป้าหมาย จุดสแกน เซ็นเซอร์เพิ่ม การจัดระเบียบข้อมูลหลัก และการย้ายข้อมูลเก่ามากเพียงใด เครื่องที่ยังไม่ทราบความสามารถต้องสำรวจและทดสอบการเชื่อมกับเครื่องจริงก่อนยืนยันราคา
แยกต้นทุนซอฟต์แวร์ การดึงข้อมูลเครื่อง สแกนเนอร์ทนสภาพแวดล้อมและการทำเครื่องหมาย เครือข่าย เครื่องปลายทาง การเชื่อมระบบคุณภาพกับ ERP การปรับงานหน้างาน และการดูแลรักษา ปริมาณจัดเก็บต่างกันมากระหว่างเก็บกราฟสัญญาณทั้งหมดกับเก็บเฉพาะค่าหลักและกราฟช่วงผิดปกติ กำหนดอายุข้อมูลและเวลาในการค้นหรือกู้คืนตามสัญญาลูกค้าและการใช้งาน อย่าเขียนว่า API 20E/20F หรือมาตรฐานเฉพาะอุตสาหกรรมอื่นใช้กับชิ้นงานตีขึ้นรูปทั่วไปทุกกรณี การบังคับใช้ขึ้นกับลูกค้า การใช้งาน และสัญญา
ใช้ FAT/SAT ทดสอบการแยกล็อต การปะปน และการให้ความร้อนซ้ำโดยตั้งใจ
FAT ทดสอบแบบจำลองข้อมูลและหน้าจอด้วยข้อมูลจำลอง ส่วน SAT เทียบกับเครื่อง ลำเลียง พนักงาน และภาชนะจริง ค้นหากล่องปกติได้กล่องเดียวไม่พอ ให้สร้างสถานการณ์แยก Heat หนึ่งเป็นสองล็อตตัด เข้าเตาคนละแบตช์ ให้ความร้อนซ้ำบางส่วน รวมในตะกร้าอบชุบ ตรวจ NDT ซ้ำบางส่วน และเปิดกล่องบรรจุใหม่ กำหนดความสัมพันธ์ล็อตต้นทางกับล็อตผลลัพธ์และขอบเขตที่ต้องกักกันเป็นลายลักษณ์อักษรก่อนทดสอบ
| เหตุการณ์ที่สร้างขึ้น | หลักฐานที่ต้องเหลือเพื่อผ่าน |
|---|---|
| แยก Heat เดียวไปหลายภาชนะหรือล็อตตีขึ้นรูป | จำนวนเอาต์พุตและ Heat ต้นทางตรงกันเมื่อค้นทั้งสองทิศทาง |
| รวมบิลเล็ตต่าง Heat หน้าเตา | กักกันหรือบันทึกล็อตต้นทางหลายล็อตตามกฎอนุญาตหรือห้ามรวม |
| ให้ความร้อนซ้ำบางส่วนหลังเตาหยุด | แยกเหตุการณ์ให้ความร้อนสองครั้งและชิ้นงานเป้าหมายได้ |
| เพรสเปล่า เริ่มเครื่องใหม่ และแทรกชิ้นงานส่งกลับ | ตรวจเลข ID จังหวะที่ขาดและลำดับชิ้นงานที่คลาดเคลื่อนได้ |
| เปลี่ยนหรือซ่อมแม่พิมพ์กลางล็อต | ระบุขอบเขตชิ้นงานตามรุ่นแม่พิมพ์ได้ชัด |
| แยกและรวมตะกร้าอบชุบ | ย้อนจากแต่ละชิ้นหรือล็อตไปยังตะกร้าเดิมและสูตรอบชุบได้ |
| ตรวจ NDT ซ้ำ เปิดกล่องและบรรจุใหม่ | เก็บผลเดิม เหตุผลแก้ไข และความสัมพันธ์กล่องเดิมกับกล่องใหม่ |
เมื่อสื่อสารขาดหรือไฟดับ ให้ทดสอบว่าหน้างานผลิตต่อได้ถึงเมื่อใด บันทึกออฟไลน์ตรวจเทียบอย่างไร และหลังฟื้นระบบมีการลงซ้ำหรือไม่ หากข้อมูลจังหวะเพรสหรือเตามาถึงทีหลัง ต้องเก็บเวลาเกิดเหตุและเวลานำเข้าระบบแยกกัน ห้ามแทนค่าที่ขาดด้วยศูนย์หรือค่าที่แสดงว่าผ่าน การรับงานต้องให้ฝ่ายคุณภาพ ผลิต ซ่อมบำรุง และโลจิสติกส์ร่วมกับ IT ตรวจชิ้นงานจริงและผลค้นหา แล้วอนุมัติหัวข้อที่ตนรับผิดชอบ
ตรวจเหตุการณ์ที่ยังไม่เชื่อมและชิ้นงานกักกันทุกวัน
การวัดระบบจากจำนวนรายการที่บันทึกอย่างเดียวจะซ่อนช่องว่างสำคัญ ตรวจทุกวันว่ามีวัสดุรับเข้าที่ยังไม่เชื่อม ยอดสมดุลวัสดุคลาดเคลื่อน จำนวนเข้าออกเตาไม่ตรง จำนวนผลผลิตเพรสหลังหักจังหวะเปล่าผิดปกติ รุ่นแม่พิมพ์ไม่ทราบ ล็อตรวมในตะกร้าอบชุบที่ไม่บันทึก งานตรวจที่ค้างกักกัน หรือกล่องจัดส่งไม่ตรงฉลากชิ้นงานจริงหรือไม่ ค่าใดต้องเป็นศูนย์ และค้างได้กี่ชั่วโมง ให้กำหนดตามกระบวนการกับข้อกำหนดลูกค้า แล้วส่งต่องานค้างจากกะกลางคืนสู่กะถัดไป
เมื่ออนุญาตให้แก้ไข ต้องเก็บเหตุการณ์เดิม ค่าที่แก้ เหตุผล ผู้ทำ ผู้อนุมัติ และเวลา การเขียนทับเลข Heat แล้วลบค่าเดิมทำให้สร้างความสัมพันธ์ระหว่างการอนุมัติจัดส่งกับใบรับรองวัสดุในอดีตไม่ได้ แบ่งสิทธิ์ตามหน้าที่และขั้นตอน เช่น การเปลี่ยนข้อมูลหลังจัดส่งต้องอนุมัติพิเศษและตรวจสอบย้อนหลังได้ การสำรองข้อมูลต้องทดสอบมากกว่ากู้ฐานข้อมูลสำเร็จ หลังฟื้นระบบต้องลองค้นย้อนจากกล่องจัดส่งกลับไปถึงวัสดุด้วย
ข้อมูลเฝ้าระวังกระบวนการกับการตรวจสอบย้อนกลับมีหน้าที่ต่างกัน การตรวจแรงกดหรืออุณหภูมิผิดปกติอาจช่วยพบข้อบกพร่องเร็ว แต่ถ้าไม่มี ID ที่ระบุชิ้นงานจริง ก็ระบุขอบเขตสินค้าที่จัดส่งไม่ได้ ในทางกลับกัน ID ครบก็พิสูจน์คุณภาพไม่ได้หากการวัดไม่น่าเชื่อถือหรือไม่มีเกณฑ์ตัดสิน ให้แยกความรับผิดชอบต่อสัญญาณเครื่อง สายสัมพันธ์ชิ้นงาน และการตัดสินคุณภาพ พร้อมเปิดดูร่วมกันในผลค้นหาเดียว
บทความการตรวจสอบย้อนกลับงานไดแคสติ้ง กล่าวถึงน้ำโลหะ จังหวะฉีด แม่พิมพ์ และชิ้นงานหล่อ งานตีขึ้นรูปต่างกันตรง Heat ของเหล็กตันที่ถูกตัดเป็นบิลเล็ต การขนชิ้นงานร้อนจากเตาไปเพรส การให้ความร้อนซ้ำ และการรวมล็อตในตะกร้าอบชุบ ช่อง “เลขล็อต” ช่องเดียวจึงแทนความสัมพันธ์ทางกายภาพได้ไม่ครบ ก่อนนำระบบไปใช้กับกรรมวิธีอื่น ต้องตรวจชนิดเหตุการณ์และความสัมพันธ์อินพุตกับเอาต์พุตใหม่
ทำสายสัมพันธ์ตั้งแต่วัสดุถึงจัดส่งให้ครบในหนึ่งรหัสสินค้าและหนึ่งสายการผลิต
เริ่มจากรหัสสินค้าและสายการผลิตตัวแทนที่สังเกตงานได้และมีทั้งการขนชิ้นงานร้อนกับการอบชุบ หากเลือกเฉพาะเครื่องที่เชื่อมง่าย จุดปะปนที่ยากที่สุดจะยังอยู่ แต่หากติดตั้งทุกสายพร้อมกันก็หาต้นเหตุ ID คลาดเคลื่อนยาก เดินตามชิ้นงานจริง บันทึกจุดรวมและช่วงที่ทำเครื่องหมายได้ กำหนด ID กับขั้นตอนข้อยกเว้น แล้วทดลองดึงข้อมูลจากเครื่องจริง เมื่อค้นจากวัสดุไปจัดส่งและจากจัดส่งกลับวัสดุได้ครบ ค่อยขยายไปสายอื่น
การทำงานประจำวันโดยไม่ต้องมีผู้ขายเฝ้าเป็นเงื่อนไขรับงานด้วย SAT ควรดูว่าพนักงานกะกลางคืนจัดการการโอนวัสดุ เตาหยุด ชิ้นงานส่งกลับ NDT ตรวจซ้ำ และการเปิดกล่องตามขั้นตอนได้หรือไม่ และฝ่ายคุณภาพอนุมัติขอบเขตผลกระทบได้หรือไม่ นำจำนวนเหตุการณ์ที่ยังไม่เชื่อม การแก้ไข และการกักกันหลังเริ่มใช้ไปปรับ RFP สำหรับสายต่อไป แต่ละรหัสสินค้าอาจสลักได้ต่างกัน ใช้เตาต่างกัน และมีเกณฑ์ตรวจต่างกัน จึงต้องตรวจความต่างก่อนคัดลอกการตั้งค่า
FAQ: การตรวจสอบย้อนกลับงานตีขึ้นรูป
เลข Heat อย่างเดียวตรวจสอบย้อนกลับชิ้นงานตีขึ้นรูปได้ไหม?
เป็นจุดเริ่มต้นของข้อมูลวัสดุ แต่ไม่พอเสมอไป หาก Heat เดียวแยกไปหลายภาชนะตัด แบตช์เตา แม่พิมพ์ และล็อตอบชุบ จะไม่รู้ว่าสินค้าที่จัดส่งแต่ละชุดผ่านสภาวะใด ต้องเก็บความสัมพันธ์อินพุตและเอาต์พุตของฉลากรับเข้า ใบรับรองวัสดุ การตัด การลำเลียง การให้ความร้อน เพรส และขั้นตอนปลายทาง
หากทำเครื่องหมาย ID ถาวรบนบิลเล็ตร้อนไม่ได้ต้องทำอย่างไร?
ใช้ ID ภาชนะหรือถาดก่อนให้ความร้อน ตำแหน่งและลำดับระหว่างให้ความร้อน ตรวจจำนวนจากเตาถึงเพรส และสลักหลังเย็นร่วมกัน จุดที่ลำดับเปลี่ยนได้ต้องเพิ่มการสแกนหรือแยกทางกายภาพ หากบางช่วงของการลำเลียงต่อเนื่องแยกชิ้นงานรายตัวไม่ได้ ให้ระบุว่าระดับการติดตามลดเป็นล็อตชั่วคราว อย่าแสดงความมั่นใจเกินหลักฐาน
ข้อมูลจังหวะเครื่องเพรสอย่างเดียวพิสูจน์คุณภาพได้ไหม?
ไม่ได้ แรงกดและจังหวะเป็นเพียงส่วนหนึ่งของสภาวะกระบวนการ ต้องระบุวัสดุ แม่พิมพ์ การให้ความร้อน การอบชุบ ผลตรวจ เครื่องวัดและรุ่นแก้ไข รวมถึงเกณฑ์ผ่านหรือไม่ผ่านของลูกค้าแยกต่างหาก หากใช้ฟังก์ชันเฝ้าระวังของผู้ผลิตเครื่อง ต้องตรวจเงื่อนไขการเก็บข้อมูลบนเครื่องจริง
ควรติดตามตามล็อตหรือรายชิ้น?
พิจารณาการใช้งาน ข้อกำหนดลูกค้า ขอบเขตกักกันเมื่อผิดปกติ ความเป็นไปได้ของการสลักและอ่าน ID และต้นทุนดำเนินงาน หากสงสัยวัสดุทั้ง Heat แม้มี ID รายชิ้นขอบเขตอาจไม่ลด แต่หากสงสัยเฉพาะแบตช์เตาหรือตำแหน่งแม่พิมพ์ ID ละเอียดอาจมีประโยชน์ ลองคำนวณชิ้นงานที่ต้องกักกันในสถานการณ์ตัวแทนแล้วเปรียบเทียบ
API 20E/20F บังคับกับโรงตีขึ้นรูปทุกแห่งหรือไม่?
ไม่บังคับโดยอัตโนมัติ ข้อกำหนดเหล่านี้อาจถูกอ้างอิงสำหรับชิ้นส่วนและห่วงโซ่อุปทานเฉพาะ ตรวจผลิตภัณฑ์ที่เข้าข่าย สัญญาลูกค้า และฉบับที่ใช้ บทความนี้อธิบายการออกแบบระบบตรวจสอบย้อนกลับทั่วไป ไม่ได้ตัดสินการปฏิบัติตามมาตรฐาน
สรุป
การตรวจสอบย้อนกลับงานตีขึ้นรูปคือการบันทึกการแยกและรวมตั้งแต่ Heat ของวัสดุ บิลเล็ตที่ตัด เตา เพรส แม่พิมพ์ อบชุบ ตรวจสอบ จนถึงชิ้นงานหรือกล่องจัดส่ง ความสำเร็จขึ้นกับการไม่ทำความสัมพันธ์กับชิ้นงานจริงขาดระหว่างขนของร้อน รวมล็อต ให้ความร้อนซ้ำ หรือคืนเศษวัสดุ เลือกระดับล็อตหรือรายชิ้นจากขอบเขตผลกระทบและต้นทุนรวมของงานนั้น และทดสอบข้อยกเว้นโดยตั้งใจใน RFP และ FAT/SAT
แม้โรงงานในไทยยังไม่เห็นภาพการไหลจริงหรือการเชื่อมเครื่องตั้งแต่ Heat ถึงจัดส่ง ก็สามารถปรึกษา TOMAS TECH ได้ เริ่มสังเกตหนึ่งรหัสสินค้าและหนึ่งสายการผลิต แล้วกำหนดระดับติดตาม RFP และการทดสอบรับงาน
บทความที่เกี่ยวข้อง
- IATF 16949 และการตรวจสอบย้อนกลับในโรงงานไทย: หลักฐานตรวจประเมินและการระบุชิ้นงานสำหรับอุตสาหกรรมยานยนต์
- คู่มือการนำ MES มาใช้ในโรงงานไทย: ขอบเขตหน้าที่ของ MES, ERP และเครื่องจักร


