


โรงงานอาจนับจำนวนช็อตของแม่พิมพ์ครบทุกครั้ง แต่ยังต้องหยุดเครื่องเพื่อซ่อมแม่พิมพ์โดยไม่คาดคิด หรือเก็บกราฟแรงดันและแรงกดไว้มากมาย แต่ยังอธิบายไม่ได้ว่าสัญญาณที่เปลี่ยนเกิดจากแม่พิมพ์ เครื่องจักร วัตถุดิบ หรือการตั้งค่า ก่อนลงทุนใน “AI คาดการณ์อายุแม่พิมพ์” จึงควรตอบให้ชัดว่าเป็นชิ้นส่วนใด เสียหายแบบใด ต้องรู้ล่วงหน้านานเท่าไร และผลคาดการณ์จะเปลี่ยนการตัดสินใจบำรุงรักษาอย่างไร
บทความนี้เขียนสำหรับฝ่ายวิศวกรรมการผลิต ซ่อมบำรุงแม่พิมพ์ คุณภาพ และผู้บริหารโรงงานฉีดพลาสติกหรือปั๊มโลหะในไทย ระบบจัดการแม่พิมพ์ ใช้ติดตามเจ้าของ สถานที่เก็บ การยืม จำนวนช็อต และประวัติซ่อม ส่วนบทความนี้ว่าด้วยหลักฐานสภาพจริงเพื่อกำหนดเวลาตรวจ ซ่อม หรือเปลี่ยนชิ้นส่วน ไม่ใช่ AI ตรวจภาพตำหนิสินค้า ไม่ใช่การคาดการณ์ความหนาสี และไม่ใช่การนำตัวเลขความแม่นยำของโมเดลอายุคมตัดในงานกลึงมาใช้กับแม่พิมพ์โดยตรง โพรงแม่พิมพ์ ช่องระบายอากาศ ระบบหล่อเย็น เข็มกระทุ้ง พันช์ และดายมีรูปแบบเสื่อมต่างกัน
เริ่มจากการตัดสินใจ ไม่ใช่ตัวเลข “เหลืออีกกี่ช็อต”
ตัวเลขอายุคงเหลือบนหน้าจอไม่มีประโยชน์หากตรวจสอบที่มาไม่ได้หรือแจ้งช้าจนจองเวลาหยุดเครื่องไม่ทัน แม่พิมพ์เป็นชุดประกอบ ความสึกของผิวโพรงแม่พิมพ์ การอุดตันของทางน้ำหล่อเย็น การคืนตัวช้าของเข็มกระทุ้ง และการบิ่นของคมดายต้องใช้สัญญาณและวิธีแก้ต่างกัน ระบุว่ากรณีใดให้ผลิตต่อ เพิ่มความถี่ตรวจ นัดซ่อม หรือกักแม่พิมพ์ และใครมีอำนาจอนุมัติ การแจ้ง “ควรตรวจชิ้นส่วนนี้” อาจเหมาะสมกว่าการทำนายจำนวนช็อตคงเหลือแบบแม่นยำเกินหลักฐาน
แนวทางเริ่มต้นคือทบทวนจำนวนช็อตและประวัติซ่อม เชื่อมรหัสแม่พิมพ์ ช่วงเวลาติดตั้ง เครื่องจักร รุ่นสินค้า วัตถุดิบ ค่าเครื่อง และผลตรวจ แล้วเปรียบเทียบกฎเดิมกับการเฝ้าดูสถิติและ AI ใช้ AI เพื่อแนะนำการตรวจในระยะแรก โดยคงขั้นตอนซ่อมและระบบความปลอดภัยเดิมไว้ ISO 17359 ให้แนวทางทั่วไปในการวางระบบเฝ้าติดตามสภาพเครื่องจักร ไม่ได้กำหนดอายุหรือเกณฑ์เสียหายเฉพาะแม่พิมพ์ของโรงงานใด
แยก “ทะเบียนแม่พิมพ์” ออกจาก “การตรวจสภาพ”
ทะเบียนบอกว่าแม่พิมพ์อยู่ที่ไหน ใครเป็นเจ้าของ ใช้ไปกี่รอบ และซ่อมอะไรแล้ว การตรวจสภาพถามว่าสัญญาณเปลี่ยนไปอย่างไรและควรดำเนินการอะไร หากรหัสแม่พิมพ์ไม่แน่นอน กราฟจากเซ็นเซอร์จะย้อนกลับไปหาประวัติของแม่พิมพ์ไม่ได้ โรงงานที่ย้ายแม่พิมพ์ข้ามเครื่องหรือสลับแม่พิมพ์บนเครื่องเดียวต้องเก็บช่วงเวลาเริ่มและสิ้นสุดการติดตั้ง พร้อมรุ่นแม่พิมพ์และรหัสชิ้นงาน การฝึกโมเดลตามรหัสเครื่องเพียงอย่างเดียวอาจรวมข้อมูลคนละแม่พิมพ์เข้าด้วยกัน
จำนวนช็อตยังจำเป็น แต่เป็นปริมาณการใช้งาน ไม่ใช่การวัดความสึกโดยตรง สูตรเรซิน สารเสริมแรง อุณหภูมิ คุณภาพน้ำหล่อเย็น การหล่อลื่น ความหนาแผ่นโลหะ วิธีตั้งเครื่อง และประวัติซ่อมเปลี่ยนอัตราการเสื่อมได้ กฎเปลี่ยนตามจำนวนช็อตหรือปฏิทินที่ใช้อยู่จึงควรเป็นเส้นฐานสำหรับเปรียบเทียบ AI แยกงบของการปรับทะเบียน การต่อสัญญาณ การตรวจชิ้นส่วนจริง การรวมข้อมูล การสร้างโมเดล และงานบำรุงรักษา ค่าใบอนุญาตซอฟต์แวร์อย่างเดียวไม่ครอบคลุมการเดินสาย การหยุดเครื่อง และการขออนุมัติจากเจ้าของแม่พิมพ์
นิยาม “หมดอายุ” ให้ตรงกับชิ้นส่วนและการซ่อม
แม่พิมพ์ฉีดพลาสติกอาจถือว่าถึงจุดซ่อมเมื่อสินค้าหลุดข้อกำหนด ผลิตได้ไม่เสถียร หรือเสี่ยงทำให้เครื่องจักรเสียหาย เหตุผลเหล่านี้ต้องแยกเป็นคนละป้ายกำกับ ครีบที่เพิ่มขึ้นอาจเกี่ยวกับผิวประกบแม่พิมพ์ แต่แรงปิดแม่พิมพ์หรือพฤติกรรมของวัสดุก็มีผล ห้ามให้ระบบสรุปจาก “สินค้ามีครีบ” เป็น “แม่พิมพ์สึก” โดยอัตโนมัติ หากสงสัยการหล่อเย็นเสื่อม ต้องแยกทางน้ำในแม่พิมพ์ออกจากท่อภายนอก ปั๊มและเครื่องควบคุมอุณหภูมิ
งานปั๊มโลหะใช้ความสูงของครีบ ขนาดรู คุณภาพผิวตัด และกราฟแรงกดเป็นเบาะแสของพันช์หรือดายได้ แต่ล็อตวัสดุ ความหนาแผ่น ตำแหน่งป้อน น้ำมันหล่อลื่น และความเร็วเครื่องก็ทำให้ค่าขยับ เอกสาร BRANKAMP ของ Marposs อธิบายการเฝ้าสัญญาณกระบวนการเพื่อป้องกันเครื่องมือ ตรวจการแตกหัก และดูการเปลี่ยนแปลงช้า เช่น การสึก เอกสารผู้ผลิตนี้เป็นตัวอย่างของสิ่งที่วัดได้ ไม่ใช่หลักฐานว่าโรงงานทุกแห่งจะทำนายวันหมดอายุได้ด้วยความแม่นยำเท่ากัน
เลือกแม่พิมพ์กลุ่มเล็กและรูปแบบเสียหายหนึ่งอย่างสำหรับโครงการนำร่อง ควรมีผลกระทบต่อการหยุดหรือคุณภาพชัดเจน ใช้ซ้ำ และตรวจย้อนรหัสกับผลซ่อมได้ ใบงานที่เขียนเพียง “ซ่อมแม่พิมพ์” โดยไม่มีตำแหน่ง สาเหตุ หรือผลหลังซ่อมอาจใช้สร้างคำตอบที่ถูกต้องไม่ได้ เก็บกรณีปกติ ช่วงตั้งเครื่อง เปลี่ยนวัตถุดิบ ทำความสะอาด และเหตุที่ตรวจแล้วไม่ใช่แม่พิมพ์เสียด้วย มิฉะนั้น AI อาจเรียนรู้ว่าทุกความผิดปกติเป็นการสึกของแม่พิมพ์
แม่พิมพ์ฉีดพลาสติกควรวัดอะไร
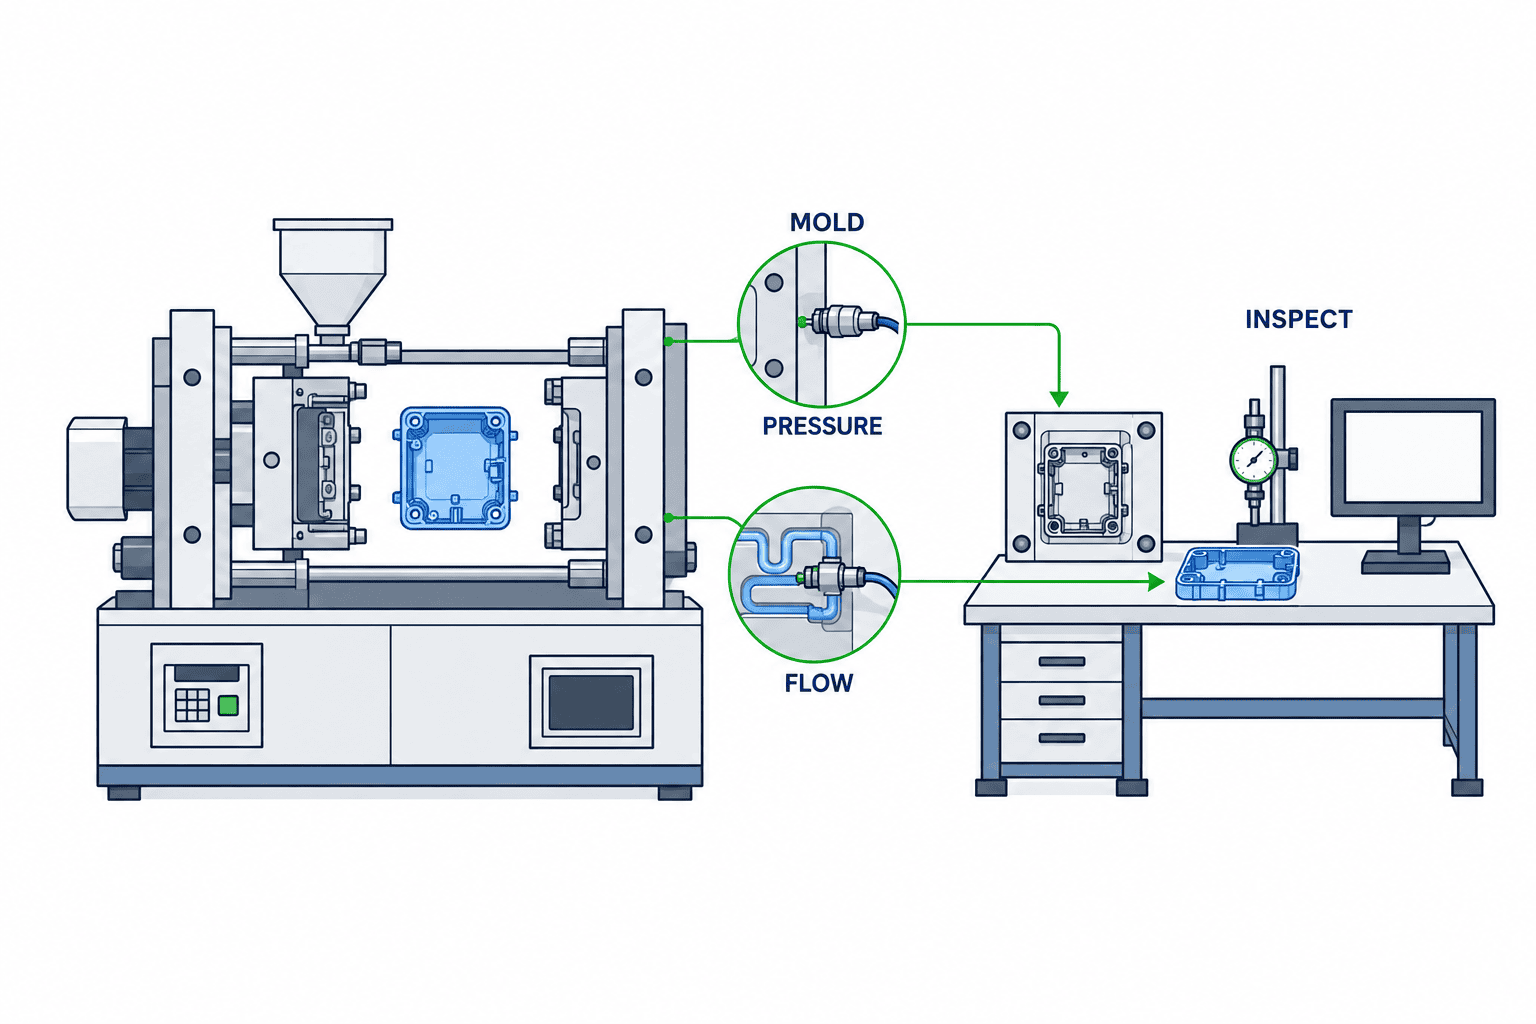
แรงดันในโพรงแม่พิมพ์ สะท้อนกระบวนการเติมและอัดคงแรงดัน Kistler อธิบายว่าตำแหน่งติดเซ็นเซอร์ต้องเลือกตามคุณลักษณะที่ต้องเฝ้าดู การตรวจชิ้นงานเติมไม่เต็มกับการตัดสินจุดเปลี่ยนไปช่วงอัดคงแรงดันใช้ตำแหน่งที่เหมาะสมต่างกัน จึงต้องตรวจว่าเซ็นเซอร์เดิมติดเพื่อจุดประสงค์ใด แรงดันที่เปลี่ยนเพียงอย่างเดียวไม่พิสูจน์ว่าแม่พิมพ์สึก เพราะวัตถุดิบ เครื่องและการตั้งค่าก็เปลี่ยนกราฟได้
ระบุอุณหภูมิให้ชัดว่าเป็นผิวแม่พิมพ์ จุดใกล้โพรง น้ำหล่อเย็นขาเข้า ขาออก หรือค่าตั้งเครื่อง การตั้งค่าเดิมไม่ได้รับประกันว่าความร้อนที่เกิดจริงเหมือนเดิม งานวิจัยปี 2026 ทดลองใช้ข้อมูลอุณหภูมิใกล้โพรงเพื่อตรวจชิ้นงานเติมไม่เต็ม งานนั้นสนับสนุนการเฝ้าภาวะกระบวนการในเงื่อนไขการทดลอง ไม่ใช่การพิสูจน์อายุคงเหลือของแม่พิมพ์ หากสงสัยทางน้ำอุดตัน ให้ดูอัตราไหล ผลต่างอุณหภูมิ เวลารอบ การโก่งของชิ้นงาน และตรวจทั้งท่อกับเครื่องควบคุมอุณหภูมิ
สัญญาณอื่นอาจเป็นเวลาการคืนตัวของเข็มกระทุ้ง กระแสมอเตอร์ เสียงหรือการสั่น ความเร็วฉีด แรงปิดแม่พิมพ์ และมิติสินค้า ไม่ต้องติดทุกเซ็นเซอร์ตั้งแต่วันแรก เลือกสัญญาณที่เก็บได้ปลอดภัย เปลี่ยนก่อนถึงเวลาซ่อม และช่วยแยกสาเหตุทางเลือก หากห้ามเจาะแม่พิมพ์ของลูกค้า ใช้แท็กที่มีอยู่บนเครื่อง การวัดภายนอก และการตรวจชิ้นส่วนจริงตามแผนก่อน การดัดแปลงแม่พิมพ์ต้องตรวจแบบ การรับประกัน และการอนุมัติของเจ้าของ

งานปั๊มโลหะต้องเก็บประวัติรายชิ้นส่วน
กราฟแรงต่อสโตรก ค่าแรงสูงสุด เซ็นเซอร์ความเครียด ตำแหน่งป้อน และผลวัดครีบหรือขนาดรูเป็นข้อมูลตั้งต้น การเปลี่ยนเร็วอาจใช้ตรวจการแตกหัก การเปลี่ยนช้าอาจชี้ว่าควรตรวจคมตัด แต่การเปลี่ยนล็อตเหล็ก การเจียรลับ ความเร็ว หรือจุดยึดเซ็นเซอร์ก็ทำให้กราฟเปลี่ยน ต้องเก็บจำนวนสโตรกรวม จำนวนหลังซ่อม และวันที่เปลี่ยนพันช์หรืออินเสิร์ตแต่ละตัว การลับคมพันช์ตัวหนึ่งไม่ได้รีเซ็ตสภาพของทุกสถานีใน progressive die
การป้องกันการแตกหักในสโตรกปัจจุบันเป็นงานคนละช่วงเวลากับการวางแผนลับคมก่อนหยุดตามแผน อย่าใช้คะแนน AI แทนวงจรป้องกันเครื่องมือหรือระบบความปลอดภัยที่ผ่านการตรวจแล้ว เริ่มจากคำแนะนำให้ช่างตรวจ และประเมินความเสี่ยงต่างหากหากจะเชื่อมเข้าคำสั่งหยุดเครื่อง
เชื่อมข้อมูลด้วย “รหัสแม่พิมพ์ × ช่วงติดตั้ง × เหตุการณ์ผลิต”
เก็บรหัสและรุ่นแม่พิมพ์ รหัสเครื่อง ช่วงเริ่มและจบการติดตั้ง รุ่นสินค้า วัตถุดิบ สูตรผลิต จำนวนช็อตหรือสโตรก เวลาเซ็นเซอร์ ผลตรวจ และเหตุการณ์ซ่อม ระบุว่าเวลาเป็นเวลาไทยหรือ UTC เมื่อย้ายแม่พิมพ์ข้ามเครื่องต้องปิดช่วงเดิมและเปิดช่วงใหม่ ทำตารางเทียบรหัสแม่พิมพ์ของลูกค้ากับรหัสภายใน ชื่อเครื่องที่หน้างานกับแท็ก PLC และรหัสสินค้ากับรุ่นแบบ สิ่งเหล่านี้ป้องกันการนำสัญญาณผิดเครื่องไปผูกกับแม่พิมพ์
ใบซ่อมควรแยกอาการ ชิ้นส่วนที่สงสัย สิ่งที่พบจริง วิธีแก้ อะไหล่ และการอนุมัติกลับเข้าผลิต สาเหตุที่ยังไม่ยืนยันต้องคงสถานะไม่ยืนยัน เก็บกรณีที่ตรวจพบว่าเกิดจากเม็ดพลาสติก ตัวป้อน เครื่อง หรือเซ็นเซอร์ด้วย งานศึกษาของ NIST เรื่องบันทึกซ่อมชี้ว่าข้อค้นพบขึ้นกับคุณภาพข้อมูลตั้งต้น การจัดใบงานให้ชัดมีประโยชน์ต่อการแก้ปัญหาปัจจุบัน แม้ยังไม่สร้าง AI อ่านแนวคิดการเตรียมข้อมูลอื่น ๆ ในคู่มือความพร้อมข้อมูลสำหรับ AI โรงงาน
ถ่ายภาพจุดตรวจด้วยมุม ระยะ และชื่อชิ้นส่วนที่คงที่ บันทึกค่ามิติพร้อมเครื่องมือและตำแหน่งวัด เมื่อเปลี่ยนอินเสิร์ตต้องเก็บประวัติชิ้นส่วนนั้นแม้ยังใช้ตัวแม่พิมพ์เดิม หากผู้ผลิตแม่พิมพ์ภายนอกเป็นผู้ซ่อม ให้ตกลงว่าผลตรวจใดจะส่งกลับมายังโรงงาน มิฉะนั้นไม่อาจเทียบสัญญาณ AI กับสภาพจริงได้
เปรียบเทียบ AI กับวิธีพื้นฐานสามแบบ
หนึ่งคือกฎตามจำนวนช็อตหรือปฏิทินที่โรงงานใช้อยู่ สองคือช่วงปกติของสัญญาณสำหรับแม่พิมพ์และเงื่อนไขผลิตนั้น สามคือตารางตัดสินใจที่รวมผลคุณภาพกับประวัติตรวจ AI ควรพิสูจน์ว่าให้เวลาเตรียมซ่อมเพิ่ม ลดการตรวจที่ไม่จำเป็น หรือพลาดเหตุเสื่อมน้อยลงเมื่อเทียบกับวิธีเหล่านี้ คะแนนความแม่นยำเพียงค่าเดียวไม่บอกว่าการแจ้งเตือนมาทันรอบหยุดเครื่องหรือไม่
แบ่งข้อมูลฝึกและทดสอบตามเวลา ข้อมูลสาเหตุที่เขียนหลังซ่อมไม่ควรเป็นข้อมูลเข้าของการทำนายก่อนซ่อม แยกการทดสอบอนาคตของแม่พิมพ์เดิมกับแม่พิมพ์ใหม่ ห้ามนำเกณฑ์จากรูปทรงหรือจุดเซ็นเซอร์หนึ่งไปใช้ทุกแม่พิมพ์โดยไม่ตรวจซ้ำ หากเหตุเสียหายที่ยืนยันมีน้อย การตรวจความผิดปกติจากสภาพปกติอาจซื่อตรงกว่าการบอกจำนวนช็อตคงเหลือ แต่คะแนนผิดปกติยังไม่ใช่คำวินิจฉัยว่าสึก
NIST อธิบายการประเมินการบำรุงรักษาที่อาศัยการตรวจสภาพ โดยมองทั้งตัวชี้วัดของอัลกอริทึมและผลต่อการผลิต โรงงานควรนับว่าคำเตือนช่วยจองช่าง สั่งอะไหล่ และวางแผนเปลี่ยนแม่พิมพ์ได้จริงหรือไม่ ตรวจตัวอย่างแม่พิมพ์ที่ AI ไม่เตือนด้วย ไม่เช่นนั้นจะไม่รู้จำนวนที่ระบบพลาด เมื่อมีคำเตือนแต่ตรวจไม่พบความเสียหาย ให้ตรวจเรื่องวัตถุดิบ การตั้งเครื่อง เซ็นเซอร์และการทำความสะอาดก่อนตีตราว่าเตือนผิด
หน้าจอที่ใช้ได้จริงและแผนสำรอง
หน้าจอควรแสดงแม่พิมพ์และชิ้นส่วน สูตรผลิตปัจจุบัน สัญญาณที่เปลี่ยน เวลาข้อมูลล่าสุด เหตุผลที่แจ้ง งานตรวจที่แนะนำ ผู้รับผิดชอบและกำหนดเวลา คะแนน AI เป็นข้อมูลประกอบ หากข้อมูลหาย เซ็นเซอร์เสีย หรือเป็นแม่พิมพ์นอกขอบเขต ให้แสดงว่า “ไม่สามารถคาดการณ์” และกลับไปใช้แผนตรวจเดิม ระบุผู้รับคำเตือนกะกลางคืนและผู้อนุมัติเริ่มผลิตใหม่
เริ่มทดลองแบบดูเงียบ ๆ โดยไม่สั่งเครื่องหรือระบบความปลอดภัย เก็บการตอบสนองของช่างและผลตรวจจริง เมื่อเปลี่ยนรุ่นวัตถุดิบ เครื่อง อินเสิร์ต หรือเซ็นเซอร์ ต้องทบทวนว่าเส้นฐานยังใช้ได้หรือไม่ บันทึกเวอร์ชัน เกณฑ์ เหตุผล ผู้อนุมัติและวิธีย้อนกลับ การเตือนน้อยลงหลังอัปเดตไม่ใช่ความสำเร็จหากจำนวนที่พลาดเพิ่มขึ้น
กำหนดจำนวนคำเตือนให้ทีมรับมือได้จริง
แม้คะแนนทางสถิติดูดี แต่ระบบที่ส่งคำเตือนมากกว่าจำนวนงานที่ช่างตรวจได้ในหนึ่งกะก็ใช้งานจริงยาก จัดลำดับตามความสำคัญของแม่พิมพ์ แผนผลิตครั้งถัดไป แม่พิมพ์สำรอง เวลาที่ต้องใช้ตรวจ ชิ้นส่วนที่สงสัย และความจำเป็นต้องกักสินค้า สัญญาณซ้ำจากแม่พิมพ์และเหตุการณ์เดียวควรต่อท้ายงานเดิม ไม่เปิดใบงานใหม่ทุกช็อต เก็บกราฟแรงหรือแรงดัน รหัสสินค้า ล็อตวัตถุดิบ และช่วงเวลาติดตั้งตามสภาพ ณ วันที่แจ้ง เพื่อย้อนดูเหตุผลการตัดสินใจได้ภายหลัง
ผู้รับคำเตือนอาจไม่ใช่คนทำทุกขั้นตอน ฝ่ายคุณภาพตรวจสินค้า ช่างแม่พิมพ์ตรวจชิ้นส่วนจริง และฝ่ายแผนผลิตจองช่วงเปลี่ยนแม่พิมพ์ จึงต้องระบุผู้รับผิดชอบ กำหนดเวลา และการส่งต่องาน หากกะกลางคืนเปิดแม่พิมพ์ไม่ได้ ให้กำหนดวิธีติดตามชั่วคราวและข้อมูลที่ต้องส่งให้กะเช้า บันทึกเหตุผลที่ผู้รับผิดชอบเลื่อนการตรวจด้วย เพราะอุปสรรคอาจอยู่ที่ขั้นตอนทำงาน ไม่ใช่เกณฑ์ AI
การหยุดผลิตเพื่อเปิดแม่พิมพ์มีต้นทุน จึงควรเลือกตรวจรูปแบบเสียหายสำคัญ จุดที่ยืนยันได้ และช่วงที่หยุดเครื่องได้จริง แม้ AI ไม่เตือน ก็ควรสุ่มตรวจแม่พิมพ์บางส่วนต่อไป ไม่เช่นนั้นจะมองไม่เห็นกรณีที่ระบบพลาด ให้ฝ่ายคุณภาพกับซ่อมบำรุงพิจารณาหลักฐานจากชิ้นส่วนเดียวกันและบันทึกเหตุผลก่อนเปลี่ยนเกณฑ์
ตกลงหน้าที่กับผู้ผลิตแม่พิมพ์
สำหรับแม่พิมพ์ยืมหรือแม่พิมพ์ของลูกค้า โรงงานอาจอ่านสัญญาณเครื่องได้ แต่ไม่มีอำนาจเปิดแม่พิมพ์หรือติดเซ็นเซอร์เอง ตรวจสัญญาและสิทธิ์ในแบบก่อน ตกลงกับผู้ผลิตแม่พิมพ์ภายนอกว่าต้องส่งหลักฐานสภาพใดเพื่อร่วมตัดสินใจซ่อม และภาพถ่าย ค่ามิติ หรือกราฟใดเป็นข้อมูลลับ เมื่อผู้ผลิตพบตำแหน่งเสียหายและดำเนินการแก้ไข ให้เชื่อมผลนั้นกลับไปยังรหัสเหตุการณ์ผลิตของโรงงาน ข้อมูลปิดวงจรนี้เป็นพื้นฐานสำหรับตรวจสอบคำทำนายครั้งต่อไป
สำรวจหน้างาน ทดลอง FAT และ SAT
รวบรวมแบบแม่พิมพ์ ทะเบียน ใบซ่อม แท็กเครื่อง แผนตรวจ และเหตุหยุดฉุกเฉิน เลือกความเสียหายหนึ่งแบบแล้วตรวจความครบของรหัส เวลา และผลยืนยัน หากข้อมูลสภาพจริงยังไม่พอ ให้เริ่มปรับการวัดและบันทึกก่อนสัญญาว่าจะสร้างโมเดล ระยะทดลองใช้สัญญาณเดิมก่อน เพิ่มเซ็นเซอร์เมื่อระบุตำแหน่งและจุดประสงค์ได้ คงแผนซ่อมเดิมขณะเปรียบเทียบผล AI
FAT ตรวจรับการเชื่อมข้อมูล สิทธิ์ หน้าจอ และการแสดงข้อยกเว้น SAT ตรวจเหตุการณ์จริงกับรหัสแม่พิมพ์และใบงาน ทดสอบกรณีเซ็นเซอร์หลุด ย้ายแม่พิมพ์ เปลี่ยนวัสดุ เวลาไม่ตรง เครือข่ายล่ม และสถานะหลังซ่อม ตกลงล่วงหน้าว่าเงื่อนไขใดเปิดใช้จริง และเมื่อใดต้องย้อนกลับไปกฎเดิม การตรวจชิ้นส่วนจริงยังเป็นหลักฐานสำหรับการยืนยันสภาพ
ตรวจว่า AI ช่วยตัดสินใจซ่อมจริงหรือไม่
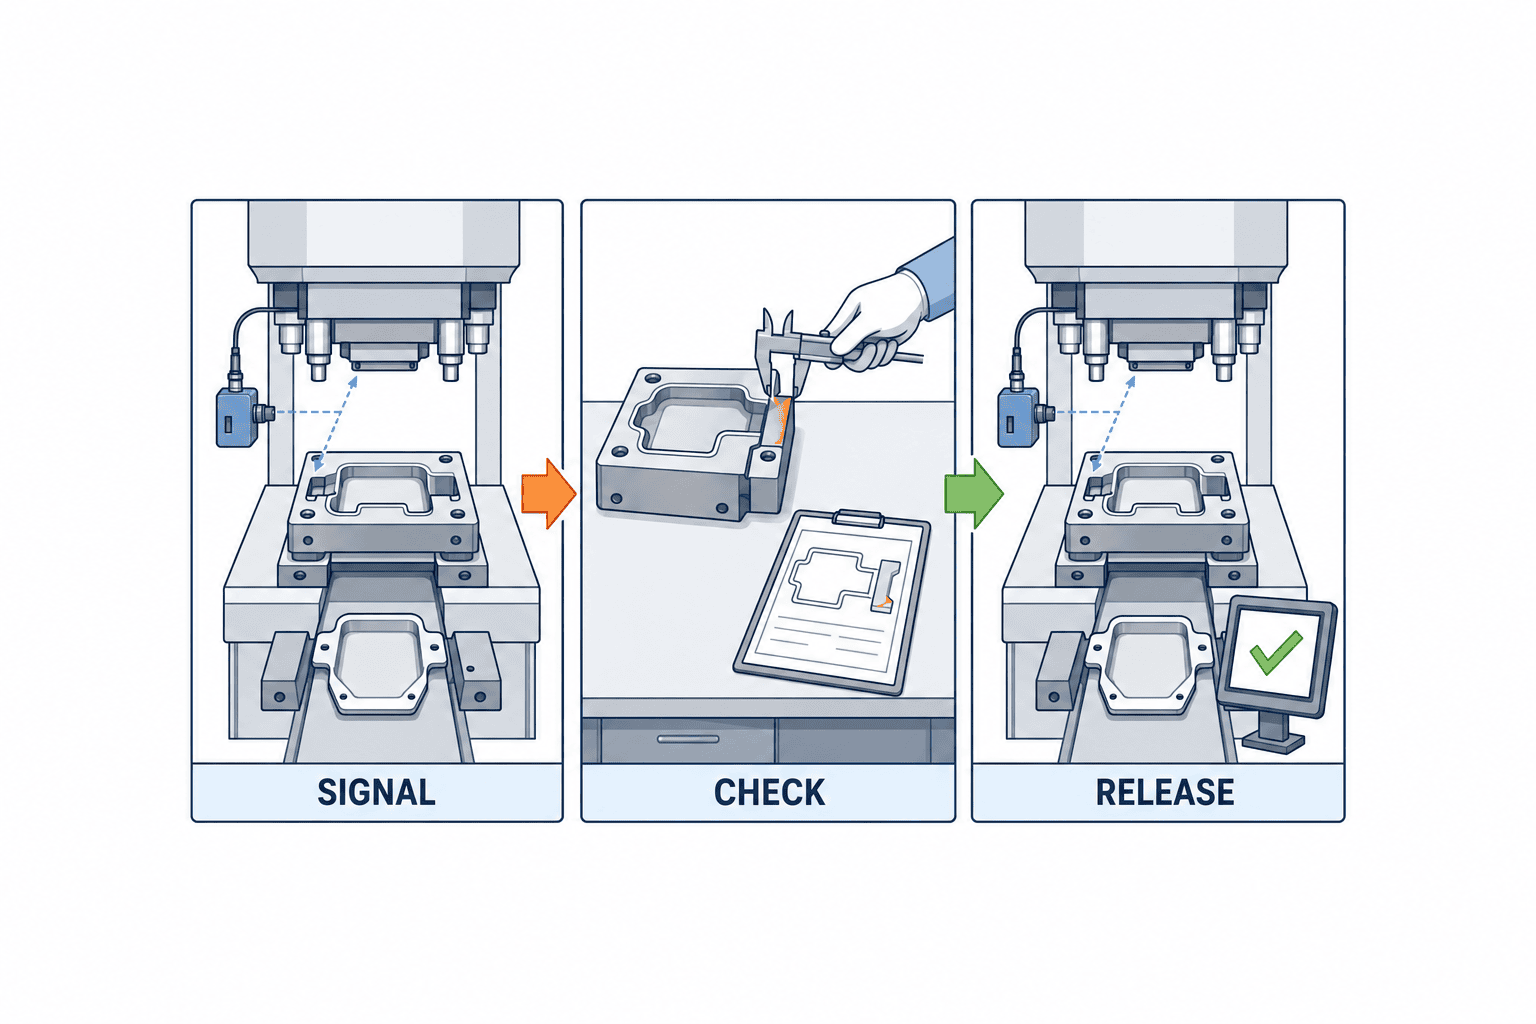
คะแนนที่สูงขึ้นหลังช่างพบความเสียหายแล้ว ไม่ช่วยวางแผน ให้บันทึกเวลาแยกกัน: เวลาที่ระบบอาจเตือน เวลาเห็นคำเตือน เวลาที่เข้าตรวจได้ และเวลาที่ยืนยันสภาพจริง ประโยชน์คือเวลาที่เหลือพอเตรียมอะไหล่ ผู้ผลิตแม่พิมพ์ หรือช่วงหยุดตามแผน ตรวจทั้งการเตือนเกิน การพลาด และภาระงาน ควรสุ่มตรวจแม่พิมพ์ที่ไม่ถูกเตือนด้วยเพื่อวัดการพลาดได้จริง
กำหนดระยะเตือนให้ตรงรอบวางแผน
สัญญาณแตกในจังหวะปั๊มกับคำแนะนำสำหรับรอบซ่อมสัปดาห์หน้าเป็นคนละงาน เริ่มจากวันที่ต้องตัดสินใจ แล้วเลือกระยะเตือนที่พอจัดเตรียมงาน ยิ่งเตือนล่วงหน้านาน ความไม่แน่นอนมักยิ่งมาก จึงแยก “เฝ้าดูเพิ่ม” “นัดตรวจ” และ “หยุดใช้แม่พิมพ์” ไม่เชื่อมคะแนน AI ที่ยังทดลองเข้าวงจรหยุดเครื่องเพื่อความปลอดภัย
เก็บข้อค้นพบของช่างเป็นป้ายกำกับ
บันทึกอาการ ชิ้นส่วนที่สงสัย ผลหลังเปิดตรวจ การแก้ไข การทดลองหลังซ่อม และสาเหตุสุดท้ายแยกกัน “ซ่อมแม่พิมพ์” อย่างเดียวไม่พอ หากปัญหาเกิดจากวัสดุหรือการตั้งเครื่อง ให้เก็บเป็นกรณีที่ไม่ได้เกิดจากแม่พิมพ์ เมื่อเปลี่ยนอินเสิร์ตหรือพั้นช์ ให้เก็บจำนวนใช้งานรวมของแม่พิมพ์และเริ่มนับใหม่เฉพาะชิ้นส่วน
แยกผลของเครื่อง วัสดุ และการเปลี่ยนแม่พิมพ์
การย้ายแม่พิมพ์ไปอีกเครื่อง เปลี่ยนเกรดวัสดุ หรือปรับเครื่องควบคุมอุณหภูมิ ทำให้สัญญาณเปลี่ยนได้โดยไม่ใช่การสึก บันทึกการเปลี่ยนเครื่อง วัสดุ จุดติดเซ็นเซอร์ การลับคม และรุ่นแม่พิมพ์ เทียบหน่วย ช่วงเก็บข้อมูล และจุดเริ่มของกราฟให้ตรง เมื่ออัปเดตโมเดล ให้คงชุดทดสอบเดิมไว้ การเตือนลดลงในช่วงเปลี่ยนสินค้าไม่ได้ยืนยันว่าโมเดลดีขึ้น
ข้อผิดพลาดที่พบบ่อย
- ใช้จำนวนช็อตแทนสภาพ: จำนวนบอกการใช้งาน แต่ต้องยืนยันการเสื่อมด้วยสภาพจริง
- มองของเสียทุกชิ้นว่าเกิดจากแม่พิมพ์: ตรวจวัสดุ การตั้งเครื่อง ระบบน้ำ และเซ็นเซอร์
- ลบประวัติหลังซ่อม: แยกประวัติตัวแม่พิมพ์ อินเสิร์ต และพั้นช์
- ใช้คะแนนเดียวกับทุกแม่พิมพ์: แสดงว่า “คาดการณ์ไม่ได้” นอกขอบเขตที่ทดสอบ
- เลือกโมเดลจากความแม่นยำอย่างเดียว: เทียบภาระตรวจ การเตือนเกิน และการพลาดกับกฎพื้นฐาน
คำถามสิบข้อก่อนขอใบเสนอราคา
- แม่พิมพ์ ชิ้นส่วน และรูปแบบความเสียหายใดอยู่ในขอบเขต?
- ระบบให้ความผิดปกติ คำแนะนำตรวจ กำหนดซ่อม หรืออายุคงเหลือ และใครตัดสินใจสุดท้าย?
- เชื่อมรหัสแม่พิมพ์ ช่วงติดตั้ง ผลตรวจ และใบซ่อมอย่างไร?
- ใช้การวัดสภาพจริงแบบใดเป็นคำตอบ และใครจัดประเภทใบงานเก่าที่กำกวม?
- ใช้สัญญาณเดิมใด ต้องดัดแปลงแม่พิมพ์ตรงไหน และใครอนุมัติ?
- เมื่อเปลี่ยนวัสดุ ลับคม เปลี่ยนอินเสิร์ต หรือย้ายเครื่อง โมเดลทำอะไร?
- เปรียบเทียบกฎจำนวนช็อตกับ AI โดยนับการพลาดและเตือนเกินอย่างไร?
- ข้อมูลหายหรือแม่พิมพ์นอกขอบเขต ระบบแสดงอะไรและกลับไปใช้ขั้นตอนใด?
- แบบแม่พิมพ์และข้อมูลผลิตอยู่ที่ไหน ใครเข้าถึง และคืนข้อมูลเมื่อเลิกสัญญาอย่างไร?
- เกณฑ์ FAT/SAT การอบรม ดูแลโมเดล และค่าใช้จ่ายทดสอบซ้ำเป็นของใคร?
ใบเสนอราคาควรแยกค่าเชื่อมข้อมูล เซ็นเซอร์ เวลาหยุดแม่พิมพ์ การตรวจจริง และดูแลโมเดล ผลคุ้มค่าต้องโยงกับเหตุที่เลือก เช่น หยุดฉุกเฉิน กักสินค้า ตรวจมากเกิน หรือเตรียมแม่พิมพ์สำรองไม่ทัน อย่าใช้เปอร์เซ็นต์แม่นยำหรือระยะคืนทุนทั่วไปโดยไม่มีตัวเลขฐานของโรงงาน
คำถามที่พบบ่อยเกี่ยวกับ AI คาดการณ์อายุแม่พิมพ์
ต้องมีข้อมูลอะไรเพื่อเริ่ม AI คาดการณ์อายุแม่พิมพ์?
เริ่มจากรหัสแม่พิมพ์และชิ้นส่วน ช่วงติดตั้ง จำนวนช็อตหรือจังหวะปั๊ม วันที่ตรวจ การซ่อม และผลตรวจจริง เพิ่มแรงดัน อุณหภูมิ อัตราน้ำหล่อเย็น กราฟแรง และผลตรวจสินค้าเฉพาะรูปแบบความเสียหายที่เลือก สาเหตุในใบซ่อมที่ยังไม่ยืนยันต้องคงเป็นข้อมูลไม่แน่นอน ไม่ใช่ป้ายกำกับสำหรับฝึก AI
ใช้โมเดลเดียวกับแม่พิมพ์ฉีดและแม่พิมพ์ปั๊มได้ไหม?
ชิ้นส่วน สัญญาณ และวิธีซ่อมต่างกัน ระบบรหัสและขั้นตอนจัดการคำเตือนใช้ร่วมกันได้ แต่เป้าหมายการคาดการณ์และเกณฑ์รับงานต้องทดสอบตามกลุ่มแม่พิมพ์และชิ้นส่วน การนำไปใช้กับแม่พิมพ์ใหม่หรือเงื่อนไขใหม่ต้องตรวจแยก
คิดความคุ้มค่าอย่างไร?
ใช้ประวัติหยุดฉุกเฉิน กักสินค้า ซ่อมเร่งด่วน และตรวจมากเกินของโรงงานเอง รวมค่าเชื่อมข้อมูล ติดเซ็นเซอร์ หยุดเครื่อง ตรวจชิ้นส่วนจริง และดูแลระบบ หากเหตุเสียมีน้อย ให้ปรับช่วงประมาณการหลังทดลอง แทนการรับประกันระยะคืนทุนเดียว
เริ่มต้นที่โรงงานในไทย
หากสำนักงานใหญ่ถือแบบ โรงงานไทยถือใบซ่อม และผู้ผลิตแม่พิมพ์ภายนอกเป็นผู้ซ่อม ต้องตกลงการเข้าถึงผลตรวจและผู้ปิดงาน ใช้คำศัพท์ไทย–ญี่ปุ่นที่ตรงกันสำหรับตรวจ ซ่อม เปลี่ยน และอนุมัติผลิต ลดการกรอกซ้ำโดยดึงข้อมูลจากเครื่องและคุณภาพเท่าที่มี
เริ่มจากแม่พิมพ์ใช้ซ้ำไม่กี่ชุด เลือกชิ้นส่วนและการตัดสินใจหนึ่งอย่าง ทบทวนเหตุหยุดล่าสุด ผลตรวจจริง และสัญญาณย้อนหลัง แล้วเปรียบเทียบกฎจำนวนช็อตกับคำแนะนำจากสภาพจริง TOMAS TECH ช่วยเชื่อมทะเบียนแม่พิมพ์กับข้อมูลเครื่องและคุณภาพ ออกแบบโครงการนำร่อง และกำหนดเกณฑ์รับงาน เตรียมรายชื่อแม่พิมพ์ ใบซ่อมล่าสุด ตัวอย่าง log และปัญหาที่ต้องการแก้ แล้วติดต่อ TOMAS TECH
แหล่งอ้างอิง
- ISO 17359:2018 — แนวทางทั่วไปสำหรับการตรวจสภาพเครื่องจักร
- Kistler — แรงดันในโพรงแม่พิมพ์
- Kistler — การเลือกตำแหน่งเซ็นเซอร์ในงานฉีดพลาสติก
- Marposs BRANKAMP — การตรวจสภาพงานปั๊ม (เอกสารผู้ผลิต)
- Kudo และคณะ, International Journal of Automation Technology, 2026 (ศึกษาการตรวจชิ้นงานเติมไม่เต็ม ไม่ใช่การพิสูจน์อายุแม่พิมพ์)
- NIST — การประเมินการบำรุงรักษาจากการตรวจสภาพ
- NIST — การใช้บันทึกซ่อมเป็นข้อมูล


