


การนำระบบจัดการรับเข้าสินค้าสำเร็จรูปมาใช้ในโรงงาน ไม่ควรกำหนดให้การกด “เสร็จงาน” ที่สถานีสุดท้ายหมายถึงสินค้าพร้อมส่งทันที การจบงานของเครื่องจักร การรายงานผลผลิตตามคำสั่งผลิต การอนุมัติคุณภาพ การรับของจริงเข้าคลัง และการบันทึกสต็อกใน ERP เป็นเหตุการณ์คนละรายการ โรงงานในไทยต้องเชื่อมจำนวน เวลา ล็อต ตำแหน่ง และผู้รับผิดชอบของแต่ละเหตุการณ์ก่อนฝ่ายขายจะยืนยันของพร้อมส่งได้ บทความนี้เสนอขั้นตอน ข้อมูลที่ต้องมี คำถาม RFP และกรณีทดสอบ FAT/SAT สำหรับทีมที่เชื่อม MES, QMS, WMS และ ERP
เริ่มจากนิยาม “เสร็จ” สี่แบบให้ชัด
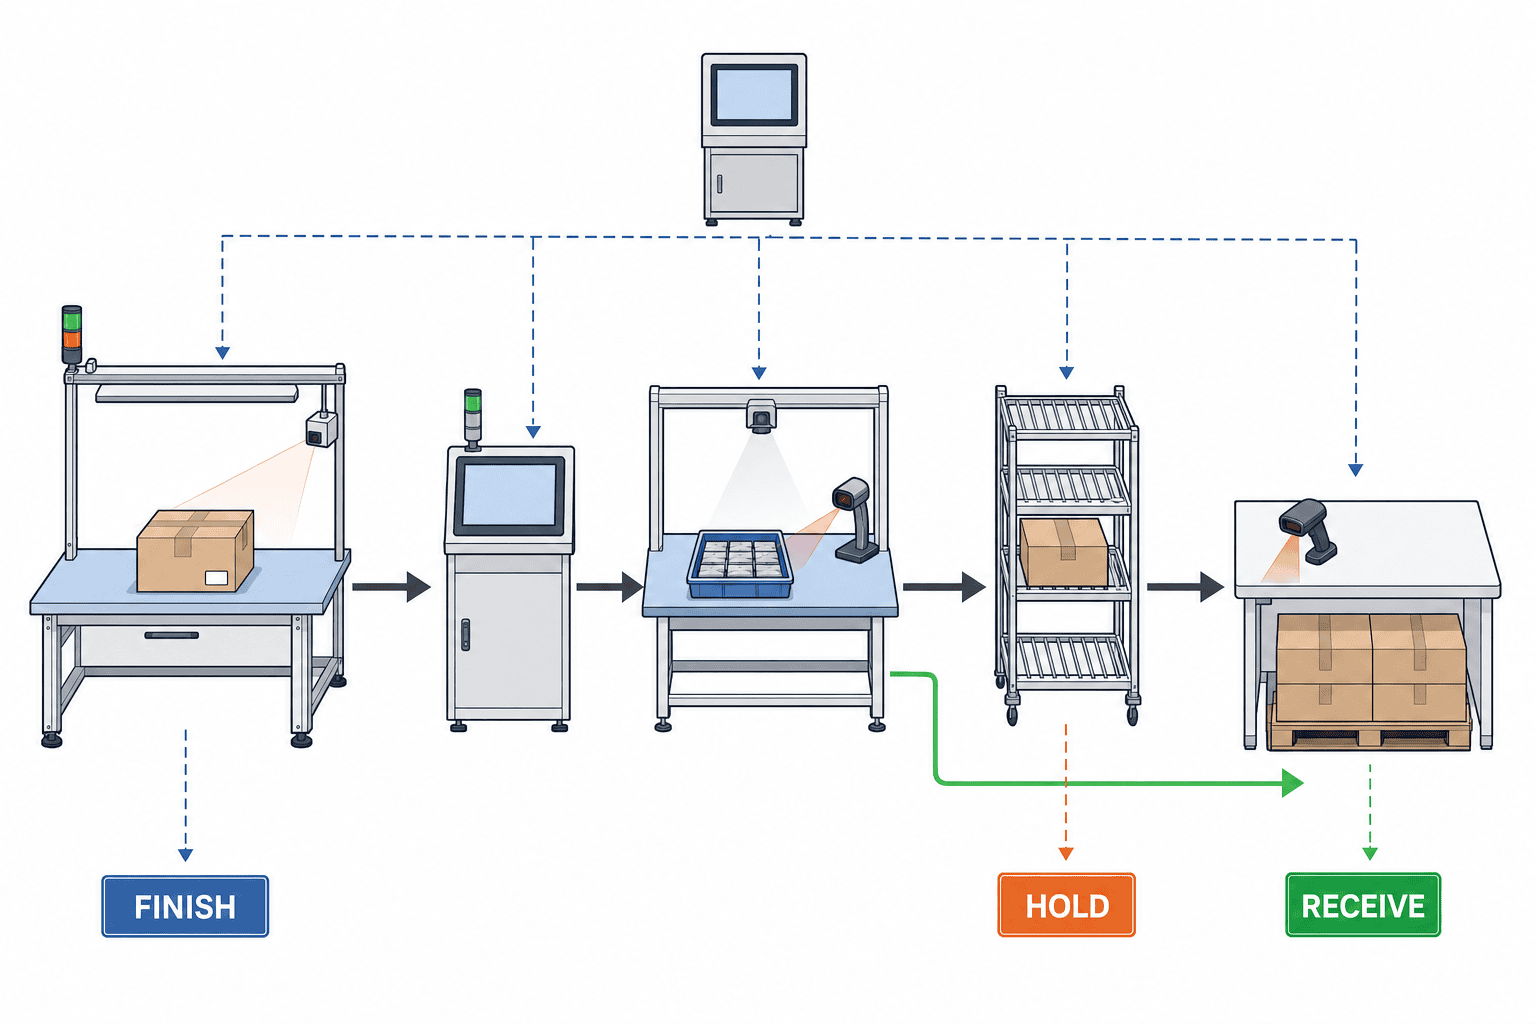
งานในขั้นตอนสุดท้ายเสร็จ หมายถึงพนักงานหรือเครื่องจักรจบการปฏิบัติงาน รายงานผลิตเสร็จ หมายถึงแจ้งจำนวนดีและเสียเทียบกับคำสั่งผลิต ตัดสินผลคุณภาพ หมายถึงผู้มีสิทธิ์อนุมัติปล่อยหรือกักสินค้า และ ยืนยันรับเข้าคลัง หมายถึงคลังรับภาชนะและระบุตำแหน่งจริง คำเหล่านี้เป็นนิยามที่โครงการต้องตกลง ไม่ใช่ชื่อหน้าจอสากล จุดที่สต็อกเพิ่มขึ้นขึ้นกับการตั้งค่าระบบ ตัวอย่างเช่น Microsoft Dynamics 365 รายงานผลิตเสร็จเพื่อย้ายผลผลิตเข้าสู่สต็อก และอาจสร้างใบตรวจคุณภาพกับงานนำเข้าชั้นเก็บตามการตั้งค่า ส่วน SAP S/4HANA รองรับการรับจากการผลิตและสต็อกรอตรวจ จึงไม่ควรสรุปว่ารายงานผลิตเสร็จเท่ากับพร้อมขายเสมอ ดู เอกสาร Microsoft และ เอกสาร SAP
| สถานะ | ผู้เริ่มและเจ้าของ | หลักฐาน | งานถัดไปที่อาจอนุญาต |
|---|---|---|---|
| งานขั้นสุดท้ายเสร็จ | พนักงานหรือเครื่อง | คำสั่ง ขั้นตอน เครื่อง เวลา จำนวน | เตรียมรายงานผลผลิต |
| รายงานผลิตเสร็จ | หัวหน้าผลิตหรือ MES | จำนวนดี/เสีย เหตุผล ล็อต/ซีเรียล | รอรับหรือรอตรวจ |
| ตัดสินคุณภาพ | ผู้มีอำนาจฝ่ายคุณภาพ | แผนตรวจ ผล การตัดสิน ผู้อนุมัติ | ปล่อยเฉพาะจำนวนที่ผ่าน |
| ยืนยันรับเข้าคลัง | พนักงานคลังหรือ WMS | ภาชนะ จำนวนรับจริง ตำแหน่ง | จัดเก็บ จอง ส่งออก |
คอลัมน์สุดท้ายเป็นนโยบายของโรงงานเอง บางระบบบันทึกสต็อกทางบัญชีก่อนปล่อยคุณภาพได้ ในกรณีนั้นต้องแยก “มีในบัญชี” กับ “พร้อมยืนยันส่ง” เอกสาร SAP แสดงการสร้างล็อตตรวจและการควบคุมสต็อกรอตรวจด้วยการตัดสินการใช้งาน ข้อสรุปด้านการออกแบบคือ ต้องกระทบยอดจำนวนตามสถานะ ไม่ใช่เพียงยอดรวมเดียว
เหตุใดหัวข้อนี้จึงต่างจากงานระหว่างผลิตและการเบิกวัสดุ
การจัดการงานระหว่างผลิต เน้นของค้างระหว่างขั้นตอน ส่วนการจัดการเบิกวัสดุ เน้นการจอง หยิบ และใช้วัสดุกับคำสั่งผลิต การรับเข้าสินค้าสำเร็จรูปเป็นปลายทางอีกด้านหนึ่ง: ผลิตอะไรออกมาจริง อยู่ในสถานะคุณภาพใด อยู่ในภาชนะใด คลังรับจริงเท่าใด และพร้อมส่งเมื่อใด การกลับรายการเบิกวัสดุโดยอัตโนมัติไม่สามารถแทนการรับล็อตที่ผ่านเพียงบางส่วน พาเลตที่แยก หรือฉลากผิดได้
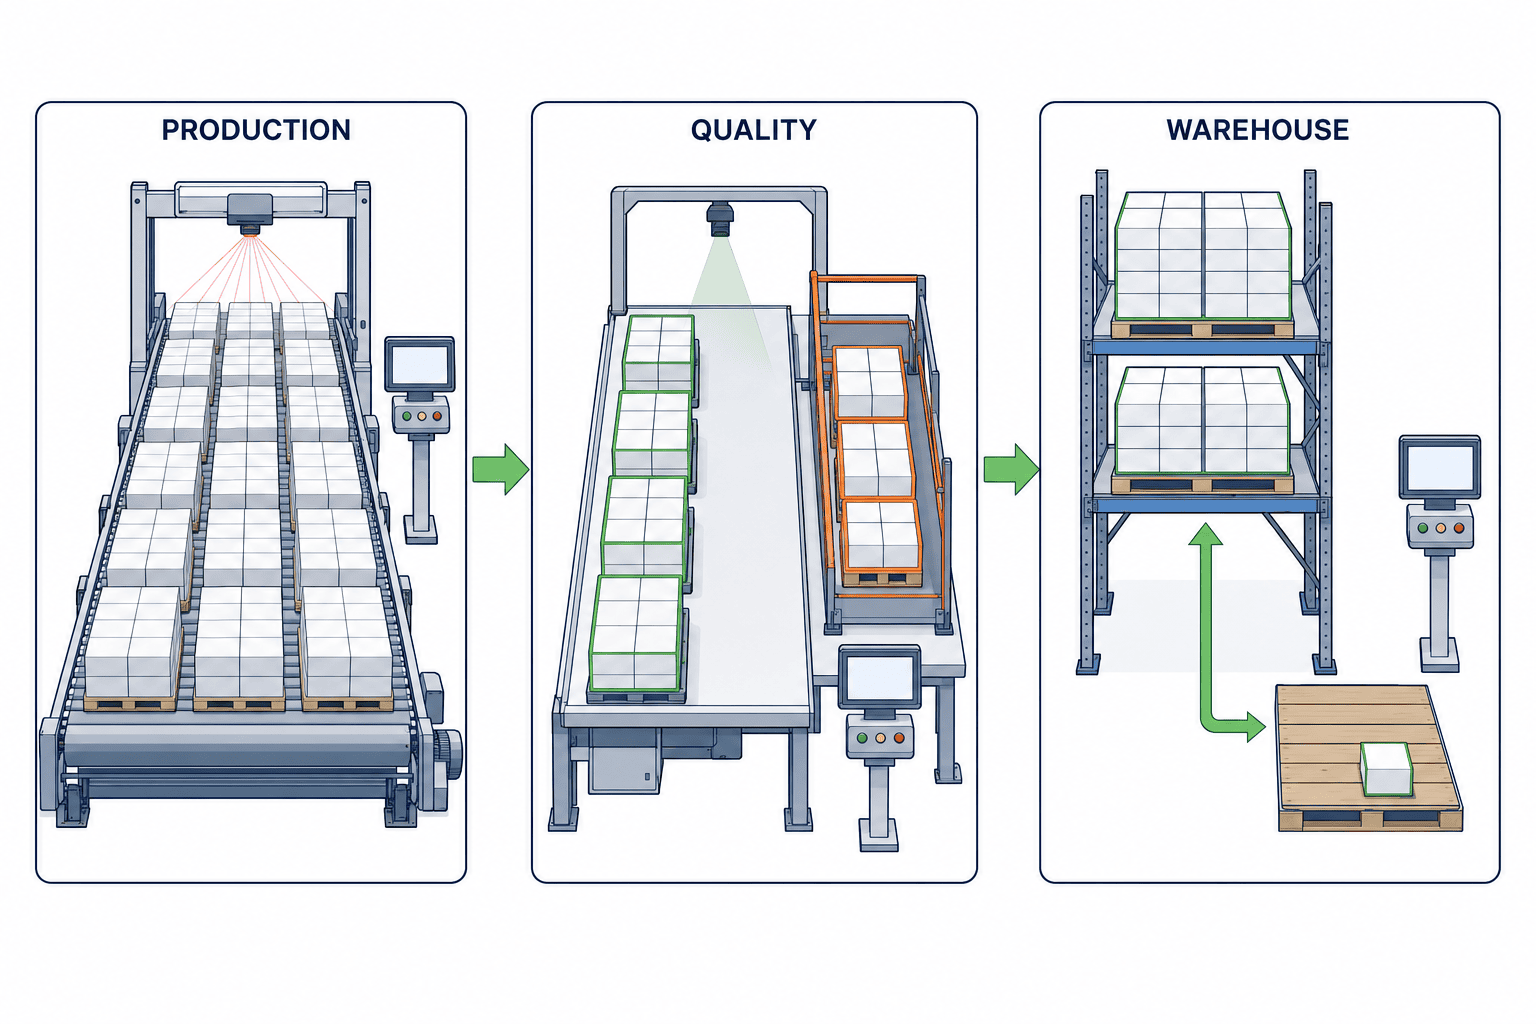
สมมติคำสั่งผลิต 100 ชิ้น ขั้นสุดท้ายรายงานชิ้นที่คาดว่าเป็นของดี 96 ชิ้น และของเสีย 4 ชิ้น ฝ่ายคุณภาพกัก 20 จาก 96 และอนุมัติ 76 ชิ้น คลังนำเข้าชั้นเก็บแล้วเพียง 70 จาก 76 ดังนั้นจำนวน “รายงานผลิตเสร็จ 96” “กักคุณภาพ 20” “ผ่าน 76” และ “มีตำแหน่งจัดเก็บ 70” ล้วนถูกต้องแต่หมายถึงคนละเรื่อง หากฝ่ายขายรับปาก 96 ชิ้น อาจส่งของยังไม่ผ่านตรวจหรือหาของไม่พบ หากนับผลผลิตเพียง 70 ชิ้น ประสิทธิภาพการผลิตก็ผิด ตัวเลขทั้งหมดเป็นตัวอย่างสมมติ ไม่ใช่ค่าเฉลี่ยอุตสาหกรรม ISA-95 เป็นกรอบการแลกเปลี่ยนข้อมูลระหว่างงานผลิตกับระบบธุรกิจ ควรกำหนดระบบที่เป็นข้อมูลหลักของแต่ละเหตุการณ์ก่อนเลือกหน้าจอ
ลำดับงานรับเข้าสินค้าสำเร็จรูป
1. ตรวจคำสั่งผลิต สินค้า และเวอร์ชัน
ก่อนรายงานผล ให้ตรวจเลขคำสั่งผลิต รหัสสินค้าสำเร็จรูป เวอร์ชันข้อกำหนด โรงงาน จำนวนตามแผน หน่วย และกฎกำหนดล็อต อย่าใช้ชื่อสินค้าที่พิมพ์อิสระเพื่อตัดสินคลังปลายทาง เมื่อแบบหรือขนาดบรรจุเปลี่ยน จำนวนสต็อกอาจถูกต้องแต่สินค้าไม่ตรงคำสั่งลูกค้า ให้เวอร์ชันในคำสั่งผลิตและฉลากอ้างอิงรหัสมาสเตอร์เดียวกัน และระบุสิ่งที่ต้องตรวจซ้ำเมื่อแก้คำสั่งระหว่างผลิต
2. แยกของดีที่รอตรวจ ของเสีย และผลลัพธ์อื่น
ช่อง “จำนวนผลิตเสร็จ” ช่องเดียวทำให้วิเคราะห์ yield ไม่ได้ ควรแยกของดีที่รอตรวจ ของเสียระหว่างกระบวนการ เศษทิ้ง งานรอรีเวิร์ก และผลพลอยได้หากเกี่ยวข้อง ขั้นตอนของ Microsoft มีช่องจำนวนดี จำนวนเสีย และสาเหตุ ส่วน Oracle Manufacturing รองรับผลตรวจที่เชื่อมกิจกรรมตามคำสั่งผลิต ตัวอย่างผลิตภัณฑ์เหล่านี้แสดงความเป็นไปได้ แต่โครงการต้องเขียนโมเดลสถานะของตนเอง ดู ขั้นตอน Microsoft และ ภาพรวม Oracle
3. ผูกล็อต ซีเรียล และภาชนะ
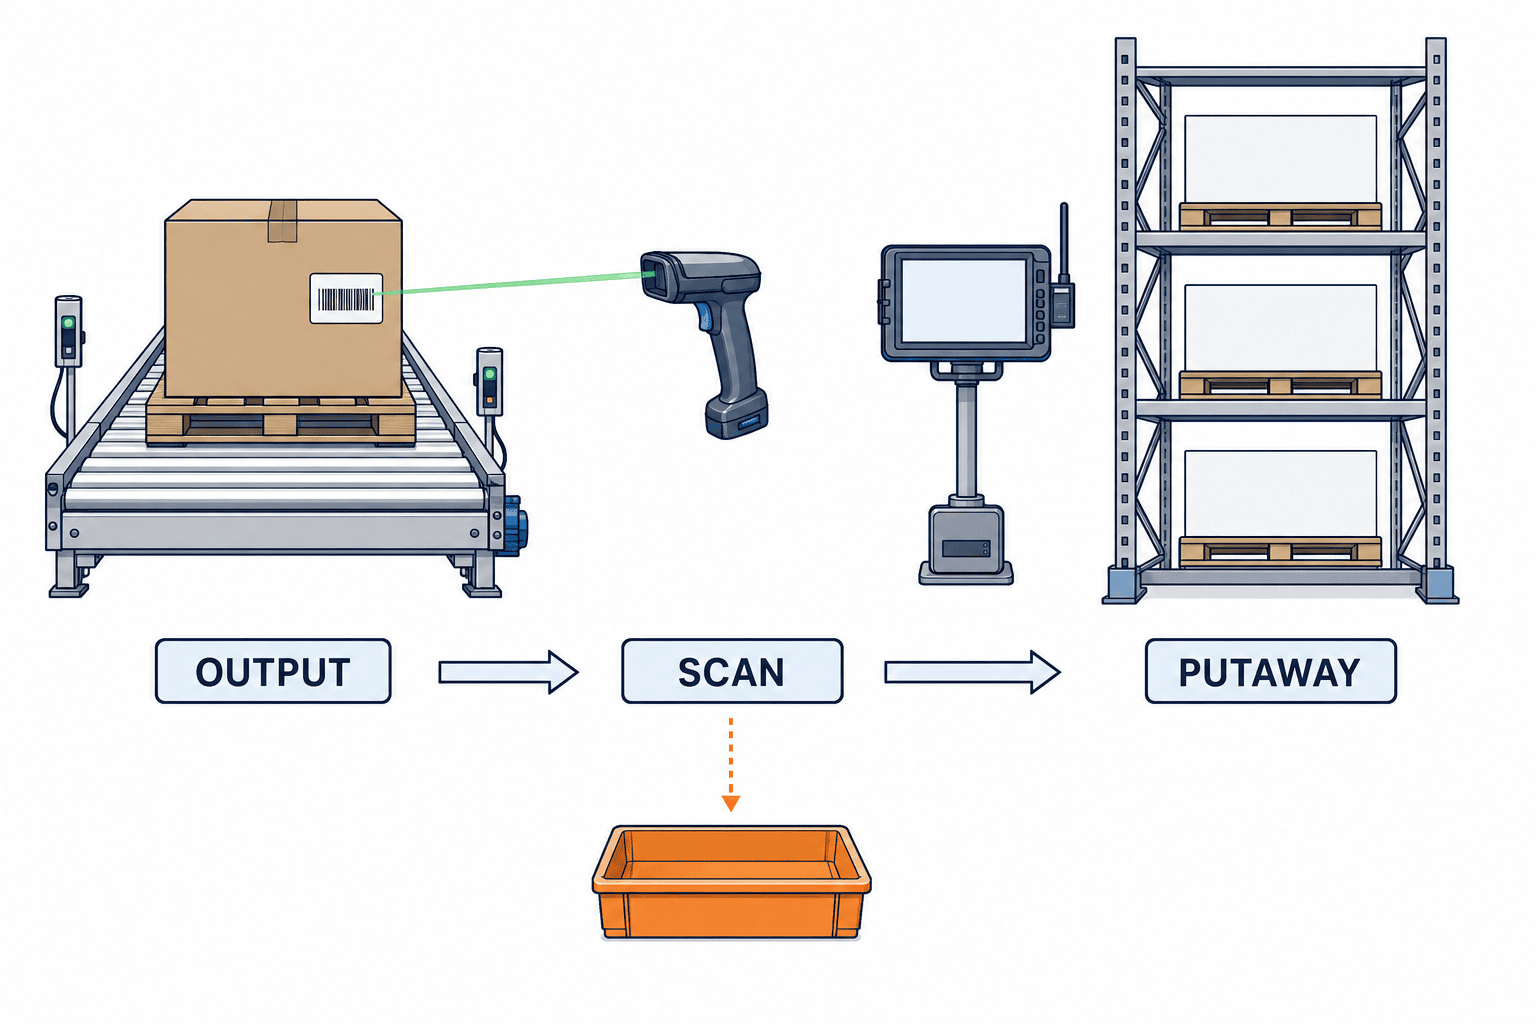
หากหนึ่งคำสั่งผลิตแยกเป็นหลายล็อต ต้องเก็บจำนวนแต่ละล็อตและความสัมพันธ์กับวัสดุต้นทาง สินค้าที่ติดตามซีเรียลต้องป้องกันการรายงานซีเรียลเดิมซ้ำ อย่าสับสนรหัสสินค้ากับรหัสพาเลต GS1 แยก GTIN สำหรับรายการสินค้า SSCC สำหรับหน่วยขนส่ง และข้อมูลล็อตต่างหาก แม้ใช้รหัสภายในโรงงาน ก็ควรแยกฟิลด์สินค้า ล็อต และภาชนะ เพื่อรองรับการจัดบรรจุใหม่และการเชื่อมระบบ ดู ข้อกำหนด GS1
4. กักของรอตรวจและปล่อยเฉพาะที่ผ่าน
สินค้าที่ต้องตรวจต้องมีแผนตรวจ หน่วยตัวอย่าง ผล ผู้ตัดสิน เวลา และกฎการผ่านบางส่วน อย่าปล่อยทุกชิ้นเป็นของพร้อมขายทันทีหลังรายงานผลิตเสร็จ ตัวอย่าง SAP สร้างล็อตตรวจและสต็อกคุณภาพเมื่อรับจากการผลิตหรือจัดซื้อ จากนั้นจึงย้ายของที่ผ่านไปยังตำแหน่งเก็บหลังตัดสินการใช้งาน ของที่ไม่ผ่านต้องมีขั้นตอนแยกต่างหาก กำหนดพื้นที่กักจริงและจุดส่งต่อไปยังการจัดการรีเวิร์ก ดู ตัวอย่าง SAP ด้านคุณภาพในคลัง
5. ยืนยันรับของจริงและนำเข้าชั้นเก็บ
รายงานจากฝ่ายผลิตอาจไม่เท่ากับของที่คลังรับ สแกนภาชนะที่จุดส่งออกจากฝ่ายผลิตและอีกครั้งที่จุดรับคลัง เปรียบเทียบรหัสภาชนะและจำนวน หากต่างให้เปิดรายการสอบสวน กำหนดผู้ตรวจและผู้อนุมัติ การบันทึกตำแหน่งชั้นเก็บทำให้สต็อกไม่ได้มีแค่ในบัญชีแต่หาเจอจริง Microsoft Dynamics 365 สามารถสร้างงานย้ายจากจุดผลผลิตไปยังชั้นเก็บเมื่อมีการตั้งค่า เป็นเหตุผลที่ควรแยกเหตุการณ์ผลิตเสร็จกับนำเข้าชั้นเก็บ
6. กระทบยอดสต็อกและต้นทุนใน ERP
การรับสินค้ามีผลต่อทั้งจำนวนและมูลค่า ทดสอบการเพิ่มของสต็อก การลงบัญชี และการปิดคำสั่งผลิตแยกกัน คู่มือ Microsoft อธิบายผลของรายงานผลิตเสร็จต่อสต็อกและบัญชีงานระหว่างทำ/สินค้าสำเร็จรูปตามการตั้งค่า และมีการปรับด้านการเงินเมื่อปิดคำสั่ง อย่าสมมติว่า ERP ของตนลงรายการในเวลาเดียวกันทุกขั้น ให้ฝ่ายบัญชีอนุมัติกรณีทดสอบรวมถึงสิ้นเดือน ดู การลงบัญชีการผลิตของ Microsoft
พจนานุกรมข้อมูลที่ต้องแนบ RFP
คำว่า “เชื่อม MES/WMS ได้” กว้างเกินกว่าจะเปรียบเทียบผู้ขาย ควรแนบรายการข้อมูลต่อไปนี้
| หมวด | ข้อมูลที่ควรพิจารณา | ความหมายที่ต้องตกลง |
|---|---|---|
| ตัวตนรายการ | Event ID เลขคำสั่งและบรรทัด เวลา | ขอบเขตการส่งซ้ำโดยไม่บันทึกซ้ำ |
| สินค้า | รหัสสินค้า เวอร์ชัน ล็อต/ซีเรียล | ผลิตอะไรตามข้อกำหนดใด |
| จำนวน | ดีที่รอตรวจ เสีย รีเวิร์ก รับจริง ผ่าน กัก | นับอะไรในแต่ละสถานะ |
| หน่วย | ชิ้น กล่อง กก. อัตราแปลง | ความสัมพันธ์หน่วยบรรจุและหน่วยหลัก |
| สถานที่ | ขั้นตอน จุดผลผลิต พื้นที่กัก ชั้นเก็บ | ของจริงอยู่ที่ไหน |
| คุณภาพ | แผนตรวจ ล็อตตรวจ ผล ผู้อนุมัติ | พร้อมใช้เมื่อใด |
| โลจิสติกส์ | รหัสภาชนะ/พาเลต เวอร์ชันฉลาก งานนำเข้าชั้น | ตามหาของอย่างไร |
| บัญชี | ฐานมูลค่า วิธีต้นทุน วันที่ลงรายการ เอกสาร | กระทบยอดจำนวนและมูลค่า |
ไม่ต้องบังคับทุกช่องกับทุกสินค้า แต่ต้องกำหนดความต่างระหว่างสินค้าที่ไม่ติดตามล็อต สินค้าติดล็อต ติดซีเรียล และชั่งน้ำหนัก แยก “ยังไม่เก็บข้อมูล” จาก “ไม่เกี่ยวข้อง” เพราะช่องว่างแบบเดียวกันตรวจย้อนหลังไม่ได้ แยกเวลาหน้าจออุปกรณ์ เวลาเซิร์ฟเวอร์ และเขตเวลา สำหรับหลายโรงงานในไทย ญี่ปุ่น และเวียดนาม ควรกำหนดเวลาบันทึก UTC และการแสดงตามท้องถิ่นให้ชัด
แบ่งความรับผิดชอบ MES, QMS, WMS และ ERP
จุดเริ่มต้นที่ใช้ได้คือ MES เป็นข้อมูลหลักของงานและผลผลิต QMS เป็นหลักของการตรวจและตัดสิน WMS เป็นหลักของภาชนะกับตำแหน่ง และ ERP เป็นหลักของมาสเตอร์ คำสั่งผลิต สต็อกที่มีมูลค่า และบัญชี ปรับให้ตรงกับระบบที่มีและเจ้าของงานจริง หาก ERP จัดการคุณภาพได้อยู่แล้ว ไม่จำเป็นต้องแยก QMS เสมอ โรงงานเล็กอาจใช้โมดูลเดียวรับหลายหน้าที่ เป้าหมายคือไม่ให้สองระบบยืนยันเหตุการณ์เดียวกันต่างหาก
ข้อกำหนดการเชื่อมต้องมีผู้ส่ง ผู้รับ การตอบรับ ระยะส่งซ้ำ คีย์ตรวจรายการซ้ำ และคิวข้อผิดพลาด สมมติ MES ส่งรายงานเสร็จให้ ERP แล้วเครือข่ายขาดก่อน MES ได้รับคำตอบ MES จึงส่งซ้ำ หาก ERP ไม่ตรวจ Event ID อาจเพิ่มสต็อกสองครั้งสำหรับกล่องเดียว กำหนดให้การส่งซ้ำรหัสเดิมคืนผลเดิมและไม่ลงรายการซ้ำ นี่คือเงื่อนไขรับมอบของการเชื่อม ไม่ใช่การอ้างว่าผู้ขายทุกรายมีฟังก์ชันนี้มาให้
อีกด้านหนึ่ง QMS อาจปล่อยของและ WMS ย้ายชั้นแล้ว แต่ ERP ยังไม่ทราบสถานะพร้อมขาย ต้องกำหนดเวลาหน่วงที่ยอมรับ การแจ้งเตือน และการกระทบยอดรายวัน หาก ERP เปิดให้จองก่อน WMS มีตำแหน่ง พนักงานอาจหาไม่พบ คำว่า “เรียลไทม์” จึงควรแปลงเป็นวินาทีหรือนาทีที่ยอมรับสำหรับแต่ละเหตุการณ์
ออกแบบข้อยกเว้นก่อนเริ่มใช้งาน
ผลิตเสร็จบางส่วนและรับเข้าแยกครั้ง
หนึ่งคำสั่งผลิตอาจรายงานหลายครั้ง ให้แต่ละครั้งมี Event ID ล็อต ภาชนะ และสถานะคุณภาพของตัวเอง กำหนดผู้อนุมัติเมื่อยอดสะสมเกินแผน วันผลิตกับวันรับเข้าคลังอาจต่างกัน ผลิตคืนวันเสาร์แต่จัดเก็บวันจันทร์อาจข้ามงวดบัญชี ฝ่ายผลิต คลัง และบัญชีต้องตกลงวันลงรายการและทดสอบกรณีสิ้นเดือน
จำนวนต่างและการแปลงหน่วย
หากฝ่ายผลิตใช้กล่อง แต่คลังนับชิ้น ต้องเก็บจำนวนชิ้นต่อกล่องและกฎกล่องไม่เต็มในมาสเตอร์เดียวกัน สินค้าชั่งน้ำหนักต้องกำหนดค่าน้ำหนัก ค่าคลาดเคลื่อน น้ำหนักภาชนะ และการสอบเทียบ หากผลิตแจ้ง 100 แต่คลังสแกน 99 อย่าแก้ตัวเลขฝ่ายใดเงียบ ๆ ให้เปิดส่วนต่างหนึ่งชิ้นพร้อมผู้สอบสวนและรายการปรับที่มีอนุมัติ
กักคุณภาพ ผ่านบางส่วน และรีเวิร์ก
หากล็อตเดียวผ่านเพียงบางส่วน ให้ตัดสินว่าจะแยกล็อตหรือเปลี่ยนฉลากภาชนะโดยคงประวัติต้นทาง ภาชนะที่กักต้องไม่เข้ารายการหยิบเพื่อส่งออก สินค้าที่ไม่ผ่านอาจถูกทิ้ง อนุมัติใช้พิเศษ หรือรีเวิร์กหลังสอบสวน เชื่อมการตัดสินนี้กับขั้นตอนรีเวิร์ก และระบุว่าหลังรีเวิร์กจะสร้างรายงานผลิตเสร็จใหม่หรือทดสอบซ้ำกับรายการเดิม
ฉลากผิดและอุปกรณ์ออฟไลน์
เมื่อสแกนฉลากจริงแล้วไม่ตรงกับระบบ ให้ตัดสินว่าจะหยุดรับจนหัวหน้าอนุมัติหรือไม่ ทดสอบเครื่องสแกนออฟไลน์ส่งเหตุการณ์เดิมอีกครั้งเมื่อกลับมาออนไลน์ เก็บลำดับเหตุการณ์เดิมและการแก้ไข แม้ข้อความเข้าผิดลำดับ กำหนดฉลากชั่วคราว การตรวจย้อนหลัง และพื้นที่กักเมื่อเครื่องพิมพ์เสีย
ยกเลิก แก้ไข และปิดงวด
อย่าลบรายการผลิตเสร็จที่ผิด ให้ทำรายการกลับหรือแก้ไขที่อ้างเลขเดิม สิทธิ์ต่างกันเมื่อปิดคำสั่ง ปิดงวด หรือส่งสินค้าไปบางส่วน การกลับรายการใน MES อย่างเดียวแต่ ERP/WMS ไม่กลับจะสร้างส่วนต่างใหม่ ใส่ลำดับการกลับข้ามระบบและอนุมัติฝ่ายบัญชีในชุดทดสอบ
10 คำถาม RFP สำหรับระบบรับเข้าสินค้าสำเร็จรูป
- แยกสถานะงานเสร็จ รายงานผลผลิต ปล่อยคุณภาพ รับของจริง และพร้อมขายได้หรือไม่ แสดงหน้าจอและ API
- จัดการผลิตเสร็จบางส่วน หลายล็อตต่อคำสั่ง และแปลงชิ้น/กล่อง/กก. อย่างไร
- ใช้ฟิลด์และรายการใดแยกของดี ของเสีย รีเวิร์ก กัก และเศษทิ้ง
- ควบคุมล็อตตรวจ ผ่านบางส่วน การตัดสินใช้ และห้ามหยิบของกักที่ไหน
- เชื่อมรหัสภาชนะและพาเลตกับล็อต ซีเรียล และชั้นเก็บอย่างไร
- คีย์ใดป้องกันการส่ง MES ซ้ำแล้วเพิ่มสต็อกสองครั้ง
- สอบสวนส่วนต่างรับเข้าที่หน้าจอใด ใครยืนยันการแก้ไขได้
- อุปกรณ์ออฟไลน์ พิมพ์ฉลากซ้ำ และสแกนพลาดทำอย่างไร มีบันทึกตรวจสอบหรือไม่
- กระทบยอดวันลงรายการของผลิตเสร็จ รับเข้า ต้นทุน และปิดคำสั่งกับเอกสารบัญชีอย่างไร
- การกลับรายการหลังปิดคำสั่ง ปิดงวด หรือส่งออกบางส่วน ส่วนใดเป็นมาตรฐานและส่วนใดต้องพัฒนาเพิ่ม
ขอให้ผู้ขายสาธิตคำตอบ รวมการตั้งค่า ตัวอย่าง API หน้าจอข้อผิดพลาด และ log หากใช้หลายผู้ขาย ให้ขอตารางแบ่งความรับผิดชอบและช่องทางแจ้งปัญหา เปรียบเทียบราคาบนขอบเขตเดียวกัน ทั้งการปรับมาสเตอร์ เครื่องสแกน เครื่องพิมพ์ เครือข่าย แผนตรวจ การเชื่อม การฝึกอบรม การทดสอบบัญชี และการดูแลหลังติดตั้ง ไม่ดูเฉพาะค่าซอฟต์แวร์
FAT/SAT: ทดสอบจุดเชื่อมและกรณีผิดปกติ
FAT ใช้พิสูจน์การเชื่อมและการเปลี่ยนสถานะในสภาพแวดล้อมผู้ขาย ส่วน SAT ต้องทำซ้ำกรณีสำคัญด้วยเครื่อง ฉลาก ชั้นเก็บ และผู้ใช้จริงที่โรงงานไทย ขอบเขตและเกณฑ์ผ่านควรตกลงใน RFP ตารางนี้เป็นตัวอย่าง
| ทดสอบ | การกระทำ | เกณฑ์ผ่าน |
|---|---|---|
| T01 | จากคำสั่ง 100 รายงานดีที่รอตรวจ 96 เสีย 4 | เก็บจำนวนและสาเหตุแยก |
| T02 | กัก 20 จาก 96 | ของกัก 20 จองไม่ได้ ผ่าน 76 จึงไปต่อ |
| T03 | นำเข้าชั้น 70 จาก 76 ที่ผ่าน | เห็นยอดตามชั้นและอีก 6 ที่จุดรับ |
| T04 | ส่ง Event ID เดิมสองครั้ง | ERP ลงรายการครั้งเดียวและคืนผลเดิม |
| T05 | ผลิตแจ้ง 96 คลังสแกน 95 | เห็นส่วนต่าง 1 ค้างสอบสวน ไม่ปรับเอง |
| T06 | พยายามหยิบภาชนะที่กัก | อุปกรณ์ปฏิเสธและเก็บเหตุผล |
| T07 | พิมพ์ฉลากซ้ำ | เชื่อมประวัติฉลากเดิม ไม่เพิ่มภาชนะซ้ำ |
| T08 | แก้รับเข้าหลังสิ้นเดือนและส่งไปบางส่วน | บังคับสิทธิ์ งวด และธุรกรรมต่อเนื่องอย่างตรวจสอบได้ |
จำนวนทั้งหมดเป็นตัวเลขสมมติ ปรับกรณีให้ตรงกับล็อต ซีเรียล น้ำหนัก และหลายคลัง FAT ที่ API ตอบสำเร็จไม่ได้พิสูจน์ว่าสแกนเนอร์ใช้ได้ที่ชั้นสัญญาณอ่อนหรือรับมือเครื่องพิมพ์เสียได้ ทดสอบกับสิทธิ์จริงรวมกะกลางคืน ข้อบกพร่องที่ทำให้ของกักกลายเป็นพร้อมขายต้องนำไปตัดสินก่อนเปิดระบบ
ประเมินค่าใช้จ่ายและผลลัพธ์อย่างตรงไปตรงมา
ไม่มีราคาตลาดตัวเลขเดียวที่ใช้กับทุกโครงการ การขยาย ERP เดิมต่างจากการเชื่อม MES/QMS/WMS ใหม่ แยกราคาเป็นออกแบบกระบวนการ มาสเตอร์ การเชื่อม อุปกรณ์และฉลาก ทดสอบ ฝึกอบรม/ย้ายระบบ และดูแลต่อเนื่อง เทียบค่าแรกเริ่มกับค่าใช้ต่อปีบนขอบเขตเดียวกัน ปริมาณเหตุการณ์ ชนิดฉลาก ออฟไลน์ และการเชื่อมบัญชีมีผลต่อแรงงานพัฒนา
วัดมากกว่าเวลาคีย์ข้อมูลต่อใบรับเข้า เช่น การป้องกันปล่อยของผิด เวลาเดินหาพาเลต ส่วนต่างสิ้นเดือน ความต่างบัญชีงานระหว่างทำกับสินค้าสำเร็จรูป และความแม่นของวันส่งที่ยืนยันลูกค้า ความเสี่ยงที่ตีราคาไม่ได้ให้เก็บจำนวนเหตุการณ์และเวลาควบคุม ตัวอย่างระยะเก็บฐานข้อมูลคือสี่สัปดาห์ของค่ากลางและเปอร์เซ็นไทล์ที่ 90 ของเวลาจากผลิตเสร็จถึงเก็บชั้น จำนวนส่วนต่างที่ยังไม่ปิด และความพยายามหยิบของกัก สี่สัปดาห์เป็นข้อเสนอการวัด ไม่ใช่สถิติภายนอก สินค้าที่ผลิตน้อยควรเก็บนานกว่า
ลำดับนำระบบขึ้นใช้งานและย้ายข้อมูล
เริ่มจากกลุ่มสินค้าเดียวกับคลังเดียว ไม่เปลี่ยนทุกสายพร้อมกัน ติดตามเอกสารจริงตั้งแต่ผลิตเสร็จถึงเข้าชั้น โดยฝ่ายผลิต คุณภาพ คลัง และบัญชีร่วมกันตกลงตารางสถานะกับพจนานุกรมข้อมูลก่อนตั้งหน้าจอและการเชื่อม การย้ายข้อมูลไม่ได้มีแค่ยอดคงเหลือ แต่รวมคำสั่งผลิตที่ยังเปิด ภาชนะรอตรวจ ผลผลิตที่รายงานแล้วแต่คลังยังไม่รับ พาเลตระหว่างจัดเก็บ และรายการแก้ไขที่ค้างอยู่ วันเปลี่ยนระบบให้ตรวจของจริงตามล็อต ภาชนะ ตำแหน่ง และสถานะคุณภาพ แล้วผูกเลขเอกสารเก่ากับ Event ID ใหม่ ตัดสินทีละรายการว่าของผลิตเสร็จแต่ยังไม่รับจะปิดในระบบเดิมหรือย้ายไประบบใหม่
ถ้าทำงานคู่ขนาน ให้มีระบบเดียวเป็นแหล่งลงสต็อกจริง ระบบทดสอบต้องไม่สร้างใบรับเข้าจริงซ้ำ กระทบยอดส่วนต่างและจัดหมวดสาเหตุทุกวัน เกณฑ์เปิดระบบต้องรวมการห้ามหยิบของกัก การเห็นส่วนต่างรับเข้า การกลับรายการที่ตรวจได้ การทำซ้ำบันทึกบัญชี และการหาพาเลต กำหนดเงื่อนไขย้อนกลับและผู้มีอำนาจตัดสินก่อนเปิดใช้งาน ฝึกพนักงานเรื่องฉลากผิด จำนวนต่าง อุปกรณ์ออฟไลน์ และของกักปะปน รวมถึงผู้ติดต่อในกะกลางคืน สัปดาห์แรกตรวจคิวข้อยกเว้นทุกวันและแยกว่าเกิดจากมาสเตอร์ ขั้นตอน อุปกรณ์ หรือการเชื่อม
หลังเปิดใช้ อย่าตัดสินความสำเร็จจากจำนวนส่วนต่างเพียงอย่างเดียว ระบบที่ตรวจพบดีขึ้นอาจทำให้เห็นปัญหามากขึ้นชั่วคราว วัดเวลาจนแจ้งเตือน เวลาปิดปัญหา และการเกิดซ้ำตามสาเหตุ การสแกนที่ถูกปฏิเสธเพราะของกักคือหลักฐานว่าหยุดการปล่อยผิด ไม่ใช่เพียงความผิดพนักงาน ทบทวนจุดเกิดและสาเหตุทุกสัปดาห์ ปรับมาสเตอร์หรือจุดติดฉลาก และแสดงอายุรายการค้าง ผู้รับผิดชอบ และงานถัดไปบนหน้าจอผู้จัดการ
คำถามที่พบบ่อย
ระบบรับเข้าสินค้าสำเร็จรูปต่างจาก WMS อย่างไร?
WMS มักดูแลภาชนะ ตำแหน่ง การรับเข้า การนำเข้าชั้น และการหยิบ ระบบรับเข้าสินค้าสำเร็จรูปครอบคลุมตั้งแต่คำสั่งผลิต ผลผลิต การตัดสินคุณภาพ การรับจริง ไปถึง ERP ว่า WMS ตัวเดียวทำทั้งหมดได้หรือไม่ขึ้นกับผลิตภัณฑ์และระบบเดิม แบ่งตามเจ้าของเหตุการณ์แทนการดูชื่อผลิตภัณฑ์
รายงานผลิตเสร็จแล้วให้พร้อมขายทันทีได้ไหม?
อาจได้ถ้าสินค้านั้นไม่ต้องตรวจ รับของและยืนยันตำแหน่งพร้อมกัน และนโยบายบริษัทอนุญาต แต่ไม่ควรเป็นค่าเริ่มต้นสำหรับของรอตรวจ รอฉลาก หรือคลังยังไม่รับ ตั้งกฎตามสินค้า โรงงาน และข้อตกลงกับลูกค้า
ผลิตเสร็จหรือผ่านตรวจบางส่วนต้องทำอย่างไร?
เก็บหลายเหตุการณ์ต่อคำสั่ง แต่ละเหตุการณ์มีจำนวน ล็อต และภาชนะของตน แยกจำนวนผ่านกับกักพร้อมสิทธิ์เคลื่อนย้ายและส่งออกต่างกัน กระทบยอดสะสมกับแผน ของเสีย และรายการกลับ ไม่ใช้ค่าที่ป้อนครั้งสุดท้ายทับครั้งก่อน
บาร์โค้ดรหัสสินค้าอย่างเดียวพอหรือไม่?
ไม่พอถ้าคุณภาพหรือสถานที่ต้องติดตามตามล็อต ซีเรียล หรือภาชนะ ให้แยกรหัสสินค้า ล็อต/ซีเรียล และหน่วยโลจิสติกส์ เลือก GS1 หรือรหัสภายในตามข้อกำหนดลูกค้าและมาสเตอร์ที่มี
มี ERP อยู่แล้วต้องซื้อระบบใหม่ไหม?
อาจไม่จำเป็น ถ้าฟังก์ชันมาตรฐานรองรับสถานะ คุณภาพ ภาชนะ อุปกรณ์พกพา และ log ตามขั้นตอนจริง ให้ทดสอบข้อยกเว้นในบทความนี้ก่อน แล้วแยกสิ่งที่ตั้งค่าได้จากสิ่งที่ต้องพัฒนาเพิ่ม
สรุป
อย่ารวมงานขั้นสุดท้ายเสร็จ รายงานผลผลิต ตัดสินคุณภาพ รับและจัดเก็บของจริง และสต็อก/บัญชี ERP เป็นธง “เสร็จ” อันเดียว เชื่อมจำนวน สถานะ ล็อต ภาชนะ เวลา และผู้รับผิดชอบของทุกจุด และทดสอบการส่งซ้ำ การกลับรายการ ผ่านบางส่วน และจำนวนต่าง วิธีนี้ช่วยไม่ให้พาเลตที่หาไม่พบหรือสินค้าที่ยังไม่ตรวจกลายเป็นคำสัญญาส่งสินค้า
หากโรงงานในไทยกำลังวางขั้นตอนจากรายงานผลิตเสร็จไปถึงปล่อยคุณภาพ รับเข้าคลัง และสต็อก ERP ติดต่อ TOMAS TECH ได้ตั้งแต่ขั้นวางขอบเขตหรือเขียน RFP เพื่อช่วยกำหนดว่าแต่ละสถานะควรยืนยันที่จุดใด


