


การนำระบบจัดการเบิกจ่ายวัสดุมาใช้ในโรงงานต้องทำมากกว่าบันทึกว่าคลังนำของออกไปแล้ว สำหรับคำสั่งผลิตที่ปล่อยให้ดำเนินงาน ระบบต้องแสดงว่าวัสดุล็อตใด จำนวนเท่าใดถูกจอง หยิบ ส่งไปจุดรับเข้าการผลิต และใช้จริงเมื่อใด รวมถึงผลต่อยอดคงเหลือและต้นทุน วัสดุที่ยังไม่ใช้และคืนคลังต้องเป็นคนละธุรกรรมกับวัสดุเสียที่ตัดทิ้ง บทความนี้ช่วยทีมโรงงานในไทยกำหนดขอบเขต ERP–MES–WMS การสแกน การจัดการส่วนต่าง เอกสาร RFP และการทดสอบ FAT/SAT
คู่มือระบบจัดการวัสดุ ครอบคลุมงานจัดซื้อและสินค้าคงคลังโดยรวม ส่วนการจองสินค้าคงคลังเพื่อการผลิต เน้นการกันของไว้ให้ความต้องการในอนาคต เนื้อหานี้เริ่มหลังการจอง คือ การเคลื่อนย้ายวัสดุจริงและยืนยันการใช้จริง คำสั่งผลิต การจอง การหยิบ การย้าย และการบันทึกใช้ ไม่ใช่เหตุการณ์เดียวกัน
กำหนดขอบเขตและจุดเปลี่ยนสถานะของการเบิกจ่าย
เขียนขั้นตอนให้ชัดเจน: 1) ปล่อยคำสั่งผลิต 2) คำนวณความต้องการจาก BOM หรือสูตร 3) จองสต็อก 4) หยิบจากคลัง 5) ย้ายและรับเข้าจุดป้อนการผลิต 6) บันทึกปริมาณที่ใช้จริง 7) คืนวัสดุที่เหลือหรือตัดทิ้ง 8) อนุมัติส่วนต่างและปิดคำสั่ง โรงงานบางแห่งเรียกขั้นที่ 4 ว่า “เบิก” ขณะที่บางแห่งหมายถึงขั้นที่ 6 จึงต้องเขียนใน RFP ว่าแต่ละเหตุการณ์เปลี่ยนตำแหน่ง ปริมาณที่ใช้ได้ และต้นทุนอย่างไร
เอกสาร Microsoft Dynamics 365 Supply Chain Management ระบุว่าคำสั่งผลิตสถานะ Released พร้อมสำหรับงานหน้างานและคลัง และสามารถสร้างงานหยิบวัสดุที่จองไว้จริงได้ การปล่อยบรรทัด BOM เข้าคลังทำพร้อมการปล่อยคำสั่ง ผ่านงานชุด หรือสั่งเองก็ได้ วัสดุที่อยู่จุดป้อนการผลิตแล้วอาจไม่ต้องย้ายจากคลังอีก ตัวอย่างนี้เป็นการตั้งค่าของผลิตภัณฑ์หนึ่ง ไม่ใช่กฎของทุกระบบ แต่แสดงเหตุผลที่ควรแยกสถานะคำสั่ง งานคลัง และการใช้จริง อ่านคำอธิบายการปล่อยคำสั่ง และการปล่อย BOM เข้าคลัง
| เหตุการณ์ | สถานะที่ต้องเห็น | หลักฐาน | ความเสี่ยงเมื่อทำซ้ำ |
|---|---|---|---|
| จอง | กันของให้คำสั่งหนึ่ง | คำสั่ง รหัส ปริมาณ เงื่อนไขล็อต | จองสต็อกเดียวกันสองครั้ง |
| หยิบ | นำของออกจากที่เก็บ | ต้นทาง ภาชนะ ล็อต ปริมาณจริง | ยอดคลังลดซ้ำ |
| พักรอ | รับของที่จุดป้อน | ปลายทาง ผู้รับ หน่วยขนย้าย | ไม่รู้ว่าของอยู่ไหน |
| ใช้จริง | ยืนยันใช้ในกระบวนการ | คำสั่ง ขั้นตอน ล็อต ปริมาณ เวลา | WIP และต้นทุนซ้ำ |
| คืน/ทิ้ง | แยกของเหลือกับของเสีย | สภาพ ปริมาณ เหตุผล ผู้อนุมัติ | สต็อกดีหรือยอดใช้ผิด |
ต้องเลือกว่าระบบใดเป็นผู้ยืนยันการใช้จริง เอกสารการบันทึกบัญชีงานผลิตของ Microsoft อธิบายว่าเมื่อโพสต์สมุดรายวันรายการหยิบเพื่อการผลิต จะเกิดรายการตัดสต็อก การย้ายภาชนะไม่จำเป็นต้องหมายถึงใช้ของทั้งหมด และการสแกนบนอุปกรณ์ก็ไม่ยืนยันว่ารายการ ERP ถูกโพสต์แล้ว ให้ตรวจผลจริงตามการตั้งค่าของระบบที่เลือก
จากการปล่อยคำสั่งถึงการหยิบ: เบิกได้เมื่อใด
กำหนดว่าคำสั่งสถานะวางแผน ยืนยัน ปล่อย เริ่ม เสร็จ หรือยกเลิก อนุญาตให้เบิกเมื่อใด ถ้าปล่อยเร็วเกินไปและแผนเปลี่ยน จะต้องรับคืนของจำนวนมาก ถ้าปล่อยช้า คลังไม่มีเวลาเตรียมของ วาดเส้นทางอนุมัติสำหรับการเปลี่ยนจำนวน รุ่น BOM วัสดุทดแทน คำสั่งเร่งด่วน และการยกเลิก
จำนวนตาม BOM เป็นจุดตั้งต้น ไม่จำเป็นต้องเท่าจำนวนหยิบจริง ผลผลิตสูญเสีย ปริมาณคงที่ การปัดเศษ ขนาดบรรจุ ขั้นตอนการผลิต และจำนวนที่จะผลิตในกะทำให้ต่างกัน คำสั่ง 100 ชิ้นอาจปล่อยวัสดุเพียง 25 ชิ้นสำหรับกะถัดไปได้ เอกสาร Microsoft แสดงการปล่อยตามหมายเลขขั้นตอนหรือสัดส่วนสินค้าสำเร็จรูป RFP ควรระบุว่าจะปล่อยทั้งคำสั่ง รายขั้นตอน รายกะ หรือบางส่วน และคำนวณยอดค้างอย่างไร
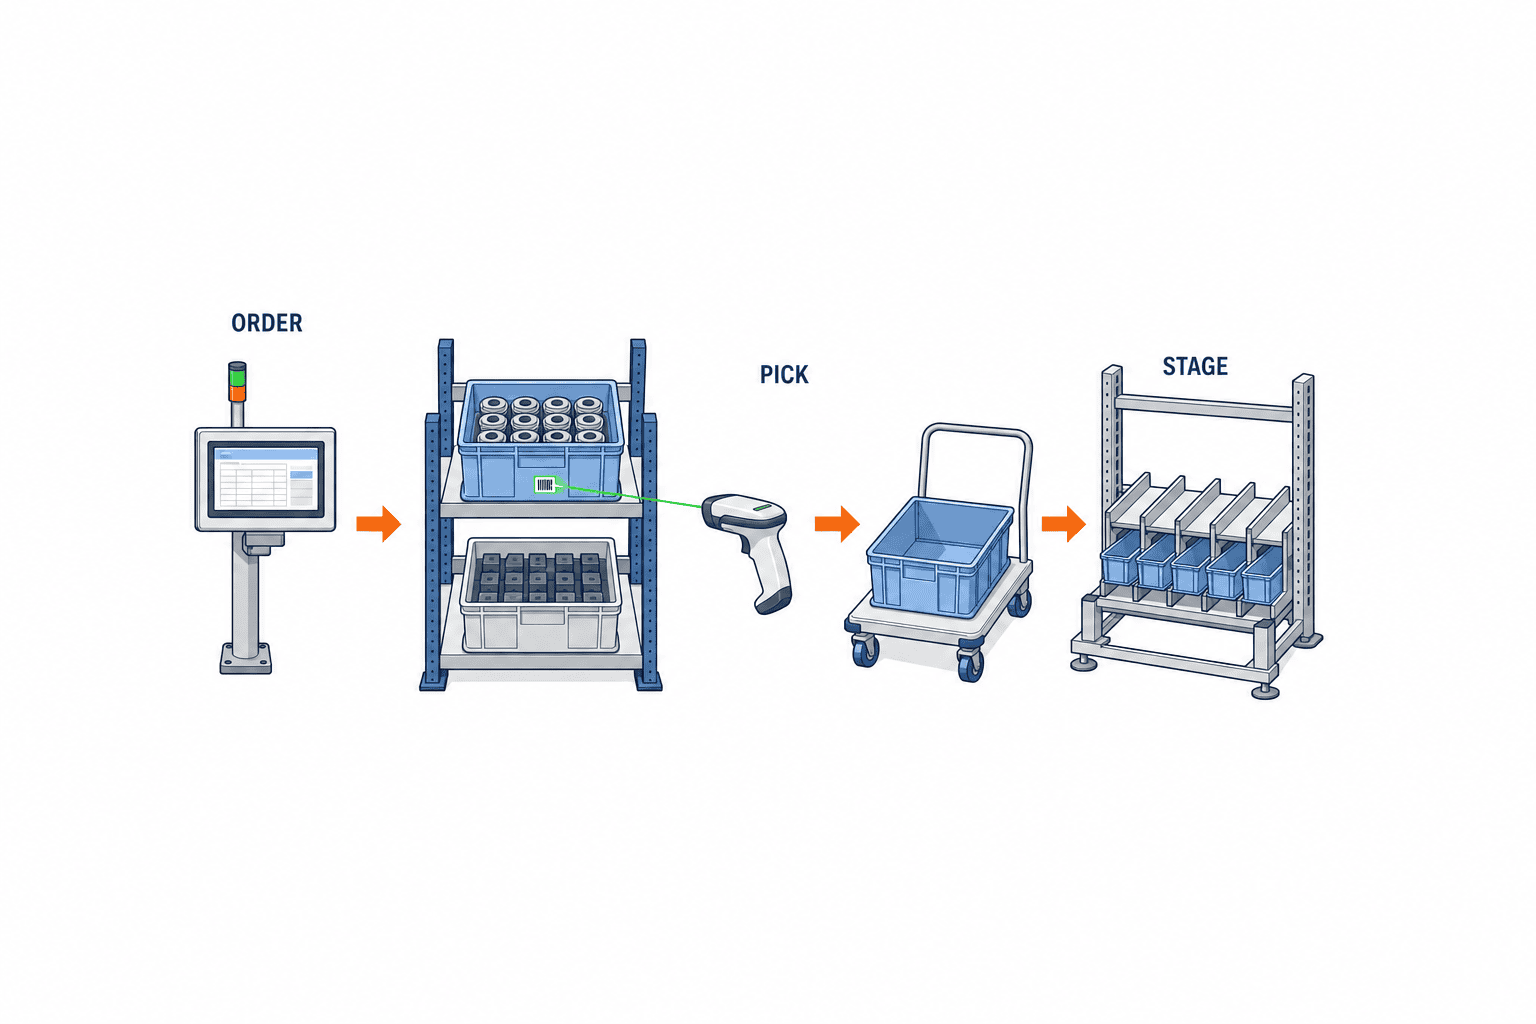
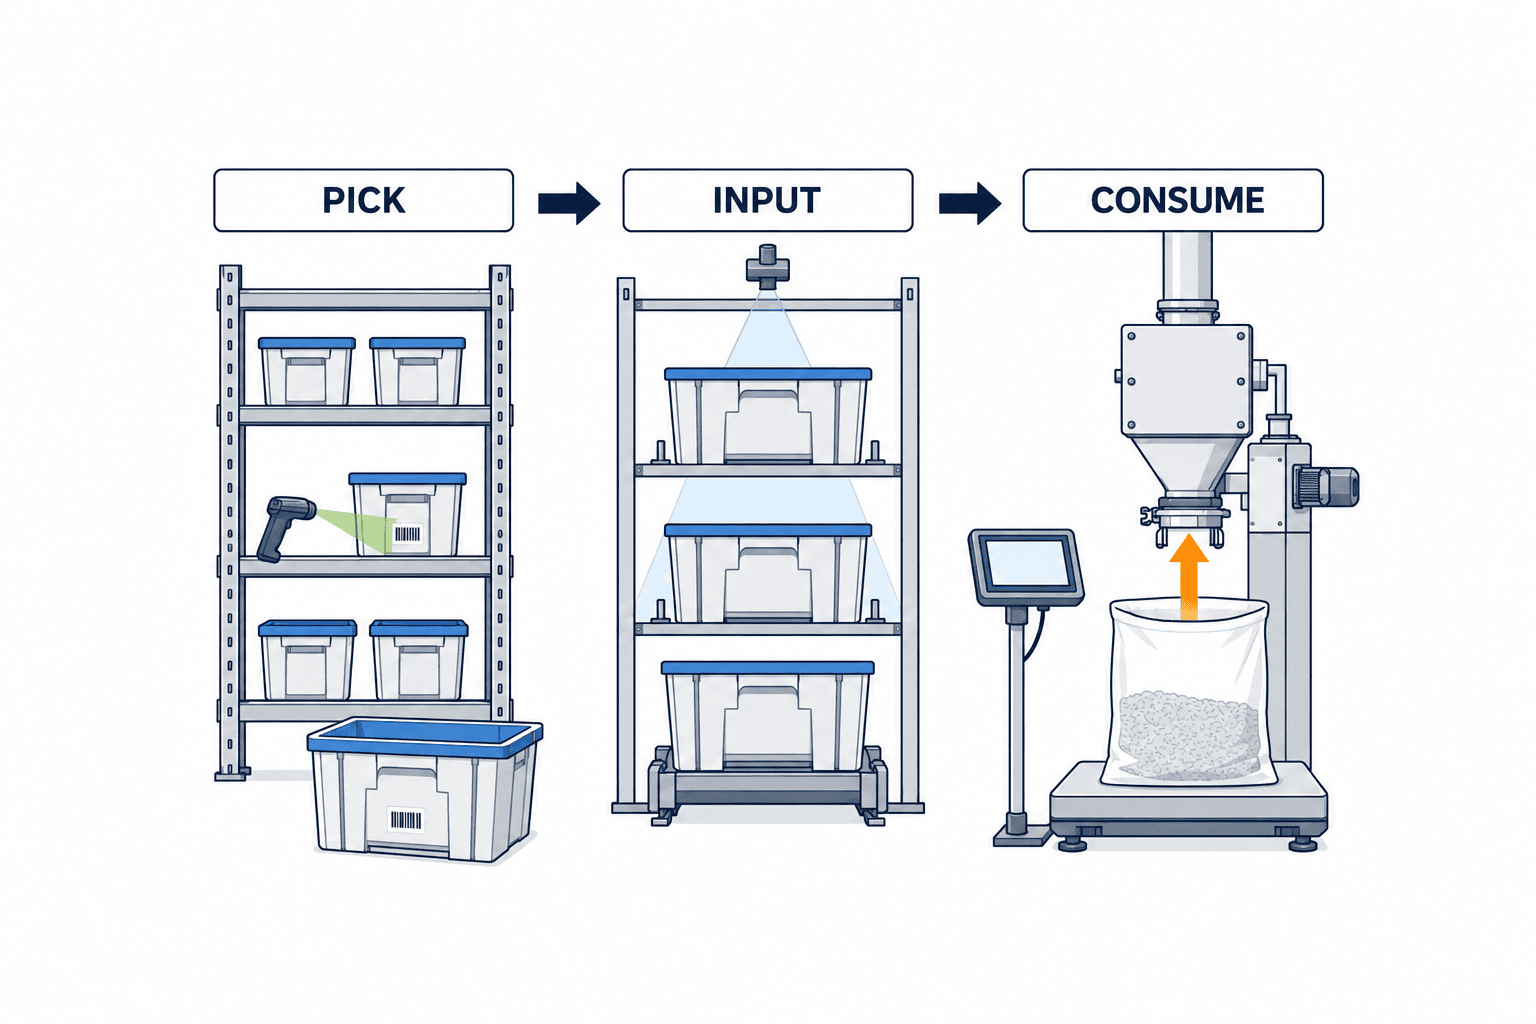
ถ้ารหัสเดียวกระจายในหลายล็อต ชั้นวาง และภาชนะ ผลการจองยังไม่ใช่คำสั่งหยิบที่พอใช้ งานหยิบต้องมีเลขคำสั่ง บรรทัด BOM รหัสวัสดุ จำนวนและหน่วย ล็อตที่อนุญาต ที่เก็บต้นทาง จุดส่ง กำหนดเวลา และความสำคัญ ระบุว่าใครอนุมัติการเปลี่ยนล็อตหรือของขาด การสแกนที่ชั้นวางและสแกนรับอีกครั้งที่จุดป้อนช่วยพบความผิดพลาดระหว่างขนย้าย
บางระบบตั้งให้ตัดใช้ทันทีเมื่องานคลังเสร็จ อาจเหมาะกับวัสดุที่ใช้หมดและปริมาณคงที่ แต่ไม่เหมาะกับวัสดุที่รอหน้างาน ใช้เพียงบางส่วน ต้องคืน หรือจำเป็นต้องทราบเวลาที่ใช้ล็อตจริง เอกสารพารามิเตอร์การผลิตของ Microsoft แสดงการตัดอัตโนมัติเมื่อเริ่มงาน เมื่อขั้นตอนเสร็จ หรือเมื่อผลิตเสร็จ และเตือนว่าการตั้งค่าขัดกันอาจตัดวัสดุซ้ำหรือไม่ตัดเลย จึงต้องกำหนดจุดตัดตามกลุ่มวัสดุและทดสอบ
บาร์โค้ดต้องตรวจมากกว่ารหัสวัสดุ
สแกนอ่านได้ไม่ได้แปลว่าธุรกรรมถูกต้อง รหัสวัสดุเพียงอย่างเดียวไม่บอกล็อต จำนวนในบรรจุภัณฑ์ หรือภาชนะแต่ละใบ กำหนดหน่วยที่ควบคุม: วัสดุ ล็อต ซีเรียล ภาชนะ พาเลต หรือส่วนที่ชั่ง แล้วเชื่อมกับคำสั่ง ขั้นตอน ที่เก็บ ผู้ปฏิบัติงาน ปริมาณ และหน่วย ไม่จำเป็นต้องใส่ทุกข้อมูลในบาร์โค้ดเดียว แต่ต้องกำหนดลำดับสแกนและข้อมูลที่ระบบเติมได้อย่างเชื่อถือได้
ข้อกำหนด GS1 General Specifications ระบุ Application Identifier (10) สำหรับเลขแบตช์หรือล็อต แต่ฉลาก GS1 ไม่ได้ระบุคำสั่งผลิตและปริมาณใช้จริงของโรงงานโดยตัวมันเอง แยกการอ่านฉลากผู้ขายกับการออก ID ภาชนะภายใน ถ้าแยกภาชนะจากล็อตเดียวกัน ต้องติด ID ต่างกันเมื่อการเคลื่อนย้ายต่างกัน รวมถึงวิธีพิมพ์ใหม่เมื่อฉลากเสียหายและสิทธิ์กรอกด้วยมือ
หน้าจอควรให้เลือกคำสั่งหรืองานก่อน แล้วตรวจที่เก็บ ภาชนะ ล็อต ปริมาณ และจุดหมาย ใช้คำบนปุ่มต่างกันระหว่าง “ย้ายไปจุดป้อน” กับ “บันทึกใช้จริง” หลังสำเร็จให้แสดง ID ธุรกรรมที่เซิร์ฟเวอร์รับ ไม่ใช่เพียงแสดงสีเขียว เพื่อให้ตรวจได้เมื่อเครือข่ายขาดและอุปกรณ์ส่งซ้ำ
หน่วยเป็นแหล่งส่วนต่างที่มองไม่เห็น: ซื้อเป็นกิโลกรัม เก็บเป็นถุง และชั่งใช้เป็นกรัม กำหนดอัตราแปลง การปัดเศษ น้ำหนักภาชนะ และช่วงยอมรับในมาสเตอร์และหน้าจอ ถ้าใช้ถุง 25 กก. บางส่วน ต้องระบุเครื่องชั่ง ผู้ชั่งส่วนที่เหลือ และผู้อนุมัติคืน สำหรับวัสดุที่ต้องติดตามล็อตเข้มงวด ให้บันทึกล็อต ปริมาณ และเวลาที่ใช้จริง เอกสารตัวอย่างการบันทึกด้วยอุปกรณ์พกพาของ Microsoft แสดงช่องคำสั่ง จุดป้อน รหัส ล็อต และปริมาณก่อนโพสต์รายการ
แบ่งหน้าที่ ERP, MES, WMS ด้วยแหล่งข้อมูลหลักและ ID ธุรกรรม
คำพูดว่า ERP ดูสต็อก WMS ดูคลัง MES ดูหน้างาน ยังไม่กำหนดขอบเขต สำหรับคำสั่ง BOM รหัสวัสดุ ล็อต ที่เก็บ ยอดคงเหลือ งาน และสมุดรายวันใช้จริง ต้องกำหนดว่าระบบใดเป็นแหล่งข้อมูลหลัก ระบบใดออกเหตุการณ์ และระบบใดยืนยันขั้นสุดท้าย แบบหนึ่งคือ ERP ดูคำสั่งและต้นทุน WMS ดำเนินงานหยิบ MES เก็บใช้จริง แต่การจัดวางขึ้นอยู่กับผลิตภัณฑ์และอุปกรณ์เดิม
เลขคำสั่งอย่างเดียวไม่พอเป็นคีย์เชื่อมต่อ เพราะวัสดุบรรทัดเดียวอาจเบิกหลายครั้งหลายขั้นตอน สัญญาข้อมูลเหตุการณ์ควรมี ID ธุรกรรมเฉพาะ ID บรรทัดคำสั่ง ขั้นตอน รหัส ล็อต ภาชนะ ต้นทาง ปลายทาง ปริมาณ หน่วย เวลา ระบบต้นทาง สถานะ และ ID รายการเดิมที่แก้ไข เก็บรุ่นคำสั่งและ BOM เพื่อเทียบงานหยิบเดิมกับความต้องการใหม่ ระบุด้วยว่า ACK หมายถึงรับข้อความหรือโพสต์ธุรกรรมแล้ว
ทดสอบการส่งซ้ำโดยตั้งใจ ถ้า Wi-Fi หลุดหลังส่งสแกนแต่ก่อนรับคำตอบ อุปกรณ์อาจส่งอีกครั้ง ผู้รับต้องตอบว่า ID เดิมประมวลแล้ว โดยไม่เปลี่ยนยอดหรือสมุดรายวันซ้ำ ถ้า ID เดิมแต่เนื้อหาต่าง ต้องปฏิเสธและเก็บ log หากข้อความใช้จริงมาถึงก่อนข้อความหยิบ ให้กำหนดว่าจะพัก ส่งใหม่ หรือให้คนตรวจ การเพิ่มจำนวน retry อย่างเดียวแก้ปัญหาซ้ำและตกหล่นไม่ได้
กำหนดว่าจะหยุดงานหรือทำออฟไลน์ตามความเสี่ยงของวัสดุ ล็อตที่มีผลต่อการตามย้อนอาจไม่ควรใช้ต่อโดยไม่ตรวจเซิร์ฟเวอร์ หากอนุญาตออฟไลน์ ต้องมีเลขบันทึกชั่วคราว แยกภาชนะ ตรวจหลังระบบกลับมา ป้องกันโพสต์ซ้ำ และมีผู้อนุมัติ คำว่า “ค่อยกรอกทีหลัง” ยังไม่ใช่ขั้นตอนยกเว้นที่ตรวจสอบได้
แยกส่วนต่าง การคืน และการตัดทิ้ง
ส่วนต่างระหว่างต้องการกับหยิบ ระหว่างหยิบกับรับ และระหว่างรับกับใช้จริงเกิดคนละจุด เก็บจำนวน หน่วย ล็อต ภาชนะ เวลา ผู้ทำ และผู้อนุมัติของแต่ละจุดเพื่อตามสาเหตุ ตั้งเกณฑ์อนุมัติตามความเสี่ยงและมูลค่าของโรงงาน ไม่ควรอ้างตัวเลขเดียวใช้ทุกแห่ง หน้าจอที่มีเพียงช่องข้อความ “ส่วนต่าง” ไม่บอกว่าคลังหยิบขาด ของหายระหว่างย้าย หรือสายผลิตใช้เกิน
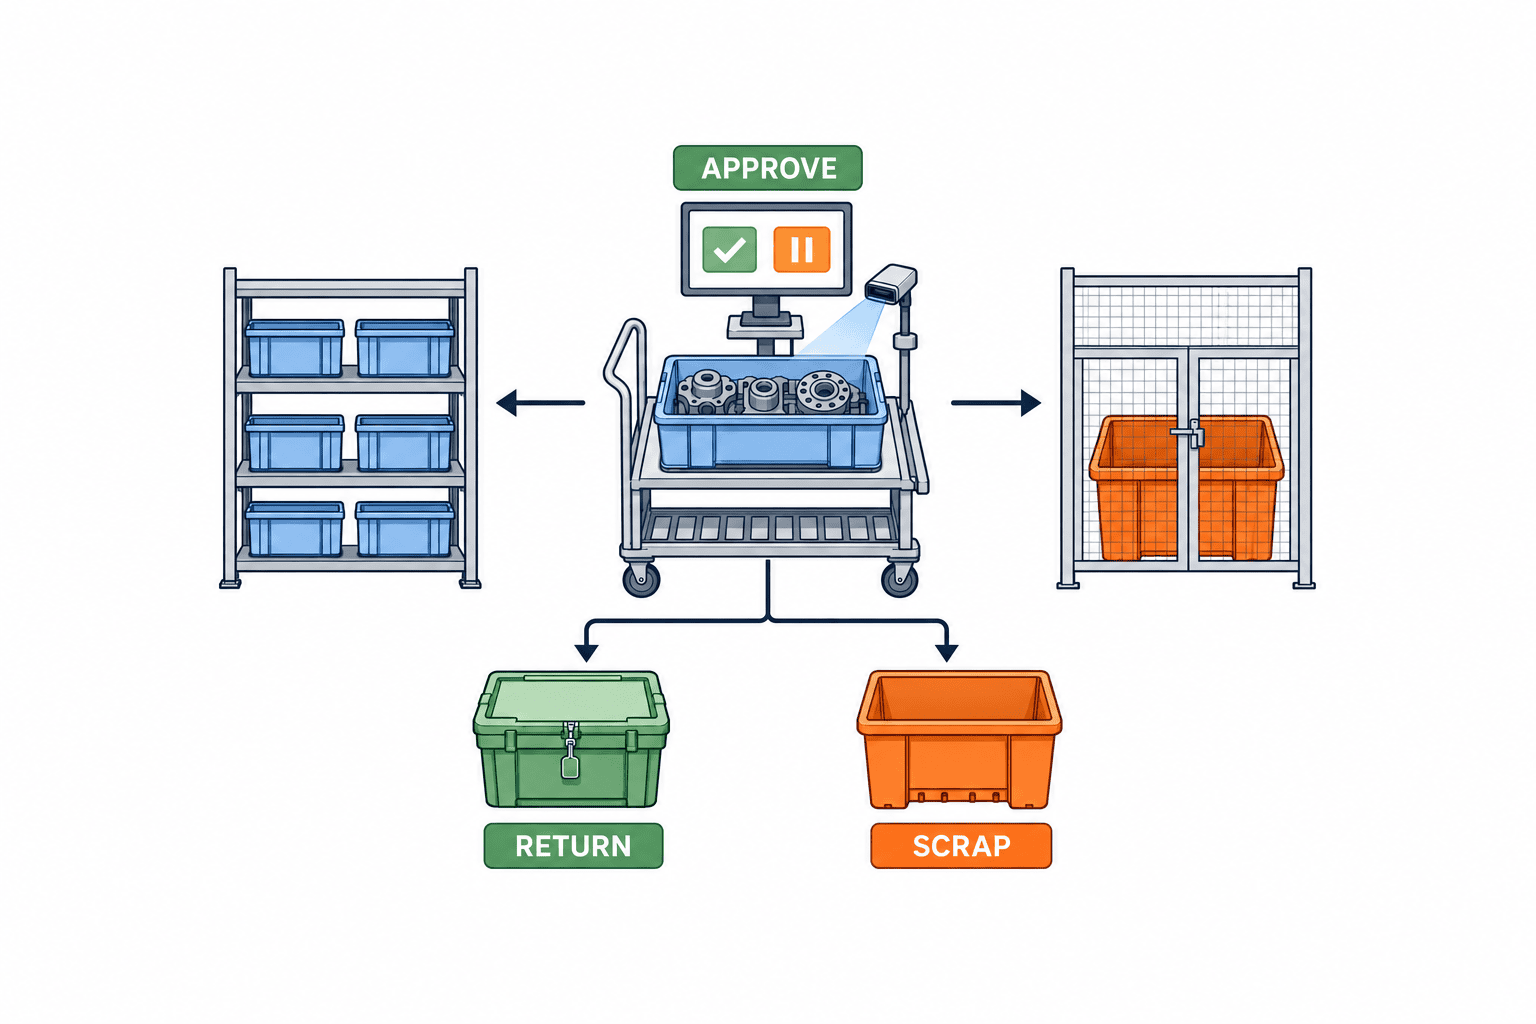
ก่อนคืนของที่ไม่ใช้ ตรวจว่าเปิดบรรจุภัณฑ์หรือยัง สภาพจัดเก็บยังถูกต้องหรือไม่ และอ่านฉลากล็อตได้หรือไม่ ของที่ใช้หรือเสียหายห้ามกลับเป็นสต็อกดีโดยเงียบ ๆ แยกสถานะกักกัน ตรวจซ้ำ บรรจุใหม่ และทิ้ง รายการย้อนกลับต้องอ้างรายการเบิกเดิมพร้อมคำสั่งและล็อต การลบเหตุการณ์ด้วยจำนวนติดลบที่ไม่มีเหตุผลทำให้ตรวจสอบย้อนหลังยาก
วัสดุเสียต้องมีรหัสเหตุผลและการบัญชีต่างจากของคืน ความเสียหายก่อนใช้ การสูญเสียในกระบวนการ และการไม่ผ่านคุณภาพมีเจ้าของปัญหาต่างกัน เอกสาร Microsoft อธิบายทางเลือกให้จัดต้นทุนของปริมาณเสียไปรวมในของดีหรือบัญชี scrap โดยเฉพาะ ใช้นโยบายบัญชีของบริษัทและให้ฝ่ายการเงินอนุมัติ ข้อกำหนดต้องระบุว่าพบส่วนต่างเมื่อใด ใครอนุมัติ แก้ด้วยธุรกรรมใด และเห็นในรายงานใด
กำหนดเจ้าของงานและการอนุมัติข้อยกเว้นบนหน้าจอ
แม้การเชื่อมต่อถูกต้อง งานก็จะค้างหากไม่รู้ว่าใครรับผิดชอบ คลังหยิบตามงาน ฝ่ายผลิตรับล็อตที่จุดป้อน ผู้ปฏิบัติงานบันทึกใช้จริง ผู้วางแผนแจ้งการเปลี่ยนคำสั่ง ฝ่ายคุณภาพตัดสินของกักกัน และฝ่ายการเงินตรวจการโพสต์ ออกแบบคิวงาน ผู้แทน และวงเงินอนุมัติให้ตรงบทบาท
ถ้าคลังหยิบ 20 หน่วยแต่หน้างานรับ 19 หน่วย อย่าปิดการรับโดยสมมติว่าหนึ่งหน่วยอยู่แถวนี้ ให้พักหนึ่งหน่วยเป็นส่วนต่างระหว่างทาง ตรวจชั้นวาง ภาชนะ เส้นทาง และเวลา แล้วบันทึกว่าเป็นหยิบผิด ไม่สแกนรับ หรือของหาย พร้อมรายการแก้ไขที่อนุมัติแล้ว การเขียนสีแดงบนกระดาษไม่ทำให้ยอดค้างในระบบหาย
เมื่อคำสั่งถูกยกเลิก งานที่ยังไม่หยิบหยุดได้ แต่ภาชนะที่อยู่จุดป้อนต้องตรวจของจริงแล้วคืนหรือย้ายไปคำสั่งอื่น ข้อความยกเลิกจาก ERP ทางเดียวไม่ควรลบงาน WMS ที่กำลังทำหรือหลักฐาน MES ให้ระบบปลายทางตอบรับ ปฏิเสธ หรือพัก และแสดงงานพักให้ผู้รับผิดชอบ
ตรวจมาสเตอร์ดาต้าและแผนสลับระบบก่อนใช้งาน
ระบบใหม่ไม่แก้ BOM ที่ผิด ตรวจวัสดุตัวแทนเรื่องวัสดุทดแทน ปริมาณมาตรฐาน ขั้นตอน หน่วย ล็อต สถานะ ที่เก็บ และจุดป้อน ถ้ารหัสเก่าและใหม่ไม่ชัด ผู้ใช้จะเริ่มข้ามการตรวจบาร์โค้ดด้วยการกรอกมือ ระบุว่าบนฉลากคือรหัส ERP รหัสผู้ขาย หรือ ID ภายใน
การสลับระบบต้องตรวจมากกว่ายอดคงเหลือ: คำสั่งที่ปล่อยแล้ว การจอง งานหยิบที่ค้าง ภาชนะที่จุดป้อน และรายการใช้จริงที่ยังไม่โพสต์ กำหนดเวลาที่ระบบเก่าหยุดสร้างรายการ วิธีรับข้อความที่มาช้า เลขรับในระบบใหม่ และผู้ลงนามตรวจยอด คำสั่งแรกหลังใช้งานจริงต้องเทียบรหัส ล็อต ปริมาณของจริงกับ WMS, MES และ ERP ก่อนปิด
รายงานประจำวันควรแสดงงานยังไม่หยิบ ของอยู่ระหว่างทาง ของค้างจุดป้อน รายการใช้ที่ยังไม่โพสต์ ของรอคืน และงานรออนุมัติ ให้หัวหน้าปิดข้อยกเว้นทุกวันแทนการปรับยอดก้อนใหญ่ปลายเดือน กำหนดระยะเก็บข้อมูล สิทธิ์ และเวลาระบบตามข้อกำหนดลูกค้าและคุณภาพ แล้วลองย้อนเส้นทางล็อตจากข้อมูลจริง
เปรียบเทียบหน้าที่ ค่าใช้จ่าย และความรับผิดชอบใน RFP
แนบแผนภาพขั้นตอนปัจจุบันและข้อมูลจริง ให้ผู้เสนอราคาทุกรายทดลองคำสั่งที่ปล่อยแล้ว วัสดุหลายล็อต หยิบบางส่วน เปลี่ยนขั้นตอน คืนของเหลือ ตัดทิ้ง ยกเลิก และเครือข่ายขาด ถามว่าแต่ละส่วนใช้ฟังก์ชันมาตรฐาน การตั้งค่า การพัฒนา หรือผลิตภัณฑ์อื่น ประเมินผลต่อสต็อก WIP ต้นทุน และการตามล็อต ไม่ใช่แค่หน้าจอสวย
| หัวข้อ RFP | คำตอบที่ต้องการ | สิ่งที่ดูในเดโม |
|---|---|---|
| ซิงก์คำสั่ง/BOM | แหล่งหลัก รุ่น การเปลี่ยน ยกเลิก | ของที่หยิบก่อนแก้ BOM |
| ตรวจล็อต/ภาชนะ | รูปแบบรหัส การแยก สิทธิ์กรอกมือ | ปฏิเสธล็อตผิด |
| เบิกบางส่วน | ขั้นตอน กะ หน่วย การปัดเศษ | ยอดค้างและจองถูกต้อง |
| จุดตัดใช้ | ตั้งเอง/อัตโนมัติตามกลุ่ม | ไม่ตัดซ้ำ |
| คืน/ทิ้ง | อ้างรายการเดิม สถานะคุณภาพ | ยอดดีและต้นทุนถูกต้อง |
| เชื่อมต่อ | ID ส่งซ้ำ ลำดับผิด การติดตาม | ทดสอบซ้ำและข้อความหาย |
| ปฏิบัติการ | ออฟไลน์ สิทธิ์ log สำรอง | ตรวจยอดหลังระบบล่ม |
แยกราคาใบอนุญาต อุปกรณ์ สแกนเนอร์ เครื่องชั่ง เครื่องพิมพ์ Wi-Fi การล้างมาสเตอร์ การเชื่อมต่อ การย้ายข้อมูล การฝึก หน้าจอภาษาไทย การบำรุง และการเพิ่มสินค้าในอนาคต งานปรับหน้าจออุปกรณ์กับการโพสต์ ERP อาจเป็นคนละสัญญา กำหนดเจ้าของและผู้รับแจ้งปัญหาของแต่ละจุด เปรียบเทียบราคาบนกรณีธุรกิจเดียวกันแทนการใช้ราคาเฉลี่ยที่ไม่มีขอบเขต
เริ่มนำร่องหนึ่งขั้นตอนได้ แต่ต้องมีกรณียากของจริง: หลายล็อต หลายภาชนะ หน่วยต่างกัน ใช้บางส่วน คืนของ และเครือข่ายล่ม การใช้ล็อตเดียวจนหมดไม่พิสูจน์การจัดการส่วนต่าง เก็บความถี่ข้อยกเว้นและเวลาเดิมก่อนเริ่มเพื่อเปรียบเทียบผลหลังใช้
FAT และ SAT ต้องพิสูจน์ยอด ไม่ใช่แค่หน้าจอทำงาน
FAT ใช้กรณีที่ตกลงกันในสภาพแวดล้อมผู้ขายและตรวจธุรกรรม SAT ใช้ชั้นวาง จุดป้อน ฉลาก Wi-Fi เครื่องชั่ง อุปกรณ์ การตั้งค่า และพนักงานจริงในโรงงานไทย API ที่ผ่าน FAT อาจใช้ไม่ได้เมื่อฉลากเสียหรือสัญญาณอ่อน กำหนดหลักฐานและเกณฑ์ผ่านใน RFP ไม่ใช้คำกว้างว่า “ทำงานได้ดี”
| กรณีทดสอบ | FAT | เพิ่มใน SAT | หลักฐานผ่าน |
|---|---|---|---|
| ปล่อยคำสั่ง/เบิกบางส่วน | รุ่น ยอดต้องการ ยอดค้าง | เปลี่ยนกะ/ขั้นตอนจริง | ประวัติคำสั่งและงาน |
| ล็อตผิด/เกินจำนวน | ปฏิเสธและอนุมัติยกเว้น | ฉลาก เครื่องชั่ง ถุงมือจริง | หน้าจอและ log |
| หยิบ→จุดป้อน→ใช้ | แยกสามสถานะ | ชั้นวาง ขนย้าย ผู้รับจริง | สต็อก WIP และล็อต |
| คืน/ทิ้ง | อ้างรายการย้อน | ภาชนะเปิดและกักกัน | ยอดดีและบัญชี |
| เน็ตล่ม/กดซ้ำ | โพสต์หนึ่งครั้งต่อ ID | สลับ Wi-Fi รีสตาร์ต | คำขอ ACK และยอด |
| เปลี่ยน/ยกเลิก | พักของที่หยิบแล้ว | ตามภาชนะจริง | อนุมัติและปิดส่วนต่าง |
อย่าทดสอบเพียงคำสั่งที่สมบูรณ์แบบ ผสมหลายล็อต ภาชนะ จำนวนบางส่วน หน่วยต่างกัน คำสั่งอื่น ของเปิดแล้วคืน และเครือข่ายขาด การกดซ้ำเป็นสถานการณ์ปกติของอุปกรณ์ ผลผ่านต้องมีธุรกรรมหนึ่งชุดที่สอดคล้องในทุกระบบ และยอดคงเหลือ จอง จุดป้อน ใช้จริง WIP และต้นทุนตรงตามนิยาม
บันทึกข้อบกพร่อง SAT พร้อมความรุนแรง วิธีชั่วคราว เจ้าของ กำหนดแก้ และทดสอบซ้ำ อย่าเริ่มงานปกติเมื่อยังมีปัญหาล็อตผิดหรือใช้ซ้ำ ให้พนักงานจริงทดลองหน้าจอไทย การเลือกคำสั่ง แก้สแกนผิด คืนของ และตรวจหลังเน็ตกลับมา ผู้ขายทำเดโมได้ไม่เท่ากับโรงงานใช้งานได้
ตัวอย่างการรับมอบ: ติดตามการเบิกบางส่วน การคืน และการส่งซ้ำในคำสั่งเดียว
ตัวเลขต่อไปนี้เป็นสมมติฐานเพื่ออธิบายเท่านั้น ไม่ใช่มาตรฐานอุตสาหกรรมหรือค่าความคลาดเคลื่อนที่แนะนำ สมมติคำสั่งผลิตที่ปล่อยแล้วสำหรับสินค้าสำเร็จ 100 ชิ้น โดย BOM ต้องใช้วัสดุ A ชิ้นละ 2 หน่วย ความต้องการรวมคือ 200 หน่วย กะถัดไปเริ่มผลิตเพียง 40 ชิ้น จึงสั่งให้คลังเบิกบางส่วน 80 หน่วย คลังหยิบล็อต L1 จำนวน 60 หน่วย และ L2 จำนวน 20 หน่วยในสองภาชนะ ตัวอย่างนี้สมมติว่าทั้งสองล็อตได้รับอนุมัติให้ใช้ร่วมในคำสั่งนี้ กฎจริงขึ้นกับสินค้าและกระบวนการ ต้องตั้งเงื่อนไขดังกล่าวในคำสั่ง BOM และสถานะสต็อกก่อนเริ่มทดสอบ
ขั้นแรก ตรวจว่า WMS ปิดงานหยิบสองงานและปรับจำนวนที่ใช้ได้ของชั้นวางต้นทางกับยอดจองค้างอย่างถูกต้อง จากนั้น MES หรืออุปกรณ์หน้างานสแกนภาชนะทั้งสองที่จุดป้อน และรับ L1 60 หน่วยกับ L2 20 หน่วย ในสถานการณ์นี้สมมติว่ายังไม่ได้ใช้วัสดุในกระบวนการ ดังนั้นยอดที่จุดป้อนต้องเป็น 80 หน่วย และยอดใช้จริงเป็นศูนย์ ถ้า ERP โพสต์การใช้แล้วในตอนนี้ อาจแปลว่าคำว่า “รับแล้ว” ในงานหน้างานไม่ตรงกับ “ใช้แล้ว” ในบัญชี ให้เปรียบเทียบกับจุดโพสต์ที่ตกลงไว้สำหรับการตั้งค่าของผลิตภัณฑ์ที่เลือก
ต่อมา ผู้ปฏิบัติงานบันทึกใช้ L1 จำนวน 50 หน่วย และ L2 จำนวน 18 หน่วย ยอดใช้จริงรวม 68 หน่วย ส่วนที่ยังอยู่จุดป้อนคือ L1 10 หน่วยและ L2 2 หน่วย สมมติว่าเซิร์ฟเวอร์รับเหตุการณ์ใช้ L2 แล้ว แต่ Wi-Fi ขาดก่อนคำตอบสำเร็จกลับถึงอุปกรณ์ เมื่ออุปกรณ์ส่ง ID ธุรกรรมเดิม ซ้ำ MES และรายการใช้ของ ERP ต้องสะท้อน 18 หน่วยเพียงครั้งเดียว และระบบรับตอบว่า ID นี้ประมวลแล้ว หากผู้ใช้สร้าง ID ใหม่สำหรับการกระทำเดิม ให้ตรวจว่าระบบเตือนธุรกรรมที่น่าสงสัยจากคำสั่ง ขั้นตอน ล็อต ภาชนะ และเวลาได้หรือไม่ การป้องกันซ้ำด้วย ID เดียวไม่ได้ป้องกัน ID ใหม่ที่สร้างผิดเสมอไป
เมื่อสิ้นสุดงาน สมมติว่า L1 ที่ยังไม่เปิดและเก็บถูกสภาพ 10 หน่วยได้รับอนุมัติให้คืนคลัง ส่วน L2 ที่เปิดแล้ว 2 หน่วยรอฝ่ายคุณภาพตรวจ 10 หน่วยที่คืนกลับสต็อกดีได้ แต่ 2 หน่วยที่พักรอห้ามนำไปจองใหม่ การตัดสินใจภายหลังอาจนำกลับเข้าคลังตามขั้นตอนอนุมัติหรือสร้างรายการ scrap โดยทั้งสองเส้นทางต้องอ้างรายการเบิกเดิม ก่อนรับรองผลการทดสอบการเบิกบางส่วนนี้ ให้ตรวจว่า 80 หน่วยที่หยิบในรอบนี้เท่ากับ ใช้จริง 68 + คืนสต็อกดี 10 + กักกันคุณภาพ 2 ความต้องการอีก 120 หน่วยของคำสั่งทั้งหมดที่ยังไม่ได้เบิกไม่ใช่ยอดใช้หรือส่วนต่าง
หลักฐานผ่านต้องมีบันทึก WMS ของชั้นวางต้นทาง การหยิบ และการคืน; บันทึก MES ของการรับ ใช้ตามล็อต และส่งซ้ำ; รายการ ERP ของสต็อกกับ WIP หรือต้นทุน; และประวัติกักกันกับอนุมัติ ภาพหน้าจออย่างเดียวไม่พอ แต่ละบันทึกต้องเชื่อมกันด้วย ID บรรทัดคำสั่งและ ID ธุรกรรม ทดลองขั้นตอนเดียวกันจากอุปกรณ์อีกเครื่อง และเปรียบเทียบยอดกับจำนวนรายการโพสต์ก่อนและหลังส่งซ้ำ ถ้าไม่ผ่าน ให้หาจุดเปลี่ยนสถานะที่ทำให้ยอดผิด แก้ และทดสอบใหม่
KPI และการควบคุมการเปลี่ยนหลังเริ่มใช้
ติดตามมากกว่าเวลาเบิก: การปฏิเสธล็อตผิด ส่วนต่างหยิบ ของยังไม่รับ การใช้ยังไม่โพสต์ ของรอคืน ส่วนต่างตอนปิดคำสั่ง และการส่งซ้ำ วิเคราะห์ตามขั้นตอน วัสดุ ล็อต และกะ ถ้าแจ้งเตือนมากจนถูกละเลย ให้ตรวจมาสเตอร์และรหัสเหตุผล ไม่ใช่ปิดการตรวจทิ้ง
BOM ใหม่ ฉลากผู้ขายใหม่ ขนาดบรรจุใหม่ กฎล็อตใหม่ หรือขั้นตอนใหม่ ล้วนเปลี่ยนกระบวนการเบิก มีรายการทดสอบซ้ำสำหรับรุ่นคำสั่ง/BOM หน้าจออุปกรณ์ ฉลาก สมุดรายวัน ERP งาน WMS และผล MES การเปลี่ยนลำดับสแกนยังต้องคง ID ธุรกรรม การป้องกันซ้ำ และหลักฐานตรวจสอบ ต่อให้นับสต็อกตรง หากเวลาใช้และล็อตผิดก็ยังไม่บรรลุเป้าหมาย ก่อนปิดคำสั่งควรอธิบายจำนวนจอง หยิบ พักรอ ใช้ คืน และทิ้งได้
คำถามที่พบบ่อย
การจองกับการเบิกเป็นอย่างเดียวกันหรือไม่?
ไม่ใช่ การจองกันสต็อกให้ความต้องการ ส่วนการเบิกอาจหมายถึงหยิบ ย้าย หรือใช้จริงตามศัพท์ของระบบ เขียนผลต่อสต็อกและบัญชีของแต่ละเหตุการณ์ใน RFP
มี WMS แล้วไม่ต้องใช้ฟังก์ชันเบิกของ MES หรือไม่?
WMS อาจทำงานคลังได้แต่ไม่บันทึกล็อตและจำนวนที่ใช้จริงในขั้นตอนผลิต จะใช้ MES หรือหน้าจอ ERP หน้างานก็ได้ แต่ต้องเลือกระบบหลักของการใช้จริงและวิธีโพสต์ ERP
ฉลากมีเพียงรหัสวัสดุเพียงพอหรือไม่?
ไม่พอเมื่อมีหลายล็อตหรือแยกภาชนะ ต้องระบุรหัส ล็อต ภาชนะ และเชื่อมสแกนกับคำสั่งและขั้นตอน พร้อมแสดงจำนวนและหน่วยให้ยืนยัน
ควรใช้การตัดอัตโนมัติหรือสแกนตอนใช้จริง?
ขึ้นกับความผันแปรและข้อกำหนดติดตาม อัตโนมัติอาจเหมาะกับปริมาณคงที่ ส่วนล็อต จำนวน และเวลาที่ต้องแม่นควรบันทึกหน้างาน ทดสอบว่าไม่เกิดการตัดทั้งสองทางซ้ำ
คืนของด้วยจำนวนใช้ติดลบได้หรือไม่?
ต้องมีรายการย้อนที่อ้างรายการเดิม และคงรหัส ล็อต สถานะคุณภาพ ของปิดผนึก ของเปิด และของเสียไม่ควรกลับสต็อกดีแบบเดียวกัน ให้ฝ่ายการเงินอนุมัติวิธีบัญชี
เริ่มนำร่องเล็กแค่ไหน?
หนึ่งขั้นตอนเพียงพอถ้ามีเบิกบางส่วน หลายล็อต คืนของ และเน็ตล่ม ทดสอบทั้งสายตั้งแต่คำสั่งที่ปล่อยจนถึงการใช้และปิดคำสั่ง
สรุป
กำหนด คำสั่งที่ปล่อย → จอง → หยิบ → จุดป้อน → ใช้จริง → คืนหรือทิ้ง เป็นธุรกรรมแยกกัน ระบุระบบหลัก ID ล็อต จำนวน หน่วย การอนุมัติ และผลบัญชีของแต่ละขั้น บาร์โค้ดเป็นทางเชื่อมของจริงกับธุรกรรม ส่วนการป้องกันส่งซ้ำและการจัดการส่วนต่างทำให้ ERP, MES, WMS ตรงกัน ใช้กรณียกเว้นจริงใน RFP, FAT และ SAT
หากต้องการวางแผนข้ามระบบเดิมในโรงงานไทย ติดต่อ TOMAS TECH เพื่อจัดทำแผนงานปัจจุบัน จุดเปลี่ยนธุรกรรม กรณีเปรียบเทียบผู้ขาย และหลักฐานรับมอบ
แหล่งอ้างอิง
- Microsoft Learn: Release production orders
- Microsoft Learn: Release BOM and formula lines to the warehouse
- Microsoft Learn: Register material consumption using a mobile device
- Microsoft Learn: Production parameters for manufacturing execution
- Microsoft Learn: Production posting
- GS1 General Specifications: AI (10) batch/lot


