


การนำ AI มาตรวจสอบลักษณะภายนอกของชิ้นงานฉีดพลาสติกควรเริ่มจากข้อกำหนด ไม่ใช่ชื่อโมเดล ต้องระบุว่าชิ้นงานฉีดไม่เต็ม (short shot) ครีบ (flash) รอยยุบ (sink mark) และรอยไหม้ (burn mark) ตรงตำแหน่งใดและรุนแรงระดับใดจึงถือว่าไม่ผ่าน ต้องจับภาพชิ้นงานในท่าทางและแสงที่ทำซ้ำได้ และส่งผลตัดสินให้ตรงกับชิ้นงานจริงจนถึงทางออกของชิ้นดี ชิ้นเสีย หรือชิ้นรอตรวจซ้ำ บทความนี้ช่วยทีมคุณภาพ ผลิต และวิศวกรรมของโรงงานในไทยเตรียมตัวอย่าง ใบขอเสนอราคา (RFP) และการทดสอบ FAT/SAT ที่วัดผลได้
คู่มือการใช้ AI ปรับสภาวะการฉีดพลาสติกกล่าวถึงการเสนอค่าตั้งเครื่องจักร ส่วนบทความนี้ตรวจ ชิ้นงานจริงหลังออกจากแม่พิมพ์ และลงรายละเอียดเฉพาะสีและความมันของเรซิน แนวประกบแม่พิมพ์ แม่พิมพ์หลายคาวิตี และอุณหภูมิหลังนำชิ้นงานออก โดยต่อยอดจากภาพรวมการติดตั้ง AI ตรวจสอบภาพ
กำหนดขอบเขตข้อบกพร่องของชิ้นงานก่อนเลือกกล้อง
ข้อบกพร่องแต่ละแบบมีลักษณะภาพต่างกัน Short shot คือเนื้อพลาสติกเติมไม่เต็มจนขอบ ซี่ คลิป หรือรูขาดไป Flash คือเนื้อพลาสติกส่วนเกินตามแนวแยกแม่พิมพ์ Sink mark คือผิวยุบเฉพาะจุดจากการหดตัว ส่วน burn mark มักเห็นเป็นสีเข้มหรือน้ำตาล เอกสาร Moldflow ของ Autodesk อธิบายว่าเป็นปรากฏการณ์การขึ้นรูปคนละชนิด ข้อมูลกระบวนการอาจจำเป็นต่อการหาสาเหตุ แต่โครงการตรวจภาพต้องเริ่มด้วยตำแหน่งและเกณฑ์ยอมรับที่ตกลงกัน
| ข้อบกพร่อง | สิ่งที่ต้องเห็น | วิธีจับภาพที่ควรทดลอง | สิ่งที่ภาพอย่างเดียวพิสูจน์ไม่ได้ |
|---|---|---|---|
| ฉีดไม่เต็ม | ขอบ รู ซี่ หรือคลิปขาด | ไฟส่องหลังเพื่อเห็นเงารูปร่าง และมุมอื่นตามจำเป็น | โพรงด้านในหรือความแข็งแรง |
| ครีบ | เนื้อยื่นตามแนวประกบ | ไฟเฉียงและภาพขอบ | ค่ามิติจริงหากไม่มีระบบวัดที่สอบเทียบ |
| รอยยุบ | ผิวเว้าและแนวสะท้อนบิด | ไฟส่องผิวมุมคงที่ หรือระบบวัดรูปทรง | ความลึกจริงจากความสว่างในภาพ |
| รอยไหม้ | สีเข้มผิดปกติเฉพาะจุด | กล้องและแสงที่ควบคุมสีได้ | สาเหตุหรือความแข็งแรงของวัสดุ |
ครีบเล็กน้อยบนผิวประกอบอาจร้ายแรง แต่รอยจากจุดตัดเกตในบริเวณที่อนุญาตอาจเป็นชิ้นดี รอยยุบด้านโชว์อาจมีเกณฑ์ต่างจากด้านซ่อน จัดทำตารางเกณฑ์ตาม SKU แม่พิมพ์ คาวิตี ด้าน ตำแหน่ง และหน้าที่ของชิ้นงาน อย่านำเรื่องรูปลักษณ์ปนกับค่ามิติ ISO 20457:2026 ครอบคลุมค่าความคลาดเคลื่อนเชิงเรขาคณิตและมิติของชิ้นงานพลาสติกขึ้นรูป พร้อมเงื่อนไขการยอมรับ แต่ระบุว่ารอยผิว เช่น รอยยุบ ไม่อยู่ในขอบเขต จึงต้องกำหนดเกณฑ์ผิวตามข้อกำหนดลูกค้า ตัวอย่างที่อนุมัติ และหน้าที่ใช้งานต่างหาก
ทำบัญชีข้อบกพร่องพร้อมทางออก “ดี–เสีย–รอตรวจ”
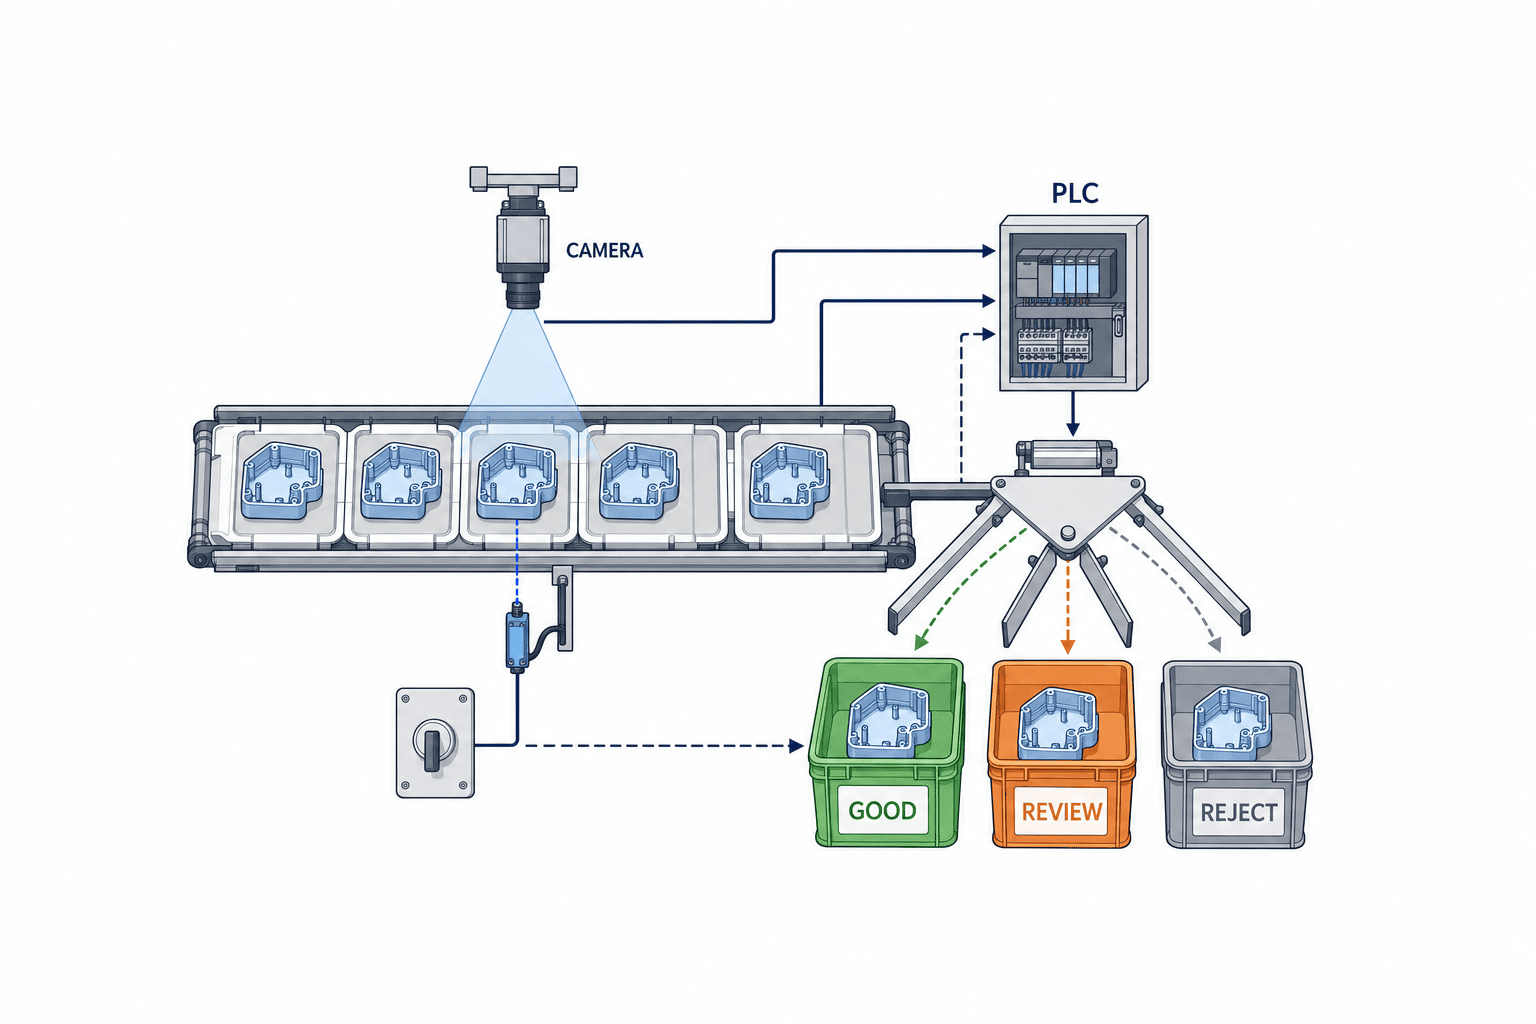
การบังคับให้ AI ตอบเพียงดีหรือเสียทำให้ตัวอย่างก้ำกึ่งสะสมข้างสายการผลิต ตั้งทางออกสามทางที่ควบคุมได้ ได้แก่ ชิ้นเสียทันที ชิ้นรอเจ้าหน้าที่ตรวจ และชิ้นดี ชิ้นที่กระทบการประกอบหรือความปลอดภัยอาจต้องคัดเสียทันที ส่วนตำหนิรูปลักษณ์ที่อยู่บนขอบเกณฑ์อาจรอตรวจ แต่ภาชนะรอตรวจต้องไม่ไหลกลับไปทางส่งสินค้าโดยอัตโนมัติ และต้องมีบันทึกผู้อนุมัติ
บัญชีข้อบกพร่องต้องมีภาพตำแหน่ง ด้านที่ถ่าย ขนาดเป้าหมายเล็กสุด ความแปรปรวนที่ยอมรับได้ ตัวอย่าง และเจ้าของคำตัดสิน แยกครีบจากรอยเกตที่อนุญาต แยกรอยไหม้จากสีเม็ดพลาสติกที่เปลี่ยนได้ตามสเปก และแยกการฉีดไม่เต็มจากรูปทรงของ SKU อื่น เมื่อแบบ แม่พิมพ์ เกรดเรซิน หรือสีเปลี่ยน ให้ปรับรุ่นบัญชีและระบุผู้สั่งทดสอบใหม่ แนวทางแบ่งหน้าที่การติดป้ายข้อมูลอยู่ในคู่มือจัดการ annotation สำหรับ AI ตรวจสอบภาพ

คุมท่าทางและตัวตนของชิ้นงานจากเครื่องฉีดถึงกล้อง
ภาพฝึกจำนวนมากแก้ปัญหาท่าชิ้นงานที่ไม่แน่นอนไม่ได้ เปรียบเทียบการถ่ายในมือจับของหุ่นยนต์นำชิ้นงานออก การวางในฟิกซ์เจอร์ หรือการจัดเรียงบนสายพาน ระบุผิวอ้างอิง หมุดอ้างอิง ช่องเผื่อการหดและบิดหลังร้อน และตำแหน่งสัมผัสที่ไม่ทำให้เกิดรอย แม่พิมพ์หลายคาวิตีอาจให้ลักษณะผิวต่างกันเล็กน้อย หากต้องสืบหาสาเหตุที่แม่พิมพ์ ให้เก็บรหัสคาวิตีไว้
ชิ้นงานที่ยังร้อนอาจดูหรือวัดต่างจากหลังเย็น เลือกให้ชัดว่าสถานีต้นทางมีไว้เตือนปัญหาการขึ้นรูปเร็ว หรือสถานีหลังเย็นเป็นผู้ตัดสินการส่งมอบ หรือใช้ทั้งสองจุด ผลผ่านจากภาพทันทีหลังนำออกไม่ใช่การรับรองมิติและสมรรถนะขั้นสุดท้าย
ระบุทุกด้านที่ต้องตรวจตาม SKU ชิ้นที่มี insert ขั้วโลหะ หน้าต่างใส ร่องลึก หรือเรซินสีดำอาจต้องใช้มุมหรือแสงเพิ่ม ทดสอบเครื่องพลิกชิ้นงานไม่ให้สร้างรอยหรือสลับชิ้น เปรียบเทียบกล้องด้วยขนาดข้อบกพร่องเล็กสุดในมุมมองจริงและคอนทราสต์ที่วัดได้ ไม่ใช่จำนวนพิกเซลในแคตตาล็อก
ตัวตนของชิ้นงานอาจอาศัยรหัสบนชิ้น ตำแหน่งในถาด ช่องสายพาน หรือลำดับจับของหุ่นยนต์ เมื่อชิ้นจากหลายคาวิตีมารวมกัน คำว่า “ชิ้นถัดไป” ใน PLC อาจไม่ตรงกับผลของกล้อง จับคู่เหตุการณ์ภาพกับ SKU แม่พิมพ์ คาวิตี ช็อตหรือช่อง รหัสผลตรวจ และเหตุการณ์คัดออก ไม่จำเป็นต้องพิมพ์ serial ทุกชิ้น แต่ทุกอุปกรณ์ต้องชี้ไปยังชิ้นเดียวกัน
ทดลองไฟ เลนส์ และฟิกซ์เจอร์ตามชนิดข้อบกพร่อง
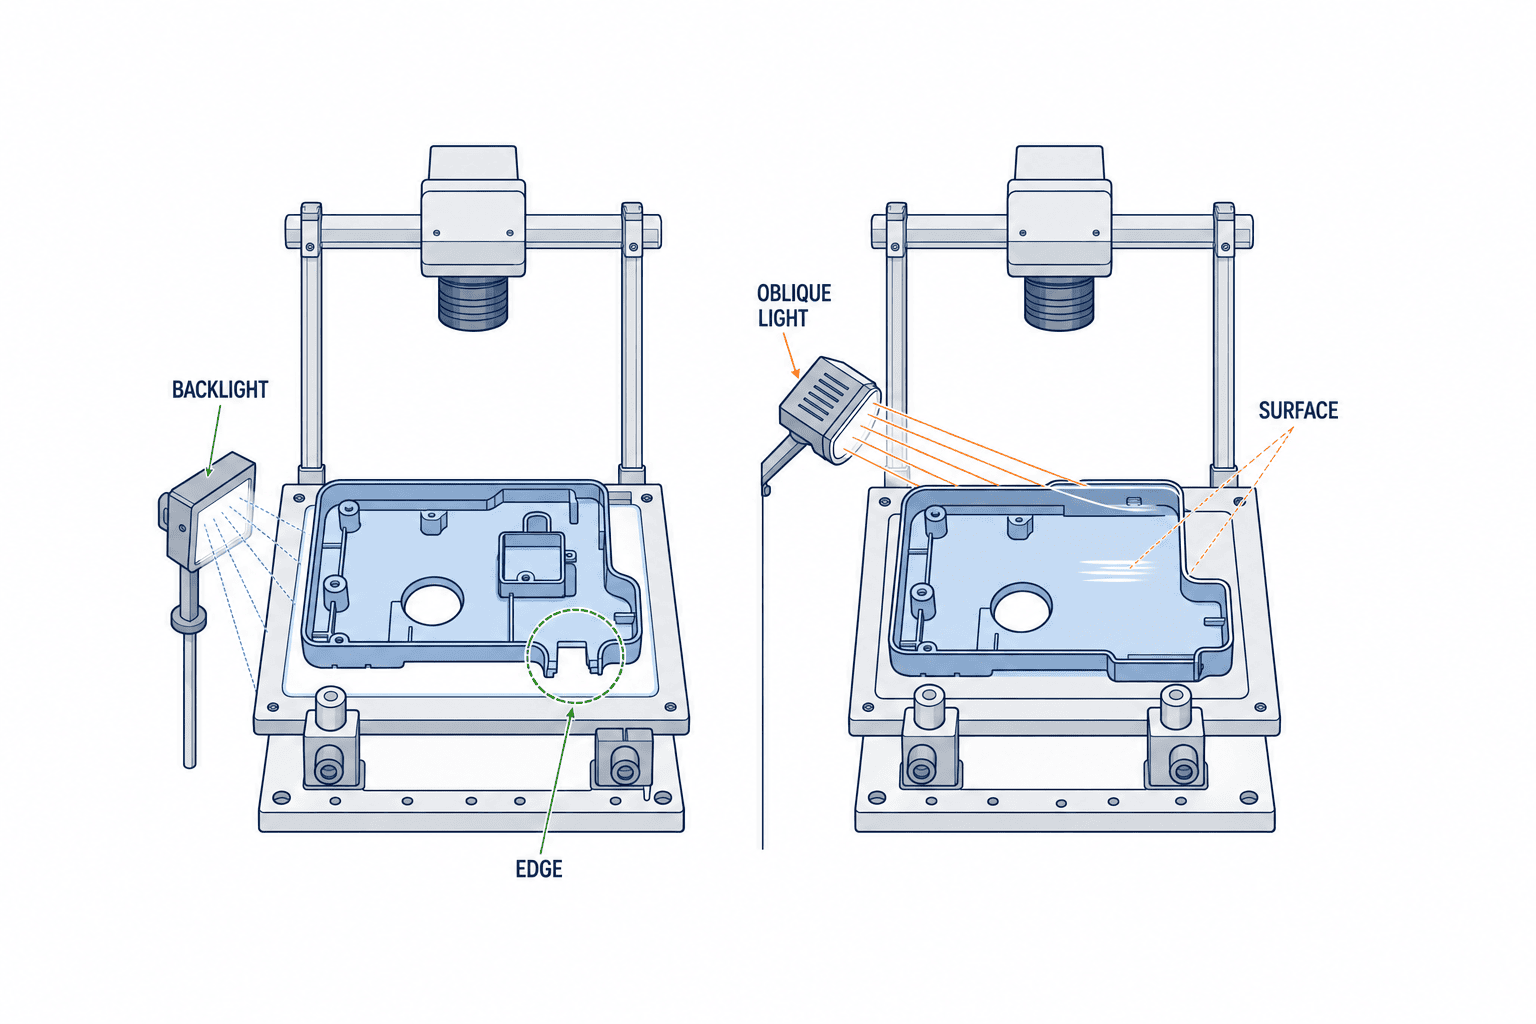
ไฟส่องหลังช่วยให้เห็นขอบที่ขาดจาก short shot แต่ไม่แสดงรอยไหม้บนผิวหน้าและรูที่ถูกบัง ไฟเฉียงอาจทำให้ครีบบางเด่นขึ้น การใช้แนวสะท้อนดูรอยยุบต้องยึดมุมกล้องและไฟให้คงที่ เพราะท่าชิ้นเปลี่ยนเล็กน้อยอาจดูเหมือนตำหนิ การตรวจสีต้องคุมสเปกตรัมแสง เวลาเปิดรับแสง white balance และแสงรอบข้าง Basler อธิบายว่าการจัดแสงสร้างคอนทราสต์ที่ระบบภาพใช้ตรวจ
ก่อนเลือกอุปกรณ์ ให้เทียบไฟส่องหลังสำหรับขอบ ไฟกระจายสำหรับผิว และไฟเฉียงสำหรับส่วนยื่นหรือบุบ บันทึกว่าภาพใดเห็นข้อบกพร่องใดและมองไม่เห็นอะไร ไฟหลายชุดเพิ่มเวลาเปิดรับแสง ขนาดฝาครอบ ความร้อน งานทำความสะอาด และการซ่อม เก็บภาพซ้ำหลายกะ หลังทำความสะอาด เมื่อเลนส์เริ่มสกปรก และกับเรซินดำ ใส หรือมันวาว หลักการเลือกไฟทั่วไปอยู่ในคู่มือเลือกแสงสำหรับ AI ตรวจสอบภาพ
น้ำยาถอดแบบ ฝุ่น หยดน้ำ หรือเศษที่เกาะเพราะไฟฟ้าสถิตอาจดูคล้ายข้อบกพร่อง ขณะเดียวกันครีบจริงอาจถูกฟิกซ์เจอร์บัง จึงต้องกำหนดรอบล้างฟิกซ์เจอร์ ตรวจไฟ และตรวจการยึดกล้อง หากคัดชิ้นดีทิ้งมากขึ้น ให้ถ่ายชิ้นดีอ้างอิงซ้ำเพื่อดูว่าภาพเปลี่ยนหรือไม่ ก่อนสั่งฝึกโมเดลใหม่
แยกตัวอย่างมาตรฐานออกจากข้อมูลฝึกโมเดล
อนุมัติตัวอย่างมาตรฐานหรือ golden samples แต่ชิ้นดีเพียงชิ้นเดียวแทนช่วงสี คาวิตี ล็อตเรซิน ลายผิว และการสึกของแม่พิมพ์ไม่ได้ สำหรับแต่ละ SKU ให้เก็บชิ้นดีทั่วไป ชิ้นดีที่อยู่ขอบเกณฑ์ ชิ้นเสียชัด และชิ้นก้ำกึ่ง พร้อมเหตุผลและตำแหน่ง ชิ้นจริงอาจเกิดรอยหรือสีเปลี่ยนเมื่อเก็บนาน จึงต้องกำหนดวิธีเก็บ เปลี่ยนตัวอย่าง ภาพต้นฉบับ และรุ่นแบบ
แยกชุดฝึก ชุดปรับ threshold และชุดรับมอบที่ไม่แตะจนถึงการทดสอบจริง ถ้านำชิ้นติดกันจากช็อตเดียวกันกระจายไปทั้งสามชุด ผลทดสอบอาจดูดีเกินการใช้งานกับวันหรือล็อตใหม่ พิจารณาแบ่งตามวัน ล็อต คาวิตี เครื่อง และสภาพแสง ชุดข้อมูล MVTec AD แสดงแนวคิดการแยกภาพชิ้นดีเพื่อฝึกและภาพชิ้นเสียเพื่อทดสอบ แต่คะแนนบนชุดสาธารณะไม่รับรองสายการผลิตของเรา และข้อมูลนี้มีเงื่อนไขใช้แบบไม่เชิงพาณิชย์ จึงอย่าถือว่าใช้ฝึกระบบเชิงพาณิชย์ได้ทันที
เมื่อภาพชิ้นเสียมีน้อย อาจทดลอง anomaly detection ที่เรียนรู้จากชิ้นดี แต่คะแนนความผิดปกติไม่ได้บอกว่าต้องหยุดส่งสินค้าหรือไม่ รหัสที่เปลี่ยนตามแบบ ช่วงสีที่ยอมรับ หรือรอยแม่พิมพ์ปกติอาจถูกแจ้งเตือน ทดสอบว่าระบบชี้ตำแหน่งผิดปกติได้ ผ่านชิ้นดีขอบเกณฑ์ได้ และส่งกรณีไม่รู้จักไปตรวจซ้ำได้หรือไม่ คงเส้นทางการตัดสินโดยคนไว้
ทีมคุณภาพ วิศวกรขึ้นรูป ซ่อมบำรุง และผู้รับผิดชอบข้อกำหนดลูกค้าควรร่วมกันตัดสินตัวอย่างที่มีข้อโต้แย้ง อย่าใช้เสียงข้างมากให้ป้ายข้อมูลกับสเปกที่ยังไม่ตกลง เก็บป้ายสุดท้าย เหตุผล วัน ผู้อนุมัติ SKU และรุ่นแบบไว้ เมื่อซ่อมแม่พิมพ์ เปลี่ยน pigment หรือมีข้อกำหนดใหม่ให้ทบทวนชุดข้อมูล
ติดตามผลตัดสินจนถึงช่องคัดแยกจริง
หน้าจอขึ้น “NG” ยังไม่ถือว่าตรวจสำเร็จหากชิ้นเดียวกันไม่ถูกแยก วัดระยะกล้องถึงจุดคัด ความเร็วสายพานที่เปลี่ยนได้ เวลา PLC ลำดับใน buffer และเวลาทำงานของ pusher หรือ air jet หากหุ่นยนต์วางชิ้นดี ชิ้นเสีย และชิ้นรอตรวจลงคนละถาด ต้องตรวจถาดเต็ม การจับพลาด ถาดหาย และการวางผิด
ในแม่พิมพ์หลายคาวิตี ให้ทดสอบการจับคู่ภาพกับชิ้นจริงทั้ง FAT และ SAT การปล่อยตัวอย่างผสมแบบสุ่มอย่างเดียวไม่ทดสอบลำดับช็อต สลับชิ้นดี เสีย และรอตรวจ เพิ่มการหยุดเริ่มใหม่ pulse เซนเซอร์หาย สื่อสารขาด และเปลี่ยนสูตร แล้วบันทึกปลายทางแต่ละชิ้น ชิ้นที่ไม่ทราบผลภายในเวลาที่กำหนดไม่ควรถูกจัดเป็นชิ้นดีโดยปริยาย ให้ระบุการทำงานเมื่อผิดปกติใน RFP ตามความเสี่ยงของผลิตภัณฑ์
หน้าจอตรวจซ้ำควรแสดงภาพต้นฉบับ ตำแหน่งต้องสงสัย SKU คาวิตี เหตุผล threshold และเวลา เมื่อพนักงานเปลี่ยนผล ให้เพิ่มชื่อและเหตุผลโดยไม่ลบผลเดิม หากถ่ายซ้ำให้ผูกกับชิ้นเดิม ถังชิ้นรอตรวจต้องมีรหัส การส่งต่องานระหว่างกะ และผู้อนุมัติการทิ้ง ซ่อม หรือส่งสินค้า ประโยคว่า “ให้คนดูเคสยาก” ไม่ใช่ประมาณการแรงงานหรือแผนควบคุม
วัดการหลุดรอดและการคัดชิ้นดีทิ้งแยกตามข้อบกพร่อง
คำว่า “แม่นยำ 99%” ใช้เปรียบเทียบไม่ได้หากไม่ระบุฐานนับ ระดับความรุนแรง และสัดส่วน SKU อัตราหลุดรอดของข้อบกพร่องหนึ่งชนิดคือจำนวนตัวอย่างเสียที่ตกลงกันแล้วแต่ผ่านเป็นดี หารด้วยจำนวนตัวอย่างเสียชนิดนั้น อัตราคัดชิ้นดีทิ้งคือชิ้นดีที่ส่งไปถังเสียหรือรอตรวจ หารด้วยชิ้นดีที่ตกลงกันทั้งหมด ระบุด้วยว่าการส่งเข้ารอตรวจนับเป็น “ตรวจพบ” หรือไม่ เก็บจำนวนภาพไม่สำเร็จ ระบบตรวจขัดข้อง และคัดออกล้มเหลวแยกต่างหาก
ตัวอย่างคำนวณสมมติ: ชิ้นเสียที่ตกลงกัน 100 ชิ้นหลุดเป็นดี 3 ชิ้น อัตราหลุดรอดภายใต้เงื่อนไขทดสอบนั้นคือ 3/100 = 3% ไม่ใช่สมรรถนะทั่วไปของอุปกรณ์หรือเกณฑ์ที่แนะนำ แยกครีบตามตำแหน่งและรอยยุบตามสภาพแสง หากลูกค้าต้องการไม่ให้คลิปที่ฉีดไม่เต็มหลุดเลย ต้องหารือจำนวนตัวอย่างทดสอบ การตรวจทางกายภาพสำรอง และการตรวจซ้ำ ผลศูนย์ครั้งจากตัวอย่างน้อยไม่ใช่การรับประกันอนาคต
เก็บจำนวนชิ้นเข้า ภาพใช้ได้ สูตรตรง ชิ้นดีออก ชิ้นเสียถูกกัก ชิ้นรอตรวจ คัดแยกล้มเหลว งานแก้ และข้อบกพร่องที่พบปลายน้ำ นิยามผลผลิตต่อชิ้นเข้าทั้งหมดต่างจากผลผลิตต่อเฉพาะชิ้นที่ถ่ายภาพได้ ใช้นิยามเดียวกันใน baseline, FAT และ SAT แม้ AI ตอบเร็ว แต่ถ้าชิ้นรอตรวจมีมาก การประหยัดแรงงานก็อาจน้อย
ใส่สภาพชิ้นงานจริงลงใน RFP
เริ่มด้วยหน้าที่หนึ่งประโยค เช่น “ตรวจ housing เรซินดำสาม SKU ของโรงงานไทยหลังขึ้นรูป เพื่อหาการฉีดไม่เต็ม ครีบตามแนวประกบ รอยยุบด้านโชว์ และรอยไหม้ แล้วส่งชิ้นที่ระบุตัวตนได้ไปทางดี เสีย หรือรอตรวจ” เปลี่ยน SKU และชนิดตำหนิตามงานจริง รูปถ่ายพร้อมคำว่า “ให้ AI ตรวจทั้งหมด” ทำให้ผู้ขายแต่ละรายเสนอคนละขอบเขต
| ข้อมูลใน RFP | สิ่งที่ต้องส่ง | ผลต่อการออกแบบ |
|---|---|---|
| ผลิตภัณฑ์และแบบ | SKU เรซิน สี ผิว ด้านที่ตรวจ รุ่นแบบและสเปกลูกค้า | จุดตรวจและขีดจำกัด |
| การขึ้นรูปและลำเลียง | จำนวนแม่พิมพ์และคาวิตี รอบช็อต การนำออกและจุดเย็น | ฟิกซ์เจอร์ กล้อง ตัวตนชิ้นงาน |
| ตัวอย่าง | ชิ้นเสีย ชิ้นดีขอบเกณฑ์ กรณีโต้แย้ง ความถี่ | ฝึก ทดสอบ และรอตรวจ |
| สภาพโรงงาน | แสง ฝุ่น น้ำยาถอดแบบ การสั่น ทำความสะอาด | ไฟ ฝาครอบ การบำรุงรักษา |
| การเชื่อมต่อ | PLC หุ่นยนต์ MES สูตร ระยะเก็บ log | การคัดแยกและการกู้คืน |
| การรับมอบ | จำนวนและค่าขีดจำกัดแยกข้อบกพร่อง ระยะเดินต่อเนื่อง | FAT/SAT ชัดเจน |
ขอราคากล้อง เลนส์ ไฟ ฟิกซ์เจอร์ เครื่องพลิก PC และซอฟต์แวร์ AI งานแก้ PLC อุปกรณ์คัดแยก การเตรียมตัวอย่าง ติดตั้ง อบรม อะไหล่ ฝึกใหม่ และบริการในไทยแยกรายการ PoC จากรูปถ่ายทางไกลไม่เท่ากับ SAT บนไลน์จริง ขอราคาสำหรับ SKU สี และแม่พิมพ์ที่เปลี่ยนภายหลัง ค่าไลเซนส์และพื้นที่เก็บภาพด้วย ประเมินต้นทุนรวมที่มีแรงงานตรวจซ้ำ ของเสียหลุดรอด และชิ้นดีถูกคัดทิ้ง ไม่ดูเพียงราคาแรกซื้อ
หากยังไม่มีเกณฑ์ผิวทุกจุด ให้เขียนเป็นรายการที่ต้องตกลงหลัง PoC พร้อมวันครบกำหนดและผู้อนุมัติ ระบุกรรมสิทธิ์ตัวอย่าง สิทธิใช้ภาพ ขอบเขตเข้าถึงทางไกล และสิ่งที่ต้องส่งมอบของโมเดล สูตร และข้อมูลฝึก ขอบเขตที่ไม่เขียนไว้จะกลายเป็นข้อโต้แย้งใน FAT
ทำ PoC แบบมีประตูตัดสินสามขั้น
ขั้นหนึ่งคือภาพซ้ำได้: ชิ้นสีดำ มันวาว ใส หรือมีลายผิวที่ยากที่สุดยังเห็นตำหนิที่ตกลงกันหรือไม่ ขั้นสองคือการตัดสินบนชุดดี เสีย และก้ำกึ่งที่แยกจากชุดฝึก โดยวัดการหลุดรอดและคัดผิดแยกชนิด ขั้นสามคือคัดแยกจริงเมื่อความเร็วเปลี่ยนและสายพานหยุดเริ่มใหม่ เก็บเงื่อนไขที่ทดสอบและสิ่งที่ไม่ครอบคลุมให้ครบ
หากไม่ผ่าน อย่าเพิ่มความซับซ้อนโมเดลเป็นคำตอบเดียว ลองมุมกล้องเพิ่ม ปรับฟิกซ์เจอร์ ไฟ จุดหลังเย็น ระบบวัดมิติ หรือแก้กระบวนการขึ้นรูป โมเดลสร้างรายละเอียดด้านหลังที่กล้องมองไม่เห็นไม่ได้ เก็บภาพที่พลาดพร้อมค่าตั้งไฟ โฟกัส รุ่นฟิกซ์เจอร์และโมเดล ล็อต คาวิตี เวลา และปลายทาง ชนิดข้อบกพร่องที่ตัวอย่างไม่พอให้ระบุ “ยังไม่ประเมิน” และให้ทีมคุณภาพตัดสินเรื่องตัวอย่างเพิ่มหรือการตรวจสำรอง
ใช้ตารางเกณฑ์เดียวกันใน FAT และ SAT
อย่าหยุดที่ค่าเฉลี่ยรวมทุกคาวิตี
ในแม่พิมพ์หลายคาวิตี ตำแหน่งและสภาพการหล่อเย็นอาจทำให้สี ความมัน และครีบต่างกันแม้เป็นช็อตเดียวกัน การรับมอบจึงต้องดูจำนวนภาพที่ใช้ตัดสินได้ จำนวนชิ้นดีที่ถูกคัดผิด และจำนวนชิ้นเสียที่หลุดรอด แยกตามคาวิตี ไม่ใช่ดูเพียงค่าเฉลี่ยของชิ้นดีจากทุกคาวิตี หากชิ้นจากคาวิตีเดียวเอียงเพราะชนฟิกซ์เจอร์ ค่าเฉลี่ยรวมอาจดูดีทั้งที่คุณภาพสินค้าจากคาวิตีนั้นแย่ ทีมขึ้นรูปและทีมอุปกรณ์ต้องยืนยันลำดับที่ชิ้นจากแต่ละคาวิตีเข้าสู่มุมมองกล้อง และตรวจว่าลำดับนี้ยังคงเดิมหลังเปลี่ยนแม่พิมพ์หรือไม่
อาจเก็บชิ้นเสียที่เกิดขึ้นจริงจากทุกคาวิตีในจำนวนเท่ากันไม่ได้ ให้เปิดเผยองค์ประกอบตัวอย่างตามจริงและระบุคู่คาวิตี–ข้อบกพร่องที่ขาดว่า “ยังไม่ทดสอบ” ห้ามคัดลอกภาพชิ้นเสียจากคาวิตีหนึ่งไปนับเป็นอีกคาวิตีเพื่อเพิ่มจำนวนทดสอบ ระหว่างทดสอบอย่าปล่อยชิ้นเสียชนิดเดียวต่อกันอย่างเดียว ให้แทรกชิ้นเสียระหว่างชิ้นดีและชิ้นก้ำกึ่ง และตรวจว่าผลของชิ้นก่อนหน้าไม่เลื่อนไปสั่งคัดชิ้นถัดไป แม้จำแนกภาพถูกต้อง หากติดตามตัวชิ้นเลื่อนไปหนึ่งตำแหน่ง ก็อาจเกิดทั้งชิ้นเสียหลุดรอดและชิ้นดีถูกทิ้ง
กำหนดผู้มีอำนาจตัดสินผลรับมอบก่อนวันทดสอบ
หากเพิ่งโต้เถียงในวันรับมอบว่า “รอยยุบนี้เป็นชิ้นดีหรือไม่” จะไม่สามารถแยกปัญหาสมรรถนะผู้ขายออกจากสเปกลูกค้าที่ยังไม่ชัด ก่อนทดสอบ ให้ฝ่ายคุณภาพอนุมัติตัวอย่างที่ขอบเกณฑ์ ฝ่ายผลิตยืนยันวัสดุ แม่พิมพ์ และรอบการผลิตปกติ และฝ่ายอุปกรณ์อนุมัติเงื่อนไขลำเลียงกับคัดแยก ผู้ขายต้องยืนยันว่าสามารถทดสอบด้วยตัวอย่างและเงื่อนไขเดียวกันได้ หากลักษณะผิวต้องรอคำตัดสินลูกค้า อย่านับชิ้นเหล่านั้นในฐานตัวอย่างรับมอบ และกำหนดทางกักรอตรวจชั่วคราวจนได้คำตอบ
หลังพบผลไม่ตรงกัน ให้แยกว่าโมเดลพลาด ภาพไม่ชัด เกณฑ์ผิวยังไม่อนุมัติ หรือชิ้นไปผิดทาง เมื่อทดสอบซ้ำ ให้บันทึกว่าเพียงคำนวณภาพเดิมใหม่ หรือถ่ายใหม่หลังปรับไฟหรือฟิกซ์เจอร์ และเก็บผลครั้งแรกไว้ การเปลี่ยนค่าหลายรอบแล้วรายงานเฉพาะคะแนนดีที่สุดทำให้ไม่เห็นสมรรถนะที่รักษาได้ในงานผลิต นำประวัติการเปลี่ยนไป SAT และทำเป็นขั้นตอนปรับค่าที่โรงงานทำซ้ำได้
ทั้งตอนขอราคาและตอนรับมอบ ให้ระบุ จำนวน ตัวอย่างแยกจาก ความหลากหลาย ชิ้นดีหนึ่งพันชิ้นที่สีและคาวิตีเดียวกันไม่เป็นหลักฐานสำหรับสีอื่นหรือแสงกะกลางคืน ภาพมากมายของชิ้นเสียชิ้นเดียวที่ถ่ายหลายมุมก็ยังเป็นตัวอย่างอิสระเพียงหนึ่งชิ้น เก็บวันที่เก็บตัวอย่าง ช็อต ล็อตเรซิน คาวิตี และสภาพการเก็บ เพื่อให้ผู้ประเมินตรวจย้อนหลังได้ หากชิ้นเสียจริงหายาก ให้ระบุข้อจำกัดนี้ในสัญญาและกำหนดเวลารวบรวมเพิ่มกับประเมินใหม่ช่วงเริ่มผลิต วิธีนี้ทำให้โรงงานและผู้ขายจัดการความไม่แน่นอนที่เหลือในตารางเดียวกัน โดยไม่ขยายผลสำเร็จในห้องทดสอบเกินจริง
FAT ตรวจการรู้จำ คัดแยก log และเหตุขัดข้องด้วยตัวอย่างที่ตกลงในสถานที่ผู้ขาย SAT ตรวจไลน์ไทยจริงทั้งแสงรอบข้าง การสั่น ล็อตเรซิน กะทำงาน สัญญาณ PLC และการบำรุงรักษา ผ่าน FAT ไม่ได้แปลว่าจะผ่าน SAT แนวทาง AI RMF Core ของ NIST เน้นความเป็นตัวแทนของข้อมูลทดสอบ การเฝ้าระวังหลังใช้งาน และพฤติกรรมปลอดภัยเมื่อเกินขอบเขตที่พัฒนาไว้ แต่ไม่ได้กำหนดเปอร์เซ็นต์สมรรถนะตายตัวสำหรับงานนี้
| รายการ | FAT | เพิ่มใน SAT | หลักฐาน |
|---|---|---|---|
| ผลแยกตำหนิ | ตัวอย่างอิสระตาม SKU ด้าน และชนิด | ล็อต คาวิตี กะจริง | ภาพ ป้าย ผล รุ่นโมเดล |
| ความคงที่ภาพ | ไฟ โฟกัส ท่าชิ้น คราบจำลอง | แสงจริง การล้าง การสั่น | ค่าตั้งและภาพซ้ำ |
| คัดแยก | สลับดี เสีย รอตรวจ | PLC จริง หยุดเริ่ม ถังเต็ม | ID เวลา ถาดปลายทาง |
| ขัดข้อง | กล้อง เครือข่าย timeout | ไฟดับและสอบเทียบใหม่ | alarm และบันทึกกู้คืน |
| การใช้งาน | เปลี่ยนสูตรและเก็บภาพ | พนักงานไทยทำตามขั้นตอน | อบรมและคู่มือรุ่นล่าสุด |
ใส่จำนวนตัวอย่าง ผู้เลือก ความรุนแรง ฐานนับ ขีดจำกัด ข้อยกเว้น จำนวนทดสอบซ้ำ และผู้ลงนามในสัญญา หากปัญหา FAT ย้ายไป SAT ต้องมีมาตรการชั่วคราว เจ้าของงาน กำหนดเวลา และเงื่อนไขปล่อยผลิต SAT ควรให้พนักงานโรงงานเปิดเครื่อง เปลี่ยน SKU ทำความสะอาด กู้คืน และจัดการชิ้นรอตรวจในกะปกติ พร้อมหน้าจอและคู่มือในภาษาที่ใช้จริง
คุมการเปลี่ยนแปลงหลังรับมอบ
แม่พิมพ์สึก เรซิน สี ไฟ เลนส์ และฟิกซ์เจอร์เปลี่ยนได้ เฝ้าดูอัตราคัดชิ้นดีทิ้ง สัดส่วนรอตรวจ ภาพเสีย รูปแบบที่ไม่รู้จัก ข้อร้องเรียนลูกค้า และการเปลี่ยนสูตร ก่อนฝึกใหม่ให้ตรวจระบบภาพ ฟิกซ์เจอร์ วัสดุ แม่พิมพ์ และ PLC ก่อน เปรียบเทียบโมเดลเก่ากับใหม่บนชุดรับมอบเดียวกัน และย้อนกลับได้ ดูผลอย่างน้อยตาม SKU×ชนิดตำหนิ×สภาพถ่าย เพื่อไม่ให้ชิ้นดีจำนวนมากกลบ short shot ที่รุนแรงแต่พบไม่บ่อย
เชื่อมรุ่นโมเดลกับรุ่นบัญชีข้อบกพร่องและล็อตแรกที่ใช้ กำหนดระยะเก็บภาพ สิทธิ์เข้าถึง สำรองข้อมูล และมุมกล้องที่ไม่เก็บข้อมูลบุคคลเกินจำเป็น หากประมวลผลบนคลาวด์ ระบุการทำงานเมื่อเครือข่ายขาดและค่าหน่วงสูงสุด สัญญาบำรุงรักษาควรแบ่งหน้าที่กล้อง ไฟ ฟิกซ์เจอร์ ซอฟต์แวร์ PLC และอุปกรณ์คัด พร้อมเวลาอ้างอิงและรหัสผลเดียวกัน รวมอุปกรณ์สอบเทียบ อะไหล่ เวลาตอบสนองในไทย ราคาสำหรับ SKU ใหม่ และวิธีบันทึกเมื่อต้องกลับไปตรวจด้วยคน
คำถามที่พบบ่อย
กล้องตัวเดียวตรวจทั้ง short shot และครีบได้หรือไม่?
บางชิ้นทำได้ แต่ภาพเงาเพื่อดูส่วนที่ขาดกับไฟเฉียงเพื่อดูครีบบางมีความต้องการต่างกัน ต้องลองข้อบกพร่องเล็กสุด ด้าน และท่าจริง อย่ารับประกันตำหนิด้านหลังที่กล้องมองไม่เห็น
กล้อง 2D วัดความลึกของรอยยุบได้หรือไม่?
อาจชี้จุดน่าสงสัยจากแนวสะท้อน แต่ความสว่างไม่ใช่ค่าความลึกจริง หากสัญญากำหนดความลึก ให้พิจารณาระบบวัดรูปทรงที่สอบเทียบ และแยกเกณฑ์ผิวจากเกณฑ์มิติ
มีตัวอย่างเสียเพียงเล็กน้อยเริ่มได้หรือไม่?
ใช้ anomaly detection จากภาพดีหรือทำชิ้นทดสอบเพื่อพิสูจน์การถ่ายภาพได้ แต่ยังรับรองการพบตำหนิอนาคตทั้งหมดไม่ได้ ระบุช่องว่างหลักฐานและจัดทางรอตรวจพร้อมการทดสอบเพิ่ม
AI แทนการตรวจขั้นสุดท้ายก่อนส่งสินค้าได้ทันทีหรือไม่?
ต้องตรวจสเปกลูกค้า ความเสี่ยง ตำหนิที่ภาพไม่เห็น และการคัดแยกจริงก่อน AI ตรวจผิวไม่ได้รับรองโพรงภายในหรือความแข็งแรง การทดสอบมิติและหน้าที่ที่จำเป็นยังต้องมี
เทียบข้อเสนอราคาอย่างไร?
ใช้ SKU ด้าน ขนาดตำหนิเล็กสุด จังหวะผลิต ทางออกสามประเภท log และตัวอย่าง/ขีดจำกัด FAT/SAT เดียวกัน แยกราคาฟิกซ์เจอร์ ไฟ PLC SKU เพิ่ม และบริการ
สรุป
AI ตรวจสอบชิ้นงานฉีดพลาสติกคือข้อตกลงครบสายงานเรื่อง ตำแหน่ง ขีดจำกัด ภาพ ผลตัดสิน และปลายทาง ของแต่ละตำหนิและแต่ละชิ้น เริ่มจากแบบและตัวอย่างอนุมัติ คุมท่ากับแสง วัดการหลุดรอดและคัดผิดแยกประเภทบนตัวอย่างอิสระ แล้วพิสูจน์ทางออกจริงใน FAT/SAT
หากโรงงานในไทยยังรวบรวมตัวอย่างหรือกำหนดขั้นตอนปัจจุบันไม่ครบ สามารถปรึกษา TOMAS TECHได้ตั้งแต่ช่วงเริ่มพิจารณา เราช่วยจัดบัญชีข้อบกพร่องและเงื่อนไขการถ่าย/คัดแยกให้เป็น RFP ที่ผู้ขายประเมินได้


