


เมื่อจะนำโทเกิลแคลมป์มาใช้กับอุปกรณ์จับยึดสำหรับการประกอบหรือเชื่อม ไม่สามารถจบการเลือกเพียงแค่ “ความสามารถในการรับแรงสูงสุดในแคตตาล็อกมากกว่าภาระงานในกระบวนการ” เท่านั้น ต้องกำหนดให้ชัดเจนถึงแรงที่กระทำจริงกับชิ้นงาน, เส้นทางการระบายแรงปฏิกิริยา, ความแปรปรวนของความหนาแผ่นและค่าความเผื่อของชิ้นส่วน, การเข้าถึงของผู้ปฏิบัติงาน, รวมถึงสภาพเมื่อสูญเสียแรงดันลม จึงจะสามารถเปรียบเทียบตัวเลือกต่าง ๆ ได้อย่างถูกต้อง บทความนี้จัดทำขึ้นสำหรับวิศวกรฝ่ายผลิต, ฝ่ายจัดซื้อ, และฝ่ายคุณภาพในโรงงานไทยที่ต้องการติดตั้งหรือปรับปรุงอุปกรณ์จับยึด โดยจะสรุปแนวทางการเลือกใช้ทั้งแบบมือโยกและแบบลม, แบบกดด้านข้างและแบบกดจากด้านบน ไปจนถึงการจัดทำ RFP, FAT, และ SAT โดยเน้นเฉพาะชิ้นส่วนซื้อสำเร็จรูปอย่างโทเกิลแคลมป์ ตามแนวคิด การออกแบบและผลิตอุปกรณ์จับยึดโดยรวม ที่กล่าวถึงในบทความหลัก
สองแรงสำคัญที่ต้องแยกให้ชัดเจนในการเลือกโทเกิลแคลมป์
โทเกิลแคลมป์เป็นกลไกจับยึดแบบ Quick Action ที่ใช้การขยับลิงก์ให้ผ่านจุดตายเพื่อปิดล็อก ในขณะที่ปิดล็อกจะมี “ความสามารถในการรับแรง (Holding Capacity)” ซึ่งเป็นแรงที่ต้านทานภายนอกได้โดยไม่เสียรูปถาวร และ “แรงกด/แรงจับยึด (Clamping/Exerting Force)” ที่ปลายแคลมป์กระทำกับชิ้นงานในระหว่างการปิดล็อก ทั้งสองค่านี้ไม่เท่ากัน บทความเทคนิคของ Carr Lane อธิบายว่า ความสามารถในการรับแรงคือแรงสูงสุดที่ทนได้ในท่าล็อกโดยไม่เสียรูปถาวร ส่วนแรงจับยึดจริงขึ้นกับตำแหน่งสปินเดิล, การปรับความสูง, วัสดุปลายแคลมป์, และวัสดุชิ้นงาน บทความเทคนิคของ DESTACO ก็ระบุว่า แรงที่ผู้ปฏิบัติงานใช้, จุดที่ออกแรง, อัตราทดกลไก, และตำแหน่งวัดบนบาร์ เป็นตัวแปรสำคัญของแรงกด ดังนั้น “ความสามารถในการรับแรงสูงสุด” ในแคตตาล็อก ไม่ควรนำไปใช้เป็นแรงกดต่อชิ้นงานใน RFP โดยตรง
การกำหนดตำแหน่งอ้างอิงเป็นหน้าที่ของตัวรับ ส่วนแคลมป์มีหน้าที่จับยึด
ตำแหน่งอ้างอิงสำหรับการตัด, เชื่อม, หรือประกอบ จะถูกกำหนดโดย Locator เช่น พิน, สต็อปเปอร์, แผ่นรับ, หรือ V-Block แคลมป์มีหน้าที่เพียงจับให้ชิ้นงานสัมผัสกับตำแหน่งอ้างอิงอย่างมั่นคงและไม่หลุดระหว่างกระบวนการ หากออกแบบให้ปลายแคลมป์เป็นตัวกำหนดตำแหน่ง จะทำให้แรงที่ผู้ปฏิบัติงานใช้หรือการสึกหรอของแผ่นรองปลายกลายเป็นตัวกำหนดขนาดที่สำคัญ ควรเริ่มจากการวาด Datum, ทิศทางการวางชิ้นงาน, จุดรองรับ, จุดรับแรงปฏิกิริยา, และทิศทางของภาระงานในแบบ จากนั้นจึงกำหนดตำแหน่งแคลมป์ที่จำเป็น โดยเฉพาะชิ้นงานแผ่นบาง, ชิ้นงานปั๊ม, หรือชิ้นส่วนพลาสติก หากกดแรงเกินไปจะทำให้รูปทรงเปลี่ยน เมื่อถอดออกจากอุปกรณ์จับยึด ขนาดจะเปลี่ยนไป การทดสอบเพื่อหาค่าแรงจับยึดต่ำสุดที่ยังสามารถยึดได้จึงสำคัญกว่าการเลือกเครื่องที่มีแรงสูงสุด
อย่ารวม “แรงที่จำเป็น” เป็นตัวเลขเดียว
ในตารางออกแบบ ควรแยกแรงที่ใช้ให้ชิ้นงานนั่งบนตัวรับ, แรงที่ต้องต้านทานภาระงาน, ขีดจำกัดแรงกดที่ชิ้นงานรับได้, และแรงที่ผู้ปฏิบัติงานสามารถใช้งานซ้ำ ๆ ได้ออกจากกัน หากเป็นงานเชื่อมต้องคำนึงถึงความร้อน, การหดตัว, การสัมผัสของปืนเชื่อม, สแปตเตอร์, และท่าทางของอุปกรณ์จับยึด หากเป็นงานขันสกรูต้องพิจารณาแรงปฏิกิริยาของเครื่องมือและการลอยตัวของชิ้นส่วน งานอัดต้องดูแรงตามแนวแกนและเส้นทางแรงปฏิกิริยา การสังเกตเพียงว่า “ไม่ขยับระหว่างเชื่อม” อาจทำให้มองข้ามการบี้, การโก่งหลังเชื่อม, หรือการเสียรูปถาวรของชิ้นส่วนกลไก ควรวางแผนทดสอบโดยวัดการนั่ง, กระบวนการ, และขนาดหลังปลดแคลมป์กับชิ้นงานจริง
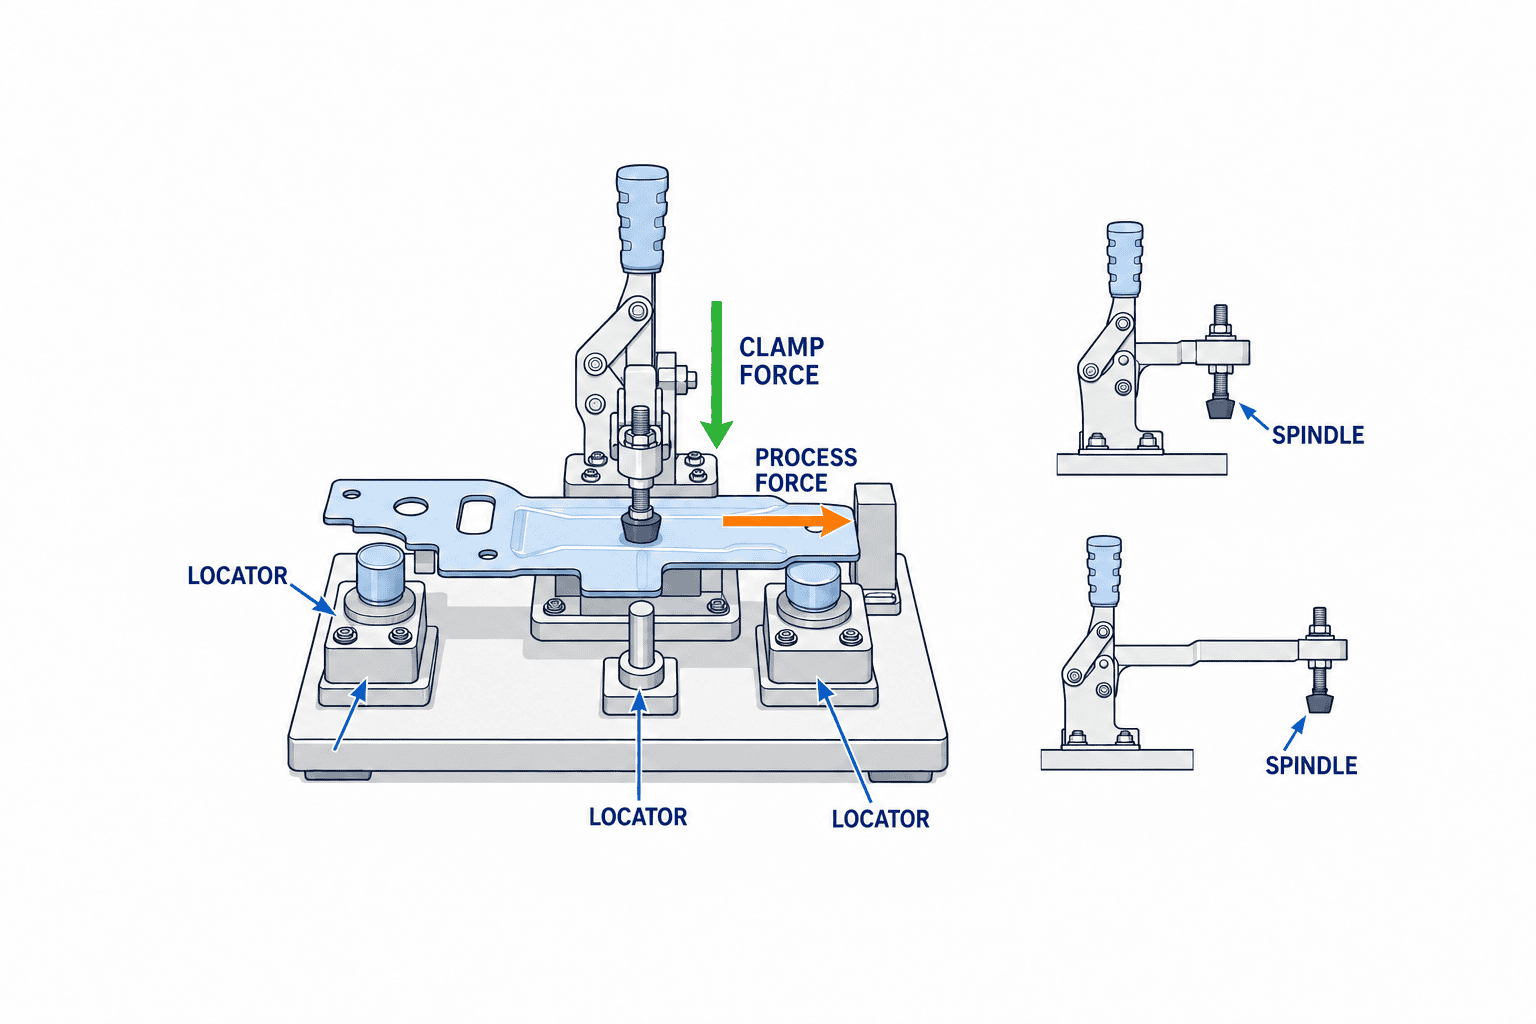
การเลือกโทเกิลแคลมป์แนวนอน, แนวตั้ง, และแบบดันตรง ขึ้นกับทิศทางการระบายแรงของชิ้นงาน
แคตตาล็อกโทเกิลแคลมป์ของ MISUMI แบ่งประเภทเป็นแบบแนวนอน, แนวตั้ง, แบบดันข้าง, และแบบล็อกเกี่ยว ฯลฯ การแบ่งประเภทนี้ไม่ได้ดูแค่รูปลักษณ์ แต่ดูจากการเคลื่อนที่ของแขนหรือปลั๊กเกอร์, พื้นที่ที่ต้องใช้เมื่อเปิด, และทิศทางแรงที่กระทำกับชิ้นงาน ในตารางเลือกควรแสดงทั้ง “ท่าทางขณะล็อก” และ “การรบกวนขณะเปิด” ใช้ CAD ขนาดจริงของแต่ละรุ่น, มุมเปิด, ระยะสโตรก, รูยึด, และช่วงปรับสปินเดิล เพื่อตรวจสอบการเคลื่อนไหวของมือด้วย แม้รูปร่างจะคล้ายกัน แต่เส้นทางการเคลื่อนที่ของด้ามจับกับเส้นทางการวางชิ้นงานอาจชนกันได้
| ประเภท | ตัวอย่างการใช้งาน | สิ่งที่ต้องตรวจสอบล่วงหน้า |
|---|---|---|
| โทเกิลแคลมป์แนวนอน (Horizontal Hold-Down) | อุปกรณ์กดจากด้านบนที่ต้องการให้ด้ามจับพับต่ำเมื่อเปิด | การรบกวนระหว่างปลายบาร์, ด้ามจับ, เครื่องมือ, และการ์ดนิรภัย |
| โทเกิลแคลมป์แนวตั้ง (Vertical Hold-Down) | อุปกรณ์กดจากด้านบนที่มีพื้นที่เปิด-ปิดด้านบนเพียงพอ | การรบกวนกับหุ่นยนต์, ปืนเชื่อม, หรือไฟส่องสว่างด้านบน |
| แบบดันตรง/ดันข้าง (Plunger/Push-Pull) | ชิ้นงานที่ต้องการให้วางเข้ากับสต็อปเปอร์จากด้านข้าง | การเยื้องแนวแกน, การลอยข้าง, การหมุนและแรงกดที่ปลาย |
| แบบล็อกเกี่ยว/ดึง (Latch/Pull-Action) | การดึงฝาหรือชิ้นส่วนสองชิ้นให้แนบกัน | การเกี่ยวของตะขอ, การดีดตัวเมื่อเปิด, การลืมเกี่ยว |
ตารางนี้ไม่ได้เป็นกฎตายตัวในการเลือกชนิดแคลมป์ เช่น หากใช้แบบดันข้างกับแผ่นบางโดยไม่มีพื้นที่รับแรงเพียงพอ แผ่นอาจลอยขึ้น การเพิ่มแบบกดจากด้านบนอาจไม่ช่วยเสมอไป และการเพิ่มจุดรองรับอาจทำให้เกิดการยึดเกินความจำเป็น ควรตรวจสอบกับชิ้นงานทดลองที่รวมค่าความเผื่อสูงสุด, ครีบ, ความหยาบผิว, ความหนาของผิวเคลือบ, และมุมการวางชิ้นงาน
อย่าเลือกแนวนอนหรือแนวตั้งเพียงเพราะ “ท่าทางการเก็บ”
แบบแนวตั้งเมื่อเปิดแขนจะยกสูง ทำให้หยิบชิ้นงานง่าย แต่เสี่ยงต่อการชนกับปืนเชื่อมหรือแขนหุ่นยนต์ แบบแนวนอนอาจลดความสูงโดยรวมได้ แต่ด้ามจับอาจยื่นไปยังทางเดินหรืออุปกรณ์ข้างเคียงได้ ควรตรวจสอบเส้นขอบของแคลมป์ทั้งในท่าปิดและเปิด, ขอบเขตการเข้าถึงของมือและนิ้วผู้ปฏิบัติงาน, และเส้นทางของอุปกรณ์ทำความสะอาดด้วย CAD หรือโมเดลจำลองจริง ระบุทิศทางซ้าย-ขวาของแคลมป์ในแบบ เพื่อให้สามารถใช้ชิ้นส่วนอะไหล่ร่วมกันและเพิ่มประสิทธิภาพการทำงาน
ตำแหน่งปลายแผ่นรองและแขนมีผลต่อความสามารถในการรับแรง
ค่าความสามารถในการรับแรงในแคตตาล็อกเป็นค่าที่ได้จากเงื่อนไขการทดสอบ Carr Lane ระบุว่าแบบ Hold-Down จะวัดค่าที่ตำแหน่งสปินเดิลใกล้ด้ามจับ หากใช้ที่ปลายแขนจะได้ค่าน้อยลง การต่อแขนยาว, ใช้ปลายยาง, หรือสัมผัสแบบเอียง จะทำให้เงื่อนไขต่างจากในแคตตาล็อก ต้องตรวจสอบกับผู้ผลิตและซัพพลายเออร์ถึงความเป็นไปได้ของแขนสั่งทำ, ความยาวสูงสุดที่รับได้, วิธีเสริมความแข็งแรง, ความแข็งและการสึกหรอของแผ่นรองปลาย, และการป้องกันน็อตปรับคลายตัว อย่าเลือกเพียงเพราะ “ตัวเลขรุ่นเพียงพอ” แต่ต้องมั่นใจว่า “เพียงพอที่ตำแหน่งปลายที่ใช้งานจริง”
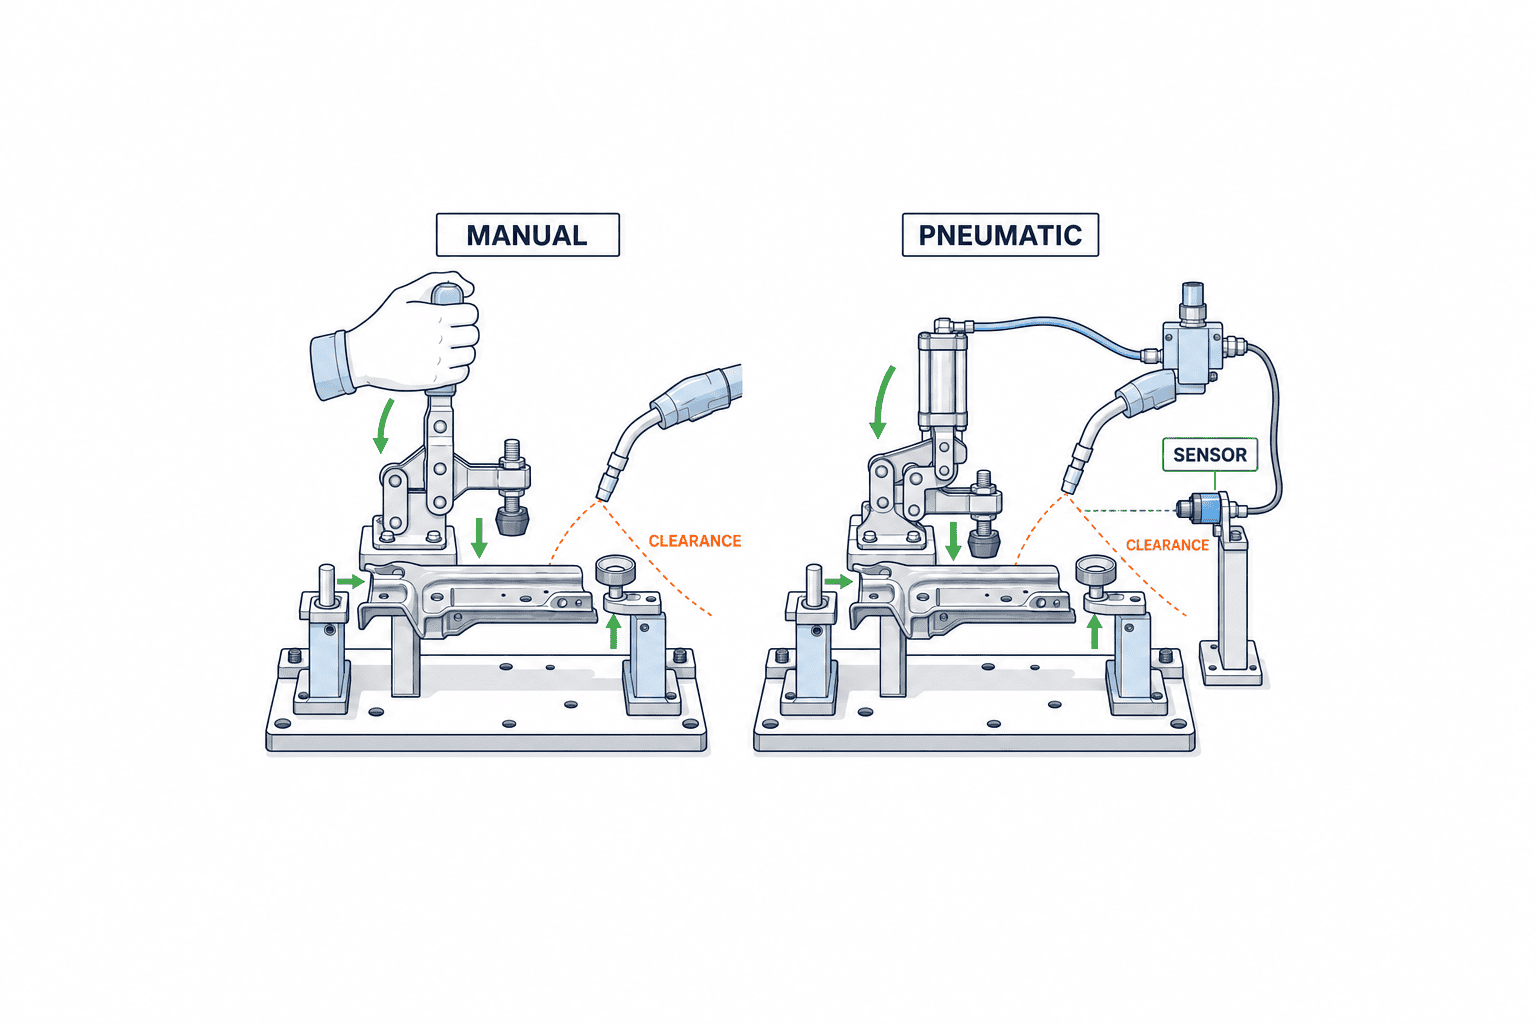
อย่าตัดสินใจเลือกแบบแมนนวลหรือแบบนิวแมติกเพียงเพราะรอบเวลาทำงาน (Takt Time)
แคลมป์แบบแมนนวลไม่ต้องใช้ท่อ, วาล์ว หรือระบบควบคุม จึงเหมาะสำหรับการเปลี่ยนงานบ่อยหรือการทดลองผลิตสินค้าหลายชนิดในปริมาณน้อย อย่างไรก็ตาม แรงกดที่แท้จริงจะเปลี่ยนแปลงได้ตามผู้ปฏิบัติงาน, มุมการใช้งาน และการปรับสปินเดิล ในกรณีที่ต้องใช้งานบ่อย อาจเกิดความเหนื่อยล้า, ลืมล็อก หรือปัญหาในการตรวจสอบสถานะก่อนเริ่มกระบวนการ ส่วนแคลมป์แบบนิวแมติกสามารถควบคุมหลายจุดให้ทำงานพร้อมกันในลำดับเดียวกัน และสามารถออกแบบให้เชื่อมต่อกับเซนเซอร์หรือ PLC ได้ อย่างไรก็ตาม ต้องมีการจัดการกับความผันผวนของแรงดัน, การรั่วของท่อ, ความเสียหายของวาล์ว, การระบายลม, การทำงานผิดพลาด และแรงดันตกค้างในระหว่างการบำรุงรักษา การเลือกใช้งานจึงไม่ใช่แค่เปรียบเทียบระหว่างแบบแมนนวลกับอัตโนมัติเท่านั้น แต่ต้องออกแบบกระบวนการโดยคำนึงถึงความสามารถในการทำซ้ำของการวางชิ้นงานและพฤติกรรมในกรณีเกิดความผิดปกติด้วย
| หัวข้อการพิจารณา | ตรวจสอบสำหรับแบบแมนนวล | ตรวจสอบสำหรับแบบนิวแมติก |
|---|---|---|
| การใช้งาน | ผู้ปฏิบัติงานสามารถล็อกได้ในท่าทางที่ปลอดภัยหรือไม่ | จะสลับโหมดอัตโนมัติ/แมนนวล/ตั้งค่าอย่างไร |
| การตรวจสอบชิ้นงาน | ความรู้สึกขณะล็อกและการมองเห็นเพียงพอหรือไม่ | ตรวจจับการมีชิ้นงานและตำแหน่งแคลมป์ด้วยอะไร |
| ความแปรปรวน | จะตรวจสอบความแตกต่างของผู้ปฏิบัติงานและการปรับปลายแคลมป์อย่างไร | จะตรวจสอบแรงดัน, อัตราการไหล, การรั่ว, การเปลี่ยนแปลงอุณหภูมิอย่างไร |
| การหยุด/เริ่มใหม่ | จะป้องกันการปลดล็อกผิดพลาดและการปลดเครื่องมืออย่างไร | จะนิยามสถานะไฟดับ, แรงดันลมลด, หยุดฉุกเฉิน, การรีสตาร์ทอย่างไร |
| การบำรุงรักษา | จะตรวจสอบการสึกหรอของพิน, ลิงค์, ด้ามจับอย่างไร | นอกจากนั้นจะจัดการวาล์ว, ท่อ, เซนเซอร์, แรงดันตกค้างอย่างไร |
เมื่อเปรียบเทียบรอบเวลาทำงาน การดูแค่เวลาการเปิด-ปิดแคลมป์ไม่เพียงพอ ต้องใช้ค่าที่วัดจริงจากกระบวนการทั้งหมด ได้แก่ การใส่ชิ้นงาน, การตรวจสอบการวาง, การตรวจสอบสถานะล็อกทุกจุด, การดำเนินการ, การนำออก, การทำความสะอาด และการเปลี่ยนงาน แม้การขับเคลื่อนแคลมป์หลายจุดพร้อมกันจะดูเหมือนเร็ว แต่หากชิ้นงานขยับตั้งแต่สัมผัสแรก เวลาที่ใช้ในการแก้ไขจะเพิ่มขึ้น ควรออกแบบลำดับการล็อก โดยแยกจุดที่ใช้ดันชิ้นงานเข้าสู่จุดอ้างอิงกับจุดที่ใช้ล็อกสุดท้ายเพื่อเปรียบเทียบด้วย สามารถดูตัวอย่างการลงทุนอัตโนมัติสำหรับโรงงานขนาดกลางและเล็กในไทยได้ที่ タイ工場の中小企業向け自動化事例
ตรวจสอบผลกระทบเมื่อแรงดันลมหายไปสำหรับแต่ละรุ่นแคลมป์
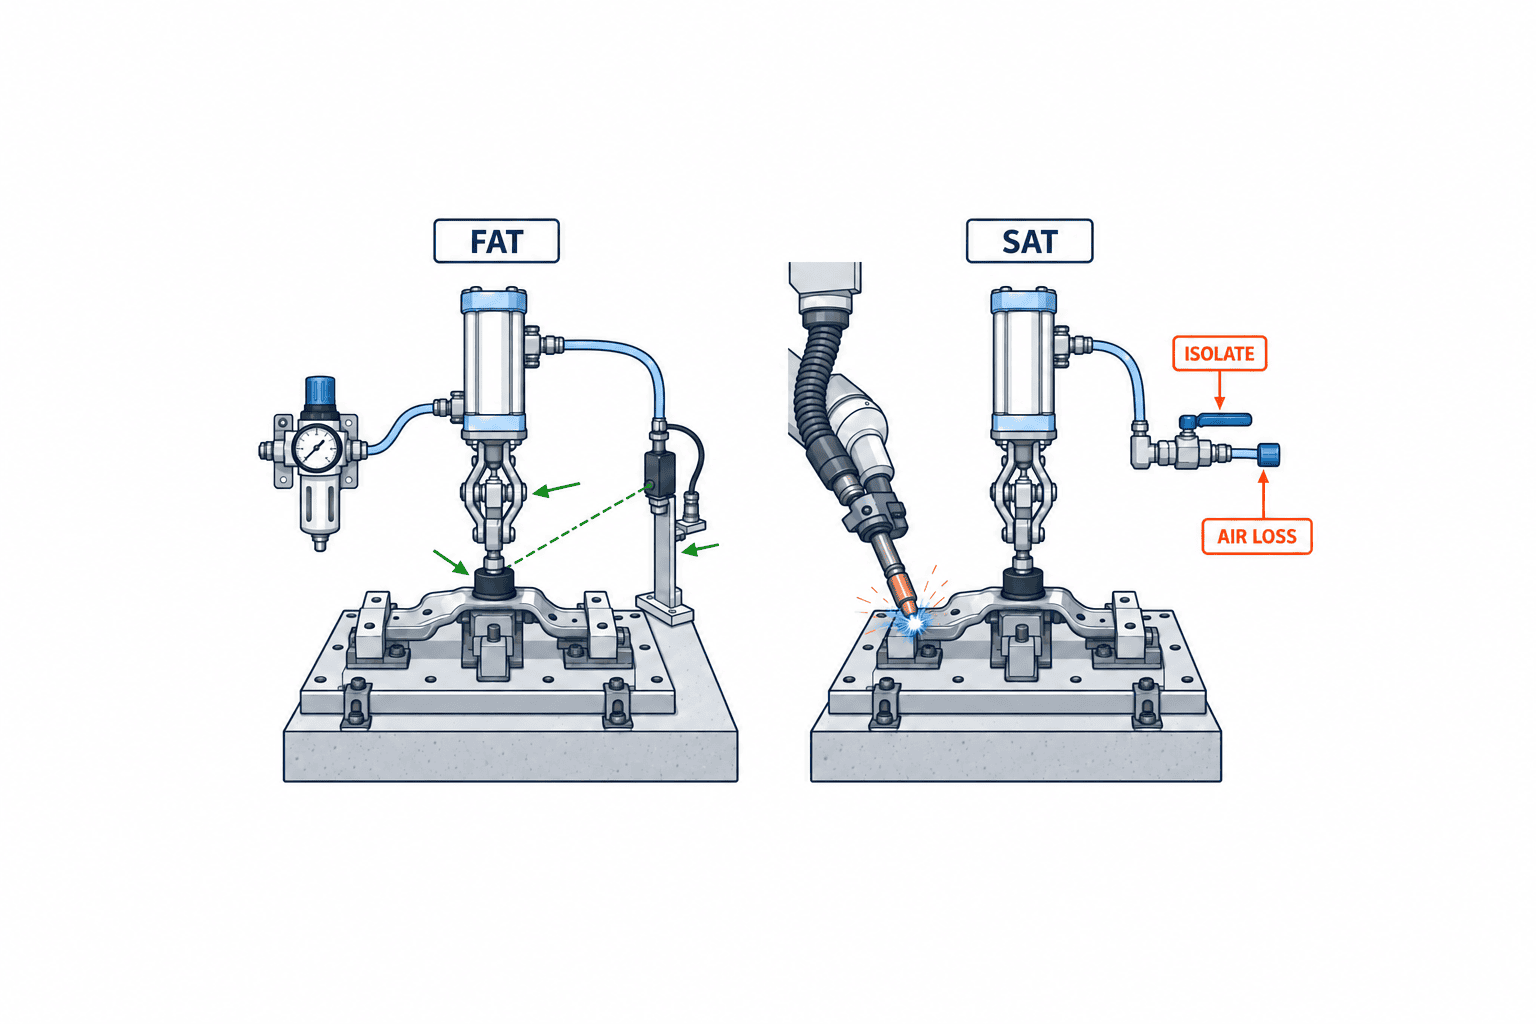
อย่าสรุปว่า “ถ้าเป็นแบบโทเกิล เมื่อไม่มีลมก็ยังล็อกอยู่” โดยอัตโนมัติ ตัวอย่างเช่น DESTACO รุ่น 870-2/871-2 ระบุชัดเจนว่ามีฟังก์ชันโทเกิลล็อกแบบกลไกที่ยังคงล็อกอยู่แม้แรงดันลมหายไปทั้งหมด แต่นี่เป็นคุณสมบัติเฉพาะของซีรีส์นี้เท่านั้น ไม่สามารถนำไปใช้กับรุ่นอื่น, วงจรอื่น, แขนพิเศษ หรือเครื่องที่สึกหรอโดยอัตโนมัติได้ ดังนั้นต้องตรวจสอบเงื่อนไขการล็อกแบบกลไกในตำแหน่งปิด, การสูญเสียไฟ, แรงดันลมลด, ท่อแตก, ตำแหน่งวาล์วเป็นกลาง, แรงดันตกค้าง และการทำงานซ้ำเมื่อแรงดันกลับมาสำหรับแต่ละรหัสสินค้า โดยอ้างอิงจากเอกสารผู้ผลิตและแผนผังวงจรของฝั่งจิ๊ก
การที่ “ล็อกค้างไว้” ไม่ได้หมายความว่าปลอดภัยเสมอไป ในกระบวนการที่ต้องให้คนหยิบชิ้นงานออก การล็อกค้างอาจขัดขวางการช่วยเหลือ ในทางกลับกัน หากปลดล็อกขณะจับชิ้นงานหนัก อาจเกิดการตกหล่นได้ สถานะที่ปลอดภัยควรกำหนดจากการประเมินแหล่งอันตรายของกระบวนการ ISO 12100 ให้หลักการประเมินและลดความเสี่ยงของเครื่องจักร ส่วน ISO 4414 กำหนดข้อกำหนดความปลอดภัยทั่วไปสำหรับระบบนิวแมติกและชิ้นส่วน ควรตัดสินใจใช้กฎหมายหรือมาตรฐานภายในที่เหมาะสมกับโรงงานในไทยร่วมกับผู้รับผิดชอบฝั่งเครื่องจักร และอย่าประกาศฟังก์ชันความปลอดภัยโดยอ้างอิงแค่คำอธิบายกลไกจากผู้ผลิต
เซนเซอร์ตำแหน่งแคลมป์ไม่เท่ากับฟังก์ชันความปลอดภัย
สัญญาณ “แคลมป์ปิด” มีประโยชน์สำหรับลำดับการผลิต แต่ไม่ได้ยืนยันว่าชิ้นงานวางถูกต้อง ต้องคำนึงถึงกรณีที่ปลายพินหนีบเศษคม, ใส่ชิ้นงานผิดรุ่น หรือเซนเซอร์แสดงสถานะปิดผิดพลาด หากจำเป็นควรแยกสัญญาณการมีชิ้นงาน, การวางบนผิวอ้างอิง, ตำแหน่งแคลมป์ และแรงดันลม เพื่อใช้ตรวจสอบความขัดแย้งระหว่างกัน หากใช้เป็นระบบควบคุมด้านความปลอดภัย ต้องแยกจากการตรวจสอบกระบวนการปกติ พร้อมประเมินความเสี่ยง, กำหนดสมรรถนะที่ต้องการ และตรวจสอบยืนยัน อย่าเพียงแค่ใส่รายการเซนเซอร์ในใบเสนอราคาโดยไม่กำหนดพฤติกรรมเมื่อเกิดความขัดข้อง
การระบายลมขณะบำรุงรักษาต้องแยกจากกลไกของผลิตภัณฑ์
OSHA 1910.147 ของสหรัฐฯ กำหนดการตัดแหล่งพลังงาน, การจัดการพลังงานตกค้าง และการตรวจสอบการตัดแหล่งพลังงานเพื่อป้องกันการทำงานโดยไม่ตั้งใจหรือการปล่อยพลังงานสะสมระหว่างการซ่อมบำรุง แม้จะไม่ใช่กฎหมายไทยโดยตรง แต่เป็นข้อมูลอ้างอิงเบื้องต้นสำหรับการออกแบบขั้นตอนบำรุงรักษา แม้แคลมป์จะล็อกแบบกลไก แต่แรงดันตกค้างในกระบอกสูบหรือท่อ, สปริง หรือพลังงานศักย์จากชิ้นงานที่ไม่ได้รับการรองรับต้องประเมินแยกต่างหาก ควรระบุจุดล็อกเอาต์, วาล์วระบาย, เกจวัดแรงดัน, วิธีปลดล็อกแมนนวล, การรองรับชิ้นงานก่อนปลดล็อก และการตรวจสอบก่อนรีสตาร์ทในเอกสารส่งมอบจิ๊ก
อย่าชดเชยความแปรปรวนของชิ้นงานด้วยการปรับปลายแคลมป์เพียงอย่างเดียว
การหมุนสปินเดิลของแคลมป์เพื่อปรับตามความหนาของชิ้นงาน A และ B ดูเหมือนง่าย แต่หากไม่กำหนดว่าใครจะเป็นผู้ปรับ, ใช้เกจอะไร, จะยึดค่าที่ตั้งไว้อย่างไร และตำแหน่งสัมผัสจะเปลี่ยนหรือไม่ในกรณีชิ้นงานขอบเขต แรงกดจะเปลี่ยนไปในแต่ละรอบการตั้งค่า หากใช้จิ๊กเดียวกับหลายรุ่น ต้องวัดจริงไม่ใช่แค่ขนาดต่ำสุด-สูงสุด แต่รวมถึงตำแหน่งรู, มุมงอ, ช่องว่างก่อนเชื่อม, การเคลือบผิว, และเศษคม โดยทดสอบกรณีที่เลวร้ายที่สุดของแต่ละรุ่น การที่ชิ้นงานอยู่ในระยะสโตรกที่กำหนดของแคลมป์กับการได้แรงกดที่เหมาะสมเป็นคนละประเด็น ต้องตรวจสอบแยกกัน
เงื่อนไขแลกเปลี่ยนระหว่างช่วงปรับและการใช้ชิ้นส่วนร่วมกัน
ชิ้นส่วนที่มีช่วงปรับกว้างช่วยให้หน้างานยืดหยุ่น แต่ก็เพิ่มโอกาสผิดพลาดในการตั้งค่า ควรออกแบบให้มีเกจอ้างอิง, ตำแหน่งหยุดแยกสี, ปลายแคลมป์แบบเปลี่ยนได้, และสูตรเฉพาะแต่ละรุ่น เพื่อให้ผู้ปฏิบัติงานสามารถคืนสู่สถานะที่ถูกต้องได้ง่าย อย่างไรก็ตาม อย่าใช้สีเพียงอย่างเดียวในการระบุความปลอดภัยหรือรุ่นชิ้นงาน หากจะใช้ชิ้นส่วนร่วมกัน ต้องตรวจสอบผลกระทบของรูปทรงและวัสดุปลายแคลมป์ต่อผิวชิ้นงานด้วย ในงานเชื่อมต้องพิจารณาการเกาะของสะเก็ดและความร้อน, ในงานประกอบต้องดูรอยขีดข่วน, รอยกด และสิ่งแปลกปลอม, ส่วนในงานใกล้อาหารหรือยา ต้องเน้นความสะอาดและความเหมาะสมของวัสดุ
ตรวจสอบจุดรองรับและเส้นทางรับแรงก่อนเพิ่มจำนวนแคลมป์
หากชิ้นงานลอย การเพิ่มแคลมป์อาจไม่ใช่ทางแก้ หากแคลมป์แรกกดผิดทิศ แคลมป์ที่สองจะยึดการบิดงอแทน ต้องตรวจสอบว่าจุดรองรับอยู่ใต้แรงภายนอกของกระบวนการหรือไม่, แรงปฏิกิริยาปิดที่ฐานจิ๊กหรือไม่, หรือมีการงอบนผนังบางของชิ้นงานหรือไม่ หากจำเป็นให้เปลี่ยนตำแหน่ง locator, ผิวรองรับ, ลำดับการกด, หรือรูปทรงปลายแคลมป์ ข้อเสนอการเพิ่มจุดแคลมป์ควรนำไปตรวจสอบขนาดหลังปลดล็อกและความสามารถของกระบวนการก่อนนำมาใช้จริง ตรงนี้เป็นการประยุกต์ทฤษฎีการกำหนดตำแหน่งในบทความออกแบบจิ๊กทั่วไป แต่สำหรับการเลือกซื้อชิ้นส่วน ต้องเจาะลึกถึงตำแหน่งปลายแคลมป์และขีดจำกัดการปรับ
ตัวอย่างการกรอกตารางการเลือกในกระบวนการจริง
ตัวอย่างเช่น สมมติว่าต้องการออกแบบฟิกซ์เจอร์สำหรับจัดตำแหน่งแผ่นเหล็กบางสองชิ้นซ้อนกัน โดยให้รูและขอบตรงเป็นจุดอ้างอิงก่อนการเชื่อมสปอต ข้อมูลต่อไปนี้ไม่ใช่ค่าที่วัดได้จากผู้ผลิตรายใดโดยตรง แต่เป็นตัวอย่างการออกแบบเพื่อกรอกใน RFP (Request for Proposal) ขั้นแรก ให้นำรูของแผ่นล่างสวมเข้ากับพิน และดันขอบไปยังสต็อปเปอร์ จากนั้นวางแผ่นบน ตรวจสอบการลอยตัวและช่องว่าง ก่อนจะปิดแคลมป์ หากสลับลำดับการปิด อาจทำให้แผ่นบนหลุดจากพิน หรือช่องว่างเริ่มต้นถูกบีบด้วยแรง ซึ่งทั้งสองกรณีไม่สามารถแยกแยะได้จากเพียงแค่ “เซ็นเซอร์สถานะปิดทำงาน”
ตัวเลือกเปรียบเทียบในตัวอย่างนี้คือ โฮลด์ดาวน์แบบมือโยกกดจากด้านบน และแบบนิวเมติกกดจากด้านบน ส่วนแบบเพลนเจอร์กดด้านข้างสามารถช่วยให้ขอบแนบกับสต็อปเปอร์ได้ แต่ไม่สามารถป้องกันการลอยตัวระหว่างแผ่นได้ด้วยตัวเอง โฮลด์ดาวน์แนวตั้งอาจช่วยให้มีพื้นที่ถอดใส่ชิ้นงานมากขึ้น แต่หากแขนแคลมป์ในตำแหน่งเปิดไปขวางทางเดินของปืนเชื่อมก็ไม่เหมาะสม แบบแนวนอนแม้จะมีความสูงรวมต่ำ แต่ต้องตรวจสอบว่ามือผู้ปฏิบัติงานจะเข้าใกล้บริเวณสะเก็ดเชื่อมหรือไม่ หากใช้แบบนิวเมติกจะสามารถออกแบบให้ใช้สองมือหรือมีระบบเซ็นเซอร์ตรวจสอบได้ แต่ความจำเป็นและความปลอดภัยต้องประเมินในภาพรวมของกระบวนการ การเปรียบเทียบเหล่านี้ไม่สามารถตัดสินได้จากเพียงภาพในแค็ตตาล็อก
การทดสอบควรใช้ชิ้นงานที่มีคุณภาพอยู่กลางค่าความคลาดเคลื่อน รวมถึงชิ้นงานที่อยู่ขอบเขตของความหนา การดัด รู และช่องว่างเริ่มต้น หากยังไม่ทราบการกระจายของความแปรปรวนในชิ้นงานจริง ให้ระบุใน RFP ว่า “จะตัดสินรุ่นสุดท้ายหลังการวัด” เพื่อแยกการเลือกเบื้องต้นและการเลือกขั้นสุดท้าย ตำแหน่งที่ปลายแคลมป์สัมผัสชิ้นงานต้องพิจารณาพร้อมกับระยะจากจุดเชื่อม ลำดับการเชื่อม การเข้าถึงของอิเล็กโทรด การเปลี่ยนรูปจากความร้อน และรูปร่างหลังปลดแคลมป์ การกดตรงเหนือจุดรับกับการกดในตำแหน่งที่หลบเครื่องมือจะทำให้การเปลี่ยนรูปของชิ้นงานต่างกัน จึงไม่ถือเป็นสินค้าทดแทนกัน
| คำถามเปรียบเทียบ | คำตอบที่ต้องการใน RFP | หลักฐานที่ต้องเก็บใน FAT/SAT |
|---|---|---|
| ทิศทางแรงที่กระทำกับชิ้นงานจริง | ตำแหน่งปลายสัมผัส, รูปร่างผิวสัมผัส, ช่วงปรับ, ความสัมพันธ์กับจุดรับ | รอยสัมผัส, การแนบ, รูปร่างหลังปลดแคลมป์ |
| อะไรเป็นตัวรับน้ำหนักกระบวนการ | เส้นทางรับแรงของโลเคเตอร์, เบส, แคลมป์ | การเลื่อนระหว่างกระบวนการ, การสังเกตจุดสึกหรอ |
| สามารถปิดแคลมป์กับชิ้นงานขนาดแย่ที่สุดได้หรือไม่ | ช่วงขนาดของแต่ละรุ่นและเส้นขอบการเปิด | การใส่/ถอดชิ้นงานที่ขอบค่าความคลาดเคลื่อน |
| เกิดอะไรขึ้นเมื่อเครื่องหยุด | วาล์ว, ล็อกกลไก, แรงดันคงเหลือ, วิธีปลดล็อก | การทดสอบกรณีผิดปกติตามขั้นตอนที่ได้รับอนุมัติ |
หากเปรียบเทียบราคาโดยที่คำตอบในตารางยังไม่ชัดเจน อาจต้องมีการปรับแต่งเพิ่มเติม เปลี่ยนแผ่นรอง หรือปรับปรุงระบบควบคุมในภายหลังกับข้อเสนอราคาต่ำสุด ในทางกลับกัน หากระบุความต้องการชัดเจน อาจไม่จำเป็นต้องใช้ระบบนิวเมติกที่มีราคาแพง และสามารถใช้แบบมือโยกกับเกจ์ตรวจสอบการแนบอย่างง่ายเพื่อให้บรรลุเป้าหมาย สิ่งสำคัญไม่ใช่การตัดสินใจเลือกวิธีการก่อน แต่ต้องเปรียบเทียบตัวเลือกโดยใช้ชิ้นงานเดียวกัน น้ำหนักกระบวนการเดียวกัน และการทดสอบรับเข้าเดียวกัน ให้ฝ่ายจัดซื้อ ฝ่ายผลิต ฝ่ายคุณภาพ และฝ่ายซ่อมบำรุงกรอกข้อมูลในตารางเดียวกัน และหากมีความเห็นต่าง ให้นำไปเป็นหัวข้อทดสอบ
ควรระบุอะไรใน RFP สำหรับโทเกิลแคลมป์
หากระบุในใบขอราคาเพียงว่า “ฟิกซ์เจอร์พร้อมโทเกิลแคลมป์ครบชุด” ซัพพลายเออร์อาจเลือกใช้รุ่นมาตรฐานราคาถูกชั่วคราว ซึ่งอาจพบปัญหาการชนหรือแรงกดไม่พอในภายหลัง อย่างน้อยที่สุด RFP ควรมีแบบชิ้นงานและค่าความคลาดเคลื่อน กระบวนการ วิธีใส่/ถอด น้ำหนัก แรงกด อุณหภูมิ สะเก็ดเชื่อม เงื่อนไขการแนบและการเปลี่ยนรูปที่ยอมรับได้ เงื่อนไขการทำงาน การทำความสะอาด/ซ่อมบำรุง แหล่งจ่ายลม I/O และข้อกำหนดเมื่อสูญเสียแรงดันในฉบับเดียวกัน ข้อกำหนดด้านความปลอดภัยไม่ควรเขียนเพียงว่า “มาตรการความปลอดภัยครบชุด” แต่ควรแยกเป็น แหล่งอันตราย สถานะที่ต้องการ วิธีตรวจสอบ และขอบเขตความรับผิดชอบ
- ผลิตภัณฑ์/กระบวนการ: รุ่นสินค้า, หมายเลขการแก้ไข, ผิวอ้างอิง, น้ำหนักชิ้นงาน, ความแปรปรวนที่วัดได้, ลำดับการทำงาน, เส้นทางเครื่องมือ/ปืนเชื่อม
- ฟังก์ชันแคลมป์: ตำแหน่งรับ, ทิศทางการกด, เงื่อนไขการแนบที่ต้องการ, แรงภายนอกในกระบวนการ, ขีดจำกัดแรงกดที่ยอมรับได้, พื้นที่ว่างเมื่อเปิด
- หมายเลขรุ่นที่เสนอ: ผู้ผลิต, รุ่น, เวอร์ชันแค็ตตาล็อก, ตำแหน่งปลาย, แขน/แผ่นรอง, วิธีติดตั้ง, อะไหล่เปลี่ยน
- ระบบขับเคลื่อน/ควบคุม: แบบมือโยกหรือแบบนิวเมติก, ช่วงแรงดัน, วาล์ว, เซ็นเซอร์, สัญญาณ PLC, สถานะเมื่อเกิดความผิดปกติและการคืนสู่สภาพปกติ
- การทดสอบ/การส่งมอบ: ชิ้นงานทดสอบ FAT/SAT, จุดวัด, กติกาการตัดสิน, การวัดรอบการทำงาน, ขั้นตอนซ่อมบำรุง, ไฟล์ CAD/วงจร/รายการอะไหล่
ในตารางเปรียบเทียบราคา ควรแสดงไม่เพียงแต่ราคา แต่รวมถึงหมายเลขรุ่นที่เลือก, คำอธิบายแรงกดที่ใช้งานจริง, เงื่อนไขของความสามารถในการยึด, อะไหล่เปลี่ยน, ระยะเวลาส่งมอบ, สต็อกในประเทศ, ขอบเขตงานติดตั้ง, รายการทดสอบ, และข้อสมมติฐานของการรับประกัน หากไม่ได้รับคำตอบ ไม่ควรถือว่า “เทียบเท่า” แต่ให้ส่งกลับเป็นคำถามทางเทคนิค สำหรับโรงงานในไทย ช่องทางจัดซื้อสินค้าจากผู้ผลิตต่างประเทศและความเทียบเท่าของอะไหล่เปลี่ยน การจัดหาแผ่นรองในประเทศ ภาษาแบบงาน และการฝึกอบรมผู้ปฏิบัติงานก็มีผลต่อราคา อย่าประเมินเพียงว่า “ของไทยราคาถูก” หรือ “ของนำเข้าปลอดภัย” แต่ให้เปรียบเทียบตามหมายเลขรุ่นและหลักฐานการตรวจรับ
การกำจัดโหมดความล้มเหลวของการเลือกแคลมป์ในขั้นตอนการตรวจสอบแบบ
ก่อนจัดทำสเปค ให้จำลองการทำงานของผู้ใช้ฟิกซ์เจอร์ที่เสร็จสมบูรณ์บนโต๊ะ ผู้ปฏิบัติงานจะหยิบชิ้นงาน วางบนโลเคเตอร์ ปิดแคลมป์โดยไม่ให้ปลายแคลมป์ขวางทาง ใส่เครื่องมือ ดำเนินการตัดหรือเชื่อม และนำชิ้นงานออก หากพิจารณาเพียงว่า “สามารถปิดแคลมป์ได้หรือไม่” จะเหลือความล้มเหลวอื่น เช่น ใส่ชิ้นงานผิดรุ่น นิ้วถูกหนีบ ปิดไม่สุด ชนกับเครื่องมือ หรือหยิบชิ้นงานร้อนออก ในการตรวจสอบแบบ ให้ซ้อนตำแหน่งของคน ชิ้นงาน ฟิกซ์เจอร์ เครื่องมือ และเซ็นเซอร์ในแต่ละขั้นตอนลงบนแผนภาพเดียว แล้วแยกประเมินความสามารถในการปฏิบัติงานและความปลอดภัย
ปลายแคลมป์เคลื่อน/หลวม/สึกหรอ
หากต่อปลายมาตรฐานด้วยสกรูยาว จะสามารถเข้าถึงชิ้นงานลึกขึ้น แต่จุดสัมผัสจะย้ายไปที่ปลายแขน ทำให้เกิดการงอหรือคลายตัวของสกรูมากขึ้น เมื่อแผ่นรองสึกหรอ แม้ตำแหน่งปลายแฮนด์จะเหมือนเดิม แต่สภาพการแนบจะเปลี่ยนไป ในการตรวจสอบแบบ ต้องวาดขนาดปลายและผิวสัมผัสทั้งขณะใหม่และใกล้หมดอายุการใช้งาน กำหนดเกจ์ปรับหลังเปลี่ยนอะไหล่ และระบุวิธีปรับที่ไม่ทำให้ชิ้นงานเสียรูปเมื่อขันแน่นเกินไป ตรวจสอบด้วยว่าหลังเปลี่ยนกลับเป็นแผ่นรองมาตรฐาน ตำแหน่งตรวจจับแคลมป์และการสัมผัสจริงยังตรงกันหรือไม่
ชิ้นงานใส่ได้แต่ถอดไม่ได้
แม้ CAD ในท่าปิดจะไม่มีปัญหา แต่แขนแคลมป์ในท่าเปิด มือจับ สายลม หรือสายเซ็นเซอร์อาจขวางทางนำชิ้นงานออก โดยเฉพาะเมื่อยกชิ้นงานเชื่อมที่ร้อนในแนวเอียง ต้องตรวจสอบมุมที่ชนก่อนด้วยชิ้นงานจริงหรือซอฟต์แวร์จำลอง หากใช้แบบนิวเมติก ต้องรวมเวลาระบายลมเพื่อเปิดแคลมป์ไว้ในกระบวนการด้วย การให้ผู้ปฏิบัติงานดันสายลมเพื่อเอาชิ้นงานออก อาจทำให้เกิดการรั่วหรือสายเซ็นเซอร์ขาดในภายหลัง หากสาเหตุเกิดจากโลเคเตอร์ ไม่ควรแก้ด้วยการขยายแคลมป์หรือเพิ่มระยะชัก แต่ควรปรับทิศทางการนำชิ้นงานออก
สัญญาณปิดทำงานก่อนเวลา
แม้จะป้อนสัญญาณสวิตช์ตำแหน่ง “ปิด” เข้าสู่ PLC แต่ไม่ได้หมายความว่าชิ้นงานแนบกับจุดรับเสมอไป หากชิ้นงานบางเกินไป วางผิดตำแหน่ง แผ่นรองหลุด หรือมีเศษติดอยู่ โครงสร้างที่ตรวจจับเพียงปลายลิงค์ก็อาจให้สัญญาณว่าปิดแล้ว หากคุณภาพกระบวนการต้องการการแนบ ให้แยกการออกแบบตรวจสอบช่องว่างหรือการมีอยู่ของชิ้นงานออกจากสัญญาณปิด และตั้งให้สถานะขัดแย้งกันเป็นข้อผิดพลาด หากนำไปใช้ในฟังก์ชันความปลอดภัย ต้องออกแบบและตรวจสอบตามการประเมินแหล่งอันตรายโดยเฉพาะ ก่อนเพิ่มจำนวนจุดสัญญาณ ให้เขียนนิยามสิ่งที่ต้องการพิสูจน์เป็นข้อความก่อน
ยังมีลมค้างอยู่ แม้เกจ์แรงดันเป็นศูนย์
ตำแหน่งวาล์วระบายลม วาล์วกันกลับ และการเดินสายลมอาจทำให้แม้เกจ์แรงดันฝั่งอุปกรณ์จะเป็นศูนย์ แต่ยังมีพลังงานค้างอยู่ใกล้กระบอกสูบ ต้องกำหนดขั้นตอนซ่อมบำรุงว่าขณะปลดมือ ชิ้นงานหรือแขนแคลมป์จะเคลื่อนไปทางใด วางเครื่องมือและรองรับชิ้นงานตรงไหน แม้กลไกล็อกแคลมป์จะยังปิดอยู่ขณะสูญเสียแรงดัน ก็ไม่ถือว่าเป็นมาตรการความปลอดภัยแทนการระบายแรงดัน หลังเปลี่ยนวงจรวาล์ว ต้องทดสอบพฤติกรรมขณะไฟดับและสูญเสียแรงดันใหม่อีกครั้ง ประเด็นนี้ไม่ควรจบที่แค็ตตาล็อกของแคลมป์เดี่ยว แต่ต้องเชื่อมโยงถึงวงจรลมของอุปกรณ์และขั้นตอนซ่อมบำรุง
การเปรียบเทียบในการจัดซื้อเริ่มต้นจากการนิยาม “สินค้าที่เทียบเท่า”
เมื่อขอใบเสนอราคาจากหลายผู้ผลิต มักจะถือว่าสินค้าที่มีค่าความสามารถในการยึด (holding capacity) ใกล้เคียงกันเป็นสินค้าที่เทียบเท่า อย่างไรก็ตาม ขนาด มุมการทำงาน รูสำหรับติดตั้งปลายทาง ปริมาณการปรับแต่ง พื้นที่ที่ถูกครอบครองหลังจากปลดล็อก แผ่นรองที่ใช้ได้ วัสดุ การจัดหาชิ้นส่วนอะไหล่ ตำแหน่งติดตั้งเซนเซอร์ และในกรณีระบบลม กลไกเมื่อสูญเสียแรงดันลม ล้วนแตกต่างกัน ในตารางเปรียบเทียบ ควรประเมินทีละคอลัมน์ว่า “สามารถทำงานเดียวกันได้หรือไม่” และระบุชิ้นส่วนหรือการแก้ไขแบบที่ต้องเปลี่ยนแปลงหากมีการเปลี่ยนไปใช้ตัวเลือก B หากจะเปลี่ยนไปใช้ตัวเลือก B ห้ามนำรายการ FAT ที่ผ่านในตัวเลือก A ไปใช้โดยอัตโนมัติ ต้องทดสอบใหม่ในรายการที่ได้รับผลกระทบจากการเปลี่ยนแปลง
ในโรงงานไทย ความแตกต่างของระยะเวลาจัดส่งระหว่างสินค้านำเข้าและสินค้าจัดซื้อในประเทศก็เป็นปัจจัยในการเลือกเช่นกัน อย่างไรก็ตาม ข้อมูลสต็อกเปลี่ยนแปลงทุกวัน ใน RFP ควรระบุหมายเลขชิ้นส่วน ความถี่ในการเปลี่ยนที่คาดการณ์ อะไหล่เริ่มต้น แหล่งสั่งซื้อในประเทศ และขั้นตอนการทดแทน และควรจัดการเป็นคำตอบที่มีวันที่ ณ เวลายื่นใบเสนอราคา หากเลือกโดยดูแค่ราคาต้นทุน อาจเกิดกรณีขาดแผ่นรองปลายทางเพียงชิ้นเดียวจนต้องหยุดสายการผลิต ในทางกลับกัน ก่อนจะซื้ออะไหล่จำนวนมาก ควรเก็บข้อมูลการสึกหรอจริง อย่ากำหนดเงื่อนไขการจัดซื้อเป็นค่าคงที่ล่วงหน้า แต่ให้กำหนดว่าจะทบทวนใหม่เมื่อใดเป็นรายการในการดำเนินงาน
สำหรับซัพพลายเออร์ ให้แยกความรับผิดชอบในการออกแบบทั้งชุดฟิกซ์เจอร์กับเงื่อนไขเฉพาะชิ้นที่ผู้ผลิตแคลมป์รับประกัน หากใช้สินค้ามาตรฐานกับความยาวแขนที่อยู่นอกขอบเขต แม้อ้างอิงตารางสมรรถนะของผู้ผลิต ก็ไม่สามารถอธิบายสมรรถนะของฟิกซ์เจอร์ที่เสร็จสมบูรณ์ได้ หากค่าความคลาดเคลื่อนของชิ้นงานยังไม่แน่นอน ให้ระบุเงื่อนไขสมมติในใบเสนอราคา และตั้งเกตเวย์เพื่อกำหนดหมายเลขรุ่นใหม่หลังวัดชิ้นงานจริง วิธีนี้จะช่วยค้นพบปัญหา “ผ่านในใบเสนอราคาแต่ไม่สามารถใช้งานกับชิ้นส่วนผลิตจำนวนมาก” ก่อนการจัดซื้อ
เงื่อนไขที่ควรชะลอการตัดสินใจหมายเลขรุ่น
แม้แบบผลิตภัณฑ์จะยืนยันแล้ว แต่หากยังไม่ได้วัดการบิดงอของงานปั๊มในช่วงเริ่มต้นผลิตจำนวนมาก หรือช่องว่างก่อนเชื่อม อย่าเร่งตัดสินใจหมายเลขรุ่นของแคลมป์ ให้เลือกตัวเลือกไว้ชั่วคราว และบรรจุการทดสอบสั้น ๆ เพื่อตรวจสอบการสัมผัสปลายทาง การนั่งแนบ และการเปลี่ยนรูปหลังจบกระบวนการกับชิ้นงานตัวแทนของหน้างานไว้ในแผนจัดซื้อ โดยเฉพาะเมื่อใช้แผ่นรองพลาสติกหรือปลายทางแบบสปริง อย่าสับสนระหว่างปริมาณการดูดซับการเปลี่ยนรูปแบบยืดหยุ่นกับแรงที่สามารถกดชิ้นงานให้อยู่ในตำแหน่งที่กำหนดได้ ปริมาณการดูดซับมากไม่ได้แปลว่าดีกว่าเสมอไป เพราะอาจทำให้ชิ้นงานเคลื่อนที่ระหว่างกระบวนการได้ ให้บันทึกขนาดและสภาพของชิ้นงานที่ใช้ทดสอบ และเก็บไว้พร้อมกับเงื่อนไขขีดจำกัดของรุ่นที่เลือกใช้
ในการประชุมตัดสินรุ่นสุดท้าย ให้ตรวจสอบแยกกันว่า สามารถนั่งแนบกับชิ้นงานที่กดได้ยากที่สุดหรือไม่ มีช่องว่างกับชิ้นงานที่บางที่สุดหรือไม่ และมีรอยกดกับส่วนที่อ่อนที่สุดหรือไม่ หากชิ้นส่วนเดียวไม่สามารถทดแทนทั้งสามเงื่อนไขได้ ให้แยกชิ้นงานสำหรับประเมิน หากเป็นงานเชื่อม ให้รวมท่าทางขณะปลดล็อกหลังให้ความร้อน หากเป็นงานประกอบ ให้รวมท่าทางที่แรงปฏิกิริยาของเครื่องมือสูงสุด หากเป็นงานตรวจสอบ ให้รวมท่าทางที่หัววัดสัมผัส การเผื่อด้านการออกแบบต้องแสดงเป็นหลักฐานจริงในสภาพชิ้นงานที่เลวร้ายที่สุดและขีดจำกัดการใช้งาน ไม่ใช่แค่ค่าความสามารถในแคตตาล็อกเท่านั้น นี่คือการยืนยันสุดท้ายที่เชื่อมโยงค่าของผู้ผลิตชิ้นส่วนกับสมรรถนะของฟิกซ์เจอร์ที่เสร็จสมบูรณ์
ตรวจสอบ “มากกว่าการปิด” ใน FAT และ SAT
FAT เป็นขั้นตอนที่ผู้จัดส่งแสดงให้เห็นว่า ฟิกซ์เจอร์และแคลมป์ทำงานตามสเปค ใช้ชิ้นงานจริงหรือชิ้นทดสอบที่ทราบขนาด ตรวจสอบการนั่งแนบ การปิด-เปิด การสัมผัสปลายทาง การรบกวน ขอบเขตการปรับ เซนเซอร์สัญญาณ การเปลี่ยนแรงดัน และสภาพในกรณีผิดปกติ ควรเตรียมชิ้นงานที่แทนค่าความคลาดเคลื่อนต่ำสุด-สูงสุดหรือการบิดงอ และอย่าทดสอบกับชิ้นงานดีเพียงอย่างเดียว หากเป็นแบบมือ ให้ผู้ปฏิบัติงานหลายคนปิดตามลำดับเดียวกัน สังเกตความแตกต่างของแรงและการลืมปิด หากเป็นแบบลม ให้ทดสอบตามการประเมินความเสี่ยง เช่น การลดแรงดัน การตัดไฟ การหยุดฉุกเฉิน การจ่ายลมใหม่ การเปิดวาล์วด้วยมือ ฯลฯ หลีกเลี่ยงการจำลองสถานการณ์อันตรายโดยไม่มีแผนในหน้างาน
SAT ตรวจสอบกับอุปกรณ์จริง ชิ้นงานจริง ปืน/เครื่องมือจริง พื้นที่ติดตั้งฟิกซ์เจอร์ แรงดันลม อุปกรณ์ป้องกัน และเส้นทางการเคลื่อนที่ของผู้ปฏิบัติงาน แม้กลไกที่ผ่าน FAT แล้ว ผลลัพธ์อาจเปลี่ยนไปเมื่อใช้กับความยาวสายลม สายดิน สแปตเตอร์ สายเครื่องมือ หรืออุปกรณ์ข้างเคียงในหน้างาน การตัดสินผ่านต้องเชื่อมโยงถึงผลลัพธ์การแปรรูป/เชื่อม/ประกอบของชิ้นงานและวิธีการวัด ไม่ใช่แค่ “ทำงานได้” ตัวอย่างเช่น หากประเมินรูปร่างหลังเชื่อม ต้องแยกค่าขณะยังแคลมป์อยู่กับค่าหลังปลดล็อก บทบาทของฟิกซ์เจอร์คือการยึดระหว่างกระบวนการ ดังนั้นการรับประกันชิ้นงานผ่านต้องตรวจสอบร่วมกับเงื่อนไขกระบวนการ
| การทดสอบ | หลักฐานที่ควรดู | วิธีแยกสาเหตุเมื่อไม่ผ่าน |
|---|---|---|
| การนั่งแนบ/ทำซ้ำ | การสัมผัสกับผิวอ้างอิง ข้อมูลตำแหน่งชิ้นงานดิบ | โลเคเตอร์ ครีบ ทิศทางการใส่ ลำดับการกด |
| แรง/การเปลี่ยนรูป | เงื่อนไขปลายทาง การเคลื่อนที่ระหว่างกระบวนการ ขนาดหลังปลดล็อก | ตำแหน่งปลายทาง แรง จุดรองรับ ความแตกต่างของวัสดุ |
| การรบกวน/การใช้งาน | เส้นขอบการเปิด-ปิด ท่าทางการทำงาน เส้นทางเครื่องมือ | รุ่น ซ้าย-ขวา ตำแหน่งติดตั้ง การ์ด |
| กรณีเสีย | บันทึกสภาพเมื่อสูญเสียแรงดัน/ไฟดับ/หยุด/รีเซ็ต | กลไกล็อกทางกล วาล์ว แรงดันคงเหลือ การควบคุม การประเมินแหล่งอันตราย |
| การบำรุงรักษา | ขั้นตอนการเปลี่ยน/ปรับ/ตัด/รีสตาร์ท | เอกสาร การเข้าถึง อะไหล่ การฝึกอบรม |
อย่ากำหนดเกณฑ์รับเข้าเป็น “ดูด้วยตาแล้วโอเค”
จุดที่ต้องวัดแรงหรือตำแหน่ง ให้ระบุเครื่องมือวัด สถานะการสอบเทียบ ท่าทางการวัด ตัวอย่าง และกฎเกณฑ์การตัดสินใน RFP แม้วัดยากก็ต้องตกลงกันว่าจะใช้อะไรเป็นตัวชี้วัดแทน การตรวจสอบแค่สวิตช์ปิดของแคลมป์ไม่สามารถยืนยันการนั่งแนบของชิ้นงานได้ หากจำเป็นให้ใช้การตรวจสอบช่องว่าง เกจ หรือขนาดหลังแปรรูปแทน หากแรงดันจริงหรือความร้อนจากการเชื่อมไม่สามารถทดสอบใน FAT ได้ ให้บันทึกเป็น “ยกไป SAT” และกำหนดว่าใครจะเป็นผู้ตัดสินผลและเมื่อใด การบันทึกข้อมูลดิบที่สามารถทำซ้ำได้และหมายเลขรุ่น/เวอร์ชัน มีประโยชน์มากกว่าจำนวนลายเซ็นอนุมัติ
หลังเปลี่ยนอะไหล่ยังสามารถกลับสู่สภาพเดิมได้หรือไม่
หากดูแค่การทำงานขณะรับเข้า วันที่เปลี่ยนแผ่นรองปลายทางหรือสปินเดิล สมรรถนะอาจเปลี่ยนไป ให้รวมขนาดที่ตั้งไว้ขณะเปลี่ยน เกจอ้างอิง วิธีขัน การป้องกันคลายตัว ชิ้นงานทดสอบ และรายการตรวจสอบซ้ำไว้ในการส่งมอบ ตรวจสอบการสึกหรอของพินและลิงก์ การเปลี่ยนรูปของด้ามจับ การแข็งตัวของแผ่นรอง การเกาะของสแปตเตอร์เชื่อม กำหนดจากขีดจำกัดของผู้ผลิตและค่าที่กระบวนการยอมรับได้ว่าจะหยุดใช้งานเมื่อเกิดการเปลี่ยนแปลงใด แทนที่จะกำหนดรอบเปลี่ยนอะไหล่แบบ “เปลี่ยนทั้งหมดทุก 6 เดือน” โดยไม่มีเหตุผล ให้บันทึกจำนวนครั้งใช้งานและสภาพเพื่ออัปเดตแผนบำรุงรักษาอย่างสมเหตุสมผล
ขั้นตอนการนำเข้าโรงงานไทย: จากการทดสอบเล็กสู่การรับเข้าในสายการผลิต
เริ่มต้นด้วยการนิยามปัญหาในกระบวนการตัวแทน เช่น ชิ้นงานลอย ตำแหน่งคลาดเคลื่อน รอยกด ลืมปิด เวลาตั้งงาน การแก้ไขงาน ฯลฯ ซึ่งจะกำหนดค่าที่ต้องวัดในการทดสอบ ต่อมาให้บันทึกจุดรองรับและจุดแคลมป์ของฟิกซ์เจอร์ปัจจุบัน รวมถึงความแปรปรวนของชิ้นงานจริง ก่อนเลือกผู้ผลิต ให้ยืนยันแรงในกระบวนการและการเปลี่ยนรูปที่ยอมรับได้ รวมถึงเส้นทางการทำงาน ลองใช้สินค้ามาตรฐานแบบมือก่อน หากจำเป็นค่อยพิจารณาระบบลมและสัญญาณมอนิเตอร์ อย่าให้การเปลี่ยนเป็นระบบลมกลายเป็นเป้าหมายหลัก ควรบันทึกการตัดสินใจลงทุนโดยเปรียบเทียบกับวิธีปัจจุบัน
ในการทดลอง อย่าใช้หมายเลขรุ่นหรือแผ่นรองเดียวแทนทุกแบบงาน ให้ใช้ชิ้นงานที่มีค่าความคลาดเคลื่อนปลายขอบ การบิดงอ สภาพผิว และทิศทางการใส่ที่ต่างกัน สังเกตทั้งขณะหนีบและหลังปลดล็อก ในการนำเข้าใช้งานจริง ให้รับมอบข้อมูลรุ่น/เวอร์ชัน CAD ผังวงจร PLC I/O อะไหล่ วิธีทำความสะอาด สภาพขณะเสีย/รีเซ็ต และบันทึก FAT/SAT ทั้งชุด หากเจ้าหน้าที่บำรุงรักษาในประเทศสามารถเปลี่ยนและปรับแต่งได้จริงใน SAT จะช่วยให้รักษาความสม่ำเสมอได้แม้ไม่มีซัพพลายเออร์ในกะกลางคืน การอนุมัติภายในควรแสดงความเชื่อมโยงระหว่างปัญหาและหลักฐาน ไม่ใช่แค่ “เพราะแคลมป์มีความสามารถสูง”
การจัดการการเปลี่ยนแปลงหลังแช่แข็งสเปค
หากเปลี่ยนความยาวสปินเดิล แผ่นรองปลายทาง รูติดตั้ง ตำแหน่งเซนเซอร์ วาล์ว หรือการตั้งแรงดันหลังผ่าน FAT แม้จะเป็นฟิกซ์เจอร์หมายเลขเดียวกัน ก็อาจไม่เหมือนกับสภาพขณะรับเข้า ให้บันทึกเหตุผลการเปลี่ยน ผลกระทบต่อรุ่นงาน การตรวจสอบแรงและการรบกวนใหม่ การแก้ไขแบบ และการจัดการชิ้นส่วนเก่าในแบบฟอร์มเปลี่ยนแปลง โดยเฉพาะฟิกซ์เจอร์เชื่อม การเปลี่ยนรูปปืนหรือลำดับจุดเชื่อมอาจทำให้แคลมป์รับแรงใหม่ อย่าตัดสินว่าไม่ต้องทดสอบซ้ำเพียงเพราะเป็นการเปลี่ยนเล็กน้อย ให้เลือกทดสอบ FAT หรือ SAT ใหม่ตามเนื้อหาการเปลี่ยนแปลง กำหนดล่วงหน้าว่า “ใครเป็นผู้อนุมัติการกลับมาใช้งาน” ระหว่างฝ่ายจัดซื้อ ผลิต คุณภาพ และบำรุงรักษา เพื่อป้องกันการซ่อมฉุกเฉินในกะกลางคืนกลายเป็นสเปคถาวร
คำถามที่พบบ่อย
สามารถใช้ความสามารถในการยึด (Holding Capacity) ของท็อกเกิลแคลมป์เป็นแรงกด (Clamping/Exerting Force) ได้โดยตรงหรือไม่?
ไม่สามารถใช้ได้โดยตรง ความสามารถในการยึด (Holding Capacity) คือค่านิยามของแรงภายนอกสูงสุดที่แคลมป์สามารถต้านทานได้ในสภาวะปิด ส่วนแรงกดจริง (Actual Clamping/Exerting Force) จะขึ้นอยู่กับแรงที่ใช้ในการปฏิบัติงาน, กลไกของลิงค์, ตำแหน่งปลาย, การปรับตั้ง, แผ่นรอง, และลักษณะของชิ้นงาน ควรเปรียบเทียบเงื่อนไขการวัดที่ผู้ผลิตระบุไว้กับการใช้งานจริง และหากจำเป็นควรวัดค่าจริงกับชิ้นงานจริง
ท็อกเกิลแคลมป์แบบแนวนอนกับแนวตั้ง แบบไหนเหมาะกับฟิกซ์เจอร์งานเชื่อมมากกว่า?
ไม่มีคำตอบที่แน่นอนสำหรับทุกกรณี ควรพิจารณาจากเส้นทางของปืนเชื่อมหรือหุ่นยนต์, ความสูงเมื่อเปิด, การใช้งานด้ามจับ, การเกิดสะเก็ดเชื่อม, ความสะดวกในการทำความสะอาด, และทิศทางการนำชิ้นงานออก ควรตรวจสอบทั้งขอบเขตการเคลื่อนที่ในสภาวะปิดและเปิด
ท็อกเกิลแคลมป์แบบนิวแมติกจะยังคงยึดชิ้นงานไว้ได้หากแรงดันลมสูญเสียหรือไม่?
ขึ้นอยู่กับรุ่นและวงจรการติดตั้ง บางรุ่นจะระบุชัดเจนว่ามีระบบล็อกกลไก (Mechanical Lock) หรือไม่ ควรตรวจสอบสเปคของรุ่นที่เลือก เงื่อนไขการสึกหรอ และพฤติกรรมเมื่อแรงดันลมสูญเสียหรือกลับคืนมา นอกจากนี้ควรประเมินแยกต่างหากว่าการคงยึดชิ้นงานในกรณีนี้ปลอดภัยต่อกระบวนการหรือไม่
ใน FAT (Factory Acceptance Test) ควรตรวจสอบอะไรบ้าง และควรเหลืออะไรไว้สำหรับ SAT (Site Acceptance Test)?
ในการ FAT ควรตรวจสอบการวางตำแหน่งของฟิกซ์เจอร์, การเปิด-ปิด, การชนกัน, เซนเซอร์, ขอบเขตการปรับตั้ง และสถานการณ์เสียหายที่พบบ่อย ใน SAT ควรตรวจสอบแรงดันในอุปกรณ์จริง, เส้นทางเครื่องมือ, คุณภาพผลิตภัณฑ์, อุปกรณ์ป้องกัน, เส้นทางการทำงานของผู้ปฏิบัติงาน และขั้นตอนการบำรุงรักษา ควรบันทึกรายการที่ต้องตรวจสอบต่อและผู้รับผิดชอบการตัดสิน
สรุป
ลำดับการเลือกท็อกเกิลแคลมป์ที่เหมาะสม คือ กำหนดมาตรฐานผลิตภัณฑ์และแรงที่เกิดขึ้นในกระบวนการ แยกความสามารถในการยึด (Holding Capacity) ออกจากแรงกดจริง (Actual Clamping/Exerting Force) เปรียบเทียบวิธีการทำงานและตำแหน่งปลาย ตรวจสอบความแปรปรวนและสภาวะเมื่อแรงดันสูญเสีย ระบุรุ่นและเงื่อนไขการทดสอบใน RFP ตรวจสอบกลไกใน FAT และตรวจสอบกระบวนการและความปลอดภัยใน SAT วิธีนี้จะช่วยลดปัญหา “ค่าตามแคตตาล็อกเพียงพอแต่ใช้งานจริงไม่ได้” ในการจัดซื้อ
แม้จะอยู่ในขั้นตอนเปรียบเทียบวิธีการจับยึดสำหรับฟิกซ์เจอร์ประกอบหรือเชื่อมในประเทศไทย ก็สามารถ ปรึกษา TOMAS TECH ได้ เพื่อร่วมกันจัดระเบียบเงื่อนไขของชิ้นงานและกระบวนการ, กำหนดเกณฑ์เปรียบเทียบใน RFP, และกำหนดรายการตรวจรับใน FAT/SAT ให้ชัดเจน
ข้อมูลอ้างอิง
- Carr Lane — Toggle Clamp Holding Capacity & Clamping Force
- DESTACO — Exerting Force, Clamping Force & Holding Capacity
- DESTACO — 870-2 / 871-2 pneumatic clamps
- MISUMI — Toggle clamp catalogue
- ISO 12100:2010 — Machinery risk assessment
- ISO 4414:2010 — Pneumatic system safety
- OSHA 1910.147 — Hazardous energy control


