


การ ติดตั้ง AI ตรวจ X-ray PCB ด้วย AXI ควรเริ่มจากคำถามด้านคุณภาพ: รอยต่อใดมองไม่เห็นจากภายนอก ต้องหาข้อบกพร่องชนิดใด ใช้หลักฐานอะไรตัดสินผ่านหรือไม่ผ่าน และใครจัดการผลที่ไม่ชัดเจน AOI ที่ใช้แสงมองไม่เห็นรอยบัดกรีใต้ BGA บางชนิดได้ครบ AXI ใช้ภาพรังสีเอกซ์ดูโครงสร้างที่ถูกปิดบัง แต่การถ่ายภาพได้ไม่ได้แปลว่าจำแนกข้อบกพร่องได้อย่างเชื่อถือได้ บทความนี้เรียงขั้นตอนสำหรับสาย SMT ในไทย ตั้งแต่กำหนดขอบเขตจนถึง PoC, RFP, FAT/SAT และการดูแลหลังผลิตจริง
เนื้อหานี้เป็นแนวทางจัดซื้อและออกแบบข้อมูลคุณภาพ ไม่ใช่เอกสารออกแบบความปลอดภัยรังสีหรือคำรับรองการปฏิบัติตามกฎหมาย ให้ตรวจข้อกำหนดการติดตั้ง การใช้ การป้องกัน และการบำรุงรักษากับผู้ผลิตเครื่องและผู้เชี่ยวชาญที่มีคุณสมบัติในพื้นที่
จำกัดเหตุผลในการใช้ AXI ให้ตรงกับรอยต่อที่ต้องดูด้วย X-ray
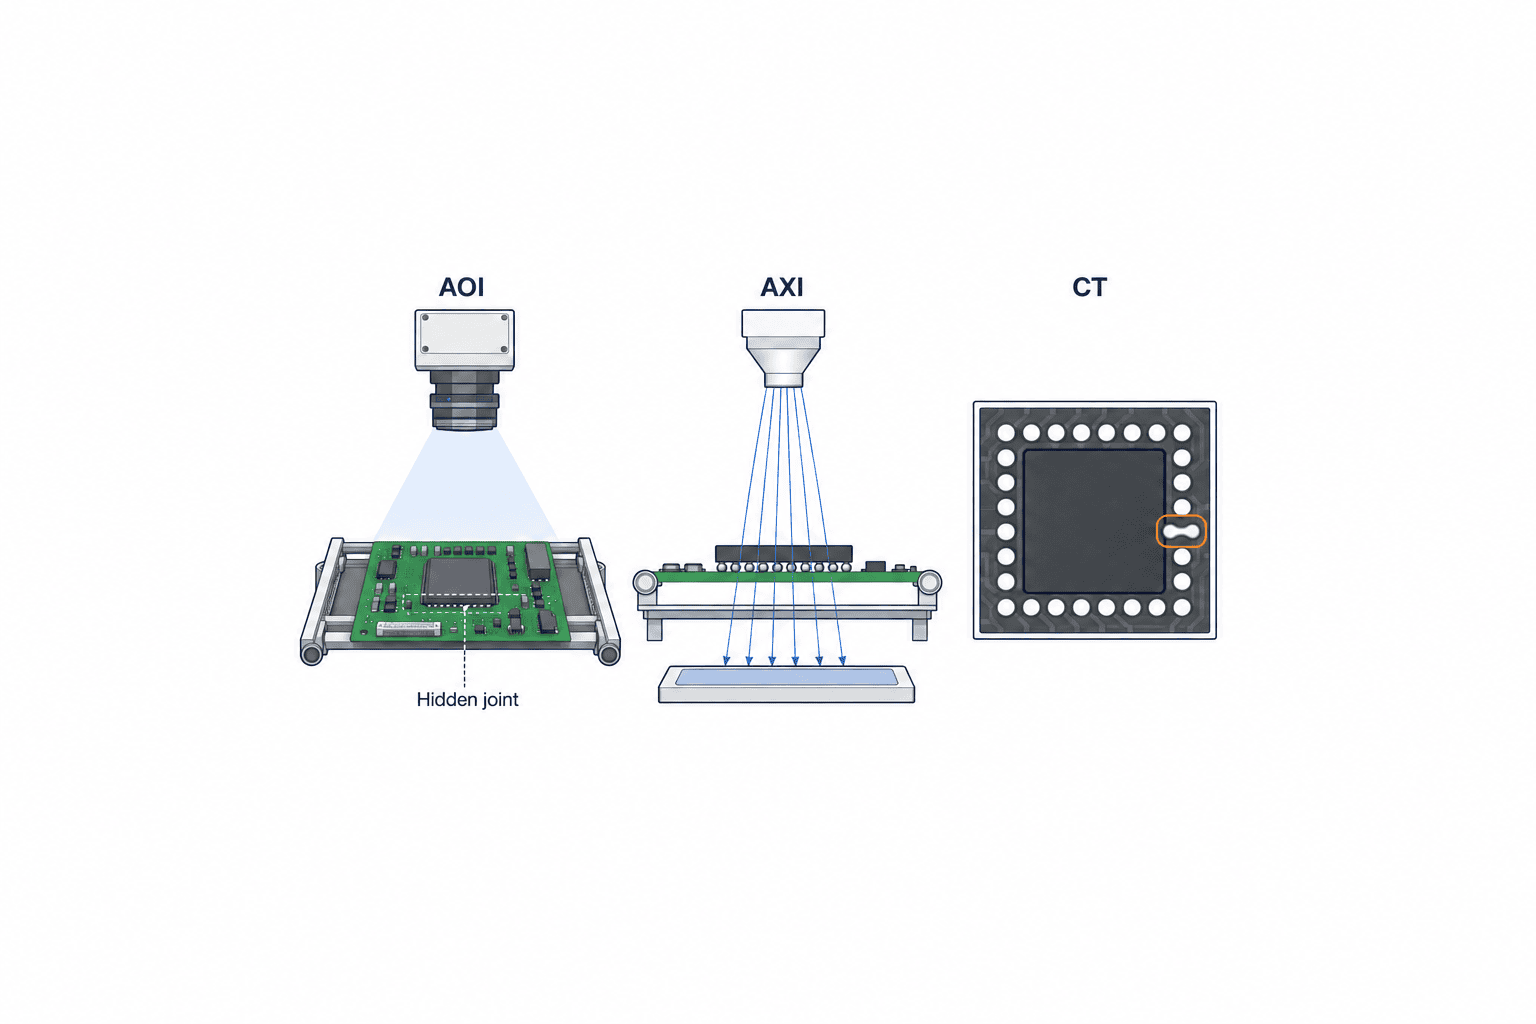
AOI ตรวจสิ่งที่แสงเห็นได้ เช่น การมีชิ้นส่วน ขั้ว ตำแหน่ง และรูปร่างบัดกรีที่เปิดเผย AXI ใช้ข้อมูลการทะลุผ่านของรังสีเอกซ์เพื่อดูสิ่งที่อยู่ใต้ชิ้นส่วน ทั้งสองวิธีมีสัญญาณที่วัด ความเร็ว และต้นทุนต่างกัน อย่าย้ายรายการตรวจ AOI ทั้งหมดไปที่ AXI ให้ทำตารางก่อนว่าความเสี่ยงใด AOI ครอบคลุมแล้ว และรอยต่อใดต้องใช้ข้อมูลภายใน
บทความเทคนิค CT AXI ของ OMRON ยกตัวอย่าง BGA และชิ้นส่วนที่ไม่มีฟิลเลตภายนอกว่าเป็นเป้าหมายที่ตรวจด้วยภาพภายนอกยาก อีกทั้งเปรียบเทียบภาพ X-ray 2D, tomosynthesis และ CT ประสิทธิภาพที่ผู้ผลิตรายงานเป็นผลของรุ่นและเงื่อนไขในเอกสาร ต้องทดลองกับแผ่น PCB จริงที่มีชั้นทองแดง ชิ้นส่วนสองหน้า ขนาดพาเนล และความโก่งของโรงงานเอง
เขียนเป้าหมายที่พิสูจน์ได้ เช่น “ตรวจ bridge และ void ตามเกณฑ์ที่ตกลงกันใต้ BGA ของผลิตภัณฑ์ A พร้อมบันทึก ID แผ่น ตำแหน่ง ภาพ สูตรตรวจและคำตัดสิน” เป้าหมายแบบนี้ช่วยให้การสาธิตภาพสวยเพียงไม่กี่ภาพไม่ถูกเข้าใจผิดว่าเป็นหลักฐานยอมรับเครื่อง
ทำบัญชีข้อบกพร่องและขีดจำกัดของภาพ
คำว่า “ตรวจ BGA” ยังไม่พอ แยก bridge, open, void, ปริมาณบัดกรี, ตำแหน่งคลาดเคลื่อน, ชิ้นส่วนเอียง และสิ่งแปลกปลอมเฉพาะจุดที่มีความหมายต่อผลิตภัณฑ์ ระบุชิ้นส่วน ด้านของ PCB ตำแหน่ง จุดผ่าน ตัวอย่างขอบเขต และผู้ตัดสินขั้นสุดท้าย ภาพ X-ray เพียงอย่างเดียวไม่รับประกันการนำไฟฟ้า ความแข็งแรง หรืออายุการใช้งาน ไม่ควรใช้เปอร์เซ็นต์ void ค่าเดียวกับทุกชิ้นส่วนโดยไม่ดูแบบ วัสดุ และเกณฑ์ลูกค้า
เก็บเลขรุ่นผลิตภัณฑ์ ID แผ่น เลขรุ่นสูตรตรวจ และเวลาพร้อมผล หากยังไม่มีตัวอย่างขอบเขตดี/เสียพอ ให้การเก็บตัวอย่างและตกลงความจริงอ้างอิงเป็นเงื่อนไขของ PoC อย่าอนุมัติการผลิตจริงจากสูตรที่ยังไม่รู้ว่าเส้นแบ่งการตัดสินอยู่ตรงไหน
แบ่งบทบาท AOI, AXI และ ICT
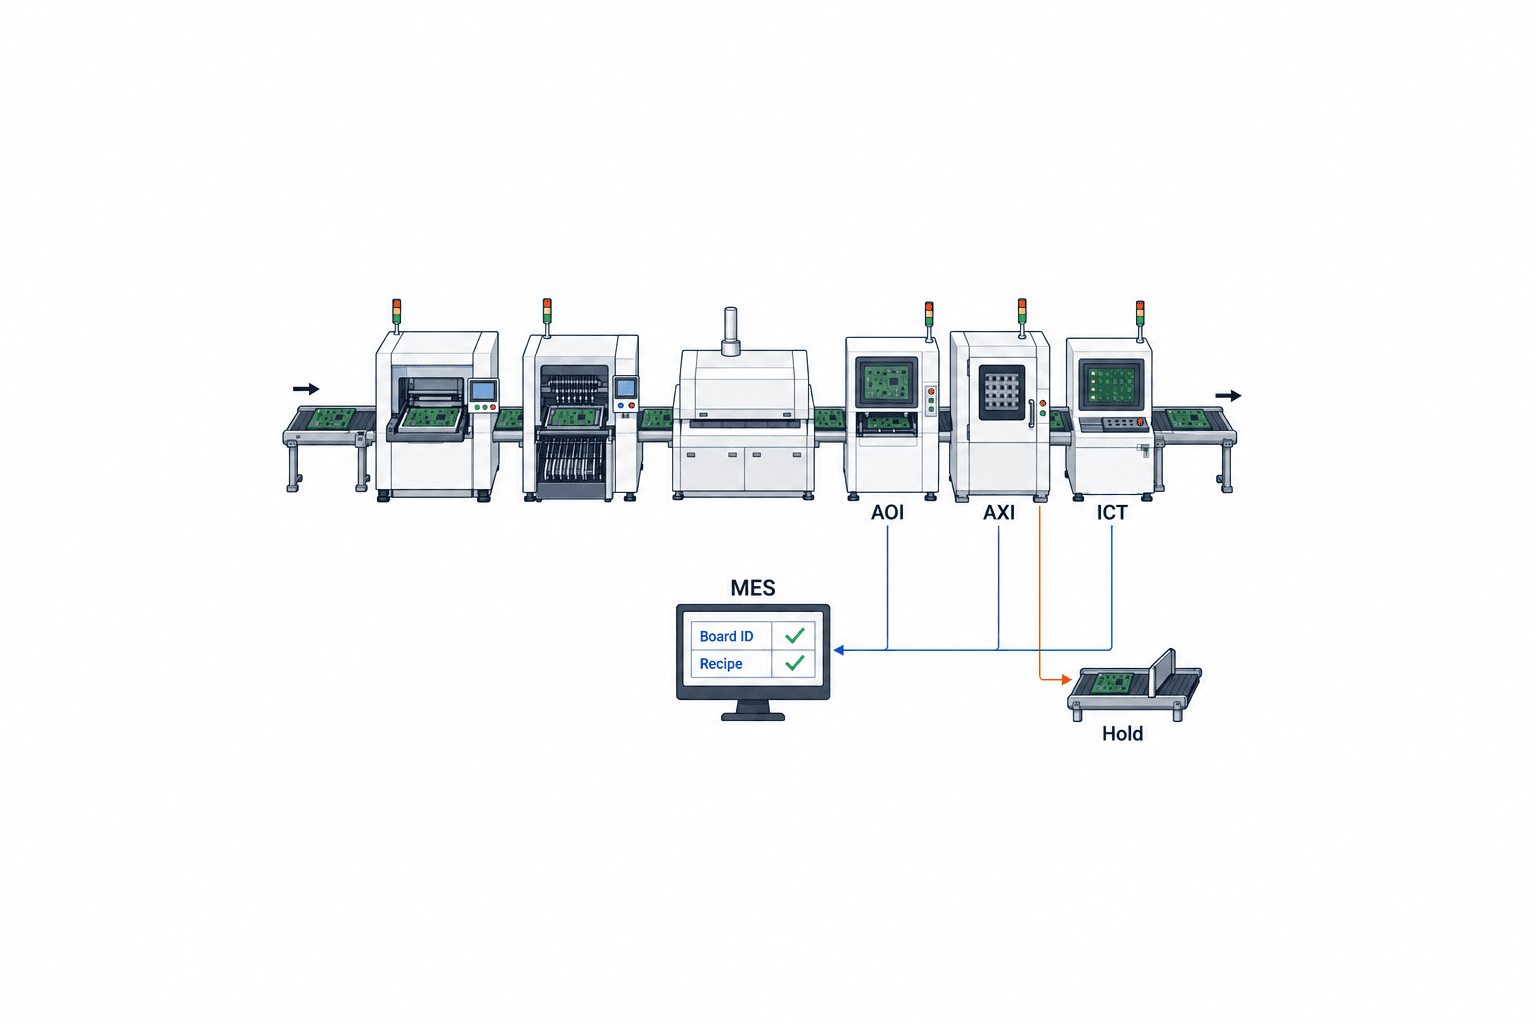
AOI จับความผิดปกติที่เห็นได้ตั้งแต่ต้นกระบวนการ AXI ประเมินรอยต่อที่ถูกปิดบัง ส่วน ICT และการทดสอบฟังก์ชันตรวจพฤติกรรมไฟฟ้า วิธีใดวิธีหนึ่งไม่ครอบคลุมทุก failure mode บทความ AI ตรวจรอยบัดกรีที่มองเห็นได้ด้วย AOI อธิบายงานด้านภาพภายนอก ส่วนบทความนี้มุ่งที่รอยต่อภายใน
| คำถามด้านคุณภาพ | หลักฐานหลัก | สิ่งที่ต้องตัดสินสำหรับ AXI |
|---|---|---|
| ชิ้นส่วนหาย ขั้วผิด ตำแหน่งภายนอกผิด | AOI และบันทึกเครื่องวาง | X-ray จะเพิ่มข้อมูลที่ใช้ตัดสินหรือไม่ |
| รอยต่อใต้ BGA หรือโครงสร้างซ้อน | AXI แบบ 2D มุมเอียง หรือ CT | แยกส่วนที่ซ้อนได้เพียงพอหรือไม่ |
| การนำไฟฟ้าและการทำงาน | ICT หรือ functional test | วิเคราะห์ผลขัดกันอย่างไร |
| ความแข็งแรงและความทนทาน | การทดสอบแบบและการวิเคราะห์ที่เหมาะสม | ข้อใดพิสูจน์ไม่ได้จากภาพ |
กำหนดผู้กักกันแผ่นเมื่อผลต่างกันและผู้มีอำนาจปล่อยสินค้า AOI ผ่านไม่ได้พิสูจน์ว่าลูกบอล BGA ใต้แพ็กเกจดี ขณะเดียวกันการให้ AXI ตรวจทุกลักษณะที่ AOI ดูได้ง่ายอาจเพิ่มเวลาถ่ายภาพและงานทบทวนโดยไม่เพิ่มคุณภาพ
เลือก 2D มุมเอียง หรือ CT จากแผ่น PCB จริง
ภาพ X-ray 2D ซ้อนโครงสร้างตามแนวลำรังสี อาจเร็วและเพียงพอสำหรับชิ้นงานที่ไม่ซับซ้อน แต่ทองแดงหลายชั้นหรือชิ้นส่วนสองหน้าทำให้แยกจุดเสียยาก ภาพมุมเอียงและการสร้างภาพหลายมุมช่วยบางกรณี CT ให้ข้อมูลเป็นชั้น ๆ เพื่อแยกส่วนที่ถูกบัง แต่ต้องทดสอบว่าคุณภาพภาพและเวลาตรวจเข้ากับไลน์หรือไม่ อย่าตัดสินจากชื่อเทคโนโลยีอย่างเดียว
เอกสาร OMRON เรื่องการเคลื่อนที่ต่อเนื่องระหว่างมุมมองของ CT ชี้ให้เห็นว่ากำลังผลิตเกี่ยวข้องกับการเคลื่อนที่และการเก็บภาพ ไม่ใช่เวลา AI inference เพียงส่วนเดียว ให้วัดเวลาตั้งแต่รับแผ่น อ่าน ID จัดตำแหน่ง ถ่ายภาพ สร้างภาพ ตัดสิน ทบทวน ไปจนส่งต่อ ใช้ขอบเขตการตรวจเดียวกับที่ระบุในสัญญา อย่านำความละเอียดสูงสุดของเงื่อนไขหนึ่งมารวมกับเวลาที่เร็วที่สุดของอีกเงื่อนไขหนึ่ง
ตัวอย่างเปรียบเทียบควรรวม PCB ที่ยากที่สุด: จุดบัดกรีเล็ก ทองแดงหนาแน่น ประกอบสองหน้า พาเนลใหญ่ ความโก่งที่ยอมรับ งานซ่อม และรุ่นผลิตภัณฑ์ต่างกัน บันทึกจุดที่ตัดสินไม่ได้พร้อมเหตุผลและวิธีตรวจทางเลือก เมื่อผลิตหลายรุ่น ให้วัดเวลาเปลี่ยนสูตร ตรวจซ้ำ และเวลารอคนทบทวน บัฟเฟอร์รับความผันผวนชั่วคราวได้ แต่แก้ปัญหากำลังการตรวจเฉลี่ยไม่พอไม่ได้
ระบุหน้าที่ของ AI ใน AXI อย่างแม่นยำ
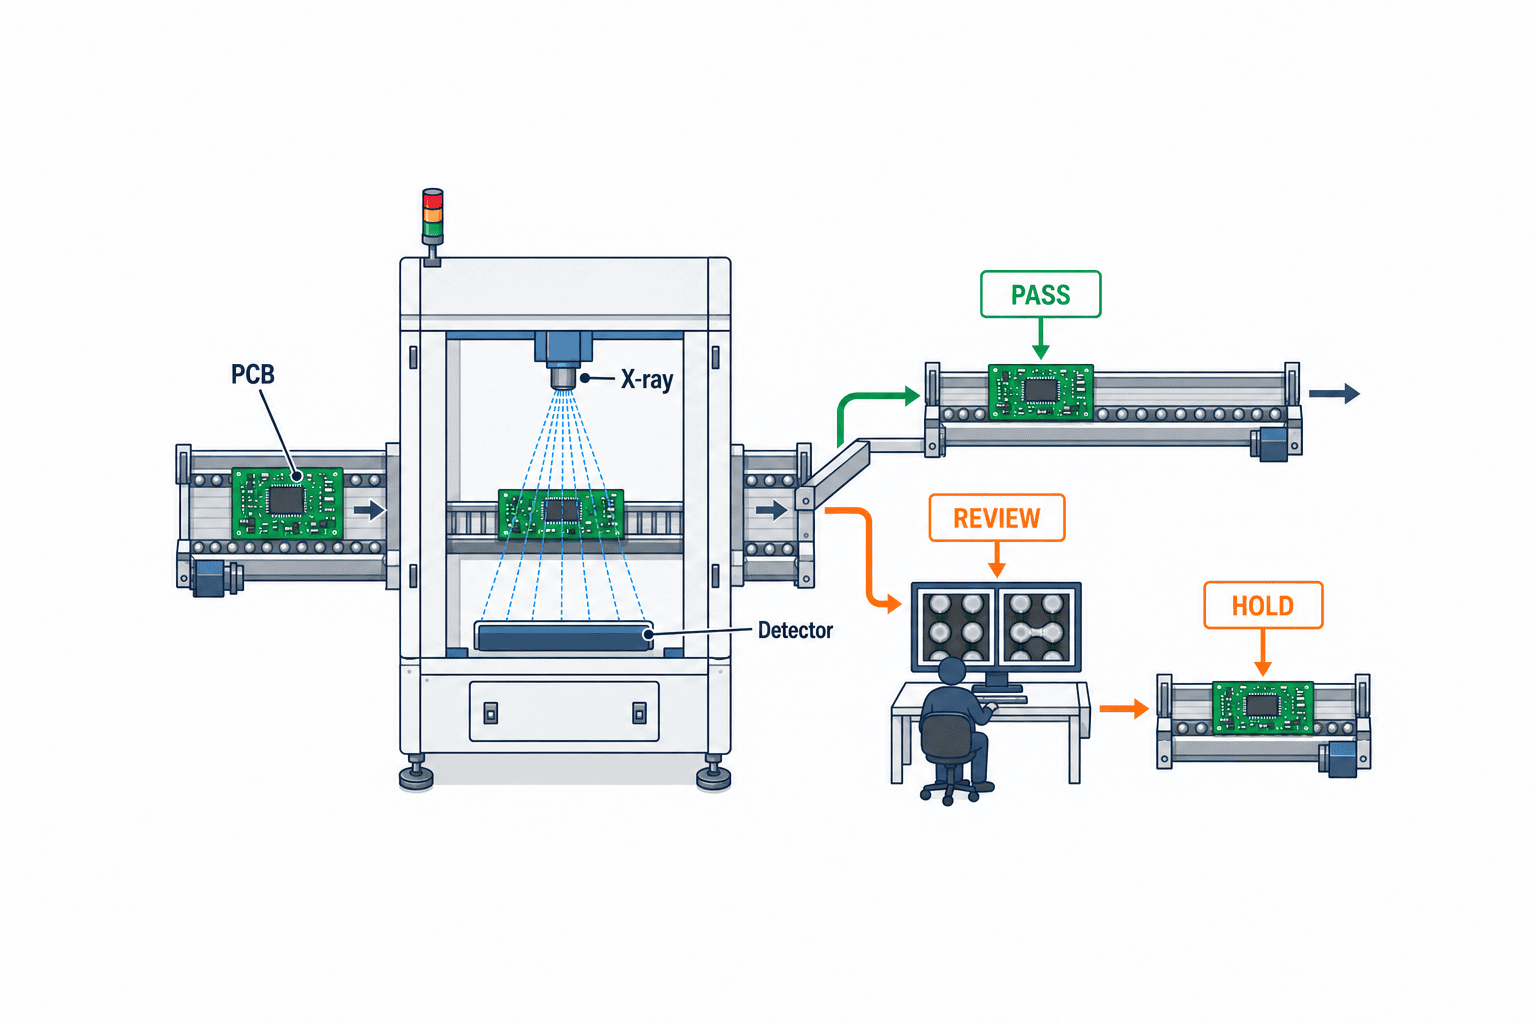
คำว่า “มี AI” อาจหมายถึงหาบริเวณที่น่าสงสัย จำแนกข้อบกพร่อง วัดปริมาณ void ให้คะแนนความผิดปกติ หรือจัดลำดับภาพให้คนดู ขอให้ผู้ขายแยกกฎประมวลภาพ ค่าเกณฑ์ โมเดลเรียนรู้ และการตัดสินของมนุษย์ AI ให้ผล PASS/FAIL สุดท้ายหรือเพียงเสนอกรณีให้ตรวจ? คำตอบกำหนดวิธีรับมอบและความรับผิดชอบ
ข้อมูลฝึกต้องครอบคลุมความแตกต่างของผลิตภัณฑ์ ล็อต เครื่อง และสภาพการถ่ายภาพ รวมถึงข้อบกพร่องจริง แยกข้อมูลประเมินจากข้อมูลฝึกและปรับ threshold การสุ่มแยกตาม ID แผ่นอาจยังทำให้ภาพใกล้เคียงจากพาเนลหรือล็อตเดียวกันอยู่สองชุด ควรตรวจความสัมพันธ์ของพาเนล ล็อต วัน เครื่อง และการถ่ายซ้ำ หากตัวอย่างของข้อบกพร่องหายากมีน้อย ให้รายงานความไม่แน่นอนแทนการแสดงเลข accuracy รวมค่าเดียว
วัดการปล่อยของเสียและการคัดของดีทิ้งแยกกัน
การพลาดตรวจทำให้ของเสียหลุด ส่วน false reject ทำให้ต้องใช้แรงงานทบทวนและอาจกักของดี เกณฑ์ยอมรับขึ้นกับผลิตภัณฑ์และลูกค้า ระบุจำนวนตัวอย่างแต่ละชนิด วิธีสร้าง ground truth วิธีจัดการผลไม่แน่ชัด และการถ่ายซ้ำก่อนเห็นผล การให้คนอีกคนอ่านภาพ X-ray เดิมไม่ได้เป็น ground truth อิสระเสมอไป อาจต้องใช้ ICT การตัดชิ้นงาน การวิเคราะห์แบบทำลาย ประวัติกระบวนการ หรือ limit sample ที่ลูกค้าอนุมัติ กรณีไม่มีหลักฐานพอควรคงสถานะ “ยังไม่สรุป”
การเปลี่ยนโมเดลต้องเหมือนการเปลี่ยนสูตรการผลิต เก็บเวอร์ชันโมเดล ช่วงข้อมูลฝึก threshold ผลิตภัณฑ์ที่ใช้ ผู้อนุมัติ ผลเปรียบเทียบกับชุดประเมินคงที่ และทางย้อนกลับไปเวอร์ชันก่อน การลด false reject ของชนิดหนึ่งอาจเพิ่มการพลาดอีกชนิดหนึ่ง การเรียนรู้ใหม่อัตโนมัติจากภาพล่าสุดโดยไม่มีขั้นตอนยืนยัน label และอนุมัติไม่เหมาะกับการปล่อยสินค้า
ทำ PoC เป็นการทดลองที่มีเกณฑ์รับ ไม่ใช่วันดูเครื่อง
แผน PoC ต้องระบุผลิตภัณฑ์ defect class บริเวณ จำนวนตัวอย่าง เงื่อนไขถ่ายภาพ วิธีตรวจความจริง ชุดประเมินแบบไม่ให้ผู้ขายเห็นล่วงหน้า ตัวชี้วัด และวิธีจัดการภาพที่ประเมินไม่ได้ ใช้ข้อบกพร่องที่เกิดจริงและตัวอย่างดีใกล้เกณฑ์ร่วมกับตัวอย่างสร้างขึ้น แยกชุดที่ผู้ขายใช้ปรับสูตรกับชุด holdout หากเปลี่ยนค่าในระหว่างประเมิน ต้องบันทึกและทดสอบใหม่ด้วยตัวอย่างอิสระ บันทึกจำนวนครั้งที่ถ่ายซ้ำด้วย ไม่เช่นนั้นเวลาตรวจจริงจะถูกประเมินต่ำ
เลือกแผ่นที่ทำให้ตัดสินยาก ไม่ใช่เพียงแผ่นดีโดยเฉลี่ย: ทองแดงหนาแน่น ชิ้นส่วนสองหน้าซ้อน จุดเล็กสุด ความต่างพาเนล ความโก่งที่อนุญาต งานซ่อม และรุ่นผลิตภัณฑ์ เก็บความจริงก่อนให้ผู้ขายประเมิน ผลผู้ขาย และผล adjudication แยกช่อง หากห้ามส่งแผ่นออกนอกโรงงาน ให้ตกลง PoC ในสถานที่หรือแนวทางจัดการข้อมูลก่อนขอราคา
ประเมินทั้งด้านเทคนิค การปฏิบัติงาน และความปลอดภัย: การพลาด/คัดผิดราย defect, เวลาต่อแผ่น, งานทบทวน, การกู้คืน, หลักฐาน shielding, interlock และการบำรุงรักษา ข้อกฎหมายและการตรวจรังสีต้องให้ผู้เชี่ยวชาญท้องถิ่นตรวจ อย่าใช้บทความทั่วไปเป็นหลักฐานรับรอง
เขียน RFP ของเครื่อง AXI ให้เปรียบเทียบราคาได้
คำว่า “AXI พร้อม AI” ทำให้แต่ละผู้ขายเสนอขอบเขตต่างกัน กำหนดผลิตภัณฑ์และ defect ก่อน แล้วขอคำตอบด้านการถ่ายภาพ การตัดสิน การเชื่อมต่อข้อมูล บริการและการรับมอบ ประเด็นการใช้ข้อมูลตรวจคุณภาพร่วมกับกระบวนการอธิบายในบทความข้อมูลตรวจคุณภาพและ AI
| หัวข้อ RFP | คำตอบที่ต้องการ | วิธีพิสูจน์ |
|---|---|---|
| PCB | ขนาด ความหนา ความโก่ง น้ำหนัก พาเนล สองหน้า | ลำเลียงแผ่นจริง |
| จุดตรวจ | แพ็กเกจ ตำแหน่ง การซ้อน defect | เทียบตารางข้อบกพร่อง |
| วิธีภาพ | 2D มุมเอียง หรือ CT ของแต่ละจุดพร้อมเหตุผล | ทดสอบตัวอย่างเดียวกัน |
| คำตัดสิน | กฎ AI คนทบทวน กรณีไม่ชัด ถ่ายซ้ำ | ประเมินแบบ blind |
| กำลังผลิต | เวลาครองเครื่องแต่ละรุ่น การผลิตผสม การทบทวน | รันต่อเนื่องพร้อม timestamp |
| ข้อมูล | ภาพ ROI ผล ID แผ่น เวอร์ชันโมเดล/สูตร | ส่งออกและค้นคืน |
| เชื่อมต่อ | PLC, AOI, MES, คัดออก, เวลา, เน็ตล่ม | จำลองเหตุผิดปกติ |
| ความปลอดภัย/บริการ | การป้องกัน interlock การสอบเทียบ อะไหล่ | เอกสารและบริการในไทย |
| รับมอบ | ขั้นตอน FAT/SAT เกณฑ์ผ่านและการแก้ไข | แนบสัญญา |
แบ่งต้นทุนรวมเป็นห้าชั้น: เครื่องและการลำเลียง/ป้องกัน, ติดตั้งและดัดแปลงไลน์, สูตรตรวจและโมเดล, เชื่อมต่อ/เก็บข้อมูล, สอบเทียบ/บำรุงรักษา/ฝึกอบรม ถามค่าเพิ่มรุ่นสินค้า พื้นที่เก็บภาพ แหล่ง X-ray การตอบสนองในไทย ระยะเวลาอะไหล่ และการส่งออกข้อมูลเมื่อสิ้นสัญญา คำนวณผลตอบแทนจากข้อมูลจริงเรื่องของเสียหลุด แรงงานตรวจ งานแก้ ไลน์หยุด และงานทบทวนใหม่ อย่าสมมติอัตราปรับปรุงที่ไม่มีหลักฐาน
เชื่อมข้อมูลด้วย ID แผ่นและเวอร์ชันสูตร
บันทึก ID แผ่นหรือชิ้นย่อย รุ่นสินค้า ตำแหน่งในพาเนล จุดบัดกรี เวลา เครื่อง สูตร/โมเดล defect ผล การยืนยันกรณีไม่ชัด และลิงก์ภาพ หากแยกชิ้นจากพาเนลทีหลังต้องรักษาความสัมพันธ์นี้ ปรับเวลาของ AOI, AXI และ ICT ให้ตรงกันเพื่อเชื่อมผลได้
IPC CFX เป็นกรอบมาตรฐานแลกเปลี่ยนข้อมูลการผลิตอิเล็กทรอนิกส์ แต่คำว่า “รองรับ CFX” ไม่รับประกันว่ามีฟิลด์ภาพ ตำแหน่ง และการถ่ายซ้ำที่ต้องการ ทดสอบข้อความ ฟิลด์ หน่วย ID เวลา การส่งซ้ำ ความปลอดภัย และที่เก็บภาพจริง เอกสารแพลตฟอร์มข้อมูลคุณภาพ OMRON แสดงแนวทางใช้ข้อมูลข้ามเครื่อง เป้าหมายคือสืบเรื่องราวของ PCB หนึ่งแผ่นตั้งแต่พิมพ์ วางชิ้นส่วน รีโฟลว์ AOI AXI จนถึง ICT ไม่ใช่เพิ่ม dashboard อย่างเดียว
กำหนดเกณฑ์ FAT/SAT ก่อนสั่งซื้อ
FAT ทดสอบที่ผู้ขายก่อนส่งเครื่อง ส่วน SAT ทดสอบหลังติดตั้งในโรงงาน FAT ควรใช้ PCB จริงและตัวอย่าง blind ตรวจภาพ ผลราย defect การเปลี่ยนสูตร การรันต่อเนื่อง การส่งข้อมูล และการกู้คืน SAT ต้องทดสอบกับไฟฟ้า สายลำเลียง สัญญาณต้น/ปลายไลน์ ID, MES และคนทบทวนในไทย
ใบรับมอบควรมีหมายเลขข้อกำหนด เงื่อนไขเริ่ม ขั้นตอน ผลที่คาด ผลจริง หลักฐาน สถานะ ข้อค้าง และผู้อนุมัติ ตกลงว่าข้อค้างแบบใดอนุญาตทดลองผลิต และข้อใดห้ามส่งสินค้า หาก defect มีน้อยเกินสรุปทางสถิติ ให้กำหนดช่วงติดตามหลังเริ่มผลิตและแผนเก็บตัวอย่างเพิ่ม อย่าบอกเพียงว่า “AI แม่นยำดี”
จำลอง X-ray source หยุด สายพานติด ภาพหาย อ่าน ID ไม่ได้ สูตรผิด เซิร์ฟเวอร์ AI หลุด MES ล่ม เวลาเพี้ยน และที่เก็บภาพเต็ม ตรวจว่าแผ่นหยุดตรงไหน ไม่ถูกปล่อยผิด และไม่เกิดบันทึกซ้ำหลังฟื้น ระบบ fail-safe ด้านคุณภาพกับ interlock ด้านรังสีเป็นคนละประเด็น ต้องทดสอบทั้งคู่
ติดตามคุณภาพและภาระงานหลังเริ่มผลิต
ล็อต รุ่นเครื่อง สภาพภาพ และกะงานจริงอาจต่างจาก PoC ดู defect รายชนิดควบคู่กับกรณีไม่ชัด false reject การถ่ายซ้ำ เวลาทบทวน เครื่องหยุด การเปลี่ยนสูตร ของเสียหลุดถึงลูกค้า และผลยืนยันท้ายสุด จำนวนที่ตรวจเจอเพิ่มขึ้นไม่ได้แปลว่า AI ดีขึ้นเสมอ อาจเป็นกระบวนการเปลี่ยนหรือภาพเปลี่ยน
ในการประชุมคุณภาพ ให้ย้อนจาก ID แผ่นไปถึงการพิมพ์ วาง รีโฟลว์ AOI, AXI, ICT และการแก้ไข ระบุเจ้าของสาเหตุและตรวจผลมาตรการ ก่อนเพิ่มภาพเข้าชุดฝึก ต้องยืนยัน label และผ่านการอนุมัติรุ่นโมเดล การเปลี่ยน threshold หน้างานเพื่อให้จำนวน NG ลดลงอาจซ่อนความเสี่ยงของเสียหลุด
ตกลงล่วงหน้าว่าใครแยกปัญหา source, detector, conveyor, calibration และ software มีอะไหล่ในประเทศหรือไม่ และเมื่อ AXI ใช้ไม่ได้จะตรวจแทนหรือกักสินค้าอย่างไร นี่เป็นทั้งเงื่อนไขบริการและคำตัดสินของฝ่ายคุณภาพ
ลำดับดำเนินงานห้าด่าน
- ขอบเขต: อนุมัติผลิตภัณฑ์ รอยต่อที่ซ่อน defect วิธีหา truth และหน้าที่ AOI/ICT
- วิธีถ่ายภาพ: เทียบ 2D มุมเอียง และ CT บน PCB ยากชุดเดียวกันพร้อมเวลาครองเครื่อง
- PoC: ใช้ชุด blind และรันต่อเนื่องดูพลาด คัดผิด กรณีไม่ชัด และงานคน
- สัญญา/รับมอบ: แนบ RFP กับ FAT/SAT ทดสอบไลน์ ข้อมูล ความปลอดภัย และการฟื้น
- ควบคุมผลิตจริง: ล็อกเวอร์ชันโมเดล/สูตร เฝ้าคุณภาพ และอนุมัติการเปลี่ยน
ด่านเหล่านี้ช่วยตัดสินได้แม้ผลคือยังไม่ซื้อ หาก ICT และการควบคุมกระบวนการจัดการ failure mode นั้นได้แล้ว และภาพ X-ray ไม่เปลี่ยนการตัดสิน อาจปรับกระบวนการก่อน แต่หาก BGA ด้านล่างเป็นจุดบอดสำคัญตามข้อกำหนดลูกค้า ก็มีเหตุผลชัดในการทดลอง AXI
เขียนแถว FAT/SAT ที่ทดสอบได้จริง
ตัวเลขเกณฑ์ต้องกำหนดจากผลิตภัณฑ์ ลูกค้า และ PoC ของโครงการก่อนสั่งซื้อ ตารางนี้เป็นโครงสร้างตัวอย่าง ไม่ใช่คำรับประกันประสิทธิภาพ
| ความต้องการ | จำนวนและเงื่อนไข | วิธีเขียนเกณฑ์ผ่าน | สถานะเมื่อผิดปกติ |
|---|---|---|---|
| bridge ใต้ BGA | ชุด blind ที่รู้ ground truth แยกตาม defect | กำหนดเพดานพลาดในสัญญา นับกรณีไม่ชัดแยก | กัก PCB จริงกับ ID และบันทึกผู้อนุมัติปล่อย |
| ขอบเขต void | limit sample ที่ยอมรับ/ไม่ยอมรับและภาพตัดสินไม่ได้ | ใช้เกณฑ์ตามผลิตภัณฑ์และตรวจความทำซ้ำ | ห้ามแปลงผลไม่ชัดเป็น PASS อัตโนมัติ |
| takt ผลิตผสม | รันต่อเนื่องรวมเปลี่ยนสูตรและถ่ายซ้ำ | ผ่านช่วงเวลารับแผ่นและเวลารอที่ตกลง | บัฟเฟอร์เต็มต้องส่งสัญญาณหยุดต้นไลน์ |
| MES ขัดข้อง | ทดสอบระหว่างตรวจ หลังส่ง และเมื่อฟื้น | ไม่หายและไม่ลงทะเบียนซ้ำ | ผลยังไม่ยืนยันต้องไม่ออกเป็นของดี |
เติมจำนวนตัวอย่าง ขอบเขตพลาด และเวลาที่ตกลงในเอกสารที่ลงนาม ตัวอย่าง defect หายากไม่พอเป็นประเด็นค้างพร้อมแผนเก็บหลังเริ่มผลิต ไม่ใช่ “ผ่าน” เงียบ ๆ กรอบ AI Risk Management Framework ของ NIST เป็นกรอบสมัครใจสำหรับจัดการความเสี่ยงตลอดการออกแบบ ใช้ และประเมิน AI ไม่ใช่ใบรับรอง AXI แต่ช่วยกำหนดเจ้าของการเปลี่ยนโมเดล หลักฐาน และการติดตามหลังผลิต
สามเงื่อนไขที่มักตกจากใบเสนอราคา
ขอบเขตกับสูตร: ตรวจทุกบอลของ BGA และตรวจเฉพาะจุดเสี่ยงใช้จำนวนมุมภาพ เวลา และพื้นที่เก็บต่างกัน ผูก takt ที่เสนอเข้ากับรายการตำแหน่งจริง กำหนดผู้ปรับและทดสอบใหม่เมื่อรุ่นสินค้ามีจุดต่อเพิ่ม
การกัก PCB จริง: คำว่า REVIEW บนจอไม่ใช่การกัก หาก PCB ไหลไปขั้นต่อไป กำหนดบัฟเฟอร์ ทางแยก ป้าย สถานะในระบบ และสิทธิ์ปล่อย กรณีพาเนลต้องตัดสินว่าจะกักทั้งพาเนลหรือชิ้นย่อย ตรวจการเคลื่อนจริงใน SAT
การเก็บและเปิดภาพ: คำนวณจากจำนวน PCB ภาพต่อชิ้น การถ่ายซ้ำ อายุการเก็บและสำรองข้อมูล กำหนดผู้เข้าถึงและเวลาค้นคืน หากภาพเปิดได้เฉพาะซอฟต์แวร์ผู้ขาย ต้องรู้วิธีอ่านเมื่อหมดสัญญาบริการ
เปรียบเทียบผู้ขายด้วยหลักฐานเดียวกัน
ให้รุ่น PCB นิยาม defect ชุดตัวอย่าง ขอบเขตภาพ และ takt เหมือนกันทุกเจ้า นับจุดที่ตัดสินไม่ได้ กรณีไม่ชัด การถ่ายซ้ำ และการแก้ผลโดยคน ไม่ดูเพียงจำนวนจับ defect ได้ ให้ดู defect สำคัญก่อนคะแนนรวม และอนุมัติน้ำหนักการประเมินก่อนทดสอบ
ติดตามช่วงเริ่มผลิต
รวมล็อตใหม่ กะกลางคืน การเปลี่ยนรุ่น หลังซ่อมบำรุง และหลังเปลี่ยนสูตรในช่วงติดตามหลัง SAT สุ่ม PCB ที่ AXI ให้ PASS ด้วยวิธีอิสระเมื่อความเสี่ยงต้องการ แยกสาเหตุข้อโต้แย้งเป็นภาพถ่ายผิด แบบ PCB ต่าง กระบวนการเปลี่ยน truth ผิด หรือขอบเขตโมเดล การสอนโมเดลใหม่เพื่อชดเชยการสอบเทียบผิดจะซ่อนสาเหตุแท้จริง
คำถามที่พบบ่อย
ติดตั้ง AI ตรวจ X-ray PCB ด้วย AXI ราคาเท่าไร?
ไม่มีราคากลางที่ใช้ได้กับทุกโครงการ เพราะวิธีภาพ ขนาด PCB ขอบเขต ตรรกะตรวจ ความเร็ว การเชื่อมข้อมูลและบริการต่างกัน ส่ง PCB และ defect register ชุดเดียวกันให้ผู้ขาย แล้วแยกค่าเครื่อง ติดตั้ง สูตร เชื่อมต่อ และบริการรายปี
มี AOI แล้วต้องมี AXI สำหรับ BGA หรือไม่?
AOI ดูสิ่งที่แสงมองเห็นได้ ไม่พิสูจน์รอยต่อใต้ BGA โดยผลผ่านของภาพภายนอกเพียงอย่างเดียว แต่ AXI ก็ไม่จำเป็นทุกกรณี ให้ดู failure mode ข้อกำหนดลูกค้า และข้อมูลจาก ICT กับการควบคุมกระบวนการ
เลือก X-ray 2D หรือ CT?
ทดสอบแผ่นจริงชุดเดียวกัน หากซ้อนน้อยและเห็น defect ได้ชัดภายใน takt 2D อาจเพียงพอ หากโครงสร้างหนาแน่นหรือประกอบสองหน้าอาจต้องภาพมุมเอียงหรือ CT เปรียบเทียบจุดที่ตัดสินไม่ได้ เวลาครองเครื่องและต้นทุนรวม
ค่า accuracy ของ AI เท่าไรจึงผ่าน?
ไม่มีเกณฑ์เดียวสำหรับทุก defect แยกอัตราพลาดและคัดผิดพร้อมวิธีหาความจริง จำนวนตัวอย่าง และการจัดการผลไม่ชัด ค่า accuracy รวมสูงอาจซ่อนการพลาด defect หายากแต่สำคัญ
ต้องเก็บภาพ AXI ทุกภาพใน MES หรือไม่?
อย่างน้อยต้องค้นผลและภาพจาก ID แผ่น จุดตรวจ เวลาและเวอร์ชันสูตร/โมเดลได้ อาจเก็บภาพในระบบแยกที่เชื่อมกับ MES โดยกำหนดอายุการเก็บ สิทธิ์ และการส่งออกตามข้อกำหนดลูกค้า
สรุป
AXI และ AI คุ้มค่าเมื่อให้หลักฐานที่จำเป็นเกี่ยวกับรอยต่อที่มองไม่เห็น เริ่มจากข้อบกพร่องและเกณฑ์ truth แบ่งบทบาทกับ AOI/ICT เทียบวิธีถ่ายภาพด้วย PCB จริง วัดการพลาดและคัดผิดรายชนิด และใส่ความสามารถไลน์ ข้อมูลสืบค้น บริการไทย และการควบคุมการเปลี่ยนในสัญญา
หากโรงงานในไทยกำลังพิจารณารอยต่อ BGA หรือจุดที่ซ่อนอยู่ สามารถติดต่อ TOMAS TECH ได้ตั้งแต่ขั้นจัดทำรายการข้อบกพร่อง เราช่วยกำหนดขอบเขต AOI/AXI/ICT และคำถามที่ PoC ต้องตอบ


