


โครงการเชื่อมต่อข้อมูลเครื่องชั่งอาจล้มเหลวได้แม้ตัวเลขบนหน้าจอ MES จะตรงกับหน้าจอเครื่องชั่ง เพราะการรับวัตถุดิบ การผสม การบรรจุ การตรวจสอบ และการจัดส่ง ต่างต้องการความหมายของน้ำหนัก เงื่อนไขยืนยัน ล็อต น้ำหนักภาชนะ หน่วย และสิทธิ์แก้ไขที่ไม่เหมือนกัน บทความนี้พาฝ่ายผู้ว่าจ้างสำรวจเครื่องชั่งที่ติดตั้งอยู่ ออกแบบเหตุการณ์การชั่ง จัดทำ RFP และกำหนดหลักฐานสำหรับ FAT/SAT ก่อนขยายไปหลายสายการผลิต
ข้อสรุป: จัดซื้อ “เหตุการณ์การชั่ง” ไม่ใช่เพียงสายข้อมูลตัวเลข
ข้อกำหนดควรระบุข้อมูลที่ตรวจสอบย้อนหลังได้ว่า เครื่องชั่งใดชั่งวัสดุหรือชิ้นงานใด เมื่อใด สำหรับคำสั่งผลิตและล็อตใด อยู่ในสถานะใด และใครเป็นผู้ยืนยันผล กำหนดขอบเขตความรับผิดชอบของเครื่องชั่ง เกตเวย์ MES และ ERP ก่อนเลือกวิธีสื่อสาร ทดสอบกรณีผิดปกติควบคู่กับกรณีปกติ การเริ่มจากกระบวนการเดียวช่วยให้เห็นความต่างระหว่างสเปกกับงานจริงก่อนขยายทั้งโรงงาน
การสอบกลับผลิตภัณฑ์ในบทความนี้หมายถึงการติดตามประวัติวัสดุและผลิตภัณฑ์ ซึ่งต่างจากการสอบกลับทางมาตรวิทยาที่เชื่อมผลการวัดกับมาตรฐานอ้างอิงผ่านห่วงโซ่การสอบเทียบที่มีเอกสาร ทั้งสองเรื่องสำคัญ แต่เรื่องหนึ่งไม่ได้รับประกันอีกเรื่องหนึ่ง หากใช้น้ำหนักเพื่อการค้า หรือใช้ในกิจกรรมที่ถูกกำกับด้านมาตรวิทยาตามกฎหมาย ต้องตรวจสอบข้อกำหนดไทยเรื่องการตรวจรับรอง ประเภทเครื่องมือ การแสดงผล และบันทึกกับผู้เชี่ยวชาญและหน่วยงานที่เกี่ยวข้องแยกต่างหาก ข้อกำหนด OPC UA for Weighing Technology ระบุเองว่าไม่ได้ครอบคลุม use case ที่ได้รับผลจากข้อกำหนดทางกฎหมาย
สำรวจกระบวนการและจุดชั่งก่อนนับจำนวนเครื่อง
ให้นับจุดที่ค่าน้ำหนักเปลี่ยนการตัดสินใจ ไม่ใช่นับเครื่องชั่งเพียงอย่างเดียว ปริมาณรับเข้า ปริมาณที่เติมในสูตร น้ำหนักบรรจุ ผลตรวจ และน้ำหนักกล่องจัดส่งเป็นคนละเหตุการณ์ แม้ใช้เครื่องเดียวกัน เงื่อนไขเริ่ม ยืนยัน และยกเลิกอาจต่างกัน ให้ระบุจุดชั่งในแผนผังกระบวนการ พร้อมชิ้นงาน ภาชนะ คำสั่งผลิต ล็อต เครื่องชั่ง เทอร์มินัล ผู้ปฏิบัติ เอกสาร และการจัดการข้อยกเว้น
| สิ่งที่ตรวจ | หลักฐานในโรงงาน | การตัดสินใจใน RFP |
|---|---|---|
| เครื่องมือ | ผู้ผลิต รุ่น เฟิร์มแวร์ พิกัด ค่าละเอียด สถานะสอบเทียบและตรวจรับรอง | รุ่นที่อยู่ในขอบเขตและสิ่งที่ต้องทดสอบใหม่เมื่อเปลี่ยนเครื่อง |
| เอาต์พุต | Serial, USB, Ethernet, PLC, ไฟล์ หรือเครื่องพิมพ์ | วิธีรับข้อมูล อะแดปเตอร์ และการทำงานเมื่อส่งค่าไม่ได้ |
| ความหมายของค่า | น้ำหนักรวม น้ำหนักภาชนะ น้ำหนักสุทธิ สัญญาณเสถียร ปุ่มยืนยัน | ค่าใดเป็นบันทึกทางการ |
| ตัวระบุ | เครื่องชั่ง สินค้า วัตถุดิบ ภาชนะ ล็อต คำสั่ง ขั้นตอน | ใครออกเลขและตรวจสอบรหัสแต่ละชนิด |
| เวลา | นาฬิกาเครื่องชั่ง เทอร์มินัล เกตเวย์ เซิร์ฟเวอร์ | เวลาเหตุการณ์ เวลารับ เขตเวลา ความคลาดเคลื่อน |
| ข้อยกเว้น | ค่าไม่นิ่ง เกินช่วง ชั่งใหม่ ไฟดับ สายหลุด พิมพ์ซ้ำ | พักรายการ ส่งซ้ำ แก้ไข ปฏิเสธ อนุมัติ |
เครื่องรุ่นเก่าอาจมีพอร์ตแต่ส่งฟิลด์ที่ต้องการพร้อมกันไม่ได้ ต้องเก็บข้อมูลดิบจากรุ่นและเฟิร์มแวร์ที่ติดตั้งจริง ตั้งแต่เริ่มชั่ง ยืนยัน เปลี่ยนภาชนะ จนถึงรีสตาร์ต ภาพหน้าจอไม่บอกหน่วย รูปแบบทศนิยม ตัวจบข้อความ หรือบิตสถานะ หากหลายเครื่องใช้เทอร์มินัลร่วมกัน ให้บันทึกความสัมพันธ์ระหว่างพอร์ตจริงกับรหัสเครื่อง เมื่อมีการเดินสายใหม่ ค่าที่ถูกต้องอาจถูกบันทึกผิดขั้นตอน แม้ระบบตรวจการเชื่อมต่อแจ้งว่าปกติ MES จึงต้องตรวจว่าจุดชั่งได้รับอนุญาตสำหรับคำสั่งผลิตนั้น
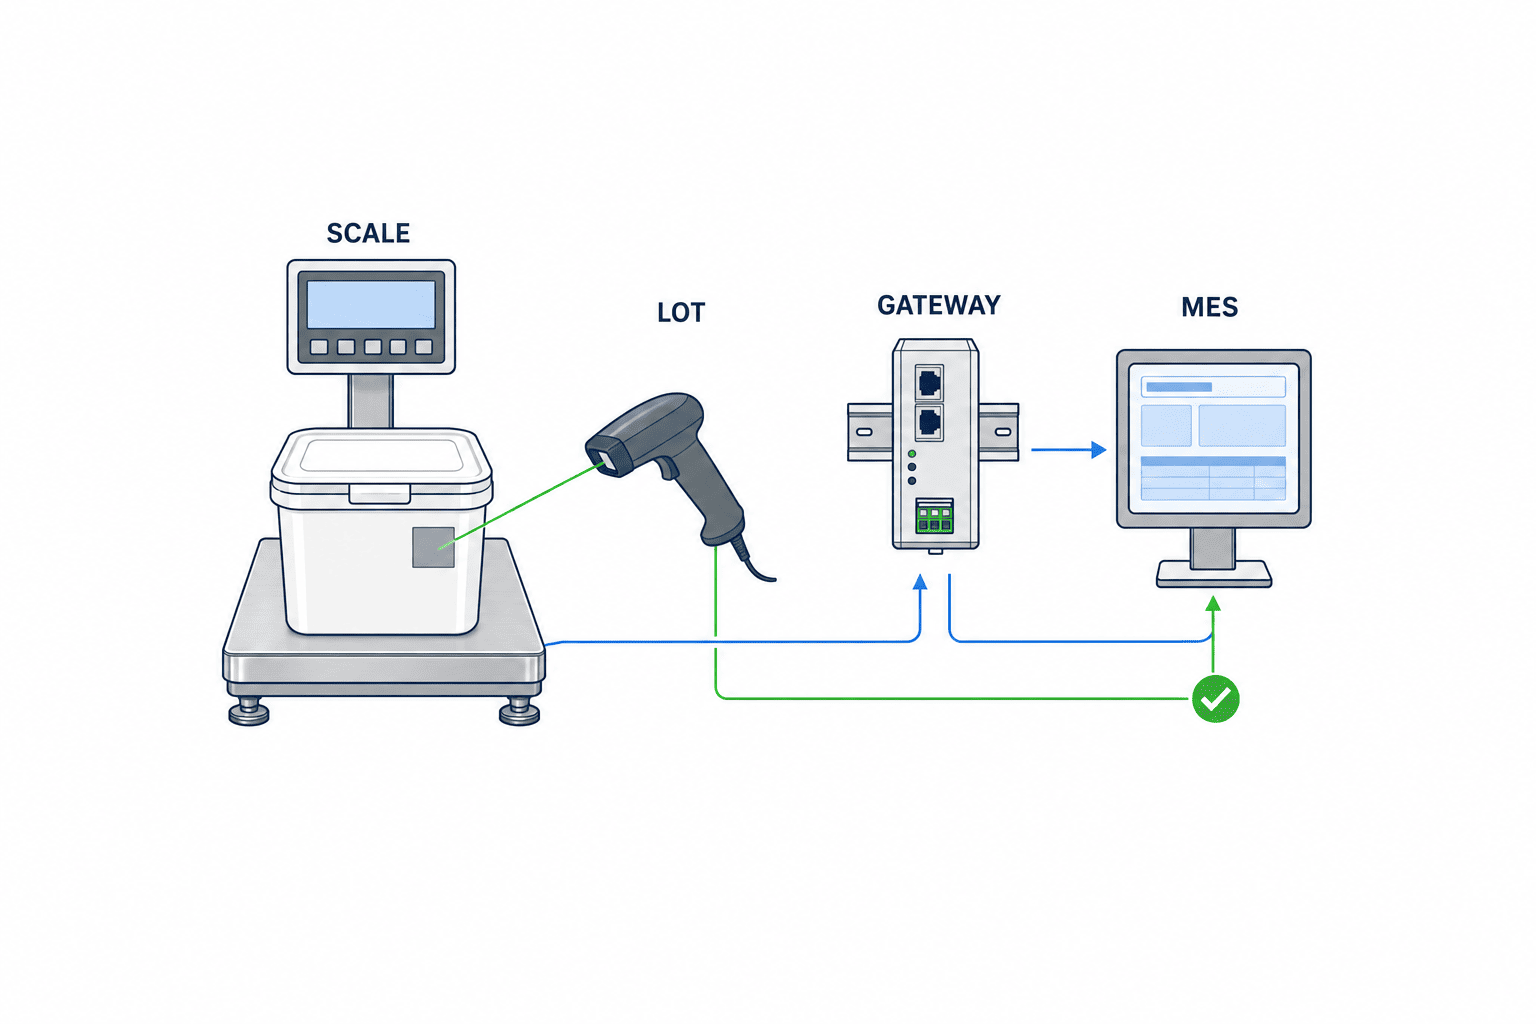
แยกน้ำหนักรวม น้ำหนักภาชนะ น้ำหนักสุทธิ และสถานะในสัญญาข้อมูล
ความหมายของค่ามาก่อนจำนวนตำแหน่งทศนิยม หากน้ำหนักสุทธิเท่ากับน้ำหนักรวมลบน้ำหนักภาชนะ ต้องเก็บว่าค่าน้ำหนักภาชนะมาจาก master data การชั่งจริง หรือการพิมพ์ด้วยมือ ถ้าค่าสุทธิจากเครื่องไม่ตรงกับ MES ที่คำนวณใหม่ ต้องกำหนดข้อมูลหลัก หน่วยต้องถูกเก็บไปพร้อมค่า ไม่ใช่แสดงเฉพาะบนจอ เพราะตัวเลข kg กับ g ที่ปะปนกันอาจผ่านการตรวจรูปแบบ แต่ทำให้ผลผลิตผิด
ชุดฟิลด์เริ่มต้นที่ควรพิจารณา ได้แก่ event ID, scale ID, weighing-point ID, เวลาชั่ง, เวลารับ, order ID, lot ID, container ID, น้ำหนักรวม, น้ำหนักภาชนะ, น้ำหนักสุทธิ, หน่วย, สถานะนิ่ง, การยืนยัน, operator ID, วิธีรับข้อมูล, การอ้างอิงสถานะสอบเทียบ และการอ้างอิงหรือ hash ของข้อมูลดิบ นี่เป็นรายการออกแบบ ไม่ใช่คำกล่าวว่าทุกฟิลด์จำเป็นในทุกขั้นตอน ต้องกำหนดฟิลด์บังคับและเงื่อนไขที่ข้อมูลขาดแล้วห้ามยืนยันแยกตามกระบวนการ
เขียนสูตรและกฎการปัดให้ชัด เช่น น้ำหนักสุทธิ kg = น้ำหนักรวม kg − น้ำหนักภาชนะ kg แยกความละเอียดบนจอ ในฐานข้อมูล และที่ใช้ตัดสิน หากจอแสดงสองตำแหน่งแต่ระบบเก็บสามตำแหน่ง ให้ทดสอบค่าที่พอดีขอบเขต ไม่ให้ผู้ปฏิบัติกับระบบเห็นผลต่างกัน ถ้าเครื่องส่งเป็นจำนวนกรัมเต็ม ให้หลีกเลี่ยงการแปลงแบบ floating point ที่ไม่จำเป็น เก็บค่าต้นทางและรุ่นของกฎแปลงไว้
คำว่า “นิ่ง” มีความหมายตามรุ่นเครื่อง การอนุมานจากค่าที่ไม่เปลี่ยนในช่วงเวลาหนึ่งด้วยซอฟต์แวร์ไม่ได้เทียบเท่าสัญญาณยืนยันจากเครื่องโดยอัตโนมัติ ขึ้นกับความเสี่ยงของงาน อาจต้องใช้การยืนยันโดยคน ช่วงเวลา ชั่งซ้ำ และอนุมัติคุณภาพ อย่าบังคับเครื่องชั่งต่อเนื่องกับเครื่องชั่งตั้งโต๊ะที่ชั่งครั้งเดียวให้ใช้สมมติฐานหนึ่งค่าเท่ากับหนึ่งรายการเหมือนกัน
ลำดับการเชื่อมตัวระบุ
แยกรหัสจุดชั่งทางกายภาพจากรหัสเครื่องชั่งที่เปลี่ยนได้ จากนั้นผูกคำสั่งผลิต วัสดุหรือสินค้า ล็อต และภาชนะ แล้วจึงผูกสิทธิ์ผู้ปฏิบัติและสถานะสอบเทียบ การให้พิมพ์ล็อตอิสระทำให้ความสัมพันธ์ขาดเพราะสะกดไม่เหมือนกัน แม้สแกนบาร์โค้ดก็ต้องตรวจว่ารหัสนั้นได้รับอนุญาตสำหรับคำสั่งปัจจุบัน
GS1 EPCIS 2.0 จัดมิติของเหตุการณ์เป็น อะไร เมื่อใด ที่ไหน เพราะเหตุใด และอย่างไร ไม่ได้หมายความว่าข้อมูลชั่งทุกจุดในโรงงานต้องแปลงเป็น EPCIS แต่ช่วยกำหนดว่าจะส่งตัวระบุและบริบทธุรกิจใดเมื่อมีการสอบกลับข้ามองค์กร ค่าโดยละเอียด ประวัติแก้ไข และหลักฐานตรวจสอบอาจเก็บไว้ใน MES หรือระบบคุณภาพ และส่งออกเพียงข้อมูลที่คู่ค้าต้องใช้
กำหนดขอบเขต MES, ERP และเครื่องชั่ง
ISA-95 เป็นกรอบอ้างอิงสำหรับการแลกเปลี่ยนข้อมูลระหว่างงานปฏิบัติการผลิตกับระบบองค์กร ไม่จำเป็นต้องรวมค่าจากเซนเซอร์ การควบคุมเฉพาะเครื่อง ประวัติใน MES และสินค้าคงคลังใน ERP ไว้แอปเดียว แต่ต้องระบุระบบหลักและผู้มีสิทธิ์แก้ไขของแต่ละรายการ ตัวอย่างเช่น ERP เป็นหลักของคำสั่งและรหัสสินค้า MES เป็นหลักของผลขั้นตอนและความสัมพันธ์ล็อต เครื่องชั่งเป็นต้นทางของผลวัด โรงงานอาจแบ่งหน้าที่ต่างไปได้ แต่สองระบบไม่ควรยืนยันผลเดียวกันอย่างอิสระ
ในการผสม ERP ส่งคำสั่งกับวัตถุดิบตามแผน MES ตรวจล็อตที่ใช้ได้ เครื่องชั่งส่งค่าที่ยืนยัน MES ผูกกับขั้นตอน และส่งปริมาณใช้ที่อนุมัติกลับ ERP หากส่งค่าหน้าจอเข้า ERP โดยตรง และส่ง MES อีกเส้นทาง การส่งซ้ำเพียงฝั่งเดียวจะทำให้ยอดคงคลังกับประวัติการผลิตไม่ตรงกัน ต้องใช้ event ID กับ business key เพื่อให้ส่งเหตุการณ์เดิมซ้ำแล้วไม่เกิดผลใหม่
อ่านภาพรวมขอบเขตระบบได้ใน คู่มือการติดตั้ง MES และ FAT/SAT ในโรงงานไทย และการเลือกระดับการติดตามล็อตใน คู่มือการนำระบบตรวจสอบย้อนกลับและเลือกผู้ให้บริการ
OPC UA เป็นทางเลือก ไม่ใช่คำรับประกันว่าจะต่อได้
OPC Foundation และ VDMA กำหนด information model สำหรับเครื่องชั่งหลายประเภทใน OPC UA for Weighing Technology v2.00 รวมถึงเครื่องชั่งพื้นฐาน ถังชั่ง และ checkweigher โดยโครงสร้างทั่วไปให้ระบบเครื่องชั่งเป็น OPC UA server และ client อ่านผลและสถานะ มาตรฐานนี้เป็นข้อมูลอ้างอิงที่ดีใน RFP แต่เครื่องเดิมทุกเครื่องไม่ได้รองรับ แม้รุ่นที่รองรับก็ต้องตรวจ node ฟิลด์ ลิขสิทธิ์ ภาระสื่อสาร และการจัดการใบรับรองบนเครื่องจริง
เกตเวย์อาจรับ serial จากเครื่องเก่าแล้วปรับรูปแบบ หากเกตเวย์ตีความเฟรม ต้องเก็บเฟรมดิบและทดสอบกฎแปลง เอาต์พุตเครื่องพิมพ์อาจส่งเฉพาะตอนพิมพ์ และพิมพ์ซ้ำอาจก่อรายการซ้ำ PLC อาจมีค่าปัจจุบันแต่ไม่มีสัญญาณว่าผลหนึ่งรายการ “ยืนยันแล้ว” ชื่อโปรโตคอลอย่างเดียวไม่รับประกันว่าได้เหตุการณ์ทางธุรกิจที่ต้องการ
เปรียบเทียบวิธีเชื่อมต่อด้วยสี่เกณฑ์
ประเมินความเข้ากันกับเครื่องเดิม ความครบถ้วนของข้อมูล การกู้คืน และผู้รับผิดชอบบำรุงรักษา OPC UA อาจเหมาะกับเครื่องใหม่ ส่วน serial ของเครื่องเก่าที่ใช้งานได้อาจลดเวลาหยุดและต้นทุนเริ่มต้น แต่การสะสมไดรเวอร์เฉพาะเพิ่มภาระทดสอบเมื่อเปลี่ยนรุ่น ให้ตัดสินใจแยกตามจุดชั่ง
| วิธี | เหมาะเมื่อ | ต้องยืนยัน |
|---|---|---|
| OPC UA จากเครื่อง | รุ่นจริงเปิดเผยผลและสถานะที่ต้องใช้ | node, ใบรับรอง, นาฬิกา, โหลด, ขอบเขตเครือข่าย |
| Serial/USB ผ่านเกตเวย์ | เปลี่ยนเครื่องยากและมีเอกสารเอาต์พุต | รหัสอักขระ ตัวจบ การต่อใหม่ รหัสพอร์ต การเก็บเฟรม |
| ผ่าน PLC/SCADA | ระบบควบคุมมีผลยืนยันอยู่แล้ว | pulse ที่พลาด ค่าเขียนทับ ความรับผิดชอบเมื่อแก้ logic |
| ไฟล์/แบตช์ | ความถี่ต่ำและไม่ตัดสินทันที | ความล่าช้า ข้อมูลซ้ำ ไฟล์หาย การแก้ไข |
การส่งขึ้นคลาวด์เป็นการตัดสินใจอีกเรื่อง หากต้องชั่งต่อเมื่อเครือข่ายล่ม ฝั่งหน้างานต้องมีคิว ความจุ ลำดับส่งซ้ำ การป้องกันรายการซ้ำ และการเฝ้าระวัง เจ้าของกระบวนการตัดสินใจว่าผลิตแบบออฟไลน์ได้หรือหยุดรอการตัดสินคุณภาพ มิฉะนั้นข้อมูลที่ยังไม่อนุมัติอาจมาถึงหลังส่งสินค้าแล้ว
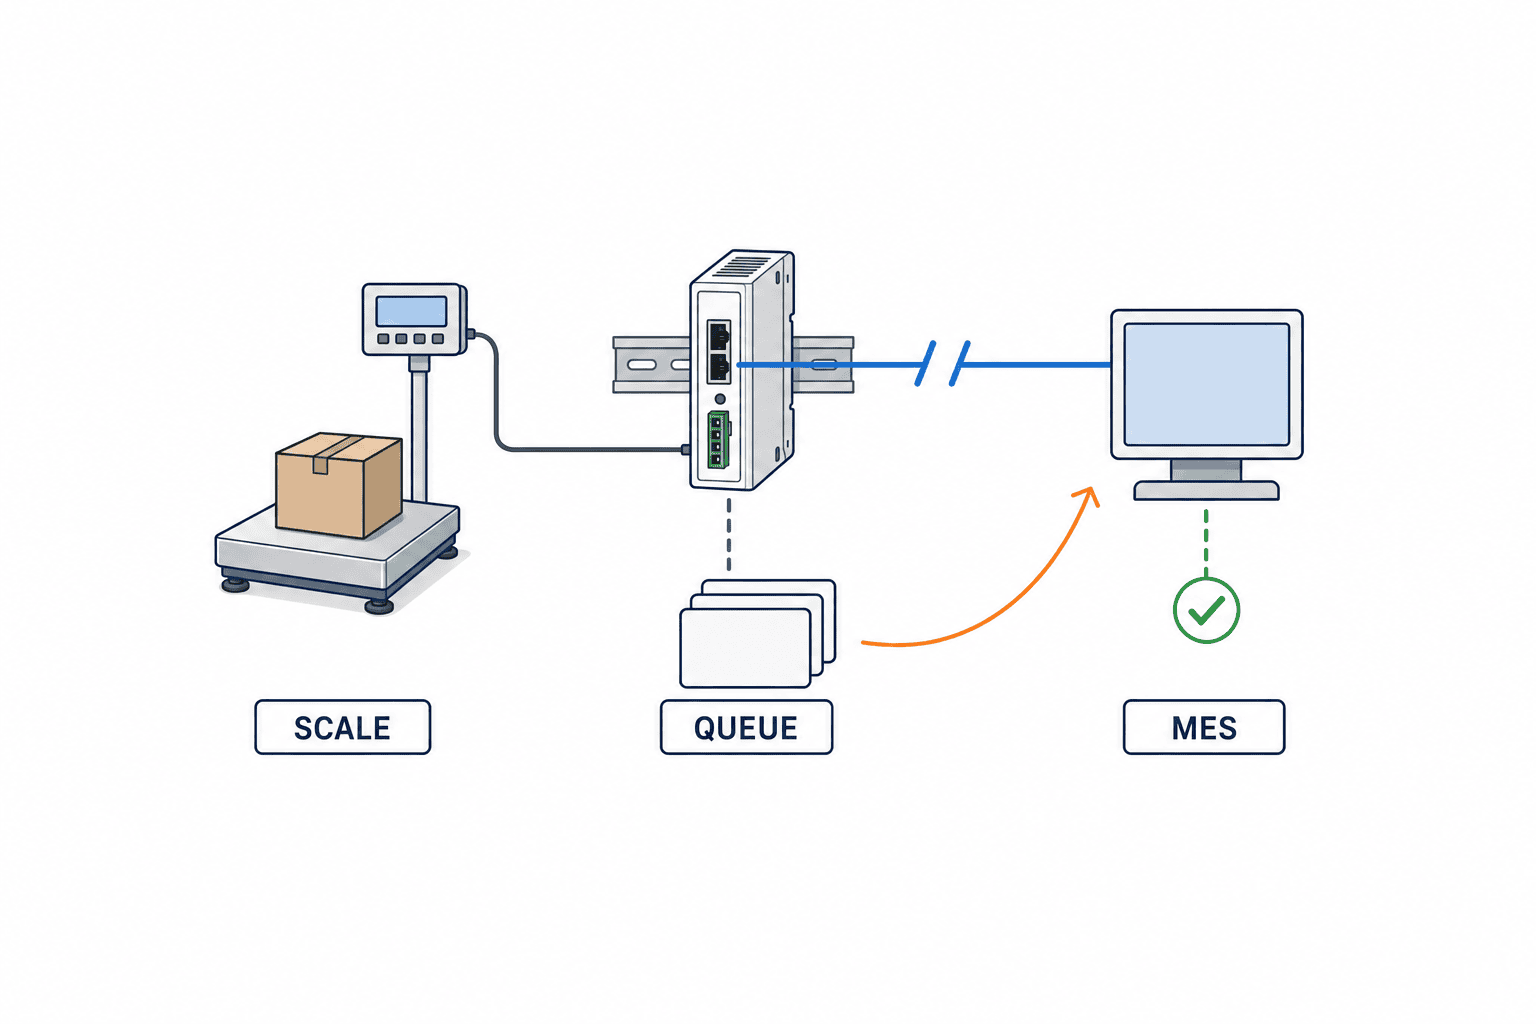
กำหนดขนาดหนึ่งเหตุการณ์ต่างกันตามกระบวนการ
การรับวัตถุดิบต้องเชื่อมล็อตผู้ส่ง ล็อตรับเข้า ภาชนะ และผลรับ รถชั่งอาจใช้ค่าน้ำหนักขาเข้าและขาออกเพื่อคำนวณปริมาณรับหนึ่งรายการ จึงต้องกำหนดสถานะเมื่อขาดค่าใดค่าหนึ่ง สำหรับถุงที่ชั่งทีละใบ ต้องตัดสินใจว่าจะเก็บรายถุงหรือเฉพาะยอดรวม หากภายหลังต้องสืบสวนรายถุง ให้เก็บเหตุการณ์ต้นทางก่อนรวมยอด
การผสมต้องตรวจมากกว่าน้ำหนักใกล้เป้า ตรวจว่าล็อตได้รับอนุญาต น้ำหนักภาชนะถูกต้อง และขั้นตอนนั้นยังไม่ถูกยืนยัน หากมีโอกาสสลับวัสดุระหว่างชั่งกับเทลงถัง ให้ติดรหัสชั่วคราวกับภาชนะและตรวจอีกครั้งตอนเติม การอ่านเครื่องชั่งเพียงอย่างเดียวไม่พิสูจน์ว่าวัสดุใดลงถังจริง
การบรรจุหรือ checkweigher ต้องเชื่อมผลผ่าน/ไม่ผ่านรายชิ้น ความเร็วไลน์ และอุปกรณ์คัดออก การให้ MES ประมวลผลทุกตัวอย่างแบบ synchronous อาจกระทบเวลาควบคุม อาจตัดสินในระบบควบคุมแล้วส่งเหตุการณ์รายชิ้นที่ยืนยันหรือยอดรวมที่ตรวจสอบแล้วไป MES หากต้องแก้ logic ควบคุม ให้ฝ่ายความปลอดภัย คุณภาพ และบำรุงรักษาอนุมัติ
การจัดส่งต้องผูก package ID, ล็อตสินค้า, จำนวนกล่อง, น้ำหนัก และรุ่นฉลาก กำหนดว่าการบรรจุใหม่หรือพิมพ์ฉลากซ้ำมีผลต่อรหัสเดิมอย่างไร การชั่งซ้ำต้องไม่กลายเป็นรายการส่งใหม่ จึงต้องแยก business key กับ event ID ตัวอย่างเหล่านี้เป็นคำถามออกแบบ ไม่ใช่รูปแบบบังคับเดียว
เปรียบเทียบผู้ขายด้วยหลักฐานจากอุปกรณ์จริง
เครื่องหมายถูกที่ “รองรับเครื่องชั่ง” อาจหมายถึงเพียงแสดงค่าปัจจุบัน หรืออาจครอบคลุมค่านิ่งที่ยืนยัน น้ำหนักรวม/น้ำหนักภาชนะ/น้ำหนักสุทธิ การตรวจล็อต และส่งซ้ำหลังไฟดับ ให้ผู้เสนอราคาระบุรุ่น ออปชัน กรณีที่ทดสอบ หลักฐาน และข้อจำกัด ความเข้ากันขึ้นกับรุ่นและเฟิร์มแวร์จริง
ใช้เงื่อนไขบังคับก่อนให้คะแนนถ่วงน้ำหนัก ข้อเสนอที่ไม่รับสถานะยืนยัน ป้องกันรายการซ้ำไม่ได้ หรือไม่มีภาษาที่พนักงานใช้จริง แม้ราคาถูกและหน้าจอสวยก็ไม่ตอบเป้าหมาย หลังผ่านเงื่อนไขจึงให้คะแนนความครบถ้วน การกู้คืน บำรุงรักษา ขยายระบบ และต้นทุนรวม น้ำหนักคะแนนต้องตามความเสี่ยงของงาน เครื่องชั่งใช้ปล่อยสินค้ากับเครื่องที่ให้ข้อมูลอ้างอิงไม่ควรได้เกณฑ์เท่ากัน
ถามว่าโครงการอ้างอิงเคยใช้เครื่องชนิด อินเทอร์เฟซ และขั้นตอนใกล้กันเพียงใด ไม่ใช่แค่ยี่ห้อเดียวกัน หากผู้ผลิตเครื่องกับ SI ต่างบริษัท ต้องกำหนดขอบเขตการแก้ไขและการรับประกันกับทั้งสองฝ่าย ดูว่าใครใช้เครื่องจริงในวัน SAT และใครเก็บ log ตอนกะกลางคืน ระบุไฟล์ตั้งค่า นิยามฟิลด์ คู่มือ และส่งมอบ source ตามที่ตกลงในสัญญา เพื่อให้โรงงานเพิ่มเครื่องในอนาคตได้
สิ่งที่ต้องเขียนใน RFP
คำว่า “เชื่อมเครื่องชั่งกับ MES” ไม่พอ ให้แนบทะเบียนจุดชั่งและตัวอย่างข้อมูลดิบ และให้ทุกผู้เสนอราคาตอบความเหมาะสม สมมติฐาน สิ่งที่ไม่รวม และวิธีทดสอบในแบบเดียวกัน ราคาก้อนเดียวที่ไม่แยกสำรวจเครื่อง ไดรเวอร์ เครือข่าย OT เทอร์มินัล ERP การตัดระบบกลางคืน และการฝึกภาษาไทย เปรียบเทียบได้ยาก
- ขอบเขต: ไลน์ จุดชั่ง รุ่นเครื่อง เวอร์ชัน MES/ERP ระบบหลัก และขอบเขตแก้ไขของแต่ละฝ่าย
- นิยามข้อมูล: น้ำหนักรวม น้ำหนักภาชนะ น้ำหนักสุทธิ หน่วย ทศนิยม สถานะ เวลา รหัส และเฟรมดิบ
- การยืนยัน: ใครใช้หน้าจอหรือสัญญาณใดยืนยัน และพักค่าไม่นิ่งหรือเกินช่วงอย่างไร
- ความผิดพลาดและกู้คืน: สายหลุด ไฟดับ รีสตาร์ต เน็ตล่ม ส่งซ้ำ ข้อมูลซ้ำ ผิดลำดับ นาฬิกาคลาดเคลื่อน
- คุณภาพและ audit: สถานะสอบเทียบ ประวัติแก้ไข เหตุผลแก้ ลายเซ็นที่จำเป็น และระยะเก็บ
- ความปลอดภัยระบบ: บัญชี สิทธิ์ ใบรับรอง การแยกเครือข่าย สำรอง แพตช์ และการเข้าระยะไกล
- ตรวจรับ: ข้อมูล FAT/SAT ระยะสังเกตการณ์ เกณฑ์ผ่าน เอกสาร และผู้ลงนาม
- ส่งมอบ: ภาษาของหน้าจอ คู่มือ ฝึกอบรม และ support ระดับแรก
เพิ่มช่องหลักฐาน ไม่ใช่ให้ตอบเพียง “มาตรฐาน/พิเศษ/ไม่ได้” เช่น log จริง หน้าจอ test case หรือ mapping table เครื่องเดิมที่ยังไม่ทดสอบให้ระบุ “ต้องตรวจที่โรงงาน” พร้อมราคาสำรวจและทางเลือกเมื่อไม่รองรับ แยกราคาเครื่อง เกตเวย์ สาย เครือข่าย ไดรเวอร์ MES/ERP ทดสอบ ฝึก และบำรุงรักษา กำหนดผู้แยกปัญหาขั้นแรกระหว่างผู้ผลิต SI ผู้ขาย MES และ IT/OT โรงงาน
FAT: ติดตามจากข้อมูลดิบถึงบันทึก MES
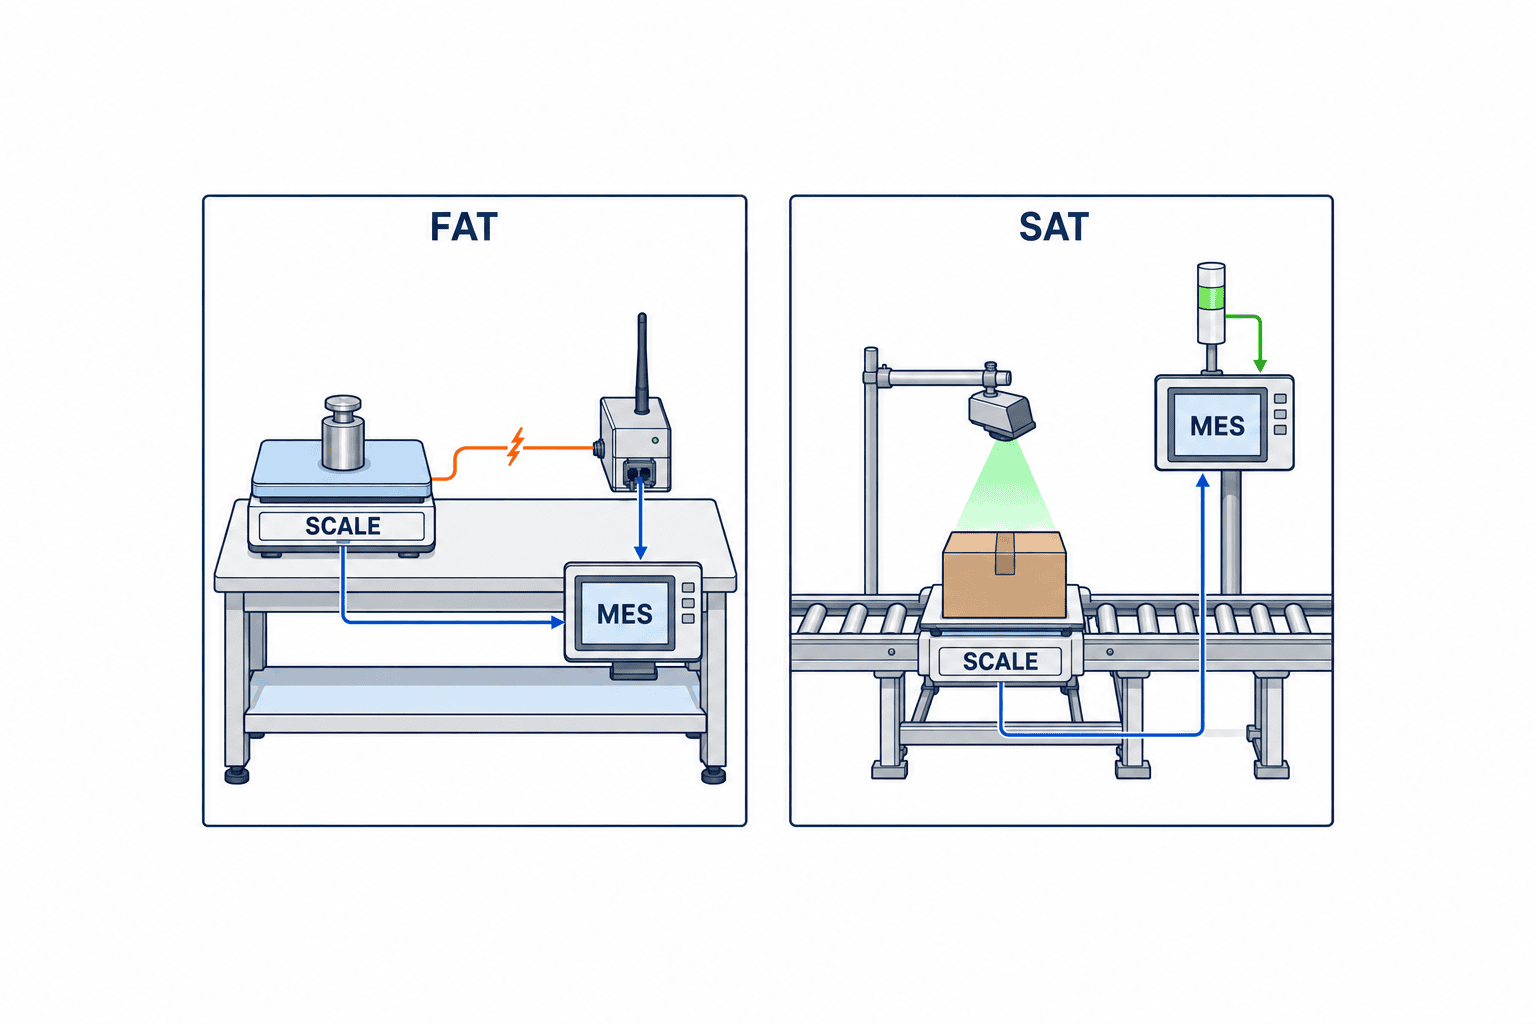
FAT ทดสอบพฤติกรรมที่ตกลงในสภาพแวดล้อมควบคุม อย่าจบที่ตัวเลขบนจอ ให้ติดตามเอาต์พุตเครื่อง ข้อมูลที่เกตเวย์รับ เหตุการณ์ที่แปลง บันทึก MES และผลที่ส่ง ERP ด้วย event ID เดียวกัน อนุมัติ test case และผลคาดหวังก่อน พร้อมเก็บ log จริง simulator ช่วยทดสอบขอบเขตได้ แต่ไม่พิสูจน์พฤติกรรมเฟิร์มแวร์ของเครื่องที่โรงงาน
ใช้ค่า 0 ค่าสูงใกล้พิกัด ค่าลบเมื่อกระบวนการอนุญาต การเปลี่ยนหน่วย น้ำหนักภาชนะใกล้น้ำหนักรวม ค่ารอยต่อทศนิยม และค่าก่อน/หลังเกณฑ์ ตรวจว่าแต่ละกรณีเกิดได้จริงตามเครื่องและขั้นตอน ทดสอบนาฬิกาและเขตเวลา โดยเฉพาะกะข้ามวัน หากจอแสดงเวลาไทย แต่ฐานข้อมูลใช้ UTC
ตัดการเชื่อมต่อในตำแหน่งต่างกัน: เครื่องถึงเกตเวย์ เกตเวย์ถึง MES และหลัง MES บันทึกแล้วแต่ผู้ส่งไม่ได้รับการตอบรับ แต่ละกรณีส่งซ้ำต่างกัน ต้องเหลือบันทึกทางการหนึ่งรายการ รายการค้างต้องเห็นได้ และพนักงานทำตามคู่มือกู้คืนได้ ห้ามให้ข้อมูลที่ส่งไม่สำเร็จหายไปเงียบ ๆ
| กรณี | ผลที่คาด | หลักฐาน |
|---|---|---|
| ค่านิ่งกับคำสั่งและล็อตถูกต้อง | บันทึกทางการหนึ่งรายการ | เฟรมดิบ log แปลง MES และ event ID |
| ค่าไม่นิ่งหรือเกินขอบเขต | ไม่ยืนยันอัตโนมัติ | สถานะ คำเตือน และประวัติการกระทำ |
| ส่งเหตุการณ์เดิมซ้ำ | ไม่เพิ่มผลผลิต | log ส่ง/กรองซ้ำ และจำนวนรายการ |
| ขาดการเชื่อมต่อแล้วกลับมา | พัก/ส่งซ้ำตามข้อตกลง | คิว เวลา และลำดับ |
| รหัสเครื่องหรือล็อตผิด | ไม่บันทึกผิดขั้นตอน | อินพุต เหตุผลปฏิเสธ และ audit |
| แก้ไขหรือยกเลิก | เก็บค่าเดิม สิทธิ์ เหตุผล และประวัติ | ก่อน/หลัง การอนุมัติ เวลา |
โรงงานกำหนดค่าเกณฑ์เชิงตัวเลขจาก cycle time ความเสี่ยงคุณภาพ เครือข่าย และเงื่อนไขส่งออก อย่านำค่าความหน่วงหรือเวลาทำงานออฟไลน์ทั่วไปมาใช้โดยไม่มีเหตุผล หากย้ายรายการ FAT ค้างไป SAT ให้ระบุความรุนแรง มาตรการชั่วคราว ผู้รับผิดชอบ กำหนดวัน และเงื่อนไขทดสอบซ้ำ
SAT: ตรวจเครื่องจริงและวิธีทำงานจริง
SAT ใช้เครื่อง สาย เครือข่าย คำสั่ง วัสดุ และพนักงานจริง mapping ที่ผ่าน FAT อาจผิดเพราะสัญญาณรบกวน เฟิร์มแวร์ต่าง พอร์ตใช้ร่วม หรือนาฬิกาคลาดเคลื่อน ให้ฝ่าย Safety, Quality และ Production อนุมัติช่วงทดสอบและล็อตก่อน ไม่ bypass ระบบความปลอดภัย และไม่ผสมผลทดสอบที่ยังไม่ตัดสินเข้าไปในผลิตภัณฑ์ดี
เริ่มจากการเดินเครื่องเปล่าหรือสินค้าทดสอบแยก เพื่อตรวจรหัสเครื่องและจุดชั่ง ต่อด้วยผลิตจริง เปรียบเทียบน้ำหนัก ผู้ปฏิบัติ ล็อต และคำสั่งกับบันทึกอ้างอิงอิสระ จากนั้นทดสอบขัดข้องและกู้คืนอย่างควบคุม เทียบจำนวนบันทึกทางการ รายการไม่จับคู่ รายการซ้ำ และการแก้ไขด้วย ไม่ใช่ดูตัวเลขบนจออย่างเดียว หากต่างให้ย้อนถึงเฟรมดิบเพื่อระบุว่าค่าหรือรหัสเปลี่ยนที่ชั้นไหน
ตอนส่งมอบ ให้พนักงานสาธิตชั่งใหม่ ปลดรายการพัก แยกปัญหาเน็ตเบื้องต้น และขอแก้กรณีผูกล็อตผิด โรงงานหลายภาษาให้ทดสอบหน้าจอ คำเตือน คู่มือ และการฝึกด้วยภาษาที่กะจริงใช้ เอกสารภาษาอังกฤษสำหรับผู้จัดการอย่างเดียวอาจไม่เพียงพอสำหรับกะกลางคืน
เฝ้าระวังและจัดการการเปลี่ยนแปลงหลังรับระบบ
ทบทวนจำนวนเหตุการณ์ต้นทาง ผลยืนยัน รายการพัก รายการกรองซ้ำ รายการจับคู่ไม่ได้ การป้อนมือ การแก้ไข ความล่าช้า เกตเวย์หยุด และการสอบเทียบเกินกำหนด ศูนย์ข้อผิดพลาดอาจหมายถึงไม่มีข้อมูลเข้ามาเลย จึงต้องดูเวลาทำงานที่คาดและเวลารับล่าสุดแต่ละจุด เปลี่ยนเครื่อง อัปเดตเฟิร์มแวร์ เปลี่ยนเทอร์มินัล หรือรหัสสินค้า ERP ต้องมีการทดสอบย้อนหลัง ระบุจุด ฟิลด์ กฎธุรกิจ วิธี rollback และความต่อเนื่องของประวัติในคำขอเปลี่ยน
NIST SP 800-82 Rev.3 เน้นข้อจำกัดด้านความพร้อมใช้ ความปลอดภัย และประสิทธิภาพของ OT ใช้หลักการดังกล่าวออกแบบทะเบียนอุปกรณ์ เส้นทางสื่อสาร สิทธิ์ การเข้าบำรุงรักษาระยะไกล การสำรองและกู้คืน อย่าให้เกตเวย์ของเครื่องเก่าเข้าถึงเครือข่ายโรงงานและภายนอกแบบไม่จำกัด รวมอายุใบรับรองและบัญชี และการยกเลิกสิทธิ์ผู้ขายด้วย การอ้าง NIST เป็นแนวทาง ไม่ได้แปลว่าระบบใดผ่านการรับรอง
FAQ: ค่าใช้จ่ายและการตัดสินใจ
ต้องใช้ OPC UA ทุกกรณีหรือไม่?
ไม่จำเป็น มาตรฐานดังกล่าวช่วยเรื่องโมเดลร่วม แต่ต้องดูเครื่องจริงและเหตุการณ์ธุรกิจ Serial, PLC หรือไฟล์ก็ใช้ได้ถ้าควบคุมต้นทาง รหัส การยืนยัน ส่งซ้ำ และ audit ได้ แม้ต่อ OPC UA ได้ แต่ไม่มีสถานะนิ่ง น้ำหนักภาชนะ หรือความสัมพันธ์กับคำสั่ง ก็ยังไม่ตอบเป้าหมาย
เชื่อมเครื่องเก่ากับ MES โดยไม่เปลี่ยนได้หรือไม่?
ตรวจรุ่น เฟิร์มแวร์ ฟิลด์และจังหวะเอาต์พุต สาย และการสนับสนุนจากผู้ผลิต หากไม่มีพอร์ต ไม่มีสถานะที่ต้องใช้ หรือการดัดแปลงกระทบการตรวจรับรองหรือประกัน อาจต้องเปลี่ยนเครื่องหรือขั้นตอน เก็บข้อมูลดิบครบหนึ่งรอบจากเครื่องจริงก่อนตกลงสัญญา
เปรียบเทียบค่าใช้จ่ายอะไรบ้าง?
ใช้ขอบเขตเดียวกันในการเทียบเครื่อง เกตเวย์ เทอร์มินัล สาย เครือข่าย ไดรเวอร์ MES/ERP การทดสอบ ฝึกอบรม บำรุงรักษา และการเพิ่มรุ่นในอนาคต ไม่มีราคามาตรฐานที่น่าเชื่อถือหากไม่รู้จำนวนจุดและกรณีผิดปกติ
ต้องเก็บตัวอย่างน้ำหนักทุกค่าหรือไม่?
ไม่เสมอไป การชั่งครั้งเดียวมักเก็บค่าที่ยืนยัน แหล่งข้อมูล สถานะ และความสัมพันธ์ การชั่งต่อเนื่องต้องกำหนดความถี่ วิธีรวม ค่าเมื่อข้อมูลหาย และระยะเก็บค่ารวมกับข้อมูลดิบตามสิ่งที่ต้องพิสูจน์และข้อกำหนดคุณภาพหรือสัญญา
เหตุใดต้องแยก FAT กับ SAT?
FAT ทดสอบ logic และข้อผิดพลาดในสภาพควบคุม ส่วน SAT ตรวจเครื่อง สาย เครือข่าย วัสดุ และคนจริง ใช้ event ID กับผลคาดหวังเดียวกันเพื่อหาความต่าง FAT ผ่านไม่แทนการรับระบบหน้างาน
สรุป: เริ่มจากเกณฑ์รับของหนึ่งขั้นตอน
ความสำเร็จของการเชื่อมเครื่องชั่งกับ MES อยู่ที่ความหมายของบันทึก สำรวจจุดและเครื่อง นิยามน้ำหนักรวม น้ำหนักภาชนะ น้ำหนักสุทธิ หน่วย สถานะ รหัส และเวลา แยกอำนาจ MES/ERP เขียนเรื่องข้อมูลซ้ำ เน็ตล่ม และการแก้ไขให้ทดสอบได้ใน RFP ใช้ FAT ยืนยัน logic และ SAT ยืนยันในโรงงาน วิธีนี้ทำให้เห็นข้อมูลขาดและช่องว่างความรับผิดชอบก่อนขยาย
โรงงานในไทยสามารถ ปรึกษา TOMAS TECH ได้ตั้งแต่ช่วงสำรวจเครื่องเดิมและกำหนดขอบเขต MES หรือ traceability หากมีทะเบียนจุดชั่ง ตัวอย่างข้อมูลดิบ และฟอร์มปัจจุบัน ก็สามารถทำคำถาม RFP ให้ชัดเจนขึ้น
แหล่งอ้างอิง
- OPC Foundation / VDMA, OPC UA for Weighing Technology v2.00 — Scope.
- OPC Foundation / VDMA, OPC UA for Weighing Technology — General Use Cases.
- International Society of Automation, ISA-95.
- GS1, EPCIS and CBV 2.0.
- OIML R 76-1:2006, Non-automatic Weighing Instruments.
- NIST SP 800-82 Rev.3, Guide to Operational Technology Security.


