


ระหว่างการตรวจประเมินจากลูกค้า เมื่อถูกขอว่า “ช่วยแสดงเงื่อนไขของเตาสำหรับล็อตนี้ให้ดูเดี๋ยวนี้” ก็ต้องไล่เปิดกองกระดาษชาร์ตของเครื่องบันทึก การ์ด SD ของเครื่องบันทึกแบบไร้กระดาษ (paperless recorder) และรายงานประจำวันที่เขียนด้วยมือทีละอย่าง ผู้ที่ดูแลงานอบชุบความร้อนในโรงงานชิ้นส่วนยานยนต์ของบริษัทญี่ปุ่นในไทยอาจเคยเจอสถานการณ์นี้มาแล้วอย่างน้อยหนึ่งครั้ง การติดตั้งระบบบันทึกเงื่อนไขกระบวนการอบชุบความร้อนมักถูกพูดถึงในฐานะการลงทุนเพื่อลด “เวลาที่ใช้ค้นหา” แบบนี้ แต่การเก็บอุณหภูมิไว้เป็นข้อมูลอิเล็กทรอนิกส์เพียงอย่างเดียว ยังไม่เพียงพอที่จะรับมือได้ทั้งการตรวจประเมินและข้อร้องเรียน (claim)
ข้อเสนอของบทความนี้มีเพียงข้อเดียว บันทึกเงื่อนไขกระบวนการอบชุบความร้อนจะกลายเป็นบันทึกที่รับมือการตรวจประเมินและข้อร้องเรียนได้ ก็ต่อเมื่อครบ 3 เงื่อนไข คือ “บันทึกนั้นมาจากระบบการวัดที่ถูกต้อง (Pyrometry)” “บันทึกไม่ถูกแก้ไขและไม่ขาดหาย (ความสมบูรณ์ของข้อมูล)” และ “ระบุได้อย่างชัดเจนเพียงหนึ่งเดียวว่าเป็นของล็อตผลิตภัณฑ์ใด (การเชื่อมโยง)” การเลือกระบบจึงเป็นปัญหาของการออกแบบ ที่ต้องเขียน 3 เงื่อนไขนี้เป็นข้อกำหนดใน RFP แล้วจงใจทำให้เงื่อนไขพังในการทดสอบรับมอบเพื่อยืนยันผล
ก่อนอื่นขอจัดระเบียบคำศัพท์หนึ่งคำ FAT/SAT ในชื่อบทความคือการทดสอบรับมอบของโครงการติดตั้งระบบ ได้แก่ การทดสอบรับมอบที่โรงงานผู้ผลิต (Factory Acceptance Test) และการทดสอบรับมอบหน้างาน (Site Acceptance Test) ในทางกลับกัน SAT ที่ปรากฏในบริบทของ CQI-9 และ Pyrometry หมายถึง System Accuracy Test (การทดสอบความแม่นยำของระบบการวัด) ซึ่งตรวจสอบความแม่นยำของระบบการวัดทั้งระบบที่ประกอบด้วยเทอร์โมคัปเปิลและเครื่องมือวัด แม้จะเป็นอักษรสามตัวเหมือนกัน แต่เนื้อหาต่างกันโดยสิ้นเชิง บทความนี้จึงเขียนแยกกันเพื่อป้องกันความสับสน โดยเรียกแบบแรกว่า “การทดสอบรับมอบที่โรงงานผู้ผลิต” และ “การทดสอบรับมอบหน้างาน” และเรียกแบบหลังว่า “SAT (System Accuracy Test, การทดสอบความแม่นยำของระบบการวัด)”
ต่อจากนี้ เพื่อให้ผู้จัดการฝ่ายประกันคุณภาพ ผู้จัดการฝ่ายวิศวกรรมการผลิต และผู้จัดการโรงงาน รวบรวมข้อมูลประกอบการตัดสินใจภายในองค์กรได้ บทความจะจัดลำดับเรื่องต่อไปนี้ ได้แก่ การสำรวจรายการสิ่งที่ต้องบันทึก สิ่งที่การปฏิบัติตาม CQI-9 ต้องการ ความสัมพันธ์ระหว่าง Pyrometry กับบันทึก ความสมบูรณ์ของข้อมูล การเชื่อมโยงกับล็อตผลิตภัณฑ์ โครงสร้างระบบ แนวคิดเรื่องต้นทุน หัวข้อใน RFP การทดสอบรับมอบ และประเด็นเฉพาะของไทย อนึ่ง จำนวนเตา เวลา จำนวนเงิน และระยะคืนทุนของโรงงานแบบจำลองในบทความนี้ ล้วนเป็นตัวเลขสมมติที่ตั้งขึ้นเพื่อบทความนี้ ไม่ใช่ค่าเฉลี่ยของอุตสาหกรรม ไม่ใช่ค่าจากการสำรวจ และไม่ใช่ราคาของผู้ผลิต
ทำไมตอนนี้โรงงานอบชุบความร้อนในไทยจึงถูกตั้งคำถามเรื่องการบันทึกเงื่อนไขกระบวนการ
ในครึ่งหลังของปี 2026 ปัจจัยรอบตัวโรงงานชิ้นส่วนยานยนต์ในไทยมีหลายเรื่องที่ชี้ไปคนละทิศทาง
เริ่มจากตัวเลขการผลิต ตามบทความจากสำนักข่าวรอยเตอร์ที่รายงานการแถลงของสภาอุตสาหกรรมแห่งประเทศไทย (FTI) การผลิตรถยนต์ (สี่ล้อ) ของไทยในเดือนสิงหาคม 2026 อยู่ที่ 124,646 คัน เพิ่มขึ้น 10.93% เมื่อเทียบกับเดือนเดียวกันของปีก่อน (เดือนกรกฎาคมเพิ่มขึ้น 6.12%) ยอดขายในประเทศของเดือนสิงหาคมเพิ่มขึ้น 25.59% เมื่อเทียบกับเดือนเดียวกันของปีก่อน ส่วนการส่งออกลดลง 2.04% เมื่อเทียบกับเดือนเดียวกันของปีก่อน บทความของ Trading Economics ในวันเดียวกันระบุยอดขายในประเทศของเดือนสิงหาคมไว้ที่ 59,808 คัน ในขณะเดียวกัน เมื่อเดือนกรกฎาคม FTI ได้ปรับลดคาดการณ์การผลิตตลอดปี 2026 จากเดิมที่คาดว่าจะเพิ่มขึ้น 3% เป็นลดลง 3.33% ด้วยเหตุผลว่าการส่งออกลดลงจากสถานการณ์ในตะวันออกกลาง แม้รายเดือนจะเติบโต แต่แนวโน้มตลอดทั้งปียังคาดการณ์ได้ยาก
ต่อมาคือความเคลื่อนไหวด้านนโยบาย ตามการแถลงของสำนักงานคณะกรรมการส่งเสริมการลงทุน (BOI) ในตลาดรถยนต์ใหม่ของไทยช่วงมกราคมถึงกรกฎาคม 2026 ส่วนแบ่งของยานยนต์ไฟฟ้า (รวม BEV, HEV และ PHEV) สูงเป็นประวัติการณ์ที่ 55% และแซงหน้ารถยนต์เครื่องยนต์สันดาปเป็นครั้งแรก ในการประชุมคณะกรรมการนโยบายยานยนต์ไฟฟ้าแห่งชาติเมื่อวันที่ 10 กันยายน 2026 (มีนายเอกนิติ รองนายกรัฐมนตรีและรัฐมนตรีว่าการกระทรวงการคลังเป็นประธาน) ได้เห็นชอบในหลักการเรื่องการปรับโครงสร้างภาษีสรรพสามิต หลักการของการปรับโครงสร้างประกอบด้วย “การเพิ่มการใช้ชิ้นส่วนในประเทศที่มีมูลค่าเพิ่มสูงและแรงงานที่มีทักษะ (High Value-Added Local Content)” และ “การเสริมความแข็งแกร่งของห่วงโซ่อุปทานในประเทศ (local supplier development)” โดยกำหนดอัตราภาษีเป็น 4 ระดับตามมูลค่าเพิ่มในประเทศ อย่างไรก็ตาม อัตราภาษีใหม่ยังไม่ได้ข้อสรุป ตามรายงานข่าว มีข้อเสนอให้ปรับภาษีสรรพสามิตของ EV ที่ไม่ใช้ชิ้นส่วนในประเทศจาก 10% เป็น 31-39% แต่ข้อเสนอนี้ก็ยังอยู่ในขั้นตอนการเสนอเช่นกัน
สำหรับแนวโน้มของอุตสาหกรรมชิ้นส่วนเอง วิจัยกรุงศรี (Krungsri Research) คาดการณ์ว่าการผลิตของอุตสาหกรรมชิ้นส่วนยานยนต์ไทยในช่วงปี 2026-2028 จะเติบโตปีละ 1.5-2.5% นอกจากนี้ มีการระบุว่าการส่งออกชิ้นส่วนยานยนต์ของไทยในปี 2025 อยู่อันดับที่ 10 ของโลก และอันดับที่ 1 ของอาเซียน
หากทิศทางเดินไปสู่การที่มูลค่าเพิ่มของชิ้นส่วนในประเทศได้รับการประเมินผ่านระบบภาษี ผู้ผลิตชิ้นส่วนจะถูกตั้งคำถามมากกว่าที่ผ่านมา ถึงความสามารถในการแสดงด้วยบันทึกว่า “ชิ้นส่วนของบริษัทผลิตขึ้นตามข้อกำหนด” งานอบชุบความร้อนเป็นกระบวนการที่แม้จะวัดลักษณะภายนอกหรือขนาดภายหลัง ก็ยากที่จะรู้ว่าเงื่อนไขดีหรือไม่ดี ด้วยเหตุนี้ บันทึกเงื่อนไขกระบวนการเองจึงกลายเป็นหลักฐานของคุณภาพ
ฝั่งการรับรองก็มีความเคลื่อนไหวเช่นกัน ตามประกาศถึงผู้มีส่วนได้ส่วนเสีย (SC-2026-005) ที่ IATF ออกเมื่อเดือนกรกฎาคม 2026 IATF 16949 ฉบับที่ 2 มีกำหนดการว่าจะออกประมาณกลางปี 2027 โดยระบุว่ากำหนดการเป็นการชั่วคราวและอาจเปลี่ยนแปลงได้ หัวข้อที่ให้ความสำคัญในการปรับปรุงรวมถึงการบริหารห่วงโซ่อุปทาน Tier N (การบริหารซัพพลายเออร์ลำดับล่างตามความเสี่ยง และการถ่ายทอดข้อกำหนดของลูกค้า) ประกาศนี้ไม่ได้กล่าวถึง CQI-9 โดยตรง ถึงกระนั้น สำหรับ Tier1 ที่จ้างภายนอกทำการอบชุบความร้อน และ Tier2 ที่รับอบชุบความร้อนโดยเฉพาะ ก็มีคุณค่าที่จะมองว่านี่เป็นกระแสที่ตั้งคำถามว่า “ติดตามบันทึกของกระบวนการในลำดับล่างได้ลึกเพียงใด” นอกจากนี้ ข้อกำหนดเฉพาะของลูกค้า (CSR) ก็มีการปรับปรุงอยู่เรื่อย ๆ เช่น เว็บไซต์ของ IATF ได้ลงการปรับปรุง CSR ของ Ford ลงวันที่ 30 มิถุนายน 2026 (หัวข้อที่ปรับปรุงรวมถึง “Heat Treat Consolidation Efforts with latest CQI-9 edition”) และลงการปรับปรุงเอกสารสรุป CSR ของ Stellantis ในเดือนสิงหาคมและกันยายน ข้อกำหนดของ CQI-9 ในหลายกรณีจะส่งมาถึงผู้ผลิตชิ้นส่วนผ่าน CSR ของ OEM เหล่านี้
แนวคิดในการดึงบันทึกออกมาได้ในเวลาอันสั้นระหว่างการตรวจประเมินได้อธิบายไว้อย่างละเอียดใน “ตรวจประเมินจากลูกค้า Traceability | ดึงบันทึกได้ใน 30 วินาที” บทความนี้จะเจาะจงเฉพาะกระบวนการอบชุบความร้อนซึ่งยากเป็นพิเศษในเรื่องนี้
ระบบบันทึกเงื่อนไขกระบวนการอบชุบความร้อนคืออะไร: การสำรวจรายการพารามิเตอร์ที่ต้องบันทึก
“จะบันทึกอะไร” กำหนดโดยกระบวนการและ Process Table
ระบบบันทึกเงื่อนไขกระบวนการอบชุบความร้อน คือกลไกที่นำเงื่อนไขกระบวนการ เช่น อุณหภูมิ เวลา และบรรยากาศ (atmosphere) ในเตา เข้ามาจากระบบการวัด จัดเก็บในรูปแบบที่แก้ไขไม่ได้ และเชื่อมโยงกับล็อตผลิตภัณฑ์เพื่อให้ดึงออกมาได้ ไม่ใช่เรื่องของเครื่องบันทึกเพียงเครื่องเดียว แต่ให้มองเป็นกลไกต่อเนื่องที่ครอบคลุมตั้งแต่การวัด การจัดเก็บ การเชื่อมโยง จนถึงการค้นหา
จะต้องเฝ้าติดตามและบันทึกเงื่อนไขใดในกระบวนการใด กำหนดโดย Process Table รายกระบวนการของ CQI-9 เมื่อดูคำอธิบายที่ AIAG เปิดเผยและประกาศหลักสูตรอบรมที่จัดในไทย CQI-9 ประกอบด้วยแบบฟอร์มการประเมินระบบอบชุบความร้อน (HTSA) ข้อกำหนดด้าน Pyrometry และ Process Table รายกระบวนการ โดยมีตารางเตรียมไว้สำหรับแต่ละกระบวนการ เช่น การเติมคาร์บอน (carburizing) การเติมไนโตรเจน (nitriding) การชุบแข็งด้วยการเหนี่ยวนำ (induction hardening) และการอบชุบความร้อนอะลูมิเนียม ความถี่ในการบันทึกและค่าพิกัดความคลาดเคลื่อนของแต่ละหัวข้อ โปรดตรวจสอบจากต้นฉบับของ Process Table ที่เกี่ยวข้องกับบริษัทของท่าน บทความนี้จะไม่กล่าวถึงข้อความหรือตัวเลขในต้นฉบับ แต่เจาะจงเฉพาะวิธีดำเนินการสำรวจรายการ
สิ่งที่ต้องบันทึกรายกระบวนการ (ตัวอย่างตัวเลือกสำหรับการสำรวจรายการ)
ตารางต่อไปนี้เป็นตัวอย่างตัวเลือกเมื่อสำรวจรายการสิ่งที่ต้องบันทึกภายในบริษัท ไม่ใช่รายการหัวข้อบังคับตาม CQI-9 หัวข้อบังคับและความถี่จริงให้กำหนดให้แน่นอนตาม Process Table ที่เกี่ยวข้องและข้อกำหนดของลูกค้า
| ตัวอย่างกระบวนการ | ตัวเลือกสิ่งที่ต้องบันทึก | สิ่งที่ต้องตรวจสอบในการสำรวจรายการ |
|---|---|---|
| การเติมคาร์บอนและชุบแข็ง (เตาแบบแบตช์) | อุณหภูมิในเตา เวลาคงอุณหภูมิ บรรยากาศ (ศักย์คาร์บอน หรือ carbon potential) อุณหภูมิและสภาพการกวนของน้ำมันชุบแข็ง | จะยึดค่าจากเครื่องมือวัดหรือเซนเซอร์ใดเป็นค่าที่ถูกต้อง และจะบันทึกการเริ่มและสิ้นสุดของแต่ละชาร์จ (charge) อย่างไร |
| การเติมคาร์บอนและชุบแข็ง (เตาแบบต่อเนื่อง) | อุณหภูมิแต่ละโซน บรรยากาศ ความเร็วการลำเลียง สภาพของถังชุบแข็ง | จะระบุช่วงเวลาที่ชิ้นงานผ่านแต่ละโซนอย่างไร |
| การอบคืนตัว (tempering) | อุณหภูมิในเตา เวลาคงอุณหภูมิ | จำเป็นต้องบันทึกเวลาที่ผ่านไปตั้งแต่ชุบแข็งจนถึงอบคืนตัวหรือไม่ |
| การเติมไนโตรเจน | อุณหภูมิในเตา เวลา ค่าควบคุมของบรรยากาศ | จะเอาค่าควบคุมของบรรยากาศจากเครื่องมือวัดใด |
| การชุบแข็งด้วยการเหนี่ยวนำ | เงื่อนไขการให้ความร้อน สภาพของของเหลวชุบแข็ง โปรแกรมการทำงาน | จะเก็บค่าที่ตั้งไว้ของอุปกรณ์หรือค่าจริง |
| การอบชุบความร้อนอะลูมิเนียม | อุณหภูมิและเวลาของการทำละลาย (solution treatment) และการบ่มแข็ง (aging) เงื่อนไขการชุบแข็ง | การจัดการเวลาเคลื่อนย้ายก่อนถึงการชุบแข็ง |
ให้สรุปผลการสำรวจรายการเป็นตาราง “เตา × กระบวนการ × หัวข้อที่บันทึก” ตารางนี้จะเป็นฐานของข้อกำหนดที่แนบไปกับ RFP ในภายหลัง ประเด็นสำคัญคือ ควรกำหนดให้ถึงระดับของแต่ละหัวข้อว่า “ช่องสัญญาณ (channel) ใดของเครื่องมือวัดใดคือค่าที่ถูกต้อง” “จะเก็บค่าที่ตั้งไว้หรือค่าจริง” และ “เมื่อเกิดสัญญาณเตือน (alarm) จะเก็บอะไรไว้” หากแปลงเป็นอิเล็กทรอนิกส์ในขณะที่เรื่องนี้ยังคลุมเครือ ความคลุมเครือของบันทึกกระดาษก็จะย้ายไปอยู่ในข้อมูลตามเดิม
เก็บค่าที่ตั้งไว้ ค่าจริง และบันทึกการดำเนินการแก้ไขปัญหาแยกจากกัน
บันทึกเงื่อนไขกระบวนการประกอบด้วยข้อมูลสามประเภทที่มีลักษณะต่างกันปะปนกัน
- ค่าที่ตั้งไว้ (สูตร หรือ recipe): เงื่อนไขที่ต้องใช้กับหมายเลขชิ้นส่วนนั้นในกระบวนการนั้น ต้องมีประวัติว่าใครเปลี่ยนเมื่อใด
- ค่าจริง: ค่าที่ระบบการวัดวัดได้จริง เก็บไว้ตามลำดับเวลาในรูปแบบที่แก้ไขไม่ได้
- บันทึกการดำเนินการแก้ไขปัญหา: เมื่อเกิดสัญญาณเตือนหรือความเบี่ยงเบน ใครตัดสินใจอะไร และจัดการผลิตภัณฑ์อย่างไร
ในการทำงานด้วยกระดาษ กระดาษชาร์ต (ค่าจริง) ใบสั่งงาน (ค่าที่ตั้งไว้) และใบบันทึกการแก้ไขความผิดปกติ (บันทึกการแก้ไข) ถูกเก็บไว้แยกกันคนละที่ และทุกครั้งที่มีการตรวจประเมินก็ต้องใช้คนนำมาเทียบกัน ในระบบบันทึก การทำให้ทั้งสามอย่างนี้ดึงออกมาได้ด้วยหมายเลขชาร์จเดียวกัน คือหนึ่งในวัตถุประสงค์หลักของการติดตั้ง
สิ่งที่ระบบบันทึกต้องมีเพื่อการปฏิบัติตาม CQI-9
ฉบับปัจจุบันของ CQI-9 และสถานะการปรับปรุง
CQI-9 “Special Process: Heat Treat System Assessment” เป็นเอกสารที่ AIAG จัดพิมพ์ สำหรับให้องค์กรที่ผลิตชิ้นส่วนยานยนต์สำหรับการผลิตจำนวนมาก (production) และชิ้นส่วนบริการ (service) ประเมินระบบอบชุบความร้อนด้วยตนเอง ฉบับปัจจุบัน ณ วันที่ 9 ตุลาคม 2026 คือฉบับที่ 4 ซึ่ง AIAG ประกาศเริ่มจำหน่ายเมื่อเดือนมิถุนายน 2020 บล็อกของ AIAG แนะนำว่าฉบับที่ 4 และมาตรฐาน Pyrometry สำหรับอุตสาหกรรมการบินและอวกาศ AMS2750F ต่างออกเมื่อปลายเดือนมิถุนายน 2020
อนึ่ง เว็บไซต์จำหน่ายมาตรฐานของสาธารณรัฐเช็กแจ้งเกี่ยวกับฉบับที่ 4 ว่า “จำหน่ายหมดและจะไม่พิมพ์เพิ่ม อยู่ระหว่างการปรับปรุง ฉบับใหม่มีกำหนดออกปลายปี 2026” ข้อความนี้เป็นของตัวแทนจำหน่าย และในหน้าเว็บของ AIAG เองไม่พบกำหนดเวลาการออกฉบับถัดไป ในขณะนี้จึงสมเหตุสมผลที่จะเข้าใจว่า “ฉบับที่ 4 เป็นฉบับปัจจุบัน และอยู่ระหว่างการปรับปรุง” การพัฒนา CQI-9 แต่ละฉบับดำเนินการโดยคณะทำงานด้านอบชุบความร้อนของ AIAG ซึ่งระบุวัตถุประสงค์ของกิจกรรมไว้ ได้แก่ การลดการเรียกคืน (recall) และข้อเรียกร้องค่าประกัน (warranty claim) ที่มีสาเหตุจากชิ้นส่วนที่ผ่านการอบชุบความร้อน การป้องกันข้อบกพร่องในห่วงโซ่อุปทาน และการทำให้ Process Table และข้อกำหนดด้าน Pyrometry ชัดเจนขึ้น
การเปลี่ยนแปลงหลักของฉบับที่ 4 (ในขอบเขตคำอธิบายที่ AIAG เปิดเผย)
หัวข้อที่ AIAG ระบุว่าเป็นการเปลี่ยนแปลงของฉบับที่ 4 มีดังนี้
- ทำให้ข้อกำหนดคุณสมบัติของผู้ประเมินที่ดำเนินการประเมินระบบอบชุบความร้อน (HTSA) ชัดเจนขึ้น
- ปรับปรุงข้อกำหนดการรายงานด้าน Pyrometry
- เพิ่ม RTD (เทอร์โมมิเตอร์แบบความต้านทาน) ไว้ในส่วนของเทอร์โมคัปเปิล
- กำหนดระยะผ่อนผัน (grace period) ในแต่ละส่วนของการสอบเทียบ, SAT (System Accuracy Test, การทดสอบความแม่นยำของระบบการวัด) และ TUS (Temperature Uniformity Survey, การวัดความสม่ำเสมอของอุณหภูมิในเตา)
- เพิ่มแนวทางสำหรับกรณีที่ไม่สามารถทำ TUS ตามปกติได้เนื่องจากโครงสร้างของเตา
- ปรับปรุงสูตรคำนวณจำนวนเทอร์โมคัปเปิลสำหรับ TUS ที่จำเป็นในเตาขนาดใหญ่
- ยกเลิกข้อกำหนดการสอบเทียบเครื่องวัดการหักเหของแสง (refractometer)
- ปรับปรุงแบบฟอร์ม HTSA
การที่การเปลี่ยนแปลงส่วนใหญ่เกี่ยวข้องกับ Pyrometry และการรายงาน เป็นเรื่องที่มองข้ามไม่ได้ในการออกแบบระบบบันทึก ตีความได้ว่า ไม่ใช่เพียงบันทึกอุณหภูมิของเตาเท่านั้น แต่การจัดการผลการสอบเทียบ, SAT และ TUS ในรูปแบบที่รายงานได้ ก็เป็นส่วนสำคัญของการปฏิบัติตาม CQI-9 ด้วย
เมื่อแปลงเป็นระบบบันทึกแล้วต้องมีอะไร
ค่าเฉพาะในข้อกำหนดของ CQI-9 ให้ตรวจสอบจากต้นฉบับ แต่หากจัดระเบียบสิ่งที่ระบบบันทึกต้องมีในรูปแบบทั่วไป จะสรุปได้เป็นสามข้อดังนี้
- หลักฐานรองรับของระบบการวัด: แสดงได้ในทะเบียนเดียวกับบันทึกว่า อุณหภูมิที่บันทึกมาจากระบบการวัดที่ได้รับการสอบเทียบ, SAT และ TUS ตามความถี่และค่าพิกัดความคลาดเคลื่อนที่ CQI-9 กำหนด
- ความสมบูรณ์ของบันทึก: บันทึกไม่ถูกเขียนทับภายหลัง หากมีข้อมูลขาดหายก็รู้ได้ และมีสัญญาณเตือนกับการดำเนินการแก้ไขปัญหาเก็บไว้
- การเชื่อมโยงกับผลิตภัณฑ์: ระบุได้อย่างชัดเจนเพียงหนึ่งเดียวว่าล็อตชิ้นส่วนใดผ่านการอบในชาร์จใด (หรือในช่วงเวลาใด)
สามข้อนี้ตรงกับ 3 เงื่อนไขที่กล่าวไว้ตอนต้นโดยตรง
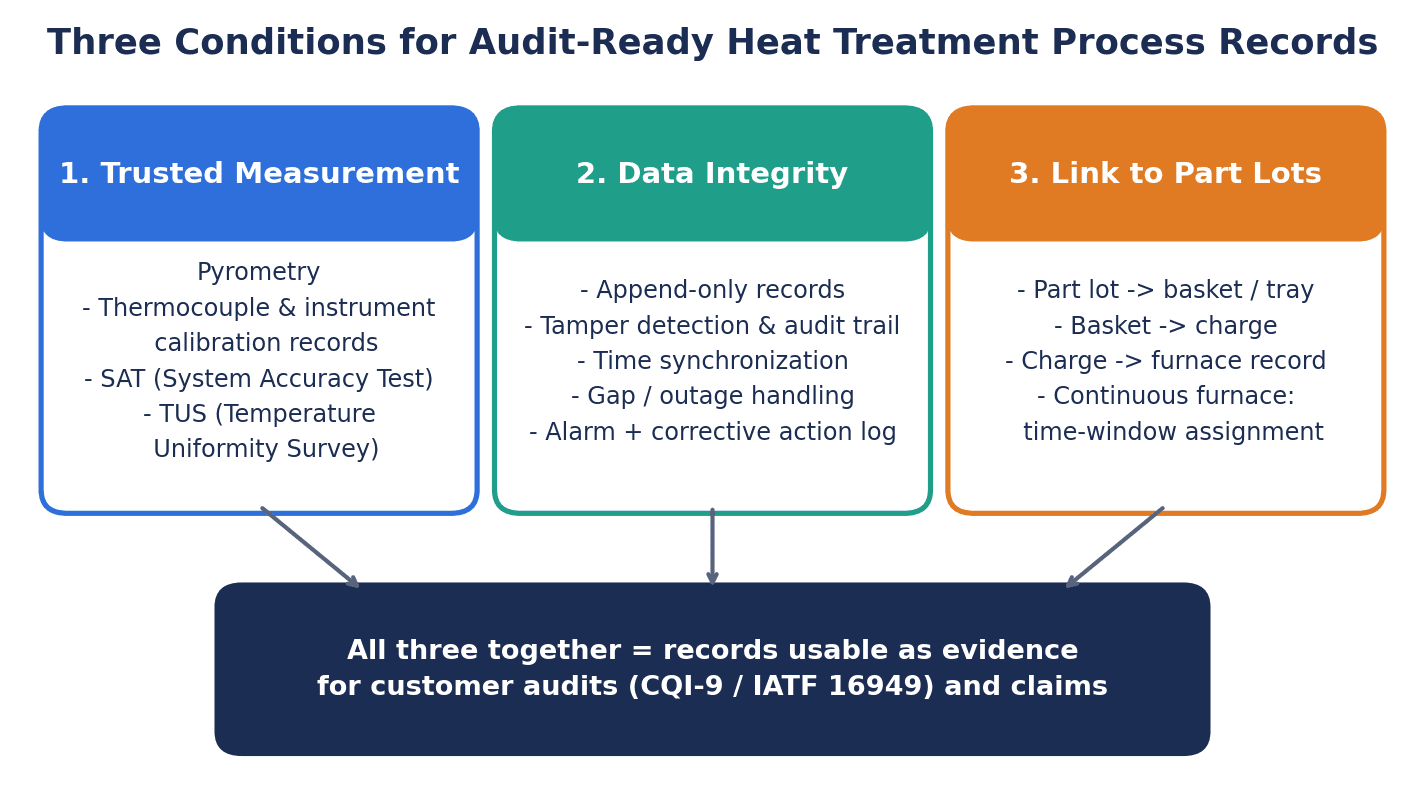
ภาพ: 3 เงื่อนไขของบันทึกเงื่อนไขกระบวนการอบชุบความร้อนที่รับมือการตรวจประเมินและข้อร้องเรียนได้ เมื่อความน่าเชื่อถือของระบบการวัด (Pyrometry) ความสมบูรณ์ของข้อมูล และการเชื่อมโยงกับล็อตผลิตภัณฑ์ครบถ้วน บันทึกจึงใช้เป็นหลักฐานได้
Pyrometry (TUS, SAT และการสอบเทียบ) กับความสัมพันธ์กับบันทึก
Pyrometry คืออะไร
Pyrometry คือชุดข้อกำหนดเพื่อรักษาความน่าเชื่อถือของการวัดอุณหภูมิของอุปกรณ์อบชุบความร้อน ฉบับปัจจุบันของมาตรฐานสำหรับอุตสาหกรรมการบินและอวกาศ SAE AMS2750 คือ Revision H (วันที่ปรับปรุง 15 กรกฎาคม 2024) ขอบเขตที่เปิดเผยของมาตรฐานนี้ระบุสิ่งที่ครอบคลุมไว้ ได้แก่ เซนเซอร์อุณหภูมิ เครื่องมือวัด อุปกรณ์อบชุบความร้อน ค่าแก้ (correction factor) และค่าชดเชยของเครื่องมือวัด (instrument offset) SAT (system accuracy tests) และ TUS (temperature uniformity surveys) AMS2750 เป็นมาตรฐานสำหรับการบินและอวกาศเป็นหลัก และเป็นคนละมาตรฐานกับ CQI-9 แต่ CQI-9 ก็มีข้อกำหนดด้าน Pyrometry เช่นกัน และการเปลี่ยนแปลงของฉบับที่ 4 ก็ระบุส่วนของการสอบเทียบ, SAT และ TUS ไว้ด้วย
เพื่อเป็นข้อมูลอ้างอิง มีบทความอธิบายว่าใน AMS2750F ซึ่งเป็นฉบับเก่า คำอธิบายเรื่อง SAT ชัดเจนขึ้นเมื่อเทียบกับ Revision E และวิธีการถูกจัดเป็นสามแบบ คือ comparison, alternate และ waiver นี่เป็นเรื่องความเป็นมาของฉบับปี 2020 ไม่ใช่สิ่งที่ควรอ่านเป็นข้อกำหนดของ Revision H ฉบับปัจจุบันหรือของ CQI-9
พูดโดยคร่าว ๆ Pyrometry ประกอบด้วยการตรวจสอบสามอย่างต่อไปนี้
- การสอบเทียบ (calibration): เทอร์โมคัปเปิลหรือเครื่องมือวัดแต่ละตัวอ่านค่าได้ถูกต้องหรือไม่
- SAT (System Accuracy Test, การทดสอบความแม่นยำของระบบการวัด): ระบบการวัดทั้งระบบที่ประกอบด้วยเทอร์โมคัปเปิล สายไฟ และเครื่องมือวัด แสดงค่าที่ถูกต้องหรือไม่
- TUS (Temperature Uniformity Survey, การวัดความสม่ำเสมอของอุณหภูมิในเตา): อุณหภูมิภายในพื้นที่ทำงานของเตาอยู่ในช่วงที่กำหนดอย่างสม่ำเสมอหรือไม่
ความถี่และค่าพิกัดความคลาดเคลื่อนของแต่ละอย่างเป็นไปตามที่ CQI-9 กำหนด บทความนี้จะไม่กล่าวถึงตัวเลขเฉพาะ
ประเด็นฝั่งระบบบันทึก: ดึงจากทะเบียนเดียวกันได้หรือไม่
บ่อยครั้งที่ Pyrometry กับบันทึกเงื่อนไขกระบวนการถูกจัดการโดยผู้รับผิดชอบคนละคนในไฟล์คนละไฟล์ เช่น บันทึกอุณหภูมิของเตาอยู่ที่ฝ่ายผลิต บันทึกการสอบเทียบอยู่ที่ฝ่ายประกันคุณภาพ และรายงาน TUS เป็น PDF ที่ผู้ให้บริการสอบเทียบภายนอกจัดทำ
สิ่งที่ถูกถามจริง ๆ ในการตรวจประเมินหรือการรับมือข้อร้องเรียน คือคำถามว่า “อุณหภูมิของเตาตอนที่อบล็อตนี้ถูกต้องหรือไม่” การตอบคำถามนี้ต้องแสดงให้ได้ว่า ในวันเวลาที่อบชาร์จนั้น ระบบการวัดของเตานั้นอยู่ในช่วงอายุที่มีผลของการสอบเทียบและ SAT และผล TUS ผ่านเกณฑ์ ฟังก์ชันที่ควรต้องการจากระบบบันทึกมีดังนี้
- ลงทะเบียนวันที่ดำเนินการ ผล และกำหนดครั้งถัดไปของการสอบเทียบ, SAT และ TUS ได้เป็นรายเตาและรายช่องสัญญาณ
- เมื่อเปิดบันทึกของชาร์จ ตามไปยังบันทึกการสอบเทียบ, SAT และ TUS ที่มีผลอยู่ ณ เวลานั้นได้
- ในกรณีที่ใช้เตาขณะที่เลยกำหนดหรือไม่ผ่านเกณฑ์ ดึงรายการชาร์จในช่วงเวลานั้นออกมาได้
- เก็บประวัติเมื่อเปลี่ยนเครื่องมือวัด (เมื่อใด จากเครื่องมือวัดใด ไปเป็นเครื่องมือวัดใด)
ตัวอย่างผู้ผลิตเครื่องมือวัด
ผู้ผลิตเครื่องมือวัดบางรายมีผลิตภัณฑ์ที่คำนึงถึงการบันทึกด้าน Pyrometry ไว้ล่วงหน้า ตัวอย่างเช่น Yokogawa Electric อธิบายในหน้าเว็บสำหรับงานอบชุบความร้อนว่า เครื่องบันทึก SMARTDAC+ และเครื่องควบคุม UTAdvanced รองรับข้อกำหนดของ Nadcap/AMS2750 และ IATF 16949/CQI-9 โดยระบุว่าข้อมูลการวัดจะถูกจัดเก็บในไฟล์ไบนารีเฉพาะที่ป้องกันการแก้ไข สามารถแนบลายเซ็นอิเล็กทรอนิกส์ได้ และมีการสำรองข้อมูลซ้ำซ้อนภายในเครื่องบันทึก นอกจากนี้ระบุว่าสามารถสร้างรายงาน TUS จากไฟล์บันทึกบน PC ได้ และหากใช้อุปกรณ์หลายตัวของบริษัทร่วมกัน ก็สร้างรายงาน SAT (System Accuracy Test) ได้ด้วย สิ่งเหล่านี้เป็นข้อกล่าวอ้างของผู้ผลิต และในคำอธิบายซอฟต์แวร์รายงาน TUS ในหน้าเดียวกัน ก็มีบางส่วนที่อ้างถึง AMS2750 ฉบับเก่า (Rev. E) หากพิจารณานำมาใช้ โปรดตรวจสอบเทียบกับข้อกำหนดของลูกค้าของท่านและฉบับปัจจุบันว่า ส่วนใดผลิตภัณฑ์ครอบคลุมได้ และส่วนใดต้องเสริมด้วยการปฏิบัติงาน
ความสมบูรณ์ของข้อมูล: เปรียบเทียบกระดาษ เครื่องบันทึกแบบไร้กระดาษ และ SCADA/Historian
4 ประเด็นเมื่อแปลงการบันทึกอุณหภูมิเตาอบชุบเป็นอิเล็กทรอนิกส์
เมื่อแปลงการบันทึกอุณหภูมิเตาอบชุบเป็นอิเล็กทรอนิกส์ “การเลิกใช้กระดาษ” ไม่ใช่เป้าหมายในตัวเอง ทั้งกระดาษและข้อมูลต่างก็มีจุดอ่อน ในมุมของความสมบูรณ์ของข้อมูล สิ่งที่ควรตรวจสอบมีสี่ข้อดังนี้
- บันทึกแบบเพิ่มต่อท้ายเท่านั้นและการตรวจจับการแก้ไข: ค่าที่บันทึกแล้วต้องไม่ถูกเขียนทับภายหลัง และหากถูกเขียนทับต้องรู้ได้
- ความสอดคล้องของเวลา: นาฬิกาของเครื่องบันทึก เครื่องควบคุม เซิร์ฟเวอร์ และ MES ตรงกัน หากเวลาคลาดเคลื่อน การเชื่อมโยงกับชาร์จจะพัง
- การจัดการข้อมูลขาดหาย: เมื่อบันทึกขาดช่วงเพราะการสื่อสารขาดหรือไฟดับ ช่วงนั้นต้องแสดงชัดเจนว่าเป็น “ข้อมูลขาดหาย” และแยกออกจากค่าที่เติมภายหลังได้
- สัญญาณเตือนและการดำเนินการแก้ไขปัญหา: สัญญาณเตือนเมื่อค่าออกนอกขีดจำกัดบนล่าง และการที่ใครตัดสินใจอะไรต่อสัญญาณเตือนนั้น ต้องอยู่ในบันทึกเดียวกัน
ความสอดคล้องของเวลาเป็นประเด็นที่ดูไม่สำคัญแต่พังได้ง่าย แนวคิดเรื่องการซิงโครไนซ์เวลาในโรงงานได้สรุปไว้ใน “การซิงโครไนซ์เวลาในโรงงาน: เลือก PTP หรือ NTP และการทดสอบรับมอบในโรงงานไทย“
ตารางเปรียบเทียบวิธีการบันทึก
| มุมมอง | กระดาษชาร์ตของเครื่องบันทึกและรายงานประจำวันที่เขียนด้วยมือ | เครื่องบันทึกแบบไร้กระดาษ (เครื่องเดี่ยว) | เครื่องบันทึกร่วมกับเซิร์ฟเวอร์ หรือ SCADA ร่วมกับ Historian |
|---|---|---|---|
| ความทนทานต่อการแก้ไข | อาจเหลือร่องรอยการเขียนเพิ่มหรือการสลับแผ่น แต่การตรวจจับต้องอาศัยสายตา | บางผลิตภัณฑ์มีรูปแบบไฟล์ป้องกันการแก้ไขหรือลายเซ็นอิเล็กทรอนิกส์ (ตรวจสอบเป็นรายผลิตภัณฑ์) | ออกแบบให้มีการจัดเก็บแบบเพิ่มต่อท้ายเท่านั้นและประวัติการเปลี่ยนแปลงได้ แต่ก็อาจอ่อนแอได้ขึ้นอยู่กับการตั้งค่า |
| ความสอดคล้องของเวลา | ขึ้นกับนาฬิกาและความจำของผู้บันทึก | นาฬิกาแยกตามอุปกรณ์ ต้องตั้งค่าการซิงโครไนซ์ | ซิงโครไนซ์จากฝั่งเซิร์ฟเวอร์แบบรวมศูนย์ได้ง่าย |
| การจัดการข้อมูลขาดหาย | สังเกตได้ยากเมื่อปากกาหมึกหมดหรือกระดาษหมด | จัดเก็บในอุปกรณ์ แต่มีความเสี่ยงที่จะลืมดึงข้อมูลออกหรือถูกเขียนทับ | ออกแบบการแสดงช่วงข้อมูลขาดหาย และการส่งซ้ำจากบัฟเฟอร์ในอุปกรณ์ได้ |
| ความง่ายในการค้นหา | ไล่เปิดหาจากที่จัดเก็บ | รวบรวมการ์ด SD หรือไฟล์แล้วเปิดดู | ค้นหาข้ามได้ด้วยหมายเลขชาร์จ หมายเลขชิ้นส่วน และวันเวลา |
| การเชื่อมโยงกับล็อตผลิตภัณฑ์ | คัดลอกด้วยมือลงรายงานประจำวัน | โดยพื้นฐานไม่มี | ทำได้โดยใช้ร่วมกับ MES หรือการป้อนข้อมูลเพื่อเชื่อมโยง |
| ทะเบียนด้าน Pyrometry | มักจัดการแยกกัน | บางผลิตภัณฑ์ช่วยสร้างรายงาน เช่น TUS | เก็บทะเบียนการสอบเทียบ, SAT และ TUS ไว้ในฐานข้อมูลเดียวกันได้ |
| จุดอ่อนหลัก | เวลาที่ใช้ค้นหาและความผิดพลาดในการคัดลอก | บันทึกกระจายอยู่ตามเตาแต่ละเตา | โครงสร้างซับซ้อน ต้องดูแลเรื่องความปลอดภัยและการบำรุงรักษา |
ไม่ว่าจะใช้วิธีใด ความสมบูรณ์ของข้อมูลก็ไม่ใช่สิ่งที่ “ได้มาเมื่อซื้อผลิตภัณฑ์” แม้เครื่องบันทึกแบบไร้กระดาษจะมีฟังก์ชันป้องกันการแก้ไข แต่หากนำไฟล์ออกมาด้วย USB แล้วแก้ไขในโปรแกรมสเปรดชีตก่อนส่งให้ผู้ตรวจประเมิน ความสมบูรณ์ก็ขาดตอนลงตรงนั้น สิ่งสำคัญคือการวาดแผนภาพเส้นทางทั้งหมดตั้งแต่บันทึกเกิดขึ้นจนถึงส่งให้ผู้ตรวจประเมิน เพื่อตรวจสอบว่าการเขียนทับอาจเกิดขึ้นได้ที่จุดใด
การตรวจสอบย้อนกลับงานอบชุบ: วิธีเชื่อมโยงชาร์จกับล็อตชิ้นส่วน
กำหนดหน่วยของการเชื่อมโยง
ความยากของการตรวจสอบย้อนกลับงานอบชุบอยู่ที่หน่วยของบันทึกฝั่งเตากับหน่วยการจัดการฝั่งผลิตภัณฑ์ไม่ตรงกัน ฝั่งเตาบันทึกเป็น “ชาร์จ” หรือ “ช่วงเวลา” ส่วนฝั่งผลิตภัณฑ์จัดการเป็น “ล็อตชิ้นส่วน” หรือ “ล็อตส่งมอบ” การกำหนดหน่วยกลางที่เชื่อมสองฝั่งนี้คือจุดเริ่มต้นของการออกแบบการเชื่อมโยง
สำหรับเตาแบบแบตช์ พื้นฐานของการเชื่อมโยงจะเป็นลำดับชั้นดังนี้
- ล็อตชิ้นส่วน: กลุ่มของชิ้นส่วนที่มาจากกระบวนการก่อนหน้า
- ตะกร้า/ถาด: ภาชนะสำหรับใส่เข้าเตา ล็อตชิ้นส่วนหนึ่งล็อตอาจแบ่งไปอยู่ในหลายตะกร้า และหลายล็อตชิ้นส่วนก็อาจปนอยู่ในตะกร้าเดียว
- ชาร์จ: ชุดของตะกร้าที่ใส่เข้าเตาในการอบหนึ่งครั้ง
- บันทึกของเตา: ค่าจริงของอุณหภูมิ บรรยากาศ เวลา ฯลฯ ตั้งแต่เริ่มจนสิ้นสุดชาร์จ
ในระบบบันทึก จะติดตัวระบุ (เช่น บาร์โค้ดหรือ RFID) ที่ตะกร้าหรือถาด และเมื่อบรรจุเข้าเตาก็ลงทะเบียนด้วยการอ่านว่า “ล็อตชิ้นส่วนใดอยู่ในตะกร้าใด และตะกร้าใดอยู่ในชาร์จใด” หากเวลาเริ่มและสิ้นสุดของชาร์จถูกบันทึกด้วยนาฬิกาเดียวกับบันทึกของเตา ก็จะตามรอยได้เป็นเส้นเดียวตั้งแต่ล็อตชิ้นส่วนจนถึงเงื่อนไขของเตา
เตาแบบต่อเนื่องใช้การจัดสรรด้วย “กรอบเวลา”
ในเตาแบบต่อเนื่อง ไม่มีการแบ่งเป็นชาร์จ ชิ้นงานวางบนสายพานหรือถาดแล้วไหลผ่านภายในเตา ในกรณีนี้ ให้บันทึกเวลาที่ล็อตชิ้นส่วนเข้าเตาและเวลาที่ออกจากเตา (หรือเวลาผ่านที่คำนวณจากความเร็วการลำเลียง) แล้วจัดสรรบันทึกของเตาที่อยู่ในกรอบเวลานั้นให้เป็นเงื่อนไขกระบวนการของล็อตนั้น
ข้อควรระวังในการจัดสรรด้วยกรอบเวลามีดังนี้
- ที่รอยต่อระหว่างล็อต มีช่วงที่ล็อตก่อนหน้าและล็อตถัดไปปะปนกันอยู่ในเตาในช่วงเวลาเดียวกัน ควรกำหนดวิธีจัดการช่วงนั้นไว้ (จะจัดสรรให้ทั้งสองล็อตหรือไม่)
- หากความเร็วการลำเลียงเปลี่ยนระหว่างทาง จะปรับการคำนวณเวลาผ่านอย่างไร
- เนื่องจากเวลาผ่านของแต่ละโซนไม่ตรงกัน จะคำนวณกรอบเวลาแยกรายโซน หรือใช้กรอบเวลาของทั้งเตาเป็นตัวแทน
- หากชิ้นงานค้างอยู่ในเตาเพราะไฟดับหรือการลำเลียงหยุด จะแสดงช่วงนั้นเป็นบันทึกของล็อตใด และแสดงอย่างไร
ความแม่นยำของการเชื่อมโยงกำหนด “ขอบเขตการควบคุมปัญหา”
ความสำคัญของการเชื่อมโยงจะเข้าใจได้ง่ายเมื่อนึกถึงกรณีที่พบความผิดปกติ สมมติว่าวันหนึ่งพบภายหลังว่าอุณหภูมิของเตาเคยออกนอกเกณฑ์ชั่วคราว หากเชื่อมโยงได้เพียงระดับวัน ก็ต้องสงสัยชิ้นส่วนทั้งหมดที่ผ่านเตานั้นในวันนั้น แต่หากเชื่อมโยงได้ระดับชาร์จหรือระดับกรอบเวลา ก็จะจำกัดขอบเขตที่น่าสงสัยให้เหลือเฉพาะชิ้นส่วนที่ได้รับผลกระทบจริง ความต่างนี้มีผลต่อขอบเขตของการกักแยก การตรวจซ้ำ และการรายงานต่อลูกค้า
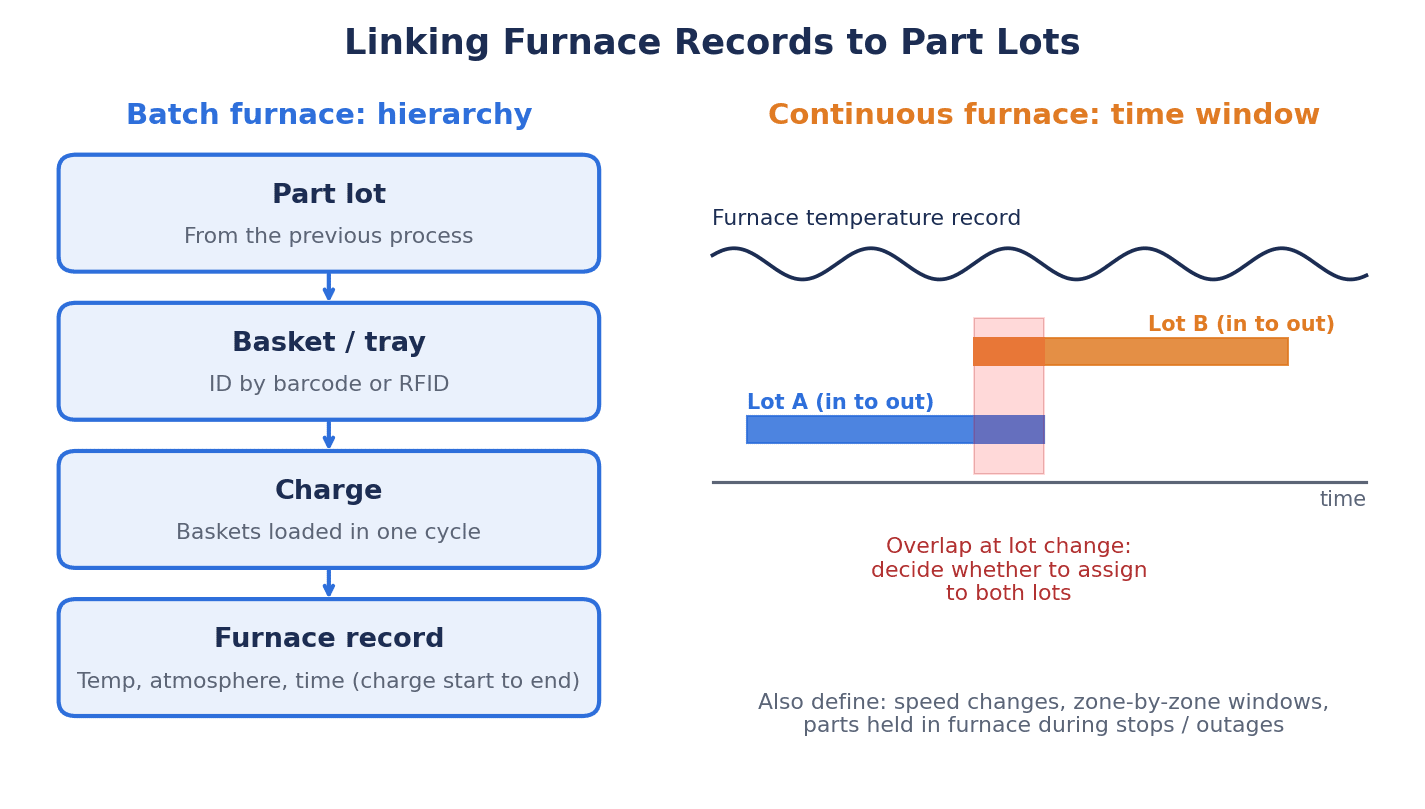
ภาพ: แนวคิดการเชื่อมโยงในเตาแบบแบตช์และเตาแบบต่อเนื่อง เตาแบบแบตช์เชื่อมโยงด้วยลำดับชั้นของล็อตชิ้นส่วน ตะกร้า ชาร์จ และบันทึกของเตา ส่วนเตาแบบต่อเนื่องจัดสรรบันทึกของเตาด้วยกรอบเวลาระหว่างเวลาเข้าเตาและเวลาออกจากเตา
การออกแบบการตรวจสอบย้อนกลับระดับชิ้นส่วนทั้งหมดที่รวมกระบวนการก่อนหน้าและถัดไป ได้อธิบายไว้ใน “การตรวจสอบย้อนกลับ ชิ้นส่วนยานยนต์ 2026 ออกแบบให้ผ่าน IATF 16949” หากวางการเชื่อมโยงของงานอบชุบไว้เป็นกระบวนการหนึ่งในนั้น จะทำให้วิธีตั้งหมายเลขล็อตสอดคล้องกับกระบวนการก่อนหน้าและถัดไปได้ง่ายขึ้น
ทางเลือกของโครงสร้างระบบบันทึกเงื่อนไขกระบวนการและความปลอดภัย
3 รูปแบบของโครงสร้าง
โครงสร้างของระบบบันทึกเงื่อนไขกระบวนการแบ่งได้เป็นสามรูปแบบใหญ่ ๆ
| โครงสร้าง | ภาพรวม | เหมาะกับโรงงานแบบใด | ข้อควรระวัง |
|---|---|---|---|
| A: เครื่องบันทึกร่วมกับเซิร์ฟเวอร์รวบรวมข้อมูล | รวบรวมไฟล์หรือข้อมูลจากเครื่องบันทึกแบบไร้กระดาษเดิมหรือใหม่เข้าเซิร์ฟเวอร์เป็นระยะ และให้มีการค้นหาและทะเบียน | โรงงานที่มีเตาไม่มาก และต้องการรวมบันทึกไว้ที่เดียวก่อน | การเชื่อมโยงต้องป้อนข้อมูลแยก ต้องมีกลไกตรวจจับการรวบรวมไฟล์ที่ตกหล่น |
| B: SCADA ร่วมกับ Historian | รวบรวมค่าแบบเรียลไทม์จากเครื่องควบคุมหรือเครื่องบันทึกผ่านการสื่อสาร และจัดเก็บตามลำดับเวลาใน Historian | โรงงานที่มีเตาจำนวนมาก และต้องการรวมหน้าจอเฝ้าติดตามและสัญญาณเตือนด้วย | ต้องจัดการช่องโหว่ของส่วนประกอบด้านการสื่อสาร (OPC UA, VPN ฯลฯ) |
| C: B ร่วมกับการเชื่อมต่อ MES | นอกจาก B แล้ว ยังเชื่อมกับใบสั่งงาน ล็อตชิ้นส่วน และผลการตรวจสอบของ MES | โรงงานที่มีหมายเลขชิ้นส่วนจำนวนมาก และต้องการเชื่อมโยงล็อตแบบอัตโนมัติ | ต้องกำหนดนิยามข้อมูลและความสอดคล้องของเวลากับ MES ตั้งแต่แรก |
ไม่ว่าจะเป็นโครงสร้างใด ควรตัดสินใจตั้งแต่ระยะแรกว่าจะเก็บต้นฉบับที่บันทึกในฝั่งเครื่องมือวัด (ข้อมูลในเครื่องบันทึก) ไว้หรือไม่ การเก็บข้อมูลซ้ำซ้อนทั้งข้อมูลฝั่งเซิร์ฟเวอร์และต้นฉบับฝั่งเครื่องมือวัด มีประโยชน์ทั้งในการเติมข้อมูลขาดหายเมื่อการสื่อสารขาด และเมื่อต้องแสดงต้นฉบับในการตรวจประเมิน
วิธีเลือก Historian ซึ่งเป็นแกนกลางของโครงสร้าง B และ C ได้เปรียบเทียบไว้อย่างละเอียดใน “การติดตั้งระบบ Historian อุตสาหกรรม: การเลือก RFP และ FAT/SAT สำหรับโรงงานไทย“
อย่าให้ระบบบันทึกกลายเป็นช่องทางการโจมตี
เมื่อเชื่อมเครื่องควบคุมหรือเครื่องบันทึกของเตาเข้ากับเครือข่าย การบันทึกจะสะดวกขึ้น แต่ในขณะเดียวกันก็เกิดเส้นทางเข้าสู่ระบบควบคุมด้วย เอกสาร SP 800-82 Rev. 3 “Guide to Operational Technology (OT) Security” ของ NIST สหรัฐอเมริกา (เผยแพร่เดือนกันยายน 2023) เป็นแนวทางสำหรับปกป้อง OT โดยคำนึงถึงข้อกำหนดด้านประสิทธิภาพ ความน่าเชื่อถือ และความปลอดภัยที่เฉพาะของ OT แม้ไม่ได้เจาะจงงานอบชุบความร้อน แต่ก็ใช้เป็นข้อมูลอ้างอิงในการออกแบบระบบบันทึกได้
นอกจากนี้ ข้อมูลช่องโหว่ของส่วนประกอบที่ใช้ในระบบบันทึกก็ออกมาอย่างต่อเนื่อง ตัวอย่างเช่น สรุปของ WaterISAC ลงวันที่ 3 กันยายน 2026 ระบุว่ามี CISA ICS advisory ลงประกาศ 8 รายการในวันที่ 1 กันยายน และ 10 รายการในวันที่ 3 กันยายน ซึ่งรวมถึงผลิตภัณฑ์ Historian แพลตฟอร์ม SCADA ส่วนประกอบที่เกี่ยวข้องกับ OPC UA ไคลเอนต์ VPN สำหรับเชื่อมต่อระยะไกล และซอฟต์แวร์วิศวกรรม FA ในสรุปนี้ไม่พบรายการที่ระบุชื่อเครื่องควบคุมหรือเครื่องบันทึกแบบไร้กระดาษสำหรับเตาอบชุบโดยตรง ถึงกระนั้น Historian และส่วนประกอบด้านการสื่อสารที่ประกอบเป็นระบบบันทึกก็อาจตกเป็นเป้าได้ จึงควรใส่หลักพื้นฐานต่อไปนี้ไว้ในการออกแบบ
- แยกเครือข่ายของเตาและเครื่องมือวัดออกจากเครือข่ายสำนักงาน
- กำหนดให้ชัดเจนว่าจะอนุญาตให้ระบบบันทึกเขียนข้อมูลไปยังเครื่องควบคุม (เปลี่ยนค่าที่ตั้งไว้) หรือไม่ หากไม่อนุญาต ให้ตั้งค่าการสื่อสารเป็นแบบอ่านอย่างเดียว
- การเชื่อมต่อเพื่อบำรุงรักษาระยะไกลให้เปิดเฉพาะเมื่อใช้งาน และบันทึกว่าใครเชื่อมต่อเมื่อใด
- ตรวจสอบข้อมูลช่องโหว่ของผลิตภัณฑ์ที่ใช้อยู่เป็นระยะ และกำหนดนโยบายการติดตั้งแพตช์ไว้
แนวคิดเรื่องต้นทุนและการคืนทุน (การคำนวณแบบจำลอง)
ต่อจากนี้เป็นการคำนวณแบบจำลอง ตัวเลขทั้งหมดต่อไปนี้เป็นตัวเลขสมมติที่บทความนี้ตั้งขึ้นเอง ไม่ใช่ค่าเฉลี่ยของอุตสาหกรรม ไม่ใช่ค่าจากการสำรวจ และไม่ใช่ราคาของผู้ผลิต เมื่อนำไปพิจารณาในองค์กรของท่าน โปรดแทนที่ด้วยบันทึกและใบเสนอราคาของท่านเอง
สมมติฐานของโรงงานแบบจำลอง H
- โรงงานชิ้นส่วนยานยนต์ของบริษัทญี่ปุ่นในไทย มีสายการผลิตอบชุบความร้อนภายในโรงงาน มีเตา 8 เตา (เตาเติมคาร์บอนแบบแบตช์ เตาอบคืนตัว และเตาแบบต่อเนื่องปะปนกัน)
- บันทึกในปัจจุบันมีทั้งกระดาษชาร์ตของเครื่องบันทึก ไฟล์ของเครื่องบันทึกแบบไร้กระดาษ และรายงานประจำวันที่เขียนด้วยมือปะปนกัน
- เจ้าหน้าที่ประกันคุณภาพตรวจชาร์ตและไฟล์ทุกวัน แล้วคัดลอกลงรายงานประจำวัน
- เมื่อมีคำถามจากลูกค้าหรือการตรวจประเมิน จะเกิดงานค้นหาและส่งเงื่อนไขของเตาสำหรับล็อตที่ระบุ
ต้นทุนเริ่มต้นและค่าดำเนินการ (ค่าสมมติ)
| รายการ | รายละเอียด | จำนวนเงิน (สมมติ) |
|---|---|---|
| การวัดและการรวบรวมข้อมูล | เปลี่ยนเครื่องบันทึกหรือเพิ่มการสื่อสารของแต่ละเตา 8 เตา × THB 120,000 | THB 960,000 |
| เซิร์ฟเวอร์และเครือข่าย | เซิร์ฟเวอร์รวบรวมข้อมูล Historian การแยกเครือข่าย OT | THB 640,000 |
| การเชื่อมโยงล็อต | เครื่องอ่านเมื่อบรรจุเข้าเตา ตัวระบุตะกร้า การเชื่อมต่อกับ MES | THB 480,000 |
| ทะเบียน การรับมอบ และการฝึกอบรม | ตั้งค่าทะเบียนการสอบเทียบ, SAT และ TUS การทดสอบรับมอบที่โรงงานผู้ผลิตและการทดสอบรับมอบหน้างาน การฝึกอบรม | THB 320,000 |
| รวมต้นทุนเริ่มต้น | – | THB 2,400,000 |
ต้นทุนเริ่มต้นรวมคือ 960,000 + 640,000 + 480,000 + 320,000 = THB 2,400,000 ส่วนค่าดำเนินการ (บำรุงรักษา ไลเซนส์ ดูแลเซิร์ฟเวอร์) ตั้งไว้ที่ปีละ THB 180,000
วิธีตั้งผลลัพธ์: เปรียบเทียบกับโลกเพียงโลกเดียว
ผลลัพธ์นับเฉพาะส่วนต่างเมื่อเทียบกับ “โรงงานเดียวกันในกรณีที่ไม่ได้ติดตั้งระบบบันทึก” เท่านั้น สิ่งที่นำมาเปรียบเทียบ (สถานการณ์สมมติเชิงเปรียบเทียบ หรือ counterfactual) มีเพียงโลกเดียว คือโลกที่ปริมาณการผลิตและกำลังคนเท่ากับปัจจุบัน และบันทึกยังคงเป็นกระดาษกับไฟล์ปะปนกันเหมือนเดิม ผลลัพธ์แบ่งเป็นงานและเหตุการณ์สามอย่างที่ไม่ซ้อนทับกัน
- (1) งานคัดลอกประจำวัน: สมมติว่างานตรวจชาร์ตและไฟล์แล้วคัดลอกลงรายงานประจำวันลดลงวันละ 2 ชั่วโมง 2 ชั่วโมง × 300 วัน = ปีละ 600 ชั่วโมง คิดชั่วโมงละ THB 200 (สมมติ) จะได้ 600 ชั่วโมง × THB 200 = THB 120,000
- (2) การค้นหาบันทึกเมื่อมีคำถามหรือการตรวจประเมิน: สมมติว่าคำขอให้ค้นหาและส่งเงื่อนไขของเตาสำหรับล็อตที่ระบุมีเดือนละ 10 รายการ และแต่ละรายการใช้เวลาสั้นลง 4 ชั่วโมง 10 รายการ × 12 เดือน = ปีละ 120 รายการ 120 รายการ × 4 ชั่วโมง = ปีละ 480 ชั่วโมง เนื่องจากเจ้าหน้าที่ประกันคุณภาพเป็นผู้รับผิดชอบ จึงตั้งค่าไว้สูงกว่าที่ชั่วโมงละ THB 300 (สมมติ) จะได้ 480 ชั่วโมง × THB 300 = THB 144,000
- (3) ขอบเขตการควบคุมปัญหาเมื่อเกิดความผิดปกติ: สมมติว่าปีละ 1 ครั้ง จะเกิดเหตุการณ์ที่พบภายหลังว่าเงื่อนไขของเตาเบี่ยงเบน จนต้องกักแยกและตรวจซ้ำผลิตภัณฑ์ ในสภาพปัจจุบันที่เชื่อมโยงได้ระดับวัน แต่ละครั้งเสียค่าใช้จ่าย THB 600,000 แต่หากเชื่อมโยงได้ระดับชาร์จ จะอยู่ที่ THB 150,000 ส่วนต่างคือ 600,000 – 150,000 = THB 450,000
ผลลัพธ์ต่อปีคือ 120,000 + 144,000 + 450,000 = THB 714,000
- ผลลัพธ์สุทธิต่อปีหลังหักค่าดำเนินการ: 714,000 – 180,000 = THB 534,000
- ระยะคืนทุนอย่างง่าย: 2,400,000 ÷ 534,000 = ประมาณ 4.5 ปี
เมื่อจำนวนครั้งของความผิดปกติเปลี่ยนไป
(3) เป็นเหตุการณ์ที่ไม่รู้ว่าจะเกิดหรือไม่ จึงคำนวณโดยเปลี่ยนจำนวนครั้งไว้ด้วย
| กรณี | ผลลัพธ์ต่อปี | ผลลัพธ์สุทธิ (หักค่าดำเนินการ THB 180,000) | ระยะคืนทุนอย่างง่าย |
|---|---|---|---|
| ความผิดปกติปีละ 0 ครั้ง | 120,000 + 144,000 + 0 = THB 264,000 | 264,000 – 180,000 = THB 84,000 | 2,400,000 ÷ 84,000 = ประมาณ 28.6 ปี |
| ความผิดปกติปีละ 1 ครั้ง (กรณีฐาน) | 120,000 + 144,000 + 450,000 = THB 714,000 | 714,000 – 180,000 = THB 534,000 | 2,400,000 ÷ 534,000 = ประมาณ 4.5 ปี |
| ความผิดปกติปีละ 2 ครั้ง | 120,000 + 144,000 + 900,000 = THB 1,164,000 | 1,164,000 – 180,000 = THB 984,000 | 2,400,000 ÷ 984,000 = ประมาณ 2.4 ปี |
ในกรณีปีละ 2 ครั้ง (3) คือ 450,000 × 2 = THB 900,000
ตารางนี้แสดงว่า การคืนทุนของระบบบันทึกแทบไม่เกิดขึ้นได้จากการลดงานประจำวันเพียงอย่างเดียว แต่ขึ้นอยู่กับว่าจำกัดขอบเขตที่น่าสงสัยเมื่อเกิดความผิดปกติได้แคบเพียงใดเป็นอย่างมาก ในปีที่ไม่เกิดความผิดปกติเลย การลดงานเพียงอย่างเดียวจะสูงกว่าค่าดำเนินการเพียงเล็กน้อยเท่านั้น กล่าวอีกนัยหนึ่ง การลงทุนนี้มีลักษณะเป็น “ประกันภัย” สูง และความแม่นยำของการเชื่อมโยง (จำกัดได้ถึงระดับชาร์จหรือไม่) เป็นตัวกำหนดผลลัพธ์ส่วนใหญ่ หากเลื่อนการเชื่อมโยงออกไปแล้วเดินหน้าเฉพาะการแปลงบันทึกเป็นอิเล็กทรอนิกส์ก่อน ผลลัพธ์ของ (3) แทบจะไม่เกิดขึ้น
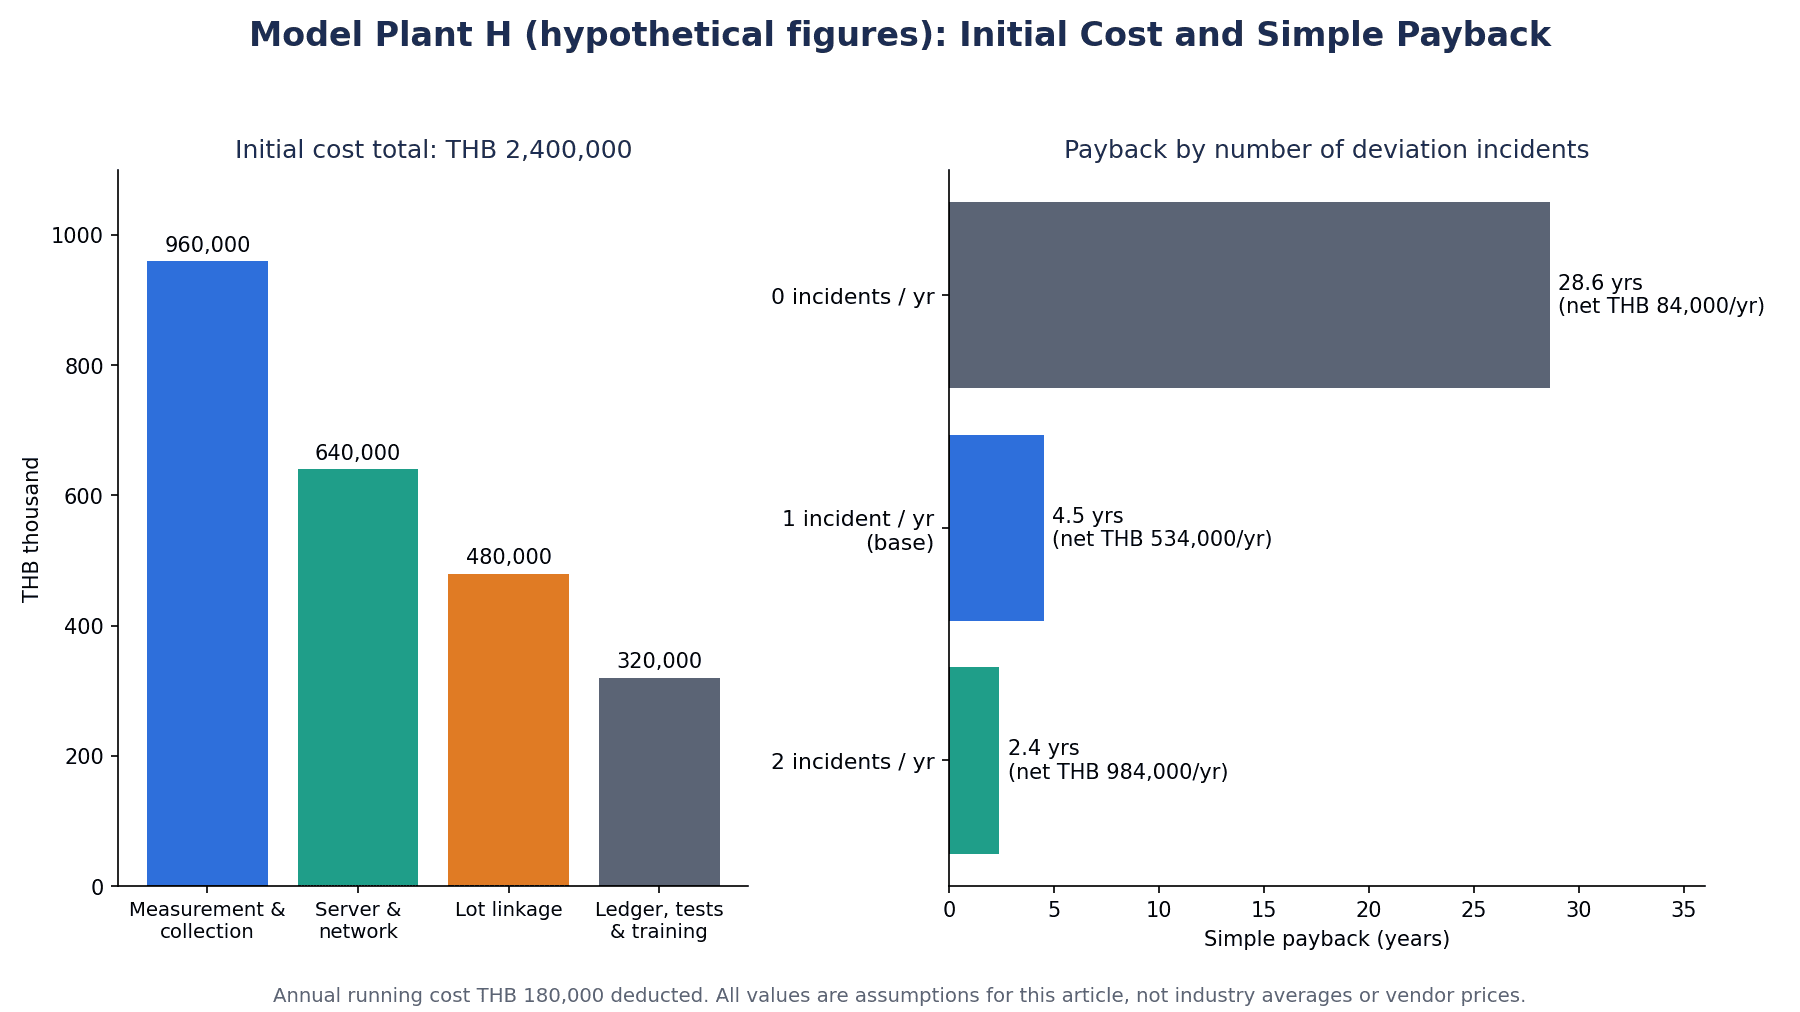
ภาพ: การคำนวณของโรงงานแบบจำลอง H รายละเอียดของต้นทุนเริ่มต้น THB 2,400,000 และการเปรียบเทียบระยะคืนทุนอย่างง่ายในกรณีความผิดปกติปีละ 0 ครั้ง (ประมาณ 28.6 ปี) ปีละ 1 ครั้ง (ประมาณ 4.5 ปี) และปีละ 2 ครั้ง (ประมาณ 2.4 ปี) ทั้งหมดใช้ค่าสมมติของบทความนี้
ข้อควรระวังเพื่อไม่ให้นับซ้ำ
- ไม่นับเวลาของ (1) และ (2) ซ้อนกัน: (1) คือการคัดลอกประจำวัน (2) คือการค้นหาเพื่อตอบคำถามหรือการตรวจประเมิน ซึ่งตั้งไว้เป็นงานคนละงาน เมื่อนับจริง ให้ตรวจสอบว่าเวลาเดียวกันของเจ้าหน้าที่คนเดียวกันไม่ได้ถูกนับในทั้งสองข้อ
- ไม่บวกทั้งค่าใช้จ่ายการควบคุมปัญหาของ (3) และความเสียหายจากข้อร้องเรียนหรือความเชื่อถือ: (3) ตั้งไว้เฉพาะค่าใช้จ่ายการกักแยกและการตรวจซ้ำ หากจะเพิ่มค่าปรับจากลูกค้าหรือผลกระทบต่อธุรกิจ ให้รวมไว้ใน (3) และนับเพียงครั้งเดียว
- ไม่บวก “การผ่านการตรวจประเมิน” เป็นจำนวนเงินแยก: ผลลัพธ์ด้านการรับมือการตรวจประเมินนับไว้แล้วเป็นเวลาค้นหาใน (2) หากตีมูลค่าผลลัพธ์เดียวกันแยกเป็น “การผ่านการตรวจประเมิน” อีก จะเป็นการนับซ้ำ
- ฐานเปรียบเทียบมีเพียงโลกเดียว: (1) ถึง (3) ล้วนเป็นส่วนต่างเมื่อเทียบกับ “โรงงานเดียวกันที่บันทึกยังเป็นกระดาษกับไฟล์ปะปนกัน” ครั้งนี้ไม่ได้รวมผลลัพธ์ที่นำสมมติฐานอื่นเข้ามา เช่น การลดพื้นที่จัดเก็บกระดาษ หากจะรวม ก็ให้นับเป็นส่วนต่างเมื่อเทียบกับคู่เปรียบเทียบเดียวกัน
หัวข้อที่ต้องเขียนใน RFP ของระบบบันทึกเงื่อนไขกระบวนการอบชุบความร้อน
เมื่อขอใบเสนอราคาจาก SIer หรือผู้ผลิตเครื่องมือวัด หากใส่ 12 หัวข้อต่อไปนี้ไว้ใน RFP จะเปรียบเทียบข้อเสนอได้ง่ายขึ้น และตรวจรับได้ง่ายขึ้นด้วย
| No. | หัวข้อ | ตัวอย่างเนื้อหาที่ต้องเขียน |
|---|---|---|
| 1 | ตารางสำรวจรายการเตาและเครื่องมือวัด | ประเภทของเตาทุกเตา กระบวนการ รุ่นของเครื่องมือวัดและเครื่องควบคุม ช่องสัญญาณ พอร์ตสื่อสาร ให้ฝ่ายผู้เสนอเขียนผลการตรวจสอบกลับมา |
| 2 | รายการหัวข้อที่บันทึก | ตาราง “เตา × กระบวนการ × หัวข้อที่บันทึก” เครื่องมือวัดและช่องสัญญาณที่ถือเป็นค่าที่ถูกต้อง การแยกค่าที่ตั้งไว้กับค่าจริง |
| 3 | รอบการบันทึกและระยะเวลาจัดเก็บ | รอบการบันทึกและระยะเวลาจัดเก็บของแต่ละหัวข้อ ฝ่ายผู้สั่งซื้อเป็นผู้ระบุค่า โดยอิงจาก Process Table ของบริษัทและข้อกำหนดของลูกค้า |
| 4 | การป้องกันการแก้ไขและประวัติการเปลี่ยนแปลง | การจัดเก็บแบบเพิ่มต่อท้ายเท่านั้น การตรวจจับการแก้ไข ประวัติการเปลี่ยนแปลงและการอนุมัติค่าที่ตั้งไว้ (สูตร) ความจำเป็นของลายเซ็นอิเล็กทรอนิกส์ |
| 5 | การซิงโครไนซ์เวลา | วิธีซิงโครไนซ์เวลาของเครื่องบันทึก เครื่องควบคุม เซิร์ฟเวอร์ และ MES และการเฝ้าติดตามความคลาดเคลื่อน |
| 6 | การจัดการข้อมูลขาดหาย | บัฟเฟอร์เมื่อการสื่อสารขาดหรือไฟดับ การส่งซ้ำ การแสดงช่วงข้อมูลขาดหาย การแยกจากค่าที่เติม |
| 7 | สัญญาณเตือนและบันทึกการดำเนินการแก้ไขปัญหา | การตั้งขีดจำกัดบนล่าง ผู้รับแจ้งสัญญาณเตือน การป้อนข้อมูลการดำเนินการแก้ไขปัญหา (ใคร เมื่อใด ตัดสินใจอย่างไร) |
| 8 | ทะเบียนด้าน Pyrometry | การลงทะเบียนผลและกำหนดของการสอบเทียบ, SAT (System Accuracy Test) และ TUS การอ้างอิงจากชาร์จ การดึงรายการที่เลยกำหนด |
| 9 | การเชื่อมโยงกับล็อตผลิตภัณฑ์ | วิธีเชื่อมโยงระดับชาร์จของเตาแบบแบตช์ วิธีคำนวณกรอบเวลาของเตาแบบต่อเนื่อง การจัดการช่วงที่ล็อตปะปนกัน |
| 10 | การค้นหาและแบบรายงาน | การค้นหาจากล็อตชิ้นส่วน หมายเลขชิ้นส่วน วันเวลา และเตา รูปแบบของแบบรายงานสำหรับการตรวจประเมิน และเป้าหมายของเวลาที่ใช้ในการออกรายงาน |
| 11 | เครือข่ายและความปลอดภัย | การแยกเครือข่าย OT การอนุญาตหรือไม่อนุญาตให้เขียนข้อมูลไปยังเครื่องควบคุม ขั้นตอนการบำรุงรักษาระยะไกล นโยบายรับมือข้อมูลช่องโหว่ |
| 12 | แผนการทดสอบรับมอบ | ขอบเขตของการทดสอบรับมอบที่โรงงานผู้ผลิตและการทดสอบรับมอบหน้างาน หัวข้อทดสอบ เกณฑ์การผ่าน การแบ่งความรับผิดชอบ |
หากปล่อยให้ฝ่ายผู้เสนอกำหนดรอบการบันทึกและระยะเวลาจัดเก็บในข้อ 3 สมมติฐานของแต่ละข้อเสนอจะต่างกันจนเปรียบเทียบไม่ได้ โดยหลักการ ฝ่ายผู้สั่งซื้อควรรับผิดชอบตรวจสอบค่าที่ CQI-9 หรือลูกค้ากำหนดจากต้นฉบับ แล้วเขียนลงใน RFP
สิ่งที่ต้องตรวจสอบใน FAT/SAT (การทดสอบรับมอบที่โรงงานผู้ผลิตและการทดสอบรับมอบหน้างาน)
FAT/SAT ในที่นี้คือการทดสอบรับมอบของโครงการติดตั้งระบบ ซึ่งเป็นคนละเรื่องกับ SAT (System Accuracy Test, การทดสอบความแม่นยำของระบบการวัด) ของ CQI-9 การเขียนแยกเป็น “การทดสอบรับมอบที่โรงงานผู้ผลิต” และ “การทดสอบรับมอบหน้างาน” ในเอกสารแผนงานภายในด้วย จะช่วยป้องกันความสับสนได้
หลักอ้างอิงในการวางแผนแยกการทดสอบรับมอบเป็นการทดสอบรับมอบที่โรงงานผู้ผลิตและการทดสอบรับมอบหน้างาน ได้แก่ IEC 62381:2024 (ฉบับที่ 3 ออกเมื่อ 30 กรกฎาคม 2024) ชื่อมาตรฐานคือ “Automation systems in the process industry – Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT)” ซึ่งกำหนดข้อกำหนดและรายการตรวจสอบ (checklist) ของการทดสอบรับมอบที่โรงงานผู้ผลิต การทดสอบบูรณาการที่โรงงานผู้ผลิต (FIT) ซึ่งเป็นทางเลือก การทดสอบรับมอบหน้างาน และการทดสอบบูรณาการหน้างาน (SIT) เพื่อให้เจ้าของ ผู้ซื้อ และผู้ขายตกลงร่วมกันเรื่องขอบเขตการทดสอบและการแบ่งความรับผิดชอบได้ เป็นมาตรฐานสำหรับระบบอัตโนมัติในอุตสาหกรรมกระบวนการ ไม่ใช่มาตรฐานของระบบบันทึกงานอบชุบความร้อนโดยตรง แต่แนวคิดเรื่องการแบ่งการทดสอบและการแบ่งความรับผิดชอบก็ใช้เป็นข้อมูลอ้างอิงได้
หัวใจของการทดสอบรับมอบคือการ “จงใจทำให้พัง” เพื่อยืนยัน 3 เงื่อนไข การดูเพียงว่าบันทึกได้ตามปกติยังไม่เพียงพอ ต้องทดสอบว่าเมื่อเงื่อนไขพังแล้ว รู้ได้หรือไม่ว่าพัง
การทดสอบรับมอบที่โรงงานผู้ผลิต (ก่อนจัดส่ง หรือในสภาพแวดล้อมทดสอบ)
- ความครบถ้วนของหัวข้อที่บันทึก: ทุกหัวข้อในรายการหัวข้อที่บันทึกของ RFP ถูกบันทึกด้วยช่องสัญญาณที่ถูกต้อง หน่วยที่ถูกต้อง และรอบที่ถูกต้องหรือไม่
- การทดลองแก้ไข: เมื่อพยายามเขียนทับข้อมูลที่จัดเก็บแล้ว ระบบปฏิเสธ หรือตรวจจับได้ว่าเป็นการแก้ไขหรือไม่
- ประวัติการเปลี่ยนค่าที่ตั้งไว้: เมื่อเปลี่ยนสูตร มีการเก็บผู้เปลี่ยน วันเวลา ค่าก่อนและหลังเปลี่ยน และการอนุมัติหรือไม่
- การจำลองข้อมูลขาดหาย: ตั้งใจตัดการสื่อสาร แล้วตรวจว่าหลังกู้คืน ช่วงที่ถูกเติมด้วยการส่งซ้ำจากบัฟเฟอร์ และช่วงที่แสดงเป็นข้อมูลขาดหาย เป็นไปตามข้อกำหนดหรือไม่
- การอ้างอิงทะเบียน: จำลองสภาพที่เลยกำหนดของการสอบเทียบหรือ TUS แล้วตรวจว่าดึงรายการชาร์จในช่วงนั้นออกมาได้หรือไม่
การทดสอบรับมอบหน้างาน (หลังติดตั้ง)
- การเทียบค่ากับเตาจริง: เปรียบเทียบค่าของระบบบันทึกกับค่าที่แสดงบนเครื่องมือวัดของเตาในเวลาเดียวกัน ว่าตรงกันหรือไม่
- การเทียบเวลา: วางเวลาของเครื่องบันทึก เครื่องควบคุม เซิร์ฟเวอร์ และ MES เทียบกัน ว่าความคลาดเคลื่อนอยู่ในค่าที่ยอมรับได้หรือไม่
- การทดสอบการเชื่อมโยงตลอดสาย: ส่งล็อตชิ้นส่วนจริงตั้งแต่บรรจุเข้าเตาจนออกจากเตา แล้วตรวจว่าตามรอยเป็นเส้นเดียวได้ตั้งแต่ล็อตชิ้นส่วน ไปยังชาร์จ (หรือกรอบเวลา) บันทึกของเตา จนถึงบันทึกการสอบเทียบ, SAT (System Accuracy Test) และ TUS ที่มีผลอยู่หรือไม่
- รอยต่อของล็อตในเตาแบบต่อเนื่อง: ช่วงที่ล็อตก่อนหน้าและล็อตถัดไปปะปนกัน ถูกบันทึกด้วยวิธีจัดการตามข้อกำหนดหรือไม่
- ไฟดับและไฟตกชั่วขณะ: เมื่อตัดไฟแล้วจ่ายไฟกลับ การขาดหายของบันทึกและการกู้คืนเป็นไปตามข้อกำหนดหรือไม่
- การจำลองการตรวจประเมิน: เจ้าหน้าที่ประกันคุณภาพดึงเงื่อนไขของเตาสำหรับล็อตชิ้นส่วนที่ระบุออกมาเป็นแบบรายงานได้ภายในเวลาเป้าหมายหรือไม่
ผลการทดสอบรับมอบเองก็เป็นบันทึกที่แสดงความเหมาะสมของระบบบันทึก ควรเก็บขั้นตอนการทดสอบ ผลการทดสอบ และการแก้ไขหัวข้อที่ไม่ผ่านไว้ เพื่อให้นำเสนอได้เมื่อถูกถามถึงความน่าเชื่อถือของระบบในการตรวจประเมินจากลูกค้า
ประเด็นเฉพาะของไทยและอาเซียน
1. กรณีจ้างพันธมิตรภายนอกทำการอบชุบความร้อน
ในไทย ผู้ผลิตชิ้นส่วนบางรายจ้างบริษัทภายนอกที่รับอบชุบความร้อนโดยเฉพาะ เมื่อพิจารณาว่าการบริหารห่วงโซ่อุปทาน Tier N เป็นหัวข้อที่ให้ความสำคัญใน IATF 16949 ฉบับที่ 2 ก็เป็นไปได้ว่าในอนาคตจะถูกตั้งคำถามมากขึ้นว่าติดตามบันทึกการอบชุบความร้อนของผู้รับจ้างได้ลึกเพียงใด แม้ในกรณีที่ขอให้ผู้รับจ้างติดตั้งระบบบันทึก หากตกลงเป็นเงื่อนไขการค้าไว้อย่างน้อยว่า “ผู้รับจ้างต้องส่งหมายเลขชาร์จและบันทึกเงื่อนไขของเตา รวมถึงบันทึกการสอบเทียบ, SAT (System Accuracy Test) และ TUS ที่มีผลอยู่ ได้เป็นรายล็อตส่งมอบ” ก็จะอธิบายในการตรวจประเมินของบริษัทเองได้ง่ายขึ้น
2. หน้างานหลายภาษา
บ่อยครั้งที่พนักงานควบคุมเตา เจ้าหน้าที่ประกันคุณภาพ และผู้บริหารชาวญี่ปุ่นใช้ภาษาต่างกัน ควรกำหนดตั้งแต่ขั้นตอน RFP ว่าข้อความสัญญาณเตือน หน้าจอป้อนข้อมูลการดำเนินการแก้ไขปัญหา และชื่อหัวข้อในแบบรายงาน จะแสดงเป็นภาษาไทย ภาษาญี่ปุ่น หรือภาษาอังกฤษ หากการป้อนข้อมูลการดำเนินการแก้ไขปัญหาเป็นการเขียนอิสระเพียงอย่างเดียว คนที่อ่านได้ในภายหลังจะมีจำกัด วิธีหนึ่งคือทำการดำเนินการแก้ไขปัญหาที่พบบ่อยให้เป็นแบบเลือก และให้เขียนอิสระเป็นส่วนเสริม
3. การเตรียมรับมือไฟดับและไฟตกชั่วขณะ
ไฟดับและไฟตกชั่วขณะส่งผลทั้งต่อการขาดหายของบันทึก และต่อการจัดการผลิตภัณฑ์ที่อยู่ในเตา นอกจากการดูแลแหล่งจ่ายไฟของเครื่องบันทึก เครื่องสำรองไฟของเซิร์ฟเวอร์ และกลไกการส่งซ้ำหลังไฟกลับมาแล้ว ควรกำหนดขั้นตอนในการเก็บ “การจัดการชาร์จที่อยู่ในเตาระหว่างไฟดับ” ไว้เป็นบันทึกการดำเนินการแก้ไขปัญหาด้วย หากจำลองไฟดับไว้ในการทดสอบรับมอบหน้างาน ความตื่นตระหนกเมื่อเกิดเหตุจริงจะต่างออกไป
4. การตรวจประเมินจากลูกค้าและ CSR
ข้อกำหนดของ CQI-9 ในหลายกรณีจะส่งมาถึงผ่าน CSR ของ OEM เนื่องจาก CSR มีการปรับปรุงอยู่เรื่อย ๆ จึงควรกำหนดขั้นตอนไว้ล่วงหน้าด้วยว่า เมื่อข้อกำหนดเรื่องหัวข้อที่บันทึกหรือระยะเวลาจัดเก็บเปลี่ยนไป จะเปลี่ยนการตั้งค่าของระบบบันทึกอย่างไร (การขอเปลี่ยน การอนุมัติ การตรวจสอบยืนยัน)
5. การอบรม CQI-9 เป็นภาษาไทย
ในฐานะวิธีขยายความเข้าใจเรื่อง CQI-9 ไปยังหน้างาน ในไทยก็มีการอบรมเป็นภาษาไทยเช่นกัน ตัวอย่างเช่น หน้าภาษาไทยของ LRQA ประกาศหลักสูตรอบรม CQI-9 ที่ครอบคลุม Process Table ของการเติมคาร์บอน การเติมไนโตรเจน การชุบแข็งด้วยการเหนี่ยวนำ การอบชุบความร้อนอะลูมิเนียม ฯลฯ Job Audit (การตรวจประเมินผลิตภัณฑ์และกระบวนการอย่างต่อเนื่อง) และแนวทางเชิงกระบวนการในการตรวจประเมิน IATF 16949 หากเจ้าหน้าที่หน้างานเข้าใจแนวคิดของ Process Table ก่อนติดตั้งระบบบันทึก การสำรวจรายการหัวข้อที่บันทึกจะดำเนินไปได้ง่ายขึ้น
คำถามที่พบบ่อย
CQI-9 คืออะไร
CQI-9 “Special Process: Heat Treat System Assessment” เป็นเอกสารสำหรับการประเมินระบบอบชุบความร้อนที่ AIAG จัดพิมพ์ องค์กรที่ผลิตชิ้นส่วนยานยนต์สำหรับการผลิตจำนวนมากและชิ้นส่วนบริการใช้เอกสารนี้เพื่อประเมินสถานะการควบคุมงานอบชุบความร้อนด้วยตนเอง ฉบับปัจจุบัน ณ วันที่ 9 ตุลาคม 2026 คือฉบับที่ 4 (2020) และมีการแจ้งว่าอยู่ระหว่างการปรับปรุง (ข้อความของตัวแทนจำหน่าย) ประกอบด้วยแบบฟอร์มการประเมินระบบอบชุบความร้อน (HTSA) ข้อกำหนดด้าน Pyrometry และ Process Table รายกระบวนการ
ระบบบันทึกเงื่อนไขกระบวนการมีค่าใช้จ่ายเท่าใด
เปลี่ยนไปมากตามจำนวนเตา การใช้เครื่องมือวัดเดิมได้หรือไม่ ระดับการเชื่อมโยงล็อตแบบอัตโนมัติ และการเชื่อมต่อกับ MES ในการคำนวณแบบจำลองของบทความนี้ ได้ตั้งต้นทุนเริ่มต้นไว้ที่ THB 2,400,000 และค่าดำเนินการปีละ THB 180,000 สำหรับโรงงานที่มีเตา 8 เตา แต่นี่ไม่ใช่ค่าเฉลี่ยของอุตสาหกรรมหรือราคาของผู้ผลิต ระยะคืนทุนขึ้นอยู่กับว่าจำกัดขอบเขตการควบคุมปัญหาเมื่อเกิดความผิดปกติได้แคบเพียงใดเป็นอย่างมาก ในการคำนวณมีช่วงตั้งแต่ประมาณ 2.4 ปีถึงประมาณ 28.6 ปี โปรดคำนวณใหม่ด้วยใบเสนอราคาและบันทึกของบริษัทท่านเอง
ใช้เพียงเครื่องบันทึกแบบไร้กระดาษเพียงพอหรือไม่
การแปลงบันทึกเป็นอิเล็กทรอนิกส์และการป้องกันการแก้ไขบางส่วน อาจครอบคลุมได้ด้วยเครื่องบันทึกแบบไร้กระดาษ แต่ยังเหลือเรื่องที่บันทึกกระจายอยู่ตามเตาแต่ละเตา โดยพื้นฐานไม่มีการเชื่อมโยงกับล็อตผลิตภัณฑ์ และไม่สามารถดึงจากที่เดียวกับทะเบียนการสอบเทียบ, SAT และ TUS ได้ สำหรับโรงงานที่มีเตาไม่มากและมีคำถามระหว่างการตรวจประเมินไม่มาก บางครั้งการจัดทำทะเบียนการเชื่อมโยงเพิ่มจากเครื่องบันทึกก็อาจเพียงพอ โปรดพิจารณาจากว่าขาดเงื่อนไขใดใน 3 เงื่อนไข
TUS กับ SAT ต่างกันอย่างไร
TUS (Temperature Uniformity Survey, การวัดความสม่ำเสมอของอุณหภูมิในเตา) คือการวัดเพื่อตรวจสอบว่าอุณหภูมิภายในพื้นที่ทำงานของเตาอยู่ในช่วงที่กำหนดอย่างสม่ำเสมอหรือไม่ SAT (System Accuracy Test, การทดสอบความแม่นยำของระบบการวัด) คือการทดสอบเพื่อตรวจสอบว่าระบบการวัดทั้งระบบที่ประกอบด้วยเทอร์โมคัปเปิล สายไฟ และเครื่องมือวัด แสดงค่าที่ถูกต้องหรือไม่ หากคิดว่าแบบแรกดู “ความแปรปรวนของอุณหภูมิในเตา” และแบบหลังดู “ความถูกต้องของวิธีวัดอุณหภูมิ” จะแยกแยะได้ง่ายขึ้น อนึ่ง เป็นคนละเรื่องกับ SAT (Site Acceptance Test, การทดสอบรับมอบหน้างาน) ที่ใช้ในการตรวจรับเมื่อติดตั้งระบบ
หากแปลงการบันทึกอุณหภูมิเตาอบชุบเป็นอิเล็กทรอนิกส์แล้ว การปฏิบัติตาม CQI-9 จะเสร็จสมบูรณ์หรือไม่
ไม่เสร็จสมบูรณ์ การแปลงเป็นอิเล็กทรอนิกส์ช่วยได้เพียงส่วนหนึ่งของความสมบูรณ์ของข้อมูลใน 3 เงื่อนไขเท่านั้น ยังต้องให้ระบบการวัดได้รับการสอบเทียบ, SAT และ TUS ตามความถี่และค่าพิกัดความคลาดเคลื่อนที่ CQI-9 กำหนด ให้บันทึกเชื่อมโยงกับล็อตผลิตภัณฑ์ และต้องรับมือหัวข้อการควบคุมอื่น ๆ ที่การประเมินตาม CQI-9 ต้องการด้วย การวางการแปลงเป็นอิเล็กทรอนิกส์ไว้เป็นฐานรากจึงเป็นแนวทางที่สมจริง
ควรเริ่มจากตรงไหน
เริ่มจากการสำรวจรายการหัวข้อที่บันทึกเป็นรายเตาและรายกระบวนการ ตรวจสอบ Process Table ของ CQI-9 ที่เกี่ยวข้องและข้อกำหนดของลูกค้าจากต้นฉบับ แล้วจัดทำตาราง “เตา × กระบวนการ × หัวข้อที่บันทึก” จากนั้นเลือกเตาตัวแทน 1 เตา ทดลองในขนาดเล็กตั้งแต่การวัด การเชื่อมโยง จนถึงการค้นหา แล้วจึงขยายไปทุกเตา ซึ่งเป็นวิธีที่ลดการต้องย้อนกลับมาแก้ไข
สรุป
บันทึกเงื่อนไขกระบวนการอบชุบความร้อน หากเพียงเก็บอุณหภูมิไว้เป็นข้อมูลอิเล็กทรอนิกส์ ก็ยังไม่ใช่หลักฐานที่รับมือการตรวจประเมินและข้อร้องเรียนได้ บันทึกนั้นมาจากระบบการวัดที่ถูกต้อง (Pyrometry) ไม่ถูกแก้ไขและไม่ขาดหาย (ความสมบูรณ์ของข้อมูล) และระบุได้อย่างชัดเจนเพียงหนึ่งเดียวว่าเป็นของล็อตผลิตภัณฑ์ใด (การเชื่อมโยง) เมื่อครบ 3 เงื่อนไขนี้แล้วเท่านั้น จึงจะพูดได้ว่า “เงื่อนไขของเตาสำหรับล็อตนี้ถูกต้อง”
CQI-9 ฉบับปัจจุบันคือฉบับที่ 4 (2020) และมีการระบุว่าอยู่ระหว่างการปรับปรุง IATF 16949 ฉบับที่ 2 ก็มีกำหนดการว่าจะออกประมาณกลางปี 2027 โดยมีการบริหารห่วงโซ่อุปทาน Tier N เป็นหัวข้อที่ให้ความสำคัญ ในไทย การหารือในทิศทางที่ประเมินมูลค่าเพิ่มของชิ้นส่วนในประเทศผ่านระบบภาษีกำลังคืบหน้า จึงคาดได้ว่าน้ำหนักของความสามารถของผู้ผลิตชิ้นส่วนในการแสดงคุณภาพด้วยบันทึกจะเพิ่มขึ้น
การติดตั้งให้ดำเนินตามลำดับ ได้แก่ การสำรวจรายการหัวข้อที่บันทึก การทำทะเบียนระบบการวัด การออกแบบความสมบูรณ์ของข้อมูล การออกแบบการเชื่อมโยงล็อต แล้วจึงเป็น RFP และการทดสอบรับมอบ เนื่องจากความคุ้มค่าของการลงทุนขึ้นอยู่กับว่าจำกัดขอบเขตที่น่าสงสัยเมื่อเกิดความผิดปกติได้แคบเพียงใดเป็นอย่างมาก ประเด็นสำคัญจึงอยู่ที่การไม่เลื่อนการเชื่อมโยงออกไป และในการทดสอบรับมอบ ให้จงใจทำให้ 3 เงื่อนไขพัง แล้วยืนยันทีละข้อว่ารู้ได้หรือไม่ว่าพัง
ท่านสามารถปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นตอนเริ่มต้น เช่น การสำรวจรายการหัวข้อที่บันทึก การตรวจสอบว่าใช้เครื่องบันทึกและเครื่องควบคุมเดิมได้หรือไม่ หรือการจัดทำ RFP และเกณฑ์การตรวจรับ เราจะช่วยจัดลำดับว่าควรเริ่มจากจุดใด ให้เหมาะกับสภาพจริงของหน้างานอบชุบความร้อนในไทยที่มีกระดาษชาร์ต ไฟล์ และรายงานประจำวันปะปนกันอยู่ ติดต่อได้ที่แบบฟอร์มนี้
ข้อมูลอ้างอิง
- AIAG: ประกาศเริ่มจำหน่าย CQI-9 ฉบับที่ 4 (11 มิถุนายน 2020)
- AIAG: แนะนำบทความอธิบาย CQI-9 ฉบับที่ 4 (2020)
- AIAG: คณะทำงาน Heat Treat System Assessment
- Technické normy: สถานะการจำหน่ายและกำหนดการปรับปรุง CQI-9 ฉบับที่ 4
- LRQA ประเทศไทย: หลักสูตรอบรม CQI-9 Heat Treat System Assessment
- SAE: AMS2750H Pyrometry (15 กรกฎาคม 2024)
- Thermal Processing: บทความอธิบายเรื่อง SAT ใน AMS2750F (15 กันยายน 2020)
- Yokogawa Electric: โซลูชันสำหรับงานอบชุบความร้อน
- NIST: SP 800-82 Rev. 3 Guide to Operational Technology (OT) Security (กันยายน 2023)
- WaterISAC: สรุป CISA ICS advisory (3 กันยายน 2026)
- IATF: ประกาศเกี่ยวกับสถานะของ IATF 16949 ฉบับที่ 2 (กรกฎาคม 2026)
- IATF: Stakeholder Communiqué SC-2026-005 (PDF, กรกฎาคม 2026)
- IATF Global Oversight: ข่าว (การปรับปรุง CSR ของ Ford 30 มิถุนายน 2026 และการปรับปรุงเอกสารสรุป CSR ของ Stellantis 28 สิงหาคม 2026 และ 11 กันยายน 2026)
- IEC: IEC 62381:2024 (30 กรกฎาคม 2024)
- Capital.com: การผลิตรถยนต์ของไทยเดือนสิงหาคมและคาดการณ์ทั้งปีของ FTI (28 กันยายน 2026)
- Trading Economics: ยอดขายรถยนต์ของไทย (28 กันยายน 2026)
- BOI: ข่าวประชาสัมพันธ์เรื่องคณะกรรมการนโยบายยานยนต์ไฟฟ้าแห่งชาติและการปรับโครงสร้างภาษีสรรพสามิต (10 กันยายน 2026)
- Nation Thailand: ข้อเสนอปรับขึ้นภาษีสรรพสามิตของ EV (9 กันยายน 2026)
- Krungsri Research: แนวโน้มอุตสาหกรรมชิ้นส่วนยานยนต์ไทย 2026-2028 (7 พฤษภาคม 2026)


