


เมื่อจะนำ AI มาใช้ในการควบคุมคุณภาพรอยเชื่อม สิ่งแรกที่ต้องกำหนดไม่ใช่ประเภทของโมเดล แต่เป็นการกำหนดว่า จะตรวจสอบรอยเชื่อมส่วนใด บนพื้นผิวใด โดยใช้เกณฑ์ใดในการตัดสินผ่าน-ไม่ผ่าน และจะจัดการกับข้อบกพร่องที่มองไม่เห็นอย่างไร บทความนี้มุ่งเน้นไปยังฝ่ายประกันคุณภาพ วิศวกรเชื่อม วิศวกรผลิต และฝ่ายควบคุมของโรงงานในประเทศไทย โดยจะชี้แจงตั้งแต่การจัดทำข้อกำหนด (RFP) ไปจนถึงการทดสอบรับงานในโรงงาน (FAT) และการทดสอบรับงานในสถานที่จริง (SAT) โดยมีตัวอย่างตัวเลขเป็นแบบจำลองการออกแบบ ไม่ใช่มาตรฐานหรือการรับประกันประสิทธิภาพที่ใช้บังคับทั่วไป
ข้อสรุปเบื้องต้น: การควบคุมคุณภาพรอยเชื่อมด้วย AI คือการทำสัญญาในขอบเขตที่ “สามารถตัดสินด้วยภาพได้”
การตัดสินคุณภาพรอยเชื่อมมีหลายประเด็น เช่น รูปร่างผิวหน้า สภาพภายใน และเงื่อนไขการเชื่อมที่ส่งผลต่อความแข็งแรง กล้องถ่ายภาพจับได้เฉพาะผิวหน้าที่ได้รับแสงและอยู่ในมุมมองเท่านั้น แม้จะตรวจจับการเปลี่ยนแปลงความกว้างรอยเชื่อมอย่างรวดเร็ว การนูนที่มากเกินไป ขอบที่ดูเหมือนอันเดอร์คัท รูพรุนบนผิว หรือสปัตเตอร์ได้ แต่ไม่สามารถรับประกันข้อบกพร่องภายใน เช่น การไม่หลอมรวม หรือรูพรุนภายในได้เพียงแค่ภาพเท่านั้น ดังนั้นใน RFP ต้องระบุ “สิ่งที่ตรวจพบได้” และ “สิ่งที่ตรวจไม่พบ” ในระดับรายละเอียดเดียวกัน หากเว้นว่างส่วนหลังไว้ จะเกิดความเข้าใจผิดที่อันตรายว่า “ถ้า AI ตัดสินว่าโอเค รอยเชื่อมทั้งหมดก็ผ่าน”
โรงงานไม่ได้ซื้อแค่ตัวจำแนกประเภท (classifier) แต่ซื้อกระบวนการตรวจสอบที่รวมการจัดตำแหน่งชิ้นงาน การถ่ายภาพ การตัดสิน การแยกชิ้นงาน การตรวจสอบซ้ำ และการบันทึกภาพ ความคมชัดของภาพ การเชื่อมโยงรหัสผลิตภัณฑ์กับภาพ การส่งออกข้อมูลไปยัง PLC การจัดการเมื่อไฟดับหรือสื่อสารขัดข้อง ล้วนต้องตรวจสอบในขั้นตอนการทดสอบรับงาน โดยเริ่มจากกลุ่มผลิตภัณฑ์หนึ่งแบบ รอยเชื่อมรูปแบบเดียว และพื้นผิวที่ถ่ายภาพเดียวก่อน เพื่อให้ง่ายต่อการตัดสินใจ การขยายขอบเขตตรวจสอบจะทำหลังจากวัดอัตราการพลาดและการตรวจจับเกินในขั้นตอนนั้นแล้ว
การเลือกกล้อง แสง และโมเดล AI ทั่วไปสามารถศึกษาได้จาก คู่มือการนำ AI มาใช้ตรวจสอบภาพภายนอก ส่วนการสร้างเงื่อนไขการเชื่อมอัตโนมัติและการแก้ไขเส้นทางหุ่นยนต์อยู่ในขอบเขตของ บทความการนำ AI หุ่นยนต์เชื่อมมาใช้ บทความนี้เน้นที่การจัดซื้อและตรวจสอบกระบวนการตรวจสอบรอยเชื่อมที่เสร็จสมบูรณ์แล้ว
เริ่มจากแยกอ่านมาตรฐาน แบบ Drawing และข้อกำหนดลูกค้า
การเขียนแค่ “ตามมาตรฐาน ISO” ในการตรวจสอบรอยเชื่อมไม่เพียงพอที่จะกำหนดเงื่อนไขการตัดสิน ISO 5817:2023 ระบุระดับคุณภาพของความไม่สมบูรณ์ของรอยเชื่อมหลอมละลายในเหล็ก นิกเกิล ไทเทเนียม และโลหะผสมที่อยู่ในขอบเขต มีระดับ B, C, D โดย B เข้มงวดที่สุด ความไม่สมบูรณ์ที่ตรวจพบไม่ใช่ข้อบกพร่องที่ต้องปฏิเสธโดยอัตโนมัติ การรับหรือไม่รับขึ้นกับระดับคุณภาพที่เลือก ขีดจำกัดขนาด แบบ Drawing และเงื่อนไขสัญญา แต่ต้องกำหนดว่าระดับใดใช้กับผลิตภัณฑ์ใดในสัญญา แบบ Drawing และมาตรฐานที่ใช้ นอกจากนี้ หากวัสดุ ความหนาแผ่น รูปแบบรอยเชื่อม วิธีเชื่อม หรือขอบเขตการตรวจสอบไม่อยู่ในขอบเขตมาตรฐาน ห้ามนำหมายเลขมาตรฐานมาใช้ตัดสินโดยตรง
ISO 17637:2016 เป็นมาตรฐานการตรวจสอบด้วยสายตาของรอยเชื่อมโลหะ ซึ่งเวอร์ชันปัจจุบันผ่านการทบทวนในปี 2022 แล้ว เนื่องจากเซลล์ตรวจสอบภาพใช้พื้นผิวที่มองเห็นได้จึงอ้างอิงมาตรฐานนี้ได้ แต่การวางกล้องเพียงอย่างเดียวไม่ทำให้เป็นไปตามวิธีทดสอบ ต้องกำหนดทิศทางการถ่ายภาพ สภาพก่อนตรวจสอบ บทบาทผู้ตัดสิน และวิธีบันทึกอย่างชัดเจน ISO 17635:2025 ระบุหลักการทั่วไปในการเลือกวิธีทดสอบแบบไม่ทำลายและการประเมินผล ไม่สามารถเทียบระดับคุณภาพกับระดับการรับงาน NDT แต่ละชนิดได้โดยตรง จึงไม่ควรนำผลภาพผิวหน้าไปรวมกับผล UT, RT, PT, MT ในคอลัมน์เดียวกัน
หากในสัญญาใช้ AWS D1.1 ให้ฝ่ายประกันคุณภาพระบุเวอร์ชันและข้อกำหนดที่ใช้ รวมถึงตรวจสอบว่าสัญญาระบุฉบับ 2025-AMD1 (ฉบับแก้ไขเพิ่มเติมครั้งที่ 1) หรือไม่ AWS D1.1 อย่างเป็นทางการ ระบุว่าเวอร์ชัน 2025 ครอบคลุมการก่อสร้าง การตรวจสอบ และเกณฑ์รับงาน และจะใช้เมื่อนำไปใช้ในสัญญา โปรดระบุลำดับความสำคัญระหว่าง ISO กับ AWS ก่อนสร้าง “มาตรฐาน AI” แบบผสม บทความนี้ไม่เสนอขนาดข้อบกพร่องที่ใช้บังคับกับทุกผลิตภัณฑ์ ตารางตัดสินขั้นสุดท้ายต้องเชื่อมโยงกับเอกสารสัญญา แบบ Drawing และวิธีปฏิบัติที่ได้รับอนุมัติจริง
กำหนดขอบเขตการตรวจจับข้อบกพร่องรอยเชื่อมด้วย AI ด้วย 5 คำถาม
- “จะใช้หน่วยงานชิ้นงานอะไร” ไม่ใช่แค่หมายเลขผลิตภัณฑ์ แต่ต้องระบุหมายเลขรอยเชื่อม เส้นทางเชื่อม ด้านหน้า-หลัง ตำแหน่งเริ่มต้นและสิ้นสุด เพื่อป้องกันการผสมรอยเชื่อมหลายชิ้นในผลิตภัณฑ์เดียวกัน
- “จะตรวจสอบบริเวณใด” เช่น ยอดรอยเชื่อม ปลายรอยเชื่อม บริเวณข้างรอยเชื่อม กำหนดขอบเขตบนแบบ Drawing
- “จะตรวจจับปรากฏการณ์ใด” เช่น รูเปิดบนผิวหน้า รอยแตกที่ดูเป็นเส้น รอยบุ๋มที่ดูเหมือนอันเดอร์คัท การนูนเกินหรือความกว้างเปลี่ยนแปลง การติดสปัตเตอร์ โดยเชื่อมโยงคำศัพท์ที่ใช้ในไซต์งานกับภาพตัวอย่าง หากไม่สามารถระบุชื่อข้อบกพร่องจากภาพได้ ให้ระบุเป็น “ต้องตรวจสอบเพิ่มเติม”
- “หลังตัดสินแล้วจะทำอย่างไร” เช่น ผ่านให้ไหลไป, ไม่ผ่านให้แยกออก, ไม่สามารถตัดสินให้ส่งรีวิว มี 3 เส้นทางนี้ โดยต้องกำหนดผู้ตรวจสอบ ระยะเวลาจำกัด การตัดสินขั้นสุดท้าย และสถานที่เก็บตัวอย่าง
- “ขอบเขตการตรวจสอบด้วยภาพครอบคลุมถึงไหน” เช่น ด้านหลังที่ไม่เห็น ปลายรอยเชื่อมที่ถูกบัง ข้อบกพร่องภายใน หรือคุณสมบัติที่ตรวจสอบได้ด้วยการทดสอบความแข็งแรงเท่านั้น ต้องระบุชัดเจนและแยกออกจากขอบเขตภาพ หากต้องการเก็บ NDT หรือทดสอบทำลายไว้ในแผนคุณภาพ
หากตกลงกันใน 5 ข้อนี้ก่อน ผู้ขายจะไม่ให้คำมั่นแบบกว้าง ๆ เช่น “ตรวจจับได้ 99%” แต่จะประเมินราคาโดยอิงกับงานจริงได้
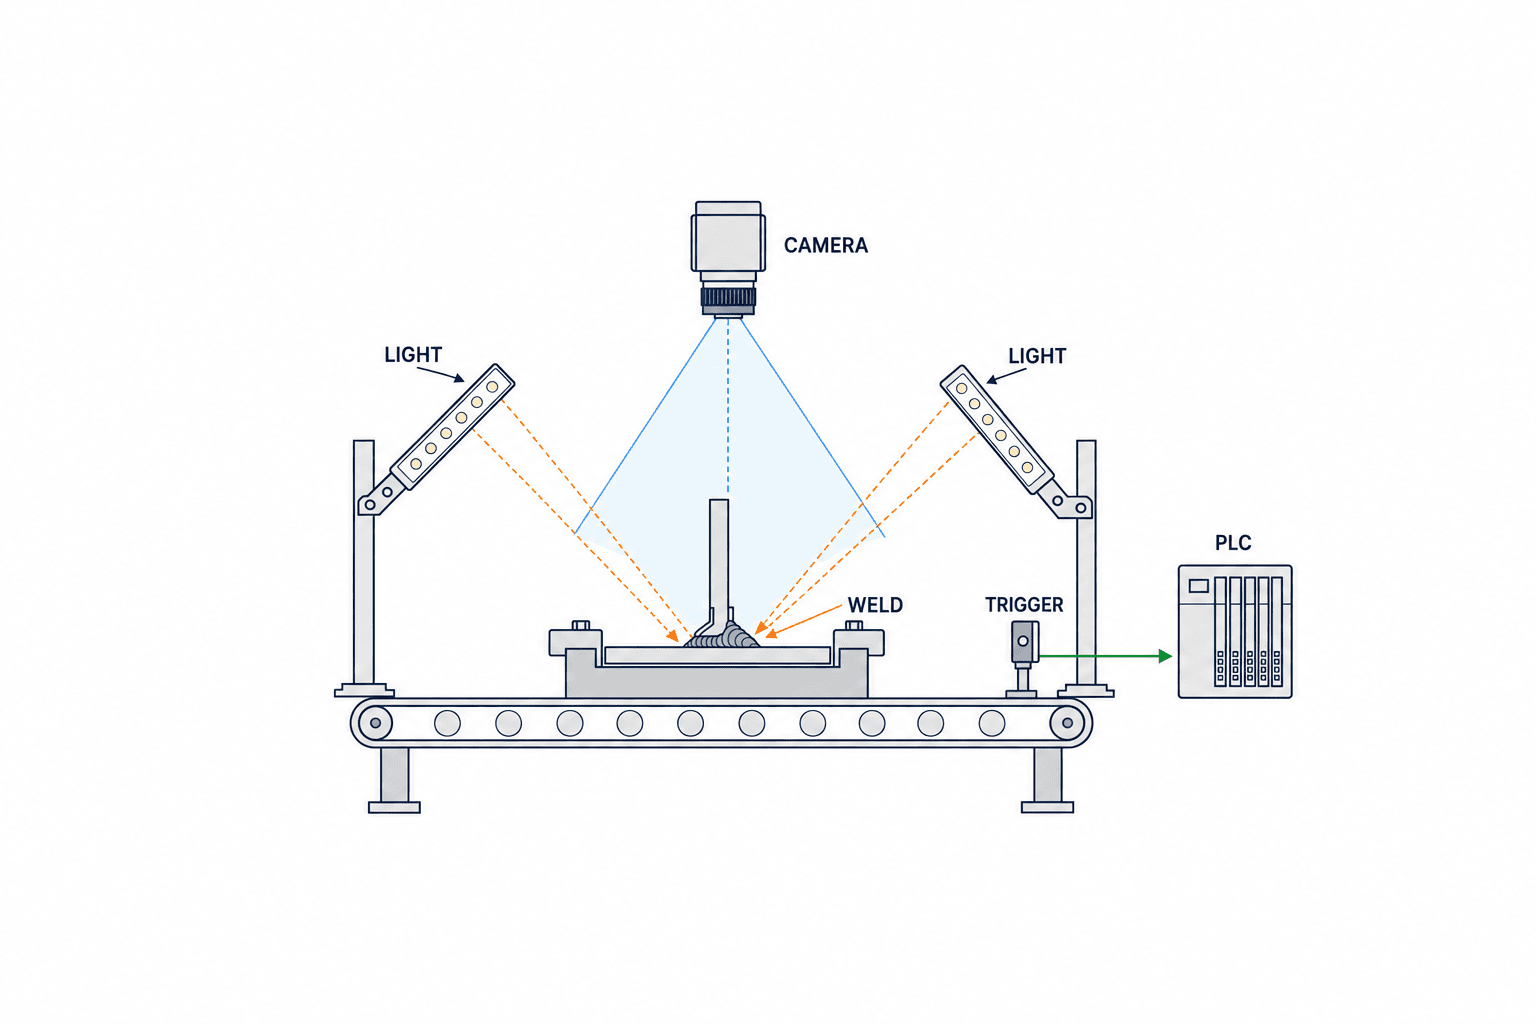
การออกแบบเซลล์ถ่ายภาพ ต้องกำหนดชิ้นงาน แสง และระยะก่อนเลือกกล้อง
โลหะรอยเชื่อมมีความเงา สีออกไซด์ สปัตเตอร์ น้ำมัน และสีเปลี่ยนจากความร้อนผสมกัน รอยเชื่อมที่ดีขึ้นกับวิธีเชื่อมและท่าทางการทำงาน ภาพที่ใช้แสงจากทิศทางเดียวอาจเห็นรอยบุ๋มปลายรอยเชื่อมเป็นเงา แต่หากเปลี่ยนทิศทางแสงเงานั้นอาจหายไป ต้องทดลองแสงแบบวงแหวน แสงเฉียง แสงแกนเดียว และแสงกระจาย พร้อมหมุนและติดตั้งชิ้นงานใหม่เพื่อทดสอบความซ้ำได้ หากจำเป็นให้เปรียบเทียบการถ่ายภาพสองทิศทางหรือการวัดรูปร่าง 3 มิติ หากประเมินความสูงจากภาพ 2 มิติ ต้องระบุขอบเขตความแม่นยำใน RFP
การขยายมุมมองทำให้เห็นพื้นที่มากขึ้นในครั้งเดียว แต่จำนวนพิกเซลที่ใช้กับจุดเล็กที่สุดลดลง การเลือกกล้องโดยดูแค่จำนวนพิกเซลจึงไม่พอ ต้องพิจารณาความละเอียดเลนส์ ความลึกชัด แสง และความคลาดเคลื่อนท่าทางชิ้นงาน กำหนด “ขนาดการเปลี่ยนแปลงที่เล็กที่สุดที่มองเห็นได้” “มุมมองที่ต้องการ” “ความคลาดเคลื่อนตำแหน่งที่ยอมรับได้” และ “เวลาที่ใช้ถ่ายภาพ” แล้วให้ผู้ขายทดสอบด้วยงานจริง หากจะตัดสินด้วยเกณฑ์ขนาด ต้องระบุขั้นตอนการสอบเทียบและความไม่แน่นอนของการวัดด้วย
การถ่ายภาพชิ้นงานร้อนทันทีหรือหลังเย็นตัวก็ทำให้ลักษณะภายนอกแตกต่างกัน ต้องบันทึกสภาพแวดล้อม เช่น ควัน ฝุ่น เศษกระเด็น เงาอุปกรณ์ และแสงโค้งที่เหลือ การล้อมเซลล์ตรวจสอบเพื่อลดสิ่งรบกวนบางอย่างก็ช่วยได้ ยิ่งทำให้ภาพซ้ำได้ดีเท่าไร ความแปรปรวนที่ไม่จำเป็นที่โมเดลต้องเรียนรู้ก็ยิ่งลดลง การออกแบบที่ต้องเรียนรู้ใหม่ทุกครั้งที่เปลี่ยนสภาพการถ่ายภาพจะเพิ่มภาระการบำรุงรักษาและความรับผิดชอบด้านคุณภาพ
ข้อมูลสอน AI สำคัญที่ “เหตุผลการตัดสิน” และ “การแยกประเภท” มากกว่าแค่จำนวนภาพข้อบกพร่อง
ภาพสำหรับฝึก AI ควบคุมคุณภาพต้องแยกโฟลเดอร์แค่ดีและไม่ดีไม่พอ ต้องมีข้อมูลประกอบ เช่น รหัสชิ้นงาน รหัสรอยเชื่อม วัสดุ ความหนา วิธีเชื่อม เงื่อนไขการเชื่อม เงื่อนไขการถ่ายภาพ ตำแหน่งข้อบกพร่อง มาตรฐานและเวอร์ชันที่ใช้เป็นเกณฑ์ ผู้ตัดสิน และประวัติการตรวจสอบซ้ำ สิ่งที่ปรากฏในภาพกับผลตัดสินสุดท้ายต้องแยกเก็บ เช่น แม้จะเห็นสปัตเตอร์ แต่เกณฑ์รับงานของผลิตภัณฑ์นั้นอาจผ่านได้ เพื่อไม่ให้สับสนระหว่าง “สิ่งที่เห็น” กับ “การตัดสินไม่ผ่านตามสัญญา”
เมื่อแบ่งภาพสำหรับฝึก ปรับเกณฑ์ และประเมินสุดท้าย ต้องระวังไม่ให้ภาพจากเฟรมต่อเนื่องของชิ้นงานเดียวกัน หรือภาพที่ตัดจากรอยเชื่อมเดียวกัน หรือภาพถ่ายซ้ำอยู่ในชุดข้อมูลต่างกัน เพราะจะทำให้ประเมินประสิทธิภาพสูงเกินจริง ต้องรวมภาพจากกะกลางวัน-กลางคืน ก่อน-หลังบำรุงรักษา ล็อตวัสดุ อุปกรณ์เปลี่ยน พนักงานและเครื่องเชื่อมต่างกันในชุดประเมิน หากข้อบกพร่องร้ายแรงหายาก ต้องบันทึกว่า “ยังไม่ผ่านการตรวจสอบ” และไม่ประกาศประสิทธิภาพผ่าน
NIST AI RMF MEASURE กำหนดกรอบการทำงานที่ต้องจัดทำเอกสารชุดทดสอบ ตัวชี้วัด และวิธีทดสอบ รวมถึงวัดประสิทธิภาพในสภาพแวดล้อมที่คล้ายกับการใช้งานจริง ในทางปฏิบัติสำหรับ AI เชื่อม ต้องเก็บชุดประเมินที่ติดตามได้ว่า “วัดอะไรที่ภาพไหน” NIST ไม่ได้กำหนดเป้าหมายตัวเลขเฉพาะ บรรทัดฐานขึ้นกับความเสี่ยงของผลิตภัณฑ์และความสามารถตรวจสอบซ้ำของโรงงาน
ตัวชี้วัดต้องนับ “การพลาด” และ “การตรวจจับเกิน” แยกกัน
การรวมเมทริกซ์ความสับสน (confusion matrix) เป็นค่าเดียวสำหรับผลิตภัณฑ์ทั้งหมดจะทำให้ความล้มเหลวในการตรวจจับข้อบกพร่องสำคัญถูกกลบด้วยค่าเฉลี่ย ตัวชี้วัดหลักต้องแยกตามชนิดข้อบกพร่อง ความรุนแรง รูปแบบรอยเชื่อม และพื้นผิวที่ถ่ายภาพ โดยนับจำนวนข้อบกพร่องที่พลาดและจำนวนข้อบกพร่องที่ประเมินได้พร้อมกัน พร้อมนับจำนวนชิ้นงานดีที่ส่งไปยัง NG หรือ REVIEW และจำนวนชิ้นงานดีที่ประเมินด้วย หากนับ REVIEW เป็น “ถูกต้อง” จะทำให้ภาระงานตรวจสอบซ้ำของคนหายไป ต้องแสดงจำนวนชิ้นงานใน 3 เส้นทางนี้อย่างชัดเจน
| ตัวชี้วัด | ตัวเศษและตัวส่วน | ความหมายในการตรวจสอบหน้างาน |
|---|---|---|
| อัตราการพลาด (Miss rate) | จำนวนชิ้นงานไม่ผ่านที่ปล่อยผ่าน ÷ จำนวนชิ้นงานไม่ผ่านที่ประเมิน | ความเสี่ยงที่ลูกค้าจะได้รับของเสีย |
| อัตราการตรวจจับเกิน (False positive rate) | จำนวนชิ้นงานผ่านที่ส่งไป NG หรือ REVIEW ÷ จำนวนชิ้นงานผ่านที่ประเมิน | ผลกระทบต่อแรงงานตรวจสอบซ้ำและอัตราผลิตได้ |
| อัตราการล้มเหลวในการถ่ายภาพ | จำนวนภาพที่ไม่สามารถตัดสินได้ ÷ จำนวนภาพที่ต้องถ่าย | ความเสถียรของระบบแสงและทริกเกอร์ |
| อัตราการขาดการติดตาม | จำนวนข้อมูลที่ไม่สามารถเชื่อมโยง ID, ภาพ, ผลลัพธ์ได้ ÷ จำนวนชิ้นงานที่ประเมิน | ใช้เป็นบันทึกคุณภาพได้หรือไม่ |
| เวลาตอบสนอง | เวลาจากทริกเกอร์ถึงรับข้อมูลใน PLC | สามารถแยกชิ้นงานได้ทันในรอบการผลิตหรือไม่ |
เกณฑ์รับงานต้องพิจารณาจากข้อกำหนดลูกค้า ของเสียที่หลุดจากการตรวจสอบเดิม ความรุนแรงของข้อบกพร่อง ความสามารถตรวจสอบซ้ำ และความไม่แน่นอนทางสถิติ เช่น หากมีชิ้นงานไม่ผ่านน้อย ไม่สามารถอ้างว่า “พลาดเป็นศูนย์ แปลว่าความแม่นยำ 99.9%” ได้ ค่า “ศูนย์” เป็นเพียงค่าที่สังเกตได้ ไม่ใช่การยืนยันว่าทดสอบข้อบกพร่องหายากครบถ้วน ต้องเตรียมตัวอย่างเพิ่มเติม ชิ้นงานทดสอบจำลอง วิธีตรวจสอบอิสระ หรือการตรวจสอบซ้ำด้วยคน หากจะทำสัญญาระดับความเชื่อมั่นทางสถิติ ต้องออกแบบจำนวนตัวอย่างร่วมกับฝ่ายคุณภาพและสถิติ
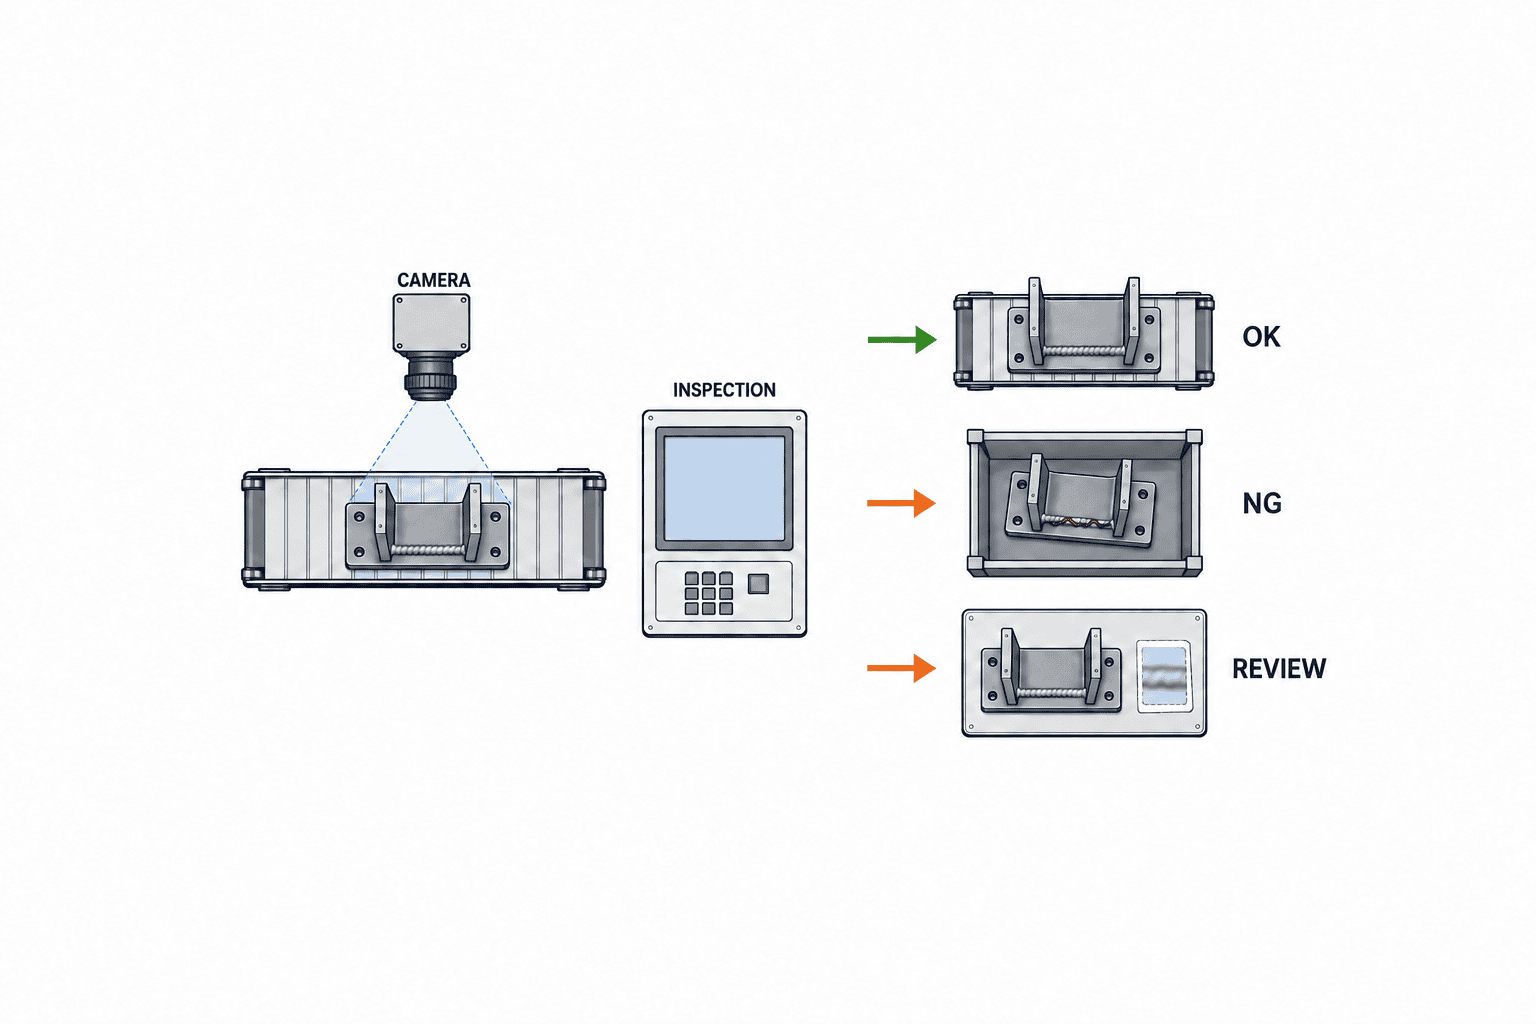
ใน RFP ต้องแนบตารางตัดสิน เซลล์ถ่ายภาพ และสิทธิข้อมูลทีละแผ่น
หากส่งแค่คำขอ “อยากตรวจสอบรอยเชื่อมด้วย AI” จะได้ข้อเสนอที่เปรียบเทียบไม่ได้ระหว่างบริษัทที่ขายกล้องพร้อมแสง กับบริษัทที่สร้างบันทึกคุณภาพครบถ้วน ต้องแยกเนื้อหา RFP กับเอกสารแนบท้าย ตารางตัดสินต้องระบุ กลุ่มผลิตภัณฑ์ วัสดุ รอยเชื่อม พื้นผิวที่ตรวจสอบ ข้อบกพร่องที่ตรวจจับได้ มาตรฐานและเวอร์ชันที่อ้างอิง หมายเลขแบบ Drawing ระดับคุณภาพ ผู้ตัดสิน และเงื่อนไข REVIEW คำศัพท์ข้อบกพร่องอย่างเป็นทางการให้ตรวจสอบกับ ISO 6520-1:2007 และแนบตารางเทียบกับคำเรียกในไซต์งาน หากใช้แค่คำเรียกทั่วไป อาจเกิดความสับสนระหว่างแผนกต่าง ๆ
แผนผังเซลล์ต้องแสดงทิศทางการขนส่ง การยึดชิ้นงาน ทิศทางกล้อง แสง เซนเซอร์ทริกเกอร์ เอนโค้ดเดอร์ สัญญาณ PLC ตำแหน่งทิ้งชิ้นงานไม่ผ่าน และขอบเขตปุ่มหยุดฉุกเฉิน แยกเวลารอบการผลิตเป็นช่วงถ่ายภาพ ส่งข้อมูล ประมวลผล ตัดสิน และตอบสนอง PLC เวลาประมวลผล AI อย่างเดียวสั้นไม่พอ หากสัญญาณไม่ถึงก่อนชิ้นงานถึงตำแหน่งทิ้ง ระบบก็ไม่ทำงานได้ ฝ่ายคุณภาพต้องกำหนดว่าเมื่อเกิดความผิดพลาดจะให้ผ่านอัตโนมัติ หยุดสายการผลิต หรือส่งรีวิว และระบุในสเปค I/O
สัญญาข้อมูลต้องระบุเจ้าของสิทธิ์และสิทธิการเข้าถึงของภาพดิบ ภาพตัดสิน ป้ายกำกับ โมเดล เกณฑ์ ค่าพารามิเตอร์ และบันทึก รวมถึงสถานที่เก็บ ระยะเวลาจัดเก็บ รูปแบบการโอน หากใช้คลาวด์ ต้องระบุการส่งข้อมูล การทำงานเมื่อขาดเครือข่าย การเก็บข้อมูลข้ามประเทศ และการจัดการภาพลูกค้า สิทธิ์ในการฝึกโมเดลใหม่ การนำข้อมูลออกเมื่อเปลี่ยนผู้ขาย การอัปเดตความปลอดภัย และการเชื่อมต่อระยะไกลตอนบำรุงรักษาต้องกำหนดก่อนเสนอราคา อย่าเปรียบเทียบแค่ราคาครั้งแรก ต้องให้เสนอค่าใช้จ่ายรวมตลอดอายุการใช้งาน เช่น การเพิ่มรุ่น การเปลี่ยนเลนส์และแสง การบำรุงรักษารายปี และการประเมินซ้ำ
การเปรียบเทียบราคา ต้องใช้ชิ้นงานทดสอบและเงื่อนไขล้มเหลวเดียวกัน
สำหรับเปรียบเทียบผู้ขาย ต้องแจกจ่ายภาพตัวอย่างที่มีทั้งภาพตัวแทนที่สวยงามและกรณีขอบเขต รวมถึงชิ้นงานจริงหรือภาพที่มีความหลากหลายของชิ้นงานดี ข้อบกพร่องแต่ละประเภท กรณีที่ตัดสินไม่ตรงกัน คราบน้ำมัน สีออกไซด์ การติดตั้งซ้ำ ความคลาดเคลื่อนของอุปกรณ์ และภาพล้มเหลวในการถ่ายภาพ แยกจัดเก็บภาพที่แจกให้ผู้ขายและภาพที่ใช้ประเมินสุดท้ายที่ยังไม่เปิดเผย หากใช้ภาพที่ผู้ขายใช้ปรับแต่งโมเดลในการทดสอบรับงาน จะทำให้การเปรียบเทียบไม่มีความหมาย
ในข้อเสนอให้ระบุเงื่อนไขที่ไม่ครอบคลุม เช่น “ภาพไม่สามารถบอกข้อบกพร่องภายในได้” “ต้องใช้แท่นหมุนเพื่อถ่ายด้านหลัง” “ต้องรอให้ผิวเย็นก่อนตรวจสอบ” ข้อจำกัดเหล่านี้ไม่ใช่ข้อเสีย แต่เป็นข้อมูลที่ช่วยให้เห็นค่าใช้จ่ายที่จะเกิดขึ้นหลังติดตั้งจริง แกนการประเมินไม่ใช่แค่ประสิทธิภาพการตรวจจับ แต่รวมถึงการจัดการภาพที่ตรวจสอบไม่ได้ การบำรุงรักษาและการสอบเทียบ ความสามารถฟื้นฟูในพื้นที่ การโอนข้อมูล และขอบเขตการทดสอบซ้ำเมื่อเปลี่ยนแปลงระบบ หากใช้ในโรงงานไทย ต้องเปรียบเทียบว่าใครจะรับผิดชอบฟื้นฟูอุปกรณ์และใช้เวลานานเท่าไร และสามารถจัดทำคู่มือภาษาไทยสำหรับพนักงานได้หรือไม่
การผลิตชิ้นงานทดสอบหรือใช้ข้อบกพร่องจำลองต้องระวัง เพราะลักษณะภายนอกที่ดูเหมือนข้อบกพร่องกับข้อบกพร่องจริงที่ไม่ผ่านอาจไม่ตรงกัน ตัวอย่างจำลองใช้ทดสอบการทำงานได้ แต่ไม่ควรนับเป็นหลักฐานประสิทธิภาพการตรวจจับข้อบกพร่องจริง ต้องระบุใน RFP หากจะจับคู่ภาพกับผลทดสอบทำลายหรือ NDT ต้องบันทึกว่าใครเป็นผู้อนุมัติค่าความจริงขั้นสุดท้าย
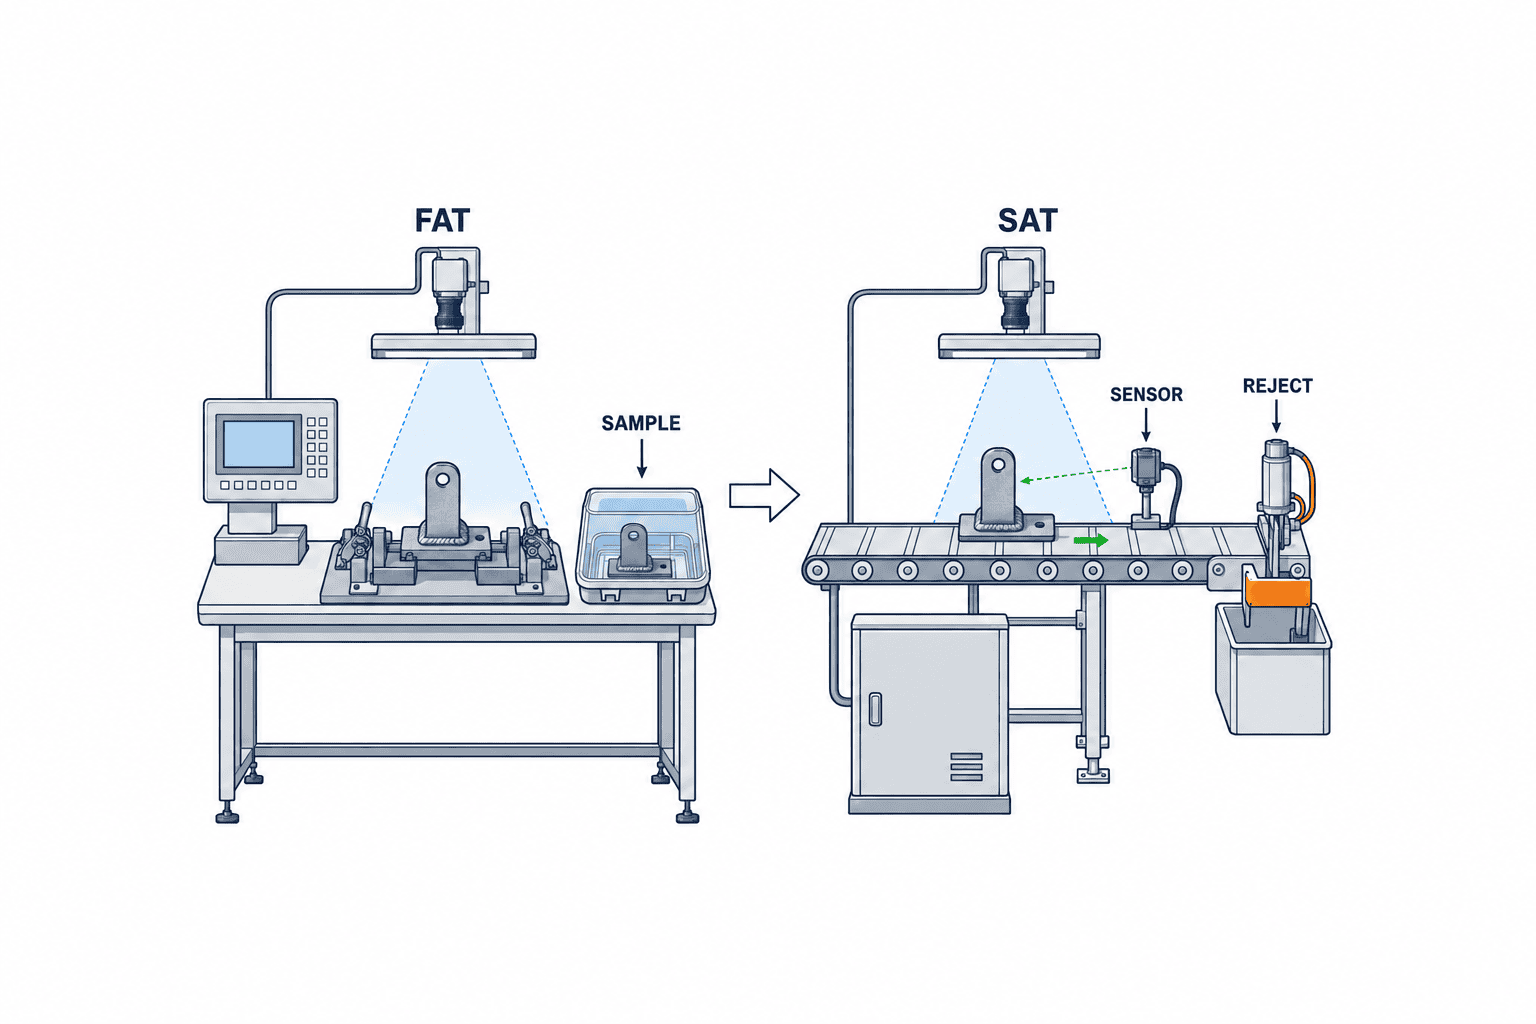
PoC ควรกะทัดรัด FAT และ SAT ตรวจสอบคำถามต่างกัน
วัตถุประสงค์ PoC คือเปิดเผยความเสี่ยงหลักเพื่อช่วยตัดสินใจรับหรือไม่รับ ต้องตรวจสอบความซ้ำได้ของการถ่ายภาพ ความชัดเจนของข้อบกพร่องที่ตรวจสอบได้ ความหลากหลายของชิ้นงานดี แนวโน้มการพลาดและตรวจจับเกิน ปริมาณงานรีวิว และเวลารอบการผลิต ผลลัพธ์ต้องไม่ใช่วิดีโอสาธิต แต่เป็นรายการตัวอย่าง เงื่อนไขการถ่ายภาพ โมเดลและเกณฑ์ ตารางความสับสน ภาพล้มเหลวและเหตุผล หากผลไม่ดี ต้องอนุญาตให้ “ปรับปรุงแล้วทดสอบใหม่” “เปรียบเทียบวิธีแสงอื่น” “เปลี่ยนรอยเชื่อมที่ตรวจสอบ” หรือ “ไม่ใช้การตรวจสอบภาพ” ได้
FAT คือการตรวจสอบก่อนส่งมอบ โดยใช้ชุดอุปกรณ์และซอฟต์แวร์ที่ตกลงกัน พร้อมชุดทดสอบที่ปิดผนึกไว้ล่วงหน้า ต้องตรวจสอบกล้อง เลนส์ แสง อุปกรณ์จับยึด ตัวจำลอง PLC สัญญาณทิ้งชิ้นงาน บันทึกสิทธิ์การเข้าถึง การสำรองข้อมูลและกู้คืน และพฤติกรรมเมื่อขาดการสื่อสาร ต้องล็อกเวอร์ชัน โมเดล ค่าพารามิเตอร์ เช็คซัม และหมายเลขอุปกรณ์ที่ผ่าน FAT และบันทึกการเปลี่ยนแปลงจนถึง SAT ห้ามจบ FAT แค่ที่ความแม่นยำของโมเดล AI
SAT คือการทดสอบในสายการผลิตจริง โดยเชื่อมโยงกับการขนส่งผลิตภัณฑ์ การสั่นสะเทือน กะทำงาน การทำความสะอาด การเปลี่ยนชุดงาน แสงแวดล้อม และเครือข่าย หากอุณหภูมิและแสงในโรงงานต่างจาก FAT ภาพของรอยเชื่อมเดียวกันจะเปลี่ยนไป ต้องบันทึกเงื่อนไขที่ยังไม่ผ่านการทดสอบและจำกัดขอบเขตการผ่าน เช่น “ผ่านสำหรับผลิตภัณฑ์ A ด้านหน้า กะกลางวัน อุปกรณ์ R2” ไม่เท่ากับ “ใช้ได้กับทุกผลิตภัณฑ์ ทุกกะ” ก่อนเปลี่ยนเป็นตรวจสอบ 100% ต้องมีช่วงทดลองเดินคู่กับการตรวจสอบด้วยคน และบันทึกความแตกต่างเพื่อฝ่ายประกันคุณภาพตัดสิน
ขั้นตอนทดสอบรับงานต้อง “ทำซ้ำโดยใครก็ได้เหมือนกัน”
เอกสารขั้นตอนทดสอบรับงานต้องระบุผลิตภัณฑ์ รอยเชื่อม เวอร์ชัน อุปกรณ์ที่ใช้ สูตรถ่ายภาพ ขอบเขตสภาพแวดล้อมที่ยอมรับได้ เกณฑ์ตัดสิน วิธีปิดผนึกชุดทดสอบ และผู้รับผิดชอบ เตรียมตัวอย่างดี ตัวอย่างไม่ผ่าน และภาพล้มเหลวพร้อมรหัสล่วงหน้า และสุ่มลำดับการทดสอบ ห้ามให้ผู้ขายปรับเกณฑ์หลังดูภาพ ต้องบันทึกการตั้งค่าตั้งแต่เริ่ม หากต้องปรับ ต้องทำเป็นเวอร์ชันใหม่และทดสอบแยก ไม่เขียนทับผลเดิม
บันทึกข้อมูลแต่ละรายการ เช่น รหัสภาพ รหัสชิ้นงาน ตำแหน่งรอยเชื่อม เหตุผลการตัดสิน คะแนน AI ผลลัพธ์ OK/NG/REVIEW เวลารับข้อมูล PLC ผลลัพธ์การทิ้ง และผลการตรวจสอบซ้ำ แยกตารางนับจำนวนข้อบกพร่องแต่ละประเภท ห้ามตัดสินด้วยค่าเฉลี่ยความแม่นยำเพียงค่าเดียว รวมถึงกรณีถ่ายภาพไม่ได้ ใช้สูตรผิด โหลดโมเดลล้มเหลว พื้นที่เก็บข้อมูลเต็ม สื่อสารขัดข้อง และไฟฟ้าดับ ต้องรวมไว้ในกรณีทดสอบ ความปลอดภัยของเครื่องจักรและการตัดสินคุณภาพต้องแยกความรับผิดชอบ ห้ามใช้ผล AI คุณภาพแทนการตรวจสอบความปลอดภัยเครื่องจักร
เมื่อไม่ผ่าน ต้องแยกสาเหตุระหว่างความผิดพลาดของอุปกรณ์ เงื่อนไขการถ่ายภาพ ความขัดแย้งของป้ายกำกับ ความแตกต่างในการตีความมาตรฐาน และข้อจำกัดของโมเดล หากบันทึกแค่ “AI ตัดสินผิด” โดยไม่เก็บภาพและชิ้นงานจริง จะไม่สามารถปรับปรุงได้ ต้องตกลงกันเรื่องข้อมูลที่จะใช้ทดสอบซ้ำ ขอบเขตการแก้ไข ผู้รับผิดชอบ และกำหนดส่งมอบ เอกสารทดสอบรับงานต้องละเอียดพอให้ผู้ตรวจสอบคนอื่นทำซ้ำได้ เพื่อรองรับการเปลี่ยนผู้ขายหรืออัปเดตโมเดล
การจัดการเปลี่ยนแปลงหลังติดตั้ง: ให้สงสัยเงื่อนไขการถ่ายภาพก่อนโมเดล
ประสิทธิภาพลดลงหลังติดตั้งไม่ได้หมายความว่าโมเดลล้าสมัยเสมอไป อาจเกิดจากเลนส์สกปรก แสงเสื่อมสภาพ อุปกรณ์จับยึดสึกหรอ การเปลี่ยนแปลงผิววัสดุ เงื่อนไขการเชื่อมเปลี่ยน ตำแหน่งกล้องเคลื่อน ต้องตรวจสอบทุกวันด้วยการถ่ายภาพชิ้นงานมาตรฐาน ตรวจสอบแสงและโฟกัส ซิงโครไนซ์เวลา และทดสอบการทิ้งชิ้นงานไม่ผ่าน ตรวจสอบอัตราการรีวิวและล้มเหลวในการถ่ายภาพแยกตามรุ่นและกะ หากพบความเปลี่ยนแปลงกะทันหันให้ตรวจสอบชิ้นงานและอุปกรณ์
อย่ารวมการเปลี่ยนแปลงเกณฑ์ การเปลี่ยนสูตร การฝึกซ้ำ หรือการเปลี่ยนกล้องเป็น “การปรับจูน” เดียวกัน ต้องกำหนดขอบเขตผลกระทบต่อรอยเชื่อมและประเภทข้อบกพร่องแต่ละรายการ รวมถึงขอบเขตการทดสอบรับงานซ้ำ กำหนดผู้อนุมัติและวิธีย้อนกลับเวอร์ชันเดิม เมื่อเพิ่มข้อมูลไม่ผ่านในชุดฝึก ต้องตรวจสอบว่าการตัดสินของคนถูกต้องและไม่มีการเปลี่ยนแปลงหลังส่งมอบ หาก AI เรียนรู้ป้ายกำกับผิดโดยอัตโนมัติ อาจทำให้ข้อบกพร่องถูกตัดสินเป็นปกติได้ NIST MEASURE Playbook ก็ครอบคลุมการตรวจสอบและประเมินซ้ำตามการเปลี่ยนแปลงข้อมูล
เพื่อเตรียมตรวจสอบ ต้องเก็บภาพดิบ ผลลัพธ์ โมเดล เกณฑ์ สูตร เวอร์ชัน รหัสผลิตภัณฑ์ เวลา ตรวจสอบโดยผู้ปฏิบัติงาน และการแก้ไขขั้นสุดท้ายให้ค้นหาได้ ระยะเวลาจัดเก็บต้องสอดคล้องกับสัญญาลูกค้าและข้อกำหนดคุณภาพภายใน หากไม่มีข้อมูลติดตาม “จำนวนชิ้นงานผ่าน” จะไม่สามารถใช้ตรวจสอบเมื่อเกิดข้อร้องเรียนได้ การประเมินผลตอบแทนการลงทุนระบบอัตโนมัติในการตรวจสอบต้องรวมเวลาพนักงานตรวจสอบซ้ำ การทิ้งผิด การเปลี่ยนชุดงาน การบำรุงรักษา และการจัดเก็บข้อมูลด้วย
FAT/SATは欠陥と現場条件を層別し、見逃し時の処置も試験する
หากกำหนดตัวอย่างสำหรับการทดสอบรับสินค้าเพียงแค่ “สินค้าดี 100 ชิ้น และสินค้าชำรุด 100 ชิ้น” อาจเกิดกรณีที่มีการเชื่อมต่อที่ยากหรือมีข้อบ่งชี้บนพื้นผิวที่รุนแรงเพียงเล็กน้อยเท่านั้น ตารางการทดสอบจะถูกจัดชั้นตามกลุ่มผลิตภัณฑ์ รูปแบบการเชื่อม ความหนาของแผ่น วิธีการเชื่อม ด้านหน้าและด้านหลัง จุดเริ่มต้น จุดคงที่ และจุดสิ้นสุดของบีด รวมถึงตัวเลือกข้อบกพร่องและระดับความรุนแรง ในแต่ละชั้นจะบันทึกจำนวนชิ้นงานจริงที่เตรียมไว้ หลักฐานของค่าความจริง ความเป็นไปได้ในการถ่ายภาพ ผลลัพธ์ OK/NG/REVIEW และหากไม่มีตัวอย่างในชั้นนั้น จะเว้นว่างไว้และแสดงสถานะว่า “ยังไม่ได้ตรวจสอบ” ไม่ควรใส่ชั้นที่ไม่มีการพลาดเลยและชั้นที่ยังไม่ได้ทดสอบไว้ในช่องผ่านเดียวกัน เพื่อไม่ให้สัดส่วนตัวอย่างจำนวนน้อยดูเหมือนความมั่นใจสูง จึงแสดงทั้งอัตราส่วนและจำนวนชิ้นงานจริงควบคู่กันไป
ใน FAT จะถอดและติดตั้งชิ้นทดสอบเดียวกันซ้ำ ๆ เพื่อถ่ายภาพ ทดสอบการคืนค่าการตั้งค่าแสง การเปลี่ยนสูตร และการตรวจสอบชิ้นงานมาตรฐานหลังจากเปลี่ยนกล้อง ใน SAT จะแบ่งชั้นตามกะกลางวันและกลางคืน ความเร็วต่ำและความเร็วที่กำหนด การเปลี่ยนชิ้นส่วนจับยึดก่อนและหลัง การทำความสะอาดทันทีและสภาพที่มีคราบสกปรก รวมถึงการสั่นสะเทือนจากการขนส่งตามปกติในขอบเขตที่เป็นไปได้ หากไม่สามารถครอบคลุมเงื่อนไขทั้งหมดในหนึ่งวันได้ จะบันทึกช่วงการทำงานที่ทดสอบแล้ว เงื่อนไขที่ยังไม่ได้ทดสอบ และกำหนดการทดสอบเพิ่มเติมแยกไว้ในบันทึกการรับสินค้า ตัวเลขที่ตรวจสอบใน PoC หรือ FAT จะไม่ถูกนำมาใช้โดยตรงเป็นผลการทดสอบ SAT ณ สถานที่จริง จะกำหนดขอบเขตการผ่านจากข้อมูลในสถานที่จริงเท่านั้น และชิ้นงานที่อยู่นอกขอบเขตจะถูกส่งไปตรวจสอบโดยมนุษย์
การจัดการเมื่อพบการพลาดในระหว่างการทดสอบจะถูกกำหนดแยกจากตารางประสิทธิภาพ ชิ้นงานที่เกี่ยวข้องและล็อตที่มีเงื่อนไขเดียวกันตั้งแต่ครั้งสุดท้ายที่ยืนยันปกติจะถูกกักแยกชั่วคราว ฝ่ายประกันคุณภาพจะกำหนดขอบเขตการตรวจสอบซ้ำ ผู้ขายจะส่งภาพ คะแนน รุ่นของโมเดล สภาพการถ่ายภาพ และบันทึกการส่งออก PLC เพื่อช่วยแยกสาเหตุ ผู้รับผิดชอบสายการผลิตจะปฏิบัติตามขั้นตอนการหยุดและเริ่มต้นอุปกรณ์ ฝ่ายประกันคุณภาพจะตัดสินใจว่าสินค้าจะจัดส่งได้หรือไม่ ห้ามให้สินค้าที่ถูกกักแยกผ่านโดยอัตโนมัติด้วยการปรับปรุงโมเดลของผู้ขายเพียงอย่างเดียว หลังการแก้ไขจะต้องใช้ตัวอย่างอิสระเพิ่มเติมพร้อมกับกรณีความล้มเหลวเดิมเพื่อตรวจสอบซ้ำว่าประสิทธิภาพในคลาสข้อบกพร่องอื่น ๆ ไม่เสื่อมลงหรือไม่
กำหนด “สมุดบันทึกการดำเนินงานตรวจสอบ” ที่ต้องส่งมอบหลังรับสินค้าใน RFP
แม้ว่าจะได้รับไฟล์โมเดล AI ในตอนส่งมอบเพียงอย่างเดียว โรงงานก็ไม่สามารถรักษากระบวนการตรวจสอบได้ สมุดบันทึกการดำเนินงานจะรวบรวมขอบเขตการใช้งานตามผลิตภัณฑ์และข้อต่อ สูตรการถ่ายภาพ การตั้งค่าแสงและกล้อง ชิ้นงานมาตรฐานที่ใช้ในการสอบเทียบ ตารางการตัดสินล่าสุด รุ่นของโมเดลและค่าขีดจำกัด ผู้อนุมัติ บันทึกต้นฉบับของ FAT/SAT เงื่อนไขที่ยังไม่ได้ตรวจสอบ ข้อผิดพลาดที่ทราบแล้ว และรอบการตรวจสอบประจำ นอกจากนี้ยังต้องมีขั้นตอนการทำงานที่สามารถตัดสินใจได้ว่า “ถ้าเป็นคราบสกปรกนี้ให้ทำความสะอาด” หรือ “ถ้าเกิดการเลื่อนตำแหน่งนี้ให้หยุดงาน” พร้อมภาพประกอบ คู่มือที่เป็นเพียงภาษาที่พนักงานกะเปลี่ยนเวรในพื้นที่อ่านไม่ออก จะไม่สามารถเปลี่ยนไปใช้ REVIEW ที่ถูกต้องเมื่อเกิดความผิดปกติได้ จึงต้องยืนยันใน SAT ว่าหน้าจอแสดงผลและคู่มือมีความสอดคล้องกันในภาษาไทยและภาษากลางที่ใช้ในโรงงาน
การแบ่งความรับผิดชอบในสมุดบันทึกยังเป็นเงื่อนไขในสัญญาด้วย ฝ่ายประกันคุณภาพจะอนุมัติเกณฑ์การตัดสินและการเปลี่ยนแปลงที่ยอมรับได้ ฝ่ายเทคนิคการผลิตจะรักษาสภาพของอุปกรณ์จับยึดและระบบแสง-กล้อง ฝ่าย IT/OT จะดูแลการซิงโครไนซ์เวลา เครือข่าย ที่เก็บข้อมูล และสิทธิ์การเข้าถึง ผู้ขายจะระบุขอบเขตการบำรุงรักษา ช่องทางการติดต่อเมื่อเกิดปัญหา และขั้นตอนการตรวจสอบซ้ำหลังการกู้คืน เมื่อมีการลงทะเบียนชนิดสินค้าใหม่ จะไม่ใช้วิธีแค่ “เพิ่มภาพถ่ายไม่กี่ภาพแล้วฝึกสอนโมเดล” แต่จะเพิ่มข้อมูลข้อต่อ พื้นผิว ประเภทข้อบกพร่อง และเงื่อนไขกระบวนการลงในสมุดบันทึก พร้อมทำการทดสอบรับสินค้าที่ได้รับผลกระทบซ้ำอีกครั้ง นอกจากนี้ยังต้องตรวจสอบว่า การอัปเดตโมเดลจะไม่ทำให้การตัดสินสินค้ารุ่นเก่าลดลงหรือไม่ การกำหนดขั้นตอนการย้อนกลับไปใช้รุ่นเก่าและการจัดการตรวจสอบด้วยมือในช่วงเวลานั้นล่วงหน้าจะช่วยให้การอัปเดตไม่กลายเป็นความเสี่ยงด้านคุณภาพที่สูง
ประวัติการตรวจสอบยังใช้ในการจัดการข้อร้องเรียนด้วย เมื่อได้รับข้อชี้แจงจากลูกค้าเกี่ยวกับล็อตเฉพาะ จะต้องสามารถติดตามรหัสงาน รหัสข้อต่อ ภาพต้นฉบับ รุ่นการตัดสิน การตัดสินของ REVIEW และประวัติการตรวจสอบอุปกรณ์ในช่วงเวลานั้นได้ หากพึ่งพาเวลาเพียงอย่างเดียวในการดึงข้อมูล อาจเกิดความผิดพลาดจากความแตกต่างของนาฬิกา PLC กับ PC จึงควรออกแบบให้ค้นหาด้วยทั้งรหัสและเวลา และเฝ้าระวังการเกิดข้อมูลบันทึกที่ขาดหายเป็นตัวชี้วัดการดำเนินงาน ข้อกำหนดเหล่านี้เป็นข้อกำหนดบันทึกคุณภาพที่แยกจากประสิทธิภาพของโมเดล AI และการระบุใน RFP ตั้งแต่เริ่มต้นจะมั่นใจได้มากกว่าการเพิ่มภายหลัง
เช็กลิสต์ก่อนสั่งซื้อสำหรับโรงงานในไทย
ในการประชุมสั่งซื้อ ควรตอบคำถามต่อไปนี้เป็นลายลักษณ์อักษร:
- กำหนดเวอร์ชันและลำดับความสำคัญของสัญญา แบบ Drawing และมาตรฐานที่ใช้แล้วหรือยัง
- แยกข้อบกพร่องที่เห็นด้วยภาพกับข้อบกพร่องที่ต้องใช้ NDT หรือทดสอบอื่นหรือยัง
- จำกัดผลิตภัณฑ์ รอยเชื่อม พื้นผิวถ่ายภาพ และกะทำงานหรือยัง
- กำหนดผลลัพธ์ OK/NG/REVIEW และพฤติกรรมเมื่อหยุดระบบหรือยัง
- ทดสอบแสงและกล้องกับงานจริงแล้วหรือยัง
- แยกตัวอย่างสำหรับฝึกและประเมินสุดท้ายหรือยัง
- กำหนดตัวตั้งและตัวหารสำหรับการนับการพลาดและตรวจจับเกินหรือยัง
- ระบุเงื่อนไขที่ตรวจสอบใน FAT และ SAT แยกกันหรือยัง
- กำหนดสิทธิ์การโอนข้อมูล โมเดล และบันทึก รวมถึงการบำรุงรักษาหรือยัง
- กำหนดผู้รับผิดชอบฟื้นฟูในไทยและภาษาที่ใช้ในคู่มือหรือยัง
แม้จะขาดคำตอบข้อใดข้อหนึ่ง ก็สามารถถ่ายภาพและทดสอบได้ แต่ AI ไม่สามารถเติมเต็มความไม่ชัดเจนในสัญญา การรับงาน และการใช้งานได้ การเริ่มต้นด้วยการทดสอบแสงขนาดเล็ก สร้างตารางเทียบงานจริงกับมาตรฐาน ปิดผนึกชุดประเมิน และดำเนินการตามเงื่อนไขรับงานที่ตกลงกัน จะช่วยลดความล่าช้าในการนำระบบมาใช้ การออกตัวด้วยการอ้างอิงอัตราการตรวจจับสูงก่อน อาจไม่มีคุณค่าต่อฝ่ายคุณภาพเท่ากับการออกแบบระบบที่หยุดงานเมื่อถ่ายภาพไม่ได้อย่างถูกต้อง
คำถามที่พบบ่อย
การตรวจสอบภาพรอยเชื่อมสามารถตรวจจับข้อบกพร่องภายในได้หรือไม่?
ภาพจากกล้องผิวหน้าปกติไม่สามารถตรวจสอบการไม่หลอมรวมหรือรูพรุนภายในโดยตรงได้ อาจมีความสัมพันธ์ระหว่างสัญญาณบนผิวกับสภาพภายใน แต่ต้องตรวจสอบอย่างอิสระในผลิตภัณฑ์เฉพาะก่อนจึงจะใช้แทนการตรวจสอบภายในได้ การเลือก NDT ที่เหมาะสมต้องเป็นไปตามมาตรฐานและแผนคุณภาพ ใน RFP ของ AI ต้องระบุข้อจำกัดนี้และการส่งต่อไปยังขั้นตอนอื่นอย่างชัดเจน
“ความแม่นยำ 99%” ของ AI ตรวจจับข้อบกพร่องรอยเชื่อมถือเป็นเกณฑ์รับงานได้หรือไม่?
หากไม่กำหนดตัวตั้งตัวหาร ชนิดข้อบกพร่อง ความรุนแรง ความหลากหลายของชิ้นงานดี และการจัดการภาพที่ตัดสินไม่ได้ จะไม่เพียงพอสำหรับเกณฑ์รับงาน การรวมอัตราการพลาดข้อบกพร่องร้ายแรงกับอัตราการตรวจจับเกินของความแตกต่างเล็กน้อยเป็นค่าเดียวไม่สามารถประเมินความเสี่ยงคุณภาพได้ ต้องทำสัญญาร่วมกับจำนวนแต่ละคลาส ค่าความจริงที่เชื่อถือได้ ชุดทดสอบที่ปิดผนึก และวิธีจัดการรีวิว
การตรวจสอบรอยเชื่อมอัตโนมัติควรใช้แบบกฎตายตัวหรือ AI?
หากตรวจวัดขนาดและตำแหน่งได้เสถียร แบบกฎตายตัวอาจได้เปรียบด้านการอธิบายและบำรุงรักษา หากรูปร่างซับซ้อนและความหลากหลายของชิ้นงานสูง ควรพิจารณา AI อาจใช้กฎตายตัวสำหรับการจัดตำแหน่งและวัดขนาด และ AI สำหรับการตรวจสอบรูปร่างก็ได้ อย่ากำหนดชื่อเทคโนโลยีก่อน ให้เปรียบเทียบกับงานจริงภายใต้เงื่อนไขเดียวกันและตรวจสอบสาเหตุการล้มเหลวแยกตามคลาสข้อบกพร่อง
หากผ่าน FAT ในโรงงานไทยแล้ว สามารถเปลี่ยนเป็นตรวจสอบ 100% ได้ทันทีหรือไม่?
FAT เป็นการตรวจสอบสภาพอุปกรณ์ก่อนส่งมอบ การสั่นสะเทือน แสงแวดล้อม การขนส่ง การเปลี่ยนชุดงาน กะทำงาน และการเชื่อมต่อกับระบบทิ้งชิ้นงานต้องตรวจสอบใน SAT ต้องกำหนดขอบเขตการผ่าน SAT ช่วงทดลองเดินคู่ และการตรวจสอบซ้ำด้วยคนก่อนเปลี่ยนเป็นตรวจสอบ 100% หากเพิ่มรุ่นหรือรอยเชื่อม ต้องประเมินซ้ำในขอบเขตนั้น
สรุป
การควบคุมคุณภาพรอยเชื่อมด้วย AI สิ่งแรกที่ต้องกำหนดคือมาตรฐานที่ใช้ เกณฑ์รับงานตามสัญญา ขอบเขตที่เห็นด้วยภาพ ข้อบกพร่องภายในที่ไม่ครอบคลุม และการจัดการผลลัพธ์ OK/NG/REVIEW ใน RFP ต้องใช้ชิ้นงานจริงและกรณีขอบเขตเป็นเงื่อนไขร่วม ตรวจสอบโครงสร้างและข้อมูลที่ปิดผนึกใน FAT และตรวจสอบการขนส่ง สภาพแวดล้อม และพฤติกรรมเมื่อหยุดระบบใน SAT หากนับการพลาด การตรวจจับเกิน การล้มเหลวในการถ่ายภาพ และการขาดการติดตามแยกกัน จะทำให้ฝ่ายรับผิดชอบคุณภาพอธิบายความพร้อมใช้งานได้
TOMAS TECH พร้อมให้คำปรึกษาตั้งแต่การแยกรอยเชื่อม การออกแบบเซลล์ถ่ายภาพ การจัดทำ RFP และตารางทดสอบรับงานสำหรับโรงงานในไทย หากมีแบบ Drawing และมาตรฐานปัจจุบัน รวมถึงเงื่อนไขชิ้นงานที่ต้องการถ่ายภาพ กรุณาแจ้งปัญหาผ่าน ติดต่อเรา ก่อน
ข้อมูลอ้างอิง
- ISO 5817:2023 — ระดับคุณภาพข้อบกพร่องรอยเชื่อม (ISO, ตรวจสอบขอบเขตและระดับ B/C/D)
- ISO 17637:2016 — การตรวจสอบด้วยสายตารอยเชื่อม (ISO, ตรวจสอบเวอร์ชันปัจจุบันและขอบเขต)
- ISO 17635:2025 — หลักการทั่วไปการทดสอบแบบไม่ทำลายรอยเชื่อมโลหะ (ISO, ตรวจสอบวิธีทดสอบและระดับรับงาน)
- ISO 6520-1:2007 — การจำแนกข้อบกพร่องทางเรขาคณิตของรอยเชื่อม (ISO Catalog, ตรวจสอบเวอร์ชันปัจจุบัน)
- AWS D1.1/D1.1M:2025-AMD1 — รหัสการเชื่อมโครงสร้างเหล็ก (AWS, ตรวจสอบขอบเขตและการนำไปใช้ตามสัญญา)
- NIST AI RMF — MEASURE (NIST, ตรวจสอบการจัดทำเอกสารชุดทดสอบ ตัวชี้วัด และเงื่อนไขการใช้งาน)
- NIST AI RMF Playbook — MEASURE (NIST, แนวคิดการตรวจสอบต่อเนื่องและประเมินซ้ำ)
*ข้อกำหนดมาตรฐานและสัญญาลูกค้าเป็นสิ่งสำคัญที่สุด ข้อมูลสรุปในลิงก์ข้างต้นไม่ใช่เอกสารแทนที่มาตรฐานจริง กรุณาตรวจสอบเวอร์ชันที่ใช้ ค่าตัดสิน และขอบเขตการตรวจสอบในแต่ละโครงการ*


