


โรงงานเคมีหรืออาหารในไทยที่ต้องการเปลี่ยนระบบเครื่องมือวัด 4–20 mA/HART ไปเป็น Ethernet-APL ไม่ควรเริ่มด้วยการสั่งซื้อเครื่องมือวัดและ field switch ก่อน ควรสำรวจว่าลูปใดควบคุมกระบวนการอยู่ ข้อมูลวินิจฉัย HART ใดถูกใช้จริง สายเคเบิลและจุดต่ออยู่ในสภาพใด พื้นที่อันตรายอยู่ตรงไหน และหยุดเครื่องได้เมื่อไร หากข้ามขั้นตอนนี้ อุปกรณ์อาจสื่อสารกันได้ที่หน้าสวิตช์ แต่ค่าและสถานะที่ DCS หรือทีมซ่อมบำรุงต้องใช้กลับไม่ครบ บทความนี้จัดทางเลือกตั้งแต่คงระบบเดิมจนถึงเปลี่ยนเป็น APL พร้อมขอบเขต RFP, PoC 90 วัน และเกณฑ์ FAT/SAT
กำหนดขอบเขตห้าด้านก่อนเลือกอุปกรณ์
คำถามแรกคือ “จะส่งข้อมูลอะไร จากเครื่องมือวัดใด ไปให้ใครใช้” ลูปที่ต้องการเพียงค่าควบคุมและทำงานเสถียรอาจยังเหมาะกับ 4–20 mA เดิม ส่วนเครื่องมือที่มีข้อมูลสุขภาพ การสอบเทียบ หรือค่ารองที่ทีมบำรุงรักษานำไปใช้ได้จริงจึงค่อยพิจารณา APL ให้เขียนขอบเขตห้าด้านในเอกสารเดียว ได้แก่ (1) เครื่องมือ สาย และ barrier เดิมเทียบกับงานใหม่ (2) spur, field switch, trunk หากมี และเครือข่ายขาขึ้น (3) โปรโตคอลและการแปลงข้อมูล (4) การรับรองพื้นที่อันตรายและผู้รับผิดชอบติดตั้ง (5) สิ่งที่จะพิสูจน์ใน FAT กับสิ่งที่ต้องพิสูจน์ที่หน้างานใน SAT ทุกด้านต้องมีผู้รับผิดชอบ แบบ หมายเลขเอกสาร และหลักฐานส่งมอบ
Ethernet-APL เป็นชั้นกายภาพ ไม่ใช่โปรโตคอลแอปพลิเคชัน
Ethernet-APL ใช้เทคโนโลยี 10BASE-T1L ของ Single Pair Ethernet และเพิ่มข้อกำหนดด้านการจ่ายไฟ สาย ขั้วต่อ โปรไฟล์พอร์ต การติดตั้ง และทางเลือกสำหรับพื้นที่อันตรายในงานกระบวนการผลิต อุปกรณ์ SPE ทั่วไปจึงไม่ได้กลายเป็น APL โดยอัตโนมัติ ส่วน HART-IP, PROFINET, OPC UA หรือ EtherNet/IP เป็นตัวเลือกการสื่อสารและข้อมูลที่อยู่เหนือชั้นกายภาพ ต้องตรวจว่าเครื่องมือวัด สวิตช์ ตัวควบคุม และซอฟต์แวร์รองรับชุดเดียวกัน คำถามที่พบบ่อยของ Ethernet-APL Alliance แยกการทดสอบความสอดคล้องของชั้นกายภาพออกจากการทดสอบโปรโตคอลระดับสูงอย่างชัดเจน
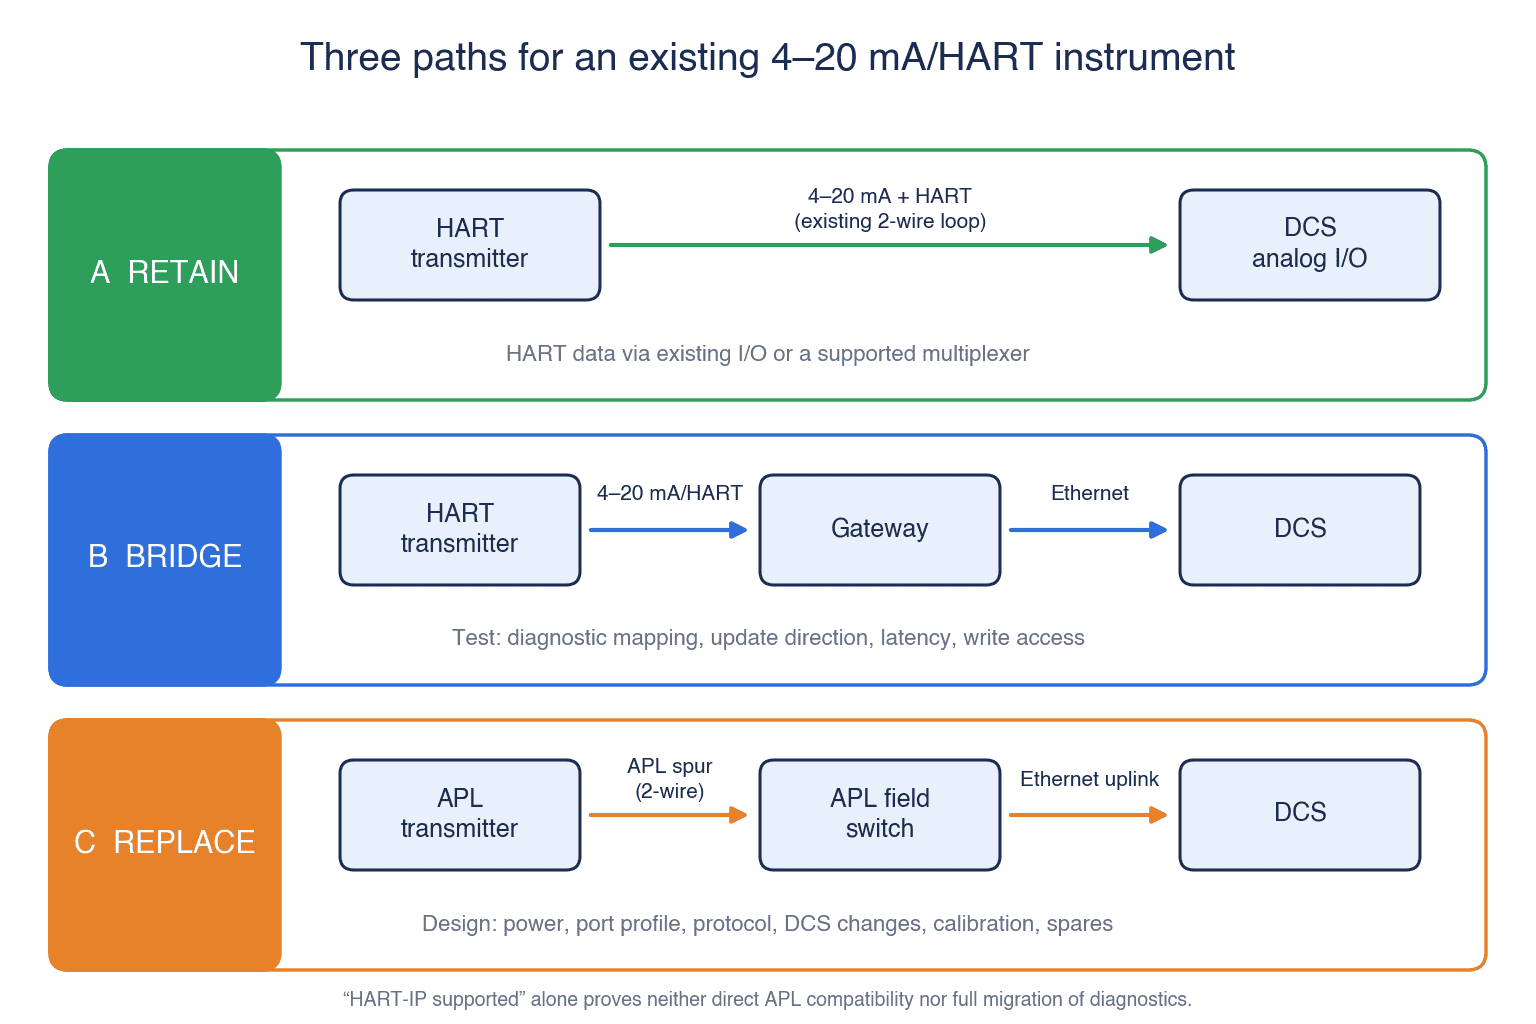
เครื่องมือวัด 4–20 mA/HART เดิมไม่สามารถต่อเข้าพอร์ต spur ของ APL แล้วกลายเป็นเครื่องมือ Ethernet-native ได้ทันที ให้เปรียบเทียบสามทางเลือก: A คงลูปเดิม แล้วอ่าน HART ผ่าน I/O หรือ multiplexer ที่รองรับ; B ใช้ gateway โดยพิสูจน์รายการข้อมูล ทิศทางการอ่าน/เขียน และความรับผิดชอบเมื่อข้อมูลหาย; C เปลี่ยนเป็นเครื่องมือ APL-native พร้อมออกแบบกำลังไฟ โปรไฟล์พอร์ต โปรโตคอล DCS การสอบเทียบ และอะไหล่ใหม่ คำว่า “รองรับ HART-IP” บนเอกสารขายเพียงอย่างเดียวไม่รับรองว่าส่งข้อมูล HART เดิมครบหรือเชื่อมกับ APL โดยตรงได้
| ทางเลือก | เหมาะเมื่อ | ความเสี่ยงที่ต้องทดสอบ | หลักฐานตัดสินใจ |
|---|---|---|---|
| คง 4–20 mA/HART | ระบบควบคุมเสถียรและใช้ข้อมูลวินิจฉัยไม่มาก | I/O เก่า สัญญาณรบกวน การเข้าถึง HART | ผลทดสอบลูปและประวัติซ่อม |
| เชื่อมผ่าน gateway | ต้องการหยุดเครื่องสั้นและเก็บข้อมูลทีละขั้น | การแปลงค่า ข้อมูลตกหล่น ผู้ดูแล gateway | ทดสอบกับรุ่นเครื่องมือจริง |
| เปลี่ยนเป็น APL | ถึงรอบเปลี่ยนเครื่องมือและมีแผนใช้ข้อมูลละเอียด | ไฟ โปรโตคอล DCS การรับรอง และ cutover | บันทึก FAT/SAT ตามแบบจริง |
การคงระบบเดิมก็ต้องตรวจคุณภาพสัญญาณ อายุอะไหล่ ความสะดวกในการอ่าน HART และภาระสอบเทียบ เพื่อใช้เป็นฐานเปรียบเทียบ Gateway ลดการแก้ไขหน้างานได้แต่เพิ่มจุดแปลงข้อมูลและสัญญาบำรุงรักษา การเปลี่ยนทั้งหมดอาจทำให้เส้นทางข้อมูลชัดขึ้น แต่ต้องคิดค่าปรับ DCS ไลเซนส์ นิยามแท็ก และทักษะพนักงานด้วย หากเกี่ยวข้องกับ SIS หรือ safety instrument ให้ดำเนินการเปลี่ยนแปลงตามวงจรความปลอดภัยเฉพาะ ไม่รวมอนุมัติไปกับ PoC ของระบบควบคุมทั่วไป ความเร็วลิงก์กายภาพอย่างเดียวไม่ได้รับประกันคุณภาพการควบคุม เพราะรอบอัปเดต ความหน่วง และพฤติกรรมเมื่อขัดข้องขึ้นอยู่กับระบบทั้งชุด
สำรวจเส้นทางสายที่ใช้งานได้จริง
ทำทะเบียนลูปที่มี tag, รุ่นเครื่องมือ ช่วงวัด หมายเลข I/O ฟังก์ชัน HART ชนิดและหน้าตัดสาย shield กล่องพักสาย ระยะจริง จุด bonding ระดับพื้นที่อันตราย และช่วงหยุดเครื่อง บันทึกภาพพร้อมค่าที่วัดเมื่อแบบไม่ตรงกับหน้างาน เส้นที่วาดอยู่บนแบบเดิมไม่ใช่หลักฐานว่าสายนั้นใช้ APL ได้
Alliance ระบุว่าสายมี shield บางชนิด รวมถึง Type A ที่เหมาะสม อาจนำกลับมาใช้ได้ แต่แนะนำให้ทดสอบก่อน สายเก่าอาจไม่ระบุคุณสมบัติที่ความถี่สูงกว่าเดิม จึงใช้ได้สั้นกว่าค่าตามแบบอุดมคติ ตรวจสภาพจุดต่อ ความต่อเนื่องของ shield ระยะและสภาพแวดล้อมตาม แนวทางวิศวกรรม APL พร้อมราคาและกำหนดเวลาสำรองสำหรับเดินสายใหม่ใน RFP
เอกสาร APL แสดงค่าสูงสุดเชิงออกแบบของ trunk ต่อช่วงได้ถึง 1,000 เมตร และ spur ถึง 200 เมตร แต่ไม่ใช่คำรับประกันสำหรับสายเดิมในโรงงาน ความยาวจริงขึ้นอยู่กับหน้าตัดสาย โหลดไฟ จำนวนอุปกรณ์ โปรไฟล์พอร์ต อุณหภูมิ และสภาพการติดตั้ง โดยเฉพาะ trunk ที่จ่ายไฟอาจสั้นกว่าค่าสูงสุด ต้องคำนวณด้วยรุ่นสินค้าที่จะซื้อ บางพื้นที่อาจเหมาะกับการเดิน Industrial Ethernet ไปใกล้ field switch มากกว่าทำ trunk ยาว
ข้อกำหนด field switch ต้องระบุรายพอร์ต
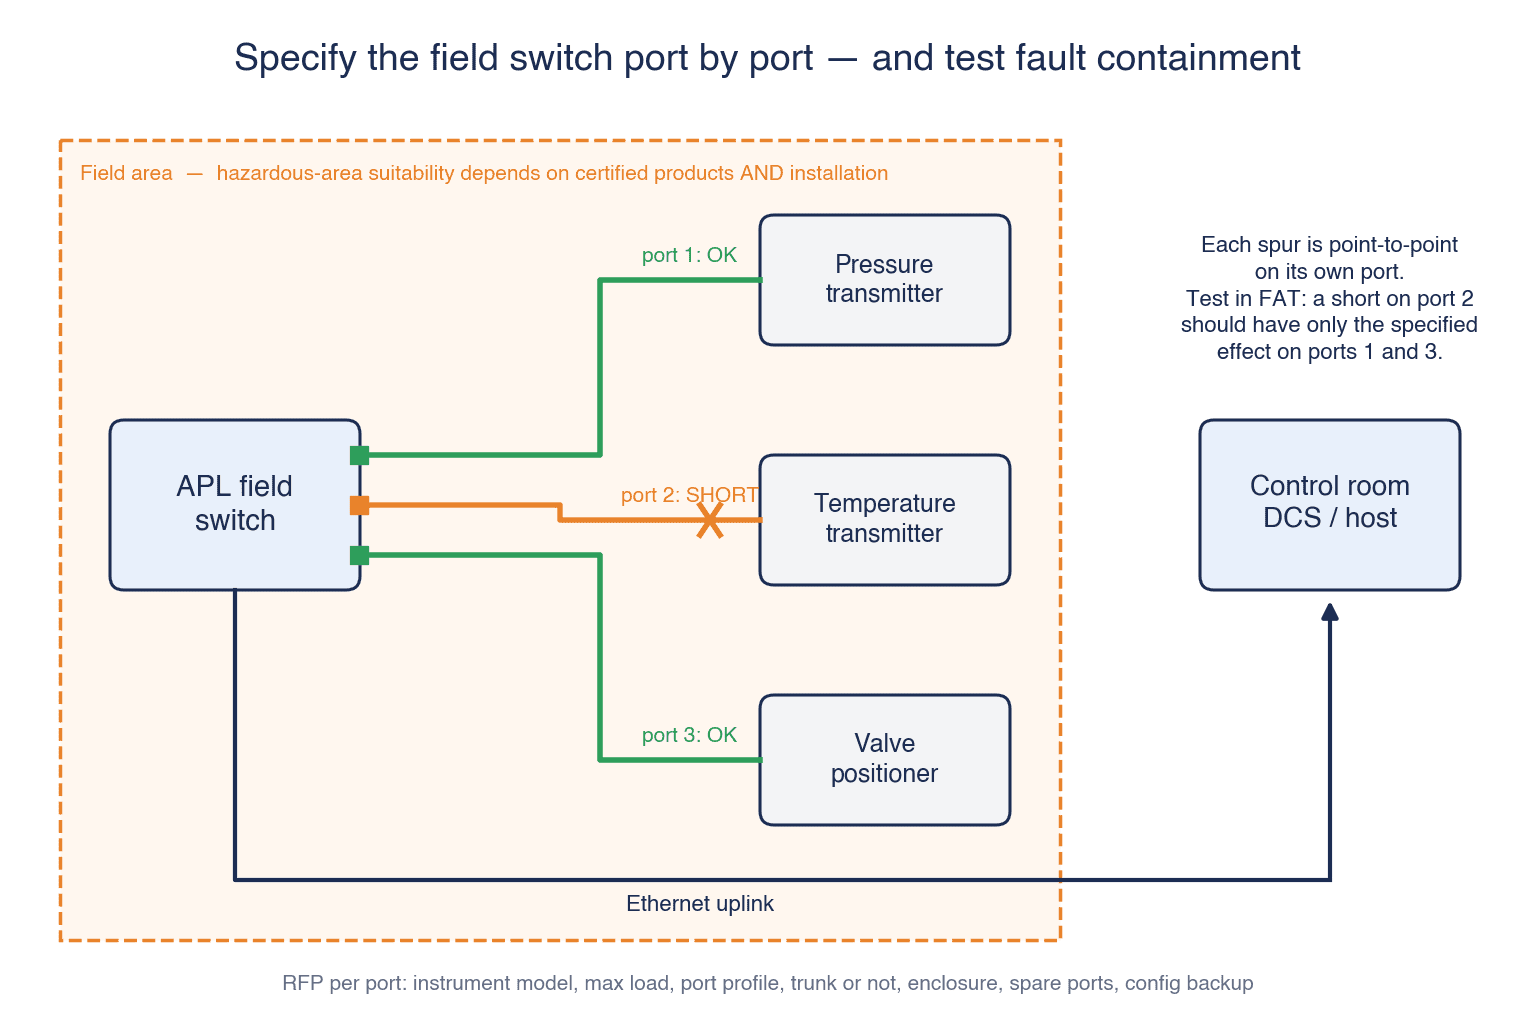
คำว่า “สวิตช์ APL 8 พอร์ต” ยังเทียบข้อเสนอไม่ได้ RFP ต้องระบุรุ่นเครื่องมือและโหลดไฟของ spur แต่ละพอร์ต โปรไฟล์พอร์ต การใช้ trunk ชนิด uplink จุดติดตั้ง อุณหภูมิ ระดับการป้องกันตู้ ขั้วต่อ และพอร์ตสำรอง สำหรับหลายยี่ห้อ ให้ขอผลความสอดคล้องทั้งชั้น APL และโปรโตคอลข้างบนของรุ่นที่จับคู่กันจริง ขอวิธีสำรองค่าคอนฟิก อัปเดต firmware อ่าน log และสิทธิ์เข้าเมนูบริหารด้วย
กำหนดพฤติกรรมเมื่อ spur หนึ่งสายลัดวงจรหรือขาด: พอร์ตอื่นและ uplink ต้องเป็นอย่างไร หลังไฟกลับมาจะฟื้นตามลำดับใด การมี redundancy ขาขึ้นไม่ได้ทำให้สาย point-to-point จาก field switch ถึงเครื่องมือวัดซ้ำซ้อน หากจุดวัดต้องทนการเสียของเครื่องมือหนึ่งตัว ต้องออกแบบเครื่องมือหรือแอปพลิเคชันสำรองแยกต่างหาก และให้ทีมหน้างานมีขั้นตอนวิเคราะห์เหตุจริง
พื้นที่อันตรายต้องตรวจการรับรองเป็นรายอุปกรณ์และงานติดตั้ง
APL มีทางเลือกสำหรับพื้นที่อันตราย รวมถึงแนวคิด intrinsically safe แบบ 2-WISE แต่ตรา APL ไม่ได้ทำให้เครื่องมือหรือสวิตช์ทุกรุ่นเข้า Zone 0/1 ได้ Alliance ระบุว่าความเหมาะสมขึ้นอยู่กับการออกแบบผลิตภัณฑ์ และอุปกรณ์ภาคสนามต้องได้รับการรับรองสำหรับสถานที่ติดตั้ง ตรวจใบรับรองของ source port และ load port เงื่อนไขสายและ segment ชนิดก๊าซหรือฝุ่น กล่องพักสาย และวิธีติดตั้ง โดยให้ผู้รับผิดชอบด้านพื้นที่อันตรายยืนยันข้อกำหนดที่ใช้กับโรงงานในไทย การทดสอบ FAT/SAT ตามบทความนี้เป็นข้อเสนอสำหรับการตรวจรับงาน ไม่ใช่การออกใบรับรอง Ex หรือทดแทนการตรวจตามกฎหมาย
การถอด barrier หรือเปลี่ยนกล่องพักสายกระทบใบอนุญาตทำงานและระยะหยุดเครื่อง โรงงานอาหารที่ไม่มีพื้นที่อันตรายยังต้องตรวจการล้าง ความชื้น สารเคมี และอุณหภูมิ อย่าสับสนระดับป้องกันสิ่งแวดล้อมกับการป้องกันการระเบิด สาย APL ต้องมีการแยกตัวนำจากกราวด์และออกแบบ bonding/shield อย่างถูกต้อง ห้ามนำแบบต่อกราวด์ของ 4–20 mA มาใช้ซ้ำโดยไม่ทบทวน การวัดสายและ bonding ที่ติดตั้งจริงเป็นงาน SAT ไม่ใช่เพียงผลทดสอบในห้อง FAT
ส่งความหมายและคุณภาพข้อมูลไปกับค่าที่วัด
การเห็น process value อย่างเดียวไม่ถือว่ารับงานได้ ระบุ tag หน่วย ช่วงวัด เวลา สถานะคุณภาพ คำเตือนอุปกรณ์ ระดับ alarm และประวัติการเปลี่ยนค่า รวมทั้งระบบใดเป็นข้อมูลต้นฉบับเมื่อส่งผ่าน DCS, historian, ระบบบำรุงรักษา และ MES ตาราง mapping ต้องมีรุ่นเอกสารและผู้ดูแล เมื่อ gateway แปลงรหัสวินิจฉัย HART ต้องทดสอบต้นทางเทียบปลายทาง รหัสที่แปลงไม่ได้ควรแสดงว่าไม่มีข้อมูล ไม่ใช่กลายเป็น “ปกติ”
สำหรับการควบคุม ให้กำหนดว่าเมื่อค่าค้างหรือสื่อสารขาด จะคงค่าล่าสุด ตั้ง quality เป็น bad แจ้ง alarm หรือดำเนินการปลอดภัยอย่างไร วิศวกรควบคุมต้องกำหนดเวลาที่ยอมรับได้แยกตามลูป ไม่ควรใช้ตัวเลขกลางจากบทความ ทดสอบเวลาของทุกระบบ ลำดับเหตุการณ์ การหยุดตามแผน และการกลับมาทำงาน หากเชื่อมค่ากระบวนการกับล็อตสินค้า ต้องเก็บเวลาและสถานะคุณภาพพอให้ย้อนดูได้ว่าค่าใดเกี่ยวข้องกับเหตุการณ์ผลิตใด
อ่าน คู่มือย้ายและรับรอง OPC UA 1.05 เพื่อวางขอบเขตข้อมูลขาขึ้น และ คู่มือ RFP ความปลอดภัย OT สำหรับรายการทราฟฟิก สิทธิ์ซ่อมบำรุง log และการกู้คืน จากนั้นทดสอบเส้นทางจริงตั้งแต่เครื่องมือถึงแอปพลิเคชันปลายทาง
PoC 90 วันเพื่ออนุมัติหรือหยุดการลงทุน
เก้าสิบวันเป็นกรอบตัวอย่างสำหรับตัดสินใจ ไม่ใช่สัญญาว่าจะเปลี่ยนทั้งโรงงาน เลือกหนึ่งบริเวณหรือหนึ่งกล่องพักสายที่มีเครื่องมือหลายรุ่นในจำนวนพอเหมาะ หลีกเลี่ยง SIS ใน PoC ของระบบทั่วไป โรงงานเคมีควรเลือกจุดวัด non-SIS ที่มีช่วงหยุดได้รับอนุมัติ โรงงานอาหารอาจเลือกถังหรือจุดบรรจุที่ทราบข้อกำหนดการล้างชัดเจน หากเลือกมากเกินไป จะปะปนปัญหาสาย DCS และงานบำรุงรักษา แต่หากเลือกเพียงแท็กง่าย ๆ เดียว จะไม่เห็นปัญหาความเข้ากันและการแยกเหตุขัดข้อง
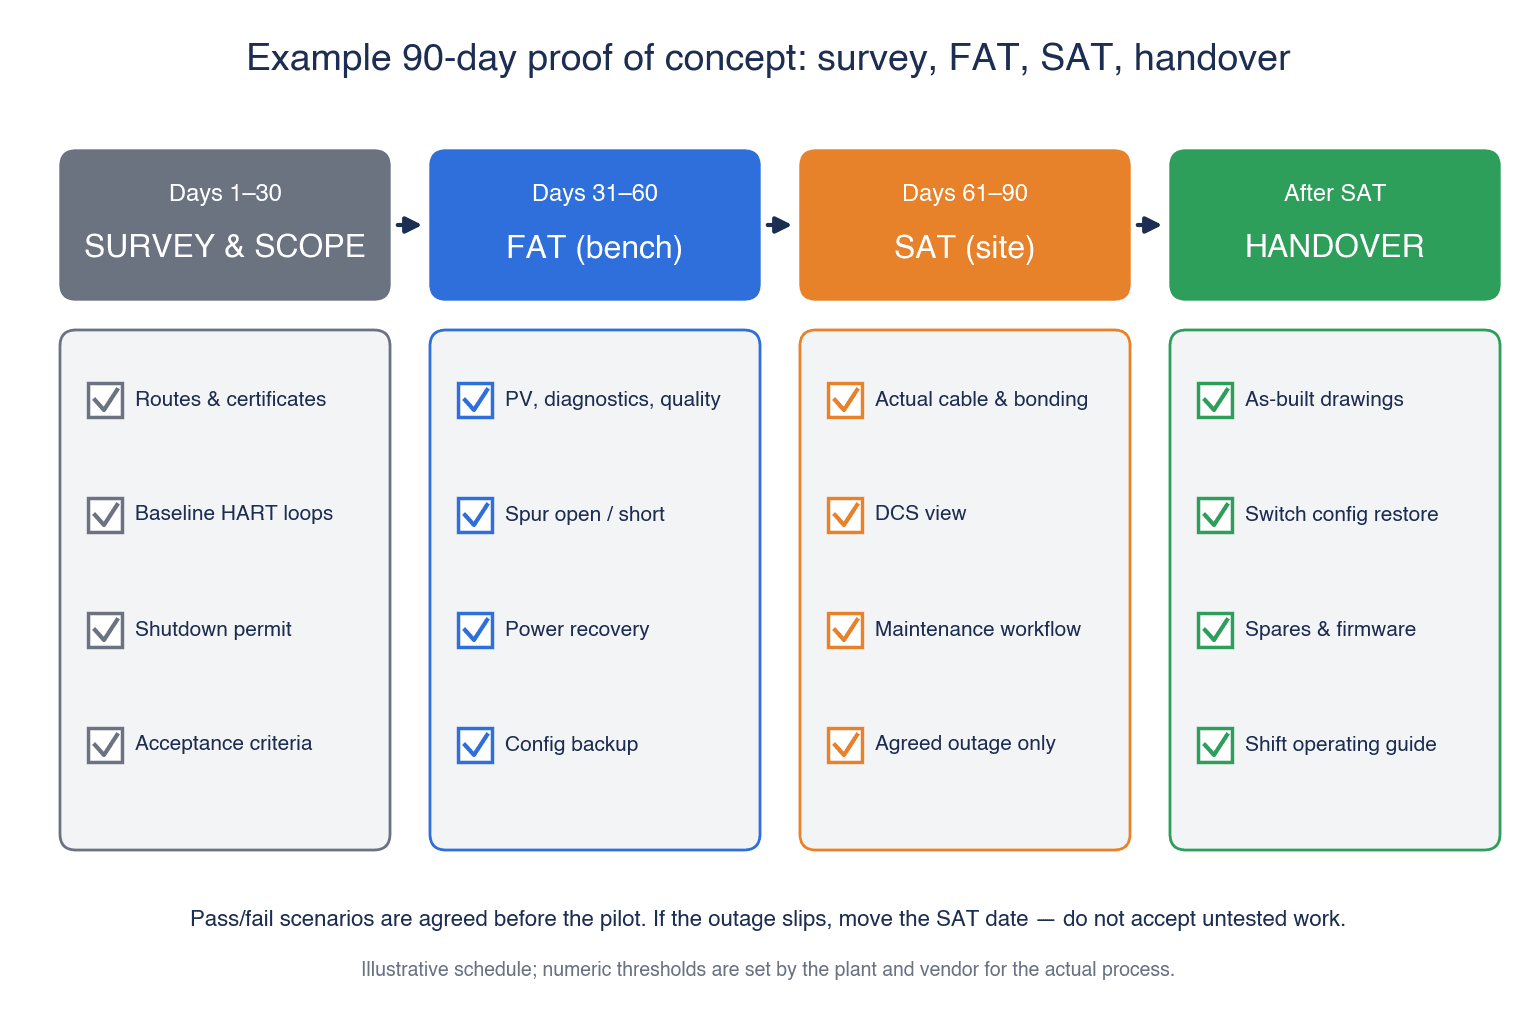
วัน 1–30: สำรวจสายและใบรับรอง วัดฐานของระบบเดิม อนุมัติขอบเขตและเกณฑ์รับงาน วัน 31–60: FAT ด้วยเครื่องมือ สวิตช์ และ host ที่ระบุ ทดสอบข้อมูล ความขัดข้อง ไฟกลับมา และการกู้คืนค่าคอนฟิก วัน 61–90: ติดตั้งตามช่วงหยุดและทำ SAT บนสายจริง ตรวจ bonding หน้าจอ DCS และคู่มือทีมบำรุงรักษา หากวันหยุดเครื่องเลื่อน ให้เลื่อน SAT อย่ารับงานที่ยังไม่ทดสอบเพราะต้องการรักษาวันในปฏิทิน
เกณฑ์ผ่านควรเป็นเหตุการณ์ที่มองเห็นได้ เช่น ค่าและการวินิจฉัยพร้อม quality และเวลาไปถึง DCS กับหน้าจอซ่อมบำรุง การถอดหรือ short spur หนึ่งพอร์ตให้ผลตามแบบโดยไม่กระทบพอร์ตอื่นอย่างไม่คาดคิด และการนำสวิตช์สำรองมา restore ค่าได้ ค่า threshold และเวลาที่ยอมรับต้องตกลงตามความเสี่ยงของโรงงานและสัญญาจริง ตัวอย่างนี้ไม่ใช่ค่ารับประกันสากล
RFP ราคา และหลักฐานส่งมอบ
บทแรกของ RFP ระบุแท็กที่รวมและไม่รวม แบบ พื้นที่อันตราย ช่วงหยุด ลูปเดิมที่คงไว้ และเครื่องมือที่เปลี่ยน บทสองกำหนดข้อมูล PV การวินิจฉัย เวลา quality ผู้ใช้ สิทธิ์เขียน และเมื่อการสื่อสารขาด บทสามระบุ switch, power, spur/trunk การทดสอบสาย และใบรับรอง บทสี่กำหนดทะเบียนทรัพย์สิน สำรองค่า อะไหล่ ภาษาและเวลาที่รับแจ้งเหตุ firmware และการฝึกอบรม
ให้เสนอราคาแยกเครื่องมือ สวิตช์ ไฟ กล่องพักสาย สายและติดตั้ง งานพื้นที่อันตราย งาน DCS/gateway ไลเซนส์ FAT SAT งานช่วงหยุด อบรม อะไหล่ และค่าดูแลรายปี พร้อมราคาเผื่อเดินสายใหม่หากสายเดิมไม่ผ่าน ใครทำ mapping ใครอนุมัติแก้ DCS และใครแก้ SAT ที่ไม่ผ่านต้องอยู่ในขอบเขตสัญญา ตัวอย่างสมมติ 20 ลูปสามารถใช้เทียบต้นทุนเริ่มต้นและต้นทุนห้าปีของสามทางเลือก แต่จำนวนนี้ไม่ใช่ขนาดที่แนะนำหรือราคาตลาด ประโยชน์ควรคิดจากบันทึกจริง เช่น จำนวนครั้งตรวจหน้างานคูณเวลาที่ลดได้และต้นทุนแรงงาน ไม่ใส่อัตราลดความเสียหายที่ไม่มีหลักฐาน
| งานส่งมอบ | หลักฐาน | ผู้รับรอง |
|---|---|---|
| สำรวจ | แท็ก เส้นทาง พื้นที่อันตราย ช่วงหยุด | วิศวกรเครื่องมือ ผลิต EHS |
| คัดอุปกรณ์ | พอร์ต กำลังไฟ โปรโตคอล ใบรับรองตามรุ่น | เครื่องมือและ DCS |
| FAT | แบบทดสอบ ค่าจริง log ของเหตุผิดปกติ | โรงงานและผู้ขาย |
| SAT | ค่าสาย ภาพติดตั้ง หน้าจอ การกู้คืน | บำรุงรักษาและ EHS |
| ส่งมอบ | as-built backup อะไหล่ บันทึกอบรม | บำรุงรักษา |
FAT/SAT และความรับผิดชอบหลังเปิดใช้
FAT ควรล็อกรุ่นและ firmware ของอุปกรณ์แล้วทดสอบการอ่านปกติ คำเตือน สาย spur ขาด/ลัดวงจร ไฟสวิตช์ดับ uplink ขาด เวลาผิด การเปลี่ยนเครื่อง และการ restore ค่า กำหนดค่าคาดหวังของ DCS, quality, alarm และลำดับกลับมาทำงานไว้ก่อน SAT ตรวจสายจริง shield, bonding, ตู้, ป้าย และหลักฐานพื้นที่อันตรายเทียบกับอุปกรณ์ที่ติดตั้ง เปรียบเทียบเหตุการณ์เดียวกันใน DCS, historian และระบบซ่อมพร้อมเวลา หากการทดสอบความขัดข้องที่หน้างานเสี่ยงต่อการผลิต ให้ตกลงวิธีทดสอบทดแทนตามการประเมินความเสี่ยงและบันทึกสิ่งที่ยังไม่ได้ทดสอบ FAT/SAT ที่เสนอเป็นแผนตรวจรับโครงการ ไม่ใช่รายการที่ Alliance บังคับหรือการรับรอง Ex
ทำตารางทดสอบก่อนเซ็นสัญญา: การกระทำ ผลที่คาด ค่าที่วัด ที่เก็บหลักฐาน และผู้ตัดสิน ผู้ขายทุกเจ้าต้องได้รับรายการแท็กและสมมติฐานหน้างานชุดเดียวกัน ระบุข้อยกเว้น ราคาต่อหน่วยเมื่อเปลี่ยนงาน สต็อกอะไหล่ในไทย และการรับแจ้งเหตุภาษาไทย ราคาต่ำไม่แก้ความไม่แน่นอนของโปรโตคอล ต้องกำหนดผู้รับผิดชอบและวันทดสอบแต่ละจุด
หลังเปิดใช้ ให้แบ่งงานจัดการ address สิทธิ์ใช้งาน log firmware การเปลี่ยนอะไหล่ และ backup ระหว่างทีมเครื่องมือ บำรุงรักษา และ OT ทุกครั้งที่เพิ่มเครื่องมือให้คำนวณไฟ ระยะ พื้นที่อันตราย และไลเซนส์ใหม่ แยกทราฟฟิกขาขึ้นและควบคุมการเข้าถึงระยะไกลของผู้ขาย ฝึกทีมไทยให้อ่านทั้งสถานะบนสวิตช์และ quality ของ DCS และซ้อมกู้คืนจริง ไม่ใช่แค่เก็บไฟล์ backup
จัดลำดับการเปลี่ยนให้สอดคล้องกับแผนผลิต
อย่าจัดลำดับลูปตามอายุเครื่องมือเพียงอย่างเดียว ให้ดูรอบหยุดเครื่องตามแผน ความพร้อมของอะไหล่ การเข้าถึงเส้นทางสาย และความสามารถทดสอบการเปลี่ยนตรรกะ DCS ในช่วงหยุดเดียวกัน หากเครื่องมือสิบตัวอยู่ในกล่องพักสายเดียวกัน แต่มีเพียงสามตัวถึงรอบเปลี่ยน อีกเจ็ดตัวไม่ได้จำเป็นต้องเปลี่ยนตามโดยอัตโนมัติ ในทางกลับกัน หากจะเปลี่ยนกล่องพักสายทั้งชุด ให้เทียบต้นทุนและความเสี่ยงของการเลื่อนงานสายที่อยู่ใกล้กัน โรงงานอาหารต้องเผื่อเวลาล้างและปล่อยผ่านด้านคุณภาพ โรงงานเคมีต้องเผื่อการ purge ใบอนุญาตงาน และการเริ่มระบบใหม่อย่างปลอดภัย เวลาถอดเปลี่ยนเครื่องมืออย่างเดียวไม่ใช่เวลาหยุดเครื่องทั้งหมด
ก่อนทำงานภาคสนาม ให้กำหนดจุดย้อนกลับของแต่ละขั้น เก็บค่าคอนฟิก I/O เดิม รายละเอียดขั้วสาย และอะไหล่ ระบุว่าใครอนุมัติให้กลับไปใช้ 4–20 mA วิธีต่อกลับ และการทดสอบลูปใดต้องผ่านก่อนเดินเครื่อง ฝ่ายจัดซื้อควรรู้ว่าจะทำอย่างไรหากต้องเลื่อน cutover หรือรับงานไม่ทันช่วงหยุด PoC พิสูจน์เฉพาะชุดรุ่นเครื่องมือ firmware สาย ระยะ สวิตช์ และ host ที่ทดสอบเท่านั้น เก็บชุดนี้เป็นขอบเขตที่พิสูจน์แล้ว และทบทวนความแตกต่างก่อนขยายไปบริเวณอื่น
ทดสอบรอยต่อของล็อตเมื่อใช้ข้อมูลกระบวนการกับคุณภาพ
ในโรงงานอาหาร การเก็บอุณหภูมิหรือความดันอย่างเดียวไม่ใช่ระบบตรวจสอบย้อนกลับ ต้องระบุว่าล็อตใดผ่านเครื่องใด เวลาเริ่มและจบกระบวนการสัมพันธ์กับเวลาที่วัดอย่างไร และแสดงช่วงข้อมูลขาดหายอย่างไร ในสายบรรจุ การเปลี่ยนล็อตอาจเกิดพร้อมค่าที่อ่านได้ และข้อมูลระหว่างการล้างไม่ควรถูกนำเข้าประวัติของผลิตภัณฑ์โดยไม่ตั้งใจ PoC ควรทดสอบช่วงเปลี่ยนล็อต หยุด เริ่มใหม่ และปรับเวลา ไม่ใช่เฉพาะวันที่ทุกอย่างปกติ ให้ทีมคุณภาพลองย้อนสร้างประวัติของล็อตจริงจากข้อมูล PoC
ในโรงงานเคมี อย่าสับสนคำเตือนจากการวินิจฉัยเครื่องมือกับข้อสรุปว่าสินค้าไม่ผ่านคุณภาพ สัญญาณสื่อสารอาจไม่ดีแต่ยังมีเครื่องมืออิสระยืนยันกระบวนการได้ ในอีกกรณี ค่าที่ดูปกติอาจมาพร้อมคำเตือนตัวเครื่อง ให้แยกค่าที่วัด คุณภาพการสื่อสาร การวินิจฉัยอุปกรณ์ และคำตัดสินคุณภาพออกจากกันทั้งในฐานข้อมูลและหน้าจอ กำหนดให้ทีมเครื่องมือรับผิดชอบค่าที่วัด ทีมคุณภาพรับผิดชอบการปล่อยล็อต และเจ้าของระบบรับผิดชอบการเก็บบันทึก แล้วลงไว้ในเอกสารส่งมอบ
เอกสารตัดสินใจสำหรับผู้บริหารและคู่มือสำหรับทีมกะ
หน้าแรกของเอกสารอนุมัติควรระบุกระบวนการเป้าหมาย ความสูญเสียที่วัดได้ของระบบเดิม แท็กในขอบเขต เวลาหยุด ช่วงต้นทุนของสามทางเลือก เกณฑ์ผ่าน PoC และวันที่ตัดสินใจลงทุนครั้งถัดไป หน้าที่สองแสดงเงื่อนไขการใช้สายเดิม ประเด็นพื้นที่อันตรายที่ยังไม่ชัด การทดสอบโปรโตคอล และเงื่อนไขที่ทำให้ต้นทุนเพิ่ม อย่าปล่อยช่องไม่ทราบให้ว่าง ให้เขียนว่าใครจะวัดอะไรเพื่อปิดประเด็น วัดผลก่อนและหลัง PoC ด้วยวิธีเดียวกัน ได้แก่ เวลางานบำรุงรักษา ความพร้อมของข้อมูลวินิจฉัย เวลากู้คืน และสัดส่วนบันทึกล็อตที่ตรวจสอบย้อนกลับได้ หากผลไม่คุ้ม ให้ปรับแบบหรือคงลูปเดิม
คู่มือปฏิบัติงานต้องให้ทีมกะในไทยใช้ได้จริง ระบุพอร์ตและแท็กที่ต่อ สถานะปกติของสวิตช์และ quality บน DCS ขั้นตอนตรวจความปลอดภัยก่อนหาสาเหตุ เบอร์ติดต่อ ที่เก็บอะไหล่ และวิธีกู้คืนค่าคอนฟิก กำหนดจุดรับแจ้งเหตุแรกเพื่อไม่ให้ผู้ขายสวิตช์ เครื่องมือ และ DCS ส่งต่อความรับผิดชอบกัน หลังส่งมอบให้บันทึกเวลาที่เกิดเหตุ พอร์ตที่เกี่ยวข้อง ไฟ uplink สถานะ quality และผลต่อเครื่องมือข้างเคียง ให้พนักงานจริงทำตามคู่มือระหว่างการเปลี่ยนสวิตช์และ restore การมีเพียงรายชื่อผู้เข้าอบรมยังไม่พอพิสูจน์ความพร้อม
คำถามที่พบบ่อย
เครื่องมือ 4–20 mA/HART เดิมต่อ APL switch โดยตรงได้หรือไม่ โดยทั่วไปไม่ได้ ต้องเลือกคง I/O เดิม ใช้ gateway ที่พิสูจน์แล้ว หรือเปลี่ยนเป็นเครื่องมือ APL-native หากผู้ขายอ้าง converter พิเศษ ต้องทดสอบรุ่นจริงกับระบบปลายทาง
การใช้สายเดิมทำให้ไม่มีค่าติดตั้งหรือไม่ ไม่ใช่ ยังมีค่าตรวจและทดสอบสาย สวิตช์ ไฟ กล่องพักสาย grounding และอาจมีงานพื้นที่อันตราย
ควรเปลี่ยนทุกลูปพร้อมกันหรือไม่ ไม่ควร ตัดสินตามสภาพ รอบเปลี่ยน คุณค่าข้อมูล และความเสี่ยงจากการหยุดทีละลูป แล้วขยายจาก PoC ที่ตรวจรับแล้ว
APL ให้การรับรองป้องกันระเบิดและความปลอดภัยไซเบอร์เองหรือไม่ ไม่ให้ ต้องมีใบรับรองผลิตภัณฑ์ การติดตั้งที่เหมาะสม และการออกแบบความปลอดภัยของระบบ
สรุป: รับงานกลุ่มเครื่องมือหนึ่งกลุ่มก่อนขยายผล
การลงทุน Ethernet-APL ต้องเทียบกับทางเลือกคง 4–20 mA/HART ตรวจสายจริง เลือกโปรโตคอลขาขึ้น ยืนยันการรับรองตามพื้นที่ และจัดแผนหยุดเครื่อง PoC ควรพิสูจน์ค่า การวินิจฉัย quality และพฤติกรรมเมื่อขัดข้องผ่าน FAT และ SAT ขยายขอบเขตเมื่อมีหลักฐานและผู้รับผิดชอบการปฏิบัติงานชัดเจนแล้ว
กำลังวางแผน APL ในโรงงานไทยหรือไม่ TOMAS TECH ช่วยจัดแผนสำรวจ HART เดิม กำหนดขอบเขต RFP และหลักฐาน FAT/SAT ติดต่อทีมงาน พร้อมข้อมูลกระบวนการและรายการเครื่องมือที่ต้องการพิจารณา


