


โต๊ะหมุนต้องติดเซนเซอร์เพิ่มแต่ไม่มีแนวเดินสายที่เหมาะสม หรือหัวจับหุ่นยนต์ต้องส่งข้อมูลสภาพการทำงานแต่สายเดิมเสียจากการงอซ้ำ กรณีเหล่านี้ทำให้โรงงานในไทยสนใจ การติดตั้ง IO-Link Wireless ทว่าการเลือกซื้ออุปกรณ์วิทยุอย่างเดียวไม่เพียงพอ ต้องกำหนดเส้นทางข้อมูล แหล่งจ่ายไฟบนส่วนเคลื่อนที่ การอยู่ร่วมกับระบบ 2.4 GHz พฤติกรรมเมื่อสัญญาณขาด และวิธีบำรุงรักษาให้เป็นข้อกำหนดของเครื่องจักรเดียวกัน บทความนี้อธิบายการเลือกอุปกรณ์ การเขียน RFP และการตรวจรับ FAT/SAT สำหรับงานปรับปรุงเครื่องเดิม
ระบุส่วนเคลื่อนที่และเหตุผลที่จะเปลี่ยนก่อน
IO-Link Wireless ขยายสถาปัตยกรรม IO-Link โดยใช้การเชื่อมต่อแบบจุดต่อจุดเสมือนผ่านคลื่นวิทยุระหว่าง Wireless Master กับอุปกรณ์ ชุมชน IO-Link ระบุการส่งข้อมูลจากชิ้นส่วนที่เคลื่อนที่และจุดที่เดินสายยากเป็นตัวอย่างการใช้งาน แต่คำว่า “ไร้สาย” หมายถึง ทางเดินข้อมูล ไม่ได้หมายความว่าเซนเซอร์ บริดจ์ ฮับ หรือแอคชูเอเตอร์ไม่ต้องใช้พลังงาน วาดวงจรจ่ายไฟแยกต่างหากตั้งแต่แบบแรก มิฉะนั้นอาจเอาสายสัญญาณออกแต่ยังเหลือสายไฟที่สึกหรออยู่ ดูหลักการจากหน้าเทคโนโลยีของ IO-Link Community แล้วตรวจรายละเอียดกับเอกสารของรุ่นที่จะซื้อ
จุดที่เหมาะจะพิจารณา ได้แก่ การยืนยันแคลมป์บนโต๊ะหมุน การตรวจตำแหน่งฟิกซ์เจอร์ การตรวจการจับของปลายแขนหุ่นยนต์ และการรับสถานะจากรถเลื่อนที่วิ่งกลับไปมา จุดร่วมคือแหล่งสัญญาณเคลื่อนที่ ก่อนตัดสินใจ ให้บันทึกว่าแนวสายเดิมมีปัญหาใด: งอจนล้า บิดตัว ขั้วต่อสึก ต้องบำรุงสลิปริง หรือใช้เวลาเปลี่ยนชุดจับนาน หากเซนเซอร์อยู่กับที่และเดินสายสั้นที่ป้องกันได้ IO-Link แบบมีสายอาจง่ายกว่า อย่านับประโยชน์ของระบบไร้สายจากคำโฆษณาโดยไม่รู้ว่าสายเส้นใดจะถูกถอดจริง
กำหนดการใช้ข้อมูลทีละสัญญาณ สัญญาณแคลมป์ปิดที่ทำให้เครื่องเดินขั้นตอนต่อไปต้องมีข้อกำหนดเวลาและพฤติกรรมเมื่อผิดปกติ ส่วนข้อมูลอุณหภูมิหรือการสั่นสำหรับวิเคราะห์อาจยอมรับอัตราการเก็บและข้อมูลขาดหายต่างกัน แม้ทั้งคู่เรียกว่า “เซนเซอร์หนึ่งจุด” ก็ไม่ควรใช้เกณฑ์ตรวจรับเดียวกัน ระบุว่า PLC ใช้ค่านั้นอย่างไร ระบบบันทึกข้อมูลเก็บอะไร และข้อมูลเก่าได้สูงสุดนานเท่าใด
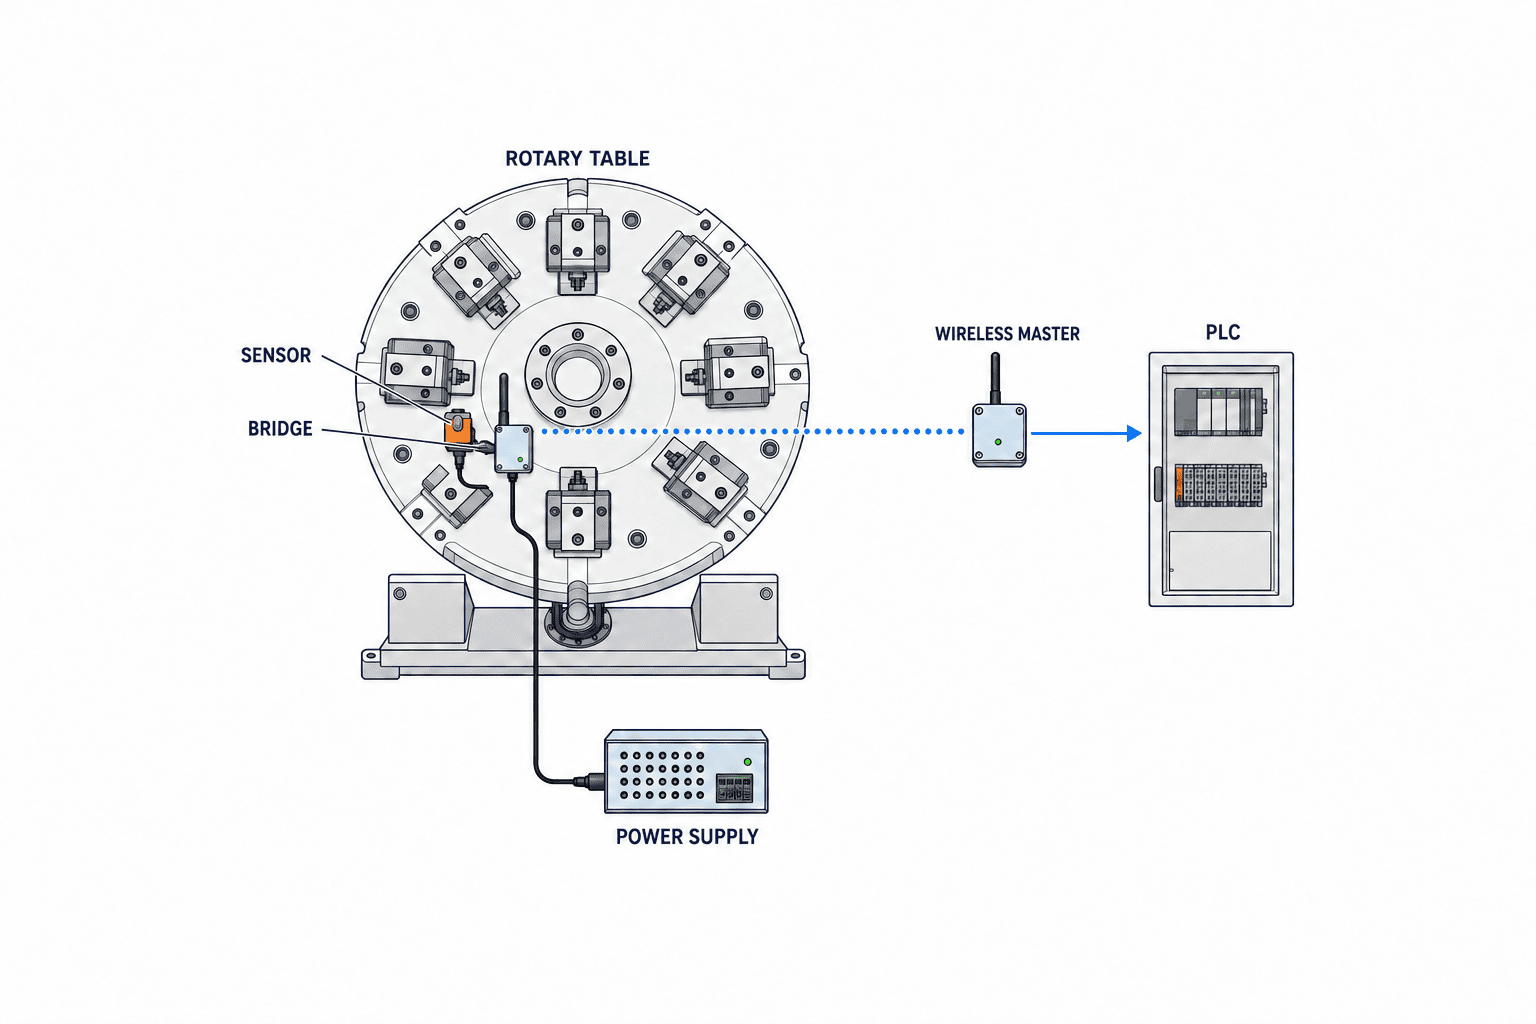
วาดขอบเขตของส่วนมีสายและไร้สาย
แบบหนึ่งแผ่นควรแสดง PLC และเครือข่ายที่อยู่กับที่ Wireless Master เสาอากาศ อุปกรณ์หรือบริดจ์บนส่วนเคลื่อนที่ เซนเซอร์ และแหล่งจ่ายไฟ กำหนดเส้นทางสัญญาณควบคุม เหตุการณ์บำรุงรักษา และผู้ตรวจสอบสุขภาพลิงก์ การมีวิทยุไม่ได้แก้เรื่องแท็ก PLC, IODD, เวลา, สัญญาณเตือน และสิทธิ์เข้าถึงโดยอัตโนมัติ หากต้องกำหนดเส้นทางข้อมูลต่อไป โปรดดูแนวทางเชื่อมข้อมูลเซนเซอร์ IO-Link
บางผลิตภัณฑ์ใช้ Wireless Bridge ต่อเซนเซอร์ IO-Link แบบมีสายเดิม บางรุ่นใช้ฮับรวมอินพุตบนส่วนเคลื่อนที่ กรณีบริดจ์ต้องตรวจแหล่งจ่าย ขั้วต่อ IODD และข้อมูลกระบวนการของเซนเซอร์เดิม กรณีฮับให้ตรวจจำนวนและชนิดอินพุตพร้อมความยาวสายภายในฟิกซ์เจอร์ เปรียบเทียบตาม จำนวนสัญญาณต่อฟิกซ์เจอร์ ขอบเขตการเคลื่อนที่ ความถี่การเปลี่ยน และอะไหล่ ไม่ใช่เพียงจำนวนอุปกรณ์สูงสุดต่อมาสเตอร์ ตัวอย่างจาก Balluff กล่าวถึงโต๊ะหมุนและเครื่องมือหุ่นยนต์ แต่ตัวอย่างนั้นไม่ใช่การรับประกันผลในโรงงานอื่น
เลือก IO-Link Wireless Master จากสภาพเครื่องจริง
ตารางเปรียบเทียบต้องมีจำนวนอุปกรณ์ แทร็ก เครือข่ายต้นทาง การอ่านข้อมูลวินิจฉัย การสำรองค่าตั้ง ขั้นตอนเปลี่ยนอุปกรณ์ สิ่งแวดล้อมติดตั้ง และการสนับสนุนในไทย IO-Link Community อธิบายโครงสร้างที่ใช้ย่าน ISM 2.4 GHz แบ่งเป็น 80 ช่อง ช่องละ 1 MHz และจัดสรรด้วยเวลาและความถี่ หน้าภาพรวมระบุค่าสูงสุด 40 อุปกรณ์ต่อมาสเตอร์ และถึงสามมาสเตอร์ในพื้นที่เดียวกัน ตัวเลขนี้เป็นคำอธิบายโครงสร้าง ไม่ใช่คำรับประกัน ว่ารุ่น เฟิร์มแวร์ ตำแหน่งเสาอากาศ และสภาพคลื่นจริงจะทำได้ตามนั้น ขอเอกสารเฉพาะรุ่นและระบุจำนวนอุปกรณ์ที่ต้องพิสูจน์ใน RFP บันทึกเวอร์ชันของข้อกำหนด IO-Link Wireless และหน้าดาวน์โหลด ด้วย
ด้านการเชื่อมต่อกับ PLC ให้ตรวจโปรโตคอล การแมปข้อมูลตามรอบ สถานะวินิจฉัย วิธีจัดการเมื่ออุปกรณ์หลุด และการคืนพารามิเตอร์ ความเข้ากันได้กับแนวคิด IO-Link แบบมีสายช่วยออกแบบได้ แต่ไม่ได้แปลว่าโปรแกรม PLC ไม่ต้องแก้ แท็ก ลำดับไบต์ ความยาวข้อมูล quality flag และ alarm เป็นงานของโครงการ ตรวจพื้นที่ตู้ กำลังไฟ พอร์ตเครือข่าย และสิทธิ์ของคอมพิวเตอร์บำรุงรักษา
ตำแหน่งติดตั้งกำหนดผลของระบบ เสาอากาศหลังตู้โลหะหรือฟิกซ์เจอร์เคลื่อนที่อาจไม่เหมือนการทดสอบบนโต๊ะ ตรวจว่ามาสเตอร์กับเสาอากาศแยกได้หรือไม่ ความยาวสายที่อนุญาต ระดับการป้องกัน น้ำยาล้าง ฝุ่น การสั่น และการเข้าถึงเพื่อซ่อม บันทึกการบังคลื่นตลอดระยะเคลื่อนที่ หากใช้หลายมาสเตอร์ให้ผู้ขายอธิบายการจัดการร่วมกันและทดสอบพร้อมกัน
ระบุเวลาตอบสนองของระบบ ไม่ใช้ตัวเลขวิทยุแทน
IO-Link Community อธิบายรอบ 5 ms ในสถาปัตยกรรมไร้สาย แต่ค่านี้ไม่ใช่เวลาจากเซนเซอร์ผ่าน PLC ไปยังเอาต์พุตทั้งหมด เวลาตรวจจับ การส่งวิทยุ มาสเตอร์ เครือข่าย PLC scan และเอาต์พุตรวมกันเป็นเวลาที่ต้องทดสอบ แยกตัวเลขจากเอกสารกับค่าที่จะวัดจริงใน FAT/SAT ตัวอย่างสมมติว่าการยืนยันแคลมป์ต้องอยู่ใน 150 ms เป็นเพียง สมมติเพื่ออธิบาย ไม่ใช่ค่ามาตรฐานหรือคำแนะนำสำหรับทุกเครื่อง ผู้ออกแบบเครื่องต้องกำหนดค่าจริง รวม jitter และการตอบสนองเมื่อขัดข้อง
ออกแบบไฟเลี้ยงของส่วนหมุนก่อน
ทางเลือกมีแบตเตอรี่เปลี่ยนได้ แบตเตอรี่ชาร์จ การคงสาย 24 V หรือระบบส่งพลังงานแบบไม่สัมผัส เลือกตามรุ่นอุปกรณ์ โหลด ชั่วโมงเดินเครื่อง อุณหภูมิ การทำความสะอาด และพื้นที่ซ่อม บางเครื่องควรใช้ข้อมูลไร้สายแต่ยังคงไฟเลี้ยงเดิม ตรงกันข้าม หากสายไฟเป็นตัวที่เสียจริง การถอดเฉพาะสายข้อมูลไม่แก้ปัญหา
หากใช้แบตเตอรี่ ขอการคำนวณอายุที่อัตราส่ง จำนวนอินพุต อุณหภูมิ และรอบทำงานจริง ตรวจการแจ้งแรงดันต่ำใน PLC วิธีเข้าถึงเพื่อเปลี่ยน การคงค่าตั้ง และอะไหล่ หากชาร์จได้ให้ระบุช่วงชาร์จและเครื่องสำรอง หากส่งไฟแบบไม่สัมผัส ให้ทดสอบช่องว่าง การเยื้องตำแหน่ง สิ่งสกปรก กำลังจ่าย และความร้อน Balluff อธิบายตัวอย่างการใช้ร่วมกับ inductive coupler แต่ความเหมาะสมของรุ่นที่เลือกต้องตรวจอีกครั้ง
ตัวอย่างคำนวณเพื่ออธิบายเท่านั้น: สมมติเซนเซอร์กับวิทยุใช้ไฟเฉลี่ยรวม 2 W และเดินเครื่อง 20 ชั่วโมงต่อวัน พลังงานเชิงทฤษฎีคือ 40 Wh ต่อวัน นี่ไม่ใช่ขนาดแบตเตอรี่ที่แนะนำ เพราะยังไม่รวมกระแสเริ่มต้น การสูญเสีย อายุการใช้งาน อุณหภูมิ และกำลังสำรอง ให้ผู้ขายคำนวณจากอุปกรณ์จริงและทดสอบเมื่อแรงดันต่ำ
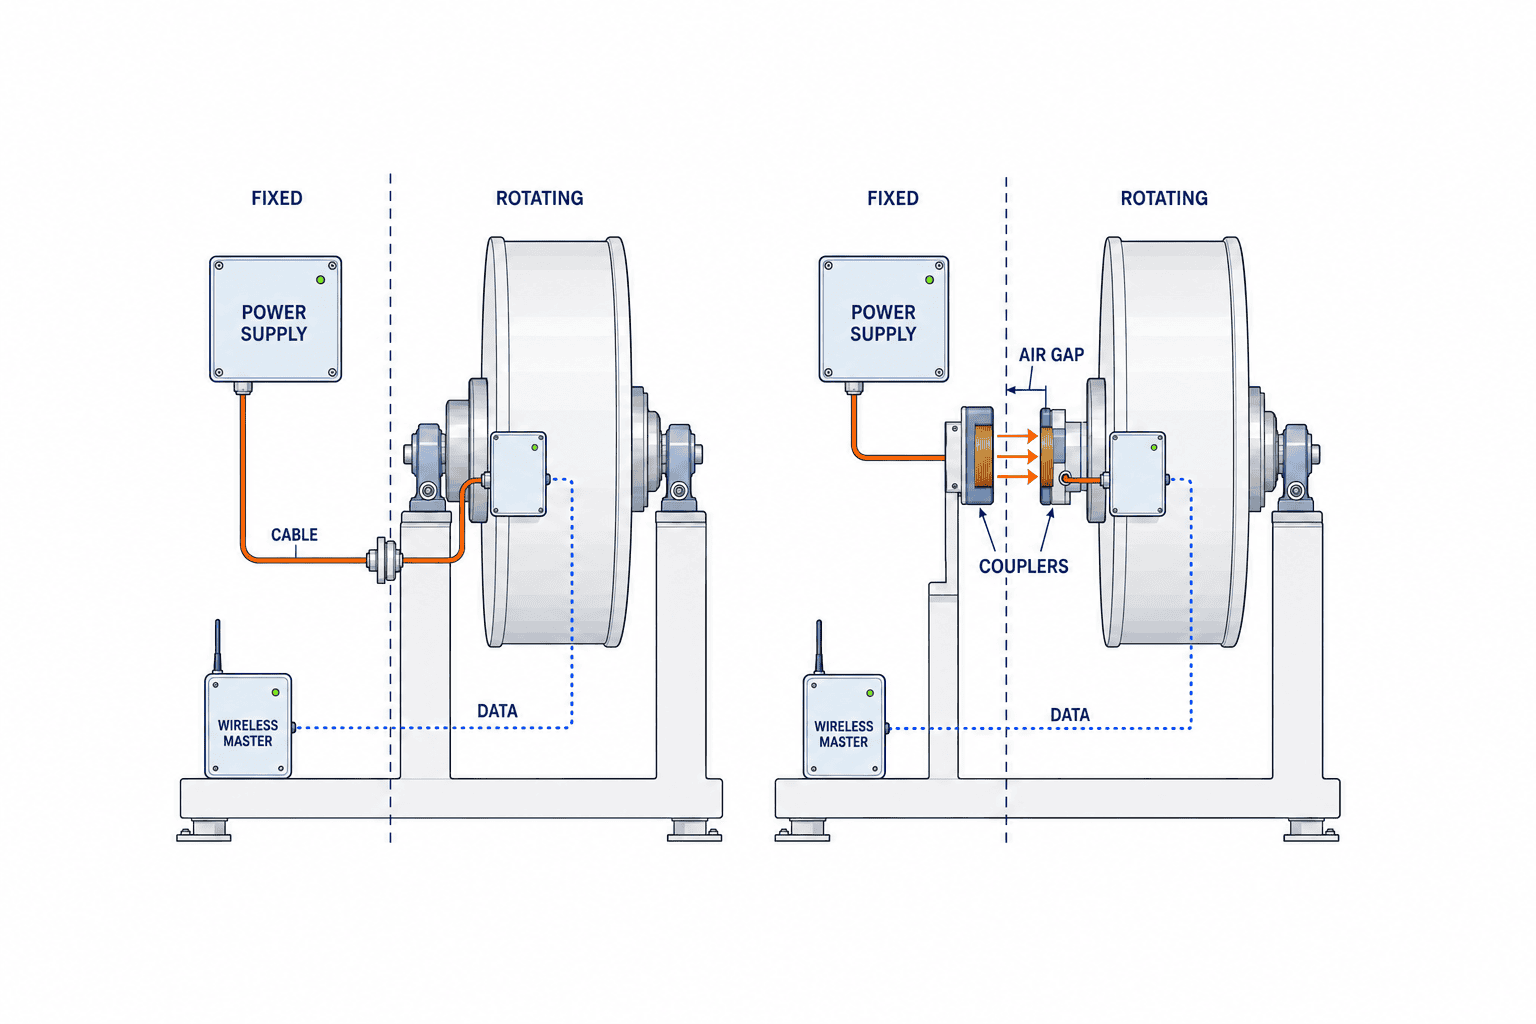
ระบุว่าสายใดถอดและสายใดยังคงอยู่ หากสลิปริงยังส่งไฟหรือสัญญาณสำคัญอื่น อย่านับว่าสลิปริงถูกยกเลิก เปรียบเทียบทางเลือก “ข้อมูลไร้สาย ใช้ไฟเดิม” “ข้อมูลไร้สาย จ่ายไฟแบบไม่สัมผัส” และ “ปรับปรุงการเดินสายเดิม” ภายใต้สภาพเครื่องเดียวกัน พร้อมรายการชิ้นส่วนและงานซ่อมที่เพิ่มขึ้น
ตรวจการอยู่ร่วมของคลื่นในโรงงานไทย
ย่าน 2.4 GHz อาจมี Wi-Fi โรงงาน Bluetooth และอุปกรณ์อื่น กลไกเปลี่ยนความถี่ไม่ทำให้การทดสอบหน้างานเป็นเรื่องเลือกทำ สำรวจ access point ช่องสัญญาณ กำลังส่ง แท็บเล็ตช่าง ฟิกซ์เจอร์และชิ้นงานโลหะ รวมถึงอุปกรณ์ขับเคลื่อนและงานเชื่อม ทดสอบขณะผลิตตามปกติ ไม่ใช่เฉพาะวันที่พื้นที่ว่าง หมุนโต๊ะครบทุกมุม รวมช่วงเร่งและชะลอ ฟิกซ์เจอร์ต่างชนิด คนยืนใกล้ การล้าง และการเปลี่ยนงาน
เก็บ log การหลุด การต่อกลับ เวลาแฝง ข้อมูลหาย และสถานะที่ PLC มองเห็นจริง ทดสอบช่วงที่ไลน์ข้างเคียงทำงาน ตกลงเกณฑ์จากความต้องการเครื่องและหลักฐานเฉพาะรุ่นก่อนทดสอบ พร้อมบันทึกตำแหน่งเสาอากาศและเฟิร์มแวร์ หากต้องเปลี่ยน Wi-Fi ต้องประสานเจ้าของ IT/OT เพราะอาจกระทบอุปกรณ์ไลน์อื่นและข้อมูลคุณภาพ เก็บผลเริ่มต้นไว้เทียบหลังเพิ่ม access point หรือเปลี่ยนฟิกซ์เจอร์
ในไทย การเรียกย่านความถี่ว่าไม่ต้องขอใบอนุญาต ไม่ได้หมายความว่าอุปกรณ์ได้รับยกเว้นมาตรฐานหรือการรับรองที่เกี่ยวข้อง ให้ผู้ขายระบุโมดูลวิทยุ ชุดเสาอากาศ ความรับผิดชอบของผู้นำเข้าและผู้ติดตั้ง และเอกสารของรุ่นจริง ใช้ข้อมูลสาธารณะของ NBTC เป็นจุดเริ่มต้น แต่ประกาศทั่วไปไม่ใช่หลักฐานรับรองการติดตั้งรายเครื่อง ตรวจด้านจัดซื้อและกฎหมายก่อนสั่งซื้อเมื่อเกี่ยวข้อง
กำหนดพฤติกรรมเมื่อสื่อสารขาดและเมื่อเปลี่ยนอุปกรณ์
เมื่อการสื่อสารหยุด PLC จะค้างค่าล่าสุด ทำเครื่องหมายว่าใช้ไม่ได้ รอ หรือหยุดลำดับงาน? คำตอบขึ้นกับกระบวนการ บิตแคลมป์ที่ค้างต้องไม่ถูกตีความว่า “ยังปิดอยู่” โดยไม่มีการตรวจความสดของข้อมูล นำ quality flag เข้าสู่ตรรกะควบคุม บันทึกจำนวนครั้งและระยะเวลาที่ลิงก์มีปัญหา ทดสอบหลังเชื่อมต่อใหม่ว่ารหัสอุปกรณ์และพารามิเตอร์ถูกต้อง
อย่านำตัวเลขความน่าเชื่อถือของลิงก์วิทยุไปถือเป็นการรับรองความปลอดภัยของเครื่อง ปุ่มหยุดฉุกเฉิน ประตูนิรภัย และฟังก์ชันป้องกันต้องมีการประเมินความเสี่ยงและการออกแบบแยกต่างหาก ดูแนวทางเลือก IO-Link Safety สำหรับขอบเขตนี้ แม้เป็นสัญญาณการผลิตทั่วไป ผู้ออกแบบเครื่องก็ต้องอนุมัติพฤติกรรมเมื่อขัดข้อง
เขียนขั้นตอนเปลี่ยนอุปกรณ์ให้ครอบคลุมการตรวจ ID การผูกกับมาสเตอร์ การคืนพารามิเตอร์ การทดลองเดิน และการถอนการลงทะเบียนอุปกรณ์เก่า เก็บเวอร์ชัน IODD เฟิร์มแวร์ backup สิทธิ์เปลี่ยนค่า และตำแหน่ง log ข้อกำหนดของ Community กล่าวถึงมาสเตอร์ อุปกรณ์ บริดจ์ และการวินิจฉัย แต่ต้องตรวจว่าผลิตภัณฑ์ที่ซื้อใช้ฟังก์ชันใดจริง
รายการ RFP ที่นำไปทำตารางตรวจรับได้
แนบตาราง “ข้อกำหนด–คำตอบผู้ขาย–หลักฐาน–หมายเลขการทดสอบ FAT/SAT” หากยังไม่มีค่าที่ต้องการ ให้ระบุผู้รับผิดชอบและวันสำรวจหรือทดสอบตัวอย่างก่อนเทียบราคา
- กระบวนการและสัญญาณ: ช่วงการเคลื่อนที่ ตำแหน่ง ความถี่เปลี่ยนงาน รุ่นเซนเซอร์ ความยาวข้อมูล เวลาที่ต้องอัปเดต และการใช้ค่าใน PLC
- โครงสร้าง: รุ่นและเฟิร์มแวร์ของมาสเตอร์ อุปกรณ์ บริดจ์ และฮับ เครือข่ายต้นทาง ตำแหน่งเสาอากาศ งานตู้ และแผนขยาย
- ไฟเลี้ยง: โหลดบนส่วนเคลื่อนที่ วิธีจ่ายไฟ การคำนวณความจุ การเตือนแรงดันต่ำ และช่วงเปลี่ยน
- คลื่น: Wi-Fi เดิม วิธีสำรวจ ทดสอบเมื่อไลน์ข้างเคียงทำงาน เกณฑ์หลุด/กลับมา และเงื่อนไขทดสอบซ้ำ
- เครื่องจักร: สถานะ PLC/HMI เมื่อสัญญาณขาด ไฟดับ กลับมา หรือจับคู่อุปกรณ์ผิด รวม alarm และสิทธิ์กู้คืน
- การใช้งานในไทย: เอกสารอุปกรณ์ ความรับผิดชอบผู้นำเข้า/ผู้ติดตั้ง อะไหล่ ภาษาอบรม การรับประกัน และบริการ
- การตรวจรับ: เงื่อนไข FAT/SAT รูปแบบ log การอนุมัติ ทดสอบซ้ำ as-built backup และการส่งมอบ
อย่าคัดลอก “ระยะสูงสุด” หรือ “จำนวนสูงสุด” จากโบรชัวร์เป็นเกณฑ์ผ่าน ต้องพิสูจน์จำนวนและตำแหน่งใช้งานจริง ระบบที่ผ่านเฉพาะตอนไลน์ข้างเคียงหยุดยังไม่ผ่านกรณีใช้งานจริง เทียบราคารวมไฟเลี้ยง ขาจับ งานตู้ PLC สำรวจคลื่น ทดสอบ อะไหล่ และอบรม ประเมินผลประหยัดจากประวัติซ่อมจริงและระบุสมมติฐาน
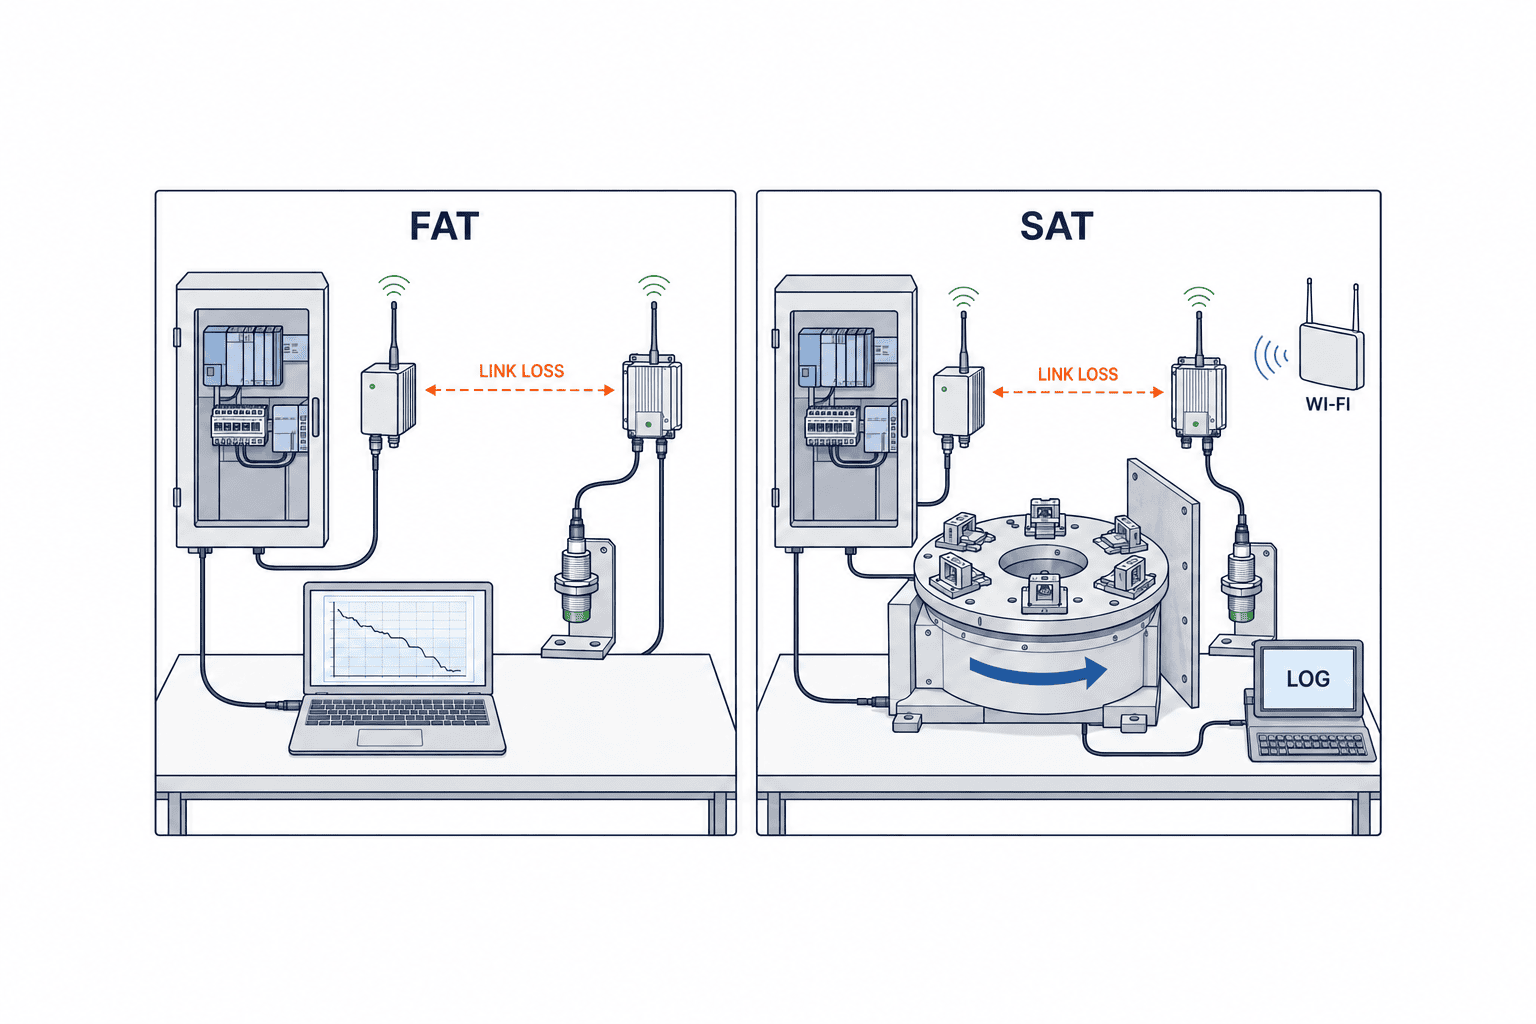
แยกการตรวจ FAT และ SAT ของ IO-Link Wireless
FAT ตรวจชุดประกอบก่อนส่ง: การรู้จักอุปกรณ์ IODD พารามิเตอร์ ทุกอินพุต การหลุดและต่อกลับ แรงดันต่ำ log backup และการคืนค่า หากจำลองระยะเคลื่อนที่ไม่ได้ ให้บันทึก “ยังไม่ทดสอบใน FAT” แล้วระบุเป็นข้อบังคับของ SAT การผ่าน FAT ไม่ได้พิสูจน์สภาพคลื่นที่โรงงานไทย
SAT เดินเครื่องจริงพร้อมฟิกซ์เจอร์ ชิ้นงาน ไลน์ข้างเคียง Wi-Fi การล้าง และการเปลี่ยนงาน จับเวลาจากเหตุการณ์ทางกายภาพถึงอินพุต PLC เมื่อจำเป็น บันทึกข้อมูลหาย เวลาแฝง การหลุด และการกู้คืน ทดสอบการขาดสัญญาณที่ไม่ใช่วงจรนิรภัยตามขั้นตอนปลอดภัย และให้เจ้าของเครื่องยืนยันผล PLC/HMI หากย้ายเสาอากาศต้องทดสอบซ้ำ ระบุโหมด ระยะเวลา จำนวนรอบ สภาพวิทยุอื่น ค่าเกณฑ์ และวิธีเก็บ log ก่อน FAT รายการนี้เป็นตัวอย่างสำหรับแผนเฉพาะเครื่อง ไม่ใช่ค่าเกณฑ์มาตรฐานสากล
เอกสารส่งมอบควรมีแบบสายและเสาอากาศ รุ่นและหมายเลขเครื่อง เฟิร์มแวร์ ไฟล์ตั้งค่า IODD แผนที่แท็ก PLC รายงานสำรวจคลื่น บันทึก FAT/SAT คู่มือไฟเลี้ยง และเอกสารที่ใช้ในไทย ระบุเหตุให้ประเมินใหม่ เช่น เพิ่ม Wi-Fi เปลี่ยนฟิกซ์เจอร์โลหะ ย้ายมาสเตอร์ หรืออัปเดตเฟิร์มแวร์
ทดลองแบบค่อยเป็นค่อยไปและวัดผล
วางแผนสลับระบบบนเครื่องที่ยังผลิตอยู่
เครื่องจักรเดิมอาจมีการเดินสายจริงไม่ตรงกับแบบ ในการสำรวจหน้างาน อย่าดูเพียงอินพุต PLC ที่ยังว่าง ให้ไล่ตรวจว่าสัญญาณเดิมแยกไปยัง interlock บันทึกคุณภาพ ฐานข้อมูลการผลิต หรือจอซ่อมบำรุงด้วยหรือไม่ หากเปลี่ยนเซนเซอร์ ให้เปรียบเทียบระยะตรวจจับและเวลาตอบสนอง รวมถึงเกลียวยึด ขั้วต่อ ระดับการป้องกัน น้ำยาทำความสะอาด และวิธีปรับตั้งใหม่หลังเปลี่ยน การเพิ่มขายึดบนชิ้นส่วนหมุนอาจเปลี่ยนความเฉื่อยหรือสมดุล จึงต้องให้ผู้ผลิตเครื่องหรือวิศวกรผู้รับผิดชอบอนุมัติ การเปลี่ยนเฉพาะทางสื่อสารก็ยังต้องเข้าสู่ระบบควบคุมการเปลี่ยนแปลงเครื่องจักร
วิธีทดลองแบบค่อยเป็นค่อยไปคือ ใช้ข้อมูลไร้สายเพื่อเฝ้าดูในระยะแรก โดยยังให้สัญญาณมีสายเดิมเป็นแหล่งควบคุมหลัก บันทึกทั้งสองค่าเวลาเดียวกันเพื่อหาความต่างจากตำแหน่งติดตั้ง จุดตรวจจับ หรือรอบอัปเดต การบันทึกคู่ขนานมีประโยชน์ต่อการประเมิน แต่ไม่ได้สร้างฟังก์ชันนิรภัยอิสระขึ้นเอง ก่อนสลับ ให้ตกลงว่าสายเดิมเส้นใดจะถอด ตรรกะ PLC จุดใดจะเปลี่ยน วิธีคืนสภาพหากทดลองไม่ผ่าน และใครรับผิดชอบกะกลางคืน จัดการงานที่ไม่เกี่ยวข้องแยกต่างหาก หากติดตั้ง Wi-Fi ใหม่และเปลี่ยนฟิกซ์เจอร์ในวันเดียวกับสลับระบบ จะหาต้นเหตุเมื่อมีปัญหาได้ยาก
อย่าตรวจรับเพียงเพราะ HMI แสดงตัวเลข ต้องตรวจว่าค่านั้นตรงกับสภาพเครื่องจริงในทุกสถานะที่สำคัญ สำหรับแคลมป์ ให้แยกเปิด ปิด หยุดกลางทาง ไฟดับ เซนเซอร์เสีย และวิทยุหลุด สำหรับข้อมูลสภาพเครื่องที่เป็นตัวเลข ให้ตรวจหน่วย ช่วงวัด ค่าผิดปกติ และเวลา หากประวัติเหตุการณ์ใช้ในการติดตามย้อนกลับการผลิต ต้องทดสอบว่าผูกกับล็อตผลิตหรือรหัสฟิกซ์เจอร์ที่ถูกต้อง เป้าหมายไม่ใช่เพียง “รับข้อมูลได้” แต่ต้องมีบันทึกที่ใช้สอบสวนปัญหาภายหลังได้
เปรียบเทียบขอบเขตใบเสนอราคาและผู้รับผิดชอบ
ราคามาสเตอร์และเซนเซอร์อย่างเดียวไม่สะท้อนต้นทุนติดตั้ง ให้ใส่ขายึดเสาอากาศ ฝาครอบส่วนเคลื่อนที่ อุปกรณ์ส่งไฟแบบไม่สัมผัส แหล่งจ่ายในตู้ การตั้งค่าเครือข่ายอุตสาหกรรม การแก้ PLC/HMI อะไหล่ การทดสอบหน้างาน และการอบรมลงตารางเดียวกัน แบตเตอรี่ชนิดพิเศษอาจมีเวลาจัดหานานหรือเงื่อนไขเก็บรักษา เมื่อมีการนำเข้าผลิตภัณฑ์สู่ไทย ให้ระบุผู้นำเข้า ผู้จัดเตรียมหลักฐานความสอดคล้องของอุปกรณ์วิทยุ และจุดติดต่อสนับสนุนในประเทศ กำหนดใน RFP ให้ชัดว่า “อุปกรณ์ครบชุด” รวมอะไร และชิ้นใดผู้รับเหมาติดตั้งหรือโรงงานต้องจัดหาเอง มิฉะนั้นใบเสนอราคาสองฉบับอาจครอบคลุมงานคนละขอบเขต
ด้านซอฟต์แวร์ ตรวจเครื่องมือตั้งค่า ใบอนุญาต วิธีอัปเดตเฟิร์มแวร์ วิธีสำรอง และสิทธิ์ผู้ใช้ สอบถามว่าจะคืนค่าตั้งได้หรือไม่หากคอมพิวเตอร์ซ่อมบำรุงเสีย และช่างคนอื่นจะทำขั้นตอนเปลี่ยนเครื่องซ้ำได้หรือไม่ในอีกหลายปีข้างหน้า ต้องส่งไฟล์ตั้งค่าที่ใช้ทดสอบพร้อมเอกสาร as-built หากไม่มีไฟล์นี้ การเปลี่ยนอุปกรณ์ครั้งถัดไปอาจต้องตั้งค่าหน้างานโดยไม่มีคู่มือ ในการตรวจรับ ควรทดลองคืนค่า backup ไปยังมาสเตอร์สำรองหนึ่งครั้ง เพื่อค้นหาไฟล์หรือขั้นตอนที่ตกหล่น
การขยายในอนาคตดูเพียงจำนวนพอร์ตว่างไม่ได้ ฟิกซ์เจอร์ใหม่อาจบังคลื่นมากขึ้น ระยะเคลื่อนที่เปลี่ยน หรือ Wi-Fi รอบข้างเพิ่มขึ้น การเพิ่มอุปกรณ์โดยไม่ย้ายมาสเตอร์ทำได้จริงหรือไม่ต้องพิสูจน์กับเครื่องนี้ ระบุการวัดซ้ำหลังขยายในมาตรฐานบำรุงรักษา และกำหนดเงื่อนไขทดสอบซ้ำเมื่ออุปกรณ์วิทยุที่เปลี่ยนมีเฟิร์มแวร์ต่างจากเดิม
เปรียบเทียบการปรับแนวสายเดิม ข้อมูลไร้สายกับไฟเดิม และข้อมูลไร้สายกับไฟแบบไม่สัมผัสภายใต้ช่วงใช้งานเดียวกัน รวมแรงงานเปลี่ยนแบตเตอรี่ สำรวจคลื่น backup และอะไหล่ ตัวอย่างเลขคณิตเพื่ออธิบาย: หากประวัติยืนยันว่าสายเสียปีละสี่ครั้ง และใช้แรงงานครั้งละสองชั่วโมง เท่ากับงานตรงแปดชั่วโมงต่อปี ตัวเลขนี้ไม่บอกต้นทุนหยุดเครื่องหรือ ROI หากไม่มีข้อมูลจริง และไม่ควรนำอัตราประหยัดที่ไม่ได้ตรวจสอบจากโบรชัวร์มาใช้
กำหนดตัวชี้วัดหลังเริ่มใช้งาน
ไม่ควรประเมินจากความรู้สึกว่า “เครื่องไม่หยุด” อย่างเดียว ให้บันทึกจำนวนครั้งลิงก์ขาด เวลาเชื่อมต่อกลับ การแจ้งแรงดันต่ำ การเปลี่ยนแบตเตอรี่ ความเสียหายของสาย เครื่องหยุดไม่ทราบสาเหตุ และเวลาเปลี่ยนงาน โดยใช้นิยามเดียวกันก่อนและหลังปรับปรุง แม้ลิงก์ขาดไม่กี่ครั้งก็อาจสำคัญหากเกิดก่อนลำดับการทำงานวิกฤต ในทางกลับกัน เหตุการณ์วินิจฉัยเพิ่มขึ้นอาจหมายถึงระบบเริ่มมองเห็นข้อผิดปกติที่เดิมไม่ถูกบันทึก อ่าน log ควบคู่เหตุการณ์ผลิตก่อนสรุปผล
สร้างขั้นตอนจากใบแจ้งเปลี่ยนเครื่องไปสู่การประเมินคลื่นซ้ำ การเพิ่ม access point การนำอุปกรณ์ไร้สายชั่วคราวเข้าพื้นที่ การดัดแปลงฟิกซ์เจอร์โลหะ การย้ายไลน์ และการอัปเดตเฟิร์มแวร์ควรเป็นเหตุให้พิจารณา เก็บ log SAT ครั้งแรกไว้เป็นฐานเปรียบเทียบผลวัดใหม่ สำหรับ HMI ที่ผู้ปฏิบัติงานใช้ทุกวัน ให้แสดงว่าอุปกรณ์ใดต้องตรวจและแก้ไขอย่างไรด้วยภาษาง่าย ๆ การแสดงตัวชี้วัดวิทยุเชิงลึกจำนวนมากอาจไม่ช่วยขณะไลน์กำลังผลิต
ตัวชี้วัดเหล่านี้ใช้ตรวจผลของการลงทุนได้ด้วย หากข้อมูลยืนยันว่าซ่อมสายหรือทำงานติดตั้งน้อยลง จึงใช้เป็นหลักฐานก่อนขยายไปเครื่องอื่น หากไม่เห็นผล ให้ทบทวนเกณฑ์เลือกอุปกรณ์ ความสำเร็จควรวัดจากความพร้อมใช้ของเครื่องและการซ่อมที่ทำซ้ำได้ ไม่ใช่เพียงจากการนำผลิตภัณฑ์ไร้สายมาติดตั้ง
คำถามที่พบบ่อย
ติดตั้ง IO-Link Wireless แล้วสายไฟบนโต๊ะหมุนหายไปด้วยหรือไม่?
ไม่เสมอไป สิ่งที่ไร้สายคือข้อมูล เซนเซอร์และอุปกรณ์ยังต้องใช้แบตเตอรี่ ไฟเดิม หรือแหล่งจ่ายแบบไม่สัมผัสที่เหมาะสม
เลือก IO-Link Wireless Master โดยสมมติว่าใช้ได้ 40 อุปกรณ์เลยได้หรือไม่?
ตัวเลขนั้นเป็นค่าสูงสุดของสถาปัตยกรรม ต้องตรวจรุ่น เฟิร์มแวร์ ชนิดสัญญาณ แทร็ก ตำแหน่ง และคลื่นจริงใน RFP และการทดสอบ
เซนเซอร์ IO-Link แบบมีสายเดิมใช้กับส่วนหมุนแบบไร้สายได้หรือไม่?
บางชุดใช้บริดจ์ที่เข้ากันได้ ต้องตรวจ IODD ไฟเลี้ยง ขั้วต่อ ความยาวข้อมูล และการวินิจฉัยของชุดจริง
มี Wi-Fi ในโรงงานอยู่แล้วถือว่าอยู่ร่วมกันได้หรือไม่?
ไม่ได้ ต้องสำรวจช่อง ตำแหน่ง การบังด้วยโลหะ ช่วงเวลา และไลน์ข้างเคียงขณะระบบใหม่ทำงาน
FAT กับ SAT ต่างกันอย่างไร?
FAT พิสูจน์ค่าตั้งและฟังก์ชันภายใต้สภาพโรงงานผู้ผลิต ส่วน SAT พิสูจน์กับเครื่องจริงและคลื่นในสถานที่ติดตั้ง
สรุป
IO-Link Wireless เหมาะนำมาประเมินเมื่อสายข้อมูลบนส่วนหมุนหรือส่วนเคลื่อนที่เป็นข้อจำกัดของการออกแบบและการซ่อม การทำให้สำเร็จต้องกำหนดหน้าที่ของแต่ละสัญญาณ แก้ไฟเลี้ยงบนส่วนเคลื่อนที่ สำรวจคลื่น กำหนดพฤติกรรมเมื่อขัดข้อง ตรวจเอกสารอุปกรณ์ในไทย และวัดผลจริงใน FAT/SAT เปรียบเทียบสายที่ถอดได้กับงานบำรุงรักษาที่เพิ่มขึ้นในตารางเดียวกัน
หากกำลังพิจารณาปรับโต๊ะหมุนหรือหัวหุ่นยนต์ สามารถปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นรวบรวมสัญญาณ ระยะเคลื่อนที่ สายเดิม และไฟเลี้ยง เพื่อพัฒนาแบบและเกณฑ์ตรวจรับที่ทดสอบได้
แหล่งอ้างอิง
- IO-Link Community: เทคโนโลยี Wireless
- IO-Link Community: ดาวน์โหลดเอกสาร
- IO-Link Community: Wireless System Extensions V1.1.3 พร้อม corrigendum
- IO-Link Community: Wireless Flyer 2025
- Balluff: ผลิตภัณฑ์และการใช้งาน IO-Link Wireless
- Balluff: ตัวอย่างโต๊ะหมุนและเครื่องมือหุ่นยนต์
- NBTC: ข้อมูลสาธารณะด้านวิทยุ


