


การเลือกเครื่องจ่ายพาเลทเปล่าอัตโนมัติไม่ควรเริ่มจากจำนวนพาเลทสูงสุดที่ใส่ได้ แต่ต้องเริ่มจากคำถามว่าเครื่องสามารถแยกพาเลทที่โรงงานใช้อยู่จริงออกมาทีละแผ่น และส่งต่อให้เครื่องถัดไปอย่างปลอดภัยหรือไม่ พาเลทไม้ที่ผ่านการซ่อม พาเลทพลาสติกที่ลื่น แผ่นที่โก่ง หรือกองที่รถยกวางไม่ตรง ล้วนทำให้ผลการทำงานต่างจากการสาธิตด้วยตัวอย่างใหม่ บทความนี้มุ่งที่การแยกและจ่าย พาเลทเปล่า การเติมกองพาเลท จุดส่งต่อ ความปลอดภัย การทำ RFP และการตรวจรับ ไม่ใช่การเลือกหุ่นยนต์เรียงสินค้าบนพาเลท
กำหนดหน้าที่และขอบเขตของเครื่องจ่ายพาเลท
เครื่องจ่ายพาเลทรับกองพาเลทเปล่าแล้วปล่อยออกทีละแผ่น บางรุ่นสามารถรับพาเลทกลับเข้ามาซ้อนเป็นกองได้ หุ่นยนต์พาเลทไทซ์มีหน้าที่วางกล่องหรือสินค้า รถยกและ AGV มีหน้าที่ขนย้าย ส่วนเครื่องจ่ายพาเลทต้องส่งพาเลทที่ถูกชนิด ถูกทิศทาง และถูกเวลาไปยังเครื่องรับ การทดสอบเฉพาะกลไกโดยไม่ต่อกับเครื่องปลายทางจึงยังไม่ใช่หลักฐานว่าระบบใช้งานได้
ผู้ผลิต PALOMAT Inline อธิบายเครื่องสำหรับติดตั้งร่วมกับสายพานลำเลียง มีทั้งระบบลมและไฟฟ้า พร้อมกล่องขั้วต่อสำหรับควบคุมจากภายนอก อีกทางเลือกคือแมกกาซีนแยกตั้งอิสระ เช่น Q-System ข้อมูลผลิตภัณฑ์เหล่านี้แสดงรูปแบบที่มีให้เลือก ไม่ใช่การรับประกันว่าเครื่องรุ่นใดจะผ่านเงื่อนไขของโรงงานแห่งหนึ่ง ผู้ซื้อจึงต้องเขียนทั้งขอบเขตตัวเครื่องและจุดเชื่อมต่อโดยรอบ
จุดเริ่มต้นของขอบเขตคือใครนำกองพาเลทมา วางตรงไหนและทิศใด จุดสิ้นสุดคือเครื่องปลายทางยืนยันว่าได้รับพาเลทหนึ่งแผ่นแล้ว ระหว่างนั้นมีการพยุงกอง การแยก การยก การปล่อย การตรวจจับพาเลท การป้องกันอันตราย ทางเข้าซ่อม และการเริ่มงานใหม่หลังหยุด กำหนดเจ้าของสัญญาณและเครื่องมือทุกจุดก่อนขอราคา มิฉะนั้นผู้ขายเครื่องจ่าย ผู้ขายคอนเวเยอร์ และผู้ติดตั้ง AGV อาจต่างคิดว่าอีกฝ่ายรับผิดชอบการส่งต่อ
วัดพาเลทจริงก่อนเทียบรุ่น
อย่าส่งพาเลทใหม่สวยเพียงแผ่นเดียวให้ผู้ขาย เก็บตัวอย่างใหม่ ใช้แล้ว ซ่อมแล้ว จากแหล่งที่เข้ามาจริง รวมถึงตัวที่โก่ง บิ่น เปียก หรือซ้อนไม่ตรง แยกให้ชัดว่าแบบใดถือว่าป้อนเข้าเครื่องได้ตามปกติ แบบใดต้องคัดทิ้ง ติดรหัสตัวอย่างเพื่อใช้ชุดเดียวกันใน FAT
วัดยาว กว้าง สูง น้ำหนัก ช่องสอดงา ตำแหน่งไม้แผ่นและบล็อก พื้นผิวใต้พาเลท และทิศทางการซ้อน ตรวจตะปูยื่น ไม้แตก และสันพลาสติก พาเลทสองแบบอาจมีขนาดภายนอกเท่ากันแต่มีจุดที่นิ้วจับหรือโซ่ลำเลียงสัมผัสต่างกัน คำว่า “รองรับพาเลทมาตรฐาน” จึงยังไม่ใช่เกณฑ์ตรวจรับหากไม่มีช่วงค่าที่วัดจริงและกติกาปฏิเสธพาเลทเสีย
| หลักฐานจากหน้างาน | สิ่งที่ต้องบันทึก | ผลต่อการออกแบบ |
|---|---|---|
| ขนาด | ช่วงค่าที่วัดและทิศทาง | รางนำ นิ้วจับ ทางออก |
| ด้านล่าง | บล็อก ช่อง และจุดรองรับ | การยกและโซ่ลำเลียง |
| สภาพ | โก่ง เสียหาย เปียก สกปรก | เกณฑ์รับและคัดออก |
| กอง | จำนวนต่ำสุด-สูงสุดและความเอียง | แมกกาซีนและเซนเซอร์ |
| การเติม | ประเภทรถและทิศทางเข้า | ช่องเปิด จุดจอด และสัญญาณ |
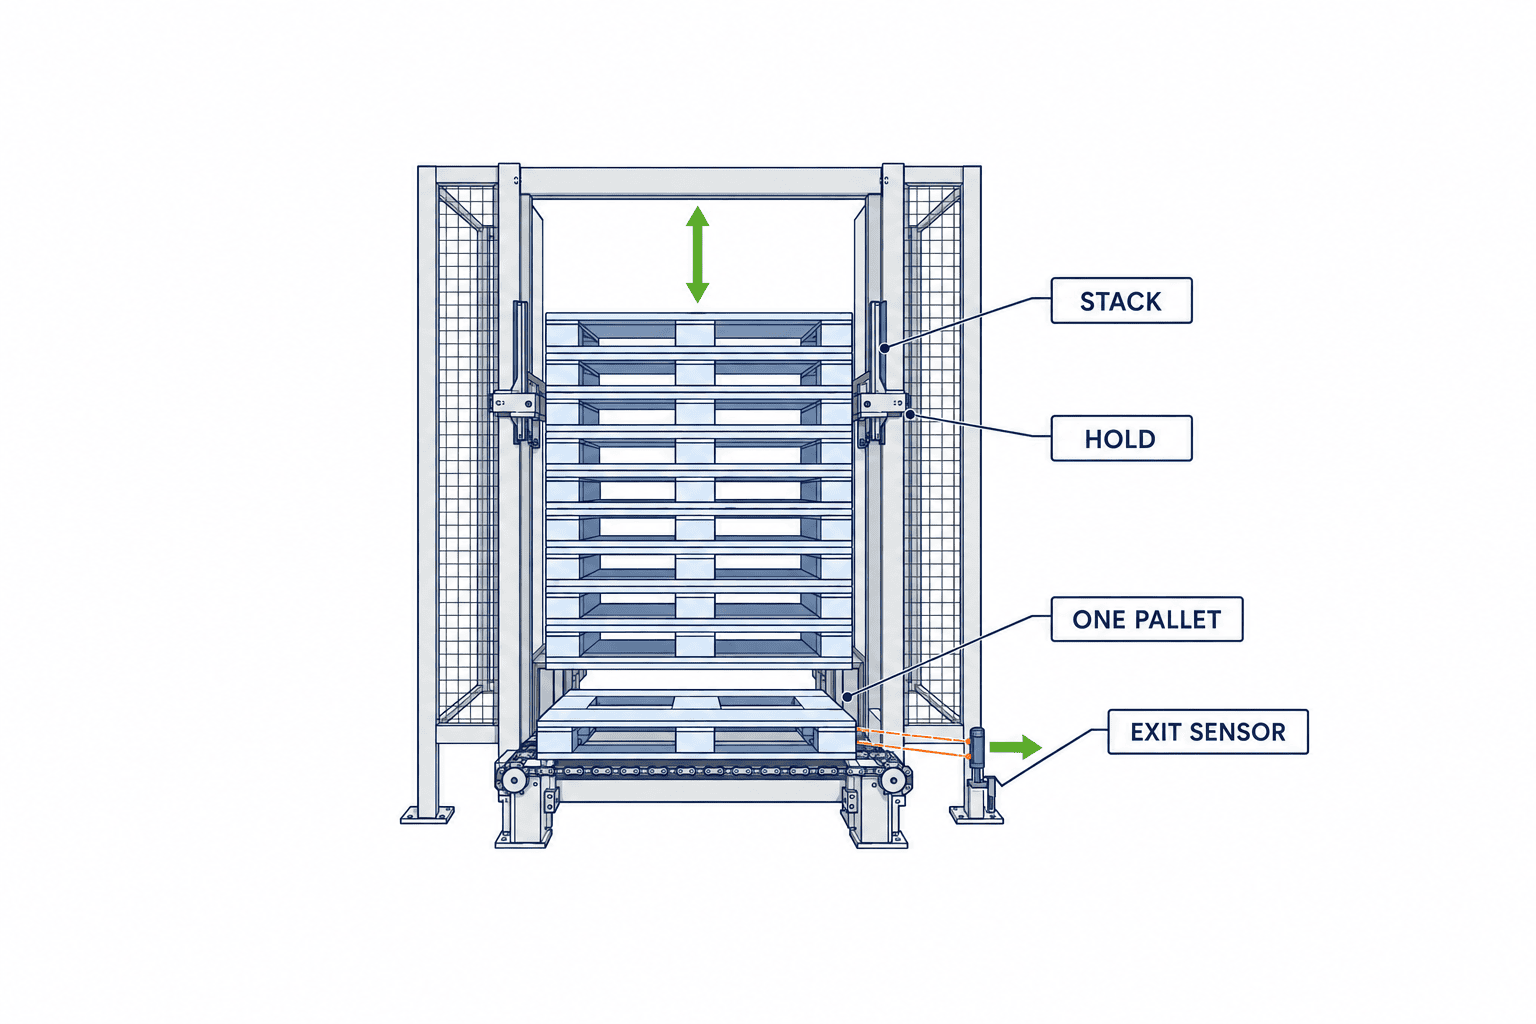
ทดสอบกลไกแยกด้วยตัวอย่างจริง
กลไกอาจพยุงกองบนแล้วปล่อยแผ่นล่าง ยกทั้งกองเพื่อเหลือหนึ่งแผ่น หรือใช้ส้อมและนิ้วกลไกจัดแผ่นเป็นช่วง Columbia/Okura แสดงให้เห็นว่ามีหลายวิธีตามงานจริง ชื่อกลไกไม่ได้รับประกันว่าจะไม่ปล่อยสองแผ่น ผู้ขายต้องชี้ให้เห็นตำแหน่งสัมผัสของพาเลทแต่ละแบบ วิธีตรวจว่าได้หนึ่งแผ่น และการหยุดเมื่อมีสองแผ่นเคลื่อนพร้อมกัน
หากนิ้วกลไกสอดเข้าช่องไม้ ตำแหน่งไม้และความเสียหายเป็นตัวกำหนดผล หากใช้โซ่หรือโรลเลอร์รองรับ ต้องตรวจระยะรองรับกับแผ่นไม้ด้านล่าง หากจับพาเลทพลาสติกที่เปียก ต้องทดสอบแรงจับกับตัวอย่างจริง เซนเซอร์ตรวจสองแผ่นที่ปลายทางช่วยกักข้อผิดพลาด แต่ใช้แทนการทดสอบการแยกหนึ่งแผ่นไม่ได้ FAT ต้องแยกเกณฑ์ระหว่าง “แยกปกติสำเร็จ” กับ “พบพาเลทผิดเงื่อนไขแล้วหยุดอย่างปลอดภัย”
แบบอินไลน์เหมาะเมื่อจ่ายตรงเข้าคอนเวเยอร์หรือหุ่นยนต์พาเลทไทซ์ ส่วนแมกกาซีนตั้งอิสระช่วยจัดระเบียบพาเลทเปล่าห่างจากไลน์ เวลาหนึ่งรอบต้องรวมการยก การแยก การปล่อย การยืนยันรับ การเติม และการแก้ติดขัด เครื่องที่เคลื่อนเร็วก็ยังปล่อยแผ่นถัดไปไม่ได้หากปลายทางยังไม่ว่าง ควรแยกเวลารอบปกติออกจากความพร้อมใช้งานของการไหลทั้งระบบ
ระบบขับด้วยไฟฟ้าหรือระบบลมให้เลือกจากสาธารณูปโภคที่มี ทีมซ่อมบำรุง รอบการทำงาน ความแม่นยำที่ต้องการ และสภาพปลอดภัยเมื่อไฟหรือลมดับ ขอเงื่อนไขพิกัดและการรับประกันของรุ่นที่เสนอจริง ไม่สรุปว่าเทคโนโลยีแบบหนึ่งทนทานกว่าเสมอไป
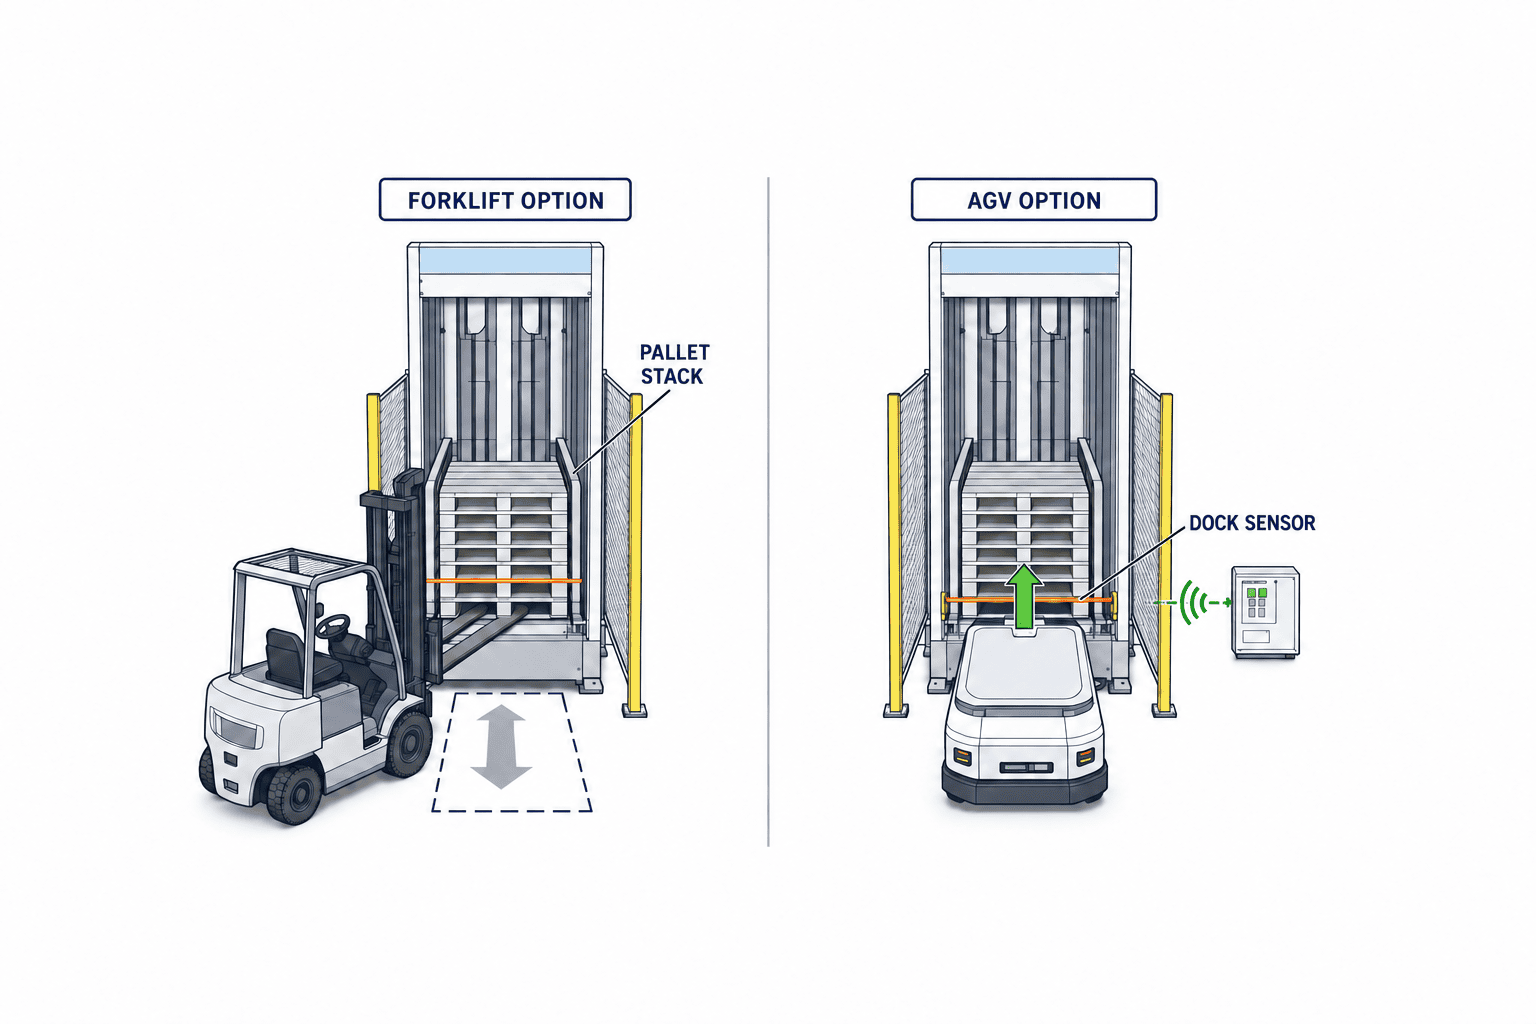
แยกการเติมด้วยรถยกกับ AGV
การเติมด้วยรถยกต้องวัดมุมเข้า ระยะถอนงา ระดับพื้น ท่อเหนือศีรษะ ทัศนวิสัย และความคลาดเคลื่อนของตำแหน่งวาง ระบุการป้องกันชนและสัญญาณชัดเจนว่าเครื่องแยกพาเลทจะไม่เคลื่อนขณะวางกอง หากทุกครั้งต้องให้คนเข้าไปจัดกองใหม่ ประโยชน์ของระบบอัตโนมัติจะลดลงและเพิ่มจุดที่คนเข้าใกล้อันตราย
หากเติมด้วย AGV หรือ AMR ข้อความ “มาถึงแล้ว” ไม่เท่ากับจอดเทียบทางกายภาพ ตรวจตำแหน่งหยุด ระดับยก พื้นที่ว่างของแมกกาซีน สถานะนิ้วจับ การตรวจคน และการออกจากจุดจอด เขียน state table สำหรับสื่อสารขาด รถออกก่อนเวลา หรือรถอีกคันขอเข้าจุดเดียวกัน อย่าสั่งกลไกเพียงเพราะระบบจัดการรถส่งข้อความว่ารถมาถึง
ISO 3691-4:2023 ครอบคลุมข้อกำหนดความปลอดภัยและการตรวจพิสูจน์รถอุตสาหกรรมไร้คนขับ รวม AGV และ AMR ในตัวอย่างขอบเขต เครื่องจ่ายพาเลทยังต้องประเมินความเสี่ยงของตนเอง และต้องเชื่อมการประเมินทั้งสองฝ่าย ณ จุดส่งต่อ อ่านเรื่องเส้นทางและจุดรอในคู่มือออกแบบเลย์เอาต์ AGV แล้วเพิ่มค่าคลาดเคลื่อนจุดจอดและเงื่อนไขอนุญาตส่งต่อใน RFP ของเครื่องจ่าย
การส่งต่อสำเร็จเมื่อเครื่องรับยืนยัน
พาเลทออกจากแมกกาซีนไม่ได้แปลว่าส่งสำเร็จ ระบุระดับความสูง จุดรองรับใต้พาเลท ระยะโซ่หรือโรลเลอร์ รางนำ ทิศทาง การจัดศูนย์ และเซนเซอร์หัว-ท้าย หากปลายทางเป็นหุ่นยนต์พาเลทไทซ์ ต้องรวมตำแหน่งวางและการยืนยันจับยึด หากเป็น AGV ให้แยกวิธีคอนเวเยอร์ส่งขึ้นรถกับวิธีรถเข้ามารับพาเลทเอง
ชื่อสัญญาณ Ready, Request, Transfer, Received, Fault และ Reset ไม่เพียงพอ ต้องระบุผู้ส่ง ความหมายของขอบสัญญาณหรือการค้างสัญญาณ เวลา timeout และสถานะหลัง timeout หากเซนเซอร์ปลายทางเห็นพาเลทแต่ผู้รับยังไม่ตอบ ห้ามปล่อยแผ่นที่สองและต้องมีวิธีนำแผ่นแรกออกอย่างปลอดภัย เมื่อไฟกลับหลังดับก็ต้องตัดสินว่าเซนเซอร์ที่ยังค้างอยู่หมายถึงรับแล้วหรือรอตรวจสอบ
ขอทั้งรายการ PLC I/O และตารางเปลี่ยนสถานะ รายการ I/O บอกจุดต่อและเจ้าของสัญญาณ ส่วนตารางบอกพฤติกรรมปกติ รอ ขัดข้อง และกู้คืน ถ้าผู้ขายเครื่องจ่ายกับผู้ขายคอนเวเยอร์เป็นคนละราย ให้ตั้งผู้รับผิดชอบหลักของการทดสอบจุดเชื่อมต่อในสัญญา
ออกแบบความปลอดภัยเป็นส่วนหนึ่งของการทำงาน
ในพื้นที่เล็กเดียวกันมีพาเลทซ้อน นิ้วจับ ลิฟต์ คอนเวเยอร์ และรถยกหรือ AGV ประเมินการหนีบ พาเลทตก เริ่มทำงานโดยไม่คาดคิด พลังงานตกค้างขณะซ่อม และการชนรถ ครอบคลุมตอนเติม เดินปกติ แก้ติดขัด ทำความสะอาด และซ่อม ISO 12100:2010 วางวิธีประเมินและลดความเสี่ยงของเครื่องจักร การเขียนชื่อมาตรฐานในใบเสนอราคาอย่างเดียวไม่แทนเอกสารประเมินจริง
ISO 14119:2024 ว่าด้วยการเลือกอุปกรณ์อินเตอร์ล็อกที่ประตูป้องกัน และ ISO 13849-1:2023 ให้แนวทางออกแบบส่วนควบคุมที่เกี่ยวกับความปลอดภัย มาตรฐานเหล่านี้ไม่ได้กำหนด PLr เดียวสำหรับทุกโรงงาน ต้องได้ฟังก์ชันและระดับที่ต้องการจากความเสี่ยงหน้างาน ขอหลักฐานการออกแบบและตรวจพิสูจน์ โดยครอบคลุมคอนเวเยอร์และรถข้างเคียงที่อาจสร้างอันตรายในช่องเปิดเดียวกัน
ระบุใน RFP ว่าห้ามแยกพาเลทระหว่างเติมกอง ต้องหยุดการเคลื่อนที่อันตรายเมื่อเปิดประตู ต้องตัดพลังงานก่อนแก้ติดขัด กำหนดการเริ่มใหม่และสถานะปลอดภัยเมื่อเซนเซอร์เสีย การหยุดแต่แมกกาซีนขณะที่คอนเวเยอร์ข้างเคียงยังวิ่งอาจไม่พอ
RFP ที่ใช้เปรียบเทียบราคาได้จริง
แนบทะเบียนตัวอย่างพาเลท ช่วงค่าที่วัด แผนผัง การไหลของวัสดุ ความต้องการผลิต สาธารณูปโภค PLC/เครือข่ายเดิม กะทำงาน ทีมซ่อม และข้อกำหนดภาษา กำหนดแบบฟอร์มราคาเดียวกัน แยกตัวเครื่อง คอนเวเยอร์ รั้ว เซนเซอร์ ตู้ควบคุม ซอฟต์แวร์ ติดตั้ง ทดสอบ ฝึกอบรม อะไหล่ และบริการ หลีกเลี่ยงข้อความกว้างอย่าง “รองรับพาเลทไม้” หรือ “ต่อ AGV ได้”
| หัวข้อ | ผู้ซื้อให้ข้อมูล | ผู้ขายต้องตอบ |
|---|---|---|
| พาเลท | ตัวอย่าง ภาพ ค่าที่วัด เกณฑ์ดี/เสีย | ช่วงรองรับ จุดจับ เงื่อนไขปฏิเสธ |
| การเดินเครื่อง | ลำดับ ความต้องการ การหยุด | รอบที่วัดกับตัวอย่างและเหตุหยุด |
| การเติม | รถยก/AGV ทิศทางและจุดวาง | ค่าคลาดเคลื่อนจุดจอดและ handshake |
| ปลายทาง | ระดับ ทิศทาง สัญญาณรับ | การรองรับ การจัดศูนย์ timeout |
| ความปลอดภัย | อันตรายและเครื่องข้างเคียง | เอกสารประเมินและตรวจพิสูจน์ |
| ส่งมอบ | ภาษาและทีมบริการ | แบบ as-built, backup, การฝึก, อะไหล่ |
อย่าเทียบเฉพาะจำนวนพาเลทต่อชั่วโมงสูงสุด ค่าดังกล่าวอาจไม่รวมการเติม การติดขัด การรอปลายทาง และการแก้ด้วยมือ กำหนดการทดสอบแยกสำหรับรอบปกติ การเดินต่อเนื่องกับตัวอย่างจริง และการกู้คืนอย่างปลอดภัย ตั้งเป้าจากความต้องการของโรงงานเอง ไม่คัดลอกค่าทั่วไปจากโบรชัวร์
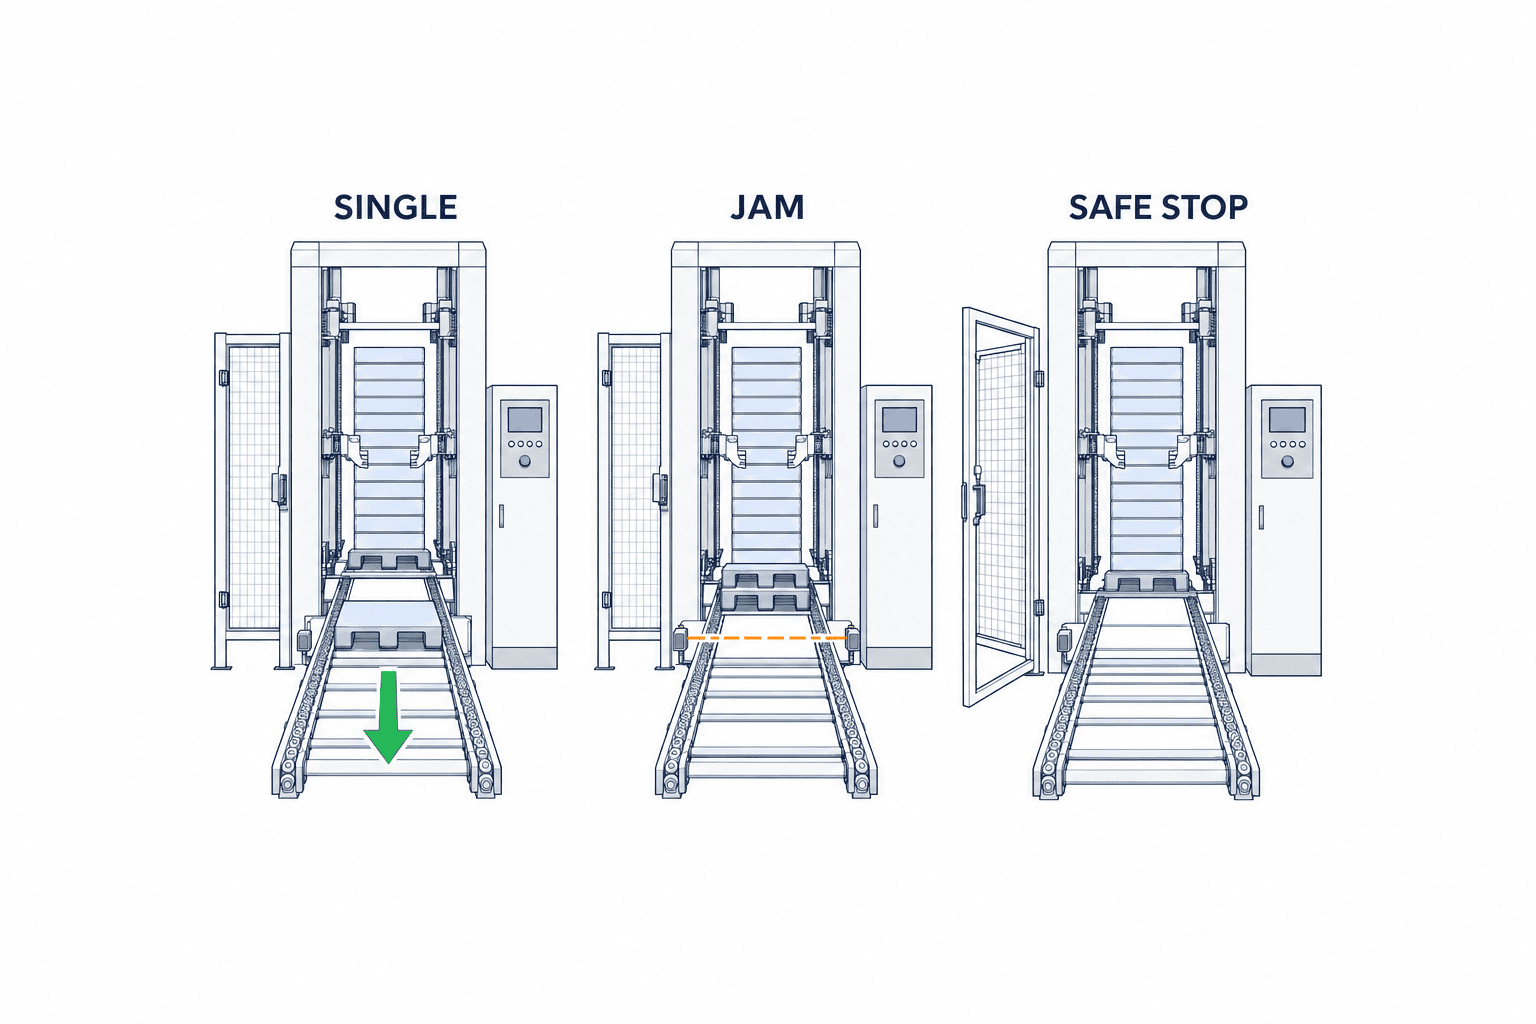
FAT: ทดสอบทั้งกรณีปกติและขัดข้อง
FAT ก่อนส่งเครื่องใช้พาเลทชุดที่ตกลงก่อนซื้อ ครอบคลุมค่าต่ำสุด สูงสุด ทุกชนิด และของซ่อมที่ยังถือว่ารับได้ ส่วนตัวอย่างต้องห้ามต้องถูกปฏิเสธอย่างปลอดภัย บันทึกรหัสตัวอย่าง ทิศการซ้อน จำนวนแผ่น ตำแหน่งออก ผลแยกหนึ่งแผ่น รหัสขัดข้อง และวิธีกู้คืน สังเกตสองแผ่นออกพร้อมกัน ไม่ออก ติด เอียง หรือเยื้อง
จำลองปลายทางไม่ว่าง ไม่มีสัญญาณรับ รถเติมออกก่อน เซนเซอร์นับไม่ตรง สื่อสารขาด ไฟกลับหลังหยุด ปุ่มหยุดฉุกเฉิน และเปิดประตู ตกลงวิธีจำลองที่ปลอดภัย เก็บวิดีโอ log สัญญาณ เวอร์ชัน PLC และรายการงานค้าง ไม่เปลี่ยนเกณฑ์ผ่านหลังเห็นผลทดสอบ
สร้างตารางตรวจรับ 4 กลุ่ม: ปกติ ขอบเขต ผิดปกติ และกู้คืน
ถ้ามีแต่กรณีเดินเครื่องปกติ เมื่อเครื่องหยุดที่หน้างานจะไม่มีเกณฑ์สัญญาตัดสินพฤติกรรมที่ถูกต้อง เลือกพาเลทที่อนุมัติจากทุกชนิด ทดสอบปล่อยหลายรอบภายใต้เงื่อนไขเดียวกัน บันทึกว่าออกมาครั้งละหนึ่งแผ่นและอยู่ในช่วงตำแหน่งที่เครื่องรับยอมได้หรือไม่ จากนั้นใช้ตัวอย่างจริงใกล้ขอบขนาดและการซ้อนที่อนุมัติ เพื่อตรวจเสถียรภาพรางนำและนิ้วจับ ส่วนพาเลทที่ห้ามใช้ให้ทดสอบการตรวจพบ การหยุดปลอดภัยและการนำออก ไม่ใช้วิธีทำลายเครื่อง
ทดสอบกรณีปลายทาง Busy การยืนยันรับหายระหว่างปล่อย และจำนวนจากเซนเซอร์ไม่ตรงกับกองจริงแยกกัน แค่มี Alarm ยังไม่ถือว่าผ่าน ต้องห้ามปล่อยแผ่นที่สอง คงสถานะหยุดจน reset ตามขั้นตอน และบอกตำแหน่งพาเลทค้างให้ผู้ปฏิบัติงานทราบ การจำลองสื่อสารขาดต้องตกลงวิธีปลอดภัยกับผู้ขาย หลังเชื่อมใหม่ต้องตรวจว่าคำสั่งเดิมไม่ถูกทำซ้ำ
| กลุ่มทดสอบ | เงื่อนไข | หลักฐานผ่าน |
|---|---|---|
| ปกติ | พาเลททุกชนิดที่อนุมัติ | หนึ่งแผ่น ตำแหน่ง สัญญาณรับและเวลา |
| ขอบเขต | ตัวอย่างใกล้ขีดจำกัดขนาดและกอง | จับมั่นคงและเครื่องรับยอมรับ |
| ผิดปกติ | ของต้องห้าม รับช้า ตรวจนับไม่ตรง | หยุดปลอดภัย ไม่ปล่อยซ้ำ ระบุ Alarm ได้ |
| กู้คืน | หลังไฟดับ สื่อสารกลับ และแก้ติด | รู้ตำแหน่งพาเลทค้างและเงื่อนไขเริ่มใหม่ |
จำนวนรอบเดินต่อเนื่องและเวลาเกณฑ์ให้ตั้งจากความต้องการไลน์กับเวลาหยุดที่รับได้ อย่าแก้เกณฑ์ผ่านหลังเห็นผล เก็บภาพ ขนาดและตำแหน่งของพาเลททดลองคู่กับ log เซนเซอร์ หากยกงาน FAT ไป SAT ให้ทั้งสองฝ่ายลงชื่อเหตุผล มาตรการชั่วคราว ผู้รับค่าใช้จ่ายและเกณฑ์ผ่านสุดท้าย
ทดสอบการเปลี่ยนชนิดแยกจากการป้อนกองคละ
“เปลี่ยนค่าตั้งแล้วใช้ได้หลายชนิด” ต่างจาก “กองเดียวคละชนิดและใช้ค่าเดียว” แบบแรกต้องกำหนดผู้เปลี่ยน สิทธิ์ จุดควบคุม เวลา และการตรวจแผ่นแรกหลังเปลี่ยน แบบหลังต้องถามว่าพาเลทต่างชนิดสลับในกองเดียวได้จริงหรือจำเป็นต้องแยกกอง หากไม่รับกองคละ ต้องมีวิธีระบุก่อนป้อนและขั้นตอนหยุด/นำออกเมื่อป้อนผิด
ทิศทางพาเลทก็สำคัญ หากช่องสอดงาหมุนจากทิศปกติให้ทดสอบการจับและปล่อยในทิศนั้น หากใช้ไม่ได้ควรมีเส้นพื้นและไกด์ทางกายภาพ ไม่พึ่งความจำคนงาน หักเวลาเปลี่ยนค่าตั้งและจัดทิศด้วยมือที่เกิดซ้ำออกจากประโยชน์แรงงานที่คาดไว้ บันทึกการเปลี่ยนเพื่อแยกสาเหตุเครื่องเสียกับสูตรผิด
เปรียบเทียบใบเสนอราคาด้วยกรณียกเว้นและเจ้าของงาน
ราคา ความเร็วสูงสุด และขนาดเครื่องยังไม่แสดงความต่างในการใช้งาน เริ่มจากเงื่อนไขบังคับ: ผ่านตัวอย่างพาเลทจริง มีหลักฐานความปลอดภัย ระดับส่งต่อและกำลังจ่ายพอ พร้อมซ่อมได้ในพื้นที่ จากนั้นให้คะแนนการแก้ติดขัด การเปลี่ยนชนิด การวินิจฉัย อะไหล่ และการเชื่อม AGV ในอนาคต คำว่า “รองรับได้” ไม่ควรได้คะแนนหากไม่มีผลทดสอบ ภาพเขียน ตารางสถานะ หรือคู่มือรองรับ
ปรับขอบเขตราคาให้เหมือนกัน ข้อเสนอหนึ่งรวมรั้วกับคอนเวเยอร์ อีกข้อเสนอไม่รวม จะเทียบเป็นราคาตัวเครื่องไม่ได้ เพิ่มเวลาหยุดไลน์เพื่อก่อสร้าง การแก้ PLC เดิม ล่ามหน้างาน การขนส่งตัวอย่าง และการฝึกอบรมลงในตารางเดียวกัน ถามด้วยว่าพาเลทชนิดใหม่เพิ่มด้วยการตั้งค่าได้ถึงไหนและเริ่มต้องแก้โครงสร้างเครื่องตรงไหน ราคาที่มีหัวข้อ “ตกลงภายหลัง” มากยังสรุปว่าถูกกว่าไม่ได้
เมื่อเครื่องจ่าย คอนเวเยอร์ และ AGV มาจากสามบริษัท ความผิดพลาดเดียวอาจมาจากตำแหน่งเครื่อง จุดจอดรถ หรือจังหวะสัญญาณ ตรวจว่า log ใช้เวลาเดียวกัน ใครนำการวิเคราะห์ และทุกฝ่ายร่วมทดสอบที่โรงงานหรือไม่ ตั้งเจ้าของงานบูรณาการและเส้นทางอนุมัติการเปลี่ยนก่อนทำสัญญา ตารางคะแนนเก็บเหตุผล แต่ไม่แทนคำสังเกตของช่างว่าซ่อมชิ้นส่วนใน layout จริงไม่ได้ แยกเรื่องค้างที่ต้องจบก่อนอนุมัติแบบกับเรื่องที่ต้องพิสูจน์ด้วยตัวอย่าง ระบุเจ้าของและวันครบกำหนด และกำหนดตัวอย่าง FAT ชิ้นใดจะส่งต่อไป SAT
SAT: ทดสอบซ้ำในโรงงานไทย
SAT เพิ่มพื้นจริง ไฟ ลม เครือข่าย ฝุ่น ความชื้น เส้นทางเติม และเครื่องรับ ใช้ตัวอย่างที่ระบุรหัสเดียวกับ FAT แล้วทดสอบรถยกหรือ AGV คอนเวเยอร์ และหุ่นยนต์พาเลทไทซ์ร่วมกัน ให้ฝ่ายผลิตและซ่อมบำรุงแสดงการกู้คืนด้วยตนเอง กำหนดล่วงหน้าว่าต้องใช้ HMI และคู่มือภาษาไทยหรือไม่ ใครดูแล remote access และใครรับปัญหาชั้นแรก
ทีมซ่อมต้องตรวจด้วยว่ากองที่ถูกยึดยังคงนิ่งเมื่อเปิดประตูบริการหรือไม่ นิ้วจับและเซนเซอร์ที่สึกเข้าถึงได้อย่างปลอดภัยหรือไม่ และหลังทำความสะอาดสามารถกลับสู่ตำแหน่งปรับตั้งเดิมได้หรือไม่ ถ้าการเปลี่ยนชิ้นส่วนต้องปรับตำแหน่ง ให้ส่งมอบเครื่องมือ วิธีทำ และพาเลทอ้างอิง หากงานซ่อมบังทางรถยก ต้องกำหนดทางอ้อมก่อนรับมอบ งานที่เขียนอยู่ในคู่มือแต่ทำไม่ได้ในพื้นที่จริงยังไม่ถือว่าซ่อมได้ดี
แยกรายการค้างตามผลต่อความปลอดภัยและการผลิต ระบุผู้รับผิดชอบและกำหนดแก้ ห้ามข้ามฟังก์ชันป้องกันเพื่อเดินเครื่องชั่วคราว แบบ as-built, I/O, parameter, PLC backup, อะไหล่ บันทึกฝึกอบรมและผู้ติดต่อบริการเป็นส่วนของการรับมอบ FAT พิสูจน์ตัวเครื่อง ส่วน SAT พิสูจน์การไหลจริงในสถานที่
การแก้ติดขัดและการเปลี่ยนชนิดพาเลท
การแก้ติดขัดเป็นงานที่คาดได้ ไม่ใช่เหตุการณ์นอกข้อกำหนด OSHA สหรัฐรายงานในปี 2023 ว่ามีคนงานสูญเสียนิ้วบางส่วนระหว่างแก้พาเลทติดในเครื่องจ่าย นี่เป็นกรณีในสหรัฐ ไม่ใช่กฎหมายไทยหรืออัตราอุบัติเหตุของโรงงานนี้ แต่ชี้ว่าต้องมีขั้นตอนกู้คืนที่ปลอดภัย HMI ควรบอกส่วนที่ขัดข้อง กองยังถูกพยุงอยู่หรือไม่ พลังงานที่ต้องตัด วิธีค้ำกอง และช่องเข้าทำงาน ไม่ใช่แสดงเพียงคำว่า Jam
อย่าแก้ปัญหาทางเข้ายากด้วยการลัดวงจรอินเตอร์ล็อกหรือให้คนเอื้อมเข้าเครื่อง ปรับจุดมอง ระยะเข้าซ่อม และทิศนำพาเลทติดออก ฝ่ายผลิต ซ่อม และความปลอดภัยควรตรวจขั้นตอนนี้กับเครื่องจริงใน SAT
เมื่อเปลี่ยนผู้ส่งพาเลทหรือแบบบรรจุภัณฑ์ ให้เก็บตัวอย่างใหม่ เปรียบเทียบด้านล่างและขนาดกับทะเบียนเดิม ทดสอบการแยกและความปลอดภัยที่เกี่ยวข้อง แล้วอัปเดตรายการแบบที่อนุญาต ค่าตั้ง และคู่มือพร้อมกัน จำกัดสิทธิ์เปลี่ยน threshold ของเซนเซอร์ เก็บเหตุผล ผู้อนุมัติ ค่าเดิม ค่าใหม่ และผลตรวจหลังเปลี่ยน แยกการอนุมัติค่าด้านความปลอดภัยออกจากการปรับการผลิตทั่วไป
บันทึกจำนวนครั้งที่แยก รหัสพาเลท เหตุหยุด เวลา Busy ของปลายทาง และเวลาการเติมร่วมกัน หากดูเพียงจำนวน Alarm อาจสร้างแรงจูงใจให้ผู้ปฏิบัติงานเลี่ยงสัญญาณ เก็บพาเลทที่มีปัญหาเพื่อแยกสาเหตุว่าเกิดจากเครื่อง วัสดุ หรือวิธีทำงาน สำรอง parameter และ PLC เวอร์ชันที่ปรับจริง ณ หน้างานเพื่อให้กลับสู่สภาพผ่าน SAT ได้หลังเปลี่ยนอะไหล่
คำนวณต้นทุนตลอดอายุใช้งาน
ผลตอบแทนไม่ได้มีแค่เวลาที่คนยกพาเลท รวมเวลาที่หุ่นยนต์รอพาเลท เที่ยวรถยก พื้นที่เก็บ การคัดพาเลทเสีย การบำรุงรักษา พลังงาน ลม รั้ว การเชื่อมระบบ และอะไหล่ เปรียบเทียบต้นทุนรายปีก่อนและหลังโดยไม่คิดชั่วโมงเดียวซ้ำทั้งเป็นค่าแรงที่ประหยัดและเวลาหยุดที่ลด ใช้กะและคนจริงของโรงงาน ไม่ใช้ค่าจ้างหรือเวลาไซเคิลทั่วไปเป็นคำตอบสำเร็จรูป เก็บความปลอดภัยและภาระทางกายเป็นเกณฑ์แม้ตีเป็นเงินยาก
บทความต้นทุนหุ่นยนต์พาเลทไทซ์ อธิบายต้นทุนของเซลล์หุ่นยนต์ ส่วนบทความนี้ประเมินเครื่องจ่ายพาเลทเปล่าก่อนเข้าหุ่นยนต์ ตรวจขอบเขตใบเสนอราคาเพื่อไม่ให้คอนเวเยอร์หรือรั้วถูกคิดซ้ำหรือหลุดจากทั้งสองใบ
คำถามที่พบบ่อย
เครื่องเดียวใช้กับพาเลทไม้และพลาสติกได้หรือไม่?
อาจได้ แต่ขนาดภายนอกไม่พอสำหรับตัดสิน จุดรองรับ ผิวสัมผัส น้ำหนัก และความเอียงต่างกัน ต้องทดสอบตัวอย่างจริงทั้งสองแบบและกรณีผิดปกติ หากต้องปรับเครื่องเวลาเปลี่ยนแบบ ให้ระบุวิธีและเวลา
ภายหลังเปลี่ยนจากรถยกเป็น AGV ได้หรือไม่?
อาจทำได้ แต่ต้องเปลี่ยนมากกว่าช่องเปิด ความแม่นยำจอด ระดับส่งต่อ การห้ามเครื่องเคลื่อน ความเสี่ยงชน และเจ้าของสัญญาณเปลี่ยน ควรเผื่อพื้นที่และอินเทอร์เฟซ พร้อมขอราคาแก้ไขในอนาคต
แมกกาซีนใหญ่กว่าเหมาะกว่าเสมอหรือไม่?
ความจุมากช่วยลดความถี่เติม แต่เพิ่มความสูง น้ำหนักพื้น ปัญหาการมองและการนำพาเลทติดออก คำนวณจากความต้องการช่วงพีกและช่วงเติมที่ปลอดภัย ไม่มีจำนวนแผ่นมาตรฐานสำหรับทุกโรงงาน
มีเซนเซอร์ตรวจสองแผ่นแล้วไม่ต้องทดสอบการแยกหรือไม่?
ไม่ได้ เซนเซอร์ช่วยกักความผิดพลาดหลังเกิด FAT ยังต้องพิสูจน์การแยกทีละแผ่นกับพาเลทที่อนุญาต และการหยุดปลอดภัยกับพาเลทที่ไม่ยอมรับ
FAT แทน SAT ได้หรือไม่?
ไม่ได้ FAT ไม่พิสูจน์พื้น สาธารณูปโภค การจอดรถ การยืนยันของปลายทาง และวิธีซ่อมในโรงงานไทย กำหนดเกณฑ์ทั้งสองขั้นในสัญญา
สรุป
เลือกเครื่องจ่ายพาเลทเป็นส่วนหนึ่งของเซลล์การไหลวัสดุ กำหนดพาเลทจริงและเกณฑ์ผ่านก่อนซื้อ ทดสอบกลไกและควบคุมใน FAT แล้วตรวจจุดรับส่งกับรถยกหรือ AGV ความปลอดภัย และการซ่อมใน SAT วิธีนี้ทำให้เทียบข้อเสนอจากผลใช้งาน ไม่ใช่เพียงตัวเลขในแคตตาล็อก
หากโรงงานในไทยกำลังพิจารณาการจ่ายพาเลทเปล่าเข้าหุ่นยนต์หรือคอนเวเยอร์ สามารถติดต่อ TOMAS TECH พร้อมภาพ ตัวอย่างขนาด และเส้นทางเติมปัจจุบันได้ตั้งแต่ขั้นกำหนดความต้องการหรือจัดทำ RFP
แหล่งข้อมูลต้นทาง
- PALOMAT Inline
- PALOMAT Inline Pneumatic
- Q-System pallet magazine
- Columbia/Okura integrated equipment
- ISO 12100:2010
- ISO 13849-1:2023
- ISO 14119:2024
- ISO 3691-4:2023
- OSHA ข่าวอุบัติเหตุปี 2023
*ตรวจแหล่งข้อมูลเมื่อ 4 ตุลาคม 2026 ข้อมูลผู้ผลิตแสดงทางเลือกผลิตภัณฑ์ ไม่รับประกันผลในโรงงานใดโดยเฉพาะ ข้อกำหนดความปลอดภัยและค่าตรวจรับต้องได้จากการประเมินความเสี่ยงและสัญญาจริง*


