


ระยะเวลาติดตั้งระบบบริหารการผลิตไม่ได้ถูกกำหนดทันทีที่เลือกผลิตภัณฑ์ แต่เปลี่ยนไปตามขอบเขตกระบวนการ แนวทาง Fit-to-standard หรือการพัฒนาเฉพาะ คุณภาพข้อมูลหลัก การเชื่อมต่อ จำนวนโรงงาน UAT การซ้อมย้ายข้อมูล การอบรม และ Cutover บทความนี้อธิบายวิธีจัดทำแผนผ่านจุดตรวจ 6 ขั้นที่สำนักงานใหญ่ญี่ปุ่น องค์กรในไทย และผู้ใช้หน้างานยอมรับร่วมกันได้
สรุประยะเวลาติดตั้งระบบบริหารการผลิต: วางแผนด้วยเงื่อนไขผ่านจุดตรวจ ไม่ใช่ตัวเลขเดือนเดียว
คำถามแรกจากผู้บริหารมักเป็น “ใช้เวลากี่เดือนจึงจะ Go-live” แต่คำตอบที่น่าเชื่อถือไม่ใช่ตัวเลขเดียว ควรเป็นรายการเงื่อนไขที่ต้องสำเร็จและลำดับการพึ่งพากันของงาน หน้าจออาจตั้งค่าเสร็จแล้ว แต่ยังทดสอบแผนการผลิตจริงไม่ได้หากรายการสินค้า BOM, Routing, กำลังการผลิตของศูนย์งาน และตำแหน่งสต็อกยังไม่ผ่านการตรวจสอบ เช่นเดียวกัน UAT ที่จบแล้วไม่ยืนยันว่าจะ Cutover ภายในช่วงหยุดระบบที่อนุญาตได้ หากทีมยังไม่เคยจับเวลาการซ้อมย้ายข้อมูล
บทความนี้ใช้ช่วงเวลา 3 แบบเพื่อเริ่มต้นการสนทนา ช่วงเหล่านี้เป็น “ตัวอย่างช่วงเวลาเพื่อการวางแผน” ไม่ใช่ค่าเฉลี่ยตลาด มาตรฐานของผลิตภัณฑ์ หรือคำรับรองจากผู้ขาย
| รูปแบบการติดตั้ง | ระยะเวลาตัวอย่าง | เงื่อนไขตั้งต้น |
|---|---|---|
| โครงการนำร่องขอบเขตจำกัด | 12–20 สัปดาห์ | โรงงานเดียว ใช้ฟังก์ชันมาตรฐานเป็นหลัก การเชื่อมต่อน้อย และมีผู้รับผิดชอบข้อมูลหลักชัดเจน |
| การติดตั้งมาตรฐานในโรงงานเดียว | 24–40 สัปดาห์ | รวมการวางแผน การปฏิบัติงาน สต็อก คุณภาพ ต้นทุน การเชื่อมต่อ ERP หรือบัญชี และการซ้อมย้ายหลายครั้ง |
| หลายโรงงานหรือมีการพัฒนาเฉพาะมาก | 40–72 สัปดาห์ | มีแม่แบบข้ามโรงงาน หลายภาษา การเชื่อมต่อซับซ้อน และเปิดใช้งานเป็นระยะ |
อย่านำช่วงเหล่านี้ไปใช้เป็นคำตอบสุดท้าย ให้คำนวณใหม่จากสิ่งส่งมอบ ทรัพยากร การพึ่งพากัน ระยะเวลาอนุมัติ และช่วง cutover ที่ธุรกิจยอมรับได้ การเริ่มงานเร็วไม่สำคัญเท่าการทำให้แต่ละงาน “พร้อมเริ่ม” จริง
ทำไมขั้นตอนติดตั้งระบบบริหารการผลิตจึงต่างกันในแต่ละโรงงาน
การบริหารการผลิตเชื่อมกับการขาย จัดซื้อ สต็อก วิศวกรรม คุณภาพ บำรุงรักษา ต้นทุน และการเงิน Microsoft อธิบาย “Plan to produce” เป็นกระบวนการต้นน้ำถึงปลายน้ำที่สัมพันธ์กับการพยากรณ์ สต็อก จัดซื้อ คำสั่งซื้อ สินทรัพย์ บุคลากร โครงการ และบัญชี ดังนั้นประมาณการที่คิดเฉพาะโมดูลการผลิตไม่ได้ตัดงานเหล่านี้ออก แต่เพียงเลื่อนการค้นพบปัญหาไปช่วงหลัง
ISA-95 ให้ภาษากลางที่ไม่ผูกกับเทคโนโลยีเพื่ออธิบายชั้นของกระบวนการจริง เซนเซอร์และการควบคุม การจัดการปฏิบัติการผลิต และการวางแผนระดับองค์กร เช่น ERP การใช้ขอบเขตนี้ช่วยระบุว่า ระบบใดเป็นแหล่งข้อมูลหลักของคำสั่งผลิต สัญญาณเครื่องจักร การเบิกวัตถุดิบ ผลผลิต สถานะคุณภาพ และต้นทุน รวมทั้งช่วยตัดสินว่าเหตุการณ์ใดมาจากอุปกรณ์ ผู้ปฏิบัติงาน หรือระบบอื่น
คู่มือ Oracle SCM ก็เริ่มจากเลือกชุดฟังก์ชันให้ตรงความต้องการธุรกิจ ตรวจสอบรายการงานตามลำดับ และใช้คู่มือเฉพาะของแต่ละชุด แม้ผลิตภัณฑ์ต่างกัน หลักการยังเหมือนกันคือ เลือกขอบเขต เรียงงานที่เป็นเงื่อนไขก่อนหลัง แล้วลงรายละเอียดตามขอบเขตการทำงาน
โครงสร้างสามฝ่ายของโครงการโรงงานไทย
สำนักงานใหญ่ญี่ปุ่น ฝ่ายบริหารในไทย และหน้างานอาจใช้คำเดียวกันแต่คาดหวังต่างกัน เมื่อสำนักงานใหญ่พูดว่า “มาตรฐาน” อาจหมายถึงรหัสสินค้าร่วมและการควบคุมอนุมัติระดับกลุ่ม ฝ่ายไทยอาจคิดถึงบัญชีท้องถิ่น ภาษี นำเข้า-ส่งออก และ ERP เดิม ส่วนหัวหน้างานและผู้ปฏิบัติงานให้ความสำคัญกับการทำงานไม่สะดุด วิธีปฏิบัติที่อ่านได้ การเห็นความผิดปกติทันเวลา และเครื่องพิมพ์หรือเครื่องปลายทางที่เชื่อถือได้
หากไม่จัดความคาดหวังเหล่านี้ให้ตรงกัน การประชุมเชิงปฏิบัติการอาจดูเหมือนสำเร็จ แต่ UAT จะพบภายหลังว่า หน้างานใช้ไม่ได้ ข้อมูลรวมไม่ตรงระดับที่สำนักงานใหญ่ต้องการ หรือยอดไม่ตรงกับบัญชีท้องถิ่น ตัวเร่งระยะเวลาข้อแรกจึงไม่ใช่เพียงการแปลเอกสาร แต่คือการกำหนดว่าใครตัดสิน ใครตรวจสอบ และภาษาใดเป็นเอกสารควบคุมของแต่ละการตัดสินใจ
ใช้ภาษาญี่ปุ่น ภาษาไทย และภาษาอังกฤษอย่างมีระบบ
แม้กำหนดภาษาอังกฤษเป็นภาษาของโครงการ ก็ไม่ได้แปลว่าการอบรมและการรับมือเหตุขัดข้องจะใช้ภาษาอังกฤษล้วนได้ รูปแบบที่เหมาะสมคือ:
- การตัดสินใจผู้บริหารและรายงานสำนักงานใหญ่: ญี่ปุ่น หรือญี่ปุ่น-อังกฤษ สำหรับขอบเขต การลงทุน และการอนุมัติข้อยกเว้น
- การออกแบบและหารือกับผู้ขาย: อังกฤษเป็นฉบับควบคุม เชื่อมคำญี่ปุ่นและไทยด้วย Glossary
- วิธีปฏิบัติงาน คู่มือการกรอก และการอบรม: ไทยเป็นหลัก พร้อมชื่อช่องข้อมูลภาษาอังกฤษตามหน้าจอ
- ข้อบกพร่องและคำขอเปลี่ยนแปลง: ใช้รหัสเดียวกัน มีสรุปอังกฤษและคำอธิบายไทยที่เพียงพอสำหรับหน้างาน
การแปลไม่ใช่งานเอกสารท้ายโครงการ แต่เป็นการทดสอบว่าความต้องการมีความหมายเดียวกัน หากทีมแยกความหมายของ “ปิดการผลิต” “ปิดขั้นตอนงาน” และ “รับสินค้าเข้าคลัง” ในสามภาษาไม่ได้ ความกำกวมเดียวกันจะไปอยู่ในการเชื่อมต่อระบบ
ใส่ปฏิทินการทำงานของไทยตั้งแต่ต้น
สงกรานต์ ช่วงหยุดปลายปี การตรวจนับสต็อก การตรวจประเมินจากลูกค้า แผน PM และช่วงคำสั่งซื้อสูง ล้วนกำหนดว่าผู้ใช้หลักจะเข้าร่วมได้เมื่อใด ปฏิทินอาจดูว่าง แต่หากผู้รับผิดชอบฝ่ายผลิต คลัง คุณภาพ และต้นทุนไม่สามารถเข้าพร้อมกัน จุดตรวจก็ยังผ่านไม่ได้ แผนจึงต้องระบุวันว่างของเจ้าของกระบวนการและผู้แทน ไม่ใช่เฉพาะทีม IT
จุดตรวจ 6 ขั้นสำหรับจัดทำระยะเวลาติดตั้งที่น่าเชื่อถือ
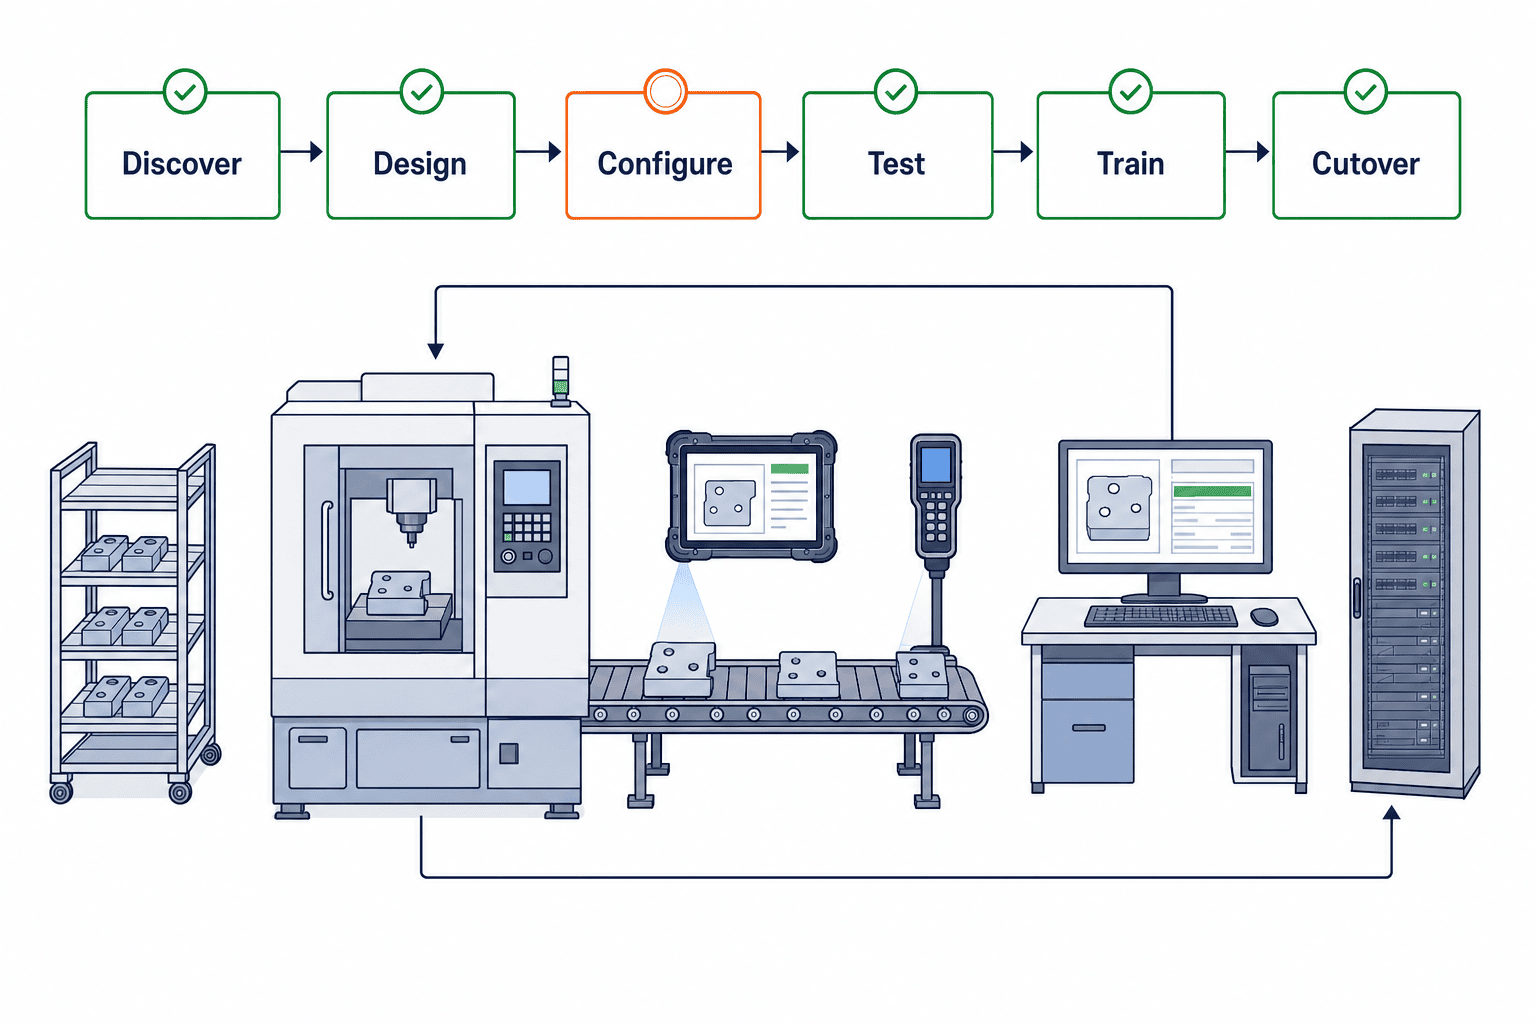
จุดตรวจ 6 ขั้น ได้แก่ การสำรวจ การออกแบบ การตั้งค่าและพัฒนา การทดสอบการเชื่อมต่อ UAT และการอบรม ตลอดจน Cutover และการทำให้ระบบเสถียร ชื่อช่วงงานสำคัญน้อยกว่าหลักฐานที่ต้องมีเพื่อผ่านไปขั้นถัดไป
จุดตรวจที่ 1: สำรวจและยืนยันขอบเขต
เริ่มจากกรณีใช้งานทางธุรกิจ ไม่ใช่รายการตรวจสอบฟังก์ชัน การผลิตเพื่อสต็อก ผลิตตามคำสั่ง วิศวกรรมตามคำสั่ง การผลิตแบบกระบวนการ งานจ้างผลิต และการผลิตแบบผสมต้องใช้ข้อมูลหลักกับรายการเคลื่อนไหวต่างกัน นอกจากสินค้าตัวแทน ให้รวมกรณีวัสดุทดแทน คำสั่งด่วน งานแก้ไข ของเสีย ผลผลิตร่วม งานจ้างภายนอก และการตัดสินคุณภาพที่ผิดปกติ
สิ่งส่งมอบของจุดตรวจนี้คือเอกสารขอบเขตที่ระบุโรงงาน ไลน์ กลุ่มผู้ใช้ กระบวนการ สิ่งที่ไม่รวม ตัวชี้วัดความสำเร็จ การเชื่อมต่อ เจ้าของข้อมูล และผู้ตัดสินใจ คำแนะนำการวางกลยุทธ์ของ Microsoft เน้นวิสัยทัศน์ ตัวชี้วัด บทบาท ทรัพยากร วิธีดำเนินงาน แผนเปิดใช้ และการบริหารการเปลี่ยนแปลง เพราะสิ่งเหล่านี้เป็นกรอบของการส่งมอบที่คาดการณ์ได้
เงื่อนไขผ่านคือ ทั้งสามฝ่ายอธิบายกรณีใช้งานหลักตั้งแต่เหตุเริ่มต้นจนถึงผลลัพธ์ด้านบัญชีหรือการวิเคราะห์ได้ตรงกัน การอนุมัติรายการความต้องการจำนวนมากเพียงอย่างเดียวยังไม่พอ
จุดตรวจที่ 2: ตัดสิน Fit-to-standard และการพัฒนาเฉพาะ
Fit-to-standard ช่วยลดความซับซ้อนของการตั้งค่าและการปรับรุ่นในอนาคต แต่ไม่ได้หมายถึงการละเลยกฎหมาย ข้อกำหนดลูกค้า หรือข้อจำกัดทางกายภาพ ในการประชุมเชิงปฏิบัติการควรสาธิตกระบวนการมาตรฐานด้วยระบบต้นแบบ แล้วจัดความแตกต่างแต่ละรายการเป็นสี่กลุ่ม:
- ปรับกระบวนการธุรกิจ
- แก้ด้วยการตั้งค่ามาตรฐานหรือการกำหนดสิทธิ์
- เสริมด้วยเครื่องมือ รายงาน หรือการเชื่อมต่อที่อนุมัติแล้ว
- พัฒนาเฉพาะ
หากเลือกข้อสี่ ระยะเวลาต้องรวมการสรุปข้อกำหนด การทบทวนแบบ การแสดงผลหลายภาษา การทดสอบหน่วย การทดสอบการเชื่อมต่อ การทดสอบซ้ำ การนำขึ้นใช้งาน และการสนับสนุน ไม่ใช่เฉพาะการเขียนโปรแกรม หน้าจอเล็ก ๆ อาจมีผลมากหากเปลี่ยนสถานะของสินค้า คำสั่งผลิต หรือรายการเคลื่อนไหวสต็อก
หากต้องการจัดเกณฑ์เลือกก่อน อ่าน บทความเปรียบเทียบระบบบริหารการผลิต และเมื่อพิจารณาขอบเขตระหว่างซอฟต์แวร์มาตรฐานกับงานเฉพาะ อ่าน การเลือกระหว่างพัฒนาเองกับแพ็กเกจ
จุดตรวจที่ 3: การตั้งค่า การพัฒนา และความพร้อมของข้อมูลหลัก
การตั้งค่าและการเตรียมข้อมูลหลักทำคู่ขนานได้แต่ไม่เป็นอิสระต่อกัน BOM กับ Routing ยังสรุปไม่ได้หากระดับรายการสินค้ายังไม่ชัด และกำลังการผลิตยังทดสอบไม่ได้หากเครื่องจักร ศูนย์งาน กะ และปฏิทินไม่สอดคล้องกัน ต้องกำหนดคุณลักษณะที่ใช้ควบคุมกฎธุรกิจ เช่น Lot, Serial, วันหมดอายุ สถานะคุณภาพ วัสดุทดแทน อัตราผลได้ เวลามาตรฐาน และองค์ประกอบต้นทุน
การย้ายข้อมูลหลักไม่ใช่การคัดลอกคอลัมน์ แต่เป็นการตัดสินใจทางธุรกิจเรื่องรหัสเลิกใช้ ข้อมูลซ้ำ การแปลงหน่วย รหัสอักขระ ชื่อไทย-อังกฤษ การจับคู่รหัสสำนักงานใหญ่ วันที่มีผล และหน่วยงานรับผิดชอบ IT ตรวจรูปแบบได้ แต่ไม่สามารถยืนยันแทนเจ้าของกระบวนการว่า Routing หรือกฎคุณภาพถูกต้องสำหรับการปฏิบัติงาน
ด้านการตั้งค่า ให้เชื่อมบริษัท โรงงาน คลัง ตำแหน่ง ศูนย์งาน ปฏิทิน กำลังการผลิต พารามิเตอร์วางแผน ประเภทคำสั่ง ช่วงเลขที่ บทบาท การอนุมัติ ต้นทุน และการตรวจคุณภาพเข้ากับกรณีใช้งานที่ตกลงกัน บันทึกเหตุผลและผู้อนุมัติของค่าตั้ง ไม่ใช่เก็บเพียงค่าผลลัพธ์
จุดตรวจที่ 4: การเชื่อมต่อภายนอกและการทดสอบร่วมกัน
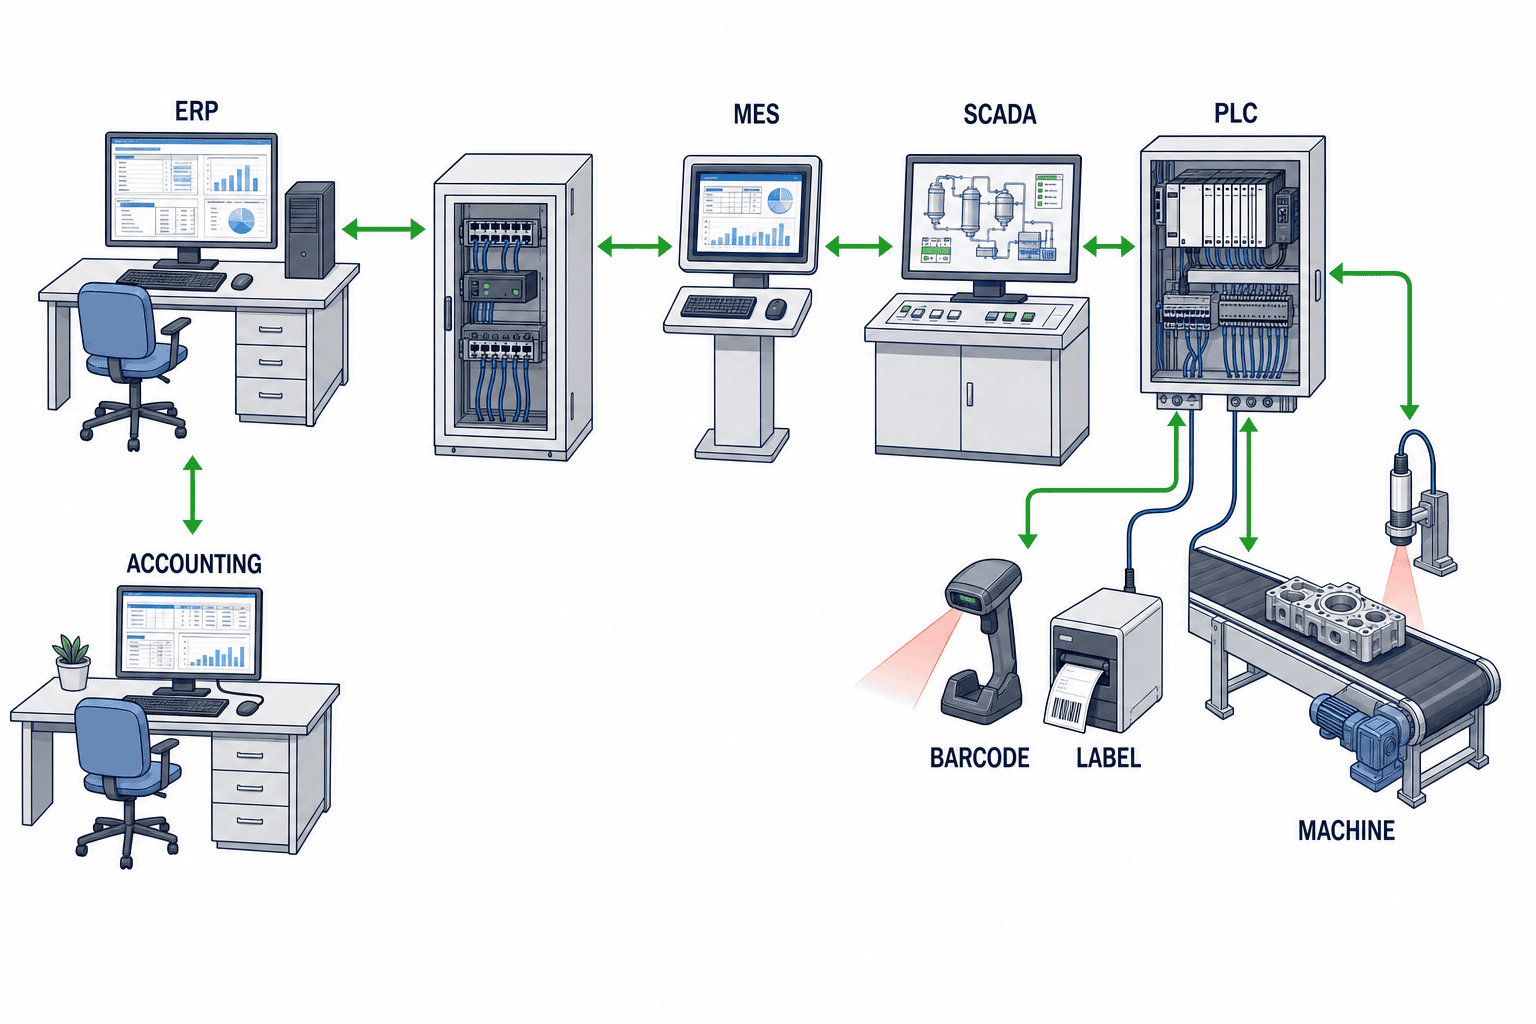
การเชื่อมต่อที่พบในไทย ได้แก่ ERP สำนักงานใหญ่ ระบบบัญชีท้องถิ่น WMS เครื่องอ่านบาร์โค้ด เครื่องชั่ง PLC/SCADA/MES เครื่องมือคุณภาพ เครื่องพิมพ์ฉลาก และ EDI กรอบ ISA-95 ช่วยระบุระบบหลักของคำสั่ง ผลการผลิต สต็อก คุณภาพ และสถานะเครื่องจักรระหว่างชั้นการปฏิบัติงานกับองค์กร
แต่ละการเชื่อมต่อต้องระบุต้นทาง ปลายทาง รายการข้อมูล ทิศทาง ความถี่ เหตุเริ่มต้น การส่งซ้ำ การป้องกันข้อมูลซ้ำ ฐานเวลา การแจ้งข้อผิดพลาด วิธีตรวจสอบยอด และผู้รับผิดชอบ API เชื่อมได้ไม่เท่ากับการทดสอบร่วมกันสำเร็จ ต้องทดสอบกรณีใช้งานต่อเนื่อง เช่น รับคำสั่งจาก ERP สำนักงานใหญ่ เบิกวัสดุ บันทึกแรงงาน ผลผลิต ของเสีย รับสินค้าสำเร็จรูป ส่งข้อมูลต้นทุนหรือบัญชีไประบบท้องถิ่น และตรวจสอบยอดรายวัน
เวลา ICT, UTC และ JST มักอยู่ร่วมกัน ต้องกำหนดการแปลงเวลาที่บันทึก ช่องที่มีเฉพาะวันที่ กะข้ามวัน สิ้นเดือน และคู่ค้าต่างประเทศที่ใช้เวลาออมแสง รวมทั้งทดสอบการทำงานเมื่อไม่มีเครือข่าย การซิงก์หลังเครือข่ายกลับมา และการป้องกันการบันทึกซ้ำ
จุดตรวจที่ 5: UAT การซ้อมย้ายข้อมูล และการอบรม
UAT ไม่ใช่การให้ผู้ใช้ลองหน้าจอแบบไม่เป็นทางการ แต่เป็นหลักฐานจากเจ้าของธุรกิจว่ากรณีใช้งานที่ตกลงทำงานได้ด้วยข้อมูล บทบาท และการควบคุมใกล้เคียงระบบจริง ต้องครอบคลุมการยกเลิก การย้อนรายการ วัตถุดิบขาด เครื่องเสีย ของเสีย งานแก้ไข ผลต่างสต็อก คำสั่งด่วน และรายการข้ามสิ้นเดือน ไม่ใช่เฉพาะกรณีปกติ
การซ้อมย้ายข้อมูลต้องจับเวลาการดึง การทำความสะอาด การแปลง การนำเข้า การตรวจสอบ และการตรวจยอดทางธุรกิจ นอกจากข้อมูลหลักคงที่ ให้กำหนดวิธีจัดการยอดสต็อกยกมา คำสั่งผลิตค้าง WIP ยอดซื้อขายค้าง Lot, Serial และยอดต้นทุน ใช้ผลซ้อมเพื่อแก้เวลาหยุดเปลี่ยนข้อมูล การย้ายส่วนต่าง การตรวจสอบ การเริ่มใหม่ และการย้อนกลับ
การอบรมต้องแยกตามบทบาท ได้แก่ ผู้วางแผน ผู้ควบคุมการผลิต หัวหน้างาน ผู้ปฏิบัติงาน คลัง คุณภาพ ซ่อมบำรุง ต้นทุน และฝ่ายสนับสนุน IT เพราะแต่ละกลุ่มตัดสินใจต่างกัน อย่าวัดเพียงการเข้าเรียน ให้ตรวจว่าผู้ใช้ทำกรณีใช้งานได้เอง รู้จักข้อยกเว้น และบอกช่องทางขอความช่วยเหลือได้ รวมกะกลางคืน พนักงานสัญญาจ้าง และผู้ปฏิบัติงานทดแทนด้วย
คำแนะนำ Go-live ของ Microsoft ระบุการอนุมัติการเชื่อมต่อระบบ UAT การทดสอบประสิทธิภาพ แผนย้ายข้อมูล แผน Cutover การอบรม บทบาทผู้ใช้ สิทธิ์ใช้งาน ความพร้อมของฝ่ายสนับสนุน และการแก้ปัญหาสำคัญ ดังนั้นควรกำหนดหลักฐานของแต่ละข้อในช่วงออกแบบ ไม่ใช่เพิ่งเปิดรายการตรวจสอบตอนท้าย
จุดตรวจที่ 6: Cutover การตัดสิน Go/No-Go และการทำให้ระบบเสถียร
Cutover ไม่ใช่เพียงนำซอฟต์แวร์ขึ้นระบบจริง แต่รวมการหยุดบันทึกระบบเก่า การดึงข้อมูลครั้งสุดท้าย การย้ายส่วนต่าง การตรวจสอบยอด การกำหนดบทบาท ตรวจเครื่องปลายทางและเครื่องพิมพ์ แจ้งหน้างาน ออกคำสั่งแรก บันทึกงานเสร็จครั้งแรก ตรวจสต็อกและบัญชี และกำหนดนโยบายอ่านข้อมูลระบบเก่า
บอร์ด Go/No-Go ต้องมีอย่างน้อยข้อมูล การเชื่อมต่อ UAT การอบรม การสนับสนุน ข้อบกพร่องสำคัญ ระยะเวลาที่ใช้ Cutover และแผนความต่อเนื่องทางธุรกิจ แต่ละหัวข้อต้องมีผู้รับผิดชอบ หลักฐาน ความเสี่ยงค้าง แนวทางชั่วคราว และกำหนดเวลาตัดสิน เป้าหมายไม่ใช่ความสมบูรณ์แบบ แต่คือการแยกความเสี่ยงที่ทำให้ธุรกิจหยุดออกจากปัญหาที่ควบคุมได้หลัง Go-live
ช่วงดูแลเข้มข้นหลังเริ่มใช้ ให้กำหนดช่องทางสนับสนุน ระดับความรุนแรง หน้าที่ระดับ 1–3 การยกระดับปัญหาไทย-อังกฤษ การตรวจยอดรายวัน แนวโน้มข้อบกพร่อง และการอบรมซ้ำ การจบช่วงทำให้ระบบเสถียรต้องดูความเชื่อถือได้ของสต็อก ผลผลิต ต้นทุน การปิดงวด และความสามารถของทีมท้องถิ่น ไม่ใช่ดูเฉพาะจำนวนคำร้องที่ลดลง
9 ปัจจัยพึ่งพาที่ทำให้ระยะเวลาติดตั้งยาวขึ้น
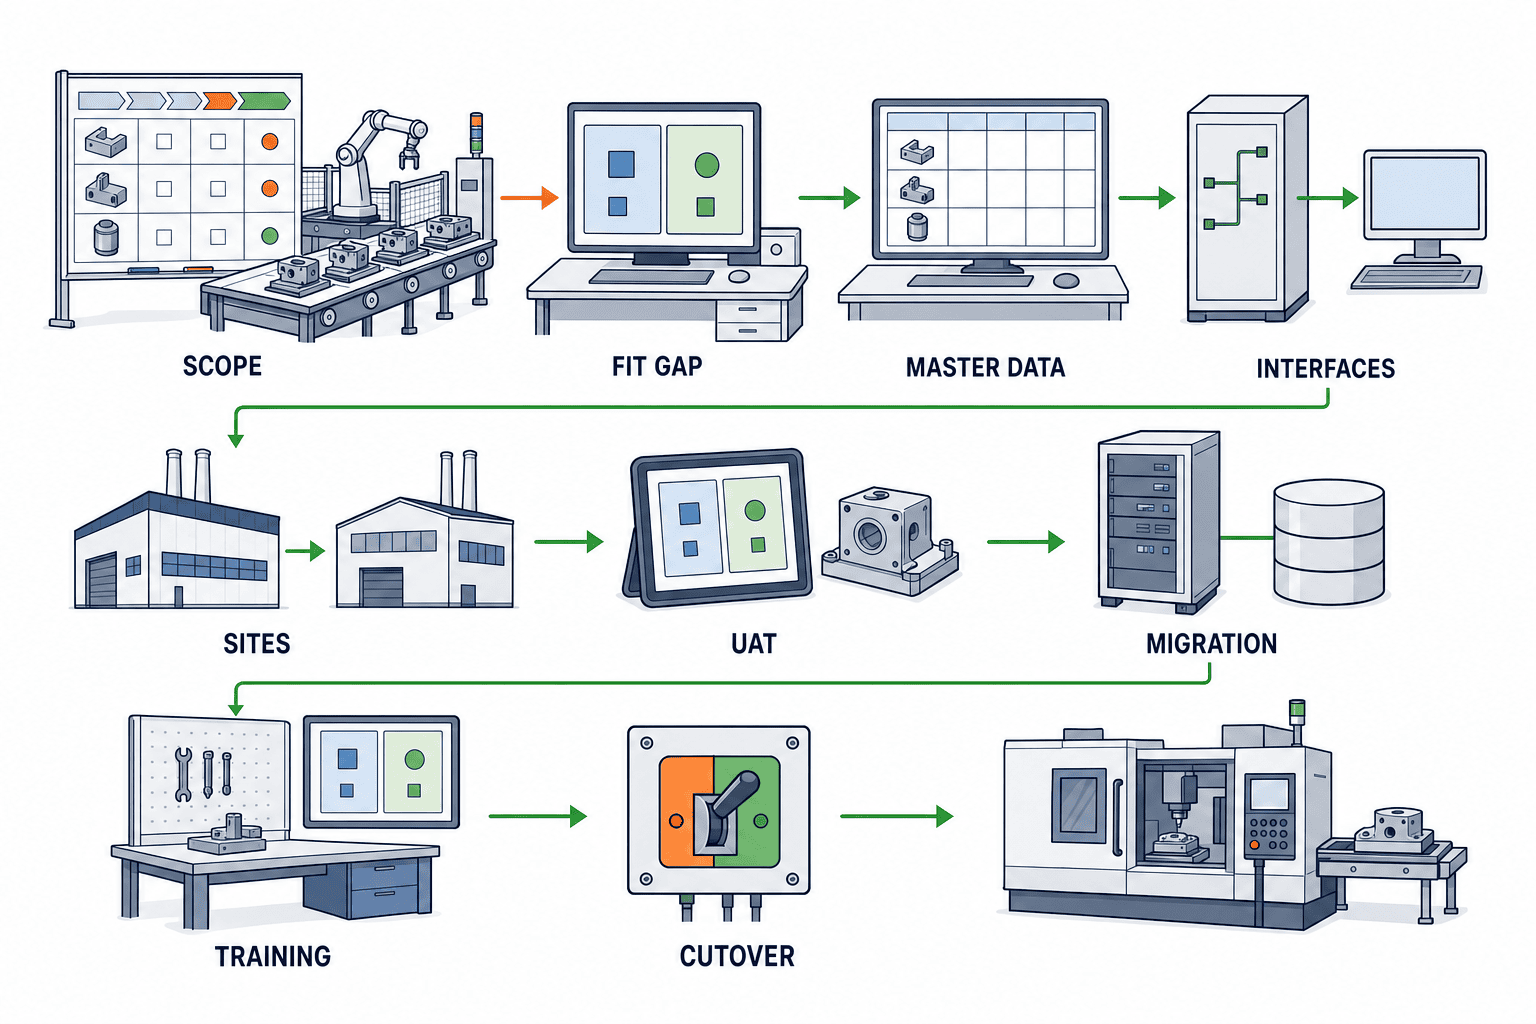
1. ขอบเขตธุรกิจ
ต้องชัดว่า “บริหารการผลิต” รวมอะไร การวางแผนและยืนยันผลอย่างเดียวต่างจากขอบเขตที่รวมสต็อก จัดซื้อ คุณภาพ ต้นทุน บำรุงรักษา และการสอบย้อนกลับ แม้กระบวนการใดอยู่นอกขอบเขต ก็ต้องมีจุดส่งมอบที่กำหนดไว้
2. Fit-to-standard กับ Customization
อย่าบริหารด้วยเปอร์เซ็นต์มาตรฐานตัวเดียว ให้พิจารณาคุณค่าทางธุรกิจ กฎหมายหรือข้อกำหนดลูกค้า ทางเลือก และผลต่อการปรับรุ่นของแต่ละความแตกต่าง งานเฉพาะเพิ่มโซ่การออกแบบและทดสอบ จึงต้องมีกำหนดเวลาตัดสิน
3. คุณภาพข้อมูลหลัก
ความหมายและผู้รับผิดชอบสำคัญกว่าจำนวนรายการ หากรุ่นของ BOM, Routing ทางเลือก หน่วย กฎ Lot ชื่อหลายภาษา และรหัสเลิกใช้ยังค้าง ผลการทดสอบถัดไปจะไม่น่าเชื่อถือ
4. External Integration
ระยะเวลาไม่ได้ขึ้นกับจำนวนการเชื่อมต่อเท่านั้น แต่ขึ้นกับกระบวนการเปลี่ยนแปลงของระบบคู่เชื่อม ผู้รับผิดชอบ สภาพแวดล้อมทดสอบ ความพร้อมของข้อมูล การส่งซ้ำ และวิธีตรวจสอบยอด การอนุมัติรุ่นจากสำนักงานใหญ่และระยะรอของผู้ให้บริการท้องถิ่นอาจเป็นเส้นทางงานวิกฤต
5. จำนวนโรงงาน
การติดตั้งหลายโรงงานพร้อมกันเพิ่มการตัดสินใจและข้อยกเว้น ควรทดสอบแม่แบบที่โรงงานนำร่อง แยกแบบร่วมออกจากความแตกต่างท้องถิ่น แล้วนำไปใช้ต่ออย่างมีระบบ แทนการคัดลอกตรง ๆ
6. ความพร้อมของ UAT
กรณีใช้งาน ข้อมูล บทบาท สภาพแวดล้อม ผู้เข้าร่วม เกณฑ์ยอมรับ และการทดสอบข้อบกพร่องซ้ำต้องพร้อมพร้อมกัน การจองวัน UAT โดยไม่มีเงื่อนไขเหล่านี้เพียงบีบงานคุณภาพไปท้ายโครงการ
7. การซ้อมย้ายข้อมูล
ยอมรับว่ารอบแรกมีไว้ค้นหาปัญหา และรอบถัดไปปรับเวลาและความแม่นยำ แทนกำหนดจำนวนครั้งแบบตายตัว ให้ทำจนสำเร็จในช่วงหยุดระบบที่อนุญาตและผ่านเกณฑ์ตรวจสอบยอด
8. การอบรมและ Adoption
ต้องรวมการตัดสินใจตามบทบาท การจัดการข้อยกเว้น การช่วยเหลือจากหัวหน้างาน และการขยายสู่กะกลางคืน ไม่ใช่เฉพาะการแปล หากหน้าจอเปลี่ยนช้า สื่อก็ล่าช้า จึงต้องเชื่อมการหยุดเปลี่ยนแบบกับการทำสื่อและการอบรมผู้สอน
9. Cutover และปฏิทินการผลิต
โรงงานที่หยุดได้สั้นต้องออกแบบงานอัตโนมัติ การโหลดล่วงหน้า การโหลดส่วนต่าง และการย้อนกลับตั้งแต่ต้น หลีกเลี่ยงการชนกับสิ้นเดือน ตรวจนับ วันหยุดยาว ลูกค้าตรวจงาน PM หรือช่วงผลิตสูงสุด
วิธีประมาณระยะเวลาในทางปฏิบัติ
ขั้นที่ 1: เลือกกรณีใช้งานที่ครอบคลุมธุรกิจ
ไม่มีจำนวนกรณีใช้งานสากลที่ถูกต้อง สิ่งสำคัญคือต้องครอบคลุมรูปแบบการผลิต การเคลื่อนไหวสต็อก การตัดสินคุณภาพ ข้อยกเว้น และผลบัญชี ระบุเหตุเริ่มต้น ข้อมูลเข้า บทบาท ระบบ ผลลัพธ์ และจุดตรวจยอดของแต่ละกรณี
ขั้นที่ 2: วางสิ่งส่งมอบและผู้รับผิดชอบ
ทำ WBS ด้วยผลลัพธ์ที่อนุมัติได้ แทนรายชื่อประชุม เช่น “อนุมัติกฎแปลง BOM” “อบรมกะกลางคืนเสร็จ” และ “ผ่านการตรวจ WIP สิ้นเดือน” เป็นสิ่งที่ตรวจได้ ใช้ RACI แบ่งหน้าที่สำนักงานใหญ่ ฝ่ายไทย หน้างาน และผู้ดำเนินการติดตั้ง
ขั้นที่ 3: เชื่อมความสัมพันธ์ก่อนหลัง
ข้อมูลสำหรับการทดสอบร่วมกันต้องรอแบบการเชื่อมต่อ UAT ต้องรอบทบาทและสิทธิ์ผู้ใช้ ช่วงเวลา Cutover ต้องรอผลจับเวลาการย้ายข้อมูล งานที่ดูขนานกันอาจใช้ผู้ใช้หลักคนเดียว จึงต้องคิดข้อจำกัดด้านทรัพยากรด้วย
ขั้นที่ 4: แทนช่วงตัวอย่างด้วยเงื่อนไขของตนเอง
ช่วง 12–20, 24–40 และ 40–72 สัปดาห์เป็นตัวอย่าง ให้ประมาณใหม่ด้วยสิ่งส่งมอบ เวลาที่บุคลากรเข้าร่วมได้ ภาษาของโครงการ ระยะเวลาอนุมัติ สภาพแวดล้อมทดสอบ และช่วงหยุดระบบของตนเอง รวมเวลาปิดประเด็นและทดสอบซ้ำหลังแก้ไข
ขั้นที่ 5: ปรับประมาณการผ่านการทบทวนแต่ละจุดตรวจ
ติดตามหลักฐาน ไม่ใช่เฉพาะเปอร์เซ็นต์ความคืบหน้า การออกแบบอาจดูเหมือนเสร็จ 90% แต่กรณีใช้งานสำคัญหนึ่งรายการที่ยังไม่ตัดสินทำให้ประมาณการแย่ลงได้ ในทางกลับกัน การผ่านกรณีมาตรฐานครบตั้งแต่ต้นช่วยลดความไม่แน่นอน แม้ยังมีหน้าจอต้องตั้งค่าอีกมาก
การเร่งระยะเวลาที่นำไปสู่ความล้มเหลว
ลดงานกำหนดความต้องการโดยเลื่อนการตัดสินใจ
ประชุมน้อยลงไม่ได้แปลว่าตัดสินใจน้อยลง ประเด็นค้างจะย้ายไปการพัฒนา UAT หรือ Cutover ที่การแก้ไขกระทบสิ่งส่งมอบมากขึ้น ควรเร่งการตัดสินด้วยการสาธิตระบบมาตรฐาน กรณีใช้งานตัวแทน ผู้รับผิดชอบ และกำหนดเวลา
เปลี่ยน UAT เป็นห้องอบรม
หากรวมการอบรมกับการทดสอบรับมอบ จะไม่รู้ว่าปัญหาเกิดจากผู้ใช้ยังไม่คุ้นหรือระบบไม่ตรงธุรกิจ อบรมผู้ใช้หลักก่อน แล้วทำ UAT ด้วยเกณฑ์ยอมรับที่ชัดเจน
โยนความถูกต้องของข้อมูลหลักให้ IT
IT ตรวจรูปแบบได้ แต่เจ้าของกระบวนการต้องตรวจลำดับ Routing วัสดุทดแทน เวลามาตรฐาน และกฎคุณภาพ ให้แต่ละขอบเขตข้อมูลมีผู้รับผิดชอบ กำหนดส่ง การตรวจสอบตัวอย่าง และการอนุมัติ
ไม่เคยจับเวลาการย้ายข้อมูลจริง
เอกสารขั้นตอนไม่บอกความเร็วในการดึงข้อมูล ข้อผิดพลาดในการแปลง ขีดจำกัด API เวลาตรวจยอด หรือการกระจายอุปกรณ์ จับเวลาทุกการซ้อม บันทึกคอขวด และทดสอบเวลาที่ต้องตัดสินใจย้อนกลับ
รวมการอบรมทั้งหมดไว้ก่อน Go-live
การรวมพนักงานหลายกะในช่วงสั้นทำได้ยาก และความรู้จะลดลงหากไม่ได้ฝึก ควรอบรมผู้ใช้ระดับแกนนำ หัวหน้างาน และผู้ใช้ทั่วไปเป็นระยะ พร้อมคู่มือทำงานภาษาไทยแบบสั้นและช่องทางขอความช่วยเหลือที่เห็นได้จากจุดทำงาน
การเลือกระบบสัมพันธ์กับระยะเวลาติดตั้งอย่างไร
เปรียบเทียบวิธีติดตั้งควบคู่กับฟังก์ชัน ตรวจสอบกระบวนการมาตรฐานที่สาธิตได้ แม่แบบอุตสาหกรรม การสนับสนุนไทย-อังกฤษ การอบรมในพื้นที่ รูปแบบเชื่อม ERP เครื่องมือย้ายข้อมูล การช่วยทดสอบ นโยบายปรับรุ่น ความช่วยเหลือช่วง Cutover และการสนับสนุนหลัง Go-live
ผลิตภัณฑ์ที่โฆษณาว่าติดตั้งเร็วไม่ได้ตัดงานข้อมูลและการตัดสินใจของลูกค้าออก การพัฒนาเฉพาะทั้งหมดก็ไม่รับประกันว่าจะสอดคล้องสมบูรณ์ เพราะเพิ่มภาระข้อกำหนด การทดสอบ การบำรุงรักษา และการเปลี่ยนแปลงในอนาคต คำถามที่ดีกว่า “โรงงานแรก Go-live เร็วเท่าไร” คือ “ควบคุมข้อยกเว้นได้หรือไม่ และนำแบบไปใช้โรงงานต่อไปได้หรือไม่”
ใน RFP ให้ผู้ขายตอบช่วงดำเนินงาน งานของลูกค้า เวลาที่ต้องใช้จากผู้ใช้หลัก สมมติฐานการเชื่อมต่อ ขอบเขตการย้ายข้อมูล การสนับสนุน UAT ความรับผิดชอบช่วง Cutover ภาษาการอบรม การดูแลเข้มข้นหลังเริ่มใช้ สิ่งส่งมอบ และเงื่อนไขรับมอบ เพื่อเปรียบเทียบระยะเวลาบนฐานเดียวกัน
การเตรียมที่เริ่มได้ก่อนโครงการ 90 วัน
แม้ยังไม่เซ็นสัญญา โรงงานก็ลดความไม่แน่นอนได้:
- ทำรายการระบบและ Excel ปัจจุบัน พร้อมผู้รับผิดชอบและความถี่อัปเดต
- ตรวจตัวอย่างคุณภาพรายการสินค้า BOM, Routing, สต็อก และคู่ค้า
- ระบุผู้ตัดสินใจและผู้แทนของสำนักงานใหญ่ ฝ่ายไทย และหน้างาน
- ทำรายการช่วงหยุดระบบ การตรวจนับสต็อก การตรวจประเมิน ช่วงงานสูง และ PM
- เขียนกรณีใช้งานปกติและข้อยกเว้นด้วยภาษาธุรกิจ ไม่ใช่ชื่อหน้าจอ
- ระบุผู้รับผิดชอบ ERP สำนักงานใหญ่ บัญชีท้องถิ่น อุปกรณ์ ฉลาก และ EDI
- ทำ Glossary ญี่ปุ่น-อังกฤษ-ไทย พร้อมคำที่ควรใช้และไม่ควรใช้
- ให้ผู้บริหารตัดสินช่วงหยุดระบบที่รับได้และกระบวนการที่หยุดไม่ได้
การเตรียมเหล่านี้ทำให้เปรียบเทียบข้อเสนอแม่นขึ้น และลดเวลาตามหาผู้รับผิดชอบหลังเริ่มโครงการ
FAQ: ระยะเวลาและขั้นตอนติดตั้งระบบบริหารการผลิต
ระยะเวลาติดตั้งระบบบริหารการผลิตโดยเฉลี่ยกี่เดือน?
บทความนี้ไม่อ้างค่าเฉลี่ยสากล เพราะขอบเขต Fit-to-standard ข้อมูลหลัก การเชื่อมต่อ จำนวนโรงงาน UAT การย้ายข้อมูล การอบรม และ Cutover ต่างกันมาก ช่วง 12–20, 24–40 และ 40–72 สัปดาห์เป็นเพียงตัวอย่างเพื่อวางแผน ต้องคำนวณใหม่จากสิ่งส่งมอบและความสัมพันธ์ก่อนหลังของบริษัท
ขั้นตอนแรกของการติดตั้งระบบบริหารการผลิตคืออะไร?
ก่อนเลือกฟังก์ชัน ให้กำหนดกรณีใช้งานเป้าหมาย โรงงาน สิ่งที่ไม่รวม ตัวชี้วัด ผู้ตัดสินใจ และเจ้าของข้อมูล ขอบเขตน่าเชื่อถือเมื่อสำนักงานใหญ่ ฝ่ายไทย และหน้างานอธิบายจุดจบของกระบวนการเดียวกันได้
จุดสำคัญที่สุดในการป้องกันโครงการล้มเหลวคืออะไร?
อย่ามอง UAT การย้ายข้อมูล การอบรม และ Cutover เป็นงานท้ายโครงการ กำหนดหลักฐานและผู้รับผิดชอบตั้งแต่ช่วงออกแบบ เปิดเผยประเด็นค้าง และผ่านทุกจุดตรวจด้วยหลักฐาน
การเลือกระบบช่วยลดระยะเวลาติดตั้งได้หรือไม่?
ได้ แต่ไม่ได้ขึ้นกับชื่อผลิตภัณฑ์อย่างเดียว เปรียบเทียบกระบวนการมาตรฐาน รูปแบบการเชื่อมต่อ เครื่องมือย้ายข้อมูล การสนับสนุนท้องถิ่น ภาษา การทดสอบ และการช่วยเหลือช่วง Cutover แยกความต่างที่แก้ด้วยการเปลี่ยนกระบวนการออกจากความต่างที่จำเป็นต้องพัฒนา
โรงงานไทยควรกำหนดความต้องการด้วยภาษาใด?
ภาษาอังกฤษเหมาะเป็นแบบฉบับควบคุม ภาษาญี่ปุ่นใช้กับการตัดสินใจสำนักงานใหญ่ และภาษาไทยใช้กับคู่มือและอบรม การควบคุมสำคัญคือรหัสการตัดสินใจเดียวและอภิธานศัพท์เดียวที่เชื่อมทั้งสามภาษา ไม่ให้เกิดข้อกำหนดแยกกัน
ควรตัดสินการเชื่อมต่อ ERP สำนักงานใหญ่และบัญชีท้องถิ่นเมื่อใด?
ระบุผู้รับผิดชอบและขอบเขตข้อมูลในช่วงสำรวจ แล้วสรุปรายการข้อมูล จังหวะส่ง การจัดการข้อผิดพลาด และวิธีตรวจสอบยอดในช่วงออกแบบ หากรอถึงการทดสอบร่วมกัน การอนุมัติคู่เชื่อมและการเตรียมข้อมูลจะกลายเป็นเส้นทางงานวิกฤต
สรุป: บริหารระยะเวลาด้วยหลักฐานความพร้อม
การทำให้ระยะเวลาติดตั้งระบบบริหารการผลิตเสถียร ต้องไม่สัญญาเดือนก่อนนิยามงาน กำหนดเงื่อนไขผ่านของการสำรวจ Fit-to-standard การตั้งค่าและข้อมูลหลัก การทดสอบร่วมกัน UAT และการอบรม ตลอดจน Cutover สำหรับโรงงานไทย ต้องวางโครงสร้างการตัดสินใจสามฝ่าย การสื่อสารญี่ปุ่น-อังกฤษ-ไทย ปฏิทินการทำงาน และการเชื่อมบัญชีท้องถิ่นกับ ERP สำนักงานใหญ่ไว้กลางแผน ช่วงตัวอย่างเป็นเพียงจุดเริ่มต้น ให้ปรับประมาณการทุกจุดตรวจจากหลักฐานล่าสุดของขอบเขต ข้อมูล การเชื่อมต่อ ทรัพยากร และช่วงย้ายข้อมูล
แม้ขอบเขตสุดท้ายหรือการเชื่อมต่อ ERP ยังอยู่ระหว่างจัดระเบียบ ก็สามารถเริ่มปรึกษาเรื่องสมมติฐานของระยะเวลาได้ หากต้องการทำให้บทบาท กรณีใช้งาน และความสัมพันธ์ก่อนหลังของข้อมูลกับการเชื่อมต่อในโรงงานไทยมองเห็นได้ชัด ติดต่อ TOMAS TECH
แหล่งอ้างอิง
- ISA, ISA-95 Series of Standards: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- SAP Help Portal, SAP Business ByDesign implementation documentation: https://help.sap.com/docs/SAP_BUSINESS_BYDESIGN/2754875d2d2a403f95e58a41a9c7d6de/42d1bbccfd9446618fe59c6c63e3c50f.html
- Oracle, Oracle Fusion Cloud SCM Common Configuration Overview: https://docs.oracle.com/en/cloud/saas/supply-chain-and-manufacturing/25c/faicf/overview-of-oracle-scm-cloud-common-configuration.html
- Microsoft Learn, Plan an implementation strategy: https://learn.microsoft.com/en-us/dynamics365/guidance/implementation-guide/implementation-strategy
- Microsoft Learn, Prepare to go live: https://learn.microsoft.com/en-us/dynamics365/guidance/implementation-guide/prepare-to-go-live
- Microsoft Learn, Plan to produce overview: https://learn.microsoft.com/en-us/dynamics365/guidance/business-processes/plan-to-produce-overview
*ช่วงเวลาในบทความเป็นกรณีตัวอย่างเพื่อการวางแผน ไม่ใช่ค่าเฉลี่ยตลาดจากแหล่งอ้างอิง โปรดตรวจข้อกำหนดกฎหมาย บัญชี และภาษีกับผู้เชี่ยวชาญและเจ้าของระบบที่รับผิดชอบตามเงื่อนไขขององค์กร*


