


หากกำลังวางแผนนำ Industrial Data Fabric มาใช้ในภาคการผลิต อย่ากำหนดผลงานชิ้นแรกว่าเป็นการรวบรวมข้อมูลทั้งบริษัทไว้ที่เดียว ปัญหาที่หน้างานต้องแก้มีความเฉพาะเจาะจงกว่านั้น เมื่อเครื่องจักรหยุดหรือเกิดความผิดปกติด้านคุณภาพ ข้อมูล tag ใน SCADA, ผลการผลิตใน MES, วัตถุดิบและคำสั่งผลิตใน ERP, ประวัติงานซ่อมบำรุง และผลตัดสินคุณภาพอยู่คนละระบบ วิศวกรจึงไม่สามารถประกอบข้อมูลทั้งหมดให้เป็นเหตุการณ์เดียวได้
เป้าหมายแรกที่ใช้งานได้จริงคือ การตอบคำถามหนึ่งข้ออย่างมีหลักฐานและทำซ้ำได้ว่า ก่อนเครื่องหยุดมีอะไรเปลี่ยนแปลง ล็อตใดอาจได้รับผลกระทบ และเคยเกิดเงื่อนไขแบบเดียวกันมาก่อนหรือไม่
เมื่อวันที่ 10 กันยายน 2026 AWS เผยแพร่ตัวอย่าง Industrial Data Fabric สำหรับโรงพ่นสีรถยนต์ของ Mahindra & Mahindra สถาปัตยกรรมดังกล่าวเชื่อม SCADA, MES, บันทึก downtime, ระบบจัดการพลังงาน และเอกสารวิศวกรรม จากนั้นเพิ่มบริบทให้ sensor tag ด้วยเครื่องจักร ขั้นตอนการผลิต และ functional location พร้อมสร้างความสัมพันธ์ระหว่างอุปกรณ์ กระบวนการ failure mode และเงื่อนไขการเดินเครื่องในรูปกราฟ กรณีนี้เป็นตัวอย่างล่าสุดจากผู้ให้บริการรายหนึ่ง ไม่ใช่มาตรฐานกลางและไม่รับประกันผลลัพธ์เดียวกันในทุกโรงงาน บทความนี้จึงแปลงแนวคิดสำคัญให้เป็นข้อกำหนดแบบไม่ผูกกับผู้ขาย โดยเน้น tag dictionary, การซิงโครไนซ์เวลา, เจ้าของข้อมูล, PoC, RFP และหลักฐานตรวจรับสำหรับโรงงานในไทยและอาเซียน
ข้อสรุปสำหรับผู้บริหาร: จัดซื้อเส้นทางสืบสวนที่ทำซ้ำได้ ไม่ใช่คลังข้อมูลเพิ่มอีกหนึ่งชุด
มูลค่าของ Industrial Data Fabric ไม่ควรวัดจากความจุหรือจำนวน connector เพียงอย่างเดียว ควรกำหนดผลงานหกชุดต่อไปนี้เป็นข้อผูกพันในสัญญา
- Episode spine เหตุการณ์หยุดหรือผิดปกติหนึ่งครั้งต้องติดตามได้ตั้งแต่เริ่มเกิด ตรวจพบ ตอบสนอง ฟื้นตัว ไปจนถึงผลกระทบต่อคุณภาพภายใต้ ID เดียว
- Canonical ID และ alias เครื่องจักร tag วัตถุดิบ คำสั่งผลิต ล็อต และรหัสความขัดข้องต้องเชื่อมกันโดยมี version และช่วงเวลาที่มีผล
- Tag dictionary ต้องระบุความหมาย หน่วย ช่วงค่า สถานะคุณภาพ sampling แหล่งเวลา และเจ้าของ
- Time policy ต้องแยก UTC, เวลาที่แสดงในพื้นที่, เวลาอุปกรณ์, event time, ingest time, การแก้เวลา และข้อมูลมาถึงช้า
- Ownership และ change control ต้องระบุผู้อนุมัติความหมาย ผู้ดูแลการเชื่อมต่อ และผู้อนุมัติการใช้งาน
- Evidence pack ผลลัพธ์ทุกชิ้นต้องย้อนกลับไปหา source record, transformation, version, คำเตือนข้อมูลขาด และผล rerun ได้
ข้อเสนอที่ระบุเพียง cloud integration, AI root-cause analysis หรือ unified dashboard ยังตรวจรับไม่ได้ ผู้ขายต้องพิสูจน์วิธีจัดการกรณีนาฬิกาคลาดห้านาที ชื่อเครื่องเดียวกันสามแบบ SCADA ระดับวินาที ข้อมูลคุณภาพระดับล็อต และธุรกรรม ERP ระดับวัน
Industrial Data Fabric คืออะไร และไม่ใช่อะไร
Industrial Data Fabric ไม่ใช่ชื่อผลิตภัณฑ์เดียวและไม่ใช่มาตรฐานสากลหนึ่งฉบับ ในบทความนี้หมายถึงกลไกปฏิบัติการที่ควบคุมการเชื่อมต่อ ตัวตน ความหมาย ความสัมพันธ์ คุณภาพ เจ้าของ และช่องทางให้บริการข้อมูลอุตสาหกรรมที่กระจายอยู่ ผู้ใช้ควรเข้าถึงบริบทการผลิตได้โดยไม่ต้องเขียน join เฉพาะกิจใหม่ทุกครั้ง
| แนวคิด | บทบาทหลัก | สิ่งที่ยังขาดหากใช้เพียงอย่างเดียว |
|---|---|---|
| Connector หรือ ETL | ดึง แปลง และส่งข้อมูล | ความหมายของเครื่องและกระบวนการ เจ้าของ และการเปลี่ยนแปลงต่อเนื่อง |
| Data lake หรือ lakehouse | เก็บและวิเคราะห์ข้อมูลปริมาณมาก | ความสัมพันธ์ tag กับล็อต ลำดับเหตุการณ์ และคำศัพท์หน้างาน |
| Historian หรือ time-series store | เก็บค่าจากเครื่องและ event ความถี่สูง | คำสั่ง ERP ประวัติซ่อม และผลตัดสินคุณภาพ |
| Unified Namespace | เผยแพร่ event ด้วย namespace ที่สม่ำเสมอ | ข้อมูลประวัติทุกประเภทและความรับผิดตามสัญญา |
| Knowledge graph | แสดงความสัมพันธ์ระหว่างเครื่อง กระบวนการ และเหตุการณ์ | คุณภาพ source การเชื่อมต่อ และวินัยด้านเวลา |
| Industrial Data Fabric | กำกับการเชื่อมต่อ บริบท คุณภาพ เจ้าของ และการให้บริการข้ามระบบ | หากไม่มี use case และเกณฑ์ตรวจรับ โครงการก็ยังล้มเหลวได้ |
AWS, Ignition, HighByte, SiteWise และ Neptune เป็นเพียงทางเลือก ไม่ใช่สถาปัตยกรรมบังคับ หลักการเดียวกันสามารถทำบน cloud รายอื่น ระบบ on-premises, historian เดิม, message broker และฐานข้อมูล relational ได้ ควรตัดสิน information contract และหลักฐานตรวจรับก่อนล็อกชื่อผลิตภัณฑ์
เริ่มจากเหตุการณ์เครื่องหยุดหรือคุณภาพผิดปกติหนึ่งกรณี
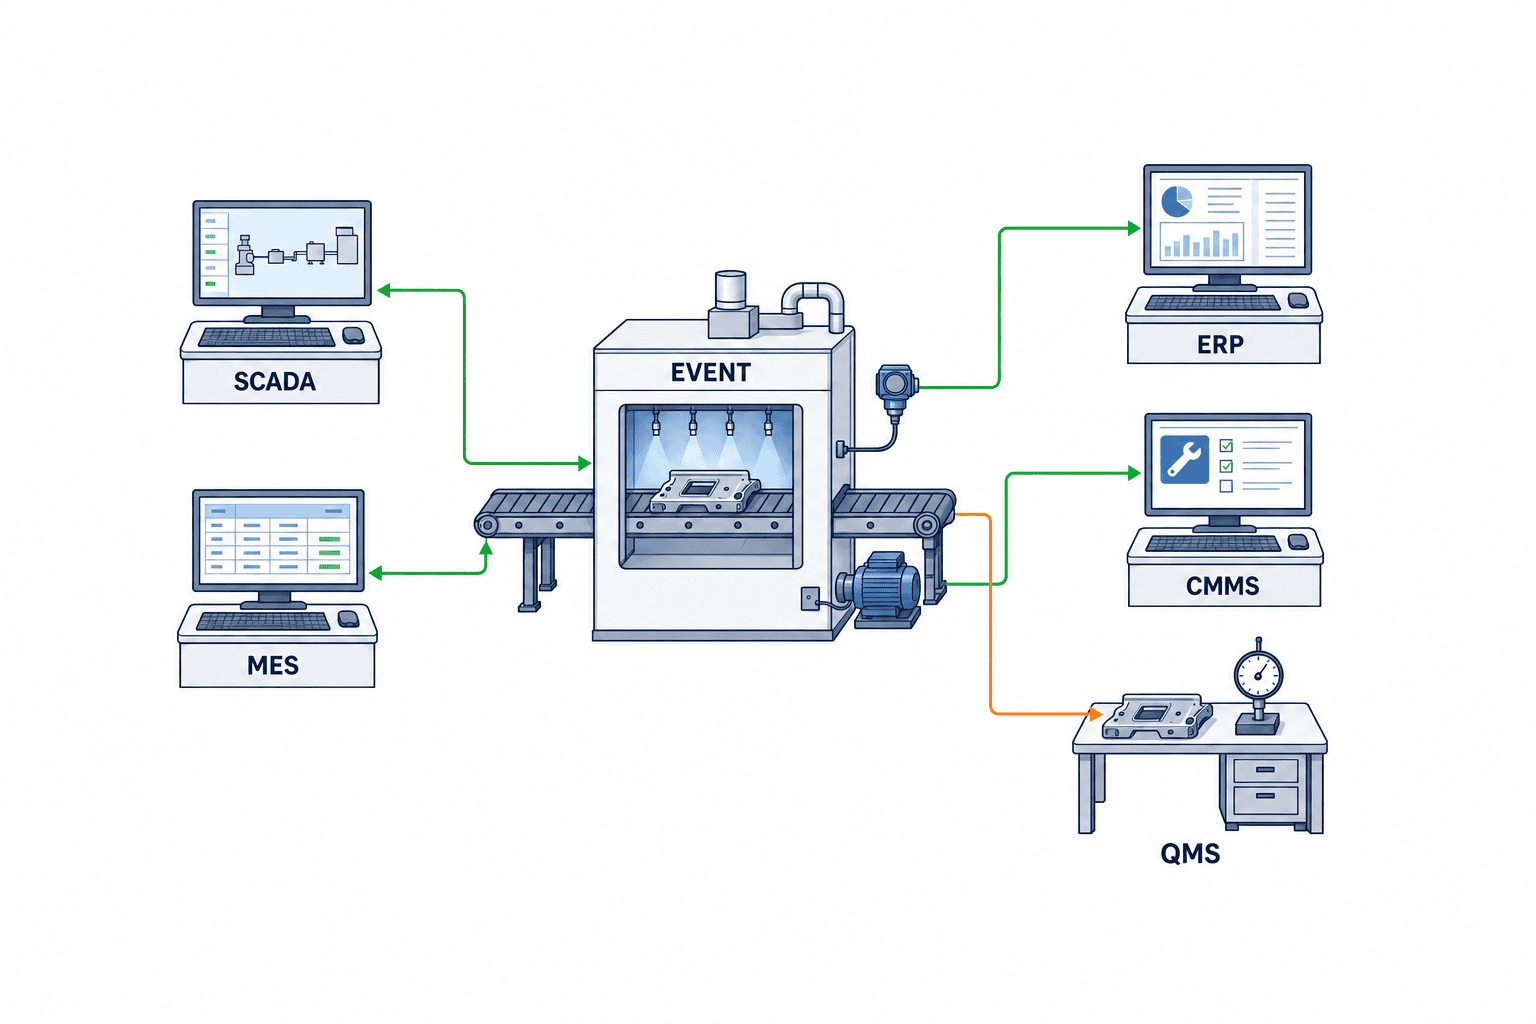
การมองเห็นเครื่องจักรทุกตัวเป็นขอบเขตที่กว้างเกินไปสำหรับ PoC แรก เลือกหนึ่งไลน์ หนึ่งกลุ่มเหตุหยุด และหนึ่งกลุ่มปัญหาคุณภาพ โรงพ่นสีอาจเลือกอุณหภูมิเตาเบี่ยงเบน conveyor หยุด แรงดันปั๊มต่ำ และความหนาสีไม่ผ่าน ไลน์ประกอบอาจเลือกแรงบิดผิดปกติ vision inspection NG, conveyor jam และชิ้นส่วนขาด
กำหนดข้อเท็จจริงที่ต้องใช้จากแต่ละระบบเพื่อวิเคราะห์เหตุการณ์เดียว
| ระบบ | ข้อเท็จจริงที่ต้องใช้ | Key ที่ใช้เชื่อม | จุดเสี่ยง |
|---|---|---|---|
| SCADA หรือ historian | สถานะ alarm อุณหภูมิ แรงดัน ความเร็ว กระแส | asset ID, tag ID, event time | เปลี่ยนชื่อ tag หน่วย quality flag ข้อมูลขาด sampling ต่างกัน |
| MES | คำสั่ง ขั้นตอน เริ่มจบ good/reject ล็อต บทบาทผู้ปฏิบัติงาน | work order, operation, lot, asset | rework กรอกมือ backdate ข้ามขั้นตอน |
| ERP | material, BOM version, แผน, supplier lot, actual แบบสรุป | material, order, batch | ความละเอียดรายวันต่างจาก event หน้างาน และ version ของ master |
| CMMS หรือซ่อมบำรุง | failure code, work request, การเปลี่ยนอะไหล่, คืนเครื่อง | asset, maintenance order, failure mode | free text, alias, เวลาปิดงานล่าช้า |
| QMS หรือการตรวจ | specification, ค่าอ่าน, disposition, hold, deviation, action | lot, serial, specification version | sampling, เวลาอนุมัติ, retest และผลที่แก้ไข |
เป้าหมายไม่ใช่นำห้าหน้าจอมาวางเรียงกัน เมื่อเลือก stop ID ต้องเห็นเครื่องจักร เงื่อนไขที่เปลี่ยนก่อนเกิดเหตุ ผลิตภัณฑ์ คำสั่งและล็อตที่กำลังผลิต ผลคุณภาพ งานซ่อม และการยืนยันหลังฟื้นตัวบน time axis เดียว พร้อมย้อนกลับไปยัง source record แต่ละรายการได้
ใช้ event episode เป็นแกนกลางของการรวมข้อมูลโรงงาน
การเชื่อมตารางไม่ทำให้การสืบสวนเร็วขึ้นโดยอัตโนมัติ ต้องสร้างโมเดลเหตุการณ์ปฏิบัติการให้ชัดเจน object ขั้นต่ำควรประกอบด้วย
Assetเช่น line, cell, machine, instrument และ fixtureProcessStepเช่น operation, recipe phase และจุดตรวจMaterialLotหรือSerialสำหรับวัตถุดิบ WIP และชิ้นงานสำเร็จProductionOrderสำหรับคำสั่งใน ERP/MES และ versionObservationสำหรับค่า sensor, quality flag และแหล่งเวลาAlarmหรือStopEventสำหรับเริ่มเหตุ acknowledge clear และ recoveryMaintenanceActionสำหรับวินิจฉัย เปลี่ยน ปรับ และ trial runQualityResultหรือDeviationสำหรับ specification version, measurement, hold และ dispositionPersonOrRoleใช้ทีมงานหรือบทบาทแทนชื่อบุคคลหากไม่จำเป็นEvidenceสำหรับ raw record, transformation, rule version และ query version
ทุก event ควรมีอย่างน้อย event_id, event_type, asset_id, event_time, ingest_time, source_system, source_record_id, quality_code และ schema_version หากเป็นสภาวะกระบวนการต้องเก็บหน่วยวิศวกรรมและ specification version ที่ใช้ ลดข้อมูลส่วนบุคคลและสูตรลับเท่าที่ทำได้ พร้อมกำหนดสิทธิ์และระยะเก็บตามวัตถุประสงค์
เก็บความสัมพันธ์เป็นข้อมูล อย่าคาดเดาใหม่ทุกครั้ง
หากนักวิเคราะห์แต่ละคนต้องเดาใหม่ว่า tag นี้อยู่ที่เครื่องใด ล็อตใดอยู่ในไลน์ และ specification ใดมีผลผ่าน SQL คนละชุด คำตอบจะไม่ตรงกัน ความสัมพันธ์ต้องเป็นข้อมูลที่มี version และช่วงเวลามีผล
ตัวอย่างเช่น tag PT-204.PV หมายถึงแรงดันขาออกของปั๊ม P-204 ใน Paint Line 2 ตามช่วงเวลาที่กำหนด ปั๊มนี้อยู่ในขั้นตอน TOPCOAT_SUPPLY และสัมพันธ์กับ stop mode LOW_PRESSURE ล็อตจาก MES ผ่านในช่วงเวลาดังกล่าว ผลความหนาสีใน QMS อ้างถึงล็อตและ specification version เดียวกัน และ work order ใน CMMS บันทึกการเปลี่ยน seal ของ P-204
Manufacturing knowledge graph เหมาะกับความสัมพันธ์แบบ many-to-many เหล่านี้ แต่การซื้อ graph database ไม่เท่ากับการสร้างบริบท หากไม่มี canonical ID, provenance, effective date และ owner ระบบจะเพียงเก็บ link ที่ผิดไว้ในภาพที่ดูดีขึ้น
เปลี่ยนรายการ tag ให้เป็น data contract ที่ตรวจรับได้
ไฟล์ CSV ที่มีเพียงชื่อ tag ไม่ใช่ tag dictionary ที่เพียงพอ
| Field | สิ่งที่ต้องกำหนด | วิธีตรวจรับ |
|---|---|---|
| Canonical ID | ID คงที่ระดับโรงงาน | เปลี่ยนชื่อหรือย้ายแล้วยังต่อประวัติได้ |
| Source alias | ชื่อใน PLC, SCADA, historian และ MES | ค้นได้สองทางและมี validity date |
| Meaning | ความหมายที่ผู้ปฏิบัติงานเข้าใจ | ไม่มีชื่อกำกวมเช่น TEMP1 โดยไร้คำอธิบาย |
| Data type และ unit | ชนิด หน่วย ความละเอียด สูตรแปลง | °C/°F หรือ bar/kPa ไม่ปะปนแบบเงียบ ๆ |
| Valid range | ช่วงกายภาพ ปกติ และ alarm | แยก sensor failure จาก process abnormality |
| Sampling และ deadband | ความถี่ change threshold และ aggregation | aggregation ไม่ลบ peak สำคัญ |
| Timestamp | event/source/ingest time และแหล่งนาฬิกา | policy การเรียงลำดับชัดเจน |
| Quality code | good/bad/uncertain และสาเหตุข้อมูลขาด | ไม่เติมศูนย์แทนข้อมูลขาดโดยไม่แจ้ง |
| Owner และ steward | ผู้อนุมัติความหมาย เจ้าของเทคนิค ช่องทาง support | ทุก change มีผู้รับผิดชอบ |
| Version และ effective date | schema version วันเริ่มและวันสิ้นสุด | วิเคราะห์อดีตด้วยความหมายในเวลานั้นได้ |
AI ช่วยเสนอความหมาย mapping และค้นหา alias ซ้ำได้ แต่แทนการอนุมัติของเจ้าของเครื่องจักรและกระบวนการไม่ได้ หน่วยหรือ asset mapping ที่ผิดจะทำให้ root-cause analysis สร้างคำอธิบายที่ฟังดูสมเหตุผลแต่ไม่ถูกต้อง ควรทำให้การเสนอรายการที่เป็นไปได้และการตรวจหาความแตกต่างเป็นอัตโนมัติ แต่ให้ผู้รับผิดชอบอนุมัติความหมายของข้อมูล
การซิงโครไนซ์เวลาคือหัวใจของการตรวจรับ
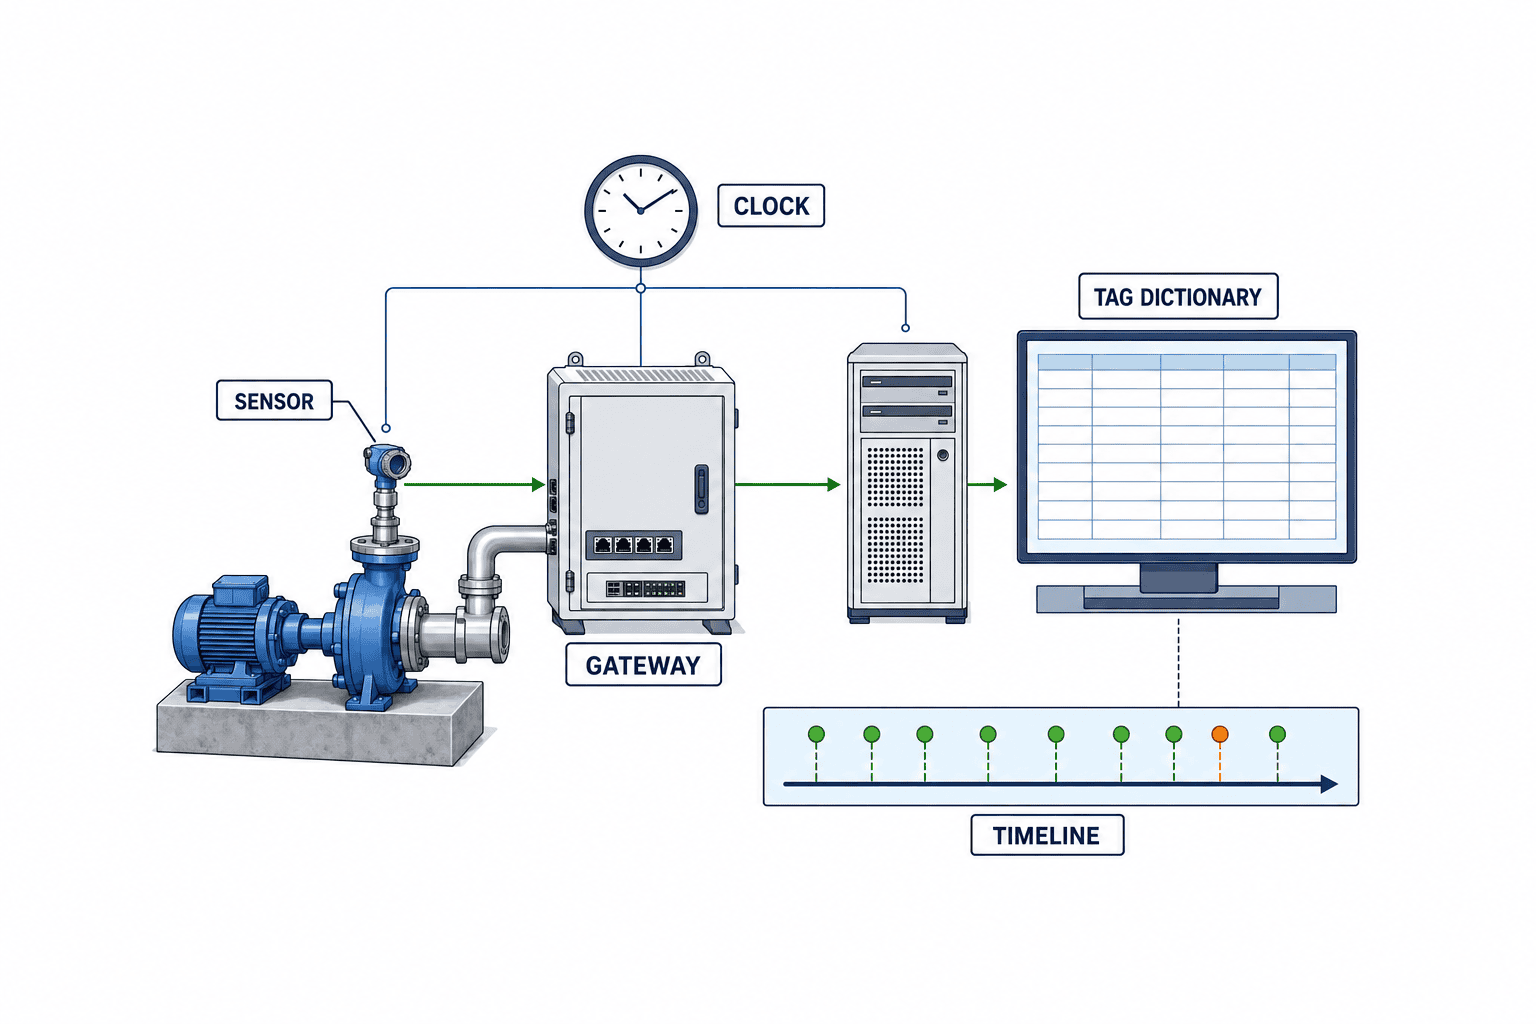
การสืบสวนข้ามระบบไม่จำเป็นต้องสมมติว่าทุก source มีนาฬิกาสมบูรณ์แบบ แต่ต้องอธิบายความหมาย ความแม่นยำ แหล่งเวลา ประวัติการแก้ และพฤติกรรม late arrival ของทุก timestamp ได้
OPC UA Part 6 ระบุว่านาฬิกาของเครื่องที่สื่อสารกันควรซิงโครไนซ์อย่างเหมาะสมทั้งสำหรับการตรวจอายุ certificate และ CRL และเพื่อหลีกเลี่ยงปัญหา interoperability ของ timestamp ใน data และ event มาตรฐานกล่าวถึง NTP และแนะนำให้ log ข้อผิดพลาดด้านเวลา โรงงานควรขยายแนวทางนี้เป็นกฎปฏิบัติ
- เก็บเวลามาตรฐานเป็น UTC และแปลงเป็น timezone ของ site เมื่อต้องแสดงผล
- แยก
event_time,source_time,ingest_timeและcorrected_timeเมื่อจำเป็น - ทำทะเบียน clock source ของ PLC, IPC, SCADA server, historian, MES, database และ edge gateway
- เฝ้าระวัง sync status, offset, clock jump, restart และ daylight-saving configuration
- ใน store-and-forward ให้รักษา event time และ sequence เดิม ไม่ใช้ลำดับรับเพียงอย่างเดียว
- ติด quality flag ให้ข้อมูลมาช้า ซ้ำ กลับลำดับ หรือเป็นเวลาในอนาคต
- กำหนด tolerance ตาม use case ห้ามใช้ค่าเดียวกับ safety control, stop analysis และ daily costing
ประเทศไทยใช้ UTC+7 และโดยทั่วไปไม่มี daylight saving แต่สำนักงานใหญ่ต่างประเทศ cloud log และ site อื่นอาจใช้ timezone ต่างกัน หากเก็บเพียงเวลาที่แสดง จะเกิดความกำกวมเมื่อตรวจ incident จึงต้องทดสอบเวลาท้องถิ่นของอุปกรณ์ ค่าในฐานข้อมูล หน้าจอ และไฟล์ export แยกกัน
เกณฑ์ในตารางต่อไปนี้เป็นเพียงตัวอย่างของโครงการ โรงงานต้องอนุมัติค่าตามความเสี่ยงของกระบวนการ รอบการเก็บข้อมูล เครือข่าย และความสามารถของอุปกรณ์
| การทดสอบ | สิ่งที่ใส่เข้าไป | พฤติกรรมที่คาดหวัง | หลักฐาน |
|---|---|---|---|
| Clock offset | ปรับหนึ่ง source เกิน tolerance | monitoring ตรวจพบและ flag ข้อมูลที่ได้รับผล | offset history, alert, affected record |
| Link outage | ตัดการเชื่อมต่อแล้วเชื่อมใหม่ | replay ด้วย event time และ sequence เดิม | sent/received count, sequence, gap report |
| Duplicate | ส่ง event ID เดิมซ้ำ | ไม่ double count และมี audit | dedup log และ final count |
| Out-of-order | ส่ง event ที่เกิดทีหลังมาก่อน | สร้าง episode ด้วย event time และแสดง late arrival | event/ingest time และ rebuilt output |
| Timezone mix | ผสม UTC, ICT และเวลา site อื่น | การเก็บและแสดงสอดคล้องกัน | input, stored value, UI, export |
| Restart | restart PLC, IPC หรือ gateway | เห็น gap และ recovery ชัดเจน ไม่เติมศูนย์เงียบ ๆ | uptime, quality code, gap report |
กำหนดความรับผิดชอบระหว่าง OT และ IT ให้ชัดเจน
Industrial Data Fabric ไม่ใช่ระบบของ IT เพียงฝ่ายเดียวและไม่ใช่งานเชื่อมต่อของ OT เพียงฝ่ายเดียว ต้องแบ่งความรับผิดชอบด้านความหมาย availability, security และการใช้ผลลัพธ์
| บทบาท | ความรับผิดชอบหลัก | สิ่งที่อนุมัติ |
|---|---|---|
| Process owner | ความหมายด้านกระบวนการและคุณภาพ | KPI, event, specification, purpose |
| Asset owner หรือ maintenance | asset hierarchy, tag, failure mode | asset ID, alias, maintenance code |
| OT engineer | PLC/SCADA, network load และ safety boundary | วิธีเก็บ ความถี่ พฤติกรรมเมื่อขาดการเชื่อมต่อ |
| MES/QMS owner | คำสั่ง ล็อต การตรวจ และ rework | transaction และ version |
| ERP/master owner | source of truth ของ material, BOM, order, supplier | Level 4 ID และ effective period |
| Data product owner | SLA, priority และผู้ใช้ของข้อมูลข้ามระบบ | schema, quality, roadmap |
| Data steward | คำศัพท์ alias ปัญหาคุณภาพ และ change history | dictionary และ exception |
| Platform/security | platform, identity, access, monitoring, backup | non-functional control |
| Consumer owner | ความถูกต้องของ BI, analytics, AI และการตัดสินใจ | วิธีใช้ข้อมูลและ model |
คำว่า business owns data ยังไม่ชัดพอ ต้องระบุว่าใครอนุมัติการตัดสินใจใด Data steward แก้ label ภาษาอังกฤษได้ แต่ process หรือ asset owner ต้องอนุมัติความหมายของ pressure tag ฝ่ายวางแผนหรือ master-data owner ต้องยืนยันว่า material ใน ERP ตรงกับ part ใน MES การเปลี่ยน downtime classification มีผลต่อ KPI ย้อนหลัง จึงต้องมี impact review จาก data product owner
การเพิ่ม tag ดัดแปลงเครื่อง upgrade PLC เพิ่ม material เปลี่ยน MES และรวม maintenance code เกิดขึ้นตลอด ทุก change request ควรมี target ID, before/after, เหตุผล, effective time, data product ที่ได้รับผล, backward compatibility, ความจำเป็นในการ reprocess, test และ approver
Manufacturing knowledge graph มีประโยชน์ตรงไหน
กราฟมีประโยชน์เมื่อคำถามมีความสัมพันธ์ซับซ้อน เช่น เครื่องอื่นที่ใช้ปั๊มรุ่นเดียวกัน เงื่อนไขเดินเครื่องที่เคยสัมพันธ์กับ failure mode, เครื่องที่ล็อต NG เคยผ่าน งานซ่อมที่เกิดก่อน abnormality หรือชุดผสม supplier lot กับ recipe version
ไม่จำเป็นต้องใส่ข้อมูลทุกอย่างในกราฟ waveform ความถี่สูงอยู่ใน time-series store ได้ transaction และผลคุณภาพอยู่ใน relational หรือ lakehouse เอกสารอยู่ใน object storage ส่วนความสัมพันธ์และดัชนีอยู่ในกราฟ กราฟทำหน้าที่เป็น context layer เชื่อมสถานที่ กระบวนการ เครื่องจักร ล็อต failure, specification และเอกสาร
เกณฑ์ตรวจรับกราฟต้องรวม provenance, generation rule, version และ effective period ของทุก relationship ต้องแยก inferred relationship จาก approved relationship ย้อนกลับ source record ได้ มี negative test เพื่อไม่สร้างความสัมพันธ์ที่ไม่มีหลักฐาน รักษาความสัมพันธ์ในอดีตหลังย้ายเครื่องหรือเปลี่ยนชื่อ และป้องกันผู้ไม่มีสิทธิ์อนุมานสูตรลับหรือข้อมูลส่วนบุคคลจากการเดินกราฟ
PoC 12 สัปดาห์เพื่อตรวจสอบหนึ่งกรณีให้ครบวงจร
สิบสองสัปดาห์เป็นตัวอย่างการวางแผน ไม่ใช่คำรับประกัน Legacy PLC, network approval, shutdown window และการทบทวนตามกฎหมายอาจทำให้ใช้เวลานานขึ้น สิ่งสำคัญคือ deliverable และ gate
สัปดาห์ 1 ถึง 2: ล็อกคำถาม ขอบเขต และ baseline
เลือกหนึ่งไลน์ หนึ่ง stop family และหนึ่ง quality family พร้อม historical case ที่เป็นตัวแทน เช่น 20–30 กรณีเท่าที่โรงงานสามารถจัดเตรียมได้ วัดเวลาสืบสวนปัจจุบัน ระบบที่ต้องเปิด ขั้นตอน manual และข้อมูลขาด จัดทำ RACI และยืนยันการแยกจาก safety control รวมถึงจัดชั้นข้อมูลลับ จำนวนกรณีนี้ไม่ใช่กฎตายตัว เหตุขัดข้องร้ายแรงที่เกิดไม่บ่อยอาจใช้กรณีศึกษาจำนวนน้อย ส่วน micro-stop ที่เกิดบ่อยต้องมีจำนวนเพียงพอให้ตรวจพบอคติได้
สัปดาห์ 3 ถึง 4: ทำ source contract และ tag dictionary
กำหนด owner, connection method, load limit, collection rate, replay, retention, ID, schema, quality และ test data ของทุก source ทำ walkdown เพื่อตรวจ tag กับเครื่องจริง ไม่เชื่อ screen label เพียงอย่างเดียว ตกลง mapping ระหว่าง ERP กับ MES, การ split/merge lot, rework และ free text ใน maintenance
สัปดาห์ 5 ถึง 7: สร้าง contextualisation pipeline
แยก raw, standardised, contextualised และ served zone พร้อม version transformation ทุกชุด เก็บ event time และ ingest time ทำ deduplication และ late-arrival processing ใช้ canonical ID และ alias table แทน spreadsheet ที่กลายเป็น dependency ลับของ production
สัปดาห์ 8 ถึง 9: ส่งมอบ investigation workbench
สร้าง UI หรือ API ที่เดินจาก stop ID ไปยัง timeline, order, lot, quality และ maintenance evidence ได้ ให้ความสำคัญกับ provenance, quality, timestamp และ version มากกว่าความสวย หากมี AI summary ต้องแสดง source link, time range และคำเตือนข้อมูลขาด และห้ามให้ model ยืนยัน root cause โดยไม่มีผู้รับผิดชอบตรวจทาน
สัปดาห์ 10 ถึง 11: ทดสอบ negative case และ reproducibility
จำลอง source loss, stale alias, clock offset, wrong unit, missing data, duplicate, reverse order, MES back entry, QMS revised disposition และ unauthorised access ทดสอบการป้องกันข้อสรุปผิด ไม่ใช่เฉพาะ happy path และพิสูจน์ว่า snapshot กับ rule version เดิมให้ผล episode เดิม
สัปดาห์ 12: ตัดสินใจขยายด้วยหลักฐาน
gate ต้องเลือกได้ว่าจะเดินหน้าต่อ เดินหน้าพร้อมเงื่อนไข แก้ไขแล้วทดสอบซ้ำ ลดขอบเขต หรือหยุด ห้ามขยายเพียงเพราะ demo ทำงาน หากไม่มี owner, รักษา dictionary ไม่ได้ หรือ source quality แย่ ควรพักก่อน
ข้อกำหนดที่ต้องมีใน RFP
- Use case และ exclusion ระบุ stop/quality episode ที่ต้องสร้างใหม่ รวมถึงสิ่งที่ไม่อยู่ในขอบเขต เช่น real-time control, safety PLC, ERP replacement และ enterprise master consolidation
- Source connection ระบุ protocol, direction, read/write, rate, bandwidth, outage/replay, authentication, audit, environment และ responsibility ของ SCADA, historian, MES, ERP, CMMS, QMS, spreadsheet และ document
- Canonical model และ alias service กำหนด ID, alias, validity, split/merge, version และ owner ของ asset, material, lot, order, process, tag, failure และ quality specification
- Data quality และ time วัด completeness, duplicate, uniqueness, range, unit, freshness, late arrival, order, clock sync และ quality code โดยลูกค้าอนุมัติ threshold ตาม use case
- Lineage และ replay ติดตามจาก source record ผ่าน ingestion, transformation, dictionary version, query, API, UI ถึง output และ reprocess ช่วงเวลาที่กำหนดได้
- Security และ OT boundary ระบุ network zone, direction, service identity, least privilege, secrets, encryption, patch, vulnerability response, log, backup และ incident handling พร้อมยืนยันว่า fabric ไม่แทน PLC, SIS หรือ interlock
- Availability และ degraded mode กำหนด local buffer, capacity, replay order, deduplication, recovery target และ loss notification โดย production control ต้องทำงานอิสระ
- Operation และ handover ส่งมอบขั้นตอนเพิ่ม source, เปลี่ยน tag, อนุมัติ dictionary, จัดการ user, monitoring, incident, restore, cost และ supplier exit รวมถึง code, configuration, model, mapping, test และ runbook
เกณฑ์ตรวจรับ: ตัดสินจากหลักฐาน ไม่ใช่ checklist ฟังก์ชัน
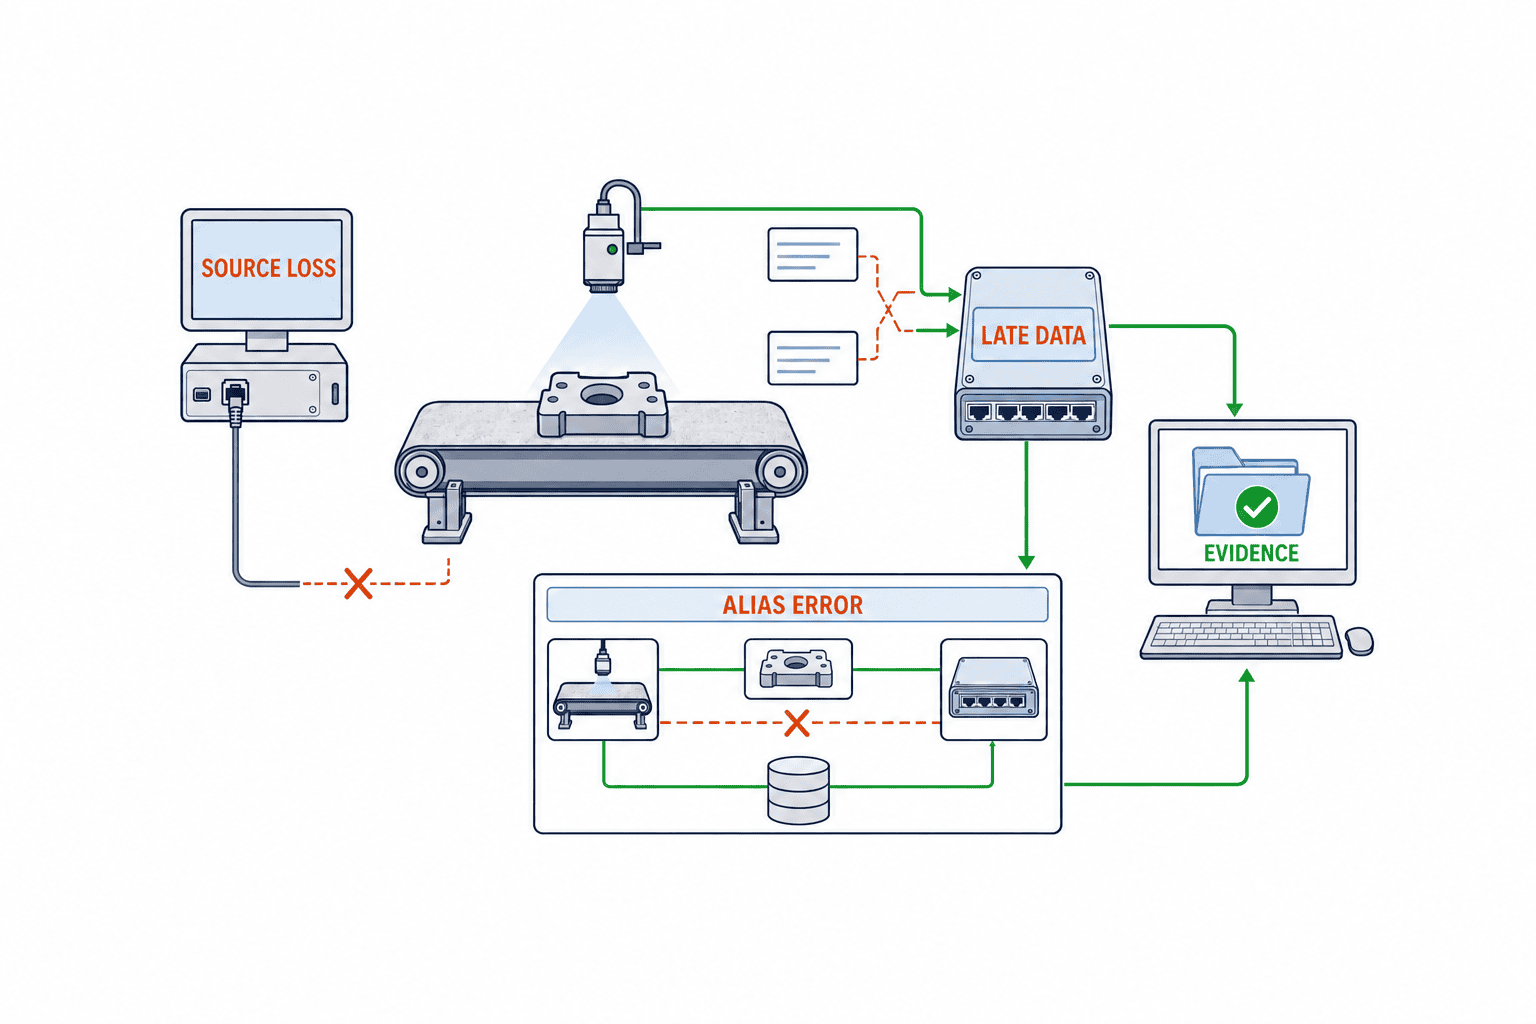
ต้องตกลงเกณฑ์ก่อนเริ่ม PoC และเปลี่ยนตัวเลขตัวอย่างให้เป็นค่าที่โรงงานอนุมัติ
| หัวข้อตรวจรับ | วิธีทดสอบ | หลักฐานผ่าน | ตัวอย่างไม่ผ่าน |
|---|---|---|---|
| Source completeness | reconcile ช่วงเวลากับ source | count และ gap table ราย source | ยอดรวมตรงแต่ไม่รู้ตำแหน่งข้อมูลขาด |
| ID และ alias | ทดสอบ rename, relocation, split, merge | mapping มีช่วงเวลาและ approval | เขียนประวัติทับด้วยชื่อปัจจุบัน |
| Unit และ schema | ใส่หน่วย ชนิด และ version ผิด | conversion, rejection หรือ quarantine log | แปลงเงียบ ๆ |
| Event ordering | ใส่ late, duplicate, reverse, future event | event/ingest time และผล reconstruction | แสดงเหตุผลตามลำดับรับเท่านั้น |
| Cross-system trace | ตาม sample stop ทุก source | episode report พร้อม evidence link | ต้องใช้ Excel manual |
| Quality impact | จับคู่ล็อตกับผลตรวจ | เหตุผลของ included/excluded set | ถือว่าทุกล็อตในวันนั้นได้รับผล |
| Lineage | ย้อนค่าบนจอถึง source | source ID, rule version, query | อธิบายการคำนวณไม่ได้ |
| Access control | ทดลองเข้าถึงนอกบทบาท | deny log และ access matrix | รู้ URL ก็เปิดได้ |
| Recovery | หยุดและคืน gateway, WAN, processing | gap, buffer, replay, recovery จริง | เกิด duplicate หรือข้อมูลหายเงียบ ๆ |
| Reproducibility | rerun snapshot และ rule version เดิม | checksum และผลเปรียบเทียบ | ผลเปลี่ยนโดยอธิบายไม่ได้ |
อย่าตรวจรับจาก accuracy เฉลี่ยเท่านั้น การผูกผิดเครื่อง การผสมหน่วย การกลับลำดับเหตุการณ์ หรือข้อมูลรั่วเป็น critical defect แม้ record ส่วนใหญ่ผ่าน ต้องกำหนด exit criteria ตาม severity, corrective action, retest และ residual-risk approval
วิธีเปรียบเทียบข้อเสนอผู้ขาย
| แกนประเมิน | คำถาม | ลักษณะข้อเสนอที่แข็งแรง |
|---|---|---|
| Use-case fit | การตัดสินใจใดเร็วหรือเชื่อถือได้ขึ้น | มี episode และ baseline ปัจจุบันชัดเจน |
| Brownfield connectivity | รับมือเครื่องเก่าและข้อจำกัด shutdown อย่างไร | มี walkdown, load test, read-only และ buffer |
| Context model | ใครดูแล ID และ relationship | มี owner, version, effective date |
| Data quality | แสดง gap, unit, late data อย่างไร | ใช้ quality flag และ quarantine ไม่ซ่อนปัญหา |
| Openness | ย้ายข้อมูลและ mapping ไป platform อื่นได้หรือไม่ | มี schema, API และ export ที่บันทึกไว้ |
| Security | อะไรเข้าถึง OT ด้วย identity ใด | zone, direction, identity และ audit ชัดเจน |
| Operations | ใครจัดการ change และ failure | runbook, SLA, RACI และ training เฉพาะเจาะจง |
| Acceptance | อะไรพิสูจน์ความสำเร็จ | negative test และ evidence pack อยู่ในสัญญา |
เปรียบเทียบ TCO ที่รวม connector, site survey, mapping, data-quality remediation, network, platform usage, monitoring, training, change และ exit อย่าดู licence เพียงอย่างเดียว จำนวน data product ที่ดูแลต่อได้และจำนวน investigation ที่ทำซ้ำได้มีความหมายมากกว่าจำนวน connector
รักษาบทบาทของ ERP, MES และระบบควบคุม
Fabric ไม่ได้แทน MES หรือ ERP โดย ERP ยังคงเป็นระบบหลักของแผน ธุรกรรม ต้นทุน และ inventory, MES ดูแล execution, order, actual และ traceability, SCADA/PLC ดูแล supervision และ control, QMS ดูแล specification และ disposition, CMMS ดูแลงานซ่อม Fabric เชื่อมเฉพาะบริบทที่ต้องใช้และให้บริการแก่ investigation, analytics และ application ภายใต้ governance
หากต้องการเห็นขอบเขตองค์กรและสถาปัตยกรรมโดยรวม อ่าน OT/IT Convergence 2026: 3 อุปสรรคในโรงงานและแนวทางดำเนินการ หากต้องกำหนดขอบเขต MES, machine connectivity, ERP boundary และ acceptance อ่าน การนำ MES ไปใช้ในโรงงานไทย: เกณฑ์ Go/No-Go บทความนี้จงใจแคบกว่า โดยเน้นการสร้างบริบท จัดซื้อ และตรวจรับเหตุหยุดหรือคุณภาพผิดปกติหนึ่งกรณีข้ามระบบ
ความผิดพลาดที่พบบ่อย
- เก็บทุกอย่างก่อนโดยไม่มี decision owner ทำให้มองไม่เห็น data-quality issue และค่า storage เพิ่ม
- join ชื่อเครื่องด้วย string ทำให้ประวัติขาดเมื่อมี alias, rename, relocation หรือหลายภาษา
- เขียนทับเวลาไว้คอลัมน์เดียว จนแยก event, source, receipt และ correction ไม่ได้
- เติมศูนย์แทน missing data ทำให้ค่าที่หายดูเหมือนค่าปกติ
- ทำ graph technology เป็นเป้าหมาย ความสัมพันธ์ที่ไร้ owner กลายเป็นแหล่ง error ใหม่
- ใช้ administrator access ใน PoC จึงไม่เคยทดสอบ permission และ audit แบบ production
- เริ่มจาก AI summary ทั้งที่ context ยังไม่พร้อม จึงสร้างเหตุผลผิดที่อ่านลื่น
- เลื่อน operating ownership ไปท้ายโครงการ ทำให้ทุก tag change ต้องรอผู้ขาย
- ตรวจรับด้วยคะแนนเฉลี่ย ทำให้ critical mismapping หรือ data leak ถูกกลบ
FAQ: การนำ Industrial Data Fabric มาใช้
Industrial Data Fabric ต่างจาก data lake อย่างไร
Data lake เน้นการเก็บและวิเคราะห์ Fabric เพิ่มการกำกับ connection, identity, semantics, quality, ownership, access, lineage และ delivery ข้ามหลาย store และระบบ Data lake เป็นส่วนประกอบได้แต่ไม่ใช่ fabric ด้วยตัวเอง
Manufacturing knowledge graph จำเป็นหรือไม่
ไม่จำเป็นทุกกรณี มีประโยชน์เมื่อความสัมพันธ์ของ asset, process, lot, failure และ specification ซับซ้อน โมเดล relational เพียงพอสำหรับ domain ที่ง่ายกว่า สิ่งสำคัญคือ canonical identity, provenance, effective date, ownership และ lineage
ควรเลือกไลน์ใดทำ PoC
เลือกไลน์ที่มีงานสืบสวน stop หรือ quality จริง ต้อง reconcile หลายระบบ และมี owner พร้อมร่วมงาน ไม่จำเป็นต้องเป็นไลน์ใหม่ที่สุด ควรเป็นขอบเขตที่วัดมูลค่าได้และใช้ read-only เพื่อลดความเสี่ยงต่อ production และ safety
ติดตั้ง NTP แล้วถือว่าซิงโครไนซ์เวลาเสร็จหรือไม่
ยังไม่เสร็จ ต้องออกแบบ clock source, offset monitoring, event/source/ingest time, late arrival, ordering, timezone และ correction history พร้อม tolerance ตาม use case และทดสอบจริง
ควรแก้ master data อะไรก่อน
เริ่มจาก asset, tag, process, material, order, lot, failure และ quality specification ที่จำเป็นต่อ episode ที่เลือก กำหนด source of truth, owner และ validity อย่าเปลี่ยน PoC ให้กลายเป็นโครงการแทน master data ทั้งองค์กร
ควรเพิ่ม natural-language search หรือ AI เมื่อใด
หลังมี contextualised evidence, access control, quality warning และชุดคำถามที่ผ่านการตรวจ เริ่มจาก search และ summary บังคับ source citation และ abstention ห้ามให้ AI ยืนยัน root cause หรือควบคุมเครื่องโดยอัตโนมัติ
ต้องใช้ cloud หรือไม่
ไม่จำเป็น เลือก edge, on-premises และ cloud ตาม network, data residence, latency, availability, skill และ cost ระบบ production control ต้องเป็นอิสระเมื่อการสื่อสารขาด และ replay, gap, access ต้องอธิบายได้
ต้องล็อก deliverable ใดใน RFP
ล็อก boundary diagram, source inventory, canonical model, alias table, tag dictionary, time policy, quality rule, lineage, access matrix, RACI, test specification, evidence pack, runbook และ exit/export procedure ไม่ใช่เพียงชื่อผลิตภัณฑ์กับ feature list
สรุป: เริ่มจากการอธิบายหนึ่งเหตุการณ์ให้ครบต้นทางถึงปลายทาง
Industrial Data Fabric ที่ประสบความสำเร็จในโรงงานไม่ใช่การเก็บข้อมูลทั้งบริษัทให้เสร็จ แต่คือความสามารถในการอธิบายเครื่องหยุดหรือคุณภาพผิดปกติหนึ่งกรณี โดยเชื่อมสภาวะจาก SCADA, คำสั่งและล็อตจาก MES, material และแผนจาก ERP, งานซ่อมจาก CMMS และ disposition จาก QMS โดยไม่สูญเสียความหมายของเวลาและ identity พร้อมย้อนหลักฐานและทำผลซ้ำได้
เริ่มจาก episode spine, canonical ID และ alias, tag dictionary, time policy, ownership และ lineage จำกัด PoC ที่หนึ่งไลน์ หนึ่ง stop family และหนึ่ง quality family ทดสอบทั้ง missing data, clock offset, duplicate, late arrival, wrong alias และ unauthorised access ใน RFP ให้จัดซื้อ information contract, change operation, negative test, handover และ evidence แทนการเลือกคำโฆษณาของ platform
TOMAS TECH สนับสนุนโรงงานในไทยและอาเซียนตั้งแต่ site walkdown, การแบ่งขอบเขต SCADA/MES/ERP/maintenance/quality, tag dictionary, PoC, เปรียบเทียบผู้ขาย, RFP ไปจนถึง acceptance test คุณสามารถ ติดต่อเรา ได้ตั้งแต่ช่วงประเมินสถาปัตยกรรม หรือเมื่อต้องการพิสูจน์ feasibility จากเหตุหยุดหนึ่งกรณีก่อนเลือก platform
แหล่งข้อมูลหลัก
- AWS for Industries, “Reducing paint shop downtime with Industrial Data Fabric on AWS,” 10 Sep 2026: https://aws.amazon.com/blogs/industries/reducing-paint-shop-downtime-with-industrial-data-fabric-on-aws/
- AWS Solutions Guidance, “Industrial Data Fabric with HighByte Intelligence Hub on AWS”: https://docs.aws.amazon.com/solutions/industrial-data-fabric-with-highbyte-intelligence-hub-on-aws/
- AWS Solutions Guidance, “Industrial Data Fabric with Ignition on AWS”: https://docs.aws.amazon.com/solutions/industrial-data-fabric-with-ignition-on-aws/
- AWS IoT SiteWise User Guide: https://docs.aws.amazon.com/iot-sitewise/latest/userguide/
- ISA, “ISA-95 Standard: Enterprise-Control System Integration”: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- OPC Foundation, OPC UA Part 1, Overview and Concepts: https://reference.opcfoundation.org/specs/OPC-10000-1/4
- OPC Foundation, OPC UA Part 6, Time synchronization: https://reference.opcfoundation.org/specs/OPC-10000-6/6.3
- AWS Well-Architected Framework, “Modern Industrial Data Technology Lens”: https://docs.aws.amazon.com/pdfs/wellarchitected/latest/modern-industrial-data-technology-lens/modern-industrial-data-technology-lens.pdf
บทความนี้เป็นแนวทางทั่วไปด้านการดำเนินงานและการจัดซื้อจากข้อมูลปฐมภูมิที่ตรวจสอบถึงวันที่ 19 กันยายน 2026 ไม่ได้แทนการประเมินความปลอดภัยเฉพาะเครื่อง การปฏิบัติตามกฎหมาย การประกันคุณภาพ หรือการรับรอง cybersecurity


