


สิ่งที่ควรลดให้สั้นลงในการนำเครื่อง CNC มาใช้ ไม่ใช่เพียงจำนวนวันตั้งแต่ออกใบสั่งซื้อจนถึงวันที่เครื่องมาถึง แต่คือช่วงเวลาตั้งแต่ติดตั้งเครื่องจนฝ่ายคุณภาพอนุมัติชิ้นงานแรกที่ผลิตได้ตามแบบ อย่างไรก็ตาม เอกสารสั่งซื้อจำนวนมากจบลงที่ระยะเคลื่อนที่ ความเร็วสปินเดิล จำนวนเครื่องมือ และความแม่นยำในการกำหนดตำแหน่ง ส่วนฉบับแก้ไขของแบบ ข้อมูล CAM โปรแกรม NC ฟิกซ์เจอร์ เครื่องมือตัด วิธีตรวจวัด การเชื่อมต่อ MES/DNC และหลักฐาน FAT/SAT กลับถูกนำมารวมกันหลังเครื่องมาถึงแล้ว หากพบว่าเอกสารและของจริงไม่ตรงกัน ณ จุดนั้น เครื่องจักรราคาแพงจะกลายเป็นทรัพย์สินที่ “เคลื่อนที่ได้ แต่ยังผลิตของขายไม่ได้”
เมื่อวันที่ 15 กันยายน 2026 Siemens ประกาศโครงการ “Meet at the Machine” โดยระบุว่าระยะแรกมุ่งให้ผู้ผลิตชิ้นส่วนเริ่มเตรียมการผลิตได้ก่อนส่งมอบเครื่อง แนวคิดที่ให้เขียนโปรแกรม จำลอง และตรวจสอบระหว่างที่ผู้สร้างเครื่องกำลังผลิตเครื่องอยู่ ไม่ใช่เพียงการแนะนำซอฟต์แวร์ใหม่ แต่สะท้อนการเปลี่ยนเกณฑ์รับมอบจาก “เครื่องมาถึงแล้ว” เป็น “แพ็กเกจการผลิตที่อนุมัติแล้วสามารถผลิตชิ้นงานแรกผ่านได้”
บทความนี้จัดทำสำหรับฝ่ายวิศวกรรมการผลิตและผู้บริหารโรงงานในประเทศไทยที่กำลังจัดซื้อเครื่อง CNC โดยอธิบายว่าสิ่งใดต้องตรึงก่อนส่งมอบ จะแยก FAT, SAT และ First Part Approval อย่างไร และจะเขียนขอบเขตความรับผิดชอบระหว่างผู้สร้างเครื่อง ทีม CAM ผู้ผลิตฟิกซ์เจอร์และเครื่องมือ ฝ่ายคุณภาพ และทีม MES/DNC ลงในสัญญาอย่างไร เนื้อหานี้ไม่ใช่การเปรียบเทียบสเปกเครื่อง แต่เป็นแผนเตรียมการผลิตเพื่อให้ชิ้นงานแรกได้รับอนุมัติเร็วขึ้น
เปลี่ยนเส้นชัยของการนำเครื่อง CNC มาใช้ จาก “ส่งมอบ” เป็น “อนุมัติชิ้นงานแรก”
แผนโครงการลงทุนมักเรียงขั้นตอนเป็น ออกใบสั่งซื้อ อนุมัติแบบ ผลิตเครื่อง FAT ขนส่ง นำเข้า ติดตั้ง SAT และเริ่มผลิต แต่กิจกรรมจำนวนมากก่อนคำว่า “เริ่มผลิต” สามารถทำขนานกับการผลิตเครื่องได้ เช่น ตรึงฉบับแบบและค่าเผื่อวัตถุดิบ กำหนด datum และแบ่งกระบวนการ เตรียม CAM และ postprocessor ตรวจสอบโปรแกรม NC จัดหาฟิกซ์เจอร์และเครื่องมือ สร้างโปรแกรมตรวจวัด และกำหนดข้อมูล MES หรือ DNC
งานบางอย่างต้องใช้เครื่องจริง ได้แก่ การปรับระดับและยึดฐาน ตรวจไฟฟ้า ลม และน้ำหล่อเย็น ตรวจความแม่นยำของแกน ทดลองตัด วัดชิ้นงาน ปรับเงื่อนไขเมื่อเกิดความร้อน และทดสอบฟังก์ชันความปลอดภัย ประเด็นสำคัญคือแยกงานที่ต้องมีเครื่องจริงออกจากงานที่ทำล่วงหน้าได้ แล้วไม่ปล่อยให้งานกลุ่มหลังติดอยู่ในคิว “รอเครื่องมาถึง”
ควรกำหนด milestone ในใบสั่งซื้อเป็นประตูหลักฐานดังนี้
| Gate | ความหมายของการผ่าน | หลักฐานหลัก | สิ่งที่ยังไม่ได้พิสูจน์ |
|---|---|---|---|
| Design Freeze | อนุมัติผลิตภัณฑ์ กระบวนการ โครงสร้างเครื่อง และขอบเขตความรับผิดชอบ | แบบอนุมัติ รายการข้อแตกต่าง ตาราง RACI | สมรรถนะเครื่องจริงและคุณภาพการตัด |
| Virtual Review | ตรวจ CAM, NC, เครื่องมือ ฟิกซ์เจอร์ วิธีวัด และความเสี่ยงการชนแล้ว | บันทึก simulation, NC ที่ release, tool list, issue list | ความร้อน การสั่น เศษตัด และพฤติกรรมจริง |
| FAT | ตรวจฟังก์ชันและเงื่อนไขตามสัญญาที่โรงงานผู้สร้างก่อนส่ง | ขั้นตอน FAT ค่าวัด วิดีโอ รายการแก้ไข | ผลจากขนส่ง ติดตั้ง และระบบโรงงานผู้ซื้อ |
| SAT | ตรวจ utility ความปลอดภัย ความแม่นยำ และการเชื่อมต่อหลังติดตั้ง | รายงาน SAT บันทึกความแม่นยำ communication log | การอนุมัติชิ้นส่วนผลิตจริงของผู้ซื้อ |
| First Part Approval | วัตถุดิบ ฟิกซ์เจอร์ เครื่องมือ NC และวิธีวัดที่ release แล้วผลิตชิ้นงานผ่านแบบ | รายงานชิ้นงานแรก ใบเงื่อนไข ลายเซ็นอนุมัติ | ความสามารถต่อเนื่องและเสถียรภาพการผลิตจำนวนมาก |
ด้วยโครงสร้างนี้ ประโยคว่า “FAT ผ่าน แต่ชิ้นงานไม่ผ่าน” จึงไม่ขัดแย้ง เพราะแต่ละ gate ตรวจหลักฐานคนละขอบเขต หากไม่ได้กำหนด FAT ไว้ชัด แล้วค่อยตัดสินทุกอย่างวันตรวจรับ คู่สัญญาจะต้องโต้เถียงหน้างานว่าใครเป็นเจ้าของการแก้ไข
สัญญาณล่าสุดจาก Meet at the Machine: เริ่มเตรียมงานก่อนเครื่องมาถึง
Siemens อธิบายว่า Meet at the Machine จะย้ายการเขียนโปรแกรม การตรวจสอบ และการฝึกอบรมที่เดิมเริ่มหลังติดตั้ง ให้เริ่มระหว่างการผลิตเครื่อง โดยมี TRAK Machine Tools เป็นพันธมิตรรายแรก และเชื่อมความรู้ของผู้สร้างเครื่อง ซอฟต์แวร์ และระบบอัตโนมัติ ประเด็นสำคัญสำหรับผู้จัดซื้อไม่ใช่การเชื่อว่าซื้อผลิตภัณฑ์ใดแล้วระยะเวลาจะสั้นโดยอัตโนมัติ แต่คือสามารถกำหนดให้ “พื้นที่ดิจิทัลที่สอดคล้องกับเครื่องจริง” มีวันส่งมอบและระดับความละเอียดเป็น deliverable ทางการค้าได้
Run MyVirtual Machine รุ่นพื้นฐานใช้เทคโนโลยี CNC และ PLC ของ SINUMERIK เพื่อเขียนโปรแกรมแบบออฟไลน์ ตรวจสอบการทำงานของ NC บนระบบควบคุมเป้าหมาย และฝึกอบรมผู้ปฏิบัติงาน ส่วน Run MyVirtual Machine /3D เป็นตัวเลือกเพิ่มเติมสำหรับการแสดงพื้นที่ทำงานโดยละเอียด การเคลื่อนที่ของเครื่อง เครื่องมือ ชิ้นงาน การจำลองการตัดเนื้อวัสดุ และการตรวจการชน Siemens แยกบทบาทไว้อย่างมีประโยชน์ว่า CAM simulation ใช้ตรวจเส้นทางเครื่องมือ กลยุทธ์การตัด และรูปทรง ส่วน Run MyVirtual Machine ใช้ตรวจว่า NC จะถูกดำเนินการบน CNC และสภาพเครื่องเป้าหมายอย่างไร ดังนั้น “CAM ไม่พบการชน” กับ “โปรแกรมทำงานได้บนระบบควบคุมและเครื่องที่เลือก” จึงเป็นหลักฐานคนละชิ้น และฝ่ายจัดซื้อต้องระบุใบอนุญาตซอฟต์แวร์กับขอบเขตแบบจำลองเครื่องที่จำเป็นสำหรับการตรวจสามมิติ
อย่างไรก็ดี digital model ไม่ได้แทนการ prove-out จริง คู่มือ Create MyVirtual Machine ของ Siemens เองเตือนว่าไม่ควรนำข้อมูลจากโครงการ simulation ไปเดินเครื่องจริงโดยไม่มีการตรวจสอบและรับมอบ สกรูยึดฟิกซ์เจอร์ที่ไม่มีในโมเดล ระยะยื่นจริงของเครื่องมือ offset option เฉพาะเครื่อง ความแปรปรวนของวัตถุดิบ น้ำหล่อเย็น เศษตัด และความร้อนยังต้องทดสอบกับเครื่องจริง Digital verification ไม่ได้ลบ SAT แต่ช่วยลดปัญหาที่จะถูกพบครั้งแรกใน SAT
หน้า Siemens ยังยกกรณีลูกค้าที่ลด cycle time ประมาณ 20% และลดงานเขียนโปรแกรมด้วยมือได้สูงสุด 80% ตัวเลขนี้เป็นผลลัพธ์เฉพาะกรณีที่ Siemens รายงาน ไม่ใช่ค่าเฉลี่ย สมมติฐานของบทความ หรือการรับประกันโครงการ ผลจริงขึ้นกับ fidelity ของ digital twin คุณภาพ postprocessor ชนิดชิ้นงาน มาตรฐานภายใน ทักษะ และกระบวนการอนุมัติ
ตรึงผลส่งมอบ 5 ชุดก่อนเครื่องมาถึง
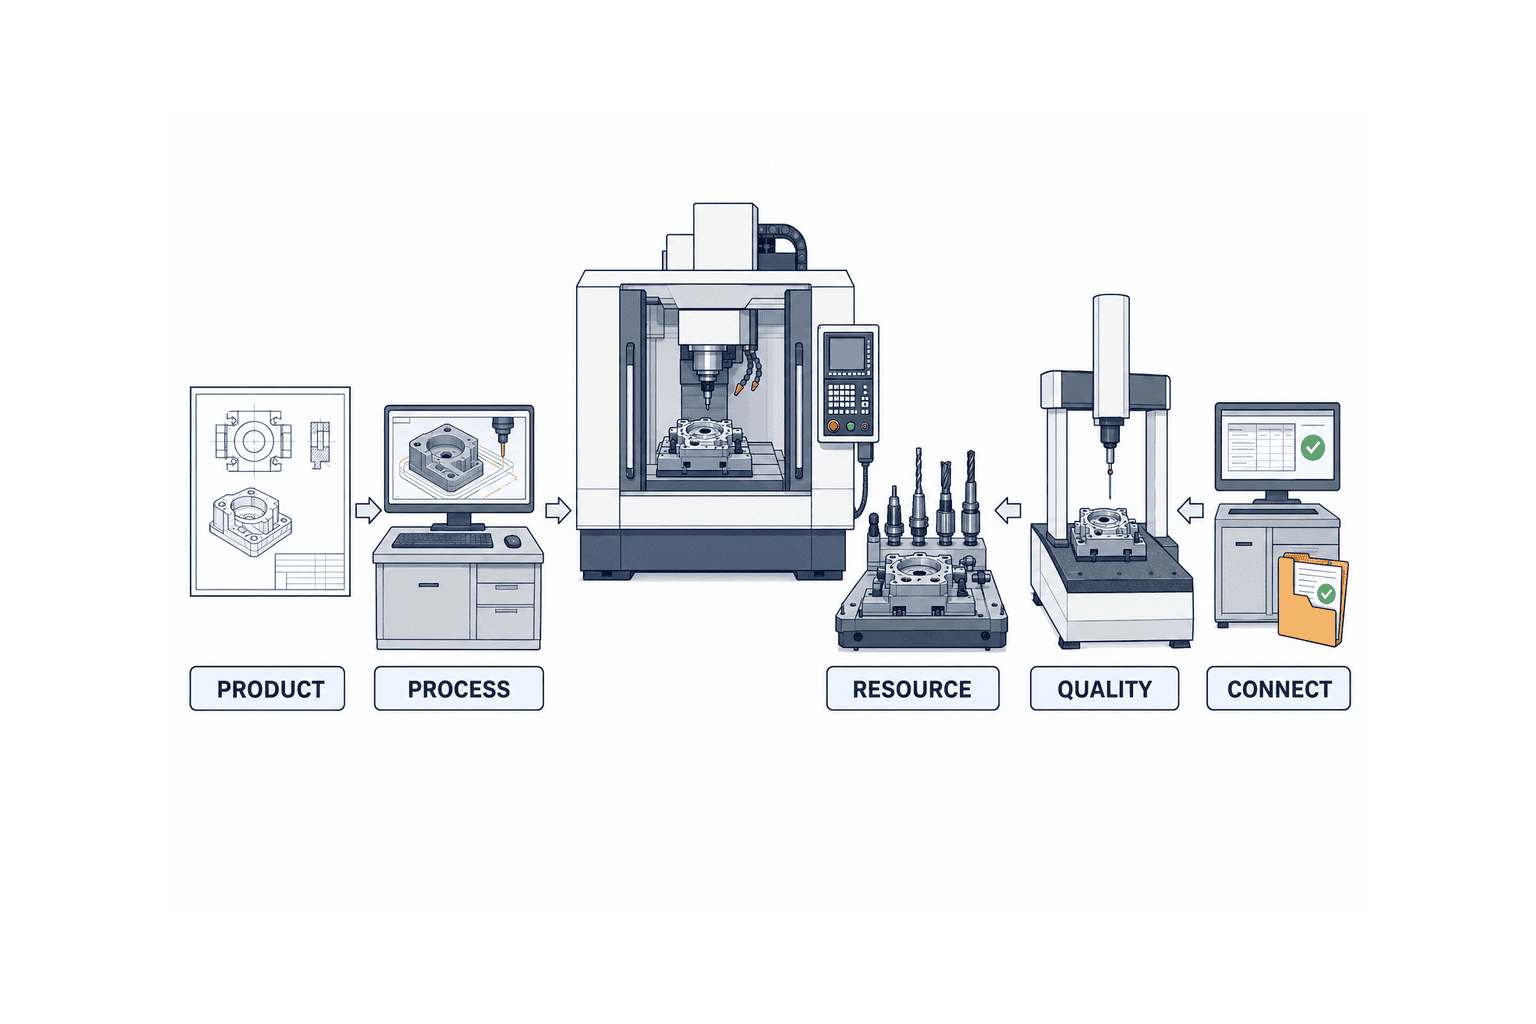
การเริ่มประชุมเร็วขึ้นอย่างเดียวไม่ทำให้พร้อมผลิต ต้องบริหารผลส่งมอบห้าชุด คำว่า “ตรึง” ไม่ได้หมายถึงห้ามเปลี่ยน แต่หมายถึงสามารถติดตามเหตุผล ผลกระทบ ผู้อนุมัติ และไฟล์ทุกชิ้นที่ต้องเปลี่ยนตามได้
1. Product Package: แบบ วัตถุดิบ และข้อกำหนดคุณภาพ
สร้างนิยามผลิตภัณฑ์ฉบับควบคุมหนึ่งชุด ประกอบด้วยเลขแบบและ revision, 3D model, สเปกวัสดุ การอบชุบและผิว รูปทรง blank และค่าเผื่อ datum, GD&T, คุณลักษณะสำคัญ เงื่อนไขผิว การล้าง กันสนิม และบรรจุภัณฑ์ หากแบบลูกค้าและแบบกระบวนการภายในต่างกัน ให้บันทึกชัดว่า CAM และ inspection ใช้ revision ใด
หาก package นี้ยังไม่นิ่ง การแก้แบบภายหลังจะกระทบ toolpath ฟิกซ์เจอร์ และโปรแกรมตรวจวัด ความเสี่ยงที่มากกว่าการเปลี่ยนคือมีบางไฟล์ค้างอยู่ที่ฉบับเก่า จึงควรผูกแบบ NC process sheet และ inspection report เข้ากับ Release ID เดียว แทนการพิมพ์ revision ลงในชื่อไฟล์หลายแห่งด้วยมือ
2. Process Package: การออกแบบกระบวนการ CAM, NC และ postprocessor
ชุดกระบวนการต้องมีลำดับขั้น datum การแยก rough/finish ท่าจับ toolpath เงื่อนไขตัด CAM project revision ของ postprocessor โปรแกรม NC, subprogram, macro, work offset และวิธีใส่ค่าชดเชย หากส่งมอบเฉพาะไฟล์ NC ภายหลังจะพิสูจน์ไม่ได้ว่าเกิดจาก CAM สถานะใด
แบ่งการตรวจสอบโปรแกรม NC เป็นสามชั้น ชั้นแรกตรวจ toolpath และ remaining stock ใน CAM ชั้นสองตรวจการทำงานกับ controller และ machine configuration เป้าหมาย ชั้นสามทำ dry run บนเครื่องจริงด้วย single block และ feed override แต่ละชั้นตรวจจับความผิดพลาดคนละประเภท จึงไม่ควรรวมเป็นช่องเดียวว่า “simulation แล้ว”
3. Resource Package: ฟิกซ์เจอร์ เครื่องมือ และวัสดุช่วยผลิต
Tool list ต้องมี holder, collet, insert, gauge length, จำนวนคม, tool number, หน่วยจัดการอายุ, จำนวนสำรอง ผู้ขาย และมีสต็อกในประเทศหรือไม่ ฝั่งฟิกซ์เจอร์ต้องกำหนดฐาน จุด locating วิธี clamp ขอบเขตการชน แรงขัน ชิ้นส่วนเปลี่ยน เงื่อนไขลมหรือไฮดรอลิก และวิธีกำหนด work origin
แนวคิดการ locating และการแบ่งแหล่งความแม่นยำอธิบายไว้แยกต่างหากในคู่มือการจ้างออกแบบและผลิตฟิกซ์เจอร์ บทความนี้เน้นควบคุมว่า fixture model ที่อนุมัติกับของจริงตรงกับ CAM, NC และการวัดหรือไม่ เพื่อไม่ให้เครื่องมือทดแทนที่ใช้ใน FAT เพราะของจริงมาช้า กลายเป็นกระบวนการคนละแบบใน SAT โดยไม่มีใครรับรู้
4. Quality Package: แผนวัด กติกาตัดสิน และแบบฟอร์มชิ้นงานแรก
กำหนดคุณลักษณะ เครื่องมือวัด datum อุณหภูมิ sampling โปรแกรมตรวจวัด ความจำเป็นของ gauge R&R การจัดการ measurement uncertainty ที่เก็บผล และทางเดินเมื่อไม่ผ่าน คำว่า “วัดตามแบบ” ไม่ได้บอกว่า machine probe, height gauge หรือ CMM เป็นเครื่องตัดสินอย่างเป็นทางการ
ISO 230-2:2014 ระบุวิธีวัดโดยตรงและซ้ำเพื่อประเมิน positioning accuracy และ repeatability ของแกน linear และ rotary ที่ควบคุมด้วย NC ส่วน ISO 10791-7:2020 ครอบคลุมชิ้นทดสอบสำเร็จและ cutting test สำหรับ machining centre สามถึงห้าแกน ทั้งสองมาตรฐานเป็นหลักฐานรับมอบที่มีน้ำหนัก แต่ไม่ได้พิสูจน์โดยอัตโนมัติว่าชิ้นส่วนของผู้ซื้อผ่านแบบ ต้องแยกบันทึกการรับความแม่นยำเครื่อง ผล standard test piece และ First Part Approval ของชิ้นงานจริง
5. Connectivity & Evidence Package: MES/DNC และหลักฐานรับมอบ
สำหรับ DNC ให้กำหนดว่า NC revision ใดที่อนุมัติแล้วจะถูกส่งผ่านเส้นทางใดไปยัง machine ID ใด อนุญาตให้แก้บน control หรือไม่ และจะตรวจ active program กับ master อย่างไร สำหรับ MES ให้เลือกขอบเขตเริ่มต้นจาก work order, part number, job number, start/end, count, alarm, process condition, tool life และ quality result
OPC UA for Machine Tools กำหนด information model กลางเพื่อเชื่อมเครื่องต่างเทคโนโลยีและผู้ผลิตกับ MES, SCADA, ERP และ analytics โดยครอบคลุมการ monitoring และภาพรวม job ส่วน OPC UA for CNC Systems เน้นการแลกเปลี่ยนข้อมูลกับ CNC และ MTConnect ก็ให้โมเดลข้อมูลอุปกรณ์ร่วมกัน แต่เอกสารทางการระบุว่าขอบเขตที่รองรับต่างกันตามผู้ผลิต รุ่น ปี และ option ดังนั้นข้อความเพียงว่า “รองรับ OPC UA” หรือ “MTConnect compatible” ยังไม่ใช่เกณฑ์รับมอบ
อย่างน้อยต้องระบุมาตรฐานและ version, Namespace หรือ Data Item, ความหมาย ค่า หน่วย timestamp, quality/status flag, update interval, วิธีจัดการ event ที่หาย, authentication, certificate, port, เจ้าของ network, การเก็บ history และ FAT/SAT test case แยกให้ชัดว่าราคารวมเฉพาะ server ฝั่งเครื่อง หรือรวม mapping ฝั่ง MES แล้ว
ส่ง revision เดียวกันจาก digital model ไปจนถึงเครื่องจริง
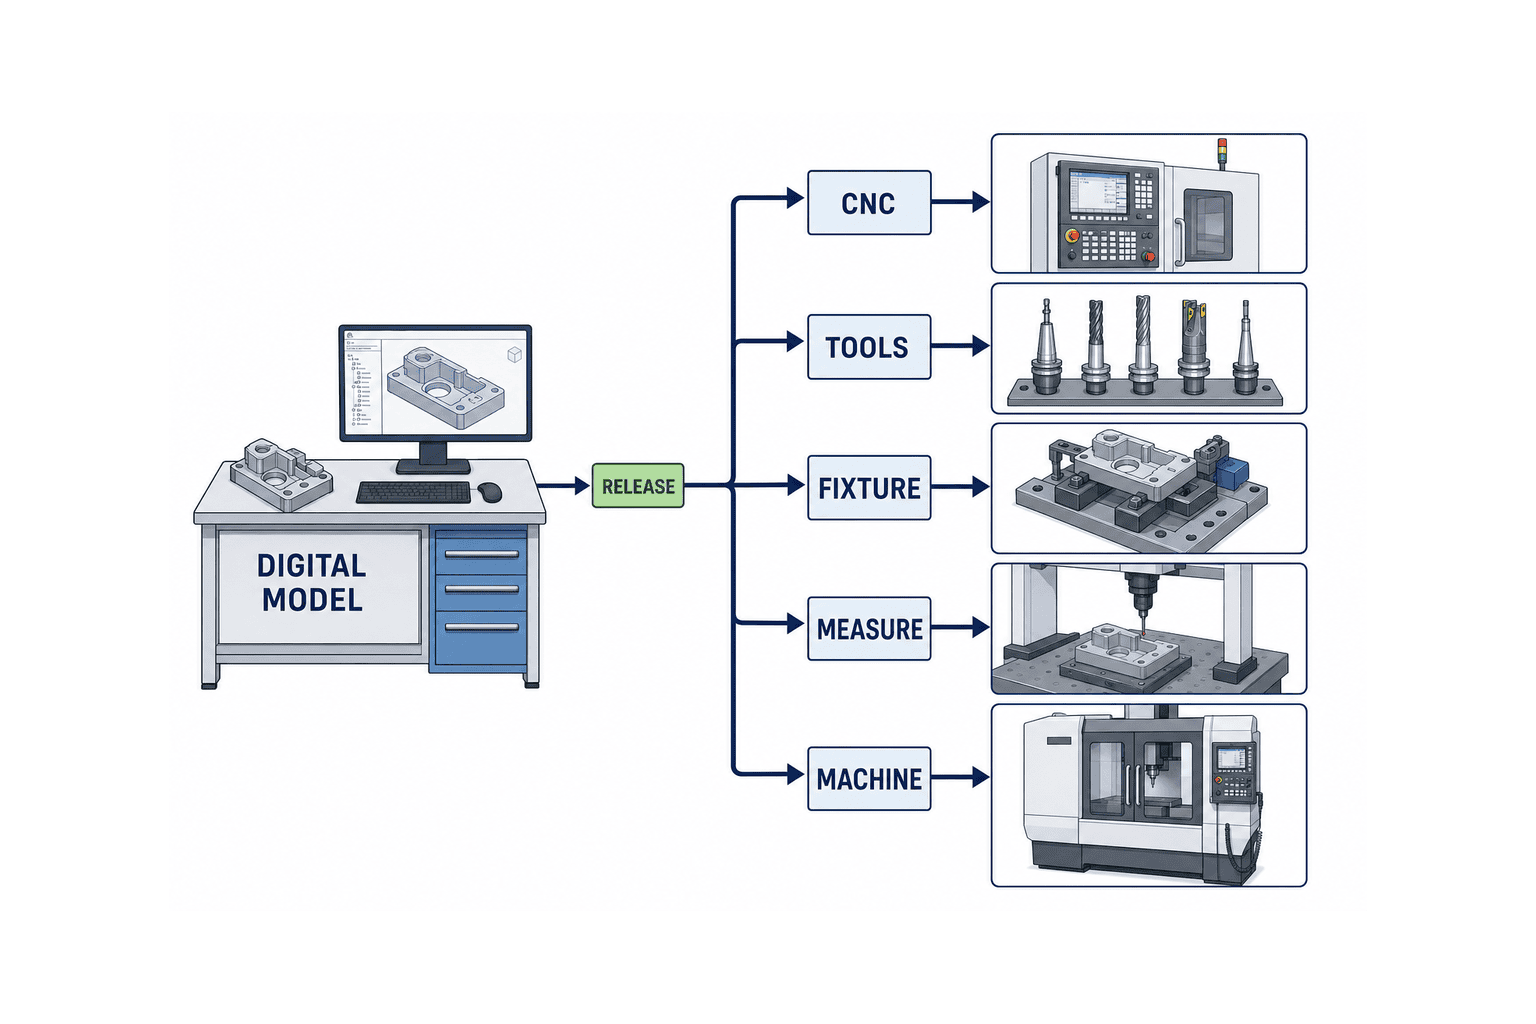
โครงการมักหยุดเพราะแต่ละฝ่ายมี “ฉบับล่าสุด” คนละชุด ฝ่ายออกแบบใช้ revision C, CAM ใช้ B, ผู้ผลิตฟิกซ์เจอร์ใช้ A พร้อมคำสั่งในอีเมล ฝ่ายคุณภาพมี PDF ของ C และ NC หน้างานเป็นไฟล์เก่าที่เปลี่ยนชื่อใหม่ การป้องกันไม่จำเป็นต้องเริ่มจากซื้อ PLM ราคาแพง แต่ต้องเริ่มจากหน่วย release และเส้นทางอนุมัติ
ผูก product model, CAM, revision ของ post, NC, tool list, fixture drawing, inspection program และ MES item/routing mapping เข้ากับ Release ID เดียว ใน change request ต้องบันทึกไม่เพียงว่าอะไรเปลี่ยน แต่ต้องสร้าง NC ใหม่หรือไม่ ต้องทบทวนฟิกซ์เจอร์ แก้โปรแกรมวัด หรือทำ FAT ซ้ำหรือไม่ ทำไฟล์อนุมัติเป็น read-only และไม่พึ่งโฟลเดอร์ชื่อ “final”
กำหนดการส่งมอบ digital model ด้วย รูปทรงภายนอกเครื่องอย่างเดียวไม่พอตรวจการชน ต้องระบุ axis travel จุดศูนย์ rotary ตำแหน่งเปลี่ยน tool, spindle/turret, chuck, ผิวด้านใน cover, probe, tailstock, pallet, option software และ revision ของ CNC/PLC หากโมเดลมาถึงก่อนส่งเครื่องไม่กี่วัน ก็ไม่ตอบโจทย์การเตรียมก่อนส่งมอบ จึงควรตกลงตั้งแต่ PO ว่าหลังอนุมัติแบบกี่วันทำการจะส่งโมเดล และ fidelity ระดับใด
สิ่งที่ต้องตรวจในการตรวจสอบโปรแกรม NC
การตรวจเฉพาะ collision ยังไม่พอ ต้องแยกอย่างน้อยห้าด้าน
- Syntax และ controller compatibility: G/M code, cycle, macro, variable และ option ใช้กับ CNC เป้าหมายได้หรือไม่
- Machine motion: travel, rotary limit, singularity, rewind, tool change, clearance และ retract path ตรงกับเครื่องหรือไม่
- Machining feasibility: ระยะยื่น ความแข็งแรง cutting load กำลังและ torque สปินเดิล การสั่น การคายเศษ และ coolant เหมาะสมหรือไม่
- Quality feasibility: การสร้าง datum การต่อกระบวนการ stock finishing ค่าชดเชยการสึก probe และ measurement datum เชื่อมไปถึงข้อกำหนดแบบหรือไม่
- Operational feasibility: tool number การตั้งชื่อ revision การเรียกโปรแกรม DNC สิทธิแก้ backup และ abnormal recovery อยู่ใน standard work หรือไม่
เวลา cycle จาก simulation ต้องมีขอบเขต หากโมเดลไม่รวม tool change, probing, ประตู, clamp, washing, chip handling และ setup ของคน ผลย่อมไม่ตรงกับเวลาจริง ก่อนกล่าวว่า simulation ผิด ต้องทำให้รายการเวลาที่รวมอยู่ตรงกัน
ใช้ FAT → SAT → First Part Approval เป็นสาม gate
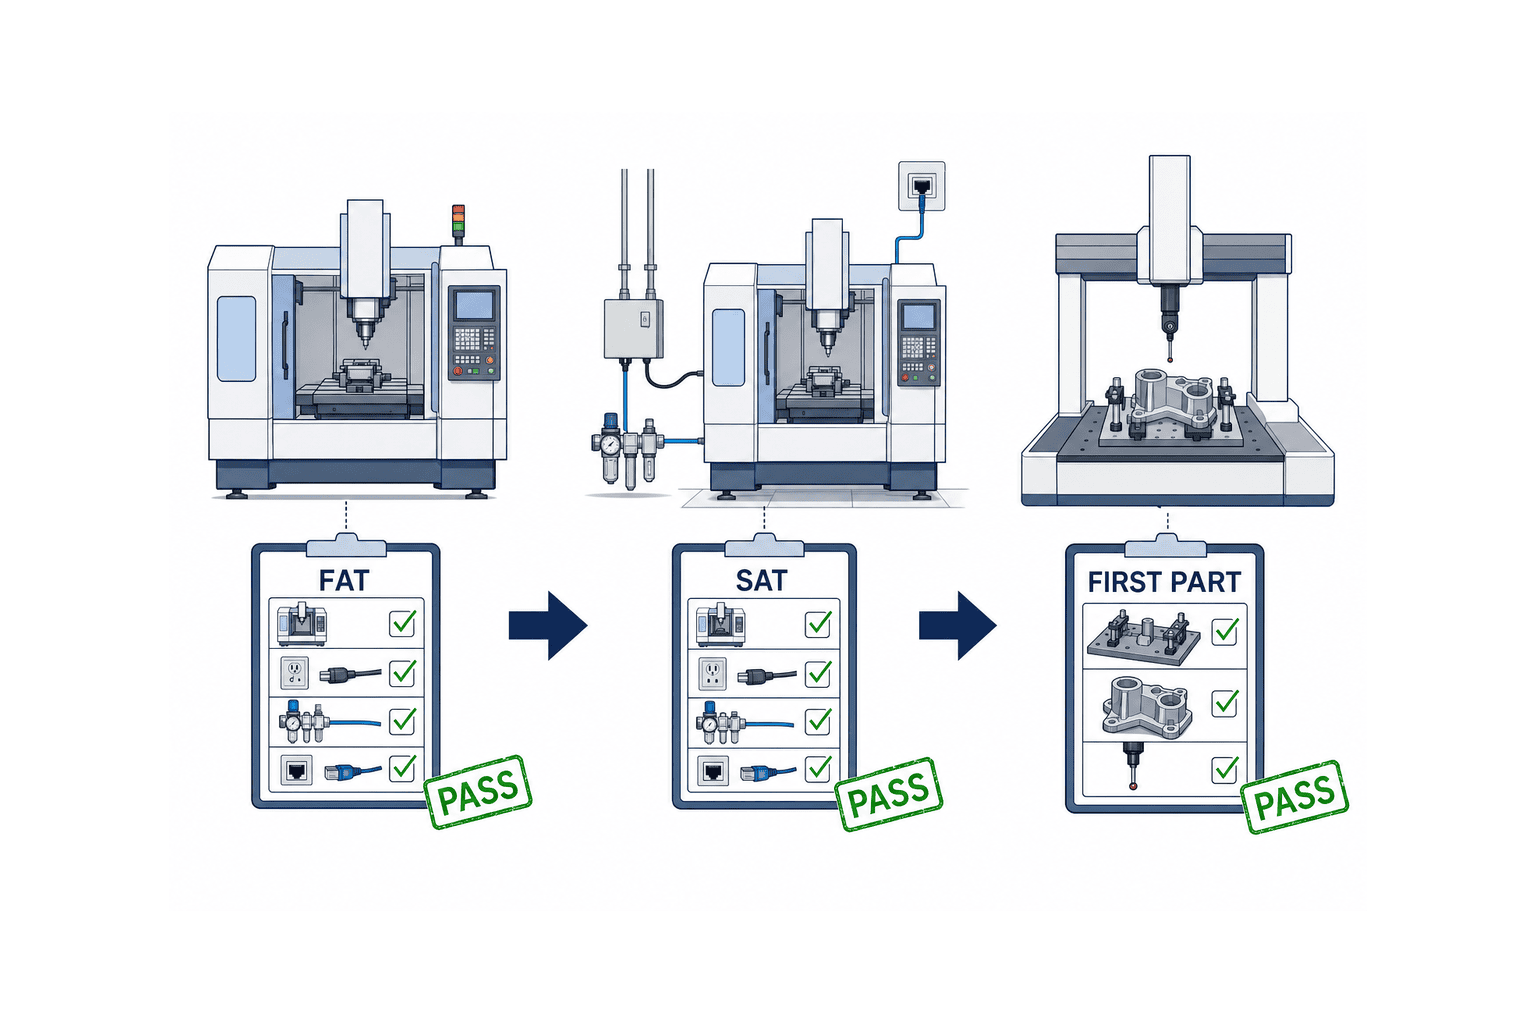
FAT: พบและปิดปัญหาที่แก้ ณ โรงงานผู้สร้างได้ง่ายกว่า
คุณค่าของ FAT ไม่ใช่พิธีตรวจเยี่ยม แต่คือการปิดปัญหาที่แก้หลังส่งเครื่องแล้วมีต้นทุนสูง ทดสอบ configuration, แกน, spindle, tool change, probe, coolant, chip management, safety, backup, operation และ data connection หากตัดชิ้นงานผู้ซื้อได้ ให้ส่งวัตถุดิบ ฟิกซ์เจอร์ เครื่องมือ NC และวิธีวัดล่วงหน้า
ตกลงหัวข้อ FAT และกติกาตัดสินตั้งแต่สั่งซื้อ ไม่ใช่ก่อนตรวจไม่กี่สัปดาห์ แต่ละ test case ต้องมี precondition, action, expected result, measured result, pass/fail, evidence, deadline และ retest แบ่ง issue เป็น ship permitted, conditional ship และ ship prohibited หากการอนุญาตส่งผูกกับการชำระเงิน ต้องระบุผู้มีอำนาจอนุมัติข้อยกเว้น
SAT: ตรวจความต่างจากการขนส่ง ติดตั้ง และระบบของโรงงาน
SAT ตรวจสภาพหลังขนส่ง ระดับ anchor, power quality, air, อุณหภูมิ น้ำหล่อเย็น extraction, guarding, network โรงงาน และอุปกรณ์รอบข้าง ไม่จำเป็นต้องทำ FAT ทุกข้อซ้ำ แต่ต้องทำซ้ำในข้อที่เปลี่ยนจากการขนส่ง และข้อที่ตรวจได้เฉพาะโรงงานผู้ซื้อ
เมื่ออยู่ในสัญญา ให้ตรวจ positioning accuracy และ repeatability ตาม ISO 230-2 รวมถึง ballbar, geometry, spindle runout และ probe calibration ที่เหมาะสม สถานะ calibration การ warm-up อุณหภูมิห้อง และ compensation ทำให้ผลต่างกัน จึงต้องเก็บเงื่อนไขพร้อมตัวเลข
First Part Approval: รับผลิตภัณฑ์และกระบวนการ ไม่ใช่เพียงรับทรัพย์สิน
ผลิตชิ้นงานของผู้ซื้อด้วยแบบ วัตถุดิบ NC เครื่องมือ ฟิกซ์เจอร์ offset และโปรแกรมวัดที่ release แล้ว บันทึกทุก characteristic และเส้นทางเมื่อไม่ผ่าน ชิ้นเดียวผ่านไม่ได้แปลว่ากระบวนการผลิตจำนวนมากมี capability สำหรับมิติสำคัญ แผนคุณภาพอาจต้องกำหนดหลายชิ้น การสึก tool ช่วงอุณหภูมิ การถอดจับใหม่ หรือ changeover ก่อนปล่อยผลิต
อย่ารวม gate เข้าด้วยกัน SAT ที่แกนผ่านไม่แก้ datum หรือฟิกซ์เจอร์ที่ผิด ชิ้นแรกหนึ่งชิ้นผ่านไม่พิสูจน์ tool life หรือ process capability การแยกหลักฐานด้านเครื่อง กระบวนการ การวัด และการปฏิบัติงานทำให้แก้ไขเร็วขึ้น
เขียนขอบเขตความรับผิดชอบลงในสเปกสั่งซื้อ
โครงการ CNC ที่ล่าช้ามักเกิดจากช่องว่างของผู้รับผิดชอบ มากกว่าความสามารถวิศวกรไม่พอ การเขียนเพียง “ผู้ซื้อทำ CAM ผู้สร้างทำเครื่อง” จะปล่อย postprocessor, machine model, collision, macro, test stock, measurement และ site network ไว้ตรงกลาง จึงควรแนบ RACI กับ PO
| Deliverable/งาน | วิศวกรรมผู้ซื้อ | ผู้สร้างเครื่อง | CAM/Post | ฟิกซ์เจอร์/Tooling | คุณภาพ | IT/MES |
|---|---|---|---|---|---|---|
| อนุมัติแบบและคุณลักษณะสำคัญ | A/R | C | C | C | R | I |
| Machine model และ CNC/PLC | C | A/R | C | I | I | C |
| Release CAM/Post/NC | A | C | R | C | C | I |
| ฟิกซ์เจอร์ Tool และ gauge length | A | C | C | R | C | I |
| วางแผนและทำ FAT | A | R | C | C | C | C |
| SAT ความแม่นยำ Safety และ Connection | A | R | C | C | R | R |
| ตรวจและอนุมัติชิ้นงานแรก | A | C | C | C | R | I |
| MES/DNC mapping | A | C | C | I | C | R |
A คือ accountable, R responsible, C consulted และ I informed หากมี A หลายคน การตัดสินใจสุดท้ายจะช้า ระบุหน่วยงาน ภาษาทำงาน เวลาตอบ และผู้แทนด้วย เมื่อโรงงานไทย สำนักงานใหญ่ญี่ปุ่น และผู้สร้างเครื่องต่างประเทศทำงานร่วมกัน ให้รับรอง glossary ทางเทคนิคและภาษาที่ใช้ตัดสินอย่างเป็นทางการ
12 รายการที่ต้องอยู่ใน RFQ
- ชิ้นงาน ปริมาณต่อปี lot วัสดุ revision และคุณลักษณะสำคัญ
- ใช้ standard test piece ชิ้นงานผู้ซื้อ หรือทั้งสองอย่าง
- เวลาและรูปแบบส่ง machine model, CNC/PLC archive และ software revision
- เจ้าของ CAM และ postprocessor รวม option เครื่องที่ต้องตรวจ
- ผู้จัดหาและกำหนดส่งฟิกซ์เจอร์ เครื่องมือ probe และอุปกรณ์วัด
- วัตถุดิบ FAT จำนวน เวลาตัด และการจัดการ scrap
- Test, tolerance และ evidence แยกสำหรับ FAT, SAT, First Part Approval
- ผู้รับค่าแก้ไข retest การเดินทาง parts และ remote support
- การฝึก operator, maintenance, NC, quality และ recovery พร้อมภาษา
- Data และ cybersecurity สำหรับ OPC UA, MTConnect, DNC และ MES
- การส่ง backup, licence, source, edit right และ account
- Change control หลัง Design Freeze รวมผลต่อเวลา ราคา และ retest
FAT มาตรฐานของผู้สร้างอาจไม่รวมการตัดชิ้นงานผู้ซื้อ หากไม่รวม ต้องระบุว่า virtual review พิสูจน์อะไร และรวมวิศวกรช่วยตัดชิ้นงานแรกที่ไซต์กี่วัน เปรียบเทียบ deliverable ด้าน production preparation คู่กับราคาเครื่อง เพื่อให้ขอบเขตข้อเสนอเท่ากัน
กรณีสมมติของ TOMAS TECH: เริ่มหลังส่งมอบเทียบกับเตรียมขนาน
ตารางต่อไปนี้เป็นกรณีอธิบายที่ TOMAS TECH ตั้งขึ้น ไม่ใช่ค่าเฉลี่ยตลาด สถิติจริง ระยะเวลามาตรฐาน หรือคำรับประกัน สมมติมี vertical machining centre หนึ่งเครื่อง ชิ้นส่วนเดิมสองรุ่น ฟิกซ์เจอร์เฉพาะหนึ่งชุด เครื่องมือ 25 รายการ ตรวจด้วย CMM และเชื่อม MES/DNC
| งาน | โมเดลเริ่มหลังส่งเครื่อง | โมเดลเตรียมขนาน | เงื่อนไขการทำล่วงหน้า |
|---|---|---|---|
| ทำแบบ กระบวนการ และแผนวัดให้ตรงกัน | 5 วันทำการหลังส่ง | เสร็จระหว่างสร้างเครื่อง | ตรึง revision และผู้อนุมัติ |
| CAM, NC และ collision review | 8 วันทำการหลังส่ง | ปิดปัญหาหลักระหว่างสร้าง | ส่ง model และ post เร็ว |
| แก้ของขาดด้านฟิกซ์เจอร์/Tool | 5 วันทำการหลังส่ง | เสร็จก่อน FAT | เทียบของจริงกับ model |
| ทดสอบ MES/DNC | 4 วันทำการหลังส่ง | Desktop test แล้ว SAT 2 วัน | กำหนด data/network ล่วงหน้า |
| ตัดจริง วัด และชดเชย | 8 วันทำการ | 5 วันทำการ | ใช้ FAT evidence และโปรแกรมวัดซ้ำ |
| รวมถึงอนุมัติชิ้นงานแรก | 30 วันทำการ | 7 วันทำการ | ปิด issue ก่อนส่งเครื่อง |
ตัวเลขนี้ไม่ได้หมายความว่า digital twin รับประกันลด 23 วัน โมเดลขนานเพียงย้ายงานหลังส่งจำนวนมากไปอยู่ในช่วงสร้างเครื่อง หาก model มาช้า แบบเปลี่ยน ฟิกซ์เจอร์ไม่ทัน FAT หรือเงื่อนไขวัดยังไม่ตกลง ความต่างจะลดลง
หากบริษัทตั้ง contribution margin ภายในไว้ 80,000 บาทต่อวันเดินเครื่อง ความต่าง 23 วันเท่ากับ 1,840,000 บาท นี่เป็นตัวอย่างสูตรตัดสินใจของบริษัท ไม่ใช่อัตราทั่วไป ต้องแทนด้วย backlog, กำลังเครื่องสำรอง, yield, ปฏิทินทำงาน และ ramp-up ของตนเอง แล้วเปรียบเทียบค่าเตรียมงานกับค่าเสียโอกาสของวันที่มีเครื่องแต่ยังสร้างรายได้ไม่ได้
เงื่อนไขปฏิบัติเพิ่มเติมสำหรับโครงการในประเทศไทย
ปิดความต่างระหว่างสเปกเครื่องนำเข้ากับไซต์ไทยตั้งแต่ต้น ตรวจ voltage, frequency, grounding, power quality, compressor, cooling water, อุณหภูมิ ความชื้น การเก็บ chip การจัดการ coolant, fire/guarding, crane หรือ forklift, floor load และเส้นทางขนย้าย ด้าน connection ต้องกำหนด IP, VLAN, firewall, remote support, certificate, time sync และ account management
ภาษาก็เป็นส่วนหนึ่งของความสามารถการเริ่มเดินเครื่อง Operator อาจต้องใช้ภาษาไทย การคุยกับผู้สร้างใช้ภาษาอังกฤษ และสำนักงานใหญ่ญี่ปุ่นอนุมัติเป็นภาษาญี่ปุ่น จึงต้องทำคำ alarm, recovery, tool, fixture และชื่อปุ่มให้ตรงกันในเอกสารกับ HMI การแปลเฉพาะหน้าระหว่าง FAT ไม่ช่วยให้กะกลางคืนแก้เหตุขัดข้องในอีกหลายเดือนได้
หน้า Smart and Sustainable Industry ของ Thailand BOI ระบุสำหรับโครงการเพิ่มประสิทธิภาพที่เข้าเกณฑ์ว่า มีเงินลงทุนขั้นต่ำ 1 ล้านบาทไม่รวมที่ดินและทุนหมุนเวียน การยกเว้นอากรขาเข้าเครื่องจักร และสิทธิยกเว้นภาษีเงินได้นิติบุคคลสามปีภายใต้เพดานที่กำหนด รวมทั้งเงื่อนไขเพิ่มสิทธิเมื่อเชื่อมโยงอุตสาหกรรมอัตโนมัติในประเทศ อย่างไรก็ตาม สิทธิขึ้นกับประเภทกิจการ ผู้สมัคร เนื้อหา เวลา และการอนุมัติ การซื้อ CNC ไม่ได้ทำให้ได้รับสิทธิโดยอัตโนมัติ โปรดตรวจข้อมูลปัจจุบันกับ BOI หรือผู้เชี่ยวชาญก่อนสั่งซื้อ และเก็บสเปก ใบเสนอราคา process plan และ breakdown การลงทุนดิจิทัลไว้
ประเด็นฟื้นฟูเครื่องที่ติดตั้งแล้วแต่ข้อมูลควบคุมขาดหาย แยกอธิบายในบริการสนับสนุนการติดตั้งและเดินเครื่องจักร สำหรับเครื่อง CNC ใหม่ ควรป้องกันปัญหาในอนาคตด้วยการกำหนด final drawing, CNC/PLC backup, parameter, licence, account และ recovery instruction เป็น handover deliverable
รูปแบบการสั่งซื้อที่ทำให้โครงการช้า 5 แบบ
1. เปรียบเทียบเฉพาะสเปกเครื่อง
เครื่องสองรุ่นอาจมี spindle และแกนใกล้เคียง แต่ขอบเขต model, post, FAT cutting, site support, inspection และ interface ต่างกัน เพิ่มคอลัมน์ included, excluded, option และ buyer supplied ในตารางเทียบ
2. สั่ง NC ฟิกซ์เจอร์ และ inspection ก่อนควบคุม revision แบบ
การส่งอีเมลทุกครั้งย่อมมีบางคนตกหล่น ใช้ Design Freeze และ Release ID พร้อม change record เดียว การเปลี่ยนด่วนต้องมีการหยุดใช้ NC เก่าด้วย
3. ใช้คำว่า simulated เป็นผลผ่านเดียว
CAM verification, CNC execution, machine collision และ real cutting ตรวจคนละความเสี่ยง หลักฐานต้องระบุ model, revision, tool, fixture และ scope ที่ตรวจ
4. ส่งเครื่องทั้งที่ FAT issue ยังเป็นการบ้านปากเปล่า
บันทึก issue number, owner, deadline, shipping condition, retest และ evidence ระบุผู้อนุมัติ conditional shipment และย้าย issue ไป SAT อย่างเป็นระบบ
5. ถือว่า SAT เท่ากับอนุมัติผลิต
SAT รับเครื่องติดตั้งและ interface, First Part Approval รับผลิตภัณฑ์และกระบวนการ ส่วน volume release อาจต้อง continuous run, changeover, tool life, process capability และ maintenance handover เพิ่ม
แผน 30 วันสำหรับเริ่มโครงการ
สัปดาห์แรก รวมชิ้นงานเป้าหมาย revision ปริมาณ วัสดุ คุณลักษณะสำคัญ และวันต้องการชิ้นงานแรกไว้หนึ่งหน้า สัปดาห์ที่สอง ประชุมผู้สร้างเครื่อง CAM ฟิกซ์เจอร์/Tooling คุณภาพ และ IT/MES เพื่อกำหนดห้า package กับ RACI สัปดาห์ที่สาม ใส่ test, data, evidence และวิธีจัดการกรณีไม่ผ่านของ FAT, SAT และ First Part Approval ใน RFQ สัปดาห์ที่สี่ ให้แต่ละผู้เสนอราคาตอบเนื้อหาและวันส่ง digital model วิธีตรวจ post การเชื่อมต่อ site support และเอกสาร handover แยกจากราคาเครื่อง
ไม่จำเป็นต้องตัดสินรุ่นเครื่องภายใน 30 วัน สิ่งที่ต้องตัดสินก่อนคือความหมายของ “พร้อมผลิต” เมื่อขอบเขตประเมินชัด จึงเปรียบเทียบข้อเสนอราคาต่ำแต่โยนงานซ่อนให้ผู้ซื้อ กับข้อเสนอที่รับผิดชอบถึงชิ้นงานแรกได้อย่างยุติธรรม
คำถามที่พบบ่อย
ไม่มีเครื่องจริง สามารถเตรียมการผลิตได้ถึงไหน?
โดยทั่วไปสามารถทำแบบ วัตถุดิบ กระบวนการ CAM, NC, ฟิกซ์เจอร์ เครื่องมือ แผนวัด การฝึก และข้อมูล MES/DNC ให้ตรงกัน ตรวจ toolpath ใน CAM และตรวจ CNC execution/การชนด้วย digital model ที่เหมาะสม แต่ cutting load, vibration, heat, chip, coolant, ความต่างของจริง safety ขั้นสุดท้าย และการวัดชิ้นงานแรกยังต้องใช้เครื่องจริง
FAT และ SAT ของเครื่องจักรต่างกันอย่างไร?
FAT คือ gate ก่อนส่งที่โรงงานผู้สร้าง เพื่อตรวจ function, configuration และ test cutting ที่ตกลง ส่วน SAT ตรวจหลังขนส่งและติดตั้ง ณ ผู้ซื้อ ครอบคลุม utility, safety, accuracy และ connection โรงงาน ทั้งสองต้องมี procedure, tolerance, evidence และ nonconformance route แยกกัน
ตรวจสอบโปรแกรม NC แล้วไม่ต้องทดลองตัดได้หรือไม่?
ไม่ได้ การตรวจช่วยลดความเสี่ยง syntax, controller, motion และ collision แต่ไม่แทนวัตถุดิบจริง ความแข็ง การสั่น ความร้อน tool wear, coolant, chip และผลวัด หลัง digital verification ยังต้อง dry run และ trial cut เป็นขั้น
ผ่าน ISO 230-2 แล้วรับประกันความแม่นยำชิ้นงานหรือไม่?
ไม่ ISO 230-2 เป็นหลักฐานสำคัญด้าน positioning และ repeatability ของแกน แต่คุณภาพชิ้นงานยังขึ้นกับฟิกซ์เจอร์ เครื่องมือ กระบวนการ ความร้อน วัตถุดิบ และการวัด ควรใช้ร่วมกับ test piece ที่เกี่ยวข้องตาม ISO 10791-7 และ first-article inspection ของผู้ซื้อ
เครื่องที่รองรับ OPC UA หรือ MTConnect ต่อ MES ได้ทันทีหรือไม่?
ยังสรุปจากป้ายรองรับไม่ได้ ต้องตรวจ model/version, Node หรือ Data Item, หน่วย เวลา quality flag, update interval, security, licence, network, MES mapping และ test scope แล้วใส่การทดสอบข้อมูลจริงไว้ใน FAT หรือ SAT
โรงงานไทยควรขอความช่วยเหลือด้าน CNC commissioning เมื่อใด?
ช่วงจัดทำสเปกและ RFQ ให้ผลดีที่สุด ไม่ควรรอเครื่องถึงท่าเรือ แม้เลือกผู้ขายแล้ว แต่ก่อน design approval ยังสามารถจัด deliverable, FAT/SAT, model, post, measurement, connection และ handover ได้ อย่างน้อยต้องปิด open-item list และแผน SAT ก่อนส่งเครื่อง
สรุป: เตรียมแพ็กเกจการผลิตพร้อมกับการสร้างเครื่อง
ความสำเร็จของการนำเครื่อง CNC มาใช้ไม่ได้ตัดสินจากสเปกในแค็ตตาล็อกเพียงอย่างเดียว ต้องบริหารแบบ CAM, NC, ฟิกซ์เจอร์ เครื่องมือ การวัด MES/DNC และหลักฐานรับมอบเป็น release เดียว และแยก Design Freeze, digital review, FAT, SAT และ First Part Approval เมื่อปัญหาที่แก้ก่อนส่งได้ถูกปิดก่อนส่งจริง ทีมหน้างานจะใช้เวลากับการตรวจที่ต้องมีเครื่องจริง แทนการค้นหาไฟล์และหาผู้รับผิดชอบ
TOMAS TECH สนับสนุนโรงงานในไทยและอาเซียนในการกำหนดขอบเขตระหว่างผู้สร้างเครื่อง CAM ฟิกซ์เจอร์และเครื่องมือ ฝ่ายคุณภาพ และ IT/MES รวมถึงจัดทำสเปกจัดซื้อ CNC แผน FAT/SAT การเชื่อมข้อมูล และแผนอนุมัติชิ้นงานแรก สามารถปรึกษาได้ตั้งแต่ยังไม่เลือกรุ่นเครื่องและกำลังจัดทำ RFQ ติดต่อ TOMAS TECH
แหล่งอ้างอิง
- Siemens: Meet at the Machine, 15 กันยายน 2026
- Siemens: Run MyVirtual Machine
- Siemens: Create MyVirtual Machine System Manual
- OPC Foundation: OPC UA for Machine Tools Part 1
- OPC Foundation: OPC UA for CNC Systems
- MTConnect Institute: MTConnect Standard
- ISO 230-2:2014
- ISO 10791-7:2020
- Thailand BOI: Smart and Sustainable Industry


