


เป้าหมายของ ระบบจัดการหมายเลขซีเรียล ในโรงงานไทยไม่ใช่เพียงการพิมพ์ฉลาก แต่คือการเก็บหลักฐานว่า ชิ้นงานใดผ่านวัตถุดิบ เครื่องจักร ผู้ปฏิบัติงาน และการตรวจสอบใด อยู่ที่ไหนในปัจจุบัน และเมื่อพบปัญหาต้องกักกันสิ่งใดบ้าง นโยบายรหัส บาร์โค้ดหรือ RFID ข้อมูลเหตุการณ์ การเชื่อม MES, ERP และ QMS การพิมพ์ใหม่ งานแก้ไข FAT, SAT และความรับผิดชอบหลังส่งมอบต้องเชื่อมเป็นเส้นทางเดียว
บทความนี้จัดทำสำหรับผู้จัดการโรงงาน ฝ่ายคุณภาพ วิศวกรรมการผลิต เจ้าของระบบ IT/OT และฝ่ายจัดซื้อที่กำลังจัดทำ RFP สำหรับการติดตามระดับรายชิ้น เนื้อหาอ้างอิง GS1 General Specifications Release 26.0, EPCIS 2.0.1, ISO/IEC 15459-4:2008, ESPR ของสหภาพยุโรป เอกสารการติดตามอาหารของ FDA สหรัฐฯ และเอกสาร GS1 Thailand ปี 2026 บทความไม่ใช่คำวินิจฉัยด้านการปฏิบัติตามข้อกำหนด ต้องตรวจสอบผลิตภัณฑ์ ตลาดส่งออก ข้อกำหนดลูกค้า กฎหมายไทย และสัญญาของแต่ละโครงการ
แยกตัวระบุสินค้า ล็อต และหน่วยโลจิสติกส์ก่อน
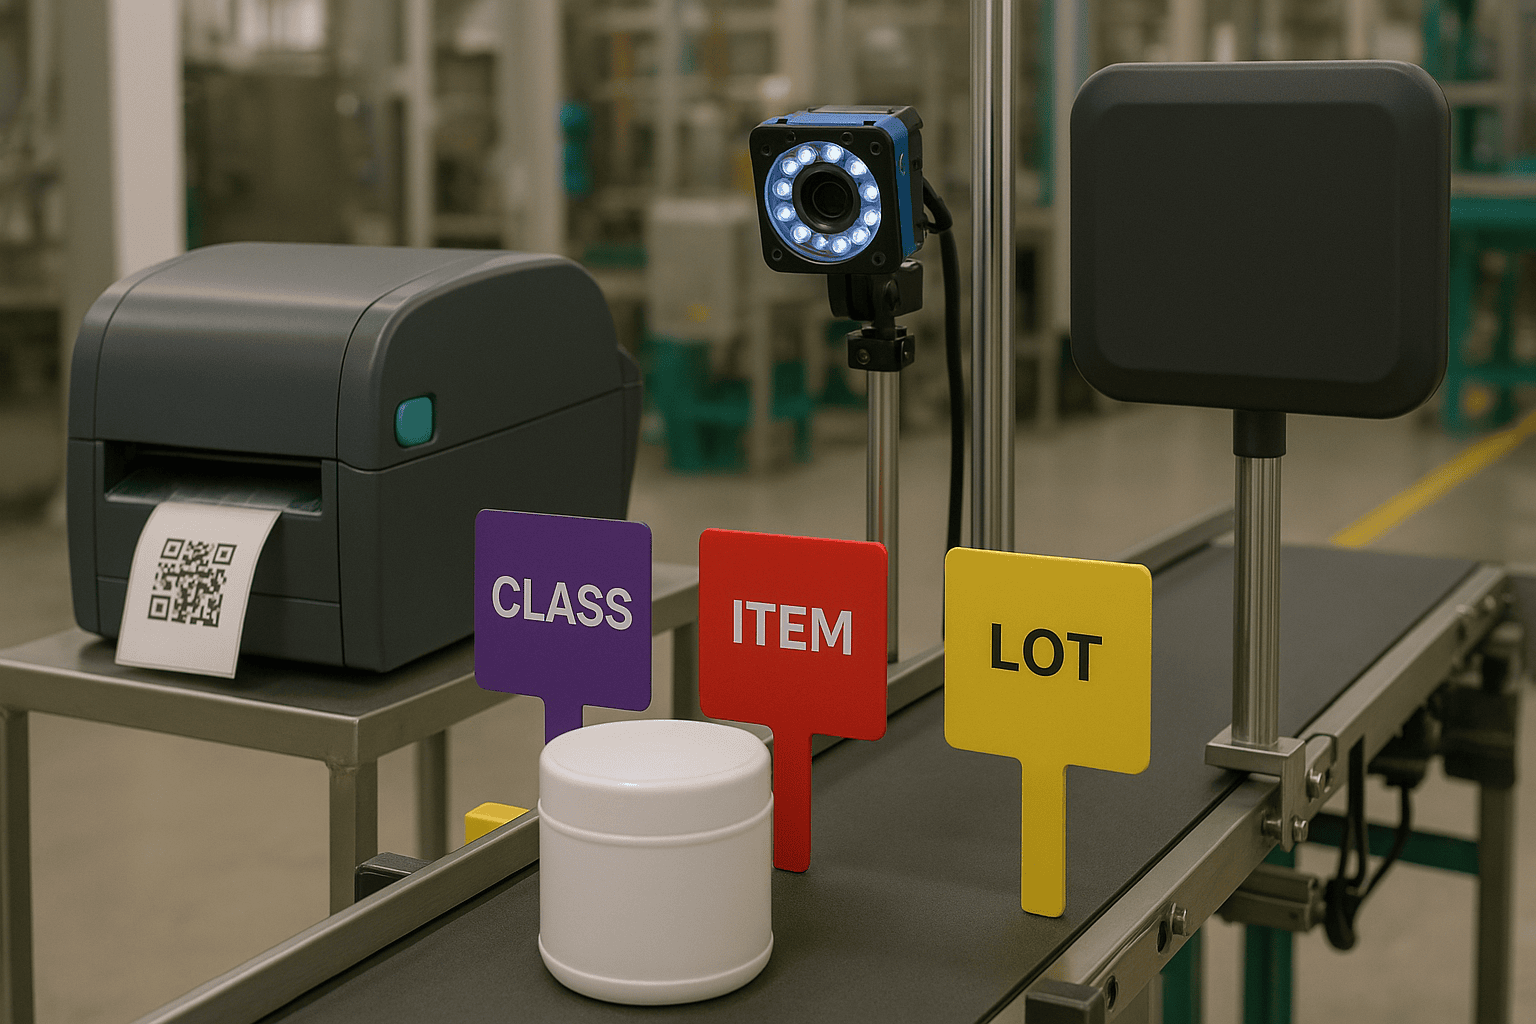
หากทีมใช้คำว่า serial, lot และหมายเลขพาเลทเหมือนเป็นรหัสเดียวกัน โครงสร้างข้อมูลจะขัดแย้งกัน รหัสแต่ละชั้นตอบคำถามคนละข้อ Product class บอกว่าเป็นสินค้าชนิดใด Item ID บอกว่าเป็นชิ้นงานจริงชิ้นใด Lot ID บอกว่าอยู่ในกลุ่มการผลิตใด ส่วน logistic-unit ID บอกว่าถูกขนส่งในกล่อง ลัง หรือพาเลทใด
| ชั้นการระบุ | คำถามที่ตอบ | ตัวระบุที่ใช้บ่อย | จุดควบคุม |
|---|---|---|---|
| ประเภทสินค้า | เป็นสินค้าชนิดใด | GTIN หรือรหัสสินค้าในองค์กร | ไม่ได้ชี้ถึงชิ้นงานจริงหนึ่งชิ้น |
| รายชิ้น | เป็นชิ้นงานจริงชิ้นใด | GTIN ร่วมกับ serial หรือ item ID | ต้องมีบริบทของผู้ออกและประเภทสินค้า |
| Batch หรือ lot | อยู่ในกลุ่มการผลิตใด | Lot ID หรือ batch ID | Lot อย่างเดียวไม่แสดงความต่างรายชิ้น |
| หน่วยโลจิสติกส์ | อยู่ในกล่องหรือพาเลทใด | SSCC หรือ logistic-unit ID | สิ่งของภายในเปลี่ยนได้เมื่อจัดใหม่ |
| เหตุการณ์ | เกิดอะไร ที่ไหน และเมื่อใด | Event ID ร่วมกับ object ID | สถานะล่าสุดไม่ใช่ประวัติทั้งหมด |
ชิ้นงานหนึ่งชิ้นอาจอยู่ในล็อตการผลิต และย้ายจากถาดหนึ่งไปอีกพาเลทหนึ่งในภายหลัง จึงต้องเก็บ item ID, lot ID และ logistic-unit ID แยกกัน แล้วบันทึกความสัมพันธ์ตามเวลาเป็นเหตุการณ์ การสแกนพาเลทจะบอกรายการภายในได้ก็ต่อเมื่อเหตุการณ์บรรจุ ถอน เพิ่ม และจัดบรรจุใหม่ครบถ้วน
ไม่ควรใช้ค่า serial สั้นๆ เป็นคีย์ฐานข้อมูลเพียงค่าเดียว เพราะข้อความเดียวกันอาจซ้ำระหว่างโรงงาน แบรนด์ ซัพพลายเออร์ และประเภทสินค้า พิจารณาคีย์เชิงตรรกะที่ประกอบด้วยผู้ออกหรือ namespace, product class และ serial พร้อม UUID ภายในสำหรับค้นหา กำหนดขอบเขตความไม่ซ้ำในนโยบายอย่างเป็นทางการ
ISO/IEC 15459-4:2008 เกี่ยวข้องกับรหัสสำหรับผลิตภัณฑ์รายชิ้นและบรรจุภัณฑ์ผลิตภัณฑ์ หลักที่นำมาใช้ในการออกแบบคือการควบคุมผู้ออกรหัสและความไม่ซ้ำ ข้อมูลสรุปสาธารณะไม่เพียงพอสำหรับสร้างรายละเอียดของมาตรฐานที่มีลิขสิทธิ์ขึ้นใหม่ หรือกล่าวว่าโครงสร้างฐานข้อมูลหนึ่งได้รับการรับรอง หากระบุมาตรฐานนี้ในสัญญา ต้องจัดหาเอกสารทางการและให้ผู้มีความรู้ตรวจผู้ออก ขอบเขตวัตถุ data syntax และความสัมพันธ์กับส่วนอื่นของ ISO/IEC 15459
กำหนดการใช้ GTIN ร่วมกับหมายเลขซีเรียล
GS1 General Specifications Release 26.0 ระบุว่า Application Identifier หรือ AI 01 ใช้กับ GTIN และ AI 21 ใช้กับหมายเลขซีเรียล โดยฟิลด์ AI 21 รองรับอักขระตัวเลขและตัวอักษรได้สูงสุด 20 ตัว วงเล็บในรูป (01) และ (21) ใช้ในข้อความที่มนุษย์อ่าน โดยทั่วไปไม่ได้เข้ารหัสเป็นอักขระข้อมูลจริง การเลือก data carrier, การใช้ FNC1 และการคั่นฟิลด์ความยาวแปรผันต้องเป็นไปตามข้อกำหนดและเครื่องมือตรวจสอบอย่างเป็นทางการของ GS1
หลักสำคัญคืออ่าน serial พร้อม product class เสมอ รูปแบบ GTIN plus serial จึงบอกได้ทั้งชนิดสินค้าและรายชิ้น AI 10 ใช้กับ batch หรือ lot และ AI 17 เป็นตัวอย่างวันหมดอายุ เอกสารด้าน healthcare ของ GS1 Thailand ปี 2026 แสดงการใช้ AI 01, 10, 17 และ 21 แต่เป็นตัวอย่างการนำไปใช้ที่เผยแพร่ในประเทศไทย ไม่ใช่ข้อบังคับเดียวกันสำหรับทุกอุตสาหกรรม
ข้อกำหนดรหัสที่ควรใส่ใน RFP
| ข้อกำหนด | สิ่งที่ต้องตัดสินใจ | ความเสียหายเมื่อปล่อยให้คลุมเครือ |
|---|---|---|
| ผู้ออกรหัส | สำนักงานใหญ่ โรงงาน ซัพพลายเออร์ หรือผู้รับจ้าง | หลายไซต์ออกรหัสเดียวกัน |
| ขอบเขตความไม่ซ้ำ | ภายในสินค้า นิติบุคคล กลุ่ม หรือ namespace ลูกค้า | พบค่าซ้ำหลังเชื่อมระบบ |
| ชุดอักขระและความยาว | ตัวเลขหรือตัวอักษร ขนาดตัวอักษร เลขศูนย์นำหน้า | อุปกรณ์หรือ ERP ตัดและแปลงข้อมูล |
| การนำกลับมาใช้ | ห้ามใช้ซ้ำถาวร หรือมีเงื่อนไขควบคุม | ประวัติเก่าถูกผูกกับชิ้นงานใหม่ |
| จุดออกหมายเลข | ตอนเปิดคำสั่ง เริ่มผลิต เสร็จ ตรวจ หรือบรรจุ | มีรหัสไม่ได้ใช้และติดย้อนหลังมากขึ้น |
| รหัสภายนอก | ความสัมพันธ์กับ GTIN และรหัสลูกค้าหรือซัพพลายเออร์ | ฉลากแต่ละแบบกลายเป็นแหล่งข้อมูลคนละชุด |
| ยกเลิกและทำให้ใช้ไม่ได้ | ยกเลิกการจอง พิมพ์เสีย และ scrap | ช่องว่างถูกตีความผิด หรือรหัสถูกนำกลับใช้ |
| หลักฐานตรวจสอบ | ใคร เมื่อใด เครื่องใด และเพราะเหตุใด | อธิบายการพิมพ์ใหม่และแก้ข้อมูลไม่ได้ |
การฝังโรงงาน วันที่ ไลน์ และสินค้าใน serial อาจดูสะดวก แต่ความหมายอาจผิดเมื่อย้ายเครื่องหรือเปลี่ยนรหัสสินค้า อีกทั้งทำให้จำนวนหลักไม่พอและกระจาย logic การออกรหัส ควรเปรียบเทียบกับ serial แบบไม่มีความหมายซึ่งเก็บคุณลักษณะที่เปลี่ยนได้ไว้ใน master data และ event หากต้องใช้รหัสที่มีความหมาย ให้ทดสอบวันเปลี่ยนรอบ เขตเวลา การ restart ความจุในอนาคต และการเปลี่ยนกติกา
เลือกบาร์โค้ดหรือ RFID ตามสภาพกระบวนการ
การเลือก barcode กับ RFID ไม่ใช่การเลือกระหว่างเทคโนโลยีเก่าและใหม่ แต่เป็นการพิจารณาสภาพการอ่าน 1D หรือ 2D เหมาะเมื่อมองเห็นฉลากทีละใบและต้องการข้อมูลที่คนอ่านได้ RFID เหมาะเมื่ออ่านหลาย tag โดยไม่ต้องเห็นโดยตรง อ่านระหว่างการเคลื่อนที่ หรือใช้ tag ทนทานที่มีหน่วยความจำ อย่างไรก็ตาม โลหะ ของเหลว ทิศทาง tag การสะท้อน พื้นที่อ่าน ไลน์ข้างเคียง ข้อกำหนดคลื่นวิทยุ และการหลุดของ tag ต้องทดสอบกับของจริง
| ปัจจัย | 1D barcode | 2D code | RFID |
|---|---|---|---|
| การมองเห็นโดยตรง | ต้องใช้ | ต้องใช้ | โดยทั่วไปไม่ต้อง แต่ขึ้นกับคลื่นวิทยุ |
| ปริมาณข้อมูล | ค่อนข้างน้อย | มากขึ้น | แตกต่างตามชนิด tag |
| อ่านหลายชิ้น | ปกติทีละชิ้น | ปกติทีละชิ้น | ทำได้ แต่ต้องควบคุมการอ่านเกินและอ่านตก |
| การตรวจด้วยคน | พิมพ์ข้อความกำกับได้ง่าย | พิมพ์ข้อความกำกับได้ง่าย | ควรพิมพ์รหัสสำคัญเพื่อใช้เมื่อระบบอ่านไม่ได้ |
| ความเสี่ยงหน้างาน | คราบ รอย โค้ง แสง และโฟกัส | cell เล็ก คุณภาพพิมพ์ แสงสะท้อน บิดเบี้ยว | โลหะ ของเหลว ทิศทาง รบกวน และจุดอับ |
| การทดสอบ | คุณภาพสัญลักษณ์ เครื่องอ่านจริง กระบวนการจริง | เช่นเดียวกัน | zone, antenna, power, ตำแหน่ง และอ่านผิดพื้นที่ |
หลีกเลี่ยงคำกล่าวว่า RFID อ่านได้ทุกครั้ง หรือ 2D ไม่มีวันเสีย กำหนดผลที่ต้องการพร้อมวิธี recovery และทำ PoC ด้วยสินค้าจริง ทิศทางแย่ที่สุด คราบ ความเร็ว สินค้าข้างเคียง และโหลดเต็ม ตัดสินใจล่วงหน้าว่าเมื่ออ่านไม่ได้จะหยุดไลน์ ส่งไปจุด manual หรือปรับยอดภายหลัง ทดสอบการพลาดต่อเนื่อง การอ่านผิดชิ้น และการอ่านซ้ำด้วย
วัสดุฉลากเป็นข้อกำหนดระบบ ต้องตรวจพื้นผิว อุณหภูมิ น้ำมัน น้ำ สารเคมี การเสียดสี กลางแจ้ง การล้าง พ่นสี อบความร้อน อายุผลิตภัณฑ์ และการรีไซเคิล เปรียบเทียบ direct part marking, laser, ฉลากทนทาน ฉลากลอกได้ และ tag ฝังตลอดวงจรชีวิต
สร้างระบบจัดการรายชิ้นด้วยข้อมูลเหตุการณ์
การเขียนทับสถานะจาก in process เป็น complete และ shipped ไม่ใช่ประวัติการผลิต ต้องเก็บเหตุการณ์ที่สร้างภาพในอดีตได้ โดยตอบคำถามต่อไปนี้
- What: item, lot หรือ logistic unit ใด
- When: เวลาอุปกรณ์ เวลา server รับข้อมูล และเขตเวลา
- Where: โรงงาน ไลน์ ขั้นตอน เครื่องจักร และพื้นที่จัดเก็บ
- Why: การผลิต ตรวจ แก้ไข บรรจุ หรือส่งมอบ
- Who and how: ผู้ปฏิบัติงาน เครื่อง terminal และ application
- Result: สถานะ ค่า หน่วย ปริมาณ เหตุผล และคำสั่งที่เกี่ยวข้อง
GS1 EPCIS 2.0.1 เป็นมาตรฐานสำหรับแสดงและแลกเปลี่ยน visibility event แนวคิด ObjectEvent, AggregationEvent, TransformationEvent และ AssociationEvent รองรับการสังเกตวัตถุ ความสัมพันธ์การบรรจุ การแปลงวัตถุดิบเป็นสินค้า และความสัมพันธ์ต่อเนื่อง EPCIS ไม่ใช่เครื่องออกรหัส และไม่ทำให้ master data ใน ERP การทำงานของ MES หรือคำตัดสินจาก QMS ถูกต้องโดยอัตโนมัติ ต้องกำหนดว่าใครเป็นผู้สร้าง event ที่อนุมัติแล้ว
ชุดเหตุการณ์ขั้นต่ำ
| เหตุการณ์ | สิ่งที่อ้างถึง | ข้อมูลสำคัญ | การจัดการเมื่อผิดพลาด |
|---|---|---|---|
| จอง ID | Product class และ serial | ผู้ออก คำสั่ง เวลา และสถานะ | retry โดยไม่ออกรหัสซ้ำ |
| ออกฉลาก | ฉลากและ item | รุ่น template เครื่องพิมพ์ และจำนวนครั้ง | แยกฉลากยังไม่ติดกับติดแล้ว |
| ติดและตรวจ | ชิ้นงานและรหัสที่อ่าน | ค่าอ่าน ขั้นตอน และผลเทียบ | กักกันเมื่อไม่ตรงพร้อมเหตุผล |
| จบขั้นตอน | Item | เครื่อง สูตร และเวลา | ทำให้ข้อความซ้ำเป็น idempotent |
| ตรวจคุณภาพ | Item หรือ lot | ลักษณะ ค่า หน่วย spec และผล | เก็บผลเดิมเมื่อทดสอบซ้ำ |
| แก้ไข | Item | defect, action, operator และ reinspection | เชื่อมข้อบกพร่องกับ disposition |
| บรรจุ | Item ไป logistic unit | parent-child, จำนวน สถานที่ เวลา | ถอนและเพิ่มด้วย event |
| ส่งมอบ | Logistic unit และ item ภายใน | ปลายทาง เอกสาร เวลา สถานะ release | block ของ hold และยังไม่อนุมัติ |
ทุก event ควรมี event ID ไม่ซ้ำ เพื่อไม่ให้การ retry จาก terminal หรือ PLC สร้างยอดซ้ำ เก็บ buffer อย่างปลอดภัยเมื่อ offline และกำหนดลำดับกับ conflict เมื่อกลับมาเชื่อม บันทึก source time และ receipt time ซิงก์นาฬิกาและเขตเวลา หากใช้เอกสารกระดาษเมื่อระบบล่ม ต้องกำหนดผู้บันทึกกลับ วิธีป้องกันรายการซ้ำ และการเก็บต้นฉบับ
แบ่งความรับผิดชอบระหว่าง MES, ERP, QMS และ WMS
ไม่จำเป็นต้องยัดทุกหน้าที่ไว้ใน application เดียว ให้กำหนด system of record สำหรับข้อมูลและคำตัดสินแต่ละชนิด แล้วสร้าง interface ที่มีการควบคุม
| ระบบ | แหล่งข้อมูลหลักที่เป็นไปได้ | ข้อมูลเข้า | ข้อมูลออก |
|---|---|---|---|
| ERP | Item, BOM, order, customer, inventory, shipment | complete, consumption, scrap | order, item, lot, เงื่อนไขส่ง |
| MES | ความคืบหน้ารายชิ้น การผลิต เครื่อง และผู้ปฏิบัติงาน | order, quality decision, machine data | complete, consumption, history, downtime |
| QMS | Inspection plan, nonconformance, disposition, approval | item, lot, measurement | hold, release, rework, deviation |
| WMS | Location, handling unit, receipt, issue | เงื่อนไขส่งและงานผลิตเสร็จ | packing, repacking, shipping |
| Label management | Template, version, printer, หลักฐานการออก | item, customer, identity | issue, reissue, verification |
| Event platform หรือ EPCIS | Visibility event สำหรับแลกเปลี่ยน | Event ที่อนุมัติจากระบบหลัก | Query และแลกเปลี่ยนมาตรฐาน |
Interface specification ต้องมีมากกว่า field mapping ต้องระบุเจ้าของ เงื่อนไขสร้างและแก้ไข การปฏิเสธ retry ลำดับ timeout alarm การแก้ manual และ audit หาก QMS ส่ง hold หลัง MES รายงาน complete, ERP จะรับเข้าสต็อกพร้อมใช้หรือไม่ หากระบบกลับมาหลัง outage ข้อความ pass เก่าจะเขียนทับ fail ใหม่หรือไม่ ต้องทดสอบ conflict และ delay ด้วย state transition
หน้าประวัติ item ควรแสดงแหล่งข้อมูลและเวลาที่ดึงข้อมูล ผู้ใช้ต้องไล่จาก item ไป material lot, machine, recipe, operator, inspection, deviation, rework, packing และ shipment ได้ และค้นย้อนจาก material lot ที่มีปัญหาไปยัง item และลูกค้าที่ได้รับผลกระทบได้
หากต้องวางงบประมาณ อ่าน คู่มือต้นทุนระบบ traceability สำหรับโรงงานไทย และดูรูปแบบการแบ่งระยะจาก กรณีศึกษาการติดตั้ง traceability ในไทย
ควบคุมการพิมพ์ใหม่มากกว่าสิทธิ์กดปุ่ม
การพิมพ์ใหม่มีความเสี่ยงด้าน audit สูง การพิมพ์ฉลากเดิมให้ชิ้นงานเดิม การเปลี่ยนฉลากที่ติดแล้ว และการออก identity ใหม่มีความหมายต่างกัน
แยกสถานะการพิมพ์ใหม่
- ยกเลิกก่อนพิมพ์: จอง ID แล้วแต่ยังไม่มีสื่อ บันทึกเหตุผลและกติกาการใช้ซ้ำ
- พิมพ์ผิดพลาด: อาจมีฉลากจริงออกมา บันทึกจำนวน การตอบสนองเครื่อง และการเก็บของเสีย
- พิมพ์ใหม่ก่อนติด: พิมพ์ข้อมูลเดิม ทำลายสื่อเก่า และกระทบยอด
- เปลี่ยนหลังติด: เชื่อมรหัสเก่า รหัสใหม่ ชิ้นงานจริง และผู้อนุมัติ
- เปลี่ยน item identity: อนุญาตเฉพาะข้อยกเว้นและคงความสัมพันธ์เก่าไปใหม่
Workflow ควรเก็บ reason code, comment, role, การอนุมัติสองคนเมื่อจำเป็น การสแกนชิ้นงานจริง การเก็บฉลากเก่า จำนวนพิมพ์ terminal และเวลา หลีกเลี่ยงการแก้ฐานข้อมูลโดยตรง ติดตามอัตราพิมพ์ใหม่ตามผู้ใช้ เวลา เครื่อง และเหตุผล เพื่อหาปัญหาสื่อ การอบรม หรือการใช้ผิดวัตถุประสงค์
รักษาการติดตามล็อตเมื่อแยก รวม และจัดบรรจุใหม่
เมื่อ lot วัตถุดิบแยกเป็น lot งานระหว่างทำ มีการผสม หรือรวมสินค้าลงกล่องและพาเลท ห้ามเขียนทับความสัมพันธ์ parent-child บันทึก split เป็น event ที่ลดจำนวนต้นทางและสร้าง child lot บันทึก merge หรือ transformation พร้อม input และ output ทุกตัว อย่าเปลี่ยน serial ของ item เพียงเพราะเปลี่ยนกล่อง
กระทบยอด input, good output, WIP, sample, scrap และยอดเหลือ สำหรับน้ำหนัก ของเหลว การระเหย และ yield ให้กำหนดหน่วย การแปลง tolerance เครื่องชั่ง และการปัดเศษ แทนการบังคับความตรงแบบจำนวนเต็มที่ไม่เหมาะสม
เมื่อถอนสินค้าหลังบรรจุ ให้สร้าง event ยกเลิกความสัมพันธ์กับ logistic unit ใช้หลักเดียวกันกับการเพิ่ม ย้าย และ repack เพื่อคงทั้งสิ่งที่อยู่ในพาเลทตอนส่งและสิ่งที่อยู่ในปัจจุบัน สำหรับ RFID portal ห้ามเลื่อน tag ที่อ่านได้ทั้งหมดเป็น packing record ทันที ต้องเทียบกับรายการคาดหมาย zone ข้อมูลซ้ำ และข้อยกเว้นก่อน
เชื่อม rework, repair และ replacement เป็นหลักฐานเดียว
โดยทั่วไปให้คง identity ของชิ้นงานจริง แล้วเพิ่ม event ของ nonconformance, instruction, งานที่ทำ ชิ้นส่วนที่เปลี่ยน การตรวจซ้ำ และ approval เมื่อเปลี่ยนชิ้นส่วน ให้บันทึกความสัมพันธ์ระหว่างผลิตภัณฑ์ ชิ้นส่วนที่ถอด และชิ้นส่วนที่ใส่ พร้อมเวลา
หากการทำลาย remanufacture หรือ recertification ทำให้เป็น item ใหม่จริง ให้ออก successor ID ตามกติกาและเชื่อมไปยัง ID ที่เลิกใช้ ห้ามลบประวัติเก่า สำหรับงาน warranty ต้องแยก configuration ตอนส่ง ตอนรับคืน และตอนปล่อยหลังซ่อม
หลายรอบ rework ต้องมีประวัติตามลำดับ ควบคุมจำนวนครั้งสูงสุด special approval รายการตรวจซ้ำ และเงื่อนไข scrap ทดสอบ interlock ที่ห้าม MES เดินต่อก่อน QMS release รวมถึงกรณีสื่อสารล้มเหลวและงานฉุกเฉิน

อย่าอ้าง Digital Product Passport ของ ESPR เกินจริง
Regulation (EU) 2024/1781 หรือ ESPR วางกรอบ ecodesign และ Digital Product Passport โดย Articles 9 และ 10 กล่าวถึง product passport และข้อกำหนดที่เกี่ยวข้อง แต่ไม่ถูกต้องที่จะบอกว่าสินค้าทุกชนิดต้องมี DPP ระดับ item พร้อม serial แล้วในปัจจุบัน Delegated act เฉพาะผลิตภัณฑ์จะกำหนดขอบเขต ข้อมูล สิทธิ์เข้าถึง data carrier และระดับ model, batch หรือ item
สิ่งที่ควรทำตอนนี้คือแยก product class, item, lot, ผู้ประกอบการ สถานที่ และ event เก็บ mapping ของรหัสภายนอก และควบคุมที่มา เจ้าของ อายุ และสิทธิ์ของข้อมูล การติด 2D code หรือสร้าง URL อย่างเดียวไม่แปลว่าปฏิบัติตาม DPP เมื่อมี delegated act ที่เกี่ยวข้อง จึงค่อยทำ gap assessment อย่างเป็นทางการด้านข้อมูล granularity, carrier, registry, access, update และ retention
อ่านตัวอย่าง FDA ในบริบทการติดตามล็อตอาหาร
Food Traceability Rule ของ FDA สหรัฐฯ ใช้กับบุคคลบางกลุ่มที่จัดการอาหารใน Food Traceability List และกำหนด Key Data Elements ที่เชื่อมกับ Critical Tracking Events FDA ระบุว่าไม่มีเจตนาบังคับใช้ก่อนวันที่ 20 กรกฎาคม 2028 เรื่องนี้ไม่ใช่กำหนดเส้นตายทั่วไปสำหรับโรงงานรถยนต์ อิเล็กทรอนิกส์ หรือเครื่องจักร
รายงาน tabletop exercise และ FAQ ที่ FDA เผยแพร่ในปี 2026 กล่าวถึงความพร้อมในการส่งข้อมูลที่ร้องขอเป็น electronic sortable spreadsheet ภายใน 24 ชั่วโมงในบริบทของกฎ บทเรียนคือควรทดสอบการดึง event ของ lot ที่กระจายระหว่างทีมและคู่ค้าอย่างแม่นยำภายใต้เวลา ไม่ใช่การตั้ง SLA 24 ชั่วโมงให้ทุกโรงงาน
ธุรกิจอาหารที่อาจอยู่ในขอบเขตต้องออกแบบ CTE, KDE, traceability lot code, retention และ submission จากเอกสาร FDA และคำแนะนำที่เหมาะสม โรงงานทั่วไปอาจทำแบบฝึกหัดค้นหาผลกระทบและลูกค้าภายใน 24 ชั่วโมงเป็นเป้าหมายภายใน แต่ห้ามเรียกว่าเป็นข้อบังคับ FDA
ใส่ข้อกำหนดที่ทดสอบได้ใน RFP
ประโยคว่า “ติดตามสินค้าด้วย barcode” ไม่เพียงพอสำหรับเปรียบเทียบผู้ขาย ต้องแจกขอบเขตโรงงาน ข้อมูล ข้อยกเว้น และสถานการณ์รับมอบชุดเดียวกัน แล้วให้ตอบ compliant, partially compliant, noncompliant หรือ clarification ตาม requirement ID
ชุดข้อกำหนด RFP
| กลุ่มข้อกำหนด | เนื้อหา RFP | หลักฐานรับมอบ |
|---|---|---|
| Scope | โรงงาน ไลน์ สินค้า ขั้นตอน คู่ค้า และระบบเดิม | Boundary map, included และ excluded list |
| Identity | Issuer, uniqueness, GTIN, serial, lot, SSCC, reuse | Generation, collision, migration test |
| Media | 1D, 2D, RFID, วัสดุ ตำแหน่ง ความทน และ zone | ทดสอบกับสินค้าจริงและสภาพจริง |
| Events | ขั้นตอน สถานะ เวลา สถานที่ เหตุผล ความสัมพันธ์ | Event record ตาม scenario |
| Exceptions | Reissue, split, merge, rework, scrap, offline | Fault injection, recovery, audit |
| Integration | ERP, MES, QMS, WMS, PLC, ownership, API, retry | Interface test และ reconciliation |
| Performance | อุปกรณ์พร้อมกัน peak, search, retention, availability | วัดภายใต้ load ที่ตกลง |
| Security | Role, least privilege, audit, encryption, remote | Permission test และ response policy |
| Operations | Master, version, training, support, backup | SOP, competency, restore test |
| Handover | Configuration, source, license, document | Document register, backup, admin ownership |
ตั้งค่า performance จาก peak จริง เช่น login ตอนเริ่มกะ จุด packing พร้อมกัน การส่งปลายเดือน การ export history และ queue เมื่อระบบบนล่ม กำหนด retention ตามอายุสินค้า warranty, contract, law, legal hold และต้นทุน ไม่ใช้ตัวเลขเดียวกับข้อมูลทุกชนิด
แยกบทบาท operator, supervisor, quality, maintenance, IT และ vendor ห้ามรวมสิทธิ์ลบผลผลิต เปลี่ยน disposition, reissue, แก้เวลา, release master และสร้าง user ไว้ด้วยกัน Remote access ต้องมี approval, expiration, multifactor authentication, session log และ kill switch พิสูจน์การ restore application, database, template และ device setting พร้อมกัน
ใช้ PoC 30 วันทดสอบเทคโนโลยีและการปฏิบัติงาน
30 วันเป็นตัวอย่างแผน ไม่ใช่มาตรฐานอุตสาหกรรมหรือคำรับประกันการขึ้น production เลือกสมมติฐานที่หากล้มเหลวจะทำให้ต้องเปลี่ยนการออกแบบ รวมสื่อ ทิศทาง ความเร็ว network และ exception ในสภาพแย่ที่สุด
| ช่วงเวลา | กิจกรรม | Gate |
|---|---|---|
| วันที่ 1 ถึง 5 | ดูงาน กำหนด ID, event, ownership, baseline | PoC requirement, test data, pass criteria |
| วันที่ 6 ถึง 10 | ทดลอง label หรือ tag, printer, reader, interface | Media และ read-zone feasibility |
| วันที่ 11 ถึง 17 | Normal flow, item history, parent-child, search | End-to-end evidence chain |
| วันที่ 18 ถึง 23 | Reissue, duplicate, split, merge, rework, outage | Exception และ audit feasibility |
| วันที่ 24 ถึง 27 | Peak, permission, backup, restore | Performance, control, recoverability |
| วันที่ 28 ถึง 30 | Result, open risk, TCO, rollout design | บันทึก Go หรือ No-Go และ RFP ขั้นถัดไป |
บันทึกสินค้า lot ฉลาก ตำแหน่ง tag ระยะ ความเร็ว antenna power รุ่น software สภาพ network expected result, actual result, log และ deviation การทดสอบ RFID ควรมีโหลดเต็มและว่าง โลหะ ของเหลว zone ข้างเคียง จำนวน tag และ tag หาย ส่วน 2D ควรมี contrast, curve, dirt, light, angle, motion, minimum cell ทั้ง verifier และ scanner จริง
ตัวเลข read rate ต้องมี denominator จำนวนการทดลอง การนับ retry, manual recovery และ false read บทความนี้ไม่สร้าง benchmark สมมติ เป้าหมายต้องมาจากความเสี่ยงด้านสินค้า ความปลอดภัย คุณภาพ downtime และกำลังของจุด recovery
ปิดข้อกำหนดและกรณีผิดปกติใน FAT
FAT ไม่ใช่การดูหน้าจอ ต้องตรวจ RFP และ URS ID, data model, media, equipment, integration, role, exception และ backup ใน configuration ที่อนุมัติ ใช้สินค้าตัวแทน สื่อจริง printer และ reader จริง พร้อม simulation ของ PLC หรือระบบบน
การทดสอบ FAT ที่สำคัญ
- สร้าง อ่าน และค้น GTIN plus serial, lot และ logistic unit โดยไม่ปะปน
- เก็บเลขศูนย์นำหน้า ความยาวสูงสุด ตัวอักษร และการ parse ฟิลด์แปรผัน
- ป้องกันข้อมูลซ้ำหรือหายหลัง retry, timeout, ลำดับย้อน และ restart
- แยก label jam, print failure, reprint ก่อนติด และ replacement หลังติด
- รักษาจำนวนและความสัมพันธ์ใน split, merge, packing, removal, repacking
- ควบคุม fail, hold, rework, retest และ scrap ด้วย workflow
- ปฏิเสธ reissue, disposition change, master release และ log deletion ที่ไม่มีสิทธิ์
- Restore configuration ที่อนุมัติและกลับมา search, print, integrate ได้
FAT record ต้องมี environment, version, test data, expected และ actual result, log หรือ screenshot, ผู้ทดสอบ ผู้เห็นเหตุการณ์ เวลา deviation, corrective action และ retest จัดระดับ open point ตาม severity, shipment impact, SAT dependency, owner, due date และ payment milestone
ตรวจสภาพจริงของโรงงานไทยใน SAT
SAT ทวนการตรวจในสภาพพื้น แสง อุณหภูมิ ความชื้น ฝุ่น น้ำมัน ไฟฟ้า network ทางเดิน ภาษา กะ และเครื่องต้นปลายจริง Barcode ที่ผ่าน FAT อาจพลาดจากแสงสะท้อน สั่น มุม และความเร็ว RFID zone อาจเปลี่ยนเมื่อเครื่องจักรหรือการวาง stock เปลี่ยน
ทดสอบ normal production พร้อม network loss, server restart, printer replacement, scanner failure, power recovery, wrong product, duplicate label, item ไม่มีฉลาก และการพยายามส่ง hold stock Operator ต้องทำตาม SOP ภาษาไทย supervisor อนุมัติ exception ฝ่าย quality ค้น history และ IT restore พร้อมจัดการ account
ตารางการตรวจสอบย้อนกลับ FAT/SAT
| Requirement ID | เป้าหมาย | FAT | SAT | หลักฐานปฏิบัติการ | ผู้อนุมัติ |
|---|---|---|---|---|---|
| ID-01 | ออกรหัสไม่ชน | Concurrency และ retry | ทวนบน network โรงงาน | Duplicate alarm และ reconciliation | IT และ quality |
| MED-02 | อ่านสินค้าจริง | Worst fixture condition | ความเร็วและสภาพไลน์จริง | Inspection และ recovery history | Engineering |
| EVT-03 | เก็บลำดับและ history | Reverse order และ restart | Interface ระบบจริง | Queue และ missing-event monitor | MES owner |
| QMS-04 | Block hold stock | Decision และ permission | Shipment block จริง | Release approval log | Quality |
| REC-05 | กู้ระบบ | Restore ใน validation | ใช้ backup โรงงาน | Periodic restore record | IT owner |
รักษาการควบคุมหลังส่งมอบ
การเปลี่ยน identifier, label template, item, device และ API อาจตัดความต่อเนื่องของประวัติ Change control ต้องระบุ purpose, before and after, affected data, migration, backward compatibility, security, training, rollback และ regression test
ชุดส่งมอบควรมี:
- Identifier policy, data dictionary, ER model, event definition, state transition, API specification
- ข้อกำหนด barcode หรือ RFID, template, printer และ reader setting, mounting drawing
- Ownership, retry, queue, monitoring และ manual correction ของ ERP, MES, QMS, WMS, PLC
- Source, build data, configuration, license, admin account และ certificate renewal
- FAT, SAT, known constraint, punch list, migration และ reconciliation record
- SOP ภาษาไทยสำหรับ operation, reissue, split, merge, rework, incident, backup และ restore
- Training ตามบทบาท practical assessment, support condition, spare และ maintenance plan
ติดตาม unused ID, rejected duplicate, reissue, read failure, manual correction, event backlog, clock drift, master mismatch, search response และ restore result ตรวจ media, fixture, process capability, interface, training และ maintenance ก่อนโทษ operator วัฒนธรรมที่ลงโทษการรายงาน exception จะผลักงานออกนอกระบบ
แยกบริบทการลงทุนไทยออกจากผลตอบแทนโครงการ
Thailand Board of Investment รายงานว่าในครึ่งแรกของปี 2026 มีคำขอรับการส่งเสริมกลุ่ม Smart and Sustainable Industry จำนวน 132 โครงการ มูลค่าประมาณ 17.2 พันล้านบาท ตัวเลขนี้ช่วยอธิบายว่าการลงทุนเพื่อยกระดับการผลิตยังดำเนินอยู่ แต่ไม่ใช่จำนวนการติดตั้งระบบ serial ราคาเฉลี่ย เงินสนับสนุน หรือ ROI ต้องตรวจ eligibility, timing และ qualifying expenditure กับ BOI สำหรับโครงการจริง
ทำ business case จากเวลาค้นจริง ขอบเขตกักกัน การส่งผิด relabel, WIP, audit effort, recall exercise และ warranty analysis ประเมินความแม่นในการจำกัดผลกระทบ เวลาตัดสินใจ คุณภาพหลักฐาน ข้อกำหนดลูกค้า และ continuity รวม license, device, media, support, cloud, network, training, master operation, change, retention และ retirement ใน TCO
FAQ เกี่ยวกับระบบจัดการหมายเลขซีเรียล
ระบบรายชิ้นต่างจากระบบติดตามล็อตอย่างไร
ระบบรายชิ้นติดตามชิ้นงานจริงแต่ละชิ้น ส่วน lot tracking ติดตามกลุ่มการผลิตหรือวัตถุดิบ ควรเก็บทั้งสองแบบและบันทึกว่า item ใดอยู่ใน lot ใด Logistic unit ต้องมี ID แยกและเชื่อมผ่าน packing event
Serial ไม่ซ้ำภายในแต่ละรหัสสินค้าพอหรือไม่
อาจพอในขอบเขตเล็ก แต่เกิด collision เมื่อรวมโรงงาน ซัพพลายเออร์ และลูกค้า กำหนด scope, issuer, reuse และ external ID และพิจารณาคีย์ที่มี namespace กับ product class
ควรใช้ 1D หรือ 2D สำหรับ traceability barcode
เลือกจากปริมาณข้อมูล พื้นที่ ระยะ ความเร็ว คราบ ความโค้ง และข้อกำหนดลูกค้า 2D เก็บข้อมูลได้มากในพื้นที่เล็ก แต่ต้องตรวจคุณภาพพิมพ์และสภาพจริง พร้อมข้อมูลที่คนอ่านได้เมื่อระบบล้ม
RFID แม่นยำกว่า barcode หรือไม่
ไม่เสมอ RFID อ่านโดยไม่เห็นและอ่านหลาย tag ได้ แต่โลหะ ของเหลว ทิศทาง และ zone ข้างเคียงทำให้พลาดหรืออ่านเกิน ต้องทดสอบสินค้าจริงและเทียบ tag ที่เห็นกับรายการคาดหมาย
GS1 AI 01 และ AI 21 รับประกันว่าลูกค้าต่างประเทศยอมรับหรือไม่
เป็นวิธีมาตรฐานที่สำคัญสำหรับ GTIN และ serial แต่ไม่ตอบข้อกำหนดทุกตลาด ตรวจ data carrier, label layout, AI, validation และ master-data exchange กับเอกสาร GS1 และลูกค้า
EPCIS 2.0.1 แทน MES ได้หรือไม่
ไม่ได้ EPCIS รองรับการแสดงและแลก visibility event แต่ไม่แทนการออกรหัส คำสั่งงาน machine control, quality release หรือ inventory accounting
พิมพ์ serial เดิมซ้ำได้หรือไม่
ขึ้นกับสถานะ Print failure ก่อนติดต่างจาก replacement หลังติด ต้องเก็บสื่อเก่า เหตุผล approval, print count, การสแกนชิ้นงาน และความสัมพันธ์เก่าไปใหม่
PoC 30 วันทำ production rollout เสร็จหรือไม่
ไม่ใช่ 30 วันเป็นรูปแบบทดสอบสมมติฐานสำคัญ แล้วใช้ผลทำ RFP, migration, FAT, SAT, training และ rollout plan
วันที่ 20 กรกฎาคม 2028 ของ FDA ใช้กับโรงงานทั่วไปในไทยหรือไม่
ไม่ใช่ บริบท FDA ใช้กับอาหารบางชนิดใน Food Traceability List และบุคคลที่อยู่ในขอบเขต อุตสาหกรรมอื่นยืมแนวทาง exercise ได้แต่ห้ามเรียกว่าเป็นข้อบังคับ FDA
Digital Product Passport ทุกชนิดต้องมี item serial หรือไม่
ยังสรุปแบบสากลไม่ได้ Delegated act ที่ใช้จริงจะกำหนดสินค้า ข้อมูล carrier, access และระดับ model, batch หรือ item ต้องทำ gap assessment เมื่อมาตรการที่เกี่ยวข้องมีผล
สรุป: จัดซื้อเส้นทางหลักฐาน ไม่ใช่แค่หน้าจอออกรหัส
ระบบจัดการหมายเลขซีเรียลที่ดีต้องแยก product class, item, lot และ logistic unit ควบคุมการออกรหัสไม่ให้ชน เลือก barcode, 2D หรือ RFID ตามสภาพโรงงาน และบันทึกการผลิต ตรวจ แก้ไข บรรจุ และส่งเป็น event ต้องกำหนด source of truth ระหว่าง MES, ERP, QMS และ WMS ออกแบบ reissue, split, merge และ outage แล้วปิดหลักฐานด้วย PoC, FAT, SAT และ restore exercise
โรงงานไทยสามารถปรึกษา TOMAS TECH ตั้งแต่การกำหนด identifier policy, RFP, PoC 30 วัน หรือการเชื่อม MES, ERP และ QMS เราช่วยเปลี่ยนการอ่านหน้างาน ประวัติการผลิต และการรับมอบเป็นข้อกำหนดที่ทดสอบได้ พร้อมจัดให้มีการตรวจสอบมาตรฐาน กฎหมาย และข้อกำหนดลูกค้าที่เกี่ยวข้อง ติดต่อเรา
แหล่งข้อมูลปฐมภูมิ
- GS1, GS1 General Specifications Release 26.0
- GS1, EPCIS and CBV Standard 2.0.1
- ISO, ISO/IEC 15459-4:2008
- European Union, Regulation (EU) 2024/1781
- U.S. FDA, Food Traceability Rule
- U.S. FDA, 2026 tabletop report and updated FAQs
- GS1 Thailand, 5 Steps to GS1 Standards Implementation in Healthcare
- Thailand Board of Investment, 2026 H1 investment application release
*ตรวจสอบข้อเท็จจริงเมื่อวันที่ 1 กันยายน 2026 โปรดตรวจมาตรฐาน กฎหมาย และข้อกำหนดลูกค้าจากแหล่งทางการอีกครั้งก่อนตัดสินใจ*


