


เมื่อโรงงานในประเทศไทยรายงานว่าเดือนนี้ผลิตได้ไม่ถึงแผน งานค้นหาสาเหตุในโรงงานส่วนใหญ่ยังคงอาศัยความจำของคนและการทำงานด้วยมือ ผู้จัดการฝ่ายผลิตเดินดูไลน์ จับเวลาด้วยนาฬิกาจับเวลาตรงสถานีที่ดูติดขัด รวบรวมรายงานประจำวันลงใน Excel แล้วอนุมานสาเหตุจากประสบการณ์ วิธีนี้ไม่ใช่วิธีที่ผิด แต่ในโรงงานที่ผลิตหลายรุ่นครั้งละน้อยและต้องเปลี่ยนรุ่นวันละหลายรอบ หรือโรงงานที่เดินหลายไลน์พร้อมกัน ขอบเขตที่คนคนหนึ่งสังเกตได้จะตามความเปลี่ยนแปลงของหน้างานไม่ทัน บทความนี้พูดถึง AI ที่ไม่ได้จับความผิดปกติของเครื่องจักรรายตัว แต่จับการไหลระหว่างกระบวนการ หรือที่เรียกว่าทรูพุต โดยแยก AI ปรับปรุงกระบวนการผลิตออกเป็น 3 ชั้น คือชั้นเก็บข้อมูล ชั้นวิเคราะห์ และชั้นข้อเสนอ พร้อมระบุว่าโรงงานญี่ปุ่นในประเทศไทยควรเริ่มจากจุดใดจึงจะทำได้จริง
ทำไมการไคเซ็นที่พึ่งสัญชาตญาณของคนเก่าจึงถึงทางตัน
ขอตั้งข้อสมมติร่วมกันก่อนว่า การปรับปรุงกระบวนการเองคือสิ่งที่อุตสาหกรรมการผลิตทำได้ดีที่สุดมาหลายสิบปี ตั้งแต่ก่อนที่ AI จะเกิดขึ้น ปัญหาจึงไม่ได้อยู่ที่ระเบียบวิธี แต่อยู่ที่ความหนาแน่นของการสังเกต
กิจกรรมปรับปรุงแบบเดิมมีจุดอ่อนเชิงโครงสร้าง 3 ข้อ
ข้อแรก การสังเกตเกิดขึ้นเป็นช่วง ๆ การจับเวลาด้วยนาฬิกาคือบันทึกของช่วงเวลาหนึ่งในวันหนึ่งเท่านั้น แต่การติดขัดในโรงงานมักปรากฏเฉพาะสัปดาห์ที่คำสั่งซื้อบางรายการเข้ามา เฉพาะวันที่ผลิตรุ่นบางรุ่น หรือเฉพาะกะใดกะหนึ่ง โอกาสที่การจับเวลาปีละไม่กี่ครั้งจะบังเอิญตรงกับช่วงนั้นจึงไม่สูงนัก
ข้อสอง คอขวดเคลื่อนที่ เมื่อยกกำลังการผลิตของสถานีหนึ่งขึ้น ข้อจำกัดจะย้ายไปอยู่ที่สถานีอื่น ยิ่งปรับปรุงสำเร็จมากเท่าไร จุดที่ต้องเฝ้าดูก็ยิ่งเปลี่ยนบ่อยขึ้นเท่านั้น ในระบบที่พึ่งการสังเกตของคน การย้ายที่แต่ละครั้งหมายถึงการลงแรงสำรวจใหม่ทั้งหมด
ข้อสาม ความรู้ผูกอยู่กับตัวบุคคล ความเข้าใจว่าสถานีไหนมักติดขัดและติดขัดเพราะอะไร อยู่ในหัวของพนักงานอาวุโสคนหนึ่งและอยู่ในไฟล์ Excel ส่วนตัว ในประเทศไทย การหมุนเวียนกลับของผู้บริหารชาวญี่ปุ่นและการลาออกของพนักงานท้องถิ่นทำให้ความรู้ชุดนี้หายไปในรอบไม่กี่ปี
เรื่องนี้ไม่ใช่แค่ความรู้สึก ในบทสรุปภาพรวมเทคโนโลยีการระบุคอขวดปี 2026 ของ Patsnap ซึ่งเป็นแพลตฟอร์มข้อมูลทรัพย์สินทางปัญญาและเทคโนโลยี ระบุว่า ณ การประเมินปี 2022 มีเพียง 5 จาก 15 หลักการออกแบบของ Industry 4.0 และเพียง 5 จาก 11 เทคโนโลยีองค์ประกอบเท่านั้น ที่ถูกนำมาใช้กับการวิเคราะห์คอขวด ตัวเลขนี้ตรงกับสิ่งที่เราเห็นหน้างาน โรงงานที่ใช้ AI สำหรับการบำรุงรักษาเชิงพยากรณ์หรือการตรวจสอบด้วยภาพแล้ว มักยังไม่เคยแตะการไหลของกระบวนการโดยรวมเลย
ข้อสมมติหลัก คอขวดเป็นตัวกำหนดผลผลิตของทั้งโรงงาน
ก่อนออกแบบอะไรก็ตาม ต้องพูดออกมาให้ชัดว่าเรากำลังหาค่าเหมาะที่สุดของอะไร ฐานคิดในเรื่องนี้คือทฤษฎีข้อจำกัด หรือ Theory of Constraints (TOC)
ข้อเสนอของ TOC เรียบง่าย ระบบใดก็ตามที่ประกอบด้วยกิจกรรมเชื่อมต่อกันย่อมมีข้อจำกัด และข้อจำกัดนั้นเป็นตัวกำหนดอัตราผลผลิตของทั้งระบบ เอกสารอธิบายของ Lean Production ระบุว่า ระบบซับซ้อนประกอบด้วยกิจกรรมที่เชื่อมโยงกันหลายกิจกรรม โดยหนึ่งในนั้นทำหน้าที่เป็นข้อจำกัดของทั้งระบบ คือห่วงโซ่ข้อที่อ่อนแอที่สุด และระบุอย่างชัดเจนว่า ทุกกระบวนการมีข้อจำกัดเพียงหนึ่งเดียว และทรูพุตรวมของกระบวนการจะดีขึ้นได้ก็ต่อเมื่อข้อจำกัดนั้นถูกปรับปรุงเท่านั้น
ข้อความนี้นำไปสู่ข้อสรุปที่ขัดกับสัญชาตญาณของหน้างาน การเพิ่มอัตราการเดินเครื่องของสถานีที่ไม่ใช่ข้อจำกัด ไม่ได้ทำให้ผลผลิตของโรงงานเพิ่มขึ้น สิ่งที่เพิ่มขึ้นคืองานระหว่างผลิตที่ค้างอยู่ระหว่างสถานี แต่พอเอาตัวเลขอัตราการเดินเครื่องรายไลน์รายเครื่องมาวางเรียงกัน คนย่อมอยากไปแก้ตัวเลขที่ต่ำที่สุด TOC ปฏิเสธสัญชาตญาณนี้อย่างตรงไปตรงมา
TOC สรุปขั้นตอนการปรับปรุงไว้เป็น 5 ขั้นตอนที่เรียกว่า five focusing steps
| ขั้นตอน | ความหมาย | ความสัมพันธ์กับ AI ปรับปรุงกระบวนการ |
|---|---|---|
| Identify | ระบุข้อจำกัดปัจจุบัน คือส่วนเดียวของกระบวนการที่จำกัดอัตราการบรรลุเป้าหมาย | ชั้นที่ AI เข้ามารับงานคัดกรองเบื้องต้นแบบต่อเนื่อง |
| Exploit | ยกทรูพุตของข้อจำกัดขึ้นอย่างรวดเร็วด้วยทรัพยากรที่มีอยู่เดิม | ชั้นที่การมองเห็นอัตราการเดินเครื่อง การหยุดสั้น และเวลาเปลี่ยนรุ่นให้ผล |
| Subordinate | ทบทวนกิจกรรมอื่นทั้งหมดให้สนับสนุนความต้องการของข้อจำกัดอย่างแท้จริง | ทบทวนแผนปล่อยงานและระดับสต๊อกของกระบวนการก่อนและหลัง |
| Elevate | หากข้อจำกัดยังอยู่ที่เดิม พิจารณามาตรการเพิ่มเติมเพื่อให้มันเลิกเป็นข้อจำกัด | การตัดสินใจลงทุนเครื่องจักรและกำลังคน |
| Repeat | เมื่อข้อจำกัดถูกแก้แล้ว ให้ไปจัดการข้อจำกัดถัดไปทันที | จุดที่การเฝ้าติดตามด้วยเครื่องให้คุณค่าสูงที่สุด |
ขั้นที่ต้องจับตาคือ Repeat เพราะข้อจำกัดย้ายที่เสมอ การหมุน Repeat ด้วยแรงคนไปเรื่อย ๆ ไม่ใช่เรื่องที่ทำได้จริง และนี่คือจุดที่การทำงานอัตโนมัติคุ้มค่าที่สุด หากเข้าใจว่า AI ปรับปรุงกระบวนการคือกลไกที่รับ Identify และ Repeat ไปจากคน แล้วเตรียมหลักฐานให้กับ Exploit และ Elevate วัตถุประสงค์ของการลงทุนจะไม่เบี่ยงเบน
แยก AI ปรับปรุงกระบวนการออกเป็น 3 ชั้น
คำว่า AI ปรับปรุงกระบวนการรวมงานที่มีลักษณะต่างกันมาก 3 อย่างไว้ด้วยกัน หากเลือกซื้อผลิตภัณฑ์โดยไม่แยก 3 อย่างนี้ออกจากกัน จะเจอความล้มเหลวคุ้นหน้าอย่างใดอย่างหนึ่ง คือซื้อฟังก์ชันเสนอแนะทั้งที่ยังไม่มีข้อมูลรองรับ หรือเก็บข้อมูลไว้มหาศาลแล้วเหลือเพียงแดชบอร์ดที่ไม่มีใครเปิด
| ชั้น | หน้าที่ | เทคโนโลยีหลัก | อาการเมื่อล้มเหลว |
|---|---|---|---|
| ชั้นเก็บข้อมูล | บันทึกการเดินเครื่อง การหยุด จำนวน และเวลาของแต่ละสถานีอย่างต่อเนื่อง | การดึงสัญญาณ PLC การเชื่อม MES และ ERP เซ็นเซอร์ IoT ติดตั้งเสริม | ข้อมูลที่จะนำไปวิเคราะห์มีช่องว่างเต็มไปหมด |
| ชั้นวิเคราะห์ | คัดกรองข้อจำกัดเบื้องต้น แยกองค์ประกอบ OEE และประเมินสถานการณ์สมมติ | สถิติ การเรียนรู้ของเครื่อง การจำลองสถานการณ์ | ผลลัพธ์ขัดกับความรู้สึกหน้างานจนไม่มีใครเชื่อถือ |
| ชั้นข้อเสนอ | ร่างข้อเสนอปรับปรุงและเผยแพร่ข้ามภาษา | Generative AI การค้นคืนจากเอกสารเดิม | ได้ข้อเสนอที่ฟังดูดีแต่ปฏิบัติจริงไม่ได้ |
ประเด็นสำคัญคือ ชั้นบนจะทำงานไม่ได้ถ้าชั้นล่างไม่ตั้งมั่น คุณภาพของข้อความที่ชั้นข้อเสนอผลิตขึ้นอยู่กับความแม่นยำของตัวเลขจากชั้นวิเคราะห์ และความแม่นยำนั้นขึ้นอยู่กับอัตราข้อมูลขาดหายของชั้นเก็บข้อมูล ลำดับนี้ข้ามไม่ได้
หากต้องการภาพรวมการใช้ AI ในหน้างานที่กว้างกว่าหัวข้อนี้ สามารถอ่านประกอบได้ที่ ตัวอย่างการใช้ AI ในหน้างานและวิธีแยก 4 รูปแบบ บทความนี้เจาะเฉพาะรูปแบบที่มองการไหลของงาน
ชั้นที่ 1 ชั้นเก็บข้อมูล เครื่องจักรที่มีอยู่เดิมพาไปได้ไกลแค่ไหน
อุปสรรคแรกของโครงการ AI ปรับปรุงกระบวนการคือข้อมูล แทบไม่มีข้อยกเว้น และสิ่งที่ขาดมักไม่ใช่ปริมาณ แต่เป็นความละเอียดและความแม่นยำของเวลาที่บันทึก
ต่อให้มีผลผลิตรายวันในรูปรายงานกะ ก็ยังระบุคอขวดไม่ได้ สิ่งที่ต้องมีคือข้อมูลอนุกรมเวลาที่บอกว่าสถานีใดผลิตรุ่นใด ตั้งแต่เวลาใดถึงเวลาใด ผลิตได้กี่ชิ้น และหยุดกี่นาทีด้วยสาเหตุใด ค่ารวมรายวันจะเฉลี่ยเวลารอระหว่างสถานีจนหายไป ซึ่งเวลารอนั้นคือสิ่งที่เรากำลังตามหา
| แหล่งข้อมูล | ตัวชี้วัดที่ได้ | วิธีดึงข้อมูลที่พบบ่อย | จุดที่มักขาด |
|---|---|---|---|
| PLC และตัวควบคุมเครื่องจักร | การเปลี่ยนสถานะเดินเครื่อง หยุด หยุดฉุกเฉิน และเวลาต่อรอบ | OPC UA และการดึงสัญญาณจากเครือข่ายเครื่องจักรเดิม | ไม่ได้ตั้งรหัสสาเหตุการหยุด จึงไม่รู้เนื้อหาของการหยุด |
| MES และระบบบันทึกผลผลิต | รุ่น เลขที่คำสั่งผลิต จำนวนปล่อยและจำนวนเสร็จ เวลาผ่านแต่ละสถานี | การเชื่อมฐานข้อมูล การเชื่อมด้วยไฟล์ CSV | บันทึกความคืบหน้าเป็นรายล็อตแทนที่จะเป็นรายสถานี |
| ERP และระบบวางแผนการผลิต | คำสั่งซื้อ จำนวนตามแผน เวลามาตรฐาน ลีดไทม์ | การเชื่อม API และงานประมวลผลรายคืน | เวลามาตรฐานไม่ได้ปรับปรุงมาหลายปี |
| เซ็นเซอร์ IoT ติดตั้งเสริม | ค่ากระแสไฟฟ้า การสั่นสะเทือน จำนวนชิ้นที่ผ่านเซ็นเซอร์แสง | ติดตั้งภายนอกโดยไม่แตะตัวเครื่อง | จุดติดตั้งน้อยเกินไปจนเห็นกระบวนการไม่ครบ |
| การป้อนข้อมูลของพนักงาน | สาเหตุการหยุด สาเหตุของเสีย เวลาเริ่มและจบการเปลี่ยนรุ่น | แท็บเล็ต เครื่องแอนดอน | ตัวเลือกไม่ตรงกับความจริงจนทุกอย่างไปกองที่ตัวเลือกอื่น ๆ |
จุดตั้งต้นที่ทำได้จริงสำหรับโรงงานส่วนใหญ่ในประเทศไทยคือข้อมูลผลผลิตที่มีอยู่แล้วใน ERP และ MES บวกกับสัญญาณ PLC ที่เดินสายไว้แล้ว ไม่จำเป็นต้องติดเซ็นเซอร์ใหม่ทุกเครื่อง ในทางกลับกันมีความเสี่ยงจริงอยู่ข้อหนึ่ง หากเพิ่มเซ็นเซอร์จำนวนมากขณะที่การออกแบบรหัสสาเหตุการหยุดยังหละหลวม สิ่งที่สะสมคือข้อมูลที่พิสูจน์ได้ว่าเครื่องหยุด แต่อธิบายไม่ได้ว่าหยุดเพราะอะไร
โรงงานที่มีฐาน OT สำหรับการสอบกลับหรือการเฝ้าติดตามเครื่องจักรอยู่แล้ว มักนำสายสัญญาณและเกตเวย์เดิมกลับมาใช้ซ้ำได้ ทำให้เงินลงทุนเพิ่มเติมไปกระจุกอยู่ที่ซอฟต์แวร์ฝั่งวิเคราะห์ ก่อนเริ่มโครงการ ควรสำรวจในระดับแบบแปลนว่าฐานที่มีอยู่ดึงสัญญาณจากสถานีใดได้บ้าง ผลการสำรวจนี้คือเพดานความแม่นยำของทุกอย่างในชั้นถัดไป
ชั้นที่ 2 ชั้นวิเคราะห์ AI ระบุข้อจำกัดได้อย่างไร
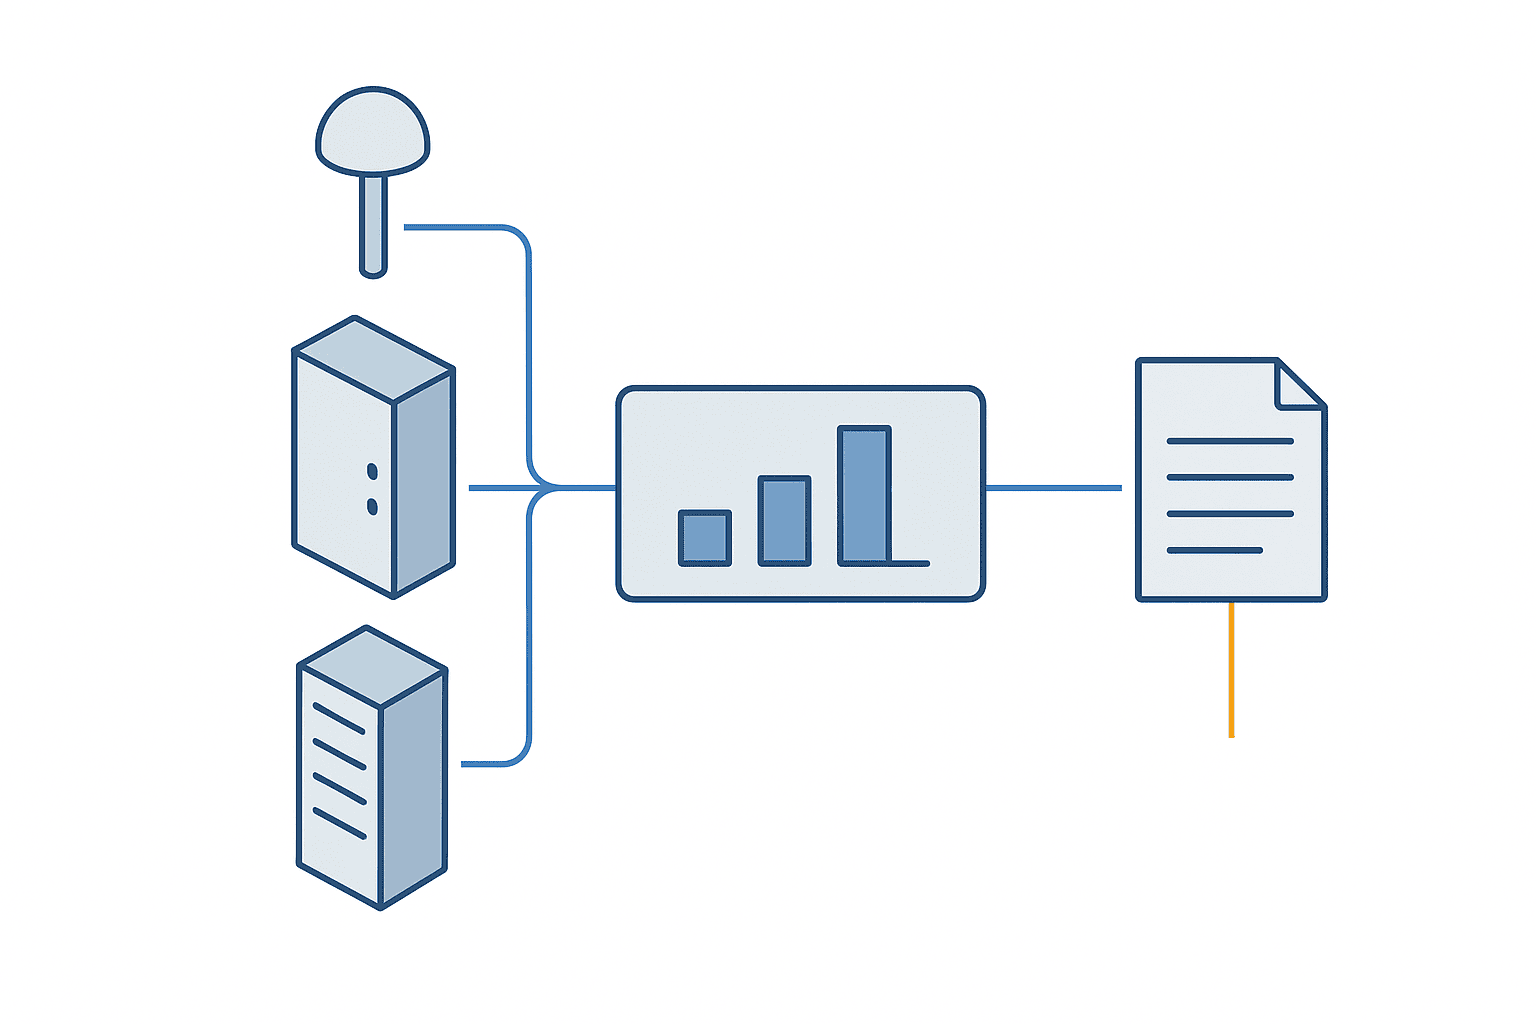
ชั้นนี้ทำสองเรื่อง คือคัดกรองข้อจำกัดเบื้องต้นอย่างต่อเนื่อง และแยกให้เห็นว่าเวลาที่สถานีนั้นถูกใช้ไปกับอะไรบ้าง
การคัดกรองข้อจำกัดเบื้องต้น
วิธีตรวจหาคอขวดไม่ได้มีเพียงวิธีเดียว บทสรุปของ Patsnap ที่อ้างถึงข้างต้นระบุว่า การทบทวนวรรณกรรมอย่างเป็นระบบเมื่อปี 2023 พบวิธีตรวจหาคอขวดที่แตกต่างกัน 14 วิธี วิธีที่ใช้จริงบ่อยวิธีหนึ่งคือ active period method ซึ่งถือว่าเครื่องจักรที่มีช่วงเดินเครื่องต่อเนื่องยาวที่สุดโดยไม่ขาดตอนคือคอขวดของทรูพุต บทสรุปเดียวกันอธิบายว่าวิธีนี้เป็นแกนวิเคราะห์หลักในการตรวจหาคอขวดที่อาศัยข้อมูล
ตรรกะนั้นเข้าใจง่าย เครื่องที่เดินได้ยาวที่สุดโดยไม่ถูกกระบวนการต้นน้ำทำให้ขาดงานป้อน และไม่ถูกกระบวนการปลายน้ำทำให้ติดขัด คือเครื่องที่กำหนดจังหวะของทั้งระบบ การตัดสินนี้คำนวณได้จากข้อมูลเวลาเดินและเวลาหยุดเพียงอย่างเดียว ไม่ต้องมีผู้เชี่ยวชาญประจำการ จึงเหมาะกับการเฝ้าติดตามต่อเนื่อง
วิธีที่ใช้การเรียนรู้ของเครื่องก็มีผลงานเช่นกัน บทสรุปเดียวกันอ้างถึงกรณีปี 2022 ที่ Bosch Thermotechnology ซึ่งโมเดล random forest และ multi-layer perceptron ทำความแม่นยำได้มากกว่า 95% มีข้อควรระวังหนึ่งข้อ ความแม่นยำระดับนี้เป็นของโมเดลที่ฝึกด้วยข้อมูลของโรงงานนั้นในช่วงเวลานั้น ไม่มีใครขายโมเดลสำเร็จรูปที่ยกไปวางในโรงงานอื่นได้ทันที การนำ AI ปรับปรุงกระบวนการมาใช้จึงรวมงานฝึกและงานตรวจสอบด้วยข้อมูลของโรงงานตนเองไว้ด้วยเสมอ
แยกองค์ประกอบของอัตราการเดินเครื่อง
เมื่อรู้ว่าข้อจำกัดอยู่ที่ใด ขั้นถัดไปคือแยกให้เห็นว่าเวลาของสถานีนั้นสูญไปกับอะไร กรอบมาตรฐานคือ OEE หรือ Overall Equipment Effectiveness ซึ่งแสดงสัดส่วนของเวลาการผลิตที่สร้างคุณค่าจริง และแยกออกเป็น 3 องค์ประกอบ
| องค์ประกอบ | ความสูญเสียที่จับได้ | ความหมายเมื่อได้ 100% |
|---|---|---|
| Availability | การหยุดตามแผนและการหยุดนอกแผน | กระบวนการเดินตลอดช่วงเวลาผลิตตามแผน |
| Performance | รอบการทำงานที่ช้าลงและการหยุดสั้น | เมื่อกระบวนการเดิน มันเดินเร็วที่สุดเท่าที่ทำได้เสมอ |
| Quality | ของเสีย รวมถึงชิ้นงานที่ต้องแก้ไขซ้ำ | ไม่มีของเสีย ผลิตแต่ของดีเท่านั้น |
การมีเกณฑ์เทียบจากภายนอกช่วยให้นำ OEE ไปใช้งานได้ง่ายขึ้น เอกสารของ OEE.com ระบุค่า 85% เป็นระดับชั้นนำของโลกสำหรับการผลิตแบบชิ้นงาน โดยแยกเป็น Availability 90% Performance 95% และ Quality 99% ขณะเดียวกันก็ระบุว่าบริษัทผู้ผลิตส่วนใหญ่ยังมีคะแนนอยู่ใกล้ 60% ระดับเหล่านี้มีที่มาจากงานของ Seiichi Nakajima ในอุตสาหกรรมยานยนต์ของประเทศญี่ปุ่นในทศวรรษ 1970 เอกสารเดียวกันยังระบุชัดว่าอย่ายึดติดกับค่าสัมบูรณ์ของตัวเลข แต่ให้ยึดกับความสามารถในการทำให้ตัวเลขนั้นดีขึ้น จึงควรใช้ OEE เป็นตัวชี้วัดเทียบกับเดือนก่อนของโรงงานตนเอง ไม่ใช่กระดานเทียบคะแนนกับบริษัทอื่น
จุดที่ AI มีค่าในขั้นนี้ไม่ใช่การคำนวณ แต่คือการจัดหมวดหมู่ที่การคำนวณต้องพึ่งพา การหยุดสั้นระดับไม่กี่สิบวินาทีที่เกิดวันละหลายสิบครั้ง ไม่มีทางให้พนักงานพิมพ์สาเหตุทุกครั้งได้จริง ต่อเมื่อระบบจำแนกรูปแบบการหยุดจากสัญญาณก่อนและหลังได้เอง และอนุมานเวลาเริ่มกับเวลาจบของการเปลี่ยนรุ่นแทนการป้อนมือ OEE จึงจะกลายเป็นตัวเลขที่อัปเดตได้ทุกวัน
หากต้องการเจาะลึกฝั่งของเสีย การวิเคราะห์ข้อมูลการตรวจสอบเองเป็นอีกหัวข้อหนึ่ง ซึ่งอยู่ในบทความ การวิเคราะห์ข้อมูลการตรวจสอบคุณภาพด้วย AI ทั้งชนิดข้อมูลและกรอบเวลาของการตัดสินใจต่างจากบทความนี้ AI ปรับปรุงกระบวนการถามว่าสถานีใดกำลังหน่วงทั้งโรงงาน ส่วน AI วิเคราะห์ข้อมูลการตรวจสอบถามว่าเหตุใดชิ้นงานนี้จึงเป็นของเสีย
การจำลองสถานการณ์สมมติ
เมื่อรู้ข้อจำกัดและรู้รูปร่างของความสูญเสียแล้ว คำถามถัดไปคือถ้าแก้จุดนี้จะได้ผลผลิตเพิ่มกี่ชิ้น จุดนี้เองที่การจำลองสถานการณ์เข้ามา บทสรุปของ Patsnap อ้างถึงบทความด้าน IoT อุตสาหกรรมเมื่อปี 2023 ที่นำเสนอฝาแฝดดิจิทัลแบบเรียนรู้ด้วยตนเอง ซึ่งผสมการตรวจหาคอขวดเชิงฮิวริสติก การเรียนรู้ของเครื่อง และ AI ที่อธิบายได้ หรือ explainable AI (XAI) เพื่อให้คนตีความผลได้
ความหมายในทางปฏิบัติอยู่ที่คำว่าอธิบายได้ โมเดลที่บอกเพียงชื่อสถานีที่น่าสงสัยจะถูกหน้างานตอบกลับว่ารู้มานานแล้วว่าสถานีนั้นติด การถกเรื่องการปรับปรุงจะเริ่มได้ก็ต่อเมื่อระบบแสดงได้ว่าเหตุใดจึงตัดสินว่าสถานีนั้นเป็นข้อจำกัด และการหยุดในช่วงเวลาใดบ้างที่ส่งผลมากที่สุด
ชั้นที่ 3 ชั้นข้อเสนอ ควรให้ Generative AI ทำอะไร
ผลลัพธ์ของชั้นวิเคราะห์ยังคงเป็นตัวเลขและกราฟ ขอบเขตของงานแปลงสิ่งเหล่านั้นให้เป็นข้อเสนอปรับปรุงที่เป็นข้อความ ซึ่งมอบให้ Generative AI ทำได้ ขยายกว้างขึ้นมาก
ZBrain ซึ่งให้บริการแพลตฟอร์ม Generative AI อธิบายรูปแบบการใช้งานว่า Generative AI สังเคราะห์บันทึกการตรวจสอบที่กระจัดกระจาย ผลทดสอบในห้องปฏิบัติการ ข้อสังเกตจากการตรวจประเมิน และความเห็นของพนักงาน ให้กลายเป็นคำอธิบายสาเหตุรากที่ชัดเจนขึ้น ขณะที่ agentic AI ส่งเรื่องไปยังผู้รับผิดชอบที่ถูกต้อง ดึงหลักฐานสนับสนุน และร่างข้อเสนอมาตรการแก้ไขเพื่อให้คนพิจารณา เมื่อแปลงมาเป็นงานปรับปรุงกระบวนการ ก็คือการนำบันทึกการหยุด ผลผลิตรายรุ่น และประวัติมาตรการที่เคยทำ มาจับคู่กัน แล้วให้ระบบร่างคำอธิบายที่มีเหตุผลรองรับ เช่นว่าการเปลี่ยนรุ่นของรุ่นนี้ที่สถานีนี้คือสิ่งที่ดันลีดไทม์รวมให้ยาวขึ้น
ทิศทางที่ก้าวหน้ากว่านั้นก็เริ่มปรากฏแล้ว ตามบทสรุปของ Patsnap ฉบับเดียวกัน สิทธิบัตรที่ยื่นเมื่อปี 2025 โดย Zhonggong Internet (Beijing) ครอบคลุมการใช้โมเดลขนาดใหญ่ระบุเส้นทางการแพร่ของคอขวดข้ามโหนดการผลิต โดยวิเคราะห์เขตขัดแย้งด้านเวลา เขตขัดแย้งด้านพื้นที่ และเขตขัดแย้งด้านทรัพยากรไปพร้อมกัน เพื่อสร้างชุดคำสั่งปรับงานสำหรับการแทรกงานผลิตฉุกเฉิน แนวคิดนี้มองคอขวดไม่ใช่เป็นจุด แต่เป็นเส้นทางที่ความติดขัดแพร่ไป
การใช้งานแบบ agentic ในลักษณะนี้ยังอยู่ไกลจากโรงงานส่วนใหญ่ แต่ทิศทางชัดเจน ในประกาศ State of AI in the Enterprise ที่ Deloitte เผยแพร่เมื่อวันที่ 21 มกราคม 2026 ระบุว่าบริษัทเกือบสามในสี่มีแผนนำ agentic AI มาใช้ภายใน 2 ปี ประกาศฉบับเดียวกันยังระบุว่า physical AI กำลังกลายเป็นส่วนสำคัญของการดำเนินงานทั่วโลกอย่างรวดเร็ว โดยมีอุตสาหกรรมการผลิต โลจิสติกส์ และกลาโหมเป็นผู้นำในระดับโลก
ทำไมการทำรายงานหลายภาษาจึงมีค่าในบริบทนี้
สำหรับโรงงานทุนญี่ปุ่นในประเทศไทย ชั้นข้อเสนอมีคุณค่าที่โรงงานในประเทศญี่ปุ่นไม่มี นั่นคือเรื่องภาษา
เอกสารสำหรับการประชุมการผลิตเขียนเป็นภาษาญี่ปุ่น คำสั่งถึงหน้างานออกเป็นภาษาไทย ส่วนรายงานถึงสำนักงานใหญ่เขียนเป็นภาษาญี่ปุ่นหรือภาษาอังกฤษ ในทางปฏิบัติ หัวข้อปรับปรุงเรื่องเดียวกันถูกเขียนขึ้นใหม่ 3 ครั้งโดยคน 3 คน หากรายงานถึงสำนักงานใหญ่ คำสั่งงานภาษาไทยสำหรับหน้างาน และบทสรุปภาษาอังกฤษสำหรับผู้บริหาร ถูกสร้างจากตัวเลขชุดเดียวกันที่ชั้นวิเคราะห์ผลิตออกมา นอกจากจะลดงานซ้ำซ้อนแล้ว ยังลดเหตุการณ์ที่เอกสาร 3 ฉบับมีตัวเลขไม่ตรงกันด้วย
ตัวอย่างที่มีการรายงานไว้ เช่น Mercedes-Benz ที่ทดลองนำ ChatGPT ผ่าน Microsoft Azure OpenAI มาใช้เป็นส่วนต่อประสานด้วยเสียงสำหรับสอบถามข้อมูลโรงงาน ส่วน BMW Group ได้เปิดใช้แพลตฟอร์ม Generative AI แบบบริการตนเอง ที่ให้พนักงานซึ่งไม่ใช่สายเทคนิคประกอบโซลูชัน AI ได้เอง และผนวกแพลตฟอร์มด้านคุณภาพเข้ากับการดำเนินงานผลิต ทั้งสองกรณีคือความพยายามยุติสภาพที่ต้องยื่นเรื่องให้แผนกผู้เชี่ยวชาญก่อนจึงจะได้ตัวเลข
มีข้อควรย้ำหนึ่งข้อ สิ่งที่ Generative AI ผลิตออกมาคือร่าง ไม่ใช่การตัดสินใจ ทั้งการตีความสาเหตุการหยุดและข้อเสนอลดเวลาเปลี่ยนรุ่น ล้วนมีข้อจำกัดที่มีแต่หน้างานเท่านั้นที่รู้ เมื่อจะนำชั้นข้อเสนอเข้ามาใช้ ต้องกำหนดก่อนว่าใครอนุมัติข้อเสนอที่ระบบสร้าง ใครลงมือทำ และใครวัดผลหลังทำ หากไม่กำหนด สิ่งที่ได้คือระบบที่ส่งข้อเสนอซึ่งไม่มีใครลงมือทำออกมาทุกสัปดาห์
วิธีอ่านกรณีศึกษาที่เผยแพร่กันอยู่
กรณีศึกษาในเรื่องนี้มักมาพร้อมตัวเลขที่น่าประทับใจซึ่งผูกกับเงินลงทุนก้อนใหญ่มาก เพื่อไม่ให้อ่านผิด ลองแยกชิ้นส่วนกรณีหนึ่งดู
LG Electronics ปรับปรุงคอมเพล็กซ์เครื่องใช้ไฟฟ้าในบ้านที่เมืองชางวอน ประเทศเกาหลีใต้ ขึ้นใหม่เป็น LG Smart Park และได้รับเลือกเป็น Lighthouse Factory จาก World Economic Forum ในประกาศของบริษัทลงวันที่ 31 มีนาคม 2022 ระบุว่าจำนวนชิ้นที่ผลิตได้ต่อชั่วโมงเพิ่มขึ้น 17% เมื่อเทียบปี 2020 กับปี 2021 และต้นทุนการรับคืนสินค้าที่เป็นของเสียลดลง 70% ในการเทียบช่วงเดียวกัน ด้านโลจิสติกส์ ระบบอัตโนมัติแบบสามมิติลดพื้นที่คลังที่ต้องใช้ลง 30% และลดเวลาที่ต้องใช้ในการขนย้ายวัสดุรายชั่วโมงลง 25% ด้านการวิเคราะห์ ระบบวิเคราะห์ขั้นสูงที่อาศัย edge computing และการเรียนรู้ของเครื่อง พยากรณ์ปัญหาการผลิตที่อาจเกิดขึ้นภายใน 10 นาทีข้างหน้า ทำให้แก้ปัญหาได้ล่วงหน้า
สิ่งที่ควรดึงออกมาจากกรณีนี้ไม่ใช่ตัวเลขเปอร์เซ็นต์ แต่คือข้อเท็จจริงที่ว่าการปรับปรุงเกิดจากการเปลี่ยนแปลงหลายชั้นพร้อมกัน ทั้งการทำโลจิสติกส์อัตโนมัติ การพยากรณ์แบบเรียลไทม์ และความสามารถรองรับการเปลี่ยนรุ่น พูดอีกอย่างคือเป็นโครงการขนาดเท่ากับการสร้างโรงงานใหม่ โรงงานขนาดกลางในประเทศไทยไม่มีทางทำซ้ำการลงทุนระดับนั้นได้
ส่วนที่ย่อขนาดลงมาได้คือแนวคิดการพยากรณ์ปัญหาภายใน 10 นาทีข้างหน้า หากจำกัดขอบเขตเหลือสถานีข้อจำกัดเพียงสถานีเดียว แล้วเตือนทีมเปลี่ยนรุ่นล่วงหน้าไม่กี่นาทีก่อนเครื่องจะหยุด ตำแหน่งที่คนเหล่านั้นยืนรอก็เปลี่ยนไปแล้ว วิธีอ่านกรณีศึกษาที่ใช้งานได้จริงคือมองข้ามเปอร์เซ็นต์พาดหัว แล้วดึงออกมาว่าโรงงานนั้นทำให้อะไรกลายเป็นสิ่งที่มองเห็นได้
ลำดับการนำไปใช้
AI ปรับปรุงกระบวนการล้มเหลวแน่นอนเมื่อเริ่มในฐานะโครงการทั้งโรงงาน เพราะความละเอียดของข้อมูลต่างกันไปในแต่ละสถานี และหลายเดือนแรกจะหมดไปกับการเตรียมข้อมูล เราแนะนำลำดับดังนี้
| ระยะ | สิ่งที่ทำ | ระยะเวลาโดยประมาณ | ตัวชี้วัดที่ใช้ตัดสิน |
|---|---|---|---|
| จำกัดขอบเขตเหลือ 1 ไลน์ | เลือกไลน์ที่มีหลายรุ่น หยุดบ่อย และมีคำสั่งซื้อเข้ามาสม่ำเสมอ 1 ไลน์ | 2 สัปดาห์ | อัตราการบรรลุแผนรายเดือนของไลน์นั้น |
| สำรวจข้อมูลที่มีอยู่ | วัดอัตราข้อมูลขาดหายและความแม่นยำของเวลาในข้อมูล PLC MES และ ERP จริง | 3 ถึง 4 สัปดาห์ | สัดส่วนการหยุดที่มีรหัสสาเหตุกำกับ |
| วัดผลด้วย PoC | เดินการคัดกรองข้อจำกัดเบื้องต้นและการแยกองค์ประกอบ OEE แล้วเทียบกับความรู้หน้างาน | 2 ถึง 3 เดือน | OEE ทรูพุตที่สถานีข้อจำกัด และลีดไทม์ |
| ขยายไปไลน์อื่น | ตรึงรูปแบบมาตรฐานของการเก็บข้อมูล แล้วขยายขอบเขต | ตั้งแต่เดือนที่ 6 | แรงงานที่เพิ่มขึ้นต่อไลน์ที่ขยาย |
เงื่อนไขสำคัญที่สุดในการเลือกไลน์นำร่องคือคำสั่งซื้อต้องเข้ามาสม่ำเสมอ ในไลน์ที่ปริมาณผลิตแกว่งแรงจากเดือนหนึ่งไปอีกเดือนหนึ่ง เราจะแยกผลของการปรับปรุงออกจากผลของความผันผวนด้านอุปสงค์ไม่ได้ และ PoC จะไม่ได้ข้อสรุป
ในขั้นสำรวจข้อมูลที่มีอยู่ ต้องวัดสัดส่วนการหยุดที่มีรหัสสาเหตุกำกับเสมอ หากสัดส่วนนี้ต่ำ ชั้นวิเคราะห์จะยังรวมนาทีที่หยุดได้ก็จริง แต่นาทีเหล่านั้นจะไม่เชื่อมไปสู่มาตรการใด ๆ หากผลสำรวจออกมาต่ำ การรื้อรายการตัวเลือกบนเครื่องแอนดอนใหม่ควรมาก่อนการซื้อ AI ใด ๆ
ประเมิน PoC ด้วยตัวชี้วัด 3 ตัวเท่านั้น คือ OEE ที่สถานีข้อจำกัด ทรูพุตของทั้งไลน์ และลีดไทม์ตั้งแต่รับคำสั่งซื้อจนถึงส่งมอบ การดู OEE เพียงตัวเดียวจะสร้างสิ่งล่อใจให้ไปตกแต่งตัวเลขด้วยการเพิ่มอัตราการเดินเครื่องของสถานีที่ไม่ใช่ข้อจำกัด การกำกับทรูพุตและลีดไทม์ไว้ด้วยจะปิดกั้นสิ่งล่อใจนั้นในเชิงโครงสร้าง
งบประมาณและการจัดทีม
เนื่องจากเม็ดเงินขึ้นอยู่กับสภาพข้อมูลอย่างมาก การอธิบายเป็นช่วงจึงสมเหตุสมผลกว่า ต่อไปนี้คือวิธีที่เราวางขอบเขต PoC ระดับ 1 ไลน์ ให้กับผู้ผลิตทุนญี่ปุ่นในประเทศไทย
| รายการ | ระดับโดยประมาณ | ปัจจัยที่ทำให้เปลี่ยน |
|---|---|---|
| การจัดเตรียมการเก็บข้อมูล | เล็ก หากใช้ PLC และ MES เดิมได้ ปานกลางถึงใหญ่ หากต้องติดเซ็นเซอร์ใหม่ | อายุเครื่องจักร มาตรฐานการสื่อสาร และการมีฐาน OT อยู่แล้วหรือไม่ |
| การสร้างฐานวิเคราะห์ | ปานกลาง โดยค่าใช้จ่ายคลาวด์แปรผันตามจำนวนสถานีที่ครอบคลุมโดยประมาณ | จำนวนไลน์ ความละเอียดข้อมูล และระยะเวลาเก็บรักษา |
| การเพิ่มชั้นข้อเสนอ | เล็กถึงปานกลาง โดยค่าใช้จ่าย Generative AI ขึ้นกับความถี่ในการสร้างเอกสาร | จำนวนภาษาที่ต้องออก และความลึกของการเชื่อมกับเอกสารเดิม |
| การจัดทีมภายใน | เริ่มได้ด้วยวิศวกรฝ่ายผลิต 1 คนและฝ่ายไอที 1 คน แบบควบงาน | ต้องออกแบบรหัสสาเหตุการหยุดใหม่หรือไม่ |
ขอเสริมเรื่องการจัดทีมหนึ่งข้อ โครงการ AI ปรับปรุงกระบวนการมักหยุดชะงักด้วยเหตุผลเรื่องความเป็นเจ้าของงาน ไม่ใช่เรื่องเทคโนโลยี ข้อมูลเครื่องจักรเป็นของวิศวกรรมการผลิต ข้อมูลระบบหลักเป็นของฝ่ายไอที และวินัยการป้อนสาเหตุการหยุดเป็นของฝ่ายผลิต ผลคือไม่มีใครเป็นเจ้าของคุณภาพข้อมูลโดยรวม ตั้งแต่วันเริ่มโครงการ ให้ระบุชื่อผู้รับผิดชอบคุณภาพข้อมูลของไลน์นำร่อง 1 คน การมีหรือไม่มีคนคนนี้มักเป็นตัวชี้ว่า PoC จะได้ข้อสรุปหรือไม่
คำถามที่พบบ่อย
AI ปรับปรุงกระบวนการต่างจาก AI ตรวจจับความผิดปกติอย่างไร
มองคนละวัตถุ AI ตรวจจับความผิดปกติเฝ้าดูว่าค่าจากเครื่องจักรหรือเซ็นเซอร์มีพฤติกรรมผิดไปจากปกติหรือไม่ เพื่อจับสัญญาณเริ่มต้นของการเสียหรือของเสีย หน่วยวิเคราะห์คือเครื่องจักร ส่วน AI ปรับปรุงกระบวนการมองการไหลระหว่างสถานี ซึ่งผลผลิตอาจไม่เพิ่มขึ้นเลยแม้ทุกเครื่องจะเดินปกติ เพราะสมดุลกำลังการผลิตผิด การตรวจจับความผิดปกติตามหาเครื่องที่กำลังจะเสีย ส่วนการปรับปรุงกระบวนการตามหาสถานีที่กำลังหน่วงทุกอย่าง แม้จะนำมาใช้ทั้งคู่ ชั้นเก็บข้อมูลก็มักใช้ร่วมกันได้ จึงไม่ถือเป็นการลงทุนซ้ำซ้อน
AI ช่วยเพิ่มผลิตภาพในโรงงาน โดยเห็นผลจากจุดไหนก่อน
จากการลดเวลาหยุดที่สถานีข้อจำกัด เหตุผลคือข้อสมมติของ TOC เอง เวลาที่สูญไปที่ข้อจำกัดคือผลผลิตที่สูญไปของทั้งโรงงาน การเร่งสถานีที่ไม่ใช่ข้อจำกัดไม่ได้เพิ่มอะไร ลำดับการเห็นผลจึงเป็นการระบุข้อจำกัดก่อน แล้วจึงลดการหยุดสั้นและเวลาเปลี่ยนรุ่นที่สถานีนั้น แล้วจึงปรับการปล่อยงานของกระบวนการก่อนและหลัง หากข้ามข้อแรกไปเริ่มที่การทำอัตโนมัติทั้งโรงงาน จะอ่านการตอบสนองของผลผลิตต่อเงินลงทุนไม่ออก
ควรรวมระบบ AI ด้านการจัดการคุณภาพเข้ากับ AI ปรับปรุงกระบวนการหรือไม่
ให้รวมชั้นเก็บข้อมูล แต่แยกการวิเคราะห์และการตัดสินใจออกจากกัน ของเสียกดทรูพุตที่สถานีข้อจำกัดลงจริง ทั้งสองเรื่องจึงไม่ได้ไม่เกี่ยวกัน แต่ AI ด้านคุณภาพตัดสินชิ้นงานทีละชิ้น ส่วน AI ปรับปรุงกระบวนการจัดการปริมาณการไหลต่อหน่วยเวลา ทำให้โมเดลและตัวชี้วัดการประเมินเป็นคนละเรื่องกัน สิ่งที่ควรทำให้เป็นหนึ่งเดียวคือการออกแบบตัวระบุ ได้แก่ รุ่น เลขที่คำสั่งผลิต และเวลาผ่านสถานี เมื่อสิ่งเหล่านี้ตรงกัน ภายหลังจะเทียบได้ว่าในช่วงที่ของเสียพุ่ง สถานีข้อจำกัดกำลังเกิดอะไรขึ้น
โรงงานที่ยังไม่มี MES เริ่ม AI ปรับปรุงกระบวนการได้หรือไม่
ได้ สิ่งที่ต้องมีอย่างน้อยคือเวลาเดินและเวลาหยุดของแต่ละสถานี บวกกับจำนวนที่ผลิตเสร็จ หากไม่มี MES สามารถทดแทนด้วยการดึงสัญญาณ PLC ร่วมกับเครื่องแอนดอนหรือหน้าจอป้อนผลผลิตแบบเบา ในทางกลับกัน การเดินโครงการติดตั้ง MES และโครงการ AI ไปพร้อมกันมักทำให้ตารางงานทั้งสองฝั่งลากกันช้าลง การระบุสถานีข้อจำกัด 1 สถานีก่อน แล้วเพิ่มความหนาของข้อมูลเฉพาะรอบสถานีนั้น ให้ผลตอบแทนที่อ่านง่ายกว่ามาก
PoC ควรใช้เวลานานเท่าใดก่อนตัดสินใจ
2 ถึง 3 เดือน ระยะ 1 เดือนไม่พอที่จะแยกผลของการเร่งผลิตปลายเดือนหรือการอัดผลิตรุ่นใดรุ่นหนึ่งออกจากสัญญาณที่แท้จริง ส่วนเกิน 6 เดือนไป ความสนใจของผู้เกี่ยวข้องจะจางลง และการต่อเวลาจะดำเนินไปโดยไม่เคยพิสูจน์สมมติฐานตั้งต้น เกณฑ์ตัดสินมี 2 ข้อ คือผลการระบุข้อจำกัดตรงกับความรู้หน้างานหรือไม่ และในนาทีความสูญเสียที่แยกออกมาได้ มีส่วนใดที่ลงมือแก้ได้จริงหรือไม่ หากผ่านทั้ง 2 ข้อ ก็คุ้มที่จะขยายต่อ แม้ยังไม่ถึงเป้าตัวเลข
สรุป
AI ปรับปรุงกระบวนการไม่ใช่ระเบียบวิธีปรับปรุงแบบใหม่ แต่เป็นวิธีมอบขั้น Identify และ Repeat ของกรอบคิดคลาสสิกให้เครื่องทำแทน ด้วยเหตุนี้ วัตถุประสงค์ของการลงทุนจึงควรระบุว่าคือการทำให้การระบุและการระบุซ้ำของข้อจำกัดดำเนินต่อไปได้โดยไม่พึ่งการสังเกตของคน ไม่ใช่การนำ AI มาใช้
ให้ออกแบบเป็น 3 ชั้น ในชั้นเก็บข้อมูล ให้สำรวจในระดับแบบแปลนว่าดึงอะไรจากสัญญาณ PLC MES และ ERP ที่มีอยู่ได้บ้าง ในชั้นวิเคราะห์ ให้เดินการคัดกรองข้อจำกัดเบื้องต้นและแยกความสูญเสียด้วย OEE โดยไล่ตามตัวเลขเทียบเดือนก่อนของตนเอง ไม่ใช่ระดับชั้นนำของโลกที่ 85% ในชั้นข้อเสนอ ให้ Generative AI ร่างข้อเสนอและฉบับภาษาอื่น ส่วนการตัดสินใจยังอยู่ที่คน หากข้ามขั้นตอน โครงการจะติดที่ใดที่หนึ่งแน่นอน
และก้าวแรกไม่ใช่การเลือกผลิตภัณฑ์ AI แต่คือการเลือกไลน์ 1 ไลน์ แล้ววัดว่ารหัสสาเหตุการหยุดของไลน์นั้นสะท้อนความจริงได้ดีเพียงใด ตราบใดที่ตัวเลขนี้ยังต่ำ AI ตัวไหนก็ให้คำตอบที่มีความแม่นยำจำกัดเท่ากัน ในทางกลับกัน หากตรงนี้เรียบร้อยดี มีโรงงานไม่น้อยที่พบว่านำฐาน OT เดิมกลับมาใช้ซ้ำได้ และไปถึงชั้นวิเคราะห์ด้วยงบที่น้อยกว่าที่คาดไว้
หากกำลังอยู่ในขั้นที่อยากรู้ว่าไลน์ของตนผลิตข้อมูลออกมาได้มากแค่ไหน หรืออยากรู้ว่าระบบเฝ้าติดตามเครื่องจักรที่มีอยู่นำมาใช้กับการปรับปรุงกระบวนการได้หรือไม่ ติดต่อเราได้ที่ หน้าติดต่อ เราจะทบทวนโครงสร้างเครื่องจักรและส่วนผสมของรุ่นสินค้าในปัจจุบันร่วมกับท่าน แล้วช่วยกันหาว่าไลน์ใดคือจุดเริ่มต้นที่ทำได้จริง
แหล่งอ้างอิง
- Theory of Constraints, Lean Production — หลักการที่ว่าข้อจำกัดเป็นตัวกำหนดทรูพุตของทั้งระบบ อุปมาห่วงโซ่ข้อที่อ่อนแอที่สุด และนิยามของ five focusing steps ทั้ง Identify, Exploit, Subordinate, Elevate และ Repeat
- OEE, Overall Equipment Effectiveness — นิยามของ OEE ความสูญเสียที่ Availability, Performance และ Quality แต่ละตัวจับได้ และความหมายเมื่อได้คะแนน 100%
- World Class OEE — ค่า OEE ระดับชั้นนำของโลกที่ 85% สำหรับการผลิตแบบชิ้นงาน พร้อมองค์ประกอบ 90%, 95% และ 99% ข้อสังเกตว่าผู้ผลิตส่วนใหญ่ยังอยู่ใกล้ 60% และที่มาจากงานของ Seiichi Nakajima ในทศวรรษ 1970
- Smart Factory Bottleneck Identification 2026 Landscape, Patsnap — ลงวันที่ 30 เมษายน 2026 การทบทวนวรรณกรรมอย่างเป็นระบบปี 2023 ที่พบวิธีตรวจหา 14 วิธี สถานะของ active period method กรณี Bosch Thermotechnology ปี 2022 ที่ความแม่นยำมากกว่า 95% ข้อค้นพบว่า ณ ปี 2022 มีเพียง 5 จาก 15 หลักการออกแบบและ 5 จาก 11 เทคโนโลยีของ Industry 4.0 ที่ถูกใช้กับการวิเคราะห์คอขวด สิทธิบัตรของ Zhonggong Internet (Beijing) เรื่องเส้นทางการแพร่ของคอขวดด้วยโมเดลขนาดใหญ่ และฝาแฝดดิจิทัลแบบเรียนรู้ด้วยตนเองที่ผสม explainable AI
- LG Smart Park Named Lighthouse Factory for Futuristic Manufacturing Technology — ลงวันที่ 31 มีนาคม 2022 จำนวนชิ้นต่อชั่วโมงเพิ่มขึ้น 17% และต้นทุนการรับคืนสินค้าที่เป็นของเสียลดลง 70% เมื่อเทียบปี 2020 กับปี 2021 พื้นที่คลังลดลง 30% เวลาขนย้ายวัสดุลดลง 25% และการพยากรณ์ปัญหาภายใน 10 นาทีข้างหน้าด้วย edge computing ร่วมกับการเรียนรู้ของเครื่อง
- State of AI in the Enterprise, The Untapped Edge, Deloitte — ลงวันที่ 21 มกราคม 2026 บริษัทเกือบสามในสี่มีแผนนำ agentic AI มาใช้ภายใน 2 ปี และการนำ physical AI ไปใช้มีอุตสาหกรรมการผลิต โลจิสติกส์ และกลาโหมเป็นผู้นำระดับโลก
- Generative AI for Manufacturing, ZBrain — รูปแบบที่ Generative AI สังเคราะห์บันทึกการตรวจสอบ ผลทดสอบ ข้อสังเกตจากการตรวจประเมิน และความเห็นพนักงาน ให้เป็นคำอธิบายสาเหตุราก ขณะที่ agentic AI ส่งเรื่องและร่างมาตรการแก้ไข พร้อมแนวคิดชั้นปฏิบัติการเดียวที่พาดผ่าน ERP, MES และ PLM
- Utilizing AI in Manufacturing 2026, ConverSight — บทบาทของ agentic AI ในการตรวจสอบคุณภาพ การจัดการสต๊อก และการจัดตารางการผลิต รวมถึงการปรับตารางแบบพลวัตตามความผันผวนของอุปสงค์ การหยุดของเครื่องจักร และการหยุดชะงักของห่วงโซ่อุปทาน
- Generative AI use cases for factory improvement activity, emuni — ลงวันที่ 27 กรกฎาคม 2026 เป็นภาษาญี่ปุ่น กรณี Mercedes-Benz ที่ทดลองใช้ ChatGPT ผ่าน Microsoft Azure OpenAI เป็นส่วนต่อประสานด้วยเสียงกับข้อมูลโรงงาน และแพลตฟอร์ม Generative AI แบบบริการตนเองของ BMW Group พร้อมการผนวกแพลตฟอร์มด้านคุณภาพเข้ากับการผลิต
- AI in production management, SmartMat — เป็นภาษาญี่ปุ่น การมองเห็นสต๊อกระหว่างกระบวนการที่สถานีคอขวด การมองเห็นงานระหว่างผลิตและส่วนต่างจากแผนการผลิต และการที่ Generative AI กำลังเคลื่อนจากขั้นพิสูจน์แนวคิดไปสู่การพิจารณานำไปใช้งานจริง


