


สำหรับผู้ที่บริหารโรงงานในประเทศไทยหรือในภูมิภาคอาเซียน เส้นแบ่งระหว่างเทคโนโลยีที่ควบคุมเครื่องจักรกับเทคโนโลยีที่จัดการข้อมูลนั้นเลือนรางลงทุกปี OT คือคำเรียกรวมของเทคโนโลยีที่ใช้เฝ้าระวังและสั่งการอุปกรณ์และกระบวนการทางกายภาพในโรงงานหรือโรงงานกระบวนการผลิต ซึ่งในอดีตเคยอยู่ในโลกที่แยกขาดจากเครือข่ายสำนักงานโดยสิ้นเชิง บทความนี้จะเรียบเรียงตั้งแต่นิยามของ OT ความแตกต่างจาก IT เหตุผลที่การรวม IT/OT กำลังเร่งตัว ความเสี่ยงด้านความปลอดภัยที่ตามมา ไปจนถึงการแบ่งบทบาทกับ MES และ ERP
OT คืออะไร นิยามและความแตกต่างจาก IT
ขอบเขตของ Operational Technology
OT ย่อมาจาก Operational Technology หมายถึงองค์รวมของเทคโนโลยีที่ใช้เฝ้าระวังและสั่งการสิ่งที่จับต้องได้จริง เช่น โรงงาน โรงงานกระบวนการผลิต และโครงสร้างพื้นฐาน การรักษาอุณหภูมิของเครื่องฉีดพลาสติก การปรับความเร็วสายพาน การแจ้งเตือนเมื่อความดันหม้อไอน้ำเข้าใกล้ขีดจำกัด ทั้งหมดนี้คือขอบเขตของ OT โดยองค์ประกอบที่รู้จักกันดีคือ PLC SCADA และ DCS
ประเด็นสำคัญคือ OT ไม่ได้เป็นเพียงรายชื่ออุปกรณ์ แต่เป็นโลกหนึ่งที่รวมทั้งตัวอุปกรณ์ เครือข่าย กฎการเดินเครื่อง และบทบาทของผู้รับผิดชอบเข้าไว้ด้วยกัน การแก้ลอจิกของ PLC เพียงบรรทัดเดียวไม่ใช่สิ่งเดียวกับการอัปเดตแอปพลิเคชันในโลกของ IT เพราะสิ่งแรกเชื่อมโยงโดยตรงกับการเคลื่อนไหวทางกายภาพและความปลอดภัย ทุกครั้งที่แก้ไขจึงต้องมีการทดลองเดินเครื่องและการตรวจสอบ การเข้าใจว่า OT คืออะไรจึงหมายถึงการเข้าใจว่ามันสัมผัสกับโลกทางกายภาพอยู่ตลอดเวลา
IT กับ OT ให้ความสำคัญกับสิ่งที่ต่างกัน
IT มีเป้าหมายเพื่อเพิ่มคุณค่าทางธุรกิจผ่านการประมวลผลข้อมูล ทั้งงานบัญชี งานขาย งานบุคคล และแพลตฟอร์มการสื่อสาร สิ่งที่จัดการคือข้อมูล และสิ่งที่ถูกจัดลำดับความสำคัญสูงสุดคือการรักษาความลับ นั่นคือข้อมูลต้องไม่รั่วไหลและต้องไม่ถูกเข้าถึงโดยผู้ที่ไม่มีสิทธิ
ในทางกลับกัน OT ให้ความสำคัญสูงสุดกับความพร้อมใช้งานและความถูกต้องครบถ้วน สายการผลิตต้องไม่หยุด และคำสั่งควบคุมกับค่าที่วัดได้ต้องแม่นยำ พูดให้ตรงคือในโลกของ OT การหยุดเดินเครื่องคืออุบัติการณ์ในตัวมันเอง หากอุปกรณ์นิรภัยทำงานผิดพลาดก็อาจกระทบต่อชีวิตคน และหากเป็นโรงงานเคมีก็อาจส่งผลถึงสิ่งแวดล้อม ความต่างของลำดับความสำคัญนี้คือต้นตอของความยากด้านความปลอดภัยที่จะกล่าวถึงต่อไป
| หัวข้อ | IT | OT |
|---|---|---|
| เป้าหมายหลัก | ประมวลผลข้อมูลและเพิ่มคุณค่าทางธุรกิจ | เฝ้าระวังและควบคุมอุปกรณ์และกระบวนการทางกายภาพ |
| องค์ประกอบทั่วไป | เซิร์ฟเวอร์ เครื่องพีซี แอปพลิเคชันธุรกิจ ฐานข้อมูล | PLC SCADA DCS เซนเซอร์ เครือข่ายอุตสาหกรรม |
| สิ่งที่สำคัญที่สุด | การรักษาความลับ | ความพร้อมใช้งานและความถูกต้องครบถ้วน |
| รอบการเปลี่ยนอุปกรณ์ | สั้น เปลี่ยนทุกไม่กี่ปี | ยาว ใช้อุปกรณ์เดิมนานเกิน 10 ปี เป็นเรื่องปกติ |
| ผลกระทบเมื่อหยุดทำงาน | งานประจำวันติดขัด | การผลิตหยุด กระทบความปลอดภัยและคุณภาพโดยตรง |
| หน่วยงานที่ดูแล | ฝ่ายระบบสารสนเทศ | ฝ่ายวิศวกรรมการผลิตหรือฝ่ายซ่อมบำรุง |
ช่องว่างของเวลาที่เกิดจากรอบการเปลี่ยนอุปกรณ์
แถวที่มักถูกมองข้ามในตารางข้างต้นคือรอบการเปลี่ยนอุปกรณ์ ในโลกของ IT ทั้งฮาร์ดแวร์และซอฟต์แวร์ถูกเปลี่ยนทุกไม่กี่ปี แต่อุปกรณ์ OT เดินเครื่องต่อเนื่องนานกว่า 10 ปี บางกรณีถึง 20 ปี เพราะระยะเวลาตัดค่าเสื่อมของเครื่องจักรยาว และแทบไม่มีแรงจูงใจที่จะหยุดสิ่งที่ยังทำงานได้ดีเพียงเพื่อเปลี่ยนใหม่
ช่องว่างของกรอบเวลานี้ไม่ใช่แค่ความต่างทางวัฒนธรรม อุปกรณ์ควบคุมที่ติดตั้งเมื่อ 10 ปีก่อนถูกออกแบบบนสมมติฐานด้านความปลอดภัยของ 10 ปีก่อน ในเวลานั้นการเชื่อมต่อกับเครือข่ายภายนอกยังอยู่นอกขอบเขตการออกแบบ จึงยังมีอุปกรณ์ที่ไม่มีการเข้ารหัสและไม่มีการยืนยันตัวตนเดินเครื่องอยู่จริงจนถึงทุกวันนี้ ผู้ดูแลฝั่ง IT มักแปลกใจเมื่อพบระบบปฏิบัติการที่หมดการสนับสนุนแล้วในพื้นที่การผลิต แต่ในมุมของฝั่ง OT มีข้อจำกัดที่เป็นจริงคือไม่สามารถหยุดสิ่งที่กำลังเดินเครื่องอยู่ได้
ตัวอย่าง OT ในพื้นที่การผลิตจริง PLC SCADA และ DCS
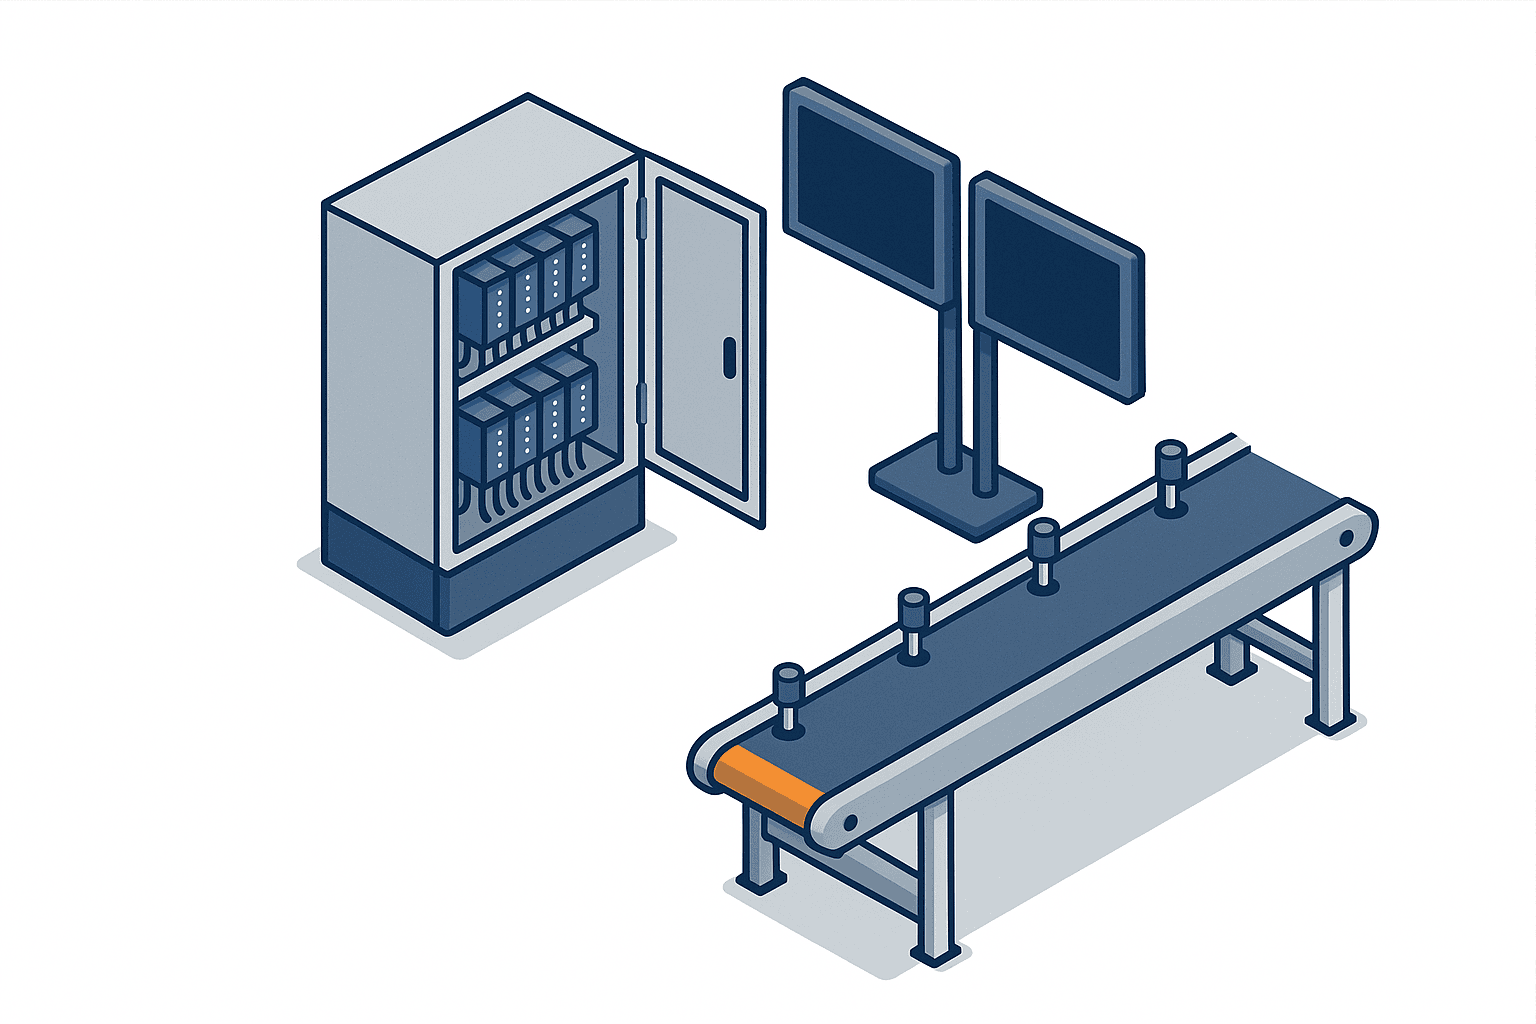
PLC หรือตัวควบคุมลอจิกแบบโปรแกรมได้
PLC รับสัญญาณเข้าจากเซนเซอร์และส่งสัญญาณออกไปยังอุปกรณ์ขับเคลื่อนตามลอจิกที่เขียนไว้ล่วงหน้า เช่น สั่งให้กระบอกสูบเคลื่อนที่เมื่อเซนเซอร์ตรวจจับวัตถุ หรือตัดฮีตเตอร์เมื่ออุณหภูมิเกินค่าที่กำหนด และทำซ้ำด้วยความแน่นอนในระดับมิลลิวินาที เมื่อพูดถึง OT ในโรงงาน สิ่งแรกที่นึกถึงมักเป็น PLC
จุดเด่นของ PLC คือถูกออกแบบมาให้ทำงานที่กำหนดไว้ซ้ำอย่างเสถียรอย่างยิ่ง ไม่ได้ออกแบบมาให้รองรับงานหลากหลายแบบคอมพิวเตอร์ทั่วไป มันอ่านสัญญาณเข้าตามรอบสแกนที่คงที่ คำนวณ แล้วเขียนสัญญาณออก ความเรียบง่ายนี้เองที่ค้ำจุนความน่าเชื่อถือ
SCADA หรือระบบควบคุมกำกับดูแลและเก็บข้อมูล
SCADA รวบรวมข้อมูลจาก PLC และเครื่องมือวัดหลายตัว แสดงผลให้พนักงานควบคุมเห็นเป็นหน้าจอเฝ้าระวัง และส่งคำสั่งควบคุมกลับไปเมื่อจำเป็น ลองนึกถึงจอมอนิเตอร์ในห้องควบคุมกลางที่แสดงสถานะสายการผลิตเป็นแผนภาพ ก็จะเห็นภาพได้ชัดเจน
SCADA เหมาะกับการมองอุปกรณ์ที่กระจายอยู่ในพื้นที่กว้างในมุมมองเดียว และมักมีฟังก์ชันจัดการสัญญาณเตือน กราฟแนวโน้ม และการเก็บข้อมูลย้อนหลัง ข้อมูลที่สะสมอยู่ตรงนี้เองคือแหล่งข้อมูลที่ฝั่ง IT จะร้องขอในภายหลังเมื่อผู้บริหารต้องการนำข้อมูลโรงงานไปใช้
DCS หรือระบบควบคุมแบบกระจาย
DCS มุ่งไปที่กระบวนการต่อเนื่องในอุตสาหกรรมอย่างเคมี ปิโตรเลียม และอาหาร โดยกระจายฟังก์ชันควบคุมออกไปแต่บริหารรวมเป็นหนึ่งเดียว ความต่างจาก SCADA คือการออกแบบทั้งโรงงานให้เป็นระบบเดียวและผสานการควบคุมกับการเฝ้าระวังอย่างแน่นแฟ้น ในอุตสาหกรรมกระบวนการผลิต DCS ถือเป็นแกนกลาง
เซนเซอร์และเครือข่ายอุตสาหกรรม
สิ่งที่รองรับอุปกรณ์ระดับบนทั้งหมดคือกลุ่มเซนเซอร์และเครือข่ายอุตสาหกรรมที่วางอยู่ทั่วพื้นที่ อุณหภูมิ ความดัน อัตราการไหล การสั่นสะเทือน กระแสไฟฟ้า ปริมาณทางกายภาพทุกชนิดถูกแปลงเป็นสัญญาณไฟฟ้าและส่งไปยังตัวควบคุม ในช่วงหลังมีเซนเซอร์ IIoT หรือ IoT สำหรับอุตสาหกรรมเข้ามาเสริม ทำให้ได้ข้อมูลละเอียดในระดับที่ไม่เคยเก็บมาก่อน การเปลี่ยนแปลงนี้เองคือจุดตั้งต้นของการรวม IT/OT ที่จะกล่าวถึงต่อไป
ทำไมการรวม IT/OT จึงเร่งตัวในเวลานี้
ผู้บริหารเริ่มต้องการข้อมูลที่มีอยู่เฉพาะฝั่ง OT
ในอดีตข้อมูลของโรงงานจบอยู่ในโรงงาน ฝ่ายซ่อมบำรุงดูแลบันทึกการเดินเครื่อง ผลผลิตถูกรวบรวมเป็นรายงานประจำวัน และสรุปรายเดือนส่งถึงผู้บริหาร รูปแบบนี้เพียงพอมาเป็นเวลานาน
แต่ในกระแสอุตสาหกรรม 4.0 โรงงานอัจฉริยะ และการทำ DX ระดับความละเอียดและความสดใหม่ของข้อมูลที่ผู้บริหารต้องการเปลี่ยนไปมาก ไม่ใช่อัตราการเดินเครื่องของเดือนที่แล้ว แต่คือขณะนี้สายการผลิตใดกำลังเกิดความสูญเสียเท่าไร เมื่อเกิดของเสียด้านคุณภาพก็ต้องการย้อนกลับไปหาว่าล็อตใดถูกผลิตภายใต้เงื่อนไขเครื่องจักรแบบใด การตอบโจทย์เหล่านี้ต้องอาศัยการส่งข้อมูลที่มีอยู่เฉพาะฝั่ง OT เข้าสู่ระบบฝั่ง IT
การรวม IT/OT จึงหมายถึงกระแสของการนำข้อมูล OT ไปใช้ในบริบทของ IT ไม่ใช่เรื่องทางเทคนิคของการต่อเครือข่ายเพียงอย่างเดียว แต่เป็นเรื่องของการนำข้อมูลหน้างานไปเชื่อมกับการตัดสินใจเชิงบริหารด้วย
การไม่เชื่อมต่อไม่ใช่ทางเลือกที่เป็นจริงอีกต่อไป
อีกปัจจัยหนึ่งคือการเชื่อมต่อกับภายนอกเลี่ยงได้ยากขึ้น ทั้งการบำรุงรักษาระยะไกลโดยผู้ผลิตเครื่องจักร บริการวิเคราะห์ข้อมูลบนคลาวด์ และการตรวจสอบสถานะจากสำนักงานใหญ่ในญี่ปุ่น ล้วนตั้งอยู่บนสมมติฐานว่ามีการเชื่อมต่อ ความสะดวกที่ได้จากการคงเครือข่ายปิดไว้มีเพดานของมัน และช่องว่างระหว่างเพดานนั้นกับความเร็วที่ผู้บริหารคาดหวังก็ใหญ่เกินกว่าจะมองข้าม
หากต้องการภาพที่เป็นรูปธรรมมากขึ้นว่าการรวมนี้ดำเนินไปอย่างไรในโรงงานจริง สามารถอ่านเพิ่มเติมได้ที่ แนวทางเดินหน้าการรวม OT และ IT ในโรงงาน
ความเสี่ยงด้านความปลอดภัยที่สูงขึ้นจากการรวม IT/OT
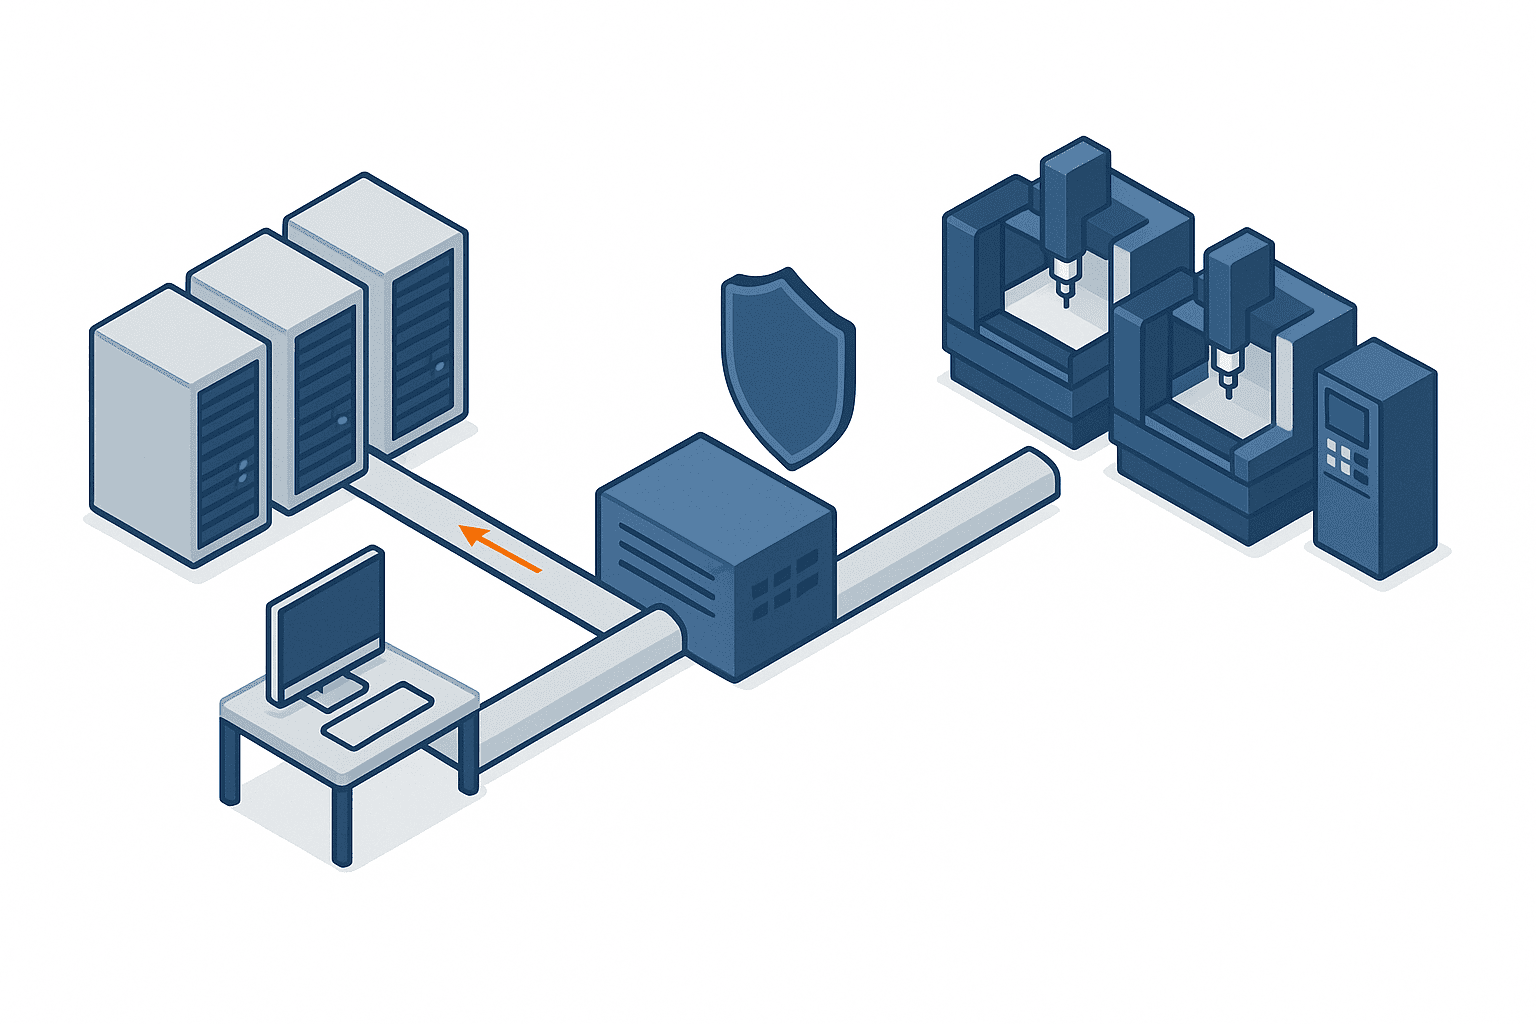
อุตสาหกรรมการผลิตคิดเป็นราว 40% ของความเสียหายจากแรนซัมแวร์
เมื่อการเชื่อมต่อขยายออก ช่องทางการโจมตีก็ขยายตามไปด้วย ตามรายงานของสำนักงานตำรวจแห่งชาติญี่ปุ่นว่าด้วยสถานการณ์ภัยคุกคามในพื้นที่ไซเบอร์ประจำปี 2025 เมื่อจำแนกความเสียหายจากแรนซัมแวร์ตามประเภทธุรกิจ อุตสาหกรรมการผลิตคิดเป็นราว 40% ซึ่งมากที่สุดในทุกกลุ่ม ข้อเท็จจริงที่ว่าอุตสาหกรรมการผลิตกลายเป็นเป้าหมายหลักจึงเป็นสิ่งที่ควรมองตรงไปตรงมา
เหตุผลมีหลายชั้นซ้อนกัน ความสูญเสียเมื่อการผลิตหยุดนั้นสูงมาก ผู้โจมตีจึงมองว่ามีโอกาสได้รับเงินสูงกว่า อีกทั้งผู้ผลิตยังเป็นจุดเชื่อมของห่วงโซ่อุปทาน การหยุดของบริษัทเดียวจึงส่งผลกระเพื่อมเป็นวงกว้าง และตามที่จะอธิบายต่อไป สภาพแวดล้อม OT ยังยากต่อการป้องกันในเชิงโครงสร้าง
ช่องโหว่ที่มักตกค้างอยู่ในระบบ
OT แบบดั้งเดิมเดินเครื่องอยู่บนเครือข่ายปิด หากตั้งอยู่บนสมมติฐานว่าไม่มีสิ่งใดจากภายนอกเข้าถึงได้ ความจำเป็นที่จะฝังการยืนยันตัวตนหรือการเข้ารหัสที่แข็งแรงลงในตัวอุปกรณ์ก็ไม่สูงนัก ผลคือยังมีสภาพแวดล้อมจำนวนมากที่อุปกรณ์ซึ่งไม่มีกลไกป้องกันเหล่านี้ยังเดินเครื่องเป็นกำลังหลัก
เมื่อการรวม IT/OT นำการเชื่อมต่อเครือข่ายเข้ามา เงื่อนไขเดิมที่ว่าภายนอกเข้าไม่ถึงก็พังลง อุปกรณ์ยังคงเป็นอุปกรณ์เดิมทุกประการ สิ่งที่เปลี่ยนไปคือสภาพแวดล้อมรอบตัวมันเท่านั้น
ปัญหาที่ปะแพตช์ทันทีไม่ได้
ที่ยุ่งยากกว่านั้นคือแม้จะทราบช่องโหว่แล้ว การแก้ไขก็ยังทำได้ยาก เพราะ OT ให้ความสำคัญกับการเดินเครื่องต่อเนื่องเป็นอันดับแรก การตัดสินใจหยุดเครื่องเพื่อปะแพตช์จึงไม่ใช่เรื่องง่าย ในหลายโรงงาน โอกาสเดียวคือช่วงหยุดตามแผน ซึ่งมีเพียงไม่กี่ครั้งต่อปี
นอกจากนี้การอัปเดตซอฟต์แวร์ของอุปกรณ์ควบคุมยังอาจทำให้หลุดจากการรับประกันของผู้ผลิตเครื่องจักร และต้องทำการตรวจสอบการทำงานใหม่ทั้งหมด สภาพที่รู้ว่ามีช่องโหว่แต่ปะไม่ได้และยืดเยื้อยาวนานจึงไม่ใช่ความบกพร่องของผู้ดูแล แต่เป็นข้อจำกัดเชิงโครงสร้าง
ความรู้ด้านความปลอดภัยไม่ค่อยสะสมอยู่ในหน่วยงานที่ดูแล
ยังมีปัญหาด้านโครงสร้างองค์กรอีกด้วย ในหลายโรงงาน ผู้ที่ดูแลอุปกรณ์ OT คือฝ่ายซ่อมบำรุงหรือฝ่ายวิศวกรรมการผลิต ซึ่งมีความเชี่ยวชาญสูงในการทำให้เครื่องจักรเดินได้อย่างเสถียร แต่ความรู้ด้านความมั่นคงปลอดภัยไซเบอร์อาจไม่ได้ถูกสะสมไว้อย่างเป็นระบบ ในทางกลับกัน ฝ่ายระบบสารสนเทศอาจเชี่ยวชาญด้านความปลอดภัยแต่ยังเข้าใจธรรมเนียมปฏิบัติของโลกการควบคุมและข้อจำกัดที่หยุดเครื่องไม่ได้ไม่มากพอ
หากปล่อยให้ช่องว่างนี้คงอยู่แล้วเชื่อมเครือข่ายเข้าด้วยกัน ก็จะเกิดพื้นที่ที่ทั้งสองฝ่ายต่างคิดว่าไม่ใช่ความรับผิดชอบของตน และสำหรับผู้โจมตีแล้ว รอยต่อตรงนั้นคือช่องที่น่าสนใจที่สุด
แนวคิดของการทำเป็นขั้นตอน
แล้วควรเริ่มจากอะไร แนวทางเชิงปฏิบัติในเรื่องนี้แนะนำให้ทำเป็นขั้นตอนแทนที่จะมุ่งสร้างการป้องกันที่สมบูรณ์แบบตั้งแต่แรก โดยเริ่มจากการเข้าใจสถานะปัจจุบัน ต่อด้วยการสร้างระบบป้องกันแบบครอบคลุม แล้วจึงก้าวไปสู่การเฝ้าระวังและวิเคราะห์ แนวทางของกระทรวงเศรษฐกิจ การค้า และอุตสาหกรรมของญี่ปุ่นก็เดินไปในทิศทางเดียวกัน โดยเริ่มจากการจัดกลุ่มสิ่งที่ต้องปกป้องให้เป็นโซนก่อน แล้วจึงกำหนดมาตรการและนำไปปฏิบัติ
ลำดับนี้มีเหตุผลรองรับ หากยังไม่ทราบว่ามีอะไรเชื่อมอยู่กับเครือข่ายบ้าง ก็ไม่สามารถกำหนดสิ่งที่ต้องปกป้องได้ ในทางปฏิบัติ การทำบัญชีทรัพย์สิน OT เพื่อเข้าใจสถานะปัจจุบันมักพบอุปกรณ์ที่แม้แต่ผู้ดูแลเองก็ไม่เคยรับรู้มาก่อน
สำหรับขั้นตอนการทำงานจริงด้านความปลอดภัย OT ในโรงงาน สามารถอ่านรายละเอียดได้ที่ การเริ่มต้นงานความปลอดภัย OT ในโรงงานที่ประเทศไทย
แนวคิดด้านความปลอดภัย OT กับ Purdue Model และ IEC 62443
Purdue Model ในฐานะภาษากลาง
เมื่อพูดถึงความปลอดภัย OT สิ่งที่ขาดไม่ได้คือ Purdue Model หรือ PERA ซึ่งจัดระบบของโรงงานเป็นลำดับชั้นตั้งแต่ Level 0 ถึง Level 5 และทำให้ชัดเจนว่าสิ่งใดอยู่ชั้นใด Level 0 คือเซนเซอร์และอุปกรณ์ขับเคลื่อนหน้างาน Level 1 คืออุปกรณ์ควบคุม Level 2 คือการควบคุมกำกับดูแล Level 3 คือการจัดการปฏิบัติการผลิต และ Level 4 ขึ้นไปคือระบบงานธุรกิจ
หัวใจในทางปฏิบัติของแบบจำลองนี้คือ DMZ อุตสาหกรรมที่วางไว้ที่ Level 3.5 การสร้างพื้นที่กันชนระหว่าง IT กับ OT เพื่อให้ทั้งสองฝั่งไม่สื่อสารกันโดยตรงแต่ต้องผ่าน DMZ เสมอ ทำให้เกิดโครงสร้างที่แม้ฝั่ง IT ถูกเจาะ ก็ไม่สามารถเข้าถึงฝั่ง OT ได้โดยตรง
แบบจำลองโซนและคอนดูอิตของ IEC 62443
เสาหลักอีกต้นคือ IEC 62443 ซึ่งเป็นมาตรฐานสากลด้านความปลอดภัยของระบบอัตโนมัติและระบบควบคุมทางอุตสาหกรรม โดยแบ่งระบบออกเป็นโซนตามบทบาทและความเสี่ยง กำหนดเส้นทางการสื่อสารระหว่างโซนเป็นคอนดูอิต จากนั้นจึงตั้งค่าเป้าหมายระดับความปลอดภัยของแต่ละโซนบนพื้นฐานความเสี่ยงในช่วง SL-T 0 ถึง SL-T 4
ข้อดีของแนวคิดนี้คือไม่พยายามปกป้องทุกอย่างในระดับเดียวกันทั้งหมด โซนที่เกี่ยวข้องกับความปลอดภัยของชีวิตคนได้ระดับสูง ส่วนโซนที่ผลกระทบจำกัดก็ได้ระดับที่เหมาะสม จึงทำหน้าที่เป็นเครื่องมือจัดลำดับความสำคัญของการป้องกันภายใต้งบประมาณที่จำกัด
เหตุใดลำดับชั้นเพียงอย่างเดียวจึงไม่พอในปี 2026
อย่างไรก็ตาม ณ ปี 2026 การอธิบายสภาพจริงด้วยลำดับชั้นแนวตั้งของ Purdue Model เพียงอย่างเดียวเริ่มทำได้ยาก ทั้งการเชื่อมต่อคลาวด์โดยตรง การประมวลผลที่ขอบซึ่งวางอยู่หน้างาน การเข้าถึงระยะไกลโดยผู้ผลิตเครื่องจักร และจำนวนอุปกรณ์ IIoT ที่เพิ่มขึ้น ล้วนสร้างการสื่อสารที่ข้ามชั้นและทำให้โครงสร้างพีระมิดที่เรียบร้อยพังลง
แต่นั่นไม่ได้แปลว่า Purdue Model หมดความหมาย ในทางปฏิบัติ ทิศทางที่ถือว่าสมจริงคือคงแนวคิดการจัดระเบียบด้วยลำดับชั้นไว้เป็นฐาน แล้วใช้โซนและคอนดูอิตของ IEC 62443 มาเสริมเพื่อนิยามการสื่อสารที่ข้ามชั้น ไม่ใช่การทิ้งแบบจำลองเดิม แต่เป็นการรับรู้ขีดจำกัดของมันแล้วนำมาผสมกัน
จัดระเบียบความสัมพันธ์ระหว่าง OT กับ MES และ ERP
MES คืออะไร
ผู้ที่พยายามทำความเข้าใจ OT จะพบคำว่า MES อย่างแน่นอน MES คือระบบบริหารการผลิตหรือ Manufacturing Execution System ซึ่งรับผิดชอบการสั่งงานตามแผนไปยังหน้างานและการเก็บผลการผลิตกลับมาแบบเรียลไทม์ ตำแหน่งของมันอยู่ระหว่าง OT กับ IT หรือเทียบเท่ากับ Level 3 ใน Purdue Model
สิ่งที่ MES รับผิดชอบคือการเดินทางไปกลับ กล่าวคือแปลงแผนที่ถูกวางไว้ในระดับบนให้อยู่ในรูปที่หน้างานปฏิบัติได้ แล้วส่งผลลัพธ์กลับขึ้นไป มันสั่งว่าจะผลิตรหัสสินค้าใดบนเครื่องใดเมื่อใด แล้วเก็บว่าจริง ๆ แล้วผลิตได้เมื่อใด จำนวนเท่าใด และหยุดที่จุดใด มีการเดินทางไปกลับนี้เท่านั้นที่แผนกับผลจริงจะถูกนำมาเทียบกันได้
การแบ่งบทบาทกับระบบวางแผนการผลิตและ ERP
สิ่งที่มักถูกสับสนกับ MES คือระบบวางแผนการผลิตและ ERP ระบบวางแผนการผลิตรับผิดชอบการวางแผน รวมถึงการจัดหาวัตถุดิบและการบริหารต้นทุน ส่วน ERP คือการวางแผนทรัพยากรระดับองค์กร ครอบคลุมทั้งบัญชี การขาย และงานบุคคล ด้วยมุมมองการหาจุดเหมาะสมของทั้งบริษัท
สรุปคือ MES คือการปฏิบัติหน้างาน ระบบวางแผนการผลิตคือการวางแผน และ ERP คือการหาจุดเหมาะสมของทั้งองค์กร การจดจำการแบ่งบทบาทนี้ทำให้ตัดสินได้ง่ายขึ้นว่าควรคาดหวังอะไรจากระบบใด
| ประเภท | บทบาทหลัก | ความละเอียดของเวลา | ตำแหน่ง |
|---|---|---|---|
| OT | เฝ้าระวังและควบคุมตัวอุปกรณ์โดยตรง | มิลลิวินาทีถึงวินาที | ชั้นควบคุมหน้างาน |
| MES | สั่งงานตามแผนและเก็บผลการผลิต | วินาทีถึงนาที | ระหว่างหน้างานกับ IT หรือ Level 3 |
| ระบบวางแผนการผลิต | วางแผน จัดหาวัตถุดิบ บริหารต้นทุน | วันถึงสัปดาห์ | ชั้นการวางแผน |
| ERP | วางแผนทรัพยากรระดับองค์กร | สัปดาห์ถึงเดือน | ชั้นการหาจุดเหมาะสมทั้งองค์กร |
เมื่อบทบาทแยกกันชัดเจน ลำดับและขอบเขตของการนำระบบเข้ามาใช้ก็ย่อมแตกต่างกันไปด้วย
เมื่อนำ MES เข้ามาแล้วอะไรจะเปลี่ยนไป
ผลที่ได้จากการนำ MES เข้ามามีสี่ด้านหลัก ด้านแรกคือการเก็บข้อมูลกระบวนการโดยอัตโนมัติทำให้ตรวจพบความผิดปกติได้เร็วขึ้น แทนที่จะรอสรุปรายงานประจำวัน ทีมงานสามารถลงมือแก้ไขได้ภายในวันเดียวกัน
ด้านที่สองคืออัตราการเดินเครื่องและคอขวดถูกทำให้มองเห็นได้ ทำให้รู้ว่าควรลงทุนตรงจุดใด เมื่อคำพูดที่ว่ากระบวนการนั้นติดขัดกลายเป็นตัวเลขที่มีหลักฐาน มาตรการลดต้นทุนก็เป็นรูปธรรมขึ้น
ด้านที่สามคือข้อมูลแบบเรียลไทม์ช่วยเพิ่มความสามารถในการตอบสนองกำหนดส่งมอบ เมื่อความคืบหน้าปรากฏทันที การตอบคำถามลูกค้าก็มีหลักฐานรองรับ ด้านที่สี่คือขั้นตอนการทำงานถูกทำให้เป็นมาตรฐาน ลดการพึ่งพาพนักงานเฉพาะรายที่รู้วิธีทำงานเพียงคนเดียว
สำหรับเกณฑ์การคัดเลือกและมุมมองการเปรียบเทียบ MES สามารถอ่านรายละเอียดได้ที่ มุมมองการเปรียบเทียบ MES สำหรับโรงงานในประเทศไทย
ข้อควรระวังสำหรับฐานการผลิตในไทยและอาเซียน
ความต้องการเฝ้าระวังระยะไกลจากญี่ปุ่น
เงื่อนไขเฉพาะของผู้ผลิตสัญชาติญี่ปุ่นที่มีฐานในไทยและอาเซียนคือความต้องการให้สำนักงานใหญ่ในญี่ปุ่นเห็นสถานะโรงงานจากระยะไกล ยิ่งจำนวนพนักงานชาวญี่ปุ่นประจำการในพื้นที่มีจำกัดเท่าใด ความต้องการนี้ยิ่งสูงขึ้นเท่านั้น
แต่การเฝ้าระวังระยะไกลก็คือการเพิ่มเส้นทางเชื่อมต่อจากภายนอกไปด้วย หากอนุญาตให้เชื่อมต่อโดยไม่ออกแบบว่าใครเข้าถึงผ่านเส้นทางใดและเห็นได้ถึงระดับใด สิ่งที่สะสมขึ้นก็มีแต่ความเสี่ยง พื้นที่นี้มักเกิดกรณีที่เปิดเส้นทางซึ่งสั่งการได้ทั้งที่งานนั้นต้องการเพียงสิทธิอ่านอย่างเดียว
อุปกรณ์เก่าและสภาพแวดล้อมที่ปะปนกัน
ในโรงงานแถบอาเซียนมักพบเครื่องจักรที่ย้ายมาจากญี่ปุ่นและถูกใช้งานต่อเนื่องมายาวนาน เครื่องจักรที่หมดบทบาทในโรงงานแม่ที่ญี่ปุ่นถูกย้ายมายังพื้นที่ท้องถิ่น แล้วเดินเครื่องต่ออีกกว่า 10 ปี อุปกรณ์ควบคุมของยุคนั้นจึงยังคงอยู่ตามไปด้วย
ผลคือเกิดสภาพแวดล้อมที่เครื่องจักรเก่าและใหม่ปะปนกัน โปรโตคอลการสื่อสารและอินเทอร์เฟซก็แตกต่างกันไปหมด แม้ตั้งใจจะดึงข้อมูลออกมา ก็ยังมีเครื่องจักรที่ไม่มีช่องทางส่งข้อมูลออกภายนอกตั้งแต่แรก การจัดการกับจุดนี้คือด่านแรกของการทำให้ OT มองเห็นได้ในพื้นที่ท้องถิ่น
ข้อจำกัดด้านบุคลากรความปลอดภัยในพื้นที่
ข้อจำกัดอีกประการคือบุคลากร ผู้ที่เชี่ยวชาญทั้ง OT และความปลอดภัยขาดแคลนทั่วโลก การจัดหาในฐานการผลิตที่ไทยหรืออาเซียนจึงไม่ใช่เรื่องง่าย บางแห่งพบว่ามีเจ้าหน้าที่ IT เพียงคนเดียวดูแลตั้งแต่เครื่องพีซีของทั้งบริษัท เครือข่าย ไปจนถึงเครื่องจักรในโรงงาน
ในสภาพเช่นนี้ ต่อให้นำกลไกที่ซับซ้อนเข้ามา การเดินระบบก็ไม่ยั่งยืน การประเมินขอบเขตที่ทีมงานในพื้นที่รับไหวจริง แล้วออกแบบให้มอบหมายงานเฝ้าระวังและเดินระบบบางส่วนแก่ภายนอกตั้งแต่ต้น จึงเป็นแนวทางที่สมจริงกว่า
ความปลอดภัย OT เป็นวาระของผู้บริหารในไทยเช่นกัน
เรื่องนี้ไม่ได้จำกัดอยู่แค่บริษัทสัญชาติญี่ปุ่น เมื่อวันที่ 20 สิงหาคม 2026 ที่โรงแรมอนันตรา สยาม กรุงเทพ Netmarks (Thailand) ร่วมกับ Fortinet และ SIS ได้จัดสัมมนาในหัวข้อ Securing Production Line – Fortinet AI-Powered OT Security for Thai Manufacturing โดยมุ่งไปที่ผู้ประกอบการผลิตในไทย ครอบคลุมแนวโน้มล่าสุดด้านความปลอดภัย OT การเสริมการมองเห็นสายการผลิต และแผนที่เส้นทางการป้องกันภัยไซเบอร์
นี่คือสัญญาณว่าการรวม OT/IT และความปลอดภัยของมันกลายเป็นวาระระดับผู้บริหารภายในประเทศไทยด้วย และมีแนวโน้มว่าคู่ค้าและซัพพลายเออร์ในพื้นที่จะเรียกร้องมาตรฐานเดียวกันนี้จากท่านมากขึ้นเรื่อย ๆ
สิ่งที่ TOMAS TECH ทำได้
TOMAS TECH มีฐานอยู่ที่กรุงเทพและสนับสนุนผู้ผลิตสัญชาติญี่ปุ่นในไทยและอาเซียนด้านการนำระบบไอทีสำหรับโรงงานเข้ามาใช้ โดยมีระบบวางแผนการผลิตและบริหารพลังงาน PEGASUS เป็นแกน เราออกแบบตั้งแต่การเก็บข้อมูลจากเครื่องจักรหน้างาน การทำให้ผลการผลิตมองเห็นได้ ไปจนถึงการสร้างความสามารถในการสอบย้อนกลับ ให้เป็นกระแสงานเดียวที่ต่อเนื่องกัน
ในขอบเขตของ OT สิ่งที่เป็นปัญหาก่อนมักไม่ใช่การเลือกผลิตภัณฑ์ด้านความปลอดภัย แต่คือสภาพที่ไม่รู้ว่าอะไรเชื่อมอยู่กับอะไร และดึงข้อมูลแบบใดออกมาได้บ้าง นี่คือส่วนของการเข้าใจสถานะปัจจุบันตามแนวทางเป็นขั้นตอนที่กล่าวไปแล้ว และตราบใดที่ยังคลุมเครือ การตัดสินใจลงทุนก็ทำไม่ได้
ทีมงานของเราเข้าหน้างานได้ทั้งภาษาญี่ปุ่น ภาษาไทย และภาษาอังกฤษ โดยตรวจสอบวิธีเชื่อมต่อและวิธีดึงข้อมูลของเครื่องจักรทีละเครื่อง แล้วจึงประกอบกลไกการเก็บข้อมูลขึ้นมา กรณีที่เครื่องจักรเก่าไม่มีอินเทอร์เฟซการสื่อสาร เราจะพิจารณาทางเลือกอย่างการดึงสัญญาณโดยตรงหรือการติดเซนเซอร์เสริมจากภายนอกด้วย เมื่อนำข้อมูลที่รวบรวมได้มาแสดงผลบน PEGASUS สถานะการเดินเครื่องและเงื่อนไขการผลิตของแต่ละล็อตก็จะติดตามได้ ซึ่งเป็นสิ่งที่จำเป็นเมื่อเกิดปัญหาคุณภาพและต้องสืบย้อนกลับ
ด้านความปลอดภัย เราแนะนำให้เริ่มจากการเข้าใจโครงสร้างเครือข่ายและการจัดระเบียบจุดสัมผัสระหว่าง IT กับ OT ก่อน ไม่จำเป็นต้องแก้ทุกอย่างพร้อมกันในครั้งเดียว การเริ่มจากการมีแผนที่ร่วมกันว่าความเสี่ยงอยู่ตรงไหนและเป็นแบบใด มักกลายเป็นทางลัดที่สุดในท้ายที่สุด
คำถามที่พบบ่อย
OT ย่อมาจากอะไร
OT ย่อมาจาก Operational Technology เป็นคำเรียกรวมของเทคโนโลยีที่เฝ้าระวังและควบคุมอุปกรณ์และกระบวนการทางกายภาพของโรงงานและโรงงานกระบวนการผลิต ครอบคลุมทั้ง PLC SCADA DCS เซนเซอร์ต่าง ๆ และเครือข่ายอุตสาหกรรม คำนี้ถูกใช้คู่กับ IT หรือ Information Technology ซึ่งรับผิดชอบการประมวลผลข้อมูล
มาตรการความปลอดภัย OT ควรเริ่มจากอะไร
ควรเริ่มจากการเข้าใจสถานะปัจจุบัน แนวทางของกระทรวงเศรษฐกิจ การค้า และอุตสาหกรรมของญี่ปุ่นก็เริ่มต้นในทิศทางเดียวกัน คือจัดกลุ่มสิ่งที่ต้องปกป้องให้เป็นโซนก่อนกำหนดมาตรการ ขอให้เริ่มจากการทำบัญชีว่ามีอุปกรณ์อะไรอยู่ในโรงงานบ้าง แต่ละตัวเชื่อมกับเครือข่ายใด แล้วจัดระเบียบว่ามีจุดสัมผัสกับฝั่ง IT อยู่ที่ใดจำนวนเท่าไร หากเลือกผลิตภัณฑ์ทั้งที่ยังไม่รู้ว่าจะปกป้องอะไร ก็ยากที่จะได้ผลคุ้มค่ากับเงินที่จ่ายไป
MES คืออะไรและต่างจาก OT อย่างไร
MES คือระบบบริหารการผลิตที่รับผิดชอบการสั่งงานตามแผนไปยังหน้างานและการเก็บผลการผลิตกลับมาแบบเรียลไทม์ ในขณะที่ OT คือชั้นที่ขับเคลื่อนตัวอุปกรณ์โดยตรง MES คือชั้นที่อยู่เหนือขึ้นไปซึ่งสั่งว่าจะผลิตอะไรและรวบรวมว่าผลิตได้อะไร ใน Purdue Model MES อยู่ที่ Level 3 และทำหน้าที่เป็นสะพานเชื่อมระหว่าง OT กับ IT
เมื่อเริ่มการรวม IT/OT ควรทำให้อะไรมองเห็นได้ก่อน
สิ่งที่ควรให้ความสำคัญก่อนมีสองอย่าง คือสถานะการเดินเครื่องของอุปกรณ์ และเส้นทางการสื่อสารระหว่าง IT กับ OT อย่างแรกให้ผลการปรับปรุงที่เห็นเป็นตัวเลขได้ง่ายจึงเชื่อมโยงกับการตัดสินใจลงทุน ส่วนอย่างหลังจำเป็นอย่างยิ่งต่อการเข้าใจความเสี่ยงด้านความปลอดภัย เมื่อจับสองสิ่งนี้ได้แล้วจึงค่อยขยายขอบเขตไปยังข้อมูลคุณภาพและข้อมูลพลังงาน จะทำให้เดินหน้าได้ตามลำดับที่ไม่ฝืนเกินไป
สรุป
OT คือคำเรียกรวมของเทคโนโลยีที่เฝ้าระวังและควบคุมอุปกรณ์และกระบวนการทางกายภาพของโรงงานและโรงงานกระบวนการผลิต ซึ่งต่างจาก IT อย่างมากตรงที่ให้ความสำคัญสูงสุดกับความพร้อมใช้งานและความถูกต้องครบถ้วน และตั้งอยู่บนรอบการใช้งานที่ยาวนานเกิน 10 ปี ในระยะหลังกระแสโรงงานอัจฉริยะและ DX ผลักดันให้การรวม IT/OT เดินหน้า การใช้ประโยชน์จากข้อมูล OT กลายเป็นวาระของผู้บริหาร ขณะเดียวกันสภาพแวดล้อมที่เคยตั้งอยู่บนเครือข่ายปิดกลับถูกเปิดสู่ภายนอกจนความเสี่ยงด้านความปลอดภัยสูงขึ้น สถิติของสำนักงานตำรวจแห่งชาติญี่ปุ่นระบุว่าอุตสาหกรรมการผลิตคิดเป็นราว 40% ของความเสียหายจากแรนซัมแวร์ และยังซ้อนทับกับปัญหาเฉพาะของ OT ที่ปะแพตช์ทันทีไม่ได้
ในเชิงกรอบการทำงาน การจัดลำดับชั้นของ Purdue Model ตั้งแต่ Level 0 ถึง Level 5 พร้อม DMZ อุตสาหกรรมที่ Level 3.5 และโซนกับคอนดูอิตของ IEC 62443 ที่ตั้งเป้าหมายบนพื้นฐานความเสี่ยงในช่วง SL-T 0 ถึง SL-T 4 คือฐานของการปฏิบัติจริง นอกจากนี้การจัดระเบียบการแบ่งบทบาทระหว่าง OT MES ระบบวางแผนการผลิต และ ERP ก็มีประโยชน์ต่อการตัดสินว่าจะเริ่มจากตรงไหน สำหรับฐานการผลิตในไทยและอาเซียน การออกแบบต้องคำนึงถึงการเฝ้าระวังระยะไกลจากญี่ปุ่น การปะปนของอุปกรณ์เก่า และการขาดแคลนบุคลากรความปลอดภัยในพื้นที่
หากท่านกำลังลังเลว่าจะเริ่มทำให้ OT มองเห็นได้หรือเริ่มมาตรการความปลอดภัยจากตรงไหน แม้จะยังอยู่ในขั้นพิจารณาเบื้องต้นก็ปรึกษาได้ผ่าน หน้าติดต่อของ TOMAS TECH เรามีฐานอยู่ที่กรุงเทพ พร้อมรับฟังสถานการณ์หน้างานและช่วยเรียบเรียงทางเลือกในการเดินหน้าไปด้วยกัน
ข้อมูลอ้างอิง
- TXOne Networks – What Is OT and How Does It Differ from IT
- SCSK – What Is OT or Operational Technology
- Beacon Security – The Purdue Model in 2026 and Its Relevance for OT Network Architecture
- Palo Alto Networks – What Is IT/OT Convergence
- TechTalkThai – Securing Production Line, Fortinet AI-Powered OT Security for Thai Manufacturing, 20 August 2026
- NTT East – Factory OT Security from Zero, Do Not Let a Cyberattack Stop Your Factory
- Unifinity – What Is MES and How It Differs from ERP and Production Management Systems
- Cyber Security Lab – Security Policy Directions Seen from the Ransomware Figures Published by the National Police Agency of Japan for 2025


