


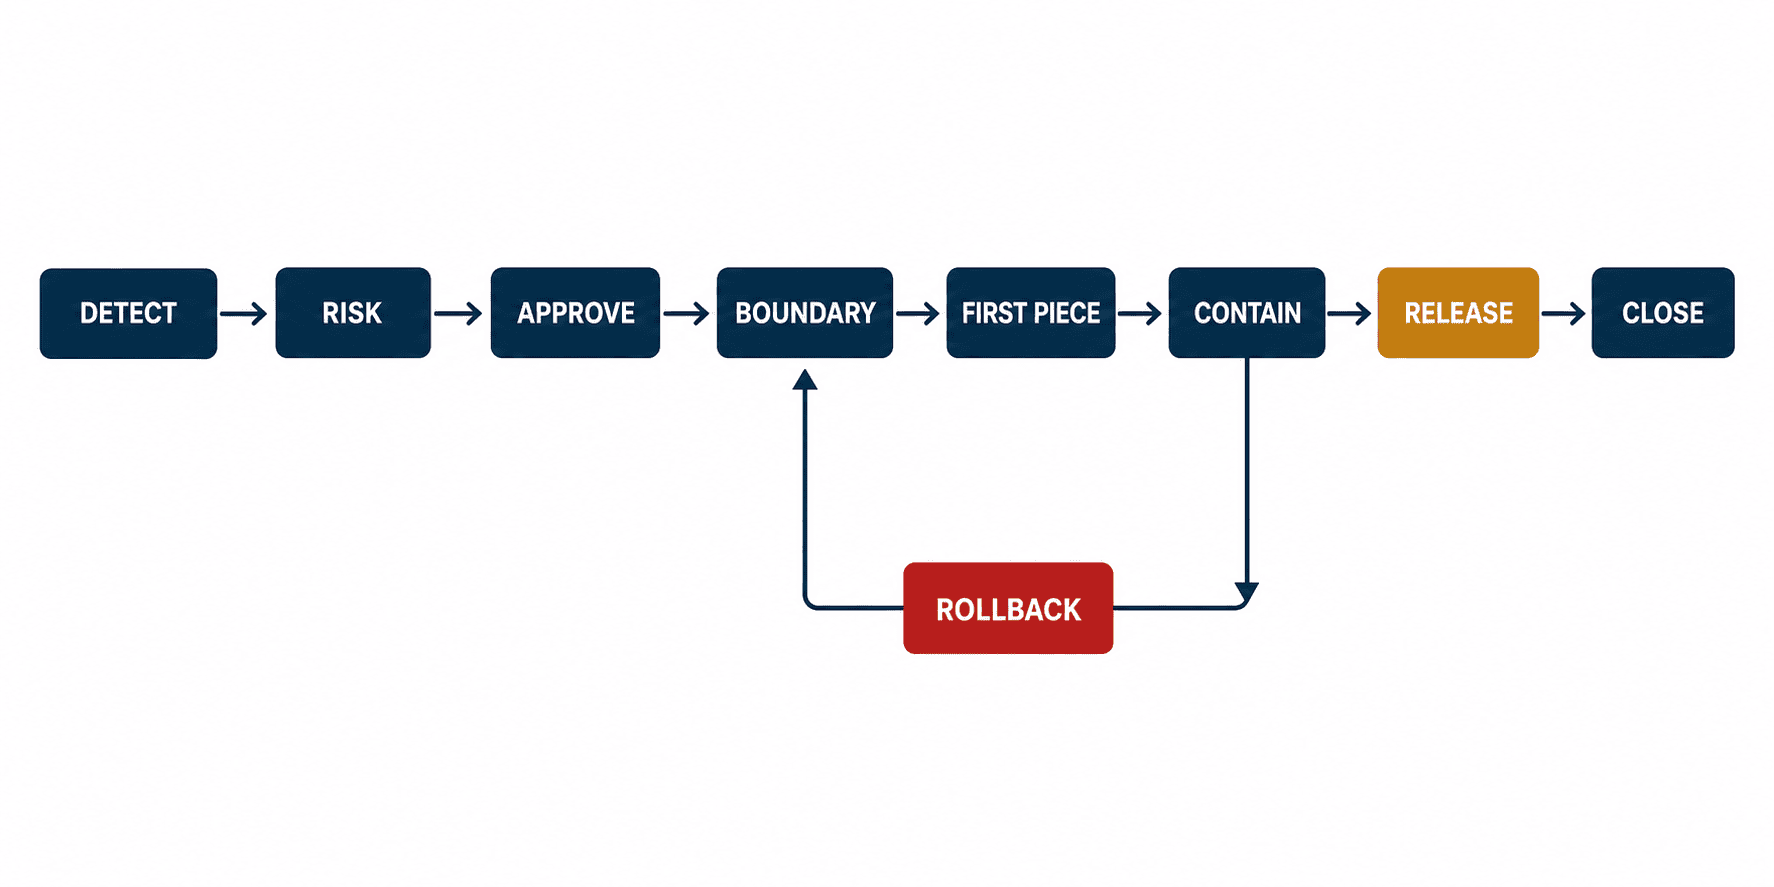
แม้ระบบจัดการการเปลี่ยนแปลง 4M จะมีทะเบียนคำขอและหน้าจออนุมัติครบถ้วน แต่ถ้าโรงงานยังตอบไม่ได้ว่า “หมายเลขใดคือชิ้นงานแรกที่ผลิตภายใต้เงื่อนไขใหม่” “อนุมัติให้เดินการผลิตต่อจากหลักฐานอะไร” หรือ “หากการเปลี่ยนแปลงล้มเหลว ต้องกักวัตถุดิบและผลิตภัณฑ์ตั้งแต่ช่วงใดถึงช่วงใด” ระบบนั้นก็ยังเป็นเพียงสมุดบันทึกอิเล็กทรอนิกส์ การควบคุมการเปลี่ยนแปลงด้านบุคลากร เครื่องจักร วัตถุดิบ และวิธีการต้องทำงานเป็นวงจร ตั้งแต่ตรวจพบ ประเมินความเสี่ยง อนุมัติ ระบุจุดแบ่งก่อน–หลังการเปลี่ยนแปลง ตรวจชิ้นงานแรก ควบคุมชั่วคราว ไปจนถึงย้อนกลับและปิดงาน บทความนี้นำแนวคิดดังกล่าวมาแปลงเป็นข้อกำหนด RFP เกณฑ์ FAT/SAT และแผนโครงการนำร่อง 90 วันสำหรับโรงงานในประเทศไทย
ข้อสรุป: ต้องควบคุมการอนุมัติผลิตต่อ ไม่ใช่เพียงบันทึกการเปลี่ยนแปลง
ความสำเร็จของการจัดการ 4M ไม่ได้วัดจากจำนวนคำขอหรือลายเซ็นอิเล็กทรอนิกส์ แต่วัดจากการแยกผลิตภัณฑ์ก่อนและหลังการเปลี่ยนแปลงได้อย่างชัดเจน การป้องกันไม่ให้ผลิตด้วยเงื่อนไขที่ยังไม่ผ่านอนุมัติ การใช้ผลตรวจชิ้นงานแรกเป็นหลักฐานอนุมัติเดินการผลิตต่อ และการจำกัดวงกักกันได้เมื่อเกิดความผิดปกติ
ระบบที่ใช้งานได้จริงควรเชื่อมขั้นตอนต่อไปนี้ด้วยรหัสการเปลี่ยนแปลงเดียวกัน
- ตรวจพบทั้งการเปลี่ยนแปลงตามแผนและการเปลี่ยนแปลงนอกแผน
- ระบุชิ้นส่วน กระบวนการ เครื่องจักร วัตถุดิบ ผู้ปฏิบัติงาน และเอกสารที่ได้รับผลกระทบ
- ส่งอนุมัติให้ผู้มีหน้าที่ตามระดับความเสี่ยง
- กำหนดจุดแบ่งที่คาดว่าจะเริ่มใช้เงื่อนไขใหม่ แล้วตรวจยืนยันด้วยเวลา หมายเลขชิ้นงาน หรือล็อตจริง
- กักและตรวจชิ้นงานแรก พร้อมใช้มาตรการควบคุมชั่วคราวตามความเสี่ยง
- อนุมัติให้เดินการผลิตต่อเมื่อหลักฐานครบ หรือย้อนกลับเมื่อผลไม่ผ่าน
- ปิดงานด้านการอบรม เอกสาร วัตถุดิบคงเหลือ และมาตรการแก้ไขให้ครบถ้วน
แนวทางในบทความนี้เป็นกรอบปฏิบัติ ไม่ได้ใช้แทนข้อกำหนดของมาตรฐาน ข้อกำหนดเฉพาะของลูกค้า หรือระเบียบภายในองค์กร เมื่อต้องประเมินซอฟต์แวร์จึงไม่ควรถามเพียงว่า “บันทึก 4M ได้หรือไม่” แต่ควรถามว่า “ระบบระบุจุดแบ่งก่อน–หลังการเปลี่ยนแปลง และย้อนดูหลักฐานที่ใช้อนุมัติให้ผลิตต่อได้หรือไม่”
เหตุใดโรงงานควรทบทวนการจัดการ 4M ในปี 2026
ความเคลื่อนไหวของมาตรฐานระบบบริหารคุณภาพเป็นจังหวะที่ดีให้โรงงานทบทวนว่า การควบคุมการเปลี่ยนแปลงเป็นกระบวนการที่ใช้จริง หรือเป็นเพียงการแก้เอกสาร ณ วันที่ 29 สิงหาคม 2026 หน้าสถานะมาตรฐานของ ISO ระบุว่า ISO 9001 ฉบับที่ 6 อยู่ระหว่างการจัดพิมพ์และคาดว่าจะเผยแพร่ในเดือนกันยายน 2026 จึงยังไม่ควรกล่าวว่า ISO 9001:2026 มีผลบังคับใช้แล้ว ส่วน หน้าภาพรวมฉบับปี 2026 ของ ISO กล่าวถึงถ้อยคำที่ชัดเจนขึ้น การเน้นภาวะผู้นำ วัฒนธรรมคุณภาพ ความรับผิดชอบ และความชัดเจนในการจัดการความเสี่ยงและโอกาส โรงงานเตรียมข้อมูลและกระบวนการตัดสินใจให้ตรวจสอบย้อนหลังได้ตั้งแต่ตอนนี้ แต่ไม่ควรอ้างว่าสอดคล้องกับข้อกำหนดที่ยังไม่เผยแพร่
หน้าคำแนะนำการนำ ISO 9001:2015 ไปใช้ของ ISO/TC 176/SC 2 มีเอกสารอธิบายว่ามาตรฐานกล่าวถึงการเปลี่ยนแปลงอย่างไร ประเด็นสำคัญในทางปฏิบัติคือ การเปลี่ยนแปลงไม่ได้อยู่ในแบบฟอร์มฉบับเดียว แต่เกี่ยวข้องกับการวางแผน ข้อมูลที่ควบคุม การปฏิบัติงาน การทบทวน และการปรับปรุง
สำหรับอุตสาหกรรมยานยนต์ รายการประกาศที่ยังมีผลของ IATF มีประกาศเลขที่ 2026-005 ซึ่งใช้ชื่อว่า “IATF 16949 2nd Edition Update Information” ข้อความนี้เป็นข้อมูลความคืบหน้าของการปรับปรุง ไม่ได้หมายความว่าฉบับที่ 2 ได้รับการเผยแพร่แล้ว ขณะเดียวกัน หน้าคำตีความที่ได้รับอนุมัติของ IATF ระบุว่าคำตีความข้อ 27–30 ออกและมีผลในเดือนพฤศจิกายน 2025 ทีมคุณภาพจึงต้องตรวจเอกสารทางการฉบับปัจจุบันและข้อกำหนดเฉพาะของลูกค้าก่อนกำหนดระบบ
เอกสารคำตีความทางการของ IATF กล่าวถึงข้อมูลของ Control Plan เช่น วันที่ออกเอกสาร วันที่แก้ไข และระดับการเปลี่ยนแปลงทางวิศวกรรม รวมถึงแนวคิดในการเชื่อมไปยังระบบที่จัดการรายละเอียดในกรณีที่เกี่ยวข้อง สิ่งที่โรงงานควรทำจึงไม่ใช่เพียงเก็บไฟล์ PDF แต่ต้องสืบได้ว่าผลิตภัณฑ์แต่ละชิ้นผลิตตาม Control Plan ฉบับใด
รายการคู่มือของ AIAG แสดง APQP ฉบับที่ 3 และ Control Plan ฉบับที่ 1 ซึ่งแยกเป็นคู่มือเฉพาะ โดย AIAG ระบุว่า Control Plan เผยแพร่ในเดือนมีนาคม 2024 และมีคำแนะนำเรื่องการควบคุมช่วงเริ่มผลิต ตัวอย่างการผลิตที่ใช้ระบบอัตโนมัติสูง และการใช้ซอฟต์แวร์บริหาร Control Plan ประเด็นเหล่านี้สนับสนุนให้โรงงานกำหนดมาตรการควบคุมหลังการเปลี่ยนแปลงและหลักฐานสำหรับอนุมัติผลิตต่อไว้ในเกณฑ์ยอมรับระบบ
มอง 4M เป็นผลกระทบที่เชื่อมโยงกัน
ในหน้างาน การเปลี่ยนแปลงแทบไม่กระทบเพียงหมวดเดียว การเปลี่ยนล็อตวัตถุดิบอาจเริ่มจาก Material แต่การปรับเงื่อนไขการผลิตย่อมกระทบ Method การสึกของฟิกซ์เจอร์เกี่ยวข้องกับ Machine และเกณฑ์ตัดสินผลตรวจแบบใหม่ต้องอาศัยการอบรมด้าน Man หากระบบบังคับให้เลือกได้เพียงหมวดเดียว โรงงานอาจประเมินวงผลกระทบแคบกว่าความเป็นจริง
| องค์ประกอบ 4M | ตัวอย่างการเปลี่ยนแปลง | ประเด็นที่ต้องประเมินร่วม |
|---|---|---|
| บุคลากร (Man) | พนักงานใหม่ พนักงานเสริม คุณสมบัติหมดอายุ การย้ายกะ | หลักสูตรอบรม คุณสมบัติ อำนาจอนุมัติ การกำกับดูแล |
| เครื่องจักร (Machine) | เครื่องจักร ฟิกซ์เจอร์ แม่พิมพ์ เซ็นเซอร์ หรือ PLC | พารามิเตอร์ การสอบเทียบ การบำรุงรักษา รุ่นโปรแกรม ความปลอดภัย |
| วัตถุดิบ (Material) | ผู้ส่งมอบ เกรด สูตร วัตถุดิบทดแทน หรือล็อต | การตรวจรับเข้า การจัดเก็บ อายุการเก็บ การสืบย้อนล็อต |
| วิธีการ (Method) | ลำดับงาน สูตรการผลิต วิธีตรวจ มาตรฐานงาน การเคลื่อนย้าย | PFMEA, Control Plan, วิธีปฏิบัติงาน ความสามารถของกระบวนการ การอบรม |
ระบบอาจกำหนดหมวดหลักไว้สำหรับรายงาน แต่ต้องรองรับการเลือกองค์ประกอบที่ได้รับผลกระทบหลายหมวด และผูกการเปลี่ยนแปลงเข้ากับรหัสหลักของชิ้นส่วน กระบวนการ เครื่องจักร เครื่องมือ วัตถุดิบ ผู้ส่งมอบ คุณสมบัติผู้ปฏิบัติงาน และฉบับเอกสาร ช่องคำอธิบายยังจำเป็น แต่ข้อความอย่างเดียวไม่สามารถป้องกันผู้ที่ยังไม่มีคุณสมบัติเข้าปฏิบัติงาน เปรียบเทียบค่าตั้ง PLC หรือค้นหาหมายเลขชิ้นงานที่ได้รับผลกระทบได้โดยอัตโนมัติ
นำการเปลี่ยนแปลงตามแผนและนอกแผนเข้าวงจรเดียวกัน
แบบฟอร์มคำขอครอบคลุมได้เฉพาะการเปลี่ยนแปลงตามแผน ขณะที่ความเสี่ยงในโรงงานมักเริ่มจากเหตุการณ์ที่เกิดขึ้นแล้ว เช่น มีผู้ปรับค่าตั้ง PLC ที่หน้างาน เบิกวัตถุดิบจากล็อตที่ยังไม่ผ่านอนุมัติ เปลี่ยนฟิกซ์เจอร์ แก้สูตรของเครื่องตรวจ ใช้ผู้ปฏิบัติงานที่คุณสมบัติหมดอายุ หรือพบว่าแบบวิศวกรรมไม่ตรงกับวิธีปฏิบัติงาน
ระบบควรเปรียบเทียบข้อมูลจากแหล่งต่อไปนี้
- รายการชิ้นส่วน เส้นทางการผลิต เครื่องจักร และผู้ปฏิบัติงานจาก MES
- ค่าพารามิเตอร์และรุ่นสูตรจาก PLC, SCADA และเครื่องตรวจ
- การเบิกวัตถุดิบ ผู้ส่งมอบ และล็อตจาก ERP หรือ WMS
- ฉบับของแบบวิศวกรรม วิธีปฏิบัติงาน Control Plan และ PFMEA
- เหตุการณ์บำรุงรักษา การเปลี่ยนเครื่องมือหรือแม่พิมพ์ และผลสอบเทียบ
- ข้อมูลระบุตัวตน สิทธิ์เข้าถึง และคุณสมบัติของผู้ปฏิบัติงาน
การตรวจพบโดยอัตโนมัติไม่ได้หมายถึงการอนุมัติโดยอัตโนมัติ ระบบต้องแยกให้ออกว่า ความแตกต่างนั้นเป็นการดำเนินงานตามคำขอที่อนุมัติแล้ว เป็นการเปลี่ยนแปลงที่ยังไม่อนุมัติ เป็นข้อผิดพลาดจากการเก็บข้อมูล หรือเป็นค่าคลาดเคลื่อนที่ยอมรับได้ รายการที่ยังไม่อนุมัติต้องส่งเข้าคิวข้อยกเว้น และหากมีความเสี่ยงสูง ระบบต้องสั่งระงับการจบกระบวนการหรือการจัดส่งได้
สร้างวงจรควบคุมการเปลี่ยนแปลงที่ใช้งานได้จริง
สถานะเพียง “ร้องขอ–อนุมัติ–เสร็จสิ้น” ละเอียดไม่พอ อย่างน้อยระบบควรแยกเป็น ร่าง ทบทวนความเสี่ยง อนุมัติแล้ว กำหนดเวลาแล้ว อยู่ระหว่างดำเนินการ กักชิ้นงานแรก ควบคุมชั่วคราว อนุมัติผลิตต่อ ย้อนกลับ และปิดงาน ทุกครั้งที่เปลี่ยนสถานะต้องระบุหลักฐาน บทบาทของผู้ดำเนินการ และวิธียกระดับปัญหาเมื่อเกินกำหนด
1. กำหนดคำขอและขอบเขตให้ชัด
บันทึกวัตถุประสงค์ เงื่อนไขก่อนและหลัง ชิ้นส่วน กระบวนการ เครื่องจักร โรงงาน ลูกค้า และช่วงเวลาดำเนินการ โดยเลือกขอบเขตจากข้อมูลหลักของโรงงาน เพื่อให้เชื่อมกลับไปยังประวัติการผลิตได้ภายหลัง กรณีฉุกเฉินต้องไม่ใช้คำว่า “เร่งด่วน” เป็นเหตุผลข้ามการควบคุมโดยไม่ทิ้งร่องรอย ต้องบันทึกให้ชัดว่าข้ามข้อควบคุมใด ใช้มาตรการทดแทนอะไร ใครเป็นผู้อนุมัติ และมาตรการนั้นสิ้นสุดเมื่อใด
2. กำหนดความเสี่ยงและผู้อนุมัติด้วยกฎ
ประเมินผลต่อความปลอดภัย กฎหมาย คุณลักษณะพิเศษ ข้อกำหนดเฉพาะของลูกค้า ความสามารถของกระบวนการ วัตถุดิบทดแทน ผู้ส่งมอบรายใหม่ ซอฟต์แวร์ วิธีตรวจ การแก้ไขงาน และการอบรม คะแนนความเสี่ยงใช้จัดลำดับได้ แต่เงื่อนไขสำคัญ เช่น ความปลอดภัยหรือคุณลักษณะพิเศษ ต้องบังคับให้ผู้รับผิดชอบอนุมัติ แม้คะแนนรวมไม่สูง
การอนุมัติต้องบันทึกว่า ใครอนุมัติคำขอฉบับใด ด้วยหลักฐานชุดใด เมื่อใด และในบทบาทใด หากขอบเขตหรือเงื่อนไขสำหรับอนุมัติผลิตต่อเปลี่ยนไปหลังอนุมัติ ระบบต้องยกเลิกการอนุมัติที่เกี่ยวข้อง แสดงรายการเปลี่ยนแปลง และส่งกลับไปอนุมัติใหม่
3. กำหนดจุดแบ่งตามแผน แล้วจึงยืนยันจากเหตุการณ์ผลิตจริง
ข้อความว่า “มีผลวันที่ 29 สิงหาคม” ยังไม่พอสำหรับแยกกะกลางคืน งานระหว่างผลิต วัตถุดิบคงค้าง หรือสายการผลิตคู่ขนาน ระบบต้องแยกจุดแบ่งตามแผนออกจากจุดแบ่งที่เกิดขึ้นจริง แล้วใช้หมายเลขชิ้นงาน ล็อต ใบสั่งผลิต การเบิกวัตถุดิบ การเปลี่ยนเครื่องมือ และเหตุการณ์จากเครื่องจักร มายืนยันชิ้นสุดท้ายภายใต้เงื่อนไขเดิมและชิ้นแรกภายใต้เงื่อนไขใหม่
4. กักชิ้นงานแรกและอนุมัติผลิตต่อจากหลักฐาน
ชิ้นงานแรกภายใต้เงื่อนไขใหม่ต้องถูกแยกจากผลผลิตปกติ ทั้งทางกายภาพและในระบบ ต้องจัดทำแผนตรวจล่วงหน้าตามระดับความเสี่ยง และผูกผลตรวจกับรหัสเครื่องมือวัด สถานะการสอบเทียบ รุ่นโปรแกรมตรวจ เวลา ผู้ตรวจ และหมายเลขชิ้นงาน คำว่า “ผ่าน” ที่กรอกไว้โดยไม่มีบริบทการวัด ไม่เพียงพอที่จะใช้เป็นหลักฐานอนุมัติเดินการผลิตต่อ
5. ใช้การควบคุมชั่วคราวและเตรียมการย้อนกลับ
หากชิ้นงานแรกผ่านแต่ยังมีความไม่แน่นอน ต้องกำหนดรายการตรวจเพิ่มเติม ความถี่ในการสุ่ม การติดป้าย การพักส่งสินค้า หรือการเฝ้าระวัง โดยระบุจำนวนและระยะเวลาให้ชัดเจน เงื่อนไขยุติมาตรการต้องตรวจสอบได้ เช่น ผลิตครบตามจำนวน ตรวจครบทุกจุด ไม่มีข้อไม่สอดคล้องค้าง และได้รับอนุมัติจากผู้มีอำนาจ
เมื่อผลไม่ผ่าน ต้องเริ่มขั้นตอนย้อนกลับหรือกักกันตามที่อนุมัติไว้ เก็บชุดตั้งค่าเดิม วิธีค้นหาผลิตภัณฑ์ที่ได้รับผลกระทบ และผลการตัดสินจัดการ การย้อนกลับถือเป็นการดำเนินการที่มีขอบเขตใหม่ ไม่ควรลบหลักฐานของครั้งที่ล้มเหลว
6. แยกการอนุมัติผลิตต่อออกจากการปิดงาน
การอนุมัติให้เดินการผลิตเต็มรูปแบบไม่ได้หมายความว่างานทั้งหมดเสร็จแล้ว การอบรม เอกสารควบคุม PFMEA, Control Plan วิธีบำรุงรักษา อะไหล่ และวัตถุดิบคงเหลือต้องจัดการให้ครบก่อนปิดงาน หลังเริ่มใช้งานควรเปรียบเทียบผลจริงกับค่าฐาน เช่น ของเสีย ความสามารถของกระบวนการ เวลาหยุดเครื่อง และงานแก้ไข โดยไม่รับประกันอัตราการปรับปรุงก่อนมีข้อมูลจริง
จุดแบ่งก่อน–หลังการเปลี่ยนแปลงต้องมีทั้งเวลาและหมายเลขชิ้นงาน
จุดแบ่งก่อน–หลังการเปลี่ยนแปลงคือจุดเชื่อมระหว่างการจัดการ 4M กับการตรวจสอบย้อนกลับ การระบุเพียงวันที่อาจคลุมเครือเมื่อข้อมูลเข้าระบบล่าช้า นาฬิกาของอุปกรณ์คลาดเคลื่อน มีการป้อนข้อมูลย้อนหลัง หรืองานระหว่างผลิตข้ามกะ จึงควรเก็บรายการต่อไปนี้ไว้ในบันทึกชุดเดียวกัน
| ข้อมูลจุดแบ่ง | หน้าที่ | ประเด็นที่ต้องกำหนด |
|---|---|---|
| เวลาที่วางแผนให้มีผล | ช่วงเวลาที่ตั้งใจเปลี่ยน | เขตเวลา กฎกะ ผู้มีอำนาจเลื่อน |
| เวลาต้นทาง | เวลาที่เหตุการณ์เกิด ณ ต้นทาง | แหล่งเวลา ความละเอียด การจัดการเมื่อนาฬิกาไม่ตรง |
| เวลารับข้อมูล | เวลาที่ระบบรับเหตุการณ์ | การระบุข้อมูลล่าช้าและการส่งซ้ำหลังออฟไลน์ |
| หมายเลขหรือล็อตเดิมสุดท้าย | ผลิตภัณฑ์สุดท้ายภายใต้เงื่อนไขเดิม | หมายเลขขาด การนำกลับเข้ากระบวนการ ล็อตแบ่ง |
| หมายเลขหรือล็อตใหม่แรก | ผลิตภัณฑ์แรกภายใต้เงื่อนไขใหม่ | ต้องตรงกับชิ้นงานแรกที่ถูกกัก |
| จุดแบ่งวัตถุดิบ | การใช้วัตถุดิบเดิมครั้งสุดท้ายและวัตถุดิบใหม่ครั้งแรก | วัตถุดิบค้าง การไล่วัตถุดิบ การผสม เศษทิ้ง |
| รหัสการดำเนินการ | ระบุครั้งที่เปลี่ยนจริง | ความสัมพันธ์กับการลองใหม่ การยกเลิก และการย้อนกลับ |
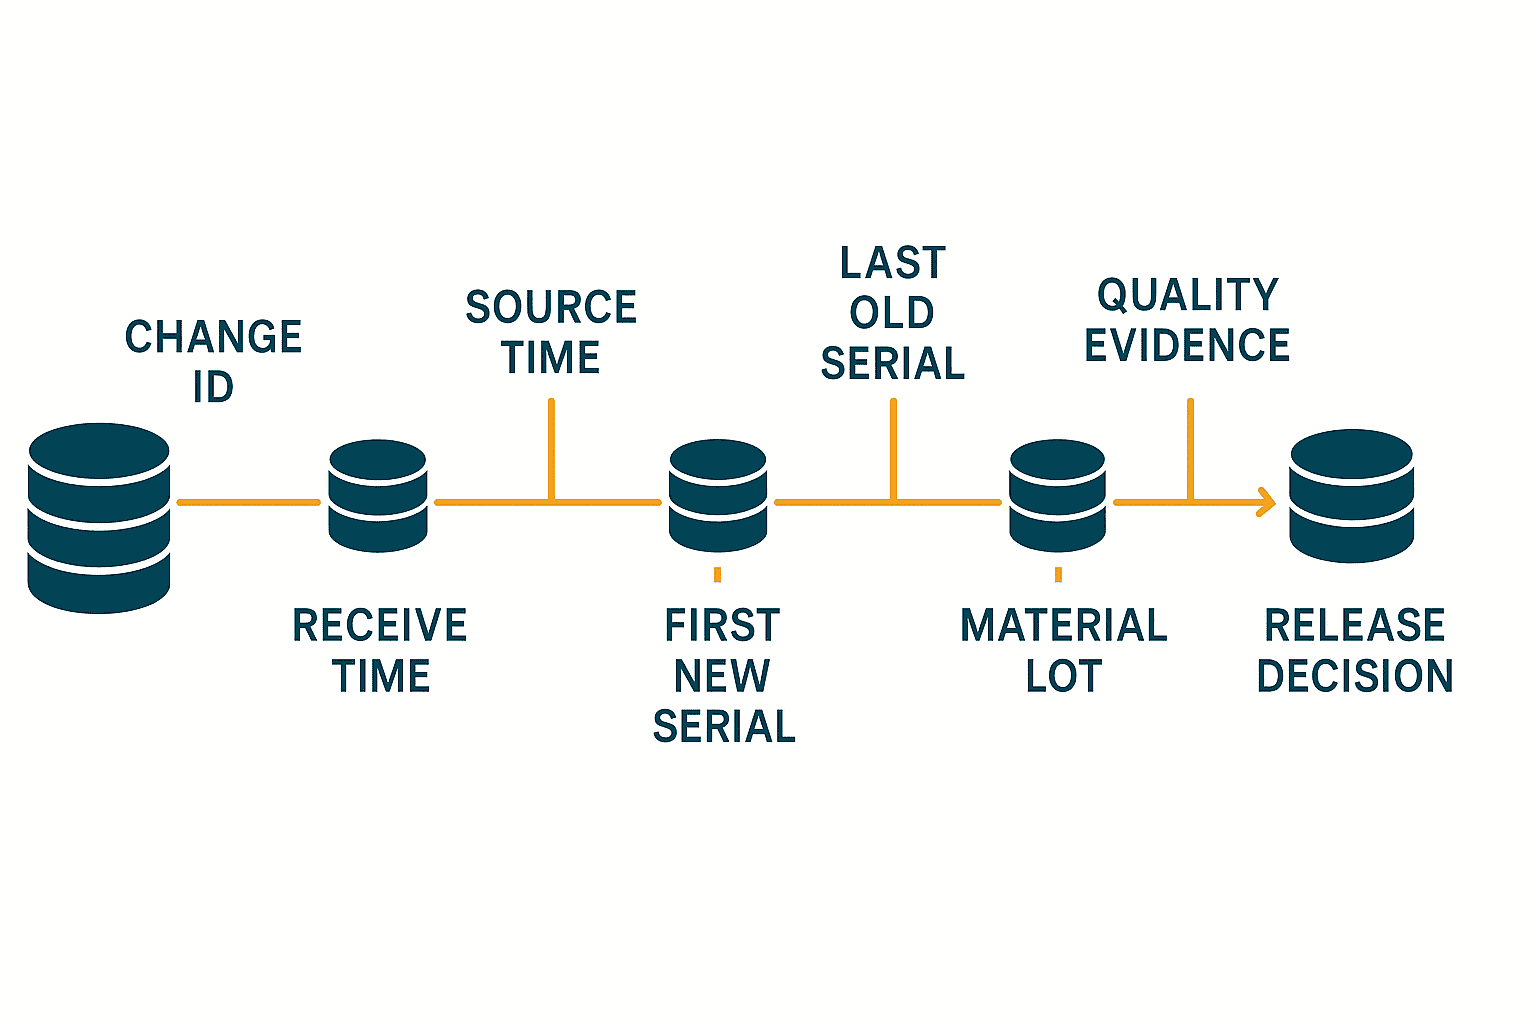
ส่วนต่างระหว่างเวลาต้นทางกับเวลาที่ระบบรับข้อมูลไม่ได้ใช้ตัดสินจุดเริ่มมีผลโดยอัตโนมัติ แต่ช่วยค้นหาเหตุการณ์ที่เข้าระบบล่าช้าและประเมินความน่าเชื่อถือของจุดแบ่ง หากพิสูจน์จุดแบ่งไม่ได้ อย่าสร้างภาพว่าข้อมูลแม่นยำกว่าความเป็นจริง ควรขยายกลุ่มผลิตภัณฑ์ที่อาจได้รับผลกระทบเผื่อไว้ในด้านปลอดภัย พร้อมบันทึกเหตุผลของผู้รับผิดชอบคุณภาพ
เชื่อมการสืบย้อนล็อตวัตถุดิบกับจุดแบ่งการเปลี่ยนแปลง
การสแกนฉลากตอนรับเข้าเพียงอย่างเดียวยังไม่ทำให้การสืบย้อนสมบูรณ์ ต้องติดตามล็อตวัตถุดิบต่อเนื่องผ่านการจัดเก็บ การแบ่งใส่ภาชนะ การผสม การเบิก การป้อนเข้าเครื่อง วัตถุดิบค้างในระบบ การคืน เศษทิ้ง และงานระหว่างผลิต ไปจนถึงการใช้จริงในสินค้าสำเร็จรูป
เมื่อเปลี่ยนวัตถุดิบ ต้องบันทึกการเบิกล็อตเดิมครั้งสุดท้าย การเบิกล็อตใหม่ครั้งแรก วิธีไล่หรือจัดการวัตถุดิบค้าง และช่วงที่อาจเกิดการผสม หากหลีกเลี่ยงการผสมไม่ได้ อย่าบังคับให้ระบบระบุเป็นล็อตเดียว แต่ให้เก็บล็อตทั้งหมดที่อาจเกี่ยวข้อง พร้อมปริมาณหรือช่วงเวลา และขยายวงการค้นหาเพื่อไม่ให้ประเมินผลกระทบต่ำกว่าความจริง
การทดสอบเพื่อยอมรับระบบควรครอบคลุมการพิมพ์ฉลากใหม่ การเบิกผิดล็อต การเบิกขณะออฟไลน์ ภาชนะที่แบ่งถ่าย วัตถุดิบคืน และการใช้หลายล็อตพร้อมกัน ระบบต้องสืบย้อนได้ทั้งจากสินค้าสำเร็จรูปกลับไปหาวัตถุดิบ และจากล็อตวัตถุดิบไปยังสินค้าทุกชิ้นที่อาจได้รับผลกระทบ หากข้อมูลยังไม่แน่นอน ระบบต้องแสดงความไม่แน่นอนนั้นให้ผู้ใช้เห็น
เชื่อมการติดตามของเสียระหว่างกระบวนการกับการตรวจชิ้นงานแรก
การแนบไฟล์รายงานของเสียไว้ในหน้าการเปลี่ยนแปลงยังไม่เพียงพอสำหรับการวิเคราะห์ ต้องเชื่อมเหตุการณ์ของเสียเข้ากับหมายเลขชิ้นงาน กระบวนการ เครื่องจักร ล็อตวัตถุดิบ ผู้ปฏิบัติงาน รุ่นสูตร ค่าที่วัด เกณฑ์ตัดสิน และรหัสการดำเนินการ จึงจะตอบได้ว่าของเสียนั้นเกิดภายใต้เงื่อนไขชุดใดและอยู่ในวงผลกระทบใด
ระบบต้องเก็บผลไม่ผ่านครั้งแรก การตรวจซ้ำ การคัดแยก การแก้ไขงาน การทิ้ง และการยอมรับแบบมีเงื่อนไขไว้เป็นประวัติที่เพิ่มต่อเนื่อง โดยไม่เขียนทับผลแรกด้วยผลผ่านครั้งสุดท้าย มิฉะนั้น ความไม่เสถียรหลังการเปลี่ยนแปลงจะหายไปจากรายงาน ข้อมูลตรวจชิ้นงานแรกและข้อมูลตรวจตามปกติอาจอยู่ในระบบเดียวกันได้ แต่หลักฐานที่ใช้อนุมัติให้ผลิตต่อควรถูกล็อกฉบับและลงนามอิเล็กทรอนิกส์
คำสั่งควบคุมชั่วคราวต้องส่งถึงหน้าจอหน้างาน พร้อมระบุกลุ่มชิ้นงานเป้าหมายและเงื่อนไขยุติมาตรการ หากชิ้นงานเป้าหมายยังตรวจไม่ครบ ระบบต้องไม่อนุญาตให้จบกระบวนการหรือจัดส่ง แม้ทำงานแบบออฟไลน์ อุปกรณ์ก็ต้องเก็บหมายเลขชิ้นงานและเวลาตรวจจริงไว้เพื่อซิงก์ภายหลัง
ระบบข้อมูลคุณภาพต้องเชื่อมข้อมูลสี่ชุด
การมีเพียงคลังผลตรวจยังอธิบายความสัมพันธ์ของ 4M ไม่ได้ อย่างน้อยระบบควรเชื่อมโยงข้อมูลสี่ชุดต่อไปนี้ด้วยรหัสอ้างอิงที่คงที่
- ข้อมูลการเปลี่ยนแปลง: คำขอ ความเสี่ยง การอนุมัติ การดำเนินการ การย้อนกลับ และการปิดงาน
- ข้อมูลประวัติการผลิต: วัตถุดิบ งานระหว่างผลิต ผลิตภัณฑ์ เครื่องจักร กระบวนการ ผู้ปฏิบัติงาน และเวลา
- ข้อมูลหลักฐานคุณภาพ: ข้อกำหนด ค่าที่วัด เครื่องมือวัด ผลตัดสิน ข้อไม่สอดคล้อง และการแก้ไขงาน
- ข้อมูลการตัดสินใจอนุมัติผลิตต่อ: การกัก ชิ้นงานแรก การควบคุมชั่วคราว การอนุมัติผลิตต่อ และการอนุมัติส่งสินค้า
การเชื่อมระบบควรแลกเปลี่ยนรหัส ฉบับ และเวลาที่เกิดเหตุการณ์ ไม่ใช่เพียงส่งลิงก์หน้าจอ รหัสวัตถุดิบใน ERP หมายเลขชิ้นงานใน MES รหัสข้อไม่สอดคล้องใน QMS และฉบับเอกสารอาจอยู่คนละระบบได้ หากมีตารางจับคู่ที่ระบุช่วงเวลามีผลและผู้รับผิดชอบ ไม่จำเป็นต้องรอให้ข้อมูลหลักทั้งองค์กรสมบูรณ์ ควรกำหนดข้อตกลงรหัสขั้นต่ำสำหรับผลิตภัณฑ์นำร่อง และบริหารคิวข้อยกเว้นระหว่างขยายระบบ
รายละเอียดการออกแบบชั้นข้อมูลอ่านเพิ่มเติมได้ในบทความ ระบบบันทึกพารามิเตอร์กระบวนการผลิต ส่วนแนวทางเก็บข้อมูลจากเครื่องจักรเดิมอย่างปลอดภัยอยู่ในบทความ การเลือกเกตเวย์ IoT อุตสาหกรรมสำหรับโรงงานไทย วงจร 4M ในบทความนี้ทำหน้าที่อยู่เหนือสองชั้นดังกล่าว โดยนำข้อเท็จจริงมาใช้ตัดสินใจอนุมัติผลิตต่ออย่างตรวจสอบย้อนหลังได้
สิทธิ์ผู้ใช้ หลักฐานการตรวจประเมิน และความปลอดภัย OT
ระบบ 4M อาจส่งผลถึงค่าตั้งเครื่องจักรและสิทธิ์ของผู้ปฏิบัติงาน จึงต้องแบ่งแยกหน้าที่ให้ชัด ผู้ยื่นคำขอไม่ควรเป็นผู้อนุมัติขั้นสุดท้ายให้เดินการผลิตต่อ ผู้แก้ค่าที่เครื่องจักรควรเป็นคนละคนกับผู้ตรวจยืนยัน และทุกครั้งที่ใช้สิทธิ์ฉุกเฉินต้องถูกส่งเข้าทบทวนโดยอัตโนมัติ
บันทึกการตรวจสอบย้อนหลังต้องเก็บมากกว่าชื่อผู้ใช้ โดยควรมีค่าก่อนและหลัง เหตุผล ฉบับที่อนุมัติ วิธีพิสูจน์ตัวตน อุปกรณ์ เวลา รายการที่ทำไม่สำเร็จ และการปรับปรุงข้อมูลผ่าน API ต้องแยกสิทธิ์บริหารขั้นตอนงานออกจากสิทธิ์แก้ไขหรือลบบันทึก และระบุระยะเวลาเก็บรักษา วิธีส่งออก และวิธีเทียบเวลาไว้ใน RFP
การส่งสูตรที่อนุมัติแล้วไปยัง PLC หรือเครื่องตรวจต้องไม่จบแค่การเขียนค่า ระบบต้องยืนยันรหัสอุปกรณ์เป้าหมาย ฉบับปัจจุบัน สถานะที่ปลอดภัยของเครื่องจักร ใบอนุญาตทำงาน ข้อมูลสำรอง และชุดข้อมูลที่ลงนามแล้ว จากนั้นจึงอ่านค่ากลับมาตรวจยืนยัน สำหรับอุปกรณ์รุ่นเดิมที่เขียนค่าอัตโนมัติไม่ได้ ควรใช้การตรวจยืนยันโดยบุคลากรสองคนและเก็บหลักฐานไว้เป็นมาตรการควบคุมทดแทน
ตารางเกณฑ์ยอมรับสำหรับ RFP, FAT และ SAT
การเปรียบเทียบผู้ขายควรใช้ชุดข้อมูลนำเข้า ผลลัพธ์ที่คาดหวัง หลักฐาน และผู้ตัดสินชุดเดียวกัน ไม่ควรเทียบกันเพียงชื่อฟังก์ชัน
| หัวข้อยอมรับ | ข้อกำหนดใน RFP | สิ่งที่ต้องสาธิตใน FAT | สิ่งที่ต้องสาธิตใน SAT | หลักฐานผ่านเกณฑ์ |
|---|---|---|---|---|
| การเปลี่ยนแปลงตามแผน | เงื่อนไขก่อนและหลัง ขอบเขต การอนุมัติ การควบคุมฉบับ | แก้หลังอนุมัติแล้วต้องส่งอนุมัติใหม่ | ใช้ชิ้นส่วนและบทบาทจริง | ประวัติฉบับ การอนุมัติ บันทึกตรวจประเมิน |
| การเปลี่ยนแปลงนอกแผน | ตรวจความต่างของ PLC วัตถุดิบ และเอกสาร | จำลองค่าพารามิเตอร์ที่ไม่ได้รับอนุญาต | ตรวจพบและแยกกักด้วยเครื่องจักรจริง | รายการความแตกต่าง เวลาตรวจพบ และผลการจัดการ |
| จุดแบ่งการมีผล | เวลาต้นทาง เวลารับ และหมายเลขหรือล็อต | ทดสอบข้อมูลล่าช้า ขาด และส่งซ้ำ | ตรวจชิ้นเดิมสุดท้ายกับชิ้นใหม่แรก | บันทึกจุดแบ่งและผลการกระทบยอด |
| การอนุมัติชิ้นงานแรก | แผนตรวจ เครื่องมือวัด และผู้มีอำนาจ | เมื่อผลไม่ผ่านต้องห้ามเดินการผลิตต่อ | กักและอนุมัติด้วยค่าที่วัดจริง | ค่าที่วัด สถานะสอบเทียบ และการอนุมัติ |
| การควบคุมชั่วคราว | รายการตรวจเพิ่มและเงื่อนไขยุติ | ชิ้นงานที่ตรวจไม่ครบต้องไปต่อไม่ได้ | มาตรการยังคงอยู่หลังเปลี่ยนกะ | รายการเป้าหมาย ผลตรวจ การอนุมัติยุติ |
| การสืบย้อนวัตถุดิบ | การแบ่งถ่าย การผสม และวัตถุดิบคืน | สืบย้อนสองทางและจำลองการเบิกผิด | กระทบยอดตั้งแต่คลังถึงสินค้าสำเร็จ | ข้อมูลสืบย้อนและรายการผิดปกติ |
| ของเสียระหว่างกระบวนการ | เก็บผลไม่ผ่าน ตรวจซ้ำ และแก้ไขแบบเพิ่มข้อมูล | ห้ามเขียนทับและค้นด้วยรหัสการเปลี่ยนแปลง | ค้นชิ้นงานที่ได้รับผลกระทบจากของเสีย | ประวัติของเสียและรายการชิ้นงาน |
| การย้อนกลับ | กู้ฉบับเดิมและกักผลิตภัณฑ์ | กู้คืนหลังจำลองการเปลี่ยนแปลงล้มเหลว | ทำขั้นตอนปลอดภัยกับเครื่องจริง | ข้อมูลสำรอง ค่าที่อ่านกลับ บันทึกกักกัน |
| การเชื่อมต่อขัดข้อง | คิวออฟไลน์ การส่งซ้ำ การตัดข้อมูลซ้ำ | จำลองเครือข่ายขาดและข้อมูลซ้ำ | กู้การทำงานหลังเครือข่ายโรงงานขัดข้อง | ผลเปรียบเทียบข้อมูลขาดและซ้ำ บันทึกส่งซ้ำ |
| สิทธิ์และการตรวจสอบย้อนหลัง | การแบ่งหน้าที่ บันทึก API และการป้องกันการแก้ไขบันทึก | ทดลองคำสั่งต้องห้ามและสิทธิ์ฉุกเฉิน | ตรวจวงจรสิทธิ์ผู้ใช้จริง | ตารางบทบาท บันทึกการทำงาน และผลทบทวน |
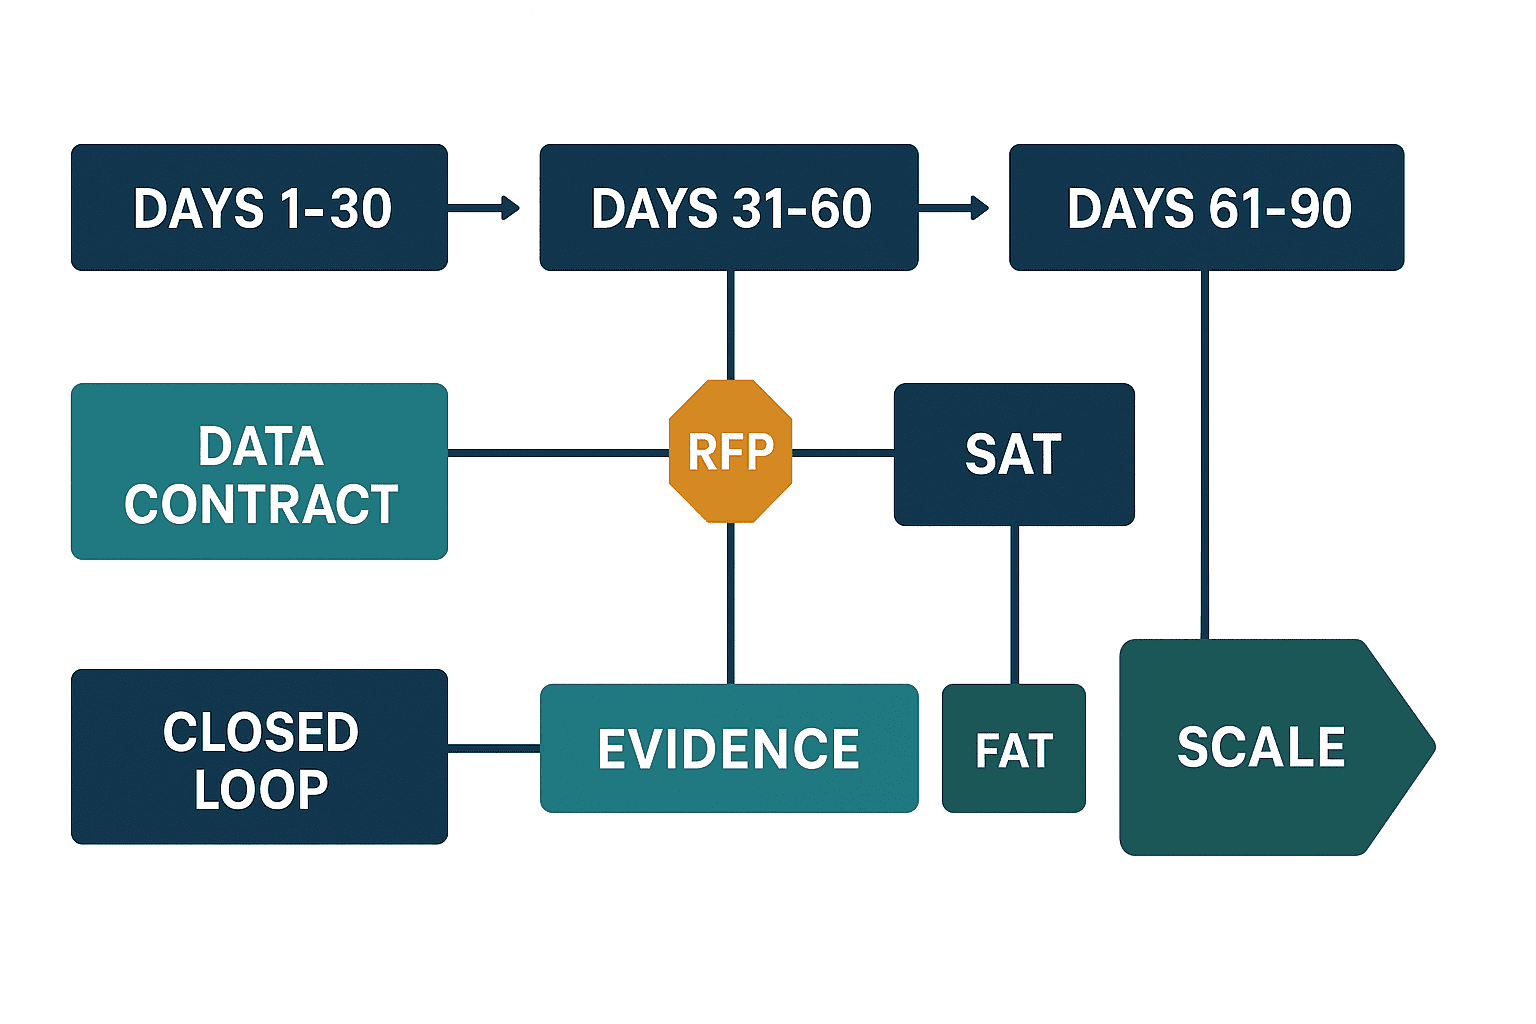
อย่าใช้คำว่า “ทำงานเป็นปกติ” เป็นเกณฑ์ผ่าน ต้องระบุให้ชัดว่าความแตกต่างรายการใดต้องเป็นศูนย์ และข้อยกเว้นแบบใดยอมรับได้เมื่อมีคำอธิบาย เช่น การทดสอบจุดแบ่งควรนำชุดหมายเลขที่คาดหวังมาเทียบกับผลจากระบบ แล้วจำแนกเป็นข้อมูลขาด ข้อมูลเกิน และข้อมูลที่ยังไม่แน่นอน เกณฑ์เชิงตัวเลขต้องอิงความเสี่ยงของผลิตภัณฑ์และค่าฐานที่วัดได้ ไม่ใช่คำกล่าวอ้างทั่วไปของผู้ขาย
โครงการนำร่อง 90 วันที่นำไปสู่การตัดสินใจลงทุน
โครงการนำร่องไม่ใช่การย่อโครงการทั้งองค์กรให้เล็กลง แต่เป็นช่วงเวลาสำหรับพิสูจน์สมมติฐานที่มีความเสี่ยงสูงด้วยหลักฐาน ควรเลือกหนึ่งกลุ่มผลิตภัณฑ์ หนึ่งหรือสองกระบวนการ และวัตถุดิบหรือเครื่องจักรที่มีการเปลี่ยนแปลงเกิดขึ้นจริง สายการผลิตที่แทบไม่มีการเปลี่ยนแปลงอาจใช้ทดสอบหน้าจอได้ แต่ไม่สามารถพิสูจน์วงจรการทำงานได้ครบ
วันที่ 1–30: วัดค่าฐานและกำหนดข้อตกลงข้อมูล
- ทบทวนกรณีที่ผ่านมา และวัดเวลารออนุมัติ จำนวนจุดแบ่งที่ยืนยันไม่ได้ หลักฐานชิ้นงานแรกที่ขาด และเวลาที่ใช้ค้นหาผลิตภัณฑ์
- จับคู่รหัสชิ้นส่วน กระบวนการ เครื่องจักร วัตถุดิบ ผู้ปฏิบัติงาน และฉบับเอกสาร
- เลือกสถานการณ์ตัวแทนทั้งแบบตามแผนและนอกแผน
- กำหนดสถานะและหลักฐานบังคับสำหรับจุดแบ่ง ชิ้นงานแรก การควบคุมชั่วคราว และการอนุมัติผลิตต่อ
- เริ่มเชื่อม ERP, MES, QMS, PLC/SCADA และระบบเอกสารแบบอ่านอย่างเดียว
- ตกลงชุดข้อมูลคาดหวัง บททดสอบ FAT/SAT และผู้รับผิดชอบการตัดสิน
สิ่งส่งมอบในช่วงนี้คือคำนิยามเหตุการณ์ ข้อตกลงการใช้รหัส แบบจำลองสถานะ กฎจัดการข้อยกเว้น และกรณีทดสอบ ไม่ใช่รายการหน้าจอต้นแบบ หากยังวัดค่าฐานไม่ได้ ก็ยังไม่ควรตั้งเป้าเป็นร้อยละการปรับปรุง แต่ควรทำให้ค่าฐานวัดได้เสียก่อน
วันที่ 31–60: เดินวงจรให้ครบหนึ่งรอบ
- ยื่นการเปลี่ยนแปลงตามแผนและดำเนินการอนุมัติตามความเสี่ยง
- กำหนดจุดแบ่งตามแผน แล้วใช้ชิ้นเดิมสุดท้ายและชิ้นใหม่แรกยืนยันจุดแบ่งจริง
- กักชิ้นงานแรกและอนุมัติผลิตต่อจากหลักฐานการตรวจ
- ใช้มาตรการควบคุมชั่วคราวให้ต่อเนื่องข้ามกะ
- จำลองค่าตั้ง PLC ที่ต่างจากค่าที่อนุมัติ หรือการเบิกวัตถุดิบผิด
- ทดสอบเครือข่ายขาด ข้อมูลมาช้า ข้อมูลซ้ำ และการแก้ไขด้วยตนเองใน FAT
ไม่ควรตัดอุปกรณ์รุ่นเดิมที่ต้องทำงานด้วยมือออกจากขอบเขตทดสอบ ขั้นตอนดังกล่าวต้องระบุผู้ปฏิบัติ ผู้ตรวจยืนยัน กำหนดเวลา และหลักฐาน พร้อมเชื่อมโยงกับรหัสการเปลี่ยนแปลงเดียวกัน
วันที่ 61–90: ทำ SAT ส่งมอบงาน และตัดสินใจลงทุน
- ทำ SAT ด้วยผู้ใช้ กะ เครื่องจักร และวัตถุดิบจริง
- ทดสอบการค้นผลิตภัณฑ์ที่ได้รับผลกระทบ การย้อนกลับ และการพักส่งสินค้าด้วยข้อมูลจริง
- ให้ฝ่ายคุณภาพ ผลิต วิศวกรรม และ IT/OT ร่วมตัดสินหลักฐาน
- กำหนดผู้รับผิดชอบ ระดับบริการ และวิธียกระดับคิวข้อยกเว้น
- ทดสอบการอบรม การให้สิทธิ์ การทบทวนบันทึก และการกู้ข้อมูลสำรอง
- เปรียบเทียบผลโครงการกับค่าฐาน และกำหนดเงื่อนไขสำหรับสายการผลิตถัดไป
ตัวชี้วัดที่เหมาะสม ได้แก่ ความสามารถในการสร้างรายชื่อผลิตภัณฑ์ที่ได้รับผลกระทบซ้ำแล้วได้ผลตรงกัน จำนวนจุดแบ่งที่ยังยืนยันไม่ได้ จำนวนความแตกต่างที่ตรวจพบ ความครบถ้วนของหลักฐานชิ้นงานแรก ระยะเวลาตั้งแต่ขอเปลี่ยนแปลงจนปิดงาน และอายุของข้อยกเว้น ต้องรายงานผลที่วัดได้จริง ไม่ควรนำค่ามาตรฐานอ้างอิงของผู้ขายมาอ้างว่าเป็นประโยชน์ที่โรงงานได้รับแล้ว
การวางแผนลงทุนและข้อมูล BOI ประเทศไทย
ประกาศ BOI ช่วงครึ่งแรกปี 2026 รายงานว่า มีคำขอภายใต้มาตรการ Smart and Sustainable Industry จำนวน 132 คำขอ มูลค่าประมาณ 17,200 ล้านบาท ครอบคลุมการปรับปรุงเครื่องจักร เทคโนโลยีดิจิทัล ระบบอัตโนมัติ และหุ่นยนต์ ตัวเลขนี้คือจำนวนและมูลค่าคำขอ ไม่ใช่จำนวนโครงการที่ติดตั้งเสร็จแล้วหรือผลประโยชน์ที่รับประกัน อย่างไรก็ตาม ข้อมูลดังกล่าวสะท้อนว่าโครงการลงทุนด้านเครื่องจักรและดิจิทัลควรวางข้อกำหนดเรื่องการควบคุมการเปลี่ยนแปลง การตรวจสอบย้อนกลับ และหลักฐานยอมรับระบบไว้ตั้งแต่ต้น
หน้า Smart and Sustainable Industry ของ BOI ระบุเงื่อนไข เช่น เงินลงทุนเพื่อปรับปรุงประสิทธิภาพไม่น้อยกว่า 1 ล้านบาท โดยไม่รวมค่าที่ดินและทุนหมุนเวียน พร้อมรายละเอียดสิทธิประโยชน์ แต่คุณสมบัติขึ้นอยู่กับประเภทกิจการ ขอบเขตลงทุน ช่วงเวลายื่น และประกาศปัจจุบัน ระบบ 4M ไม่ได้รับสิทธิ์โดยอัตโนมัติ โรงงานควรตรวจประกาศล่าสุดและสอบถาม BOI หรือผู้เชี่ยวชาญสำหรับโครงการของตนก่อนนำสิทธิประโยชน์ไปคำนวณในแผนลงทุน
การเปรียบเทียบงบประมาณต้องรวมค่าเชื่อมต่อเครื่องจักร การเตรียมข้อมูลหลัก การเชื่อมต่อเครื่องตรวจ เครื่องสแกนและฉลาก เครือข่าย ความปลอดภัยไซเบอร์ การย้ายข้อมูล การอบรม การดูแลระบบ และการจัดทำหลักฐาน FAT/SAT ไม่ใช่ดูเฉพาะค่าลิขสิทธิ์ซอฟต์แวร์ การทยอยขยายระบบสามารถเริ่มจากการเปลี่ยนแปลงที่มีความเสี่ยงสูง โดยไม่จำเป็นต้องเชื่อมเครื่องจักรทุกเครื่องตั้งแต่ปีแรก
ข้อผิดพลาดที่พบบ่อย
เริ่มจากทำแบบฟอร์มอนุมัติให้เป็นอิเล็กทรอนิกส์
แบบฟอร์มออนไลน์อาจเป็นเพียงกระดาษในรูปแบบใหม่ หากเงื่อนไขที่อนุมัติไม่เชื่อมโยงกับเครื่องจักร วัตถุดิบ และผลิตภัณฑ์ อย่างน้อยโครงการนำร่องต้องควบคุมวงจรให้ครบสำหรับหมายเลขชิ้นงาน ล็อตวัตถุดิบ และรุ่นสูตร
ใช้วันที่แบ่งก่อนและหลังการเปลี่ยนแปลง
การใช้วันที่เพียงอย่างเดียวอาจทำให้งานระหว่างผลิต กะกลางคืน สายการผลิตคู่ขนาน และข้อมูลที่เข้าระบบล่าช้าถูกจัดผิดกลุ่ม ต้องใช้หมายเลขชิ้นเดิมสุดท้าย ชิ้นใหม่แรก เหตุการณ์วัตถุดิบ เวลาต้นทาง และเวลารับข้อมูลร่วมกัน พร้อมแสดงระดับความไม่แน่นอน
ปิดงานทันทีเมื่อชิ้นงานแรกผ่าน
ชิ้นงานหนึ่งชิ้นที่ผ่านยังพิสูจน์ความเสถียรในทุกเงื่อนไขไม่ได้ ต้องใช้มาตรการควบคุมชั่วคราวตามระดับความเสี่ยง และปิดงานต่อเมื่อการอบรม เอกสาร และการจัดการวัตถุดิบคงเหลือเสร็จครบถ้วน
เก็บข้อมูลไว้ใช้เฉพาะตอนตรวจประเมิน
หากเก็บข้อมูลไว้ใช้เฉพาะก่อนการตรวจประเมิน หน้างานย่อมต้องกรอกข้อมูลซ้ำ ควรนำข้อมูลมาใช้ทุกวันเพื่อป้องกันเงื่อนไขที่ยังไม่อนุมัติ กักชิ้นงานแรก และค้นหาผลิตภัณฑ์ที่ได้รับผลกระทบ เมื่อทำเช่นนี้ หลักฐานสำหรับการตรวจประเมินจะเกิดขึ้นเองจากกระบวนการปกติ
ยอมรับระบบด้วยข้อมูลสาธิตที่สมบูรณ์เกินจริง
ข้อมูลหลักที่สะอาดสมบูรณ์และเครือข่ายที่ไม่เคยขาดไม่สะท้อนปัญหาจริง SAT ต้องทดสอบหมายเลขที่ขาด ล็อตผสม เครื่องจักรรุ่นเดิม เครือข่ายขัดข้อง การส่งมอบงานระหว่างกะ และการแก้ข้อมูลด้วยตนเอง
คำถามที่พบบ่อยเกี่ยวกับระบบ 4M
การจัดการการเปลี่ยนแปลง 4M ครอบคลุมอะไรบ้าง
ครอบคลุมเงื่อนไขก่อนและหลังการเปลี่ยนแปลงด้านบุคลากร เครื่องจักร วัตถุดิบ และวิธีการ รวมถึงวงผลกระทบ ความเสี่ยง การอนุมัติ จุดแบ่งก่อน–หลังการเปลี่ยนแปลง การตรวจชิ้นงานแรก การควบคุมชั่วคราว การย้อนกลับ และการปิดงาน คุณค่าของระบบเกิดจากการนำข้อมูลการผลิตจริงมาควบคุมการอนุมัติผลิตต่อ ไม่ใช่เพียงการเลือกหมวด 4M
ระบบข้อมูลคุณภาพกับระบบ 4M เป็นคนละผลิตภัณฑ์ได้หรือไม่
ได้ หากทั้งสองระบบใช้ข้อมูลอ้างอิงที่ตรงกันสำหรับรหัสการเปลี่ยนแปลง หมายเลขชิ้นงาน ล็อตวัตถุดิบ กระบวนการ เครื่องจักร ค่าที่วัด และฉบับเอกสาร ควรเชื่อมต่อผ่าน API หรือเหตุการณ์ที่ระบุเวลาเริ่มมีผล ไม่ใช่เพียงส่งลิงก์หน้าจอหากัน
ควรเก็บประวัติของเสียระหว่างกระบวนการแค่ไหน
ควรเก็บผลไม่ผ่านครั้งแรก การตรวจซ้ำ การคัดแยก การแก้ไขงาน การทิ้ง และการยอมรับแบบมีเงื่อนไข พร้อมเชื่อมแต่ละขั้นเข้ากับเงื่อนไข 4M ที่ใช้อยู่ในขณะนั้น ระยะเวลาจัดเก็บและข้อมูลบังคับต้องสอดคล้องกับระดับความเสี่ยง กฎหมาย และข้อกำหนดของลูกค้า
ล็อตผสมและวัตถุดิบคืนควรสืบย้อนอย่างไร
ควรเก็บล็อตทั้งหมดที่อาจเกี่ยวข้อง พร้อมปริมาณหรือช่วงเวลา ช่วงที่เกิดการผสม และวิธีจัดการวัตถุดิบค้าง หากข้อเท็จจริงยังไม่ชัดเจน ไม่ควรบังคับให้ระบบระบุเป็นล็อตเดียว การทดสอบ SAT ต้องครอบคลุมภาชนะที่แบ่งถ่าย การพิมพ์ฉลากใหม่ และการเบิกใช้วัตถุดิบขณะออฟไลน์
ระบบนี้รับประกันการสอดคล้องกับ ISO 9001:2026 หรือ IATF ฉบับใหม่หรือไม่
ไม่รับประกัน ณ วันที่ 29 สิงหาคม 2026 ISO ระบุฉบับที่ 6 ว่าอยู่ระหว่างการจัดพิมพ์ และ IATF เผยแพร่เพียงข้อมูลความคืบหน้าของฉบับที่ 2 แนวทางในบทความนี้ช่วยเสริมหลักฐานและการควบคุม แต่ไม่ใช่การรับรองความสอดคล้อง ต้องประเมินเอกสารทางการ กฎเปลี่ยนผ่าน และข้อกำหนดเฉพาะของลูกค้าเมื่อเผยแพร่
สามารถขยายใช้ทั้งองค์กรภายใน 90 วันได้หรือไม่
แผน 90 วันเป็นโครงการนำร่องสำหรับหนึ่งกลุ่มผลิตภัณฑ์และหนึ่งวงจรควบคุมการเปลี่ยนแปลง ระยะเวลาที่ใช้ขยายสู่ทั้งองค์กรขึ้นอยู่กับเครื่องจักร ข้อมูล ความแตกต่างของแต่ละกระบวนการ และข้อกำหนดของลูกค้า ควรใช้หลักฐานจากโครงการนำร่องมาประมาณทรัพยากรสำหรับระยะถัดไป
สรุป
ระบบจัดการการเปลี่ยนแปลง 4M จะสร้างคุณค่าได้จริงเมื่อสามารถตรวจพบทั้งการเปลี่ยนแปลงตามแผนและนอกแผน แล้วควบคุมความเสี่ยง การอนุมัติ จุดแบ่งก่อน–หลังการเปลี่ยนแปลง หลักฐานชิ้นงานแรก มาตรการควบคุมชั่วคราว บันทึกคุณภาพ การย้อนกลับ และการปิดงาน ใช้เวลาต้นทางและเวลาที่ระบบรับข้อมูลร่วมกับชิ้นเดิมสุดท้ายและชิ้นใหม่แรก จากนั้นเชื่อมรหัสการเปลี่ยนแปลงเข้ากับประวัติวัตถุดิบ ผลิตภัณฑ์ และค่าที่วัด ระบุสถานการณ์ล้มเหลวและหลักฐานที่ต้องการไว้ใน RFP สาธิตใน FAT และทดสอบข้อยกเว้นที่เกิดขึ้นจริงในโรงงานระหว่าง SAT โครงการนำร่อง 90 วันควรพิสูจน์วงจรอนุมัติผลิตต่อให้ครบหนึ่งรอบด้วยข้อมูลจริง ไม่ใช่เพียงส่งมอบหน้าจอ
หากโรงงานในประเทศไทยกำลังวางขอบเขตระบบ 4M ระบบข้อมูลคุณภาพ หรือระบบสืบย้อนล็อตวัตถุดิบ สามารถปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นกำหนดขอบเขตโครงการนำร่องและหลักฐานสำหรับ RFP/FAT/SAT โดยยังไม่จำเป็นต้องเลือกผลิตภัณฑ์ล่วงหน้า ติดต่อ TOMAS TECH เพื่อหารือกระบวนการปัจจุบันและจุดแบ่งที่โรงงานยังพิสูจน์ได้ยาก


